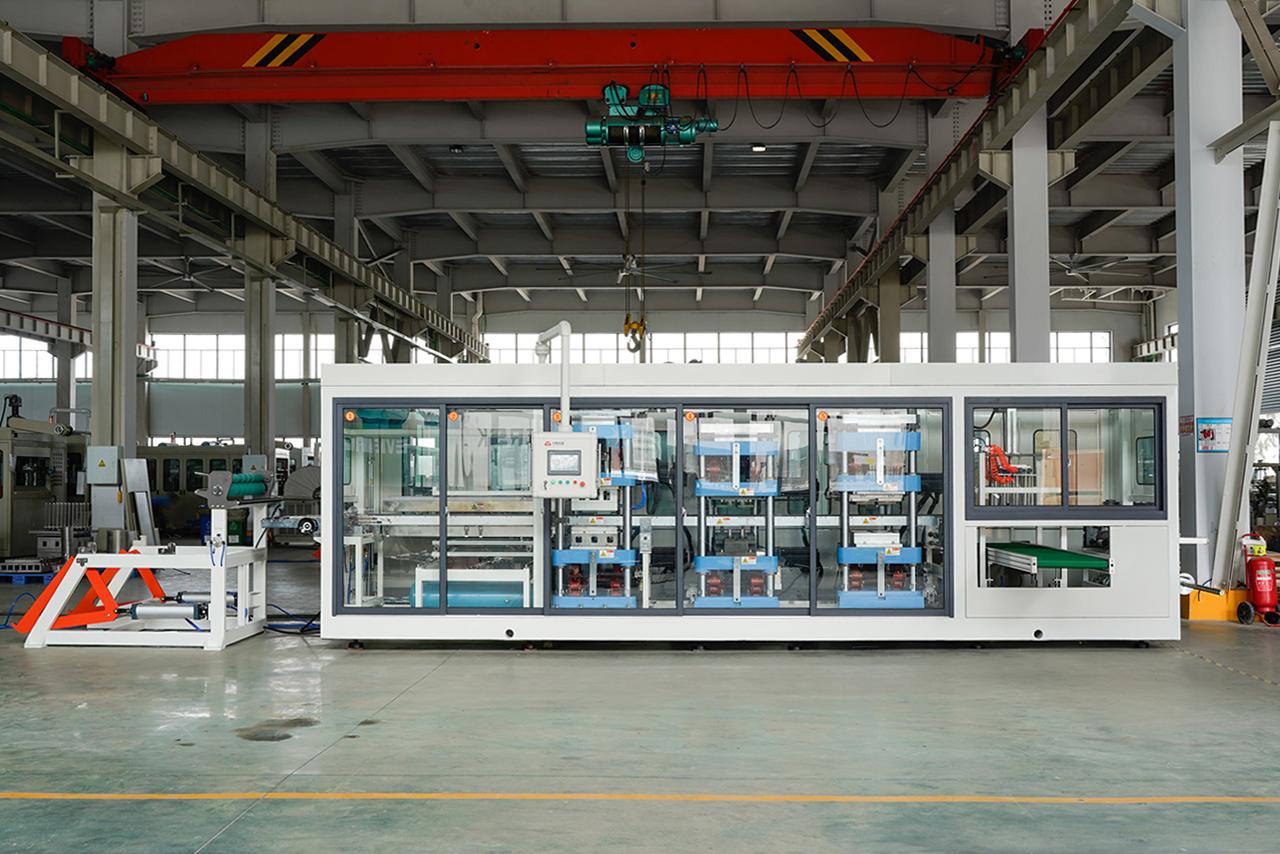
يُعد التشكيل بالتفريغ والتشكيل بالضغط من الطريقتين الشائعتين في تصنيع المنتجات البلاستيكية. وتنتمي كلتاهما إلى عمليات التشكيل الحراري، حيث تُسخّن صفيحة من اللدائن الحرارية حتى تصبح قابلة للتشكيل، ثم تُشكّل فوق قالب أو داخله. ويكمن الاختلاف الرئيسي بينهما في طريقة ضغط الصفيحة على القالب؛ إذ يستخدم التشكيل بالتفريغ قوة التفريغ لسحب البلاستيك اللين وملامسته للقالب، بينما يستخدم التشكيل بالضغط الهواء المضغوط لدفع الصفيحة نحو القالب بقوة أكبر.
يؤثر هذا الاختلاف في تفاصيل السطح، ومتطلبات القوالب، وتكوين المعدات، وتكاليف الإنتاج، وأنواع الأجزاء البلاستيكية التي يمكن لكل عملية إنتاجها. وغالباً ما يكون التشكيل بالتفريغ خياراً عملياً للأغطية الكبيرة والصواني والهياكل ومعدات الحماية، عندما تكون الأولوية للأشكال الهندسية البسيطة نسبياً والقوالب الاقتصادية. أما التشكيل بالضغط، فيُختار غالباً للأجزاء التي تتطلب تفاصيل سطحية أدق أو حوافاً أكثر حدة أو مظهراً أكثر تطوراً.
بالنسبة إلى الشركات المصنّعة التي تختار بين ماكينات التشكيل، تعتمد العملية المناسبة على هندسة القطعة، واختيار المواد، والمتطلبات الجمالية، وكميات الإنتاج، وإجمالي تكلفة التصنيع. ويساعد فهم الاختلافات بين عملية التشكيل بالتفريغ وعملية التشكيل بالضغط المشترين على اختيار المعدات التي تلائم تطبيقاتهم، بدلاً من دفع تكاليف إضافية مقابل إمكانات لا يحتاجون إليها.
ما الفرق بين التشكيل بالتفريغ والتشكيل بالضغط؟
يستخدم التشكيل بالتفريغ قوة التفريغ لسحب صفيحة بلاستيكية ساخنة نحو القالب، بينما يستخدم التشكيل بالضغط الهواء المضغوط لدفع الصفيحة باتجاه القالب. ويمكن للتشكيل بالضغط إعادة إنتاج التفاصيل السطحية الدقيقة والملامح الأكثر حدة بفضل الضغط الإضافي الذي يطبقه، لكنه قد يتطلب معدات وقوالب أكثر تعقيداً. وغالباً ما يكون التشكيل بالتفريغ أكثر اقتصادية للأجزاء الكبيرة والأشكال الهندسية الأبسط والتطبيقات التي تكون فيها التفاصيل المتوسطة كافية.
يمكن لكلتا العمليتين تصنيع أجزاء بلاستيكية متينة باستخدام مجموعة واسعة من مواد اللدائن الحرارية. ويعتمد الخيار الأفضل على المظهر المطلوب، والشكل الهندسي، والمادة، وحجم الإنتاج، والميزانية.
التشكيل بالتفريغ مقابل التشكيل بالضغط
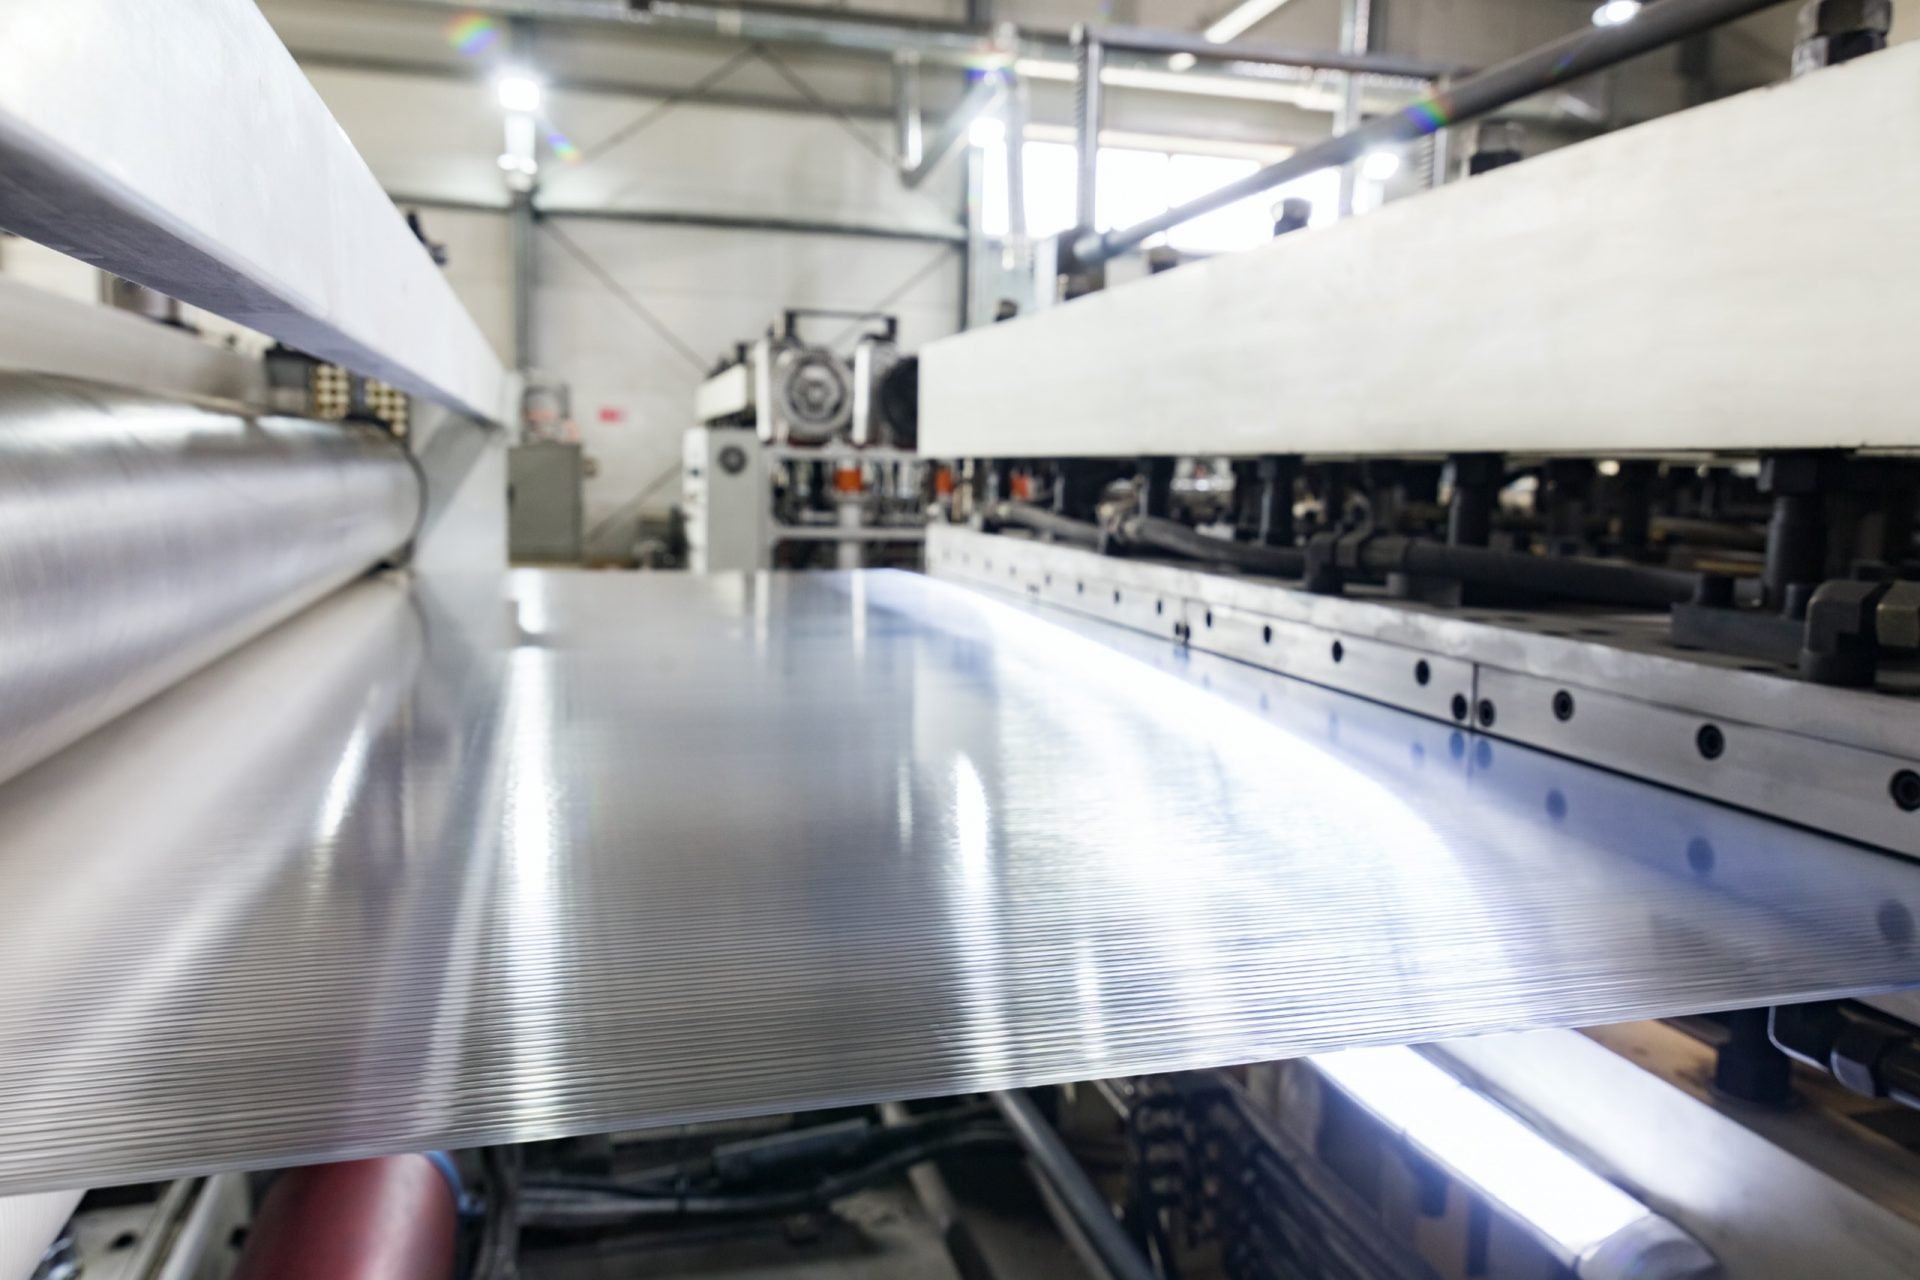
التشكيل بالتفريغ هو إحدى طرق التشكيل الحراري، حيث تُسحب صفيحة بلاستيكية مسخّنة نحو القالب عن طريق إزالة الهواء الموجود بين الصفيحة وسطح القالب. ويساعد فرق الضغط على جعل الصفيحة تتوافق مع شكل القالب.
أما التشكيل بالضغط فهو إحدى طرق التشكيل الحراري التي يطبّق فيها الهواء المضغوط ضغطاً إيجابياً على صفيحة بلاستيكية مسخّنة، مما يدفعها نحو سطح القالب. وبحسب تصميم الماكينة، يمكن أيضاً استخدام التفريغ لإزالة الهواء المحبوس وتحسين تلامس الصفيحة مع القالب.
تعمل كلتا الطريقتين على تليين صفيحة اللدائن الحرارية قبل تشكيلها، ثم تتركانها لتبرد وتحتفظ بالشكل المحدد. ويكمن الاختلاف الرئيسي بينهما في مقدار الضغط المطبق، والمعدات اللازمة لتوليد هذا الضغط، ومستوى التفاصيل التي يمكن إعادة إنتاجها في ظل ظروف المعالجة المناسبة.
1. كيفية عمل عملية التشكيل بالتفريغ
تستخدم عملية التشكيل بالتفريغ صفيحة بلاستيكية مسخّنة وقالباً متصلاً بنظام تفريغ. وعندما تصل الصفيحة إلى درجة حرارة التشكيل، تنقلها الماكينة إلى القالب وتزيل الهواء من المساحة الفاصلة بينهما. ويؤدي فرق الضغط إلى سحب الصفيحة باتجاه سطح القالب.
الخطوة 1: تثبيت الصفيحة البلاستيكية وتسخينها
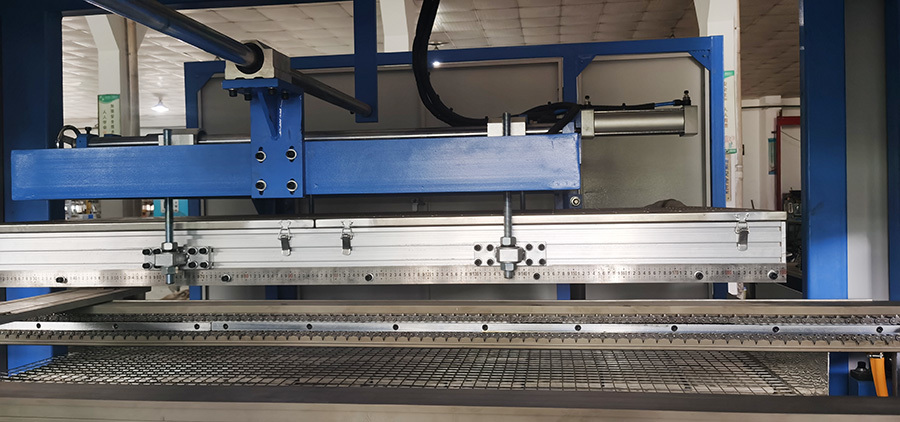
تثبت الماكينة صفيحة بلاستيكية داخل إطار، ثم تنقلها إلى محطة التسخين. وبحسب نوع المعدات، يمكن استخدام سخانات الأشعة تحت الحمراء الخزفية أو سخانات الكوارتز أو تقنيات تسخين أخرى.
الهدف هو تسخين الصفيحة بالتساوي بدرجة تكفي لجعلها قابلة للتشكيل، دون التسبب في ترهل مفرط أو تلف السطح أو تدهور المادة. وتعتمد إعدادات التسخين على نوع البلاستيك وسُمك الصفيحة ولونها وهندسة المنتج.
الخطوة 2: وضع الصفيحة فوق القالب
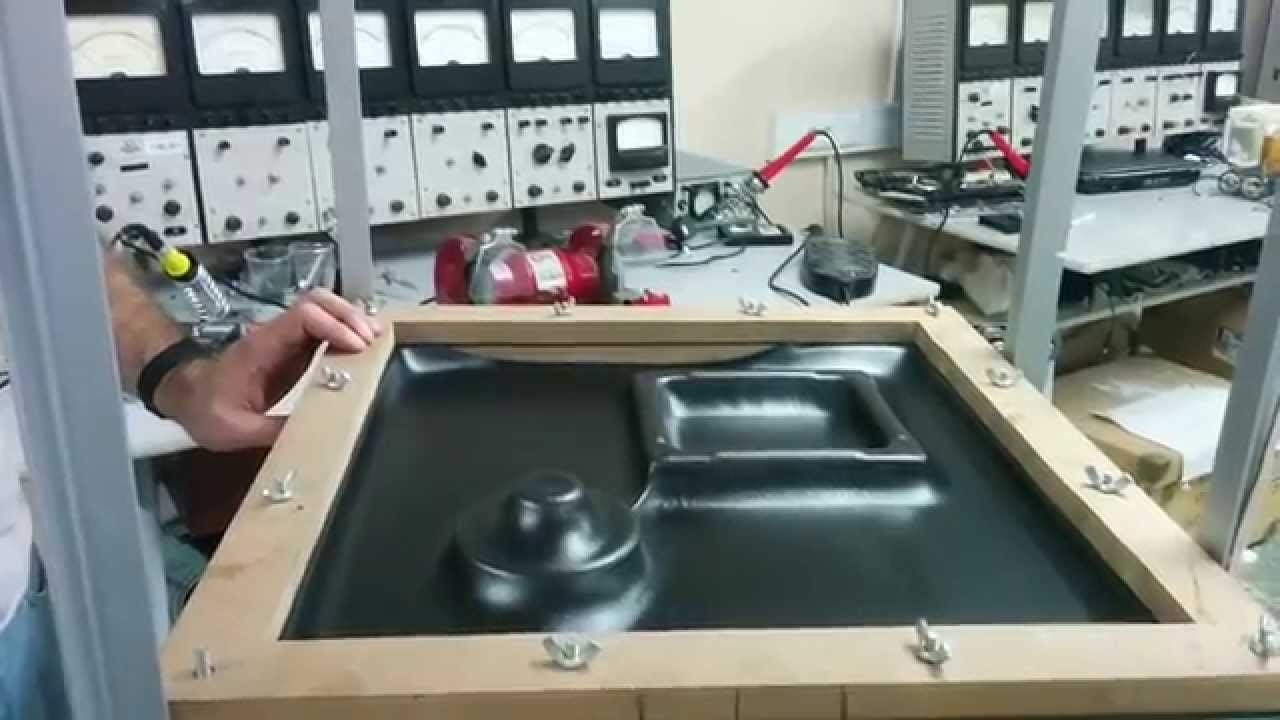
بعد التسخين، تنقل الماكينة الصفيحة اللينة إلى موضع فوق القالب أو عليه. ويمكن أن تختلف ترتيبات القوالب وفقاً لتصميم المنتج. فالقالب الذكري يبرز داخل الصفيحة، بينما يحتوي القالب الأنثوي على تجويف تُسحب الصفيحة إلى داخله.
يؤثر تصميم القالب في كيفية تمدد البلاستيك، وعمق السحب الممكن، ومدى انتظام توزيع المادة على الجزء النهائي.
الخطوة 3: تطبيق التفريغ
يزيل نظام التفريغ الهواء الموجود بين الصفيحة البلاستيكية والقالب. وبعد ذلك، يدفع الضغط الجوي الصفيحة نحو المنطقة ذات الضغط المنخفض، مما يسمح لها بالتوافق مع سطح القالب.
تشتمل معدات التشكيل بالتفريغ عادةً على مضخة تفريغ أو مصدر تفريغ آخر، وصمامات، وممرات هوائية، وقالب مصمم للسماح بخروج الهواء. وتؤثر مواقع فتحات التهوية وأداء التفريغ في مدى قدرة الصفيحة على إعادة إنتاج هندسة القالب بالكامل.
الخطوة 4: تبريد القطعة وإخراجها
تُترك الصفيحة المشكلة لتبرد حتى تحتفظ بشكلها. ثم تحرر الماكينة القطعة من القالب. وبحسب التطبيق، قد تخضع القطعة بعد ذلك لعمليات التشذيب أو الثقب أو التشغيل باستخدام ماكينات CNC أو التجميع أو غيرها من عمليات التشطيب.
يُستخدم التشكيل بالتفريغ على نطاق واسع في صواني التغليف، وأغطية المعدات، والألواح الداخلية، وواقيات الماكينات، والهياكل البلاستيكية الكبيرة. وهو مفيد بشكل خاص عندما يحتاج المصنعون إلى إنتاج أجزاء كبيرة نسبياً دون تحمل تكلفة نظام قولبة عالي الضغط.
2. كيفية عمل عملية التشكيل بالضغط
تتبع عملية التشكيل بالضغط العديد من المراحل نفسها المستخدمة في التشكيل بالتفريغ، لكنها تضيف ضغطاً هوائياً إيجابياً لدفع الصفيحة المسخّنة بقوة أكبر نحو القالب. وتستخدم العديد من ماكينات التشكيل بالضغط الصناعية كلاً من التفريغ والهواء المضغوط لتحقيق تلامس أفضل مع القالب وإعادة إنتاج التفاصيل الدقيقة.
الخطوة 1: تسخين الصفيحة وتجهيزها
تثبت الماكينة الصفيحة البلاستيكية وتسخّنها حتى تصل إلى حالة مناسبة للتشكيل. ويجب التحكم في التسخين وفقاً لنوع المادة وسُمك الصفيحة. وحتى عند توفر ضغط هواء أعلى، قد يؤدي التسخين غير المتساوي إلى ضعف التفاصيل أو ترقق مفرط أو اختلافات في الأبعاد.
الخطوة 2: وضع الصفيحة وإحكام إغلاق حجرة الضغط
توضع الصفيحة اللينة بين القالب وحجرة الضغط. وتغلق الماكينة المناطق المعنية أو تحكم إغلاقها، بحيث يمكن تطبيق الهواء المضغوط بطريقة مضبوطة.
وبالمقارنة مع ماكينة التشكيل بالتفريغ الأساسية، تحتاج معدات التشكيل بالضغط إلى مكونات إضافية لاحتواء الضغط الإيجابي والتحكم فيه. وقد تشمل هذه المكونات حجرة ضغط، ومصدر إمداد بالهواء المضغوط، وصمامات، وأختاماً، ونظاماً لتنظيم الضغط، وأقفال أمان متداخلة.
الخطوة 3: تطبيق التفريغ وضغط الهواء الإيجابي
قد تزيل الماكينة الهواء من جهة القالب، بينما تطبق الهواء المضغوط على الجانب المقابل من الصفيحة. وينشئ ذلك فرق ضغط أكبر عبر البلاستيك، مما يدفعه إلى الدخول في التفاصيل الصغيرة وأنصاف الأقطار الضيقة والأنسجة السطحية والحواف المحددة.
يعتمد ضغط التشكيل الفعلي على تصميم الماكينة والمادة والقوالب وهندسة القطعة. ولا يضمن الضغط الأعلى تلقائياً الحصول على نتائج أفضل؛ إذ يجب أن تكون الصفيحة عند درجة حرارة التشكيل الصحيحة، كما يجب أن يكون القالب وإعدادات العملية مناسبين للتطبيق.
الخطوة 4: تبريد القطعة وإخراجها وتشطيبها
بعد أن يتوافق البلاستيك مع القالب، يُترك ليبرد بدرجة كافية حتى يحتفظ بالشكل المطلوب. ثم تحرر الماكينة القطعة، التي قد تخضع بعد ذلك للتشذيب والتشطيب.
غالباً ما يُختار التشكيل بالضغط لإنتاج الهياكل الظاهرة ولوحات التحكم وأغلفة المعدات وغيرها من المنتجات التي تتطلب أنسجة سطحية أو حروفاً أو تفاصيل حادة أو مظهراً يشبه الأجزاء المصنّعة بالقولبة بالحقن.
3. التشكيل بالتفريغ مقابل التشكيل بالضغط: الاختلافات الرئيسية
على الرغم من أن كلتا العمليتين تستخدمان صفائح بلاستيكية مسخّنة، فإن قدرات المعدات والتشكيل تختلف بينهما. ويلخص الجدول التالي الاختلافات الرئيسية التي ينبغي للمصنعين مراعاتها عند مقارنة ماكينات التشكيل.
| عامل المقارنة | التشكيل بالتفريغ | التشكيل بالضغط |
|---|---|---|
| قوة التشكيل | يسحب التفريغ الصفيحة نحو القالب باستخدام الضغط الجوي | يمكن الجمع بين التفريغ والضغط الإيجابي للهواء المضغوط |
| تفاصيل السطح | مناسب للعديد من الأشكال الوظيفية والتفاصيل المتوسطة | أنسب للأنسجة الدقيقة والحروف والحواف الحادة والتفاصيل الصغيرة |
| التلامس مع القالب | يعتمد على أداء التفريغ وفتحات التهوية ودرجة حرارة المادة والشكل الهندسي | يمكن للضغط الإضافي تحسين التلامس مع أسطح القوالب ذات التفاصيل الدقيقة |
| المعدات | مصدر تفريغ ونظام تسخين ومحطة قوالب وأنظمة تحكم | تتضمن مكونات إضافية لتوليد الضغط واحتوائه |
| القوالب | غالباً ما تتيح استخدام قوالب أبسط وأقل تكلفة | قد تتطلب قوالب مصممة لتحمل ضغط أعلى وتحقيق تفاصيل أدق |
| هندسة القطعة | مناسب للعديد من الأغطية والصواني والألواح والهياكل الكبيرة | مفيد للأسطح الظاهرة المعقدة والهياكل ذات التفاصيل الدقيقة |
| تكاليف الإنتاج | غالباً ما يكون خياراً اقتصادياً عندما تكون متطلبات التفاصيل متوسطة | يمكن تبرير التكاليف الإضافية عندما يكون المظهر أو وضوح التفاصيل مهماً |
| دفعات الإنتاج | مناسب للنماذج الأولية ومجموعة واسعة من كميات الإنتاج، وفقاً للقوالب ومستوى الأتمتة | مناسب أيضاً لكميات إنتاج مختلفة عندما تبرر تفاصيل القطع تكلفة المعدات والقوالب |
| التطبيقات الشائعة | صواني التغليف وأغطية المعدات والبطانات وواقيات الماكينات | الهياكل ذات التفاصيل الدقيقة ولوحات التحكم والأغطية المزخرفة ومكونات المعدات الظاهرة |
هذه اتجاهات عامة وليست قواعد مطلقة. إذ يمكن أن يؤثر تصميم القالب ومادة الصفيحة وتكوين الماكينة وحجم القطعة وكمية الإنتاج في النتيجة. كما يمكن للتشكيل بالضغط إنتاج أجزاء كبيرة، في حين يمكن للتشكيل بالتفريغ إعادة إنتاج تفاصيل مفيدة عندما يكون القالب والعملية مصممين على نحو صحيح.
4. تأثير ضغط الهواء في جودة القطعة
يمثل استخدام ضغط الهواء الاختلاف الرئيسي في العملية بين التشكيل بالتفريغ والتشكيل بالضغط. يعتمد التشكيل بالتفريغ على فرق الضغط الناتج عن إزالة الهواء الموجود بين الصفيحة والقالب. أما التشكيل بالضغط، فيضيف هواءً مضغوطاً على الجانب الآخر من الصفيحة، مما يزيد القوة التي تدفع المادة إلى داخل القالب.
يمكن لهذه القوة الإضافية أن تساعد الصفيحة على إعادة إنتاج تفاصيل قد يصعب تشكيلها باستخدام التفريغ وحده. ومن أمثلة ذلك الأسطح المزخرفة، والحروف الصغيرة، والزوايا الأكثر حدة، والأخاديد الضيقة، والتفاصيل الزخرفية المحددة.
ومع ذلك، تختلف متطلبات الضغط بحسب التطبيق. فإذا كانت الصفيحة باردة جداً، فقد لا تتوافق مع القالب بشكل صحيح حتى مع زيادة الضغط. وإذا كانت ساخنة جداً، فقد تتعرض لترهل مفرط أو يصبح سُمكها غير متساوٍ. كما يمكن للقالب ذي فتحات التهوية سيئة التوزيع أن يحبس الهواء ويمنع الصفيحة من ملامسة بعض المناطق.
للحصول على نتائج متسقة، ينبغي للمصنعين تقييم قدرة ضغط الهواء إلى جانب التحكم في التسخين وتهوية القالب والتبريد وسلوك المادة. ويجب التعامل مع الضغط باعتباره جزءاً من عملية التشكيل المتكاملة، وليس المقياس الوحيد لجودة الماكينة.
5. الاختلافات بين المعدات: ما الذي ينبغي للمشترين مقارنته؟
يتطلب اختيار ماكينات التشكيل المناسبة أكثر من مجرد التحقق مما إذا كان الطراز يدعم التفريغ أو الضغط. إذ ينبغي للمشترين مقارنة نظام التسخين، وقدرات الضغط والتفريغ، وتوافق القوالب، ووظائف التحكم، ومساحة التشكيل، ومتطلبات التشطيب.
نظام التسخين
تتطلب كلتا العمليتين وصول الصفيحة البلاستيكية إلى درجة حرارة تشكيل مناسبة. وينبغي للماكينة تسخين الصفيحة بالتساوي على كامل مساحة التشكيل، مع توفير إمكانية ضبط كافية لأنواع البلاستيك وسماكات المواد المستهدفة.
استفسر عن تقسيم السخانات إلى مناطق، والتحكم في درجة الحرارة، ووقت التسخين الأولي، وإمكانية تخزين إعدادات التشغيل. وإذا كان إنتاجك يشمل مواد متعددة أو تغييرات متكررة في المنتجات، فإن مرونة إعدادات التسخين يمكن أن تقلل وقت التجهيز وتساعد في الحفاظ على نتائج قابلة للتكرار.
نظام التفريغ
يعتمد التشكيل بالتفريغ على إزالة الهواء بكفاءة من المساحة الفاصلة بين الصفيحة والقالب. ويؤثر أداء مضخة التفريغ أو مصدر التفريغ والأنابيب والصمامات وممرات القالب ومواقع فتحات التهوية في الأداء الكلي.
عند مقارنة المعدات، استفسر عن كيفية توليد التفريغ والتحكم فيه، والوقت اللازم لوصول النظام إلى مستوى التفريغ المطلوب، وكيفية تعامل الماكينة مع القوالب ذات الأحجام أو الأشكال الهندسية المختلفة. وينبغي أن يكون المورد قادراً على عرض نتائج التشكيل باستخدام قالب يماثل تطبيقك.
نظام الهواء المضغوط
تحتاج معدات التشكيل بالضغط إلى نظام هواء مضغوط وحجرة ضغط أو ترتيب مكافئ قادر على احتواء ضغط التشكيل المحدد بأمان.
قيّم نطاق الضغط المتاح، وتنظيم الضغط، وترتيبات الإحكام، واستهلاك الهواء، وأنظمة السلامة والتحكم. وتأكد من أن القدرة المقدرة للماكينة تتوافق مع متطلبات العملية، وأن القالب مصمم لظروف الضغط المعنية.
تصميم القالب وتجهيزاته
يؤثر تصميم القالب في إعادة إنتاج التفاصيل وزوايا السحب وتوزيع المادة والتبريد وإخراج القطعة. ويمكن استخدام القوالب الذكرية والقوالب الأنثوية في التشكيل الحراري، وفقاً للمنتج والسطح الذي يتطلب أعلى مستوى من الدقة.
يحتوي القالب الأنثوي، المعروف أيضاً باسم القالب السالب، على تجويف تُسحب الصفيحة المسخّنة إلى داخله. أما القالب الذكري، أو القالب الموجب، فيبرز إلى الخارج بحيث تتشكل الصفيحة فوق سطحه. ويعتمد الاختيار المناسب على هندسة القطعة ومتطلبات المظهر والتوافق والسطح الذي يحتاج إلى إعادة إنتاج تفاصيل القالب.
قد يتطلب التشكيل بالضغط قالباً أكثر متانة وترتيباً أكثر إحكاماً لتحمل الضغط مقارنةً بتطبيق مماثل للتشكيل بالتفريغ. ومع ذلك، يعتمد اختلاف متطلبات القوالب على أبعاد القطعة ومادة القالب والعمر التشغيلي المطلوب وتصميم الماكينة.
الأتمتة وأنظمة التحكم
في دفعات الإنتاج المتكررة، قارن طريقة تحكم الماكينة في التسخين والتشكيل والتبريد وإخراج القطعة. ويمكن أن يساعد التسلسل الآلي للعمليات على تقليل الاختلافات الناتجة عن المشغلين وجعل أزمنة الدورات أكثر اتساقاً.
قد تشمل الوظائف المفيدة برامج تشغيل قابلة للبرمجة، ومراقبة الضغط والتفريغ، وإنذارات الأعطال، والتحكم في مناطق درجات الحرارة، وتسجيل البيانات. ويعتمد التكوين الأفضل على مدى تعقيد المنتجات ومستوى قابلية تكرار العملية المطلوب.
6. اختيار المواد: ما نوع البلاستيك الذي ينبغي استخدامه؟
يؤثر نوع البلاستيك في درجة حرارة التشكيل وسلوك التمدد وتشطيب السطح ومقاومة الصدمات وظروف تشغيل القطعة النهائية. ويمكن تشكيل العديد من اللدائن الحرارية المتوفرة على شكل صفائح بالتفريغ أو بالضغط، لكن أفضل مزيج من المادة والعملية يعتمد على درجة المادة وتصميم المنتج.
| المادة | التطبيقات الشائعة | اعتبارات الاختيار |
|---|---|---|
| ABS | هياكل المعدات، وتجهيزات السيارات الداخلية، والأغطية الواقية | مقاومة الصدمات وتشطيب السطح وسلوك التشكيل |
| HIPS | التغليف والصواني والأغطية الداخلية | التكلفة والصلابة ومتطلبات القطعة النهائية |
| PETG | وحدات العرض والأغطية والتغليف والمكونات الشفافة | الشفافية وسلوك التشكيل وجودة السطح |
| البولي كربونات | الأغطية المقاومة للصدمات وواقيات الماكينات والمكونات الواقية | أداء مقاومة الصدمات ودرجة حرارة التشكيل ومتطلبات الأبعاد |
| الأكريليك (PMMA) | وحدات العرض والأغطية والألواح الزخرفية | المظهر البصري وتشطيب السطح والتحكم في درجة الحرارة |
| PVC | هياكل مختارة وأغطية ومكونات صناعية | متطلبات المعالجة الخاصة بكل درجة وظروف الاستخدام النهائي |
| البولي إيثيلين (PE) | البطانات والحاويات وبعض المكونات الواقية | المرونة والانكماش وثبات الأبعاد |
| البولي بروبيلين (PP) | الحاويات والبطانات والأجزاء الصناعية | سلوك التسخين الخاص بالمادة والتحكم في العملية |
المواد المذكورة أمثلة فقط، ولا يعني ذلك أن كل درجة منها مناسبة لجميع التطبيقات. تحقق من البيانات الفنية لمورّد الصفائح، وتأكد من توافق المادة مع ماكينة التشكيل المقصودة.
هل يدعم التشكيل بالضغط أنواعاً أكثر من البلاستيك؟
لا يعني التشكيل بالضغط تلقائياً أنه يدعم نطاقاً أوسع من البوليمرات مقارنةً بالتشكيل بالتفريغ. إذ تعتمد كلتا العمليتين على السلوك الحراري والميكانيكي للمادة. ويمكن للضغط الإضافي تحسين التلامس مع القالب لبعض الأشكال، لكنه لا يلغي قيود المواد أو الحاجة إلى التحكم الصحيح في درجة الحرارة.
عند اختيار المادة، ضع في اعتبارك الصلابة المطلوبة، ومقاومة الصدمات، والشفافية، والمقاومة الكيميائية، ودرجة حرارة التشغيل، والمتطلبات التنظيمية. وبالنسبة إلى معدات الحماية أو واقيات الماكينات، يجب أن يفي المنتج النهائي أيضاً بمعايير السلامة والأداء ذات الصلة؛ فطريقة التشكيل وحدها لا تثبت الامتثال.
7. التشكيل بالتفريغ مقابل التشكيل بالضغط مقابل القولبة بالحقن
تُعد القولبة بالحقن عملية شائعة أخرى لتصنيع الأجزاء البلاستيكية، لكنها تختلف عن التشكيل الحراري للصفائح. ففي القولبة بالحقن، يُصهر البلاستيك ويُحقن داخل تجويف قالب مغلق. أما في التشكيل بالتفريغ والتشكيل بالضغط، فتُسخّن صفيحة بلاستيكية موجودة مسبقاً وتُشكّل فوق قالب أو داخله.
يعتمد الاختيار بين هذه العمليات على الشكل الهندسي والخصائص المطلوبة والاستثمار في القوالب واستخدام المواد وحجم الإنتاج المتوقع.
| العامل | التشكيل بالتفريغ | التشكيل بالضغط | القولبة بالحقن |
|---|---|---|---|
| المادة الأولية | صفيحة من اللدائن الحرارية | صفيحة من اللدائن الحرارية | راتنج بلاستيكي، غالباً على شكل حبيبات |
| طريقة التشكيل | يسحب التفريغ الصفيحة نحو القالب | يشكّل التفريغ والضغط الإيجابي الصفيحة | يُحقن البلاستيك المنصهر داخل قالب مغلق |
| أسلوب تصنيع القوالب | غالباً ما يستخدم قوالب أبسط للأجزاء المناسبة | قد تحتاج القوالب إلى خصائص مقاومة للضغط وأسطح ذات تفاصيل دقيقة | يتطلب عادةً قالب حقن دقيقاً |
| حجم القطعة | مفيد بشكل خاص للمكونات الكبيرة رقيقة الجدران | يمكنه إنتاج أجزاء كبيرة ذات أسطح مفصلة، وفقاً لقدرة الماكينة | مناسب لمجموعة واسعة من الأحجام، وفقاً للماكينة والقالب |
| التفاصيل الدقيقة | تعتمد على القالب وأداء التفريغ | أنسب في العديد من التطبيقات لإظهار تفاصيل السطح الدقيقة | يمكنه إعادة إنتاج خصائص معقدة، وفقاً لتصميم القالب والعملية |
| سُمك الجدار | يتغير سُمك الصفيحة مع تمدد المادة | يتغير سُمك الصفيحة أيضاً أثناء التشكيل | يتحدد سُمك الجدار إلى حد كبير بواسطة تجويف القالب |
| العمليات الثانوية | غالباً ما تكون عملية التشذيب مطلوبة | غالباً ما تكون عملية التشذيب مطلوبة | قد يتطلب إزالة بوابات الحقن أو عمليات تشطيب أخرى، وفقاً للقطعة |
| اعتبارات التكلفة | غالباً ما يكون اقتصادياً للأجزاء الكبيرة والاستثمار الأقل في القوالب | مفيد عندما تبرر التفاصيل الإضافية التكلفة الإضافية | يمكن أن يكون اقتصادياً للإنتاج بكميات كبيرة عندما تُوزّع تكلفة القوالب على عدد كبير من القطع |
غالباً ما يتمتع التشكيل الحراري بميزة عندما يتطلب المنتج أبعاداً كبيرة أو استثماراً منخفضاً نسبياً في القوالب أو مرونة في إجراء تغييرات على التصميم. وقد تكون القولبة بالحقن أكثر ملاءمة للإنتاج بكميات كبيرة للأجزاء الصغيرة ذات الخصائص ثلاثية الأبعاد المعقدة، أو النتوءات أو الأضلاع المصبوبة أو التفاصيل الأخرى التي يصعب تحقيقها باستخدام تشكيل الصفائح. وينبغي أن يستند الخيار الأفضل إلى مقارنة التكاليف الخاصة بالقطعة الفعلية، بدلاً من الاعتماد على قاعدة ثابتة لحجم الإنتاج.
8. ما العملية الأنسب لدفعات الإنتاج المختلفة؟
تؤثر دفعات الإنتاج في الجدوى الاقتصادية للتشكيل بالتفريغ والتشكيل بالضغط والقولبة بالحقن. ومع ذلك، لا ينبغي أن يحدد عدد القطع وحده العملية المناسبة. إذ يؤثر حجم القطعة وتكاليف القوالب وزمن الدورة وهدر المواد والتشذيب ومستوى تفاصيل السطح المطلوب في التكلفة الإجمالية.
النماذج الأولية ودفعات الإنتاج القصيرة
غالباً ما يكون التشكيل بالتفريغ خياراً جذاباً للنماذج الأولية ودفعات الإنتاج القصيرة، لأن القوالب المناسبة يمكن أن تكون بسيطة ومنخفضة التكلفة نسبياً. كما يتيح للمصنعين تقييم أبعاد القطعة ومدى توافقها ووظيفتها قبل الاستثمار في قوالب أكثر تعقيداً.
يمكن أن يكون التشكيل بالضغط مناسباً أيضاً للنماذج الأولية ودفعات الإنتاج الصغيرة عندما يتطلب المنتج أنسجة سطحية مفصلة أو حوافاً حادة أو سطحاً ظاهراً عالي الجودة. وقد تكون تكاليف المعدات والقوالب الإضافية مبررة عندما يصعب تلبية متطلبات المظهر باستخدام التشكيل بالتفريغ وحده.
التصنيع بكميات متوسطة
يمكن أن تكون كلتا العمليتين مناسبتين للتصنيع بكميات متوسطة. وقد يكون التشكيل بالتفريغ الخيار الأفضل للأغطية والصواني والهياكل الوظيفية الكبيرة، بينما يمكن أن يكون التشكيل بالضغط أكثر ملاءمة للأغلفة ذات التفاصيل الدقيقة والمكونات الظاهرة.
تزداد أهمية الأتمتة وعمر القالب وكفاءة التشذيب ومعدل الخردة مع نمو دفعات الإنتاج. وينبغي للمشترين مقارنة تكلفة كل قطعة مطابقة للمواصفات، وليس فقط الوقت اللازم لتشكيل كل صفيحة.
الإنتاج بكميات كبيرة
عند الإنتاج بكميات كبيرة، قارن الخيارات الثلاثة جميعها: التشكيل بالتفريغ والتشكيل بالضغط والقولبة بالحقن. ويمكن أن توفر القولبة بالحقن تكلفة منخفضة للوحدة عندما يكون حجم الإنتاج كافياً لتعويض الاستثمار في القالب. ومع ذلك، قد يظل التشكيل الحراري منافساً للأجزاء الكبيرة أو الميزانيات المحدودة للقوالب أو المنتجات التي تحتاج إلى تحديثات متكررة في التصميم.
يتطلب اتخاذ قرار موثوق الحصول على عروض أسعار وتقديرات لأزمنة الدورات، استناداً إلى مواصفات القطعة نفسها والطلب السنوي ودرجة المادة ومتطلبات الجودة.
9. تطبيقات التشكيل بالتفريغ والتشكيل بالضغط
تدعم كلتا العمليتين مجموعة واسعة من تطبيقات تصنيع المنتجات البلاستيكية، لكن نقاط القوة لكل منهما تختلف وفقاً لتصميم المنتج.
الأجزاء الشائعة المصنّعة بالتشكيل بالتفريغ
تشمل المنتجات المصنّعة بالتشكيل بالتفريغ غالباً ما يلي:
- صواني التغليف والحشوات ومواد التغليف الواقية.
- أغطية الماكينات وهياكل المعدات الصناعية.
- البطانات والحاويات البلاستيكية الكبيرة.
- الألواح الداخلية للسيارات وبعض المكونات الخارجية المختارة.
- ألواح المركبات الترفيهية ومكونات أحواض الاستحمام الساخنة وأغطية المعدات.
- هياكل معدات الحماية وواقيات الماكينات متعددة الأغراض.
يمكن أن تستفيد هذه التطبيقات من إمكانية تشكيل مكونات كبيرة من مواد صفائحية مع الحفاظ على متطلبات القوالب ضمن حدود معقولة.
الأجزاء الشائعة المصنّعة بالتشكيل بالضغط
تشمل الأجزاء المصنّعة بالتشكيل بالضغط غالباً ما يلي:
- لوحات التحكم المزخرفة وهياكل أجهزة القياس.
- أغلفة المعدات الصناعية ذات التفاصيل الدقيقة.
- الأغطية الظاهرة المزودة بحروف أو أنماط سطحية مدمجة أثناء التشكيل.
- الهياكل والألواح ذات فتحات التهوية والشرائح المحددة.
- أغطية المعدات العلمية وبعض هياكل المعدات الطبية المختارة.
- هياكل المنتجات الاستهلاكية التي تتطلب مظهراً سطحياً متطوراً.
يكون التشكيل بالضغط مفيداً بشكل خاص عندما يتطلب المنتج خصائص يصعب إعادة إنتاجها باستمرار باستخدام التفريغ وحده. ومع ذلك، يجب أن يراعي التصميم النهائي زوايا السحب وتمدد المادة وسُمك الجدار وإخراج القطعة من القالب.
معدات الحماية ومكونات السلامة الصناعية
يمكن استخدام كل من التشكيل بالتفريغ والتشكيل بالضغط لتصنيع أغطية معدات الحماية وواقيات الماكينات وأغلفة المعدات وغيرها من المكونات البلاستيكية الواقية.
ينبغي اختيار العملية وفقاً لهندسة القطعة ومدى ظهورها ومقاومة الصدمات المطلوبة وظروف الاستخدام. وبالنسبة إلى المنتجات المصممة لحماية الأشخاص من المخاطر الميكانيكية أو الكهربائية أو الكيميائية أو غيرها، يجب أن يفي اختيار المواد والتحقق من التصميم بمتطلبات السلامة المعمول بها. ولا ينبغي اعتبار الغطاء المشكّل معدات حماية معتمدة لمجرد استخدام طريقة تصنيع معينة.
10. كيفية اختيار ماكينة التشكيل المناسبة
قبل شراء ماكينات التشكيل، حدد متطلبات المنتج وقيّم قدرة الماكينة على تلبيتها باستمرار.
ابدأ برسم القطعة
راجع الأبعاد الكلية والعمق وزوايا الجدران وأنصاف أقطار الزوايا والأنسجة السطحية والثقوب والأضلاع وخصائص التجميع. وحدد الأسطح التي ستكون ظاهرة والأبعاد التي يجب أن تتوافق مع المكونات الأخرى.
إذا كانت القطعة تحتوي على أسطح كبيرة وبسيطة نسبياً، فقد يكون التشكيل بالتفريغ كافياً. أما إذا كانت تتضمن أنسجة دقيقة أو حروفاً صغيرة أو حوافاً أكثر حدة أو تفاصيل تصميمية ظاهرة، فاطلب إجراء تجربة للتشكيل بالضغط.
تأكد من مساحة التشكيل ونطاق المواد
يجب أن تستوعب مساحة التشكيل الفعلية للماكينة الصفيحة والقالب، مع توفير مساحة كافية للتثبيت وحركة العملية. وتأكد من نطاق سماكات الصفائح المدعوم وتكوين السخانات ومدى التوافق مع المواد التي اخترتها.
بالنسبة إلى المكونات الكبيرة، ضع في اعتبارك أيضاً مناولة القوالب وتخطيط الماكينة وإمكانية الوصول إلى عمليات التشذيب والمساحة اللازمة للعمليات اللاحقة.
اطلب إجراء تجربة إنتاج
ينبغي أن يستخدم عرض الماكينة صفيحة البلاستيك المقصودة وهندسة القالب ومتطلبات المنتج الفعلية. وافحص القطعة المشكلة للتحقق من وضوح تفاصيل السطح ودقة الأبعاد وتوزيع سُمك الجدار وأي علامات تدل على عدم اكتمال التشكيل.
إذا بدت كلتا العمليتين مناسبتين، فاطلب من المورد مقارنة التشكيل بالتفريغ والتشكيل بالضغط باستخدام تصميم القطعة نفسه. وحيثما أمكن، سجّل زمن الدورة ومعدل الخردة واستهلاك الطاقة ومتطلبات القوالب وتكاليف العمالة اللازمة للتشطيب.
احسب التكلفة الإجمالية لكل قطعة مطابقة للمواصفات
تشمل مقارنة التكاليف المفيدة مواد الصفائح وإهلاك تكلفة القوالب وتكاليف تشغيل الماكينة والعمالة والتشذيب والتشطيب والخردة والصيانة.
لا تؤدي التكلفة الأولية المنخفضة للمعدات دائماً إلى انخفاض تكلفة التصنيع على المدى الطويل. وبالمثل، لا تكون العملية ذات التفاصيل الأكثر دقة بالضرورة الاستثمار الأفضل إذا لم يكن المنتج بحاجة إلى تلك التفاصيل الإضافية.
الحل المفضل هو الذي يفي بمواصفات المنتج وأهداف الإنتاج بتكلفة إجمالية مقبولة.
الأسئلة الشائعة
1. ما الفرق الرئيسي بين التشكيل بالتفريغ والتشكيل بالضغط؟
يسحب التشكيل بالتفريغ صفيحة بلاستيكية مسخّنة نحو القالب عن طريق إزالة الهواء الموجود بين الصفيحة والقالب. أما التشكيل بالضغط، فيستخدم التفريغ ويضيف ضغطاً هوائياً إيجابياً لدفع الصفيحة بقوة أكبر نحو القالب. ويمكن أن يحسّن ذلك إعادة إنتاج التفاصيل الدقيقة والأنسجة السطحية والملامح الأكثر حدة.
2. هل التشكيل بالضغط أفضل من التشكيل بالتفريغ؟
غالباً ما يكون التشكيل بالضغط أفضل للأجزاء التي تتطلب أنسجة سطحية مفصلة أو حوافاً واضحة أو مظهراً سطحياً متطوراً. أما التشكيل بالتفريغ، فغالباً ما يكون أكثر اقتصادية للأجزاء الكبيرة والأشكال الأبسط. ولا توجد عملية أفضل في جميع الحالات؛ إذ يعتمد الاختيار الصحيح على مواصفات القطعة وميزانية القوالب ومتطلبات الإنتاج.
3. ما الفرق بين التشكيل والتشكيل بالضغط؟
يشير التشكيل في هذا السياق بصورة عامة إلى تشكيل صفيحة بلاستيكية مسخّنة. أما التشكيل بالضغط فهو طريقة محددة من طرق التشكيل الحراري، تطبّق ضغطاً هوائياً إيجابياً على الصفيحة، عادةً بالاشتراك مع التفريغ، لتحسين التلامس مع القالب وإعادة إنتاج التفاصيل.
4. ما أنواع البلاستيك التي يمكن تشكيلها بالتفريغ أو بالضغط؟
تشمل مواد الصفائح الشائعة ABS وHIPS وPETG والبولي كربونات والأكريليك وPVC والبولي إيثيلين والبولي بروبيلين. ولا تكون كل درجات هذه المواد مناسبة لجميع التطبيقات، كما تختلف ظروف المعالجة. وينبغي أن يراعي اختيار المادة سلوك التشكيل ومقاومة الصدمات والتعرض للمواد الكيميائية ومتطلبات درجة الحرارة والاستخدام المقصود للقطعة النهائية.
5. هل يمكن للتشكيل بالضغط إنتاج أشكال معقدة؟
نعم. يمكن للتشكيل بالضغط إعادة إنتاج العديد من تفاصيل الأسطح المعقدة، بما في ذلك الأنسجة والحروف والخصائص الضيقة والزوايا المحددة. ومع ذلك، تظل الأشكال الهندسية الممكنة معتمدة على تصميم القالب ومادة الصفيحة وظروف التسخين وزوايا السحب وتوزيع المادة. وقد تتطلب عمليات السحب العميق والتجاويف السفلية تدابير تصميمية إضافية أو أساليب مختلفة لتصميم القوالب.
6. هل ماكينات التشكيل بالتفريغ أرخص من ماكينات التشكيل بالضغط؟
قد تكون تكلفة ماكينات التشكيل بالتفريغ أقل لأنها لا تتطلب نظام الضغط الإيجابي نفسه. كما يمكن أن تكون القوالب أبسط للأجزاء المناسبة. وقد يتطلب التشكيل بالضغط معدات وقوالب إضافية، لكن يمكن تبرير هذه التكاليف عندما تقلل التفاصيل الدقيقة متطلبات التشطيب أو تحسّن مظهر المنتج.
7. ما العملية الأفضل للأجزاء البلاستيكية الكبيرة؟
غالباً ما يكون التشكيل بالتفريغ خياراً عملياً للأغطية والبطانات والألواح والهياكل الكبيرة، لأنه يتيح استخدام قوالب اقتصادية نسبياً. ويمكن للتشكيل بالضغط أيضاً إنتاج أجزاء كبيرة إذا صُممت الماكينة والقوالب للأبعاد والضغط المطلوبين. وينبغي التأكد من مساحة التشكيل الفعلية وتصميم القالب مع الشركة المصنّعة.
8. هل يشبه التشكيل بالضغط القولبة بالحقن؟
يمكن لكلتا العمليتين إنتاج أجزاء بلاستيكية ذات أسطح مفصلة، لكنهما تستخدمان طريقتين مختلفتين للتصنيع. يشكّل التشكيل بالضغط صفيحة مسخّنة باستخدام التفريغ والهواء المضغوط. أما القولبة بالحقن، فتحقن البلاستيك المنصهر داخل قالب مغلق. وقد تكون القولبة بالحقن أفضل لبعض المنتجات المعقدة التي تُنتج بكميات كبيرة، بينما يمكن أن يوفر التشكيل بالضغط استثماراً أقل في القوالب للعديد من المكونات الكبيرة المصنوعة من الصفائح.
9. ما العملية الأنسب لدفعات الإنتاج القصيرة؟
غالباً ما يكون التشكيل بالتفريغ مناسباً لدفعات الإنتاج القصيرة لأن تكلفة القوالب قد تكون منخفضة نسبياً. ويمكن أن يكون التشكيل بالضغط اقتصادياً أيضاً للدفعات القصيرة عندما تتطلب القطعة خصائص سطحية مفصلة. ويعتمد القرار على تكلفة القوالب واستهلاك المواد ووقت الإنتاج ومتطلبات التشطيب.
10. هل يمكن للتشكيل بالتفريغ إنتاج معدات الحماية؟
يمكن للتشكيل بالتفريغ تصنيع الأغطية الواقية وهياكل المعدات وواقيات الماكينات وغيرها من المكونات البلاستيكية الواقية. ويعتمد مستوى الحماية الذي يوفره المنتج النهائي على مادته وتصميمه وسُمكه واختباره ومعايير السلامة المعمول بها، وليس فقط على كونه مصنوعاً بالتشكيل بالتفريغ.
11. هل تتمتع الأجزاء المشكلة بالضغط بسُمك جدار أكثر اتساقاً؟
يمكن لضغط التشكيل الإضافي تحسين التلامس مع القالب، لكنه لا يضمن انتظام سُمك الجدار. إذ يؤثر سُمك الصفيحة وانتظام التسخين وعمق السحب وهندسة القالب وتمدد المادة جميعها في توزيع السُمك النهائي. وقد تكون هناك حاجة إلى استخدام المساعدة بالسدادة أو التمدد المسبق أو تعديلات أخرى في العملية عند التعامل مع الأشكال الهندسية الصعبة.
12. كيف أختار معدات التشكيل بالتفريغ أو التشكيل بالضغط؟
ابدأ برسم القطعة ومادة الصفيحة البلاستيكية وسُمكها ومتطلبات السطح وحجم الإنتاج المتوقع. ثم قارن مساحة التشكيل في الماكينة والتحكم في التسخين وقدرة التفريغ ونظام الهواء المضغوط ومتطلبات القوالب وخصائص الأتمتة. وتُعد تجربة الإنتاج باستخدام المادة والقالب الفعليين أفضل طريقة للتحقق من الأداء قبل الشراء.
13. أي عملية توفر أقل تكلفة للقطعة الواحدة؟
تعتمد الإجابة على المنتج وكمية الإنتاج. فقد يوفر التشكيل بالتفريغ تكلفة إجمالية أقل للأجزاء الكبيرة ذات متطلبات التفاصيل المتوسطة. وقد يكون التشكيل بالضغط أكثر اقتصادية عندما يقلل تحسين وضوح تفاصيل السطح من تكاليف التشطيب أو حالات رفض المنتجات. ويمكن أن تصبح القولبة بالحقن أكثر تنافسية عند أحجام الإنتاج الكبيرة إذا أمكن توزيع الاستثمار في القوالب على عدد كافٍ من القطع.
14. ما المعلومات التي ينبغي تقديمها عند طلب عرض سعر لماكينات التشكيل؟
قدّم رسم المنتج أو النموذج ثلاثي الأبعاد، والأبعاد، ونوع المادة البلاستيكية ودرجتها، وسُمك الصفيحة، ومتطلبات تشطيب السطح، وحجم الإنتاج السنوي، وزمن الدورة المطلوب. وأدرج أي متطلبات تتعلق بالأنسجة السطحية أو الحروف أو فتحات التهوية أو تفاوتات التجميع الدقيقة أو أداء الحماية. وتساعد هذه التفاصيل الشركة المصنّعة على اقتراح العملية المناسبة وتكوين الماكينة الملائم.
الخلاصة
يشترك التشكيل بالتفريغ والتشكيل بالضغط في عملية التشكيل الحراري الأساسية نفسها، لكنهما يستخدمان مستويات مختلفة من ضغط التشكيل ويمكنهما إنتاج مستويات متفاوتة من تفاصيل السطح.
غالباً ما يكون التشكيل بالتفريغ خياراً اقتصادياً للأجزاء البلاستيكية الكبيرة والهياكل الوظيفية والصواني والبطانات والأغطية الواقية التي تكون فيها التفاصيل المتوسطة كافية. أما التشكيل بالضغط، فيضيف الهواء المضغوط لتحسين التلامس بين الصفيحة المسخّنة والقالب، مما يجعله مناسباً تماماً للمنتجات التي تتطلب ملامح أكثر حدة أو أنسجة سطحية مفصلة أو سطحاً ظاهراً ذا تشطيب متطور.
ينبغي أيضاً النظر في القولبة بالحقن عندما تبرر الخصائص المعقدة أو أحجام الإنتاج الكبيرة أو متطلبات الأبعاد المحددة الاستثمار في القوالب.
بالنسبة إلى المصنعين الذين يقارنون بين ماكينات التشكيل، فإن النهج الأكثر موثوقية هو تقييم هندسة القطعة ونوع البلاستيك وتصميم القالب ودفعات الإنتاج والتكلفة الإجمالية لكل قطعة مطابقة للمواصفات. ويساعد اختبار المادة والقالب المستهدفين قبل الشراء على تحديد العملية التي تحقق أفضل توازن بين الجودة والمرونة وتكلفة التصنيع.