يساعد التحميل والتفريغ الآليان مصنّعي التشكيل الحراري على زيادة اتساق الإنتاج، وتقليل المناولة اليدوية، وتحسين تدفق المواد بين عمليات التشكيل والتشذيب والعمليات اللاحقة. وبالنسبة إلى المصنّعين الذين ينتجون عبوات المواد الغذائية وصواني الطعام وغيرها من المنتجات البلاستيكية بكميات كبيرة، يمكن أن يؤدي دمج الأنظمة الآلية إلى تقليل العمالة المتكررة، وتحسين سلامة بيئة العمل، ودعم الإنتاج عالي السرعة عند توافق المعدات بشكل مناسب مع عملية التشكيل.
لا تعتمد الفوائد على مجرد إضافة روبوت أو ناقل. إذ تتطلب الأتمتة الفعالة تنسيق توقيت الماكينات، ومعدات مناسبة لمناولة المواد، وتحديد موضع الصفائح بدقة، وقوالب متوافقة، وخطة واضحة لتحميل المنتجات النهائية وتفريغها.
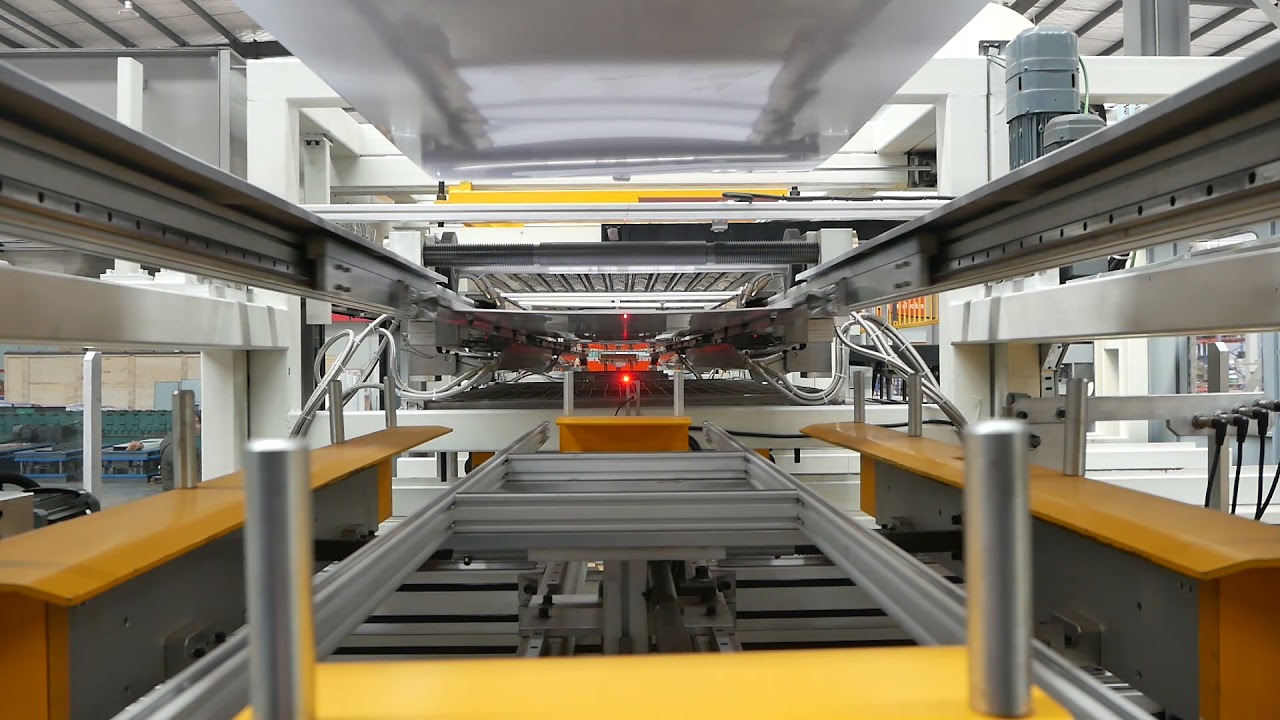
يعمل التحميل والتفريغ الآليان على تحسين إنتاج التشكيل الحراري من خلال تقليل المناولة اليدوية، والحفاظ على اتساق مواضع الصفائح والقطع، وتقليل فترات التأخير غير المرتبطة بالتشكيل، وتنسيق حركة المواد بين محطة التشكيل والمعدات اللاحقة. وفي التطبيقات ذات أحجام الإنتاج الكبيرة، يمكن للأنظمة المؤتمتة بالكامل أن تجمع بين التحميل الآلي والتشكيل وإزالة القطع والتكديس والنقل عبر السيور الناقلة، لدعم الإنتاج عالي السرعة مع تحقيق مخرجات أكثر اتساقًا. وتعتمد المكاسب الفعلية على زمن الدورة، وسُمك الصفائح، وهندسة المنتج، وتوافق المواد، ومستوى الأتمتة.
ما المقصود بالتحميل والتفريغ الآليين في التشكيل الحراري؟
التحميل والتفريغ الآليان في التشكيل الحراري هما استخدام معدات المناولة الميكانيكية أو الروبوتات أو أجهزة الالتقاط والوضع بالتفريغ الهوائي أو السيور الناقلة أو آليات النقل المتكاملة، لإدخال المواد الخام إلى ماكينة التشكيل وإزالة القطع المشكّلة دون الحاجة إلى قيام المشغّل بتنفيذ كل خطوة من خطوات المناولة يدويًا.
خلال عملية التشكيل الحراري المعتادة، تُسخّن صفيحة بلاستيكية حتى تصبح قابلة للتشكيل، ثم توضع فوق القالب أو بمحاذاته، وتُشكّل باستخدام التفريغ الهوائي أو الضغط أو مزيج من طرق التشكيل. وبعد التبريد، تُنقل الصفيحة المشكّلة أو القطع المنفردة لإجراء التشذيب أو التكديس أو الفحص أو التعبئة.
ينسّق نظام المناولة الآلي هذه الحركات مع دورة تشغيل الماكينة. ووفقًا لخط الإنتاج، قد يتولى النظام مناولة الصفائح البلاستيكية الواردة، أو نقل المنتجات المشكّلة، أو فصل القطع عن الخردة، أو تكديس صواني الطعام، أو تسليم المكونات النهائية إلى نظام السيور الناقلة.
1. أهمية مناولة المواد آليًا في التشكيل الحراري
في الإنتاج اليدوي أو شبه الآلي، قد يحتاج المشغّلون إلى تحديد موضع الصفائح، وإزالة المنتجات المشكّلة، ونقل القطع، وترتيب المنتجات النهائية بين دورات تشغيل الماكينة. وقد تتحول هذه المهام إلى عائق أمام الإنتاج عندما تعمل معدات التشكيل بمعدل مرتفع أو عندما تكون المنتجات كبيرة أو ثقيلة أو يصعب التعامل معها.
يقلل التحميل والتفريغ الآليان عدد الحركات اليدوية المطلوبة في كل دورة. كما يساعدان على مزامنة ماكينة التشكيل الحراري مع المعدات الموجودة قبل عملية التشكيل وبعدها.
تقليل الوقت غير المخصص للتشكيل
قد لا تستغرق ماكينة التشكيل الحراري سوى جزء من كل دورة في تسخين المواد وتشكيلها وتبريدها. ويُستخدم الوقت المتبقي لفتح الماكينة، وتحديد موضع الصفيحة التالية، وإزالة المنتج المشكّل، والاستعداد للدورة التالية.
يمكن للأتمتة تقليل فترات التأخير الناتجة عن المناولة من خلال تجهيز الصفيحة التالية أثناء استكمال جزء آخر من العملية، متى سمح تصميم الماكينة بذلك. كما يمكن لنظام النقل الروبوتي أو آلية التحميل المخصصة نقل القطع باتساق أكبر مقارنة بالمناولة اليدوية.
ومع ذلك، لا يمكن للأتمتة إلغاء الوقت اللازم لتسخين البلاستيك وتبريده. ويعتمد التحسن الفعلي على المهام التي يمكن تنفيذها بالتوازي مع دورة التشكيل بأمان، وعلى ما إذا كانت مناولة المواد تحدّ حاليًا من حجم الإنتاج.
تحسين الاتساق
قد يؤدي التحميل اليدوي إلى اختلافات في محاذاة الصفائح ومواضع الإمساك واتجاه القطع وطريقة التكديس. أما المعدات الآلية فتتبع مسارات حركة مبرمجة ومواضع نقل قابلة للتكرار، مما يساعد على تقليل هذه الاختلافات.
ويكون الاتساق مفيدًا بشكل خاص عندما تحتاج القطع إلى التوافق مع تجهيزات التشذيب اللاحقة أو أنظمة الفحص أو معدات التعبئة.
تقليل المناولة المتكررة
قد يؤدي الرفع والمناولة المتكرران إلى زيادة إجهاد المشغّلين، خاصة خلال فترات الإنتاج الطويلة. ويمكن للتحميل والتفريغ الآليين تقليل هذه المهام، وإتاحة الفرصة للمشغّلين للتركيز على المراقبة وفحوصات الجودة وإعادة تزويد المواد ومعالجة الحالات الاستثنائية.
ومع ذلك، ينبغي أن تتضمن أنظمة الأتمتة وسائل الحماية المناسبة وأقفال الأمان ومفاتيح الإيقاف في حالات الطوارئ وإجراءات آمنة لإزالة الانسدادات أو إجراء أعمال الصيانة.
2. كيفية عمل التحميل والتفريغ الآليين
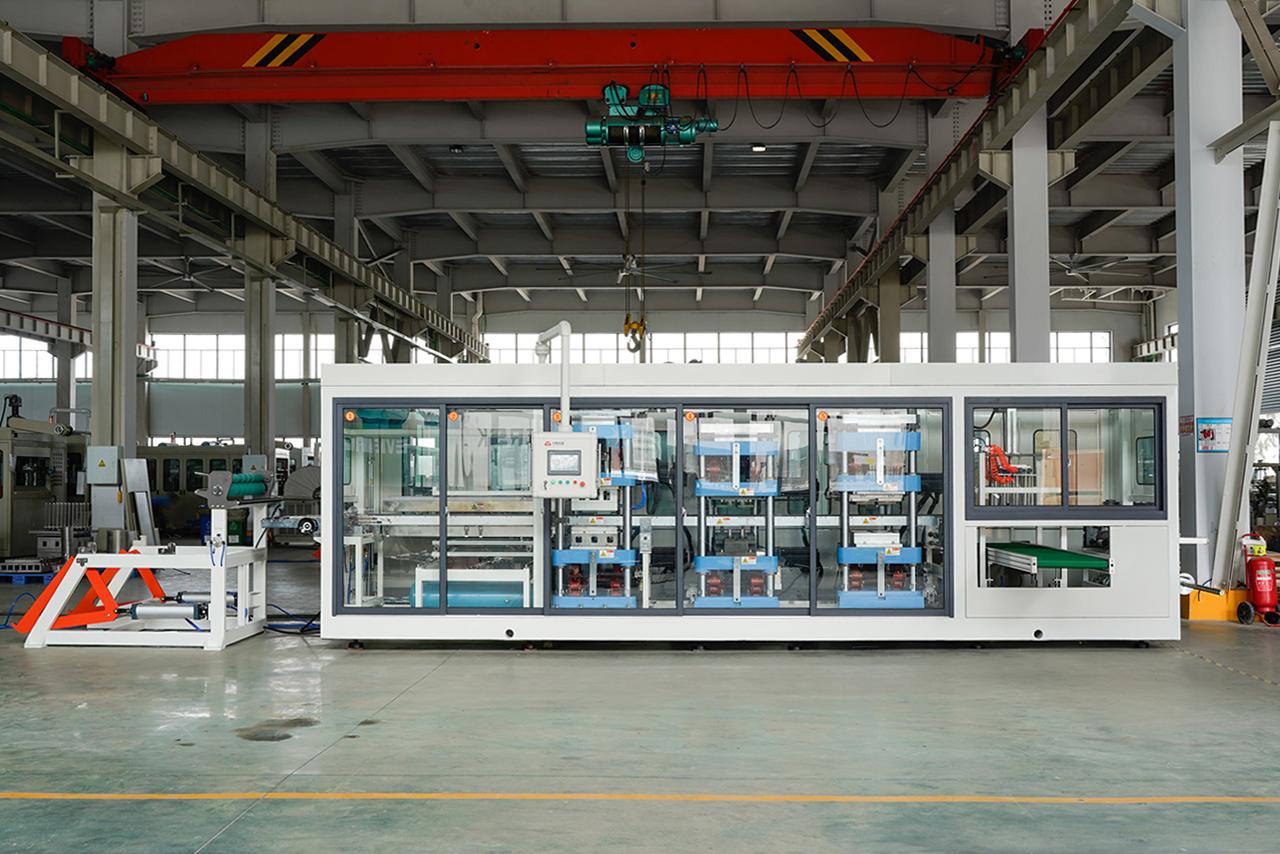
يجمع خط التشكيل الحراري الآلي عادةً بين مناولة الصفائح وماكينة التشكيل وإزالة المنتجات والنقل إلى مراحل الإنتاج اللاحقة. ويعتمد التصميم الدقيق على ما إذا كانت الماكينة تعالج صفائح منفردة أو لفائف متصلة، وما إذا كانت عملية التشذيب تتم داخل الماكينة نفسها، وكيفية جمع المنتجات النهائية.
الخطوة 1: تجهيز المواد الخام والتحميل الآلي
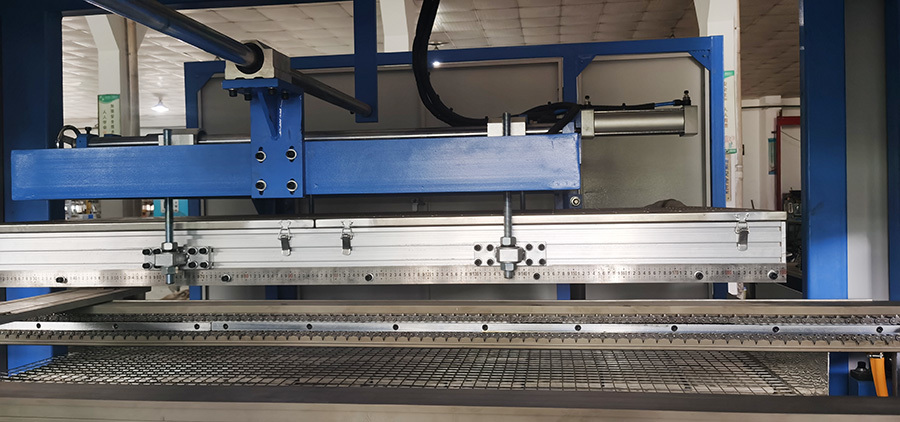
يأخذ النظام المواد الخام من رصة صفائح أو منصة تحميل أو مخزن تغذية أو مصدر لفائف. وفي المعدات التي تعمل بالصفائح، قد يستخدم جهاز التحميل أكواب شفط بالتفريغ الهوائي أو وسيلة إمساك مناسبة أخرى لالتقاط صفيحة واحدة، وفصلها عن الرصة، ومحاذاتها، ثم نقلها إلى إطار التثبيت.
يُعد تحديد الموضع بدقة أمرًا مهمًا، لأن الصفيحة يجب أن تُثبّت بإحكام وتُحاذى مع القالب. وقد تؤثر المحاذاة غير الصحيحة على القطعة المشكّلة، أو تتسبب في توزيع غير متساوٍ للمواد، أو تعيق عملية التشذيب.
ينبغي أن يراعي جهاز التحميل المناسب أبعاد الصفائح وحالة سطحها وصلابتها ووزنها وسُمكها. كما قد تؤثر الكهرباء الساكنة والحواف الملتفة والأغشية الواقية والتصاق الصفائح ببعضها في موثوقية التغذية.
الخطوة 2: التسخين وعملية التشكيل
بعد تحديد موضع الصفيحة، تسخّن عملية التشكيل الحراري المادة إلى درجة حرارة التشكيل المطلوبة. ثم تشكّل الماكينة البلاستيك الملين باستخدام التشكيل بالتفريغ الهوائي أو التشكيل بالضغط أو مزيج من الطريقتين.
يجب تنسيق محطة التشكيل مع آلية التحميل بحيث لا تدخل الصفيحة التالية إلا عندما تكون الماكينة جاهزة. وتساعد أقفال الأمان ومستشعرات الموضع على منع التحميل أثناء دورة غير آمنة أو غير مكتملة.
الخطوة 3: التبريد وإزالة المنتج
بعد تشكيل القطعة وتبريدها بدرجة كافية تسمح بمناولتها، تقوم آلية التفريغ بإزالة الصفيحة المشكّلة أو المكونات النهائية من الماكينة.
وبحسب المعدات، قد تتم هذه العملية باستخدام عربة نقل أو ماسك ميكانيكي أو أداة طرفية تعمل بالتفريغ الهوائي أو ذراع روبوتية أو نظام إخراج آلي. ويجب أن يدعم جهاز المناولة القطعة دون تشويه الجدران الرقيقة أو إتلاف الحواف أو ترك علامات غير مقبولة على الأسطح الظاهرة.
قد تتطلب المنتجات الكبيرة أو المشكلة بعمق نقاط إمساك متعددة لمنع الانثناء أثناء النقل.
الخطوة 4: النقل عبر السيور والتكديس والمعالجة اللاحقة
بعد الإزالة، يمكن نقل القطع إلى مراحل التشذيب أو الفحص أو التكديس أو وضع الملصقات أو التعبئة أو التخزين. ويربط نظام السيور الناقلة بين هذه العمليات ويساعد على الحفاظ على تدفق منتظم للمواد.
على سبيل المثال، قد يقوم خط إنتاج صواني الطعام البلاستيكية بتفريغ الصفائح المشكّلة، وتشذيب الصواني، وعدّ القطع النهائية، وتكديسها، ثم نقل الأكوام إلى مرحلة التعبئة. ووفقًا لتصميم الماكينة، قد تُنفذ هذه العمليات ضمن خط متصل أو كعمليات منفصلة.
تتوفر معدات التحميل والتفريغ والتكديس المتكاملة في أنظمة التشكيل الحراري التجارية، لكن الوظائف الدقيقة ومعدلات الدورات تختلف باختلاف تكوين الماكينة.
3. الأنواع الرئيسية لمعدات التحميل والتفريغ الآليين
تتطلب التطبيقات المختلفة طرق مناولة مختلفة. ويعتمد الاختيار الأفضل على المنتج والمواد الخام وزمن الدورة وتصميم خط الإنتاج.
| نوع المعدات | الوظيفة الرئيسية | التطبيقات المناسبة |
|---|---|---|
| جهاز تحميل الصفائح الآلي | يلتقط الصفائح البلاستيكية ويفصلها ويحاذيها ويغذيها | التشكيل الحراري باستخدام الصفائح والقطع المشكلة الكبيرة |
| نظام التغذية من اللفائف | يغذي الصفيحة البلاستيكية من اللفافة إلى داخل الماكينة | الإنتاج المستمر لعبوات التغليف ذات السُمك الرقيق |
| عربة النقل | تنقل الصفائح أو المنتجات المشكّلة بين المواضع المختلفة | الماكينات ذات المحطة الواحدة ومتعددة المحطات |
| نظام المناولة الروبوتي | يلتقط القطع ويضعها باستخدام حركات مبرمجة | الأشكال المعقدة والاتجاهات المتعددة والإنتاج المرن |
| ماسك بالتفريغ الهوائي أو ميكانيكي | يثبت الصفائح أو القطع وينقلها | المنتجات المتوافقة مع أكواب الشفط أو المشابك أو أدوات التثبيت المخصصة |
| جهاز التكديس | يرتب القطع النهائية في أكوام محددة العدد | صواني الطعام والحاويات والأغطية ومكونات التغليف |
| نظام السيور الناقلة | ينقل المنتجات بين العمليات | التشذيب والفحص والتعبئة وغيرها من العمليات اللاحقة |
التحميل الآلي للماكينات التي تعمل بالصفائح
غالبًا ما تتطلب الماكينات التي تعمل بالصفائح محاذاة دقيقة، لأن الصفيحة يجب أن تتناسب مع إطار التثبيت وتغطي منطقة التشكيل المحددة. ويمكن لأجهزة التحميل الآلية تقليل اختلافات تحديد الموضع وتسهيل التعامل مع الصفائح الكبيرة أو صعبة المناولة.
في الإنتاج بكميات كبيرة، قد يجمع المصنّعون بين التحميل والتسخين المسبق أو تجهيز الصفائح. ويمكن أن يقلل ذلك من وقت التوقف عندما تكون المعدات مصممة لتنفيذ مهام التجهيز بالتوازي مع عملية التشكيل.
التفريغ والتكديس باستخدام الروبوتات
تكون الروبوتات مفيدة عندما تحتاج القطع إلى الإزالة باتجاه محدد أو وضعها في أكوام متداخلة أو نقلها إلى عدة مواقع لاحقة. ويجب أن تتوافق الأداة الطرفية مع شكل المنتج وصلابته.
بالنسبة إلى صواني الطعام، قد يحتاج الروبوت إلى فصل الصواني المنفردة ومحاذاتها وتكديسها دون تشويه الحواف أو الزوايا. وقد يكون جهاز التكديس المخصص خيارًا أبسط وأكثر اقتصادية عندما تتبع المنتجات تنسيقًا ثابتًا.
الأتمتة المتكاملة مقابل المعدات المستقلة
ينسّق النظام المتكامل حركات الماكينة والروبوت من خلال بنية تحكم مشتركة. وقد يكون من الأسهل تحديث جهاز تحميل أو تفريغ مستقل وإضافته إلى المعدات الحالية، لكن يجب أن يكون توقيته وواجهات السلامة الخاصة به متوافقين مع الماكينة الموجودة.
ينبغي ألا يقتصر القرار على تكلفة التركيب الأولية، بل يجب أن يشمل أيضًا وقت تغيير المنتجات، وسهولة الوصول لأعمال الصيانة، والمساحة الأرضية المتاحة، والجهد المطلوب لتشخيص أعطال خط الإنتاج بالكامل.
4. فوائد الأتمتة للإنتاج بالتشكيل الحراري بكميات كبيرة
يمكن للأنظمة الآلية تحسين الإنتاجية والاتساق وكفاءة استخدام العمالة، خاصة عندما تحد خطوات المناولة بين دورات التشكيل من حجم الإنتاج.
تقليل فترات التأخير الناتجة عن المناولة
يمكن للتحميل الآلي تحديد موضع الصفيحة التالية بتوقيت متكرر وثابت، بينما يزيل التفريغ الآلي القطع المكتملة دون انتظار قيام المشغّل بتنفيذ كل حركة. وعندما تتداخل مهام التحميل والتفريغ مع عمليات الماكينة الأخرى التي يمكن تنفيذها بأمان، قد يحقق خط الإنتاج دورة تشغيل إجمالية أقصر.
ينبغي قياس التحسن الفعلي على مستوى خط الإنتاج بالكامل. فلن يؤدي جهاز تحميل أسرع إلى زيادة الإنتاج إذا ظل التسخين أو التبريد أو التشكيل أو التشذيب أو التكديس هو عنق الزجاجة.
اتساق أكبر في جودة المنتج
يساعد تحديد موضع الصفائح بشكل متكرر وإزالة القطع بطريقة مضبوطة على تقليل الاختلافات الناتجة عن المناولة اليدوية. ويكون ذلك مفيدًا عندما تحتاج المنتجات إلى التوافق الدقيق مع أدوات التشذيب أو معدات الإغلاق أو تجهيزات التكديس.
لا تصحح الأتمتة تلقائيًا العيوب الناتجة عن التسخين غير المتساوي أو درجات حرارة التشكيل غير المناسبة أو التصميم غير الصحيح للقالب أو عدم اتساق جودة الصفائح. ولا تزال هذه المتغيرات التشغيلية بحاجة إلى التحكم.
تحسين توزيع مهام العمالة
قد يقلل خط الإنتاج المؤتمت بالكامل عدد التدخلات اليدوية المتكررة المطلوبة أثناء التشغيل العادي. ويمكن للمشغّلين التركيز على إعادة تزويد المواد الخام ومراقبة الإنذارات وفحص المنتجات النهائية وإدارة عمليات تغيير المنتجات.
تعتمد متطلبات العمالة على مستوى الأتمتة وعدد الماكينات التي يشرف عليها كل مشغّل. ولا تزال إعادة تزويد المواد وفحص الجودة والتنظيف والصيانة تتطلب موظفين مؤهلين.
تحسين مناولة المنتجات الكبيرة أو الحساسة
قد يصعب نقل الأغطية البلاستيكية الكبيرة والهياكل العميقة المشكلة وصواني الطعام ذات الجدران الرقيقة يدويًا وباتساق. ويمكن لمعدات النقل الآلية دعم القطعة عند نقاط محددة وتقليل الانحناء العرضي أو التلف الناتج عن التلامس.
ينبغي اختبار تصميم الماسك باستخدام قطع الإنتاج الفعلية، خاصة عندما يكون المنتج ذا جدران مرنة أو حواف ضيقة أو أسطح مزخرفة أو متطلبات عالية للمظهر الخارجي.
تحسين إمكانية تتبع الإنتاج
عندما تتبادل وحدة التحكم في الماكينة والروبوت ونظام الفحص بيانات الإنتاج، يمكن لخط الإنتاج تسجيل عدد الدورات والإنذارات والتوقفات وبعض قياسات الجودة المحددة. وتساعد هذه المعلومات على تحديد التأخيرات المتكررة ومقارنة الأداء بين تنسيقات المنتجات المختلفة.
تعتمد إمكانية التتبع على نظام التحكم والبرمجيات المثبتة؛ وهي ليست ميزة تلقائية متوفرة في كل جهاز تحميل أو تفريغ.
5. التطبيقات في تغليف المواد الغذائية وصواني الطعام
يُعد تغليف المواد الغذائية من التطبيقات الشائعة للتشكيل الحراري الآلي، لأن المصنّعين غالبًا ما ينتجون كميات كبيرة من الحاويات ذات الأبعاد المتكررة ومتطلبات التكديس الموحدة.
تشمل الأمثلة:
- صواني اللحوم والدواجن والمأكولات البحرية
- حاويات المنتجات الزراعية الطازجة
- صواني الوجبات الجاهزة ووجبات الطعام الخارجية
- عبوات المخبوزات والفواصل الواقية
- الأغطية والحاويات الضحلة ومكونات تغليف المواد الغذائية الأخرى
المناولة الآلية لصواني الطعام
قد يجمع خط إنتاج صواني الطعام بين التغذية من اللفائف والتسخين والتشكيل والتشذيب والتكديس والنقل عبر السيور الناقلة. وبعد التشكيل، يمكن فصل الصواني عن الشبكة المحيطة بها وتكديسها بعدد محدد قبل التعبئة.
يجب أن تراعي معدات التفريغ والتكديس عمق الصينية وهندسة الحواف وطريقة تداخل الصواني مع بعضها وتشطيب السطح. وإذا كانت الصواني مصممة لتتداخل بإحكام، فيجب أن يتجنب جهاز التكديس استخدام قوة مفرطة قد تؤدي إلى التصاق القطع ببعضها أو تشوه حوافها.
بالنسبة إلى أحجام الصواني المختلفة، قد يحتاج النظام إلى أدلة قابلة للضبط أو ماسكات قابلة للتبديل أو أنماط تكديس قابلة للبرمجة أو أدوات تثبيت سريعة التغيير.
اعتبارات ملامسة الأغذية والنظافة
ينبغي تصميم الأتمتة المستخدمة في بيئات تغليف المواد الغذائية بما يتناسب مع ظروف منطقة الإنتاج. وعندما تتعرض المعدات لأسطح ملامسة للأغذية أو يلزم تشغيلها في بيئة ذات متطلبات نظافة مضبوطة، يجب تقييم المواد وسهولة الوصول لأعمال التنظيف وممارسات التشحيم وتصميم المعدات وفقًا للمتطلبات المعمول بها.
لا يعني استخدام المنتج في تغليف المواد الغذائية أن كل مكونات الماكينة نفسها تُعد معدات ملامسة للأغذية. إذ تعتمد المتطلبات على تصميم العملية والمنتج والأسطح التي يمكن أن تلامس الطعام أو العبوة.
الحفاظ على الإنتاجية خلال العمليات اللاحقة
قد تنتج ماكينة التشكيل قطعًا بسرعة تفوق قدرة محطة التكديس أو التعبئة اليدوية على معالجتها. وفي هذه الحالة، تصبح المعدات اللاحقة هي عنق الزجاجة.
ينبغي أن يتعامل نظام السيور وجهاز التكديس ومحطة التعبئة ذات السعة المناسبة مع الإنتاج المتوقع دون السماح بتراكم الصواني بشكل غير منضبط أو إجبار ماكينة التشكيل الحراري على التوقف بشكل متكرر. ويجب تقييم خط الإنتاج بالكامل وفقًا لمعدل الإنتاج المستهدف، وليس فقط وفقًا للسرعة القصوى لماكينة التشكيل.
6. اختيار ماكينة تشكيل حراري مزودة بنظام أتمتة
عند اختيار ماكينة تشكيل حراري، ينبغي للمشترين تقييم معدات التشكيل وترتيبات التحميل والتفريغ باعتبارها نظام إنتاج متكاملًا واحدًا.
تحديد هدف الإنتاج
ابدأ بتحديد عدد القطع المطابقة للمواصفات المطلوبة في الساعة أو خلال الوردية. وخذ في الاعتبار عدد التجاويف في كل قالب وزمن الدورة المتوقع وعمليات تغيير المنتجات والصيانة المخطط لها وخسائر الإنتاج المعتادة.
لا يعادل الحد الأقصى المعلن لمعدل دورات الماكينة حجم الإنتاج المستمر الفعلي. اطلب من المورد توضيح الافتراضات التي يستند إليها معدل السرعة المحدد، وما إذا كان الرقم المعروض يشمل التفريغ والتشذيب والتكديس.
مواءمة الأتمتة مع المنتج
قد لا يكون النظام المناسب لصواني الطعام الضحلة مناسبًا للأغطية الصناعية الكبيرة أو الهياكل البلاستيكية المشكلة بعمق. ضع في اعتبارك ما يلي:
- حجم القطعة ووزنها وشكلها وعمق سحبها
- أبعاد الصفائح أو اللفائف
- سُمك الصفيحة المطلوب
- نقاط الإمساك وحساسية السطح
- اتجاه المنتج ونمط التكديس
- معدل تغيير المنتجات والقوالب
- العمليات اللاحقة المطلوبة
تحدد هذه العوامل ما إذا كان جهاز التحميل المخصص أو عربة النقل أو الذراع الروبوتية أو نظام المناولة المتكامل هو الخيار الأنسب.
تحديد مستوى الأتمتة المطلوب
قد تكون الماكينة اليدوية المزودة بوسيلة مساعدة بسيطة للتفريغ مناسبة لعمليات الإنتاج الصغيرة أو المنتجات التي تتغير باستمرار. ويمكن للتكوين شبه الآلي أتمتة الخطوات الأكثر تكرارًا مع الاحتفاظ بتحكم المشغّل في الأنشطة الأخرى.
قد يكون النظام المؤتمت بالكامل أكثر ملاءمة للإنتاج المستقر بكميات كبيرة مع تنسيقات منتجات متوقعة. ويمكن أن يشمل التحميل الآلي وإزالة القطع والتشذيب والتكديس والنقل عبر السيور الناقلة.
ينبغي أن يتناسب الاستثمار مع معدل الاستخدام المتوقع. فقد تؤدي إضافة أتمتة معقدة إلى خط إنتاج منخفض الحجم إلى زيادة التكلفة الرأسمالية وتعقيد عمليات تغيير المنتجات دون تحقيق زيادة كافية في الإنتاج تبرر هذه الإضافة.
تقييم وظائف التحكم وتغيير المنتجات
استفسر عما إذا كانت الماكينة تخزّن برامج إعدادات درجات حرارة الصفائح ومناطق التسخين وإعدادات التشكيل ومسارات الروبوت وأنماط التكديس. ويمكن أن يسهل تخزين الإعدادات تكرار الإنتاج، لكن يجب التحقق من الإعدادات عند تغيير المواد أو القالب أو أبعاد المنتج.
تأكد أيضًا مما إذا كان بإمكان المشغّلين تعديل مواضع التحميل وأنماط التكديس دون الحاجة إلى إعادة برمجة معقدة، وما إذا كانت الماكينة توفر إنذارات واضحة عند غياب صفيحة أو عدم تحرير قطعة أو عدم صحة موضع النقل.
7. سُمك الصفائح وتوافق المواد
يجب أن تعمل الأتمتة مع المواد البلاستيكية وسُمك الصفائح المستخدمة فعليًا في الإنتاج. إذ تؤثر هذه المتغيرات على طريقة التقاط الصفائح وسلوكها أثناء التسخين واستجابة القطع المشكّلة للإمساك والنقل.
مناولة الصفائح بسماكات مختلفة
قد تنثني الصفائح الرقيقة أو تلتف أو تلتصق ببعضها أو تتشوه عند استخدام قوة شفط مفرطة. وقد تتطلب الصفائح السميكة معدات مناولة أقوى بسبب وزنها وصلابتها الأكبر. كما يمكن أن تتدلى الصفائح الكبيرة أو تتحرك من موضعها إذا لم تُدعَم عند نقاط مناسبة.
ينبغي أن يتمكن جهاز التحميل من فصل الصفائح المنفردة بشكل موثوق والحفاظ على محاذاتها وتجنب خدش السطح أو ترك علامات عليه. كما يجب أن تدعم معدات التفريغ القطعة المشكّلة دون الضغط المفرط على الجدران الرقيقة أو الحواف الحساسة.
توافق المواد
تختلف اللدائن الحرارية من حيث درجات حرارة التشكيل والصلابة وخصائص السطح وسلوك التبريد. وتؤثر هذه الخصائص في اختيار أكواب الشفط والماسكات ومواد التلامس وتسلسل المناولة.
ينبغي اختبار توافق المواد في ظروف التشغيل الفعلية، خاصة عند معالجة الصفائح المطبوعة أو المطلية أو الحساسة للكهرباء الساكنة أو ذات اللمعان العالي.
منع أخطاء التغذية
قد تؤدي تغذية صفيحتين معًا أو انحراف الصفائح عن المحاذاة أو الاتجاه غير الصحيح أو فشل الالتقاط بالتفريغ الهوائي إلى تعطيل الإنتاج. ووفقًا لخط الإنتاج، يمكن للمستشعرات اكتشاف وجود الصفيحة أو تأكيد التقاطها أو مراقبة موضعها أو التحقق من إزالة القطعة المشكّلة.
ينبغي اختيار معدات الكشف وفقًا لأنماط الأعطال الفعلية. ولا تكون المستشعرات مفيدة إلا عندما تستجيب الماكينة لإشاراتها بشكل صحيح وتتوقف أو تستعيد التشغيل بأمان عند حدوث خطأ.
8. التشكيل بالضغط والمساعدة بالقابس والمناولة الآلية
يمكن أن يؤدي التشكيل بالضغط والمساعدة بالقابس إلى تغيير شكل القطعة المشكّلة وتوزيع المواد فيها، مما يؤثر بدوره على طريقة مناولة الأتمتة لها.
التشكيل بالضغط
يستخدم التشكيل بالضغط ضغط الهواء بالإضافة إلى القالب، وبحسب تصميم الماكينة، التفريغ الهوائي لتشكيل البلاستيك المسخّن على سطح القالب. ويمكن استخدامه عندما تكون هناك حاجة إلى تفاصيل سطحية دقيقة أو متطلبات أبعاد محددة.
يجب تنسيق الأتمتة مع دورة التشكيل بالضغط. إذ يتعين على جهاز التحميل تحديد موضع الصفيحة بشكل صحيح، والتأكد من خلو منطقة التشكيل قبل بدء الدورة، وانتظار جهاز التفريغ حتى تبرد القطعة بدرجة كافية وتتحرر من القالب.
المساعدة بالقابس
تستخدم المساعدة بالقابس قابسًا للمساعدة في تمديد البلاستيك المسخّن وتوزيعه قبل التشكيل أو أثناءه. وغالبًا ما تُستخدم للأشكال العميقة أو التطبيقات التي تتطلب تحكمًا إضافيًا في توزيع سُمك الجدران.
يجب تنسيق حركة القابس وحركة القالب وتسلسل مناولة الصفائح. وإذا بقيت القطعة المشكّلة ملتصقة بالقالب أو كان من الصعب تحريرها، فقد يحتاج نظام التفريغ إلى موضع إمساك مختلف أو خطوة تحرير إضافية أو مسار نقل معدّل.
تنسيق عملية التشكيل بأكملها
ينبغي اختبار جهاز التحميل ومحطة التشكيل وحركة القابس والتبريد وتسلسل التفريغ معًا. فالمناولة الأسرع لا تحقق فائدة إذا تسببت في وصول الصفيحة التالية قبل جاهزية الماكينة أو إذا أُزيلت القطعة المشكّلة قبل أن تتمكن من الحفاظ على شكلها.
بالنسبة إلى التطبيقات الجديدة، ينبغي إجراء تجارب تشغيل باستخدام المواد والقالب وهندسة المنتج المستهدفة. وعلى المورد إثبات إمكانية تكرار عمليات التحميل والتشكيل وتحرير القطع والتكديس عبر عدد كافٍ من الدورات لتحديد المشكلات المتكررة.
9. كيفية تقييم أداء الإنتاج
لفهم ما إذا كانت الأتمتة تحسّن الإنتاج، قِس أداء خط الإنتاج بالكامل قبل التركيب وبعده. إذ لا يوضح رقم سرعة الماكينة وحده ما إذا كان التحميل أو التفريغ أو التشذيب أو التكديس يحد من الإنتاج.
حساب الإنتاج النظري
بالنسبة إلى ماكينة تنفذ دورة تشكيل واحدة في كل مرة:
عدد الدورات النظري في الساعة = 3,600 ÷ زمن الدورة بالثواني
عدد القطع النظري في الساعة = عدد الدورات في الساعة × عدد القطع في كل دورة
على سبيل المثال، إذا أكملت الماكينة دورة واحدة كل 20 ثانية وأنتجت أربع قطع في كل دورة:
- عدد الدورات النظري في الساعة = 3,600 ÷ 20 = 180
- عدد القطع النظري في الساعة = 180 × 4 = 720
هذا رقم نظري وليس معدل إنتاج مضمونًا. وسيكون الإنتاج الفعلي أقل عندما يتعرض خط الإنتاج للتوقف أو تغيير المنتجات أو رفض القطع أو نقص المواد أو التأخيرات في العمليات اللاحقة.
قياس مؤشرات الأداء المناسبة
| مؤشر الأداء | ما الذي يوضحه؟ |
|---|---|
| الدورات الفعلية في الساعة | مدى حفاظ الماكينة على معدل التشغيل المخطط له |
| القطع السليمة في الساعة | عدد القطع المطابقة للمواصفات التي تصل إلى العملية التالية |
| زمن المناولة لكل دورة | الوقت الذي تستغرقه عمليتا التحميل والتفريغ |
| التوقف غير المخطط له | مدى تكرار الأعطال أو الانقطاعات التي توقف الإنتاج |
| معدل الخردة والرفض | مدى تأثير مشكلات العملية أو المناولة على الجودة |
| وقت تغيير المنتجات | السرعة التي يتحول بها خط الإنتاج إلى منتجات أو قوالب أخرى |
| ساعات العمل لكل قطعة مقبولة | مدى كفاءة استخدام العمالة |
| استهلاك الطاقة لكل قطعة مقبولة | العلاقة بين استهلاك الطاقة والإنتاج القابل للبيع |
المقارنة على أساس متكافئ
عند مقارنة الإنتاج اليدوي بالإنتاج الآلي، استخدم المنتج والمواد والقالب ومتطلبات الجودة وفترة القياس نفسها قدر الإمكان. وأدرج وقت الإعداد وتغيير المنتجات إذا كان جدول الإنتاج يتضمن تغييرات متكررة للمنتجات.
قد ينتج خط الإنتاج عددًا أكبر من القطع في الساعة، لكنه قد يستهلك أيضًا طاقة أكثر أو يتطلب صيانة إضافية. والتكوين الأفضل هو الذي يحقق الإنتاج والجودة المطلوبين بتكلفة تشغيل مستدامة.
10. تحديات الأتمتة الشائعة وكيفية معالجتها
قد تؤدي الأتمتة إلى ظهور نقاط أعطال جديدة إذا لم يُصمم نظام المناولة وفقًا لظروف الإنتاج الفعلية.
عدم محاذاة الصفائح أو تغذيتها بشكل مزدوج
قد تتحرك الصفائح أثناء الالتقاط أو تلتصق ببعضها أو تدخل الماكينة باتجاه غير صحيح. ويمكن أن تساعد وسائل فصل الصفائح المناسبة والتوسيط ومراقبة التفريغ الهوائي واكتشاف وجود الصفائح على تقليل هذه المشكلات.
ينبغي أن يتضمن النظام أيضًا إجراءً محددًا لاستعادة التشغيل عند فقدان الصفائح أو عدم محاذاتها، بدلًا من تكرار محاولات التغذية دون معالجة المشكلة.
التصاق القطع بالقالب
قد لا تتحرر القطعة المشكّلة كما هو متوقع بسبب تصميم القالب أو ظروف التبريد أو سلوك المادة أو هندسة القطعة. ولا يمكن لروبوت التفريغ معالجة جميع مشكلات التحرير بشكل موثوق.
يجب معالجة مشكلة التشكيل والتحرير أولًا، ثم التأكد من قدرة الماسك على إزالة القطعة دون إتلافها.
اختناقات السيور الناقلة وأجهزة التكديس
إذا لم يتمكن الناقل أو نظام العد أو جهاز التكديس من مواكبة ماكينة التشكيل، فستتراكم المنتجات وقد يتوقف خط الإنتاج. احسب معدل التدفق المتوقع في كل مرحلة لاحقة، ووفر سعة تخزين مؤقت مناسبة عند الضرورة.
صعوبة تغيير المنتجات
قد يعمل الماسك المخصص أو تجهيز التكديس بشكل جيد مع تنسيق واحد للصواني، لكنه يتطلب تعديلات كبيرة عند الانتقال إلى تنسيق آخر. وعند إجراء تغييرات متكررة، ضع في اعتبارك أدوات التثبيت سريعة التغيير وبرامج الإعدادات المخزنة والأدلة القابلة للضبط والماسكات المصممة لمجموعة من المنتجات.
الصيانة وقطع الغيار
تتطلب المستشعرات وأكواب التفريغ الهوائي والماسكات والأحزمة ومكونات الروبوت الفحص والاستبدال. اطلب من المورد تحديد فترات الصيانة الموصى بها وتوافر قطع الغيار ووظائف التشخيص وترتيبات الاستجابة للخدمة.
قد يحقق النظام السريع أثناء التشغيل قدرة إنتاجية فعلية أقل من تكوين أبسط وأكثر موثوقية إذا كان من الصعب صيانته.
11. الجدوى الاقتصادية والعائد على الاستثمار
تعتمد الجدوى الاقتصادية للتحميل والتفريغ الآليين على قيمة الإنتاج الإضافي المطابق للمواصفات، وتوفير العمالة، وتقليل الخردة، وخفض التأخيرات الناتجة عن المناولة، مقارنةً بتكاليف المعدات والتشغيل.
حساب التكلفة الإجمالية للملكية
لا تقتصر التكاليف على سعر شراء معدات الأتمتة. بل يجب مراعاة ما يلي:
- تكاليف جهاز التحميل وجهاز التفريغ والروبوت والماسك والسيور الناقلة
- تكاليف التكامل وأنظمة التحكم والحماية والتركيب
- أدوات التثبيت ومكونات تغيير تنسيق المنتجات
- استهلاك الطاقة والهواء المضغوط
- الصيانة الوقائية وقطع الغيار
- التدريب ودعم المشغّلين
- التوقف أثناء التركيب والتشغيل التجريبي
- الخردة والقطع المرفوضة واختناقات العمليات اللاحقة
تقدير فترة استرداد الاستثمار
يمكن استخدام المعادلة المبسطة التالية:
صافي المنفعة السنوية = الوفورات التشغيلية السنوية + المساهمة الإضافية الناتجة عن الإنتاج المطابق للمواصفات − تكاليف التشغيل السنوية الإضافية
فترة استرداد الاستثمار التقديرية بالسنوات = الاستثمار الأولي ÷ صافي المنفعة السنوية
استخدم بيانات إنتاج واقعية بدلًا من افتراض إمكانية بيع كل قطعة إضافية محسوبة نظريًا. ولا يحقق الإنتاج الإضافي قيمة مالية إلا عندما يستوفي متطلبات الجودة ويكون هناك طلب عليه. كما ينبغي أن تعكس وفورات العمالة التغيير الفعلي في عدد العاملين أو الأعمال الإنتاجية الأخرى التي يمكن للمشغّلين تنفيذها.
تزداد احتمالية تبرير تكلفة الأتمتة عندما يكون الطلب على خط الإنتاج مستمرًا، ومعدل استخدامه مرتفعًا، ومهام المناولة فيه متكررة، ويوجد عائق واضح يمكن للمعدات المقترحة معالجته.
12. أسئلة ينبغي طرحها على مورد ماكينة التشكيل الحراري
قبل شراء نظام آلي، اطلب من المورد توضيح أداء خط الإنتاج بالكامل باستخدام منتجك الفعلي.
- هل يستطيع النظام التعامل مع أبعاد الصفائح وسماكاتها والمواد البلاستيكية المستهدفة؟
- ما معدلات الإنتاج المحددة والمثبتة لخط الإنتاج بالكامل؟
- هل يشمل زمن الدورة المذكور التحميل والتشكيل والتفريغ والتشذيب والتكديس؟
- كيف تكتشف الماكينة غياب الصفائح أو فشل الالتقاط أو عدم تحرر القطع؟
- هل يمكن للنظام استيعاب التشكيل بالضغط والمساعدة بالقابس عند الحاجة؟
- كم يستغرق تغيير المنتج أو القالب عادةً؟
- هل تستطيع معدات السيور الناقلة والتكديس مواكبة معدل الإنتاج المستهدف؟
- ما وظائف السلامة ووسائل الحماية المضمنة؟
- ما متطلبات الصيانة الوقائية وقطع الغيار وتدريب المشغّلين؟
- هل يستطيع المورد إجراء تجربة إنتاج باستخدام المواد الخام وأدوات التثبيت الخاصة بالعميل؟
ينبغي أن تسجل التجربة الموثقة الإنتاج الفعلي وجودة المنتج وأخطاء المناولة ووقت تغيير المنتجات ووقت التوقف. ويوفر ذلك أساسًا أقوى لاختيار ماكينة التشكيل الحراري مقارنةً بمجرد مقارنة جداول المواصفات.
الأسئلة الشائعة
1. ما المقصود بالتحميل والتفريغ الآليين في التشكيل الحراري؟
هما استخدام معدات المناولة الميكانيكية أو الروبوتات أو عربات النقل أو غيرها من الأجهزة الآلية لتغذية الصفائح البلاستيكية الخام إلى ماكينة التشكيل الحراري وإزالة المنتجات المشكّلة مع تقليل التدخل اليدوي.
2. كيف يحسّن التحميل الآلي إنتاج التشكيل الحراري؟
يمكن للتحميل الآلي تحسين محاذاة الصفائح وتقليل وقت المناولة اليدوية وجعل التغذية أكثر اتساقًا. ويعتمد تأثيره على الإنتاج الإجمالي على ما إذا كان التحميل يمثل عنق زجاجة في الإنتاج، وعلى قدرة خطوات العملية الأخرى على مواكبة سرعة العمل.
3. هل يمكن أتمتة ماكينة التشكيل الحراري بالكامل؟
نعم. وفقًا لتصميم الماكينة، قد تشمل الأتمتة تغذية المواد الخام وتحديد موضع الصفائح والتشكيل وإزالة المنتجات والتشذيب والتكديس والنقل عبر السيور الناقلة. وتختلف الوظائف المتاحة حسب الماكينة والتطبيق.
4. هل تناسب الأتمتة تغليف المواد الغذائية وصواني الطعام؟
نعم. تُستخدم المناولة الآلية على نطاق واسع في الإنتاج المتكرر لصواني الطعام والحاويات والأغطية ومكونات التغليف الأخرى. وينبغي أن تتوافق الماسكات وجهاز التكديس والسيور الناقلة مع هندسة المنتج ومعدل الإنتاج ومتطلبات النظافة الخاصة بالتطبيق.
5. ما الفرق بين التحميل الآلي والتفريغ الآلي؟
يتولى التحميل الآلي تغذية الصفائح البلاستيكية الخام أو غيرها من المواد وتحديد موضعها عند مدخل الماكينة. أما التفريغ الآلي فيزيل القطع المشكّلة من منطقة التشكيل أو التشذيب وينقلها إلى التكديس أو الفحص أو المعالجة اللاحقة.
6. هل يقلل التحميل والتفريغ الآليان زمن الدورة؟
يمكنهما تقليل تأخيرات المناولة والوقت غير المخصص للتشكيل. ومع ذلك، لا يمكنهما تقليل الوقت اللازم تلقائيًا لتسخين المواد أو تشكيلها أو تبريدها. ويجب قياس دورة التشغيل بالكامل لتحديد التحسن الفعلي.
7. ما المواد التي يمكن لأنظمة التشكيل الحراري الآلية التعامل معها؟
تعتمد المواد المناسبة على ماكينة التشكيل الحراري وسُمك المادة وأبعاد الصفائح وخصائص السطح ومعدات المناولة. وينبغي اختبار جهاز التحميل والماسك باستخدام المادة المستهدفة للتأكد من موثوقية الالتقاط والنقل.
8. كيف يؤثر سُمك الصفائح على الأتمتة؟
يؤثر سُمك الصفائح على صلابتها ووزنها ومرونتها وسلوك المادة أثناء الالتقاط والنقل. وقد تتطلب الصفائح الرقيقة فصلًا دقيقًا وإمساكًا لطيفًا، بينما قد تحتاج الصفائح السميكة أو الكبيرة إلى دعم وآليات مناولة أقوى.
9. هل يمكن أن تعمل الأتمتة مع التشكيل بالضغط والمساعدة بالقابس؟
نعم، بشرط توافق معدات المناولة ونظام التحكم مع تسلسل التشكيل في الماكينة. ويجب أن يعمل جهاز تحميل الصفائح وحركة القابس ومحطة التشكيل وعملية التبريد وجهاز التفريغ بالترتيب الصحيح.
10. هل يُعد نظام السيور الناقلة ضروريًا للتشكيل الحراري الآلي؟
ليس في جميع التكوينات. يكون الناقل مفيدًا عندما تحتاج المنتجات إلى الانتقال بين محطات التشكيل أو التشذيب أو الفحص أو التكديس أو التعبئة. وينبغي أن يتوافق التصميم مع معدل الإنتاج ويمنع المعدات اللاحقة من الحد من حجم الإنتاج.
11. هل المعدات المؤتمتة بالكامل أفضل دائمًا من المعدات شبه الآلية؟
لا. قد تناسب الأنظمة المؤتمتة بالكامل الإنتاج المستقر بكميات كبيرة، بينما قد تكون المعدات شبه الآلية أكثر اقتصادية للدفعات الصغيرة أو المنتجات التي تتغير باستمرار. ويعتمد مستوى الأتمتة المناسب على معدل الاستخدام ومتطلبات العمالة وتنوع المنتجات وتكاليف التشغيل.
12. كيف يمكن للمصنّعين حساب العائد على الاستثمار في الأتمتة؟
قارن الاستثمار الأولي وتكاليف التشغيل الإضافية بالوفورات السنوية الواقعية والمساهمة الناتجة عن المنتجات الإضافية المطابقة للمواصفات. وأدرج التوقف والصيانة والخردة وعمليات تغيير المنتجات وسعة المعدات اللاحقة، بدلًا من الاعتماد على السرعة المحددة للماكينة وحدها.
13. ما أسباب أعطال التحميل أو التفريغ الآليين؟
تشمل الأسباب الشائعة التصاق الصفائح ببعضها وعدم المحاذاة وفشل الالتقاط بالتفريغ الهوائي وعدم صحة موضع الماسك والتصاق القطع بالقالب وأعطال المستشعرات والازدحام في المراحل اللاحقة. وتساعد أنظمة الكشف المناسبة وتصميم أدوات التثبيت والصيانة وتجارب التشغيل على تقليل هذه الانقطاعات.
14. ما الذي ينبغي للمشترين التحقق منه قبل اختيار ماكينة تشكيل حراري مزودة بنظام أتمتة؟
تحقق من معدل الإنتاج المطلوب ومساحة التشكيل وسُمك الصفائح وتوافق المواد وطريقة المناولة ودورة الماكينة ومتطلبات تغيير القوالب وميزات السلامة ودعم الصيانة والتكلفة الإجمالية للملكية. وتُعد تجربة الإنتاج باستخدام المواد وأدوات التثبيت المستهدفة وسيلة عملية للتحقق من الأداء.
الخلاصة
يمكن للتحميل والتفريغ الآليين تحسين إنتاج التشكيل الحراري من خلال تقليل المناولة اليدوية المتكررة والحفاظ على اتساق أكبر في تحديد مواضع الصفائح وتنسيق إزالة القطع وضمان تزويد العمليات اللاحقة بالمنتجات. وتكتسب هذه المزايا أهمية خاصة في إنتاج عبوات المواد الغذائية وصواني الطعام وغيرها من المنتجات بكميات كبيرة.
تتحقق أفضل النتائج عند التعامل مع الأتمتة باعتبارها جزءًا من عملية التشكيل المتكاملة. إذ يؤثر سُمك الصفائح وتوافق المواد وتقنية التشكيل والمساعدة بالقابس ووقت التبريد وطريقة الإمساك وسعة السيور الناقلة ومتطلبات التكديس جميعها على الأداء.
قبل الاستثمار في معدات مؤتمتة بالكامل، حدد حجم الإنتاج المطلوب، وحدد العائق الحالي أمام الإنتاج، وقيّم خط الإنتاج بالكامل من خلال تجارب تشغيل فعلية. ويساعد هذا النهج المصنّعين على اختيار نظام عملي يحقق التوازن بين الإنتاج وجودة المنتج والمرونة والجدوى الاقتصادية.