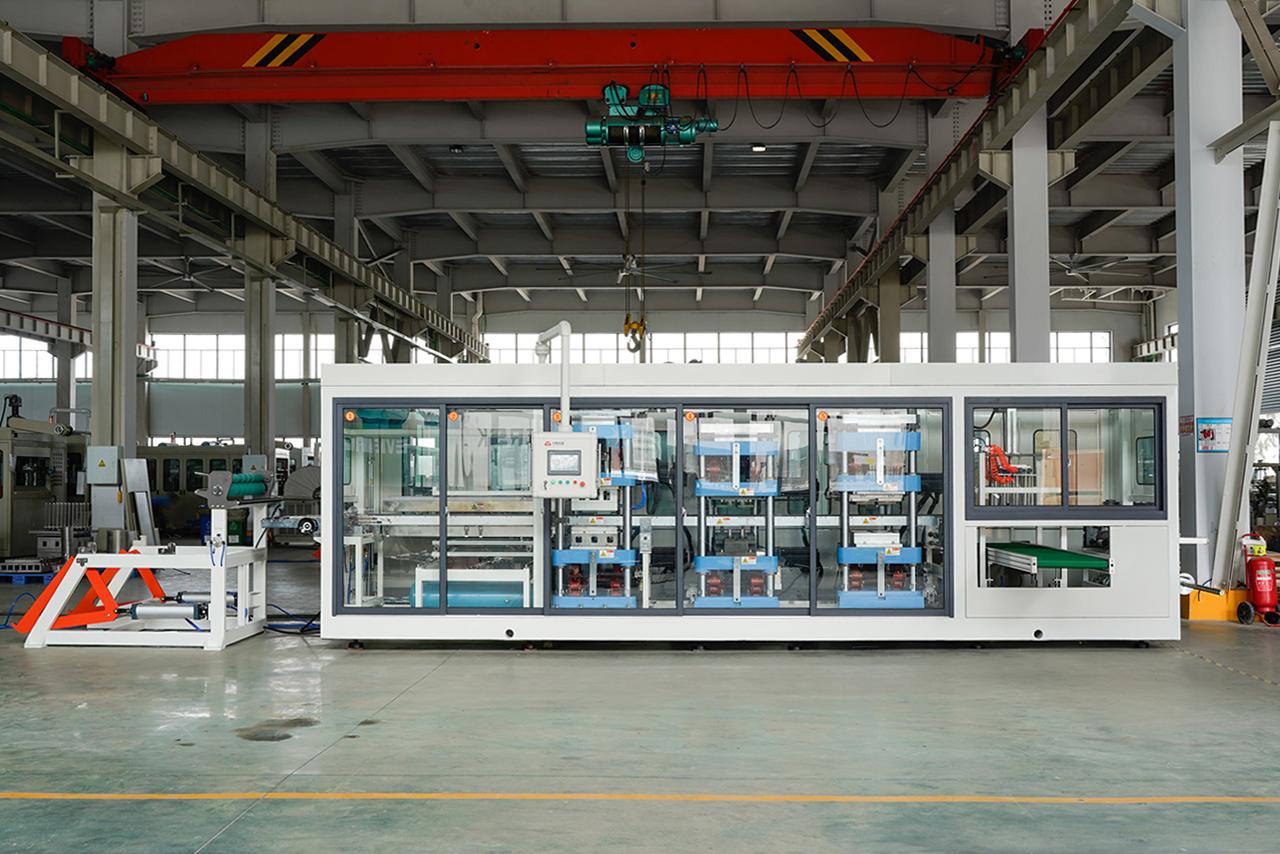
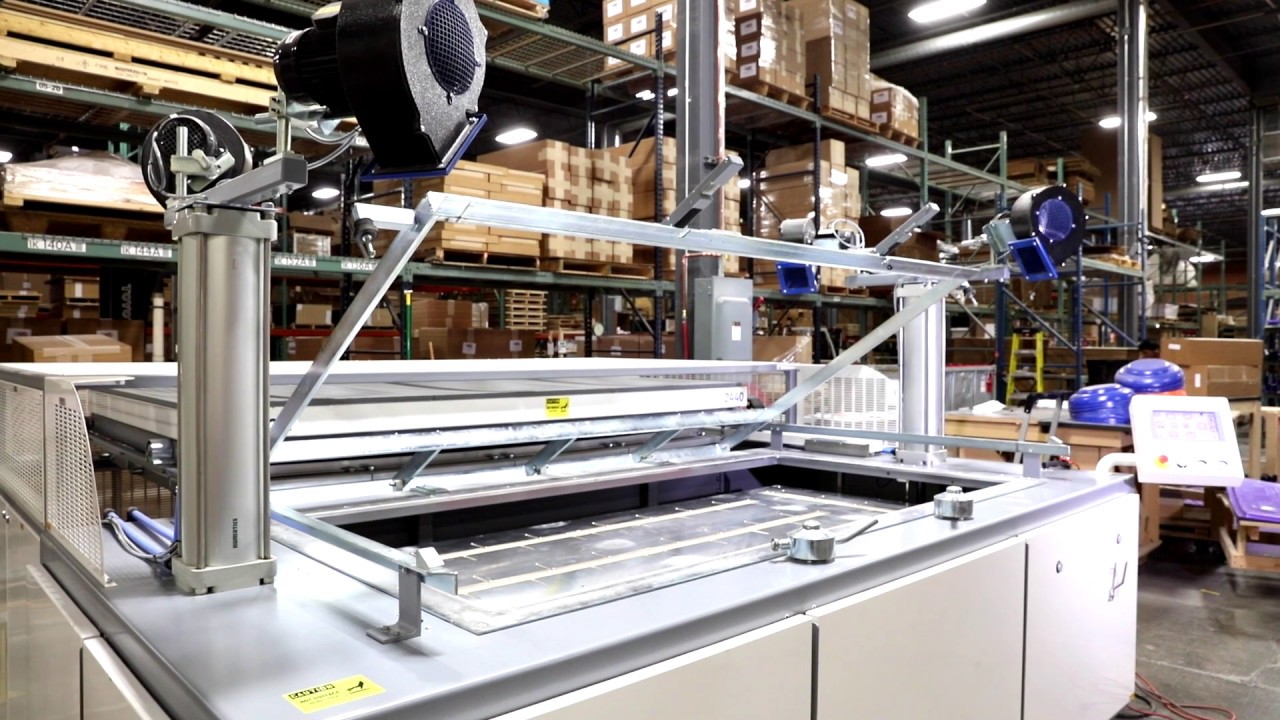
تم تصميم ماكينة التشكيل الحراري المخصصة وفقًا لهندسة المنتج المحددة لدى الشركة المصنّعة، ونوع ألواح البلاستيك، وأهداف الإنتاج، ومتطلبات القوالب، وتخطيط المصنع. وعلى عكس معدات التشكيل الحراري القياسية، يمكن للنظام المخصص أن يجمع بين تقنية التشكيل المطلوبة، وتكوين نظام التسخين، وترتيب القوالب، وطريقة التشذيب، والأتمتة، ومناولة المنتجات في المراحل اللاحقة، ضمن حل إنتاج متكامل ومتناسق.
بالنسبة إلى الشركات المصنّعة التي تنتج مواد التغليف، والهياكل الصناعية، والأغطية الواقية، والصواني، وغيرها من المكونات البلاستيكية، فإن اختيار المعدات المناسبة يتطلب أكثر من مجرد مقارنة مواصفات الماكينات. إذ يجب أن يراعي المشروع عملية التشكيل الحراري بأكملها، بدءًا من تحميل ألواح البلاستيك الخام وتسخينها، مرورًا بالتشكيل والتبريد والتشذيب والفحص، وصولًا إلى مناولة المنتجات النهائية.
يوضح هذا الدليل كيفية التخطيط لمشروع ماكينة تشكيل حراري مخصصة، وتقييم خيارات التصميم، ودمج المعدات في خطوط الإنتاج الحالية، وتحديد المتطلبات الفنية اللازمة لضمان إنتاج موثوق.
ما الذي يجب مراعاته عند تصميم ماكينة تشكيل حراري مخصصة؟
عند تصميم ماكينة تشكيل حراري مخصصة، يجب تحديد أبعاد القطعة النهائية، ونوع مادة ألواح البلاستيك وسمكها، وطريقة التشكيل، وتصميم القالب، والإنتاج المطلوب، ومعايير الجودة، ومستوى الأتمتة، ومرافق المصنع، والعمليات اللاحقة. وينبغي تهيئة الماكينة وفقًا لعمليات التشكيل الحراري الفعلية التي يتطلبها المنتج، بدلًا من اختيار المعدات اعتمادًا فقط على السرعة المعلنة أو مساحة التشكيل. كما يتطلب نجاح المشروع التحقق من صلاحية القوالب، واستيفاء متطلبات السلامة، والتخطيط للتركيب، وتدريب المشغلين، وإجراء اختبارات قبول الإنتاج.
ما هي ماكينة التشكيل الحراري المخصصة؟
ماكينة التشكيل الحراري المخصصة هي نظام تشكيل يتم تصميمه هندسيًا أو تهيئته لتلبية متطلبات تصنيع محددة قد لا تتمكن الماكينات القياسية من تلبيتها بالكامل. وقد يشمل التخصيص مساحة التشكيل، ونظام التسخين، وقدرة التفريغ أو الضغط، وتركيب القالب، والمساعدة بالقابس، وآلية التثبيت، وترتيب التشذيب، ومناولة المواد، وأنظمة التحكم، والتكامل مع المعدات المساعدة.
تعمل الماكينة على تسخين لوح اللدائن الحرارية حتى يصبح قابلًا للتشكيل، ثم تشكيل اللوح الساخن فوق القالب أو داخله باستخدام التفريغ أو ضغط الهواء أو المساعدة الميكانيكية أو مزيج من هذه الطرق، وبعد ذلك يتم تبريد القطعة المشكلة قبل إخراجها وإجراء عمليات التشطيب عليها.
يختلف مستوى التخصيص من مشروع إلى آخر. فقد تحتاج بعض الشركات المصنّعة فقط إلى تعديل واجهة تركيب القالب أو زيادة مساحة التشكيل. بينما تحتاج شركات أخرى إلى خط إنتاج آلي متكامل يربط بين تغذية الألواح والتشكيل والتشذيب والتكديس والفحص والتعبئة والتغليف.
1. لماذا تختار الشركات المصنّعة معدات التشكيل الحراري المخصصة؟
تُستخدم ماكينات التشكيل الحراري القياسية في العديد من التطبيقات، إلا أن متطلبات الإنتاج تختلف بدرجة كبيرة بين القطاعات الصناعية. فقد لا تكون الماكينة المناسبة لتغليف البلاستيك الرقيق هي الخيار الأفضل لتصنيع غلاف كبير ومتين. وبالمثل، قد تحتاج المعدات المصممة لعملية التشكيل بالتفريغ البسيطة إلى تعديلات كبيرة لإنتاج قطع عميقة ذات تفاصيل سطحية دقيقة.
تساعد معدات التشكيل الحراري المخصصة على مواءمة تكوين الماكينة مع متطلبات التصنيع الفعلية.
متطلبات التشكيل الخاصة بالمنتج
يؤثر شكل القطعة المشكلة وأبعادها وعمقها وسمك جدرانها وتشطيب سطحها والتفاوتات البُعدية المطلوبة في تصميم الماكينة. وقد تتطلب المنتجات الكبيرة مساحة تشكيل أوسع وقدرة تثبيت أكبر. أما المكونات ذات السحب العميق، فقد تحتاج إلى المساعدة بالقابس، والتحكم الدقيق في التسخين، ووقت تبريد إضافي.
بالنسبة إلى المنتجات ذات التفاصيل السطحية الدقيقة، قد يكون التشكيل بالضغط أكثر ملاءمة من التشكيل بالتفريغ الأساسي، وذلك بحسب مستوى التفاصيل المطلوب ونوع المادة.
التكامل مع خطوط الإنتاج الحالية
قد تحتاج الماكينة المخصصة إلى الاتصال بوحدة تغذية ألواح موجودة، أو نظام لمناولة القوالب، أو ماكينة تشذيب، أو روبوت، أو ناقل، أو محطة تعبئة وتغليف. ويجب أن تكون الواجهات الميكانيكية وأنظمة التحكم الكهربائية وتوقيت الإنتاج وإشارات السلامة متوافقة مع المعدات المحيطة.
قد تعمل الماكينة بكفاءة بمفردها، لكنها قد تتسبب مع ذلك في مشكلات إنتاجية إذا لم تتوافق طاقتها الإنتاجية مع قدرة العملية التالية.
متطلبات المواد والمنتجات المتخصصة
يمكن استخدام مجموعة واسعة من اللدائن الحرارية في التشكيل الحراري، ولكن لكل مادة خصائص معالجة خاصة بها. ويؤثر سمك اللوح وصلابته ودرجة حرارة تشكيله وانكماشه وسلوكه أثناء التبريد في نظام التسخين وطريقة التشكيل وتصميم القالب ومعدات المناولة.
يتيح التصميم المخصص مراعاة هذه المتطلبات معًا، بدلًا من الاعتماد على تكوين قياسي قد يتطلب تعديلات واسعة بعد التركيب.
2. تحديد متطلبات المنتج والمشروع قبل تصميم الماكينة
تتمثل الخطوة الأولى في مشروع الماكينة المخصصة في تحديد الوظيفة المطلوبة للمنتجات النهائية وطريقة تصنيعها. وتوفر مواصفات المنتج التفصيلية أساسًا عمليًا لمورّد الماكينة لاختيار طريقة التشكيل، وقدرة التسخين، وترتيب القوالب، ومستوى الأتمتة، ونظام التحكم.
أبعاد القطعة النهائية وهندستها
يجب تقديم الرسومات الهندسية أو ملفات CAD ثلاثية الأبعاد التي توضح الأبعاد الإجمالية، وعمق التشكيل، وأنصاف أقطار الزوايا، وزوايا السحب، والفتحات، والأضلاع، ونقاط التثبيت، وأي خصائص أخرى تؤثر في التشكيل أو التشذيب.
ينبغي على المورّد تحديد المناطق التي قد يتمدد فيها لوح البلاستيك بدرجة كبيرة. فعملية التشكيل الحراري تمدد اللوح فوق القالب أو داخله، ولذلك لا يكون سمك الجدار النهائي بالضرورة مساويًا لسمك اللوح الأصلي. وقد تؤدي التفاصيل العميقة والتغيرات الكبيرة في مساحة السطح إلى تكوين مناطق أرق تحتاج إلى التقييم أثناء التصميم.
بالنسبة إلى القطع التي يجب أن تتوافق مع مجموعة تجميع، ينبغي تحديد الأبعاد التي تتطلب أعلى درجات الدقة. وقد تشمل هذه الأبعاد ثقوب التثبيت، والحواف، وأسطح التلامس، ومناطق الإحكام، أو المواضع التي تتصل فيها القطعة بمكونات معدنية أو بلاستيكية.
مادة البلاستيك وسمك اللوح
يجب أن تحدد مواصفات المشروع درجة المادة، والسمك الاسمي للوح، ونطاق السمك المقبول، واللون، وتشطيب السطح، وأي متطلبات تتعلق بنسبة المواد المعاد تدويرها أو الغشاء الواقي.
تختلف استجابة أنواع البلاستيك للتسخين والتمدد. ويؤثر اختيار المادة في درجة حرارة التشكيل، ووقت التسخين، وسلوك التبريد، وتحرير القطعة من القالب، والأداء النهائي للمنتج. لذلك يجب تصميم الماكينة لتناسب المواد التي ستُستخدم فعليًا، بدلًا من الاعتماد على فئة عامة من المواد فقط.
حجم الإنتاج وتنوع المنتجات
يجب تقدير الطلب السنوي، والإنتاج المطلوب لكل وردية، وساعات التشغيل المخطط لها، ومعدل تغيير المنتجات المتوقع. وقد تستخدم الماكينة المصممة لعمليات الإنتاج الطويلة قوالب مخصصة ومناولة آلية للمواد، بينما قد يحتاج خط الإنتاج الذي يصنع أنواعًا متعددة من المنتجات إلى تجهيزات قابلة للتعديل وقوالب سريعة التغيير.
ينبغي أن يوضح موجز المشروع أيضًا ما إذا كانت الماكينة ستصنع منتجًا واحدًا أم مجموعة من القطع المتشابهة. ويؤثر هذا القرار في تركيب القوالب، ووصفات التحكم، وترتيبات التثبيت، وتصميم الماسكات، ومساحات تخزين القوالب القابلة للتبديل.
متطلبات جودة المنتج
يجب تحديد المظهر السطحي المقبول، والتفاوتات البُعدية، والحد الأدنى لسمك الجدار، ومقاومة الصدمات، وأي اختبارات خاصة مطلوبة للمنتجات النهائية.
لتحقيق إنتاج عالي الجودة، من المفيد تحديد طريقة فحص كل متطلب. فعلى سبيل المثال، يمكن إجراء القياسات البُعدية عند نقاط مرجعية محددة، بينما يمكن فحص سمك الجدار في المناطق المعروفة بأنها الأرق. وتساعد خطة الفحص الواضحة على جعل اختبارات القبول أكثر موضوعية.
3. اختيار عملية التشكيل الحراري المناسبة
تؤثر طريقة التشكيل في هيكل الماكينة وتصميم القالب وأنظمة الهواء والتفريغ وتفاصيل القطعة ووقت الدورة. وتعتمد العملية الأنسب على هندسة المنتج والمادة ومستوى الجودة المستهدف وحجم الإنتاج المتوقع.
التشكيل بالتفريغ
نظرة عامة على العملية: تسخين اللوح، ووضعه فوق القالب أو داخله، وتطبيق التفريغ، والتبريد، ثم إخراج القطعة.
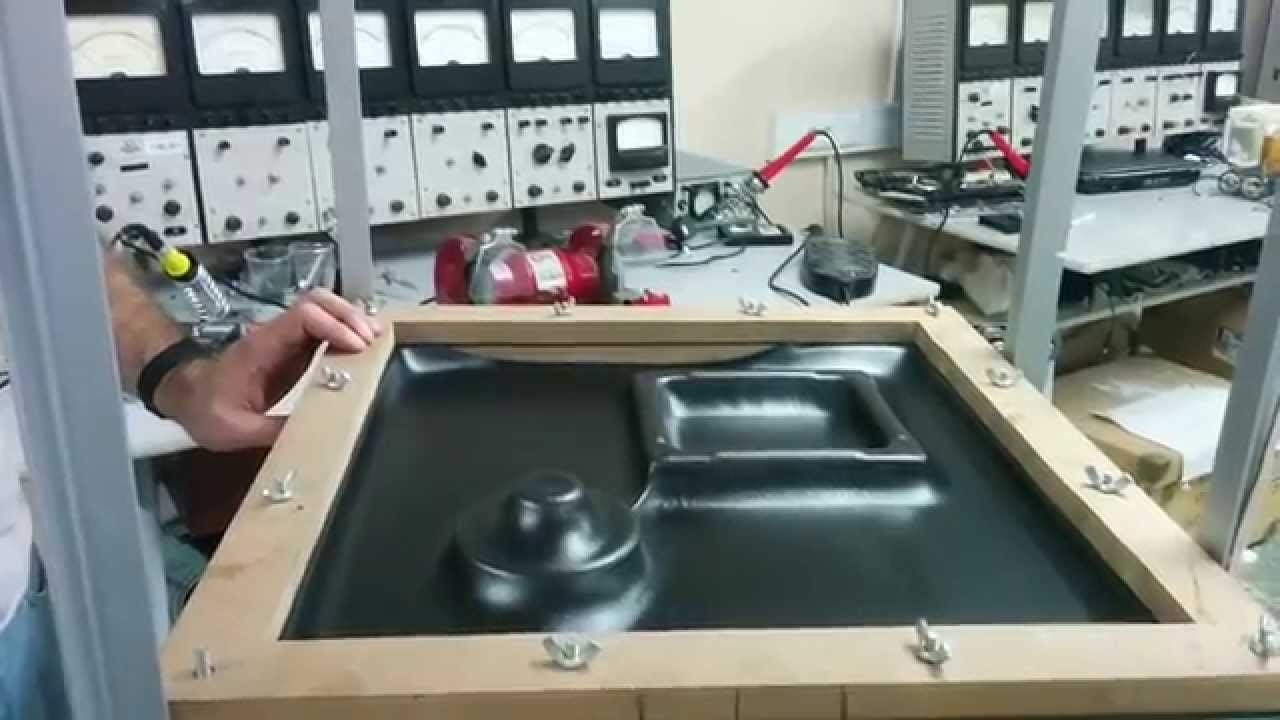
يستخدم التشكيل بالتفريغ قوة التفريغ لسحب البلاستيك الساخن نحو سطح القالب. ويؤدي فرق الضغط بين الهواء المحيط وتجويف القالب المفرّغ من الهواء إلى دفع اللوح ليتخذ الشكل المطلوب.
يُستخدم هذا الأسلوب عادةً في الأغطية الكبيرة، وهياكل المعدات، والألواح الواقية، ومكونات العرض، وغيرها من المنتجات التي تتوافق هندستها ومتطلبات أسطحها مع هذه العملية.
عند تصميم ماكينة التشكيل بالتفريغ، يجب تقييم ما يلي:
- مساحة التشكيل المطلوبة وعمق السحب
- قدرة مضخة التفريغ ووقت تفريغ الهواء
- فتحات تهوية القالب وتوزيع التفريغ
- تجانس تسخين اللوح
- متطلبات تحرير القطعة وتبريدها
- إمكانية الوصول للتشذيب ومناولة القطع النهائية
يمكن أن يدعم التشكيل بالتفريغ مجموعة واسعة من أحجام المنتجات، ولكن الأشكال الهندسية المعقدة ومتطلبات التفاصيل السطحية الدقيقة قد تستلزم إضافة خصائص معالجة أخرى أو استخدام طريقة تشكيل مختلفة.
التشكيل بالضغط
يستخدم التشكيل بالضغط الهواء المضغوط لدفع البلاستيك الساخن نحو القالب، وغالبًا ما يُدمج مع التفريغ على الجانب المقابل. ويمكن لقوة التشكيل الإضافية أن تساعد على إعادة إنتاج التفاصيل السطحية الدقيقة والأنسجة والحروف والخصائص الأكثر حدة، عندما يكون القالب والمادة مصممين بالشكل المناسب.
قد تكون هذه العملية مناسبة للهياكل عالية الجودة، ومكونات الأجهزة المنزلية، وألواح المعدات، والمنتجات التي تتطلب مظهرًا سطحيًا أكثر وضوحًا مما يوفره التشكيل بالتفريغ الأساسي.
قد تتطلب ماكينة التشكيل بالضغط حجرة ضغط، وهيكل تثبيت مناسبًا، وقدرة كافية للهواء المضغوط، وفتحات تهوية للقالب، وتجهيزات سلامة إضافية. وينبغي تحديد الضغط المطلوب استنادًا إلى تصميم العملية والمعدات، بدلًا من افتراضه اعتمادًا على مواصفات عامة.
التشكيل الحراري بمساعدة القابس
بالنسبة إلى المنتجات ذات السحب العميق، يمكن أن تساعد تقنية التشكيل بالقابس على التمدد المسبق للوح الساخن قبل التشكيل أو أثناءه. حيث يدفع القابس المادة إلى داخل تجويف القالب، مما يساعد على التحكم في توزيع المادة وتقليل الترقق المفرط في مناطق محددة.
يمكن أن يؤثر شكل القابس ومسافة حركته وتوقيتها وتشطيب سطحه ودرجة حرارته في سمك الجدار النهائي ومظهر المنتج. وإذا كانت المساعدة بالقابس مطلوبة، فينبغي إدراجها في المواصفات الأولية للماكينة، لأنها تؤثر في الخلوص داخل القالب والمشغلات وأنظمة التحكم وتسلسل الدورة.
التشكيل باللوحين والعمليات المتخصصة
تتطلب بعض التطبيقات وصل لوحين مشكلين لتكوين مكون مجوف. فعلى سبيل المثال، يمكن لتقنية التشكيل باللوحين إنتاج قطع مزدوجة الجدار، حيث يتم تشكيل اللوحين ووصل أحدهما بالآخر خلال دورة تشغيل منسقة.
يجب أن يراعي تصميم الماكينة عمليتي التشكيل، وتحديد موضع اللوحين، ومحاذاة القوالب، ومتطلبات الوصل. وقد تحتاج العمليات المتخصصة الأخرى إلى ترتيبات تسخين مخصصة أو حركة للقوالب أو معدات مساعدة.
ينبغي على المورّد توضيح أسباب ملاءمة عملية التشكيل المقترحة للقطعة، والقيود المتبقية المتعلقة بالشكل الهندسي والتفاوتات وتوزيع المادة والإنتاج.
4. تصميم أنظمة التسخين والتشكيل
يُعد أداء التسخين أحد العوامل الرئيسية التي تتحكم في اتساق القطع ومعدل الإنتاج. ويجب أن يصل لوح البلاستيك إلى درجة حرارة تشكيل مناسبة في جميع أنحاء منطقة التشكيل المطلوبة، دون ارتفاع درجة حرارته بشكل مفرط أو بقاء مناطق شديدة الصلابة تمنع تشكيلها بشكل صحيح.
تكوين نظام التسخين
بحسب المادة والتطبيق، قد تستخدم ماكينات التشكيل الحراري تقنيات تسخين السيراميك أو الكوارتز أو الأشعة تحت الحمراء أو تقنيات أخرى مناسبة. ويعتمد الاختيار الصحيح على استجابة المادة للحرارة وسمك اللوح ومساحة التشكيل ومعدل الإنتاج المطلوب.
عند تصميم نظام مخصص، يجب تقييم ما يلي:
- مناطق التسخين والتحكم المستقل في درجة الحرارة
- التسخين العلوي والسفلي عند الحاجة
- قدرة السخانات ووقت الإحماء
- حركة اللوح ومسافة التسخين
- مراقبة درجة الحرارة وقابلية تكرار النتائج
- استهلاك الطاقة وإمكانية الوصول لأغراض الصيانة
يمكن أن يساعد نظام التسخين المقسم إلى مناطق على تعويض الاختلافات في هندسة اللوح ومتطلبات التشكيل المحلية. ومع ذلك، فإن عدد مناطق التسخين وحده لا يحدد جودة التسخين. وينبغي التحقق من توزيع درجات الحرارة باستخدام المادة الفعلية وإعدادات الإنتاج المعتمدة.
تصميم محطة التشكيل
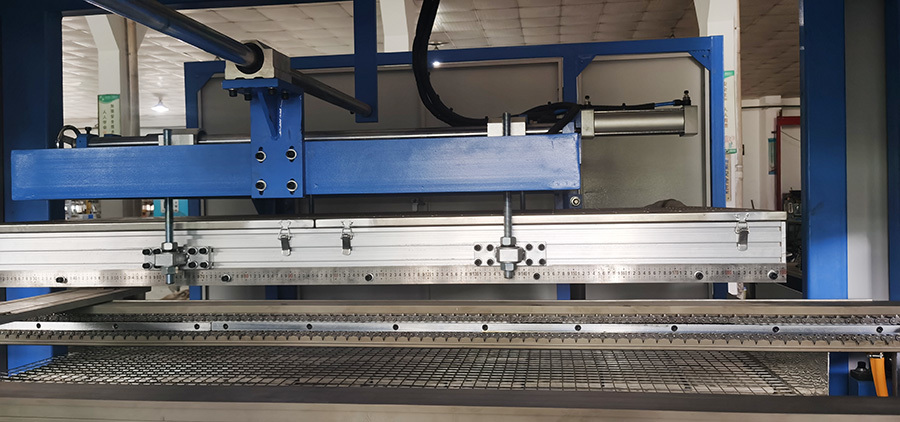
تعمل محطة التشكيل على تثبيت القالب وتحريك اللوح الساخن إلى الموضع الصحيح لتشكيله. ويجب أن تستوعب أبعادها وترتيباتها الميكانيكية القالب وإطار التثبيت والمساعدة بالقابس عند استخدامها، وأي حركات لازمة لتشكيل المنتج أو تحريره.
يجب مراعاة عوامل التصميم التالية:
| عامل التصميم | أهميته |
|---|---|
| مساحة التشكيل | تحدد المساحة المتاحة للوح والقالب |
| عمق السحب | يؤثر في تمدد المادة والخلوص داخل القالب ومتطلبات الأدوات |
| قوة التثبيت | تحافظ على تثبيت اللوح بإحكام أثناء التشكيل |
| حركة القالب | يجب أن توفر شوطًا كافيًا ومحاذاة متكررة ودقيقة |
| قدرة التفريغ والضغط | تدعم عملية التشكيل المختارة |
| ترتيب التبريد | يساعد القطعة المشكلة على الاحتفاظ بشكلها قبل إخراجها |
| إمكانية الوصول ووسائل الحماية | تدعم التشغيل الآمن والتنظيف والصيانة |
تنسيق زمن الدورة
تشمل الدورة تحميل اللوح وتسخينه وتشكيله وتبريده وفتح القالب وإزالة القطعة وأي عمليات نقل أو تشذيب إضافية تُجرى داخل الماكينة.
لا يمكن تقليل كل خطوة بشكل مستقل. فعلى سبيل المثال، قد يؤدي تقليل وقت التسخين دون التحقق من تجانس درجة الحرارة إلى حدوث عيوب، بينما قد تؤدي إزالة القطعة قبل تبريدها بدرجة كافية إلى تشوهها.
ينبغي على مورّد الماكينة تحديد زمن الدورة المتوقع للمنتج المستهدف، وشرح العمليات التي تُنفذ بالتتابع وتلك التي يمكن تنفيذها بالتوازي. ويجب تأكيد النتائج من خلال تجارب الإنتاج الفعلية.
5. مواءمة الماكينة مع القوالب وهندسة المنتج
تؤثر القوالب في طريقة تمدد لوح البلاستيك، ومدى دقة إعادة إنتاج التفاصيل، وسهولة إزالة القطعة المشكلة. لذلك يجب تصميم الماكينة والقالب باعتبارهما نظامًا متوافقًا.
أبعاد القالب وتصنيعه
يجب أن يتناسب القالب مع مساحة التشكيل وأن يدعم الشكل الهندسي المطلوب. ويعتمد اختيار المادة على حجم الإنتاج المتوقع، وانتقال الحرارة، ومتطلبات السطح، وتعقيد القالب، واحتياجات الصيانة.
بحسب التطبيق، قد تُصنع القوالب من المعادن المشغولة آليًا، أو المواد المصبوبة، أو المواد المركبة، أو غيرها من مواد القوالب المناسبة. وينبغي لفريق المشروع مراعاة وزن القالب ونقاط التثبيت وترتيبات التبريد وممرات التفريغ والعمر التشغيلي المتوقع.
يجب أن تستند توصيات القوالب إلى القطعة الفعلية وأهداف الإنتاج. فقد لا يكون قالب النموذج الأولي المخصص للإنتاج منخفض الكميات مناسبًا لعمليات الإنتاج الطويلة وعالية الكميات.
تهوية القالب وتحرير القطعة
قد يمنع الهواء المحبوس بين اللوح الساخن والقالب البلاستيك من إعادة إنتاج بعض التفاصيل. وتسمح فتحات التهوية المناسبة بخروج الهواء أثناء ملامسة اللوح للقالب.
كما تؤثر زوايا السحب وتشطيب السطح وهندسة القطعة وظروف التبريد في عملية التحرير. فإذا التصقت القطعة بالقالب، فقد يؤدي ذلك إلى تلف السطح أو تشوه القطعة أو زيادة زمن الدورة.
في ماكينات التشكيل المخصصة، يجب مراجعة متطلبات تحرير القطعة خلال مرحلة تصميم القالب. وينبغي مراعاة طريقة التفريغ في الوقت نفسه، خاصةً بالنسبة إلى القطع الكبيرة أو المكونات ذات الجدران المرنة.
التشذيب والتشطيب
تتطلب العديد من المنتجات المشكلة حراريًا إجراء التشذيب لإزالة اللوح المحيط والحصول على الشكل النهائي المطلوب. وبحسب المنتج، قد تشمل عمليات التشطيب التشذيب باستخدام CNC، أو القطع بالقوالب، أو الثقب، أو تشطيب الحواف، أو غيرها من العمليات الثانوية.
ينبغي أن تحدد مواصفات المشروع ما إذا كانت عملية التشذيب مدمجة في الماكينة، أو تُنفذ في محطة منفصلة، أو تُعالج ضمن خلية إنتاج أخرى.
يؤثر هذا الاختيار في المساحة الإجمالية للمعدات وتصميم التجهيزات وطريقة النقل والقدرة الإنتاجية. كما يحدد ما إذا كان يجب على ماكينة التشكيل تسليم القطع في اتجاه معين أو بحافة مرجعية ثابتة.
6. تخطيط الطاقة الإنتاجية والتشغيل عالي السرعة
يجب أن تلبي ماكينة التشكيل الحراري المخصصة معدل الإنتاج المطلوب في ظروف التشغيل العادية، وليس خلال عرض تجريبي قصير فقط. وتؤثر سرعة الماكينة المقدرة وزمن الدورة الفعلي وعدد القطع في كل قالب ومعدل تغيير المنتجات والقدرة الإنتاجية للمراحل اللاحقة في حجم الإنتاج.
حساب معدل الإنتاج المتوقع
بالنسبة إلى ماكينة تنتج مجموعة واحدة من القطع في كل دورة تشكيل:
عدد الدورات النظري في الساعة = 3,600 ÷ زمن الدورة بالثواني
عدد القطع النظري في الساعة = عدد الدورات في الساعة × عدد القطع في كل دورة
على سبيل المثال، تبلغ الطاقة الإنتاجية النظرية لماكينة زمن دورتها 30 ثانية وتنتج ست قطع في كل دورة:
3,600 ÷ 30 = 120 دورة في الساعة
120 × 6 = 720 قطعة في الساعة
يفترض هذا الحساب التشغيل المستمر دون انقطاعات أو قطع مرفوضة. وسيكون الإنتاج الفعلي أقل عندما يتطلب خط الإنتاج إعادة تزويد المواد أو تغيير القوالب أو التنظيف أو الصيانة أو فحوصات الجودة.
تحديد عنق الزجاجة في الإنتاج
قد لا تكون ماكينة التشكيل العامل الوحيد الذي يحد من الإنتاج. إذ يمكن أن يقيّد كل من التسخين والتبريد والتشذيب وإزالة القطع والتكديس والفحص والتعبئة والتغليف معدل الإنتاج.
إذا كانت محطة التشكيل تنتج القطع بسرعة تفوق قدرة محطة التشذيب على معالجتها، فلن يحقق خط الإنتاج بأكمله الطاقة الإنتاجية النظرية لماكينة التشكيل. ولهذا السبب، يجب تقييم القدرة الإنتاجية لكل عملية متصلة بالخط.
التصميم لتحقيق إنتاج عالي السرعة وقابل للتكرار
يتطلب الإنتاج عالي السرعة تنسيق الحركات واستقرار ظروف المعالجة. ويجب تنفيذ التسخين والتثبيت وحركة القالب وتطبيق التفريغ أو الضغط والتبريد والتفريغ بالترتيب الصحيح.
كما ينبغي أن توفر الماكينة عالية السرعة تحديدًا متكررًا ودقيقًا للمواضع، ومستشعرات مناسبة، ورسائل أعطال واضحة، وإمكانية عملية للوصول إليها لأغراض الصيانة. ولا تكون زيادة سرعة الحركة مفيدة إلا إذا استطاع النظام الحفاظ على الجودة المطلوبة والعمل بموثوقية.
إتاحة إمكانية تغيير المنتجات
إذا كانت الماكينة ستنتج منتجات مختلفة، فيجب احتساب الوقت اللازم لتغيير القوالب وضبط الأدلة واختيار وصفة المعالجة والتحقق من أولى القطع المطابقة للمواصفات.
يمكن أن تساعد واجهات القوالب سريعة التغيير والإعدادات المخزنة والوصلات سهلة الوصول والتجهيزات القياسية على تقليل وقت التغيير. وينبغي أن يحدد المشروع ما إذا كان الإنتاج المعلن من المورّد يشمل التغييرات المعتادة للمنتجات أم يفترض تشغيلًا واحدًا متواصلًا.
7. دمج الأتمتة والمعدات اللاحقة
ينبغي أن يراعي تصميم ماكينة التشكيل الحراري المخصصة كيفية دخول المواد إلى الماكينة وكيفية خروج القطع المشكلة منها. وبحسب التطبيق، قد يشمل خط الإنتاج المتكامل التحميل الآلي للألواح، وإزالة القطع باستخدام الروبوتات، والناقلات، ومعدات التشذيب، وأجهزة التكديس، وأجهزة الفحص، وأنظمة التعبئة والتغليف.
التحميل الآلي للألواح
قد يستخدم التحميل الآلي مخزنًا للألواح أو آلية التقاط ووضع بالتفريغ أو عربة نقل أو نظام تغذية من اللفائف. ويعتمد الترتيب المناسب على ما إذا كانت الماكينة تعالج ألواحًا مقطوعة مسبقًا أم لفائف بلاستيكية متواصلة.
يجب أن يتمكن النظام من فصل الألواح وتحديد مواضعها بشكل موثوق ضمن نطاق المواد والسماكات المحدد. وقد يؤثر تقوس الألواح والكهرباء الساكنة والغشاء الواقي وملمس السطح ووزن اللوح في أداء الالتقاط.
المناولة الروبوتية والناقلات
يمكن للروبوتات نقل القطع المشكلة بين المحطات، أو وضع المكونات في اتجاه محدد، أو تكديس المنتجات وفق أنماط محددة. وتنقل أنظمة الناقلات المواد بين العمليات، كما يمكنها توفير سعة تخزين مؤقت عندما تختلف أزمنة دورات العمليات.
يجب تصميم الماسك بما يتناسب مع شكل القطعة وصلابتها. فقد تؤدي قوة الإمساك المفرطة إلى ترك علامات على المنتج أو تشويهه، بينما قد يؤدي ضعف الإمساك إلى سقوط القطع أو حدوث أخطاء أثناء النقل.
تكامل أنظمة التحكم
ينبغي أن ينسق متحكم الماكينة بين التسخين والتشكيل وحركة القالب والتحميل والتفريغ والمعدات اللاحقة. وعند توصيل ماكينات منفصلة، يجب أن تحدد واجهة التحكم متى تكون كل محطة جاهزة، ومتى يمكن بدء عملية النقل، وما الإجراء الذي يجب اتخاذه عند تعطل إحدى العمليات.
ينبغي على فرق المشروع التأكد مما يلي:
- بروتوكولات الاتصال ومداخل ومخارج الإشارات المتاحة
- إشارات جاهزية الماكينة والأعطال
- أقفال الأمان المتبادلة بين المعدات المتصلة
- إدارة الوصفات وبيانات الإنتاج
- سجل الإنذارات ومعلومات استكشاف الأخطاء وإصلاحها
- إجراءات استعادة التشغيل بعد توقف خط الإنتاج
يجب الاتفاق على نطاق التكامل المحدد قبل بدء التصنيع. وإلا فقد تصل المعدات بواجهات غير متوافقة أو تتطلب أعمالًا هندسية إضافية أثناء التركيب.
8. اختيار المواد والتحكم في جودة المنتج
يؤثر اختيار المادة في متطلبات التسخين وسلوك التشكيل وأداء القطعة النهائية وتكاليف التشغيل. وينبغي أن يعرف المورّد درجات المواد المقصودة قبل الانتهاء من تحديد تكوين الماكينة.
مواءمة المادة مع التطبيق
تشمل المواد الشائعة المستخدمة في التشكيل الحراري ABS وHIPS وPETG والأكريليك والبولي كربونات والبولي بروبيلين وغيرها من اللدائن الحرارية المتوفرة على شكل ألواح. وتعتمد ملاءمتها على القوة والصلابة ومقاومة الصدمات والشفافية والمقاومة الكيميائية والمظهر وبيئة التشغيل المطلوبة.
فعلى سبيل المثال، قد يتطلب غلاف معدات الحماية مقاومة الصدمات وثبات الأبعاد، بينما قد يعطي الغطاء الشفاف الأولوية للمظهر البصري. وقد تخضع تطبيقات تغليف المواد الغذائية لمتطلبات إضافية تتعلق بالمواد واللوائح التنظيمية.
لا ينبغي اختيار المادة اعتمادًا فقط على إمكانية تشكيلها. بل يجب أن تستوفي القطعة النهائية أيضًا متطلبات الأداء والخدمة.
التحكم في سمك الجدار ودقة الأبعاد
عندما يتمدد لوح البلاستيك فوق القالب أو داخله، يتغير توزيع المادة. وقد تؤدي التفاصيل العميقة والزوايا الضيقة ونسب السحب الكبيرة إلى ترقق بعض المناطق. وينبغي أن يحدد التصميم الحد الأدنى المقبول لسمك الجدار والمواقع التي يجب التحقق من سمكها فيها.
يمكن أن تؤثر هندسة القالب ودرجة حرارة اللوح والتمدد المسبق والمساعدة بالقابس وضغط التشكيل جميعها في توزيع المادة. وينبغي تقييم هذه المتغيرات من خلال التحليل الهندسي والتجارب العملية.
وضع خطة لمراقبة الجودة
ينبغي أن توضح مواصفات الإنتاج كيفية فحص القطعة النهائية. وبحسب التطبيق، قد تشمل مراقبة الجودة فحص الأبعاد وقياس سمك الجدار وفحص السطح والتحقق من الملاءمة واختبارات الصدمات أو اختبارات الأداء الأخرى.
إذا كان المنتج سيُجمّع ضمن نظام أكبر، فيجب التحقق من ملاءمة القطع التمثيلية ووظيفتها، بدلًا من فحص الأبعاد بمعزل عن بعضها.
توفر خطة الجودة القابلة للتكرار أساسًا مشتركًا للمورّد والمشتري لتقييم العينات أثناء التشغيل التجريبي والقبول.
9. تجهيز مرافق المصنع ومتطلبات التركيب
قد يتطلب مشروع الماكينة المخصصة إجراء تغييرات في تخطيط المصنع والمرافق وتدفق المواد وإمكانية وصول المشغلين. وينبغي مراجعة هذه المتطلبات قبل شحن الماكينة.
تخطيط المصنع والمساحة الأرضية
يجب أن تستوعب المساحة المتاحة الماكينة وتحميل القوالب وتخزين المواد الخام ومناولة المنتجات النهائية ومساحات الوصول للصيانة وأي معدات متصلة.
كما ينبغي أن يسمح التخطيط للمشغلين وفنيي الصيانة بالوصول إلى نقاط الخدمة دون إعاقة حركة المواد. وإذا كانت هناك حاجة إلى رافعة أو جهاز رفع لتغيير القوالب الثقيلة، فيجب التأكد من مسار الرفع والقدرة الاستيعابية.
الطاقة الكهربائية والهواء المضغوط
ينبغي أن يقدم مورّد الماكينة مواصفات مصدر الطاقة الكهربائية المطلوب والحمل المتصل واحتياجات الهواء المضغوط ومتطلبات التفريغ واحتياجات مياه التبريد وتجهيزات العادم ومواصفات المرافق الأخرى التي ينطبق استخدامها على التكوين المحدد.
لا ينبغي تقدير متطلبات المرافق اعتمادًا على حجم الماكينة وحده. إذ يمكن أن تؤدي قدرة التسخين والتشكيل بالضغط وأنظمة التبريد والمعدات المساعدة إلى تغيير إجمالي الاحتياجات.
التركيب والتشغيل التجريبي
ينبغي أن تحدد خطة المشروع الجهة المسؤولة عن النقل والتفريغ وتحديد الموضع وتوصيلات المرافق وفحوصات السلامة وتكامل أنظمة التحكم واختبارات الإنتاج.
بالنسبة إلى عمليات التركيب في الخارج، يجب أيضًا مراعاة المعايير الكهربائية المحلية ولغة الوثائق والخدمات اللوجستية لقطع الغيار ومدى توفر الدعم الفني المؤهل.
10. تقييم السلامة والصيانة والتكلفة الإجمالية
لا يمثل سعر الشراء سوى جزء واحد من مشروع ماكينة التشكيل الحراري المخصصة. وتعتمد القيمة طويلة الأجل على تكاليف التشغيل وسهولة الصيانة وتوفر قطع الغيار ووقت التشغيل وجودة المنتج وقدرة الماكينة على تلبية متطلبات الإنتاج.
السلامة وإمكانية وصول المشغلين
ينبغي أن يعالج تصميم الماكينة مخاطر الأسطح الساخنة والألواح المتحركة وآليات التثبيت وحركات القوالب والأنظمة الهوائية أو الهيدروليكية ومناطق المناولة الروبوتية.
بحسب التكوين واللوائح المعمول بها، قد تشمل وسائل الحماية الحواجز الثابتة وأبواب الوصول المزودة بأقفال أمان ومفاتيح التعشيق وأزرار التوقف في حالات الطوارئ وأنظمة الحماية من الضغط وإجراءات الصيانة الآمنة. وينبغي الاتفاق على متطلبات السلامة أثناء التصميم والتحقق منها قبل بدء الإنتاج.
الصيانة وسهولة الخدمة
يجب التحقق من إمكانية الوصول إلى السخانات ومضخات التفريغ والمرشحات والصمامات والمستشعرات والمحركات والمكونات الأخرى التي تحتاج إلى فحص دوري. وينبغي أن يقدم المورّد جداول الصيانة ومتطلبات التشحيم وتعليمات استكشاف الأخطاء وإصلاحها وقائمة بقطع الغيار الموصى بها.
يمكن أن تقلل التشخيصات الواضحة للأعطال من وقت استكشاف المشكلات وإصلاحها. ومع ذلك، ينبغي تقييم سهولة الوصول لأغراض الصيانة وتوفر قطع الغيار بشكل مباشر، بدلًا من افتراض ذلك بناءً على إمكانات نظام التحكم.
التكلفة الإجمالية للملكية
ينبغي أن يشمل التقييم العملي للتكاليف العناصر التالية:
| فئة التكلفة | ما يجب تقييمه |
|---|---|
| الماكينة والمعدات المساعدة | معدات التشكيل والسخانات وأنظمة التفريغ أو الضغط ووحدات المناولة |
| القوالب | تصنيع القوالب وتجهيزات التشذيب والأدوات القابلة للتبديل |
| التركيب | النقل وأعمال الرفع وتجهيز المرافق والتشغيل التجريبي |
| الطاقة | الكهرباء والهواء المضغوط والتبريد ومرافق التشغيل الأخرى |
| العمالة | المشغلون والإعداد والفحص والصيانة |
| المواد الاستهلاكية وقطع الغيار | المرشحات وأختام الإحكام وأكواب التفريغ والمستشعرات وقطع الاستبدال |
| الخردة وإعادة العمل | فقدان المواد والقطع المرفوضة وتعديلات العملية |
| وقت التوقف | معالجة الأعطال والصيانة وانقطاعات الإنتاج |
| تغيير المنتجات | الوقت والموارد المطلوبة لتبديل المنتجات |
قد تكون الماكينة الأقل تكلفة مناسبة للتطبيقات البسيطة، بينما قد يكون النظام الأكثر أتمتة مبررًا عندما يقلل أعمال المناولة اليدوية أو يزيد الإنتاج المقبول أو يحسن قابلية تكرار النتائج. وينبغي أن يستند القرار إلى افتراضات إنتاج واقعية.
11. إدارة المشروع من مرحلة المواصفات إلى القبول
تساعد عملية إدارة المشروع المنظمة على تقليل سوء الفهم بين المشتري ومصنّع الماكينة ومورّد القوالب وفريق المصنع.
المرحلة 1: مراجعة المتطلبات
يجب توثيق القطعة النهائية والمادة وسمك اللوح والإنتاج المطلوب وعملية التشكيل ومعايير الجودة وظروف المصنع ومستوى الأتمتة المستهدف.
ينبغي تحديد المسائل التي لم تُحسم في وقت مبكر، خاصةً عندما لا تكون هندسة المنتج أو التفاوتات أو مواصفات المواد قد تم اعتمادها نهائيًا.
المرحلة 2: المراجعة الهندسية والتصميمية
ينبغي أن يقترح المورّد تكوين الماكينة وطريقة تجهيز القوالب وترتيب التسخين وهيكل نظام التحكم والواجهات مع المعدات اللاحقة.
يجب مراجعة الرسومات الفنية وأبعاد القوالب وإمكانية الوصول لأغراض الخدمة وتجهيزات السلامة ومتطلبات المرافق قبل اعتماد التصميم للتصنيع.
المرحلة 3: تطوير القوالب وتجارب العملية
حيثما أمكن، ينبغي استخدام المادة المقصودة والقوالب التمثيلية لاختبار إمكانية التشكيل. ويمكن أن تكشف نتائج التجارب عن مشكلات تتعلق بسمك الجدار وتحرير القالب والتسخين وتشطيب السطح والتشذيب.
تكون التجارب الأولية أو التجريبية مفيدة بشكل خاص عندما يكون المنتج ذا سحب عميق أو هندسة معقدة أو متطلبات جمالية دقيقة أو مصنوعًا من مادة غير مألوفة.
المرحلة 4: اختبار قبول المصنع
قبل الشحن، يجب الاتفاق على الاختبارات التي ستثبت أداء الماكينة. وقد تشمل هذه الاختبارات:
- تشغيل جميع وظائف الماكينة
- التحقق من أجهزة السلامة وأقفال الأمان المتبادلة
- اختبار تسلسلات التحميل والتفريغ
- الإنتاج باستخدام المادة والقالب المتفق عليهما
- فحص عينات القطع وفقًا للمعايير المحددة
- مراجعة الإنذارات والوثائق وإجراءات الصيانة
ينبغي أن تكون معايير القبول قابلة للقياس ومتفقًا عليها مسبقًا. فقد لا يوضح العرض التجريبي القصير، دون استخدام المادة المقصودة أو ظروف إنتاج تمثيلية، كيفية أداء الماكينة أثناء التشغيل العادي.
المرحلة 5: التركيب وقبول الإنتاج
بعد التركيب، يجب التحقق من توصيلات المرافق وتكامل أنظمة التحكم وإعدادات الإنتاج وتدريب المشغلين. ثم تُنفذ تجربة الإنتاج المتفق عليها وتُوثق نتائج الإنتاج ووقت التوقف والجودة والمشكلات التي لم تُحل بعد.
ينبغي أن يحدد المشروع الجهة المسؤولة عن معالجة المشكلات المكتشفة، وكيفية التحقق من التصحيحات، والوثائق التي سيتم تسليمها عند القبول النهائي.
12. الأخطاء الشائعة في مشاريع ماكينات التشكيل الحراري المخصصة
اختيار المعدات اعتمادًا على السرعة القصوى فقط
لا تضمن السرعة المقدرة العالية تحقيق الإنتاج المطلوب لمنتج معين. إذ تعتمد الدورة الفعلية على التسخين والتشكيل والتبريد والتفريغ والتشذيب والعمليات الأخرى.
النهج الأفضل: اطلب عرضًا عمليًا لدورة إنتاج باستخدام المادة والقالب ومتطلبات المنتج المقصودة.
اعتماد الماكينة قبل الانتهاء من تصميم المنتج
قد تؤدي التغييرات في هندسة القطعة بعد بدء تصميم القوالب أو الماكينة إلى تكاليف إضافية وتأخيرات وإعادة العمل.
النهج الأفضل: اعتمد رسومات المنتج والمادة والأبعاد الأساسية والحد الأدنى لسمك الجدار قبل الموافقة على التصميم.
تجاهل المعدات اللاحقة
قد تنتج ماكينة التشكيل عددًا من القطع يفوق قدرة محطة التشذيب أو التكديس على معالجتها.
النهج الأفضل: قيّم خط الإنتاج بالكامل وحدد عنق الزجاجة المتوقع في كل مرحلة.
التقليل من أهمية اختلاف المواد والقوالب
قد تتطلب درجات الألواح أو سماكاتها المختلفة تغييرات في التسخين وإعدادات التشكيل وترتيبات المناولة.
النهج الأفضل: حدد نطاق المواد المقبول واختبر مواد تمثيلية أثناء التشغيل التجريبي.
تأجيل تحديد معايير القبول إلى المرحلة النهائية
إذا لم يتم الاتفاق مبكرًا على متطلبات الإنتاج والجودة والسلامة والوثائق، فقد يختلف تفسير المشتري والمورّد لمفهوم التسليم الناجح.
النهج الأفضل: أدرج شروط قبول قابلة للقياس في المواصفات الفنية واتفاقية الشراء.
الأسئلة الشائعة
1. ما هي ماكينة التشكيل الحراري المخصصة؟
ماكينة التشكيل الحراري المخصصة هي ماكينة يتم تصميمها أو تهيئتها لتناسب أبعاد منتجات محددة ومواد معينة وطرق تشكيل ومتطلبات إنتاج وتجهيزات قوالب واحتياجات أتمتة خاصة. وقد يتراوح التخصيص بين تعديل محطة التشكيل وإنشاء خط إنتاج متكامل بالكامل.
2. متى ينبغي للشركة المصنّعة اختيار معدات التشكيل الحراري المخصصة بدلًا من الماكينة القياسية؟
يجدر التفكير في المعدات المخصصة عندما لا تستطيع الماكينات القياسية تلبية متطلبات مساحة التشكيل أو هندسة القطعة أو نطاق المواد أو مستوى الأتمتة أو معدل الإنتاج أو التكامل مع المصنع دون إجراء تعديلات كبيرة.
3. ما المعلومات المطلوبة لطلب عرض سعر لماكينة تشكيل حراري مخصصة؟
يجب تقديم رسومات المنتج أو ملفات CAD ثلاثية الأبعاد ونوع المادة وسمك اللوح وأبعاد القطعة وعمق التشكيل والإنتاج المستهدف ومتطلبات الجودة وعملية التشكيل المفضلة واحتياجات الأتمتة ومرافق المصنع المتاحة. كما يجب تحديد أي معدات للتشذيب أو التكديس أو العمليات اللاحقة يلزم دمجها.
4. ما الفرق بين التشكيل بالتفريغ والتشكيل بالضغط؟
يستخدم التشكيل بالتفريغ قوة التفريغ لسحب البلاستيك الساخن نحو القالب. أما التشكيل بالضغط فيستخدم الهواء المضغوط لدفع اللوح نحو القالب، وغالبًا ما يكون ذلك بمساعدة التفريغ. ويمكن أن يوفر التشكيل بالضغط تفاصيل سطحية أكثر دقة في التطبيقات المناسبة، بحسب تصميم القالب وظروف العملية.
5. هل يمكن لماكينة التشكيل الحراري المخصصة معالجة أنواع مختلفة من المواد البلاستيكية؟
نعم، إذا تم تصميم أنظمة التسخين والتشكيل والقوالب والمناولة في الماكينة لتناسب المواد المقصودة. وينبغي تقييم كل مادة من حيث درجة حرارة التشكيل والسمك وسلوك التمدد والتبريد وأداء القطعة النهائية. وقد تتطلب تغييرات المواد إعدادات معالجة جديدة أو تعديلات على القوالب.
6. كيف يؤثر سمك اللوح في تصميم الماكينة؟
يؤثر سمك اللوح في وقت التسخين وصلابة المادة وسلوك التشكيل ومتطلبات التبريد والمناولة. وينبغي أن تستوعب الماكينة نطاق السماكات المحدد وأن توفر تحكمًا كافيًا لتحقيق سمك الجدار وجودة المنتج المطلوبين.
7. كيف يتم حساب الطاقة الإنتاجية لماكينة التشكيل الحراري؟
يساوي عدد الدورات النظري في الساعة 3,600 مقسومًا على زمن الدورة بالثواني. ويُضرب هذا الرقم في عدد القطع المنتجة في كل دورة لتقدير عدد القطع النظري في الساعة. ويكون الإنتاج الفعلي المقبول أقل عند احتساب وقت التوقف وتغيير المنتجات والخردة والقيود المفروضة على المعدات اللاحقة.
8. هل يمكن أتمتة معدات التشكيل الحراري المخصصة بالكامل؟
نعم. بحسب متطلبات المشروع، يمكن للنظام دمج التغذية الآلية للألواح والتسخين والتشكيل والتفريغ الروبوتي والتشذيب والتكديس والفحص والنقل بالناقلات. ويعتمد مستوى الأتمتة المطلوب على حجم الإنتاج وتنوع المنتجات واحتياجات العمالة وميزانية الاستثمار.
9. ما المنتجات التي يمكن تصنيعها باستخدام ماكينات التشكيل الحراري المخصصة؟
تشمل التطبيقات الصواني البلاستيكية ومكونات التغليف وهياكل المعدات والأغطية الواقية وألواح الأجهزة المنزلية ومكونات المقصورات الداخلية للمركبات والهياكل الصناعية وغيرها من المنتجات البلاستيكية المشكلة. وتعتمد عملية التشكيل المناسبة على هندسة المنتج والمادة ومتطلبات الأداء وأهداف الإنتاج.
10. ما الذي يجب مراعاته عند تصميم قوالب التشكيل الحراري؟
يجب مراعاة هندسة القطعة وزوايا السحب وأنصاف أقطار الزوايا وعمق السحب وتوزيع المادة وتهوية القالب والتبريد والتحرير وتشطيب السطح ومتطلبات التشذيب. وينبغي أن تكون القوالب متوافقة مع الماكينة وأن يتم التحقق من صلاحيتها باستخدام لوح البلاستيك المقصود.
11. هل يمكن دمج ماكينة التشكيل الحراري المخصصة مع خطوط الإنتاج الحالية؟
نعم. قد يشمل التكامل وحدات تغذية المواد والروبوتات والناقلات وماكينات التشذيب ومعدات الفحص ومحطات التعبئة والتغليف. وينبغي مراجعة الواجهات الميكانيكية وأنظمة التحكم وإشارات السلامة وتوقيت الإنتاج والقدرة الإنتاجية للمعدات اللاحقة قبل التركيب.
12. كيف يمكن للشركات المصنّعة ضمان جودة عالية للقطع المشكلة؟
يجب تحديد متطلبات المنتج القابلة للقياس والتحكم في تسخين الألواح واستخدام القوالب وإعدادات التشكيل المناسبة والتحقق من سمك الجدار والأبعاد في المواقع المحددة. وتساعد تجارب الإنتاج باستخدام المادة والقالب المقصودين على تحديد إعدادات قابلة للتكرار والتأكد من أن الماكينة تحقق مستوى الجودة المستهدف.
13. ما الذي ينبغي أن يتضمنه اختبار قبول المصنع؟
قد يشمل اختبار قبول المصنع وظائف الماكينة وأجهزة السلامة والتحميل والتفريغ والتشغيل باستخدام المادة والقوالب المتفق عليهما وجودة عينات القطع ومعدل الإنتاج والإنذارات والوثائق وإجراءات الصيانة. وينبغي أن يتفق المشتري والمورّد على معايير قبول قابلة للقياس قبل الاختبار.
14. كم يستغرق تنفيذ مشروع ماكينة تشكيل حراري مخصصة؟
يعتمد الجدول الزمني على تعقيد التصميم وتطوير القوالب وتوفر المكونات ومستوى الأتمتة والتكامل مع المصنع ومتطلبات الاختبار. ويتطلب المشروع الذي يشمل قوالب جديدة ومناولة روبوتية عادةً أعمالًا هندسية واختبارات تحقق أكثر من الماكينة القياسية التي تحتاج إلى تعديلات بسيطة. اطلب من المورّد جدولًا زمنيًا للمشروع يتضمن اعتماد التصميم والتصنيع والاختبار والشحن والتركيب ومراحل القبول.
15. كيف يمكن للشركة المصنّعة تقييم الجدوى الاقتصادية لمعدات التشكيل الحراري المخصصة؟
قارن بين الاستثمار الأولي في الماكينة والقوالب وتكاليف التشغيل ومتطلبات العمالة واستهلاك الطاقة والخردة والصيانة ووقت التوقف والإنتاج المقبول المتوقع. وأدرج تكاليف وفوائد المعدات اللاحقة وتغييرات المنتجات لتقييم نظام الإنتاج بالكامل.
الخاتمة
ينبغي تصميم ماكينة التشكيل الحراري المخصصة وفقًا للقطعة النهائية ومادة البلاستيك المختارة ومعدل الإنتاج المطلوب وسير عمل التصنيع بأكمله. ويجب أن تعمل أنظمة التسخين والتشكيل وتصميم القوالب والتبريد والتشذيب والأتمتة ومناولة المواد معًا لإنتاج قطع متناسقة بالجودة والتكلفة المتوقعَتين.
بالنسبة إلى الشركات المصنّعة التي تسعى إلى إنتاج منتجات عالية الجودة وتحقيق إنتاج موثوق بالتشكيل الحراري، يتمثل النهج الأكثر فعالية في تحديد المتطلبات الفنية قبل اختيار المعدات، والتحقق من عملية التشكيل باستخدام مواد وقوالب تمثيلية، وتقييم خط الإنتاج بالكامل بدلًا من الاعتماد على مواصفات ماكينة واحدة فقط.
كما يراعي المشروع المخطط له جيدًا متطلبات التركيب وتدريب المشغلين والصيانة والسلامة ومعايير القبول القابلة للقياس. وتوفر هذه المتطلبات أساسًا واضحًا لكل من المشتري ومورّد المعدات لتسليم ماكينة تلبي احتياجات الإنتاج المستهدفة.