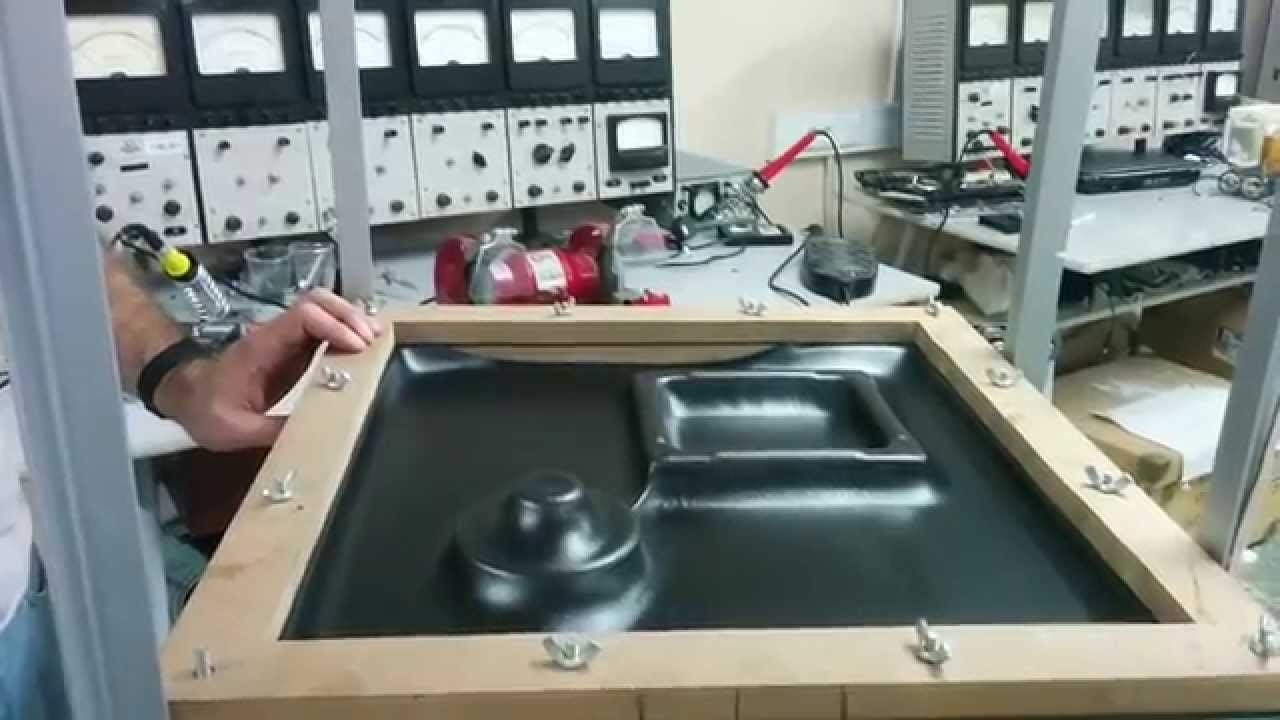
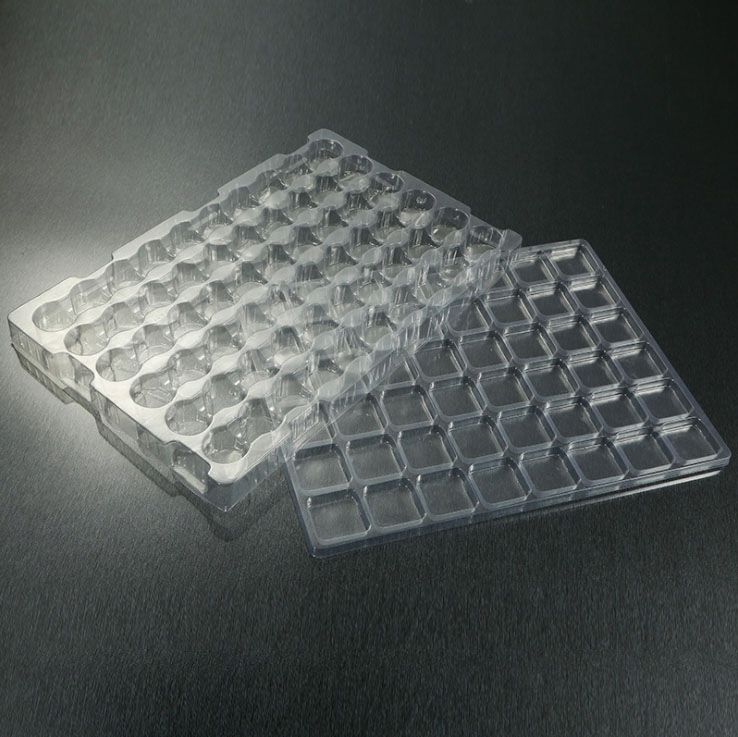
التشكيل الحراري هو عملية تصنيع تُستخدم لإنتاج العبوات البلاستيكية ذات الفقاعات (البليستر)، وذلك عن طريق تسخين صفيحة أو غشاء من البلاستيك الحراري حتى يصبح قابلاً للتشكيل، ثم تشكيله داخل قالب وتبريده للحصول على شكل محدد. في تغليف البليستر، يشكّل البلاستيك تجاويف منفصلة تحتوي على منتجات مثل الأقراص والكبسولات والمكونات الإلكترونية والأدوات والألعاب والسلع الاستهلاكية. بعد ذلك، تُملأ هذه التجاويف بالمنتجات وتُغلق باستخدام مادة تغطية مناسبة، مثل رقائق الألومنيوم أو الورق المقوى أو غشاء بلاستيكي آخر. واعتماداً على التطبيق، قد تستخدم العملية اللحام الحراري أو اللحام بالضغط أو طرق إغلاق أخرى لإنتاج عبوات محكمة وآمنة تُظهر أي محاولة للعبث بها، مع توفير خصائص الحاجز المناسبة ومدة الصلاحية المطلوبة.
ما هو التشكيل الحراري في تغليف البليستر البلاستيكي؟
التشكيل الحراري في تغليف البليستر البلاستيكي هو عملية يتم فيها تشكيل صفيحة بلاستيكية حرارية مسخّنة فوق قالب أو داخله لإنشاء تجاويف تحتوي على المنتجات بشكل منفصل. بعد التشكيل، يُبرّد البلاستيك ويُقص ويُملأ بالمنتجات، ثم يُغلق باستخدام مادة تغطية متوافقة لإنتاج عبوة البليستر النهائية.
تُستخدم هذه العملية على نطاق واسع في تغليف المستحضرات الصيدلانية والمنتجات الطبية والإلكترونيات ومستحضرات التجميل والألعاب وغيرها من السلع الاستهلاكية. ويختار المصنعون المواد البلاستيكية وطريقة التشكيل وتصميم القالب وظروف الإغلاق وفقاً لأبعاد المنتج ومتطلبات الحماية وحجم الإنتاج ولوائح التغليف المعمول بها.
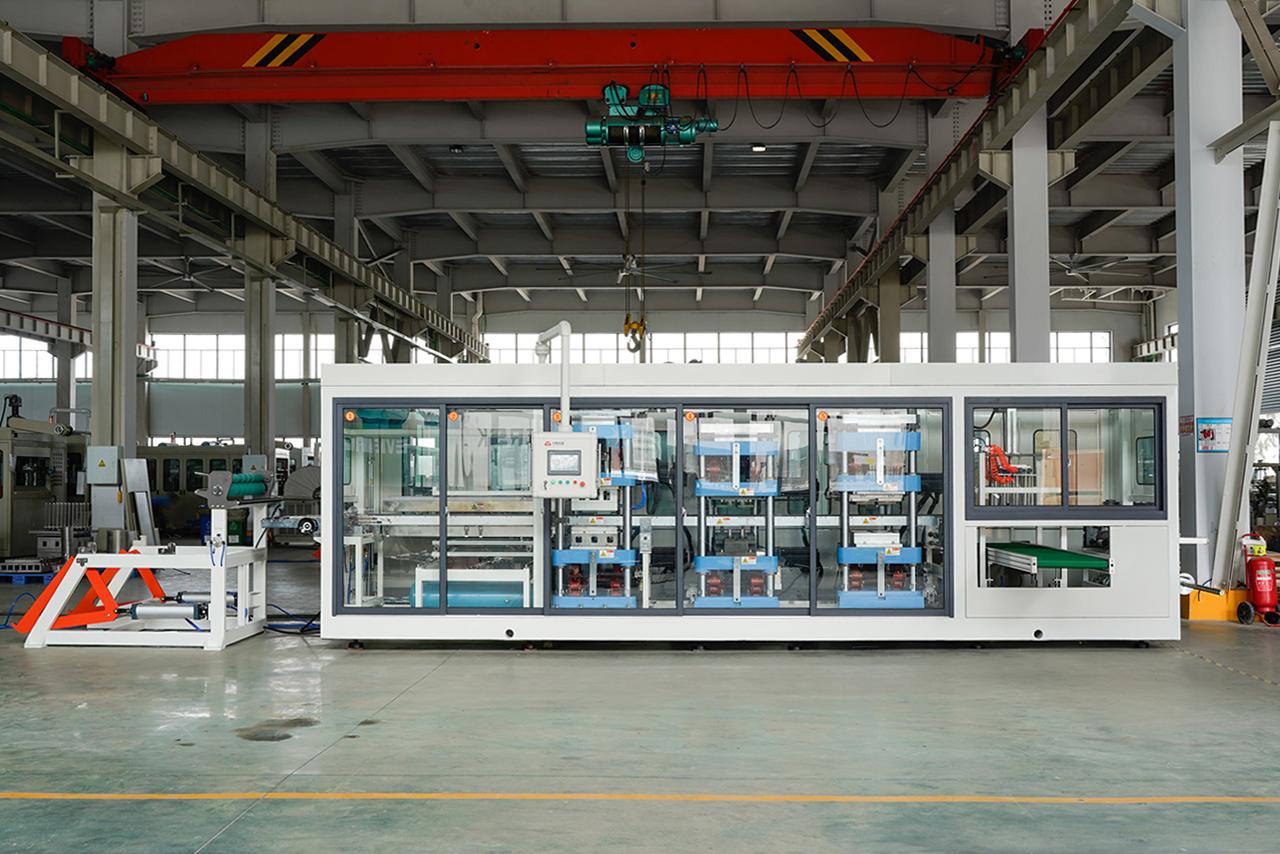
تجمع آلة تغليف البليستر عدة عمليات ضمن تسلسل إنتاج متكامل. ووفقاً لتكوين المعدات، قد تشمل هذه العمليات تغذية الغشاء البلاستيكي والتسخين والتشكيل وتعبئة المنتجات وتغذية مادة التغطية والإغلاق والتثقيب والقطع وتفريغ عبوات البليستر النهائية.
يُعد التشكيل الحراري مناسباً بشكل خاص للتطبيقات التي تتطلب تجاويف محددة بوضوح وتثبيتاً متناسقاً للمنتجات ومظهراً جذاباً وإنتاجاً فعالاً. أما المنتجات التي تحتاج إلى حماية أقوى من الرطوبة أو الأكسجين أو الضوء، فيمكن للمصنعين اختيار أغشية حاجزة متخصصة أو استخدام التشكيل البارد بمواد قائمة على الألومنيوم.
كيف تعمل آلة تغليف البليستر؟
تحوّل آلة تغليف البليستر بالتشكيل الحراري مواد التغليف المسطحة إلى تجاويف مشكلة، ثم تُغلق المنتجات بداخلها. وتختلف خطوات العملية الدقيقة وفقاً لتصميم الآلة ومواد التغليف ونوع المنتج والإنتاج المطلوب.
1. تغذية الغشاء البلاستيكي
تبدأ العملية باستخدام لفة أو صفيحة من مواد التغليف البلاستيكية الحرارية. وتشمل المواد الشائعة PVC وPET وPETG وPP والأغشية الحاجزة متعددة الطبقات.
في آلات تغليف البليستر التي تعمل بنظام التغذية من اللفائف، يتحرك الغشاء البلاستيكي عبر الآلة بسرعة مضبوطة. ويحافظ نظام التغذية على محاذاة المادة ويحدد موضع الغشاء استعداداً لعمليتي التسخين والتشكيل.
يجب أن تتمتع مادة التغليف المختارة بالسماكة والمرونة وخصائص التشكيل والتوافق المناسب مع المنتج. وفي التطبيقات الصيدلانية والطبية، قد تشمل المتطلبات الإضافية نقاء المادة والامتثال للوائح والأداء المعتمد للتغليف.
2. تسخين الصفيحة البلاستيكية
يمر الغشاء البلاستيكي عبر محطة التسخين، حيث تعمل الحرارة المضبوطة على تليين المادة وجعل تشكيلها أسهل.
تعتمد درجة حرارة التسخين ومدته على نوع البوليمر وسماكة الغشاء وسرعة الآلة وهندسة القالب. وقد يؤدي التسخين غير المتجانس إلى تفاوت أعماق التجاويف وظهور مناطق رقيقة أو تجاعيد أو انخفاض دقة الأبعاد.
يوزّع نظام التسخين المصمم جيداً الحرارة على منطقة التشكيل للمساعدة في ضمان تشوه البلاستيك بشكل متجانس وتحقيق إنتاج متكرر ومستقر.
3. تشكيل فقاعات البليستر البلاستيكية
بعد أن يصبح البلاستيك قابلاً للتشكيل، تقوم محطة التشكيل بتحويله إلى تجاويف باستخدام قالب. واعتماداً على المعدات، قد تستخدم طريقة التشكيل التفريغ الهوائي أو الهواء المضغوط أو المساعدة الميكانيكية أو مزيجاً من هذه التقنيات.
يحدد القالب شكل تجاويف البليستر وأبعادها وعمقها وترتيبها. ويمكن تخصيصه لاستيعاب منتجات مختلفة، بما في ذلك الأقراص والكبسولات والمكونات الإلكترونية والأدوات الصغيرة وملحقات البيع بالتجزئة.
تعتمد جودة البلاستيك المشكّل على خصائص المادة وظروف التسخين وضغط التشكيل وتصميم القالب والتبريد. وقد تتطلب التجاويف العميقة والأشكال الهندسية المعقدة تطويراً دقيقاً للعملية لتجنب الترقق المفرط أو التشوه.
بعد التشكيل، يُبرّد البلاستيك بدرجة كافية للاحتفاظ بشكله أثناء انتقاله إلى محطة التعبئة.
4. تعبئة التجاويف المشكلة
ينتقل شريط البلاستيك المشكّل إلى محطة التعبئة، حيث توضع المنتجات داخل التجاويف الفردية.
قد تستخدم آلات تغليف البليستر الصيدلانية أنظمة العد والتغذية الخاصة بالأقراص أو الكبسولات. أما معدات تغليف البليستر الصناعية ومعدات تغليف منتجات البيع بالتجزئة، فقد تستخدم التحميل اليدوي أو الوضع بواسطة الروبوتات أو المغذيات الاهتزازية أو أنظمة مناولة آلية أخرى.
تساعد دقة التعبئة على منع التجاويف الفارغة والمنتجات الموضوعة في غير مكانها وعيوب التغليف. وبالنسبة للمنتجات الحساسة للتلوث، يجب أن تستوفي منطقة التعبئة وعملية المناولة أيضاً متطلبات النظافة والجودة المعمول بها.
5. تغذية مادة الغطاء
بعد التعبئة، توضع مادة التغطية فوق التجاويف البلاستيكية المشكلة. وتشمل الخيارات الشائعة رقائق الألومنيوم والورق المقوى والأغشية البلاستيكية والمواد المركبة متعددة الطبقات المتخصصة.
تعتمد مادة الغطاء المناسبة على نوع المنتج وأداء الحاجز المطلوب ومدى توافق الإغلاق وطريقة الفتح والمظهر النهائي.
تُستخدم رقائق الألومنيوم على نطاق واسع في التغليف الصيدلاني لأنها توفر حماية قوية من الضوء، ويمكنها توفير حاجز فعال ضد الرطوبة والغازات عند دمجها في هيكل تغليف مناسب. ومع ذلك، يعتمد أداء العبوة النهائية أيضاً على طلاء الرقائق وتركيب الطبقات وسلامة الإغلاق وخصائص المادة البلاستيكية الأساسية المشكلة.
بالنسبة للسلع الاستهلاكية المخصصة للبيع بالتجزئة، يمكن اختيار عبوات البليستر المدعمة بالورق المقوى والتغليف البلاستيكي الشفاف لتحسين رؤية المنتج وطريقة عرضه.
6. الإغلاق الحراري وتشكيل عبوة البليستر النهائية
تُغلق مادة التغطية على التجاويف البلاستيكية المشكلة باستخدام عملية إغلاق متوافقة. ويُعد الإغلاق الحراري شائعاً، على الرغم من إمكانية استخدام تقنيات إغلاق أخرى وفقاً لتركيب مواد التغليف.
تطبق محطة الإغلاق درجة حرارة وضغطاً ومدة تثبيت مضبوطة لإنشاء ختم متصل حول التجاويف. وقد تؤدي ظروف الإغلاق غير المناسبة إلى ضعف اللحام أو ظهور التجاعيد أو التسرب أو تلف مواد التغليف.
يجب أن توفر عبوة البليستر النهائية مستوى الاحتواء والحماية المطلوبين للمنتج. وقد يتطلب التغليف الصيدلاني أيضاً التحقق من سلامة الإغلاق والتحكم في خصائص الفتح وتوفير أدلة تكشف أي محاولة للعبث بالعبوة.
7. قطع عبوات البليستر النهائية وتفريغها
بعد الإغلاق، يُقطع شريط التغليف المتصل إلى عبوات منفصلة أو إلى تنسيقات محددة لبطاقات البليستر. وتقوم أدوات القطع بفصل العبوات مع الحفاظ على الأبعاد المطلوبة وحدود مناطق الإغلاق.
اعتماداً على الآلة، قد تشمل العمليات الإضافية التثقيب والنقش والترميز والفحص ورفض العبوات المعيبة والعد التلقائي.
بعد ذلك، تُنقل عبوات البليستر النهائية إلى مرحلة التغليف الثانوي، مثل التعبئة في العلب الكرتونية أو تعبئة الصناديق أو إجراء المزيد من عمليات الفحص.
التشكيل الحراري مقابل التشكيل البارد في تغليف البليستر
التشكيل الحراري والتشكيل البارد طريقتان مختلفتان لإنتاج تجاويف البليستر. وتستخدم كل منهما تراكيب مختلفة من المواد وآليات تشكيل مختلفة، ولذلك تناسبان متطلبات حماية متنوعة.
التشكيل الحراري
يعتمد التشكيل الحراري على تسخين صفيحة بلاستيكية حرارية وتشكيلها باستخدام قالب. ويُستخدم عادةً لإنتاج عبوات البليستر البلاستيكية الشفافة، لأنه يتيح إنشاء تجاويف محددة بدقة مع السماح للمستهلكين برؤية المنتجات المعبأة.
تشمل المواد الشائعة PVC وPET وPETG وPP وبعض الأغشية متعددة الطبقات المختارة. وغالباً ما يُختار التشكيل الحراري لتغليف منتجات العرض بالتجزئة وعبوات البليستر الصيدلانية ذات التجاويف الشفافة والملحقات الطبية والإلكترونيات والمنتجات الاستهلاكية الصغيرة.
تشمل مزاياه وضوح رؤية المنتج ومرونة تصميم التجاويف والتوافق مع الإنتاج الآلي وتوافر مجموعة واسعة من المواد البلاستيكية.
وتتمثل الاعتبارات الرئيسية في حدود قابلية تشكيل المادة وهندسة التجاويف وتوزيع السماكة وقدرتها على توفير أداء الحاجز المطلوب للمنتج.
التشكيل البارد
يعتمد التشكيل البارد على تشكيل مادة مناسبة متعددة الطبقات ميكانيكياً دون تسخينها مسبقاً إلى درجة التليين المستخدمة في التشكيل الحراري التقليدي للبلاستيك. وفي التغليف الصيدلاني، يشير هذا المصطلح عادةً إلى الرقائق متعددة الطبقات القابلة للتشكيل البارد والمعتمدة على الألومنيوم.
تُضغط المادة داخل قالب لإنشاء التجاويف، وغالباً ما توفر حاجزاً أقوى ضد الرطوبة والأكسجين والضوء مقارنةً بالهياكل البلاستيكية الشفافة التقليدية.
غالباً ما تُختار مواد التشكيل البارد للمنتجات الصيدلانية الحساسة للرطوبة أو الضوء والتي تتطلب حماية ممتدة. ومع ذلك، تكون العبوات الناتجة معتمة عموماً، وقد تتطلب العملية مساحة تشكيل أكبر وأدوات متخصصة.
الاختلافات الرئيسية بين التشكيل الحراري والتشكيل البارد
| عامل المقارنة | التشكيل الحراري | التشكيل البارد |
|---|---|---|
| طريقة التشكيل | تسخين المواد البلاستيكية الحرارية وتشكيلها | تشكيل رقائق قابلة للتشكيل البارد ميكانيكياً |
| المواد الشائعة | PVC وPET وPETG وPP والأغشية الحاجزة | رقائق متعددة الطبقات قائمة على الألومنيوم |
| رؤية المنتج | شفاف عادةً عند استخدام غشاء شفاف | معتم بشكل عام |
| خصائص الحاجز | تعتمد على نوع البوليمر والسماكة وتركيب الغشاء | مرتفعة جداً عادةً عند استخدام رقائق مناسبة قائمة على الألومنيوم |
| تصميم التجاويف | مرن، بما في ذلك تنسيقات العرض بالتجزئة الشفافة | يتطلب تصميم التجاويف والأدوات وفقاً لخصائص المادة |
| التطبيقات الشائعة | السلع الاستهلاكية وعبوات البليستر للبيع بالتجزئة والعديد من المنتجات الصيدلانية | المنتجات الصيدلانية التي تتطلب حماية عالية من الرطوبة أو الأكسجين أو الضوء |
| عامل الاختيار الرئيسي | وضوح الرؤية وقابلية التشكيل والتكلفة ومستوى الحماية المطلوب | متطلبات الحاجز واستقرار المنتج |
ينبغي أن يستند الاختيار بين التشكيل الحراري والتشكيل البارد إلى حساسية المنتج ومدة الصلاحية المطلوبة وتنسيق التغليف والطاقة الإنتاجية وتكلفة التغليف الإجمالية، وليس إلى طريقة التشكيل وحدها.
ما المواد المستخدمة في تغليف البليستر البلاستيكي؟
يؤثر اختيار مواد التغليف في جودة التشكيل وأداء الإغلاق ووضوح رؤية المنتج والحماية الميكانيكية ومدة الصلاحية. ولكل بوليمر أو مادة مركبة خصائص مختلفة، لذلك يعتمد الخيار الأفضل على التطبيق المقصود.
PVC (كلوريد البوليفينيل)
يُستخدم PVC على نطاق واسع في تغليف البليستر التقليدي لأنه سهل التشكيل نسبياً، ويوفر شفافية جيدة، ويتوافق مع العديد من أنظمة تغليف البليستر المعتمدة.
يُستخدم عادةً للمنتجات المخصصة للبيع بالتجزئة وبعض التطبيقات الصيدلانية. وتُعد خصائصه الحاجزة ضد الرطوبة والغازات محدودة مقارنةً بالهياكل المتخصصة عالية الحاجزية، ولذلك قد تكون هناك حاجة إلى طبقات إضافية أو مواد بديلة للمنتجات الحساسة.
PET (بولي إيثيلين تيرفثالات)
يوفر PET شفافية جيدة وصلابة ومقاومة للصدمات في العديد من تطبيقات التغليف. ويُستخدم في تغليف البليستر للبيع بالتجزئة ومكونات البلاستيك المشكلة الأخرى التي تتطلب وضوح رؤية المنتج والاستقرار الهيكلي.
يتوفر PET أيضاً بدرجات مختلفة وهياكل متعددة الطبقات. وينبغي أن يراعي اختيار المادة درجة حرارة التشكيل وعمق التجاويف والسماكة ومدى التوافق مع طبقة الإغلاق المقصودة.
PETG (بولي إيثيلين تيرفثالات المعدل بالجليكول)
يتميز PETG بشفافيته وخصائص التشكيل الجيدة. ويمكن أن يكون مناسباً للتغليف الذي يتطلب عرضاً جذاباً وتجاويف مشكلة.
تعتمد خصائص التشكيل والمقاومة الدقيقة على درجة المادة وتصميم العبوة. وينبغي تطوير إعدادات العملية وفقاً للمادة المختارة بدلاً من نقل الإعدادات مباشرةً من بوليمر آخر.
PP (البولي بروبيلين)
يمكن استخدام PP عندما تتوافق مقاومته الكيميائية وخصائصه الحرارية أو غيرها من خصائص المادة مع متطلبات التطبيق. وقد يكون تشكيله أكثر صعوبة في بعض الظروف مقارنةً ببعض أنواع البلاستيك التقليدية المستخدمة في البليستر، ولذلك يجب أن يكون نظام التسخين والأدوات مناسبين للدرجة المختارة.
الأغشية الحاجزة متعددة الطبقات
تجمع مواد التغليف متعددة الطبقات بين أنواع مختلفة من البوليمرات أو الطبقات الحاجزة لتحقيق التوازن بين قابلية التشكيل وأداء الإغلاق والقوة الميكانيكية والحماية.
قد تعمل هذه المواد، وفقاً لتركيبها، على تحسين مقاومة الرطوبة أو الأكسجين أو العوامل البيئية الأخرى. وهي مفيدة عندما لا يستطيع غشاء بلاستيكي أحادي الطبقة تلبية متطلبات تخزين المنتج ومدة صلاحيته.
رقائق الألومنيوم ومواد التغطية المركبة
تُستخدم رقائق الألومنيوم بشكل شائع كمادة تغطية لعبوات البليستر الصيدلانية. ويمكن دمجها مع طلاءات قابلة للإغلاق أو طبقات بوليمرية تلتصق بالبلاستيك المشكّل.
يجب أن يتوافق سطح الإغلاق مع المادة الأساسية. فعلى سبيل المثال، لا ينبغي افتراض أن رقائق الألومنيوم المركبة المصممة لنوع معين من البلاستيك ستُغلق بإحكام على بوليمر مختلف دون إجراء اختبارات التوافق.
في بعض تطبيقات البيع بالتجزئة، قد تكون مواد التغطية المصنوعة من الورق المقوى أو البلاستيك أكثر ملاءمة لأنها تدعم الطباعة وعرض المنتج أو توفر تجربة فتح معينة.
كيفية اختيار معدات تغليف البليستر المناسبة
يتطلب اختيار معدات تغليف البليستر أكثر من مجرد مقارنة سرعة الآلات. إذ يحتاج المصنعون إلى مراعاة المنتج ومواد التغليف وأبعاد التجاويف ومتطلبات الإغلاق وأهداف الإنتاج والتغييرات المحتملة في المنتجات مستقبلاً.
حجم المنتج وتصميم التجاويف
يجب أن تستوعب الآلة طول المنتج وعرضه وارتفاعه وشكله واتجاه تحميله. وقد تتطلب المنتجات ذات الأشكال غير المنتظمة قوالب مخصصة أو أنظمة تغذية مخصصة أو معدات إضافية لتحديد الموضع.
يجب أن يثبت التجويف المنتج بإحكام دون حركة مفرطة أو تشوه أو تلف أثناء النقل.
توافق المواد
يجب أن تدعم محطة التشكيل الغشاء البلاستيكي المختار، بينما يجب أن تعمل محطة الإغلاق مع مادة الغطاء المختارة وطبقة الإغلاق الخاصة بها.
ينبغي التأكد من توافق المواد من خلال تجارب التشكيل واختبارات قوة الإغلاق وفحص العبوات النهائية. وعند إدخال تركيب جديد للمواد، قد يلزم تعديل إعدادات العملية.
سرعة الإنتاج ومستوى الأتمتة
يؤثر الإنتاج المطلوب في تكوين الآلة وعدد التجاويف في كل دورة ومساحة التشكيل وطريقة التغذية ونظام المناولة في المراحل اللاحقة.
قد تدمج آلات تغليف البليستر الأوتوماتيكية عمليات تغذية المنتجات والتعبئة والإغلاق والقطع والفحص. ومع ذلك، ينبغي تقييم سرعة الإنتاج المعلنة إلى جانب متطلبات تحميل المنتجات الفعلية ووقت تغيير الإعدادات والعبوات المرفوضة وتوافر المعدات اللاحقة.
تخصيص القوالب وتغيير الإعدادات
يمكن أن تساعد القوالب القابلة للتبديل المصنعين على تغليف منتجات بأحجام مختلفة باستخدام الآلة نفسها. وقبل اختيار المعدات، ينبغي التأكد من مساحة التشكيل المتاحة وأقصى عمق للتجاويف وأبعاد القالب وقدرة التسخين وإجراءات تغيير القالب.
كما ينبغي أن يوضح مورد الآلة ما إذا كانت المنتجات المختلفة تتطلب تغيير مكونات التغذية أو أدوات الإغلاق أو قوالب القطع أو أجزاء التنسيق الأخرى بالإضافة إلى القالب.
جودة التغليف والسلامة
يجب أن توفر المعدات أبعاداً متكررة ومتناسقة للتجاويف وإغلاقاً موحداً وقطوعاً نظيفة ووضعاً موثوقاً للمنتجات.
بالنسبة للتطبيقات الصيدلانية والطبية، قد يحتاج النظام أيضاً إلى معايير عملية معتمدة وإمكانية التتبع ووظائف الفحص والوثائق المتوافقة مع المتطلبات التنظيمية المعمول بها.
ما فوائد التشكيل الحراري في تغليف البليستر؟
يوفر التشكيل الحراري العديد من المزايا العملية للمصنعين الذين ينتجون سلعاً معبأة بأحجام وتنسيقات مختلفة.
حماية مخصصة للمنتجات
يمكن تصميم القوالب وفقاً لشكل المنتج وأبعاده. ويساعد ذلك على إنشاء تجاويف منفصلة تحافظ على تباعد المنتجات وتحسن تثبيتها وتقلل حركتها غير المرغوب فيها.
يعتمد مستوى الحماية الفعلي على تركيب البلاستيك وتصميم التجاويف ونظام الإغلاق وظروف المناولة.
وضوح رؤية المنتج
يسمح البلاستيك الشفاف المشكّل للمستهلكين ومفتشي الجودة برؤية المنتج دون فتح العبوة. ويُعد ذلك مفيداً لتغليف منتجات البيع بالتجزئة والإلكترونيات الصغيرة والأدوات والألعاب وبعض المنتجات الصيدلانية.
الإنتاج الآلي الفعال
يمكن لآلة تغليف البليستر دمج عمليات التشكيل والتعبئة والإغلاق والقطع في عملية مستمرة. وتساعد الأتمتة على الحفاظ على أبعاد تغليف متناسقة وتقليل المناولة اليدوية المتكررة.
ومع ذلك، تظل كفاءة الإنتاج مرتبطة بنظام تغذية المنتجات وإعداد الآلة وتكرار تغيير الإعدادات واستخدام المواد ومتطلبات الفحص.
خيارات التغليف الكاشف عن العبث
يمكن تصميم عبوات البليستر بحيث تُظهر دليلاً مرئياً على فتحها أو العبث بها. فعلى سبيل المثال، قد يتطلب الوصول إلى المنتج ثقب غطاء رقائق الألومنيوم المحكم الإغلاق أو تقشيره، في حين تُصمم بعض عبوات البليستر المخصصة للبيع بالتجزئة بحيث يصعب فتحها دون إحداث تلف مرئي.
تعتمد خاصية الكشف عن العبث على تصميم العبوة بالكامل، وليس على استخدام آلة التشكيل الحراري وحدها. وينبغي اختيار خصائص الإغلاق والفتح وفقاً للمنتج المقصود والمتطلبات المعمول بها.
تنسيقات تغليف مرنة
يدعم التشكيل الحراري مجموعة متنوعة من أشكال التجاويف وأحجام العبوات وهياكل مواد التغطية. ويمكن للمصنعين تعديل القالب وتخطيط القطع لإنشاء تكوينات مختلفة، ضمن حدود تشغيل المعدات.
تجعل هذه المرونة العملية مناسبة لكل من المنتجات القياسية وتنسيقات التغليف المخصصة.
كيف يؤثر تغليف البليستر في مدة الصلاحية وخصائص الحاجز؟
تعتمد مدة صلاحية المنتج المعبأ على مدى حساسيته للرطوبة والأكسجين والضوء ودرجة الحرارة والعوامل البيئية الأخرى. وتحدد مادة التغليف وجودة الإغلاق مدى فعالية التحكم في تأثير هذه العوامل.
قد يوفر الغشاء البلاستيكي الشفاف التقليدي حماية كافية للمنتجات غير شديدة الحساسية للتعرض البيئي. ومع ذلك، قد تتطلب الأدوية الحساسة للرطوبة وبعض المنتجات الطبية والتطبيقات الأخرى التي تتطلب حماية عالية أغشية حاجزة متخصصة أو هياكل تغليف قائمة على الألومنيوم.
ينبغي مراعاة العوامل التالية عند تصميم عبوة البليستر.
الحماية من الرطوبة: يؤثر معدل نفاذ بخار الماء عبر هيكل التغليف في كمية الرطوبة التي يمكن أن تمر عبر المادة بمرور الوقت. وتؤثر سماكة المادة ونوع البوليمر والتركيب متعدد الطبقات وسلامة الإغلاق جميعها في الأداء.
الحماية من الأكسجين: قد تتطلب المنتجات الحساسة للأكسدة مواد ذات معدلات منخفضة لنفاذ الأكسجين. ويمكن للرقائق المركبة القائمة على الألومنيوم وبعض الأغشية عالية الحاجزية المختارة توفير حماية أفضل من الأغشية البلاستيكية القياسية.
الحماية من الضوء: يسمح البلاستيك الشفاف بالفحص البصري، لكنه قد يوفر حماية محدودة من الضوء. وقد تكون رقائق الألومنيوم المعتمة أو المواد المتخصصة الحاجبة للضوء أكثر ملاءمة للمنتجات الحساسة للضوء.
سلامة الإغلاق: حتى المواد عالية الحاجزية لا يمكنها توفير الحماية المتوقعة إذا احتوت منطقة الإغلاق على قنوات تسرب أو تجاعيد أو تلوث أو عيوب أخرى. وتساعد اختبارات الإغلاق وضوابط العملية المناسبة على اكتشاف هذه المشكلات.
ظروف التخزين: تؤثر درجة الحرارة والرطوبة وظروف النقل وخصائص المنتج أيضاً في مدة الصلاحية. وينبغي تقييم أداء التغليف في ظروف تمثل بيئة التوزيع والتخزين المقصودة للمنتج.
ينبغي للمصنعين تحديد ادعاءات مدة الصلاحية من خلال دراسات استقرار المنتج المناسبة واختبارات أداء التغليف. ولا يضمن استخدام مادة معينة للبليستر وحده مدة صلاحية محددة.
التطبيقات الشائعة لتغليف البليستر بالتشكيل الحراري
تُستخدم عبوات البليستر البلاستيكية المشكلة حرارياً في العديد من الصناعات، لأن هذه العملية تستوعب أشكال المنتجات المختلفة ومتطلبات التغليف المتنوعة.
المنتجات الصيدلانية ومنتجات الرعاية الصحية
تُستخدم عبوات البليستر المشكلة حرارياً للأقراص والكبسولات والملحقات الطبية وبعض منتجات الرعاية الصحية. ويمكن إقران التجاويف البلاستيكية الشفافة برقائق الألومنيوم أو مواد تغطية أخرى مناسبة.
في تغليف الجرعات الصيدلانية الفردية، يحتوي كل تجويف على جرعة محددة أو قطعة واحدة. ويمكن أن تدعم العبوة النهائية فصل الجرعات وتحديد المنتجات وحمايتها أثناء التخزين والتوزيع.
يعتمد اختيار المادة على حساسية المنتج للرطوبة والضوء والمتطلبات التنظيمية ومدة الصلاحية المطلوبة. وقد تتطلب بعض المنتجات تغليفاً قائماً على الألومنيوم بالتشكيل البارد بدلاً من البلاستيك التقليدي المشكّل حرارياً.
الإلكترونيات الاستهلاكية
يمكن تغليف المكونات الإلكترونية الصغيرة والموصلات والملحقات والبطاريات عند استيفاء متطلبات التغليف المناسبة وغيرها من المنتجات الإلكترونية المخصصة للبيع بالتجزئة داخل تجاويف بلاستيكية مشكلة.
يساعد تصميم التجاويف على تثبيت المنتج وتقليل حركته. وقد تتطلب المنتجات الحساسة للكهرباء الساكنة مواد مصممة خصيصاً أو عبوات واقية إضافية.
الأدوات والمكونات الصناعية
يمكن وضع المثبتات والوصلات والأدوات الصغيرة وقطع الغيار والمنتجات المماثلة داخل تجاويف مشكلة لدعم عمليات العد والتعريف والعرض للبيع بالتجزئة.
يمكن تصميم القالب وفقاً لأبعاد المكونات، بينما تُختار مادة التغطية لتناسب متطلبات القوة ووضوح الرؤية وطريقة الفتح.
الألعاب والسلع الاستهلاكية المخصصة للبيع بالتجزئة
تُستخدم عبوات البليستر المشكلة حرارياً بشكل متكرر لعرض الألعاب والقرطاسية والإكسسوارات الشخصية والمنتجات المنزلية الصغيرة. ويدعم البلاستيك الشفاف رؤية المنتج، بينما توفر البطاقة المطبوعة أو مادة الدعم الأخرى العلامة التجارية ومعلومات المنتج.
ينبغي أن يحقق تصميم التغليف التوازن بين الجاذبية البصرية ومتانة المناولة وأمان المنتج وسهولة الفتح.
كيفية تحسين أداء آلة تغليف البليستر
يتطلب الحفاظ على جودة تغليف متناسقة التنسيق بين اختيار المواد وظروف التشكيل ودقة التعبئة وأداء الإغلاق.
أولاً، يجب تحديد ملف التسخين المناسب للغشاء البلاستيكي المختار. فقد يؤدي التسخين غير المتجانس إلى تفاوت عمق التجاويف أو ظهور مناطق رقيقة أو تشوه المادة.
ثانياً، يجب تحسين هندسة القالب وظروف التشكيل. وينبغي ضبط مستويات التفريغ الهوائي وضغط الهواء المضغوط ومدة التشكيل وظروف التبريد بما يتناسب مع الغشاء وتصميم التجاويف.
ثالثاً، يجب الحفاظ على دقة تغذية المنتجات. فقد تتداخل المنتجات الموضوعة بشكل غير صحيح مع عملية الإغلاق أو تتسبب في تلف العبوة أو تؤدي إلى مشكلات في مراقبة الجودة.
رابعاً، يجب التحقق من توافق مادة الغطاء مع البلاستيك المشكّل. وينبغي تحديد درجة حرارة الإغلاق والضغط ومدة التثبيت من خلال الاختبارات، بدلاً من الاعتماد على إعدادات عامة.
خامساً، يجب فحص العبوات النهائية للكشف عن التشكيل غير المكتمل وضعف الإغلاق والتجاعيد والتلوث وتفاوت الأبعاد وعيوب القطع. واعتماداً على التطبيق، يمكن للمصنعين استخدام الفحص البصري الآلي واختبارات التسرب واختبارات قوة الإغلاق أو طرق أخرى لمراقبة الجودة.
وأخيراً، يجب صيانة عناصر التسخين والقوالب ومكونات التغذية وألواح الإغلاق وأدوات القطع وفقاً لتوصيات الشركة المصنعة للمعدات. وتساعد الصيانة الدورية على تقليل فترات التوقف غير المخطط لها ودعم استقرار الإنتاج.
الأسئلة الشائعة حول التشكيل الحراري في تغليف البليستر البلاستيكي
1. ما هو التشكيل الحراري في تغليف البليستر؟
التشكيل الحراري هو عملية يتم فيها تسخين صفيحة بلاستيكية حرارية حتى تصبح قابلة للتشكيل، ثم تشكيلها إلى تجاويف باستخدام قالب وتبريدها للاحتفاظ بشكلها. بعد ذلك، تُملأ التجاويف بالمنتجات وتُغلق باستخدام مادة تغطية مناسبة لإنتاج عبوات البليستر النهائية.
2. كيف تعمل آلة تغليف البليستر؟
تقوم آلة تغليف البليستر عادةً بتغذية الغشاء البلاستيكي وتسخينه وتشكيل التجاويف وتعبئتها بالمنتجات ووضع مادة التغطية وإغلاق العبوة ثم تقطيعها إلى عبوات منفصلة. وقد تشمل الوظائف الإضافية الترميز والتثقيب والفحص والرفض التلقائي للمنتجات المعيبة.
3. ما المواد المستخدمة في تغليف البليستر البلاستيكي؟
تشمل المواد الشائعة PVC وPET وPETG وPP والأغشية الحاجزة متعددة الطبقات ورقائق الألومنيوم المركبة والورق المقوى. ويعتمد الاختيار على وضوح رؤية المنتج ومتطلبات التشكيل وتوافق الإغلاق وأداء الحاجز والتكلفة والاعتبارات التنظيمية.
4. ما الفرق بين التشكيل الحراري والتشكيل البارد؟
يستخدم التشكيل الحراري الحرارة لتليين البلاستيك قبل تشكيله إلى تجاويف. أما التشكيل البارد فيعتمد على تشكيل رقائق قابلة للتشكيل البارد ميكانيكياً، وغالباً ما تكون بنية متعددة الطبقات قائمة على الألومنيوم في التغليف الصيدلاني. ويُختار التشكيل الحراري غالباً للتغليف الشفاف، بينما يُستخدم التشكيل البارد بشكل متكرر عندما تكون هناك حاجة إلى حماية عالية جداً من الرطوبة والأكسجين والضوء.
5. لماذا تُستخدم رقائق الألومنيوم في تغليف البليستر؟
توفر رقائق الألومنيوم حاجزاً قوياً ضد الضوء والرطوبة والغازات عند استخدامها ضمن هيكل تغليف مناسب. وتُستخدم عادةً كمادة تغطية لعبوات البليستر الصيدلانية. وتعتمد الحماية الفعلية على تركيب الطبقات وسلامة الرقائق ونظام الإغلاق وجودة العبوة النهائية.
6. هل يمكن لتغليف البليستر بالتشكيل الحراري توفير خصائص حاجز جيدة؟
نعم، وذلك وفقاً لنوع الغشاء البلاستيكي والتركيب متعدد الطبقات ومادة التغطية. وقد تكون أغشية PVC أو PET القياسية مناسبة للعديد من المنتجات الاستهلاكية، بينما قد تتطلب المنتجات الحساسة أغشية متخصصة عالية الحاجزية أو هياكل قائمة على الألومنيوم. وينبغي تقييم العبوة بالكامل وفقاً للحدود المطلوبة لنفاذ الرطوبة والأكسجين.
7. ما هو تغليف الجرعات الفردية؟
يفصل تغليف الجرعات الفردية المنتج إلى جرعات منفصلة أو حصص للاستخدام مرة واحدة. وتستخدم عبوات البليستر الصيدلانية هذا التنسيق بشكل شائع، حيث يُوضع كل قرص أو كبسولة في تجويف خاص به. ويساعد التصميم على فصل الجرعات ويمكن أن يدعم تحديد المنتج وحمايته أثناء التخزين والمناولة.
8. هل يوفر تغليف البليستر خاصية الكشف عن العبث؟
يمكن تصميم عبوات البليستر لتوفير دليل على العبث من خلال رقائق الألومنيوم المحكمة الإغلاق أو الأختام القابلة للكسر أو هياكل التغليف التي تُظهر تلفاً مرئياً عند فتحها. ويعتمد استيفاء العبوة لمتطلبات محددة للكشف عن العبث على تصميمها وموادها واختباراتها والاستخدام المقصود.
9. كيف يساعد تغليف البليستر على إطالة مدة الصلاحية؟
يمكن لتغليف البليستر تقليل التعرض للرطوبة والأكسجين والضوء والتلوث المادي عندما يكون تركيب المادة والإغلاق مناسبين للمنتج. ويجب تحديد مدة الصلاحية من خلال اختبارات استقرار المنتج في ظروف التخزين ذات الصلة.
10. ما الفرق بين تغليف البليستر وتغليف الجلد (Skin Packaging)؟
يستخدم تغليف البليستر تجويفاً بلاستيكياً مشكّلاً يُغلق عادةً بمادة تغطية منفصلة. أما تغليف الجلد، فيستخدم عادةً غشاءً بلاستيكياً مسخّناً يتشكل بإحكام حول المنتج ويلتصق بسطح مادة داعمة. وتختلف الطريقتان من حيث الأدوات واستخدام المواد وطريقة عرض المنتج ومتطلبات التطبيق.
11. هل يمكن لآلة تغليف بليستر واحدة التعامل مع منتجات بأحجام مختلفة؟
تدعم بعض آلات تغليف البليستر أحجاماً متعددة من المنتجات من خلال قوالب وأجزاء تنسيق قابلة للتبديل. ويعتمد النطاق المتاح على مساحة التشكيل في الآلة وأقصى عمق للتجاويف ونظام التغذية ومحطة الإغلاق وتكوين القطع. وينبغي للمصنعين التأكد من المكونات التي يجب تغييرها لكل منتج.
12. ما الذي ينبغي للمصنعين مراعاته عند شراء معدات تغليف البليستر؟
تشمل الاعتبارات الرئيسية أبعاد المنتج والإنتاج المطلوب وتوافق مواد التغليف وتصميم التجاويف وطريقة التشكيل وأداء الإغلاق وتغيير القوالب ومستوى الأتمتة وفحص الجودة ومتطلبات الصيانة والدعم الفني المتاح. وبالنسبة للمنتجات الخاضعة للتنظيم، قد تكون الوثائق والتحقق من صحة العمليات ضرورية أيضاً.
13. كيف يمكن للمصنعين التحقق من جودة إغلاق عبوات البليستر؟
تشمل الطرق الشائعة الفحص البصري واختبارات قوة الإغلاق واختبارات التسرب واختبارات السلامة الأخرى المختارة وفقاً لتصميم العبوة. وقد تتطلب التطبيقات الصيدلانية والطبية إجراءات اختبار معتمدة ومعايير قبول مناسبة للمنتج ونظام التغليف.
14. هل التشكيل الحراري مناسب للتغليف الصيدلاني؟
نعم. يُستخدم التشكيل الحراري على نطاق واسع في تغليف البليستر الصيدلاني عندما تستوفي المواد المختارة وتصميم العبوة متطلبات حماية المنتج واللوائح التنظيمية. وقد تتطلب المنتجات شديدة الحساسية للرطوبة أو الأكسجين أغشية حاجزة متخصصة أو تقنية التشكيل البارد.
15. ما الذي يحدد سرعة إنتاج آلة تغليف البليستر؟
تعتمد سرعة الإنتاج على عدد التجاويف في كل دورة ومعدل دورات الآلة ومدة التشكيل والإغلاق وأداء تغذية المنتجات وخصائص المواد والمناولة في المراحل اللاحقة. وينبغي تقييم الإنتاج الفعلي باستخدام المنتج وتنسيق التغليف المقصودين، بدلاً من الاعتماد فقط على السرعة القصوى المقدرة للآلة.
الخاتمة
يُعد التشكيل الحراري طريقة مستخدمة على نطاق واسع لإنتاج عبوات البليستر البلاستيكية، لأنه يجمع بين إمكانية تخصيص تصميم التجاويف ووضوح رؤية المنتجات والتوافق مع عمليات التشكيل والإغلاق الآلية. ومن خلال تسخين الأغشية البلاستيكية وتشكيلها، يستطيع المصنعون إنتاج عبوات للمستحضرات الصيدلانية والمنتجات الطبية والإلكترونيات والأدوات ومجموعة واسعة من السلع الاستهلاكية.
يعتمد نجاح تغليف البليستر على اختيار مواد تغليف مناسبة وتصميم القالب الصحيح والحفاظ على ظروف تشكيل متناسقة ومواءمة مادة الغطاء مع نظام الإغلاق. ويمكن لرقائق الألومنيوم والأغشية الحاجزة المتخصصة توفير حماية إضافية عندما يتطلب استقرار المنتج ذلك، بينما يوفر التشكيل البارد بديلاً للتطبيقات التي تحتاج إلى أداء حاجز مرتفع جداً.
عند اختيار آلة تغليف البليستر، ينبغي للمصنعين تقييم العملية بالكامل، بما في ذلك التشكيل والتعبئة والإغلاق والقطع وفحص الجودة ومتطلبات تغيير الإعدادات. ويمكن أن يساعد اختيار مجموعة من الآلة والمواد تتوافق مع الاحتياجات الفعلية للمنتج على دعم إنتاج موثوق وجودة تغليف متناسقة وأداء مدة الصلاحية المطلوبة.