تتطلب الأجهزة الطبية هياكل وأغطية واقية تتميز بدقة التركيب، والقدرة على تحمل الاستخدام المتكرر، واستيفاء متطلبات البيئات السريرية أو المختبرية المخصصة لها. بدءًا من أغلفة معدات التشخيص وهياكل أجهزة المراقبة، وصولًا إلى أغطية الأدوات وواقيات المعدات، يجب أن تحقق المكونات البلاستيكية التوازن بين دقة الأبعاد والمتانة وسهولة التنظيف وتكلفة التصنيع.
توفر آلات التشكيل الحراري خيارًا تصنيعيًا لإنتاج مكونات الأجهزة الطبية من صفائح اللدائن الحرارية المسخنة. ويمكن لهذه العملية إنتاج أغطية كبيرة وخفيفة الوزن، وهياكل مشكلة، وألواح غائرة، وأغلفة واقية ذات أشكال منحنية تتناسب مع تصميمات المعدات المحددة. وبحسب التطبيق، يمكن للمصنعين استخدام التشكيل الحراري للصفائح الرقيقة أو السميكة، ثم إجراء عمليات التشذيب والثقب والتشغيل الميكانيكي والتجميع.
يتطلب اختيار معدات التشكيل الحراري المناسبة أكثر من مجرد مقارنة مواصفات الآلات. إذ تؤثر توافقية المواد ومتطلبات المواد الطبية والتفاوتات الأبعادية وتصميم القوالب وتشطيب الأسطح وحجم الإنتاج وعمليات التجميع اللاحقة جميعها في النتيجة النهائية. كما يجب على المصنعين تحديد ما إذا كان التشكيل الحراري أو إحدى الطرق البديلة، مثل القولبة بالحقن، أكثر ملاءمة لهندسة المكون وأهداف الإنتاج.
يوضح هذا الدليل كيفية استخدام آلات التشكيل الحراري في تصنيع هياكل الأجهزة الطبية والأغطية الواقية، وكيفية اختيار المواد والمعدات المناسبة، وأهم اعتبارات التصميم والتصنيع التي تؤثر في جودة المنتج وفعالية التكلفة.
هل آلات التشكيل الحراري مناسبة لهياكل الأجهزة الطبية والأغطية الواقية؟
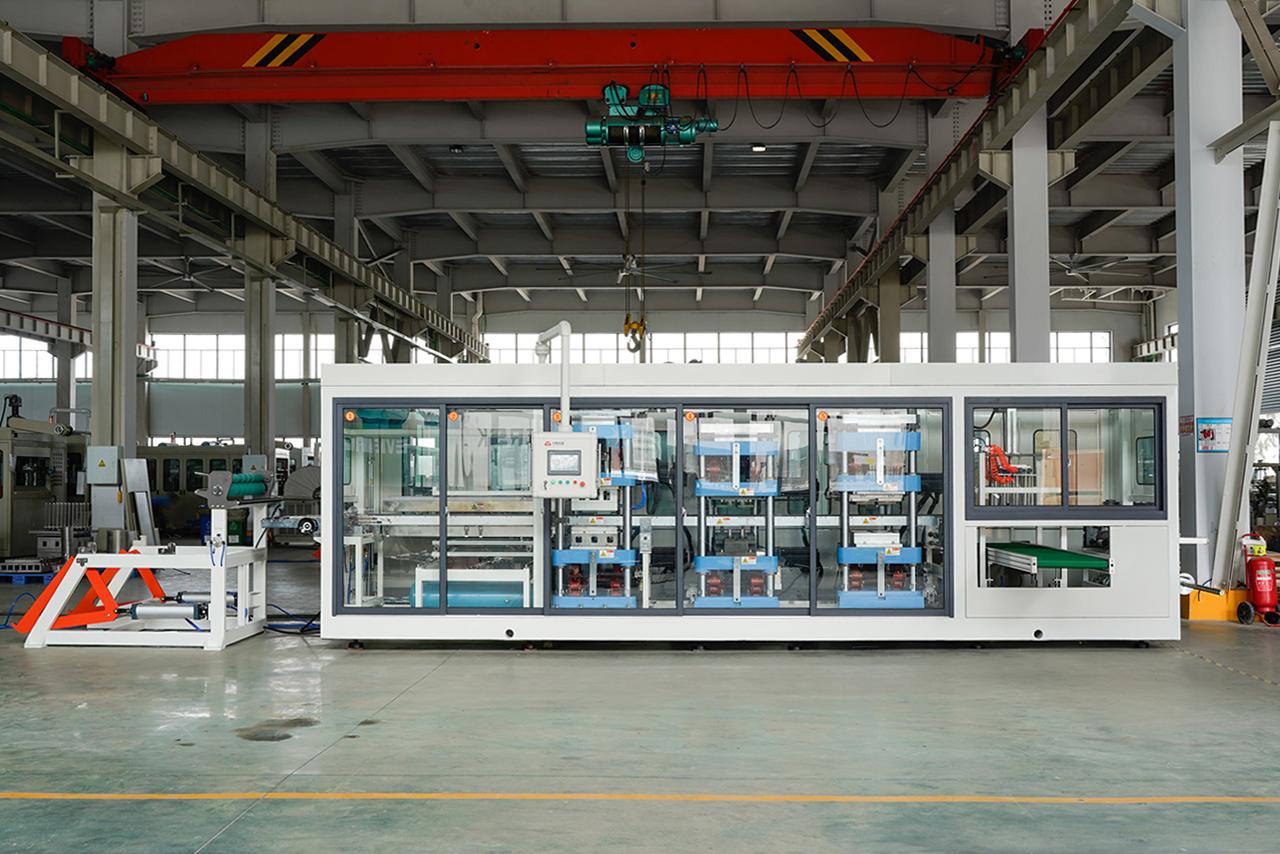
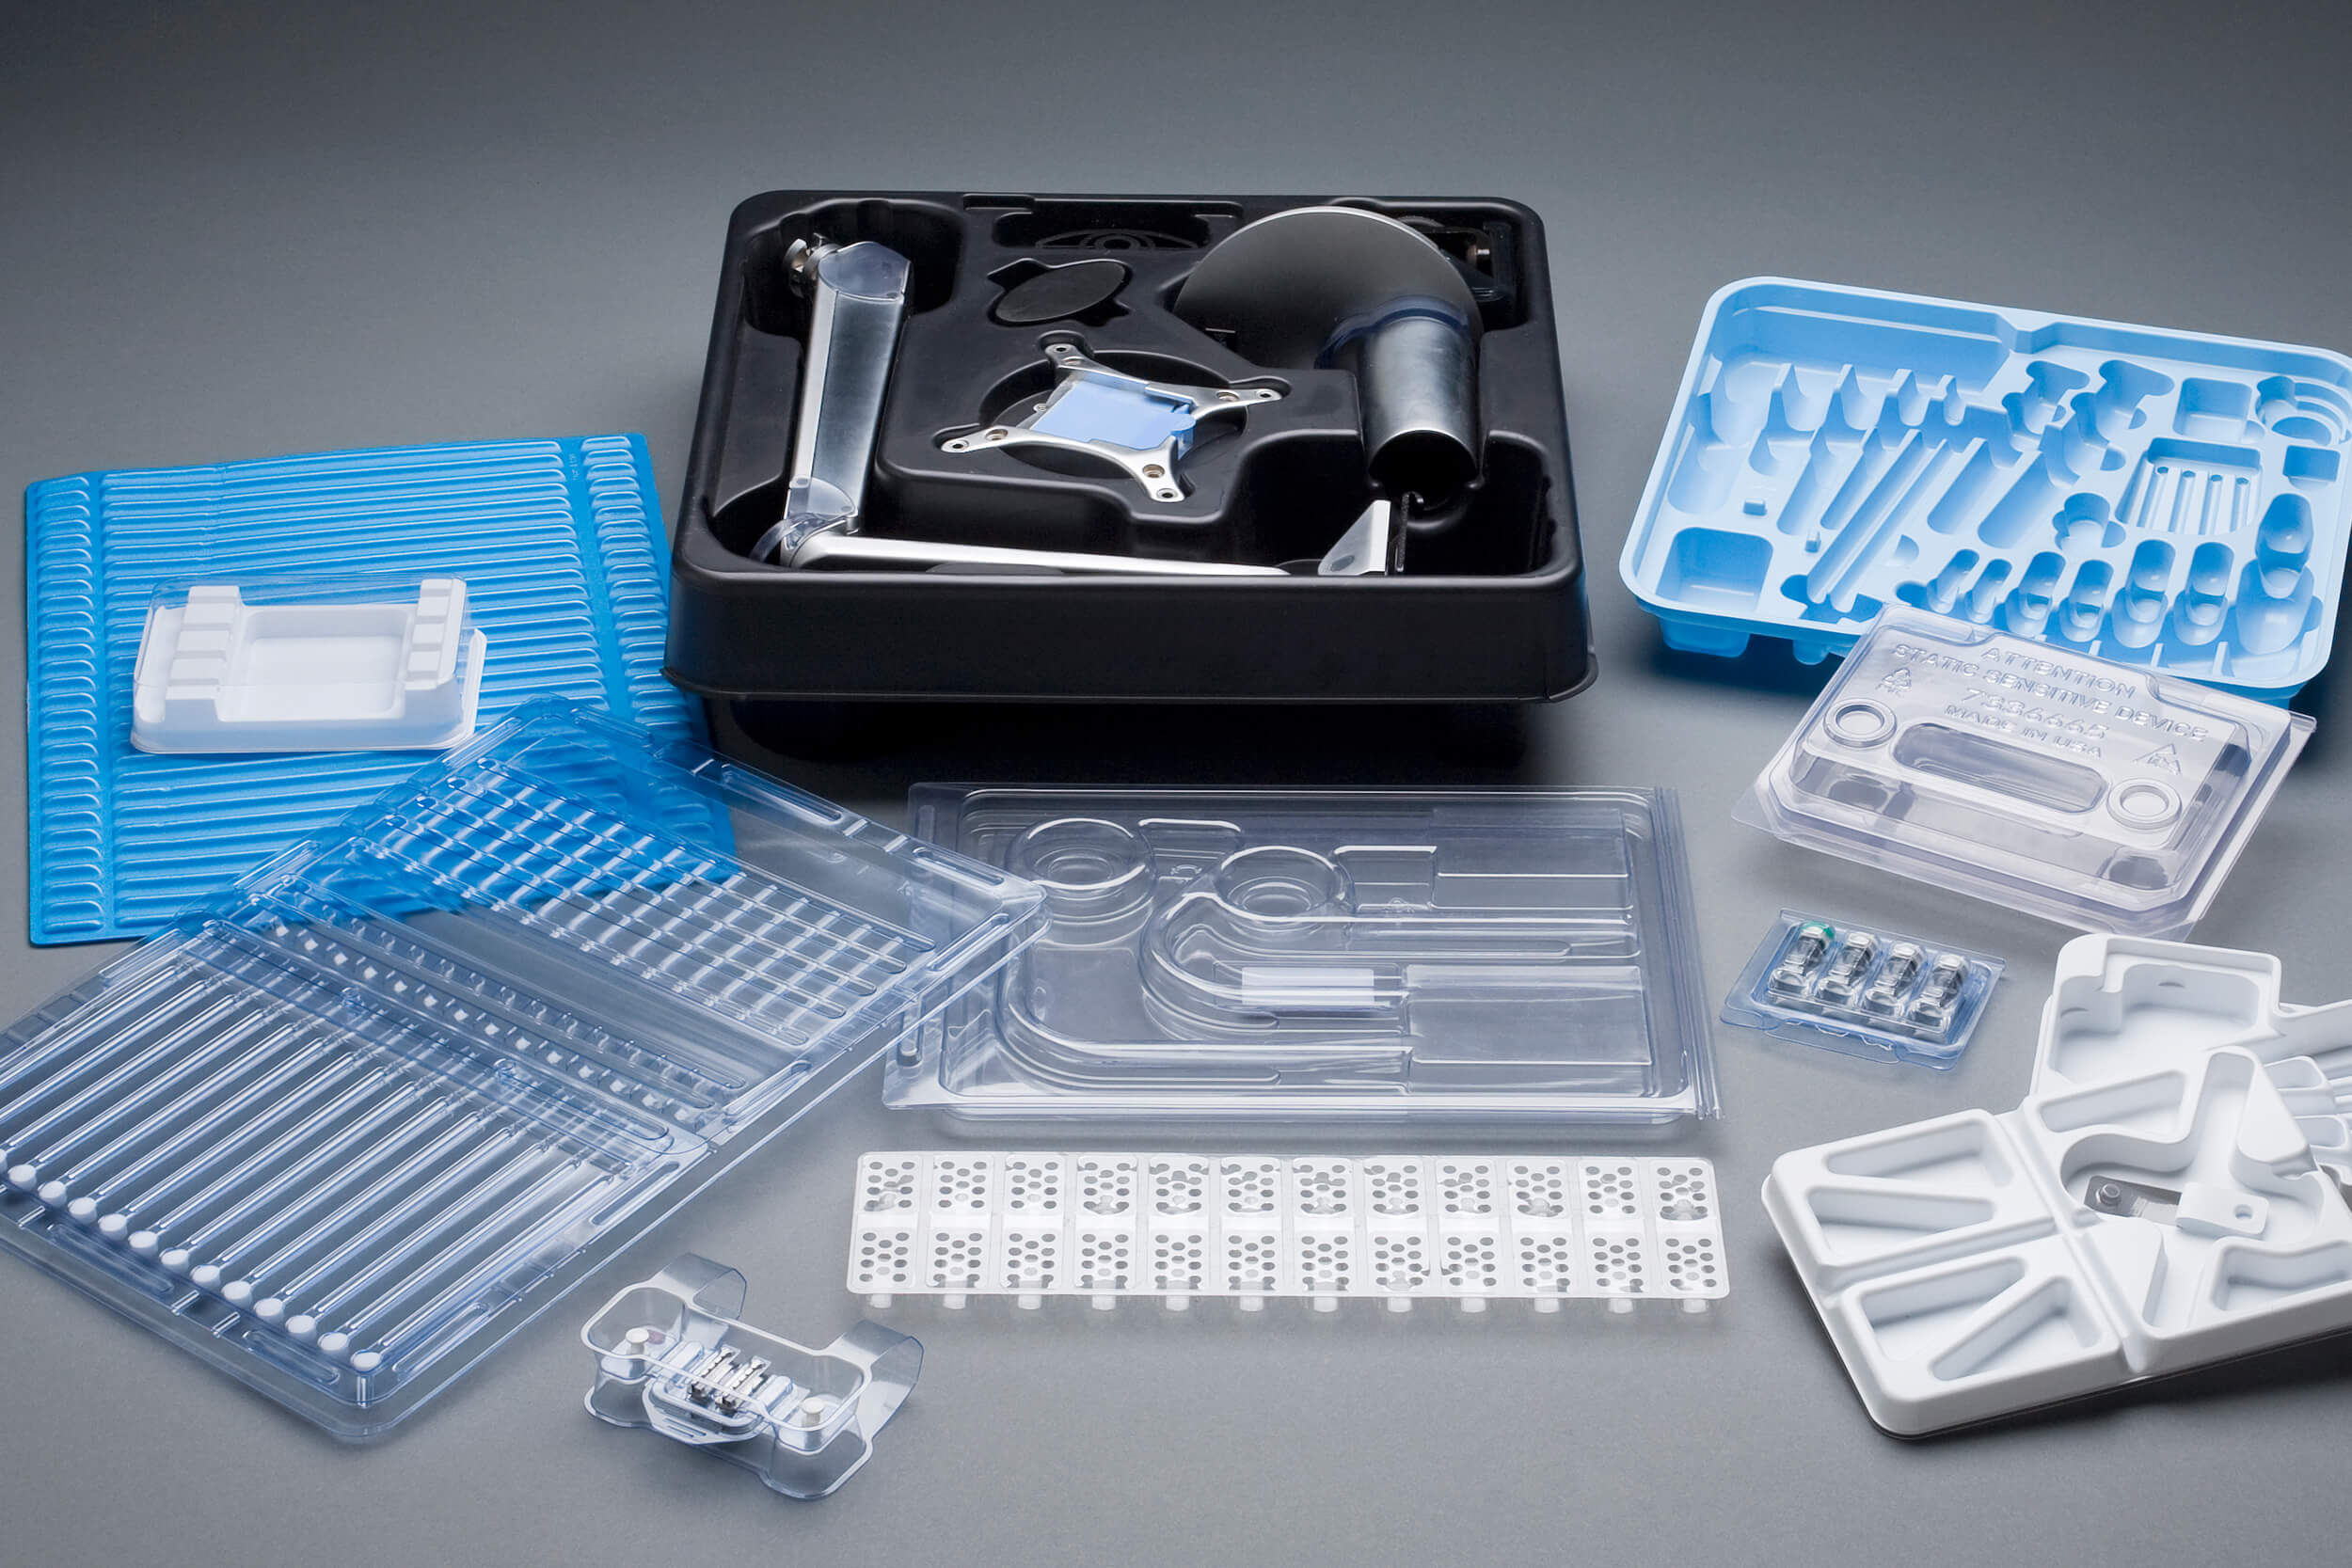
نعم. يمكن لآلات التشكيل الحراري إنتاج هياكل الأجهزة الطبية والأغطية الواقية وأغلفة المعدات ولوحات الأدوات وغيرها من المكونات البلاستيكية باستخدام صفائح اللدائن الحرارية المتوافقة. وتتضمن العملية تسخين الصفيحة، وتشكيلها فوق القالب أو داخله باستخدام التفريغ الهوائي أو الضغط أو المساعدة الميكانيكية، ثم تبريد المادة وتشذيب الجزء للوصول إلى أبعاده النهائية.
يُعد التشكيل الحراري مناسبًا بشكل خاص لبعض المكونات الكبيرة أو ذات الأشكال المنحنية، حيث يوفر التشكيل باستخدام الصفائح وخفة الوزن النسبية ومرونة التصميم مزايا تصنيعية. ومع ذلك، تعتمد ملاءمة هذه العملية على التفاوتات المطلوبة وسُمك الجدار وخصائص المواد وتشطيب الأسطح والمتطلبات التنظيمية وحجم الإنتاج.
ينبغي لمصنعي الأجهزة الطبية تقييم عملية التصنيع بالكامل، بما في ذلك إمكانية تتبع المواد وتوافقها مع عمليات التنظيف وفحص الأبعاد والعمليات الثانوية والتجميع. أما المكونات الأصغر حجمًا التي تتضمن خصائص متكاملة معقدة أو تتطلب أبعادًا دقيقة للغاية، فقد تكون القولبة بالحقن أو المعالجة الميكانيكية الدقيقة أكثر ملاءمة لها.
ما هو التشكيل الحراري لهياكل الأجهزة الطبية؟
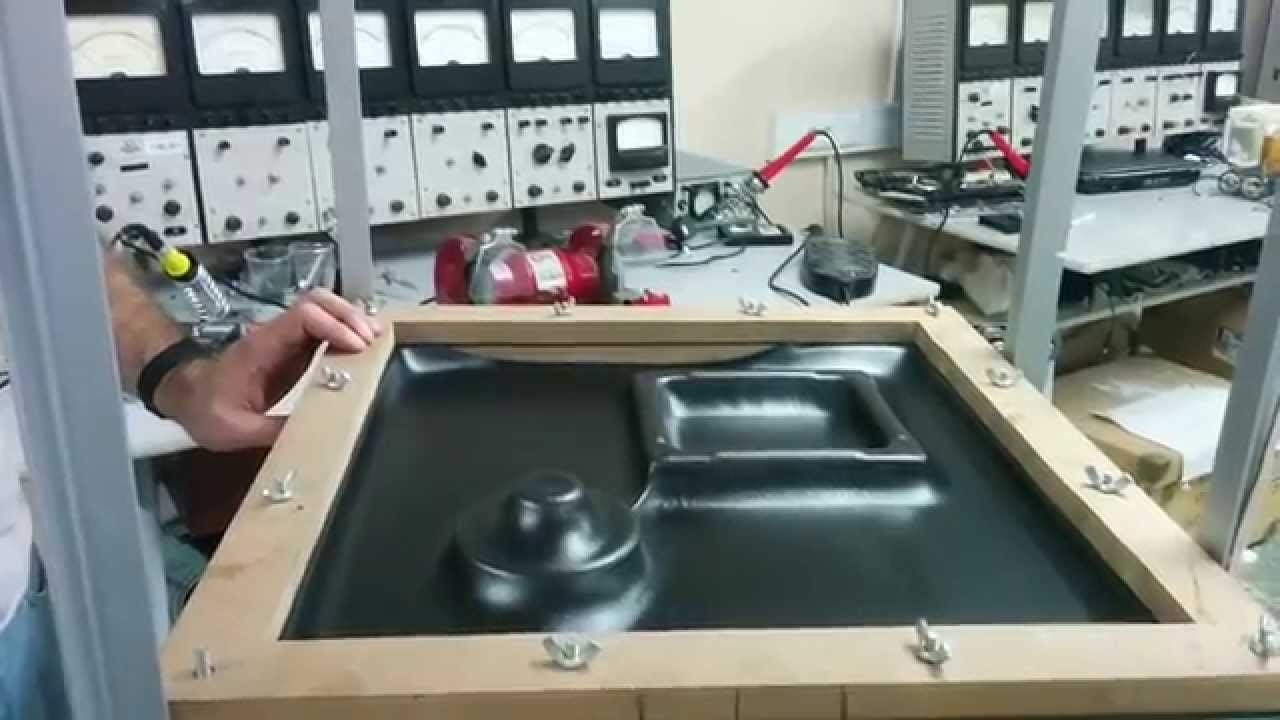
التشكيل الحراري هو عملية تصنيع البلاستيك التي تُسخن فيها صفيحة من اللدائن الحرارية حتى تصبح قابلة للتشكيل، ثم تُشكّل باستخدام قالب. ويمكن استخدام ضغط التفريغ الهوائي أو الهواء المضغوط أو المساعدة الميكانيكية بواسطة سدادة التشكيل أو الجمع بين عدة طرق لمساعدة الصفيحة على محاكاة هندسة القالب. وبعد ذلك، تُبرّد المادة المشكلة وتُزال من القالب قبل تشذيب المواد الزائدة.
في تصنيع المعدات الطبية، يمكن استخدام التشكيل الحراري لإنتاج الأغطية الواقية والأغلفة الخارجية وهياكل الأدوات وألواح الوصول وأغلفة المعدات وبعض الهياكل الداخلية أو الخارجية للمكونات. وبحسب التصميم، قد يتطلب الهيكل النهائي فتحات ونقاط تثبيت وشقوق تهوية وحشوات أو حشيات أو خصائص أخرى تُضاف من خلال العمليات الثانوية.
لا يشير مصطلح الدرجة الطبية إلى تركيبة بلاستيكية عالمية واحدة. إذ تعتمد ملاءمة المادة على تركيبها الكيميائي والتطبيق المقصود وظروف التلامس ومواد التنظيف والتعرض لعمليات التعقيم ونطاق درجات الحرارة والمتطلبات التنظيمية أو متطلبات العملاء ذات الصلة. ولا يصبح المكون المشكل حراريًا مناسبًا تلقائيًا للتلامس مع المرضى أو للاستخدام في بيئة معقمة لمجرد أنه مصنوع من البلاستيك.
لماذا يستخدم مصنعو المعدات الطبية التشكيل الحراري؟
غالبًا ما يحتاج مصنعو المعدات الطبية إلى مكونات بلاستيكية كبيرة أو غير منتظمة الشكل لحماية الإلكترونيات الداخلية والتجميعات الميكانيكية والأدوات الحساسة. ويمكن أن يوفر التشكيل الحراري طريقة عملية لإنتاج هذه المكونات عندما تتوافق هندستها مع إمكانات التشكيل باستخدام الصفائح.
هياكل وأغطية واقية خفيفة الوزن
يمكن أن تقلل الهياكل البلاستيكية المشكلة حراريًا من وزن المكونات مقارنة ببعض الهياكل المعدنية. ويساعد الوزن المنخفض على تسهيل نقل المعدات وتركيبها وشحنها وإعادة وضعها داخل المختبرات أو البيئات السريرية.
يعتمد الوزن النهائي على نوع المادة وسُمك الصفيحة وهندسة الجزء والتدعيمات والأجزاء المعدنية الملحقة. ويجب على فرق التصميم الهندسي التأكد من أن تقليل الوزن لا يؤثر سلبًا في الصلابة أو مقاومة الصدمات أو قوة التثبيت أو مستوى الحماية المطلوب للمعدات الداخلية.
المرونة في تصميم المنتجات
تتوفر المعدات الطبية بتكوينات متعددة، بما في ذلك أجهزة التحليل المكتبية وأنظمة التشخيص وأجهزة مراقبة المرضى وملحقات التصوير الطبي وأدوات المختبرات وعربات المعدات المتنقلة.
يمكن للتشكيل الحراري استيعاب الأسطح المنحنية الواسعة والألواح الغائرة والجدران المائلة وغيرها من الأشكال الهندسية. وبالنسبة إلى التصميمات المناسبة، قد يكون تعديل القالب أكثر عملية من إعادة تصميم قالب حقن معقد، مع العلم أن التكلفة الفعلية والمدة الزمنية تعتمدان على بنية القالب ومدى التعديل المطلوب.
يدعم التشكيل الحراري أيضًا تطوير النماذج الأولية وبرامج الإنتاج بكميات منخفضة، حيث يحتاج المصنعون إلى التحقق من المظهر والملاءمة والجوانب المريحة للهيكل قبل الالتزام بدفعات إنتاج أكبر.
فعالية التكلفة لأحجام الإنتاج المناسبة
تعتمد فعالية التكلفة على العلاقة بين الاستثمار في القوالب واستهلاك المواد ووقت الإنتاج والعمالة وعمليات التشطيب.
قد يوفر التشكيل الحراري ميزة اقتصادية عند إنتاج الأغطية والأغلفة الكبيرة التي لا تتطلب خصائص متكاملة معقدة. وتبدأ العملية باستخدام صفائح بلاستيكية، ويمكن تهيئة المعدات لمستويات مختلفة من الأتمتة وفقًا لأهداف الإنتاج.
ومع ذلك، يجب إدراج مخلفات التشذيب والتشغيل الميكانيكي الثانوي والتجميع والفحص ضمن حساب التكلفة. وقد توفر القولبة بالحقن تكلفة أقل للوحدة في بعض الأجزاء ذات أحجام الإنتاج الكبيرة، خاصة عندما يدمج التصميم المشابك والأضلاع ونتوءات التثبيت وغيرها من الخصائص مباشرة في المكون المصبوب.
دعم تصنيع أغلفة المعدات المخصصة
قد يقدم مصنعو المعدات الطبية تكوينات متعددة للمنتجات تختلف في الأبعاد والألوان والواجهات ومتطلبات الوصول. ويمكن للتشكيل الحراري دعم تصنيع الأغلفة الخارجية والألواح الواقية المخصصة عندما تتوافق الأجزاء مع إمكانات الآلة والقالب.
ينبغي أن يراعي التصميم نقاط التثبيت وألواح الوصول وفتحات الكابلات والتهوية والخلوص اللازم للمكونات الداخلية. وإذا تطلب الهيكل هندسة داخلية معقدة، فيمكن للمصنعين الجمع بين الأغطية المشكلة حراريًا والحوامل المصبوبة بالحقن أو المكونات المصنعة ميكانيكيًا.
مكونات الأجهزة الطبية التي يمكن تصنيعها بالتشكيل الحراري
تُعد هذه العملية الأنسب للمكونات التي يمكن إنتاج أشكالها من صفيحة مسخنة دون تمدد مفرط أو تجاويف سفلية يصعب الوصول إليها.
| تطبيقات المعدات الطبية | المكونات المحتمل تشكيلها حراريًا | اعتبارات التصميم الرئيسية |
|---|---|---|
| معدات التشخيص | الأغطية الخارجية وألواح الأغلفة | دقة الأبعاد وإمكانية الوصول والحماية |
| أجهزة التحليل المختبرية | الهياكل المشكلة وأغطية الأدوات | التوافق الكيميائي وسهولة التنظيف |
| معدات مراقبة المرضى | الأغلفة الواقية وبعض الألواح | الوزن ومقاومة الصدمات والتجميع |
| العربات الطبية والأنظمة المتنقلة | الأغطية الكبيرة والألواح المشكلة | الصلابة ومقاومة التآكل وقوة التثبيت |
| ملحقات معدات التصوير الطبي | الأغطية والأغلفة غير الإنشائية | الملاءمة وتشطيب الأسطح والخلوص حول المعدات |
| معدات التعقيم أو المعالجة | بعض الأغطية الواقية | التعرض لدرجات الحرارة والمواد الكيميائية |
| أنظمة الأدوات الطبية | الأغلفة الخارجية وألواح الوصول | التفاوتات والواجهات وإمكانية الوصول للصيانة |
| خزائن معدات الرعاية الصحية | الأبواب والأغطية والألواح الكبيرة المشكلة | الصلابة والمظهر والثبات الأبعادي |
هذه تطبيقات محتملة، ولا يعني ذلك أن جميع المكونات ضمن كل فئة يجب تصنيعها بالتشكيل الحراري. فقد تتطلب الأجزاء التي تتحمل أحمالًا إنشائية أو تحافظ على محاذاة ميكانيكية دقيقة أو تلامس المرضى أو تحتاج إلى حواجز معقمة متخصصة ضوابط تصميم إضافية أو طريقة تصنيع مختلفة.
اختيار المواد البلاستيكية المشكلة حراريًا من الدرجة الطبية
يؤثر اختيار المادة في قابلية التشكيل والصلابة وأداء مقاومة الصدمات والمقاومة الكيميائية والتوافق مع التنظيف والثبات الأبعادي على المدى الطويل. وينبغي اختيار المادة المناسبة وفقًا للاستخدام المقصود للجهاز، وليس بناءً على المظهر فقط.
أكريلونيتريل بوتادين ستايرين (ABS)
يُستخدم ABS في العديد من هياكل المعدات لأن بعض درجاته توفر مزيجًا من الصلابة ومقاومة الصدمات وجودة السطح. ويمكن تشكيل صفائح ABS حراريًا لإنتاج الأغطية وأغلفة المعدات المناسبة.
ينبغي للمصنعين التحقق من المقاومة الكيميائية للدرجة المحددة وحدود درجة حرارة التشغيل وأداء مقاومة الصدمات والتوافق مع المطهرات أو مواد التنظيف. فليست جميع درجات ABS متساوية في أدائها ضمن البيئات الكيميائية أو الحرارية القاسية.
البولي كربونات (PC)
غالبًا ما يُؤخذ البولي كربونات في الاعتبار عندما تكون مقاومة الصدمات والمتانة من المتطلبات المهمة. ويمكن استخدام بعض درجاته في الأغطية الواقية والهياكل عندما تتوافق عملية التشكيل مع متطلبات التطبيق.
ينبغي لفرق التصميم تقييم التوافق الكيميائي بعناية، لأن بعض مواد التنظيف أو المذيبات أو الظروف البيئية قد تسبب تشقق الإجهاد أو أشكالًا أخرى من التدهور في الدرجات الحساسة. كما تعتمد الشفافية البصرية، عند الحاجة إليها، على المادة وسطح القالب وظروف المعالجة.
البوليسترين عالي مقاومة الصدمات (HIPS)
يمكن النظر في استخدام HIPS لبعض أغطية المعدات ومكونات الأغلفة عندما تتوافق خصائصه الميكانيكية وتشطيب سطحه وتكلفته مع متطلبات التطبيق.
تعتمد ملاءمته على متطلبات مقاومة الصدمات والتعرض لدرجات الحرارة والبيئة الكيميائية وعمر الخدمة. ولا ينبغي اختياره للتطبيقات التي تتجاوز حدود أدائه المعتمدة.
البولي بروبيلين (PP)
يتميز البولي بروبيلين بكثافته المنخفضة ومقاومته للعديد من المواد الكيميائية. وقد تكون بعض درجات صفائح PP مناسبة للهياكل والأغطية والصواني والمكونات الأخرى المعرضة لمنتجات التنظيف أو المواد الكيميائية المختبرية المتوافقة معه.
ينبغي أن يراعي التصميم الصلابة والانكماش والسلوك الحراري والثبات الأبعادي. وتؤثر درجة المادة وظروف المعالجة في الخصائص النهائية.
لدائن حرارية هندسية أخرى
وفقًا لمتطلبات الأداء، قد يقيّم المصنعون أنواعًا أخرى من اللدائن الحرارية أو التركيبات المتخصصة لتلبية الظروف الحرارية أو الكيميائية أو الميكانيكية الصعبة. وتعتمد ملاءمتها للتشكيل الحراري على توفر الصفائح ونطاق درجة حرارة التشكيل وقدرات التسخين في الآلة وإرشادات المعالجة المقدمة من مورد المادة.
في التطبيقات الطبية، ينبغي دعم البيانات الفنية للمادة بوثائق ذات صلة بالاستخدام المقصود. فمجرد ذكر اسم الراتنج العام لا يثبت الملاءمة الطبية أو التوافق الحيوي أو التوافق مع التعقيم أو الامتثال التنظيمي.
مقارنة المواد المستخدمة في هياكل الأجهزة الطبية
| المادة | المزايا المحتملة | النقاط التي يجب التحقق منها |
|---|---|---|
| ABS | الصلابة ومقاومة الصدمات وتشطيب السطح | مواد التنظيف الكيميائية وحدود درجات الحرارة وملاءمة الدرجة |
| PC | المتانة ومقاومة الصدمات | التوافق الكيميائي والتشقق الناتج عن الإجهاد وظروف التشكيل |
| HIPS | خيار اقتصادي لبعض الأغطية | متطلبات مقاومة الصدمات والتعرض لدرجات الحرارة والمتانة |
| PP | كثافة منخفضة ومقاومة للعديد من المواد الكيميائية | الصلابة والانكماش والثبات الأبعادي ودرجة المادة |
| اللدائن الحرارية الهندسية المتخصصة | أداء أعلى محتمل في بيئات محددة | توفر الصفائح ونطاق المعالجة والتكلفة ووثائق التطبيق |
ينبغي أن تشمل عملية اختيار المواد مصمم المعدات ومورد المواد وفريق التصنيع ومتخصصي الجودة أو الشؤون التنظيمية عند الاقتضاء. ويكتسب ذلك أهمية خاصة عندما يتعرض المكون للمطهرات أو التنظيف المتكرر أو دورات التعقيم أو ظروف التلامس مع المرضى.
التشكيل الحراري للصفائح الرقيقة مقابل الصفائح السميكة للمعدات الطبية
يعتمد سُمك الصفيحة المناسب على حجم المكون وهندسته ومتطلبات الصلابة والتعرض للصدمات وطريقة التثبيت.
غالبًا ما يُستخدم التشكيل الحراري للصفائح الرقيقة عند تصنيع الأغطية والألواح والأغلفة خفيفة الوزن نسبيًا، حيث لا يحتاج المكون النهائي إلى صلابة إنشائية كبيرة. وقد يكون مناسبًا للإنتاج بكميات كبيرة عندما تتوافق هندسة الجزء ونظام المناولة الآلي مع الصفائح الرقيقة.
يبدأ التشكيل الحراري للصفائح السميكة باستخدام صفائح بلاستيكية أكثر سُمكًا، ويُستخدم عادةً لإنتاج الأغطية والهياكل وألواح المعدات والأغلفة الواقية الأكبر حجمًا والأكثر صلابة. ويمكن أن يوفر توازنًا مناسبًا بين حجم الجزء وتصميم السطح والصلابة في بعض التطبيقات.
| العامل | التشكيل الحراري للصفائح الرقيقة | التشكيل الحراري للصفائح السميكة |
|---|---|---|
| الصفيحة الأولية | صفيحة رقيقة نسبيًا | صفيحة أكثر سُمكًا |
| أنواع الأجزاء النموذجية | الأغطية والألواح خفيفة الوزن | الأغلفة الأكبر حجمًا أو الأكثر صلابة |
| مناولة المواد | قد تدعم الأنظمة التي تغذي الصفائح من لفائف أو صفائح منفردة، بحسب الآلة | تستخدم غالبًا صفائح منفردة وترتيبات مناولة للأوزان الثقيلة |
| اعتبارات التشكيل | ثبات الصفيحة والتحكم في توزيع المادة | تجانس التسخين ومتطلبات التشكيل العميق والتبريد |
| العمليات الثانوية | التشذيب أو القطع أو إنشاء الثقوب حسب الحاجة | التشذيب أو التشغيل الميكانيكي أو الثقب أو التدعيم حسب الحاجة |
| عوامل التكلفة الرئيسية | زمن الدورة واستهلاك المواد والتشطيب | تكلفة الصفائح ووقت التسخين والقوالب والمناولة والتشطيب |
يعتمد هذا التمييز على سُمك الصفيحة الأولية وتكوين الآلة؛ ولا يوجد حد موحد للسُمك ينطبق على جميع المصنعين. وينبغي للموردين تأكيد نطاق المواد الذي تدعمه الآلة ومساحة التشكيل الفعلية.
عملية التشكيل الحراري لهياكل الأجهزة الطبية وأغطيتها
تتطلب عملية التصنيع القابلة للتكرار تحكمًا منسقًا في مواد الصفائح والتسخين والتشكيل والتبريد والتشذيب والفحص.
1. التصميم الهندسي ومواصفات الجزء
تبدأ العملية بالنموذج ثلاثي الأبعاد للمكون والرسم الهندسي ومتطلبات الأداء.
ينبغي أن يحدد التصميم الهندسي الأبعاد الخارجية ونقاط التثبيت ومواقع الفتحات وتشطيب السطح ومتطلبات سُمك الجدار والواجهات مع المكونات الأخرى. كما ينبغي للفريق مراعاة سهولة الوصول لأغراض التنظيف والتهوية والخلوص الداخلي ومسارات الكابلات والحاجة إلى إزالة الأغطية أثناء الصيانة.
إذا كان الجزء يُستخدم في جهاز طبي خاضع للمتطلبات التنظيمية، فينبغي تحديد الاستخدام المقصود والمتطلبات المتعلقة بالمخاطر في مرحلة مبكرة. وقد تؤثر هذه المتطلبات في اختيار المواد والوثائق وإمكانية التتبع وخطط الفحص.
2. تصميم القالب وتصنيعه
يحدد القالب شكل المكون المشكل ومدى دقة نقل تفاصيل السطح إليه. ويجب أن يراعي تصميم الأدوات زوايا السحب وأنصاف أقطار الزوايا وعمق السحب وتمدد الصفيحة والانكماش وإمكانية إخراج الجزء من القالب.
بحسب متطلبات التشطيب وحجم الإنتاج، يمكن تصنيع القوالب باستخدام مواد وطرق إنشاء مختلفة. ويجب أن تكون فتحات التفريغ الهوائي وأنظمة التهوية وترتيبات التبريد وتثبيت القالب متوافقة مع الآلة وعملية التشكيل المختارتين.
يمكن أن يساعد القالب الأولي أو قالب التجارب على اكتشاف المشكلات قبل الانتهاء من قالب الإنتاج. وقد تشمل هذه المشكلات التمدد المفرط أو صعوبة إخراج الجزء أو عيوب السطح أو التداخل مع عمليات التشذيب اللاحقة.
3. تحضير الصفائح وفحصها
قبل التشكيل، ينبغي فحص صفائح اللدائن الحرارية للتحقق من تفاوت السُمك والتلوث السطحي والعيوب وصحة تعريف المادة.
ينبغي أن تتبع عمليات التخزين والمناولة تعليمات مورد المواد. وعندما تتطلب المادة ضوابط محددة للرطوبة أو الظروف البيئية، يجب إدراج هذه الشروط ضمن إجراءات التصنيع.
تساعد الجودة المتسقة للصفائح الواردة على تقليل التباين أثناء التسخين والتشكيل.
4. تسخين الصفائح بطريقة محكومة
تُسخن الصفيحة حتى تصل إلى نطاق درجة حرارة التشكيل الموصى به للمادة المختارة. ويمكن استخدام عناصر الأشعة تحت الحمراء أو السخانات الخزفية أو أنظمة أخرى مصممة لتتناسب مع الآلة ونوع الصفيحة.
يساعد التسخين المتجانس على تمدد الصفيحة بشكل متسق عند مطابقتها لسطح القالب. وقد يؤدي التسخين غير الكافي إلى عدم اكتمال التشكيل أو ضعف نقل التفاصيل أو مقاومة مفرطة للتمدد. أما التسخين المفرط فقد يؤدي إلى الترهل أو ترقق الجدران أو عيوب السطح أو تدهور المادة.
ينبغي تحديد إعدادات التسخين من خلال التجارب، مع مراعاة سُمك الصفيحة ولونها ودرجة المادة وتكوين السخانات وهندسة الجزء.
5. التشكيل باستخدام التفريغ الهوائي أو الضغط أو المساعدة الميكانيكية
بعد تسخين الصفيحة بالقدر الكافي، تُشكّل بمحاذاة القالب أو داخله.
يستخدم التشكيل بالتفريغ الهوائي ضغطًا منخفضًا لسحب الصفيحة إلى سطح القالب. أما التشكيل بالضغط فيستخدم الهواء المضغوط للمساعدة على تحقيق الشكل المطلوب. ويمكن أن تساعد السدادة الميكانيكية في توزيع المادة عند تشكيل الأشكال العميقة أو الهندسيات الأكثر تطلبًا.
تعتمد الطريقة المناسبة على تفاصيل السطح وعمق السحب والتفاوتات وسلوك المادة ومتطلبات الإنتاج. ولا تحتاج جميع هياكل الأجهزة الطبية إلى التشكيل بالضغط؛ بل ينبغي اختيار العملية وفقًا للمواصفات الفعلية للمكون.
6. التبريد وإخراج الجزء من القالب
يجب تبريد الجزء المشكل بدرجة كافية حتى يحتفظ بشكله المطلوب بعد إخراجه من القالب.
قد يؤدي التبريد غير الكافي أو غير المتجانس إلى الالتواء أو تغير الأبعاد أو التشوه حول الفتحات وخصائص التثبيت. كما أن إطالة وقت التبريد بشكل مفرط قد تزيد زمن الدورة وتقلل الطاقة الإنتاجية.
ينبغي أن تحقق استراتيجية التبريد التوازن بين الثبات الأبعادي وكفاءة زمن الدورة. وبالنسبة إلى المكونات التي تتطلب تفاوتات تجميع دقيقة، ينبغي إجراء القياسات بعد استقرار الجزء وفقًا لظروف فحص محددة.
7. التشذيب والتشغيل الميكانيكي الثانوي
تحتوي الصفيحة المشكلة عادةً على مواد زائدة يجب إزالتها. وتحدد عملية التشذيب المحيط النهائي للجزء، كما تُنشئ الفتحات وواجهات التثبيت وحواف التوصيل.
بحسب طبيعة الجزء، قد تشمل العمليات الثانوية الثقب والتشغيل باستخدام التحكم الرقمي الحاسوبي (CNC) والتوسيع المخروطي للثقوب وإضافة الحشوات واللصق والتثبيت أو تركيب موانع التسرب. ويمكن تنفيذ التشذيب يدويًا أو باستخدام تجهيزات تثبيت أو بصورة آلية.
غالبًا ما تتطلب الواجهات عالية الدقة تجهيزات تثبيت مخصصة أو تشطيبًا باستخدام التحكم الرقمي الحاسوبي للحفاظ على أبعاد متكررة ومتسقة. وينبغي اختيار طريقة التشطيب وفقًا لمتطلبات التفاوتات وحجم الإنتاج.
8. فحص الجودة والتوثيق
ينبغي فحص المكون النهائي وفقًا للرسم المعتمد وخطة الجودة. وقد تشمل الفحوصات الأبعاد الكلية ومواقع الثقوب وسُمك الجدار وتشطيب السطح واتساق اللون والالتواء ومدى الملاءمة مع الأجزاء المتزاوجة.
عند الحاجة، يمكن إجراء اختبارات إضافية لتقييم مقاومة الصدمات والتوافق الكيميائي وسهولة التنظيف أو غيرها من خصائص الأداء. وقد تشمل الوثائق شهادات المواد وإمكانية تتبع الدفعات وسجلات الفحص ومعلومات العملية، وفقًا لمتطلبات الجهاز والعميل.
يساعد تحديد عملية فحص واضحة على اكتشاف التباينات ودعم الإجراءات التصحيحية عند حدوث العيوب.
كيفية اختيار آلة التشكيل الحراري لتصنيع الأجهزة الطبية
ينبغي أن تتوافق الآلة المناسبة مع تصميم المكون والمادة وهدف الإنتاج ومستوى الجودة المطلوب. ويجب تقييم مواصفات الآلة بالاستناد إلى أجزاء فعلية تمثل التطبيق، بدلًا من تقييمها بمعزل عن ظروف الاستخدام.
مساحة التشكيل وحجم الجزء الأقصى
يجب أن تستوعب مساحة التشكيل القابلة للاستخدام أبعاد الصفيحة ومساحة القالب ومتطلبات التثبيت وتخطيط الأجزاء. وقد تتطلب أغطية المعدات الطبية الكبيرة مساحة تشكيل أكبر من الهياكل المخصصة للأدوات الصغيرة.
ينبغي للمشترين أيضًا التحقق من أقصى عمق للتشكيل والخلوص المتاح للقالب وإمكانية الوصول للتحميل والمساحة اللازمة لإخراج الأجزاء. فالحجم الاسمي للآلة لا يعادل دائمًا مساحة العمل الفعلية المتاحة لقالب معين.
تجانس التسخين والتحكم في العملية
ينبغي أن يوفر نظام التسخين توزيعًا حراريًا متجانسًا وقابلًا للتحكم عبر الصفيحة. ويمكن أن تساعد مناطق التسخين القابلة للضبط بشكل مستقل على مواءمة نمط التسخين مع هندسة الجزء.
ينبغي أن تدعم خصائص التحكم إعدادات التشغيل القابلة للتكرار ومراقبة العملية. كما ينبغي للمصنعين الاستفسار عن كيفية تخزين إعدادات التسخين وتوثيق تغييرات العملية ومتطلبات صيانة نظام التسخين.
قدرات التفريغ الهوائي والضغط
تحدد طريقة التشكيل المطلوبة ما إذا كانت الآلة تحتاج إلى التشكيل بالتفريغ الهوائي أو التشكيل بالضغط أو المساعدة بالسدادة أو الجمع بين هذه الإمكانات.
ينبغي مراجعة مواصفات المعدات بالاقتران مع تصميم القالب ومتطلبات المواد. فامتلاك الآلة قدرة أعلى على الضغط أو التفريغ الهوائي لا يجعلها الخيار الأفضل تلقائيًا إذا كان الجزء لا يحتاج إلى هذه الإمكانات.
التشذيب والتشطيب عالي الدقة
قد لا توفر عملية التشكيل الحراري وحدها جميع الأبعاد النهائية المطلوبة. فإذا كان الهيكل يحتوي على ثقوب تثبيت دقيقة أو فتحات للموصلات أو واجهات مع التجميعات الداخلية، فينبغي مراعاة قدرات التشذيب والتشغيل الميكانيكي باعتبارها جزءًا من نظام التصنيع.
يمكن أن تساعد عمليات التشذيب باستخدام التحكم الرقمي الحاسوبي وتجهيزات التثبيت المخصصة ومعدات الفحص على تحسين قابلية التكرار عند الحاجة. وينبغي تأكيد التفاوت الفعلي الممكن تحقيقه من خلال تجارب العملية والقياسات، بدلًا من افتراضه استنادًا إلى نوع الآلة.
الأتمتة والطاقة الإنتاجية
قد تشمل خيارات الأتمتة تحميل الصفائح وتحريك القوالب وتفريغ الأجزاء والتشذيب والتكديس ونقل المنتجات إلى الفحص. ويمكن لهذه الأنظمة تقليل المناولة المتكررة ودعم اتساق الإنتاج عند اختيارها بما يتناسب مع المنتج.
تعتمد الإنتاجية الفعلية على أوقات التسخين والتشكيل والتبريد والتشذيب والفحص وتغيير القوالب. وينبغي للمشترين طلب تقدير لزمن الدورة يستند إلى الجزء الفعلي وتسلسل الإنتاج.
الصيانة والدعم الفني
يعتمد وقت تشغيل الآلة على الصيانة وتدريب المشغلين وتوفر قطع الغيار وإمكانية الحصول على المساعدة الفنية. وينبغي إدراج هذه العوامل ضمن تقييم الشراء.
قبل تقديم الطلب، ينبغي للمصنعين تزويد المورد برسومات الأجزاء ومواصفات المواد والإنتاج المتوقع ومتطلبات الأبعاد واحتياجات التشطيب. ويمكن أن يساعد الإنتاج التجريبي أو اختبار التشكيل على التحقق من التكوين المقترح للآلة.
التشكيل الحراري مقابل القولبة بالحقن لمكونات الأجهزة الطبية
يُستخدم كل من التشكيل الحراري والقولبة بالحقن لتصنيع المكونات البلاستيكية، لكنهما يختلفان في المواد الأولية والقوالب والهندسة واقتصاديات الإنتاج.
يبدأ التشكيل الحراري باستخدام صفائح بلاستيكية، وهو مناسب لإنتاج العديد من الأغطية والأغلفة الكبيرة والمنحنية. أما القولبة بالحقن فتستخدم راتنجًا منصهرًا يُحقن داخل قالب مغلق، مما يسمح بإنتاج العديد من الأشكال المعقدة والخصائص المتكاملة.
| عامل المقارنة | التشكيل الحراري | القولبة بالحقن |
|---|---|---|
| المادة الأولية | صفائح اللدائن الحرارية | راتنج بلاستيكي، عادةً على شكل حبيبات |
| المكونات النموذجية | الأغطية الكبيرة والأغلفة والألواح والهياكل | الهياكل الصغيرة والمشابك والحوامل والأجزاء المعقدة |
| اعتبارات القوالب | تعتمد على مادة القالب وحجم الجزء وطريقة التشكيل | تتطلب غالبًا قوالب حقن أكثر تعقيدًا |
| الهندسة | مناسبة للأشكال والمنحنيات التي يمكن إنتاجها من الصفائح | تدعم الخصائص المتكاملة المعقدة ضمن حدود العملية |
| سُمك الجدار | يتغير وفقًا لتمدد الصفيحة | يُتحكم فيه من خلال تصميم الجزء وعملية الحقن |
| العمليات الثانوية | غالبًا ما تتطلب التشذيب | قد تتطلب إزالة البوابات أو قنوات التغذية؛ ويعتمد التشطيب على التصميم |
| حجم الإنتاج | مناسب لبعض التطبيقات ذات الإنتاج المنخفض أو المتوسط أو المرتفع | غالبًا ما يكون جذابًا للإنتاج بكميات كبيرة للأجزاء المعقدة والمتكررة |
| اعتبارات التكلفة | القوالب واستغلال المواد والتشذيب والعمالة وزمن الدورة | الاستثمار في القوالب وزمن الدورة واستهلاك الراتنج وحجم الإنتاج |
قد يكون التشكيل الحراري خيارًا جذابًا لإنتاج غطاء واقٍ كبير يتميز بأسطح منحنية واسعة وعدد محدود نسبيًا من الخصائص المتكاملة. أما القولبة بالحقن فقد تكون أفضل لهيكل صغير يتطلب وصلات تثبيت كباسية وأضلاع تقوية ونتوءات تثبيت وهياكل داخلية معقدة.
يعتمد الخيار الأفضل على التصميم الكامل وعملية التصنيع. وينبغي أن تشمل المقارنة الموثوقة للتكلفة القوالب والاستثمار في الآلات وهدر المواد والعمالة والتشغيل الميكانيكي الثانوي والتجميع والفحص وحجم الإنتاج المتوقع.
المقاومة الكيميائية وسهولة التنظيف ومتطلبات الدرجة الطبية
قد تتعرض هياكل المعدات الطبية للمطهرات والمنظفات والكواشف المختبرية والزيوت أو غيرها من المواد أثناء الاستخدام العادي. ويجب أن تتحمل المادة المختارة المواد الكيميائية والظروف البيئية المحددة للتطبيق.
تعتمد المقاومة الكيميائية على التركيبة المحددة للمادة. فقد تتفاعل درجتان من عائلة البوليمر نفسها بشكل مختلف عند تعرضهما لمادة التنظيف ذاتها. كما يمكن أن يؤثر الإجهاد ودرجة الحرارة ومدة التعرض والتنظيف المتكرر في الأداء.
ينبغي للمصنعين الحصول على معلومات التوافق من مورد المواد والتحقق من أداء المكون النهائي في ظروف تمثيلية. ويجب أن تعكس الاختبارات إجراءات التنظيف الفعلية وتركيز المواد الكيميائية ومدة التعرض ودرجة الحرارة وعمر الخدمة المتوقع.
تعتمد متطلبات الدرجة الطبية أيضًا على الاستخدام المقصود. فغطاء المعدات الخارجي لا يخضع بالضرورة للمتطلبات نفسها التي يخضع لها مكون يلامس المرضى أو سوائل الجسم أو الأدوية أو المسارات المعقمة.
عند الاقتضاء، ينبغي معالجة وثائق المواد وإمكانية التتبع وتقييم التوافق الحيوي والتوافق مع التعقيم والضوابط التنظيمية من خلال أنظمة الجودة والشؤون التنظيمية لدى الشركة المصنعة للجهاز. ولا يثبت تصنيف المادة وحده الامتثال لجميع متطلبات الأجهزة الطبية.
تحسين فعالية التكلفة في التشكيل الحراري للأجهزة الطبية
ينبغي تقييم فعالية التكلفة عبر عملية التصنيع بأكملها، بدءًا من شراء الصفائح وحتى فحص الأجزاء النهائية.
تحسين استغلال المواد
يؤثر تخطيط الأجزاء وأبعاد الصفائح في كمية المواد المهدرة. وقد يؤدي ترتيب عدة أجزاء على صفيحة واحدة إلى تحسين الاستغلال، شريطة ترك مساحات تثبيت كافية وعدم التأثير في جودة التشكيل.
ينبغي للمصنعين أيضًا احتساب مخلفات التشذيب والأجزاء المرفوضة وخسائر مناولة المواد عند حساب التكلفة الفعلية للمواد لكل مكون مقبول.
تصميم الأجزاء بما يتناسب مع متطلبات التصنيع
يمكن أن يساعد التعاون المبكر بين فرق التصميم الهندسي والتصنيع على تقليل التعقيد غير الضروري. كما يمكن أن تجعل زوايا السحب المناسبة وأنصاف أقطار الزوايا العملية وخطوط التشذيب التي يسهل الوصول إليها وواجهات الربط المخطط لها جيدًا عمليات التشكيل والتشطيب أكثر سهولة.
قد يؤدي تعديل بسيط في التصميم إلى تقليل التمدد المفرط أو تبسيط القالب أو إلغاء عملية تشغيل ميكانيكي صعبة. وينبغي تقييم هذه التعديلات وفقًا للمتطلبات الوظيفية والتنظيمية للمكون.
تقليل إعادة العمل والهدر
يمكن أن يساعد التسخين المتسق ومعلمات التشكيل المعتمدة والتهوية المناسبة للقالب والتبريد المحكوم على تقليل العيوب. كما يساعد قياس العيوب المتكررة وتصنيفها حسب النوع على تحديد ما إذا كان السبب الرئيسي يعود إلى المواد الواردة أو التشكيل أو التشذيب أو التجميع.
تساعد العملية الموثقة أيضًا على ضمان إعادة تطبيق إعدادات التشغيل الناجحة بعد تغيير القالب أو الصيانة أو تغيير دفعة المواد.
مواءمة الأتمتة مع الطلب الفعلي
يمكن أن تحسن الأتمتة قابلية التكرار وتقلل المناولة، لكنها تتطلب استثمارًا وصيانة. وتعتمد قيمتها الاقتصادية على حجم الإنتاج ومتطلبات العمالة وتكرار تغيير الإعدادات والوقت الذي يتم توفيره من دورة الإنتاج.
بالنسبة إلى برامج الإنتاج الصغيرة، قد توفر الآلة شبه الأوتوماتيكية المزودة بتجهيزات تثبيت مصممة جيدًا ملاءمة مالية أفضل من خط إنتاج مؤتمت بالكامل. وينبغي أن يستند القرار إلى توقعات الإنتاج الفعلية وإجمالي تكاليف التشغيل.
مشكلات التصنيع الشائعة وكيفية معالجتها
عدم انتظام سُمك الجدار
غالبًا ما ينتج عدم انتظام سُمك الجدار عن التسخين غير المتجانس أو التمدد الموضعي المفرط أو هندسة القالب غير المناسبة. ويمكن للمصنعين مراجعة إعدادات السخانات وتوزيع المواد وعمق السحب واستخدام المساعدة بالسدادة عند الاقتضاء.
يساعد رسم خريطة توزيع السُمك على تحديد المناطق الضعيفة وتحديد ما إذا كانت هناك حاجة إلى تعديل العملية أو التصميم.
الالتواء والتشوه
قد يحدث الالتواء عندما يكون التبريد غير متجانس أو تتم إزالة الجزء قبل استقراره بدرجة كافية أو يؤدي الإجهاد المتبقي إلى تغير شكله.
يمكن أن تساعد مراجعة وقت التبريد ودرجة حرارة القالب ودعم الجزء وسلوك المادة على تقليل التشوه. وينبغي إجراء فحص الأبعاد باستخدام إجراءات موحدة للتهيئة والقياس.
علامات السطح وعدم اكتمال التشكيل
قد تنتج علامات السطح عن التلوث أو عيوب القالب أو احتباس الهواء أو ظروف التشكيل غير المناسبة. وقد يحدث عدم اكتمال التشكيل عندما لا تُسخن الصفيحة بدرجة كافية أو عندما تمنع هندسة القالب المادة من الوصول إلى السطح المطلوب.
قد يساعد الحفاظ على نظافة أدوات القالب وفحص جودة المواد ومراجعة تهوية القالب وضبط نمط التسخين على تحسين النتيجة.
ضعف الملاءمة بين مكونات الهيكل
قد تنتج مشكلات الملاءمة عن التباين الأبعادي أو أخطاء التشذيب أو الانكماش أو عدم توفير سماحات كافية لواجهات التجميع.
ينبغي للمصنعين قياس الأبعاد الحرجة وفحص تجهيزات التثبيت والتحقق من التجميع الكامل. وعندما تكون التفاوتات الدقيقة مطلوبة، يمكن أن يساعد التشذيب باستخدام التحكم الرقمي الحاسوبي وتجهيزات الفحص المخصصة على تحسين قابلية التكرار.
الأسئلة الشائعة حول آلات التشكيل الحراري لهياكل الأجهزة الطبية
1. ما مكونات الأجهزة الطبية التي يمكن تصنيعها بالتشكيل الحراري؟
يمكن للتشكيل الحراري إنتاج بعض أغطية المعدات الطبية والهياكل الخارجية ولوحات الأدوات والأغلفة الواقية وألواح الوصول والأغلفة الكبيرة المشكلة. وتعتمد الملاءمة على الهندسة والمادة ومتطلبات الأبعاد والاستخدام المقصود للمكون.
2. هل التشكيل الحراري مناسب للبلاستيك من الدرجة الطبية؟
نعم، عندما تكون صفيحة اللدائن الحرارية المختارة مناسبة للتطبيق وتحافظ عملية التشكيل على الخصائص المطلوبة. ويجب إثبات الملاءمة الطبية من خلال وثائق المواد والتقييم الخاص بالتطبيق، وليس بمجرد استخدام تصنيف الدرجة الطبية.
3. ما المواد البلاستيكية المستخدمة عادةً في هياكل المعدات الطبية المشكلة حراريًا؟
تشمل المواد المحتملة بعض درجات ABS والبولي كربونات وHIPS والبولي بروبيلين واللدائن الحرارية الهندسية المتخصصة. ويعتمد الخيار الأفضل على مقاومة الصدمات والصلابة والتعرض لدرجات الحرارة والمقاومة الكيميائية وسهولة التنظيف والتكلفة.
4. ما الفرق بين التشكيل الحراري والقولبة بالحقن لمكونات الأجهزة الطبية؟
يشكل التشكيل الحراري صفيحة بلاستيكية مسخنة، ويتطلب عادةً التشذيب. أما القولبة بالحقن فتقوم بحقن البلاستيك المنصهر داخل قالب مغلق، ويمكنها إنتاج خصائص متكاملة معقدة. وقد يكون التشكيل الحراري مناسبًا للأغطية والأغلفة الكبيرة، بينما قد تكون القولبة بالحقن أكثر ملاءمة للأجزاء الصغيرة والمعقدة ذات الإنتاج الكبير.
5. هل يمكن للتشكيل الحراري إنتاج هياكل دقيقة الأبعاد للأجهزة الطبية؟
يمكن للتشكيل الحراري إنتاج مكونات ذات أبعاد محكومة، لكن التفاوتات الممكن تحقيقها تعتمد على سلوك المادة والهندسة وتصميم القالب والتبريد والتشطيب. وقد تتطلب ثقوب التثبيت والواجهات الدقيقة التشذيب باستخدام التحكم الرقمي الحاسوبي وتجهيزات تثبيت مخصصة وفحصًا أبعاديًا.
6. ماذا يعني التشكيل الحراري للصفائح السميكة؟
يستخدم التشكيل الحراري للصفائح السميكة صفائح لدائن حرارية أكثر سُمكًا لتصنيع مكونات أكبر حجمًا أو أكثر صلابة، مثل أغلفة المعدات والأغطية الواقية والألواح المشكلة. ويعتمد سُمك الصفيحة المناسب على حجم الجزء والصلابة وعمق التشكيل والتطبيق المقصود.
7. كيف يمكن للمصنعين ضمان المقاومة الكيميائية لأغطية المعدات الطبية المشكلة حراريًا؟
ينبغي اختيار درجة مناسبة من المادة والحصول على معلومات التوافق من المورد والتحقق من أداء المكون النهائي باستخدام مواد التنظيف الفعلية وظروف التعرض المحددة. ويجب أن تراعي الاختبارات تركيز المواد الكيميائية ودرجة الحرارة ومدة التعرض والتنظيف المتكرر.
8. هل الهياكل البلاستيكية المشكلة حراريًا مناسبة للمعدات الطبية القابلة للتعقيم؟
قد تكون مناسبة، لكن ذلك يعتمد على المادة وطريقة التعقيم ودرجة الحرارة وعدد الدورات ووظيفة المكون. ويجب إثبات التوافق في ظل ظروف التعقيم الفعلية. فليست جميع أنواع البلاستيك المشكلة حراريًا قادرة على تحمل التعقيم المتكرر.
9. ما العوامل التي تؤثر في تكلفة آلة التشكيل الحراري المستخدمة في تصنيع المعدات الطبية؟
تعتمد تكلفة الآلة على مساحة التشكيل ونطاق سُمك الصفائح ونظام التسخين وقدرات التفريغ الهوائي أو الضغط ومستوى الأتمتة ونظام التحكم ومتطلبات التشذيب والطاقة الإنتاجية. كما ينبغي مراعاة القوالب والتركيب والتدريب والصيانة والتشطيب اللاحق عند حساب إجمالي الاستثمار.
10. كيف يمكن للتشكيل الحراري تحسين فعالية التكلفة؟
قد يقلل التشكيل الحراري الاستثمار في القوالب لبعض التصميمات، ويدعم الإنتاج الفعال للأغطية الكبيرة، ويسمح بإجراء تعديلات بسيطة نسبيًا على القوالب المناسبة. وتعتمد الوفورات الفعلية على استغلال المواد وزمن الدورة والعمالة والهدر والتشذيب والتجميع وحجم الإنتاج.
11. ما فحوصات الجودة المطلوبة لهياكل الأجهزة الطبية المشكلة حراريًا؟
تشمل الفحوصات الشائعة قياس الأبعاد وفحص سُمك الجدار وجودة السطح والالتواء ومواضع ثقوب التثبيت والملاءمة والتحقق من التجميع. وبحسب الاستخدام المقصود، قد تكون هناك حاجة أيضًا إلى اختبارات التوافق الكيميائي ومقاومة الصدمات وسهولة التنظيف أو اختبارات أخرى خاصة بالتطبيق.
12. كيف ينبغي للمصنعين اختيار مورد آلات التشكيل الحراري؟
ينبغي لهم مقارنة مساحة التشكيل القابلة للاستخدام وتوافق المواد وتجانس التسخين وقدرات التشكيل والأتمتة وخيارات التشذيب ودعم الخدمة والخبرة ذات الصلة بالتطبيق. ويساعد تقديم رسومات العينات ومواصفات المواد الموردين على تقييم التطبيق بدقة أكبر. كما يمكن أن يساعد اختبار التشكيل على التحقق من تكوين الآلة المقترح.
الخلاصة
يمكن لآلات التشكيل الحراري تصنيع مجموعة واسعة من هياكل الأجهزة الطبية والأغطية الواقية عندما تتوافق هندسة المكون والمادة ومتطلبات الجودة مع إمكانات التشكيل باستخدام الصفائح. ويمكن لهذه العملية دعم إنتاج الأغلفة خفيفة الوزن والألواح الكبيرة المشكلة وأغطية المعدات المخصصة وبعض الأغلفة الواقية للمعدات الطبية والمختبرية.
يعتمد نجاح التصميم والتصنيع على اختيار اللدائن الحرارية المناسبة وتطوير قالب ملائم والتحكم في التسخين والتبريد والتخطيط للتشذيب الدقيق والتحقق من مطابقة المكون النهائي لمواصفاته. كما ينبغي معالجة متطلبات الدرجة الطبية والمقاومة الكيميائية وسهولة التنظيف وإمكانية التتبع والاعتبارات التنظيمية وفقًا للاستخدام المقصود للمكون.
عند المقارنة بين التشكيل الحراري والقولبة بالحقن، ينبغي للمصنعين مراعاة تعقيد الجزء والاستثمار في القوالب وحجم الإنتاج واستغلال المواد ومتطلبات التشطيب وإجمالي تكلفة التصنيع. ويوفر تقييم الآلة استنادًا إلى رسومات الأجزاء التمثيلية ومواصفات المواد وأهداف الجودة القابلة للقياس أساسًا أكثر موثوقية لاختيار المعدات مقارنة بالاعتماد على مواصفات الآلة وحدها.