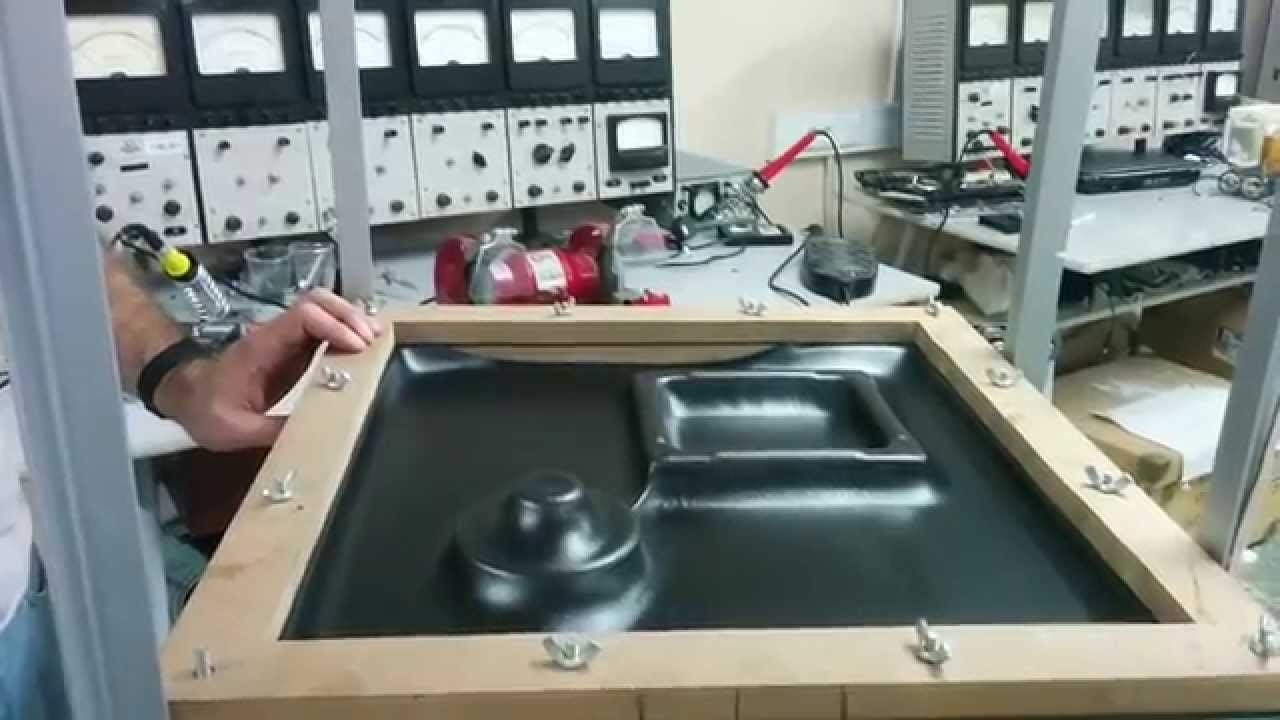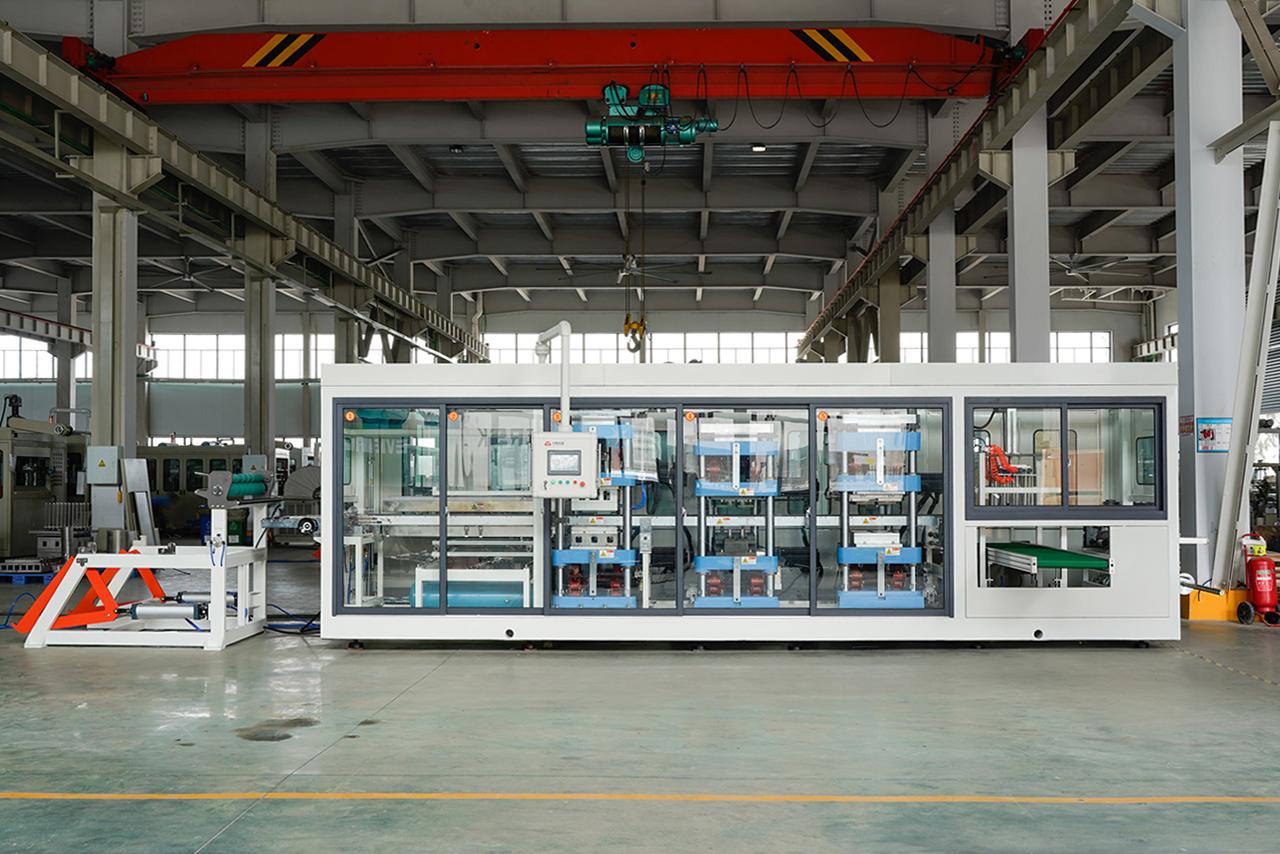
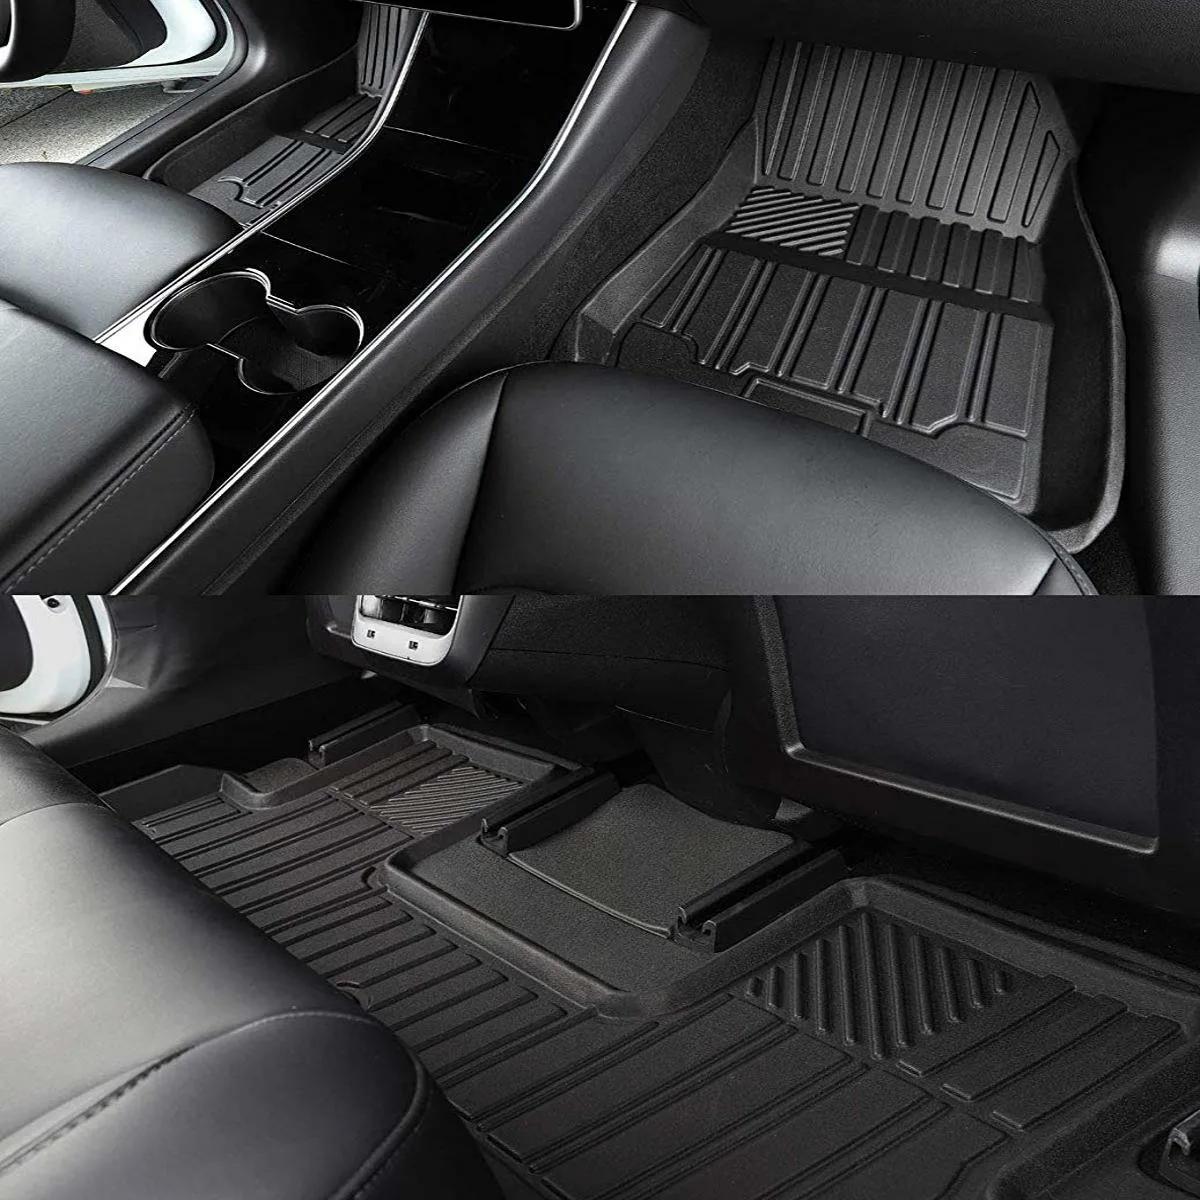
تعمل آلات التشكيل الحراري للمكونات الداخلية للسيارات على تسخين صفائح اللدائن الحرارية حتى تصبح مرنة، ثم تشكيلها فوق قالب أو داخله باستخدام التشكيل بالتفريغ الهوائي أو التشكيل بالضغط أو المساعدة الميكانيكية، وبعد ذلك تبريدها وتشذيبها للحصول على الأبعاد المطلوبة. تُستخدم طريقة التصنيع هذه على نطاق واسع في تصنيع ألواح الأبواب الداخلية، ومكونات لوحة القيادة، وأغطية لوحة العدادات، والكونسولات الوسطية، وكسوات الأعمدة، والطبقات الأساسية لبطانات السقف، وبطانات حجرات الأمتعة، وغيرها من الأجزاء الداخلية المشكلة.
تعتمد معدات التشكيل الحراري المناسبة على مادة الصفائح البلاستيكية المختارة، وهندسة المكونات، والتشطيب السطحي، وحجم الإنتاج، وسماحات الأبعاد، ومتطلبات التجميع اللاحقة. وينبغي للمصنعين الذين يقيّمون آلات التشكيل الحراري مراعاة تجانس التسخين، والتوافق مع القوالب، وضغط التشكيل، وزمن الدورة، ودقة التشذيب، ومعدل الاستفادة من المواد، وإمكانات الأتمتة.
ما هو التشكيل الحراري للمكونات الداخلية للسيارات؟
التشكيل الحراري للمكونات الداخلية للسيارات هو عملية تصنيع بلاستيكية تُسخّن فيها صفيحة من اللدائن الحرارية إلى درجة حرارة مناسبة للتشكيل، ثم تُشكّل باستخدام قالب. وبعد أن تأخذ المادة الشكل المطلوب، تُبرّد وتُزال من القالب وتُشذّب لإنتاج المكوّن النهائي أو جزء نصف مُصنّع جاهز لمزيد من عمليات التجميع.
على عكس القولبة بالحقن، التي تدفع البلاستيك المنصهر إلى داخل قالب مغلق، تبدأ عملية التشكيل الحراري عادةً بصفيحة بلاستيكية مُصنّعة مسبقًا. وتُعد هذه العملية مناسبة تمامًا للمكونات ذات الأسطح العريضة، والأشكال المنحنية، والتشطيبات المزخرفة، والأبعاد الكبيرة نسبيًا.
يُعد التشكيل بالتفريغ الهوائي أحد أكثر أساليب التشكيل الحراري شيوعًا. إذ يعمل التفريغ الهوائي على سحب الصفيحة البلاستيكية المُليّنة نحو سطح القالب، مما يسمح لها بمحاكاة تفاصيله وانحناءاته. أما التشكيل بالضغط، فيستخدم ضغط هواء إضافيًا لتحسين تلامس المادة مع القالب، مما يساعد على إنتاج تفاصيل أكثر حدة وملامح سطحية أكثر وضوحًا.
يوفر التشكيل الحراري لمصنّعي السيارات مرونة في تصميم الأجزاء واختيار المواد وتطوير القوالب وتخطيط الإنتاج. وتعتمد ملاءمته على المتطلبات الهيكلية للجزء، ومواصفات المظهر، وحجم الإنتاج المتوقع.
لماذا تُستخدم آلات التشكيل الحراري للمكونات الداخلية للسيارات؟
تجمع المقصورات الداخلية للسيارات بين الأسطح الوظيفية ومتطلبات المظهر والملمس. فقد يحتاج المكوّن المشكّل إلى التوافق مع التصميم العام للمركبة، واستيعاب نقاط التثبيت، وتحمل الاستخدام المتكرر، والحفاظ على شكله في ظل ظروف التشغيل المتوقعة.
تستطيع آلات التشكيل الحراري إنتاج أجزاء بلاستيكية كبيرة ذات أشكال محددة دون الحاجة إلى تصنيع المكوّن بالكامل باستخدام قالب حقن معقد. وهذا يجعل هذه العملية خيارًا جديرًا بالدراسة للتطبيقات الداخلية التي تتضمن ألواحًا عريضة أو أشكالًا ضحلة نسبيًا أو هياكل مصنوعة من صفائح مشكلة.
إنتاج الأسطح الكبيرة والمعقدة
غالبًا ما تتضمن ألواح الأبواب وأغطية لوحة العدادات وبطانات حجرات الأمتعة أسطحًا منحنية وأجزاء غائرة وانتقالات بين أشكال هندسية مختلفة. ويمكن لنظام التشكيل الحراري المصمم بشكل مناسب تشكيل هذه التفاصيل عندما تكون سماكة المادة وهندسة القالب وظروف التسخين وطريقة التشكيل متوافقة.
بالنسبة إلى الأجزاء ذات أعماق السحب الكبيرة أو التجاويف الضيقة أو الزوايا المعقدة، يجب تصميم القالب ونظام التسخين للتحكم في توزيع المادة. وقد تكون هناك حاجة إلى مساعدات التشكيل بالقوالب الضاغطة (Plug Assists) أو التشكيل بالضغط أو غيرها من وسائل المساعدة على التشكيل للحد من الترقق المفرط.
المرونة في المواد والتشطيبات
يستخدم مصنعو المكونات الداخلية للسيارات أنواعًا مختلفة من اللدائن الحرارية وفقًا لمتطلبات المظهر والمرونة والمتانة والوزن والتكلفة الخاصة بكل جزء. وتشمل الخيارات الشائعة ABS وHIPS والبولي بروبيلين (PP)، بالإضافة إلى بعض اللدائن المرنة الحرارية أو تراكيب الصفائح متعددة الطبقات.
قد تكون للصفائح البلاستيكية المختارة أسطح ملساء أو محببة أو غير لامعة أو ملونة أو مغلفة بطبقات. وتستخدم بعض المكونات طبقة زخرفية من فيلم أو نسيج للحصول على التشطيب الداخلي المطلوب.
ليست كل المواد مناسبة لجميع التطبيقات. ويجب أن يراعي اختيار المادة سلوكها أثناء التشكيل، وقوة الالتصاق بين الطبقات، والتعرض لدرجات الحرارة، ومتطلبات الانبعاثات، ومقاومة الخدوش، ومدى توافقها مع مواصفات الشركة المصنّعة للمركبة.
مرونة تخطيط الإنتاج
يمكن أن يكون التشكيل الحراري خيارًا مناسبًا عندما يحتاج المصنعون إلى إنتاج عدة تصميمات من الأجزاء، أو تطوير مكونات داخلية جديدة، أو تعديل القوالب دون الاستثمار في قالب حقن مخصص لكل تطبيق.
وفقًا لتصميم الآلة، يمكن للمصنعين تغيير القوالب، وضبط مناطق التسخين، وتعديل معايير التشكيل، واستخدام تنسيقات مختلفة من الصفائح. وتدعم هذه الإمكانات تطوير المنتجات ومرونة الإنتاج، مع ضرورة تقييم زمن تغيير القوالب وتكاليف الأدوات أيضًا.
التكامل مع عمليات التشذيب والتجميع
لا تمثل عملية التشكيل سوى مرحلة واحدة من مراحل إنتاج المكونات الداخلية للسيارات. فبعد التشكيل، قد تحتاج المكونات إلى التشذيب باستخدام آلات CNC، والثقب، والقطع، وتشطيب الحواف، وفحص الأسطح، وتركيب المشابك أو غيرها من عناصر التثبيت.
يمكن تصميم خط إنتاج التشكيل الحراري بما يتناسب مع هذه العمليات اللاحقة. كما يمكن أن يساعد تحميل الصفائح آليًا، ومناولة الأجزاء بواسطة الروبوتات، والفحص أثناء خط الإنتاج، ومعدات التشذيب المتزامنة على تقليل المناولة اليدوية وتحسين اتساق العملية عند دمجها بشكل صحيح.
المكونات الداخلية الشائعة للسيارات المصنّعة بالتشكيل الحراري
يمكن لمعدات التشكيل الحراري تصنيع مجموعة متنوعة من الأجزاء الداخلية للسيارات، بشرط أن تكون المادة وتصميم المكوّن مناسبين لهذه العملية.
| المكوّن الداخلي للسيارة | التطبيق المعتاد | اعتبارات التصنيع الرئيسية |
|---|---|---|
| الطبقات الأساسية لألواح الأبواب | هيكل الباب الداخلي أو دعامة اللوحة الزخرفية | انحناءات السطح، وخصائص التثبيت، والصلابة، ودقة التشذيب |
| أغطية لوحة القيادة ولوحة العدادات | الأسطح الداخلية الزخرفية أو الواقية | ثبات الأبعاد، ومظهر السطح، والتكامل مع المكونات الأخرى |
| ألواح الكونسول الوسطي | أغطية الكونسول وأسطح التخزين المشكلة | عمق التجاويف، وجودة الحواف، والاتساق الهندسي |
| الطبقات الأساسية لكسوات العمود A والعمود B والكسوات الأخرى | أغطية الأعمدة الداخلية ودعامات الكسوة | الأشكال الهندسية المعقدة، والملاءمة، وتشذيب الحواف، ونقاط التثبيت |
| الطبقات الأساسية لبطانات السقف | هياكل الدعم المشكلة لسقف المقصورة الداخلية | مساحة السطح الكبيرة، وتوزيع المادة، وثبات الأبعاد |
| بطانات حجرة الأمتعة | أغطية صندوق الأمتعة ومنطقة الشحن | مقاومة التآكل، والاحتفاظ بالشكل، ومتطلبات مقاومة الصدمات |
| أغطية ظهر المقاعد والألواح الواقية | أسطح المقاعد الخلفية أو المكونات الواقية المشكلة | تشطيب السطح، والصلابة، وهندسة التثبيت |
| أغطية التخزين والحماية الداخلية | الحجرات والأغطية والهياكل غير الإنشائية | عمق السحب، وإظهار التفاصيل، والتشذيب |
تعتمد طريقة التصنيع النهائية على المكوّن المحدد. فعلى سبيل المثال، تجمع بعض مجموعات لوحة القيادة وألواح الأبواب بين طبقة أساسية مشكلة حراريًا وطبقة سطحية زخرفية منفصلة أو طبقة رغوية أو تدعيم هيكلي. ولا تنتج عملية تشكيل واحدة بالضرورة مجموعة كاملة جاهزة للاستخدام.
كيفية عمل عملية التشكيل الحراري
تتضمن عملية التشكيل الحراري المعتادة للسيارات إعداد الصفائح والتسخين والتشكيل والتبريد وإزالة القطعة من القالب والتشذيب والفحص. ويختلف التسلسل الدقيق وفقًا لتكوين الآلة والمادة والقالب ومعدل الإنتاج المطلوب.
1. إعداد الصفائح البلاستيكية
يبدأ الإنتاج باختيار صفيحة من اللدائن الحرارية وفقًا للمتطلبات الوظيفية ومتطلبات المظهر الخاصة بالمكوّن. وتؤثر سماكة الصفيحة وتركيب المادة واللون وملمس السطح واتساق الأبعاد في نتيجة التشكيل.
يجب أن تكون الصفيحة متوافقة مع نظام التثبيت وترتيب التسخين في الآلة. وبالنسبة إلى المواد متعددة الطبقات، يجب أيضًا أن تتحمل الطبقات المختلفة درجة حرارة التشكيل دون حدوث انفصال غير مقبول بين الطبقات أو تغير في اللون أو عيوب سطحية.
2. تسخين الصفائح
تمر الصفيحة البلاستيكية إلى محطة التسخين، حيث تعمل السخانات على تليين المادة حتى تصل إلى نطاق درجة الحرارة المناسب للتشكيل.
يُعد تجانس التسخين أحد العوامل الرئيسية المؤثرة في جودة الأجزاء. فإذا ارتفعت درجة حرارة منطقة معينة أكثر من اللازم بينما ظلت منطقة أخرى باردة نسبيًا، فقد يتعرض المكوّن المشكّل لعدم انتظام السماكة أو التجاعيد أو ضعف إظهار تفاصيل السطح أو عدم اتساق الأبعاد.
قد تستخدم معدات التشكيل الحراري الحديثة سخانات الأشعة تحت الحمراء مقسمة إلى مناطق أو أنظمة تسخين أخرى خاضعة للتحكم لضبط توزيع درجة الحرارة عبر الصفيحة. ويعتمد الإعداد المناسب على سماكة المادة وتركيب الصفيحة وعمق التشكيل وسرعة الإنتاج.
3. التشكيل باستخدام القالب
عندما تصل الصفيحة إلى حالة التشكيل المطلوبة، تقوم الآلة بوضعها في تلامس مع القالب.
في التشكيل بالتفريغ الهوائي، يُسحب الهواء من المساحة الواقعة بين الصفيحة والقالب، بحيث يدفع الضغط الجوي البلاستيك المُليّن نحو سطح القالب. وهذا يسمح للمادة بمحاكاة الشكل العام للقالب.
أما التشكيل بالضغط، فيستخدم ضغط هواء إضافيًا لتحسين التلامس مع القالب. ويمكن أن يساعد ذلك، وفقًا للأدوات وعملية التصنيع، على إظهار النقوش الدقيقة والزوايا الأكثر حدة والتفاصيل السطحية الأكثر دقة.
قد تتطلب مكونات السيارات ذات أعماق السحب الكبيرة استخدام مساعدات التشكيل بالقوالب الضاغطة أو تقنيات أخرى لتوزيع المادة. وتساعد هذه الأساليب على توجيه الصفيحة المُليّنة إلى داخل القالب، كما يمكن أن تقلل التمدد المفرط في مناطق محددة.
4. التبريد وتثبيت الشكل
يجب تبريد الصفيحة المشكلة بدرجة كافية حتى تحتفظ بهندستها المطلوبة بعد إخراجها من القالب.
قد تتم عملية التبريد من خلال دوائر تبريد القالب أو تدفق الهواء المتحكم فيه أو غيرها من الطرق المناسبة لنظام الإنتاج. ويمكن أن يؤدي التبريد غير الكافي أو غير المتجانس إلى حدوث الالتواء وتفاوت الأبعاد وتغير شكل الألواح الكبيرة.
ينبغي تحديد ظروف التبريد وفقًا للمادة والمكوّن الفعليين، بدلًا من اختيارها بهدف تقليل زمن الدورة فقط.
5. إزالة القطعة من القالب وإخراجها
بعد التبريد، يتم تحرير الجزء المشكّل من القالب ونقله إلى مرحلة الإنتاج التالية.
يجب أن يراعي نظام إزالة القطعة زوايا السحب والتجاويف السفلية ومرونة المادة وهندسة المكوّن. وقد تؤدي ظروف الإخراج غير المناسبة إلى تلف السطح أو تشوه الجزء أو زيادة وقت المناولة.
وفقًا لنوع الآلة، يمكن أن تتم إزالة القطعة يدويًا أو شبه آليًا أو آليًا بالكامل.
6. التشذيب والتشطيب
تحتفظ المكونات المشكلة حراريًا عادةً بمواد زائدة حول حوافها. وتعمل عملية التشذيب على إزالة هذه المواد وتحديد المحيط النهائي للجزء.
يمكن استخدام ماكينات التوجيه CNC أو تجهيزات التشذيب المخصصة أو أدوات القطع أو أنظمة التشذيب الروبوتية وفقًا لمتطلبات الدقة وحجم الإنتاج.
في تطبيقات السيارات، تؤثر دقة التشذيب في الملاءمة والفجوات ومحاذاة نقاط التثبيت وكفاءة التجميع. وقد يحتاج الجزء النهائي أيضًا إلى ثقوب أو فتحات أو مشابك أو خصائص أخرى قبل تركيبه في المركبة.
7. فحص الجودة
ينبغي فحص المكوّن النهائي وفقًا لمواصفات المنتج المحددة. وتشمل الفحوصات المعتادة الأبعاد وتوزيع سماكة الجدار ومظهر السطح والالتواء وجودة الحواف ومواضع ثقوب التثبيت والاتساق بين دفعات الإنتاج.
عند الضرورة، يمكن للمصنعين أيضًا تقييم أداء المادة ومقاومة الحرارة والرائحة والانبعاثات وقابلية الاشتعال ومقاومة الخدوش وغيرها من المتطلبات التي تحددها الشركة المصنّعة للمركبة أو المعايير المعمول بها.
التشكيل بالتفريغ الهوائي مقابل التشكيل بالضغط للمقصورات الداخلية للسيارات
يُعد التشكيل بالتفريغ الهوائي والتشكيل بالضغط عمليتين مترابطتين، ولكنهما لا تنتجان نتائج متطابقة في جميع التطبيقات.
| عامل المقارنة | التشكيل بالتفريغ الهوائي | التشكيل بالضغط |
|---|---|---|
| آلية التشكيل | يسحب التفريغ الهوائي الصفيحة نحو القالب | يساعد التفريغ الهوائي وضغط الهواء الإضافي على تشكيل الصفيحة |
| التفاصيل السطحية | مناسب للعديد من الأشكال العامة والنقوش | يمكنه إظهار تفاصيل أدق عند استخدام أدوات مناسبة |
| اعتبارات الأدوات | غالبًا ما يستخدم ترتيبات قوالب بسيطة نسبيًا | قد يتطلب أدوات مصممة لتحمل ضغط أعلى وإظهار تفاصيل أكثر دقة |
| التطبيقات المعتادة | البطانات والأغطية والطبقات الأساسية والألواح المشكلة العريضة | الكسوات الزخرفية والمكونات التي تتطلب تفاصيل أكثر حدة |
| متطلبات المعدات | نظام تفريغ هوائي ونظام تسخين وقالب وترتيب للتبريد | نظام تشكيل قادر على العمل بالضغط وقالب مناسب وتسخين متحكم فيه |
| اختيار العملية | يعتمد على الهندسة والمادة والتشطيب السطحي وأهداف الإنتاج | يعتمد على العوامل نفسها، مع اهتمام إضافي بقدرة الضغط والأدوات |
ليس التشكيل بالتفريغ الهوائي الخيار الأفضل تلقائيًا لكل لوحة كبيرة، كما أن التشكيل بالضغط ليس ضروريًا دائمًا للأجزاء ذات التفاصيل الدقيقة. وينبغي اختيار العملية المناسبة بعد مراجعة رسم المكوّن ومتطلبات السطح والمادة وحجم الإنتاج المتوقع وتكلفة الأدوات المقبولة.
كيفية اختيار آلة التشكيل الحراري للمكونات الداخلية للسيارات
يتطلب اختيار آلة التشكيل الحراري المناسبة أكثر من مجرد مقارنة أبعاد الآلات المعلنة أو أقصى مساحات التشكيل المتاحة. إذ يجب أن تدعم المعدات عملية الإنتاج الفعلية بالكامل، بدءًا من تسخين الصفيحة وصولًا إلى إنتاج مكوّن مشذّب يفي بالمواصفات المطلوبة.
1. تحديد حجم المكوّن وعمق التشكيل
ابدأ بتحديد أبعاد أكبر مكوّن، ومساحة التشكيل المسقطة، وأقصى عمق للسحب، وتصميم ترتيب القالب.
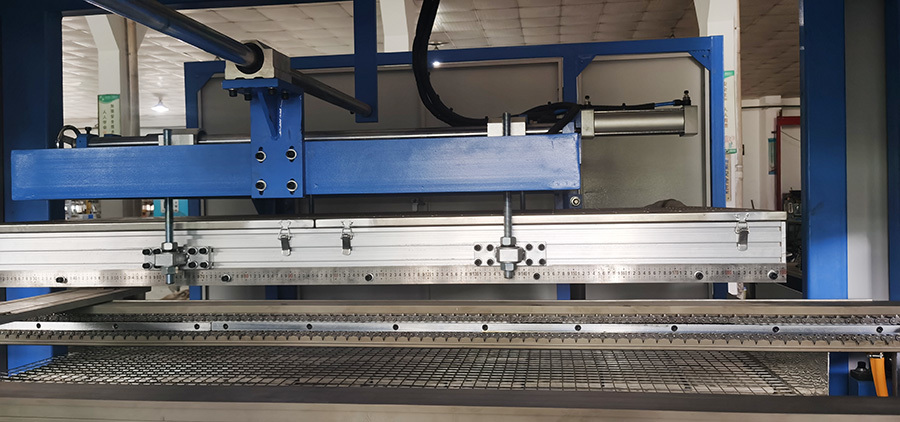
يجب أن تستوعب مساحة التشكيل في الآلة المكوّن وهوامش التثبيت المحيطة به. كما ينبغي للمصنعين التحقق من مساحة تركيب القالب وأبعاد اللوح المتحرك وارتفاع الفتح والخلوص اللازم لتحميل الجزء وإزالته.
بالنسبة إلى الأشكال الهندسية العميقة أو غير المنتظمة، تأكد من قدرة الآلة على توفير شوط التشكيل اللازم واستيعاب أي معدات مساعدة للتشكيل بالقوالب الضاغطة أو التشكيل بالضغط.
2. التأكد من توافق المواد
تتفاعل مواد الصفائح البلاستيكية المختلفة بطرق مختلفة مع الحرارة والتمدد. وقد تتطلب مواد ABS وHIPS وPP وتراكيب الصفائح متعددة الطبقات ملفات تسخين ودرجات حرارة تشكيل وظروف تبريد وتصميمات قوالب مختلفة.
اطلب من مورد المعدات تأكيد قدرة الآلة على معالجة المواد المقصودة ونطاق السماكات المطلوب. ويُفضّل إجراء تجارب باستخدام صفيحة الإنتاج الفعلية بدلًا من الاعتماد على مواصفات الآلة العامة فقط.
3. تقييم تجانس التسخين
يؤثر أداء التسخين في توزيع السماكة والمظهر واتساق الأبعاد. وتتيح الآلة المزودة بمناطق تسخين مناسبة للمشغل ضبط توزيع الحرارة وفقًا لهندسة المكوّن.
عند تقييم المعدات، راجع نظام التحكم في السخانات ومراقبة درجة الحرارة وقابلية تكرار النتائج والقدرة على إعادة إنتاج إعدادات الإنتاج المعتمدة.
4. التحقق من أداء التفريغ الهوائي والضغط
يعتمد نظام التشكيل المطلوب على هندسة الجزء ومتطلبات التفاصيل السطحية.
بالنسبة إلى التشكيل بالتفريغ الهوائي، راجع قدرة التفريغ وزمن سحب الهواء وترتيبات الإحكام وتوصيلات القالب. أما بالنسبة إلى التشكيل بالضغط، فتحقق من ضغط التشغيل المقنن ونظام التحكم في الضغط وتوافق الأدوات وتجهيزات السلامة.
ينبغي تقييم مواصفات الآلة في ظل ظروف تشغيل واقعية، بدلًا من الحكم عليها بناءً على أعلى قيمة معلنة للتفريغ أو الضغط فقط.
5. مراعاة زمن الدورة والقدرة الإنتاجية
تعتمد القدرة الإنتاجية على دورة التصنيع الكاملة، وليس على مرحلة التشكيل وحدها.
يساهم تحميل الصفائح والتسخين والتشكيل والتبريد وإزالة القطعة من القالب والتشذيب والفحص ومناولة المواد جميعها في تحديد الإنتاجية. وقد يقلل التحميل أو التفريغ الآلي من متطلبات العمالة، لكن الفوائد تعتمد على هندسة الجزء وتوازن الدورة والمعدات اللاحقة.
ينبغي للمصنعين تقدير العدد المتوقع من الأجزاء النهائية المطابقة للمواصفات في كل وردية، مع مراعاة تغييرات القوالب والصيانة وهدر المواد وفترات التوقف المخطط لها.
6. مراجعة خيارات التشذيب والأتمتة
غالبًا ما تتطلب المكونات الداخلية للسيارات حوافًا متجانسة ومواضع دقيقة لخصائص التثبيت. وينبغي لمورد الآلة توضيح كيفية ربط معدات التشكيل بأنظمة التشذيب ومعدات المناولة اللاحقة.
وفقًا لاحتياجات الإنتاج، قد يتضمن الخط التغذية الآلية للصفائح أو النقل الروبوتي أو التشذيب باستخدام CNC أو الفحص البصري أو أنظمة مراقبة الإنتاج المتكاملة.
ينبغي اختيار مستوى الأتمتة وفقًا للإنتاج المطلوب وتنوع الأجزاء وتوافر العمالة والعائد على الاستثمار.
7. تقييم متطلبات القوالب وتغييرها
يؤثر تصميم القالب في جودة الجزء وتوزيع المادة والتبريد والتحرير وزمن الدورة. كما يجب أن يتوافق القالب مع نظام التثبيت وطريقة التشكيل في الآلة.
إذا كان برنامج الإنتاج يتضمن عدة تصميمات للمكونات، فقيّم إجراءات تغيير القوالب وزمن الإعداد ووصفات إعدادات العمليات المخزنة وتوافر الأدوات القابلة للتبديل.
8. التأكد من الجودة وتوثيق العملية
في سلاسل توريد السيارات، تُعد القدرة على إعادة إنتاج مواصفات الأجزاء المعتمدة بنفس أهمية جودة العينات الأولية.
استفسر عن أنظمة التحكم في درجة الحرارة والضغط، وتخزين المعايير، وإجراءات الصيانة، ومراقبة العمليات، وسجلات الفحص، ودعم أنظمة الجودة الخاصة بالعملاء.
ينبغي لمورد الآلة أيضًا توضيح الوظائف القياسية، والوظائف التي تتطلب معدات اختيارية، والوظائف التي يجب أن يوفرها مورد القالب أو نظام التشذيب.
مواد الصفائح البلاستيكية الشائعة للتشكيل الحراري للمكونات الداخلية للسيارات
يؤثر اختيار المادة في وزن الجزء النهائي ومظهره ومرونته ومتانته ومتطلبات معالجته.
| المادة | الخصائص العامة | التطبيقات الداخلية المحتملة |
|---|---|---|
| ABS | مقاومة جيدة للصدمات وخيارات متنوعة لتشطيب السطح | الطبقات الأساسية للكسوات والأغطية والألواح المشكلة |
| HIPS | سهل المعالجة وغالبًا ما يكون اقتصاديًا | الأغطية والبطانات الداخلية متعددة الأغراض |
| PP | كثافة منخفضة ومقاومة جيدة للمواد الكيميائية | بعض الألواح الداخلية ومكونات التخزين والبطانات |
| TPO وبعض اللدائن المرنة الحرارية المختارة | خيارات من المواد المرنة ذات خصائص جيدة من حيث مقاومة الصدمات والسطح | بعض الطبقات السطحية الزخرفية وهياكل الكسوات الداخلية |
| صفائح اللدائن الحرارية متعددة الطبقات | يمكنها الجمع بين طبقة هيكلية وسطح زخرفي أو وظيفي | الألواح الداخلية المصفحة ومكونات الكسوة المتخصصة |
تمثل هذه الخصائص خصائص عامة للمواد وليست ضمانات أداء تنطبق على جميع الحالات. وتعتمد الملاءمة الفعلية على التركيبة وبنية الصفيحة والسماكة وظروف المعالجة ومواصفات الشركة المصنّعة للمركبة.
على سبيل المثال، قد يتطلب السطح الداخلي الزخرفي مقاومة جيدة للخدوش ونمطًا محببًا متجانسًا، بينما قد تتطلب بطانة حجرة الأمتعة اهتمامًا أكبر بمقاومة التآكل والصلابة والاحتفاظ بالشكل.
ينبغي للمصنعين التحقق من أداء الجزء النهائي من خلال بيانات المواد وتجارب التشكيل والاختبارات الخاصة بالتطبيق.
عيوب التشكيل الحراري الشائعة وكيفية الحد منها
غالبًا ما تنتج عيوب التشكيل الحراري عن مجموعة من العوامل، تشمل سلوك المادة وظروف التسخين وهندسة القالب ومعايير التشكيل والتبريد.
| العيب | الأسباب المحتملة | الإجراءات العملية |
|---|---|---|
| عدم انتظام سماكة الجدار | عدم تجانس التسخين، والتمدد المفرط، وعدم ملاءمة توزيع المادة | ضبط مناطق التسخين، ومراجعة هندسة القالب، والنظر في استخدام مساعدات التشكيل بالقوالب الضاغطة |
| التجاعيد أو الطيات | تراكم المواد الزائدة، وضعف التثبيت، وعدم ملاءمة تسلسل التشكيل | مراجعة موضع الصفيحة والتثبيت وظروف التشكيل |
| عدم اكتمال التفاصيل السطحية | عدم كفاية تلامس القالب، أو ضعف التفريغ الهوائي أو الضغط، أو عدم ملاءمة درجة الحرارة | التحقق من ظروف التشكيل وفتحات تهوية القالب وتلامس السطح |
| الالتواء | عدم تجانس التبريد أو الإجهاد المتبقي أو إزالة القطعة من القالب قبل الأوان | تحسين تجانس التبريد والتحقق من درجة حرارة التحرير |
| تغير لون السطح | التسخين المفرط أو تدهور المادة أو عدم توافق الطبقات السطحية | ضبط ملفات التسخين والتحقق من حدود درجة حرارة المادة |
| تفاوت الأبعاد | التغيرات في التسخين أو التبريد أو سماكة المادة أو إعدادات التشذيب | توحيد إعدادات العملية والتحقق من تجهيزات التشذيب |
| عيوب الحواف | عدم دقة التشذيب أو تآكل أدوات القطع أو عدم ثبات موضع الجزء | صيانة أدوات القطع وتحسين تثبيت الجزء أثناء التشذيب |
ينبغي أن يبدأ استكشاف أسباب العيوب بالقياس بدلًا من التخمين. ويمكن أن يساعد تسجيل درجة حرارة الصفيحة وزمن التسخين وضغط التشكيل أو مستوى التفريغ الهوائي وزمن التبريد وأبعاد الجزء على تحديد متغيرات العملية المرتبطة بالعيب.
التشكيل الحراري مقابل القولبة بالحقن للمكونات الداخلية للسيارات
يلبي التشكيل الحراري والقولبة بالحقن احتياجات تصنيع مختلفة. وتعتمد العملية الأنسب على هندسة المكوّن والمادة وحجم الإنتاج وميزانية القوالب ودقة الأبعاد المطلوبة.
| العامل | التشكيل الحراري | القولبة بالحقن |
|---|---|---|
| المادة الأولية | صفيحة لدائن حرارية مُصنّعة مسبقًا | حبيبات أو جزيئات بلاستيكية تُصهر قبل الحقن |
| هندسة الجزء المعتادة | الأسطح العريضة والألواح المنحنية والهياكل المصنوعة من صفائح مشكلة | الأجزاء ذات الخصائص ثلاثية الأبعاد الأكثر تعقيدًا والتفاصيل المدمجة |
| أسلوب تصنيع القوالب | قالب تشكيل، وغالبًا ما تُستخدم معه أدوات تشذيب منفصلة | قالب حقن مزود بقنوات الصب والبوابات والتجاويف والآليات المرتبطة بها |
| توزيع المادة | تتمدد الصفيحة أثناء التشكيل، مما يؤدي إلى تغير سماكة الجدار | تملأ المادة تجويف القالب، وتتحدد السماكة وفقًا لتصميم الجزء وسلوك القولبة |
| العمليات الثانوية | غالبًا ما تكون عمليات التشذيب والثقب مطلوبة | يمكن تشكيل العديد من الخصائص مباشرةً، مع احتمال الحاجة إلى عمليات تشطيب إضافية |
| اقتصاديات الإنتاج | قد يكون مناسبًا للألواح الكبيرة وبعض أحجام الإنتاج المنخفضة إلى المتوسطة والتطبيقات التي تتطلب أدوات تشكيل تعتمد على الصفائح | غالبًا ما يكون خيارًا جذابًا للإنتاج بكميات كبيرة والأجزاء التي تتطلب تفاصيل قولبة دقيقة |
| مرونة التصميم | يمكن أن تدعم تغييرات الأدوات والإعدادات بعض تنوعات المنتجات | قد تتطلب تغييرات التصميم تعديلات أكثر شمولًا على القالب |
لا تُعد أي من العمليتين أقل تكلفة أو أفضل بشكل مطلق. فقد يكون التشكيل الحراري مناسبًا للمكونات الداخلية الكبيرة نسبيًا والمصنوعة من الصفائح، بينما قد تكون القولبة بالحقن أفضل للأجزاء التي تتطلب أضلاع تقوية معقدة أو نتوءات أو مشابك أو خصائص هيكلية مدمجة.
ينبغي أن تتضمن المقارنة الفعلية للتكلفة استهلاك المواد والقوالب والتشذيب وزمن الدورة والعمالة والخردة والتجميع وحجم الإنتاج المتوقع طوال العمر التشغيلي.
تحسين الكفاءة في التشكيل الحراري للمكونات الداخلية للسيارات
يمكن للمصنعين تحسين أداء الإنتاج من خلال التعامل مع آلة التشكيل الحراري والقالب ومادة الصفيحة ونظام التشذيب باعتبارها عملية واحدة متكاملة ومنسقة.
أولًا، يجب تحديد ملفات تسخين قابلة للتكرار لكل مادة ومكوّن معتمد. وتجنب الاعتماد على إعداد تسخين عام واحد لسماكات مختلفة من الصفائح أو لهندسات قوالب متنوعة.
ثانيًا، راقب سماكة الجدار في المناطق التي تتعرض لتمدد كبير. إذ تساعد قياسات السماكة على تحديد ما إذا كانت هناك حاجة إلى تعديل مناطق التسخين أو هندسة القالب أو حركة مساعدات التشكيل بالقوالب الضاغطة.
ثالثًا، وازن بين عملية التشكيل والعمليات اللاحقة. فسرعة دورة التشكيل لا تحقق فائدة كبيرة إذا تسببت عمليات التشذيب أو الفحص أو إزالة الأجزاء في حدوث اختناق بالإنتاج.
رابعًا، تتبع معدل الاستفادة من المواد وأسباب الخردة. إذ يؤثر تخطيط الصفائح وهوامش التثبيت ومسارات التشذيب ومتطلبات إعادة المعالجة جميعها في تكلفة كل مكوّن مطابق للمواصفات.
أخيرًا، حافظ على اتساق سجلات العمليات. إذ تسهّل الإعدادات الموثقة ونتائج الفحص وصيانة القوالب ومعلومات دفعات المواد التحقيق في العيوب وإعادة إنتاج عمليات التصنيع الناجحة.
الأسئلة الشائعة
1. ما استخدام آلة التشكيل الحراري في تصنيع السيارات؟
تُستخدم آلة التشكيل الحراري لتشكيل صفائح اللدائن الحرارية المسخنة وتحويلها إلى مكونات مثل الطبقات الأساسية لألواح الأبواب وأغطية لوحة القيادة وكسوات الأعمدة والطبقات الأساسية لبطانات السقف وألواح الكونسول الوسطي وبطانات حجرات الأمتعة. وتعتمد التطبيقات الفعلية على المادة وتصميم المكوّن والأداء المطلوب.
2. ما الفرق بين التشكيل بالتفريغ الهوائي والتشكيل الحراري؟
التشكيل الحراري هو عملية التصنيع الأوسع نطاقًا التي تتضمن تسخين مواد الصفائح البلاستيكية الحرارية وتشكيلها. أما التشكيل بالتفريغ الهوائي فهو أحد أنواع التشكيل الحراري، ويستخدم التفريغ الهوائي لسحب الصفيحة المُليّنة نحو القالب. وتشمل طرق التشكيل الحراري الأخرى التشكيل بالضغط والعمليات التي تستخدم المساعدة الميكانيكية.
3. ما مواد الصفائح البلاستيكية المناسبة للتشكيل الحراري للمكونات الداخلية للسيارات؟
قد تكون مواد ABS وHIPS وPP وبعض اللدائن المرنة الحرارية المختارة والصفائح البلاستيكية متعددة الطبقات مناسبة، وفقًا للتطبيق. وينبغي أن يراعي الاختيار النهائي سلوك المادة أثناء التشكيل والتشطيب السطحي ومقاومة الحرارة والمتانة ومتطلبات الانبعاثات ومواصفات الشركة المصنّعة للمركبة.
4. هل يمكن للتشكيل بالتفريغ الهوائي إنتاج مكونات لوحة القيادة للسيارات؟
يمكن للتشكيل بالتفريغ الهوائي إنتاج بعض أغطية لوحة القيادة وطبقاتها الأساسية والمكونات الداخلية المرتبطة بها، عندما تكون هندستها ومتطلبات أدائها متوافقة مع هذه العملية. أما الأجزاء التي تتطلب تفاصيل سطحية دقيقة أو خصائص هيكلية مدمجة أو سماحات أبعاد صارمة، فقد تحتاج إلى التشكيل بالضغط أو عمليات إضافية أو طريقة تصنيع مختلفة.
5. هل التشكيل الحراري مناسب للألواح الداخلية الكبيرة للسيارات؟
نعم. يمكن أن يكون التشكيل الحراري مناسبًا للألواح الكبيرة والأسطح المنحنية العريضة، لأن العملية تبدأ بصفيحة بلاستيكية بدلًا من الحاجة إلى ملء قالب حقن كامل بالبلاستيك المنصهر. ويجب مراعاة مساحة التشكيل في الآلة وسماكة الصفيحة وعمق السحب وتجانس التسخين ودقة التشذيب عند اختيار المعدات.
6. كيف يمكن للمصنعين تقليل عدم انتظام سماكة الجدار أثناء التشكيل الحراري؟
يمكنهم مراجعة إعدادات مناطق التسخين وتوزيع درجة حرارة الصفيحة وهندسة القالب وموضع المادة وسرعة التشكيل. وقد تساعد أدوات التشكيل بالقوالب الضاغطة أو وسائل المساعدة الأخرى على تحسين توزيع المادة في المناطق ذات أعماق السحب الكبيرة. وينبغي استخدام قياسات سماكة الجدار للتحقق مما إذا كانت تعديلات العملية تحسّن الجزء النهائي.
7. ما العوامل التي تحدد زمن دورة آلة التشكيل الحراري للمكونات الداخلية للسيارات؟
يعتمد زمن الدورة على سماكة الصفيحة ونوع المادة وزمن التسخين ودرجة حرارة القالب وطريقة التشكيل ومتطلبات التبريد وإزالة القطعة من القالب ومستوى الأتمتة. وقد تحد عمليات التشذيب والفحص أيضًا من إجمالي الإنتاجية، حتى عندما تكون دورة آلة التشكيل نفسها قصيرة.
8. كم تبلغ تكلفة آلة التشكيل الحراري للسيارات؟
يعتمد السعر على حجم الآلة وتقنية التشكيل ونظام التسخين ومستوى الأتمتة ومتطلبات القوالب ومعدات التشذيب والقدرة الإنتاجية. وتختلف متطلبات الاستثمار بين آلة تشكيل أساسية وخط إنتاج آلي متكامل بالكامل. وينبغي للمصنعين مقارنة التكلفة الإجمالية للتركيب وتكلفة كل جزء مطابق للمواصفات، بدلًا من مقارنة سعر الشراء وحده.
9. ما الذي ينبغي للمشترين التحقق منه قبل شراء آلة التشكيل الحراري؟
ينبغي للمشترين التأكد من مساحة التشكيل والمواد البلاستيكية وسماكات الصفائح التي تدعمها الآلة وتجانس التسخين وقدرة التفريغ الهوائي أو الضغط وزمن الدورة وتوافق القوالب ودقة التشذيب وخيارات الأتمتة ومتطلبات الصيانة والدعم الفني. كما توفر تجربة التشكيل باستخدام المادة الفعلية وهندسة مكوّن ممثلة للإنتاج تقييمًا أكثر موثوقية من الاعتماد على المواصفات وحدها.
10. هل التشكيل الحراري أفضل من القولبة بالحقن للأجزاء الداخلية للسيارات؟
تعتمد الإجابة على المكوّن. فقد يكون التشكيل الحراري مناسبًا للألواح الكبيرة والأغطية المصنوعة من الصفائح، بينما قد تكون القولبة بالحقن مناسبة للأجزاء المنتجة بكميات كبيرة والتي تتضمن أضلاع تقوية ونتوءات ومشابك وخصائص ثلاثية الأبعاد معقدة مدمجة. وينبغي أن تراعي مقارنة التكلفة والعملية القوالب وهدر المواد والتشطيب وحجم الإنتاج وأداء الجزء المطلوب.
11. هل يمكن لآلات التشكيل الحراري معالجة الصفائح البلاستيكية الزخرفية للسيارات؟
نعم، يمكن لبعض الآلات معالجة الصفائح البلاستيكية الحرارية الزخرفية أو المزخرفة أو المطلية أو متعددة الطبقات. ويجب أن يكون تركيب المادة قادرًا على تحمل درجة حرارة التشكيل والتمدد دون حدوث تغير غير مقبول في اللون أو تشققات أو تشوه في السطح أو انفصال بين الطبقات. ويوصى بإجراء تجارب للأجزاء التي تتطلب مظهرًا سطحيًا دقيقًا.
12. ما معايير الجودة المطبقة على المكونات الداخلية المشكلة حراريًا للسيارات؟
تختلف المتطلبات وفقًا للشركة المصنّعة للمركبة والمكوّن والمادة والسوق المستهدف. وقد يحتاج المصنعون، بحسب التطبيق، إلى تقييم دقة الأبعاد والتقادم الحراري وقابلية الاشتعال والرائحة والانبعاثات المتطايرة ومقاومة الخدوش وسلوك مقاومة الصدمات ومظهر السطح. وينبغي التأكد من مواصفات العملاء واللوائح المعمول بها قبل بدء الإنتاج.
الخاتمة
توفر آلات التشكيل الحراري خيارًا عمليًا لتصنيع العديد من المكونات الداخلية للسيارات، وخاصة الألواح الكبيرة والأغطية والبطانات والطبقات الأساسية المشكلة المصنوعة من صفائح اللدائن الحرارية. وتجمع هذه العملية بين التسخين المتحكم فيه والتشكيل بالقالب والتبريد والتشذيب لإنتاج مكونات تلبي متطلبات التصميم والجودة المحددة.
يتطلب اختيار المعدات المناسبة فهمًا واضحًا لهندسة المكوّن ومادة الصفيحة البلاستيكية والتشطيب السطحي المطلوب وحجم الإنتاج وعمليات التصنيع اللاحقة. وقد يكون التشكيل بالتفريغ الهوائي مناسبًا للعديد من التطبيقات العامة، بينما قد يكون التشكيل بالضغط أو استخدام وسائل مساعدة إضافية على التشكيل مناسبًا للمكونات التي تتطلب تفاصيل سطحية أكثر دقة أو أعماق سحب أكبر.
بالنسبة إلى مصنّعي السيارات، يعتمد اتخاذ قرار موثوق بشأن المعدات على تقييم عملية الإنتاج بالكامل والتحقق من أداء الآلة باستخدام مواد وأجزاء ممثلة للإنتاج الفعلي. ويساعد هذا النهج على تحديد أزمنة دورة واقعية وتحسين اتساق الأبعاد والتحكم في تكاليف التصنيع.
عند تقييم معدات التشكيل الحراري للمكونات الداخلية للسيارات، ابدأ برسم الجزء ومواصفات المادة والهدف السنوي للإنتاج ومعايير الجودة المطلوبة.