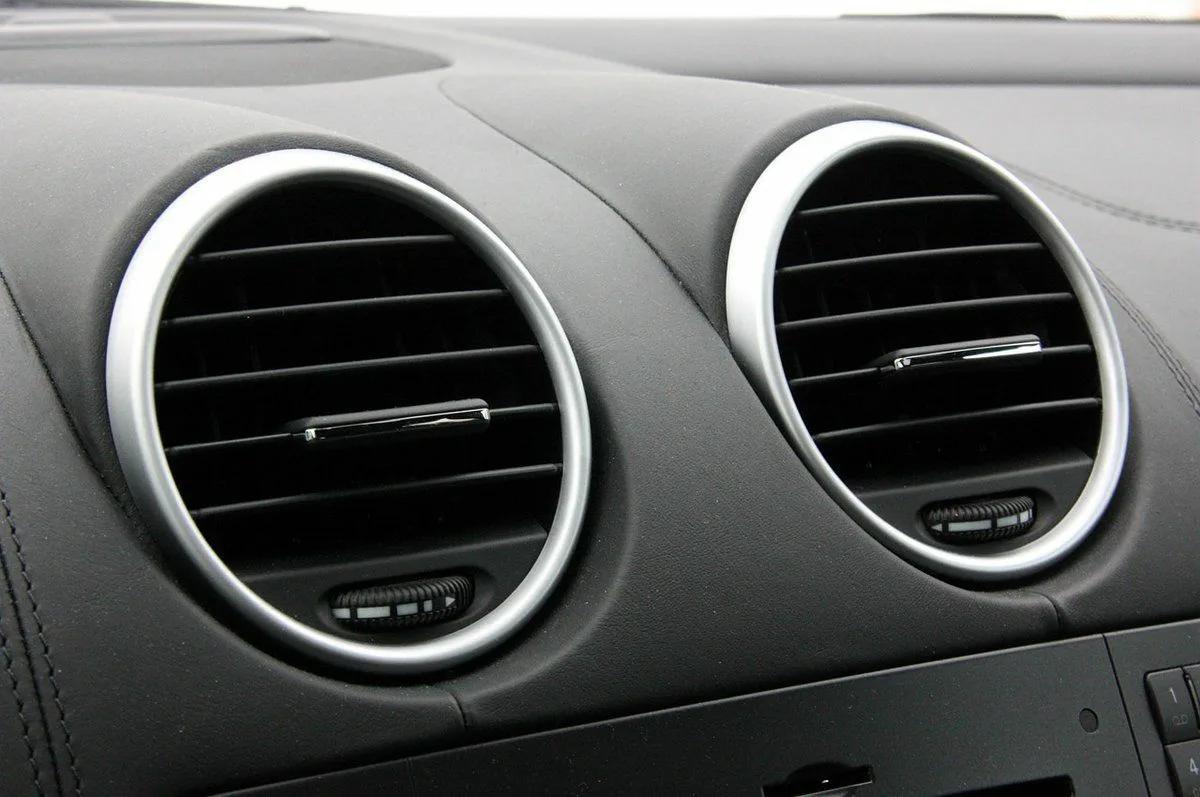
تعمل أنظمة مجاري الهواء في السيارات على توجيه الهواء الساخن أو البارد عبر نظام التدفئة والتهوية وتكييف الهواء (HVAC) في السيارة، مما يساعد على الحفاظ على راحة المقصورة وتوزيع تدفق الهواء والتحكم في التهوية داخل مناطق المقصورة المختلفة. وبحسب تصميم السيارة، يمكن تركيب مجاري الهواء خلف لوحة القيادة أو داخل الكونسول الوسطي أو أسفل المقاعد أو على امتداد أجزاء أخرى من الهيكل الداخلي.
يوفر التشكيل الحراري أحد خيارات التصنيع لبعض مكونات مجاري الهواء في السيارات المصنوعة من الصفائح البلاستيكية الحرارية. فمن خلال تسخين صفيحة بلاستيكية وتشكيلها على قالب، يمكن للمصنعين إنتاج أجزاء خفيفة الوزن من مجاري الهواء ذات محيطات محددة وانحناءات مدمجة وأشكال هندسية تتناسب مع مساحة التركيب المتاحة. كما يمكن لهذه العملية دعم التصاميم المخصصة وأحجام الإنتاج المختلفة، وفقًا لتركيب المكون ومتطلبات الأداء.
بالنسبة إلى موردي قطاع السيارات الذين يقيّمون طرق إنتاج مجاري الهواء، يعتمد اختيار حل التشكيل الحراري المناسب على الشكل الهندسي لمجرى الهواء وخصائص المواد وتفاوتات الأبعاد ومتطلبات تدفق الهواء وتصميم القالب وأهداف الإنتاج السنوية. ويساعد فهم هذه العوامل المصنعين على تحديد مدى ملاءمة التشكيل الحراري لمكونات مجاري الهواء لديهم، وكيفية إعداد عملية إنتاج فعالة.
كيف يُستخدم التشكيل الحراري لتصنيع مجاري الهواء في السيارات؟
يُستخدم التشكيل الحراري لتصنيع بعض مجاري الهواء في السيارات عن طريق تسخين صفيحة من البلاستيك الحراري حتى تصبح قابلة للتشكيل، ثم تشكيلها فوق قالب أو داخله باستخدام التفريغ الهوائي أو الضغط أو المساعدة الميكانيكية، وبعد ذلك تبريدها قبل إخراجها. ثم يُشذّب المكون المشكّل ويُفحص. وبحسب تصميم مجرى الهواء، قد تكون هناك حاجة إلى عمليات إضافية مثل الوصل أو الإحكام أو الثقب أو التجميع.
تناسب هذه العملية بعض ألواح مجاري الهواء وممرات الهواء المشكّلة وأغطية المجاري والأجزاء الانتقالية وغيرها من المكونات المصنوعة من الصفائح البلاستيكية. ويعتمد الاختيار بين التشكيل الحراري والقولبة بالحقن والقولبة بالنفخ وطرق التصنيع الأخرى على المقطع العرضي لمجرى الهواء وسُمك الجدار ودرجة التعقيد ومتطلبات إحكام الهواء وحجم الإنتاج.
ما هو التشكيل الحراري لمجاري الهواء في السيارات؟
التشكيل الحراري هو عملية لتصنيع المنتجات البلاستيكية، حيث تُسخّن صفيحة من البلاستيك الحراري إلى درجة حرارة مناسبة للتشكيل، ثم تُشكّل باستخدام قالب. ويمكن أن يساعد ضغط التفريغ الهوائي أو الهواء المضغوط أو القوالب الميكانيكية المساعدة أو مزيج من هذه الطرق على جعل الصفيحة اللينة تتخذ الشكل الهندسي المطلوب. وبعد ذلك تُبرّد المادة للحفاظ على شكلها.
في تطبيقات مجاري الهواء بالسيارات، يمكن للتشكيل الحراري إنتاج مكونات ذات أسطح منحنية وأجزاء غائرة وحواف بارزة وأضلاع وخصائص أخرى يدعمها القالب وعملية التشكيل. وقد يعمل الجزء الناتج كمقطع من قناة لتوزيع الهواء، أو كمكون يتم وصله بأجزاء أخرى مصبوبة أو مشكلة لتكوين مجموعة كاملة من مجاري الهواء.
على عكس القولبة بالحقن، التي يتم فيها تشكيل الجزء عن طريق حقن البلاستيك المنصهر داخل قالب مغلق، يبدأ التشكيل الحراري بصفيحة مصنّعة مسبقًا. ويؤثر هذا الاختلاف في تصميم القالب وتوزيع المواد وعمليات التشطيب وزمن دورة الإنتاج وأنواع الأشكال الهندسية التي يمكن تصنيعها بتكلفة اقتصادية.
ليست جميع مجاري الهواء في السيارات مناسبة للتشكيل الحراري. فقد تكون مجاري الهواء الصغيرة ذات الممرات الداخلية المعقدة أو الموصلات المدمجة الدقيقة أو الخصائص ثلاثية الأبعاد المتعددة أكثر ملاءمة للقولبة بالحقن أو لعملية تصنيع أخرى. لذلك، ينبغي للمصنعين تقييم التصميم الفعلي للجزء قبل اختيار المعدات.
لماذا يستخدم مصنعو السيارات التشكيل الحراري لتصنيع مجاري الهواء؟
يجب أن تتناسب مكونات مجاري الهواء في السيارات مع المساحات الداخلية المحدودة، مع الحفاظ على مسارات تدفق الهواء المصممة لها. ويمكن أن يوفر التشكيل الحراري العديد من المزايا التصنيعية عندما يكون الشكل الهندسي للمكون متوافقًا مع التشكيل باستخدام الصفائح البلاستيكية.
تصنيع مكونات بلاستيكية خفيفة الوزن
يواصل مصنعو السيارات تقييم وزن المكونات لأنه يؤثر في كفاءة السيارة واستهلاك المواد وتصميم التجميع. ويمكن لمجاري الهواء المصنوعة من البلاستيك الحراري أن تحل محل البدائل الأثقل وزنًا في التطبيقات المناسبة، مع العلم أن الوزن النهائي يعتمد على نوع الراتنج المختار وسُمك الجدار والشكل الهندسي ومتطلبات التدعيم.
يمكن للتشكيل الحراري إنتاج ألواح وأجزاء من مجاري الهواء ذات أشكال محددة دون الحاجة إلى تشغيل المكون بالكامل من مادة صلبة. وينبغي تحسين اختيار المواد وتوزيع السُمك لتحقيق الصلابة المطلوبة دون إضافة وزن غير ضروري.
مرونة الشكل الهندسي لمجاري الهواء وتكييف التصميم
يجب أن تتوافق أنظمة التدفئة والتهوية وتكييف الهواء في السيارات مع هياكل لوحة القيادة ولوحات العدادات والوحدات الإلكترونية وضفائر الأسلاك والمكونات الأخرى. لذلك، تحتاج مجاري الهواء إلى انحناءات وانتقالات وخصائص تثبيت ونقاط توصيل مصممة بعناية.
يمكن للتشكيل الحراري دعم مجموعة متنوعة من الأسطح المنحنية والمحددة المحيط. وقد تكون تعديلات القالب أيضًا أكثر عملية من تطوير قوالب جديدة بالكامل لبعض تغييرات التصميم، وذلك بحسب تركيب القالب ومدى التعديلات المطلوبة.
ومع ذلك، للعملية حدود هندسية. فقد تؤدي أعماق السحب الكبيرة والزوايا الحادة والقنوات الضيقة والتجاويف السفلية المعقدة إلى صعوبات في التشكيل، أو تتطلب خصائص إضافية في القالب وعمليات تجميع ثانوية.
اعتبارات القوالب لأحجام الإنتاج المختلفة
قد يكون التشكيل الحراري خيارًا مناسبًا لتطوير النماذج الأولية والإنتاج التجريبي ومكونات سوق ما بعد البيع وبعض برامج الإنتاج التي تكون فيها تكاليف القوالب والمعالجة منافسة للطرق البديلة.
تعتمد اقتصاديات القوالب على حجم الجزء ومادة القالب وجودة تشطيب السطح ومتطلبات التسخين ومستوى الأتمتة والإنتاج المتوقع. وقد توفر القولبة بالحقن تكلفة أفضل للوحدة في بعض المكونات ذات أحجام الإنتاج الكبيرة، خاصةً عندما يتضمن التصميم خصائص مدمجة معقدة.
ينبغي للمصنعين مقارنة إجمالي تكاليف الإنتاج بدلًا من افتراض أن إحدى العمليات أقل تكلفة دائمًا.
التكامل مع أنظمة الإنتاج الحالية
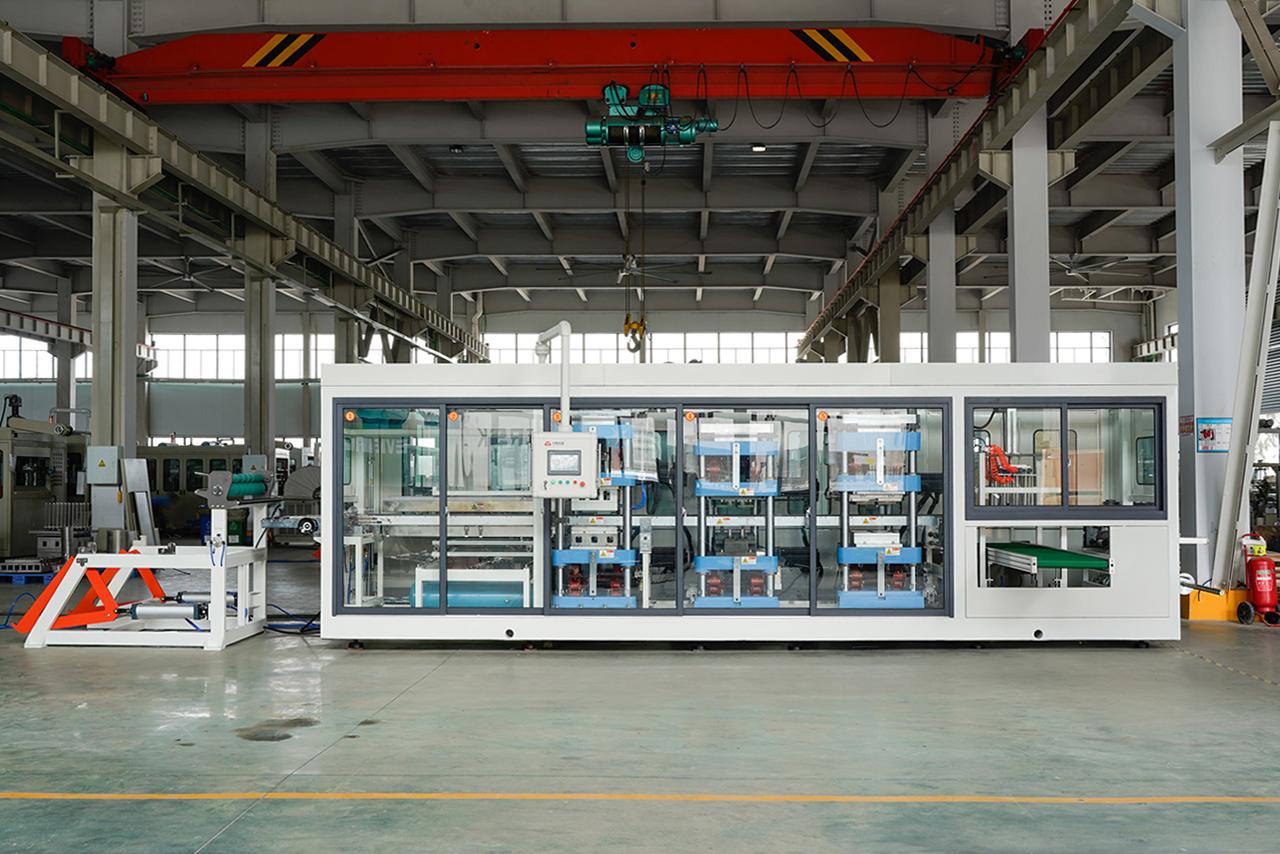
يمكن تهيئة آلة التشكيل الحراري لتشمل تحميل الصفائح والتسخين والتشكيل والتبريد والتفريغ والتشذيب والفحص. وبحسب حجم الإنتاج المطلوب، يمكن للمصنعين اختيار أنظمة مناولة يدوية أو شبه آلية أو آلية بالكامل.
يمكن أن يساعد التكامل مع أنظمة الإنتاج الحالية على تقليل مناولة المواد وتحسين اتساق العملية. وينبغي أن يراعي تصميم المعدات تغييرات القوالب ومحطات التشذيب وإزالة الخردة وإمكانية وصول المشغلين ومتطلبات الفحص.
مكونات مجاري الهواء في السيارات المناسبة للتشكيل الحراري
تعتمد ملاءمة التشكيل الحراري على الشكل الهندسي لكل جزء ووظيفته. فبعض مكونات مجاري الهواء مناسبة تمامًا للتشكيل باستخدام الصفائح البلاستيكية، بينما تتطلب مكونات أخرى عمليات بديلة أو مزيجًا من طرق التصنيع.
| مكون مجرى الهواء في السيارة | تطبيقات التشكيل الحراري المحتملة | الاعتبار التصميمي الرئيسي |
|---|---|---|
| ألواح مجاري الهواء لنظام HVAC | ألواح مشكلة تكوّن جزءًا من ممر الهواء | دقة المحيط وواجهات الوصل |
| أجزاء قنوات توزيع الهواء | أجزاء مشكلة يتم تجميعها لتكوين مجرى هواء | اتساق المقطع العرضي وتدفق الهواء |
| مكونات ممرات الهواء في لوحة القيادة | أجزاء محددة المحيط تمر خلف لوحة العدادات | قيود المساحة ونقاط التثبيت |
| أجزاء مجاري الهواء أسفل المقاعد | قنوات مشكلة منخفضة الارتفاع | مساحة التركيب والمتانة الميكانيكية |
| أغطية مجاري الهواء | ألواح واقية أو مغلقة | الملاءمة والصلابة وجودة السطح |
| الأجزاء الانتقالية | مكونات تصل بين أشكال مختلفة من مجاري الهواء | سلاسة الانتقالات والتحكم في الأبعاد |
| هياكل تهوية مخصصة | أغلفة أو أغطية مشكلة من الصفائح عندما يسمح الشكل الهندسي بذلك | عمق السحب والحواف البارزة وتصميم التجميع |
هذه التطبيقات أمثلة وليست قائمة شاملة بجميع الأجزاء القابلة للتشكيل الحراري. فقد تجمع مجموعة مجاري الهواء الكاملة بين أجزاء مشكلة حراريًا وموصلات مصبوبة بالحقن وخراطيم مرنة وأختام ومكونات أخرى.
المواد المستخدمة في مجاري الهواء المشكلة حراريًا للسيارات
يؤثر اختيار المواد في قابلية التشكيل والصلابة ومقاومة درجات الحرارة والتوافق الكيميائي وخصائص الضوضاء والمتانة والتكلفة. ويجب أن يلبي الراتنج متطلبات الموقع المخصص له داخل السيارة.
البولي بروبيلين (PP)
يُستخدم البولي بروبيلين في العديد من مكونات السيارات الداخلية وأنظمة إدارة الهواء نظرًا لانخفاض كثافته ومقاومته الكيميائية وتوافره بدرجات مختلفة. ويمكن تشكيل بعض تركيبات صفائح البولي بروبيلين حراريًا لإنتاج ألواح مناسبة لمجاري الهواء وأجزاء أخرى ذات أشكال محددة.
يعتمد أداؤه على الدرجة والإضافات وتركيب الصفيحة وظروف المعالجة. وينبغي للمصنعين التحقق من مقاومة الحرارة والصلابة وأداء مقاومة الصدمات وثبات الأبعاد في ظروف التشغيل المستهدفة.
أكريلونيتريل بوتادين ستايرين (ABS)
يوفر ABS مزيجًا مناسبًا من الصلابة وأداء مقاومة الصدمات وجودة السطح في الدرجات المناسبة. ويمكن أخذه في الاعتبار لبعض الهياكل والأغطية والمكونات المرتبطة بمجاري الهواء التي تكون حدود مقاومته لدرجات الحرارة والعوامل البيئية مقبولة فيها.
نظرًا إلى أن مكونات أنظمة التدفئة والتهوية وتكييف الهواء في السيارات قد تتعرض للهواء الساخن والبارد والاهتزاز والتغيرات المتكررة في درجات الحرارة، يجب التحقق من توافق درجة ABS المختارة مع بيئة تشغيل المكون.
البولي كربونات (PC) ومخاليط البولي كربونات
يمكن أخذ البولي كربونات وبعض مخاليطه في الاعتبار عندما يتطلب التطبيق خصائص معينة لمقاومة الصدمات أو الحرارة. وتعتمد ملاءمتها على التركيبة المحددة وظروف التشكيل والتكلفة المستهدفة وبيئة التشغيل.
ولا تُعد هذه المواد بالضرورة أفضل من البولي بروبيلين أو ABS. وينبغي للفريق الهندسي مقارنة الخصائص الميكانيكية المطلوبة وسلوك المعالجة قبل اختيار مادة الصفيحة.
اللدائن الحرارية المرنة والمواد المرنة
يمكن لبعض أنواع اللدائن الحرارية المرنة (TPE) توفير المرونة للمكونات التي تحتاج إلى أجزاء قابلة للانضغاط أو خصائص إحكام محددة. ومع ذلك، تختلف الصلابة ومقاومة الحرارة وسلوك الزحف وخصائص التشكيل اختلافًا كبيرًا بين التركيبات المختلفة.
قد يتطلب جزء مجرى الهواء المرن اعتبارات تصميم ومعالجة مختلفة عن تلك المطلوبة للوح مجرى هواء صلب. وينبغي التأكد من توافق المادة من خلال الاختبارات بدلًا من الاعتماد على التصنيف العام للراتنج.
مقارنة اختيار المواد
| المادة | المزايا المحتملة | النقاط التي ينبغي تقييمها |
|---|---|---|
| PP | كثافة منخفضة ومقاومة كيميائية واستخدام واسع في قطاع السيارات | مقاومة الحرارة والصلابة والانكماش وأداء مقاومة الصدمات |
| ABS | الصلابة وخصائص مقاومة الصدمات وتشطيب السطح | حدود درجات الحرارة والتعرض للمواد الكيميائية ومدى ملاءمة الدرجة |
| PC أو مخاليط PC | تحسينات محتملة في أداء مقاومة الصدمات والحرارة | التكلفة ونطاق التشكيل والتوافق البيئي والدرجة |
| درجات مختارة من TPE | المرونة والسلوك القابل للانضغاط | الزحف وثبات الأبعاد ومقاومة الحرارة ومتطلبات الإحكام |
عند اختيار مواد مجاري الهواء في السيارات، ينبغي مراعاة بيئة التشغيل بالكامل، بما في ذلك دورات تغير درجات الحرارة والتعرض لمواد التنظيف والاهتزاز والتقادم وأي مواصفات ذات صلة صادرة عن الشركة المصنعة للمعدات الأصلية (OEM).
عملية التشكيل الحراري لتصنيع مجاري الهواء في السيارات
تبدأ عملية التصنيع المتسقة بمواصفات الجزء، وتستمر عبر تجهيز الصفائح والتشكيل والتشطيب والفحص. وتؤثر كل مرحلة في جودة مجرى الهواء النهائي.
1. تصميم مجرى الهواء وتطوير القالب
تبدأ العملية بنموذج ثلاثي الأبعاد أو رسم هندسي يحدد شكل مجرى الهواء وأبعاده ومتطلبات سُمك الجدار والواجهات وخصائص التثبيت.
ينبغي لمهندسي التصميم تقييم زوايا السحب وأنصاف أقطار الزوايا وعمق السحب وتمدد المواد ومواقع خطوط التشذيب. وقد يحتاج التصميم الهندسي الذي يسهل تصنيعه بالقولبة بالحقن إلى تعديلات قبل أن يمكن تشكيله بنجاح من صفيحة مسطحة.
يجب أن يراعي القالب أيضًا انكماش المادة وسلوك التبريد وتشطيب السطح وأي وصلات للتفريغ الهوائي أو الضغط. ويمكن للنماذج الأولية وتجارب التشكيل الكشف عن المناطق التي تتمدد فيها الصفيحة بشكل مفرط أو لا تتمكن من إعادة إنتاج المحيط المطلوب.
2. تجهيز صفائح البلاستيك الحراري
يتم فحص الصفيحة البلاستيكية المختارة للتأكد من اتساق السُمك وخلو السطح من العيوب والتلوث ومدى ملاءمتها لعملية التشكيل.
يجب أن تتوافق أبعاد الصفيحة وموضعها مع مساحة التشكيل في الآلة ونظام التثبيت. وعندما تكون المادة حساسة للرطوبة أو تخضع لمتطلبات تخزين محددة، ينبغي اتباع تعليمات المناولة الصادرة عن المورد.
تساعد جودة المواد الواردة واتساقها على تقليل التفاوت في سلوك التشكيل وأبعاد الجزء النهائي.
3. تسخين الصفيحة
تُسخّن الصفيحة حتى تصل إلى نطاق درجات الحرارة المناسب للمادة المختارة. وقد تستخدم أنظمة التسخين عناصر الأشعة تحت الحمراء أو السخانات الخزفية أو تكوينات أخرى مصممة لتناسب الآلة ونوع الصفيحة.
يُعد التسخين المتجانس أمرًا مهمًا لأن مناطق الصفيحة المختلفة تتمدد بمعدلات مختلفة أثناء التشكيل. فإذا كانت إحدى المناطق باردة جدًا، فقد تقاوم التشكيل أو تتسبب في عيوب سطحية. وإذا تعرضت منطقة أخرى لحرارة مفرطة، فقد تترهل المادة بشكل زائد أو تصبح رقيقة أو تتدهور خصائصها.
ينبغي تحديد وقت التسخين وإعدادات درجة الحرارة من خلال التجارب التي تستخدم درجة الصفيحة وسُمكها ولونها وتكوين الآلة الفعلي.
4. التشكيل باستخدام القالب
بعد وصول الصفيحة إلى نطاق التشكيل المناسب، يتم نقلها لتلامس القالب. ويستخدم التشكيل بالتفريغ الهوائي ضغطًا منخفضًا لسحب الصفيحة نحو سطح القالب. أما التشكيل بالضغط فيستخدم الهواء المضغوط للمساعدة على تشكيل المادة، بينما يستخدم التشكيل بمساعدة القابس أداة ميكانيكية لتحسين توزيع المادة في بعض الأشكال الهندسية.
تعتمد الطريقة المناسبة على تفاصيل السطح المطلوبة وعمق السحب وتفاوتات الأبعاد وخصائص المادة.
بالنسبة إلى مجاري الهواء في السيارات، ينبغي أن يدعم تصميم القالب المقطع العرضي المطلوب وهندسة الوصلات. وقد تتطلب الخصائص التي تؤدي إلى تمدد مفرط أو احتجاز الهواء إجراء تعديلات على القالب أو فتحات التهوية أو منحنى التسخين أو تسلسل التشكيل.
5. التبريد وإخراج الجزء
بعد التشكيل، يجب تبريد البلاستيك بدرجة كافية حتى يحتفظ بشكله أثناء الإزالة. وقد يتم التبريد عبر القالب أو من خلال تدوير الهواء بشكل متحكم فيه أو باستخدام ترتيبات أخرى مناسبة للآلة والمكون.
قد تؤدي إزالة الجزء قبل استقراره إلى حدوث التواء أو تشوه أو تغيرات في الأبعاد. ومن ناحية أخرى، قد تؤدي فترات التبريد الطويلة بشكل مفرط إلى تقليل الإنتاج.
ينبغي أن تحقق العملية توازنًا بين وقت التبريد وثبات الأبعاد والسلوك الحراري للمادة.
6. التشذيب والعمليات الثانوية
غالبًا ما تحتوي الصفيحة المشكلة على مواد زائدة حول المكون. وتعمل عملية التشذيب على إزالة هذه المواد وتحديد الشكل النهائي والفتحات وحواف التوصيل.
وبحسب التصميم، قد تشمل العمليات الإضافية الثقب أو التشغيل الآلي أو وصل نصفي جزأين مشكلين أو تركيب الموصلات أو إضافة الأختام. ويمكن تنفيذ التشذيب يدويًا أو باستخدام تجهيزات تثبيت أو التحكم الرقمي بالحاسوب (CNC) أو دمجه في خط إنتاج آلي.
تكتسب دقة التشذيب أهمية خاصة عند أسطح التلامس، حيث قد تؤثر الفجوات أو عدم المحاذاة في التجميع وأداء تدفق الهواء.
7. الفحص والاختبارات الوظيفية
ينبغي فحص مكونات مجاري الهواء النهائية ومقارنتها بالرسم الهندسي ومتطلبات الأداء. وقد يشمل الفحص قياس الأبعاد والفحص البصري ورسم خرائط السُمك والتحقق من الملاءمة وتجارب التجميع.
وعند الاقتضاء، يمكن للاختبارات الوظيفية تقييم التسرب ومقاومة تدفق الهواء وفقدان الضغط أو غير ذلك من الخصائص الخاصة بالتطبيق. وينبغي أن تستند طريقة الاختبار الفعلية وحدود القبول إلى مواصفات المكون أو متطلبات العميل.
يساعد توثيق عملية الفحص المصنعين على تحديد العيوب المتكررة وضبط معلمات التسخين أو التشكيل أو التبريد أو التشذيب.
التشكيل بالتفريغ الهوائي مقابل التشكيل بالضغط لمجاري الهواء في السيارات
يُستخدم كل من التشكيل بالتفريغ الهوائي والتشكيل بالضغط لتشكيل الصفائح البلاستيكية الحرارية، لكنهما لا يحققان نتائج متطابقة في جميع التطبيقات.
يعتمد التشكيل بالتفريغ الهوائي على فرق الضغط لسحب الصفيحة الساخنة نحو القالب. أما التشكيل بالضغط فيضيف الهواء المضغوط لزيادة القوة المؤثرة على الصفيحة. وتعتمد الطريقة الأفضل على المادة وتصميم القالب وتفاصيل السطح المطلوبة والشكل الهندسي وأهداف الإنتاج.
| عامل المقارنة | التشكيل بالتفريغ الهوائي | التشكيل بالضغط |
|---|---|---|
| آلية التشكيل | يسحب التفريغ الهوائي الصفيحة نحو القالب | يساعد الهواء المضغوط على جعل الصفيحة تتطابق مع القالب |
| تفاصيل السطح | مناسب للعديد من المحيطات الوظيفية | يمكن أن يدعم إنتاج تفاصيل أدق عندما تسمح المادة والقالب بذلك |
| تكوين المعدات | يتطلب نظامًا مناسبًا لتوليد التفريغ الهوائي والتحكم فيه | يتطلب قدرة على التشكيل بالضغط بالإضافة إلى أدوات التحكم المناسبة في عملية التشكيل |
| متطلبات القوالب | تعتمد على الشكل الهندسي للجزء وتركيب القالب | قد تتطلب قوالب مصممة لتحمل الضغط المطبق |
| ملاءمة التطبيقات | مناسب للعديد من الأجزاء المشكلة ذات الأشكال الهندسية البسيطة نسبيًا | يستحق التقييم عند الحاجة إلى تفاصيل أكثر دقة أو إعادة إنتاج أكثر تطلبًا للسطح |
| اعتبارات التكلفة | تعتمد على الآلة والقوالب ومتطلبات دورة الإنتاج | قد يتطلب تكاليف إضافية للمعدات والقوالب |
لا تضمن أي من الطريقتين تلقائيًا الحصول على سُمك جدار متجانس أو أبعاد دقيقة أو مجاري هواء خالية من التسرب. فهذه النتائج تعتمد على العملية بالكامل، بما في ذلك خصائص الصفيحة والتسخين وهندسة القالب ومعلمات التشكيل والتبريد والتشطيب.
التشكيل الحراري مقابل القولبة بالحقن لمجاري الهواء في السيارات
يلبي التشكيل الحراري والقولبة بالحقن احتياجات تصنيع مختلفة. ويمكن أن تساعد المقارنة بينهما في مرحلة مبكرة من عملية التصميم على تجنب اختيار معدات لا تتناسب مع المكون.
| العامل | التشكيل الحراري | القولبة بالحقن |
|---|---|---|
| المادة الأولية | صفيحة من البلاستيك الحراري | راتنج بلاستيكي، عادةً على شكل حبيبات |
| طريقة التشكيل | تشكيل صفيحة ساخنة على قالب | حقن البلاستيك المنصهر داخل قالب مغلق |
| اقتصاديات القوالب | قد يكون مناسبًا لبعض التصاميم وأحجام الإنتاج | قد تكون تكاليف القوالب أعلى، لكن يمكن تعويضها من خلال عمليات الإنتاج الكبيرة |
| الشكل الهندسي | مناسب للمحيطات المصنوعة من الصفائح والأغلفة المشكلة | يمكنه إنتاج خصائص مدمجة معقدة ضمن حدود العملية |
| سُمك الجدار | يتغير وفقًا لتمدد الصفيحة | يمكن التحكم فيه من خلال تصميم الجزء والقالب وعمليات التعبئة والمعالجة |
| العمليات الثانوية | غالبًا ما يكون التشذيب مطلوبًا، وقد تكون هناك حاجة إلى الوصل | قد يلزم إزالة البوابات والقنوات، ويعتمد التجميع على التصميم |
| معدل الإنتاج | يعتمد على التسخين والتشكيل والتبريد والتشطيب | غالبًا ما يكون مناسبًا للإنتاج المتكرر بكميات كبيرة |
| التطبيقات الأنسب | ألواح وأغلفة وقنوات وأجزاء مخصصة مشكلة مختارة | مجاري الهواء المعقدة والموصلات المدمجة والمكونات ذات الإنتاج الكبير |
بالنسبة إلى مجرى هواء يتطلب ممرات داخلية معقدة أو عددًا كبيرًا من الخصائص المدمجة، قد تكون القولبة بالحقن الخيار الأكثر عملية. وقد يكون التشكيل الحراري مناسبًا للأشكال الهندسية الأبسط المصنوعة من الصفائح أو الأجزاء المشكلة الأكبر حجمًا أو المكونات التي تكون فيها تكاليف القوالب واقتصاديات الإنتاج ملائمة.
ينبغي أن تشمل مقارنة التكاليف القوالب والاستثمار في الآلات والعمالة وزمن الدورة واستخدام المواد والخردة والتشذيب والوصل والفحص والصيانة.
كيفية اختيار معدات التشكيل الحراري لتصنيع مجاري الهواء في السيارات
يبدأ اختيار المعدات بالجزء نفسه وليس بالسعة المعلنة للآلة. ويجب أن يكون النظام المناسب قادرًا على التعامل مع مادة الصفيحة ومساحة التشكيل وهندسة القالب والجودة المطلوبة وحجم الإنتاج المتوقع.
مساحة التشكيل وسعة الآلة
يجب أن تستوعب مساحة التشكيل القابلة للاستخدام في الآلة حجم الصفيحة وتخطيط الجزء أو الأجزاء على الصفيحة. كما يجب أن يتناسب نظام التثبيت وواجهة القالب مع القوالب المخطط استخدامها.
بالنسبة إلى مكونات مجاري الهواء الأكبر حجمًا، ينبغي للمصنعين التحقق من عمق التشكيل المتاح والخلوص حول القالب ومساحة التحميل وطريقة إزالة الأجزاء.
نظام التسخين والتحكم في درجة الحرارة
ينبغي أن يوفر نظام التسخين منحنى درجة حرارة يمكن التحكم فيه عبر الصفيحة. وقد تتطلب المواد المختلفة وسماكات الصفائح المختلفة ترتيبات تسخين وإعدادات دورة متنوعة.
يمكن أن تساعد مناطق التسخين المستقلة المشغلين على ضبط توزيع الحرارة بما يتناسب مع الشكل الهندسي. ومع ذلك، يعتمد الأداء الفعلي على ترتيب السخانات وأنظمة التحكم وموضع الصفيحة والتحقق من صحة العملية.
التشكيل بالتفريغ الهوائي والضغط والتشكيل بمساعدة القابس
ينبغي أن توفر الآلة طريقة التشكيل التي يتطلبها الجزء. وبحسب التطبيق، قد يشمل ذلك التشكيل بالتفريغ الهوائي أو التشكيل بالضغط أو المساعدة الميكانيكية بالقابس أو مزيجًا من هذه التقنيات.
ينبغي للمصنعين التأكد من نطاق التشغيل المتاح وقابلية تكرار التحكم وتوافق القالب ومتطلبات الخدمة قبل شراء المعدات.
الأتمتة ومعدل الإنتاج
قد تشمل خيارات الأتمتة تحميل الصفائح وتحريك القالب وتفريغ الأجزاء والتشذيب والتكديس ومراقبة الإنتاج. ويمكن لهذه الخصائص تقليل المناولة المتكررة وتحسين اتساق العملية عند تهيئتها بما يتناسب مع المكون.
ينبغي تقييم الطاقة الإنتاجية باستخدام دورة الإنتاج الكاملة، وليس مرحلة التشكيل وحدها. فالتسخين والتبريد والتشذيب والفحص وتغيير القوالب والتجميع في المراحل اللاحقة كلها عوامل قد تحد من الإنتاج الفعلي.
تغيير القوالب وتنوع المنتجات
قد يحتاج الموردون الذين يصنعون عدة تصاميم لمجاري الهواء إلى تغيير القوالب بشكل متكرر. وينبغي أن تتيح المعدات سهولة الوصول لتركيب القوالب وتثبيتها بإحكام وإعدادها بشكل متكرر ومتسق.
إذا تضمن برنامج الإنتاج مواد أو سماكات مختلفة للصفائح، فينبغي أن يدعم نظام التحكم وترتيب التسخين تعديلات المعالجة المطلوبة.
الصيانة والتدريب والدعم الفني
ينبغي أن تشمل اعتبارات شراء الآلة أيضًا قطع الغيار وإمكانية الوصول إلى خدمات الصيانة وتدريب المشغلين ومتطلبات الصيانة والدعم الفني. وتؤثر هذه العوامل في تكاليف التشغيل على المدى الطويل واستمرارية الإنتاج.
قبل الالتزام بشراء آلة، ينبغي للمصنعين تزويد المورد برسومات تمثيلية للأجزاء ومواصفات المواد وأهداف الإنتاج ومتطلبات الجودة. ويمكن أن تساعد تجربة تشكيل عينة على التحقق مما إذا كانت المعدات المقترحة تلبي احتياجات التطبيق الفعلية.
عيوب التشكيل الحراري الشائعة في مجاري الهواء بالسيارات
يمكن أن تؤثر العيوب في مكونات مجاري الهواء المشكلة حراريًا في التجميع والأبعاد والمظهر السطحي والأداء الوظيفي. وينبغي التحقيق في أسبابها بشكل منهجي بدلًا من تصحيحها من خلال تغييرات منفردة في المعلمات.
عدم انتظام سُمك الجدار
قد ينتج عدم انتظام السُمك عن التسخين غير المتجانس أو التمدد الموضعي المفرط أو هندسة القالب غير المناسبة أو عدم كفاية توزيع المادة.
تشمل التدابير التصحيحية المحتملة ضبط مناطق التسخين ومراجعة نسبة السحب وتعديل أنصاف أقطار الزوايا وتقييم استخدام القابس المساعد عند الاقتضاء. ويمكن أن تساعد قياسات السُمك في مناطق تمثيلية على تحديد المواضع التي تتمدد فيها المادة بشكل مفرط.
التجاعيد والتشابك السطحي
قد تحدث التجاعيد أو مناطق التشابك عندما تطوى المادة أو تتجسر بين خصائص القالب المتقاربة بدلًا من اتباع السطح المقصود.
تشمل الأسباب المحتملة وضع الصفيحة بشكل غير مناسب أو وجود ارتخاء مفرط في المادة أو التسخين غير الصحيح أو سوء هندسة القالب. وقد تساعد التغييرات في تخطيط القالب أو تثبيت الصفيحة أو منحنى التسخين أو تسلسل التشكيل على تقليل المشكلة.
الالتواء والتشوه في الأبعاد
قد يحدث الالتواء عندما يبرد الجزء بشكل غير متجانس أو يتم إخراجه قبل استقراره أو يتعرض لإجهادات متبقية أثناء التشكيل.
يمكن للمصنعين مراجعة درجة حرارة القالب ووقت التبريد ودعم الجزء واتساق دورة التشكيل. وينبغي أخذ القياسات بعد وصول الجزء إلى حالة فحص محددة وقابلة للتكرار.
ضعف إعادة إنتاج تفاصيل السطح
قد تنتج عيوب السطح عن التلوث أو تشطيب القالب غير المناسب أو عدم كفاية تسخين الصفيحة أو احتجاز الهواء أو عدم اتساق جودة المادة.
يمكن أن تساعد المحافظة على نظافة القوالب والتحقق من حالة الصفيحة وفحص فتحات تهوية القالب على تحسين إعادة إنتاج تفاصيل السطح. وينبغي تحديد جودة السطح المطلوبة وفقًا لوظيفة المكون ومدى ظهوره.
التسرب عند الوصلات أو نقاط التوصيل
قد تكون أبعاد الجزء المشكل حراريًا صحيحة، ومع ذلك يحدث تسرب عند تجميعه ضمن مجرى هواء كامل. وقد ينشأ التسرب عن سوء التشذيب أو عدم محاذاة أسطح التلامس أو عدم ملاءمة الأختام أو عدم اتساق عملية الوصل.
قد يتطلب الحل تطبيق ضوابط أكثر دقة للأبعاد أو تعديل تجهيزات التثبيت أو تحسين تصميم الإحكام أو اعتماد عملية وصل تم التحقق من صحتها. ويُعد الاختبار الوظيفي لمجرى الهواء المجمع أكثر إفادة من الاعتماد على الفحص البصري وحده.
متطلبات الجودة لمجاري الهواء المشكلة حراريًا في السيارات
ينبغي تحديد متطلبات الجودة استنادًا إلى الرسم الهندسي للمكون وبرنامج السيارة ومواصفات العميل. فالمظهر الجيد للجزء وحده لا يثبت أنه سيعمل بشكل صحيح ضمن نظام HVAC.
يتحقق فحص الأبعاد من الشكل العام لمجرى الهواء وواجهات التوصيل ومواضع التثبيت ومدى ملاءمته للمساحة المتاحة داخل السيارة. ويساعد فحص السُمك على تحديد التمدد المفرط أو مناطق الضعف الموضعية.
قد يشمل التقييم الوظيفي قياس تدفق الهواء وفقدان الضغط واختبار التسرب ومقاومة الاهتزاز ودورات تغير درجات الحرارة، عندما يتطلب التطبيق ذلك. وقد تشمل اختبارات المواد أداء مقاومة الصدمات والتقادم والتعرض للمواد الكيميائية والرائحة والانبعاثات إذا كانت هذه الخصائص محددة ضمن المواصفات.
تعتمد خطة الاختبار المناسبة على موقع مجرى الهواء وظروف التشغيل والالتزامات التنظيمية ومتطلبات الشركة المصنعة للمعدات الأصلية (OEM). وينبغي للمصنعين تجنب تطبيق حدود قبول عامة عندما يحدد العميل معايير خاصة.
بالنسبة إلى المكونات الموجودة في جانب السائق أو الراكب بالقرب من مناطق القدمين، ينبغي أيضًا فحص المجموعة الكاملة للتأكد من وجود خلوص كافٍ بينها وبين الدواسات والأسلاك والأجزاء المتحركة والمعدات القريبة الأخرى. كما يجب أن تتوافق خصائص التثبيت والتركيب مع متطلبات السيارة.
تحسين كفاءة إنتاج مجاري الهواء بالتشكيل الحراري
تعتمد كفاءة الإنتاج على نظام التصنيع بالكامل وليس على إعداد واحد في الآلة.
يمكن أن يقلل منحنى التسخين المستقر من تفاوت التشكيل والحاجة إلى إعادة العمل. كما يمكن أن يحسن تصميم القالب المناسب توزيع المادة ويقلل عمليات التشذيب الصعبة. ويمكن للتبريد المحسّن تقصير دورة الإنتاج مع الحفاظ على ثبات الأبعاد.
يمكن أن يؤدي ترتيب المواد وتخطيط الصفائح إلى تحسين الاستفادة من المواد، خاصةً عندما يمكن تشكيل عدة مكونات من صفيحة واحدة. ومع ذلك، يجب أن يحافظ التخطيط على مساحات تثبيت كافية وألا يؤثر سلبًا في جودة تشكيل الجزء.
قد تقلل الأتمتة وقت المناولة وتحسن قابلية التكرار، لكن ينبغي اختيارها بما يتناسب مع حجم الإنتاج ومزيج المنتجات. فقد لا يكون خط الإنتاج عالي الأتمتة اقتصاديًا لبرنامج منخفض الحجم يتضمن تغييرات متكررة في التصميم.
ينبغي للمصنعين متابعة مؤشرات إنتاج قابلة للقياس، مثل زمن الدورة ومعدل الخردة ومعدل الإنتاج من المحاولة الأولى ونسبة الاستفادة من المواد ووقت التوقف غير المخطط له وتكرار تغيير القوالب. وتساعد هذه القياسات على تحديد ما إذا كانت فرص التحسين الرئيسية تكمن في التسخين أو التشكيل أو التشذيب أو مناولة المواد أو مراقبة الجودة.
الأسئلة الشائعة حول التشكيل الحراري لتصنيع مجاري الهواء في السيارات
1. ما هي مجاري الهواء في السيارات؟
مجاري الهواء في السيارات هي شبكة من الممرات والمكونات التي توجه الهواء المكيّف من نظام التدفئة والتهوية وتكييف الهواء (HVAC) في السيارة إلى فتحات التهوية ونقاط التوزيع الأخرى. وقد توجد هذه المجاري خلف لوحة القيادة أو داخل الكونسول الوسطي أو أسفل المقاعد أو في مواضع أخرى من المقصورة الداخلية للسيارة.
2. هل يمكن استخدام التشكيل الحراري لتصنيع مجاري الهواء في السيارات؟
نعم. يمكن للتشكيل الحراري تصنيع بعض ألواح مجاري الهواء والقنوات المشكلة والأجزاء الانتقالية والأغطية والهياكل باستخدام صفائح بلاستيكية حرارية متوافقة. وتعتمد الملاءمة على الشكل الهندسي وسُمك الجدار المطلوب وطريقة الوصل وتفاوتات الأبعاد والأداء الوظيفي.
3. ما أنواع البلاستيك المناسبة لمجاري الهواء المشكلة حراريًا في السيارات؟
بحسب التطبيق، قد تشمل المواد المناسبة البولي بروبيلين وABS وبعض مخاليط البولي كربونات والأنواع المحددة من اللدائن الحرارية المرنة. وينبغي اختيار الدرجة المحددة وفقًا لمقاومة الحرارة والصلابة وأداء مقاومة الصدمات والتعرض للمواد الكيميائية وقابلية التشكيل ومتطلبات العميل.
4. أيهما أفضل لمجاري الهواء في السيارات: التشكيل بالتفريغ الهوائي أم التشكيل بالضغط؟
لا توجد طريقة أفضل بشكل مطلق. فقد يناسب التشكيل بالتفريغ الهوائي العديد من المكونات الوظيفية المصنوعة من الصفائح، بينما يمكن أن يساعد التشكيل بالضغط على إعادة إنتاج الأسطح الأكثر تفصيلًا في التطبيقات المناسبة. وينبغي أن يستند القرار إلى الشكل الهندسي للجزء ومتطلبات السطح والمادة والقوالب واقتصاديات الإنتاج.
5. هل يمكن للتشكيل الحراري إنتاج أشكال معقدة لمجاري الهواء؟
يمكن للتشكيل الحراري إنتاج العديد من الأسطح المنحنية والحواف البارزة والتجاويف والأجزاء الانتقالية. وقد تتطلب أعماق السحب الكبيرة والزوايا الحادة والتجاويف السفلية والممرات الداخلية المعقدة قوالب متخصصة أو عدة مكونات مشكلة أو عمليات وصل ثانوية أو عملية تصنيع مختلفة.
6. كيف تتم مقارنة التشكيل الحراري بالقولبة بالحقن لمجاري الهواء؟
يقوم التشكيل الحراري بتشكيل صفيحة بلاستيكية ساخنة، وغالبًا ما يتطلب التشذيب بعد التشكيل. أما القولبة بالحقن فتقوم بحقن البلاستيك المنصهر داخل قالب مغلق، ويمكنها دعم خصائص مدمجة أكثر تعقيدًا. وتعتمد العملية الأنسب على درجة تعقيد التصميم وتكاليف القوالب والحجم السنوي وزمن الدورة ومتطلبات التجميع.
7. كيف يمكن للمصنعين تقليل تفاوت سُمك الجدار في مجاري الهواء المشكلة حراريًا؟
يمكنهم مراجعة إعدادات مناطق التسخين وموضع الصفيحة وعمق التشكيل وأنصاف أقطار القالب وتوزيع المادة. وقد تساعد المساعدة بالقابس أو إعادة تصميم القالب في بعض التطبيقات. كما يمكن أن تحدد خرائط قياس السُمك أثناء تجارب العملية المناطق التي تحتاج إلى تعديل.
8. ما أسباب التسرب في مجموعات مجاري الهواء المشكلة حراريًا؟
قد ينتج التسرب عن عدم محاذاة الوصلات أو عدم دقة التشذيب أو عدم ملاءمة خصائص الإحكام أو عدم اتساق عملية الوصل أو تفاوت الأبعاد. وينبغي للمصنعين تقييم مجرى الهواء بعد تجميعه باستخدام اختبار التسرب أو تدفق الهواء المحدد، بدلًا من الاعتماد على فحص الأجزاء الفردية فقط.
9. ما الذي ينبغي للمشترين مراعاته عند شراء معدات التشكيل الحراري لمجاري الهواء؟
ينبغي للمشترين تقييم مساحة التشكيل وتوافق المواد وتجانس التسخين وقدرة التفريغ الهوائي أو الضغط وواجهة القالب والأتمتة ومتطلبات التشذيب والإنتاجية والصيانة والدعم الفني. كما تساعد الرسومات التمثيلية للأجزاء وأهداف الإنتاج الموردين على التوصية بالتكوين المناسب.
10. هل التشكيل الحراري مناسب للإنتاج بكميات كبيرة في قطاع السيارات؟
يمكن أن يكون مناسبًا لبعض المكونات ذات أحجام الإنتاج الكبيرة عندما يدعم زمن الدورة والقوالب واستخدام المواد ومتطلبات الجودة الجدوى الاقتصادية. وقد تكون القولبة بالحقن أكثر اقتصادية لبعض تصاميم مجاري الهواء المعقدة ذات الإنتاج الكبير. ويوفر تحليل التكلفة الإجمالية وتجربة الإنتاج أساسًا أفضل للاختيار.
11. ما اختبارات الجودة المستخدمة لمجاري الهواء في السيارات؟
بحسب المواصفات، قد تشمل الاختبارات فحص الأبعاد وقياس سُمك الجدار والتحقق من الملاءمة وتقييم تدفق الهواء وفقدان الضغط واختبار التسرب ودورات تغير درجات الحرارة ومقاومة الاهتزاز وفحوصات متانة المواد.
12. هل يمكن لآلة تشكيل حراري واحدة تصنيع تصاميم مختلفة لمجاري الهواء؟
نعم، إذا كانت مساحة التشكيل ونظام التسخين وواجهة القالب وقدرات المعالجة في الآلة تستوعب الأجزاء المختلفة. وقد يتطلب كل تصميم قالبًا خاصًا به وإعدادات معالجة والتحقق من صحتها. وينبغي إدراج التغييرات المتكررة للقوالب ضمن تخطيط الإنتاج.
الخلاصة
يوفر التشكيل الحراري خيارًا عمليًا لتصنيع بعض مكونات مجاري الهواء في السيارات التي يمكن تشكيلها من صفائح البلاستيك الحراري. وتدعم هذه العملية إنتاج مجموعة متنوعة من الألواح المشكلة وأجزاء مجاري الهواء والأغطية والمكونات الانتقالية، شريطة توافق التصميم مع عملية التشكيل واستيفاء الأجزاء النهائية للمواصفات الوظيفية المطلوبة.
يعتمد نجاح الإنتاج على اختيار المواد وتصميم القالب والتحكم في التسخين واختيار طرق التشكيل المناسبة واستقرار التبريد ودقة التشذيب والتحقق من أداء مجرى الهواء بعد تجميعه. كما ينبغي للمصنعين دراسة ما إذا كان التشكيل الحراري يوفر التوازن المناسب بين الاستثمار في القوالب وسرعة الإنتاج والاستفادة من المواد ومرونة التصميم مقارنةً بالقولبة بالحقن أو البدائل الأخرى.
بالنسبة إلى موردي قطاع السيارات الذين يقيّمون معدات التشكيل الحراري، فإن أفضل نقطة بداية هي توفير رسم هندسي لمكون نموذجي والمادة المستهدفة وحجم الإنتاج المطلوب ومجموعة واضحة من المتطلبات المتعلقة بالأبعاد والأداء الوظيفي. وتساعد هذه التفاصيل موردي المعدات على اقتراح نظام يتناسب مع مهمة التصنيع الفعلية بدلًا من الاعتماد على سعة الآلة وحدها.