






تصنّع Junjingsai آلات تشكيل حراري للتطبيقات الصناعية التي تتطلب تشكيل ألواح بلاستيكية سميكة إلى مكونات كبيرة ومتينة ودقيقة الشكل. وبخبرة تزيد على 20 عامًا في معدات تشكيل البلاستيك، توفر Shanghai Junjingsai Automation Machinery Co., Ltd. حلول آلات لمكونات السيارات والأغلفة الصناعية وأغطية المعدات والأغلفة الواقية وغيرها من المنتجات البلاستيكية المخصصة للاستخدامات الشاقة.
يناسب التشكيل الحراري للألواح السميكة المنتجات التي تتطلب سماكة أكبر للمادة ومتانة هيكلية أعلى وأسطحًا مشكّلة أكبر مقارنة بالعديد من تطبيقات الألواح الرقيقة. ويعتمد تكوين الآلة على المادة البلاستيكية وأبعاد الألواح وعمق التشكيل وتصميم القالب وحجم الإنتاج وجودة القطع النهائية المطلوبة.
تعمل Junjingsai مع المصنّعين لتقييم هذه المتطلبات وتطوير معدات تشكيل حراري مناسبة لعمليات إنتاجهم، بما في ذلك التشكيل بالتفريغ والتشكيل بالضغط والأتمتة المخصصة عند الاقتضاء.
آلات التشكيل الحراري للألواح السميكة
آلات التشكيل الحراري للألواح السميكة هي آلات صناعية مصممة لتسخين ألواح اللدائن الحرارية السميكة نسبيًا وتشكيلها إلى قطع ثلاثية الأبعاد باستخدام التشكيل بالتفريغ أو التشكيل بالضغط أو غيرهما من طرق التشكيل المتوافقة. وبمجرد وصول اللوح إلى درجة حرارة التشكيل المطلوبة، يُسحب أو يُضغط على القالب، ثم يُبرّد ويُخرج منه وتُشذّب حوافه لإنتاج القطعة النهائية.
مقارنةً بمعدات التشكيل الحراري للألواح الرقيقة المستخدمة عادةً لإنتاج العبوات بكميات كبيرة، تُجهّز آلات التشكيل الحراري للألواح السميكة عادةً لمعالجة مواد أكثر سماكة ومكونات أكبر وأشكال أعمق ومتطلبات مناولة أكثر صعوبة. وتشمل التطبيقات ألواح السيارات وواقيات الآلات والأغلفة الصناعية وأغطية المعدات والقطع البلاستيكية الواقية.
تعتمد الآلة المناسبة على نوع المادة وسماكة الألواح والشكل الهندسي للمنتج ومساحة التشكيل وقدرة التسخين ومتطلبات القالب وعملية التبريد ومعدل الإنتاج المستهدف.
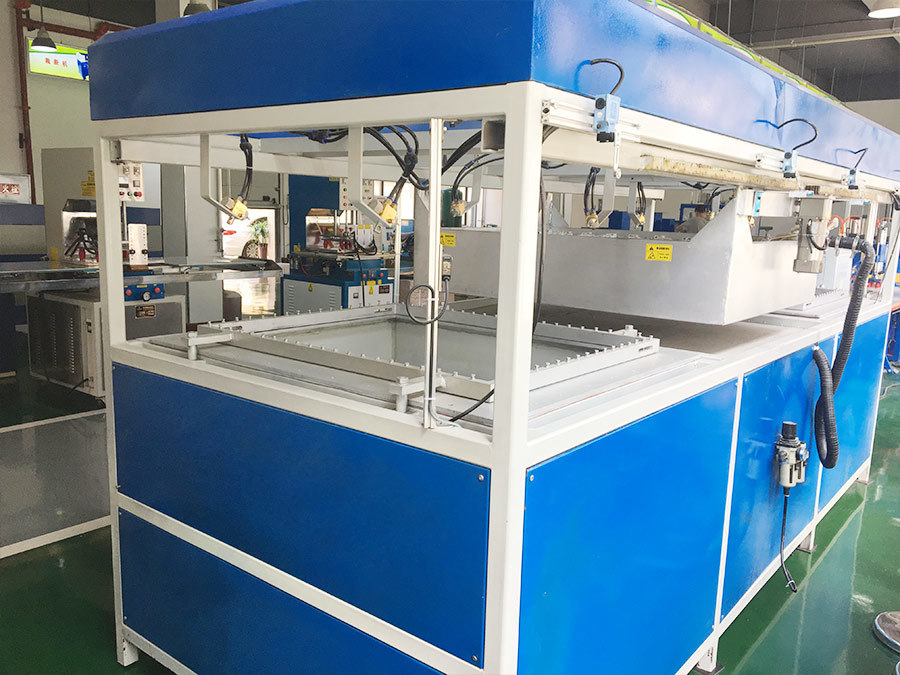
معدات التشكيل الحراري للألواح السميكة للتصنيع الصناعي
يُعد التشكيل الحراري للألواح السميكة إحدى عمليات التصنيع المتعددة المستخدمة لإنتاج مكونات مشكّلة من الألواح البلاستيكية. وهو مناسب بصفة خاصة عندما يستفيد تصميم المنتج من أسطح مشكّلة كبيرة وجدران بلاستيكية سميكة نسبيًا وقوالب وأدوات تشكيل ملائمة للإنتاج القائم على الألواح.
قد تشمل عمليات تصنيع المنتجات البلاستيكية أيضًا القولبة بالحقن والتشغيل الميكانيكي والتصنيع والتجميع. ويعتمد الاختيار الأنسب على شكل القطعة وخصائص المادة وحجم الإنتاج المتوقع ومتطلبات الأبعاد وميزانية التصنيع.
التشكيل بالتفريغ للألواح البلاستيكية السميكة
يُعد التشكيل بالتفريغ تقنية شائعة الاستخدام لتشكيل المكونات البلاستيكية السميكة. تُسخّن الآلة لوحًا بلاستيكيًا حتى يصبح قابلًا للتشكيل، ثم تضعه فوق قالب أو بمحاذاة سطحه، وتُطبّق التفريغ لسحب اللوح إلى الشكل المطلوب.
يمكن لهذه العملية إنتاج أغطية كبيرة وهياكل وألواح وصوانٍ ومكونات واقية. وقد تكون مناسبة للمنتجات ذات الأسطح الواسعة والأشكال الهندسية التي يمكن تشكيلها بفعالية من الألواح.
عند استخدام الألواح البلاستيكية السميكة، يجب تقييم تجانس التسخين وتوزيع التفريغ وتصميم القالب وزمن التبريد بعناية. ويجب أن ترفع الآلة درجة حرارة المادة إلى مستوى مناسب للتشكيل دون التسبب في عيوب سطحية غير مقبولة أو تفاوت في توزيع المادة.
التشكيل بالضغط للأسطح ذات التفاصيل الدقيقة
يستخدم التشكيل بالضغط الهواء المضغوط، وغالبًا بالاقتران مع التفريغ، لضغط لوح بلاستيكي مُسخّن على سطح القالب. وبحسب المادة وعدّة التشكيل، يمكن لهذه الطريقة تحسين استنساخ تفاصيل السطح والحواف والمعالم المحددة بوضوح.
يمكن النظر في استخدام التشكيل بالضغط للهياكل الصناعية والمكونات الداخلية للسيارات وأغطية الأجهزة وغيرها من القطع البلاستيكية التي يكتسب فيها المظهر ووضوح تفاصيل السطح أهمية.
ينبغي اختيار نظام الضغط المطلوب وتصميم القالب وسُمك اللوح وترتيب التسخين وفقًا لمواصفات المنتج. ولا يكون التشكيل بالضغط مناسبًا بالضرورة لجميع تطبيقات الألواح السميكة؛ بل ينبغي أن يستند القرار إلى الشكل الهندسي للقطعة وتجارب العملية عند الضرورة.
آلات التشكيل الحراري كبيرة المقاس
تُهيّأ آلات التشكيل الحراري كبيرة المقاس للمنتجات ذات الأبعاد الكبيرة أو مساحات التشكيل الواسعة. وتشمل التطبيقات المعتادة حاويات المعدات والألواح الواقية الكبيرة ومكونات المركبات والأغطية الصناعية.
عند اختيار آلة لإنتاج قطع كبيرة، ينبغي للمصنّعين تقييم الحد الأقصى لمقاس اللوح ومساحة التشكيل وأبعاد القالب وهيكل الآلة ونطاق تغطية التسخين وعملية إخراج القطعة النهائية.
تُعد القدرة على استيعاب قالب كبير أحد الاعتبارات فحسب. ويجب أيضًا أن تكون ظروف التسخين والتشكيل مناسبة على امتداد اللوح بأكمله، بحيث يستوفي المكوّن النهائي متطلبات الجودة المحددة له.
مقارنة التشكيل الحراري للألواح البلاستيكية السميكة بتشكيل الصفائح المعدنية
يحوّل كلٌّ من التشكيل الحراري للألواح البلاستيكية السميكة وتشكيل الصفائح المعدنية الألواح المسطحة إلى مكونات نهائية، لكنهما يستخدمان مواد وآليات تشكيل مختلفة.
تُغيّر عملية تشكيل الصفائح المعدنية شكل المعدن من خلال عمليات مثل الثني والدرفلة والختم والسحب العميق. أما التشكيل الحراري فيُليّن لوح اللدائن الحرارية بالتسخين، ثم يُشكّله على قالب باستخدام التفريغ أو الضغط أو طريقة تشكيل متوافقة.
| عامل المقارنة | التشكيل الحراري للألواح البلاستيكية السميكة | تشكيل الصفائح المعدنية |
|---|---|---|
| المادة الأولية | لوح من اللدائن الحرارية | صفيحة معدنية أو خامة معدنية مسطحة |
| آلية التشكيل | تشكيل البلاستيك المُسخّن على قالب | تشويه المعدن بفعل قوة ميكانيكية |
| العمليات الشائعة | التشكيل بالتفريغ والتشكيل بالضغط | الثني والدرفلة والختم والسحب العميق |
| المنتجات المعتادة | ألواح وهياكل وأغطية وحاويات بلاستيكية | حوامل وألواح وأغلفة ومكونات إنشائية معدنية |
| متطلبات عدّة التشكيل | قوالب مناسبة لتشكيل البلاستيك وتبريده | قوالب ولكمات ودرافيل وغيرها من أدوات تشكيل المعادن |
| خصائص المادة | تعتمد على البوليمر المختار وسُمك اللوح | تعتمد على درجة المعدن وسُمكه وخصائصه الميكانيكية |
| عمليات التشطيب | قد تتطلب تشذيبًا أو ثقبًا أو تشغيلًا ميكانيكيًا أو تجميعًا | قد تتطلب تشذيبًا أو إزالة الزوائد الحادة أو لحامًا أو طلاءً أو تجميعًا |
يمكن للصفائح المعدنية المُشكّلة أن توفر مقاومة وصلابة عاليتين عندما تكون درجة المعدن وسُمكه وشكله الهندسي مناسبة. ويمكن للمكونات البلاستيكية السميكة أن توفر مزايا مختلفة، منها مقاومة التآكل ومرونة التصميم وتقليل وزن المكوّن في التطبيقات المناسبة.
لا توجد عملية أفضل في جميع الحالات. وينبغي للمهندسين مقارنة متطلبات الأداء وتكاليف المواد وعدّة التشكيل وحجم الإنتاج وعمليات التشطيب وبيئة الاستخدام المقصودة قبل اختيار مسار التصنيع.
فهم عمليات تشكيل الصفائح المعدنية
على الرغم من أن التشكيل الحراري للألواح البلاستيكية السميكة هو عملية لتشكيل البلاستيك، فإن مصممي المنتجات يقارنونه أحيانًا بطرق تشكيل المعادن عند تقييم تصاميم بديلة للمكونات.
تشمل عمليات تصنيع الصفائح المعدنية الشائعة الثني والدرفلة والسحب العميق وغيرها من العمليات التي تحوّل الصفائح المسطحة إلى أشكال ثلاثية الأبعاد.
الثني والدرفلة
يُغيّر الثني زاوية الصفيحة، بينما تعمل الدرفلة على تقويس مادة الصفيحة أو تشكيلها عبر الدرافيل. وتُستخدم هذه العمليات على نطاق واسع لتصنيع الحوامل والألواح والأجزاء الأسطوانية والمكونات الإنشائية المعدنية.
في تصميم الصفائح المعدنية، يؤثر نصف قطر الثني في توزيع الانفعال واحتمال حدوث تشققات أو تشوهات. وتؤثر مقاومة المادة وسُمك الصفيحة وعدّة التشكيل والشكل الهندسي للثنية في الحد الأدنى لنصف القطر القابل للتطبيق عمليًا.
يعتمد التشكيل الحراري للبلاستيك على آلية مختلفة. فبدلًا من ثني صفيحة معدنية ميكانيكيًا، تُسخّن الآلة البلاستيك حتى يصبح قابلًا للتشكيل على قالب. ويحدد الشكل الهندسي للمنتج وسلوك المادة وظروف التسخين والتبريد مدى ملاءمة التصميم.
السحب العميق
السحب العميق هو عملية لتشكيل المعادن تسحب فيها لكمةٌ خامةً معدنية مسطحة إلى تجويف قالب لإنتاج مكوّن على شكل كوب أو مكوّن مجوف أعمق. وتُستخدم هذه العملية عادةً لإنتاج الحاويات والأغلفة والهياكل المعدنية وغيرها من القطع المسحوبة.
يمكن للتشكيل الحراري أيضًا إنتاج أشكال بلاستيكية عميقة، بما في ذلك المكونات المجوفة أو الشبيهة بالأغلفة، لكنه لا يستخدم العملية الميكانيكية نفسها المستخدمة في السحب العميق للمعادن. إذ يُسخّن اللوح البلاستيكي ويُشكّل على قالب باستخدام التفريغ أو الضغط.
في كلتا العمليتين، يؤثر عمق القطعة وتوزيع المادة والشكل الهندسي وعدّة التشكيل في المكوّن النهائي. وينبغي للمصممين اختيار العملية وفقًا للمادة والخصائص الميكانيكية ومتطلبات الأبعاد المطلوبة.
إنتاج المكونات المجوفة والمغلقة
يمكن للتشكيل الحراري إنتاج مكونات ذات شكل مجوف أو شبيهة بالأغلفة، مثل أغطية المعدات والهياكل الواقية والحاويات الكبيرة. ومع ذلك، فإن لوحًا واحدًا مُشكّلًا لا يُنتج تلقائيًا منتجًا مجوفًا مغلقًا بالكامل ومحكم الإغلاق.
عندما يتطلب التطبيق حاوية مغلقة، قد يحتاج المصنّعون إلى جزأين مُشكّلين أو عمليات وصل أو عناصر تثبيت أو لحام أو ربط بالمواد اللاصقة أو مكونات إضافية. وينبغي إدراج طريقة التجميع المطلوبة ضمن عملية التصميم الأولي للمنتج والتخطيط للآلة.
المواد البلاستيكية المستخدمة في التشكيل الحراري للألواح السميكة
يؤثر اختيار المادة في درجة حرارة التشكيل وتوزيع سُمك الجدران وأداء مقاومة الصدمات وتشطيب السطح والمقاومة الكيميائية والعمر التشغيلي للمنتج النهائي.
تشمل اللدائن الحرارية الشائعة المستخدمة في التشكيل الحراري ABS وPP وPET وPVC وPE. وقد تكون بعض اللدائن الهندسية المختارة مناسبة أيضًا عندما تتوافق متطلبات معالجتها مع الآلة والقالب ونظام التسخين.
| المادة البلاستيكية | التطبيقات المحتملة | اعتبارات الاختيار |
|---|---|---|
| ABS | هياكل المعدات ومكونات السيارات والأغطية الواقية | تشطيب السطح ومتطلبات مقاومة الصدمات وسلوك المادة أثناء التشكيل |
| PP | المكونات الصناعية والحاويات وبعض القطع الواقية | درجة المادة والصلابة والسلوك الحراري |
| PET | الصواني ومكونات التغليف والمنتجات الواقية | درجة اللوح وظروف التشكيل والمظهر |
| PVC | بعض الحاويات والأغطية والمنتجات الصناعية | درجة المادة والمتطلبات الخاصة بالتطبيق |
| PE | المكونات الواقية والحاويات والمنتجات الصناعية | المرونة والصلابة وثبات الأبعاد |
| اللدائن الهندسية | المكونات الصناعية المتخصصة | درجة حرارة المعالجة وأداء المادة المطلوب |
ينبغي اختيار المادة وفقًا لبيئة تشغيل المنتج، والأحمال المتوقعة، والمظهر، والتعرض للمواد الكيميائية، والمتطلبات التنظيمية. وقد تختلف درجات المواد ضمن عائلة البوليمر نفسها في سلوكها أثناء التشكيل.
في التطبيقات ذات المتطلبات الصارمة، ينبغي لمصنّع الآلة مراجعة المواصفات الفعلية للألواح بدلًا من الاعتماد على الاسم العام للمادة فقط.
متطلبات التسخين والتشكيل والتبريد
تتطلب الألواح السميكة عمومًا عملية تسخين مضبوطة للوصول إلى حالة مناسبة للتشكيل. ويجب تسخين اللوح بدرجة كافية للحصول على الشكل المطلوب، مع تجنب التسخين المفرط أو تلف السطح أو التدهور المفرط للمادة.
تجانس التسخين
يؤثر أداء التسخين في كيفية تمدد اللوح وتوزّعه على القالب. وقد يؤدي تفاوت درجات الحرارة إلى اختلافات في سماكة الجدران، وعدم اكتمال استنساخ التفاصيل، وعدم اتساق أبعاد القطع النهائية.
ينبغي مراعاة مناطق التسخين، وسماكة اللوح، وخصائص المادة، وعمق التشكيل، ودورة الإنتاج معًا عند اختيار المعدات.
ضغط التشكيل وقدرة التفريغ
تعتمد قدرة التفريغ أو الضغط المطلوبة على تصميم القالب، وهندسة القطعة، ومادة اللوح، وطريقة التشكيل. ويجب أن توفر الآلة ظروف التشكيل المناسبة للتطبيق المقصود.
قد تتطلب الأشكال العميقة، والأسطح ذات التفاصيل الدقيقة، ومساحات التشكيل الكبيرة مراجعة هندسية إضافية لتحديد التوليفة المناسبة من تصميم القالب، والتسخين، والتفريغ، والضغط.
التبريد وإخراج القطعة
يتيح التبريد للبلاستيك المشكّل الاحتفاظ بالشكل المطلوب. وقد تتطلب المقاطع السميكة والمكونات الكبيرة فترات تبريد أطول من القطع الأرق أو الأصغر.
ينبغي أن تمنع طريقة إخراج القطعة حدوث تشوه غير ضروري، وأن تتلاءم مع أبعاد المنتج النهائي ووزنه. وينبغي مراعاة التبريد وفك القالب بوصفهما جزءًا من الدورة الكلية، لا أمرين منفصلين يُنظر فيهما لاحقًا.
تصميم الآلة والخصائص الرئيسية للمعدات
يتطلب اختيار معدات التشكيل الحراري للألواح السميكة أكثر من مجرد مقارنة الحد الأقصى لحجم اللوح أو ضغط التشكيل الاسمي. وينبغي تقييم الآلة بوصفها نظامًا متكاملًا.
مساحة التشكيل وتوافق القوالب
يجب أن تستوعب مساحة التشكيل أبعاد اللوح المطلوبة، وترتيب القوالب، وهندسة المنتج. وينبغي للمشترين التحقق من أبعاد تثبيت القالب، والمساحة المتاحة، وعمق التشكيل، والإجراء المتبع لتغيير أدوات التشكيل.
نظام التسخين
ينبغي أن يتناسب نظام التسخين مع المادة، وسماكة اللوح، ومساحة التشكيل، والدورة المطلوبة. ويمكن أن يساعد التحكم المستقر في درجة الحرارة على تحسين قابلية تكرار النتائج وتقليل عيوب التشكيل.
هيكل الآلة والحركة
يجب أن يتحمل هيكل الآلة القالب وأحمال التشغيل المحددة للتطبيق. وينبغي أن توفر أنظمة الحركة تحديد الموضع والحركة اللازمين لعملية التشكيل، مع إتاحة الوصول المناسب لإجراء الصيانة الدورية.
التحكم ومراقبة العملية
تنسّق أنظمة التحكم عمليات التسخين والتشكيل والتبريد وغيرها من عمليات الآلة. وبحسب التجهيزات، قد يتمكن المشغّلون من ضبط إعدادات العملية ومراقبة ظروف التشغيل لدعم إنتاج ذي نتائج قابلة للتكرار.
تشذيب الحواف والعمليات اللاحقة
غالبًا ما تتطلب القطع المشكّلة حراريًا من الألواح السميكة تشذيب الحواف، أو الثقب، أو التشغيل الميكانيكي، أو التجميع، أو خطوات تشطيب أخرى. وتؤثر هذه العمليات في دورة التصنيع الكلية وتكلفة القطعة النهائية.
عند الضرورة، ينبغي للمصنّعين تقييم إمكانية دمج آلة التشكيل الحراري مع معدات منفصلة لتشذيب الحواف أو المناولة.
التشكيل الحراري للألواح السميكة بكفاءة من حيث التكلفة
يراعي حل التصنيع المجدي من حيث التكلفة أكثر من سعر الشراء الأولي للآلة. فالتكلفة الإجمالية لإنتاج قطعة مطابقة لمعايير القبول تعتمد على استهلاك المواد، وأدوات التشكيل، وأزمنة المعالجة، والعمالة، والطاقة، والتشطيب، والصيانة، وحجم الإنتاج.
أدوات التشكيل وحجم الإنتاج
يؤثر حجم الإنتاج المتوقع في اختيار القالب، وتكوين الآلة، ومستوى الأتمتة. وبالنسبة إلى المنتجات المصنّعة على دفعات صغيرة، قد تكون مرونة أدوات التشكيل ووقت التبديل بين عمليات الإنتاج من الاعتبارات المهمة. أما التطبيقات ذات أحجام الإنتاج الأعلى، فقد تستفيد من مناولة مواد أكثر تكاملًا وإعدادات إنتاج تتيح تكرار النتائج.
ينبغي أن تشمل مقارنة التكاليف كلًا من الاستثمار الأولي في أدوات التشكيل والتكلفة المتوقعة لكل قطعة نهائية مطابقة لمعايير القبول خلال فترة الإنتاج المقصودة.
استهلاك المواد والخردة
قد تمثل تكاليف المواد جزءًا كبيرًا من تكلفة المنتج المشكّل حراريًا. وتؤثر أبعاد اللوح، وترتيب القوالب، وهندسة المنتج، وسماحات تشذيب الحواف في مقدار المادة الذي يصبح جزءًا من المكوّن النهائي.
يمكن أن تساعد ظروف التسخين والتشكيل المستقرة على تقليل القطع المعيبة، بينما يمكن أن يسهم تشذيب الحواف الفعّال وإدارة الخردة في تحسين الاستفادة من المواد. وينبغي أن يكون الهدف تقليل الهدر دون المساس بمتانة المنتج أو أبعاده أو مظهره.
أزمنة المعالجة وتخطيط الإنتاج
تشمل أزمنة المعالجة الكلية تحميل الألواح، والتسخين، والتشكيل، والتبريد، وفك القالب، وتشذيب الحواف، والفحص، ونقل المواد. وقد تحدّ أبطأ مرحلة من إنتاجية العملية ككل.
ينبغي للمصنّعين تقييم سير عمل الإنتاج بالكامل قبل تحديد أهداف الإنتاج. ولا تؤدي دورة تشكيل أقصر بالضرورة إلى تحسين الإنتاجية إذا تسببت في زيادة العيوب، أو أعمال إعادة المعالجة، أو إطالة العمليات اللاحقة.
تطبيقات آلات التشكيل الحراري للألواح السميكة
تُستخدم معدات التشكيل الحراري للألواح السميكة عندما يحتاج المصنّعون إلى قطع بلاستيكية مشكّلة ذات أبعاد وأسطح وخصائص وظيفية محددة.
مكونات السيارات
قد تشمل التطبيقات الألواح الداخلية، ومكونات الكسوة، والأغطية الواقية، وبعض الأجزاء الخارجية. ويعتمد اختيار الآلة على أبعاد القطعة، ومتطلبات السطح، والمادة، وحجم الإنتاج.
هياكل المعدات الصناعية
تحمي الهياكل والأغطية البلاستيكية المشكّلة حراريًا الآلات والمعدات والتجميعات الداخلية. وينبغي أن يراعي التصميم بيئة التشغيل، ومتطلبات مقاومة الصدمات، وخصائص التثبيت، وأي احتياجات إضافية للتدعيم أو التجميع.
الألواح والهياكل الواقية
يمكن تشكيل الألواح والهياكل الواقية الكبيرة من ألواح بلاستيكية عندما تستوفي المادة المختارة المتطلبات الميكانيكية والبيئية للتطبيق. وينبغي أن يراعي تصميم المنتج توزيع سماكة الجدران، ونقاط التثبيت، وتشذيب الحواف، والوصل.
المعدات الطبية والتجارية
يمكن استخدام المكونات البلاستيكية المشكّلة حراريًا في أغطية المعدات، وهياكل الأجهزة، والهياكل الواقية. وبالنسبة إلى التطبيقات الخاضعة للمتطلبات التنظيمية، ينبغي للمشترين تحديد متطلبات توثيق المواد، والنظافة، وإمكانية التتبع، والتحقق من الصلاحية بشكل منفصل عن مواصفات الآلة.
لماذا تختار Junjingsai لآلات التشكيل الحراري للألواح السميكة؟
تصنّع Shanghai Junjingsai Automation Machinery Co., Ltd. آلات التشكيل الحراري، وآلات التشكيل بالتفريغ، ومعدات أتمتة تشكيل البلاستيك المخصصة.
تأسست الشركة في عام 2002، ولديها خبرة تزيد على 20 عامًا في مجال آلات تشكيل البلاستيك. وتقع منشآتها التصنيعية في شنغهاي، وتشونغتشينغ، وجيانغسو، وغوانغدونغ، بمساحة إجمالية للمنشآت تبلغ نحو 29,000 متر مربع.
تشير معلومات الشركة إلى أن قسم التشكيل الحراري يضم أكثر من 150 موظفًا، من بينهم 30 مهندسًا للبحث والتطوير، وأن طاقته الإنتاجية السنوية تتجاوز 500 آلة تشكيل حراري ونظام أتمتة.
تفيد Junjingsai بحصولها على شهادة ISO 9001 ووثائق اعتماد ذات صلة بعلامة CE. وينبغي للمشترين طلب الوثائق السارية والتحقق من نطاق الشهادات ذات الصلة ومدى انطباقها على الآلة المقترحة وسوق الوجهة.
بالنسبة إلى تطبيقات الألواح السميكة، ينبغي أن يستند اختيار المعدات إلى المادة الفعلية للوح، وسماكته، وأبعاد القطعة، وعمق التشكيل، وتصميم القالب، وحجم الإنتاج، وعمليات التشطيب المطلوبة. وتساعد المراجعة الخاصة بكل مشروع على تحديد مدى ملاءمة تكوين الآلة المقترح.
كيفية تحديد مواصفات آلة التشكيل الحراري للألواح السميكة
قبل طلب عرض أسعار، جهّز المعلومات اللازمة لتقييم الآلة وعملية التصنيع.
- رسومات المنتج، أو ملفات CAD، أو الصور الفوتوغرافية، أو العينات الفعلية
- نوع المادة البلاستيكية، وسماكة اللوح، وأبعاده
- الأبعاد القصوى للمنتج وعمق التشكيل
- مساحة التشكيل المطلوبة وترتيب القوالب
- تقنية التشكيل المفضلة، مثل التشكيل بالتفريغ أو التشكيل بالضغط
- حجم الإنتاج المتوقع وأزمنة المعالجة المستهدفة
- تفاوتات الأبعاد المسموح بها، وتشطيب السطح، ومتطلبات أداء المنتج
- احتياجات تشذيب الحواف، والثقب، والتجميع، وغيرها من أعمال التشطيب
- مساحة المصنع، ومصدر الطاقة الكهربائية، وظروف التركيب
- وجهة التسليم ومتطلبات الامتثال المعمول بها
تساعد هذه التفاصيل المصنّع على تقييم حجم الآلة، وقدرة التسخين، وطريقة التشكيل، وتوافق القوالب، والتبريد، وخيارات الأتمتة. وينبغي أن يحدد عرض الأسعار النهائي التكوين المتفق عليه، ومعايير القبول، والجدول الزمني للتسليم، والضمان، وترتيبات الدعم.
الأسئلة الشائعة حول آلات التشكيل الحراري للألواح السميكة
ما هي آلة التشكيل الحراري للألواح السميكة؟
تسخّن آلة التشكيل الحراري للألواح السميكة ألواحًا سميكة نسبيًا من اللدائن الحرارية، وتشكّلها على قالب باستخدام التفريغ أو الضغط أو طريقة تشكيل متوافقة. وتُستخدم لتصنيع منتجات مثل الهياكل الصناعية، والأغطية الواقية، وألواح السيارات، والمكونات البلاستيكية الكبيرة.
ما الفرق بين التشكيل الحراري للألواح السميكة والتشكيل الحراري للألواح الرقيقة؟
يركز التشكيل الحراري للألواح السميكة عمومًا على الألواح الأكثر سماكة والمكونات الأكبر حجمًا أو الأكثر متانة، بينما يُستخدم التشكيل الحراري للألواح الرقيقة عادةً للمنتجات ذات أحجام الإنتاج الكبيرة، مثل صواني التعبئة والتغليف والحاويات. ويعتمد الحد الفاصل الدقيق بينهما على المادة، وتكوين الآلة، والتطبيق الصناعي.
هل يمكن للتشكيل الحراري للألواح السميكة إنتاج قطع بلاستيكية مجوفة؟
يمكنه إنتاج مكونات قشرية الشكل، وهياكل، ومقاطع مشكّلة. وقد تتطلب القطعة المجوفة المغلقة بالكامل مقطعين مشكّلين أو أكثر، إضافةً إلى عمليات وصل أو تجميع إضافية، بحسب التصميم.
ما الفرق بين التشكيل بالتفريغ والتشكيل بالضغط؟
يعتمد التشكيل بالتفريغ على سحب لوح بلاستيكي مسخّن نحو القالب عن طريق إزالة الهواء من الفراغ بين اللوح والقالب. أما التشكيل بالضغط فيستخدم ضغط هواء إضافيًا، غالبًا بالتزامن مع التفريغ، لضغط اللوح على سطح القالب. وتعتمد الطريقة المناسبة على هندسة المنتج والمادة ومستوى التفاصيل السطحية المطلوب.
كيف يقارن التشكيل الحراري للألواح السميكة بتشكيل الصفائح المعدنية؟
يعمل التشكيل الحراري على تشكيل الألواح البلاستيكية المسخّنة، بينما يغيّر تشكيل الصفائح المعدنية شكل المعدن من خلال عمليات مثل الثني والدرفلة والسحب العميق. وتعتمد العملية الأنسب على خصائص المادة وهندسة القطعة ومتطلبات المتانة وعدّة التصنيع وحجم الإنتاج والتكلفة الإجمالية للتصنيع.
ما العوامل التي تؤثر في تكلفة ماكينة التشكيل الحراري للألواح السميكة؟
تعتمد التكلفة على مساحة التشكيل وسماكة اللوح ونظام التسخين وطريقة التشكيل ومتطلبات القالب ومستوى الأتمتة ونظام التحكم وأي معدات تشطيب مدمجة. وينبغي للمشترين تقييم هذه العوامل إلى جانب تكاليف التشغيل وحجم الإنتاج المتوقع.
ما المواد البلاستيكية التي يمكن استخدامها في التشكيل الحراري للألواح السميكة؟
بحسب الماكينة والتطبيق، قد تشمل المواد ABS وPP وPET وPVC وPE وأنواعًا مختارة من اللدائن الهندسية. ويجب أن تستوفي المادة المتطلبات الميكانيكية والحرارية والكيميائية والبيئية للمنتج، كما ينبغي تأكيد ظروف معالجتها مع الشركة المصنّعة.
كيف يمكن للمصنّعين تقليل الهدر أثناء التشكيل الحراري للألواح السميكة؟
يمكن تقليل الهدر من خلال تحسين أبعاد الألواح وتوزيع تجاويف القالب، وضبط ظروف التسخين والتشكيل، والحد من العيوب، والتخطيط الدقيق لعمليات قص الزوائد. وينبغي قياس كفاءة استخدام المادة إلى جانب جودة القطع النهائية لضمان ألا يؤدي تقليل الهدر إلى الإخلال بالأداء.
ما المعلومات اللازمة للحصول على عرض سعر للماكينة؟
يرجى تقديم رسومات المنتج أو عينات منه، ونوع المادة وسماكتها، وأبعاد المنتج، وعمق التشكيل، وتفاصيل القالب، وحجم الإنتاج المستهدف، وطريقة التشكيل، ومتطلبات التشطيب، وظروف المصنع، ووجهة التسليم. وتساعد هذه المعلومات الشركة المصنّعة على التوصية بتجهيز مناسب.
اطلب ماكينة تشكيل حراري للألواح السميكة حلًا
إذا كانت شركتك تحتاج إلى معدات لتصنيع الهياكل البلاستيكية الكبيرة أو الألواح الواقية أو مكونات السيارات أو غيرها من تطبيقات الألواح السميكة، فيمكن لشركة Junjingsai مراجعة متطلبات منتجاتك ومناقشة التجهيزات المناسبة للتشكيل الحراري.
شارك رسوماتك ومواصفات الألواح البلاستيكية وعمق التشكيل وأهداف الإنتاج ومتطلبات التشطيب لبدء التقييم الفني.
تفضل بزيارة الموقع الرسمي لمعرفة المزيد عن معدات التشكيل الحراري وحلول تشكيل البلاستيك المخصصة من Junjingsai:



