






يتحدد زمن دورة آلة التشكيل الحراري بالوقت اللازم لتسخين لوح من اللدائن الحرارية إلى درجة حرارة التشكيل، وتشكيله فوق قالب أو داخله، وتبريده بالقدر الكافي، وإخراج القطعة النهائية. وتشمل العوامل الرئيسية نوع المادة وسُمك اللوح وكفاءة التسخين ودرجة حرارة القالب وقدرة التبريد والشكل الهندسي للقطعة وطريقة التشكيل وأتمتة الآلة.
تتطلب الألواح البلاستيكية الأكثر سُمكًا عمومًا وقتًا أطول للتسخين والتبريد مقارنة بالألواح الأقل سُمكًا. كما تتصرف المواد ذات الموصلية الحرارية ومتطلبات درجة حرارة التشكيل المختلفة بطرق مختلفة أثناء المعالجة. وقد تختلف متطلبات زمن الدورة بين التشكيل بالضغط والتشكيل بالتفريغ والتشكيل بلوحين، بحسب تصميم القطعة وتهيئة المعدات.
لتقليل زمن الدورة دون التضحية بجودة القطعة، ينبغي للمصنّعين تحسين التحكم في درجة الحرارة، وتحسين انتقال الحرارة، وتحقيق التوازن بين التسخين والتبريد، وتقليل تأخيرات المناولة، والتحقق من صحة إعدادات العملية باستخدام بيانات الإنتاج الفعلية. ولا يقتصر الهدف على تسريع كل دورة، بل يتمثل في إنتاج قطع مطابقة للمواصفات باستمرار وبحجم الإنتاج المطلوب.
يُعد زمن الدورة أحد العوامل الرئيسية المؤثرة في حجم الإنتاج وتكلفة التشغيل وأداء التسليم لخط إنتاج التشكيل الحراري. وبالنسبة إلى المصنّعين الذين ينتجون العبوات البلاستيكية ومكونات السيارات وأغلفة المعدات والصواني وغيرها من المنتجات البلاستيكية المُشكّلة، يمكن حتى لتقليل بسيط في زمن الدورة أن يزيد حجم الإنتاج على مدار وردية إنتاج كاملة.
ومع ذلك، لا يتحدد زمن دورة آلة التشكيل الحراري بسرعة الآلة وحدها. فخصائص المواد اللدنة حرارياً، وتصميم القطعة والقالب، ونظام التسخين، وظروف التبريد، وتسلسل عمليات الآلة، جميعها تؤثر في المدة اللازمة لإتمام دورة كاملة.
قد تسخّن آلةٌ اللوح بسرعة، لكنها تحتاج إلى وقت تبريد إضافي لمنع التشوه. وقد تُشكّل آلة أخرى القطعة بسرعة، لكنها تفقد وقتاً إنتاجياً بسبب التحميل اليدوي أو إخراج القطع أو تغيير القوالب. وتفسر هذه الاختلافات سبب تحقيق آلتين للتشكيل الحراري معدلات إنتاج مختلفة عند معالجة ألواح بلاستيكية تبدو متشابهة.
يساعد فهم العوامل التي تحدد زمن الدورة المصنّعين على اختيار المعدات المناسبة، وإرساء ظروف معالجة مستقرة، وتقدير الطاقة الإنتاجية، وتحديد فرص تحسين الكفاءة.
ما زمن دورة آلة التشكيل الحراري؟
زمن الدورة في التشكيل الحراري
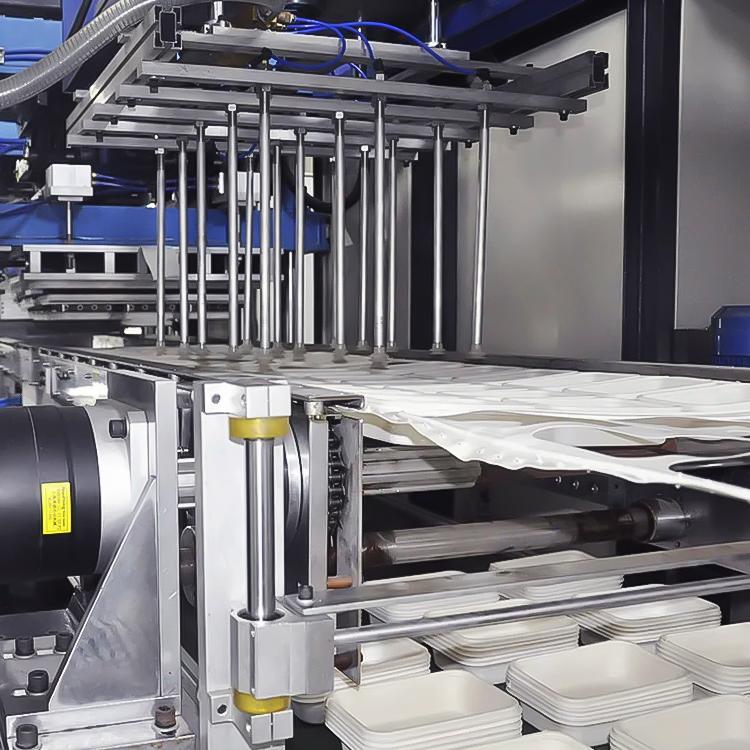
زمن دورة آلة التشكيل الحراري هو الوقت المنقضي اللازم لإتمام دورة تشكيل محددة، ويُقاس عادةً من بداية دورة إلى بداية الدورة التالية. وتشمل الدورة النموذجية تسخين اللوح المصنوع من مادة لدنة حرارياً، ووضعه في موضع التشكيل، وتطبيق التفريغ أو الضغط، وتبريد القطعة المُشكّلة، وإخراجها من القالب.
قد تتداخل بعض العمليات تبعاً لتصميم الآلة. فعلى سبيل المثال، قد يُجهّز نظام مستمر أو نظام تغذية من لفافة الجزء التالي من اللوح البلاستيكي، بينما ينفذ جزء آخر من الآلة عملية مختلفة. وقد تجري أيضاً عمليتا التشذيب والتكديس الآليتان بالتوازي مع التشكيل.
ينبغي للمصنّعين اعتماد تعريف موحّد لبداية الدورة ونهايتها عند مقارنة الآلات أو تقييم تحسينات العملية. وينبغي لهم أيضاً التمييز بين دورة التشكيل وإجمالي وقت الإنتاج، الذي قد يشمل تحضير المواد، وتبديل القوالب، والفحوص، وفترات التوقف، وعمليات المعالجة اللاحقة.
كيف يُحسب زمن دورة التشكيل الحراري؟
في عملية ذات محطة واحدة تنتج فيها كل دورة عدداً محدداً من القطع، يمكن قياس زمن الدورة مباشرةً باستخدام ساعة إيقاف أو وحدة التحكم في الآلة أو نظام مراقبة الإنتاج.
يمكن تقدير الإنتاج النظري في الساعة باستخدام المعادلة التالية:
الإنتاج النظري في الساعة = 3,600 ثانية / زمن الدورة بالثواني × عدد القطع في كل دورة
على سبيل المثال، إذا كانت آلة التشكيل الحراري تُكمل دورة واحدة كل 30 ثانية وتنتج أربع قطع في كل دورة:
الإنتاج النظري = 3,600 / 30 × 4 = 480 قطعة في الساعة.
هذا رقم نظري. وعادةً ما يكون الإنتاج الفعلي أقل بسبب توقفات المعدات، والقطع المرفوضة لعدم مطابقتها لمتطلبات الجودة، وتغيير المواد، وغيرها من انقطاعات الإنتاج.
في الآلات ذات العمليات المتداخلة، ينبغي قياس زمن الدورة استناداً إلى التسلسل الكلي لعمليات الآلة، بدلاً من حسابه بمجرد جمع أزمنة جميع العمليات الفردية. وإلا فقد يؤدي التقدير إلى المبالغة في الوقت اللازم لكل دورة.
1. نوع المادة اللدنة حرارياً وموصليتها الحرارية
يؤثر نوع اللوح المصنوع من مادة لدنة حرارياً في سرعة تسخين المادة، واستجابتها لضغط التشكيل، والمدة التي يجب أن تظل خلالها ملامسة للقالب قبل إمكان إخراجها منه.
تختلف المواد اللدنة حرارياً في نطاقات درجات حرارة التشكيل، والسعة الحرارية، والموصلية الحرارية، وسلوك التبريد. وتؤثر هذه الخصائص في مرحلتي التسخين والتبريد ضمن عملية التشكيل الحراري.
فعلى سبيل المثال، لا تتطلب مواد ABS وHIPS وPETG والبولي كربونات والبولي بروبيلين وHDPE بالضرورة منحنى التسخين نفسه أو زمن التبريد نفسه. وقد تتطلب المواد شبه المتبلورة، مثل البولي بروبيلين وHDPE، عناية خاصة بالتبريد وثبات الأبعاد، لأن سلوك تبلورها يؤثر في كيفية تصلبها.
تصف الموصلية الحرارية مدى سهولة انتقال الحرارة عبر المادة. وفي التشكيل الحراري، يؤثر انتقال الحرارة داخل اللوح وبين البلاستيك المُشكّل والقالب في توزيع درجات الحرارة وفي الوقت اللازم للوصول إلى ظروف مناسبة للتشكيل أو الإخراج من القالب.
ومع ذلك، لا تحدد الموصلية الحرارية وحدها زمن الدورة. إذ يجب أيضاً مراعاة سُمك اللوح، والسعة الحرارية، ودرجة حرارة التشكيل، والتلامس مع القالب، وظروف التبريد.
كيف يؤثر اختيار المادة في زمن الدورة
| المادة أو الخاصية | التأثير المحتمل في زمن الدورة |
|---|---|
| ABS | تعتمد متطلبات التسخين والتبريد على صنف المادة وسُمكها والشكل الهندسي للقطعة |
| PETG | يتطلب منحنى درجات حرارة مناسباً لتحقيق اتساق التشكيل وجودة السطح |
| البولي كربونات | قد تؤدي درجة حرارة معالجته وسُمكه إلى زيادة متطلبات التسخين والتبريد |
| البولي بروبيلين (PP) | يتطلب التبريد وثبات الأبعاد عناية بسبب بنيته شبه المتبلورة |
| HDPE | قد يؤثر سلوك التبريد والانكماش في توقيت الإخراج من القالب واتساق الأبعاد |
| الموصلية الحرارية | تؤثر في كيفية انتقال الحرارة عبر اللوح ومنطقة التلامس مع القالب |
هذه اعتبارات عامة للمعالجة، وليست ترتيباً ثابتاً لسرعات الدورات. وتعتمد النتائج الفعلية على الصنف المحدد للمادة، وتهيئة الآلة، وتصميم المنتج. وتتناول الإرشادات الفنية الصادرة عن Plastic Components وSIMONA العلاقة بين خصائص البوليمرات والقوالب وزمن المعالجة.
ينبغي للمصنّعين تحديد نطاقات تشغيل خاصة بكل مادة والتحقق منها من خلال تجارب الإنتاج، بدلاً من استخدام مجموعة واحدة من إعدادات درجات الحرارة لجميع الألواح البلاستيكية.
2. سُمك اللوح ومتطلبات التسخين
يُعد سُمك اللوح أحد أكثر العوامل تأثيراً بصورة مباشرة في زمن دورة آلة التشكيل الحراري. فاللوح الأكثر سُمكاً المصنوع من مادة لدنة حرارياً يتطلب عموماً طاقة أكبر ووقتاً أطول حتى تصل درجة الحرارة إلى المستوى المطلوب عبر كامل مقطعه.
قد يصل سطح اللوح إلى درجة الحرارة المستهدفة قبل أن يسخن لُبّه بدرجة كافية. وإذا شُكّل اللوح قبل الأوان، فقد تظهر في القطعة الناتجة عيوب مثل عدم تجانس توزيع المادة، أو ضعف تجسيد التفاصيل، أو الترقق المفرط، أو غير ذلك من العيوب.
إذا استمر تسخين اللوح مدة أطول من اللازم، يتباطأ الإنتاج ويزداد استهلاك الطاقة. وقد يؤدي التسخين المفرط أيضاً إلى الترهل أو تغير اللون أو تلف السطح أو تحلل المادة، بحسب نوع البوليمر.
التشكيل الحراري للألواح الرقيقة مقابل تشكيل الألواح السميكة
يُستخدم التشكيل الحراري للألواح الرقيقة عادةً في منتجات مثل صواني التعبئة والتغليف، وعبوات الطعام أحادية الاستخدام، والأغطية خفيفة الوزن. وتسخن الألواح البلاستيكية الرقيقة عموماً بسرعة أكبر من الألواح الأكثر سُمكاً، مع أن أزمنة دوراتها تعتمد أيضاً على مساحة التشكيل، وسرعة الإنتاج، وتغذية المواد، وترتيبات التشذيب.
تُستخدم الألواح الأكثر سُمكاً غالباً في الأغلفة الصناعية، والمكونات الداخلية للسيارات، وهياكل المعدات، والأغطية البلاستيكية الكبيرة. وقد تتطلب هذه المنتجات فترات أطول للتسخين والتبريد، لأن كمية أكبر من المادة يجب أن تصل إلى درجة الحرارة المناسبة وأن تستقر قبل إخراجها من القالب.
لتحسين زمن الدورة، ينبغي للمصنّعين مراعاة ما يلي:
- اختيار سُمك اللوح المناسب للأداء الميكانيكي المطلوب.
- استخدام ألواح بلاستيكية متجانسة ومطابقة للمواصفات.
- ضبط مناطق التسخين بما يتناسب مع مساحة سطح القطعة وشكلها الهندسي.
- قياس درجة حرارة اللوح في مواضع ممثّلة.
- تجنب وقت التسخين غير الضروري مع ضمان تسخين اللوح بدرجة كافية عبر كامل سُمكه.
لا يكون تقليل سُمك اللوح لمجرد تسريع الإنتاج مناسباً دائماً. إذ يجب أن يظل المنتج النهائي مستوفياً لمتطلبات المتانة ومقاومة الصدمات والصلابة والعمر التشغيلي.
3. تصميم نظام التسخين والتحكم في درجة الحرارة
قد تستحوذ مرحلة التسخين على نسبة كبيرة من زمن دورة التشكيل الحراري، ولا سيما عند معالجة الألواح السميكة أو المواد التي تتطلب درجات حرارة تشكيل مرتفعة.
تستخدم آلات التشكيل الحراري عادةً أنظمة تسخين إشعاعي، تشمل سخانات خزفية أو كوارتزية أو هالوجينية أو تهيئات أخرى للسخانات بالأشعة تحت الحمراء. وتؤثر طريقة التسخين، والقدرة المركّبة، وترتيب السخانات، ونظام التحكم في سرعة وصول اللوح المصنوع من مادة لدنة حرارياً إلى درجة حرارة التشكيل ومدى تجانسها.
لماذا يُعد التسخين المتجانس مهماً؟
لا يقتصر الهدف على تسخين السطح بأسرع ما يمكن. بل يجب أن يصل اللوح إلى توزيع مناسب لدرجات الحرارة يلائم عملية التشكيل المطلوبة.
قد يؤدي التسخين غير المتجانس إلى تفاوت تمدد المادة عبر القالب. وقد تصبح بعض المناطق رقيقة أكثر من اللازم، بينما قد تعجز مناطق أخرى عن تجسيد التفاصيل الدقيقة أو الوصول إلى الشكل الهندسي المطلوب.
يمكن للمصنّعين تحسين أداء التسخين من خلال:
- ضبط إعدادات السخانات العلوية والسفلية عندما تتيح الآلة التحكم فيها بصورة منفصلة.
- تحسين ضبط مناطق التسخين الفردية للقطع المعقدة.
- الحفاظ على مسافات ثابتة بين السخانات والألواح البلاستيكية.
- فحص حالة السخانات واستبدال عناصر التسخين التالفة.
- تقليل الفقد الحراري من خلال العزل المناسب لفرن التسخين وتصميم غلافه.
- مراقبة درجة الحرارة الفعلية للوح أثناء تطوير العملية.
ينبغي أن يستند التحكم في درجة الحرارة إلى توصيات مُصنّع المادة، وأن يجري التحقق منه من خلال تجارب التشكيل. ويفيد وقت التسخين المضبوط مسبقاً في تحقيق قابلية التكرار، لكنه لا ينبغي أن يحل محل فهم درجة الحرارة الفعلية للوح.
في التطبيقات التي تتضمن ألواحاً كبيرة أو أشكالاً معقدة، يمكن أن يساعد التسخين حسب المناطق على التعويض عن الاختلافات في مساحة السطح وعمق السحب وتوزيع المادة. وقد يقلل ذلك الحاجة إلى دورات تسخين أطول من اللازم مع الحفاظ على جودة القطعة.
4. تصميم القالب ودرجة حرارته
يحدد القالب الشكل النهائي للمكوّن المُشكّل، ويؤثر في سرعة انتقال الحرارة من البلاستيك بعد التشكيل.
تؤثر مادة القالب، وسُمك جدرانه، وتوزيع قنوات التبريد، والتشطيب السطحي، وتنفيس الهواء، والتلامس بين البلاستيك والقالب، جميعها في مرحلتي التشكيل والتبريد.
تُستخدم قوالب الألومنيوم كثيراً في التشكيل الحراري الإنتاجي، لأن الألومنيوم يوصل الحرارة بصورة جيدة نسبياً ويمكن أن يتيح إدارة فعالة لدرجة حرارة القالب. وقد تكون مواد أخرى لصناعة القوالب مناسبة للنماذج الأولية أو لدفعات الإنتاج القصيرة أو لتطبيقات محددة.
كيف يؤثر تصميم القالب في زمن الدورة
يمكن للقالب ذي قنوات التبريد الفعالة إزالة الحرارة بصورة أكثر اتساقاً من القالب ضعيف التبريد. وإذا كان التبريد غير متجانس، فقد تتصلب بعض مناطق القطعة بينما تظل مناطق أخرى لينة أكثر من اللازم بحيث لا يمكن إخراجها من القالب بأمان.
تؤثر هندسة القالب أيضًا في سهولة فصل القطعة عنه. وقد يؤدي السحب العميق والزوايا الضيقة والتفاصيل الدقيقة وعدم كفاية زوايا السحب إلى زيادة خطر الالتصاق أو التشوه أثناء نزع القطعة من القالب.
ينبغي للمصنّعين مراجعة ما يلي:
- مواضع قنوات التبريد وتوزيع التدفق.
- تجانس درجة حرارة القالب على امتداد سطح التشكيل.
- مسارات التنفيس والتفريغ الهوائي.
- زوايا السحب ومتطلبات تحرير القطعة من القالب.
- حالة سطح القالب وصيانته.
- العلاقة بين هندسة القطعة وسماكة المادة.
ينبغي تصميم القالب بما يتناسب مع حجم الإنتاج المستهدف وزمن الدورة المطلوب. فقد لا توفر منظومة قوالب مناسبة لإنتاج النماذج الأولية أداء التبريد أو المتانة نفسيهما اللذين يوفرهما قالب مصمم للإنتاج المستمر.
5. قدرة التبريد ودرجة حرارة الماء وانتقال الحرارة
غالبًا ما يكون زمن التبريد أحد القيود الرئيسية على إنتاج التشكيل الحراري. فبعد تشكيل الصفيحة البلاستيكية، يجب أن تصبح مستقرة بما يكفي للحفاظ على شكلها أثناء تحريرها من القالب ومناولتها لاحقًا.
تتأثر مرحلة التبريد بالمادة وسماكة الصفيحة ودرجة حرارة القالب وتصميم قنوات التبريد ومساحة التلامس وفرق درجة الحرارة بين البلاستيك المُشكَّل والقالب.
أهمية درجة حرارة الماء
تستخدم قوالب إنتاج كثيرة الماء المتداول للتحكم في درجة حرارة القالب. ولا تعتمد فعالية هذا النظام على درجة حرارة الماء الداخل وحدها.
تشمل العوامل المهمة معدل تدفق الماء وهندسة قنوات التبريد ونظافتها وأداء التبادل الحراري وفرق درجة الحرارة بين القالب ووسيط التبريد.
إذا كانت درجة حرارة الماء مرتفعة أكثر مما يناسب التطبيق، فقد تُزال الحرارة ببطء شديد. وإذا لم تكن ظروف التبريد متوازنة جيدًا، فقد تتعرض القطعة لانكماش غير متساوٍ أو تقوّس أو تفاوت في الأبعاد.
لذلك، ينبغي للمصنّعين مراقبة درجتي حرارة ماء التغذية والماء الراجع، والتحقق من ثبات التدفق، وصيانة دوائر التبريد وفقًا لتوصيات الشركة المصنّعة للمعدات.
الماء الساخن ليس غير مناسب بطبيعته لجميع تطبيقات التشكيل الحراري. فبعض العمليات تتطلب درجات حرارة مضبوطة للقالب، لا أدنى درجة حرارة ممكنة. وتعتمد درجة حرارة الماء المناسبة على البوليمر وتصميم القالب والتشطيب السطحي المطلوب ومتطلبات الأبعاد.
قد لا يؤدي خفض درجة حرارة الماء دون مراعاة العملية بأكملها إلى تحسين النتائج. وقد تتسبب أسطح القالب شديدة البرودة أو غير المتجانسة حراريًا في مشكلات أخرى تتعلق بالجودة، بحسب المادة والتطبيق.
طرق تقليل زمن التبريد
يمكن أن يتضمن برنامج عملي لتحسين التبريد ما يلي:
- تحسين توزيع قنوات التبريد وانتقال الحرارة.
- إزالة القشور والترسبات أو الانسدادات من دوائر التبريد.
- الحفاظ على تدفق مناسب للماء ودرجة حرارة مناسبة له.
- ضمان تلامس متسق بين الصفيحة المُشكَّلة والقالب.
- قياس درجة حرارة القطعة أو التحقق من استقرار أبعادها قبل تحريرها من القالب.
- تجنب أزمنة الإبقاء الطويلة دون داعٍ بعد استيفاء القطعة لمتطلبات التحرير من القالب.
الهدف هو تحرير القطع من القالب بمجرد أن تصبح مستقرة بما يكفي، وليس إخراجها قبل أن تتمكن من الحفاظ على أبعادها المطلوبة. وتشير الإرشادات الواردة في مواد أفضل الممارسات لقطاع البلاستيك الصادرة عن Focus on Energy أيضًا إلى كفاءة التبريد وإدارة درجات الحرارة بوصفهما وسيلتين لتقليل زمن الدورة واستهلاك الطاقة.
6. طريقة التشكيل: التشكيل بالتفريغ والتشكيل بالضغط وتشكيل الصفيحتين
تؤثر عملية التشكيل الحراري المختارة للمنتج في زمن التشكيل المطلوب وتسلسل تشغيل المعدات وترتيب القوالب ومتطلبات التبريد.
التشكيل بالتفريغ
يستخدم التشكيل بالتفريغ ضغطًا سالبًا لسحب صفيحة مُسخَّنة من اللدائن الحرارية وإلصاقها بسطح القالب. ويُستخدم على نطاق واسع في العبوات والصواني والأغطية والعديد من المكونات البلاستيكية الصناعية.
يعتمد زمن الدورة على سرعة وصول الصفيحة إلى درجة حرارة التشكيل، وفعالية تفريغ الهواء من القالب، ومدى مطابقة الصفيحة لشكل القالب، والمدة اللازمة لتبريد القطعة قبل تحريرها منه.
يمكن أن تساعد قنوات التفريغ المصممة على نحو سليم ونظام التفريغ المناسب في تقليل تأخيرات التشكيل وتحسين دقة استنساخ التفاصيل.
التشكيل بالضغط
يستخدم التشكيل بالضغط ضغط هواء موجبًا لدفع الصفيحة المُسخَّنة باتجاه القالب، ما ينتج غالبًا تفاصيل سطحية أدق مقارنةً بالتشكيل التقليدي بالتفريغ.
يمكن أن يحسّن الضغط الإضافي التلامس مع القالب، لكن زمن الدورة الإجمالي يظل معتمدًا على التسخين وتطبيق الضغط والتبريد ونزع القطعة من القالب. ويجب أن تحافظ الآلة أيضًا على إحكام إغلاق مناسب وظروف ضغط ملائمة طوال مرحلة التشكيل.
قد يُختار التشكيل بالضغط عندما تبرر متطلبات التفاصيل السطحية أو المظهر استخدام هذه العملية، لا لمجرد تحقيق أقصر دورة ممكنة.
تشكيل الصفيحتين
تُسخَّن في عملية تشكيل الصفيحتين صفيحتان من اللدائن الحرارية وتُشكَّلان، ثم تُوصلان معًا لإنشاء مكوّن مجوّف أو مزدوج الجدار. وتشمل التطبيقات المعتادة الهياكل الخارجية الصناعية ومجاري الهواء والخزانات وغيرها من القطع البلاستيكية الإنشائية الكبيرة.
مقارنةً بتشكيل الصفيحة الواحدة، يتطلب تشكيل الصفيحتين تنسيق التعامل مع الصفيحتين ومنحنيات التسخين وحركات القالب والمحاذاة وعملية الوصل. وقد تؤثر هذه الخطوات الإضافية في الدورة الإجمالية.
يمكن تحسين زمن الدورة بمزامنة تسخين الصفيحتين، وتحضيرهما بصورة متسقة، وتحسين حركة القالب، وتقليل التأخيرات غير الضرورية أثناء المحاذاة والوصل.
ينبغي اختيار طريقة التشكيل المناسبة وفقًا لهندسة القطعة والمتطلبات الإنشائية وجودة السطح وحجم الإنتاج. وقد تظل العملية ذات زمن الدورة الأطول مجدية اقتصاديًا إذا كانت تنتج قطعًا أكثر ملاءمة أو تلغي عمليات تجميع منفصلة.
7. هندسة القطعة وعمق السحب والجودة المطلوبة
يؤثر تصميم القطعة مباشرةً في كيفية تمدد صفيحة اللدائن الحرارية أثناء التشكيل ومقدار التبريد المطلوب قبل نزعها من القالب.
قد تتسبب المكونات ذات السحب العميق والزوايا الحادة والتجاويف الضيقة والأشكال المعقدة في توزيع غير متساوٍ للمادة. وقد تتطلب هذه الخصائص ضبطًا دقيقًا لمنحنيات التسخين، أو استخدام مكبس مساعد، أو تعديل هندسة القالب، أو تحكمًا إضافيًا في التبريد.
على سبيل المثال، قد يكون تشكيل صينية كبيرة وضحلة نسبيًا وتحريرها من القالب أسهل من تشكيل هيكل عميق ذي زوايا ضيقة، حتى إذا استُخدمت صفيحة بلاستيكية بالسماكة نفسها لكلتا القطعتين.
ينبغي للمصنّعين تقييم خصائص التصميم التالية:
- الأبعاد الكلية للقطعة ومساحة التشكيل.
- عمق السحب ونسبة السحب.
- أنصاف أقطار الزوايا وزوايا السحب.
- توزيع سماكة الجدار.
- الملمس السطحي المطلوب وتفاوتات الأبعاد المسموح بها.
- اتجاه نزع القطعة من القالب ومواضع الالتصاق المحتملة.
يمكن أن يسهّل تصميم القطع بأنصاف أقطار وزوايا سحب مناسبة عمليتي التشكيل والتحرير من القالب. وحيثما تسمح متطلبات المنتج، قد يؤدي تقليل التعقيد الهندسي غير الضروري أيضًا إلى تحسين اتساق الدورة.
ومع ذلك، يجب ألا يكون تقليل زمن الدورة على حساب جودة القطعة. فالمكوّن الذي يتحرر بسرعة من القالب لكن زواياه رقيقة أو أسطحه مشوهة أو أبعاده غير متسقة قد يتطلب وقتًا إضافيًا للفحص وإعادة العمل.
8. تكوين الآلة والأتمتة
تختلف آلات التشكيل الحراري في قدرة التسخين ومساحة التشكيل وحركة القالب وأنظمة التبريد وترتيبات التغذية ومستوى الأتمتة. وتؤثر هذه الاختلافات في زمن الدورة الذي يمكن للآلة تحقيقه مع منتج معين.
لذلك، ينبغي التعامل مع معدل الدورات المعلن للآلة بوصفه قيمة مرجعية في ظروف تشغيل محددة، وليس معدلًا مضمونًا لكل تطبيق.
يمكن أن تقلل التغذية الآلية بالصفائح وحركة القالب المضبوطة والإخراج الآلي للقطع وعمليات التشذيب أو التكديس المدمجة من التأخيرات بين العمليات. كما يمكن أن تساعد المستشعرات ووحدات التحكم القابلة للبرمجة في الحفاظ على إعدادات قابلة للتكرار للتسخين والتشكيل والتبريد.
قد تكون الآلات شبه الآلية مناسبة لأحجام الإنتاج المنخفضة أو التغييرات المتكررة في المنتجات أو التطبيقات التي تتطلب مشاركة أكبر من المشغّل. وقد تكون الخطوط الآلية بالكامل أكثر ملاءمة للإنتاج المتكرر بكميات أكبر، حيث يمكن مزامنة تغذية المواد وعمليات المناولة اللاحقة.
عند مقارنة آلات التشكيل الحراري، ينبغي للمصنّعين تقييم ما يلي:
| عامل المعدات | التأثير في زمن الدورة |
|---|---|
| قدرة السخانات وتوزيعها | تؤثر في سرعة التسخين وتجانس درجة الحرارة |
| تصميم محطة التشكيل | يؤثر في حركة القالب وزمن التشكيل وقابلية التكرار |
| نظام التبريد | يحدد كفاءة وصول القطع إلى الظروف المناسبة لتحريرها من القالب |
| نظام تغذية الصفائح | يؤثر في فترات التأخير الناتجة عن تحميل المواد وتحريكها إلى المواضع المحددة |
| ترتيبات تبديل القالب | تؤثر في الوقت الضائع بين دفعات الإنتاج |
| مستوى الأتمتة | يقلل عمليات المناولة اليدوية أو ينسقها |
| نظام التحكم | يساعد في الحفاظ على اتساق إعدادات العملية |
أفضل تكوين للآلة هو الذي يحقق الإنتاج المطلوب مع الحفاظ على جودة مستقرة للقطع وتكاليف تشغيل معقولة.
9. حجم الإنتاج واستراتيجية التصنيع
يؤثر حجم الإنتاج في كيفية موازنة المصنّعين بين زمن الدورة، والاستثمار في المعدات، وتكاليف القوالب وأدوات التشكيل، ومتطلبات العمالة.
في الإنتاج بكميات كبيرة، يمكن أن يؤدي تقليل زمن الدورة ولو بمقدار بسيط إلى زيادات كبيرة في الإنتاج عبر آلاف الدورات. وقد يستفيد المصنّعون من التغذية الآلية، والقوالب متعددة التجاويف، والتشذيب المدمج، وتحسين مناولة المواد.
في الإنتاج بكميات صغيرة أو عند تغيير المنتجات بصورة متكررة، قد يكون وقت الإعداد والمرونة أهم من تحقيق أقصر دورة ممكنة لقطعة واحدة.
ينبغي أن تراعي المقارنة المفيدة تكلفة التصنيع الكاملة، لا الوقت المستغرق في تشكيل القطعة فحسب.
على سبيل المثال، قد تتطلب الماكينة الأسرع استثمارًا أوليًا أكبر، أو قوالب وأدوات تشكيل أكثر تخصصًا، أو صيانة إضافية. وقد تكون الماكينة الأبطأ ذات تكاليف الإعداد الأقل أكثر جدوى من حيث التكلفة لدفعات الإنتاج القصيرة.
مقارنة بين القطع المشكّلة حراريًا والقطع المصبوبة بالحقن
يختلف التشكيل الحراري والقولبة بالحقن في أساليب المعالجة ومتطلبات المعدات. فالتشكيل الحراري يشكّل الألواح البلاستيكية المسخّنة، بينما تدفع القولبة بالحقن البلاستيك المنصهر إلى داخل تجويف القالب.
يمكن إنتاج القطع المصبوبة بالحقن بدورات قولبة فردية قصيرة في التطبيقات المناسبة للإنتاج بكميات كبيرة، ولا سيما عند استخدام قوالب متعددة التجاويف. وقد يكون التشكيل الحراري خيارًا جذابًا للقطع الكبيرة، ولانخفاض الاستثمار في القوالب وأدوات التشكيل نسبيًا، وللتطبيقات التي تلائم فيها المعالجة القائمة على الألواح تصميم المنتج.
لا ينبغي مقارنة العمليتين على أساس زمن الدورة وحده. فالمقارنة العادلة تشمل الاستثمار في القوالب وأدوات التشكيل، واستخدام المواد، وهندسة القطعة، ومتطلبات التشطيب، وحجم الإنتاج، وتكلفة إنتاج مكوّن نهائي مطابق لمعايير القبول.
يعتمد الاختيار المناسب على المنتج وحجم الطلب المتوقع عليه طوال عمره.
10. كيفية تقليل زمن دورة التشكيل الحراري دون التضحية بجودة القطعة
يتطلب تحسين زمن الدورة نهجًا منضبطًا. فقد يؤدي تقليل وقت التسخين أو التبريد بصورة عشوائية إلى عيوب تبدد أي مكاسب في الإنتاجية.
تبدأ عملية التحسين العملية بقياس كل مرحلة رئيسية وتحديد العملية التي تحدّ من الإنتاج.
الخطوة 1: تحديد خط الأساس
سجّل أزمنة الدورة الفعلية عبر عدة دفعات إنتاج. ووثّق درجة المادة، وسُمك اللوح، والقالب، وإعدادات التسخين، وظروف التبريد، وعدد القطع المنتجة في كل دورة.
الخطوة 2: تحديد المرحلة الأطول أو الأكثر تقييدًا للإنتاج
حدّد ما إذا كان التسخين أو التبريد أو التشكيل أو إخراج القطعة من القالب أو مناولة المواد هو ما يحدّ من الإنتاج. وبالنسبة إلى المعدات المؤتمتة، تحقّق أيضًا مما إذا كان يمكن تنفيذ العمليات بالتوازي، أو مما إذا كانت محطة واحدة تعوق الخط بأكمله.
الخطوة 3: تغيير متغير واحد في كل مرة
اختبر تعديلًا منضبطًا، مثل إعداد إحدى مناطق التسخين، أو تدفق مياه التبريد، أو درجة حرارة القالب، أو تسلسل المناولة. فقد يؤدي تغيير عدة عوامل في وقت واحد إلى صعوبة تحديد التعديل الذي أحدث النتيجة.
الخطوة 4: فحص جودة القطعة
تحقّق من الأبعاد، والمظهر السطحي، وتوزيع سُمك الجدران، والالتواء، ومعايير القبول الأخرى ذات الصلة. ولا ينبغي اعتماد الدورة الأقصر إلا إذا كانت القطع النهائية مطابقة للمواصفات.
الخطوة 5: تأكيد النتائج في الإنتاج
كرّر التجربة عبر عدة دورات، وعند الاقتضاء، باستخدام دفعات مواد أو ورديات عمل مختلفة. وسجّل زمن الدورة، وكمية الإنتاج المطابق لمعايير القبول، ومعدل الهالك، ووقت التوقف.
الخطوة 6: توحيد الإعدادات الناجحة
وثّق معلمات العملية المعتمدة ودرّب المشغّلين على استخدامها بصورة متسقة. وواصل مراقبة الإنتاج للكشف عن الانحرافات أو الاختناقات الجديدة.
يساعد هذا النهج المصنّعين على تحسين زمن الدورة من خلال تعديلات قائمة على الأدلة بدلًا من الاعتماد على سرعة الماكينة وحدها.
الأسئلة الشائعة
1. ما العوامل التي تحدّد زمن دورة ماكينة التشكيل الحراري؟
يعتمد زمن دورة ماكينة التشكيل الحراري على خصائص المادة اللدنة حراريًا، وسُمك اللوح، وكفاءة التسخين، وطريقة التشكيل، وتصميم القالب، وقدرة التبريد، وهندسة القطعة، وتكوين الماكينة، ومتطلبات المناولة. وغالبًا ما تحدّد المرحلة الأطول أو الأكثر تقييدًا للإنتاج معدل الإنتاج الفعلي.
2. أي جزء من عملية التشكيل الحراري يستغرق أطول وقت؟
غالبًا ما يكون التسخين والتبريد أطول المراحل، ولا سيما مع الألواح البلاستيكية السميكة والمكوّنات الكبيرة. ومع ذلك، تختلف المرحلة المقيّدة للإنتاج باختلاف المادة وتصميم الماكينة والقوالب وأدوات التشكيل وإعداد الإنتاج. ويلزم إجراء قياسات فعلية للعملية لتحديد القيد الرئيسي.
3. كيف يؤثر سُمك اللوح في زمن دورة التشكيل الحراري؟
تتطلب الألواح الأكثر سُمكًا عمومًا وقتًا أطول لانتقال الحرارة إلى داخل المادة، ولتبريد القطعة المشكّلة بما يكفي لإخراجها من القالب. وغالبًا ما يتيح التشكيل الحراري للألواح الرقيقة فترات تسخين وتبريد أقصر، لكن زمن الدورة الفعلي يعتمد أيضًا على المادة ومساحة التشكيل وتكوين المعدات.
4. كيف تؤثر الموصلية الحرارية في التشكيل الحراري؟
تعبّر الموصلية الحرارية عن مدى سهولة انتقال الحرارة عبر المادة. وفي التشكيل الحراري، تؤثر في انتقال الحرارة داخل اللوح البلاستيكي وبين القطعة المشكّلة والقالب. ويجب النظر إلى تأثيرها في زمن الدورة إلى جانب السعة الحرارية، وسُمك اللوح، ودرجة حرارة التشكيل، وظروف التبريد.
5. ما درجة حرارة المياه المثالية لتبريد قوالب التشكيل الحراري؟
لا توجد درجة حرارة مياه مثالية واحدة لجميع تطبيقات التشكيل الحراري. فالإعداد المناسب يعتمد على البوليمر، وتصميم القالب، وهندسة القطعة، والتشطيب السطحي المطلوب، وتفاوتات الأبعاد المسموح بها. وينبغي للمصنّعين اتباع مواصفات القالب والمادة والتحقّق من النتيجة من خلال تجارب الإنتاج.
6. هل يستغرق التشكيل بالضغط وقتًا أطول من التشكيل بالتفريغ؟
ليس بالضرورة. يستخدم التشكيل بالضغط ضغط هواء موجبًا لتحسين التلامس بين اللوح المسخّن والقالب، بينما يستخدم التشكيل بالتفريغ ضغطًا سالبًا. وتعتمد المقارنة بين زمني دورتيهما على المعدات، والمادة، وهندسة القطعة، ومتطلبات التسخين، وعملية التبريد.
7. ما التشكيل بلوحين، ولماذا قد يكون زمن دورته أطول؟
يتضمن التشكيل بلوحين تسخين لوحين بلاستيكيين وتشكيلهما ثم وصلهما لإنتاج مكوّن مجوّف أو مزدوج الجدار. وقد يضيف تنسيق اللوحين وحركات القالب والمحاذاة والوصل خطوات إلى المعالجة. ويمكن أن يساعد التسخين المتزامن والقوالب وأدوات التشكيل الفعّالة على تقليل التأخيرات.
8. كيف يمكن للمصنّعين تقليل زمن دورة التشكيل الحراري؟
يمكن للمصنّعين تحسين مناطق التسخين، وتحسين تبريد القالب، والحفاظ على تدفق مناسب للمياه، وتطوير تصميم القالب، وأتمتة مناولة المواد، وتقليل تأخيرات الإعداد غير الضرورية. وينبغي التحقّق من صلاحية أي تغيير استنادًا إلى جودة القطع النهائية وحجم الإنتاج الفعلي.
9. ما الفرق بين زمن دورة التشكيل الحراري والمهلة الزمنية للإنتاج؟
يقيس زمن الدورة مدة دورة إنتاج أو عملية محددة. أما المهلة الزمنية فتقيس الوقت المنقضي بين نقطتي بداية ونهاية محددتين، مثل استلام الطلب والتسليم. وقد تشمل المهلة الزمنية توريد المواد، والجدولة، وانتظار الدور في الإنتاج، والمعالجة، والفحص، والشحن.
10. هل تكون ماكينة التشكيل الحراري الأسرع دائمًا أكثر جدوى من حيث التكلفة؟
لا. فقد تكون تكلفة شراء الماكينة الأسرع أعلى، أو تتطلب قوالب وأدوات تشكيل أكثر تعقيدًا، أو متطلبات تشغيل أكبر. وينبغي للمصنّعين مقارنة كمية الإنتاج المطابق لمعايير القبول، والاستثمار في القوالب وأدوات التشكيل، والعمالة، واستهلاك الطاقة، والصيانة، والهالك، وحجم الإنتاج المتوقع قبل تحديد المعدات التي تقدم أفضل قيمة إجمالية.
11. كيف يمكن للمصنّعين تقدير عدد القطع المنتجة في الساعة؟
بالنسبة إلى ماكينة تنتج عددًا ثابتًا من القطع في كل دورة، استخدم:
الإنتاج النظري في الساعة = 3,600 / زمن الدورة بالثواني × عدد القطع في كل دورة
على سبيل المثال، تعطي دورة مدتها 30 ثانية وتنتج أربع قطع إنتاجًا نظريًا قدره 480 قطعة في الساعة. وسيعتمد الإنتاج الفعلي على أوقات التوقف، والقطع المرفوضة، وعمليات تغيير إعدادات الإنتاج، وغيرها من خسائر الإنتاج.
12. كيف يؤثر حجم الإنتاج في اختيار الماكينة؟
قد تبرّر أحجام الإنتاج الكبيرة زيادة مستوى الأتمتة، واستخدام قوالب متعددة التجاويف، ودمج عمليات ما بعد التشكيل. أما الإنتاج بكميات أقل أو تغيير المنتجات بصورة متكررة فقد يرجّح اختيار معدات مرنة وقوالب وأدوات تشكيل أبسط. وينبغي أن يعكس اختيار الماكينة الطلب المتوقع وإجمالي تكلفة التصنيع، لا زمن الدورة وحده.
الخلاصة
يتحدّد زمن دورة ماكينة التشكيل الحراري من خلال التفاعل بين خصائص المادة، وسُمك اللوح، وأداء التسخين، وتصميم القالب، وقدرة التبريد، وطريقة التشكيل، وهندسة القطعة، وأتمتة الماكينة.
في كثير من التطبيقات، يتيح تحسين انتقال الحرارة والتحكم في درجة الحرارة فرصًا ملموسة لتقصير دورة الإنتاج. ومع ذلك، يجب تحسين التسخين والتبريد معًا، ويجب أن تصل القطعة المشكّلة إلى مستوى الجودة والثبات البُعدي المطلوبين قبل إخراجها من القالب.
ينبغي للمصنّعين البدء بقياس أزمنة الدورة الفعلية، وتحديد اختناق العملية، واختبار تحسينات موجّهة. ومن خلال الجمع بين المعدات المناسبة، والتبريد الفعّال، والقوالب المصممة جيدًا، والتحكم المتسق في العملية، يمكنهم زيادة الإنتاج مع الحفاظ على جودة القطع.
في النهاية، لا يكون أفضل زمن للدورة هو ببساطة أقصر زمن يمكن تحقيقه. بل هو الزمن الذي يتيح للماكينة إنتاج قطع مطابقة لمعايير القبول بصورة موثوقة، وبحجم الإنتاج المطلوب، وبتكلفة تجعل عملية التصنيع قادرة على المنافسة.



