






لتحسين كفاءة إنتاج التشكيل الحراري، ينبغي للشركات المصنّعة تقليل الوقت غير الضروري ضمن دورة الإنتاج، وتحديد اختناقات الإنتاج، وتحسين معلمات التسخين والتبريد، وتقليل هدر المواد، وخفض فترات توقف الآلات. ويمكن أن يساعد توحيد إعدادات الآلات وتحسين تصميم القوالب وصيانة المعدات وتدريب المشغّلين ومراقبة بيانات الإنتاج على تقصير مهلة الإنجاز وزيادة الإنتاج وتلبية طلب العملاء دون المساس بجودة المنتج.
يتمثل النهج الأكثر فاعلية في قياس دورة الإنتاج الحالية، وتحديد مواضع هدر الوقت والمواد، وإجراء تحسينات موجّهة. وتساعد المراجعات الدورية للأداء والتحسين المستمر الشركات المصنّعة على الحفاظ على معدلات إنتاج مستقرة مع تغيّر أحجام الطلبات ومتطلبات المنتجات.
تؤثر كفاءة إنتاج التشكيل الحراري في تكاليف التصنيع، وجداول التسليم، وجودة المنتجات، وقدرة الشركة على الاستجابة لطلبات العملاء. وسواء كانت المنشأة تنتج صواني بلاستيكية، أو حاويات تعبئة وتغليف، أو مكونات للسيارات، أو أغلفة للمعدات الطبية، أو قطعًا بلاستيكية صناعية كبيرة، فإن كل مرحلة من مراحل عملية الإنتاج تؤثر في الأداء العام.
يتطلب تحسين الكفاءة أكثر من مجرد زيادة سرعة الآلة. فالتسخين المفرط، والتبريد البطيء، والتغييرات المتكررة للقوالب، والتأخير في مناولة المواد، وعيوب تشذيب الحواف، والصيانة غير المخطط لها، كلها عوامل قد تقلل الإنتاج. وقد تؤدي زيادة سرعة الإنتاج دون معالجة هذه المشكلات إلى تفاوت سماكة الجدران، أو تشوه المنتجات، أو ارتفاع معدلات الرفض، أو الحاجة إلى مزيد من إعادة التشغيل.
تركز الاستراتيجية العملية للتحسين على تقليل الوقت المهدر، وتثبيت دورات الإنتاج، وتحسين استخدام المواد الخام، والتنسيق بين المعدات والمشغلين والعمليات اللاحقة. ومن خلال قياس زمن الدورة وتحديد الاختناقات، يستطيع المصنعون اتخاذ قرارات مدروسة تعزز الإنتاجية مع الحفاظ على ثبات جودة المنتجات.
ما المقصود بكفاءة إنتاج التشكيل الحراري؟
تشير كفاءة إنتاج التشكيل الحراري إلى مدى فاعلية استخدام الشركة المصنعة لطاقة الآلات، والعمالة، والمواد الخام، والطاقة، ووقت الإنتاج لإنتاج قطع بلاستيكية مطابقة للمواصفات.
تنتج عملية التشكيل الحراري الأعلى كفاءة الكمية المطلوبة من المنتجات المقبولة مع تقليل وقت التوقف، والعيوب، واستهلاك الموارد. ويمكن تقييم الكفاءة باستخدام عدة مؤشرات، منها زمن الدورة، والإنتاج في الساعة، ومعدل الرفض، وجاهزية المعدات، وزمن التبديل، والتسليم في الموعد المحدد.
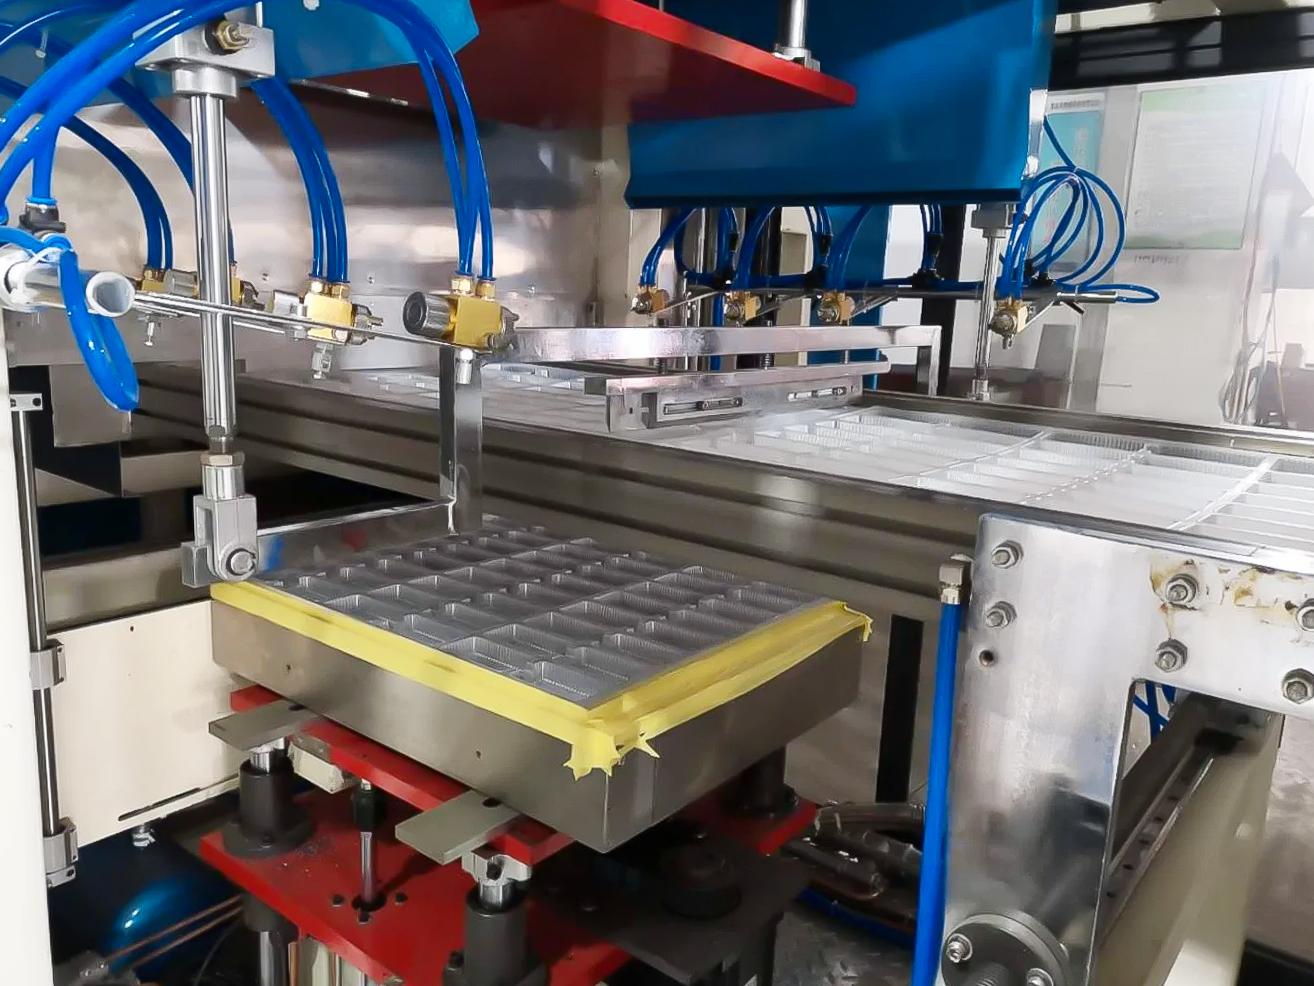
إلى ماذا يشير زمن الدورة؟
يشير زمن الدورة إلى المدة اللازمة لإكمال دورة إنتاج واحدة. وفي التشكيل الحراري، يعني ذلك عمومًا الوقت اللازم لإكمال التسلسل المحدد لعمليات دورة التشكيل، من بداية دورة إلى بداية الدورة التالية.
بحسب تهيئة الآلة، قد تشمل دورة الإنتاج تحميل الألواح البلاستيكية أو تغذيتها، والتسخين، والتشكيل، والتبريد، وإخراج القطع، وعمليات المناولة المرتبطة بها. وقد تتم عمليات تشذيب الحواف، والتكديس، والتعبئة والتغليف ضمن خط آلي متكامل أو بوصفها عمليات لاحقة منفصلة.
ينبغي للمصنعين تحديد العمليات المشمولة بدقة عند قياس زمن الدورة. فهذا يجعل مقارنات الأداء أكثر دلالة، ويساعد فرق العمل على تحديد ما إذا كان تحسين سرعة الآلة يؤدي أيضًا إلى زيادة إجمالي الإنتاج.
فعلى سبيل المثال، قد لا تؤدي دورة تشكيل أقصر إلى زيادة إنتاج القطع النهائية إذا كانت محطة تشذيب الحواف لا تستطيع معالجة القطع بالمعدل نفسه. ويساعد قياس عملية الإنتاج كاملةً على كشف هذه القيود.
1. قياس زمن الدورة وتحديد خط أساس للإنتاج
يبدأ تقليل زمن الدورة بفهم أداء الإنتاج الحالي. فمن دون قياسات موثوقة، قد يركز المصنعون على التأخيرات الظاهرة، مع إغفال المراحل المسؤولة عن معظم الوقت المهدر.
سجّل الوقت اللازم لكل عملية رئيسية، بما في ذلك تغذية الألواح، والتسخين، والتشكيل، والتبريد، وإخراج القطع من القالب، وتشذيب الحواف، ومناولة القطع. وفي معدات التشكيل الحراري الآلية، قد تتوفر بيانات الإنتاج من خلال نظام التحكم في الآلة. أما في المعدات شبه الآلية، فيمكن للمشغلين تسجيل أزمنة الدورات وأوقات التوقف باستخدام سجلات إنتاج موحدة.
اجمع البيانات عبر دورات إنتاج متعددة بدلًا من الاعتماد على ملاحظة واحدة. فقد تختلف أزمنة الدورات بسبب سماكة المادة، ودرجة حرارة القالب، وظروف التسخين، وإجراءات المشغل، والشكل الهندسي للمنتج، وانقطاعات الإنتاج.
تشمل القياسات المفيدة ما يلي:
- متوسط زمن الدورة: متوسط مدة دورة إنتاج محددة.
- الإنتاج الفعلي: عدد القطع المقبولة المنتجة خلال فترة محددة.
- معدل الرفض: نسبة القطع المنتجة التي تُرفض بسبب العيوب.
- وقت التوقف: الوقت الذي تكون فيه المعدات غير متاحة للإنتاج.
- زمن التبديل: الوقت اللازم للانتقال بين المنتجات أو القوالب أو إعدادات الإنتاج.
- المهلة الزمنية: إجمالي الوقت المنقضي من نقطة بداية محددة للطلب أو الإنتاج حتى الإكمال أو التسليم.
تساعد هذه المؤشرات على التمييز بين التحسينات على مستوى الآلة والتحسينات الأشمل في التصنيع.
فعلى سبيل المثال، قد يكون زمن دورة الآلة قصيرًا نسبيًا، لكنها تظل تحقق إنتاجًا يوميًا منخفضًا بسبب التوقفات المتكررة، أو تغيير القوالب، أو نقص المواد، أو التأخيرات في العمليات اللاحقة. ويوفر قياس زمن الدورة إلى جانب وقت التوقف ومعدل الرفض صورة أدق عن كفاءة الإنتاج.
2. تحديد الاختناقات في عملية الإنتاج
يُعد تحديد الاختناقات من أكثر الطرق مباشرةً لتحسين زمن الدورة وزيادة معدل الإنتاج. والاختناق هو عملية أو آلة أو نشاط يحد من إنتاج خط الإنتاج بأكمله.
في التشكيل الحراري، قد تنشأ الاختناقات في محطة التسخين، أو محطة التشكيل، أو محطة التبريد، أو معدات تشذيب الحواف، أو نظام التكديس، أو منطقة التعبئة والتغليف. كما قد يحد تحميل المواد وإزالة القطع يدويًا من الإنتاج عندما لا يواكبان وتيرة آلة التشكيل.
من الأخطاء الشائعة تحسين العملية الأسرع أو الأكثر وضوحًا بدلًا من المرحلة التي تحد من إجمالي الإنتاج. فإذا كانت آلة تشذيب الحواف تعالج القطع بمعدل أبطأ من معدل إنتاج آلة التشكيل الحراري لها، فقد تؤدي زيادة سرعة التشكيل ببساطة إلى تزايد تراكم القطع غير المكتملة.
ينبغي أن يتناول التحليل العملي للاختناقات ما يلي:
- مواضع تراكم الإنتاج تحت التشغيل.
- الآلة التي تسجل أطول وقت انتظار أو تتعرض لانقطاعات متكررة.
- العملية التي تستغرق أطول وقت معالجة قياسًا إلى الإنتاج المطلوب.
- ما إذا كانت التأخيرات المتعلقة بالعمالة أو المواد أو أدوات الإنتاج أو الصيانة تؤدي إلى انقطاع الإنتاج.
- ما إذا كانت معدات المراحل اللاحقة قادرة على استيعاب إنتاج معدات المراحل السابقة.
بمجرد تحديد المرحلة التي تحد من الإنتاج، ينبغي تركيز التحسينات عليها أولًا. وقد يشمل ذلك، بحسب الحالة، زيادة قدرة المعدات، أو ضبط معلمات العملية، أو تحسين إمداد المواد، أو موازنة أعباء العمل، أو تقليل زمن التبديل.
بعد إجراء التحسين، قِس أداء الخط مجددًا. فقد تكشف إزالة اختناق واحد عن اختناق آخر، لذا ينبغي التعامل مع تحسين الإنتاج بوصفه عملية مستمرة.
3. تحسين معلمات التسخين والتبريد
غالبًا ما يمثل التسخين والتبريد جزءًا كبيرًا من إجمالي الوقت اللازم لتشكيل قطعة بلاستيكية. ويمكن أن يساعد تحسين هاتين المرحلتين المصنعين على تحسين زمن الدورة مع الحفاظ على دقة الأبعاد وجودة السطح.
تحسين تسخين الألواح البلاستيكية
يجب أن يصل اللوح البلاستيكي إلى درجة حرارة مناسبة للتشكيل قبل تشكيله على سطح القالب. فإذا كان التسخين بطيئًا جدًا، انخفض الإنتاج. وإذا كان التسخين غير متجانس أو مفرطًا، فقد تظهر في القطعة النهائية مناطق رقيقة، أو عيوب سطحية، أو ترهلات، أو تفاوتات في الأبعاد.
يمكن للمصنعين تحسين أداء التسخين من خلال:
- ضبط مناطق التسخين بما يناسب المادة، وسماكة اللوح، والشكل الهندسي للقطعة.
- فحص عناصر التسخين واستبدال المكونات المتآكلة أو منخفضة الكفاءة.
- فحص عزل الفرن وعناصر إحكامه لتقليل فقدان الحرارة.
- الحفاظ على ثبات موضع اللوح والمسافات بينه وبين عناصر التسخين.
- مراقبة درجة حرارة اللوح بدلًا من الاعتماد فقط على أزمنة التسخين المحددة مسبقًا.
تختلف استجابة أنواع البلاستيك للحرارة الإشعاعية. فقد لا يحقق منحنى التسخين الذي يعمل جيدًا مع ABS النتائج نفسها مع PETG، أو البولي كربونات، أو البولي بروبيلين، أو غيرها من اللدائن الحرارية. لذلك، ينبغي تطوير إعدادات العملية بما يلائم المادة والمنتج الفعليين، بدلًا من نسخها من دفعة إنتاج أخرى.
تقليل وقت التبريد دون التأثير في جودة المنتج
يُعد التبريد عاملًا رئيسيًا آخر في تحسين زمن الدورة. إذ يجب أن تصبح القطعة المشكلة مستقرة بما يكفي قبل إخراجها من القالب دون تشوه.
يمكن للمصنعين مراجعة درجة حرارة القالب، وتصميم قنوات التبريد، وتدفق مياه التبريد، والتلامس بين البلاستيك المشكل والقالب. وقد يتسبب التبريد غير المتجانس في الاعوجاج، أو تغير الأبعاد، أو إطالة مدة إبقاء القطعة في القالب.
لا يعني تحسين أداء التبريد إخراج القطع قبل أن تصبح جاهزة. بل يتمثل الهدف في إزالة الحرارة بكفاءة وبصورة متسقة، بحيث تصل القطع إلى الحالة المطلوبة في وقت أقل.
كما تحدد الإرشادات الفنية الصادرة عن Plastic Components ودليل أفضل الممارسات لصناعة البلاستيك الصادر عن Focus on Energy التحكم في التسخين وأداء التبريد بوصفهما مجالين مهمين لتحسين زمن الدورة.
4. مواءمة المواد الخام مع المنتج والعملية
تؤثر المواد الخام في وقت التسخين، وسلوك التشكيل، ومتطلبات التبريد، وجودة القطع النهائية، وتكلفة الإنتاج. وينبغي أن يراعي اختيار المواد أداء المنتج وإمكانات معدات التشكيل الحراري على حد سواء.
عند اختيار لوح من اللدائن الحرارية، راعِ سماكته، ودرجة حرارة تشكيله، ومقاومته للصدمات، وصلابته، وسلوكه الحراري، ومتطلبات سطحه، وبيئة التشغيل المقصودة.
قد يؤدي تفاوت سماكة الألواح إلى تسخين غير متجانس وتباين بين القطع. وقد تستلزم الاختلافات في تركيب المادة أو جودة الألواح الواردة أيضًا تعديل إعدادات الآلة.
لتحسين كفاءة الإنتاج المرتبطة بالمواد، ينبغي للمصنعين وضع مواصفات معتمدة للمواد، وفحص الألواح الواردة، وضمان قابلية تتبع دفعات المواد. وينبغي للمشغلين استخدام معلمات معالجة موثقة لكل توليفة من المادة والمنتج.
يُعد تحسين الاستفادة من المواد مجالًا آخر للتحسين. إذ يمكن أن يؤدي ترتيب عدة قطع بكفاءة داخل اللوح، وتقليل هوامش تشذيب الحواف غير الضرورية، ومراجعة الشكل الهندسي للمنتج، إلى زيادة عدد القطع القابلة للاستخدام الناتجة من كل لوح.
ومع ذلك، يجب ألا يؤدي تقليل الهدر إلى المساس بمتانة القطعة، أو سماكة جدرانها، أو متطلبات أبعادها. وينبغي تقييم التوفير في المواد إلى جانب نتائج الجودة وتكلفة المنتجات المرفوضة.
5. تحسين تصميم القوالب وكفاءة التبديل
يؤثر تصميم القالب في جودة التشكيل، وأداء التبريد، وإخراج القطع من القالب، ومتطلبات تشذيب الحواف، والوقت اللازم لإكمال كل دورة.
قد يؤدي سوء تصميم القالب إلى توزيع غير متساوٍ للمادة، أو صعوبة إخراج القطع، أو تأخيرات غير ضرورية في التبريد، أو أعمال تشذيب مفرطة. وقد تقلل هذه المشكلات من حجم الإنتاج حتى عندما تعمل آلة التشكيل الحراري نفسها بصورة موثوقة.
عند تطوير قالب جديد أو تحسين قالب قائم، ينبغي للمصنّعين تقييم ما يلي:
- هندسة القطعة وعمق السحب.
- زوايا السحب ومتطلبات إخراج القطعة من القالب.
- مواقع فتحات التنفيس وتوزيع التفريغ.
- تخطيط قنوات التبريد وتجانس درجة الحرارة.
- سهولة الوصول لإجراء التشذيب ومتطلبات المناولة في المراحل اللاحقة.
- تركيب القالب ومحاذاته وقابلية تكرار ضبطه.
قد تؤدي عمليات تبديل القوالب أيضًا إلى فترات انتظار طويلة بين دفعات الإنتاج. ويمكن تقصير زمن التبديل من خلال توحيد واجهات التثبيت، وتنظيم تخزين أدوات الإنتاج، وتجهيز التوصيلات مسبقًا، وتوثيق معلمات الإعداد.
بالنسبة إلى المصنّعين الذين ينتجون العديد من الطرازات المختلفة للمنتجات، قد يكون من المفيد تجهيز القالب التالي والمواد المطلوبة قبل انتهاء دفعة الإنتاج الحالية. فهذا يقلل من وقت انتظار الآلة للأدوات أو الإعدادات أو تجهيز المشغّل.
لذلك، يمكن أن يؤدي تحسين تصميم القوالب وإجراءات تبديلها إلى تقليل كلٍّ من زمن دورة الآلة والمهلة الإجمالية اللازمة لإنجاز طلبات العملاء.
6. استخدام الأتمتة لتقليل التأخيرات الناتجة عن العمل اليدوي
يمكن للأتمتة تحسين الاتساق وتقليل الوقت اللازم لمهام الإنتاج المتكررة. وبحسب خط التشكيل الحراري، تشمل التطبيقات المناسبة التغذية الآلية بالألواح، وتحريك القالب، وإخراج القطع، والتشذيب، والتكديس، والنقل، وعدّ المنتجات.
قد تعتمد الآلات شبه الآلية على المشغّلين في التحميل أو التفريغ أو غير ذلك من مهام المناولة. وإذا استغرقت هذه الأنشطة وقتًا أطول من دورة التشكيل في الآلة، فقد تظل الآلة متوقفة في انتظار العملية التالية.
يمكن للمعدات الآلية تنسيق عدة أنشطة وتقليل التأخيرات بين المراحل. كما يمكن أن تساعد المستشعرات وأنظمة التحكم القابلة للبرمجة وتسلسلات التشغيل القابلة للتكرار في الحفاظ على اتساق إعدادات العملية.
يعتمد مستوى الأتمتة المناسب على حجم الإنتاج، وتعقيد المنتج، وتوافر العمالة، وتكرار عمليات التبديل، والميزانية المخصصة للاستثمار.
| متطلب الإنتاج | التحسين المحتمل |
|---|---|
| طلبات متكررة بكميات كبيرة | التغذية الآلية وإخراج القطع والتكديس والمناولة المتكاملة في المراحل اللاحقة |
| تغييرات متكررة في المنتجات | أدوات إنتاج سريعة التبديل ووصفات تشغيل محفوظة للآلة |
| مناولة كثيفة العمالة | التحميل والتفريغ الميكانيكيان أو نقل القطع بواسطة الروبوتات |
| طلب متغير على الإنتاج | معدات مرنة وأتمتة قابلة للتعديل |
| أخطاء متكررة في الضبط اليدوي | وصفات تشغيل موحّدة ومستشعرات وأنظمة تحكم في العملية |
ينبغي تقييم الأتمتة على مستوى عملية الإنتاج بأكملها، وليس آلة التشكيل وحدها. فإذا ظل التشذيب أو الفحص أو التعبئة والتغليف في المراحل اللاحقة يمثّل عنق زجاجة، فقد لا تحقق إضافة الأتمتة إلى محطة التشكيل وحدها الزيادة المتوقعة في حجم إنتاج المنتجات النهائية.
7. تقليل وقت توقف الآلة من خلال الصيانة الوقائية
تؤدي أعطال المعدات غير المخطط لها إلى تعطيل الإنتاج، وإطالة مواعيد التسليم، وزيادة تكاليف التشغيل. وحتى التوقفات القصيرة قد تتراكم لتسبب خسائر كبيرة خلال وردية كاملة.
يساعد برنامج الصيانة الوقائية على اكتشاف التآكل ومشكلات التشغيل قبل أن تتسبب في انقطاع الإنتاج. وينبغي أن تراعي مهام الصيانة تعليمات الشركة المصنّعة للآلة، وتصميم المعدات، وساعات التشغيل، وظروف الإنتاج.
تشمل أنشطة الصيانة الشائعة فحص عناصر التسخين، والتحقق من أنظمة الهواء المضغوط والتفريغ، وتنظيف المرشحات، وفحص دوائر التبريد، وتشحيم الأجزاء المتحركة المحددة، وفحص محاذاة القالب وآليات الإغلاق والتثبيت.
ينبغي للمصنّعين أيضًا تسجيل الأعطال المتكررة وأسبابها. فإذا كانت الآلة تتوقف مرارًا بسبب عدم استقرار التفريغ أو أخطاء تغذية المواد، فينبغي للفريق البحث عن السبب الجذري بدلًا من الاكتفاء بإعادة تشغيل الإنتاج في كل مرة.
يمكن تنسيق تخطيط الصيانة مع عمليات تبديل القوالب، أو الانتقال بين المنتجات، أو فترات التوقف المخطط لها في الإنتاج. كما أن الاحتفاظ بقطع الغيار الشائعة الاستخدام متاحةً يمكن أن يقلل أكثر من وقت الانتظار المرتبط بالإصلاح.
يتمثل الهدف في تحسين إتاحة المعدات والحفاظ على إمكانية التنبؤ بدورات الإنتاج، بدلًا من انتظار حدوث عطل يفرض اتخاذ إجراء تصحيحي.
8. تنسيق جدولة الإنتاج وزمن التكت
لا يضمن تحسين أداء كل آلة على حدة تلقائيًا قدرة المصنع على تلبية طلب العملاء. ويجب أن توائم جدولة الإنتاج بين الطاقة الإنتاجية المتاحة ومتطلبات الطلبات وتوافر المواد والعمالة وعمليات المعالجة اللاحقة.
يوفر زمن التكت مرجعًا مفيدًا لتخطيط الإنتاج.
زمن التكت = وقت الإنتاج المتاح / طلب العملاء خلال ذلك الوقت
على سبيل المثال، إذا كان لدى مصنع 420 دقيقة من وقت الإنتاج المخطط المتاح لكل وردية، وكان عليه إنتاج 210 وحدات مطابقة للمواصفات خلال تلك الوردية:
زمن التكت = 420 دقيقة / 210 وحدات = 2 دقيقة لكل وحدة.
وهذا يعني أن المصنع يحتاج إلى إكمال وحدة واحدة مطابقة للمواصفات كل دقيقتين في المتوسط لتلبية الطلب المحدد.
يختلف زمن التكت عن زمن دورة الآلة. إذ يقيس زمن الدورة المدة التي تستغرقها عملية محددة، بينما يعبّر زمن التكت عن وتيرة الإنتاج المطلوبة لتلبية طلب العملاء.
في التشكيل الحراري، تعتمد المقارنة أيضًا على عدد القطع التي تنتجها الآلة في كل دورة. فقد يكون زمن دورة آلة تشكّل عدة قطع في آن واحد أطول من زمن التكت لكل وحدة منفردة، مع استمرارها في تحقيق حجم الإنتاج المطلوب.
لذلك، ينبغي للمصنّعين مقارنة زمن التكت بالطاقة الإنتاجية الفعلية، وعدد القطع في كل دورة، ومعدلات الهالك، وسرعة المعالجة في المراحل اللاحقة.
عندما يعجز الإنتاج عن مواكبة زمن التكت، تشمل الإجراءات الممكنة تقليل وقت التوقف، وموازنة أعباء العمل، وإضافة ورديات مناسبة، وتحسين أدوات الإنتاج، أو مراجعة الطاقة الإنتاجية للمعدات. وعندما تتجاوز الطاقة الإنتاجية الطلب بدرجة كبيرة، قد تتيح جدولة الإنتاج فرصًا لتقليل وقت تشغيل الآلات غير الضروري واستهلاك الطاقة.
9. التخلص من الهدر وتقليل وقت الانتظار
لا يقتصر الهدر في التصنيع على البلاستيك المستبعد، بل يشمل أيضًا الحركة غير الضرورية، والإفراط في المخزون قيد التشغيل، وانتظار المواد، والمناولة المتكررة، والتعديلات التي يمكن تجنبها، والإنتاج غير المطابق للمواصفات.
يمكن أن تكشف المراجعة المنهجية لعمليات التصنيع عن مواضع حدوث هذه الخسائر.
على سبيل المثال، قد يقضي المشغّلون وقتًا في البحث عن الأدوات، أو انتظار وصول المواد، أو نقل القطع بين محطات عمل متباعدة، أو تصحيح العيوب الناتجة عن عدم اتساق الإعدادات. ويضيف كل نشاط وقتًا أو تكلفة دون أن يؤدي بالضرورة إلى تحسين المنتج.
يمكن للمصنّعين الحد من الهدر من خلال تحسين تنظيم محطات العمل، وتحديد مواقع المواد بوضوح، واعتماد إجراءات موثوقة لتجديد مخزون المواد، وتعليمات عمل موحّدة، وجدولة إنتاج منسّقة.
يستحق وقت الانتظار اهتمامًا خاصًا. فقد تكون آلة التشكيل الحراري جاهزة للتشغيل، لكنها غير قادرة على الاستمرار بسبب عدم توافر اللوح البلاستيكي المناسب أو القالب أو المشغّل أو معدات المراحل اللاحقة.
لتقليل هذه التأخيرات، ينبغي لفرق الإنتاج تنسيق تجهيز المواد، وجاهزية أدوات الإنتاج، وتكليفات المشغّلين، وجداول الصيانة قبل بدء العمل.
يتطلب تقليل الهدر أيضًا دراسة تدفق الإنتاج بالكامل. ويمكن أن يؤدي انخفاض معدلات الهالك، وتقليل الحركات غير الضرورية، وتقليل المخزون قيد التشغيل إلى تقصير مهلة إنجاز الطلبات ومساعدة المصنّعين على الاستجابة لمتطلبات العملاء بقدر أكبر من الاتساق.
10. إرساء عملية للتحسين المستمر
يحوّل التحسين المستمر تغييرات الإنتاج المنفردة إلى أسلوب قابل للتكرار للارتقاء بالأداء بمرور الوقت.
بدلًا من تغيير عدة إعدادات للآلة في الوقت نفسه، ينبغي للفرق تحديد مشكلة بعينها، ووضع خط أساس، واختبار تعديل خاضع للضبط، ومقارنة النتائج. ويسهّل ذلك تحديد التغييرات التي تحقق فوائد قابلة للقياس.
تتبع دورة التحسين العملية أربع مراحل:
التخطيط: مراجعة بيانات الإنتاج، وتحديد عنق زجاجة، ووضع هدف تحسين قابل للقياس.
التنفيذ: اختبار تغيير، مثل تعديل منحنى التسخين، أو تحسين تدفق سائل التبريد، أو إعادة تنظيم مناولة المواد.
التحقق: مقارنة زمن الدورة، وحجم الإنتاج، ومعدل الهالك، ووقت التوقف، وجودة المنتج قبل التغيير وبعده.
اتخاذ الإجراء: اعتماد التغيير وتوحيده إذا حقق النتيجة المرجوة، أو مراجعة النهج إذا كانت النتائج غير مُرضية.
ترتبط هذه الطريقة عادةً بنهج التخطيط والتنفيذ والتحقق واتخاذ الإجراء. وهي تساعد فرق الإنتاج على تحسين الأداء دون الاعتماد على الافتراضات أو الملاحظات التي تُجرى مرة واحدة.
ينبغي أن تكون أهداف التحسين واقعية ومحددة. فعلى سبيل المثال، قد يهدف أحد المصنّعين إلى تقليل متوسط زمن التبديل بنسبة 10% خلال فترة محددة مع الحفاظ على معدل قبول المنتجات الحالي.
ينبغي مراجعة النتائج عبر دفعات إنتاج متعددة، وعند الاقتضاء، عبر ورديات مختلفة ودُفعات مواد مختلفة. فقد لا يكون الإعداد الذي يناسب منتجًا ما مناسبًا لمنتج آخر.
بمرور الوقت، تساعد عملية التحسين المنتظمة المصنّعين على تثبيت دورات الإنتاج، وتحسين استغلال الموارد، والاستفادة بصورة أفضل من المعدات القائمة.
11. تتبّع مقاييس أداء التصنيع المناسبة
يتيح قياس المؤشرات المناسبة للمصنّعين تحديد ما إذا كانت التغييرات في الإنتاج تحقق نتائج مفيدة.
يمكن مراجعة المقاييس التالية معًا لتقييم الكفاءة الإجمالية لإنتاج التشكيل الحراري.
| المقياس | ما يقيسه | كيف يدعم التحسين |
|---|---|---|
| زمن الدورة | الوقت اللازم لدورة إنتاج محددة | يحدد فرص تقصير وقت المعالجة |
| معدل الإنتاج | عدد الوحدات المطابقة للمواصفات المنتجة في الساعة أو الوردية | يوضح حجم الإنتاج الفعلي |
| معدل الهالك | النسبة المئوية للقطع المرفوضة | يكشف عن فاقد المواد ومشكلات الجودة |
| وقت توقف الآلة | الوقت الذي تكون فيه المعدات غير متاحة للتشغيل | يسلط الضوء على الخسائر المرتبطة بالصيانة والتشغيل |
| وقت التحويل | الوقت اللازم للتبديل بين المنتجات أو القوالب | يساعد على تحسين مرونة الإنتاج |
| المهلة الزمنية | إجمالي الوقت المنقضي لتنفيذ طلب أو عملية إنتاج محددة | يكشف عن التأخيرات التي تتجاوز دورة الآلة |
| OEE | الفعالية الإجمالية للمعدات استنادًا إلى الإتاحة والأداء والجودة | يجمع عدة عوامل تتعلق بأداء المعدات |
ينبغي تفسير هذه المؤشرات معًا. ولا يكون تقليل زمن الدورة مفيدًا إلا عندما يدعم التغيير حجم الإنتاج المطلوب ولا يتسبب في مشكلات جودة غير مقبولة أو تأخيرات إضافية في المراحل اللاحقة.
على سبيل المثال، قد تؤدي دورة أقصر تزيد من الهالك إلى انخفاض عدد القطع المقبولة في الساعة. وقد تحقق دورة أكثر موثوقية ذات وقت معالجة أطول قليلًا إنتاجًا إجماليًا أفضل إذا خفضت التوقفات والقطع المرفوضة بدرجة كبيرة.
12. حساب أثر تحسينات زمن الدورة
يساعد قياس التغيرات في زمن الدورة المصنّعين على تقدير أثرها المحتمل في الطاقة الإنتاجية.
بالنسبة إلى عملية بسيطة تنتج قطعة واحدة في كل دورة، يمكن حساب الإنتاج النظري في الساعة كما يلي:
الإنتاج النظري في الساعة = 3,600 ثانية / زمن الدورة بالثواني
لنفترض وجود عملية تشكيل حراري يبلغ متوسط زمن دورتها 60 ثانية.
الإنتاج النظري = 3,600 / 60 = 60 قطعة في الساعة.
إذا خُفّض زمن الدورة إلى 50 ثانية:
الإنتاج النظري = 3,600 / 50 = 72 قطعة في الساعة.
تبلغ الزيادة النظرية 12 قطعة في الساعة، أو 20%.
في الإنتاج الفعلي، قد يكون الإنتاج النهائي أقل بسبب التوقفات والهالك وعمليات التحويل والانقطاعات الأخرى. وإذا كانت كل دورة تنتج عدة قطع، فيجب أيضًا إدراج عدد القطع المنتجة في كل دورة ضمن الحساب.
يوضح هذا المثال فائدة قياس زمن الدورة، لكن لا ينبغي اعتباره نتيجة إنتاج مضمونة. ويجب التحقق من الإنتاج الفعلي باستخدام سجلات الإنتاج بعد تنفيذ التحسين.
13. كيف تدعم معدات التشكيل الحراري كفاءة الإنتاج
يعتمد أداء خط إنتاج التشكيل الحراري جزئيًا على مدى توافق تهيئة الآلة مع متطلبات المنتج والتصنيع.
تؤثر عوامل مثل مساحة التشكيل وسُمك المادة وقدرة التسخين وتصميم التبريد وتهيئة القالب وطريقة التشذيب ومستوى الأتمتة في حجم الإنتاج الممكن تحقيقه وثبات التشغيل.
عند تقييم معدات جديدة، ينبغي للمصنّعين النظر إلى ما هو أبعد من أقصى معدل دورات مُعلن عنه. ومن المفيد مراجعة أداء الآلة باستخدام المادة والشكل الهندسي للقطعة والقالب والعملية اللاحقة المزمع اعتمادها.
تشمل الأسئلة التي ينبغي النظر فيها ما يلي:
- هل يستطيع نظام التسخين الحفاظ على توزيع ثابت لدرجات الحرارة عبر مساحة التشكيل المطلوبة؟
- هل نظام التبريد مناسب لسُمك القطعة ومستهدف الإنتاج؟
- هل تستطيع الآلة استيعاب أبعاد القالب وعمق المنتج المطلوبين؟
- هل تستطيع عمليات التغذية والتشذيب والتكديس ومناولة المواد مواكبة عملية التشكيل؟
- هل يمكن تكرار إعدادات الآلة بين دفعات الإنتاج؟
- هل تستطيع المعدات تلبية أحجام الطلبات المتوقعة والتغييرات المستقبلية في المنتجات؟
يمكن لآلة مصممة وفقًا لمتطلبات الإنتاج الفعلية أن تساعد على تقليل تباين العملية وتحسين الاستفادة من المواد وتجنب قيود الطاقة الإنتاجية التي تظهر مع زيادة الطلب.
بالنسبة إلى المصنّعين الذين يخططون لتحديث المعدات، توفر مراجعة أزمنة الدورة الحالية والاختناقات ومواصفات المنتجات وأحجام الإنتاج المتوقعة أساسًا أقوى لاختيار التهيئة المناسبة.
الأسئلة الشائعة
1. كيف يمكن للمصنّعين تحسين كفاءة إنتاج التشكيل الحراري؟
يمكن للمصنّعين تحسين الكفاءة من خلال قياس زمن الدورة وتحديد الاختناقات وتحسين التسخين والتبريد وتحسين تصميم القوالب وتقليل وقت توقف الآلة وأتمتة المهام المتكررة والحد من هدر المواد. وينبغي تقييم التحسينات استنادًا إلى الإنتاج الفعلي وجودة المنتج.
2. ما أسرع طريقة لتقليل زمن دورة التشكيل الحراري؟
يتمثل أسرع نهج عملي في تحديد المرحلة التي تحد من الإنتاج والتحقق من سببها الجذري. وقد يشمل ذلك، بحسب الآلة والمنتج، تحسين أداء التبريد أو ضبط مناطق التسخين أو تقليل تأخيرات المناولة أو تحسين تغذية المواد. وينبغي اختبار التغييرات للتأكد من أنها تحافظ على مستوى مقبول من جودة المنتج.
3. لماذا يُعد وقت التبريد مهمًا في التشكيل الحراري؟
يتيح التبريد للبلاستيك المُشكّل الوصول إلى درجة كافية من الثبات لإخراجه من القالب. وقد يؤدي التبريد غير الكافي إلى التشوه، بينما تقلل فترات التبريد الأطول من اللازم معدل الإنتاج. ويمكن أن يساعد تحسين سحب الحرارة وانتظام التبريد على تقصير الدورة دون المساس بجودة القطعة النهائية.
4. ما الفرق بين زمن الدورة والمهلة الزمنية؟
يقيس زمن الدورة مدة عملية إنتاج أو دورة محددة. أما المهلة الزمنية فتقيس إجمالي الوقت المنقضي بين نقطتي بداية ونهاية محددتين، مثل استلام طلب وتسليم المنتج النهائي. وقد تشمل المهلة الزمنية تأخيرات الجدولة وشراء المواد ووقت الانتظار والإنتاج والفحص والشحن.
5. ما الفرق بين زمن الدورة وزمن التكت؟
زمن الدورة هو الوقت اللازم لإكمال دورة إنتاج. أما زمن التكت فهو وقت الإنتاج المتاح مقسومًا على طلب العملاء خلال الفترة نفسها. ويصف زمن الدورة سرعة تشغيل العملية، بينما يشير زمن التكت إلى وتيرة الإنتاج اللازمة لتلبية الطلب.
6. كيف يمكن للمصنّعين تقليل هدر المواد في التشكيل الحراري؟
يمكن تقليل هدر المواد من خلال التخطيط الفعّال لتوزيع القطع على الألواح، والتصميم المناسب للقوالب، والتسخين المنتظم، والضبط الدقيق لإعدادات العملية، وفحص المواد الواردة، والرقابة الفعّالة على الجودة. وينبغي للمصنّعين أيضًا التحقيق في العيوب المتكررة والتأكد من أن توفير المواد لا يؤثر سلبًا في متانة القطع أو أبعادها.
7. هل تحسّن الأتمتة دائمًا كفاءة التشكيل الحراري؟
لا. يمكن للأتمتة تقليل المناولة اليدوية وتحسين قابلية التكرار وتنسيق مراحل الإنتاج، لكن فوائدها تعتمد على حجم إنتاج المنتج ومتطلبات العملية وتكامل المعدات. وإذا كان الاختناق الفعلي يكمن في التبريد أو إمداد المواد أو التشذيب في المراحل اللاحقة، فقد يكون تأثير الأتمتة في مواضع أخرى محدودًا.
8. كم مرة ينبغي للمصنّعين قياس زمن الدورة؟
ينبغي قياس زمن الدورة أثناء إعداد العملية، وبعد إجراء تغييرات كبيرة على المعدات أو المواد، وضمن المراقبة الروتينية للإنتاج. وتساعد المراقبة المتكررة على تحديد التباينات واكتشاف المشكلات قبل أن تؤثر في دفعات إنتاج كبيرة. وينبغي أن يتناسب تكرار القياس مع حجم الإنتاج واستقرار العملية ومتطلبات الجودة.
9. كيف تحسّن الصيانة الوقائية كفاءة الإنتاج؟
تقلل الصيانة الوقائية احتمال حدوث أعطال غير مخططة ومشكلات تشغيل متكررة. ويمكن للفحص والصيانة الدوريين تحسين إتاحة المعدات والحفاظ على ثبات العملية وتقليل الوقت المفقود في الإصلاحات.
10. كيف يمكن للمصنّعين تحديد ما إذا كان تحسين زمن الدورة ناجحًا؟
قارن بيانات الإنتاج قبل التغيير وبعده. وراجع متوسط زمن الدورة وعدد القطع المقبولة في الساعة ومعدل الهالك ووقت التوقف واستهلاك الطاقة أو المواد حيثما كان ذلك ذا صلة. وينبغي أن يحقق التحسين الناجح فائدة تشغيلية قابلة للقياس دون التسبب في مشكلات جديدة تتعلق بالجودة أو الموثوقية.
الخلاصة
يتطلب تحسين كفاءة إنتاج التشكيل الحراري الاهتمام بعملية التصنيع بأكملها، بدءًا من إعداد المواد الخام وتسخين الألواح وصولًا إلى التشكيل والتبريد والتشذيب ومناولة القطع النهائية.
تبدأ التحسينات الأكثر فعالية بالقياس الدقيق. فمن خلال قياس زمن الدورة وتحديد الاختناقات وتقليل وقت الانتظار وصيانة المعدات وتنسيق مراحل الإنتاج، يمكن للمصنّعين زيادة معدل الإنتاج وتقصير المهلة الزمنية.
يساعد التحسين المستمر على الحفاظ على هذه المكاسب. وتتيح المراجعة المنتظمة لبيانات الإنتاج والتحقق من صحة تغييرات العملية للمصنّعين التخلص من الهدر واستخدام الموارد بفعالية أكبر وتلبية طلب العملاء بمزيد من الانتظام.
لا يقتصر الهدف على تشغيل آلة التشكيل الحراري بسرعة أكبر، بل يتمثل في إنتاج مزيد من القطع المقبولة بأزمنة دورات يمكن التنبؤ بها، وهدر أقل، وأداء موثوق في التسليم.



