






ما هي حلول أتمتة التشكيل الحراري؟
تدمج حلول أتمتة التشكيل الحراري آلات التشكيل، ومعدات مناولة المواد، وأنظمة التحكم، وعمليات التحميل والتفريغ الآلية لتحسين اتساق إنتاج الصفائح البلاستيكية وكفاءته. وبحسب متطلبات الإنتاج، قد يشمل خط التشكيل الحراري المؤتمت تغذية الصفائح، والتسخين، والتشكيل، والقطع، ونقل القطع، والتكديس، والفحص، ومناولة المنتجات النهائية.
ينسِّق نظام الأتمتة المصمَّم جيدًا بين هذه العمليات لتقليل المناولة اليدوية، والحفاظ على دورات إنتاج قابلة للتكرار، ومساعدة المُصنِّعين على إدارة احتياجات العمالة وحجم الإنتاج. وبحسب تخطيط المصنع والتطبيق، قد تشمل الأتمتة أيضًا السيور الناقلة، والمناولة الروبوتية، والمركبات الموجَّهة آليًا (AGVs)، وأنظمة تحميل الشاحنات الآلية.
تطوّر Junjingsai آلات التشكيل الحراري وحلول التصنيع للإنتاج الصناعي. ويمكن تقييم متطلبات الأتمتة وفقًا لنوع المادة البلاستيكية، وهندسة المنتج، والإنتاج المستهدف، والمساحة الأرضية المتاحة، والمعدات الحالية، ومستوى التكامل المطلوب.
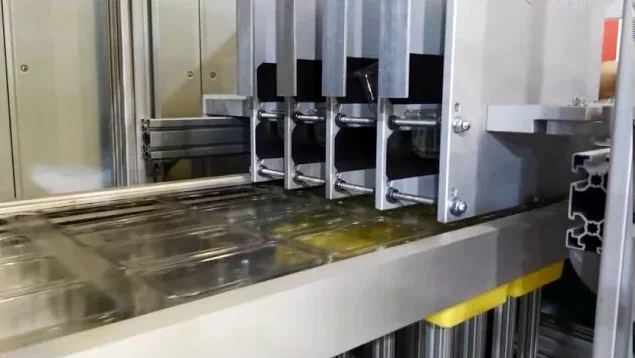
حلول أتمتة التشكيل الحراري لإنتاج فعّال
لا يقتصر إنتاج التشكيل الحراري على تشكيل لوح بلاستيكي مُسخّن. إذ يجب أن تنتقل المادة عبر كل مرحلة في التوقيت المناسب، وأن تعمل آلة التشكيل بالتنسيق مع المعدات السابقة واللاحقة لها في خط الإنتاج. وعندما لا تتزامن هذه العمليات على نحو جيد، قد يشهد الإنتاج تأخيرات، أو تفاوتًا في أزمنة الدورات، أو أعمالًا يدوية غير ضرورية، أو تراكمًا للمواد بين الآلات.
تربط حلول أتمتة التشكيل الحراري العمليات المنفردة ضمن خط منسّق للتشكيل بالدرافيل أو خط إنتاج للتشكيل الحراري، بحسب عملية التصنيع. وفي التشكيل الحراري للألواح البلاستيكية، قد يدمج النظام تغذية الألواح والتسخين والتشكيل والقطع والتكديس والنقل. أما تقنية آلات التشكيل بالدرافيل، فعادةً ما تُعالج شريطًا معدنيًا مستمرًا عبر سلسلة من الدرافيل. وينبغي أن تتوافق المعدات والمصطلحات المستخدمة مع المادة وعملية التشكيل المراد أتمتتها.
قد يشمل مشروع الأتمتة المتكامل ما يلي:
- التغذية التلقائية بالمواد الخام وتحميل الألواح
- أنظمة التحكم بالآلات وتسلسلات التشغيل المنسّقة
- مناولة المواد بين محطات التشكيل والتشطيب
- تحميل المكونات وتفريغها آليًا
- التشكيل والقطع والتكديس ونقل القطع
- النواقل وطاولات النقل وتجهيزات طاولات الخروج
- المناولة الروبوتية أو دمج المركبات الموجّهة آليًا
- مراقبة الإنتاج ومعلومات التشغيل في الوقت الفعلي
- أنظمة السلامة وتنبيهات الأعطال وواجهات المشغّل
يعتمد التكوين المطلوب على المنتج، وحجم الإنتاج، وتخطيط المعدات، ومستوى الأتمتة اللازم.
المكونات الرئيسية لخط تشكيل حراري مؤتمت
التحميل التلقائي للمواد الخام
تساعد التغذية المنتظمة بالمواد في الحفاظ على دورة إنتاج مستقرة. ويمكن لنظام التحميل التلقائي وضع الألواح البلاستيكية في مواضعها أو تغذية الآلة بمواد خام متوافقة مع تدخل يدوي أقل.
ينبغي أن يراعي التصميم أبعاد الألواح، وسُمك المادة، وارتفاع رصّة الألواح، وحماية السطح، وتكرار التحميل، والمساحة المتاحة حول الآلة. وفي التطبيقات التي تتضمن مواد على هيئة لفائف، يجب تصميم معدات التغذية بما يتناسب مع مواصفات اللفائف وعملية التشكيل المحددة.
يمكن أن يقلل التحميل التلقائي للمواد الخام مهام المناولة المتكررة، وأن يساعد مشغّل الآلة على التركيز على مراقبة الإنتاج، وفحص جودة المنتج، والاستجابة لظروف العملية.
أنظمة التحكم المتكاملة
تنسّق أنظمة التحكم حركات الآلات، وتسلسلات التسخين، ودورات التشكيل، وعمليات القطع، ونقل المواد. وبحسب تصميم النظام، قد تتولى وحدة تحكم مركزية أو وحدات تحكم مترابطة بالآلات إدارة تسلسل الإنتاج.
يمكن لنظام التحكم المناسب توفير حالة التشغيل، ومعلومات الدورة، ورسائل الإنذار، وبيانات إنتاج مختارة في الوقت الفعلي. وتساعد تشابكات الأمان وتسلسلات التعامل مع الأعطال على منع حركات الآلات المتعارضة ودعم التشغيل الأكثر أمانًا.
بالنسبة إلى خط إنتاج متكامل بالكامل، ينبغي تخطيط بنية التحكم وفقًا لمتطلبات الاتصال الخاصة بكل آلة، وإجراءات التشغيل في المصنع، وأي أنظمة قائمة لإدارة الإنتاج.
معدات مناولة المواد ونقلها
تنقل معدات مناولة المواد المواد الخام والمنتجات المشكّلة والمكونات الوسيطة بين مراحل الإنتاج. وبحسب التطبيق، قد تشمل هذه المعدات النواقل، وآليات النقل، وأجهزة الرفع، والقوابض الروبوتية، وتجهيزات التثبيت المخصصة.
يقلل نظام النقل المخطّط جيدًا الحركة اليدوية غير الضرورية، ويساعد على منع الاختناقات بين آلة التشكيل والعمليات اللاحقة. ويجب أن تتناسب طريقة المناولة مع أبعاد القطعة ووزنها وشكلها ودرجة حرارتها وحالة سطحها.
بالنسبة إلى المكونات الحساسة أو ذات المتطلبات المتعلقة بالمظهر، ينبغي أن يراعي النظام أيضًا نقاط التلامس، واتجاه القطعة، ومخاطر الخدوش أو التشوّه أثناء النقل.
التحميل والتفريغ الآليان
تُدخل أنظمة التحميل والتفريغ الآلية المواد إلى الآلة وتُخرج المنتجات النهائية أو نصف المصنّعة بعد المعالجة. وبحسب مهمة الإنتاج، قد تستخدم هذه الأنظمة مغذّيات ميكانيكية، أو أجهزة التقاط ووضع، أو أذرعًا روبوتية، أو نواقل، أو آليات نقل مخصصة.
ينبغي أن يراعي تصميم النظام اتجاه القطعة، وزمن الدورة، وطريقة الإمساك، وإمكانية الوصول إلى الآلة، والحاجة إلى تدخل المشغّل. وعند ربط عدة آلات معًا، يجب مزامنة تسلسلات التحميل والتفريغ بحيث لا تتوقف محطة بسبب عدم جاهزية محطة أخرى.
القطع والتكديس وطاولة الخروج
بعد التشكيل، قد تتطلب المكونات البلاستيكية القطع، أو تشذيب الحواف، أو التكديس، أو النقل إلى محطة تشطيب. وينبغي تصميم المعدات اللاحقة بما يتناسب مع القطعة المشكّلة ومعدل الإنتاج المطلوب.
يمكن لطاولة الخروج استقبال القطع أو المواد الخارجة من الآلة، وتوفير منطقة محددة للتجميع أو الفحص أو النقل إلى العملية التالية. وينبغي أن تتوافق أبعادها وتكوينها مع حجم المنتج، وسرعة خروج المنتجات، ومتطلبات المناولة، والمساحة الأرضية المتاحة.
عندما تتطلب عملية الإنتاج إجراء التشكيل والقطع ضمن دورة منسّقة، ينبغي مزامنة معدات القطع وآليات النقل مع آلة التشكيل للحفاظ على ثبات مواضع القطع ومعدل الإنتاج.
أتمتة خطوط الإنتاج المترابطة
مزامنة خط الإنتاج
يجب أن يحافظ خط الإنتاج المترابط على توازن مناسب بين سرعة المعالجة، وزمن النقل، والطاقة الاستيعابية للمراحل اللاحقة. وإذا أنتجت آلة التشكيل قطعًا بسرعة تفوق قدرة المحطة التالية على استقبالها، فقد تتراكم المنتجات ويتعطل سير العمل.
ينبغي أن تراعي هندسة الأتمتة أزمنة الدورات، وسعة التخزين الوسيط، وجاهزية الآلات، ومتطلبات التبديل بين المنتجات، وإجراءات استئناف التشغيل. ويساعد ذلك على إنشاء خطوط إنتاج منتجة ومستقرة دون افتراض ضرورة تشغيل كل محطة بالسرعة نفسها تمامًا.
بالنسبة إلى المصنّعين الذين يوسّعون منشأة قائمة، قد يتضمن التكامل ربط معدات مناولة جديدة بآلات موجودة. وينبغي أن يراعي المشروع واجهات المعدات، وإشارات التحكم، والمساحة الأرضية، والقيود التشغيلية للخط الحالي.
المركبات الموجّهة آليًا لنقل المواد
يمكن للمركبة الموجّهة آليًا (AGV) نقل المواد الخام، أو عُدَد الإنتاج، أو الحاويات، أو المنتجات النهائية بين مواقع محددة داخل المصنع. وقد تكون هذه المركبات مفيدة عندما تكون معدات التشكيل الحراري جزءًا من منظومة أوسع للتصنيع والتخزين المؤتمتين.
قبل دمج مركبة موجّهة آليًا، ينبغي للمصنّعين تقييم الحمولة، وأبعاد المركبة، ومسارات الحركة، وعروض الممرات، وترتيبات الشحن، وإدارة حركة المرور، والتفاعل مع العاملين والمعدات الأخرى. ويجب أن تغطي سعة التحميل المطلوبة الحمولة المنقولة وأي تجهيزات مناولة، ضمن الحدود التي تحددها الجهة المصنّعة للمركبة.
تُعدّ المركبات الموجّهة آليًا عمومًا حلًا لنقل المواد، وليست بديلًا مباشرًا لآلية تغذية الألواح داخل آلة التشكيل الحراري. وينبغي أن يميّز التصميم المتكامل للأتمتة بين التحميل على مستوى الآلة والخدمات اللوجستية على مستوى المصنع.
التحميل الآلي للشاحنات ومناولة المنتجات النهائية
يمكن لأنظمة التحميل الآلي للشاحنات دعم نقل المنتجات النهائية من مناطق الإنتاج أو التخزين إلى مركبات النقل. وبحسب تخطيط المصنع، قد يستخدم النظام نواقل، أو معدات مناولة منصات التحميل، أو منصات نقل، أو تقنيات لوجستية مؤتمتة أخرى.
بالنسبة إلى المصنّعين العاملين في التشكيل الحراري، تكون هذه الأتمتة أكثر ملاءمة عندما يرتبط الإنتاج بعمليات أوسع للتعبئة والتخزين والشحن. وهي ليست متطلبًا قياسيًا لكل خط تشكيل حراري.
ينبغي أن يراعي التصميم تغليف المنتجات، وأبعاد منصات التحميل، وثبات الحمولة، وإمكانية وصول المركبات، ومتطلبات معدل المناولة، وسعة التحميل لكل مكوّن من مكونات المناولة. وينبغي أيضًا مراعاة ضوابط السلامة والتنسيق بين أنظمة المستودعات ومعدات التحميل.
كيف تحسّن أتمتة التشكيل الحراري أداء التصنيع
دورات إنتاج أكثر انتظامًا
تساعد التسلسلات الآلية على تنسيق التغذية والتسخين والتشكيل والقطع والتفريغ. وعندما تتزامن حركات الآلات وعمليات النقل على نحو صحيح، يمكن للمصنّعين تقليل التفاوت الناجم عن عدم انتظام المناولة اليدوية وتوقيتها.
يظل انتظام الإنتاج معتمدًا على خصائص المادة، والتحكم في درجة الحرارة، وحالة القالب، وإعدادات العملية، وصيانة المعدات. وتدعم الأتمتة قابلية تكرار العملية بصورة متسقة، لكنها لا تلغي الحاجة إلى مراقبة الجودة.
تقليل المناولة اليدوية للمواد
يمكن لمعدات التغذية والنقل التلقائية تقليل عمليات الرفع وإعادة التموضع وتحريك المنتجات المتكررة. وقد يحسّن ذلك سير العمل ويتيح لمشغّلي الآلات التركيز على الإشراف، وفحوصات الجودة، والإعداد، وأنشطة الصيانة.
تعتمد درجة خفض العمالة على نطاق الأتمتة، ونوع المنتج، وتكرار التبديل بين المنتجات، ومستوى مشاركة المشغّل الذي يظل ضروريًا.
انسيابية أفضل للإنتاج
تقلل مناولة المواد المتكاملة عمليات النقل غير الضرورية وتساعد على منع الاختناقات بين محطات المعالجة. ويمكن لسعات التخزين الوسيط المناسبة، وأزمنة الدورات المنسّقة، والإجراءات الواضحة لاستئناف التشغيل بعد الأعطال أن تساعد الخط على استئناف العمل بكفاءة أكبر بعد التوقف.
معلومات التشغيل في الوقت الفعلي
يمكن لأنظمة التحكم توفير معلومات في الوقت الفعلي عن حالة الآلة، والإنذارات، وأعداد الدورات، ومتغيرات مختارة للعملية. وعندما يشمل النظام جمع البيانات، يمكن لفرق الإنتاج استخدام هذه المعلومات لتحديد حالات التوقف المتكررة، ومقارنة الإنتاج بالأهداف، وتخطيط الصيانة.
تعتمد المعلومات المتاحة على وحدة التحكم، والمستشعرات، وبنية الشبكة، وأي برامج تصنيع متصلة. وينبغي تحديد مواصفات المراقبة في الوقت الفعلي وفقًا للقرارات التي يحتاج المشغّلون ومديرو الإنتاج إلى اتخاذها.
الاستخدام الفعّال لمساحة المصنع
يمكن لتخطيط الأتمتة المدروس جيدًا أن يقلل حركة المواد غير الضرورية ويحسّن الاستفادة من مساحة الأرضية المتاحة. ومع ذلك، تتطلب النواقل والروبوتات والمركبات الموجّهة آليًا (AGVs) وممرات الوصول للصيانة مساحة أيضًا. وينبغي أن يوازن تصميم التخطيط بين توزيع المعدات بصورة مدمجة وتوفير الوصول الآمن وتخزين المواد والتوسع المستقبلي.
عملية تصميم أتمتة التشكيل الحراري وتكاملها
يبدأ مشروع الأتمتة الناجح بمتطلبات الإنتاج، وليس بقائمة معدات محددة مسبقًا. وتوفر المراحل التالية إطارًا نموذجيًا لتخطيط خط جديد أو تحديث الآلات الحالية.
1. تقييم عملية التصنيع
تتمثل المرحلة الأولى في مراجعة المواد الخام وأبعاد المنتج وعملية التشكيل والإنتاج المطلوب وسير العمل الإنتاجي الحالي. وينبغي أن يحدد التقييم مواضع المناولة اليدوية والعمليات التي تسبب التأخير ومستوى الأتمتة الذي يحقق فائدة عملية.
إذا كانت المنشأة تستخدم بالفعل معدات التشكيل بالدرافيل لمعالجة المعادن، فينبغي تقييم هذه العملية بصورة منفصلة عن التشكيل الحراري للألواح البلاستيكية. وعلى الرغم من أن كلتا العمليتين يمكن أن تستخدم تسلسلات مؤتمتة للتغذية والتشكيل والقطع، فإن الآلات والمواد ومتطلبات العملية تختلف بينهما.
2. تحديد متطلبات المعدات والمناولة
تحدد المرحلة التالية متطلبات التغذية والتسخين والتشكيل والقطع والتفريغ والنقل إلى المراحل اللاحقة. وينبغي تقييم كل محطة من حيث زمن الدورة وإمكانية الوصول والتوافق مع المنتج والقدرة الإنتاجية.
بالنسبة إلى المناولة المؤتمتة، يجب تحديد أبعاد الأجزاء أو المواد ووزنها ومتطلبات الإمساك بها ومسافة نقلها وحدود التلامس المسموح به مع المنتج. وتساعد هذه التفاصيل في تحديد الترتيب المناسب للمناولة الميكانيكية.
3. تطوير بنية نظام التحكم
ينبغي أن تنسّق أنظمة التحكم تشغيل الآلات ونقل المواد والتشابكات الوقائية والإنذارات والتعافي من الأعطال. وينبغي أن تحدد البنية المعدات التي تعمل بصورة مستقلة والمحطات التي تتطلب تحكمًا متزامنًا.
عند إشراك معدات قائمة، ينبغي التحقق من قدرات وحدات التحكم فيها وواجهات الاتصال وترتيبات السلامة قبل التكامل. فليس من الممكن توصيل كل آلة قديمة بنظام تحكم مركزي جديد دون تعديل.
4. التصميم الهندسي لتخطيط الخط
ينبغي أن يراعي التخطيط أبعاد الآلات وإمكانية وصول المشغّلين وتخزين المواد الخام وتجميع المنتجات النهائية ومساحة الصيانة ومسارات التنقل بين المحطات.
إذا كان من المخطط استخدام مركبات موجّهة آليًا (AGVs) أو أنظمة آلية لتحميل الشاحنات، فيجب أيضًا مراعاة الخدمات اللوجستية للمصنع. وينبغي تنسيق مسارات حركتها ومناطق تشغيلها مع معدات الإنتاج ومسارات المشاة وعمليات المستودعات.
5. اختبار النظام والتحقق من أدائه
ينبغي أن يتحقق التشغيل التجريبي من تسلسل تشغيل الآلات ودقة التغذية وأداء النقل ووظائف السلامة والتعافي من الأعطال الشائعة. ويمكن أن يساعد الإنتاج التجريبي في تحديد مشكلات تموضع الأجزاء أو مزامنة الدورات أو القدرة الإنتاجية للمراحل اللاحقة.
ينبغي الاتفاق على معايير القبول قبل الاختبار. وقد تشمل هذه المعايير، بحسب المشروع، حجم الإنتاج وقابلية التكرار ودقة المناولة وجودة المنتج وأداء وظائف الأتمتة المحددة.
6. تدريب المشغّلين ووضع إجراءات الصيانة
يحتاج مشغّلو الآلات إلى فهم تسلسلات التشغيل العادية والإنذارات وإجراءات التدخل الآمن وتبديل إعدادات الإنتاج واستكشاف الأعطال الأساسية وإصلاحها. وينبغي أن يتلقى موظفو الصيانة أيضًا المعلومات ذات الصلة بجداول الفحص والأجزاء المعرّضة للتآكل والتزييت والمستشعرات والنسخ الاحتياطية لأنظمة التحكم.
تساعد إجراءات التشغيل الواضحة في الحفاظ على الأداء المستهدف بعد التركيب وتقليل فترات التوقف التي يمكن تجنبها.
اختيار الحل المناسب لأتمتة التشكيل الحراري
يعتمد التكوين الأمثل للأتمتة على أهداف الإنتاج والمعدات الحالية وخصائص المواد وتخطيط المصنع والميزانية. وقد يختلف النظام المصمم لإنتاج دفعات صغيرة من منتجات تتغير باستمرار اختلافًا كبيرًا عن النظام المخصص للتصنيع المستمر بكميات كبيرة.
عند مقارنة الحلول، ينبغي للمصنّعين مراعاة العوامل التالية.
| عامل الاختيار | ما ينبغي تقييمه |
|---|---|
| المنتج والمواد | أبعاد الألواح ونوع المادة وهندسة الجزء ووزنه ومتطلبات السطح |
| هدف الإنتاج | حجم الإنتاج المطلوب وزمن الدورة وحجم الدفعة ومعدل تكرار تبديل إعدادات الإنتاج |
| التحميل والتفريغ | طريقة التغذية ومسافة النقل واتجاه الجزء ودقة المناولة |
| أنظمة التحكم | الاتصال بين الآلات وواجهة المشغّل والإنذارات والمراقبة والتعافي من الأعطال |
| قدرة التحميل | الحمولة الصافية والقدرة الاسمية لأجهزة التغذية والنواقل وأجهزة الرفع والروبوتات والمركبات الموجّهة آليًا (AGVs) |
| تخطيط المصنع | مساحة الأرضية وإمكانية الوصول ومسارات المواد ومناطق السلامة والتوسع المستقبلي |
| نطاق التكامل | المعدات الحالية ومحطات التشكيل والقطع والتكديس والتخزين والشحن |
| تكاليف التشغيل | العمالة والطاقة والصيانة والمواد الاستهلاكية وفترات التوقف والعمر التشغيلي المتوقع |
ينبغي للمصنّعين أيضًا مقارنة التكلفة الإجمالية للملكية بدلًا من الاعتماد على سعر المعدات الأولي وحده. فقد يؤدي رفع مستوى الأتمتة إلى تحسين معدل الإنتاج أو تقليل جهد المناولة، لكن فائدته المالية تعتمد على معدل الاستخدام وتشكيلة المنتجات والتوظيف والصيانة وتكلفة التوقف.
لماذا تتعاون مع Junjingsai؟
تطوّر Shanghai Junjingsai Automation Machinery Co., Ltd. آلات التشكيل الحراري وحلول التصنيع ذات الصلة للتطبيقات الصناعية. وينبغي أن يربط تخطيط الأتمتة معدات التشكيل بمتطلبات الإنتاج الفعلية، بما في ذلك تغذية المواد وتشغيل الآلات ومناولة المنتجات والمعالجة في المراحل اللاحقة.
بالنسبة إلى مشروع جديد أو تحديث خط قائم، يمكن للمصنّعين تقديم رسومات المنتجات ومواصفات المواد والإنتاج المستهدف وتفاصيل الآلات الحالية ومعلومات تخطيط المصنع. وتساعد هذه المدخلات في توضيح العمليات التي قد تستفيد من الأتمتة وواجهات المعدات التي يلزم التعامل معها.
يمكن أن تتناول مناقشات المشروع ما يلي:
- التغذية الآلية بالمواد وتحميلها إلى الآلات
- تنسيق عملية التشكيل الحراري وعمليات القطع
- تحميل الأجزاء المشكّلة وتفريغها
- ترتيبات مناولة المواد ونقلها
- متطلبات أنظمة التحكم وواجهات التشغيل
- التكامل مع خطوط الإنتاج الحالية
- المتطلبات المحتملة للتكديس والخدمات اللوجستية في المراحل اللاحقة
ينبغي تحديد التكوين النهائي للمعدات من خلال مراجعة فنية. ويجب التعامل مع المركبات الموجّهة آليًا (AGVs) والتحميل الآلي للشاحنات وغيرها من أنظمة الخدمات اللوجستية للمصنع بوصفها خيارات تعتمد على التطبيق، وليس تجهيزات قياسية في كل آلة تشكيل حراري.
الأسئلة الشائعة
ما حلول أتمتة التشكيل الحراري؟
تجمع حلول أتمتة التشكيل الحراري بين آلات التشكيل وتغذية المواد وأنظمة التحكم ومعدات المناولة والعمليات اللاحقة لتقليل التدخل اليدوي وتنسيق الإنتاج. وبحسب التطبيق، قد يشتمل الخط على التسخين والتشكيل والقطع والتكديس والفحص ونقل المنتجات.
ما المعدات التي يمكن دمجها في خط تشكيل حراري مؤتمت؟
بحسب متطلبات المنتج والإنتاج، قد يشتمل الخط المؤتمت على أجهزة تغذية الألواح ومعدات التسخين والتشكيل ومحطات القطع والنواقل وطاولات النقل وأجهزة التكديس وأنظمة المناولة الروبوتية وأنظمة المراقبة. ويعتمد التكوين النهائي على عملية التصنيع والإنتاج المطلوب.
هل يمكن لآلات التشكيل الحراري تحميل المواد وتفريغها آليًا؟
نعم. يمكن لمعدات التغذية والمناولة المتوافقة تحميل المواد الخام ونقل الأجزاء النهائية أو شبه النهائية آليًا. ويجب تصميم النظام بما يتناسب مع أبعاد المواد ووزن المنتج ودورة الآلة وطريقة المناولة ومساحة التشغيل المتاحة.
ما دور أنظمة التحكم في أتمتة التشكيل الحراري؟
تنسّق أنظمة التحكم تسلسلات تشغيل الآلات ونقل المواد وحالة التشغيل والإنذارات والتشابكات الوقائية. وبحسب التكوين، قد تجمع أيضًا معلومات الدورة وبيانات الإنتاج في الوقت الفعلي لدعم المراقبة واستكشاف الأعطال وإصلاحها.
هل يمكن دمج مركبة موجّهة آليًا مع خط إنتاج للتشكيل الحراري؟
يمكن للمركبة الموجّهة آليًا دعم نقل المواد الخام أو عُدد الإنتاج أو الحاويات أو المنتجات النهائية على مستوى المصنع. ويعتمد التكامل على الحمولة الصافية ومسارات الحركة وتخطيط المصنع وإدارة الحركة والشحن الكهربائي والاتصال بالنظام اللوجستي الأوسع. ولا تحل المركبة الموجّهة آليًا (AGV) تلقائيًا محل نظام تغذية الألواح على مستوى الآلة.
ما الفرق بين خط التشكيل بالدرافيل وخط التشكيل الحراري؟
يشكّل خط التشكيل بالدرافيل عادةً شريطًا معدنيًا متصلًا عبر سلسلة من محطات الدرافيل. أما خط التشكيل الحراري فيسخّن الألواح البلاستيكية ويشكّلها فوق القوالب أو بالضغط عليها باستخدام التفريغ أو الضغط أو غير ذلك من طرق التشكيل. ويمكن أن يشتمل كلا الخطين على التحميل الآلي وأنظمة التحكم والقطع ومناولة المواد، لكنهما يعالجان مواد مختلفة باستخدام تقنيات تشكيل مختلفة.
هل يمكن للأنظمة المؤتمتة تشكيل الأجزاء وقطعها ضمن تسلسل إنتاج واحد؟
نعم. يمكن تنسيق عمليتي التشكيل والقطع ضمن تسلسل إنتاج مؤتمت عندما تكون المعدات مصممة للعملية المطلوبة. ويعتمد الترتيب على تكوين الآلة وهندسة الجزء وطريقة القطع ومتطلبات زمن الدورة.
كيف تُحدَّد قدرة التحميل لنظام مناولة مؤتمت؟
ينبغي تحديد قدرة التحميل بناءً على وزن المادة أو المنتج وأبعاده، وتجهيزات تثبيت المناولة، ومتطلبات التسارع والحركة، والحدود الاسمية للمعدات. ولكل من الروبوتات والنواقل وأجهزة الرفع والمركبات الموجّهة آليًا (AGVs) مواصفات خاصة بقدرتها، ويجب التحقق من ملاءمتها للتطبيق المقصود.
هل تتطلب جميع مشاريع أتمتة التشكيل الحراري مركبات موجّهة آليًا (AGVs) أو تحميلًا آليًا للشاحنات؟
لا. تتطلب مشاريع كثيرة التغذية والتشكيل والقطع والتفريغ على مستوى الآلة فقط. ويُنظر عمومًا في استخدام المركبات الموجّهة آليًا (AGVs) وأنظمة التحميل الآلي للشاحنات عندما تبرر الخدمات اللوجستية للمصنع أو عمليات النقل في المستودعات أو عمليات الشحن هذا التكامل الإضافي.
ما المعلومات اللازمة لتخطيط مشروع أتمتة للتشكيل الحراري؟
تشمل المعلومات المفيدة رسومات المنتج، ونوع المادة البلاستيكية وأبعاد الألواح، وحجم الإنتاج المستهدف، ومواصفات الماكينات الحالية، ومتطلبات المناولة، ومخطط المصنع، ومستوى الأتمتة المطلوب. ولتكامل الأنظمة اللوجستية، ينبغي أيضًا توفير معلومات عن سعة الحمولة ومسارات النقل وواجهات الربط مع المستودعات.
كيف يمكن للمصنّعين تحسين إنتاجية خط التشكيل الحراري المؤتمت؟
يمكن للمصنّعين مراجعة توازن أزمنة الدورة، وموثوقية التغذية، واتساق التسخين والتشكيل، وأداء القطع، ونقل المواد، والطاقة الاستيعابية للمراحل اللاحقة. ويمكن أن تساعد بيانات التشغيل الآنية، والصيانة الوقائية، والتدريب المناسب للمشغّلين، والإجراءات الواضحة لاستعادة التشغيل بعد الأعطال، في تحديد الاختناقات والحفاظ على استقرار الإنتاج.
اطلب مقترحًا لأتمتة التشكيل الحراري
لتقييم مشروع أتمتة التشكيل الحراري، يُرجى تقديم تفاصيل عن المنتج، والمادة البلاستيكية، وعملية التصنيع الحالية، وحجم الإنتاج المطلوب، والمعدات الموجودة. كما يمكن أن يساعد مخطط المصنع أو مخطط تدفق العمليات في توضيح حركة المواد والقيود المكانية.
إذا كان المشروع يتضمن التحميل والتفريغ الآليين، فحدّد أبعاد القطعة ووزنها واتجاهها أثناء المناولة ومعدل النقل المطلوب. ولتكامل المركبات الموجّهة آليًا (AGV) أو الأنظمة اللوجستية، قدّم معلومات عن سعة الحمولة ومسار النقل والوجهة ومتطلبات المستودع أو الإرسال ذات الصلة.
باستخدام هذه المعلومات، يمكن لشركة Junjingsai مراجعة التطبيق ومناقشة نهج مناسب للأتمتة بناءً على احتياجات الإنتاج وتوافق الماكينات ونطاق التكامل.



