






Para mejorar la eficiencia de producción en el termoformado, los fabricantes deben reducir los tiempos de ciclo innecesarios, identificar los cuellos de botella de la producción, optimizar los parámetros de calentamiento y enfriamiento, minimizar el desperdicio de material y reducir los tiempos de inactividad de las máquinas. Estandarizar los ajustes de las máquinas, mejorar el diseño de los moldes, mantener los equipos, formar a los operarios y supervisar los datos de producción puede ayudar a acortar los plazos de entrega, aumentar la producción y satisfacer la demanda de los clientes sin comprometer la calidad del producto.
El enfoque más eficaz consiste en medir el ciclo de producción actual, identificar dónde se pierden tiempo y materiales y realizar mejoras específicas. Las revisiones periódicas del rendimiento y la mejora continua ayudan a los fabricantes a mantener ritmos de producción estables a medida que cambian los volúmenes de pedidos y los requisitos de los productos.
La eficiencia de producción en el termoformado influye en los costes de fabricación, los plazos de entrega, la calidad del producto y la capacidad de una empresa para responder a los pedidos de los clientes. Tanto si una planta produce bandejas de plástico, envases, componentes de automoción, carcasas de equipos médicos o piezas de plástico industriales de gran tamaño, cada etapa del proceso de producción influye en el rendimiento global.
Mejorar la eficiencia implica algo más que aumentar la velocidad de la máquina. El calentamiento excesivo, el enfriamiento lento, los cambios frecuentes de molde, los retrasos en la manipulación de materiales, los defectos de recorte y el mantenimiento no planificado pueden reducir la producción. Aumentar la velocidad de producción sin abordar estos problemas puede provocar un espesor de pared irregular, deformaciones del producto, mayores tasas de rechazo o reprocesamientos adicionales.
Una estrategia práctica de mejora se centra en reducir las pérdidas de tiempo, estabilizar los ciclos de producción, optimizar el uso de las materias primas y coordinar los equipos, los operarios y los procesos posteriores. Al medir el tiempo de ciclo e identificar los cuellos de botella, los fabricantes pueden tomar decisiones fundamentadas que mejoren la productividad y mantengan una calidad del producto constante.
¿Qué es la eficiencia de producción en el termoformado?
La eficiencia de producción en el termoformado se refiere a la eficacia con la que un fabricante utiliza la capacidad de las máquinas, la mano de obra, las materias primas, la energía y el tiempo de producción para fabricar piezas de plástico conformes con los requisitos.
Una operación de termoformado más eficiente produce la cantidad requerida de productos aceptables con menos tiempo de inactividad, menos defectos y un menor consumo de recursos. La eficiencia puede evaluarse mediante varios indicadores, como el tiempo de ciclo, la producción por hora, la tasa de rechazo, la disponibilidad de los equipos, el tiempo de cambio y el cumplimiento de los plazos de entrega.
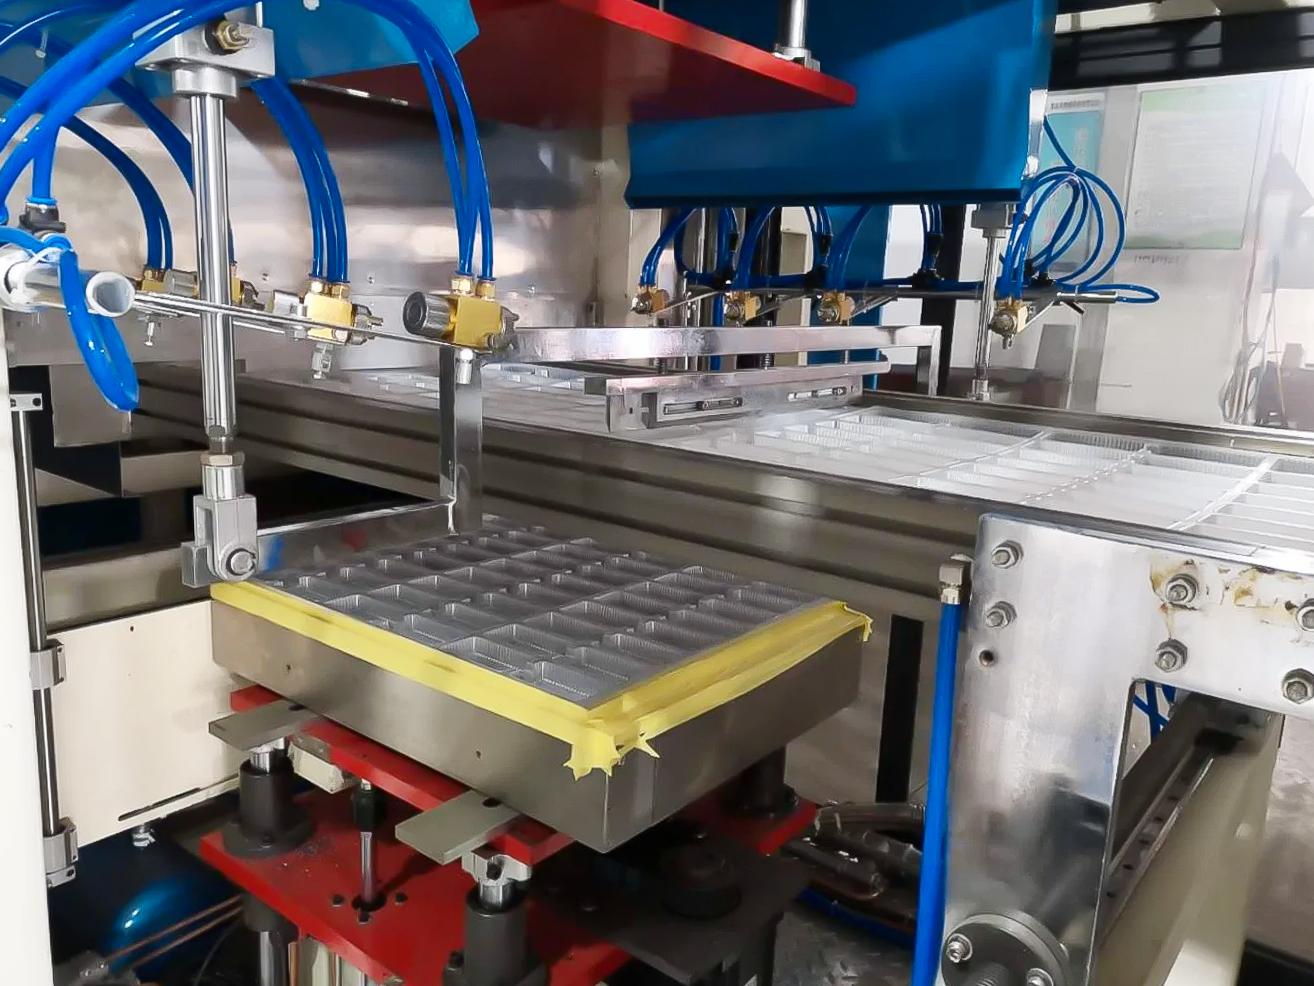
¿A qué se refiere el tiempo de ciclo?
El tiempo de ciclo es el tiempo necesario para completar un ciclo de producción. En el termoformado, generalmente se refiere al tiempo necesario para completar la secuencia definida de operaciones de un ciclo de conformado, desde el inicio de un ciclo hasta el inicio del siguiente.
Según la configuración de la máquina, un ciclo de producción puede incluir la carga o alimentación de la lámina de plástico, el calentamiento, el conformado, el enfriamiento, la extracción de la pieza y las operaciones de manipulación asociadas. El recorte, el apilado y el embalaje pueden realizarse dentro de una línea automatizada integrada o como procesos posteriores independientes.
Los fabricantes deben definir exactamente qué operaciones se incluyen al medir el tiempo de ciclo. Esto permite realizar comparaciones de rendimiento más significativas y ayuda a los equipos a determinar si una mejora en la velocidad de la máquina también aumenta la producción total.
Por ejemplo, un ciclo de conformado más corto puede no aumentar la producción de piezas terminadas si la estación de recorte no puede procesarlas al mismo ritmo. Medir el proceso de producción completo ayuda a identificar estas limitaciones.
1. Medir el tiempo de ciclo y establecer una referencia de producción
La reducción del tiempo de ciclo comienza por comprender el rendimiento actual de la producción. Sin mediciones fiables, los fabricantes pueden centrarse en los retrasos visibles y pasar por alto las etapas responsables de la mayor parte del tiempo perdido.
Registre el tiempo necesario para cada operación principal, incluidas la alimentación de la lámina, el calentamiento, el conformado, el enfriamiento, el desmoldeo, el recorte y la manipulación de las piezas. En los equipos de termoformado automatizados, los datos de producción pueden estar disponibles a través del sistema de control de la máquina. En los equipos semiautomáticos, los operarios pueden registrar los tiempos de ciclo y de inactividad mediante registros de producción estandarizados.
Recopile datos de varios ciclos de producción en lugar de basarse en una sola observación. Los tiempos de ciclo pueden variar debido al espesor del material, la temperatura del molde, las condiciones de calentamiento, las acciones del operario, la geometría del producto y las interrupciones de la producción.
Entre las mediciones útiles se incluyen:
- Tiempo de ciclo medio: duración media de un ciclo de producción definido.
- Producción real: número de piezas aceptables producidas durante un período determinado.
- Tasa de rechazo: proporción de piezas producidas que se rechazan debido a defectos.
- Tiempo de inactividad: tiempo durante el cual el equipo no está disponible para la producción.
- Tiempo de cambio: tiempo necesario para cambiar de producto, molde o configuración de producción.
- Plazo de ejecución: tiempo total transcurrido desde un punto de inicio definido del pedido o de la producción hasta su finalización o entrega.
Estos indicadores ayudan a distinguir las mejoras a nivel de máquina de las mejoras más amplias del proceso de fabricación.
Por ejemplo, una máquina puede tener un tiempo de ciclo relativamente corto y, aun así, ofrecer una baja producción diaria debido a paradas frecuentes, cambios de molde, escasez de materiales o retrasos en las etapas posteriores. Medir el tiempo de ciclo junto con el tiempo de inactividad y la tasa de rechazo proporciona una visión más precisa de la eficiencia de producción.
2. Identificar los cuellos de botella en el proceso de producción
Identificar los cuellos de botella es una de las formas más directas de mejorar el tiempo de ciclo y aumentar el ritmo de producción. Un cuello de botella es un proceso, una máquina o una actividad que limita la producción de toda la línea.
En el termoformado, los cuellos de botella pueden aparecer en la estación de calentamiento, la estación de conformado, la estación de enfriamiento, el equipo de recorte, el sistema de apilado o el área de embalaje. La carga de material y la extracción manual de piezas también pueden limitar la producción cuando no logran seguir el ritmo de la máquina de termoformado.
Un error habitual es optimizar la operación más rápida o más visible en lugar de la etapa que limita la producción total. Si una máquina de recorte procesa las piezas más lentamente de lo que las produce la máquina de termoformado, aumentar la velocidad de conformado puede simplemente generar una acumulación creciente de piezas sin terminar.
Un análisis práctico de los cuellos de botella debe examinar:
- Dónde se acumulan los productos en curso.
- Qué máquina presenta más tiempo de espera o interrupciones recurrentes.
- Qué operación tiene el tiempo de procesamiento más largo en relación con la producción requerida.
- Si los retrasos relacionados con la mano de obra, los materiales, el utillaje o el mantenimiento interrumpen la producción.
- Si los equipos de las etapas posteriores pueden procesar la producción de los equipos de las etapas anteriores.
Una vez identificada la etapa limitante, las mejoras deben centrarse primero en ella. Según la situación, esto puede implicar aumentar la capacidad de los equipos, ajustar los parámetros del proceso, mejorar el suministro de materiales, equilibrar las cargas de trabajo o reducir el tiempo de cambio.
Después de introducir una mejora, vuelva a medir el rendimiento de la línea. Eliminar un cuello de botella puede revelar otro, por lo que la optimización de la producción debe considerarse un proceso continuo.
3. Optimizar los parámetros de calentamiento y enfriamiento
El calentamiento y el enfriamiento suelen representar una parte considerable del tiempo total necesario para conformar una pieza de plástico. Mejorar estas etapas puede ayudar a los fabricantes a mejorar el tiempo de ciclo sin comprometer la precisión dimensional ni la calidad superficial.
Mejorar el calentamiento de la lámina de plástico
La lámina de plástico debe alcanzar una temperatura de conformado adecuada antes de poder adaptarse a la superficie de un molde. Si el calentamiento es demasiado lento, la producción disminuye. Si el calentamiento es desigual o excesivo, la pieza terminada puede presentar zonas de espesor reducido, defectos superficiales, combado o dimensiones inconsistentes.
Los fabricantes pueden mejorar el rendimiento del calentamiento mediante las siguientes medidas:
- Ajustar las zonas de calentamiento al material, al espesor de la lámina y a la geometría de la pieza.
- Inspeccionar los elementos calefactores y sustituir los componentes desgastados o ineficientes.
- Comprobar el aislamiento y las juntas de estanqueidad del horno para reducir las pérdidas de calor.
- Mantener constantes la posición de la lámina y las distancias de calentamiento.
- Supervisar la temperatura de la lámina en lugar de depender únicamente de tiempos de calentamiento preestablecidos.
Los distintos plásticos responden de manera diferente al calor radiante. Un perfil de calentamiento que funciona bien con ABS puede no ofrecer los mismos resultados con PETG, policarbonato, polipropileno u otros termoplásticos. Por lo tanto, los ajustes del proceso deben desarrollarse para el material y el producto concretos, en lugar de copiarse de otra serie de producción.
Reducir el tiempo de enfriamiento sin afectar a la calidad del producto
El enfriamiento es otro factor importante en la optimización del tiempo de ciclo. La pieza conformada debe adquirir suficiente estabilidad antes de poder extraerse del molde sin deformarse.
Los fabricantes pueden revisar la temperatura del molde, el diseño de los canales de enfriamiento, el caudal de agua de enfriamiento y el contacto entre el plástico conformado y el molde. Un enfriamiento desigual puede causar alabeo, cambios dimensionales o tiempos de permanencia más largos.
Mejorar el rendimiento del enfriamiento no significa extraer las piezas antes de que estén listas. El objetivo es eliminar el calor de manera eficiente y uniforme para que las piezas alcancen el estado requerido en menos tiempo.
Las recomendaciones técnicas de Plastic Components y la guía de buenas prácticas para la industria del plástico de Focus on Energy también señalan el control del calentamiento y el rendimiento del enfriamiento como áreas importantes para mejorar el tiempo de ciclo.
4. Adecuar las materias primas al producto y al proceso
Las materias primas influyen en el tiempo de calentamiento, el comportamiento durante el conformado, las necesidades de enfriamiento, la calidad de la pieza terminada y el coste de producción. La selección del material debe tener en cuenta tanto las prestaciones del producto como las capacidades del equipo de termoformado.
Al seleccionar una lámina termoplástica, tenga en cuenta su espesor, temperatura de conformado, resistencia al impacto, rigidez, comportamiento térmico, requisitos superficiales y entorno de uso previsto.
Un espesor irregular de la lámina puede provocar un calentamiento desigual y variaciones entre las piezas. Las diferencias en la composición del material o en la calidad de las láminas recibidas también pueden requerir ajustes en la configuración de la máquina.
Para mejorar la eficiencia de producción relacionada con los materiales, los fabricantes deben establecer especificaciones de material aprobadas, inspeccionar las láminas recibidas y mantener la trazabilidad de los lotes de material. Los operarios deben utilizar parámetros de procesamiento documentados para cada combinación de material y producto.
El aprovechamiento del material es otra área de mejora. Distribuir eficientemente varias piezas en una lámina, reducir los márgenes de recorte innecesarios y revisar la geometría del producto puede aumentar el número de piezas utilizables obtenidas de cada lámina.
Sin embargo, minimizar los residuos no debe comprometer la resistencia de la pieza, el espesor de pared ni los requisitos dimensionales. El ahorro de material debe evaluarse junto con los resultados de calidad y el coste de los productos rechazados.
5. Mejorar el diseño de los moldes y la eficiencia de los cambios
El diseño del molde influye en la calidad del conformado, el rendimiento del enfriamiento, el desmoldeo, las necesidades de recorte y el tiempo necesario para completar cada ciclo.
Un molde mal diseñado puede provocar una distribución desigual del material, dificultades para extraer la pieza, retrasos innecesarios en el enfriamiento o un trabajo de recorte excesivo. Estos problemas pueden reducir la producción incluso cuando la propia máquina de termoformado funciona de manera fiable.
Al desarrollar un molde nuevo o mejorar uno existente, los fabricantes deben evaluar:
- La geometría de la pieza y la profundidad de conformado.
- Los ángulos de desmoldeo y los requisitos de desmoldeo.
- La ubicación de los orificios de evacuación de aire y la distribución del vacío.
- La disposición de los canales de enfriamiento y la uniformidad de la temperatura.
- La accesibilidad para el recorte y los requisitos de manipulación en las etapas posteriores.
- La instalación, la alineación y la repetibilidad del montaje del molde.
Los cambios de molde también pueden generar tiempos de espera considerables entre series de producción. Las interfaces de montaje estandarizadas, el almacenamiento organizado del utillaje, las conexiones preparadas y los parámetros de puesta a punto documentados pueden acortar los tiempos de cambio.
Para los fabricantes que producen muchas variantes de producto, puede resultar útil preparar el siguiente molde y los materiales necesarios antes de que finalice la serie de producción actual. Esto reduce el tiempo que la máquina pasa esperando el utillaje, los ajustes o la preparación del operario.
Por lo tanto, mejorar el diseño de los moldes y los procedimientos de cambio puede reducir tanto el tiempo de ciclo de la máquina como el plazo de ejecución global asociado a la realización de los pedidos de los clientes.
6. Utilizar la automatización para reducir las demoras derivadas de las tareas manuales
La automatización puede mejorar la uniformidad y reducir el tiempo necesario para las tareas de producción repetitivas. Según la línea de termoformado, las aplicaciones adecuadas incluyen la alimentación automática de láminas, el movimiento del molde, la expulsión de piezas, el recorte, el apilado, el transporte y el conteo de productos.
Las máquinas semiautomáticas pueden depender de los operarios para la carga, la descarga u otras tareas de manipulación. Si estas actividades requieren más tiempo que el ciclo de conformado de la máquina, esta puede permanecer inactiva a la espera de la siguiente operación.
Los equipos automáticos pueden coordinar varias actividades y reducir las demoras entre etapas. Los sensores, los controles programables y las secuencias de funcionamiento repetibles también pueden ayudar a mantener constantes los parámetros del proceso.
El nivel de automatización adecuado depende del volumen de producción, la complejidad del producto, la disponibilidad de mano de obra, la frecuencia de los cambios de producción y el presupuesto de inversión.
| Requisito de producción | Posible mejora |
|---|---|
| Pedidos repetitivos de gran volumen | Alimentación, expulsión y apilado automáticos, y manipulación integrada en las etapas posteriores |
| Cambios frecuentes de producto | Utillaje de cambio rápido y recetas de máquina almacenadas |
| Manipulación con uso intensivo de mano de obra | Carga y descarga mecánicas o transferencia robotizada de piezas |
| Demanda de producción variable | Equipos flexibles y automatización ajustable |
| Errores repetidos en los ajustes manuales | Recetas estandarizadas, sensores y controles del proceso |
La automatización debe evaluarse teniendo en cuenta todo el proceso de producción, no solo la máquina de conformado. Si el recorte, la inspección o el embalaje posteriores siguen siendo un cuello de botella, automatizar únicamente la estación de conformado puede no generar el aumento previsto en la producción de productos terminados.
7. Reducir el tiempo de inactividad de las máquinas mediante el mantenimiento preventivo
Las averías imprevistas de los equipos interrumpen la producción, alargan los plazos de entrega y aumentan los costes operativos. Incluso las paradas breves pueden acumularse y provocar pérdidas considerables a lo largo de un turno completo.
Un programa de mantenimiento preventivo ayuda a identificar el desgaste y los problemas de funcionamiento antes de que provoquen una interrupción de la producción. Las tareas de mantenimiento deben ajustarse a las instrucciones del fabricante de la máquina, el diseño del equipo, las horas de funcionamiento y las condiciones de producción.
Las actividades habituales de mantenimiento incluyen inspeccionar los elementos calefactores, comprobar los sistemas neumáticos y de vacío, limpiar los filtros, revisar los circuitos de refrigeración, lubricar los componentes móviles especificados e inspeccionar la alineación del molde y los mecanismos de sujeción.
Los fabricantes también deben registrar las averías recurrentes y sus causas. Si una máquina se detiene repetidamente debido a la inestabilidad del vacío o a errores de alimentación de material, el equipo debe investigar la causa subyacente en lugar de limitarse a reiniciar la producción cada vez.
La planificación del mantenimiento puede coordinarse con los cambios de molde, los cambios de producto o las pausas de producción programadas. Disponer de los repuestos necesarios más habituales puede reducir aún más los tiempos de espera asociados a las reparaciones.
El objetivo es mejorar la disponibilidad de los equipos y mantener ciclos de producción predecibles, en lugar de esperar a que una avería obligue a tomar medidas correctivas.
8. Coordinar la programación de la producción y el tiempo de takt
Mejorar el rendimiento de cada máquina no garantiza automáticamente que una fábrica pueda satisfacer la demanda de los clientes. La programación de la producción debe ajustar la capacidad disponible a los requisitos de los pedidos, la disponibilidad de materiales, la mano de obra y los procesos posteriores.
El tiempo de takt ofrece una referencia útil para la planificación de la producción.
Tiempo de takt = Tiempo de producción disponible / Demanda de los clientes durante ese tiempo
Por ejemplo, si una fábrica dispone de 420 minutos de producción planificada por turno y debe producir 210 unidades conformes durante ese turno:
Tiempo de takt = 420 minutos / 210 unidades = 2 minutos por unidad.
Esto significa que la fábrica debe completar, de media, una unidad conforme cada dos minutos para satisfacer la demanda indicada.
El tiempo de takt no es lo mismo que el tiempo de ciclo de la máquina. El tiempo de ciclo mide cuánto dura una operación definida, mientras que el tiempo de takt expresa el ritmo de producción necesario para satisfacer la demanda de los clientes.
En el termoformado, la comparación también depende de cuántas piezas produce una máquina por ciclo. Una máquina que conforma varias piezas a la vez puede tener un tiempo de ciclo superior al tiempo de takt por unidad individual y aun así alcanzar la producción requerida.
Por lo tanto, los fabricantes deben comparar el tiempo de takt con la capacidad de producción real, las piezas por ciclo, las tasas de rechazo y la velocidad de los procesos posteriores.
Cuando la producción no puede seguir el ritmo del tiempo de takt, las posibles medidas incluyen reducir el tiempo de inactividad, equilibrar las cargas de trabajo, añadir turnos adecuados, mejorar el utillaje o revisar la capacidad de los equipos. Cuando la capacidad supera ampliamente la demanda, la programación de la producción puede ofrecer oportunidades para reducir el tiempo de funcionamiento innecesario de las máquinas y el consumo energético.
9. Eliminar los desperdicios y reducir los tiempos de espera
Los desperdicios en la fabricación no se limitan al plástico desechado. También incluyen los movimientos innecesarios, el exceso de trabajo en curso, la espera de materiales, la manipulación repetida, los ajustes evitables y la producción que no cumple las especificaciones.
Una revisión estructurada de los procesos de fabricación puede revelar dónde se producen estas pérdidas.
Por ejemplo, los operarios pueden dedicar tiempo a buscar herramientas, esperar entregas de materiales, trasladar piezas entre puestos de trabajo distantes o corregir defectos causados por ajustes inconsistentes. Cada actividad añade tiempo o costes sin mejorar necesariamente el producto.
Los fabricantes pueden minimizar los desperdicios mediante una mejor organización de los puestos de trabajo, ubicaciones claramente definidas para los materiales, procedimientos de reposición fiables, instrucciones de trabajo estandarizadas y una programación coordinada de la producción.
Los tiempos de espera merecen especial atención. Una máquina de termoformado puede estar lista para funcionar, pero no poder continuar porque no se dispone de la lámina de plástico adecuada, el molde, el operario o los equipos de las etapas posteriores.
Para reducir estas demoras, los equipos de producción deben coordinar la preparación de materiales, la disponibilidad del utillaje, la asignación de operarios y los programas de mantenimiento antes de iniciar un trabajo.
Reducir los desperdicios también implica examinar todo el flujo de producción. Unas tasas de rechazo más bajas, menos movimientos innecesarios y una menor cantidad de trabajo en curso pueden acortar el plazo de entrega de los pedidos y ayudar a los fabricantes a responder de manera más constante a los requisitos de los clientes.
10. Establecer un proceso de mejora continua
La mejora continua convierte los cambios aislados en la producción en un método repetible para aumentar el rendimiento con el tiempo.
En lugar de modificar simultáneamente varios parámetros de la máquina, los equipos deben identificar un problema concreto, establecer una situación de referencia, probar un ajuste controlado y comparar los resultados. Esto facilita determinar qué cambios aportan beneficios medibles.
Un ciclo de mejora práctico consta de cuatro etapas:
Planificar: Revisar los datos de producción, identificar un cuello de botella y definir un objetivo de mejora medible.
Hacer: Probar un cambio, como ajustar el perfil de calentamiento, mejorar el caudal de refrigeración o reorganizar la manipulación de materiales.
Verificar: Comparar el tiempo de ciclo, la producción, la tasa de rechazo, el tiempo de inactividad y la calidad del producto antes y después del cambio.
Actuar: Estandarizar el cambio si proporciona el resultado previsto o revisar el enfoque si los resultados no son satisfactorios.
Este método se asocia habitualmente con el enfoque Planificar-Hacer-Verificar-Actuar. Ayuda a los equipos de producción a mejorar el rendimiento sin depender de suposiciones ni de observaciones puntuales.
Los objetivos de mejora deben ser realistas y específicos. Por ejemplo, un fabricante podría proponerse reducir el tiempo medio de cambio de producción en un 10% durante un período definido, manteniendo la tasa actual de aceptación de productos.
Los resultados deben revisarse a lo largo de varias series de producción y, cuando corresponda, en distintos turnos y lotes de material. Un ajuste que funciona para un producto puede no ser adecuado para otro.
Con el tiempo, un proceso de mejora constante ayuda a los fabricantes a estabilizar los ciclos de producción, mejorar la utilización de los recursos y aprovechar mejor los equipos existentes.
11. Supervisar los indicadores adecuados de rendimiento de la fabricación
Medir los indicadores adecuados permite a los fabricantes determinar si los cambios en la producción están proporcionando resultados útiles.
Los siguientes indicadores pueden analizarse conjuntamente para evaluar la eficiencia global de la producción de termoformado.
| Indicador | Qué mide | Cómo contribuye a la mejora |
|---|---|---|
| Tiempo de ciclo | Tiempo necesario para un ciclo de producción definido | Identifica oportunidades para acortar el tiempo de procesamiento |
| Tasa de producción | Número de unidades conformes producidas por hora o turno | Muestra la producción real |
| Tasa de rechazo | Porcentaje de piezas rechazadas | Revela pérdidas de material y problemas de calidad |
| Tiempo de inactividad de la máquina | Tiempo durante el cual el equipo no está disponible | Pone de manifiesto las pérdidas relacionadas con el mantenimiento y la operación |
| Tiempo de cambio de producción | Tiempo necesario para cambiar de producto o de molde | Ayuda a mejorar la flexibilidad de la producción |
| Plazo de entrega | Tiempo transcurrido a lo largo de un pedido o proceso de producción definido | Revela demoras más allá del ciclo de la máquina |
| OEE | Eficacia global de los equipos basada en la disponibilidad, el rendimiento y la calidad | Combina varios factores de rendimiento de los equipos |
Estas métricas deben interpretarse en conjunto. Reducir el tiempo de ciclo solo resulta beneficioso cuando el cambio contribuye a alcanzar la producción requerida y no genera problemas de calidad inaceptables ni retrasos adicionales en las etapas posteriores.
Por ejemplo, un ciclo más corto que aumente los desechos puede dar lugar a una menor cantidad de piezas conformes por hora. Un ciclo más fiable, con un tiempo de procesamiento ligeramente mayor, puede ofrecer una mejor producción global si reduce considerablemente las paradas y los rechazos.
12. Calcular el impacto de las mejoras del tiempo de ciclo
Medir los cambios en el tiempo de ciclo ayuda a los fabricantes a estimar su posible efecto sobre la capacidad de producción.
Para una operación sencilla que produce una pieza por ciclo, la producción teórica por hora puede calcularse de la siguiente manera:
Producción teórica por hora = 3,600 segundos / Tiempo de ciclo en segundos
Consideremos una operación de termoformado con un tiempo de ciclo medio de 60 segundos.
Producción teórica = 3,600 / 60 = 60 piezas por hora.
Si el tiempo de ciclo se reduce a 50 segundos:
Producción teórica = 3,600 / 50 = 72 piezas por hora.
El aumento teórico es de 12 piezas por hora, o un 20%.
En la producción real, la producción final puede ser menor debido a los tiempos de inactividad, los desechos, los cambios de formato y otras interrupciones. Si cada ciclo produce varias piezas, el número de piezas por ciclo también debe incluirse en el cálculo.
Este ejemplo ilustra por qué resulta útil medir el tiempo de ciclo, pero no debe considerarse un resultado de producción garantizado. La producción real debe verificarse mediante los registros de producción una vez implementada la mejora.
13. Cómo contribuyen los equipos de termoformado a la eficiencia de producción
El rendimiento de una línea de producción de termoformado depende, en parte, de si la configuración de la máquina se ajusta a los requisitos del producto y de fabricación.
Factores como el área de formado, el espesor del material, la capacidad de calentamiento, el diseño del sistema de refrigeración, la configuración del molde, el método de recorte y el nivel de automatización afectan a la producción alcanzable y a la estabilidad operativa.
Al evaluar equipos nuevos, los fabricantes deben tener en cuenta algo más que la frecuencia máxima de ciclos anunciada. Conviene revisar el rendimiento de la máquina con el material, la geometría de la pieza, el molde y el proceso posterior previstos.
Entre las preguntas que deben considerarse se incluyen:
- ¿Puede el sistema de calentamiento mantener un perfil de temperatura uniforme en toda el área de formado requerida?
- ¿Es adecuado el sistema de refrigeración para el espesor de la pieza y el objetivo de producción?
- ¿Admite la máquina las dimensiones del molde y la profundidad del producto requeridas?
- ¿Pueden la alimentación, el recorte, el apilado y la manipulación de materiales seguir el ritmo del formado?
- ¿Son reproducibles los ajustes de la máquina entre distintas series de producción?
- ¿Puede el equipo responder a los volúmenes de pedidos previstos y a futuros cambios de producto?
Una máquina diseñada en función de los requisitos reales de producción puede ayudar a reducir la variabilidad del proceso, mejorar el aprovechamiento del material y evitar limitaciones de capacidad que surjan al aumentar la demanda.
Para los fabricantes que planean modernizar sus equipos, revisar los tiempos de ciclo actuales, los cuellos de botella, las especificaciones de los productos y los volúmenes de producción previstos proporciona una base más sólida para seleccionar la configuración adecuada.
Preguntas frecuentes
1. ¿Cómo pueden los fabricantes mejorar la eficiencia de producción del termoformado?
Los fabricantes pueden mejorar la eficiencia midiendo el tiempo de ciclo, identificando los cuellos de botella, optimizando el calentamiento y la refrigeración, mejorando el diseño de los moldes, reduciendo los tiempos de inactividad de las máquinas, automatizando las tareas repetitivas y minimizando los desperdicios de material. Las mejoras deben evaluarse en función de la producción real y la calidad del producto.
2. ¿Cuál es la forma más rápida de reducir el tiempo de ciclo del termoformado?
El enfoque práctico más rápido consiste en identificar la etapa que limita la producción e investigar su causa subyacente. Según la máquina y el producto, esto puede implicar mejorar el rendimiento de la refrigeración, ajustar las zonas de calentamiento, reducir los retrasos de manipulación o mejorar la alimentación de material. Los cambios deben someterse a pruebas para confirmar que mantienen una calidad de producto aceptable.
3. ¿Por qué es importante el tiempo de refrigeración en el termoformado?
La refrigeración permite que el plástico formado adquiera la estabilidad suficiente para desmoldearlo. Una refrigeración insuficiente puede causar deformaciones, mientras que unos periodos de refrigeración innecesariamente largos reducen la tasa de producción. Mejorar la evacuación del calor y la uniformidad de la refrigeración puede ayudar a acortar el ciclo sin comprometer la pieza terminada.
4. ¿Cuál es la diferencia entre el tiempo de ciclo y el plazo de entrega?
El tiempo de ciclo mide la duración de una operación o un ciclo de producción definidos. El plazo de entrega mide el tiempo total transcurrido entre un punto de inicio y un punto final especificados, como la recepción de un pedido y la entrega del producto terminado. El plazo de entrega puede incluir retrasos de programación, aprovisionamiento de materiales, tiempo en cola, producción, inspección y envío.
5. ¿Cuál es la diferencia entre el tiempo de ciclo y el tiempo takt?
El tiempo de ciclo es el tiempo necesario para completar un ciclo de producción. El tiempo takt es el tiempo de producción disponible dividido entre la demanda del cliente durante el mismo periodo. El tiempo de ciclo describe la rapidez con la que funciona un proceso, mientras que el tiempo takt indica el ritmo de producción necesario para satisfacer la demanda.
6. ¿Cómo pueden los fabricantes reducir los desperdicios de material en el termoformado?
Los desperdicios de material pueden reducirse mediante una distribución eficiente de las piezas en la lámina, un diseño adecuado del molde, un calentamiento uniforme, ajustes precisos del proceso, la inspección de los materiales entrantes y un control de calidad eficaz. Los fabricantes también deben investigar los defectos recurrentes y asegurarse de que el ahorro de material no comprometa la resistencia ni las dimensiones de las piezas.
7. ¿La automatización siempre mejora la eficiencia del termoformado?
No. La automatización puede reducir la manipulación manual, mejorar la repetibilidad y coordinar las etapas de producción, pero sus beneficios dependen del volumen de producción, los requisitos del proceso y la integración de los equipos. Si el verdadero cuello de botella es la refrigeración, el suministro de material o el recorte posterior, automatizar otras etapas puede tener un impacto limitado.
8. ¿Con qué frecuencia deben los fabricantes medir el tiempo de ciclo?
El tiempo de ciclo debe medirse durante la puesta a punto del proceso, después de cambios importantes en los equipos o los materiales y como parte del seguimiento rutinario de la producción. Un seguimiento frecuente ayuda a identificar variaciones y detectar problemas antes de que afecten a grandes lotes de producción. La frecuencia de medición debe ajustarse al volumen de producción, la estabilidad del proceso y los requisitos de calidad.
9. ¿Cómo mejora el mantenimiento preventivo la eficiencia de producción?
El mantenimiento preventivo reduce la probabilidad de averías imprevistas y problemas operativos recurrentes. Las inspecciones y las tareas de mantenimiento periódicas pueden mejorar la disponibilidad de los equipos, mantener la estabilidad del proceso y reducir el tiempo perdido en reparaciones.
10. ¿Cómo pueden los fabricantes determinar si una mejora del tiempo de ciclo ha sido satisfactoria?
Compare los datos de producción antes y después del cambio. Revise el tiempo de ciclo medio, las piezas conformes por hora, la tasa de desechos, los tiempos de inactividad y el consumo de energía o materiales cuando corresponda. Una mejora satisfactoria debe aportar un beneficio operativo medible sin generar nuevos problemas de calidad o fiabilidad.
Conclusión
Mejorar la eficiencia de producción del termoformado requiere prestar atención a todo el proceso de fabricación, desde la preparación de la materia prima y el calentamiento de la lámina hasta el formado, la refrigeración, el recorte y la manipulación de las piezas terminadas.
Las mejoras más eficaces comienzan con una medición precisa. Al medir el tiempo de ciclo, identificar los cuellos de botella, reducir los tiempos de espera, mantener los equipos y coordinar las etapas de producción, los fabricantes pueden aumentar la tasa de producción y acortar el plazo de entrega.
La mejora continua ayuda a mantener estos avances. Revisar periódicamente los datos de producción y validar los cambios del proceso permite a los fabricantes eliminar desperdicios, utilizar los recursos con mayor eficacia y satisfacer la demanda de los clientes de forma más constante.
El objetivo no es simplemente hacer funcionar más rápido la máquina de termoformado. Se trata de producir más piezas conformes con tiempos de ciclo predecibles, menos desperdicios y un cumplimiento fiable de los plazos de entrega.



