






El tiempo de ciclo de una máquina de termoformado viene determinado por el tiempo necesario para calentar una lámina termoplástica hasta su temperatura de formado, darle forma sobre un molde o en su interior, enfriarla lo suficiente y desmoldear la pieza terminada. Los factores principales son el tipo de material, el espesor de la lámina, la eficiencia del calentamiento, la temperatura del molde, la capacidad de refrigeración, la geometría de la pieza, el método de formado y la automatización de la máquina.
Las láminas de plástico más gruesas suelen requerir más tiempo de calentamiento y refrigeración que las más delgadas. Los materiales con distinta conductividad térmica y diferentes requisitos de temperatura de formado también se comportan de manera diferente durante el procesamiento. El formado a presión, el formado al vacío y el formado de doble lámina pueden tener distintos requisitos de tiempo de ciclo según el diseño de la pieza y la configuración del equipo.
Para reducir el tiempo de ciclo sin sacrificar la calidad de las piezas, los fabricantes deben optimizar el control de temperatura, mejorar la transferencia de calor, equilibrar el calentamiento y la refrigeración, minimizar los retrasos de manipulación y validar los ajustes del proceso con datos reales de producción. El objetivo no es simplemente acelerar cada ciclo, sino producir piezas conformes de manera constante con el volumen de producción requerido.
El tiempo de ciclo es uno de los principales factores que afectan a la producción, el coste operativo y el cumplimiento de los plazos de entrega de una línea de termoformado. Para los fabricantes de envases de plástico, componentes de automoción, carcasas de equipos, bandejas y otros productos de plástico conformado, incluso una pequeña reducción del tiempo de ciclo puede aumentar la producción durante un turno completo.
Sin embargo, el tiempo de ciclo de una máquina de termoformado no depende únicamente de la velocidad de la máquina. Las propiedades de los materiales termoplásticos, el diseño de la pieza y del molde, el sistema de calentamiento, las condiciones de enfriamiento y la secuencia de operaciones de la máquina influyen en la duración de un ciclo completo.
Una máquina puede calentar una lámina rápidamente, pero necesitar más tiempo de enfriamiento para evitar deformaciones. Otra puede conformar una pieza con rapidez, pero perder tiempo de producción debido a la carga manual, la extracción de piezas o los cambios de molde. Estas diferencias explican por qué dos máquinas de termoformado que procesan láminas de plástico aparentemente similares pueden alcanzar ritmos de producción distintos.
Comprender los factores que determinan el tiempo de ciclo ayuda a los fabricantes a seleccionar equipos adecuados, establecer condiciones de procesamiento estables, estimar la capacidad de producción e identificar oportunidades para mejorar la eficiencia.
¿Qué es el tiempo de ciclo de una máquina de termoformado?
El tiempo de ciclo en el termoformado
El tiempo de ciclo de una máquina de termoformado es el tiempo transcurrido necesario para completar un ciclo de conformado definido, normalmente medido desde el inicio de un ciclo hasta el inicio del siguiente. Un ciclo típico incluye calentar la lámina termoplástica, posicionarla para el conformado, aplicar vacío o presión, enfriar la pieza conformada y desmoldearla.
Según el diseño de la máquina, algunas operaciones pueden solaparse. Por ejemplo, un sistema continuo o alimentado por bobina puede preparar la siguiente sección de lámina de plástico mientras otra parte de la máquina realiza una operación diferente. El recorte y el apilado automatizados también pueden ejecutarse en paralelo con el conformado.
Los fabricantes deben definir de forma coherente el inicio y el final de un ciclo al comparar máquinas o evaluar mejoras del proceso. También deben distinguir el ciclo de conformado del tiempo total de producción, que puede incluir la preparación del material, los cambios de molde, las inspecciones, las paradas y las operaciones posteriores.
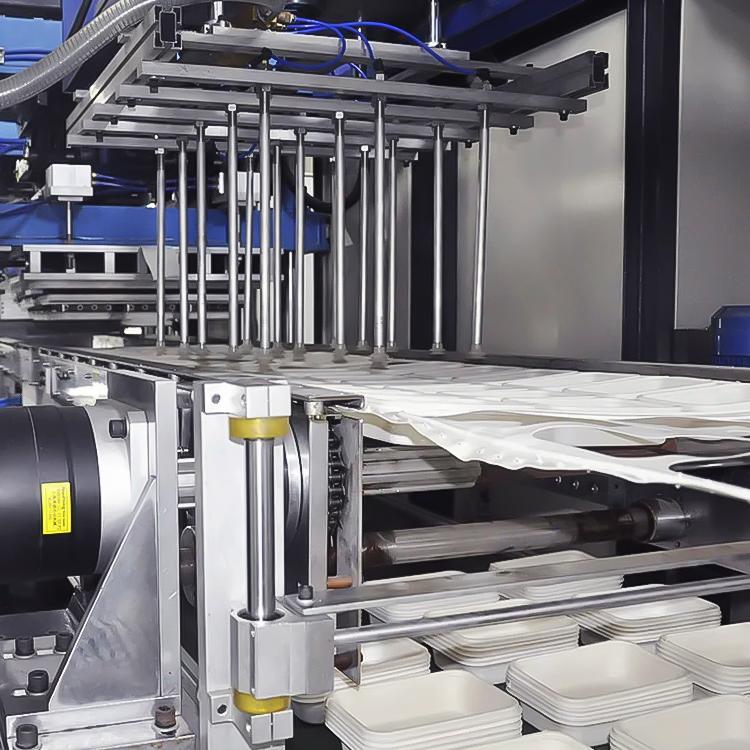
¿Cómo se calcula el tiempo de ciclo de termoformado?
En un proceso de una sola estación en el que cada ciclo produce un número definido de piezas, el tiempo de ciclo puede medirse directamente mediante un cronómetro, el controlador de la máquina o un sistema de supervisión de la producción.
La producción teórica por hora puede estimarse mediante esta fórmula:
Producción teórica por hora = 3,600 segundos / Tiempo de ciclo en segundos × Piezas por ciclo
Por ejemplo, si una máquina de termoformado completa un ciclo cada 30 segundos y produce cuatro piezas por ciclo:
Producción teórica = 3,600 / 30 × 4 = 480 piezas por hora.
Esta es una cifra teórica. La producción real suele ser menor debido a las paradas del equipo, las piezas rechazadas por motivos de calidad, los cambios de material y otras interrupciones de la producción.
En las máquinas con operaciones solapadas, el tiempo de ciclo debe medirse a partir de la secuencia global de la máquina, en lugar de calcularse simplemente sumando los tiempos de cada operación individual. De lo contrario, la estimación podría sobrevalorar el tiempo necesario para cada ciclo.
1. Tipo de material termoplástico y conductividad térmica
El tipo de lámina termoplástica influye en la rapidez con la que se calienta el material, en su respuesta a la presión de conformado y en el tiempo que debe permanecer en contacto con el molde antes de poder desmoldearse.
Los distintos materiales termoplásticos presentan diferentes intervalos de temperatura de conformado, capacidades caloríficas, conductividades térmicas y comportamientos de enfriamiento. Estas propiedades influyen en las etapas de calentamiento y enfriamiento del proceso de termoformado.
Por ejemplo, el ABS, el HIPS, el PETG, el policarbonato, el polipropileno y el HDPE no requieren necesariamente el mismo perfil de calentamiento ni el mismo tiempo de enfriamiento. Los materiales semicristalinos, como el polipropileno y el HDPE, pueden requerir especial atención al enfriamiento y a la estabilidad dimensional, ya que su comportamiento de cristalización afecta a la forma en que se solidifican.
La conductividad térmica describe la facilidad con la que un material transmite el calor. En el termoformado, la transferencia de calor dentro de la lámina y entre el plástico conformado y el molde afecta a la distribución de la temperatura y al tiempo necesario para alcanzar unas condiciones adecuadas de conformado o desmoldeo.
Sin embargo, la conductividad térmica por sí sola no determina el tiempo de ciclo. También deben tenerse en cuenta el espesor de la lámina, la capacidad calorífica, la temperatura de conformado, el contacto con el molde y las condiciones de enfriamiento.
Cómo influye la selección del material en el tiempo de ciclo
| Material o propiedad | Posible efecto sobre el tiempo de ciclo |
|---|---|
| ABS | Las necesidades de calentamiento y enfriamiento dependen del grado del material, el espesor y la geometría de la pieza |
| PETG | Requiere un perfil de temperatura adecuado para lograr uniformidad en el conformado y calidad superficial |
| Policarbonato | Su temperatura de procesamiento y su espesor pueden aumentar las necesidades de calentamiento y enfriamiento |
| Polipropileno (PP) | El enfriamiento y la estabilidad dimensional requieren atención debido a su estructura semicristalina |
| HDPE | El comportamiento de enfriamiento y la contracción pueden afectar al momento del desmoldeo y a la uniformidad dimensional |
| Conductividad térmica | Influye en cómo se transmite el calor a través de la lámina y de la zona de contacto con el molde |
Estas son consideraciones generales de procesamiento, no una clasificación fija de las velocidades de ciclo. Los resultados reales dependen del grado específico del material, la configuración de la máquina y el diseño del producto. La documentación técnica de Plastic Components y SIMONA aborda la relación entre las propiedades de los polímeros, los moldes y el tiempo de procesamiento.
Los fabricantes deben establecer ventanas de procesamiento específicas para cada material y verificarlas mediante pruebas de producción, en lugar de utilizar un único conjunto de ajustes de temperatura para todas las láminas de plástico.
2. Espesor de la lámina y necesidades de calentamiento
El espesor de la lámina es uno de los factores que afectan de forma más directa al tiempo de ciclo de una máquina de termoformado. Una lámina termoplástica más gruesa suele requerir más energía y más tiempo para alcanzar la temperatura necesaria en todo su espesor.
La superficie de una lámina puede alcanzar la temperatura objetivo antes de que su núcleo se haya calentado lo suficiente. Si la lámina se conforma demasiado pronto, la pieza resultante puede presentar una distribución desigual del material, una reproducción deficiente de los detalles, un adelgazamiento excesivo u otros defectos.
Si la lámina se calienta durante más tiempo del necesario, la producción se ralentiza y el consumo energético aumenta. Un calentamiento excesivo también puede provocar pandeo, decoloración, daños superficiales o degradación del material, según el polímero.
Termoformado de lámina fina frente a conformado de lámina gruesa
El termoformado de lámina fina se utiliza habitualmente para productos como bandejas de envasado, recipientes alimentarios desechables y cubiertas ligeras. Las láminas de plástico finas suelen calentarse más rápido que las gruesas, aunque sus tiempos de ciclo también dependen del área de conformado, la velocidad de producción, la alimentación del material y la configuración del recorte.
Las láminas más gruesas se utilizan a menudo para envolventes industriales, componentes interiores de automoción, carcasas de equipos y cubiertas de plástico de gran tamaño. Estos productos pueden requerir periodos de calentamiento y enfriamiento más largos, ya que es necesario llevar una mayor cantidad de material a la temperatura adecuada y estabilizarlo antes del desmoldeo.
Para mejorar el tiempo de ciclo, los fabricantes deben considerar:
- Seleccionar el espesor de lámina adecuado para las prestaciones mecánicas requeridas.
- Utilizar láminas de plástico uniformes que cumplan las especificaciones.
- Ajustar las zonas de calentamiento teniendo en cuenta la superficie y la geometría de la pieza.
- Medir la temperatura de la lámina en puntos representativos.
- Evitar tiempos de calentamiento innecesarios, asegurándose de que la lámina se caliente suficientemente en todo su espesor.
Reducir el espesor de la lámina únicamente para acelerar la producción no siempre es adecuado. El producto terminado debe seguir cumpliendo los requisitos de resistencia mecánica, resistencia al impacto, rigidez y vida útil.
3. Diseño del sistema de calentamiento y control de temperatura
La etapa de calentamiento puede representar una proporción considerable del tiempo de ciclo de termoformado, especialmente al procesar láminas gruesas o materiales que requieren temperaturas de conformado elevadas.
Las máquinas de termoformado suelen utilizar sistemas de calentamiento por radiación, con calentadores cerámicos, de cuarzo, halógenos u otras configuraciones de calentadores infrarrojos. El método de calentamiento, la potencia instalada, la disposición de los calentadores y el sistema de control afectan a la rapidez y la uniformidad con las que una lámina termoplástica alcanza su temperatura de conformado.
Por qué es importante un calentamiento uniforme
El objetivo no es simplemente calentar la superficie lo más rápido posible. La lámina debe alcanzar una distribución de temperatura adecuada para la operación de conformado prevista.
Un calentamiento desigual puede producir distintos niveles de estiramiento del material sobre el molde. Algunas zonas pueden quedar demasiado delgadas, mientras que otras pueden no reproducir los detalles finos o no alcanzar la geometría prevista.
Los fabricantes pueden mejorar el rendimiento del calentamiento mediante las siguientes medidas:
- Ajustar los parámetros de los calentadores superiores e inferiores cuando la máquina permita controlarlos por separado.
- Optimizar las distintas zonas de calentamiento para piezas complejas.
- Mantener distancias constantes entre los calentadores y las láminas de plástico.
- Comprobar el estado de los calentadores y sustituir los elementos dañados.
- Reducir las pérdidas de calor mediante un aislamiento adecuado del horno y un diseño apropiado de su cerramiento.
- Supervisar la temperatura real de la lámina durante el desarrollo del proceso.
El control de temperatura debe basarse en las recomendaciones del fabricante del material y verificarse mediante pruebas de conformado. Un tiempo de calentamiento preestablecido resulta útil para garantizar la repetibilidad, pero no debe sustituir el conocimiento de la temperatura real de la lámina.
En aplicaciones con láminas grandes o formas complejas, el calentamiento por zonas puede ayudar a compensar las diferencias de superficie, profundidad de conformado y distribución del material. Esto puede reducir la necesidad de ciclos de calentamiento innecesariamente largos y, al mismo tiempo, preservar la calidad de la pieza.
4. Diseño y temperatura del molde
El molde determina la forma final del componente conformado e influye en la rapidez con la que el plástico disipa el calor después del conformado.
El material del molde, el espesor de sus paredes, la disposición de los canales de enfriamiento, el acabado superficial, la evacuación del aire y el contacto entre el plástico y el molde afectan a las etapas de conformado y enfriamiento.
Los moldes de aluminio se utilizan con frecuencia en la producción por termoformado porque el aluminio conduce el calor relativamente bien y permite gestionar eficazmente la temperatura del molde. Otros materiales para moldes pueden ser adecuados para prototipos, series cortas de producción o aplicaciones específicas.
Cómo influye el diseño del molde en el tiempo de ciclo
Un molde con canales de refrigeración eficaces puede extraer el calor de forma más uniforme que un molde mal refrigerado. Si la refrigeración es desigual, algunas zonas de la pieza pueden volverse rígidas mientras otras permanecen demasiado blandas para desmoldearlas de forma segura.
La geometría del molde también influye en la facilidad con la que la pieza se separa de él. Las grandes profundidades de conformado, las esquinas cerradas, los detalles estrechos y los ángulos de desmoldeo insuficientes pueden aumentar el riesgo de adherencia o deformación durante el desmoldeo.
Los fabricantes deben revisar:
- La ubicación de los canales de refrigeración y la distribución del caudal.
- La uniformidad de la temperatura del molde en toda la superficie de conformado.
- Los conductos de venteo y evacuación de aire por vacío.
- Los ángulos de desmoldeo y los requisitos para la extracción de la pieza.
- El estado de la superficie del molde y su mantenimiento.
- La relación entre la geometría de la pieza y el espesor del material.
El molde debe diseñarse para el volumen de producción previsto y el tiempo de ciclo objetivo. Una configuración de utillaje adecuada para la producción de prototipos puede no ofrecer el mismo rendimiento de refrigeración ni la misma durabilidad que un molde diseñado para la producción continua.
5. Capacidad de refrigeración, temperatura del agua y transferencia de calor
El tiempo de refrigeración suele ser uno de los principales factores limitantes en la producción por termoformado. Una vez conformada la lámina de plástico, esta debe alcanzar una estabilidad suficiente para mantener su forma durante el desmoldeo y la manipulación posterior.
En la etapa de refrigeración influyen el material, el espesor de la lámina, la temperatura del molde, el diseño de los canales de refrigeración, el área de contacto y la diferencia de temperatura entre el plástico conformado y el molde.
Por qué es importante la temperatura del agua
Muchos moldes de producción utilizan agua en circulación para controlar su temperatura. La eficacia de este sistema no depende únicamente de la temperatura del agua de entrada.
Entre los factores importantes se encuentran el caudal de agua, la geometría de los canales de refrigeración, su limpieza, el rendimiento del intercambio térmico y la diferencia de temperatura entre el molde y el medio refrigerante.
Si la temperatura del agua es demasiado alta para la aplicación, la extracción de calor puede ser demasiado lenta. Si las condiciones de refrigeración no están bien equilibradas, la pieza puede presentar contracción desigual, alabeo o variaciones dimensionales.
Por lo tanto, los fabricantes deben supervisar las temperaturas del agua tanto de suministro como de retorno, comprobar la regularidad del caudal y mantener los circuitos de refrigeración de acuerdo con las recomendaciones del fabricante del equipo.
El agua caliente no es necesariamente inadecuada para todas las aplicaciones de termoformado. Algunos procesos requieren temperaturas del molde controladas, en lugar de la temperatura más baja posible. La temperatura adecuada del agua depende del polímero, del diseño del molde, del acabado superficial deseado y de los requisitos dimensionales.
Reducir la temperatura del agua sin considerar el proceso completo puede no mejorar los resultados. Las superficies del molde excesivamente frías o con temperaturas desiguales pueden provocar otros problemas de calidad, según el material y la aplicación.
Formas de reducir el tiempo de refrigeración
Un programa práctico de optimización de la refrigeración puede incluir:
- Mejorar la disposición de los canales de refrigeración y la transferencia de calor.
- Eliminar incrustaciones, depósitos u obstrucciones de los circuitos de refrigeración.
- Mantener un caudal y una temperatura del agua adecuados.
- Garantizar un contacto uniforme entre la lámina conformada y el molde.
- Medir la temperatura de la pieza o verificar su estabilidad dimensional antes del desmoldeo.
- Evitar tiempos de mantenimiento innecesariamente largos una vez que la pieza cumple los requisitos de desmoldeo.
El objetivo es desmoldear las piezas en cuanto sean suficientemente estables, no extraerlas antes de que puedan mantener las dimensiones previstas. Las recomendaciones de la documentación de buenas prácticas para la industria del plástico de Focus on Energy también señalan la eficiencia de la refrigeración y la gestión de la temperatura como formas de reducir el tiempo de ciclo y el consumo de energía.
6. Método de conformado: conformado al vacío, conformado por presión y conformado de doble lámina
El proceso de termoformado seleccionado para un producto influye en el tiempo de conformado necesario, la secuencia de funcionamiento del equipo, la configuración del utillaje y los requisitos de refrigeración.
Conformado al vacío
El conformado al vacío utiliza presión negativa para atraer una lámina termoplástica calentada contra un molde. Se utiliza ampliamente para fabricar envases, bandejas, cubiertas y numerosos componentes industriales de plástico.
El tiempo de ciclo depende de la rapidez con la que la lámina alcanza su temperatura de conformado, de la eficacia con la que se evacúa el aire del molde, de lo bien que la lámina se adapta al molde y del tiempo que la pieza debe enfriarse antes del desmoldeo.
Unos canales de vacío correctamente diseñados y un sistema de vacío adecuado pueden ayudar a reducir las demoras durante el conformado y mejorar la reproducción de detalles.
Conformado por presión
El conformado por presión aplica presión de aire positiva para empujar la lámina calentada contra el molde y suele producir detalles superficiales más definidos que el conformado al vacío convencional.
La presión adicional puede mejorar el contacto con el molde, pero el tiempo de ciclo total sigue dependiendo del calentamiento, la aplicación de presión, la refrigeración y el desmoldeo. La máquina también debe mantener unas condiciones adecuadas de estanqueidad y presión durante toda la etapa de conformado.
El conformado por presión puede elegirse cuando los requisitos de detalle superficial o apariencia justifican el proceso, y no simplemente para lograr el ciclo más corto posible.
Conformado de doble lámina
El conformado de doble lámina consiste en calentar y conformar dos láminas termoplásticas y unirlas después para crear un componente hueco o de doble pared. Entre sus aplicaciones habituales se encuentran las carcasas industriales, los conductos, los depósitos y otras piezas estructurales de plástico de gran tamaño.
En comparación con el conformado de una sola lámina, el conformado de doble lámina requiere coordinar las dos láminas, los perfiles de calentamiento, los movimientos de los moldes, la alineación y la operación de unión. Estos pasos adicionales pueden influir en el ciclo total.
El tiempo de ciclo puede mejorarse sincronizando el calentamiento de las láminas, preparando ambas láminas de manera uniforme, optimizando el movimiento de los moldes y reduciendo las demoras innecesarias durante la alineación y la unión.
El método de conformado adecuado debe seleccionarse en función de la geometría de la pieza, los requisitos estructurales, la calidad superficial y el volumen de producción. Un proceso con un ciclo más largo puede seguir siendo rentable si produce piezas más adecuadas o elimina operaciones de montaje independientes.
7. Geometría de la pieza, profundidad de conformado y calidad requerida
El diseño de la pieza influye directamente en cómo se estira una lámina termoplástica durante el conformado y en la refrigeración necesaria antes del desmoldeo.
Los componentes de embutición profunda, las esquinas pronunciadas, los rebajes estrechos y los contornos complejos pueden generar una distribución desigual del material. Estas características pueden requerir perfiles de calentamiento cuidadosamente ajustados, asistencia mediante punzón, modificaciones de la geometría del molde o un control adicional de la refrigeración.
Por ejemplo, una bandeja grande y relativamente poco profunda puede ser más fácil de conformar y desmoldear que una carcasa profunda con esquinas estrechas, aunque ambas piezas utilicen láminas de plástico del mismo espesor.
Los fabricantes deben evaluar las siguientes características de diseño:
- Las dimensiones generales de la pieza y el área de conformado.
- La profundidad de conformado y la relación de embutición.
- Los radios de las esquinas y los ángulos de desmoldeo.
- La distribución del espesor de pared.
- La textura superficial requerida y las tolerancias dimensionales.
- La dirección de desmoldeo y los posibles puntos de adherencia.
Diseñar las piezas con radios y ángulos de desmoldeo adecuados puede simplificar el conformado y el desmoldeo. Cuando los requisitos del producto lo permitan, reducir la complejidad geométrica innecesaria también puede mejorar la regularidad del ciclo.
Sin embargo, la reducción del tiempo de ciclo no debe lograrse a costa de la calidad de la pieza. Un componente que se desmoldea rápidamente, pero presenta esquinas demasiado delgadas, superficies deformadas o dimensiones irregulares, puede generar tiempo adicional de inspección y retrabajo.
8. Configuración de la máquina y automatización
Las máquinas de termoformado difieren en capacidad de calentamiento, área de conformado, movimiento del molde, sistemas de refrigeración, sistemas de alimentación y nivel de automatización. Estas diferencias influyen en el tiempo de ciclo que una máquina puede alcanzar con un producto específico.
Por lo tanto, la frecuencia de ciclos anunciada para una máquina debe considerarse una referencia bajo condiciones de funcionamiento específicas, no una frecuencia garantizada para todas las aplicaciones.
La alimentación automática de láminas, el movimiento controlado del molde, la expulsión automática de piezas y el recorte o apilado integrados pueden reducir las demoras entre operaciones. Los sensores y los controladores programables también pueden ayudar a mantener ajustes repetibles de calentamiento, conformado y refrigeración.
Las máquinas semiautomáticas pueden ser adecuadas para volúmenes de producción menores, cambios frecuentes de producto o aplicaciones que requieren una mayor intervención del operario. Las líneas totalmente automáticas pueden ser más adecuadas para la producción repetitiva de mayor volumen, en la que es posible sincronizar la alimentación de material y la manipulación posterior.
Al comparar máquinas de termoformado, los fabricantes deben evaluar:
| Factor del equipo | Efecto en el tiempo de ciclo |
|---|---|
| Capacidad y disposición de los calentadores | Influye en la velocidad de calentamiento y la uniformidad de la temperatura |
| Diseño de la estación de conformado | Influye en el movimiento del molde, el tiempo de conformado y la repetibilidad |
| Sistema de refrigeración | Determina la eficiencia con la que las piezas alcanzan las condiciones de desmoldeo |
| Sistema de alimentación de láminas | Influye en las demoras de carga y avance del material |
| Configuración del sistema de cambio de moldes | Influye en el tiempo perdido entre series de producción |
| Nivel de automatización | Reduce o coordina las operaciones de manipulación manual |
| Sistema de control | Ayuda a mantener constantes los parámetros del proceso |
La mejor configuración de máquina es aquella que cumple con la producción requerida y, al mismo tiempo, mantiene una calidad constante de las piezas y unos costes operativos razonables.
9. Volumen de producción y estrategia de fabricación
El volumen de producción influye en cómo los fabricantes deben equilibrar el tiempo de ciclo, la inversión en equipos, los costes de utillaje y las necesidades de mano de obra.
En la producción de grandes volúmenes, pequeñas reducciones del tiempo de ciclo pueden generar aumentos sustanciales de la producción a lo largo de miles de ciclos. Los fabricantes pueden beneficiarse de la alimentación automática, el utillaje multicavidad, el recorte integrado y la manipulación optimizada de materiales.
En la producción de pequeños volúmenes o cuando los productos cambian con frecuencia, el tiempo de preparación y la flexibilidad pueden ser más importantes que lograr el ciclo más corto posible para una sola pieza.
Una comparación útil debe tener en cuenta el coste total de fabricación, no solo el tiempo dedicado al conformado de la pieza.
Por ejemplo, una máquina más rápida puede requerir una inversión inicial mayor, un utillaje más especializado o un mantenimiento adicional. Una máquina más lenta con menores costes de preparación puede resultar más rentable para series de producción cortas.
Piezas termoformadas frente a piezas moldeadas por inyección
El termoformado y el moldeo por inyección tienen métodos de procesamiento y requisitos de equipos diferentes. El termoformado da forma a láminas de plástico calentadas, mientras que el moldeo por inyección introduce plástico fundido a presión en la cavidad de un molde.
Las piezas moldeadas por inyección pueden producirse con ciclos individuales de moldeo cortos en aplicaciones adecuadas de gran volumen, especialmente cuando se utiliza utillaje multicavidad. El termoformado puede resultar atractivo para piezas grandes, inversiones relativamente bajas en utillaje y aplicaciones en las que el procesamiento de láminas se adapta al diseño del producto.
Los dos procesos no deben compararse únicamente por el tiempo de ciclo. Una comparación justa incluye la inversión en utillaje, el uso de materiales, la geometría de la pieza, los requisitos de acabado, el volumen de producción y el coste de producir un componente acabado conforme a los requisitos.
La elección adecuada depende del producto y de su demanda prevista durante toda su vida útil.
10. Cómo reducir el tiempo de ciclo de termoformado sin sacrificar la calidad de las piezas
Mejorar el tiempo de ciclo requiere un enfoque controlado. Reducir indiscriminadamente el tiempo de calentamiento o enfriamiento puede causar defectos que anulen cualquier aumento de productividad.
Un proceso práctico de optimización comienza por medir cada etapa principal e identificar la operación que limita la producción.
Paso 1: Establecer una referencia inicial
Registre los tiempos de ciclo reales en varias series de producción. Documente el grado del material, el espesor de la lámina, el molde, los ajustes de calentamiento, las condiciones de enfriamiento y el número de piezas producidas por ciclo.
Paso 2: Identificar la etapa más larga o más restrictiva
Determine si el calentamiento, el enfriamiento, el conformado, el desmoldeo o la manipulación de materiales están limitando la producción. En los equipos automatizados, compruebe también si las operaciones pueden solaparse o si una estación está ralentizando toda la línea.
Paso 3: Cambiar una sola variable cada vez
Pruebe un ajuste controlado, como el ajuste de una zona de calentamiento, el caudal de agua de refrigeración, la temperatura del molde o la secuencia de manipulación. Cambiar varios factores simultáneamente puede dificultar la identificación del ajuste que produjo el resultado.
Paso 4: Inspeccionar la calidad de las piezas
Compruebe las dimensiones, el aspecto superficial, la distribución del espesor de pared, el alabeo y otros criterios de aceptación pertinentes. Solo debe mantenerse un ciclo más corto si las piezas acabadas cumplen las especificaciones.
Paso 5: Confirmar los resultados en producción
Repita la prueba durante varios ciclos y, cuando corresponda, con distintos lotes de material o turnos. Registre el tiempo de ciclo, la producción conforme, la tasa de rechazo y el tiempo de inactividad.
Paso 6: Estandarizar los ajustes satisfactorios
Documente los parámetros de proceso aprobados y forme a los operarios para que los apliquen de manera uniforme. Continúe supervisando la producción para identificar desviaciones o nuevos cuellos de botella.
Este enfoque ayuda a los fabricantes a mejorar el tiempo de ciclo mediante ajustes basados en datos, en lugar de depender únicamente de la velocidad de la máquina.
Preguntas frecuentes
1. ¿Qué determina el tiempo de ciclo de una máquina de termoformado?
El tiempo de ciclo de una máquina de termoformado depende de las propiedades del material termoplástico, el espesor de la lámina, la eficiencia del calentamiento, el método de conformado, el diseño del molde, la capacidad de enfriamiento, la geometría de la pieza, la configuración de la máquina y los requisitos de manipulación. La etapa más larga o más restrictiva suele determinar el ritmo efectivo de producción.
2. ¿Qué parte del proceso de termoformado requiere más tiempo?
El calentamiento y el enfriamiento suelen ser las etapas más largas, especialmente en el caso de láminas de plástico gruesas y componentes grandes. Sin embargo, la etapa limitante varía según el material, el diseño de la máquina, el utillaje y la configuración de producción. Es necesario medir el proceso real para identificar la principal limitación.
3. ¿Cómo afecta el espesor de la lámina al tiempo de ciclo de termoformado?
Las láminas más gruesas suelen requerir más tiempo para que el calor penetre en el material y para que la pieza conformada se enfríe lo suficiente para el desmoldeo. El termoformado de lámina delgada suele permitir periodos de calentamiento y enfriamiento más cortos, pero el ciclo real también depende del material, el área de conformado y la configuración del equipo.
4. ¿Cómo afecta la conductividad térmica al termoformado?
La conductividad térmica describe la facilidad con la que el calor se transmite a través de un material. En el termoformado, influye en la transferencia de calor dentro de la lámina de plástico y entre la pieza conformada y el molde. Su efecto sobre el tiempo de ciclo debe evaluarse junto con la capacidad calorífica, el espesor de la lámina, la temperatura de conformado y las condiciones de enfriamiento.
5. ¿Cuál es la temperatura ideal del agua para la refrigeración de los moldes de termoformado?
No existe una única temperatura ideal del agua para todas las aplicaciones de termoformado. El ajuste adecuado depende del polímero, el diseño del molde, la geometría de la pieza, el acabado superficial requerido y las tolerancias dimensionales. Los fabricantes deben seguir las especificaciones del molde y del material y verificar el resultado mediante pruebas de producción.
6. ¿El conformado por presión requiere más tiempo que el conformado al vacío?
No necesariamente. El conformado por presión utiliza presión de aire positiva para mejorar el contacto entre la lámina calentada y el molde, mientras que el conformado al vacío utiliza presión negativa. Sus tiempos de ciclo relativos dependen del equipo, el material, la geometría de la pieza, los requisitos de calentamiento y el proceso de enfriamiento.
7. ¿Qué es el termoformado de doble lámina y por qué puede ser más largo su tiempo de ciclo?
El termoformado de doble lámina calienta y conforma dos láminas de plástico y las une para producir un componente hueco o de doble pared. La coordinación de ambas láminas, los movimientos de los moldes, la alineación y la unión pueden añadir etapas de procesamiento. El calentamiento sincronizado y un utillaje eficiente pueden ayudar a reducir las demoras.
8. ¿Cómo pueden los fabricantes acortar el tiempo de ciclo de termoformado?
Los fabricantes pueden optimizar las zonas de calentamiento, mejorar la refrigeración del molde, mantener un caudal de agua adecuado, perfeccionar el diseño del molde, automatizar la manipulación de materiales y reducir las demoras de preparación innecesarias. Cualquier cambio debe validarse en función de la calidad de las piezas acabadas y de la producción real.
9. ¿En qué se diferencia el tiempo de ciclo de termoformado del plazo de producción?
El tiempo de ciclo mide la duración de un ciclo de producción o de una operación definidos. El plazo mide el tiempo transcurrido entre unos puntos de inicio y finalización especificados, como la recepción del pedido y la entrega. El plazo puede incluir el aprovisionamiento de materiales, la programación, las colas de producción, el procesamiento, la inspección y el envío.
10. ¿Una máquina de termoformado más rápida siempre es más rentable?
No. Una máquina más rápida puede tener un coste de adquisición mayor, un utillaje más complejo o mayores exigencias operativas. Los fabricantes deben comparar la producción conforme, la inversión en utillaje, la mano de obra, el consumo de energía, el mantenimiento, los rechazos y el volumen de producción previsto antes de decidir qué equipo ofrece la mejor relación global entre coste y prestaciones.
11. ¿Cómo pueden los fabricantes estimar el número de piezas por hora?
Para una máquina que produce un número fijo de piezas por ciclo, utilice:
Producción teórica por hora = 3,600 / Tiempo de ciclo en segundos × Piezas por ciclo
Por ejemplo, un ciclo de 30 segundos que produce cuatro piezas da una producción teórica de 480 piezas por hora. La producción real dependerá del tiempo de inactividad, los rechazos, los cambios de producción y otras pérdidas de producción.
12. ¿Cómo afecta el volumen de producción a la selección de la máquina?
Los grandes volúmenes de producción pueden justificar una mayor automatización, moldes multicavidad y operaciones posteriores integradas. La producción de menor volumen o los cambios frecuentes de producto pueden favorecer equipos flexibles y un utillaje más sencillo. La selección de la máquina debe basarse en la demanda prevista y el coste total de fabricación, y no únicamente en el tiempo de ciclo.
Conclusión
El tiempo de ciclo de una máquina de termoformado está determinado por la interacción entre las propiedades del material, el espesor de la lámina, el rendimiento del calentamiento, el diseño del molde, la capacidad de enfriamiento, el método de conformado, la geometría de la pieza y la automatización de la máquina.
En muchas aplicaciones, mejorar la transferencia de calor y el control de temperatura ofrece oportunidades importantes para acortar el ciclo de producción. Sin embargo, el calentamiento y el enfriamiento deben optimizarse conjuntamente, y la pieza conformada debe alcanzar la calidad y la estabilidad dimensional requeridas antes del desmoldeo.
Los fabricantes deben comenzar por medir los tiempos de ciclo reales, identificar el cuello de botella del proceso y probar mejoras específicas. Al combinar equipos adecuados, una refrigeración eficaz, moldes bien diseñados y un control constante del proceso, pueden aumentar la producción manteniendo la calidad de las piezas.
En definitiva, el mejor tiempo de ciclo no es simplemente el más corto que se puede alcanzar. Es el tiempo que permite a la máquina producir piezas conformes de forma fiable, con el volumen de producción requerido y a un coste que haga competitivo el proceso de fabricación.



