






¿Qué son las soluciones de automatización del termoformado?
Las soluciones de automatización del termoformado integran maquinaria de conformado, equipos de manipulación de materiales, sistemas de control y procesos automatizados de carga y descarga para mejorar la uniformidad y la eficiencia de la producción con láminas de plástico. Según los requisitos de producción, una línea automatizada de termoformado puede incluir alimentación de láminas, calentamiento, conformado, corte, transferencia de piezas, apilado, inspección y manipulación de productos terminados.
Un sistema de automatización bien diseñado coordina estas operaciones para reducir la manipulación manual, mantener ciclos de producción repetibles y ayudar a los fabricantes a gestionar las necesidades de mano de obra y el volumen de producción. Según la distribución de la fábrica y la aplicación, la automatización también puede incorporar transportadores, manipulación robotizada, vehículos de guiado automático (AGV) y sistemas automatizados de carga de camiones.
Junjingsai desarrolla maquinaria de termoformado y soluciones de fabricación para la producción industrial. Los requisitos de automatización pueden evaluarse en función del material plástico, la geometría del producto, el objetivo de producción, el espacio disponible en planta, los equipos existentes y el nivel de integración requerido.
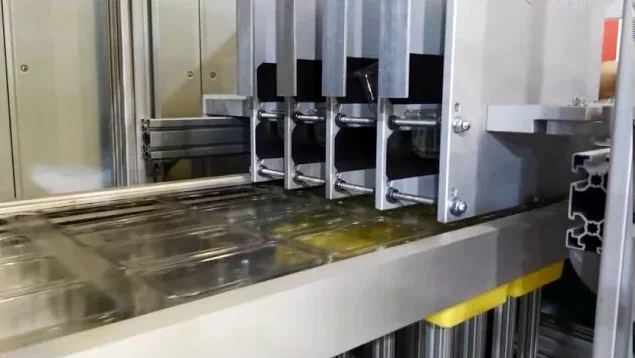
Soluciones de automatización del termoformado para una producción eficiente
La producción mediante termoformado implica más que dar forma a una lámina de plástico calentada. El material debe pasar por cada etapa en el momento adecuado, y la máquina de conformado debe coordinarse con los equipos anteriores y posteriores del proceso. Cuando estas operaciones no están bien sincronizadas, pueden producirse retrasos, tiempos de ciclo irregulares, trabajo manual innecesario o acumulación de material entre máquinas.
Las soluciones de automatización del termoformado conectan las operaciones individuales en una línea coordinada de perfilado por rodillos o en una línea de producción de termoformado, según el proceso de fabricación. Para el termoformado de láminas de plástico, el sistema puede integrar alimentación de láminas, calentamiento, conformado, corte, apilado y transferencia. En cambio, la tecnología de las máquinas de perfilado por rodillos suele procesar una banda metálica continua mediante una secuencia de rodillos. Los equipos y la terminología adecuados deben corresponder al material y al proceso de conformado que se automatiza.
Un proyecto de automatización integrada puede incluir:
- Alimentación automática de materias primas y carga de láminas
- Sistemas de control de máquinas y secuencias de funcionamiento coordinadas
- Manipulación de materiales entre las estaciones de conformado y acabado
- Carga y descarga automatizadas de componentes
- Conformado, corte, apilado y transferencia de piezas
- Transportadores, mesas de transferencia y configuraciones de mesas de salida
- Manipulación robotizada o integración de vehículos de guiado automático
- Supervisión de la producción e información de funcionamiento en tiempo real
- Sistemas de seguridad, alertas de fallos e interfaces de operador
La configuración necesaria depende del producto, el volumen de producción, la disposición de los equipos y el nivel de automatización requerido.
Componentes principales de una línea de termoformado automatizada
Carga automática de materia prima
Una alimentación uniforme del material ayuda a mantener un ciclo de producción estable. Un sistema de carga automática puede colocar láminas de plástico o introducir materia prima compatible en la máquina con una menor intervención manual.
El diseño debe tener en cuenta las dimensiones de las láminas, el espesor del material, la altura de la pila, la protección de las superficies, la frecuencia de carga y el espacio disponible alrededor de la máquina. Para aplicaciones que utilizan material en bobinas, el equipo de alimentación debe diseñarse para el formato de bobina y el proceso de conformado específicos.
La carga automática de materia prima puede reducir las tareas repetitivas de manipulación y ayudar al operario de la máquina a centrarse en supervisar la producción, comprobar la calidad del producto y responder a las condiciones del proceso.
Sistemas de control integrados
Los sistemas de control coordinan los movimientos de las máquinas, las secuencias de calentamiento, los ciclos de conformado, las operaciones de corte y la transferencia de material. Según el diseño del sistema, un controlador centralizado o los controladores interconectados de las máquinas pueden gestionar la secuencia de producción.
Un sistema de control adecuado puede proporcionar en tiempo real el estado de funcionamiento, información sobre los ciclos, mensajes de alarma y determinados datos de producción. Los enclavamientos y las secuencias de gestión de fallos ayudan a evitar movimientos incompatibles de las máquinas y contribuyen a un funcionamiento más seguro.
Para una línea de producción totalmente integrada, la arquitectura de control debe planificarse en función de los requisitos de comunicación de cada máquina, los procedimientos operativos de la fábrica y los sistemas de gestión de la producción existentes.
Equipos de manipulación y transferencia de materiales
Los equipos de manipulación de materiales trasladan materias primas, productos conformados y componentes intermedios entre las etapas de producción. Según la aplicación, pueden incluir transportadores, mecanismos de transferencia, dispositivos de elevación, pinzas robóticas y útiles de sujeción específicos.
Un sistema de transferencia bien planificado reduce los desplazamientos manuales innecesarios y ayuda a evitar cuellos de botella entre la máquina de conformado y las operaciones posteriores. El método de manipulación debe adaptarse a las dimensiones, el peso, la forma, la temperatura y el estado superficial de la pieza.
Para componentes delicados o con requisitos estéticos, el sistema también debe tener en cuenta los puntos de contacto, la orientación de las piezas y el riesgo de arañazos o deformaciones durante la transferencia.
Carga y descarga automatizadas
Los sistemas automatizados de carga y descarga introducen material en una máquina y retiran los productos terminados o semielaborados después del procesamiento. Según la tarea de producción, estos sistemas pueden utilizar alimentadores mecánicos, dispositivos de recogida y colocación, brazos robóticos, transportadores o mecanismos de transferencia específicos.
El diseño del sistema debe tener en cuenta la orientación de las piezas, el tiempo de ciclo, el método de agarre, el acceso a la máquina y la necesidad de intervención del operario. Cuando hay varias máquinas conectadas, las secuencias de carga y descarga deben sincronizarse para que una estación no se detenga porque otra no esté disponible.
Corte, apilado y mesa de salida
Después del conformado, los componentes de plástico pueden requerir corte, recorte, apilado o transferencia a una estación de acabado. Los equipos de las etapas posteriores deben diseñarse en función de la pieza conformada y del ritmo de producción requerido.
Una mesa de salida puede recibir las piezas o el material que salen de una máquina y proporcionar una zona definida para su recogida, inspección o transferencia a la siguiente operación. Sus dimensiones y configuración deben ajustarse al tamaño del producto, la velocidad de salida, los requisitos de manipulación y el espacio disponible en planta.
Cuando el proceso de producción requiere realizar el conformado y el corte en un ciclo coordinado, los equipos de corte y los mecanismos de transferencia deben sincronizarse con la máquina de conformado para mantener un posicionamiento uniforme de las piezas y una producción constante.
Automatización de líneas de producción interconectadas
Sincronización de la línea de producción
Una línea de producción interconectada debe mantener un equilibrio adecuado entre la velocidad de procesamiento, el tiempo de transferencia y la capacidad de las etapas posteriores. Si una máquina de conformado produce piezas más rápido de lo que la siguiente estación puede recibirlas, los productos pueden acumularse e interrumpir el flujo de trabajo.
La ingeniería de automatización debe tener en cuenta los tiempos de ciclo, la capacidad de acumulación intermedia, la disponibilidad de las máquinas, los requisitos de cambio de producción y los procedimientos de recuperación. Esto ayuda a crear líneas de producción productivas y estables sin suponer que todas las estaciones deban funcionar exactamente a la misma velocidad.
Para los fabricantes que amplían una instalación existente, la integración puede implicar la conexión de nuevos equipos de manipulación a máquinas ya instaladas. El proyecto debe tener en cuenta las interfaces de los equipos, las señales de control, el espacio en planta y las limitaciones operativas de la línea actual.
Vehículos de guiado automático para el transporte de materiales
Un vehículo de guiado automático (AGV) puede transportar materia prima, utillaje, contenedores o productos terminados entre ubicaciones designadas dentro de una fábrica. Los AGV pueden ser útiles cuando los equipos de termoformado forman parte de un conjunto más amplio de operaciones automatizadas de fabricación y almacenamiento.
Antes de integrar un AGV, los fabricantes deben evaluar la carga útil, las dimensiones del vehículo, los recorridos, la anchura de los pasillos, las disposiciones de recarga, la gestión del tráfico y la interacción con el personal y otros equipos. La capacidad de carga requerida debe cubrir la carga transportada y cualquier útil de manipulación, dentro de los límites especificados por el fabricante del vehículo.
Los AGV suelen ser una solución de transporte de materiales, no un sustituto directo del mecanismo de alimentación de láminas de una máquina de termoformado. Un diseño de automatización completo debe distinguir entre la carga a nivel de máquina y la logística a nivel de fábrica.
Carga automatizada de camiones y manipulación de productos terminados
Los sistemas de carga automatizada de camiones pueden facilitar el traslado de productos terminados desde las zonas de producción o almacenamiento hasta los vehículos de transporte. Según la disposición de la fábrica, el sistema puede utilizar transportadores, equipos de manipulación de palés, plataformas de transferencia u otras tecnologías de logística automatizada.
Para los fabricantes que utilizan el termoformado, este tipo de automatización resulta especialmente pertinente cuando la producción se integra en un conjunto más amplio de operaciones de embalaje, almacenamiento y expedición. No es un requisito estándar para todas las líneas de termoformado.
El diseño debe tener en cuenta el embalaje del producto, las dimensiones de los palés, la estabilidad de la carga, el acceso de los vehículos, los requisitos de capacidad operativa y la capacidad de carga de cada componente de manipulación. También deben considerarse los controles de seguridad y la coordinación entre los sistemas de almacén y los equipos de carga.
Cómo mejora la automatización del termoformado el rendimiento de fabricación
Ciclos de producción más uniformes
Las secuencias automatizadas ayudan a coordinar la alimentación, el calentamiento, el conformado, el corte y la descarga. Cuando los movimientos de las máquinas y las operaciones de transferencia están correctamente sincronizados, los fabricantes pueden reducir las variaciones causadas por la falta de uniformidad en la manipulación manual y en los tiempos de ejecución.
La uniformidad de la producción sigue dependiendo de las propiedades del material, el control de la temperatura, el estado del molde, los ajustes del proceso y el mantenimiento de los equipos. La automatización favorece la repetibilidad del proceso, pero no elimina la necesidad de realizar controles de calidad.
Menor manipulación manual de materiales
Los equipos automáticos de alimentación y transferencia pueden reducir las tareas repetitivas de elevación, reposicionamiento y traslado de productos. Esto puede mejorar el flujo de trabajo y permitir que los operarios de las máquinas se centren en la supervisión, los controles de calidad, la preparación y las actividades de mantenimiento.
El grado de reducción de mano de obra depende del alcance de la automatización, el tipo de producto, la frecuencia de los cambios de producción y el nivel de intervención del operario que siga siendo necesario.
Mejor flujo de producción
La manipulación integrada de materiales reduce las transferencias innecesarias y ayuda a evitar cuellos de botella entre las estaciones de procesamiento. Las zonas de acumulación intermedia con una capacidad adecuada, los tiempos de ciclo coordinados y los procedimientos claros de recuperación ante fallos pueden ayudar a que la línea reanude su funcionamiento con mayor eficiencia después de una parada.
Información de funcionamiento en tiempo real
Los sistemas de control pueden proporcionar información en tiempo real sobre el estado de las máquinas, las alarmas, el recuento de ciclos y determinadas variables del proceso. Cuando se incluye la recopilación de datos, los equipos de producción pueden utilizar esta información para identificar paradas recurrentes, comparar la producción con los objetivos y planificar el mantenimiento.
La información disponible depende del controlador, los sensores, la arquitectura de red y el software de fabricación conectado. La supervisión en tiempo real debe especificarse en función de las decisiones que necesitan tomar los operarios y los responsables de producción.
Uso eficiente del espacio de la fábrica
Una distribución de los equipos de automatización bien planificada puede reducir los movimientos innecesarios de material y aprovechar mejor el espacio disponible en planta. Sin embargo, los transportadores, los robots, los AGV y los accesos para mantenimiento también requieren espacio. El diseño de la distribución debe equilibrar una colocación compacta de los equipos con el acceso seguro, el almacenamiento de materiales y la ampliación futura.
Proceso de diseño e integración de la automatización del termoformado
Un proyecto de automatización satisfactorio comienza por los requisitos de producción, no por una lista predeterminada de equipos. Las siguientes etapas ofrecen un marco habitual para planificar una línea nueva o modernizar la maquinaria existente.
1. Evaluar el proceso de fabricación
La primera etapa consiste en revisar la materia prima, las dimensiones del producto, el proceso de conformado, la producción requerida y el flujo de trabajo actual. La evaluación debe identificar dónde se realiza manipulación manual, qué operaciones generan retrasos y qué nivel de automatización aportaría un beneficio práctico.
Si la instalación ya utiliza equipos de perfilado por rodillos para el procesamiento de metales, ese proceso debe evaluarse por separado del termoformado de láminas de plástico. Aunque ambos pueden utilizar secuencias automatizadas de alimentación, conformado y corte, sus máquinas, materiales y requisitos de proceso son diferentes.
2. Definir los requisitos de los equipos y de manipulación
La siguiente etapa establece los requisitos de alimentación, calentamiento, conformado, corte, descarga y transporte a las etapas posteriores. Cada estación debe evaluarse en cuanto al tiempo de ciclo, el acceso, la compatibilidad con el producto y la capacidad.
Para la manipulación automatizada, especifique las dimensiones y el peso de las piezas o del material, los requisitos de agarre, la distancia de transferencia y el contacto permitido con el producto. Estos detalles ayudan a determinar la configuración adecuada del sistema de manipulación mecánica.
3. Desarrollar la arquitectura de control
Los sistemas de control deben coordinar el funcionamiento de las máquinas, la transferencia de materiales, los enclavamientos de seguridad, las alarmas y la recuperación tras fallos. La arquitectura debe identificar qué equipos funcionan de forma independiente y qué estaciones requieren un control sincronizado.
Cuando se utilicen equipos existentes, se deben comprobar las capacidades de sus controladores, las interfaces de comunicación y los dispositivos de seguridad antes de integrarlos. No todas las máquinas antiguas pueden conectarse a un nuevo sistema de control centralizado sin modificaciones.
4. Diseñar la distribución de la línea
La distribución debe tener en cuenta las dimensiones de las máquinas, el acceso de los operarios, el almacenamiento de materias primas, la recogida de productos terminados, el espacio de mantenimiento y el recorrido entre estaciones.
Si se prevé utilizar AGV o sistemas automatizados de carga de camiones, también se debe considerar la logística de la fábrica. Sus rutas de circulación y zonas de operación deben coordinarse con los equipos de producción, las vías peatonales y las operaciones del almacén.
5. Probar y validar el sistema
Durante la puesta en marcha se deben verificar la secuencia de funcionamiento de las máquinas, la precisión de la alimentación, el rendimiento de la transferencia, las funciones de seguridad y la recuperación tras fallos habituales. La producción de prueba puede ayudar a identificar problemas de posicionamiento de las piezas, sincronización de los ciclos o capacidad de las etapas posteriores.
Los criterios de aceptación deben acordarse antes de las pruebas. Según el proyecto, pueden abarcar la capacidad de producción, la repetibilidad, la precisión de manipulación, la calidad del producto y el rendimiento de las funciones de automatización especificadas.
6. Formar a los operarios y establecer procedimientos de mantenimiento
Los operarios de las máquinas deben comprender las secuencias normales de funcionamiento, las alarmas, los procedimientos de intervención segura, los cambios de producción y la resolución básica de problemas. El personal de mantenimiento también debe recibir información pertinente sobre los programas de inspección, los componentes sujetos a desgaste, la lubricación, los sensores y las copias de seguridad del sistema de control.
Unos procedimientos operativos claros ayudan a mantener el rendimiento previsto tras la instalación y a reducir los tiempos de inactividad evitables.
Elegir la solución de automatización del termoformado adecuada
La configuración de automatización más adecuada depende de los objetivos de producción, los equipos actuales, las características del material, la distribución de la fábrica y el presupuesto. Un sistema diseñado para lotes pequeños de productos que cambian con frecuencia puede diferir considerablemente de otro destinado a una fabricación continua de gran volumen.
Al comparar soluciones, los fabricantes deben considerar los siguientes factores.
| Factor de selección | Aspectos que evaluar |
|---|---|
| Producto y material | Dimensiones de las láminas, tipo de material, geometría de las piezas, peso y requisitos de superficie |
| Objetivo de producción | Capacidad de producción requerida, tiempo de ciclo, tamaño de lote y frecuencia de los cambios de producción |
| Carga y descarga | Método de alimentación, distancia de transferencia, orientación de las piezas y precisión de manipulación |
| Sistemas de control | Comunicación entre máquinas, interfaz de operador, alarmas, supervisión y recuperación tras fallos |
| Capacidad de carga | Carga útil y capacidad nominal de los alimentadores, transportadores, dispositivos de elevación, robots y AGV |
| Distribución de la fábrica | Superficie disponible, accesos, rutas de materiales, zonas de seguridad y ampliaciones futuras |
| Alcance de la integración | Equipos existentes, estaciones de conformado y corte, apilado, almacenamiento y expedición |
| Costes operativos | Mano de obra, energía, mantenimiento, consumibles, tiempos de inactividad y vida útil prevista |
Los fabricantes también deben comparar el coste total de propiedad en lugar de basarse únicamente en el precio inicial del equipo. Un mayor nivel de automatización puede aumentar la capacidad de producción o reducir el esfuerzo de manipulación, pero su beneficio económico depende del grado de utilización, la combinación de productos, la dotación de personal, el mantenimiento y el coste de los tiempos de inactividad.
¿Por qué trabajar con Junjingsai?
Shanghai Junjingsai Automation Machinery Co., Ltd. desarrolla maquinaria de termoformado y soluciones de fabricación relacionadas para aplicaciones industriales. La planificación de la automatización debe vincular los equipos de conformado con las necesidades reales de producción, incluidas la alimentación de materiales, el funcionamiento de las máquinas, la manipulación de productos y el procesamiento posterior.
Para un proyecto nuevo o la modernización de una línea existente, los fabricantes pueden proporcionar planos de los productos, especificaciones de los materiales, objetivos de producción, detalles de las máquinas actuales e información sobre la distribución de la fábrica. Estos datos ayudan a determinar qué operaciones pueden beneficiarse de la automatización y qué interfaces de los equipos deben tenerse en cuenta.
Las conversaciones sobre el proyecto pueden abarcar:
- Alimentación automática de materiales y carga de las máquinas
- Coordinación del proceso de termoformado y de las operaciones de corte
- Carga y descarga de componentes conformados
- Soluciones de manipulación y transferencia de materiales
- Requisitos del sistema de control e interfaces de operación
- Integración con líneas de producción existentes
- Posibles requisitos de apilado y logística en las etapas posteriores
La configuración final del equipo debe establecerse mediante una revisión técnica. Los AGV, la carga automatizada de camiones y otros sistemas de logística de fábrica deben considerarse opciones que dependen de la aplicación, y no características de serie de todas las máquinas de termoformado.
Preguntas frecuentes
¿Qué son las soluciones de automatización del termoformado?
Las soluciones de automatización del termoformado combinan maquinaria de conformado, alimentación de materiales, sistemas de control, equipos de manipulación y operaciones posteriores para reducir la intervención manual y coordinar la producción. Según la aplicación, una línea puede incluir calentamiento, conformado, corte, apilado, inspección y transferencia de productos.
¿Qué equipos pueden integrarse en una línea automatizada de termoformado?
Según el producto y los requisitos de producción, una línea automatizada puede incluir alimentadores de láminas, equipos de calentamiento y conformado, estaciones de corte, transportadores, mesas de transferencia, dispositivos de apilado, sistemas de manipulación robotizada y sistemas de supervisión. La configuración final depende del proceso de fabricación y de la capacidad de producción requerida.
¿Pueden las máquinas de termoformado cargar y descargar materiales automáticamente?
Sí. Los equipos de alimentación y manipulación compatibles pueden cargar automáticamente la materia prima y transferir piezas terminadas o semielaboradas. El sistema debe diseñarse teniendo en cuenta las dimensiones del material, el peso del producto, el ciclo de la máquina, el método de manipulación y el espacio de operación disponible.
¿Qué función desempeñan los sistemas de control en la automatización del termoformado?
Los sistemas de control coordinan las secuencias de las máquinas, la transferencia de materiales, el estado de funcionamiento, las alarmas y los enclavamientos de seguridad. Según la configuración, también pueden recopilar información de los ciclos y datos de producción en tiempo real para facilitar la supervisión y la resolución de problemas.
¿Se puede integrar un vehículo de guiado automático en una línea de producción de termoformado?
Un vehículo de guiado automático puede facilitar el transporte de materias primas, utillaje, contenedores o productos terminados dentro de la fábrica. La integración depende de la carga útil, las rutas de circulación, la distribución de la fábrica, la gestión del tráfico, la recarga y la comunicación con el sistema logístico general. Un AGV no sustituye automáticamente la alimentación de láminas en la máquina.
¿Cuál es la diferencia entre una línea de perfilado por rodillos y una línea de termoformado?
Una línea de perfilado por rodillos normalmente conforma una banda metálica continua mediante una serie de estaciones de rodillos. Una línea de termoformado calienta láminas de plástico y las conforma sobre moldes o contra ellos mediante vacío, presión u otros métodos de conformado. Ambas pueden incorporar carga automatizada, sistemas de control, corte y manipulación de materiales, pero procesan materiales diferentes mediante distintas tecnologías de conformado.
¿Pueden los sistemas automatizados conformar y cortar piezas en una misma secuencia de producción?
Sí. Las operaciones de conformado y corte pueden coordinarse dentro de una secuencia de producción automatizada cuando los equipos están diseñados para el proceso requerido. La disposición depende de la configuración de la máquina, la geometría de las piezas, el método de corte y los requisitos de tiempo de ciclo.
¿Cómo se determina la capacidad de carga de un sistema automatizado de manipulación?
La capacidad de carga debe determinarse a partir del peso y las dimensiones del material o producto, los dispositivos de sujeción para la manipulación, los requisitos de aceleración y movimiento y los límites nominales de los equipos. Los robots, transportadores, dispositivos de elevación y AGV tienen sus propias especificaciones de capacidad, que deben comprobarse para la aplicación prevista.
¿Todos los proyectos de automatización del termoformado requieren AGV o carga automatizada de camiones?
No. Muchos proyectos solo requieren alimentación, conformado, corte y descarga a nivel de máquina. Los AGV y los sistemas automatizados de carga de camiones suelen considerarse cuando la logística de la fábrica, el transporte en el almacén o las operaciones de expedición justifican la integración adicional.
¿Qué información se necesita para planificar un proyecto de automatización del termoformado?
La información útil incluye planos de los productos, material plástico y dimensiones de las láminas, objetivos de producción, especificaciones de las máquinas actuales, requisitos de manipulación, distribución de la fábrica y nivel de automatización deseado. Para la integración logística, también se deben proporcionar la capacidad de carga, las rutas de transporte y las interfaces con el almacén.
¿Cómo pueden los fabricantes mejorar la productividad de una línea automatizada de termoformado?
Los fabricantes pueden revisar el equilibrio de los tiempos de ciclo, la fiabilidad de la alimentación, la uniformidad del calentamiento y del conformado, el rendimiento del corte, la transferencia de materiales y la capacidad de las etapas posteriores. Los datos de funcionamiento en tiempo real, el mantenimiento preventivo, la formación adecuada de los operarios y unos procedimientos claros de recuperación tras fallos pueden ayudar a identificar cuellos de botella y mantener una producción constante.
Solicite una Propuesta de automatización del termoformado
Para evaluar un proyecto de automatización del termoformado, proporcione detalles sobre el producto, el material plástico, el proceso de fabricación actual, la capacidad de producción deseada y los equipos existentes. Un plano de distribución de la fábrica o un diagrama de flujo del proceso también puede ayudar a aclarar los movimientos de materiales y las limitaciones de espacio.
Si el proyecto incluye carga y descarga automáticas, especifique las dimensiones de las piezas, su peso, la orientación de manipulación y la tasa de transferencia requerida. Para la integración de AGV o de sistemas logísticos, proporcione la capacidad de carga, la ruta de transporte, el destino y los requisitos pertinentes del almacén o de expedición.
Con esta información, Junjingsai puede evaluar la aplicación y analizar un enfoque de automatización adecuado en función de las necesidades de producción, la compatibilidad de las máquinas y el alcance de la integración.



