






تناسب آلات التشكيل الحراري الأوتوماتيكية عمومًا المصنّعين ذوي أحجام الإنتاج الكبيرة، وتصميمات المنتجات القابلة للتكرار، والحاجة إلى تقليل المناولة اليدوية. وغالبًا ما تكون آلات التشكيل الحراري شبه الأوتوماتيكية أنسب لدفعات الإنتاج الصغيرة إلى المتوسطة، والتغييرات المتكررة في المنتجات، وتطوير النماذج الأولية، والعمليات التي تتطلب تحكمًا أكبر من المشغّل.
يعتمد الاختيار الصحيح على حجم الإنتاج، ومواصفات الألواح البلاستيكية، وأبعاد المنتج، وزمن دورة التشكيل، وتكاليف العمالة، ومساحة المصنع المتاحة، وميزانية المعدات والأتمتة. وينبغي للمصنّعين مقارنة إجمالي تكلفة التشغيل والإنتاج المتوقع، بدلًا من اختيار آلة بناءً على سعر شرائها وحده.
آلات التشكيل الحراري الأوتوماتيكية مقابل شبه الأوتوماتيكية
آلة التشكيل الحراري الأوتوماتيكية هي نظام لمعالجة البلاستيك يؤتمت مراحل متعددة من الإنتاج، مثل تغذية الألواح، والتسخين، والتشكيل، وكذلك نقل المنتجات، والتشذيب، والتكديس، والتفريغ، بحسب التهيئة. وهي تقلل مقدار التدخل اليدوي المطلوب أثناء الإنتاج العادي، ويمكن دمجها في خطوط إنتاج مؤتمتة.
تجمع آلة التشكيل الحراري شبه الأوتوماتيكية بين وظائف التشكيل المؤتمتة والمهام التي يتحكم بها المشغّل. وبحسب تصميم الآلة، قد يحتاج المشغّلون إلى تحميل الألواح البلاستيكية، أو وضع المواد في مواضعها، أو نقل المنتجات المشكلة، أو تنفيذ التفريغ وعمليات المناولة الأخرى يدويًا.
يسخّن كلا النوعين من آلات التشكيل الحراري لوحًا من اللدائن الحرارية حتى يصبح لينًا بما يكفي، ثم يشكّله فوق قالب أو داخله، ويتركه يبرد قبل إخراج المكوّن النهائي. وتستخدم آلات التشكيل بالتفريغ ضغطًا سالبًا لسحب اللوح المسخّن ليلتصق بسطح القالب، بينما قد تستخدم أنظمة التشكيل الحراري الأخرى ضغطًا موجبًا، أو مساعدة ميكانيكية، أو مزيجًا من طرق التشكيل.
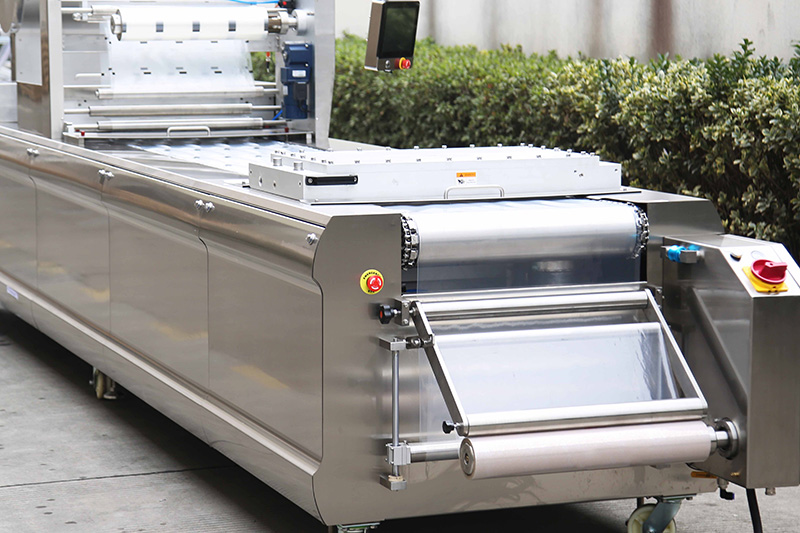
1. أوجه الاختلاف بين آلات التشكيل الحراري الأوتوماتيكية وشبه الأوتوماتيكية
يتمثل الاختلاف الرئيسي في مستوى الأتمتة عبر دورة الإنتاج. إذ ينفذ النظام الأوتوماتيكي عددًا أكبر من العمليات باستخدام أنظمة تحكم مبرمجة وآليات متكاملة، بينما يعتمد النظام شبه الأوتوماتيكي بدرجة أكبر على المشغّلين في مناولة المواد وتنسيق الإنتاج.
| عامل المقارنة | آلة تشكيل حراري أوتوماتيكية | آلة تشكيل حراري شبه أوتوماتيكية |
|---|---|---|
| مناولة المواد | خيارات تغذية مؤتمتة أو مدمجة | تتطلب غالبًا التحميل أو التموضع يدويًا |
| التسخين والتشكيل | عمليات يتحكم بها البرنامج | قد تستخدم أنظمة تحكم مؤتمتة مع مناولة يدوية |
| نقل المنتجات | يمكن أتمتته | يتطلب غالبًا تدخل المشغّل |
| الإنتاجية | أنسب للإنتاج المتواصل والمتكرر | مناسبة لدفعات الإنتاج الأصغر أو المتغيرة |
| متطلبات العمالة | متطلبات أقل للمناولة المباشرة لكل وحدة | مشاركة أكبر من المشغّل في كل دورة إنتاج |
| التحويل بين المنتجات | قد يتطلب إعدادًا منسقًا بين المحطات المتكاملة | قد يكون أبسط في التهيئات الأقل تعقيدًا |
| الاستثمار في المعدات | أعلى عمومًا عند مقارنة وظائف متكاملة مماثلة | أقل عمومًا عند مقارنة وظائف أساسية مماثلة |
| التكامل مع خط الإنتاج | ملائمة جدًا للعمليات المترابطة | يمكن تشغيلها كآلة مستقلة |
| الاستخدام الأنسب | الإنتاج المتكرر مع طلب ثابت | الإنتاج المرن والتصنيع بكميات أقل |
هذه الاختلافات عامة وليست مطلقة. فقد توفر آلة شبه أوتوماتيكية مزودة بأنظمة تحكم متقدمة تجانسًا أكبر للعملية مقارنة بآلة أوتوماتيكية أساسية، كما تختلف مستويات الأتمتة بحسب المصنّع وتهيئة المعدات.
2. ما آلة التشكيل الحراري الأوتوماتيكية؟
صُممت آلة التشكيل الحراري الأوتوماتيكية لمعالجة الألواح البلاستيكية عبر تسلسل منسق من العمليات، مع تقليل المناولة اليدوية الروتينية. وقد تشمل تهيئتها التغذية الأوتوماتيكية، والتسخين المتحكم به، ومحطات التشكيل، والتبريد، وآليات النقل، ومعدات التحميل أو التفريغ الأوتوماتيكية.
بالنسبة للمصنّعين الذين ينتجون المكوّن نفسه لفترات طويلة، يمكن أن تساعد الأتمتة على الحفاظ على تسلسل ثابت لخطوات الدورة وتقليل التأخيرات الناتجة عن المناولة اليدوية للمواد.
المزايا الرئيسية لآلات التشكيل الحراري الأوتوماتيكية
كفاءة إنتاج أعلى
يمكن للأنظمة الأوتوماتيكية تنسيق مراحل متعددة من عملية التشكيل. وعندما تتزامن عمليات التسخين، والتشكيل، والتبريد، والنقل على نحو مناسب، يمكن للآلة تقليل وقت التوقف بين الدورات ودعم إنتاجية مستدامة أعلى.
إنتاج أكثر تجانسًا
تساعد إعدادات درجات الحرارة القابلة للبرمجة، ومعلمات التشكيل، وتسلسلات الحركة المشغّلين على إعادة تطبيق ظروف الإنتاج المعتمدة. ومع ذلك، يظل التجانس معتمدًا على جودة المواد، وتصميم القالب، وصيانة الآلة، والتحقق من صلاحية العملية.
تقليل المناولة اليدوية
يمكن لخيارات التغذية والتفريغ الأوتوماتيكية تقليل مهام المناولة المتكررة. ويمكن أن يساعد ذلك المصنّعين على التعامل مع طلبيات أكبر دون زيادة العمالة المباشرة بالمعدل نفسه الذي يزداد به حجم الإنتاج.
التكامل مع خطوط الإنتاج
يمكن ربط آلات التشكيل الحراري الأوتوماتيكية بأنظمة التشذيب، والسيور الناقلة، ومعدات التكديس، ومحطات الفحص، وغيرها من العمليات اللاحقة. ويعتمد مستوى التكامل المناسب على المنتج وتخطيط المصنع.
ملاءمة أكبر لدفعات الإنتاج الطويلة
عندما يكون الطلب مستقرًا وتتغير تصميمات المنتجات على نحو غير متكرر، يمكن أن يتراكم الوقت الذي توفره الأتمتة عبر آلاف دورات الإنتاج.
القيود المحتملة
تتطلب آلات التشكيل الحراري الأوتوماتيكية عادةً استثمارًا أوليًا أكبر، وتخطيطًا أكثر تفصيلًا للتركيب، وتدريبًا مناسبًا للمشغّلين. وقد تنطوي الأنظمة المتكاملة أيضًا على عمليات أكثر تعقيدًا لتشخيص الأعطال وإصلاحها والصيانة.
قد يستغرق التحويل بين المنتجات وقتًا أطول عندما يلزم ضبط محطات متعددة، وترتيبات القوالب، وأنظمة المناولة المؤتمتة معًا. لذلك، ينبغي للمصنّعين تقييم الطاقة الإنتاجية الاسمية للآلة، وكذلك الوقت اللازم للإعداد، وتغيير القوالب، والتنظيف، والصيانة.
3. ما آلة التشكيل الحراري شبه الأوتوماتيكية؟
تؤتمت آلة التشكيل الحراري شبه الأوتوماتيكية عمليات تشكيل محددة، مع إبقاء بعض المهام تحت تحكم المشغّل. وبحسب التصميم، قد يحمّل المشغّل لوحًا بلاستيكيًا، ويضع القالب أو المادة في موضعهما، ويبدأ دورة التشكيل، ويخرج القطعة النهائية.
يوفر هذا الترتيب خيارًا عمليًا للمصنّعين الذين يحتاجون إلى عمليات تشكيل متحكم بها دون الاستثمار في خط إنتاج متكامل بالكامل.
المزايا الرئيسية لآلات التشكيل الحراري شبه الأوتوماتيكية
استثمار أولي أقل
قد يكون سعر شراء الآلة شبه الأوتوماتيكية أقل من سعر نظام أوتوماتيكي مماثل، لأنها تتطلب عددًا أقل من آليات المناولة المؤتمتة ومعدات أقل للتكامل. وتعتمد التكاليف الفعلية على حجم الآلة، وتقنية التشكيل، وقدرة التسخين، والقوالب، والميزات الاختيارية.
مرونة لتصنيع منتجات مختلفة
عندما يشمل الإنتاج تصاميم متعددة للمنتجات، أو دفعات أصغر، أو تغييرات متكررة للقوالب، يمكن للآلة شبه الأوتوماتيكية أن توفر مرونة تشغيلية مفيدة. ويمكن للمشغّلين ضبط موضع المواد وتنسيق مهام المناولة وفقًا لمتطلبات الإنتاج.
مناسبة للنماذج الأولية والدفعات الأصغر
يمكن للمصنّعين الذين يطوّرون مكونات بلاستيكية جديدة استخدام معدات شبه أوتوماتيكية لتقييم تصاميم القوالب، ومواد الألواح، ودرجات حرارة التشكيل، والشكل الهندسي للمنتج، قبل الاستثمار في معدات إنتاج ذات طاقة أعلى.
متطلبات دمج أبسط
قد يكون استيعاب آلة مستقلة داخل ورشة قائمة أسهل من استيعاب خط إنتاج آلي متكامل. وقد يكون ذلك مفيدًا عندما تحدّ مساحة المصنع، أو تدفق المواد، أو الاستثمارات المتاحة من نطاق الأتمتة.
القيود المحتملة
قد تزيد المناولة اليدوية من متطلبات العمالة وتجعل إجمالي الإنتاج أكثر اعتمادًا على خبرة المشغّل. كما قد تؤثر الاختلافات في التحميل، وتحديد الموضع، والتفريغ، ووتيرة العمل في اتساق الإنتاج.
بالنسبة إلى الطلبات كبيرة الحجم، قد تتجاوز التكلفة التراكمية للعمالة ووقت المناولة اليدوية الوفر الأولي الناتج عن شراء آلة أقل أتمتة. وينبغي للمصنّعين أيضًا مراعاة سلامة المشغّلين، والحركات المتكررة، والحاجة إلى إجراءات تشغيل محددة بوضوح.
4. آلات التشكيل الحراري الأوتوماتيكية مقابل شبه الأوتوماتيكية: مقارنة التكاليف
لا يمثّل سعر الشراء سوى جزء واحد من الاستثمار في المعدات. وتشمل المقارنة المفيدة العمالة، واستهلاك الطاقة، والقوالب وأدوات الإنتاج، والصيانة، والهالك، ووقت التحويل بين عمليات الإنتاج، وتكلفة إنتاج كل قطعة مطابقة للمواصفات.
| عامل التكلفة | النظام الأوتوماتيكي | النظام شبه الأوتوماتيكي |
|---|---|---|
| التكلفة الأولية للمعدات | أعلى عادةً | أقل عادةً |
| العمالة المباشرة لكل وحدة | قد تكون أقل عند ارتفاع حجم الإنتاج | أعلى غالبًا بسبب المهام اليدوية |
| استهلاك الطاقة | يعتمد على قدرة التسخين وتصميم دورة الإنتاج | يعتمد على قدرة التسخين وتصميم دورة الإنتاج |
| تكلفة القوالب وأدوات الإنتاج | تعتمد على مدى تعقيد القالب وتصميم المنتج | تعتمد على مدى تعقيد القالب وتصميم المنتج |
| الصيانة | قد تتطلب دعمًا للآليات وأنظمة التحكم المدمجة | تعتمد على مدى تعقيد الآلة وظروف التشغيل |
| تكلفة التحويل بين عمليات الإنتاج | قد تزداد مع تعقيد دمج خط الإنتاج | قد تكون أقل في التجهيزات الأبسط |
| تكلفة القطعة المطابقة للمواصفات | يمكن أن تتحسن مع الاستغلال المستمر للمعدات | يمكن أن تكون تنافسية للدفعات الصغيرة أو المتغيرة |
لا تؤدي المعدات الأوتوماتيكية دائمًا إلى خفض تكلفة القطعة. فإذا لم يكن الطلب كافيًا لإبقاء الآلة قيد التشغيل المنتج، فقد يستغرق استرداد الاستثمار الإضافي وقتًا أطول.
كيفية تقدير فترة الاسترداد
يمكن للمصنّعين تقدير فترة الاسترداد من خلال مقارنة الاستثمار الإضافي في الأتمتة بالوفورات التشغيلية السنوية التي يحققها.
فترة الاسترداد = الاستثمار الإضافي في الأتمتة / صافي الوفورات التشغيلية السنوية
على سبيل المثال، لنفترض أن تكلفة نظام أوتوماتيكي تزيد بمقدار $60,000 عن بديل شبه أوتوماتيكي، وأنه من المتوقع أن يحقق صافي وفورات في تكاليف التشغيل بقيمة $20,000 سنويًا. عندئذ تكون فترة الاسترداد البسيطة:
$60,000 / $20,000 = 3 سنوات
هذا حساب توضيحي، وليس عرض سعر لآلة أو ضمانًا لعائد مالي. وينبغي أن يشمل التقييم الفعلي التركيب، والتدريب، والتمويل، والصيانة، ومعدل استغلال المعدات، وأي تغييرات في الطاقة الإنتاجية أو جودة المنتج.
5. كيف يؤثر حجم الإنتاج في قرارك
يُعدّ حجم الإنتاج من أنسب نقاط البداية عند اختيار آلات التشكيل الحراري. ومع ذلك، لا يوجد عدد موحّد من القطع يوميًا أو سنويًا يفصل بين الفئتين. ويعتمد الحد الفاصل المناسب على المنتج، وزمن الدورة، وحجم اللوح، وعدد تجاويف القالب، وتوافر العمالة، وساعات التشغيل المطلوبة.
الإنتاج بكميات صغيرة
بالنسبة إلى النماذج الأولية، والمكونات المخصصة، والطلبات غير المتكررة، قد تكون الآلة شبه الأوتوماتيكية كافية. فهي تتيح للمصنّعين إنتاج القطع دون الالتزام بأتمتة واسعة النطاق قبل التأكد من وجود الطلب.
تشمل الأمثلة أغطية المعدات المخصصة، والأغلفة المتخصصة، والإنتاج التجريبي لمكونات بلاستيكية جديدة.
الإنتاج بكميات متوسطة
ينبغي للمصنّعين ذوي الطلب المتوسط مقارنة الخيارين باستخدام بيانات الإنتاج الفعلية. فقد تظل الآلة شبه الأوتوماتيكية اقتصادية عند تكرار تغيير المنتجات، بينما قد تصبح الآلة الأوتوماتيكية أكثر جاذبية عندما يكون الطلب مستقرًا وتكاليف العمالة مرتفعة.
يمكن أيضًا لآلة مؤتمتة جزئيًا أن توفر حلًا وسطًا، من خلال أتمتة مهام مناولة محددة دون الحاجة إلى خط متكامل بالكامل.
الإنتاج بكميات كبيرة
غالبًا ما تكون آلات التشكيل الحراري الأوتوماتيكية خيارًا قويًا للطلبات الكبيرة والمتكررة. ويمكن للتغذية، والتشكيل، والنقل، والتفريغ الآلي أن تقلل المناولة اليدوية وتساعد في الحفاظ على وتيرة إنتاج يمكن التنبؤ بها.
قد تشمل التطبيقات مكونات السيارات، والأغلفة البلاستيكية الكبيرة، ومنتجات التغليف، وغيرها من القطع المصنّعة وفق مواصفات متكررة.
ينبغي أن يستند القرار النهائي إلى العدد المتوقع من القطع المطابقة للمواصفات في كل وردية، لا إلى سرعة الدورة النظرية وحدها.
6. مواد الألواح البلاستيكية ومتطلبات التشكيل
تؤثر مادة اللوح البلاستيكي في سلوك التسخين، ودرجة حرارة التشكيل، ومتطلبات التبريد، والخواص الميكانيكية للمنتج النهائي. وينبغي اختيار الآلة وفقًا للمادة والشكل الهندسي المطلوب للقطعة، وليس وفقًا لمستوى الأتمتة وحده.
تشمل مواد التشكيل الحراري الشائعة ABS وPP وPET وPVC وPE، وأنواعًا مختلفة من ألواح اللدائن الهندسية. ولكل مادة نطاق تشغيل خاص بها، وقد تتطلب وسائل محددة للتحكم في التسخين، وترتيبات للقوالب، وظروفًا للتبريد.
عند مقارنة الآلات، ينبغي للمصنّعين تقييم ما يلي:
- توافق المواد: التأكد من ملاءمة نظام التسخين وعملية التشكيل للوح البلاستيكي المزمع استخدامه.
- سُمك اللوح: التحقق من نطاق السماكات التي تدعمها الآلة وقدرتها على تسخين اللوح بالتساوي.
- أبعاد اللوح: التأكد من قدرة المعدات على استيعاب الطول والعرض وتوزيع التشكيل المطلوب.
- الشكل الهندسي للقطعة: قد تتطلب عمليات السحب العميق، والزوايا الحادة، والأسطح الكبيرة، والأشكال المعقدة تصميمًا متخصصًا للقالب أو وسائل مساعدة في التشكيل.
- التحكم في التسخين: تقييم تجانس درجة الحرارة والقدرة على تكرار ظروف التسخين المطلوبة.
- التبريد وإخراج القطعة من القالب: التأكد من قدرة الآلة على تبريد القطعة بالقدر الكافي وإخراجها من القالب دون حدوث تشوه غير مقبول.
بالنسبة إلى الألواح البلاستيكية السميكة أو المكونات الكبيرة، تستحق قوة التشكيل، ودعم القالب، وقدرة التسخين، وترتيبات التبريد اهتمامًا خاصًا. ويمكن للأتمتة تحسين كفاءة المناولة، لكنها لا تعوّض عن القوالب وأدوات الإنتاج غير الملائمة أو القصور في التحكم بالعملية.
7. مساحات التشكيل وحجم الآلة وتخطيط المصنع
تحدد مساحة التشكيل المتاحة أقصى مساحة عملية يمكن أن يشغلها القالب، وتؤثر في حجم المنتجات التي يمكن تصنيعها. وينبغي للمشترين التمييز بين الأبعاد الكلية للآلة، ومساحة اللوح القابلة للاستخدام، ومساحة القالب، وأبعاد التشكيل الفعلية.
قد تستوعب الآلة ذات مساحة التشكيل الكبيرة قطعًا أكبر أو مكونات متعددة في كل دورة، بحسب تصميم القالب. ومع ذلك، لا تكون الآلة الأكبر أكثر إنتاجية تلقائيًا. فزمن التسخين، وعمق التشكيل، ومتطلبات التبريد، وكفاءة استخدام المواد، والمناولة في المراحل اللاحقة، جميعها تؤثر في حجم الإنتاج.
يتمتع تخطيط المصنع بالأهمية نفسها. فقد تتطلب آلات التشكيل الحراري الأوتوماتيكية مساحة إضافية لتحميل الألواح، وتفريغ المنتجات، وتشذيب الحواف، والناقلات، وحواجز السلامة، والوصول لأعمال الصيانة. وتحتاج خطوط الإنتاج المتكاملة بالكامل إلى مساحة كافية لحركة المواد والتنسيق بين المحطات.
قد يسهل استيعاب المعدات شبه الأوتوماتيكية في ورشة أصغر، لكن يجب أن يتيح التخطيط للمشغّلين تحميل الألواح، وإزالة المنتجات المشكّلة، والعمل بأمان بالقرب من الأسطح الساخنة والمكونات المتحركة.
قبل طلب المعدات، تأكد من مساحة التشكيل القابلة للاستخدام، والأبعاد القصوى للقالب، والمساحة التي تشغلها الآلة، وإمكانية الوصول لأعمال الصيانة، والمساحة اللازمة لأي معدات مساعدة.
8. آلات التشكيل بالتفريغ مقابل آلات التشكيل الحراري الأوتوماتيكية
التشكيل بالتفريغ والتشكيل الحراري مصطلحان مترابطان، لكنهما لا يصفان الشيء نفسه تمامًا.
التشكيل الحراري هو العملية الأشمل التي تتضمن تسخين لوح من اللدائن الحرارية وتشكيله باستخدام قالب. والتشكيل بالتفريغ إحدى طرق هذه العملية، إذ يسحب التفريغ اللوح المسخّن ليلتصق بسطح القالب.
يمكن أن تكون آلات التشكيل بالتفريغ يدوية، أو شبه أوتوماتيكية، أو أوتوماتيكية بالكامل. وبالمثل، قد تستخدم معدات التشكيل الحراري الأوتوماتيكية التشكيل بالتفريغ، أو التشكيل بالضغط، أو المساعدة الميكانيكية، أو طرق تشكيل تجمع بين أكثر من أسلوب، بحسب تصميمها.
عند مقارنة آلات التشكيل بالتفريغ، ينبغي للمشترين الاستفسار عن كيفية تحكم الآلة في التسخين، وتوليد التفريغ، وحركة القالب، والتبريد، وإخراج المنتج من القالب. كما ينبغي لهم التأكد من أن الآلة تدعم أبعاد الألواح البلاستيكية والشكل الهندسي للمنتج المطلوبين.
يعتمد الاختيار الصحيح على طريقة التشكيل التي تتطلبها القطعة النهائية. فقد تكون آلة تشكيل بالتفريغ عالية الأتمتة مناسبة للإنتاج المتكرر، بينما قد تلائم آلة تشكيل بالتفريغ شبه أوتوماتيكية الدفعات الأصغر أو جداول التصنيع الأكثر مرونة.
9. متى ينبغي اختيار خط إنتاج أوتوماتيكي بالكامل؟
قد يكون خط الإنتاج الأوتوماتيكي بالكامل مناسبًا عندما تتضمن عملية التصنيع عدة عمليات متكررة، ويتوافر طلب إنتاجي كافٍ لتبرير دمجها.
على سبيل المثال، قد يجمع خط مخصص لمكونات السيارات البلاستيكية بين تحميل الألواح، والتسخين، والتشكيل، ونقل القطع، وتشذيب الحواف، والتفريغ. وقد تستخدم تطبيقات التغليف مجموعات مختلفة من معدات التشكيل، والقطع، والتكديس، والنقل.
تعتمد قيمة الدمج على مدى كفاءة عمل المحطات معًا. فحتى آلة التشكيل السريعة قد تصبح عنق زجاجة في الإنتاج إذا لم تتمكن عمليات تشذيب الحواف، أو التبريد، أو الفحص، أو التعبئة والتغليف من مواكبتها.
قبل الاستثمار في خط متكامل، قيّم العوامل الهندسية التالية:
توازن الإنتاج: قارن أزمنة الدورات والطاقات الإنتاجية لآلة التشكيل والمعدات في المراحل اللاحقة.
متطلبات تغيير إعدادات الإنتاج: حدّد مدى تكرار تغيير القوالب أو مواد الألواح أو مواصفات المنتج، وكيف تؤثر هذه التغييرات في خط الإنتاج بأكمله.
التحكم والاتصال: تأكّد من كيفية تنسيق المعدات للحركات، والتعامل مع الأعطال، واستئناف الإنتاج بعد التوقف.
فحص الجودة: حدّد الأبعاد وحالات السطح وخصائص المنتج الأخرى التي يجب فحصها أثناء الإنتاج.
الصيانة والخدمة: تحقّق من توافر المكوّنات، وسهولة الوصول لأغراض الصيانة، ودعم تشخيص الأعطال وإصلاحها، والمهارات اللازمة لصيانة النظام.
الطاقة الإنتاجية المستقبلية: انظر فيما إذا كان النظام يستطيع استيعاب ورديات إضافية أو طلب أعلى أو أشكال جديدة من المنتج دون إعادة بناء جوهرية.
ينبغي تصميم خط الإنتاج المتكامل على أساس عملية التصنيع بأكملها، لا على أساس مواصفات آلة واحدة.
10. كيفية اختيار آلة التشكيل الحراري المناسبة
يساعد التقييم المنهجي المشترين على مقارنة المعدات بناءً على متطلبات الإنتاج بدلاً من الأوصاف التسويقية.
الخطوة 1: تحديد المنتج
جهّز رسومات المنتج أو عيناته، وحدّد الأبعاد المطلوبة وعمق التشكيل وسماكة الجدار وتشطيب السطح وتفاوتات الأبعاد المسموح بها. تساعد هذه التفاصيل على تحديد طريقة التشكيل المناسبة وتصميم القالب وتكوين الآلة.
الخطوة 2: تأكيد مواصفات المادة والألواح
حدّد نوع البلاستيك وسماكة الألواح وأبعادها والتفاوتات المتوقعة في خصائص المادة. اطلب من الشركة المصنّعة تأكيد التوافق وتوضيح كيفية التحكم في معلمات التسخين والتشكيل.
الخطوة 3: وضع أهداف إنتاج واقعية
احسب العدد المطلوب من القطع المطابقة للمواصفات لكل وردية أو سنة. وعند تقدير الطاقة الإنتاجية، احتسب وقت الإعداد وتغيير إعدادات الإنتاج والصيانة والتبريد والتشذيب وفترات التوقف المتوقعة.
الخطوة 4: مقارنة متطلبات الأتمتة
أعدّ قائمة بالعمليات التي يجب أتمتتها وتلك التي يمكن أن تظل يدوية. قد تشمل الخيارات التغذية الآلية بالألواح، وتحريك القالب، ونقل المنتجات، والتفريغ، والتشذيب، والتكديس.
أفضل تكوين هو الذي يحقق أهداف الإنتاج والعمالة المطلوبة دون إضافة تعقيد غير ضروري.
الخطوة 5: تقييم إجمالي تكلفة التشغيل
قارن تكلفة المعدات والعمالة والطاقة والقوالب وأدوات الإنتاج والصيانة والهالك ومعدل الاستغلال المتوقع. قدّر تكلفة كل قطعة مطابقة للمواصفات في ظل ظروف إنتاج واقعية.
الخطوة 6: مراجعة قدرات الشركة المصنّعة
قيّم خبرة المورّد في المنتجات المماثلة، وإجراءات اختبار الآلات، وقدرات التخصيص، ودعم التركيب، وتدريب المشغّلين، والضمان، وتوافر قطع الغيار.
بالنسبة إلى المعدات المخصّصة، قدّم الرسومات والعينات ومواصفات المواد وأهداف الإنتاج، حتى يمكن تقييم الآلة المقترحة وفقاً للتطبيق الفعلي.
الخطوة 7: طلب تجربة تشكيل
اطلب من الشركة المصنّعة، حيثما أمكن، اختبار المادة وتكوين القالب المزمع استخدامهما. راجع جودة العينات وزمن الدورة وتوزيع المادة ومتطلبات التشذيب وقابلية تكرار النتائج قبل اتخاذ القرار النهائي.
توفّر تجربة التشكيل أدلة أكثر فائدة من المقارنة القائمة على مواصفات الكتالوج وحدها.
11. اختيار شركة مصنّعة لآلات التشكيل الحراري
ينبغي أن يكون مورّد المعدات الموثوق قادراً على توضيح كيفية تلبية الآلة المقترحة لمتطلبات الإنتاج، والدعم المتاح بعد التركيب.
تتخصص Shanghai Junjingsai Automation Machinery Co., Ltd. في آلات التشكيل الحراري وآلات التشكيل بالتفريغ ومعدات أتمتة تشكيل البلاستيك المخصّصة. ووفقاً للمعلومات التعريفية بالشركة، تأسست في 2002 وتقدّم حلولاً لتطبيقات السيارات والتطبيقات الطبية والتعبئة والتغليف والمنتجات الاستهلاكية والتطبيقات الصناعية.
تشمل مجموعة منتجاتها آلات التشكيل الحراري الآلية، وآلات التشكيل بالتفريغ، ومعدات تشكيل الألواح السميكة والرقيقة، وآلات التشكيل الحراري من نوع الفرن، وآلات التشكيل الحراري والتصفيح. كما تتوافر معدات مخصّصة وحلول لتكامل خطوط الإنتاج للتطبيقات ذات المتطلبات المحددة لمناولة المواد والأتمتة.
عند تقييم Junjingsai أو أي شركة مصنّعة أخرى، ينبغي للمشترين تقديم معلومات عن المنتج المزمع تصنيعه ومواصفات الألواح البلاستيكية ومساحة التشكيل وحجم الإنتاج المتوقع ومستوى الأتمتة المفضّل. تساعد هذه التفاصيل على تحديد ما إذا كانت الآلة شبه الآلية أو الآلة الآلية أو خط الإنتاج المتكامل هي الخيار الأنسب.
لمزيد من المعلومات، تفضّل بزيارة صفحة منتجات آلات التشكيل الحراري أو صفحة منتجات آلات التشكيل بالتفريغ أو صفحة الاتصال.
الأسئلة الشائعة
1. ما الفرق الرئيسي بين آلات التشكيل الحراري الآلية وشبه الآلية؟
يكمن الفرق الرئيسي في مقدار التدخل اليدوي المطلوب. تؤتمت آلات التشكيل الحراري الآلية مراحل أكثر من الإنتاج، بينما تعتمد الآلات شبه الآلية على المشغّلين لتنفيذ مهام محددة، مثل تحميل الألواح البلاستيكية والقطع المشكّلة أو وضعها في مواضعها أو نقلها أو تفريغها.
2. هل تكون آلات التشكيل الحراري الآلية دائماً أكثر إنتاجية؟
لا. يمكنها تحقيق إنتاج أعلى بصورة مستمرة عندما يكون الطلب الإنتاجي مستقراً وتكون العملية متكاملة جيداً. وتعتمد الإنتاجية الفعلية على وقت التسخين، ودورات التشكيل والتبريد، وتصميم القالب، وتغيير إعدادات الإنتاج، وفترات التوقف، والطاقة الاستيعابية لعمليات المعالجة اللاحقة.
3. هل آلات التشكيل الحراري شبه الآلية مناسبة للشركات الصغيرة؟
نعم. يمكن أن تناسب الشركات المصنّعة ذات أحجام الإنتاج المحدودة أو ميزانيات الاستثمار الرأسمالي المقيّدة أو التغييرات المتكررة في المنتجات. ومع ذلك، يجب أن تلبّي الآلة متطلبات أبعاد الألواح ومساحة التشكيل ومواصفات المواد وجودة القطع النهائية.
4. أي الآلات أنسب للإنتاج بكميات كبيرة؟
تكون آلات التشكيل الحراري الآلية عموماً أنسب للإنتاج بكميات كبيرة بتصاميم منتجات متكررة. ويمكن أن تقلّل المناولة الآلية للمواد وتنسيق مراحل الإنتاج من العمل اليدوي وتدعما استقرار الإنتاج عند تهيئة الآلة على نحو صحيح.
5. هل يمكن أن تكون آلات التشكيل بالتفريغ آلية بالكامل؟
نعم. يمكن تصميم آلات التشكيل بالتفريغ بوظائف آلية للتغذية بالألواح والتسخين والتشكيل ونقل المنتجات والتفريغ. ويعتمد مستوى الأتمتة الدقيق على تكوين المعدات ومدى تعقيد عملية الإنتاج.
6. ما المواد البلاستيكية التي يمكن لآلات التشكيل الحراري معالجتها؟
بحسب تكوين الآلة والعملية، تشمل المواد الشائعة ABS وPP وPET وPVC وPE وألواح اللدائن الهندسية. وينبغي للمشترين التأكّد من متطلبات معالجة المادة وسماكات الألواح وأبعادها التي تدعمها الآلة قبل الشراء.
7. كيف أحدّد مساحة التشكيل المطلوبة؟
ابدأ بأبعاد المنتج وتخطيط القالب. خذ في الاعتبار عدد القطع المشكّلة في كل دورة، والأبعاد الخارجية للقالب، ومتطلبات تثبيت الألواح، وأبعاد التشكيل القابلة للاستخدام في الآلة. وأكّد هذه المواصفات مع الشركة المصنّعة للمعدات قبل تقديم الطلب.
8. هل تتطلب آلات التشكيل الحراري الآلية عدداً أقل من العمال؟
يمكنها تقليل عدد العمال اللازمين لمهام مناولة المواد المتكررة، ولا سيما عند أتمتة التغذية والنقل والتفريغ. ومع ذلك، تظل متطلبات العمالة مرتبطة بفحص الجودة وتغيير القوالب وتحضير المواد والتشذيب والصيانة ودرجة تكامل خط الإنتاج.
9. هل يستحق خط الإنتاج الآلي بالكامل الاستثمار فيه؟
قد يكون الاستثمار مجدياً عندما يكون حجم الإنتاج كافياً لاستغلال المعدات بفاعلية، وتبرّر الوفورات الناتجة عن خفض العمالة والمناولة وتحسين تدفق الإنتاج الاستثمار الإضافي. وينبغي أن تشمل مقارنة التكاليف التركيب والصيانة ومعدل الاستغلال وتغيير إعدادات الإنتاج والتكلفة المتوقعة لكل قطعة مطابقة للمواصفات.
10. ما المعلومات التي ينبغي أن أقدّمها عند طلب عرض سعر لآلة تشكيل حراري؟
قدّم رسومات المنتج أو عيناته، ونوع المادة البلاستيكية، وسماكة الألواح وأبعادها، ومساحة التشكيل المطلوبة، ومعدل الإنتاج المتوقع، وطريقة التشكيل، ومتطلبات الأتمتة، وظروف المصنع، وأي احتياجات للمعالجة اللاحقة. تساعد هذه المعلومات الشركة المصنّعة على التوصية بتكوين مناسب للآلة.
الخلاصة
يتطلب الاختيار بين آلات التشكيل الحراري الآلية وشبه الآلية فهماً واضحاً للطلب الإنتاجي ومتطلبات المواد ومساحة التشكيل وتكاليف العمالة وخطط التصنيع المستقبلية.
يمكن أن تكون الآلة شبه الآلية خياراً عملياً للإنتاج المرن والدفعات الصغيرة والشركات التي تسعى إلى استثمار أولي أقل. وتكون الآلة الآلية عموماً أنسب للطلبات المتكررة وأحجام الإنتاج الأعلى والعمليات التي تستفيد من المناولة المتكاملة للمواد. وقد توفّر خطوط الإنتاج الآلية بالكامل مزايا إضافية عندما يلزم تشغيل التشكيل والعمليات اللاحقة بوصفها عملية منسّقة.
الآلة الأنسب هي التي تحقق جودة المنتج ومعدل الإنتاج المطلوبين بإجمالي تكلفة تشغيل مقبول. ومن خلال تقييم ظروف الإنتاج الفعلية واختبار المواد والقوالب المزمع استخدامها، يمكن للشركات المصنّعة اتخاذ قرار استثماري أكثر استنارة بشأن المعدات.



