






تشمل أكثر أنواع البلاستيك استخدامًا في التشكيل الحراري ABS (أكريلونيتريل بوتادين ستايرين)، وPP (بولي بروبيلين)، وPET (بولي إيثيلين تيريفثالات)، وPVC (بولي كلوريد الفينيل)، وPE (بولي إيثيلين). وتوفر كل مادة مزيجًا مختلفًا من قابلية التشكيل، ومقاومة الصدمات، والمقاومة الكيميائية، والشفافية، ومقاومة الحرارة، والجدوى من حيث التكلفة.
- ABS: مناسب لهياكل المعدات، والألواح الداخلية للسيارات، والأغلفة البلاستيكية المتينة التي تتطلب مقاومة جيدة للصدمات وجودة في التشطيب السطحي.
- PP: لدن حراري خفيف الوزن يتمتع بمقاومة كيميائية جيدة وأداء جيد في مقاومة الكلل، ويُستخدم على نطاق واسع في حاويات الأغذية، والتغليف، والمكونات الصناعية.
- PET: يوفر شفافية وصلابة وأداءً جيدًا في التغليف. وتُستخدم صفائح PET على نطاق واسع في الصواني الشفافة، والأغطية، وعبوات تغليف الأغذية.
- PVC: متاح بدرجات صلبة ومرنة، ويُستخدم في التغليف بالفقاعات، والأغطية الواقية، وبعض المنتجات الصناعية.
- PE: يشمل البولي إيثيلين عالي الكثافة HDPE والبولي إيثيلين منخفض الكثافة LDPE، ويوفر البولي إيثيلين مقاومة للرطوبة والمواد الكيميائية ومتانة للصواني، والبطانات، والحاويات، والمكونات الصناعية.
تعتمد المادة الأنسب على الاستخدام المقصود للمنتج النهائي، وبيئة التشغيل، وسماكة الجدار المطلوبة، وعمق التشكيل، وحجم الإنتاج، والميزانية. وينبغي للمُصنِّعين تقييم خصائص درجة الصفائح المستخدمة فعليًا، وليس الاكتفاء بالخصائص العامة للبوليمر.
ما المقصود بالبلاستيك المستخدم في التشكيل الحراري؟
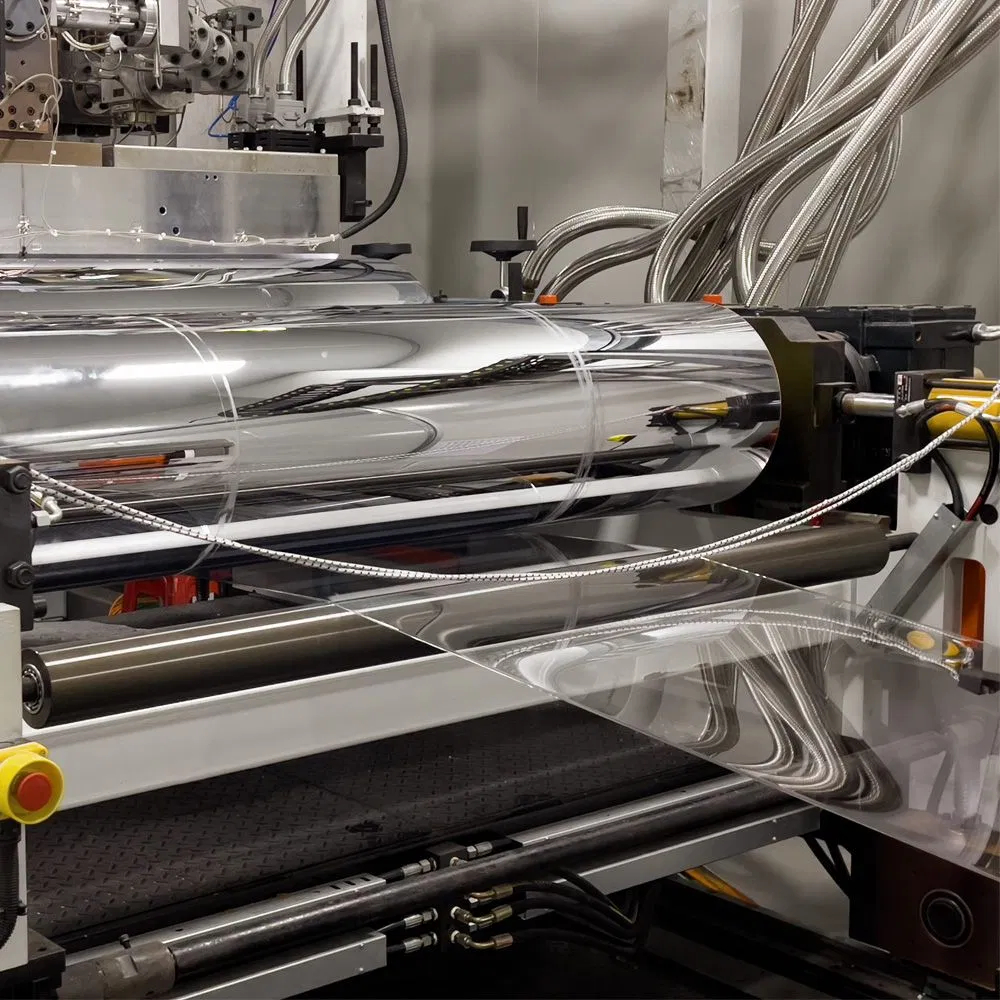
البلاستيك المستخدم في التشكيل الحراري هو صفيحة أو غشاء من اللدائن الحرارية يمكن تسخينه حتى يصبح قابلًا للتشكيل، ثم تشكيله باستخدام قالب وتبريده للاحتفاظ بالشكل المطلوب. وتتضمن عملية التصنيع عادةً تسخين صفيحة بلاستيكية، واستخدام التفريغ أو ضغط الهواء أو المساعدة الميكانيكية لتشكيلها، ثم تبريد المادة وتشذيب البلاستيك الزائد لإنتاج المنتج النهائي.
يُستخدم التشكيل الحراري لتصنيع صواني التغليف، وحاويات الأغذية، وهياكل المعدات الطبية، وألواح السيارات، والأغطية الصناعية، والعديد من المكونات البلاستيكية الأخرى. وعلى خلاف القولبة بالحقن، التي تُشكِّل الأجزاء عن طريق حقن البلاستيك المنصهر في قالب مغلق، يبدأ التشكيل الحراري بصفيحة مُصنَّعة مسبقًا.
يؤثر اختيار المواد الخام المناسبة في أداء التشكيل، وجودة الأجزاء النهائية، وسرعة الإنتاج، واستهلاك المواد، والمتانة على المدى الطويل. ويُعد ABS وPP وPET وPVC وPE من الخيارات واسعة الاستخدام، لكنها ليست بدائل متكافئة يمكن إحلال بعضها محل بعض. فلكل منها خصائص مادية مميزة تحدد التطبيقات التي تقدم فيها أفضل أداء.
1. نظرة عامة على أنواع البلاستيك المستخدمة في التشكيل الحراري
تختلف العائلات الخمس الرئيسية للبلاستيك في الأداء الميكانيكي، والمظهر، ومتطلبات المعالجة، والتطبيقات المعتادة. ويقدم الجدول التالي نقطة انطلاق عملية لاختيار المواد.
| المادة البلاستيكية | الخصائص الرئيسية | التطبيقات الشائعة في التشكيل الحراري | الاعتبار الرئيسي |
|---|---|---|---|
| ABS | مقاومة جيدة للصدمات، وصلابة، وجودة التشطيب السطحي | هياكل المعدات، وألواح السيارات، والأغلفة | غير مثالي لجميع البيئات الكيميائية أو بيئات درجات الحرارة المرتفعة |
| PP | كثافة منخفضة، ومقاومة كيميائية، ومقاومة للكلل | حاويات الأغذية، وصواني التغليف، والأجزاء الصناعية | يتطلب الانكماش والالتواء ضبطًا للعملية |
| PET | الشفافية، والصلابة، وأداء التغليف | الصواني الشفافة، والأغطية، وعبوات تغليف منتجات التجزئة | تؤثر درجة المادة ومتطلبات درجة الحرارة في التشكيل |
| PVC | متاح بتركيبات صلبة ومرنة | التغليف بالفقاعات، وبعض المكونات الواقية | يجب مراجعة الإضافات، والثبات الحراري، والمتطلبات التنظيمية |
| PE | المتانة، ومقاومة الرطوبة، والمقاومة الكيميائية | البطانات الصناعية، والحاويات، والصواني | قد تؤثر الصلابة الأقل والتمدد الحراري الأعلى في التصميم |
يعتمد الأداء الفعلي للجزء المُشكَّل حراريًا على درجة البوليمر، وسماكة الصفيحة، والإضافات، وظروف التسخين، وتصميم القالب، ونسبة السحب، والتبريد، وعملية التشذيب. ويجب مراجعة أوراق بيانات المواد قبل الإنتاج، واختبار المكونات النهائية للتحقق من استيفائها متطلبات الاستخدام المقصود.
2. بلاستيك ABS للتشكيل الحراري: مقاومة الصدمات والمتانة
يُستخدم ABS، أو أكريلونيتريل بوتادين ستايرين، على نطاق واسع في المكونات المُشكَّلة حراريًا التي تتطلب توازنًا بين الصلابة، والمتانة، والمظهر السطحي، ومرونة التصنيع. وهو متاح بدرجات وألوان وملامس سطحية وسماكات صفائح مختلفة.
الخصائص الرئيسية لـ ABS
يجمع ABS بين الصلابة وخصائص المعالجة الناتجة عن بنيته القائمة على الستايرين، والمتانة المعززة التي يوفرها مكوّنه المطاطي. وتشمل مزاياه الرئيسية:
- مقاومة الصدمات: مناسب للعديد من الهياكل والأغطية والمكونات التي تتعرض للمناولة المعتادة.
- جودة السطح: يمكن أن يوفر تشطيبًا جذابًا للمكونات البلاستيكية الظاهرة.
- قابلية التشكيل: يمكن تشكيله بهيئات متنوعة باستخدام ظروف التسخين والتشكيل المناسبة.
- قابلية التشغيل الميكانيكي: مناسب للعمليات الثانوية مثل التشذيب باستخدام CNC، والثقب، والقطع.
- الجدوى من حيث التكلفة: غالبًا ما يوفر توازنًا عمليًا بين تكلفة المادة والأداء الميكانيكي.
تعتمد مقاومة الصدمات الفعلية على درجة ABS المحددة، ودرجة حرارة التشغيل، وسماكة الجدار بعد التشكيل، وهندسة الجزء. وقد يتطلب ABS القياسي أيضًا حماية من الأشعة فوق البنفسجية عند التعرض المطوّل للبيئة الخارجية.
التطبيقات الشائعة لـ ABS المُشكَّل حراريًا
تُستخدم صفائح ABS عادةً في:
- هياكل المعدات الصناعية وأغطية الآلات.
- الألواح الداخلية للسيارات وقطع الزينة الداخلية.
- أغلفة المعدات الإلكترونية.
- مكونات الأجهزة والأغلفة الواقية.
- الأجزاء المُشكَّلة حراريًا من صفائح سميكة والتي تتطلب سطحًا خارجيًا متينًا.
يُعد ABS مفيدًا بشكل خاص عندما يتطلب المنتج النهائي مظهرًا معتمًا وصلبًا ومقاومة جيدة للصدمات اليومية. أما في التطبيقات التي تنطوي على درجات حرارة مرتفعة، أو مواد كيميائية شديدة التأثير، أو تعرض طويل الأمد لأشعة الشمس، فينبغي للمُصنِّعين تقييم درجات أو مواد بديلة.
اعتبارات التشكيل الحراري لـ ABS
يجب تسخين صفائح ABS بالتساوي لتجنب تفاوت التشكيل، والعيوب السطحية، والترقق الموضعي. وتحدد سماكة الصفيحة، وهندسة القالب، وعمق السحب المطلوب إعدادات التسخين والتشكيل المناسبة.
قد تتطلب بعض درجات صفائح ABS التجفيف أو غيره من إجراءات تهيئة المادة قبل المعالجة. وينبغي الاسترشاد بورقة البيانات الفنية الصادرة عن المُصنِّع لتحديد متطلبات التحضير والمعالجة.
بالنسبة لهياكل المعدات، ينبغي للمصممين أيضًا مراعاة زوايا إخراج الجزء من القالب، ونقاط التثبيت، وسماحات التشذيب، والحد الأدنى المقبول لسماكة الجدار. وتؤثر هذه العوامل في دقة الأبعاد ومتانة المكوّن النهائي.
3. بلاستيك PP للتشكيل الحراري: خفيف الوزن ومقاوم للمواد الكيميائية
البولي بروبيلين (PP) هو لدن حراري خفيف الوزن يُستخدم في التغليف، والحاويات، والمكونات الصناعية، وبعض تطبيقات السيارات. ويوفر مقاومة جيدة للعديد من المواد الكيميائية وأداءً جيدًا في مقاومة الكلل في التطبيقات التي تتضمن الثني المتكرر.
الخصائص الرئيسية لـ PP
يُعد PP بوليمرًا شبه متبلور، ما يعني أن سلوكه أثناء التشكيل والتبريد يختلف عن سلوك أنواع البلاستيك غير المتبلورة مثل ABS. ويجب على المُصنِّعين مراعاة هذا الاختلاف عند اختيار معدات التشكيل الحراري ومعلمات المعالجة.
تشمل خصائصه الرئيسية:
- كثافة منخفضة: تساعد في تقليل وزن المنتج النهائي.
- مقاومة كيميائية: مناسب للتلامس مع العديد من الأحماض والقلويات والمواد الكيميائية الأخرى، بحسب درجة المادة وظروف التعرض.
- مقاومة الكلل: بعض درجات PP مناسبة للأجزاء التي تتعرض للثني المتكرر.
- مقاومة الرطوبة: يمتص PP قدرًا ضئيلًا من الرطوبة مقارنةً بالعديد من اللدائن الهندسية.
- الملاءمة لتغليف الأغذية: يمكن استخدام الدرجات المناسبة في التطبيقات الملامسة للأغذية عند استيفاء المتطلبات التنظيمية.
لا يتمتع PP بالملاءمة نفسها لجميع التطبيقات. إذ تختلف صلابته، وأداؤه في مقاومة الصدمات عند درجات الحرارة المنخفضة، وسلوكه الحراري، ومقاومته للأكسدة باختلاف الدرجة والتركيبة.
التطبيقات الشائعة لـ PP المُشكَّل حراريًا
يُستخدم PP في:
- حاويات الأغذية وصواني التغليف.
- الصواني الصناعية القابلة لإعادة الاستخدام ومكونات التخزين.
- التغليف الواقي للمنتجات المُصنَّعة.
- بعض مكونات التغليف الطبية والمخبرية.
- المكونات الداخلية والتقنية للسيارات.
بالنسبة لتغليف الأغذية، يجب أن تستوفي الصفيحة المختارة المواصفات المطلوبة لملامسة الأغذية، وأن تؤدي وظيفتها في ظروف التعبئة والتخزين والإغلاق والتوزيع المقصودة.
تحديات التشكيل الحراري لمادة PP
قد يكون التشكيل الحراري لمادة PP أكثر صعوبة من بعض المواد غير المتبلورة، لأن بنيتها شبه المتبلورة تؤثر في سلوك تليّنها وانكماشها وثبات أبعادها.
ينبغي للمصنّعين إيلاء اهتمام خاص لما يلي:
- تجانس درجة حرارة الصفيحة قبل التشكيل.
- ترهّل الصفيحة أثناء التسخين.
- معدل التبريد ودرجة حرارة القالب.
- الانكماش والالتواء بعد إخراج القطعة من القالب.
- سماكة الجدران في مناطق السحب العميق.
قد يكون التشكيل بالضغط أو استخدام وسائل المساعدة الميكانيكية مفيدًا لبعض الأجزاء المصنوعة من PP، عندما يسمح الشكل الهندسي والمعدات باستخدام هذه الطرق. وتساعد تجارب التشغيل على تحديد إعدادات تحقق نتائج قابلة للتكرار.
4. بلاستيك PET للتشكيل الحراري: الشفافية وأداء التغليف
يشير الاختصار PET إلى البولي إيثيلين تيريفثالات. ويُستخدم على نطاق واسع في التغليف لما يمكن أن يوفره من شفافية وصلابة ومظهر جذاب للمنتج. وتتوفر صفائح PET بتركيبات مختلفة مصممة لتلبية متطلبات محددة للتشكيل وإعادة التدوير ودرجات الحرارة.
الخصائص الرئيسية لمادة PET
غالبًا ما تُختار مادة PET عندما يتطلب المنتج مظهرًا شفافًا وبنية صلبة نسبيًا. وتشمل مزاياها، بحسب الدرجة، ما يلي:
- شفافية بصرية جيدة.
- صلابة مناسبة للتغليف خفيف الوزن.
- ثبات جيد للأبعاد عند معالجتها بصورة صحيحة.
- الملاءمة لمجموعة واسعة من أشكال تغليف منتجات التجزئة والأغذية.
- توفر خيارات ذات محتوى معاد تدويره للتطبيقات المناسبة.
لا ينبغي التعامل مع PET باعتبارها مادة واحدة موحّدة الخصائص. فصفائح APET وCPET وPETG وصفائح PET المعاد تدويره تختلف في خصائصها ومتطلبات معالجتها. فعلى سبيل المثال، PETG هو بوليستر مشترك معدّل بالغليكول، وليس مطابقًا ببساطة لمادة PET القياسية.
APET وCPET وPETG وPET المعاد تدويره
| المادة | الخصائص الرئيسية | التطبيقات الشائعة |
|---|---|---|
| APET | PET غير متبلور يتميز بشفافية وصلابة جيدتين | صوانٍ شفافة، وأغطية، وعبوات مفصلية |
| CPET | PET متبلور مصمم لتطبيقات محددة تتطلب درجات حرارة أعلى | صواني أغذية صالحة للاستخدام في الفرن وعبوات مقاومة للحرارة |
| PETG | بوليستر مشترك معدّل يتميز بشفافية وقابلية تشكيل جيدتين | عبوات عرض، وأغطية شفافة، وصوانٍ طبية محددة |
| rPET | PET ذو محتوى معاد تدويره، تعتمد خصائصه على المصدر والتركيبة | صواني تغليف وعبوات محددة للمنتجات الاستهلاكية |
هذه المواد ليست قابلة للاستبدال بعضها ببعض. فعلى سبيل المثال، لا ينبغي افتراض أن صينية APET قياسية تتحمل درجات حرارة الفرن لمجرد استخدام CPET في بعض تطبيقات التغليف الصالح للاستخدام في الفرن.
قد تختلف الصفائح ذات المحتوى المعاد تدويره أيضًا في اللون والشفافية والخصائص الميكانيكية وسلوك المعالجة. وينبغي للمصنّعين التحقق من استيفاء الدرجة المختارة لمتطلبات المنتج النهائي.
التطبيقات الشائعة لمادة PET المشكّلة حراريًا
تُستخدم صفائح PET كثيرًا فيما يلي:
تغليف الأغذية: صواني المخبوزات الشفافة، وعبوات الفواكه والخضروات، وصواني الحلويات، والأغطية، وغيرها من العبوات التي تستفيد من إمكانية رؤية المنتج.
تغليف منتجات التجزئة: العبوات المفصلية، وعبوات البليستر، والحشوات الواقية التي تثبّت المنتجات بإحكام مع إتاحة رؤيتها للعملاء.
التغليف الصناعي: صوانٍ لتنظيم المكوّنات أثناء النقل والتخزين والتجميع.
تغليف المنتجات الطبية والصيدلانية: صوانٍ وحشوات محددة، تخضع لمتطلبات توافق المواد والتحقق من صلاحية التغليف والمتطلبات التنظيمية المعمول بها.
اعتبارات التشكيل الحراري لمادة PET
يتطلب تشكيل PET تحكمًا مناسبًا في درجة الحرارة وتحضيرًا ملائمًا للمادة. وقد يلزم ضبط الرطوبة لبعض درجات PET، خاصةً عندما يحدد مورّد الصفائح متطلبات للتجفيف.
قد يؤدي التسخين المفرط أو التوزيع غير المتجانس لدرجة الحرارة أو ظروف التشكيل غير المناسبة إلى تعكّر أو تشوّه أو تفاوت في سماكة الجدران أو عيوب أخرى. وينبغي للمصنّعين تحديد معلمات التشغيل لتركيبة PET المستخدمة تحديدًا، بدلًا من الاعتماد على إعدادات مستخدمة لنوع آخر من البلاستيك.
في تغليف الأغذية، تُعد شفافية المادة مجرد اعتبار واحد. ويجب أيضًا تقييم قابلية الإغلاق، والصلابة، والأداء عند السقوط، والامتثال لمتطلبات ملامسة الأغذية، والتوافق مع أنظمة التعبئة والتوزيع.
5. بلاستيك PVC للتشكيل الحراري: تعدد الاستخدامات وتطبيقات التغليف
تتوفر مادة PVC، أو البولي فينيل كلوريد، بتركيبات صلبة ومرنة. ويمكن تعديل خصائصها باستخدام الإضافات وخيارات التركيب الأخرى، مما يتيح لها تلبية متطلبات مختلفة في التغليف والصناعة.
الخصائص الرئيسية لمادة PVC
بحسب الدرجة، يمكن أن توفر مادة PVC ما يلي:
- قابلية تشكيل جيدة لتطبيقات تغليف محددة.
- الشفافية في التركيبات الصلبة المناسبة.
- مقاومة كيميائية مناسبة.
- مستويات متنوعة من الصلابة والمرونة.
- تكلفة تنافسية للمادة في بعض المنتجات.
يختلف أداء PVC اختلافًا كبيرًا بين PVC الصلب وPVC الملدّن. وتؤثر الملدّنات والإضافات الأخرى في المرونة والسلوك الحراري والتوافق الكيميائي والملاءمة للمتطلبات التنظيمية.
التطبيقات الشائعة لمادة PVC المشكّلة حراريًا
يمكن استخدام صفائح PVC فيما يلي:
- عبوات البليستر.
- تطبيقات محددة لتغليف منتجات التجزئة والتغليف الواقي.
- الأغطية الصلبة والألواح المشكّلة.
- المكوّنات الصناعية المتخصصة.
- بعض تطبيقات التغليف الطبي التي ثبت استيفاؤها للمتطلبات.
تعتمد ملاءمة PVC للاستخدام الغذائي أو الطبي أو الصيدلاني على التركيبة المحددة، وطبيعة الملامسة المقصودة، واللوائح ذات الصلة، ومواصفات العميل.
اعتبارات التشكيل الحراري لمادة PVC
تتطلب مادة PVC تحكمًا دقيقًا في ظروف التسخين، لأن درجات الحرارة المفرطة أو ظروف المعالجة غير المناسبة قد تتسبب في تحلل المادة وانبعاث نواتج تحلل خطرة. لذا يلزم توفير تهوية مناسبة، وضوابط لدرجات الحرارة، واتباع ممارسات المعالجة الموصى بها من الشركة المصنّعة.
تتطلب مادة PVC أيضًا تقييمًا خاصًا بكل منتج لقابليتها لإعادة التدوير، وكيفية التعامل معها عند نهاية عمرها الافتراضي، ومحتواها من الإضافات، والقيود التي يفرضها العملاء أو السوق.
في المشاريع التي تتطلب الشفافية، قد تكون PET بديلًا مناسبًا. أما التطبيقات التي تتطلب مقاومة الصدمات أو الثني المتكرر، فقد يكون من المفيد تقييم ABS أو PP. وينبغي أن يستند القرار إلى متطلبات الأداء الفعلية، لا إلى تكلفة المادة وحدها.
6. بلاستيك PE للتشكيل الحراري: المتانة ومقاومة الرطوبة
تُعد مادة PE، أو البولي إيثيلين، عائلة من اللدائن الحرارية تشمل البولي إيثيلين منخفض الكثافة (LDPE)، والبولي إيثيلين عالي الكثافة (HDPE)، ودرجات أخرى. وتُستخدم عادةً عندما تكون المتانة ومقاومة الرطوبة والتوافق الكيميائي أهم من الشفافية البصرية أو السطح شديد اللمعان.
الخصائص الرئيسية لمادة PE
يوفر البولي إيثيلين عدة خصائص مفيدة:
- مقاومة جيدة للرطوبة.
- مقاومة للعديد من المواد الكيميائية.
- متانة في الدرجات المناسبة.
- انخفاض امتصاص الماء.
- أداء جيد في العديد من البيئات الصناعية وبيئات مناولة المواد.
تختلف درجات PE في الصلابة والكثافة وسلوكها عند التعرض للصدمات وخصائص التشكيل. ويوفر HDPE عمومًا صلابة أعلى من LDPE، بينما يتميز LDPE بمرونة أكبر.
التطبيقات الشائعة للبولي إيثيلين (PE) المشكَّل حراريًا
تُستخدم صفائح PE في تطبيقات مثل:
- البطانات الصناعية والصواني الواقية.
- مكونات مناولة المواد.
- منتجات التخزين والنقل.
- أنواع محددة من الحاويات والأغطية الواقية.
- الأجزاء الصناعية المعرَّضة للرطوبة أو المواد الكيميائية.
قد يكون HDPE مناسبًا للتطبيقات التي تتطلب مكوّنًا أكثر متانة وصلابة، بينما يمكن النظر في استخدام LDPE للمنتجات التي تستفيد من المرونة. وتحدد الدرجة المحددة للصفائح وسماكتها ما إذا كانت المادة تفي بمتطلبات تحمّل الأحمال ومقاومة الصدمات.
اعتبارات التشكيل الحراري لـ PE
البولي إيثيلين مادة شبه متبلورة، وقد تنكمش بدرجة كبيرة أثناء التبريد. كما أن صلابته المنخفضة نسبيًا مقارنةً ببعض اللدائن الحرارية الأخرى قد تؤثر في تصميم الجزء.
لضمان جودة متسقة، ينبغي للمصنّعين مراعاة درجة حرارة الصفيحة وترهّل المادة ودرجة حرارة القالب ووقت التبريد وتعويض الأبعاد. وقد تتطلب التصاميم ذات السحب العميق تعديلات هندسية للحد من التمدد غير المتساوي.
يمكن أن يكون PE خيارًا جيدًا للمنتجات الصناعية التي تحتاج إلى مقاومة المواد الكيميائية والمتانة، لكنه عمومًا أقل ملاءمة من PET الشفاف للتطبيقات التي تتطلب الشفافية وتشطيبًا بصريًا عالي الجودة.
7. كيفية اختيار البلاستيك المناسب للتشكيل الحراري
يتطلب اختيار البلاستيك أكثر من مجرد مقارنة أسعار المواد. إذ يحتاج المصنّعون إلى مراعاة سلوك المواد الخام أثناء التشكيل، وما إذا كان المكوّن النهائي سيفي بمتطلبات أدائه طوال عمره التشغيلي.
الخواص الميكانيكية ومقاومة الصدمات
تعبّر مقاومة الصدمات عن قدرة المادة على تحمّل الأحمال المفاجئة دون أن تنكسر. وهي مهمة على نحو خاص لهياكل المعدات والأغطية الواقية وصواني النقل والأجزاء التي تتعرض للمناولة المتكررة.
غالبًا ما يكون ABS خيارًا عمليًا للهياكل الصلبة، بينما توفر درجات محددة من PE وPP المتانة اللازمة للتطبيقات الصناعية وتطبيقات التعبئة والتغليف. ويُختار PET عادةً للتعبئة والتغليف الصلب، لكن سلوكه عند التعرض للصدمات يعتمد على درجته ودرجة الحرارة وهندسة الجزء.
لا تعتمد مقاومة الصدمات النهائية للأجزاء المشكَّلة حراريًا على ورقة البيانات الفنية للصفيحة الأصلية وحدها. فالتسخين والتمدد يغيّران سماكة الجدار موضعيًا، وقد تتحول المناطق الرقيقة إلى نقاط ضعف. لذلك، يكون اختبار أجزاء مشكَّلة تمثيلية أكثر فائدة من الاعتماد حصرًا على مواصفات المواد الخام.
مقاومة الحرارة والمواد الكيميائية
يمكن لبيئة التشغيل أن تضيّق نطاق الاختيار بدرجة كبيرة.
غالبًا ما يكون PP وPE مناسبين للتطبيقات التي تنطوي على التعرض للرطوبة والعديد من المواد الكيميائية. وقد يكون ABS مفضّلًا للهياكل الصلبة، بحسب درجة الحرارة والتعرض للمواد الكيميائية. ويمكن لدرجات PET وPVC أن تخدم تطبيقات تعبئة وتغليف محددة، لكن أداءها يعتمد على التركيبة وظروف التشغيل.
ينبغي للمصنّعين تحديد درجة حرارة التشغيل المتوقعة ومواد التنظيف وتركيزات المواد الكيميائية والتعرض للعوامل الخارجية ومدة التلامس قبل اختيار المادة.
الشفافية والمظهر
بالنسبة للمنتجات التي تحتاج إلى عبوات شفافة أو إتاحة رؤية المحتويات، يُعد PET والدرجات المناسبة من PETG من الخيارات الشائعة. كما يمكن أن يوفر PVC الصلب الشفافية عند استخدام تركيبات مناسبة.
يُعد ABS أكثر ملاءمة للعديد من الهياكل المعتمة والألواح الزخرفية، بينما يُستخدم PP وPE عادةً عندما يكون الأداء الوظيفي أهم من الصفاء البصري.
ينبغي تحديد تشطيب السطح واللمعان والملمس واتساق اللون ومقاومة الخدوش في مرحلة مبكرة، ولا سيما للمنتجات ذات الأسطح الخارجية الظاهرة.
سماكة الجدار وهندسة المنتج
تعتمد السماكة المطلوبة للصفيحة البلاستيكية على حجم الجزء وعمقه وظروف التحميل وعمره التشغيلي المتوقع.
يمكن أن تؤدي زيادة سماكة الصفيحة إلى تحسين الصلابة وتوفير مزيد من المادة للتشكيل، لكنها تزيد أيضًا من استهلاك المواد وقد تطيل وقت التسخين والتبريد. وقد تجعل السماكة المفرطة الإنتاج أقل جدوى اقتصادية دون تحقيق تحسن ملموس في الأداء.
ينبغي للمصممين تحديد السماكة الاسمية للصفيحة والحد الأدنى لسماكة الجدار بعد التشكيل وتفاوتات الأبعاد والتشوّه المسموح به. كما ينبغي مراجعة التجاويف العميقة والزوايا الحادة والأشكال المعقدة لتقييم تأثيرها في توزيع المادة.
متطلبات ملامسة الأغذية والمتطلبات التنظيمية
في تعبئة الأغذية وتغليفها، لا يعني اختيار بوليمر شائع الاستخدام في التطبيقات الغذائية تحقق الامتثال تلقائيًا. إذ يجب أن تستوفي درجة الراتنج المحددة والإضافات والمحتوى المعاد تدويره وظروف المعالجة وظروف ملامسة الأغذية المقصودة اللوائح المعمول بها.
قد تتطلب المنتجات الطبية والصيدلانية اختبارات إضافية أو إمكانية التتبع أو ضوابط التصنيع النظيف أو أداءً للتغليف تم التحقق من صلاحيته. وينبغي تحديد هذه المتطلبات قبل اعتماد المادة.
8. التشكيل بالتفريغ مقابل التشكيل بالضغط: أي أنواع البلاستيك أكثر ملاءمة؟
يُعد التشكيل بالتفريغ والتشكيل بالضغط طريقتين شائعتي الاستخدام في التشكيل الحراري. وتقوم كلتاهما على تسخين صفيحة من اللدائن الحرارية وتشكيلها باستخدام قالب، لكنهما تختلفان في كيفية تطبيق الضغط.
التشكيل بالتفريغ
يستخدم التشكيل بالتفريغ فرق الضغط الناتج عن التفريغ لسحب صفيحة مسخّنة إلى سطح القالب. وهو مناسب لمجموعة واسعة من الأجزاء ذات الأشكال الهندسية البسيطة نسبيًا.
تشمل التطبيقات الشائعة:
- أغطية المعدات وهياكلها المصنوعة من ABS.
- صواني التعبئة والتغليف والعبوات المفصلية المصنوعة من PET.
- عبوات التغليف الفقاعية المصنوعة من PVC.
- المكونات الصناعية المصنوعة من HDPE وPP، عندما تكون المعدات والعملية مناسبَتين.
يمكن أن يتيح التشكيل بالتفريغ استخدام قوالب اقتصادية للعديد من التطبيقات. ومع ذلك، قد تتطلب التفاصيل السطحية الدقيقة والأشكال الهندسية الصعبة خصائص تصميمية إضافية أو تعديلات على القالب أو طريقة تشكيل بديلة.
التشكيل بالضغط
يستخدم التشكيل بالضغط التفريغ إلى جانب ضغط هواء موجب لدفع الصفيحة المسخّنة بإحكام أكبر إلى سطح القالب. ويمكن أن يحسّن ذلك استنساخ التفاصيل ووضوح معالم السطح في الأجزاء المناسبة.
قد يكون التشكيل بالضغط مفيدًا لهياكل ABS ومكونات محددة من PP ولدائن حرارية أخرى عندما تتوافق هندسة الجزء المطلوبة ودرجة المادة مع العملية.
قد تؤدي متطلبات الضغط الإضافي والمعدات إلى زيادة تعقيد التصنيع. وتعتمد جدوى التشكيل بالضغط على التشطيب المطلوب ومتطلبات الأبعاد وهندسة الجزء والجدوى الاقتصادية للإنتاج.
مقارنة بين العمليتين
| العامل | التشكيل بالتفريغ | التشكيل بالضغط |
|---|---|---|
| طريقة التشكيل | يسحب التفريغ الصفيحة إلى سطح القالب | يُشكِّل التفريغ وضغط الهواء الموجب الصفيحة |
| التفاصيل السطحية | مناسب للعديد من الأشكال ذات الاستخدامات العامة | يمكنه استنساخ تفاصيل أدق في التصاميم المناسبة |
| القوالب | غالبًا ما تكون اقتصادية للتطبيقات الأبسط | قد يتطلب قوالب ومعدات مصممة للتشكيل بالضغط |
| توافق المواد | يعتمد على درجة المادة وظروف التشكيل | يعتمد على درجة المادة وظروف التشكيل ومتطلبات الضغط |
| التطبيقات النموذجية | الصواني والأغطية والهياكل وعبوات التغليف | الهياكل ذات التفاصيل الدقيقة والألواح التجميلية وأجزاء تقنية محددة |
| الفعالية من حيث التكلفة | غالبًا ما يكون خيارًا جذابًا للأجزاء الأبسط | قد يبرر التكاليف الإضافية عندما يكون وضوح معالم السطح مهمًا |
لا تتفوق أي من الطريقتين بطبيعتها عند التعامل مع جميع أنواع البلاستيك. وينبغي أن يستند الاختيار إلى درجة المادة وسماكة الصفيحة وعمق السحب وتصميم القالب وحجم الإنتاج المطلوب.
9. التشكيل الحراري مقابل القولبة بالحقن: أي عمليتَي التصنيع أفضل؟
تُعد القولبة بالحقن طريقة شائعة أخرى لتصنيع الأجزاء البلاستيكية، لكنها تعتمد نهجًا إنتاجيًا مختلفًا. ويؤثر الاختيار بين التشكيل الحراري والقولبة بالحقن في الاستثمار في القوالب ومرونة التصميم وكفاءة استخدام المواد وزمن الدورة وتكلفة المنتج النهائي.
| العامل | التشكيل الحراري | القولبة بالحقن |
|---|---|---|
| المادة الأولية | صفيحة أو غشاء من اللدائن الحرارية | راتنج بلاستيكي، عادةً على شكل حبيبات |
| عملية التصنيع | التسخين والتشكيل والتبريد وتشذيب الحواف | الصهر والحقن والكبس والتبريد والإخراج من القالب |
| الاستثمار في القوالب | غالبًا ما يكون أقل للأجزاء الكبيرة أو الأبسط ذات التصميم الملائم | غالبًا ما يكون أعلى للقوالب المعقدة |
| هندسة الجزء | مناسب جدًا للهياكل الخارجية والصواني والأغطية والأسطح الكبيرة | مناسب جدًا للأجزاء المعقدة والخصائص المدمجة |
| توزيع المادة | تتمدد الصفيحة أثناء التشكيل | يملأ الراتنج المنصهر تجويف القالب |
| العمليات الثانوية | عادةً ما يلزم تشذيب الحواف | قد تلزم إزالة بوابة الحقن أو إجراء عمليات تشطيب أخرى |
| أحجام الإنتاج | من منخفضة إلى مرتفعة، حسب المعدات والتصميم | غالبًا ما يكون خيارًا مجديًا للإنتاج بكميات كبيرة |
| الفعالية من حيث التكلفة | يعتمد على القوالب واستخدام المواد والتشطيب | يعتمد على استهلاك تكلفة القوالب وزمن الدورة وتعقيد الجزء |
متى يكون التشكيل الحراري أكثر فعالية من حيث التكلفة؟
قد يكون التشكيل الحراري أكثر اقتصادية للأجزاء البلاستيكية الكبيرة والأشكال الهندسية البسيطة نسبيًا والتصاميم المخصصة ودفعات الإنتاج التي لا تبرر تكلفة قوالب الحقن الباهظة.
وهو مفيد أيضًا عندما تحتاج الشركة المصنّعة إلى تغيير تصميم المنتج دون إجراء تعديلات واسعة على القوالب المعقدة.
متى يكون القولبة بالحقن خيارًا أفضل؟
غالبًا ما تكون القولبة بالحقن خيارًا قويًا لإنتاج الأجزاء بكميات كبيرة عندما تتطلب تفاصيل دقيقة أو أضلاع تقوية مدمجة أو وصلات تعشيق أو بروزات تثبيت أو خصائص ثلاثية الأبعاد ذات قابلية عالية للتكرار.
على الرغم من أن الاستثمار الأولي في القوالب قد يكون كبيرًا، فقد تصبح تكلفة الجزء الواحد مجدية عندما تكون كميات الإنتاج كبيرة بما يكفي.
ينبغي أن تشمل المقارنة العادلة القوالب والمواد الخام ووقت تشغيل الآلات والعمالة والهالك والتشطيب وفحص الجودة والتغليف وحجم الإنتاج المتوقع. فعرض السعر الأقل للقوالب لا يعني بالضرورة أقل تكلفة تصنيع إجمالية.
10. كيف تؤثر معدات التشكيل الحراري في اختيار المواد
تختلف استجابة المواد البلاستيكية للتسخين والتمدد والتبريد. لذلك، يجب أن تكون معدات التشكيل الحراري متوافقة مع المادة المختارة ومعدل الإنتاج المطلوب.
التسخين والتحكم في درجة الحرارة
يجب أن يحقق نظام التسخين توزيعًا حراريًا مناسبًا على كامل الصفيحة. وقد يؤدي التسخين غير المتجانس إلى تشكيل غير مكتمل أو ترقق مفرط أو عيوب سطحية أو التواء.
تختلف نطاقات ظروف المعالجة لكل من ABS وPET وPP وPVC وPE. وغالبًا ما تتطلب المواد شبه المتبلورة، مثل PP وPE، اهتمامًا خاصًا بتوزيع درجة الحرارة والترهل والانكماش والتبريد.
ينبغي تحديد درجات حرارة المعالجة استنادًا إلى توصيات الشركة المصنّعة للصفيحة المحددة والتحقق منها من خلال تجارب الإنتاج، بدلًا من اعتماد نطاقات درجات الحرارة العامة للبوليمرات.
محطات التشكيل وتصميم القوالب
يجب أن تتناسب محطة التشكيل مع حجم الصفيحة وهندسة القالب وعمق السحب وطريقة التشكيل.
قد يكون التشكيل بالتفريغ كافيًا للعديد من الصواني والأغطية. ويمكن النظر في التشكيل بالضغط عند الحاجة إلى تفاصيل سطحية أدق. وقد يكون استخدام مكبس مساعد أو قوالب متطابقة أو وسائل مساعدة أخرى للتشكيل مناسبًا للأشكال الهندسية الصعبة.
ينبغي أن توفر المعدات أيضًا دعمًا كافيًا للقالب وقدرة تبريد مناسبة للحفاظ على أبعاد الجزء المطلوبة.
تشذيب الحواف والأتمتة
بعد التشكيل، يُشذَّب المكوّن للوصول إلى أبعاده النهائية. وحسب المنتج، يمكن إجراء التشذيب باستخدام آلات التفريز الموجّهة بنظام CNC أو قوالب القطع أو مكابس التخريم أو محطات القطع المدمجة.
يمكن أن تؤدي أتمتة تغذية المواد ومناولة الأجزاء وتشذيب الحواف والتكديس إلى زيادة الإنتاجية وتقليل متطلبات العمالة. ويعتمد مستوى الأتمتة الأنسب على الطلب السنوي وتعقيد الجزء ودورة الإنتاج المطلوبة.
ضمان ثبات جودة الإنتاج
تتطلب عملية التصنيع القابلة للتكرار التحكم في جودة المواد والتسخين وضغط التشكيل والتبريد وتشذيب الحواف.
ينبغي للمصنّعين وضع إعدادات موثّقة للعملية وفحص عينات من دفعات الإنتاج ومراقبة العيوب المتكررة. وعندما تكون تفاوتات الأبعاد المسموح بها صارمة، يمكن أن تساعد فحوص الأبعاد وقياسات سماكة الجدران بعد التشكيل في تحديد المشكلات قبل أن تؤثر في كميات كبيرة من الأجزاء.
11. الفعالية من حيث التكلفة ومدد التوريد وتخطيط الإنتاج
يؤثر اختيار المواد في كل من الميزانية الأولية للمشروع وتكاليف الإنتاج المستمرة. وقد لا تكون المادة ذات سعر الشراء المنخفض هي الأكثر اقتصادية إذا تسببت في هالك مفرط أو تطلبت أزمنة دورات أطول أو لم تستوفِ متطلبات الأداء.
مقارنة إجمالي تكاليف التصنيع
ينبغي أن يشمل التقييم العملي للتكلفة ما يلي:
- سعر المواد الخام وسماكة الصفيحة.
- كفاءة استخدام المواد واسترجاع الهالك.
- تصميم القوالب وتصنيعها.
- إعداد معدات التشكيل الحراري وزمن الدورة.
- العمالة والأتمتة.
- تشذيب الحواف والتشطيب.
- الفحص والاختبار والأجزاء المرفوضة.
- التغليف والنقل واستمرارية توافر الإمدادات.
على سبيل المثال، قد تكون صينية شفافة مصنوعة من PET اقتصادية لأنها تستهلك كمية قليلة نسبيًا من المواد ويمكن تصنيعها على خط عالي السرعة. وقد يكون ABS أو HDPE أنسب لغلاف صناعي إذا كانت المتانة المطلوبة وهندسة الجزء تبرران استخدام صفيحة أكثر سماكة.
كيف يؤثر اختيار المواد في مدد التوريد
لا تعتمد مدد التوريد على دورة التشكيل وحدها، بل تشمل أيضًا شراء المواد وتصنيع القوالب وتوافر الآلات والاختبار وجدولة الإنتاج.
قد تكون الدرجات الشائعة متاحة بسهولة لدى مورّدي الصفائح، بينما قد تتطلب الألوان الخاصة أو البوليمرات المعدّلة أو التركيبات المحتوية على مواد معاد تدويرها أو المواد المخصصة لتطبيقات معينة وقتًا إضافيًا لتأمينها.
يمكن أن تؤدي تغييرات التصميم التي تُجرى بعد تصنيع القوالب أيضًا إلى إطالة الجداول الزمنية للتسليم. ويساعد توفير رسومات كاملة وكميات مستهدفة ومتطلبات المواد ومواصفات الجودة في مرحلة عرض السعر المصنّعين على تخطيط المشروع بدقة أكبر.
تقليل الهدر وتحسين كفاءة الإنتاج
يمكن للمصنّعين تحسين الفعالية من حيث التكلفة باختيار سماكة أولية مناسبة للصفيحة وتحسين توزيع الأجزاء وتقليل السحب العميق غير الضروري وتصميم مكوّنات يسهل تشذيب حوافها.
تساعد ظروف التسخين والتبريد المستقرة في تقليل العيوب، بينما يمكن أن يسهم التعشيق المناسب للأجزاء وإدارة الهالك في تحسين كفاءة استخدام المواد. وقد تكون المواد المعاد تدويرها خيارًا عندما تستوفي درجتها المتطلبات الميكانيكية والمظهرية والتنظيمية للمنتج النهائي.
لا يقتصر الهدف على تقليل استخدام المواد أو زمن الدورة، بل يتمثل في تصنيع أجزاء مطابقة للمتطلبات بصورة متسقة وبتكلفة إجمالية تنافسية.
12. الأسئلة الشائعة حول المواد البلاستيكية المستخدمة في التشكيل الحراري
ما المواد البلاستيكية التي يمكن استخدامها في التشكيل الحراري؟
تشمل المواد البلاستيكية الشائعة للتشكيل الحراري ABS وPP وPET وPVC وPE وHIPS وPETG والبولي كربونات والأكريليك. وتعتمد المادة المناسبة على الأداء الميكانيكي المطلوب والشفافية والمقاومة الكيميائية ودرجة حرارة التشغيل وهندسة الجزء وحجم الإنتاج.
ما أفضل مادة بلاستيكية للتشكيل الحراري؟
لا توجد مادة بلاستيكية واحدة هي الأفضل لجميع التطبيقات. غالبًا ما يكون ABS مناسبًا لأغلفة المعدات المتينة، وPP للمكوّنات خفيفة الوزن والمقاومة للمواد الكيميائية، وPET للتغليف الشفاف، وPVC لتطبيقات تغليف محددة، وPE للمنتجات الصناعية المتينة والمقاومة للرطوبة.
هل ABS مناسب للتشكيل بالتفريغ؟
نعم. يُستخدم ABS على نطاق واسع في التشكيل بالتفريغ لما يوفره من قابلية جيدة للتشكيل ومقاومة للصدمات وجودة في التشطيب السطحي. ويُختار عادةً لأغطية المعدات وألواح السيارات والأغلفة البلاستيكية.
هل يمكن تشكيل البولي بروبيلين حراريًا؟
نعم. يمكن تشكيل PP حراريًا لإنتاج صواني التغليف والحاويات والمكوّنات الصناعية. ونظرًا إلى أنه مادة شبه متبلورة، يحتاج المصنّعون إلى التحكم بعناية في درجة حرارة الصفيحة والترهل والانكماش والتبريد.
ما الفرق بين PET وPETG في التشكيل الحراري؟
PET هو بولي إيثيلين تيرفثالات، بينما PETG هو بوليستر مشترك معدّل بالغليكول. ويمكن أن يوفر كلاهما الشفافية، إلا أنهما يختلفان في سلوك التشكيل والخصائص الميكانيكية. ويُختار PETG عادةً لقابليته الجيدة للتشكيل وصفائه، بينما يُستخدم PET وAPET على نطاق واسع في التغليف. ويعتمد الاختيار الصحيح على التطبيق ودرجة الصفيحة المحددة.
هل PET مناسب لتغليف الأغذية؟
نعم. تُستخدم الدرجات المناسبة من PET على نطاق واسع لصواني الأغذية والأغطية والحاويات الشفافة. ويجب أن تستوفي الدرجة المحددة وعملية التصنيع المتطلبات المعمول بها لملامسة الأغذية، كما يجب أن تتحمل العبوة ظروف التعبئة والتخزين والتوزيع المخصصة لها.
هل ما زال PVC يُستخدم في التشكيل الحراري؟
نعم. لا يزال PVC خيارًا لعبوات الفقاعات البلاستيكية ومنتجات صناعية محددة. وتعتمد ملاءمته على التركيبة وظروف المعالجة والتوافق الكيميائي والمتطلبات التنظيمية. وينبغي للمصنّعين أيضًا مراعاة التهوية ومناولة المواد ومتطلبات نهاية العمر الافتراضي.
ما الفرق بين HDPE وLDPE في التشكيل الحراري؟
يوفر HDPE عمومًا صلابة أعلى، بينما يتميز LDPE بمرونة أكبر. وقد يكون HDPE مناسبًا للصواني الصناعية الصلبة والبطانات والمكوّنات الواقية. ويمكن النظر في LDPE عندما تكون المرونة مطلوبة. ويتطلب كلاهما إعدادات معالجة تناسب درجته وهندسة الجزء.
ما المادة البلاستيكية المستخدمة في التشكيل الحراري التي تتمتع بأعلى مقاومة للصدمات؟
تختلف مقاومة الصدمات باختلاف الدرجة ودرجة الحرارة والسماكة وطريقة الاختبار، لذا فإن وضع ترتيب موحد لجميع المواد أمر مضلل. يُستخدم ABS عادةً للأغلفة المقاومة للصدمات، بينما توفر درجات محددة من PC أداءً مرتفعًا جدًا في مقاومة الصدمات. وقد تكون درجات PE المتينة ودرجات PP المعدّلة مناسبة أيضًا لتطبيقات معينة. ويُعد اختبار المكوّن الفعلي بعد التشكيل الطريقة الأكثر موثوقية لمقارنة الأداء.
هل التشكيل الحراري أقل تكلفة من القولبة بالحقن؟
غالبًا ما يوفر التشكيل الحراري تكاليف أولية أقل للقوالب عند إنتاج قطع كبيرة أو بسيطة نسبيًا ومناسبة لهذه العملية. ويمكن أن توفر القولبة بالحقن تكلفة أقل للوحدة عند إنتاج قطع بكميات كبيرة تتضمن خصائص مدمجة معقدة. وتعتمد التكلفة الإجمالية على القوالب، واستهلاك المواد، وحجم الإنتاج، وزمن الدورة، والفاقد، وعمليات التشطيب.
هل يمكن استخدام البلاستيك المعاد تدويره في التشكيل الحراري؟
نعم. يمكن تشكيل PET المحتوي على مواد معاد تدويرها وغيره من اللدائن الحرارية المعاد تدويرها المناسبة بالتشكيل الحراري، عندما تستوفي درجة المادة المختارة متطلبات أداء المنتج والمتطلبات التنظيمية. وينبغي للمصنّعين التحقق من ثبات خصائص المادة، ومظهرها، وسلوكها أثناء المعالجة، وأي قيود مرتبطة بالتطبيق المقصود.
كيف يمكن للمصنّعين ضمان تجانس القطع المشكلة حراريًا؟
يعتمد التجانس على ضبط مواصفات المواد، والتسخين المتجانس، وظروف التشكيل المناسبة، والتبريد المستقر، والتشذيب الدقيق، والفحص الدوري. وتساعد مراقبة سماكة الجدران والأبعاد الحرجة على اكتشاف مشكلات مثل الترقق المفرط، والانكماش، والالتواء.
كيف أختار اللوح البلاستيكي المناسب لمنتجي؟
ابدأ بتحديد وظيفة المنتج، وبيئة تشغيله، ومتطلبات مقاومة الصدمات، والمظهر المطلوب، وسماكة الجدران، وحجم الإنتاج السنوي، والميزانية المستهدفة. وقارن أوراق البيانات الفنية لدرجات المواد المناسبة، ثم أجرِ تجارب تشكيل واختبارات أداء قبل اعتماد المادة النهائية.
ما المعلومات اللازمة للحصول على عرض سعر للتشكيل الحراري؟
قدّم رسم المنتج أو ملف CAD ثلاثي الأبعاد، والمادة المفضلة، وسماكة اللوح، وأبعاد القطعة، والكمية السنوية المتوقعة، والتشطيب السطحي، واللون، والتفاوتات المسموح بها، ومتطلبات الأداء ذات الصلة. وأدرج متطلبات ملامسة الأغذية، أو الاستخدامات الطبية، أو مقاومة المواد الكيميائية، أو درجات الحرارة، حيثما ينطبق ذلك. وتساعد هذه المعلومات المصنّع على تقييم القوالب، والمعدات، والجدوى من حيث التكلفة، ومهل التسليم.
الخلاصة: اختيار البلاستيك المناسب للتشكيل الحراري
يوفر كل من ABS وPP وPET وPVC وPE توازنًا مختلفًا بين قابلية التشكيل، والأداء الميكانيكي، والمظهر، وتكلفة التصنيع.
يُعد ABS خيارًا شائعًا للأغلفة والألواح المتينة. ويناسب PP العديد من المكونات خفيفة الوزن والمقاومة للمواد الكيميائية. ويُستخدم PET على نطاق واسع في العبوات والصواني الشفافة. ويُستخدم PVC في تطبيقات محددة للتعبئة والتغليف والتطبيقات الصناعية، بينما يُعد PE مفيدًا للقطع المتينة والمقاومة للرطوبة.
يعتمد الاختيار الصحيح على المنتج النهائي، وليس على اسم البوليمر وحده. وينبغي للمصنّعين مراعاة الدرجة الفعلية لمادة اللوح، ومقاومة الصدمات، وسماكة المادة، وعمق التشكيل، وعملية الإنتاج، وقدرات المعدات، والمتطلبات التنظيمية.
يمكن لكل من التشكيل بالتفريغ والتشكيل بالضغط إنتاج قطع مشكلة حراريًا عالية الجودة عندما تتوافق المادة والقوالب وإعدادات العملية على نحو مناسب. كما تساعد مقارنة التشكيل الحراري بالقولبة بالحقن على تحديد مسار التصنيع الأكثر جدوى من حيث التكلفة لحجم الإنتاج المتوقع.
للحصول على نتيجة موثوقة، تعاون مع مصنّع متخصص في التشكيل الحراري لمراجعة التصميم، والتحقق من خصائص المادة، وتقييم متطلبات القوالب والمعدات، والتأكد من صلاحية العملية من خلال تجارب إنتاج تمثّل ظروف الإنتاج الفعلية. ويساعد هذا النهج على ضبط الفاقد، وإدارة مهل التسليم، وتقديم منتج نهائي يحقق أهدافه الوظيفية والتجارية.



