






يُعدّ التشكيل الحراري والقولبة بالحقن عمليتين واسعتَي الاستخدام في تصنيع البلاستيك، لكنهما تختلفان في كيفية تشكيل المواد البلاستيكية، ومتطلبات القوالب، وأنواع المنتجات التي تحقق كل منهما أعلى جدوى اقتصادية في إنتاجها.
غالبًا ما يكون التشكيل الحراري مناسبًا للقطع البلاستيكية الكبيرة ذات البنية القشرية، والنماذج الأولية، وكميات الإنتاج المنخفضة إلى المتوسطة، لأن تكاليف القوالب تكون أقل عمومًا. وغالبًا ما تكون القولبة بالحقن أنسب للقطع المعقدة، والتفاصيل الوظيفية المدمجة، والأبعاد المتسقة، وكميات الإنتاج الكبيرة، إذ يُحقن البلاستيك المنصهر مباشرةً داخل تجويف قالب دقيق.
تعتمد العملية المناسبة على الشكل الهندسي للمنتج، ومتطلبات المادة، وكميات الإنتاج المتوقعة، وتفاوتات الأبعاد، والتشطيب السطحي، وإجمالي تكلفة التصنيع. فقد يكون تشكيل غطاء كبير لمعدة من ألواح بلاستيكية بالتشكيل الحراري أكثر اقتصادية، بينما قد تكون القولبة بالحقن أنسب لمكوّن صغير يتضمن مشابك وأضلاع تقوية وتفاصيل دقيقة.
لا توجد عملية أفضل في جميع الحالات. فالهدف هو اختيار الطريقة التي تلبي متطلبات المنتج مع إبقاء تكاليف القوالب والمواد والإنتاج والتشطيب تحت السيطرة.
التشكيل الحراري والقولبة بالحقن
التشكيل الحراري هو عملية لتصنيع البلاستيك يُسخّن فيها لوح من اللدائن الحرارية حتى يصبح قابلًا للتشكيل، ثم يُشكّل فوق قالب أو داخله باستخدام التفريغ أو ضغط الهواء أو وسائل مساعدة ميكانيكية، ويُبرّد قبل قص الزوائد والتشطيب. ويُعدّ التشكيل بالتفريغ والتشكيل بالضغط طريقتين شائعتين للتشكيل الحراري.
القولبة بالحقن هي عملية تصنيع تُسخّن فيها الحبيبات البلاستيكية حتى تنصهر، ثم تُحقن تحت الضغط داخل تجويف قالب مغلق. وتبرد المادة وتتصلب داخل القالب، فتنتج قطعة مقولبة يمكن إخراجها للفحص أو لمزيد من المعالجة.
يكمن الفرق الرئيسي في المادة الأولية وطريقة تشكيل القطعة. فالتشكيل الحراري يبدأ بلوح ويُمدّده فوق قالب، بينما تبدأ القولبة بالحقن بحبيبات بلاستيكية وتملأ تجويف قالب مغلق. ويؤثر هذا الاختلاف في تكاليف القوالب، ومرونة التصميم، وتوزيع سماكة الجدار، ومتطلبات التشطيب، وكميات الإنتاج التي يمكن لكل عملية تحقيقها بجدوى اقتصادية.
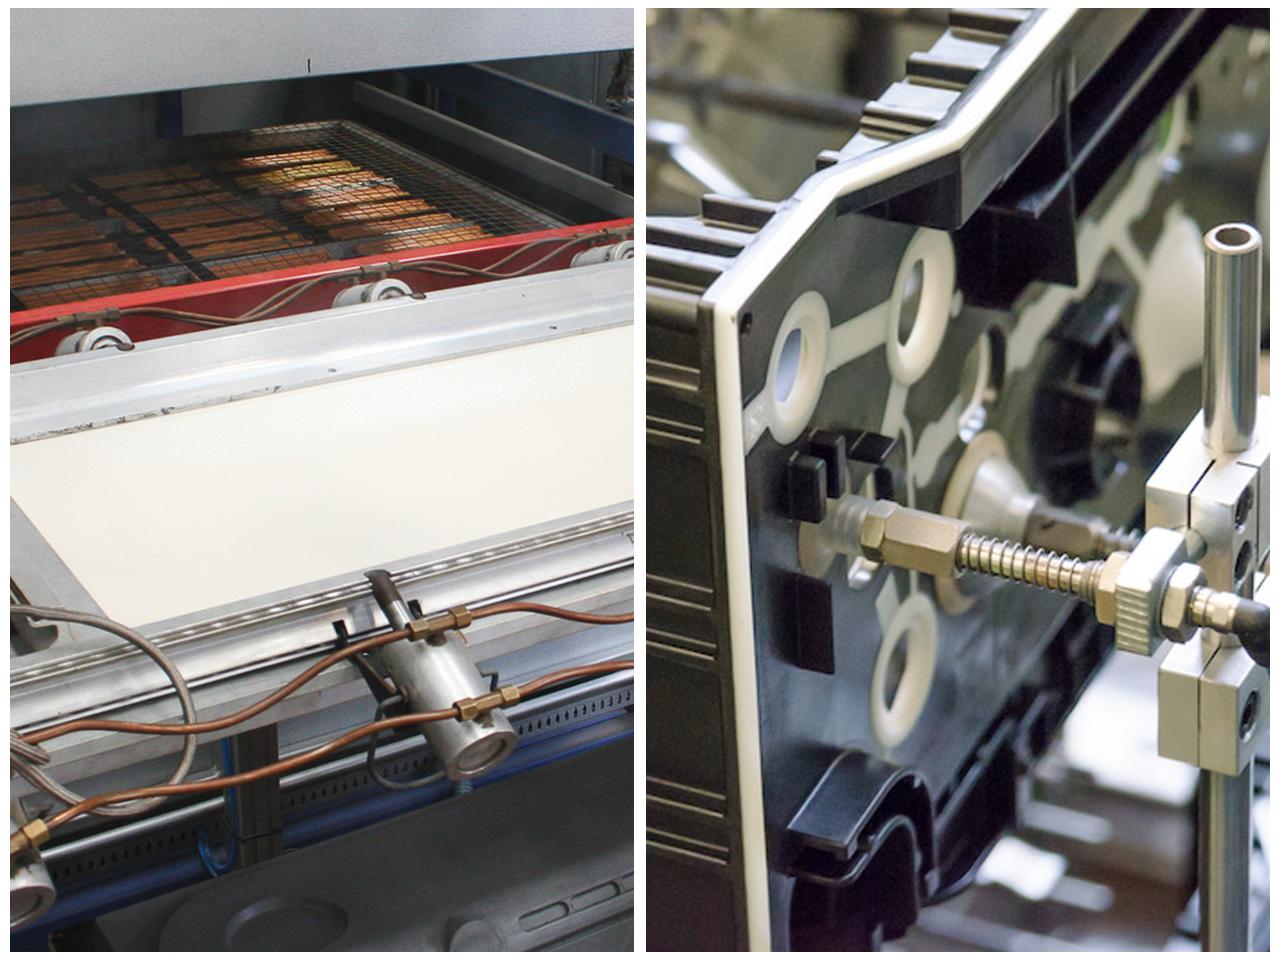
1. كيف تعمل عملية التشكيل الحراري
يُستخدم التشكيل الحراري عادةً لإنتاج مكوّنات بلاستيكية كبيرة أو متوسطة الحجم ذات أسطح واسعة، وخطوط منحنية، وبنى قشرية. ويمكن أن يكون مناسبًا للنماذج الأولية ودفعات الإنتاج، ولا سيما عندما يكون خفض الاستثمار الأولي في القوالب أمرًا مرغوبًا.
الخطوة 1: اختيار اللوح البلاستيكي
يختار المصنّع المواد البلاستيكية المناسبة بناءً على الاستخدام المقصود للمنتج، والسماكة المطلوبة، والمظهر، والمرونة، ومقاومة الصدمات، والتعرض للمواد الكيميائية، ودرجة حرارة التشغيل.
تشمل مواد الألواح الشائعة ABS وPETG وHIPS والبولي كربونات والأكريليك وPVC والبولي بروبيلين. ولكل مادة خصائص تشكيل وحدود أداء مختلفة، لذا ينبغي أن يعكس الاختيار متطلبات المنتج النهائي.
الخطوة 2: تسخين اللوح
يُوضع اللوح البلاستيكي في آلة تشكيل ويُسخّن حتى يصل إلى درجة حرارة التشكيل الموصى بها له. ويجب أن يصبح اللوح مرنًا بما يكفي ليطابق شكل القالب دون تسخين مفرط أو تغير في اللون أو ترهل زائد.
تعتمد ظروف التسخين على البوليمر، وسماكة اللوح، وتصميم السخان، وتجهيزات الإنتاج.
الخطوة 3: تشكيل البلاستيك
يُوضَع اللوح المُسخّن فوق قالب أو داخله. ويزيل التشكيل بالتفريغ الهواء بين اللوح والقالب، مما يسمح للضغط الجوي بدفع البلاستيك حتى يلامس سطح القالب. ويضيف التشكيل بالضغط هواءً مضغوطًا للمساعدة في إظهار خطوط وتفاصيل أكثر دقة. وقد تستخدم ترتيبات التشكيل الحراري الأخرى وسائل مساعدة ميكانيكية أو قوالب متطابقة.
الخطوة 4: التبريد والإخراج من القالب
يبرد البلاستيك المُشكّل حتى يصبح قادرًا على الاحتفاظ بشكله. ثم يُخرج المكوّن من القالب. ويؤثر تصميم القالب، وزوايا السحب، وظروف التبريد في سهولة إخراج القطعة دون تشوه.
الخطوة 5: قص الزوائد والتشطيب
على خلاف العديد من المكوّنات المقولبة بالحقن، تحتاج القطع المُشكّلة حراريًا عادةً إلى قص الزوائد لإزالة مادة اللوح الزائدة. وبحسب التصميم، قد تُجرى على القطعة أيضًا عمليات ثقب، أو تفريز بموجّه، أو لصق، أو تشغيل آلي، أو تركيب لوازم تثبيت.
تؤثر خطوات المعالجة اللاحقة هذه في كلٍّ من وقت التصنيع والتكلفة النهائية لكل قطعة. وينبغي أخذها في الحسبان عند المقارنة بين التشكيل الحراري والقولبة بالحقن.
2. كيف تتم عملية القولبة بالحقن
تُستخدم القولبة بالحقن على نطاق واسع عندما يحتاج المصنعون إلى مكونات بلاستيكية قابلة للإنتاج المتكرر بأشكال هندسية دقيقة وخصائص مدمجة وأبعاد متسقة. وهي مناسبة على وجه الخصوص لأحجام الإنتاج المتوسطة إلى المرتفعة والمرتفعة، إلا أن جدواها الاقتصادية تعتمد على حجم القطعة وتصميم القالب واختيار المادة.
الخطوة 1: تحضير الحبيبات البلاستيكية
تبدأ العملية بحبيبات بلاستيكية مصنوعة من راتنج لدن حرارياً يتم اختياره. وبحسب المادة، قد تحتاج الحبيبات إلى التجفيف قبل المعالجة لتقليل العيوب الناتجة عن الرطوبة.
تشمل المواد الشائعة المستخدمة في القولبة بالحقن البولي بروبيلين (PP)، والبولي إيثيلين (PE)، وABS، والبولي كربونات (PC)، والبولي أميد (PA)، وغيرها من اللدائن الهندسية. ويعتمد اختيار المادة على المتانة والصلابة ومقاومة المواد الكيميائية ومقاومة الحرارة والمظهر والاستخدام المقصود للمنتج.
الخطوة 2: صهر المادة
تُغذّي آلة القولبة بالحقن أسطوانةً مسخنة بالحبيبات البلاستيكية. ويتولى لولب دوّار نقل المادة وخلطها وصهرها حتى تصبح جاهزة للحقن.
تعتمد درجات حرارة المعالجة وإعدادات اللولب على درجة الراتنج وتهيئة الآلة.
الخطوة 3: حقن البلاستيك في تجويف القالب
تحقن الآلة البلاستيك المنصهر تحت الضغط في تجويف قالب مغلق. ويتكون القالب عادةً من نصفين رئيسيين يشكّلان الأسطح الخارجية للقطعة وبنيتها الهندسية الداخلية.
تتيح هذه العملية للمصنعين إنشاء خصائص مثل أضلاع التقوية، ونتوءات التثبيت، ونقاط التثبيت، والمشابك، وغيرها من التفاصيل التي قد يصعب تشكيلها مباشرةً من صفيحة مسطحة.
الخطوة 4: التبريد والتصلب
يبرد البلاستيك داخل القالب ويتصلب متخذاً الشكل المطلوب. ويؤثر وقت التبريد في دورة الإنتاج وثبات الأبعاد وجودة السطح واحتمال ظهور عيوب مثل الالتواء أو علامات الانكماش السطحية.
الخطوة 5: إخراج القطعة المقولبة وفحصها
بعد أن تبرد القطعة بدرجة كافية، يُفتح القالب ويتولى نظام الإخراج تحريرها. وقد تحتاج القطعة المقولبة إلى إزالة بقايا بوابة الحقن، أو إزالة الزوائد، أو الفحص، أو غير ذلك من عمليات المعالجة اللاحقة، بحسب التصميم وتهيئة القالب.
على الرغم من أن القولبة بالحقن تتيح إنتاج قطع قريبة من شكلها الهندسي النهائي، فقد تظل فحوص الجودة والعمليات الثانوية ضرورية.
3. التشكيل الحراري مقابل القولبة بالحقن: الفروق الرئيسية
يلخص الجدول التالي الفروق الرئيسية بين عمليتي التصنيع هاتين.
| عامل المقارنة | التشكيل الحراري | القولبة بالحقن |
|---|---|---|
| المادة الأولية | صفائح بلاستيكية | حبيبات بلاستيكية |
| العملية الأساسية | تسخين صفيحة وتشكيلها فوق قالب أو داخله | صهر البلاستيك وحقنه في تجويف قالب مغلق |
| تكاليف القوالب | أقل عموماً لتصاميم القطع الملائمة | أعلى عموماً بسبب متطلبات دقة القالب |
| الأشكال الهندسية الأكثر ملاءمة | الأغطية الكبيرة والألواح والصواني والقطع ذات الشكل القشري | القطع المعقدة ذات الأشكال الهندسية ثلاثية الأبعاد الدقيقة |
| سماكة الجدار | غالباً ما تتفاوت مع تمدد الصفيحة فوق القالب | يمكن تصميمها والتحكم فيها بصورة أكثر مباشرةً، بحسب الشكل الهندسي وظروف المعالجة |
| الخصائص المدمجة | تتطلب بعض الخصائص تشغيلاً ميكانيكياً أو لصقاً أو إضافة عناصر تثبيت | يمكن غالباً قولبة أضلاع التقوية ونتوءات التثبيت والمشابك وغيرها من الخصائص مباشرةً ضمن القطعة |
| أحجام الإنتاج | خيار جذاب للنماذج الأولية والعديد من المشاريع ذات أحجام الإنتاج المنخفضة إلى المتوسطة | غالباً ما تكون خياراً مجدياً عندما تتيح أحجام الإنتاج المرتفعة توزيع تكاليف القوالب على عدد كبير من القطع |
| خيارات المواد | درجات مناسبة من صفائح اللدائن الحرارية | درجات مناسبة من حبيبات اللدائن الحرارية |
| التشطيب | عادةً ما يلزم تشذيب الحواف | قد تتطلب إزالة بقايا بوابة الحقن أو إزالة الزوائد أو غير ذلك من عمليات التشطيب |
| حجم القطعة | مفيد على وجه الخصوص للمكونات الكبيرة وخفيفة الوزن | يعتمد على قدرة الآلة وحجم القالب ومتطلبات قوة الإغلاق |
| تعديلات التصميم | قد تكون تعديلات القالب بسيطة نسبياً عند استخدام قوالب ملائمة | قد تكون تعديلات القالب مكلفة، ولا سيما في القوالب المعقدة |
| تكلفة الوحدة | قد تكون مجدية للكميات الأقل أو للقطع الكبيرة | قد تصبح أكثر اقتصاديةً لكل وحدة مع ارتفاع حجم الإنتاج |
هذه اتجاهات عامة وليست قواعد ثابتة. فقد يكون إنتاج قطعة كبيرة بالقولبة بالحقن عملياً عند توفر المعدات الملائمة، بينما يمكن إنتاج بعض القطع المشكّلة حرارياً بصورة اقتصادية بكميات كبيرة. وينبغي أن تستند المقارنة الموثوقة إلى التصميم الفعلي للقطعة وعروض أسعار الموردين والطلب المتوقع طوال العمر الإنتاجي للمنتج.
4. تكاليف القوالب والتكلفة الإجمالية للتصنيع
غالباً ما تكون تكاليف القوالب من أول الاعتبارات عند الاختيار بين التشكيل الحراري والقولبة بالحقن.
يستخدم التشكيل الحراري عادةً قالباً يُشكّل أحد جانبي الصفيحة المسخنة. وفي المنتجات الملائمة، يمكن أن يقلل ذلك من تعقيد القالب والاستثمار الأولي. أما القولبة بالحقن فتتطلب عادةً قالباً مغلقاً يضم تجاويف وقنوات تبريد وعناصر محاذاة ونظام إخراج مصممة بعناية هندسية.
ومع ذلك، فإن أقل استثمار أولي لا يؤدي دائماً إلى أقل تكلفة إجمالية.
الاستثمار الأولي في القوالب
قد يكون التشكيل الحراري خياراً جذاباً عندما يكون المنتج لا يزال قيد التطوير، أو تكون كمية الطلب المتوقعة محدودة، أو تكون مساحة سطح القطعة كبيرة. ويمكن أن تُسهّل القوالب الأقل تكلفة استيعاب تعديلات التصميم، بحسب مادة القالب وبنيته.
تتطلب القولبة بالحقن عموماً استثماراً أكبر في التطبيقات التي يحتاج فيها القالب إلى أشكال هندسية معقدة أو قلوب متحركة أو منزلقات أو تجاويف متعددة. وقد يكون هذا الاستثمار مجدياً عندما يُخطَّط لتصنيع القطعة نفسها بصورة متكررة على مدى فترة طويلة.
تكلفة القطعة
لا تقتصر تكلفة القطعة البلاستيكية النهائية على المادة الخام ووقت تشغيل الآلة. وتأخذ المقارنة المفيدة في الحسبان ما يلي:
- تصميم القالب وتصنيعه وصيانته وعمره التشغيلي المتوقع
- المواد البلاستيكية وكفاءة استخدام المواد
- إعداد الآلة وزمن الدورة
- العمالة والأتمتة
- تشذيب الحواف والتشغيل الميكانيكي والتجميع وغير ذلك من عمليات التشطيب
- الفحص والقطع المرفوضة والخردة
- التعبئة والمناولة، عند الاقتضاء
غالباً ما تكون تكاليف القوالب في التشكيل الحراري أقل، لكنه قد يتطلب مزيداً من تشذيب الحواف والتشطيب. وقد تنطوي القولبة بالحقن على استثمار أولي أكبر، مع خفض تكلفة الوحدة لبعض المنتجات ذات أحجام الإنتاج المرتفعة.
متى تصبح القولبة بالحقن أكثر اقتصاديةً؟
لا توجد كمية موحدة لتحقيق نقطة التعادل تنطبق على جميع الحالات. فقد تكون القولبة بالحقن أنسب لمكوّن صغير ومعقد عند أحجام إنتاج متواضعة نسبياً، بينما قد يظل التشكيل الحراري خياراً جذاباً لغلاف كبير حتى عند كميات أعلى بكثير.
لإجراء مقارنة ذات مغزى، اطلب عروض أسعار لكلٍّ من القوالب والإنتاج المتكرر عند عدة كميات، مثل دفعة النماذج الأولية، وطلب الإنتاج الأول، والطلب السنوي، وحجم الإنتاج التقديري طوال العمر الإنتاجي للمنتج.
يساعد هذا النهج في تحديد ما إذا كانت الوفورات المتوقعة طوال عمر المنتج تبرر الاستثمار الأولي الأعلى.
5. أي عملية أنسب للأجزاء المعقدة؟
غالبًا ما تكون هندسة المنتج مهمة بقدر أهمية كمية الإنتاج.
التشكيل الحراري للأجزاء الكبيرة ذات الشكل القشري
يُعد التشكيل الحراري مناسبًا للعديد من الأجزاء ذات الأسطح الواسعة والهندسة المفتوحة نسبيًا. وتشمل التطبيقات النموذجية:
- أغطية الآلات والمعدات
- الهياكل البلاستيكية الخارجية الكبيرة
- ألواح المقصورة الداخلية للسيارات
- البطانات والأغلفة الواقية
- الصواني ومكونات التعبئة والتغليف
- الألواح الكبيرة للزينة أو العرض
يمكن لطريقتَي التشكيل بالتفريغ والتشكيل بالضغط إنتاج أسطح ذات انحناءات دون الحاجة إلى قالب حقن تقليدي. وفي التطبيقات المناسبة، يمكن للتشكيل بالضغط إظهار تفاصيل سطحية أدق مقارنة بالتشكيل الأساسي بالتفريغ.
ومع ذلك، فإن التشكيل الحراري يمدد الصفيحة، مما يؤدي إلى ترقق المادة في المناطق التي تتعرض لتشوه أكبر. وقد يلزم تشغيل بعض التفاصيل آليًا أو لصقها أو إضافتها بشكل منفصل، مثل نتوءات التثبيت المصمتة وأضلاع التقوية المغلقة والتفاصيل الداخلية المعقدة.
القولبة بالحقن للأشكال الهندسية ثلاثية الأبعاد ذات التفاصيل الدقيقة
غالبًا ما تكون القولبة بالحقن أنسب للأجزاء المعقدة التي تتطلب تفاصيل مدمجة أو خطوطًا شكلية دقيقة أو دقة أبعاد قابلة للتكرار أو تفاصيل على أسطح متعددة.
تشمل الأمثلة النموذجية:
- الموصلات ووصلات الربط
- مكونات الأجهزة المنزلية الصغيرة
- المشابك وعناصر التثبيت والأغلفة
- مكونات المنتجات الاستهلاكية ذات التفاصيل الدقيقة
- مكونات ذات أضلاع تقوية ونتوءات تثبيت مدمجة
- أجزاء بلاستيكية دقيقة للتجميعات
يمكن للقالب تشكيل العديد من هذه التفاصيل مباشرة، مما يقلل الحاجة إلى عمليات تجميع منفصلة. وفي المقابل، يزداد تعقيد تصميم القالب، وقد ترتفع تكاليف أدوات الإنتاج.
قاعدة عملية: إذا كان المنتج في الأساس قشرة كبيرة مُشكَّلة، فابدأ بتقييم التشكيل الحراري. وإذا كان يتطلب العديد من التفاصيل المدمجة ثلاثية الأبعاد، فابدأ بتقييم القولبة بالحقن. ومع ذلك، ينبغي تقييم كلا الخيارين وفقًا لمتطلبات المادة وتفاوتات الأبعاد والجودة والتكلفة.
6. اختيار المواد البلاستيكية المناسبة
ينبغي أن يستند اختيار المادة إلى متطلبات المنتج النهائي، لا إلى عملية التصنيع وحدها.
| المادة | تطبيقات التشكيل الحراري | تطبيقات القولبة بالحقن |
|---|---|---|
| ABS | الأغطية والألواح وأغلفة المعدات | الأغلفة والحوامل وأجزاء الأجهزة المنزلية |
| البولي بروبيلين (PP) | الصواني وبعض المكونات الصناعية | الحاويات والمشابك والمفصلات والأجزاء الوظيفية |
| البولي إيثيلين (PE) | البطانات والأغطية الواقية وبعض المنتجات المُشكَّلة | الحاويات وأغطية الإغلاق والمكونات الخدمية |
| البولي كربونات (PC) | حواجز الحماية الشفافة والأغطية الواقية | الأغلفة المقاومة للصدمات والمكونات ذات التفاصيل الدقيقة |
| PET / PETG | مواد التعبئة والتغليف والأغطية الشفافة ومكونات العرض | بعض مكونات التعبئة والتغليف والمكونات المقولبة، حسب درجة المادة |
| البولي أميد (PA) | بعض تطبيقات تشكيل الصفائح، حيثما كان ذلك مناسبًا | المكونات الهندسية التي تتطلب خصائص ميكانيكية أو حرارية ملائمة |
| HIPS | مواد التعبئة والتغليف والبطانات | مواد التعبئة والتغليف والمكونات ذات الاستخدامات العامة |
قد تتوفر عائلة البوليمر نفسها بدرجات وإضافات وألوان وأشكال مختلفة. ولا يمكن بالضرورة استبدال درجة مادة مخصصة لبثق الصفائح بدرجة على هيئة حبيبات مخصصة للقولبة بالحقن.
عند مقارنة المواد البلاستيكية، ضع في الاعتبار الأداء الميكانيكي وحدود درجات الحرارة والتعرض للمواد الكيميائية والمظهر والمتطلبات التنظيمية وسلوك المادة أثناء المعالجة. وفي التطبيقات ذات المتطلبات الصارمة، اعتمد على بيانات المورد واختبارات المنتج بدلًا من الاكتفاء بالأوصاف العامة للمواد.
7. التشكيل الحراري والقولبة بالحقن والقولبة بالنفخ
تُعد القولبة بالنفخ عملية شائعة أخرى لتصنيع البلاستيك، لكنها تخدم غرضًا مختلفًا.
| العملية | آلية العمل | التطبيقات النموذجية |
|---|---|---|
| التشكيل الحراري | تسخين الصفائح البلاستيكية وتشكيلها فوق قالب أو داخله | الألواح والصواني والهياكل الخارجية والأغطية |
| القولبة بالحقن | حقن حبيبات البلاستيك بعد صهرها في تجويف قالب مغلق | المكونات ذات التفاصيل الدقيقة والموصلات والأغلفة وأغطية الإغلاق |
| القولبة بالنفخ | تمديد أنبوب بلاستيكي مُسخَّن أو قطعة أولية مُسخَّنة بضغط الهواء حتى تلامس السطح الداخلي للقالب | الزجاجات والحاويات المجوفة ومجاري الهواء والخزانات |
تُعد القولبة بالنفخ عمومًا نقطة انطلاق طبيعية للحاويات المجوفة التي تتطلب حيزًا داخليًا مغلقًا. وتناسب القولبة بالحقن المكونات المعقدة التي يمكن للقالب تشكيل هندستها المطلوبة. أما التشكيل الحراري، فغالبًا ما يكون خيارًا قويًا للأجزاء الكبيرة المصنوعة من الصفائح.
تعتمد العملية الأنسب على الشكل المقصود والمتطلبات الوظيفية، وليس فقط على إمكانية استخدام اللدائن الحرارية في العمليات الثلاث.
8. أحجام الإنتاج وتطوير المنتجات
قد تغير أحجام الإنتاج الجدوى الاقتصادية لقرار التصنيع، لكن ينبغي النظر إلى الكمية إلى جانب حجم الجزء وتعقيده.
النماذج الأولية ودفعات الإنتاج الصغيرة
قد يكون التشكيل الحراري خيارًا عمليًا عندما يكون تصميم المنتج لا يزال قيد التطوير أو عندما تكون الحاجة مقتصرة على عدد محدود من الأجزاء. وقد تسهّل متطلباته من أدوات الإنتاج اختبار هيكل خارجي كبير أو لوح قبل الالتزام بأدوات إنتاج أعلى تكلفة.
يمكن أيضًا استخدام القولبة بالحقن للنماذج الأولية والإنتاج بكميات محدودة، لكن قد يصعب تبرير الاستثمار في القالب ما لم ترجّح هندسة المكون أو متطلبات مادته خيار القولبة.
أحجام الإنتاج المتوسطة
عند أحجام الإنتاج المتوسطة، يصبح القرار أكثر اعتمادًا على التصميم الفعلي. فقد يظل التشكيل الحراري اقتصاديًا لجزء كبير وبسيط نسبيًا، بينما قد تكون القولبة بالحقن أنسب لجزء صغير ذي تفاصيل مدمجة.
ينبغي للمصنّعين مقارنة توزيع تكلفة أدوات الإنتاج على الوحدات المنتجة وزمن الدورة وتكاليف المواد ومتطلبات التشطيب، بدلًا من اعتماد حد ثابت لحجم الإنتاج.
أحجام الإنتاج الكبيرة
غالبًا ما تصبح القولبة بالحقن أكثر جاذبية عندما يكون الطلب مرتفعًا ومستقرًا، لأن قالبًا مناسبًا متعدد التجاويف ونظام إنتاج آليًا يمكنهما إنتاج أعداد كبيرة من الأجزاء المتسقة بمرور الوقت.
يمكن أن يظل التشكيل الحراري منافسًا للمكونات الكبيرة ومواد التعبئة والتغليف والمنتجات التي تناسب هندستها تشكيل الصفائح. ولا يستبعده ارتفاع حجم الإنتاج وحده تلقائيًا.
9. الجودة وتفاوتات الأبعاد والمعالجة اللاحقة
يجب أن يستوفي الجزء النهائي متطلباته الوظيفية ومتطلبات المظهر، بغض النظر عن العملية المستخدمة.
اتساق الأبعاد
يمكن للقولبة بالحقن تحقيق تحكم دقيق في الأبعاد عندما يُصمَّم الجزء والقالب وتُختار المادة وتُضبط العملية على نحو مناسب. ومع ذلك، تظل هناك حاجة إلى التحكم في الانكماش والالتواء واختلافات التبريد وسلوك المادة.
يمكن للأجزاء المُشكَّلة حراريًا أيضًا تلبية متطلبات محددة للأبعاد، إلا أن تمدد الصفائح وتشذيبها يُدخلان مصادر مختلفة للتفاوت. وقد تتطلب عمليات السحب العميق والأشكال المعقدة اهتمامًا خاصًا أثناء التصميم والتحقق من صلاحية العملية.
جودة السطح
يمكن لكلتا العمليتين إنتاج أسطح ذات مظهر جذاب. وتعتمد النتيجة النهائية على جودة سطح القالب، والمادة، وإعدادات العملية، وما إذا كان السطح يُشكَّل بالتلامس المباشر مع القالب.
يمكن للتشكيل بالضغط تحسين استنساخ بعض النقوش السطحية والتفاصيل الدقيقة مقارنةً بالتشكيل الأساسي بالتفريغ. ويمكن للقولبة بالحقن إنشاء أسطح مفصلة على جوانب متعددة من الجزء عندما يكون القالب مصممًا لهذا الغرض.
المعالجة اللاحقة
تتطلب الأجزاء المُشكَّلة حراريًا عادةً التشذيب بعد التشكيل. وقد تشمل الأعمال الإضافية الثقب، أو التفريز، أو اللصق، أو التجميع، أو تركيب قطع مُدمَجة.
قد تتطلب الأجزاء المُقولَبة بالحقن إزالة بقايا بوابات الحقن، أو إزالة الزوائد، أو المعالجة السطحية، أو التجميع، وذلك حسب تصميم القالب والمنتج.
ينبغي أن تشمل مقارنة التكلفة الإجمالية كل عملية لازمة لتسليم منتج بلاستيكي مكتمل التشطيب وقابل للاستخدام. فقد تؤدي مقارنة جزء مُشكَّل حراريًا غير مكتمل التشطيب بجزء مُقولَب مكتمل التشطيب إلى نتيجة مضللة.
10. كيفية اختيار عملية تصنيع لمنتجك
قبل اختيار مورد أو الاستثمار في القوالب، حدّد المتطلبات التالية.
هندسة الجزء: هل المنتج عبارة عن غلاف أو لوح كبير، أم يحتوي على العديد من السمات ثلاثية الأبعاد المدمجة؟
أداء المادة: ما متطلبات مقاومة الصدمات، والصلابة، ودرجات الحرارة، والتعرض للمواد الكيميائية، والشفافية، والمتانة؟
كمية الإنتاج: كم عدد الأجزاء المطلوبة للطلب الأولي، والطلب السنوي، والعمر المتوقع للمنتج؟
متطلبات الأبعاد: ما الأبعاد والسمات التي تتطلب تفاوتات ضيقة؟ وما الأسطح ذات الأهمية الجمالية أو الوظيفية؟
ميزانية القوالب: هل يتحمل المشروع استثمارًا أوليًا أكبر في القالب، أم يُفضَّل استخدام قوالب أقل تكلفة خلال مرحلة التطوير؟
متطلبات التشطيب: هل سيحتاج المكوّن إلى التشذيب، أو التشغيل الميكانيكي، أو اللصق، أو التجميع، أو الطلاء، أو غير ذلك من العمليات الثانوية؟
تغييرات التصميم المستقبلية: هل التصميم مستقر، أم يُحتمل أن تتغير الأبعاد والسمات بعد الاختبار؟
قدرات المورد: هل يستطيع المُصنِّع إثبات خبرته في المادة المطلوبة، وحجم الجزء، والعملية، والتفاوتات، وضوابط الجودة؟
تتمثل خطوة تالية مفيدة في طلب مراجعة التصميم من أجل قابلية التصنيع. اطلب من المورد تحديد قيود العملية، وعمليات التشطيب المحتملة، والافتراضات المتعلقة بالقوالب، والتكلفة عند عدة كميات إنتاج، قبل اعتماد التصميم النهائي.
الأسئلة الشائعة
1. ما الفرق الرئيسي بين التشكيل الحراري والقولبة بالحقن؟
يسخّن التشكيل الحراري صفيحة بلاستيكية ويشكّلها فوق قالب أو داخله. أما القولبة بالحقن فتُذيب الحبيبات البلاستيكية وتحقن المادة في تجويف قالب مغلق. وغالبًا ما يناسب التشكيل الحراري الأجزاء الكبيرة ذات الشكل الغلافي، بينما تناسب القولبة بالحقن غالبًا المكوّنات المعقدة ذات السمات المدمجة.
2. هل التشكيل الحراري أقل تكلفة من القولبة بالحقن؟
غالبًا ما تكون التكلفة الأولية للقوالب في التشكيل الحراري أقل للأجزاء المناسبة له، ولا سيما المكوّنات الكبيرة والمشروعات ذات أحجام الإنتاج المنخفضة. وقد توفر القولبة بالحقن تكلفة أقل للوحدة عند أحجام الإنتاج الأعلى. وتعتمد النتيجة الفعلية على هندسة الجزء، والمادة، والقوالب، والتشطيب، وإجمالي الطلب.
3. أي العمليتين أفضل للأجزاء البلاستيكية المعقدة؟
غالبًا ما تكون القولبة بالحقن أفضل للأجزاء التي تتطلب أضلاع تقوية مدمجة، أو نتوءات تثبيت، أو مشابك، أو أشكالًا تفصيلية، أو سمات على أسطح متعددة. ويمكن للتشكيل الحراري إنتاج أغلفة منحنية معقدة، لكن السمات التي لا يمكن تشكيلها من صفيحة قد تتطلب تشغيلًا ميكانيكيًا أو تجميعًا إضافيًا.
4. ما المواد الخام التي تستخدمها العمليتان؟
يبدأ التشكيل الحراري بصفائح بلاستيكية، بينما تبدأ القولبة بالحقن عادةً بحبيبات بلاستيكية. ويجب أن تكون درجة المادة مناسبة للعملية المختارة ومتطلبات تشغيل المنتج النهائي.
5. هل يمكن للتشكيل الحراري إنتاج أجزاء بلاستيكية كبيرة؟
نعم. يُستخدم التشكيل الحراري على نطاق واسع لإنتاج الألواح، والأغطية، والهياكل الخارجية، والبطانات الكبيرة، وغيرها من المكوّنات ذات الشكل الغلافي. ويعتمد الحد الأقصى لحجم الجزء على آلة التشكيل، وأبعاد الصفيحة، وتصميم القالب، ومعدات المناولة.
6. لماذا تتطلب القولبة بالحقن قوالب أعلى تكلفة؟
يحتاج قالب الحقن عمومًا إلى نصفين متطابقين، وتجويف قالب دقيق، وعناصر محاذاة، وتجهيزات تبريد، ونظام إخراج. وقد تتطلب التصاميم الأكثر تعقيدًا منزلقات، أو رافعات، أو مكوّنات متحركة أخرى. وتعتمد التكلفة النهائية للقالب على حجمه، ومادته، وعدد تجاويفه، ودرجة تعقيده، والعمر التشغيلي المطلوب.
7. هل يتطلب التشكيل الحراري معالجة لاحقة؟
نعم، عادةً. تُشذَّب المادة الزائدة عادةً بعد تشكيل الصفيحة. وبحسب الجزء، قد تشمل العمليات الإضافية الثقب، أو التفريز، أو اللصق، أو التشغيل الميكانيكي، أو تركيب ملحقات التثبيت.
8. هل القولبة بالحقن أفضل دائمًا لأحجام الإنتاج الكبيرة؟
لا. غالبًا ما تكون القولبة بالحقن اقتصادية للإنتاج بكميات كبيرة، ولا سيما للأجزاء الصغيرة أو المعقدة. ويمكن أن يظل التشكيل الحراري منافسًا للمكوّنات الكبيرة والمنتجات الملائمة جيدًا للتشكيل من الصفائح. وينبغي أن تستند مقارنة التكلفة إلى تقديرات فعلية للإنتاج والقوالب.
9. ما الفرق بين التشكيل الحراري والقولبة بالنفخ؟
يُشكِّل التشكيل الحراري صفيحة بلاستيكية مسخّنة فوق قالب. أما القولبة بالنفخ فتُمدِّد أنبوبًا أو قطعة أولية مسخّنة بضغط الهواء حتى تلامس السطح الداخلي للقالب. ويُستخدم التشكيل الحراري عادةً للألواح والصواني، بينما تشيع القولبة بالنفخ في إنتاج العبوات المجوفة والزجاجات.
10. أي العمليتين توفر دقة أبعاد أفضل؟
غالبًا ما توفر القولبة بالحقن تحكمًا أدق في الأبعاد للأجزاء المصممة على نحو ملائم والعمليات التي جرى التحقق من صلاحيتها. ويمكن للتشكيل الحراري أيضًا تلبية تفاوتات محددة، لكن تمدد المادة وتشذيبها قد يسببان تفاوتًا في الأبعاد. وينبغي تقييم التفاوت المطلوب لكل سمة ولكل تطبيق للمنتج.
11. هل يمكن استخدام المادة البلاستيكية نفسها في العمليتين؟
أحيانًا، لكن ليست كل درجات المواد مناسبة للعمليتين. يتطلب التشكيل الحراري صفيحة ذات خصائص تشكيل ملائمة، بينما تتطلب القولبة بالحقن درجة راتنج قابلة للانصهار والتدفق داخل القالب. وينبغي أن تلبي الدرجة المختارة متطلبات المعالجة والاستخدام النهائي معًا.
12. كيف يمكن للمُصنِّعين خفض تكلفة الجزء البلاستيكي؟
يمكن خفض التكلفة باختيار عملية مناسبة، وتبسيط السمات غير الضرورية، والتصميم بما يحقق الاستخدام الكفء للمواد، وتقليل عمليات التشطيب التي يمكن تجنبها، واختيار قوالب تتناسب مع أحجام الإنتاج المتوقعة. ويمكن للمناقشات المبكرة حول التصميم من أجل قابلية التصنيع تحديد العوامل المؤثرة في التكلفة قبل تصنيع القالب.
الخلاصة
يمكن لكل من التشكيل الحراري والقولبة بالحقن إنتاج أجزاء بلاستيكية عالية الجودة، لكن نقاط قوتهما تختلف.
غالبًا ما يكون التشكيل الحراري أول عملية ينبغي تقييمها للمنتجات الكبيرة ذات الشكل الغلافي، والمشروعات ذات الميزانيات الأولية المحدودة للقوالب، ودفعات الإنتاج التي تُعد المرونة فيها مهمة. وغالبًا ما تكون القولبة بالحقن الخيار الأرجح للأجزاء المعقدة، والسمات المدمجة، وثبات الأبعاد من جزء إلى آخر، والتصنيع بكميات كبيرة.
قد تكون القولبة بالنفخ أنسب للعبوات المجوفة، بينما قد تناسب طرق تصنيع أخرى الأشكال الهندسية المتخصصة أو متطلبات المواد الخاصة.
يستند القرار الأكثر موثوقية إلى مقارنة التصميم الفعلي للجزء، والمواد البلاستيكية المناسبة، وتكاليف القوالب، وأحجام الإنتاج المتوقعة، ومتطلبات الجودة، وجميع عمليات المعالجة اللاحقة اللازمة. ومن خلال تقييم عملية التصنيع كاملةً بدلًا من التركيز على تكلفة واحدة أو سمة واحدة، تستطيع فرق تطوير المنتجات اختيار طريقة تلبي المتطلبات التقنية والأهداف التجارية معًا.



