






التشكيل الحراري هو عملية لتصنيع البلاستيك تُسخَّن فيها صفيحة من اللدائن الحرارية حتى تصبح قابلة للتشكيل، ثم تُشكَّل فوق قالب أو داخله، وتُبرَّد لتحتفظ بشكلها النهائي. والتشكيل بالتفريغ هو نوع من التشكيل الحراري يستخدم ضغط التفريغ لسحب الصفيحة المسخنة على سطح القالب.
يتمثل الفرق الرئيسي في أن التشكيل الحراري هو الفئة التصنيعية الأوسع، بينما التشكيل بالتفريغ هو إحدى طرق التشكيل المحددة ضمنها. وتستخدم طرق أخرى، مثل التشكيل بالضغط، ضغط هواء إضافيًا للحصول على تفاصيل أدق وملامح أكثر تحديدًا.
تُستخدم كلتا الطريقتين على نطاق واسع لتصنيع القطع البلاستيكية للتغليف، وصناعة السيارات، والأجهزة الطبية، وأغلفة المعدات، وغيرها من التطبيقات. ويعتمد الخيار الأنسب على الشكل الهندسي للقطعة، وتشطيب السطح، ومتطلبات المادة، وحجم الإنتاج، وميزانية القوالب وأدوات التشكيل، والفعالية من حيث التكلفة. وقد تكون الطباعة ثلاثية الأبعاد أو القولبة بالحقن أنسب لبعض التطبيقات.
التشكيل الحراري مقابل التشكيل بالتفريغ
التشكيل الحراري هو عملية لتصنيع البلاستيك تُشكِّل صفيحة مسخنة من اللدائن الحرارية باستخدام قالب وطريقة تشكيل مضبوطة. وبعد وصول المادة إلى درجة حرارة التشكيل المطلوبة، تُشكَّل وتُبرَّد وتُشذَّب لإنتاج المكون النهائي.
التشكيل بالتفريغ هو طريقة شائعة من طرق التشكيل الحراري يُسحب فيها الهواء من الحيز بين الصفيحة البلاستيكية المسخنة والقالب. ويسحب فرق الضغط الصفيحة على سطح القالب، مما يسمح لها بمحاكاة ملامحه الأساسية.
من الناحية العملية، كل تشكيل بالتفريغ هو تشكيل حراري، ولكن ليس كل تشكيل حراري تشكيلًا بالتفريغ. فالتشكيل بالضغط وغيره من تقنيات تشكيل الصفائح تندرج أيضًا ضمن الفئة الأوسع للتشكيل الحراري.
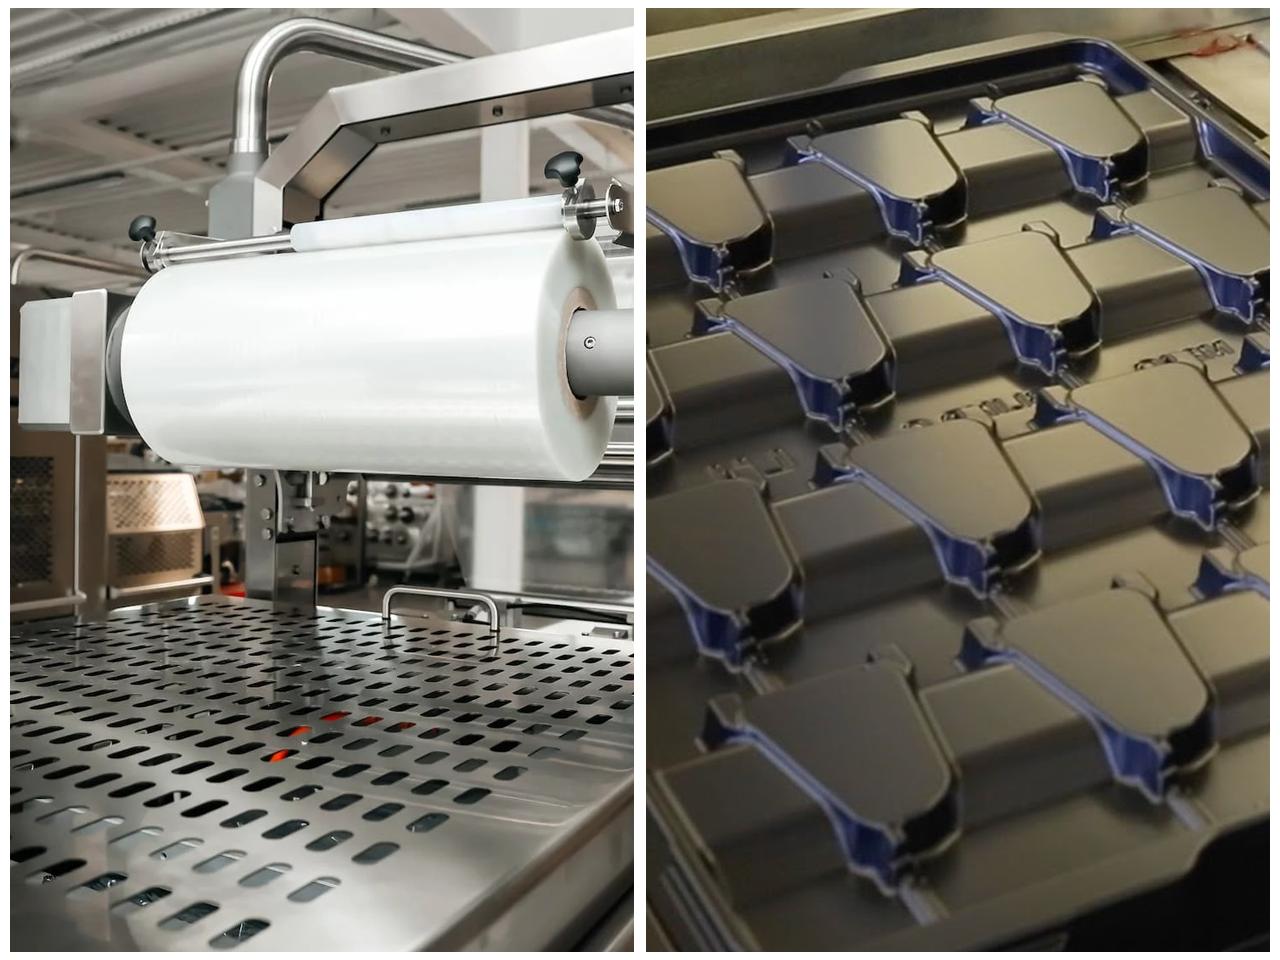
1. فهم عملية التشكيل الحراري
يُستخدم التشكيل الحراري لإنتاج مكونات بلاستيكية خفيفة الوزن، أو كبيرة نسبيًا، أو متنوعة الأشكال الهندسية من الصفائح. وهو يستوعب مجموعة واسعة من اللدائن الحرارية، وسماكات الصفائح، وأبعاد القطع، وتصاميم القوالب.
تتبع العملية عمومًا المراحل التالية.
الخطوة 1: اختيار المادة البلاستيكية
يختار المصنّع صفيحة من اللدائن الحرارية بناءً على الاستخدام المقصود للمنتج. وتشمل الخصائص ذات الصلة مقاومة الصدمات، والصلابة، والشفافية، والمقاومة الكيميائية، وتحمل الحرارة، ومظهر السطح.
تشمل اللدائن الحرارية الشائعة ABS وHIPS وPET وPETG وPVC والبولي كربونات والبولي بروبيلين. ولكل منها خصائص تشكيل وحدود أداء مختلفة، لذا ينبغي أن يراعي اختيار المادة بيئة التشغيل ومتطلبات القطعة النهائية.
الخطوة 2: تسخين الصفيحة
تُسخَّن الصفيحة البلاستيكية بالتساوي حتى تصل إلى درجة حرارة التشكيل الموصى بها. ويُعد التحكم في درجة الحرارة مهمًا لأن الصفيحة التي لم تُسخَّن بما يكفي قد لا تتطابق مع شكل القالب، بينما قد يؤدي التسخين المفرط إلى ترهل مفرط، أو عيوب سطحية، أو تغير اللون، أو تدهور المادة.
تعتمد معدات التسخين وإعدادات الدورة على البوليمر، وسماكة الصفيحة، وتكوين الآلة.
الخطوة 3: تشكيل الصفيحة فوق قالب أو داخله
بمجرد أن تصبح المادة قابلة للتشكيل، تجعلها آلة التشكيل تتلامس مع القالب. وتعتمد الطريقة المحددة على العملية المستخدمة. فالتشكيل بالتفريغ يعتمد على ضغط التفريغ؛ ويضيف التشكيل بالضغط هواءً مضغوطًا للمساعدة في تشكيل الصفيحة؛ وقد تستخدم تكوينات أخرى للتشكيل الحراري مساعدة ميكانيكية أو توليفات مختلفة من قوى التشكيل.
الخطوة 4: تبريد القطعة وإخراجها من القالب
يُبرَّد البلاستيك المشكَّل حتى يتمكن من الاحتفاظ بالشكل الهندسي المطلوب. ثم تُخرج القطعة من القالب، مع الاستعانة بزوايا سحب مناسبة ومراعاة متطلبات تحرير القطعة من القالب للمساعدة على منع التلف أثناء الإخراج.
الخطوة 5: التشذيب والتشطيب
تُشذَّب المواد الزائدة للحصول على الشكل النهائي والأبعاد المطلوبة. وبحسب المنتج، قد يشمل التشطيب الثقب، أو القطع، أو التشغيل الميكانيكي، أو الوصل، أو الطباعة، أو غير ذلك من العمليات اللاحقة.
يمكن فحص المكون الناتج للتحقق من دقة الأبعاد، وسماكة الجدران، وتشطيب السطح، وغيرها من متطلبات الجودة.
2. كيفية عمل التشكيل بالتفريغ
يستخدم التشكيل بالتفريغ مبادئ التسخين والتبريد الأساسية نفسها المستخدمة في التشكيل الحراري، لكن قوة التشكيل فيه تنتج عن فرق الضغط الناشئ عند سحب الهواء من منطقة القالب.
التسلسل المعتاد للتشكيل بالتفريغ: تسخين الصفيحة → وضعها فوق القالب → تطبيق التفريغ → تبريد القطعة → إخراجها وتشذيبها.
أثناء الإنتاج، تُسخِّن الآلة صفيحة من اللدائن الحرارية حتى تصبح مرنة. وتوضع الصفيحة فوق القالب أو حوله، ويسحب نظام التفريغ الهواء من الحيز بين الصفيحة وسطح القالب. ثم يدفع الضغط الجوي الصفيحة على سطح القالب، مما يسمح لها باتخاذ ملامحه.
بعد التبريد، يُخرج المكون المشكَّل ويُشذَّب.
غالبًا ما يُختار التشكيل بالتفريغ للقطع ذات الأشكال الهندسية البسيطة نسبيًا، والأسطح الواسعة، ومتطلبات التفاصيل المتوسطة. وبحسب تصميم القالب، والمادة، وقدرات الآلة، يمكنه إنتاج الصواني، والأغطية، والأغلفة، والألواح الواقية، وحشوات التغليف، وأغلفة المعدات.
ومع ذلك، فإن للتشكيل بالتفريغ حدودًا. فقد تتطلب التفاصيل السطحية الدقيقة، والسحب العميق، والتفاوتات الضيقة للأبعاد تصميمًا أكثر دقة للقوالب وأدوات التشكيل، أو معدات متخصصة، أو طريقة تشكيل بديلة. وقد تتفاوت سماكة الجدران أيضًا مع تمدد الصفيحة، خاصة حول الزوايا والملامح العميقة.
3. الفروق الرئيسية بين التشكيل الحراري والتشكيل بالتفريغ
يكمن التمييز الأهم في العلاقة بين المصطلحين. فالتشكيل الحراري يصف عائلة العمليات بأكملها؛ بينما يصف التشكيل بالتفريغ تقنية محددة ضمنها. وقد تكون المقارنة بينهما كما لو كانا تقنيتين تصنيعيتين منفصلتين تمامًا مضللة.
| عامل المقارنة | التشكيل الحراري | التشكيل بالتفريغ |
|---|---|---|
| المعنى | عائلة من عمليات تشكيل الصفائح البلاستيكية | إحدى طرق التشكيل الحراري |
| طريقة التشكيل | التفريغ، أو ضغط الهواء الموجب، أو القوة الميكانيكية، أو توليفات منها، بحسب الطريقة | يسحب التفريغ الصفيحة المسخنة على سطح القالب |
| مرونة التصميم | تعتمد على طريقة التشكيل الحراري المختارة | مناسب تمامًا للعديد من الأشكال المفتوحة ذات الجانب الواحد |
| التفاصيل السطحية | يمكن للتشكيل بالضغط وتقنيات القوالب المتطابقة محاكاة تفاصيل أدق | تعتمد التفاصيل على التفريغ، وسطح القالب، والمادة، والتنفيس |
| القوالب وأدوات التشكيل | تتراوح من البسيطة نسبيًا إلى المعقدة | غالبًا ما يستخدم قوالب وأدوات تشكيل أبسط نسبيًا وأقل تكلفة |
| القطع النموذجية | منتجات التغليف، والألواح، والأغلفة، والصواني، والمكونات المشكَّلة | الأغطية، والبطانات، والصواني، والألواح، والأغلفة الواقية |
| الكفاءة من حيث التكلفة | تختلف بحسب العملية المحددة وتجهيزات الإنتاج | غالبًا ما يكون خيارًا جذابًا عند استخدام قوالب وأدوات تشكيل أبسط والتعامل مع مساحات سطحية كبيرة |
| خيارات المواد | مجموعة واسعة من صفائح اللدائن الحرارية المناسبة | يمكن استخدام العديد من اللدائن الحرارية نفسها |
| القيود | يختلف الأداء باختلاف العملية والقوالب والمواد | قد يتطلب السحب العميق والزوايا الضيقة والتفاصيل الدقيقة تحكمًا إضافيًا في العملية |
هذه مقارنات عامة وليست قواعد مطلقة. يمكن لنظام تشكيل بالتفريغ مصمم جيدًا إنتاج أجزاء معقدة، وقد تختلف تكاليف القوالب والتشغيل اختلافًا كبيرًا في خط تشكيل حراري يستخدم عملية أكثر تقدمًا.
Formlabs+2
4. التشكيل بالتفريغ مقابل التشكيل بالضغط
غالبًا ما تكون المقارنة المباشرة بين التشكيل بالضغط والتشكيل بالتفريغ أكثر فائدة، لأن كليهما طريقة محددة من طرق التشكيل الحراري.
التشكيل بالتفريغ
يزيل التشكيل بالتفريغ الهواء الموجود بين الصفيحة المسخنة والقالب. ويدفع الضغط الجوي المادة نحو القالب. ونظرًا إلى أن قوة التشكيل محدودة بفرق الضغط المتاح، فقد يصعب استنساخ التفاصيل شديدة الدقة في بعض التصاميم.
تشمل المزايا المعتادة قوالب بسيطة نسبيًا، وإمكانية إنتاج المكونات الكبيرة بصورة عملية، وكفاءة جيدة من حيث التكلفة للعديد من المشاريع الصناعية ذات أحجام الإنتاج المنخفضة إلى المتوسطة.
التشكيل بالضغط
يستخدم التشكيل بالضغط التفريغ من جهة القالب، مع هواء مضغوط إضافي على الجانب المقابل من الصفيحة. ويمكن لقوة التشكيل الإضافية أن تساعد على استنساخ حواف أكثر حدة، وملامس سطحية مشكلة بالقالب، وخطوط شكلية واضحة، وتفاصيل سطحية أدق.
تكون هذه الطريقة مفيدة عندما يحتاج السطح الظاهر إلى مظهر أكثر إتقانًا، أو عندما يتضمن التصميم سمات يصعب استنساخها بالتفريغ وحده. وقد تكون المعدات والقالب وإعداد العملية أكثر تعقيدًا، لذا ينبغي أن تبرر التفاصيل الإضافية التكلفة الزائدة.
Thermoforming Mfg+1
أي الطريقتين تنتج أجزاء أعلى جودة؟
لا تضمن أي من الطريقتين جودة عالية تلقائيًا. فالنتيجة تعتمد على دقة القالب، ودرجة حرارة الصفيحة، وخصائص المادة، وأداء التفريغ أو الضغط، وتوزيع سماكة الجدران، والتبريد، ودقة تشذيب الحواف.
يمكن للتشكيل بالتفريغ إنتاج مكونات متينة وجذابة عندما يكون التصميم ملائمًا للعملية. ويستحق التشكيل بالضغط التقييم عندما تكون متطلبات وضوح المعالم السطحية والتفاصيل الدقيقة أعلى.
5. المواد المستخدمة في التشكيل الحراري والتشكيل بالتفريغ
يمكن لكلتا العمليتين معالجة مجموعة واسعة من المواد البلاستيكية، شريطة إمكانية تسخين الصفيحة وتشكيلها ضمن حدود معالجة المادة.
تشمل اللدائن الحرارية الشائعة:
| المادة | الخصائص المعتادة | التطبيقات الشائعة |
|---|---|---|
| ABS | متانة وصلابة ومقاومة جيدة للصدمات | أغطية المعدات، وألواح السيارات، وهياكل الآلات |
| HIPS | سهل التشكيل وغالبًا ما يكون اقتصاديًا | العبوات، والبطانات، ومكونات العرض |
| PET وPETG | خيارات شفافة، وقابلية جيدة للتشكيل، ومتانة مناسبة بحسب درجة المادة | العبوات، والحواجز الواقية الشفافة، وأجزاء العرض |
| البولي كربونات (PC) | مقاومة عالية للصدمات ومتانة جيدة | الأغطية الواقية، وواقيات الآلات، والأغلفة المخصصة للاستخدامات عالية المتطلبات |
| PVC | متاح بتركيبات صلبة ذات خصائص كيميائية وميكانيكية متنوعة | الألواح، والهياكل، وبعض المكونات الصناعية |
| البولي بروبيلين (PP) | كثافة منخفضة ومقاومة كيميائية جيدة | الصواني، والحاويات، والمكونات الصناعية |
| الأكريليك (PMMA) | صفاء بصري ومقاومة للعوامل الجوية في الدرجات المناسبة | أغطية العرض، والألواح الشفافة، وأغطية المصابيح |
هذه سمات عامة للمواد، وليست ضمانات أداء تنطبق على جميع الحالات. تؤثر درجة المادة، وسماكة الصفيحة، والإضافات، وظروف التشكيل، وبيئة الاستخدام جميعها في المنتج النهائي.
كيف ينبغي للمصنعين اختيار المادة؟
ينبغي أن يبدأ اختيار المادة من متطلبات الجزء النهائي، لا من طريقة التشكيل وحدها. ضع في الاعتبار:
- مقاومة الصدمات: هل سيتعرض الجزء لصدمات عرضية أو اهتزازات أو مناولة متكررة؟
- درجة حرارة التشغيل: هل تستطيع المادة تحمل الحرارة المتوقعة دون فقدان شكلها أو خصائصها الميكانيكية؟
- التعرض للمواد الكيميائية: هل سيلامس المكون مواد تنظيف أو زيوتًا أو مذيبات أو مواد أخرى؟
- المظهر: هل يتطلب التطبيق شفافية أو ملمسًا معينًا أو لونًا أو سطحًا مصقولًا؟
- قابلية التشكيل: هل يمكن للصفيحة أن تتمدد لتأخذ الشكل الهندسي المطلوب دون ترقق مفرط أو تمزق أو عيوب سطحية؟
- الامتثال: هل توجد متطلبات خاصة بالقطاع تتعلق بملامسة الأغذية أو الاستخدام الطبي أو الأداء تجاه اللهب أو غير ذلك من التطبيقات الخاضعة للوائح؟
بالنسبة للأجهزة والمعدات الطبية، ينبغي تقييم ملاءمة المادة والتحقق من صلاحية العملية وفقًا للاستخدام المقصود والمتطلبات التنظيمية المعمول بها. ولا يكفي اختيار لدائن حرارية لمجرد سهولة تشكيلها.
6. التطبيقات الصناعية
يُستخدم التشكيل الحراري والتشكيل بالتفريغ في مختلف القطاعات، لأنهما يتيحان تحويل الصفائح البلاستيكية المسطحة إلى مكونات كبيرة وخفيفة الوزن دون الحاجة إلى تصنيع كل جزء بالقولبة بالحقن.
صناعة السيارات
يستخدم مصنعو السيارات وموردوها اللدائن المشكلة في الألواح الداخلية، وبطانات حجرات الأمتعة، وبطانات أقواس العجلات، ومكونات الزخرفة، والأغطية الواقية، وبعض الأجزاء الخارجية أو قطع ما بعد البيع.
تعتمد الطريقة المناسبة على حجم الجزء، ومظهر السطح، والمتطلبات الميكانيكية، والتعرض للعوامل البيئية، وحجم الإنتاج. وقد يناسب التشكيل بالتفريغ المكونات ذات الأسطح الواسعة والخطوط الشكلية البسيطة نسبيًا، بينما قد تستفيد الأجزاء ذات المتطلبات الأعلى للتفاصيل الجمالية من التشكيل بالضغط.
الأجهزة الطبية ومعدات الرعاية الصحية
تُستخدم اللدائن المشكلة حراريًا في بعض هياكل المعدات الطبية، وصواني الأدوات، والأغطية الواقية، والعبوات، والأجزاء الداخلية للمعدات. ويمكن أن يكون التشكيل بالتفريغ مناسبًا للمكونات ذات الأشكال الهندسية البسيطة نسبيًا، بينما قد يساعد التشكيل بالضغط في الحصول على حواف واضحة أو أسطح أكثر تفصيلًا.
ومع ذلك، يجب أن يستوفي المكون البلاستيكي المشكل والمخصص للاستخدام الطبي متطلبات تطبيقه المحدد. وقد يلزم تقييم التوافق مع التعقيم، والتوافق الحيوي عند الاقتضاء، وقابلية التنظيف، وإمكانية التتبع، وثبات الأبعاد. ولا تثبت عملية التشكيل وحدها ملاءمة المكون للاستخدام الطبي.
الآلات والمعدات الصناعية
تُعد واقيات الآلات، وأغلفة المعدات، وأغطية لوحات التحكم، والأغطية الواقية، والهياكل الكبيرة من التطبيقات الشائعة. ويمكن أن يوفر التشكيل الحراري خيارًا عمليًا عندما تتطلب الأجزاء أسطحًا واسعة، ووزنًا منخفضًا نسبيًا، وتكاليف قوالب يمكن التحكم فيها.
التعبئة والتغليف وحماية المنتجات
تُصنع الصواني، والحشوات الداخلية، والعبوات ذات التجاويف المشكلة، ومواد التغليف الواقية، وحوامل المنتجات باستخدام طرق التشكيل الحراري. ويعتمد اختيار المادة وتقنية التشكيل على الصلابة المطلوبة، وإمكانية رؤية المنتج، وحمايته، وزمن الدورة، ولوائح التعبئة والتغليف.
المنتجات الاستهلاكية ووحدات العرض
يمكن إنتاج هياكل وحدات العرض، ومكونات نقاط البيع، وأغطية الأجهزة، وأجزاء المعدات الترفيهية، وغيرها من المنتجات الموجهة للمستهلك باستخدام التشكيل بالتفريغ أو إحدى طرق التشكيل الحراري الأخرى.
في جميع هذه التطبيقات، ينبغي مواءمة العملية مع الشكل الهندسي للجزء ومتطلبات أدائه، بدلًا من اختيارها بناءً على سعر القوالب وحده.
Formlabs+2
7. الجدوى الاقتصادية وكفاءة التكلفة
تعتمد الجدوى الاقتصادية على أكثر من مجرد سعر آلة التشكيل أو القالب. وينبغي للمصنعين مقارنة التكلفة الإجمالية لإنتاج أجزاء مقبولة طوال العمر الإنتاجي المتوقع.
القوالب والاستثمار الأولي
غالبًا ما يستخدم التشكيل بالتفريغ قوالب بسيطة نسبيًا، مما قد يجعله خيارًا جذابًا للنماذج الأولية، وإطلاق المنتجات، والألواح الكبيرة، والإنتاج بكميات محدودة. وبحسب الجزء، يمكن تصنيع القوالب من مواد مشغلة آليًا، أو مواد قوالب مصبوبة، أو مواد أساسية أخرى مناسبة للقوالب.
قد تتطلب طرق التشكيل الحراري الأخرى قوالب أكثر تعقيدًا، أو معدات ضغط إضافية، أو ضوابط أكثر إحكامًا للعملية. وقد تكون هذه التكاليف مبررة إذا كان التصميم يتطلب تفاصيل أكثر حدة، أو توزيعًا أكثر اتساقًا لسماكة الجدران، أو تشطيبًا جماليًا معينًا.
حجم الإنتاج
في مراحل التطوير المبكرة أو دفعات الإنتاج المحدودة، يمكن أن يوفر التشكيل بالتفريغ توازنًا عمليًا بين تكلفة القوالب وحجم الجزء. ومع زيادة حجم الإنتاج، تعتمد العملية الأنسب على زمن الدورة، والأتمتة، وكفاءة استغلال المواد، وعمليات التشطيب، ومتطلبات الجودة.
لا توجد عتبة واحدة لحجم الإنتاج تصبح عندها إحدى الطرق أقل تكلفة دائمًا. ويحتاج كل مشروع إلى مقارنة تستند إلى عروض أسعار فعلية ونسبة الإنتاج المقبول المتوقعة.
استخدام المواد والتشطيب
قد يتطلب الجزء المشكل تشذيب الحواف، أو الثقب، أو التشغيل الآلي، أو التجميع، أو تشطيب السطح. كما تؤثر معدلات الهدر وكفاءة ترتيب الأجزاء على الصفيحة في تكلفة كل مكون صالح للاستخدام.
قد لا تحقق العملية ذات القوالب الأقل تكلفة أدنى تكلفة إجمالية إذا كانت تتطلب أعمال تشطيب مكثفة أو تنتج عددًا كبيرًا من الأجزاء المرفوضة. وفي المقابل، قد تكون العملية ذات القدرات الأعلى مجدية إذا قللت العمليات اللاحقة وحسنت الاتساق.
كيفية مقارنة التكاليف بصورة عادلة
تشمل المقارنة المفيدة القوالب، وإعداد الآلة، والمواد، والعمالة، وزمن الدورة، وتشذيب الحواف، والعمليات الثانوية، والفحص، والهدر، والصيانة. وينبغي للمصنعين أيضًا مراعاة تعديلات التصميم: فالعملية التي تسهل تعديل القالب قد تقلل تكاليف التطوير ما دام المنتج لا يزال قيد التطوير.
8. التشكيل الحراري مقابل التشكيل بالتفريغ مقابل القولبة بالحقن مقابل الطباعة ثلاثية الأبعاد
التشكيل الحراري والتشكيل بالتفريغ ليسا الخيارين الوحيدين لإنتاج الأجزاء البلاستيكية. فالقولبة بالحقن والطباعة ثلاثية الأبعاد تُستخدمان على نطاق واسع أيضًا، لكنهما تلبيان احتياجات تصنيعية مختلفة.
| العامل | التشكيل بالتفريغ | طرق التشكيل الحراري الأخرى | القولبة بالحقن | الطباعة ثلاثية الأبعاد |
|---|---|---|---|---|
| المادة الأولية | لوح من البلاستيك الحراري | عادةً لوح من البلاستيك الحراري | حبيبات بلاستيكية أو راتنج، حسب العملية | خيوط أو راتنج أو مسحوق أو مادة تغذية أخرى قابلة للطباعة |
| العملية الأساسية | تسخين اللوح وسحبه ليتطابق مع سطح القالب باستخدام التفريغ | تسخين اللوح وتشكيله باستخدام الضغط أو القوة الميكانيكية أو طرق أخرى | حقن البلاستيك المنصهر داخل تجويف القالب | بناء الجزء طبقةً تلو الأخرى |
| القوالب وأدوات التشكيل | منخفض التكلفة نسبيًا في كثير من الأحيان | يختلف حسب الطريقة ومدى تعقيد القالب | يتطلب عادةً قالب حقن مصممًا خصيصًا | يتطلب غالبًا أدوات تصنيع مخصصة للجزء قليلة أو لا يتطلبها إطلاقًا |
| حجم الجزء | مناسب جدًا للعديد من الأجزاء الكبيرة ذات الشكل القِشري | يعتمد على المعدات وطريقة التشكيل | يعتمد على الآلة والقالب وقدرة الإغلاق | يعتمد على حجم حيز البناء في الطابعة |
| التفاصيل الدقيقة | متوسطة، حسب التصميم والقالب | يمكن أن تكون عالية باستخدام طرق مناسبة | يمكنه إنتاج تفاصيل وسمات هندسية معقدة | تعتمد على تقنية الطابعة والمادة |
| الاستخدام المعتاد في التطوير | النماذج الأولية الكبيرة والأجزاء المُشكَّلة | النماذج الأولية ومكونات الإنتاج ذات المتطلبات السطحية المحددة | المنتجات المصممة للإنتاج الكمي المتكرر | النمذجة الأولية السريعة، والتحقق من التصميم، والأجزاء المخصصة |
| اعتبارات التكلفة | تكاليف قوالب وأدوات تصنيع مجدية للأجزاء المناسبة | قد تؤدي زيادة قدرات العملية إلى زيادة التكلفة | استثمار أولي أعلى في القوالب وأدوات التصنيع، غالبًا ما يُعوَّض عند بلوغ حجم إنتاج كافٍ | استثمار منخفض في القوالب وأدوات التصنيع، لكن تكلفة الجزء وسرعة الإنتاج تختلفان |
متى يكون التشكيل بالتفريغ أكثر جدوى من حيث التكلفة مقارنةً بالقولبة بالحقن؟
غالبًا ما يستحق التشكيل بالتفريغ التقييم عندما يكون للمنتج مساحة سطحية كبيرة وشكل قِشري، وتكون كمية الإنتاج غير كافية لتبرير التكلفة الأولية لقالب الحقن.
قد تكون القولبة بالحقن أكثر ملاءمةً للمكونات الأصغر ذات السمات الهندسية المعقدة ثلاثية الأبعاد، والمشابك المدمجة، وأضلاع التقوية، والنتوءات البارزة، ومتطلبات الإنتاج المستقر بكميات كبيرة. كما يمكن أن تتيح حرية أكبر في تنفيذ سمات يصعب إنشاؤها عن طريق تمديد لوح.
ينبغي أن يراعي القرار الشكل الهندسي للجزء، والطلب السنوي، ومتطلبات المواد، والتفاوتات المسموح بها، والعمليات اللاحقة. فالتشكيل بالتفريغ ليس بالضرورة أقل تكلفة لكل جزء يُنتَج بكميات محدودة، تمامًا كما أن القولبة بالحقن ليست دائمًا الخيار الأكثر اقتصادية للكميات الكبيرة.
متى تكون الطباعة ثلاثية الأبعاد خيارًا أفضل؟
تُفيد الطباعة ثلاثية الأبعاد في النمذجة الأولية السريعة، إذ تتيح للمصممين تقييم الشكل، والتلاؤم، والتجميع دون الحاجة إلى تصنيع قالب إنتاج أولًا. كما أنها مناسبة للمكونات المخصصة والأشكال الهندسية المعقدة التي يصعب تشكيلها من لوح.
ومع ذلك، قد تختلف الأجزاء المطبوعة عن الأجزاء المُشكَّلة حراريًا من حيث خصائص السطح، والخواص الميكانيكية، ومعدلات الإنتاج، وتكاليف المواد. وبالنسبة إلى غطاء بلاستيكي كبير رقيق الجدران، قد يكون التشكيل بالتفريغ أكثر عمليةً بعد استقرار التصميم. أما بالنسبة إلى حامل يُصنَّع لمرة واحدة أو نموذج أولي بدرجة عالية من التخصيص، فقد تكون الطباعة ثلاثية الأبعاد نقطة البداية الأفضل.
تتمثل إحدى استراتيجيات تطوير المنتجات الشائعة في استخدام الطباعة ثلاثية الأبعاد للتحقق المبكر من التصميم، ثم تقييم التشكيل الحراري أو التشكيل بالتفريغ أو القولبة بالحقن للإنتاج.
9. اعتبارات تصميم الأجزاء المُشكَّلة حراريًا عالية الجودة
لا يمكن لعملية التشكيل تحقيق التصميم المقصود إلا إذا تكاملت المادة والقالب وظروف المعالجة.
الشكل الهندسي للجزء وعمق السحب
تتطلب الأشكال العميقة أو الضيقة تمدد اللوح بدرجة أكبر، مما يزيد من خطر الترقق الموضعي. ويمكن للانتقالات المستديرة، والشكل الهندسي المناسب للجدران، والتخطيط الدقيق لعمق السحب أن تُحسِّن توزيع المادة.
زوايا السحب وفك القالب
تسمح زوايا السحب بفصل الجزء النهائي عن القالب بسهولة أكبر. وقد يؤدي عدم كفاية زاوية السحب إلى الالتصاق أو التشوه أو التلف أثناء الإخراج. وتعتمد الزاوية المناسبة على المادة، وعمق الجزء، وسطح القالب، وملمسه، والعملية المستخدمة.
سُمك الجدار ومقاومة الصدمات
يترقق لوح البلاستيك الحراري أثناء تمدده فوق القالب. ويختلف مقدار الترقق من موضع إلى آخر في الجزء، ولا سيما حول الزوايا العميقة والمناطق التي تلامس القالب مبكرًا.
إذا كانت مقاومة الصدمات أو الأداء الإنشائي مهمة، فينبغي للمصممين مراعاة المناطق الأقل سُمكًا بدلًا من الاعتماد على سُمك اللوح الأصلي وحده. وقد تتطلب التطبيقات ذات المتطلبات الصارمة اختبار المواد والتحقق من الأداء على مستوى الجزء.
تصميم القالب وتنفيس الهواء
يتطلب التشكيل بالتفريغ خروج الهواء من بين اللوح والقالب. وتساعد فتحات التفريغ الموضوعة في المواقع الصحيحة، ومسارات التنفيس المناسبة، وأسطح القالب الملائمة البلاستيكَ على مطابقة الخطوط الشكلية المقصودة.
ينبغي أن يراعي تصميم القوالب وأدوات التصنيع أيضًا سماحات التشذيب، وعناصر التثبيت، والتفاوتات المسموح بها للأبعاد، وطريقة التجميع المقصودة.
التحكم في درجة الحرارة
يساعد التسخين المتجانس على تمدد اللوح بصورة يمكن التنبؤ بها. وقد يتسبب التسخين غير المتجانس في تفاوت سُمك الجدار، أو عيوب سطحية، أو ترهل، أو تشكيل غير مكتمل.
تعتمد درجة حرارة التشكيل المناسبة على درجة البوليمر، وسُمك اللوح، ونظام التسخين، ودورة التشكيل. وينبغي للمصنّعين تحديد إعدادات العملية استنادًا إلى الإرشادات الخاصة بالمادة وتجارب الإنتاج، بدلًا من استخدام درجة حرارة واحدة لجميع الألواح البلاستيكية.
10. كيفية اختيار عملية التصنيع المناسبة
ينبغي أن تبدأ عملية الاختيار بمتطلبات المنتج النهائي.
اختر التشكيل بالتفريغ عندما:
- يكون للمكوّن شكل قِشري مفتوح نسبيًا.
- تكون هناك حاجة إلى ألواح كبيرة أو أغطية أو صوانٍ أو أغلفة.
- تكون هناك حاجة إلى إبقاء الاستثمار في القوالب وأدوات التصنيع ضمن حدود مناسبة.
- يمكن تحقيق التفاصيل السطحية باستخدام ضغط التفريغ والقالب المختار.
- يكون تصميم المنتج أو الطلب عليه عرضةً للتغير أثناء التطوير.
فكّر في التشكيل بالضغط عندما:
- يحتاج الجزء إلى حواف أكثر حدة أو تفاصيل سطحية أدق.
- يكون الملمس المُشكَّل داخل القالب مهمًا.
- يتطلب السطح الظاهر مظهرًا أكثر إتقانًا.
- يبرر التصميم المتطلبات الإضافية للمعدات والقوالب وأدوات التصنيع.
فكّر في طرق التشكيل الحراري الأخرى عندما:
- يتطلب المكوّن تشكيلًا أعمق أو تحكمًا أفضل في توزيع المادة.
- تكون هناك حاجة إلى بنية مجوفة أو مزدوجة الجدران.
- يستلزم التصميم قوالب متطابقة أو مساعدة ميكانيكية في التشكيل.
يُنصح بالنظر في القولبة بالحقن عندما:
- يتضمن التصميم تفاصيل وظيفية مدمجة ومعقدة.
- تكون هناك حاجة إلى أبعاد متسقة وإنتاج قابل للتكرار بكميات كبيرة.
- تكون كمية الإنتاج المتوقعة كافية لتبرير الاستثمار في القالب.
يُنصح بالنظر في الطباعة ثلاثية الأبعاد عندما:
- يكون التصميم لا يزال قيد التعديل.
- تكون هناك حاجة إلى عدد قليل فقط من القطع.
- تكون أولوية التعقيد الهندسي أو التخصيص أعلى من الحاجة إلى الإنتاج السريع بكميات كبيرة.
قبل اعتماد عملية تصنيع، ينبغي للمصنّعين مراجعة الرسم الهندسي للقطعة، ومواصفات المادة، وكمية الإنتاج المتوقعة، ومعايير الجودة، ومتطلبات التشطيب مع المورّد المسؤول عن التصنيع.
الأسئلة الشائعة
1. ما الفرق الرئيسي بين التشكيل الحراري والتشكيل بالتفريغ؟
التشكيل الحراري هو العملية الأوسع نطاقًا في تصنيع البلاستيك، ويشمل تسخين لوح من اللدائن الحرارية وتشكيله. أما التشكيل بالتفريغ فهو أحد أنواع التشكيل الحراري، ويستخدم فرق الضغط الناتج عن التفريغ لسحب اللوح المُسخّن حتى يلامس سطح القالب.
2. هل يُعدّ التشكيل بالتفريغ نوعًا من التشكيل الحراري؟
نعم. التشكيل بالتفريغ هو إحدى طرق التشكيل الحراري. وتشمل الطرق الأخرى التشكيل بالضغط، والتشكيل بقالبين متطابقين، والتشكيل بلوحين. وتختلف هذه الطرق في كيفية تشكيل البلاستيك المُسخّن والتفاصيل التي يمكنها إنتاجها.
3. هل التشكيل بالتفريغ أقل تكلفة من التشكيل الحراري؟
هذه المقارنة ليست بين عمليتين متكافئتين تمامًا، لأن التشكيل بالتفريغ يندرج ضمن التشكيل الحراري. وغالبًا ما تكون تكاليف قوالب التشكيل بالتفريغ أقل من تكاليف قوالب طرق التشكيل الأكثر تعقيدًا، لكن التكلفة الإجمالية تعتمد على تصميم القطعة، والمواد، وكمية الإنتاج، والتشطيب، ومتطلبات الجودة.
4. ما الفرق بين التشكيل بالتفريغ والتشكيل بالضغط؟
يستخدم التشكيل بالتفريغ التفريغ لإزالة الهواء بين اللوح البلاستيكي والقالب. أما التشكيل بالضغط فيضيف هواءً مضغوطًا على الجانب المقابل من اللوح، مما يزيد قوة التشكيل. ويمكن للتشكيل بالضغط إظهار تفاصيل وأنسجة سطحية أدق في التصاميم المناسبة.
5. ما المواد البلاستيكية المستخدمة في التشكيل بالتفريغ؟
تشمل المواد الشائعة ABS وHIPS وPET وPETG والبولي كربونات وPVC والبولي بروبيلين والأكريليك. وتعتمد المادة الأنسب على قابلية التشكيل، ومقاومة الصدمات، والشفافية، والتعرض للمواد الكيميائية، ودرجة حرارة التشغيل، والاستخدام المقصود للمكوّن النهائي.
6. هل يمكن للتشكيل بالتفريغ إنتاج قطع بلاستيكية عالية الجودة؟
نعم. يمكن للتشكيل بالتفريغ إنتاج قطع عالية الجودة عند التحكم بشكل صحيح في المادة، والقالب، ومنحنى التسخين، ونظام التفريغ، ودورة التبريد، وعملية قص الزوائد. وقد تتطلب القطع التي تحتاج إلى تفاصيل دقيقة للغاية أو تفاوتات أبعاد ضيقة عمليةً مختلفة أو أعمالًا هندسية إضافية.
7. هل التشكيل الحراري مناسب للأجهزة الطبية؟
يمكن أن يكون التشكيل الحراري مناسبًا لبعض هياكل المعدات الطبية وصوانيها وأغطيتها ومكوّنات تغليفها. ويجب أن تكون المادة وعملية التصنيع ملائمتين للاستخدام المقصود، بما في ذلك أي متطلبات سارية تتعلق بالتوافق الحيوي، والتعقيم، وقابلية التنظيف، والامتثال التنظيمي.
8. كيف تستخدم صناعة السيارات التشكيل بالتفريغ؟
تشمل التطبيقات قطع الكسوة الداخلية، وألواح الحماية، والبطانات، وأغطية المعدات، وبعض مكوّنات سوق ما بعد البيع. وتفيد هذه العملية بصورة خاصة في بعض القطع الكبيرة وخفيفة الوزن التي يحقق فيها التشكيل باستخدام الألواح توازنًا عمليًا بين تكلفة القوالب والمظهر ومرونة الإنتاج.
9. ما الفرق بين التشكيل بالتفريغ والطباعة ثلاثية الأبعاد؟
يُشكّل التشكيل بالتفريغ لوحًا مُسخّنًا من اللدائن الحرارية فوق قالب، بينما تبني الطباعة ثلاثية الأبعاد القطعة طبقةً تلو الأخرى. وغالبًا ما يكون التشكيل بالتفريغ مناسبًا للمكوّنات الإنتاجية الكبيرة ذات البنية القشرية؛ وتفيد الطباعة ثلاثية الأبعاد في النمذجة الأولية السريعة، والقطع المخصصة، والأشكال الهندسية المعقدة دون الحاجة إلى قوالب تشكيل مخصصة.
10. متى ينبغي للمصنّعين اختيار القولبة بالحقن بدلًا من ذلك؟
تستحق القولبة بالحقن النظر فيها عندما تتطلب القطع تفاصيل وظيفية مدمجة ومعقدة، أو أبعادًا قابلة للتكرار، أو كميات إنتاج كبيرة تبرر الاستثمار الأولي في القوالب. وقد يكون التشكيل بالتفريغ أكثر جدوى من حيث التكلفة لبعض المكوّنات الكبيرة المصنوعة من الألواح وذات الأشكال الهندسية الأبسط.
11. هل يؤثر التشكيل بالتفريغ في سماكة الجدار؟
نعم. يتمدد اللوح المُسخّن أثناء مطابقته لشكل القالب، ولذلك تختلف سماكة الجدار عادةً من موضع إلى آخر في القطعة. وقد تزيد أعماق السحب الكبيرة، والزوايا الحادة، والتسخين غير المتجانس من الترقق الموضعي. ويمكن أن يساعد اختيار المادة، وتصميم القالب، ودرجة حرارة اللوح، ووسائل المساعدة على التشكيل في التحكم في هذا التفاوت.
12. ما الذي يحدد الجدوى الاقتصادية للتشكيل بالتفريغ؟
تشمل العوامل الرئيسية تكلفة القالب، ومادة اللوح، وحجم القطعة، وكمية الإنتاج، وزمن الدورة، وهدر المواد، وقص الزوائد، والعمالة، وضبط الجودة. والحل الأكثر جدوى من حيث التكلفة هو الذي ينتج قطعًا مقبولة بصورة موثوقة ضمن التكلفة الإجمالية المطلوبة.
الخلاصة
التشكيل الحراري والتشكيل بالتفريغ عمليتان مترابطتان ارتباطًا وثيقًا وليستا عمليتين متنافستين. فالتشكيل الحراري يشمل مجموعة من طرق تشكيل الألواح البلاستيكية المُسخّنة، بينما يستخدم التشكيل بالتفريغ الشفط لسحب المادة حتى تلامس سطح القالب.
بالنسبة إلى الأغطية الكبيرة، والألواح، والصواني، والعديد من الهياكل الخارجية للمعدات الصناعية، يمكن أن يوفر التشكيل بالتفريغ مزيجًا جذابًا من انخفاض تكلفة القوالب ومرونة التصميم وكفاءة الإنتاج. وعندما يحتاج المكوّن إلى تفاصيل أدق، أو إبراز أكثر دقة لتفاصيل السطح، أو خصائص متخصصة أخرى، فقد يكون التشكيل بالضغط أو إحدى طرق التشكيل الحراري الأخرى أكثر ملاءمة.
تظل القولبة بالحقن والطباعة ثلاثية الأبعاد بديلين مفيدين لتلبية متطلبات الإنتاج والتصميم المختلفة. وتساعد مقارنة الشكل الهندسي للقطعة، وخصائص المادة، وأهداف الجودة، وحجم الإنتاج، وإجمالي تكلفة التصنيع في تحديد العملية الملائمة للتطبيق.
في نهاية المطاف، يبدأ تصنيع البلاستيك عالي الجودة بفهم واضح للقطعة النهائية، لا بمجرد اسم عملية التشكيل.



