






التشكيل بالضغط الموجب والتشكيل بالضغط السالب طريقتان تُستخدمان لتشكيل ألواح اللدائن الحرارية المُسخَّنة ضمن عمليات التشكيل الحراري. ويكمن الفرق الرئيسي في كيفية تطبيق الضغط لجعل البلاستيك يلامس القالب. فالتشكيل بالضغط السالب، المعروف عادةً بالتشكيل بالتفريغ، يزيل الهواء من بين اللوح والقالب بحيث يدفع الضغط الجوي المادة نحو سطح القالب. أما التشكيل بالضغط الموجب فيستخدم الهواء المضغوط لدفع اللوح المُسخَّن نحو القالب، وغالبًا ما يستعين بالتفريغ لإزالة الهواء المحبوس.
يساعد فهم الفرق بين عمليتي التشكيل هاتين المصنِّعين على اختيار المعدات المناسبة، والتحكم في تكاليف القوالب، وتحقيق مستوى التفاصيل المطلوب، وإدارة المهل الزمنية للإنتاج. وتعتمد العملية المناسبة على الشكل الهندسي للمنتج، وخصائص المادة، ومتطلبات السطح، وحجم الإنتاج، وتكلفة إنتاج قطع مطابقة للمواصفات.
مقارنة بين التشكيل بالضغط الموجب والتشكيل بالضغط السالب
يستخدم التشكيل بالضغط السالب التفريغ لسحب لوح بلاستيكي مُسخَّن وإحكام ملامسته للقالب. وغالبًا ما يكون مناسبًا للأغطية الكبيرة، والصواني، والبطانات، ومواد التغليف، والمنتجات ذات الأشكال الهندسية البسيطة نسبيًا.
يستخدم التشكيل بالضغط الموجب الهواء المضغوط لدفع لوح بلاستيكي مُسخَّن نحو القالب بإحكام أكبر. ويمكنه استنساخ النقوش السطحية الأدق، والحواف الأكثر تحديدًا، والتفاصيل المعقدة بفعالية أكبر في التطبيقات المناسبة.
تتمثل الفروق الرئيسية فيما يلي:
- قوة التشكيل: يعتمد التشكيل بالتفريغ على فرق ضغط ينشأ عن إزالة الهواء، بينما يضيف التشكيل بالضغط الموجب هواءً مضغوطًا لزيادة قوة التشكيل.
- تفاصيل السطح: غالبًا ما يتيح التشكيل بالضغط استنساخًا أفضل لتفاصيل أسطح القوالب.
- تكاليف القوالب: قد تكون قوالب التشكيل بالتفريغ أقل تكلفة للقطع البسيطة، بينما قد تتطلب قوالب التشكيل بالضغط أعمالًا هندسية إضافية.
- التطبيقات: يناسب التشكيل بالتفريغ العديد من القطع الكبيرة والبسيطة؛ وغالبًا ما يُفضَّل التشكيل بالضغط للمنتجات ذات المتطلبات العالية للمظهر أو تفاصيل السطح.
- الجدوى الاقتصادية: يعتمد الخيار الأفضل على المنتج، والاستثمار في القوالب، وحجم الإنتاج، واستخدام المواد، ومتطلبات التشطيب.
لا توجد عملية أفضل في جميع الحالات. ينبغي للمصنِّعين مقارنة متطلبات المنتج النهائي بإمكانات كل طريقة وتكاليفها الإجمالية.
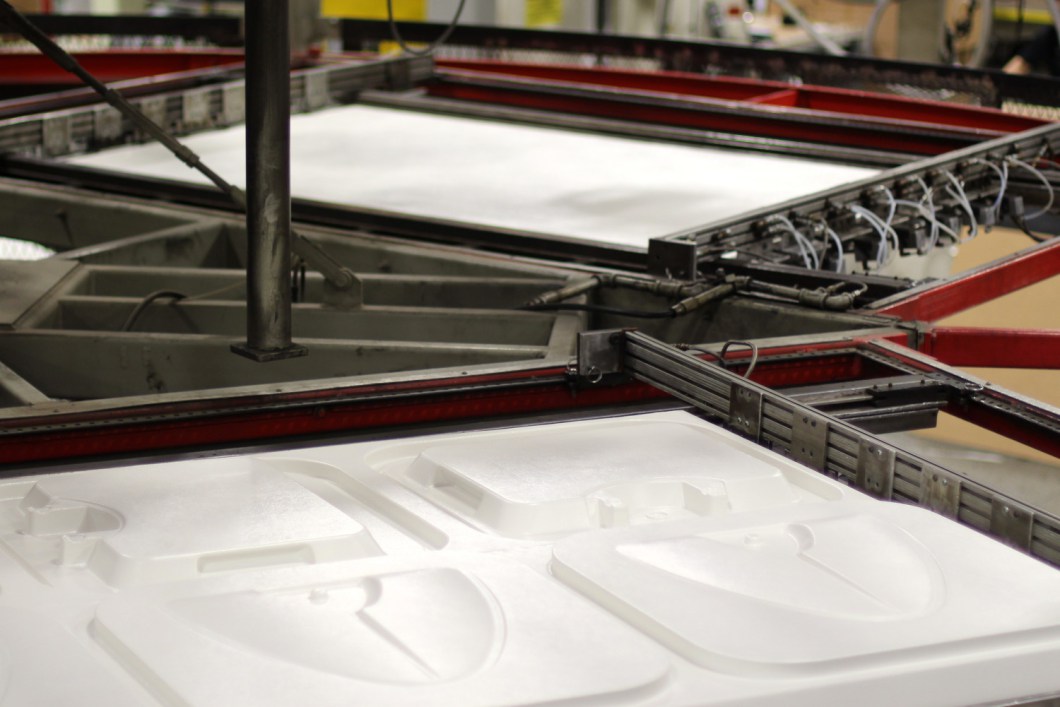
ما التشكيل بالضغط الموجب والتشكيل بالضغط السالب؟
ما التشكيل بالضغط السالب؟
التشكيل بالضغط السالب هو عملية تشكيل حراري تستخدم التفريغ لإزالة الهواء من الحيز بين لوح لدائن حرارية مُسخَّن وقالب. ثم يدفع الضغط الجوي المادة المُليَّنة نحو سطح القالب.
يُعد التشكيل بالتفريغ مثالًا شائعًا على ذلك. وتتضمن العملية عمومًا تثبيت لوح بلاستيكي بالمشابك، وتسخينه إلى درجة حرارة مناسبة للتشكيل، ووضعه فوق القالب أو بمواجهته، وتطبيق التفريغ، وتبريد المادة، وإخراج القطعة النهائية.
تُستخدم هذه الطريقة على نطاق واسع لإنتاج صواني التغليف، وأغطية المعدات، والبطانات الواقية، ومكونات العرض، والألواح البلاستيكية الكبيرة.
ما التشكيل بالضغط الموجب؟
يستخدم التشكيل بالضغط الموجب الهواء المضغوط لدفع لوح بلاستيكي مُسخَّن نحو القالب. ويمكن لقوة التشكيل الإضافية تحسين استنساخ النقوش السطحية، والحواف المحددة، والتفاصيل المصبوبة الأصغر حجمًا.
تستخدم العديد من أنظمة التشكيل بالضغط الصناعية أيضًا التفريغ لإزالة الهواء من بين البلاستيك والقالب. ويساعد الجمع بين ضغط الهواء الموجب والتفريغ المادة على ملامسة القالب بإحكام أكبر.
غالبًا ما يُنظر في استخدام التشكيل بالضغط لإنتاج أغلفة المعدات، ومكونات المقصورة الداخلية للسيارات، وأغلفة المنتجات الاستهلاكية، وغيرها من القطع التي تتطلب أسطحًا أكثر تفصيلًا.
هل يشير الضغط الموجب أو السالب إلى شكل القالب؟
لا. يصف الضغط الموجب والضغط السالب ظروف الضغط المستخدمة أثناء عملية التشكيل. وهما لا يعنيان القوالب الذكرية والأنثوية.
يكون القالب الذكري عادةً ذا شكل بارز، بينما يحتوي القالب الأنثوي على تجويف. ويمكن استخدام أيٍّ من تكويني القالب مع طرق التشكيل الحراري المناسبة.
1. كيف يعمل التشكيل بالضغط السالب
غالبًا ما يُختار التشكيل بالتفريغ عندما يحتاج المصنِّعون إلى إنتاج قطع بلاستيكية ذات أشكال هندسية بسيطة نسبيًا، أو مساحات سطحية كبيرة، أو متطلبات متوسطة لتفاصيل السطح.
الخطوة 1: تثبيت اللوح البلاستيكي بالمشابك
يُوضع لوح من اللدائن الحرارية في آلة التشكيل ويُثبَّت بواسطة إطار تثبيت. ويمنع نظام التثبيت الحركة غير المرغوب فيها أثناء تسخين المادة وتشكيلها.
الخطوة 2: تسخين البلاستيك
تُسخِّن الآلة اللوح حتى يصل إلى نطاق درجة حرارة مناسب للتشكيل. ويجب أن تصبح المادة مرنة بما يكفي لتتمدد فوق القالب دون أن تنصهر أو تتحلل.
تعتمد ظروف التسخين على نوع مادة اللدائن الحرارية، وسماكة اللوح، والشكل الهندسي للمنتج، وتكوين الآلة. وقد يؤدي التسخين غير المتجانس إلى تفاوت سماكة الجدران، أو ظهور تجاعيد، أو عدم اكتمال التشكيل.
الخطوة 3: وضع اللوح البلاستيكي المُسخَّن
يُوضع اللوح البلاستيكي المُسخَّن فوق القالب أو بمواجهته. وقد يكون للقالب شكل بارز أو تجويف غائر، حسب تصميم المنتج.
يؤثر الشكل الهندسي للقالب في كيفية تمدد المادة ومدى دقة استنساخها للشكل المقصود.
الخطوة 4: تطبيق التفريغ
يزيل نظام التفريغ الهواء من بين اللوح والقالب. ويدفع الضغط الجوي المادة المُليَّنة نحو سطح القالب.
تتيح فتحات التفريغ ومنافذ التنفيس خروج الهواء المحبوس. ويكتسب موضعها أهمية خاصة حول الزوايا والتجاويف والتفاصيل الأعمق.
الخطوة 5: تبريد القطعة وإخراجها
يُبرَّد البلاستيك حتى يصبح قادرًا على الاحتفاظ بالشكل المطلوب. ثم تُخرَج القطعة المُشكَّلة وتُشذَّب للوصول إلى أبعادها النهائية.
بحسب المنتج، قد يلزم إجراء عمليات إضافية مثل الثقب أو القطع أو تشطيب السطح أو التجميع.
يُعد التشكيل بالتفريغ خيارًا عمليًا عندما يمكن تحقيق الشكل الهندسي وجودة السطح المطلوبين دون قوة التشكيل الإضافية التي يوفرها الضغط الموجب.
2. آلية عمل التشكيل بالضغط الموجب
يتبع التشكيل بالضغط الموجب تسلسلًا مشابهًا، لكنه يستخدم الهواء المضغوط لتطبيق قوة إضافية على اللوح المُسخَّن.
الخطوة 1: تسخين اللوح وتثبيته
تُثبِّت الآلة اللوح البلاستيكي وتُسخِّنه إلى درجة حرارة التشكيل المناسبة. ويجب أن يتلاءم نمط التسخين مع المادة والسُّمك وشكل المنتج وزمن الدورة المستهدف.
الخطوة 2: وضع القالب وإحكام الإغلاق
يُوضَع اللوح المُسخَّن والقالب في الوضع المطلوب للتشكيل. ويجب أن توفر المعدات إحكامًا مناسبًا للإغلاق وأن تتحمل الضغط المتولد أثناء التشكيل.
الخطوة 3: تطبيق ضغط هواء موجب
يدفع الهواء المضغوط اللوح المُليَّن إلى سطح القالب. ويمكن أن تساعد هذه القوة الإضافية على استنساخ انتقالات أكثر حدة، وملامس سطحية دقيقة، وحواف واضحة قد يكون تحقيقها أصعب باستخدام التفريغ وحده.
الخطوة 4: إخراج الهواء المحبوس
تتيح فتحات التفريغ أو منافذ تنفيس القالب خروج الهواء الموجود بين اللوح والقالب. ومن دون تنفيس فعّال، قد يمنع الهواء المحبوس التلامس الكامل مع مناطق القالب ذات التفاصيل الدقيقة.
الخطوة 5: التبريد وفك القطعة وتشذيبها
تُثبَّت المادة ملاصقةً للقالب أثناء تبريدها. ثم تُخرَج القطعة النهائية وتُشذَّب.
تعتمد الجودة النهائية على ضغط التشكيل، ودرجة حرارة المادة، وتصميم القالب، والتنفيس، والتبريد، وسلوك اللوح. ولا يضمن الضغط الأعلى وحده الحصول على منتج أفضل.
3. التشكيل بالتفريغ مقابل التشكيل بالضغط: الفروق الرئيسية
| عامل المقارنة | التشكيل بالضغط السالب | التشكيل بالضغط الموجب |
|---|---|---|
| قوة التشكيل | يُنشئ التفريغ فرقًا في الضغط | يوفر الهواء المضغوط قوة تشكيل إضافية، وغالبًا ما يُستخدم مع التفريغ |
| تفاصيل السطح | مناسب للعديد من الأشكال البسيطة والتفاصيل متوسطة الدقة | غالبًا ما يكون أفضل للملامس السطحية الدقيقة والحواف الواضحة والتفاصيل السطحية المعقدة |
| التحكم في الأبعاد | يعتمد على الشكل الهندسي والمادة والقوالب والتحكم في العملية | قد تُحسِّن قوة التشكيل الإضافية استنساخ التفاصيل والتحكم في الأبعاد |
| تكاليف القوالب | غالبًا ما تكون أقل في التطبيقات الأبسط | قد تكون أعلى بسبب الحاجة إلى قوالب مصممة لتحمل الضغط ومتطلبات تصميم إضافية |
| المعدات | يتطلب أنظمة للتسخين والتثبيت والتفريغ والتبريد | يتطلب معدات قادرة على تحمل الضغط، وهواءً مضغوطًا، وإحكامًا مناسبًا للإغلاق، وغالبًا نظام تفريغ |
| المنتجات النموذجية | الصواني والبطانات والأغطية والألواح ومواد التعبئة والتغليف | الهياكل الخارجية ذات التفاصيل الدقيقة والألواح ذات الملامس السطحية والمكونات التجميلية |
| توزيع المادة | يتأثر بتمدد اللوح والشكل الهندسي للقالب | يتأثر أيضًا بالتمدد؛ فالضغط لا يمنع ترقق المادة موضعيًا |
| المُهَل الزمنية | قد تكون أقصر عند استخدام قوالب بسيطة | قد تتطلب أعمالًا هندسية إضافية للقوالب وتطويرًا للعملية |
| الجدوى الاقتصادية | غالبًا ما يكون خيارًا جذابًا للمنتجات الأبسط | قد يبرر استثمارًا إضافيًا عند الحاجة إلى تحسين التفاصيل |
هذه اتجاهات عامة وليست قواعد ثابتة. وتعتمد النتائج الفعلية على تصميم المنتج، والمادة اللدنة حراريًا، والقالب، والمعدات، ومتطلبات الإنتاج.
4. التشكيل بالتفريغ مقابل التشكيل بالضغط: فهم قوة التشكيل
قد توحي المقارنة بين التشكيل بالتفريغ والتشكيل بالضغط بأنهما فئتان منفصلتان تمامًا من عمليات التصنيع. لكنهما في الواقع عمليتان من عمليات التشكيل الحراري، وتستخدم بعض الآلات التفريغ والضغط الموجب خلال دورة التشكيل نفسها.
لماذا يوجد حدّ لفرق الضغط في التشكيل بالتفريغ
يعمل التشكيل بالتفريغ عن طريق خفض الضغط بين اللوح المُسخَّن والقالب. ويدفع الضغط الجوي على الجانب المقابل المادة نحو منطقة الضغط الأقل.
في نظام التشكيل بالتفريغ التقليدي، يكون أقصى فرق للضغط محدودًا بالضغط الجوي المتاح. وقد تكون قوة التشكيل الفعلية أقل بسبب التسرب أو الهواء المحبوس أو قيود نظام التفريغ.
كيف يغيّر ضغط الهواء الموجب العملية
يستخدم التشكيل بالضغط الموجب الهواء المضغوط فوق اللوح المُسخَّن. ويمكن أن ينشئ ذلك فرق ضغط بين جانبي المادة أكبر مما يتيحه التشكيل بالتفريغ وحده.
تساعد القوة الإضافية اللوح على التلامس بصورة أوثق مع تفاصيل القالب. ويمكن أن يُحسِّن ذلك استنساخ الملامس السطحية والكتابات والزوايا والحواف الواضحة.
يعتمد ضغط الهواء المطلوب على تصميم الآلة والمادة وسُمك اللوح والشكل الهندسي للقالب ومتطلبات المنتج. ولا يوجد إعداد موحّد للضغط يناسب جميع التطبيقات.
لماذا تستخدم بعض الآلات طريقتَي الضغط معًا
يساعد الجمع بين الضغط الموجب والتفريغ على معالجة جانبين من عملية التشكيل: دفع اللوح إلى القالب وإخراج الهواء المحبوس بين السطحين.
يوفر الضغط الموجب قوة تشكيل إضافية، بينما يساعد التفريغ والتنفيس المادة على التلامس بصورة أوثق مع القالب. ويكون هذا الجمع مفيدًا عندما يتطلب المنتج مستوى أعلى من التفاصيل السطحية.
5. كيف يؤثر مستوى التفاصيل في اختيار العملية
غالبًا ما يكون مستوى التفاصيل المطلوب أحد الأسباب الرئيسية التي تدفع المصنّعين إلى التفكير في التشكيل بالضغط بدلًا من التشكيل بالتفريغ الأساسي.
المنحنيات الانسيابية والأسطح الكبيرة
قد لا تحتاج منتجات مثل الأغطية الواقية والبطانات الداخلية والألواح الكبيرة والصواني البسيطة إلى تفاصيل دقيقة تُشكَّل داخل القالب. وإذا كانت المتطلبات الرئيسية هي الشكل العام، والملاءمة الوظيفية، وسُمك الجدار المقبول، فقد يكون التشكيل بالتفريغ كافيًا.
قد يؤدي اختيار التشكيل بالضغط لمنتج لا يستفيد من قوة التشكيل الإضافية إلى زيادة التكاليف دون تحقيق تحسن ملموس.
الملامس السطحية والشعارات والحواف الواضحة
غالبًا ما يكون التشكيل بالضغط أكثر ملاءمة عندما تحتاج القطعة إلى سطح ذي ملمس محدد، أو كتابات بارزة أو غائرة، أو زوايا واضحة، أو مظهر أكثر دقة في التشطيب.
تساعد قوة التشكيل الإضافية على استنساخ تفاصيل القالب بوضوح أكبر. ومع ذلك، يظل تشطيب القالب ومواضع منافذ التنفيس ودرجة حرارة اللوح وتمدد المادة عوامل تؤثر في النتيجة النهائية.
التفاصيل المعقدة والسمات الصغيرة
يمكن إنتاج تفاصيل معقدة باستخدام بعض تصاميم التشكيل بالضغط، لكن للعملية حدودًا. فقد تتطلب التجاويف العميقة الضيقة، والتجاويف السفلية المعقدة، وأضلاع التقوية الداخلية، والتفاصيل الموجودة على أسطح متعددة استراتيجيات إضافية لتصميم القوالب أو عملية تصنيع مختلفة.
بالنسبة إلى القطع التي تحتاج إلى تفاصيل ثلاثية الأبعاد كثيرة، قد يكون القولبة بالحقن أكثر ملاءمة. ويمكن للتشكيل بالضغط استنساخ قدر كبير من التفاصيل السطحية، لكنه لا يوفر القدر نفسه من حرية التصميم لكل سمة.
مظهر السطح ودقة الملاءمة
عندما تكون القطعة ظاهرة للعملاء أو يجب أن تتلاءم بدقة مع مكوّن آخر، يجب تقييم السطح الملامس للقالب والسطح المقابل والأبعاد التي تؤثر في التجميع.
يؤثر الشكل الهندسي للقالب وتشطيبه في المظهر. ويمكن أن يؤثر تمدد المادة أيضًا في الأبعاد، لذا تُفضَّل مراجعة التصميم وفحص العينات على افتراض أن الضغط الأعلى وحده سيحل جميع مشكلات الجودة.
6. اختيار المادة والتسخين ومقاومة الصدمات
يعتمد الاختيار بين التشكيل بالتفريغ والتشكيل بالضغط جزئيًا على المادة اللدنة حراريًا والأداء المطلوب من القطعة النهائية.
تشمل مواد التشكيل الحراري الشائعة ABS وHIPS وPETG والبولي كربونات والأكريليك وغيرها من اللدائن الحرارية المخصصة لإنتاج الألواح. ولكل مادة نطاق خاص لدرجات حرارة التشكيل، وخصائص تمدد، وسلوك سطحي، وخصائص ميكانيكية.
تسخين اللوح البلاستيكي بطريقة صحيحة
عندما يُسخّن المصنّعون لوحًا بلاستيكيًا، يجب أن تصبح المادة مرنة بما يكفي لتشكيلها دون أن تفقد الخصائص اللازمة في المنتج النهائي.
قد تؤدي الحرارة غير الكافية إلى عدم اكتمال التشكيل، أو ضعف التلامس مع القالب، أو إجهاد مفرط. وقد تؤدي الحرارة الزائدة إلى ترهّل اللوح، أو عيوب سطحية، أو تدهور المادة، أو عدم تجانس سماكة الجدران.
ينبغي أن تراعي عملية التسخين المناسبة ما يلي:
- نطاق درجة حرارة التشكيل الموصى به للمادة.
- سماكة اللوح وانتقال الحرارة عبر المادة.
- تجانس درجة الحرارة في كامل منطقة التشكيل.
- عمق القالب ومدى تعقيده.
- الفترة الزمنية بين التسخين والتشكيل.
- معدل التبريد والثبات المطلوب للأبعاد.
يمكن لآلة تشكيل مزوّدة بمناطق تسخين مستقلة أن تساعد المشغّلين على ضبط توزيع درجات الحرارة بما يناسب تصميمات المنتجات المختلفة. وينبغي تحديد الإعدادات الصحيحة من خلال تجارب خاصة بكل مادة، بدلًا من استخدام نمط درجات الحرارة نفسه لكل مهمة إنتاج.
مقاومة الصدمات
تعتمد مقاومة الصدمات أساسًا على درجة المادة، وسماكة اللوح، وظروف التشكيل، وتوزيع سماكة الجدران، ودرجة حرارة التشغيل، والشكل الهندسي للمنتج.
لا يضمن الضغط الموجب ولا الضغط السالب تلقائيًا مقاومة أفضل للصدمات. فقد يُحاكي الجزء المُشكّل بالضغط تفاصيل القالب بدقة أكبر، لكن الترقّق الموضعي في زاوية عميقة قد يقلّل مع ذلك من قدرته على تحمّل الصدمات.
بالنسبة إلى المنتجات المعرّضة للسقوط، أو الاهتزاز، أو المناولة المتكررة، أو الأحمال الميكانيكية، ينبغي تقييم الجزء النهائي بدلًا من الاكتفاء بتقييم اللوح المسطّح. ويجب أن تركّز الاختبارات على المناطق التي يُحتمل تعرّضها للإجهاد، بما في ذلك الزوايا، ونقاط التثبيت، والحواف، ومناطق الانتقال بين المقاطع السميكة والرقيقة.
إذا كانت مقاومة الصدمات متطلبًا رئيسيًا، فراجع اختيار المادة وتصميم القالب بالتوازي مع طريقة التشكيل.
7. تكاليف القوالب ومهل إنجازها
تُعدّ تكاليف القوالب عاملًا مهمًا عند المفاضلة بين التشكيل بالتفريغ والتشكيل بالضغط. وتستخدم كلتا الطريقتين قوالب لتشكيل ألواح اللدائن الحرارية المُسخّنة، لكن متطلبات القوالب قد تختلف بينهما.
قوالب التشكيل بالتفريغ
يمكن أن تكون قوالب التشكيل بالتفريغ بسيطة نسبيًا للمنتجات التي لا تتطلب تفاصيل سطحية كثيرة أو ضبطًا صارمًا للأبعاد. وبحسب التطبيق، قد يستخدم المصنّعون الألومنيوم المُشغّل آليًا، أو الألومنيوم المصبوب، أو المواد المركّبة، أو غيرها من المواد المناسبة لصناعة القوالب.
قد يقلّل القالب الأبسط من الاستثمار الأولي ويُسهّل تعديلات التصميم. ويمكن أن يكون ذلك مفيدًا أثناء تطوير المنتج، إذ قد تتغيّر الأبعاد أو السمات السطحية قبل بدء الإنتاج.
قوالب التشكيل بالضغط
يجب أن تتحمّل قوالب التشكيل بالضغط الضغط المحدّد للعملية، وأن توفّر إحكامًا مناسبًا، وتنفيسًا للهواء، وتفاصيل مناسبة لسطح القالب. وقد تزيد هذه المتطلبات من تعقيد القوالب وتكلفتها.
قد يكون الاستثمار الإضافي مبرّرًا عندما يحتاج المنتج إلى معالم حادّة، أو أنسجة سطحية واضحة، أو حروف دقيقة التفاصيل، أو اتساق أفضل في الأبعاد. وينبغي أن يستند القرار إلى ما إذا كانت هذه السمات توفّر قيمة كافية لتعويض ارتفاع تكلفة القوالب.
مهل الإنجاز وجداول الإنتاج
تعتمد مهل الإنجاز على تصميم القالب، ومادة تصنيعه، والقدرة الإنتاجية للمورّد، ومتطلبات التشغيل الآلي، والاختبارات، واعتماد التصميم. وقد يتطلّب التشكيل بالضغط أعمالًا هندسية إضافية وقوالب أكثر متانة، إلا أن الفارق الفعلي يختلف من مشروع إلى آخر.
عند طلب عروض الأسعار، اطلب من المورّدين تحديد المدد التقديرية لكل مما يلي على حدة:
- مراجعة التصميم وهندسة القالب.
- تصنيع القالب.
- إعداد الآلة وتطوير العملية.
- عينات القطعة الأولى.
- التصحيحات والاعتماد.
- رفع وتيرة الإنتاج تدريجيًا.
يُسهّل ذلك مقارنة المورّدين وتحديد التأخيرات المحتملة قبل الالتزام بجدول إنتاج.
8. هل التشكيل بالضغط الموجب أكثر جدوى من حيث التكلفة؟
يتطلّب التشكيل بالضغط الموجب عمومًا إمكانات أكبر للمعدات، وقد ينطوي على تكاليف قوالب أعلى من التشكيل الأساسي بالتفريغ. ومع ذلك، لا يعني ارتفاع التكلفة الأولية بالضرورة ارتفاع إجمالي تكلفة التصنيع.
يعتمد الخيار الأفضل على متطلبات المنتج والتكاليف المرتبطة بتلبيتها.
| عامل التكلفة | التشكيل بالتفريغ | التشكيل بالضغط |
|---|---|---|
| الاستثمار الأولي في القوالب | غالبًا ما يكون أقل للمنتجات الأبسط | قد يكون أعلى للقوالب المصمّمة لتحمّل الضغط وذات التفاصيل الدقيقة |
| الاستثمار في الآلات | قد يكون أقل للتجهيزات الأساسية | قد يكون أعلى بسبب معدات الضغط ومتطلبات تثبيت القالب وإحكام إغلاقه |
| مظهر المنتج | مناسب عندما يكون المستوى المتوسط من التفاصيل مقبولًا | قد يقلّل الحاجة إلى عمليات ثانوية لتحسين المظهر في الأجزاء ذات التفاصيل الدقيقة |
| الهالك وإعادة العمل | يعتمدان على توزيع المادة والتحكّم في العملية | قد يساعد تحسين التلامس مع القالب على الحدّ من بعض العيوب المرتبطة بالتفاصيل |
| كفاءة الإنتاج | يمكن أن يكون مجديًا من حيث التكلفة للمنتجات وأحجام الإنتاج المناسبة | يمكن أن يبرّر الاستثمار الإضافي عند وجود متطلبات صارمة للسطح |
| التكلفة الإجمالية لكل جزء | غالبًا ما تكون مجزية للأشكال الأبسط | تعتمد على ما إذا كان تحسّن التفاصيل والجودة يعوّض التكاليف الإضافية |
ينبغي أن تشمل المقارنة المجدية القوالب، واستهلاك المواد، والعمالة، ووقت تشغيل الآلة، وتشذيب الحواف، والتشطيب، والفحص، والهالك، والصيانة.
على سبيل المثال، قد يكون إنتاج غلاف بلاستيكي كبير ذي شكل بسيط نسبيًا باستخدام التشكيل بالتفريغ أكثر اقتصادية. وقد يبرّر غلاف أصغر ذو أسطح منقوشة، وحواف محدّدة بوضوح، وعلامات تجارية ظاهرة استخدام التشكيل بالضغط، إذا أدّى تحسّن التشطيب إلى تقليل إعادة العمل أو عمليات التشطيب الإضافية.
ينبغي قياس الجدوى من حيث التكلفة بناءً على التكلفة الإجمالية لإنتاج أجزاء مقبولة، وليس على سعر القوالب وحده.
9. تطبيقات التشكيل بالضغط الموجب والسالب
تُستخدم الطريقتان في أسواق متداخلة، لكن بعض متطلبات المنتجات تجعل إحدى العمليتين أنسب من الأخرى.
التطبيقات المناسبة للتشكيل بالتفريغ
غالبًا ما يُنظر في استخدام التشكيل بالتفريغ لإنتاج:
- الأغطية والهياكل الصناعية: أغطية المعدات الكبيرة، وواقيات الآلات، والأغلفة ذات الخطوط الخارجية البسيطة نسبيًا.
- صواني وحاويات التعبئة والتغليف: المنتجات التي تعطي الأولوية لاتساق الأبعاد، وكفاءة استخدام المواد، والإنتاجية العالية بدلًا من التفاصيل السطحية المعقّدة.
- البطانات والألواح الواقية: البطانات المُشكّلة، والألواح الداخلية، والأغلفة الواقية التي يكون فيها الشكل الهندسي العام والأداء الوظيفي أهم من التفاصيل السطحية الدقيقة.
- مكوّنات العرض وتجارة التجزئة: الأغطية، والصواني، وأجزاء العرض التي يمكن إنتاجها ضمن إمكانات قوالب التشكيل بالتفريغ.
التطبيقات المناسبة للتشكيل بالضغط
قد يكون التشكيل بالضغط أنسب لإنتاج:
- أغلفة المعدات ذات التفاصيل الدقيقة: أغلفة ذات أسطح منقوشة، أو انتقالات حادّة، أو سمات تصميمية ظاهرة.
- مكوّنات المقصورة الداخلية للسيارات: بعض ألواح الكسوة والأغطية التي تتطلّب حواف محدّدة بوضوح ومظهرًا سطحيًا متقنًا.
- أغلفة المنتجات الاستهلاكية: أغلفة بلاستيكية ذات نقوش زخرفية، أو حروف، أو خطوط خارجية دقيقة التفاصيل.
- المنتجات ذات الحروف أو النقوش المُشكّلة بالقالب: الأجزاء التي يجب فيها استنساخ الأنماط السطحية، أو الشعارات البارزة، أو الحروف الغائرة، أو الحواف المحدّدة بوضوح.
تمثّل هذه الأمثلة نقاط انطلاق وليست قواعد ثابتة. فتصميم المنتج الفعلي، والمادة، والقالب، وأهداف الإنتاج هي التي تحدّد العملية المناسبة.
10. التشكيل بالضغط الموجب والسالب مقارنةً بالقولبة بالحقن
يُقارَن التشكيل بالضغط أحيانًا بالقولبة بالحقن لأنه قادر على استنساخ النقوش الدقيقة والسمات السطحية. ومع ذلك، تختلف العمليتان في كيفية تشكيل البلاستيك وأنواع الأشكال الهندسية التي يمكن إنتاجها.
في التشكيل الحراري، تكون المادة الأولية لوحًا بلاستيكيًا يُسخّن ويُمدّد فوق قالب أو داخل تجويفه. أما في القولبة بالحقن، فيُحقن البلاستيك المنصهر داخل تجويف قالب مغلق، مما يتيح للمادة تكوين سمات ثلاثية الأبعاد أكثر تعقيدًا.
| العامل | التشكيل بالتفريغ | التشكيل بالضغط | القولبة بالحقن |
|---|---|---|---|
| المادة الأولية | لوح بلاستيكي | لوح بلاستيكي | عادةً حبيبات أو حبيبات دقيقة من البلاستيك |
| طريقة التشكيل | يسحب التفريغ اللوح ليلامس سطح القالب | ضغط هواء موجب، غالبًا بالاقتران مع التفريغ | يُحقن البلاستيك المنصهر داخل قالب مغلق |
| تفاصيل السطح | مناسب للعديد من الأشكال البسيطة | غالبًا ما يتيح استنساخًا أفضل لملمس السطح والمعالم المحددة مقارنةً بالتشكيل الأساسي بالتفريغ | يمكنه إنتاج معالم دقيقة على أسطح متعددة |
| هندسة الجدران | تتمدد المادة، مما يؤدي إلى تفاوت السماكة | تتمدد المادة أيضًا؛ ولا يمنع الضغط وحده ترققها | يمكنه إنتاج مقاطع جدران أكثر تعقيدًا، مع مراعاة قيود التصميم |
| الاستثمار في القوالب وأدوات التشكيل | غالبًا ما يكون منخفضًا نسبيًا | غالبًا ما يكون أعلى من التشكيل الأساسي بالتفريغ | غالبًا ما يكون أعلى بكثير عند استخدام قوالب وأدوات إنتاج معقدة |
| القطع الكبيرة | غالبًا ما يكون مناسبًا | غالبًا ما يكون مناسبًا | يعتمد على قدرة الماكينة وحجم القالب والتكلفة |
| الجدوى الاقتصادية للإنتاج | غالبًا ما يكون مجديًا للتطبيقات المناسبة ذات أحجام الإنتاج المنخفضة إلى المتوسطة | يكون مجديًا عند الحاجة إلى التفاصيل دون الاستثمار في قوالب الحقن | غالبًا ما يكون منافسًا من حيث التكلفة لأحجام الإنتاج الكبيرة والقطع المعقدة التي يمكن إنتاجها بصورة متكررة ومتسقة |
قد يوفر التشكيل بالضغط حلًا وسطًا مفيدًا عندما لا يستطيع التشكيل بالتفريغ تحقيق التفاصيل المطلوبة، بينما لا يكون الاستثمار في قوالب الحقن مبررًا اقتصاديًا. لكنه لا يستطيع أن يحل محل القولبة بالحقن لجميع القطع المعقدة، ولا سيما عندما يتطلب التصميم أضلاع تقوية كثيرة أو بروزات تثبيت أو هياكل داخلية أو معالم معقدة على كلا الجانبين.
11. كيفية اختيار عملية التشكيل المناسبة
تبدأ عملية الاختيار العملية بالمنتج النهائي، وليس بالمزايا المعلن عنها للماكينة.
الخطوة 1: تحديد متطلبات المنتج
وثّق أبعاد المنتج وسماكة اللوح وتشطيب السطح واللون والملمس ومقاومة الصدمات وتفاوتات الأبعاد المسموح بها ومتطلبات التجميع.
حدّد المعالم التي يجب أن تنقل تفاصيل القالب بدقة، وتلك التي يمكن أن تتحمل التفاوت الطبيعي.
الخطوة 2: مراجعة الشكل الهندسي
افحص عمق السحب وأنصاف أقطار الزوايا والتجاويف والتعشيقات السفلية ومسارات حركة المادة. قد تتسبب المناطق العميقة أو الضيقة في ترقق موضعي، لذا يُنصح بالنظر في استخدام التشكيل بمساعدة قابس أو تقنيات تشكيل أخرى عند الضرورة.
إذا كانت القطعة تتطلب تفاصيل معقدة على أسطح متعددة، فأدرج القولبة بالحقن أو عمليات تصنيع أخرى ضمن التقييم.
الخطوة 3: المقارنة بين التفريغ والضغط الموجب
اختر التشكيل بالتفريغ عندما تلبي التفاصيل والأبعاد التي يمكن تحقيقها متطلبات المنتج. وفكّر في التشكيل بالضغط عند الحاجة إلى تحسين نقل تفاصيل السطح أو الحصول على معالم أكثر تحديدًا.
لا تحدّد التشكيل بالضغط لمجرد أنه يوفر قوة تشكيل أكبر. فإذا لم يستفد المنتج من هذه القوة، فقد لا يحقق الاستثمار الإضافي في المعدات والقوالب وأدوات التشكيل عائدًا ملموسًا.
الخطوة 4: تقييم القوالب وأدوات التشكيل والمدد الزمنية اللازمة
اطلب عروض أسعار توضح بجلاء تصميم القوالب وأدوات التشكيل، ومواد تصنيعها، وعمرها التشغيلي المتوقع، وتكاليف تعديلها، وإجراءات اعتماد العينات.
قارن المدة الزمنية المتوقعة من اعتماد التصميم حتى الحصول على قطع إنتاج مقبولة، بدلًا من الاكتفاء بالنظر إلى مدة تصنيع القالب الواردة في عرض السعر.
الخطوة 5: اختبار المادة والقالب الفعليين
اطلب من المورّد إجراء عرض عملي لعملية التشكيل باستخدام مادة اللدائن الحرارية المزمع استخدامها وقوالب وأدوات تشكيل ممثلة للإنتاج الفعلي. تحقّق من تفاصيل السطح والأبعاد وسماكة الجدران والمظهر، وأجرِ أي اختبارات أداء مطلوبة.
يمكن لهذه التجربة أن تكشف مشكلات يصعب التنبؤ بها اعتمادًا على الرسومات وحدها.
الخطوة 6: حساب إجمالي تكلفة التصنيع
قارن إجمالي التكلفة لكل قطعة مقبولة، بما يشمل القوالب وأدوات التشكيل والمواد وتشغيل الماكينة والعمالة والتشذيب والتشطيب وفحص الجودة والهالك.
بالنسبة إلى المنتجات المتوقع استمرار إنتاجها لعدة سنوات، أدرج حجم الإنتاج المتوقع وأعمال الصيانة المحتملة للقوالب وأدوات التشكيل ضمن المقارنة.
12. المشكلات الشائعة وكيفية معالجتها
يعتمد كلٌّ من التشكيل بالتفريغ والتشكيل بالضغط على تسخين مضبوط، وتصميم مناسب للقالب، وإدارة موثوقة للهواء، وتبريد كافٍ. وقد تظهر مشكلات عندما لا يتوافق أحد هذه العوامل مع متطلبات المنتج على نحو صحيح.
| المشكلة | الأسباب المحتملة | الإجراءات التصحيحية المحتملة |
|---|---|---|
| عدم اكتمال تفاصيل السطح | عدم كفاية قوة التشكيل، أو ضعف تنفيس الهواء، أو عدم ملاءمة درجة الحرارة | راجع إعدادات التسخين وفتحات تنفيس القالب وأداء التفريغ وإعدادات الضغط |
| تفاوت سماكة الجدران | التمدد المفرط، أو السحب العميق، أو التسخين غير المتجانس | اضبط توزيع المادة أو مناطق التسخين أو هندسة القالب أو التشكيل بمساعدة قابس |
| تجاعيد أو طيات | درجة حرارة غير مناسبة للوح، أو ترهله، أو حركة المادة | راجع إسناد اللوح وتجانس التسخين والتثبيت وتسلسل التشكيل |
| علامات على السطح | اتساخ القوالب وأدوات التشكيل أو تلفها، أو تلوث المادة، أو أسلوب المناولة | افحص تشطيب القالب ونظّف الأسطح وراجع أساليب مناولة المادة |
| تفاوت الأبعاد | عدم اتساق التسخين أو التبريد أو التثبيت أو سلوك المادة | حسّن قابلية تكرار العملية بصورة متسقة وتحقّق من القالب وطريقة الفحص |
| طول زمن الدورة بصورة مفرطة | بطء التسخين أو التبريد، أو إعدادات غير مناسبة، أو اختناقات في المراحل اللاحقة | قيّم قدرة السخانات والتبريد والمناولة وتكامل خط الإنتاج |
زيادة ضغط الهواء ليست حلًا لجميع المشكلات. فإذا كان اللوح باردًا أكثر من اللازم، أو كان تنفيس الهواء من القالب ضعيفًا، أو كانت المادة تتمدد بصورة مفرطة، فقد لا تنجح زيادة الضغط في حل المشكلة الأساسية.
يتمثل النهج المنهجي في تغيير متغير واحد من متغيرات العملية في كل مرة وتوثيق تأثيره على جودة المنتج.
الأسئلة الشائعة
1. ما الفرق الرئيسي بين التشكيل بالضغط الموجب والتشكيل بالضغط السالب؟
يزيل التشكيل بالضغط السالب، المعروف عادةً بالتشكيل بالتفريغ، الهواء بين اللوح البلاستيكي المسخّن والقالب، بحيث يدفع الضغط الجوي المادة إلى ملامسة القالب. ويستخدم التشكيل بالضغط الموجب الهواء المضغوط لدفع اللوح المسخّن نحو القالب، وغالبًا ما يكون ذلك بمساعدة التفريغ لإزالة الهواء المحبوس.
2. هل التشكيل بالضغط أفضل من التشكيل بالتفريغ؟
يكون التشكيل بالضغط أفضل عمومًا عندما يتطلب المنتج ملمسًا دقيقًا أو حواف محددة أو حروفًا أو تفاصيل سطحية معقدة. وقد يكون التشكيل بالتفريغ أكثر جدوى من حيث التكلفة للأشكال الأبسط التي لا تتطلب هذه المعالم. وتعتمد العملية الأنسب على تصميم القطعة والمادة وميزانية القوالب وأدوات التشكيل ومتطلبات الجودة.
3. ما الفرق بين التشكيل بالتفريغ والتشكيل بالضغط من حيث التفاصيل؟
يمكن للتشكيل بالتفريغ استنساخ العديد من الخطوط الشكلية والمعالم السطحية المفيدة، لكن قوة التشكيل فيه محدودة بفرق الضغط المتاح. ويضيف التشكيل بالضغط الهواء المضغوط، مما يساعد اللوح المسخّن على ملامسة القالب بصورة أوثق. ويمكن أن يحسّن ذلك نقل التفاصيل، وإن كانت النتائج تعتمد على تصميم القالب وتنفيس الهواء ودرجة الحرارة وسلوك المادة.
4. هل يمكن أن يحل التشكيل بالضغط الموجب محل القولبة بالحقن؟
ليس في جميع التطبيقات. يمكن للتشكيل بالضغط استنساخ أسطح ذات تفاصيل دقيقة، وغالبًا ما يُنظر فيه لتصنيع الهياكل الخارجية الكبيرة والأغلفة وغيرها من المنتجات المصنوعة من الألواح، التي تكون قوالب الحقن الخاصة بها مكلفة. وتظل القولبة بالحقن أكثر ملاءمة للعديد من القطع التي تتطلب أشكالًا هندسية داخلية معقدة وأضلاع تقوية وبروزات تثبيت ومعالم على أسطح متعددة.
5. هل يحسّن التشكيل بالضغط مقاومة الصدمات؟
ليس بالضرورة. تعتمد مقاومة الصدمات على درجة اللدائن الحرارية، وهندسة القطعة، وسُمك الجدار، وظروف التشكيل، وبيئة التشغيل. يمكن أن يحسّن التشكيل بالضغط تفاصيل السطح، لكن القطعة النهائية تظل بحاجة إلى اختيار المادة المناسبة وإجراء اختبارات الصدمات عند الحاجة.
6. كيف يؤثر تسخين اللوح البلاستيكي في جودة التشكيل؟
يحدد التسخين مدى قدرة المادة على التمدد واتخاذ شكل القالب. وقد يؤدي التسخين غير المتجانس إلى التجاعيد أو تفاوت السُمك أو عدم اكتمال التفاصيل. كما قد تؤدي الحرارة المفرطة إلى ترهّل المادة أو تدهورها. ويجب ضبط توزيع درجات الحرارة بما يتناسب مع درجة مادة اللوح وسُمكه والقالب ومتطلبات دورة الإنتاج.
7. هل تكون تكاليف القوالب أعلى في التشكيل بالضغط؟
غالبًا ما تكون أعلى منها في التشكيل الأساسي بالتفريغ، لأن القالب والآلة يجب أن يكونا مهيأين لتحمل ضغط الهواء الموجب وضمان الإحكام الموثوق وتحقيق التفاصيل المطلوبة. ويعتمد الفرق على القطعة ومادة القالب ودرجة التعقيد وحجم الإنتاج. ومع ذلك، قد يكون التشكيل بالضغط أكثر جدوى من حيث التكلفة من القولبة بالحقن لبعض القطع الكبيرة أو ذات أحجام الإنتاج المنخفضة.
8. أي العمليتين تكون مهل إنجازها أقصر عادةً؟
قد تكون مهل إنجاز التشكيل بالتفريغ أقصر عندما يستخدم المنتج قالبًا بسيطًا ويتطلب قدرًا محدودًا من تطوير العملية. وقد يتطلب التشكيل بالضغط قوالب أكثر تفصيلًا ومتطلبات إضافية لنظام الضغط، لكن مهل الإنجاز الفعلية تعتمد على القدرة الإنتاجية للمورّد وتعقيد التصميم والاختبارات. اطلب جدولًا زمنيًا يشمل تصنيع القوالب والعينات والاعتماد وبدء الإنتاج.
9. هل يمكن للتشكيل بالتفريغ إنتاج تفاصيل دقيقة ومعقدة؟
يمكن للتشكيل بالتفريغ استنساخ العديد من الخطوط الشكلية وبعض التفاصيل المحددة، لكن مستوى التفاصيل الممكن تحقيقه يعتمد على فرق الضغط وسطح القالب وتنفيس الهواء ودرجة حرارة اللوح وهندسة القطعة. وللحصول على زوايا أكثر حدة أو أنسجة سطحية واضحة المعالم أو سمات صغيرة تتشكل ضمن القطعة أثناء التشكيل، قد يكون التشكيل بالضغط خيارًا أفضل.
10. ما المواد المناسبة للتشكيل بالضغط؟
بحسب الآلة والتطبيق، يمكن للتشكيل بالضغط معالجة لدائن حرارية مثل ABS وHIPS وPETG والبولي كربونات وغيرها من مواد الألواح المناسبة. ويعتمد اختيار المادة الصحيحة على متطلبات درجة حرارة التشكيل ومقاومة الصدمات والمظهر والتعرض للمواد الكيميائية وبيئة تشغيل المنتج.
11. هل يكون زمن دورة التشكيل بالضغط أقصر دائمًا؟
لا. يمكن لقوة التشكيل الإضافية أن تحسّن تلامس المادة مع القالب، وقد تساعد بعض التطبيقات على تحقيق الشكل المطلوب بكفاءة. ومع ذلك، يعتمد إجمالي زمن الدورة أيضًا على التسخين والتبريد وهندسة القطعة وسُمك المادة ومناولتها. ويجب التحقق من الأداء الفعلي من خلال تجارب الإنتاج.
12. كيف يمكنني تحديد عملية التشكيل الحراري الأكثر جدوى من حيث التكلفة؟
قارن إجمالي تكلفة تصنيع القطع المطابقة للمواصفات، بما يشمل القوالب والمواد ووقت تشغيل الآلة والعمالة والتشذيب والتشطيب والهالك والصيانة. ثم قيّم ما إذا كانت التفاصيل الإضافية التي يتيحها التشكيل بالضغط تحقق قيمة كافية لتبرير الاستثمار فيه. وتوفّر تجربة إنتاج باستخدام المادة والقالب المزمع استخدامهما أساسًا أقوى لاتخاذ القرار مقارنةً بمواصفات الآلة وحدها.
الخلاصة
التشكيل بالضغط الموجب والتشكيل بالضغط السالب عمليتان مترابطتان من عمليات التشكيل الحراري، وتختلفان أساسًا في كيفية تطبيق قوة التشكيل على اللوح البلاستيكي المسخّن. يستخدم التشكيل بالتفريغ فرق ضغط ينشأ عن سحب الهواء من المسافة بين اللوح والقالب. أما التشكيل بالضغط الموجب فيضيف هواءً مضغوطًا، غالبًا بالتزامن مع التفريغ، لتحسين التلامس مع سطح القالب.
غالبًا ما يكون التشكيل بالتفريغ خيارًا عمليًا للأشكال الكبيرة والبسيطة نسبيًا عندما تكون تكاليف القوالب وبساطة الإنتاج من العوامل المهمة. ويستحق التشكيل بالضغط النظر فيه عندما يتطلب المنتج حواف أو أنسجة سطحية أو حروفًا أكثر وضوحًا، أو تفاصيل دقيقة ومعقدة.
ينبغي أن يراعي القرار النهائي سلوك المادة ومقاومة الصدمات وتصميم القالب وحجم الإنتاج ومهل الإنجاز والتكلفة الإجمالية لكل قطعة مطابقة للمواصفات. ومن خلال اختبار المادة الفعلية وتصميم المنتج، يمكن للمصنّعين اختيار عملية تشكيل تلبي معايير الجودة المطلوبة دون دفع تكلفة إمكانات لا يحتاج إليها المنتج.



