






يختلف التشكيل الحراري للألواح السميكة عن التشكيل الحراري للألواح الرقيقة أساسًا من حيث سُمك ألواح اللدائن الحرارية وحجم القطع والمتطلبات الإنشائية وطرق الإنتاج وتكوين المعدات. ويُستخدم التشكيل الحراري للألواح الرقيقة عادةً في العبوات خفيفة الوزن والصواني أحادية الاستخدام وحاويات الأغذية والمنتجات الاستهلاكية ذات أحجام الإنتاج الكبيرة. أما التشكيل الحراري للألواح السميكة، الذي يُطلق عليه أيضًا التشكيل الحراري عالي السُمك، فيناسب المكونات الأكبر والأكثر صلابة ومتانة، مثل هياكل المعدات الطبية وأغطية المعدات الصناعية وأغلفة الآلات والألواح الداخلية للمركبات والأغلفة الخارجية لمعدات الحماية.
تعتمد العملية الأنسب على هندسة القطعة المطلوبة واختيار المادة ومقاومة الصدمات وتفاوتات الأبعاد المسموح بها وحجم الإنتاج وميزانية القوالب وجدول التسليم. وغالبًا ما يستخدم إنتاج الألواح الرقيقة أنظمة تغذية باللفائف للتصنيع المستمر عالي السرعة، بينما يعالج إنتاج الألواح السميكة عادةً ألواح لدائن حرارية منفردة عبر عمليات تحميل الألواح والتسخين والتشكيل والتبريد والتشذيب باستخدام التحكم الرقمي بالحاسوب (CNC).
ما التشكيل الحراري للألواح السميكة والألواح الرقيقة؟
التشكيل الحراري هو عملية لتصنيع المنتجات البلاستيكية يُسخّن فيها لوح من اللدائن الحرارية حتى يصبح قابلًا للتشكيل، ثم يُشكّل فوق قالب أو داخله باستخدام التفريغ أو الضغط أو المساعدة الميكانيكية، ويُبرّد للاحتفاظ بالشكل المطلوب. وبعد ذلك يُشذّب المكوّن المشكّل ويُشطّب حسب الحاجة.
يتمثل الفرق الرئيسي بين التشكيل الحراري للألواح السميكة والألواح الرقيقة في سُمك اللوح الأولي والتطبيق المقصود. والمصطلحات الصناعية ليست موحّدة تمامًا، لذا قد تختلف نطاقات السُمك بين المصنّعين والقطاعات.
- التشكيل الحراري للألواح الرقيقة: يستخدم عمومًا ألواحًا بلاستيكية رقيقة نسبيًا، غالبًا ما تُورّد على هيئة لفائف، لإنتاج منتجات خفيفة الوزن بمعدلات إنتاج مرتفعة.
- التشكيل الحراري للألواح السميكة: يستخدم ألواحًا بلاستيكية أكثر سُمكًا، تُورّد عادةً على هيئة قطع أولية أو ألواح منفردة، لإنتاج قطع أكبر وأكثر صلابة تتطلب دعمًا إنشائيًا أو متانة أو مقاومة للصدمات بدرجة أعلى.
يمكن لكلتا العمليتين إنتاج قطع معقدة ثلاثية الأبعاد، لكنهما تختلفان في القوالب ومتطلبات التسخين ومناولة المواد ودورات التشكيل وعمليات التشطيب.
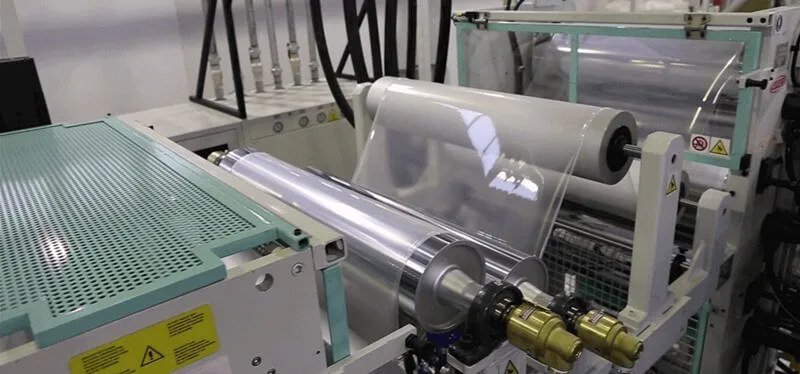
التشكيل الحراري للألواح السميكة مقابل الألواح الرقيقة: الفروق الرئيسية
| عامل المقارنة | التشكيل الحراري للألواح السميكة | التشكيل الحراري للألواح الرقيقة |
|---|---|---|
| المادة الأولية | لوح سميك من اللدائن الحرارية | لوح أو غشاء رقيق من اللدائن الحرارية |
| السُمك المعتاد | غالبًا نحو 3–12 mm أو أكثر، بحسب التطبيق | غالبًا نحو 0.15–1.5 mm، بحسب المنتج |
| توريد المواد | ألواح منفردة أو قطع أولية مقصوصة | غالبًا مواد تُغذّى من لفائف |
| المنتجات المعتادة | أغطية الآلات وهياكل المعدات وألواح المركبات والأغلفة المتينة | صواني التعبئة والتغليف وحاويات الأغذية والأغطية والمنتجات أحادية الاستخدام |
| حجم الإنتاج | تشيع أحجام الإنتاج المنخفضة إلى المتوسطة؛ ويمكن أيضًا تنفيذ دفعات إنتاج أكبر | تشيع أحجام الإنتاج المتوسطة إلى المرتفعة جدًا |
| المعدات | أنظمة للخدمة الشاقة لمناولة الألواح وتسخينها وتشكيلها وتشذيبها | خطوط تشكيل وقطع عالية السرعة تُغذّى باللفائف أو الألواح |
| التشذيب | التشذيب باستخدام CNC أو التفريز أو النشر أو غيرها من العمليات الثانوية | القطع ضمن خط الإنتاج أو التخريم أو القطع بالقوالب أو التشذيب الآلي |
| نهج استخدام القوالب | غالبًا ما يناسب المشاريع ذات أحجام الإنتاج المنخفضة والقطع الكبيرة باستخدام قوالب اقتصادية نسبيًا | غالبًا ما يُحسّن لتحقيق إنتاج متكرر النتائج وعالي السرعة |
| خصائص القطعة | هياكل أكبر وجدران أكثر سُمكًا وكتلة مادة أكبر | قطع خفيفة الوزن ذات جدران رقيقة نسبيًا |
| اعتبارات التكلفة | قد تكون تكاليف القوالب والإعداد اقتصادية لأحجام الإنتاج المنخفضة، لكن تكاليف المواد والتشغيل الميكانيكي لكل قطعة قد تكون أعلى | يمكن أن يسهم انخفاض استهلاك المواد لكل قطعة وارتفاع معدل الإنتاج في تقليل تكلفة الوحدة عند الإنتاج على نطاق واسع |
نطاقات السُمك المذكورة توضيحية وليست مواصفات عامة ثابتة. وتعتمد التصنيفات الفعلية على الآلة والمادة وأبعاد المنتج ومتطلبات التصنيع.
1. فهم التشكيل الحراري للألواح السميكة
يُستخدم التشكيل الحراري للألواح السميكة لتصنيع مكونات بلاستيكية متينة تحتاج إلى الحفاظ على شكلها تحت أحمال التشغيل العادية، أو مقاومة التلف الناتج عن المناولة، أو تغطية تجميعات المعدات الكبيرة. ويكون مفيدًا بشكل خاص عندما يتطلب المنتج سطحًا كبيرًا ذا خطوط شكلية محددة دون تحمّل تكلفة قالب معقد للقولبة بالحقن.
المواد الشائعة للتشكيل الحراري للألواح السميكة
يؤثر اختيار المادة في سلوك التشكيل ووزن القطعة وتشطيب السطح ومقاومة المواد الكيميائية ودرجة حرارة التشغيل والمتانة على المدى الطويل. وتعتمد اللدائن الحرارية الأنسب على البيئة التي ستُستخدم فيها القطعة النهائية.
| المادة | الخصائص الرئيسية | التطبيقات المعتادة |
|---|---|---|
| ABS | مقاومة جيدة للصدمات وصلابة وتشطيب سطحي جيد | هياكل المعدات وأغطية الآلات والمكونات الداخلية للمركبات |
| HIPS | سهل التشكيل واقتصادي ومناسب للعديد من التطبيقات العامة | الأغلفة والألواح والأغطية الواقية |
| HDPE | مقاومة المواد الكيميائية والمتانة ومقاومة الرطوبة | البطانات الصناعية والخزانات والمكونات الواقية |
| PP | كثافة منخفضة، ومقاومة للمواد الكيميائية، وأداء جيد في مقاومة الكلل عند استخدام تصاميم مناسبة | أغطية صناعية، ومكونات للتخزين، وبعض قطع السيارات |
| PETG | شفافية جيدة، وقابلية للتشكيل، وأداء جيد في مقاومة الصدمات للدرجات المناسبة | حواجز واقية شفافة، وهياكل وحدات العرض، وأغطية المعدات |
| PC | مقاومة عالية للصدمات، وشفافية بصرية في الدرجات المناسبة | حواجز واقية، وأغطية شفافة للمعدات |
| PMMA | شفافية بصرية عالية ومقاومة للعوامل الجوية، مع مقاومة للصدمات أقل من PC | لوحات عرض، وأغطية شفافة، ومكونات معرّضة للبيئة الخارجية |
لا يمكن استخدام هذه المواد بالتبادل في جميع التطبيقات. فعلى سبيل المثال، قد يتطلب حاجز واقٍ شفاف لآلة مواصفات مادة تختلف عن تلك المطلوبة لغلاف صناعي معتم يتعرض للمواد الكيميائية أو للعوامل الجوية الخارجية.
ينبغي للمصممين أيضًا التحقق من درجة حرارة التشكيل للدرجة المختارة من المادة، ودرجة حرارة التشغيل المسموح بها، ومقاومة الأشعة فوق البنفسجية، وتصنيف القابلية للاشتعال، والتوافق الكيميائي، ومتطلبات القطاع ذات الصلة.
تطبيقات اللدائن المشكّلة حراريًا من صفائح سميكة
يُختار التشكيل الحراري للصفائح السميكة كثيرًا للمنتجات ذات الأبعاد الكبيرة نسبيًا، أو الأشكال المعقدة، أو أحجام الإنتاج المنخفضة إلى المتوسطة.
المعدات الطبية
يستخدم مصنعو المعدات الطبية اللدائن المشكّلة حراريًا لصنع هياكل المعدات، وأغلفة الأجهزة، وأغطية معدات التشخيص، والعربات، وبعض الألواح الواقية. وتتيح هذه العملية تشكيل أسطح منحنية، وعناصر تثبيت مدمجة، وتصاميم خارجية مخصصة.
يجب أن يراعي اختيار المادة التطبيق الطبي المقصود. وقد تشمل المتطلبات مقاومة مواد التنظيف، والمتانة، والتوافق الحيوي، أو الامتثال لمعايير الأجهزة الطبية المعمول بها. ولا ينبغي اعتبار الهيكل المشكّل حراريًا مناسبًا تلقائيًا للتلامس المباشر مع المريض أو للتعقيم دون التحقق من صلاحية الدرجة المحددة من المادة.
المعدات والآلات الصناعية
يمكن تشكيل الصفائح البلاستيكية السميكة لصنع حواجز واقية للآلات، وهياكل لوحات التحكم، وأغطية المعدات، والأغلفة الواقية، والأغلفة الصناعية. وبالمقارنة مع التجميعات المصنّعة من عدة قطع أصغر، قد يقلل المكوّن المشكّل حراريًا عدد الوصلات ويبسّط التصميم الخارجي.
السيارات ووسائل النقل
تشمل التطبيقات الألواح الداخلية، وبطانات حجرات الأمتعة، وظهور المقاعد، وبطانات أقواس العجلات، وغيرها من مكونات الكسوة الكبيرة. ويعتمد الاختيار بين ABS وPP وخلائط PC وغيرها من اللدائن الحرارية على متطلبات مقاومة الصدمات، والوزن المستهدف، والمظهر، والتعرض لدرجات الحرارة، ومواصفات المركبات المعمول بها.
المعدات الزراعية ومعدات البناء
يمكن تصنيع الأغطية الواقية الكبيرة، وهياكل لوحات العدادات، وألواح الوصول، ورفارف العجلات، والمكونات الداخلية المشكّلة باستخدام التشكيل الحراري للصفائح السميكة. وتكون هذه العملية مفيدة بوجه خاص عندما تتطلب تصاميم المنتجات أسطحًا كبيرة وتخصيصًا متكررًا.
منتجات التجزئة والترفيه والمنتجات الاستهلاكية
تشمل التطبيقات الإضافية هياكل وحدات العرض الكبيرة، وأغلفة المعدات، ومكونات المركبات الترفيهية، والأغلفة الواقية، وأغطية المنتجات المخصصة. ويمكن أن يتيح التشكيل الحراري إجراء تغييرات سريعة نسبيًا على التصميم دون الحاجة إلى استثمار في أدوات وقوالب الإنتاج بالمستوى نفسه الذي تتطلبه بعض العمليات البديلة.
مزايا التشكيل الحراري للصفائح السميكة وقيوده
تشمل المزايا الرئيسية:
- استثمار أولي أقل في أدوات وقوالب الإنتاج مقارنة بالقولبة بالحقن في العديد من مشاريع الأجزاء الكبيرة ذات أحجام الإنتاج المنخفضة.
- مرونة في تصنيع مكونات كبيرة ذات أسطح منحنية أو مركبة الانحناء.
- مجموعة واسعة من مواد اللدائن الحرارية وسماكات الصفائح.
- قابلية جيدة لتكييف التصميم مع المنتجات المخصصة وتعديلات المنتجات.
- إمكانية الجمع بين التشكيل والتشذيب باستخدام CNC، والثقب، والتشغيل الميكانيكي، والتجميع.
توجد أيضًا قيود. فتسخين الصفائح الأكثر سماكة يتطلب تحكمًا دقيقًا في درجة الحرارة، وقد تحتاج الأجزاء الكبيرة إلى دورات تسخين وتبريد أطول. وقد يتفاوت توزيع المادة في مناطق السحب العميق والزوايا، في حين قد تزيد عمليات التشذيب والثقب والتشطيب تكاليف العمالة والتشغيل الميكانيكي.
لا تضمن زيادة سماكة الصفيحة الأولية تجانس سماكة الجدار في جميع أنحاء المكوّن النهائي. ويجب على المصممين مراعاة تمدد المادة أثناء التشكيل، ولا سيما حول الزوايا والتجاويف ومناطق السحب العميق.
2. فهم التشكيل الحراري للصفائح الرقيقة
التشكيل الحراري للصفائح الرقيقة مخصص للمنتجات خفيفة الوزن المصنوعة من صفائح أو أغشية رقيقة نسبيًا من اللدائن الحرارية. وتنطوي العديد من التطبيقات على إنتاج مستمر، حيث تساعد الإنتاجية العالية وثبات الأبعاد المصنعين على التحكم في تكلفة القطعة.
المواد الشائعة في التشكيل الحراري للصفائح الرقيقة
| المادة | الخصائص الرئيسية | التطبيقات المعتادة |
|---|---|---|
| PET وAPET | شفافية، وصلابة، وملاءمة للعديد من تطبيقات التغليف | صوانٍ شفافة، وأغطية، وعبوات عرض |
| rPET | PET يحتوي على مادة معاد تدويرها، وفقًا لمتطلبات الدرجة والتطبيق | صوانٍ، وعبوات مفصلية، وبعض عبوات الأغذية |
| HIPS | قابلية جيدة للتشكيل ومعالجة اقتصادية | صواني أغذية، وعبوات للمنتجات الاستهلاكية |
| PP | مقاومة للحرارة في الدرجات المناسبة، وكثافة منخفضة، ومقاومة للمواد الكيميائية | حاويات أغذية، وأغطية، وعبوات قابلة لإعادة الاستخدام أو أحادية الاستخدام |
| PVC | قابلية للتشكيل وشفافية في تطبيقات محددة، مع مراعاة القيود التنظيمية | عبوات فقاعية وبعض العبوات الواقية |
| PLA | بوليمر حيوي المصدر تختلف مقاومته للحرارة ومتطلبات معالجته بحسب التطبيق | بعض العبوات والصواني أحادية الاستخدام |
تعتمد ملاءمة كل مادة على الصلابة والشفافية وعمق التشكيل وطريقة الإغلاق والتعرض لدرجات الحرارة واللوائح الخاصة بالاستخدام النهائي. فتطبيقات ملامسة الأغذية، على سبيل المثال، تتطلب التأكد من أن الدرجة المحددة من المادة وعملية التصنيع تستوفيان المتطلبات التنظيمية المعمول بها.
تطبيقات اللدائن المشكّلة حراريًا من صفائح رقيقة
تغليف الأغذية
يُستخدم التشكيل الحراري للصفائح الرقيقة لإنتاج صواني الأغذية، وعبوات المخبوزات، وعبوات الخضروات والفواكه، والأغطية، وغيرها من أشكال التغليف. وتؤثر سماكة المادة، وأداء الإغلاق، والشفافية، وخصائص التكديس، ومقاومة التلف أثناء المناولة جميعها في تصميم المنتج.
تغليف المنتجات الطبية والصيدلانية
تشمل التطبيقات بعض صواني مستلزمات التشخيص، وحشوات تغليف الأجهزة، وصواني الأدوات، والعبوات الواقية. وقد تشمل المتطلبات، بحسب المنتج، ظروف تصنيع نظيفة، وثبات الأبعاد، وأداء الحاجز، والتوافق مع طريقة التعقيم المختارة.
يتطلب التغليف المخصص للأجهزة الطبية المعقمة نظام تغليف جرى التحقق من صلاحيته. ولا يثبت التشكيل الحراري وحده تحقق التعقيم، ولا يضمن حفاظ العبوة على حاجز معقّم.
تغليف الإلكترونيات الاستهلاكية ومنتجات التجزئة
يمكن للعبوات الفقاعية، والعبوات المفصلية، وحشوات التغليف الداخلية، والصواني الواقية تثبيت المنتجات بإحكام مع إبقائها مرئية للعملاء. ويمكن دمج تشكيل الصفائح الرقيقة مع عمليات التحميل والإغلاق والقطع والتغليف المؤتمتة.
التغليف الصناعي واللوجستي
يستخدم المصنعون الصواني المشكّلة حراريًا لتنظيم المكونات، وحماية المنتجات الحساسة، ودعم التجميع المؤتمت أو مناولة المواد. ويمكن للتجاويف المخصصة إبقاء الأجزاء منفصلة وفي مواضع ثابتة أثناء النقل.
مزايا التشكيل الحراري للصفائح الرقيقة وقيوده
يوفر إنتاج الصفائح الرقيقة عدة مزايا:
- سرعات إنتاج عالية عند استخدام تصاميم منتجات وخطوط مؤتمتة مناسبة.
- استخدام كفء للمادة، لأن كل مكوّن يبدأ بصفيحة رقيقة نسبيًا.
- التوافق مع الإنتاج المغذّى باللفائف، مما يقلل المناولة اليدوية للصفائح.
- التكامل مع معدات التشكيل والقطع والتكديس والتغليف ضمن خط الإنتاج.
- تكاليف تنافسية للوحدة عندما تبرر أحجام الإنتاج تكاليف أدوات وقوالب الإنتاج وإعداد الخط.
تشمل قيوده انخفاض الصلابة الهيكلية في العديد من التصاميم، والتأثر بالترقق الموضعي أثناء السحب العميق، واحتمال التشوه تحت الأحمال أو عند درجات الحرارة المرتفعة. وقد تتطلب المكونات المصنوعة من صفائح رقيقة أضلاع تقوية، أو حواف مشكّلة، أو أشكالًا هندسية معززة، أو تغليفًا مصممًا بعناية لتحقيق الصلابة المطلوبة.
لا تُعد أقل سماكة ممكنة للصفيحة دائمًا الخيار الأكثر اقتصادية. فإذا كان الجزء يتشوه بسهولة، أو يتلف أثناء المناولة، أو يتطلب تقوية إضافية، فقد تتجاوز تكاليف الهالك والجودة الناتجة الوفورات الأولية في المادة.
3. اختيار المادة: كيفية اختيار صفيحة اللدائن الحرارية المناسبة
ينبغي أن يبدأ اختيار المادة بمتطلبات الجزء النهائي، لا بعملية التشكيل وحدها. ويجب أن تستوفي المادة المناسبة الاحتياجات الوظيفية والبيئية والتنظيمية والتجارية للمنتج.
الأداء الميكانيكي ومقاومة الصدمات
تُعد مقاومة الصدمات مهمة لأغطية الآلات، وهياكل المعدات الطبية، وعبوات النقل، والأجزاء المعرضة للمناولة المتكررة. وقد يكون ABS وPC مناسبين لبعض التطبيقات التي تتطلب مقاومة للصدمات، بينما قد يكون HDPE وPP أكثر ملاءمة للتطبيقات التي تتضمن التعرض للمواد الكيميائية أو الرطوبة.
ومع ذلك، يعتمد الأداء على الدرجة المحددة من الراتنج، والإضافات، وعملية تصنيع الصفائح، ودرجة الحرارة، والشكل الهندسي للجزء، وسماكة الجدار بعد التشكيل. وينبغي للمصممين تقييم المكوّن النهائي بدلًا من الاعتماد فقط على الخصائص المدرجة للصفيحة قبل التشكيل.
سماكة البلاستيك وتوزيع سماكة الجدران النهائي
تؤثر سماكة البلاستيك في الصلابة، واستهلاك المواد، ووقت التسخين، وسلوك التشكيل، ووزن القطعة النهائية.
يبدأ تصنيع القطع السميكة عادةً بصفائح أكثر سماكة، لكن سماكة الجدران النهائية قد تختلف بدرجة كبيرة من موضع إلى آخر في القطعة. وقد تؤدي التجاويف العميقة والزوايا الحادة والأشكال المعقدة إلى ترقق موضعي. وتواجه المنتجات الرقيقة تحديات مماثلة، إلا أن انخفاض سماكتها الأولية قد يجعل توزيع المادة بالغ الأهمية لمتانة العبوات وثبات أبعادها.
عند تحديد سماكات الصفائح، ينبغي للمصنّعين تحديد ما يلي:
- السماكة الاسمية الأولية للصفيحة والتفاوتات المسموح بها.
- الحد الأدنى المسموح به لسماكة الجدران بعد التشكيل في المناطق المحددة.
- أقصى عمق للسحب ومقدار الترقق الموضعي المسموح به.
- تفاوتات الأبعاد المسموح بها بعد التبريد والتشذيب.
- حدود الاستواء وتشطيب السطح والالتواء.
تساعد هذه التفاصيل على تجنب الخلافات بين مصمم القطعة ومورّد المواد ومصنّع التشكيل الحراري.
المقاومة الكيميائية وبيئة التشغيل
تحتاج القطع المعرضة لمواد التنظيف أو الزيوت أو المذيبات أو المطهرات أو العوامل الجوية الخارجية أو درجات الحرارة المرتفعة إلى درجات مواد مناسبة. وينبغي التحقق من التوافق الكيميائي في ظروف التعرض الفعلية، بما يشمل التركيز ومدة التلامس ودرجة الحرارة والإجهاد الميكانيكي.
بالنسبة إلى المعدات الطبية، ينبغي تحديد متطلبات التنظيف والتطهير في مرحلة مبكرة من التطوير. أما في التطبيقات الخارجية، فقد تؤثر أيضًا الحماية من الأشعة فوق البنفسجية وأداء مقاومة العوامل الجوية في الاختيار.
الشفافية وتشطيب السطح والمظهر
يمكن النظر في استخدام PETG وPC وPMMA للقطع الشفافة أو التي تتطلب مظهرًا بصريًا عالي الجودة، لكن لكل منها خصائص مختلفة من حيث الأداء البصري ومقاومة الصدمات والخدوش والعوامل الجوية. وقد تكون المواد المعتمة مثل ABS وHIPS وPP أكثر ملاءمة للأغلفة الملونة أو المكونات الهيكلية المخفية.
ينبغي تقييم ملمس السطح ولمعانه وتجانس اللون والعيوب المظهرية باستخدام عينات منتجة بالمادة وظروف التشكيل المزمع استخدامها.
المحتوى المعاد تدويره والاستدامة
يمكن لصفائح اللدائن الحرارية المعاد تدويرها أن تساعد على تقليل الاعتماد على المواد البكر عندما تستوفي درجة المادة المختارة متطلبات أداء المنتج والمتطلبات التنظيمية. وينبغي للمصنّعين مراعاة المحتوى المعاد تدويره، وإمكانية تتبع المواد، ومخاطر التلوث، وتفاوت اللون، وتوافر إمدادات مستقرة.
يمكن لمصممي المنتجات أيضًا تقليل استهلاك المواد من خلال تحسين الشكل الهندسي، والحد من السماكة غير الضرورية، وتحسين ترتيب القطع على الصفيحة، وتصميم القطع بحيث يسهل فصلها أو إعادة تدويرها عند انتهاء عمرها التشغيلي.
4. معدات التشكيل الحراري للصفائح السميكة مقابل معدات التشكيل الحراري للصفائح الرقيقة
على الرغم من أن كلتا العمليتين تعتمدان على تسخين صفائح اللدائن الحرارية وتشكيلها، فإن تجهيزات معداتهما تختلف وفقًا لمتطلبات مناولة المواد وسرعات الإنتاج وأحجام القطع.
آلات التشكيل الحراري للصفائح السميكة
صُممت آلات التشكيل الحراري للصفائح السميكة للتعامل مع صفائح أكثر سماكة وقطع مُشكّلة غالبًا ما تكون أكبر حجمًا. وبحسب تكوين الآلة، قد يشمل خط الإنتاج ما يلي:
- أنظمة تحميل الصفائح وتموضعها.
- أنظمة تسخين بالأشعة تحت الحمراء أو بعناصر خزفية أو بوسائل أخرى مناسبة.
- أنظمة مراقبة درجة الحرارة والتحكم في مناطق التسخين.
- أنظمة التشكيل بالتفريغ أو التشكيل بالضغط أو التشكيل بقوالب متطابقة.
- تجهيزات تثبيت القوالب وتبريدها.
- معدات التشذيب بالتحكم الرقمي بالحاسوب (CNC) أو معدات التشغيل الميكانيكي الثانوي الأخرى.
- محطات إخراج القطع وفحصها.
قد يستغرق تسخين البلاستيك الأكثر سماكة بصورة متجانسة وقتًا أطول من تسخين الصفائح الرقيقة. ولذلك تحتاج الآلة إلى قدرة تسخين كافية، وتحكم مناسب في درجة الحرارة، وتجهيزات تشكيل ملائمة لأبعاد الصفيحة والشكل الهندسي للقطعة.
قد تتطلب القطع الكبيرة أيضًا أنظمة مناولة أكثر تعقيدًا لمنع ترهل الصفائح أو عدم تجانس التسخين أو التشوه أثناء النقل.
آلات التشكيل الحراري للصفائح الرقيقة
تدعم معدات التشكيل الحراري للصفائح الرقيقة عادةً الإنتاج المستمر أو شبه المستمر. وقد يشتمل النظام النموذجي الذي يُغذّى من لفائف على ما يلي:
- آليات فك اللفائف وتغذية الصفائح.
- أنظمة التحكم في شد الشريط ومحاذاته.
- محطات التسخين.
- محطات تشكيل تستخدم التفريغ أو الضغط أو طرق تشكيل تجمع بينهما.
- معدات قطع أو تخريم ضمن خط الإنتاج.
- أنظمة التكديس والعد.
- معدات النقل والتعبئة الآلية.
يمكن للمعدات التي تُغذّى من لفائف أن تقلل المناولة اليدوية للمواد وتتيح معدلات إنتاج مرتفعة. ومع ذلك، يعتمد حجم الإنتاج على المساحة التي تشغلها القطعة، وتوزيع تجاويف القالب، وعمق التشكيل، ومتطلبات التسخين والتبريد، ودورة القطع، وسرعة التعبئة في المراحل اللاحقة.
تُصنّع بعض المنتجات الرقيقة من صفائح مقصوصة مسبقًا بدلًا من اللفائف. ولذلك فإن الإنتاج بالتغذية من لفائف شائع، لكنه ليس إلزاميًا لكل تطبيقات الصفائح الرقيقة.
التشذيب بالتحكم الرقمي بالحاسوب (CNC) والعمليات الثانوية
يُستخدم التشذيب باستخدام CNC كثيرًا للقطع السميكة المُشكّلة حراريًا، لأن القطع الكبيرة قد تتطلب فتحات وثقوب تثبيت وحواف ومحيطات معقدة بدقة عالية. ويمكن لآلة تفريز باستخدام CNC اتباع مسار أداة مبرمج لإنتاج تفاصيل متسقة عبر دفعات الإنتاج المتكررة.
غالبًا ما تُقطع القطع الرقيقة ضمن خط الإنتاج باستخدام قوالب القطع أو أدوات التخريم أو أنظمة القطع المتكاملة. ومع ذلك، قد يظل التشذيب باستخدام CNC مفيدًا للنماذج الأولية والمنتجات المتخصصة والتطبيقات التي تتطلب محيطات معقدة أو أحجام إنتاج أقل.
تعتمد طريقة التشذيب الأنسب على سماكة المادة، وتفاوتات الأبعاد المسموح بها، وجودة الحواف، والشكل الهندسي للقطعة، وكمية الإنتاج، وتكاليف أدوات التشكيل. وينبغي للمصممين مراعاة سماحات التشذيب في التصميم الأصلي للقالب والقطعة.
أدوات التشكيل وتصميم القوالب
يمكن تصنيع أدوات التشكيل الحراري من مواد مثل الألومنيوم أو المواد المركّبة أو غيرها من مواد الأساس المناسبة لصناعة أدوات التشكيل. ويعتمد الاختيار المناسب على حجم الإنتاج المتوقع، والسلوك الحراري، وتشطيب السطح، ومتطلبات التبريد، وطريقة التشكيل.
بالنسبة إلى القطع السميكة، يجب أن يراعي تصميم القالب المساحات الأكبر، والتفاصيل الأعمق، وسلوك سحب الصفيحة، والحاجة إلى توزيع متسق لسماكة الجدران. أما بالنسبة إلى المنتجات الرقيقة، فغالبًا ما تركز أدوات التشكيل على كفاءة الدورة، وتوزيع التجاويف، وكفاءة استخدام المواد، والتكامل مع أنظمة القطع والتكديس.
قد يكون التشكيل بالضغط مناسبًا عندما يتطلب المنتج تفاصيل أدق أو تشطيب سطح أكثر وضوحًا مما يمكن تحقيقه بقطعة مُشكّلة بالتفريغ بالطريقة الأساسية. وينبغي موازنة المتطلبات الإضافية للمعدات وأدوات التشكيل مع متطلبات المظهر والأداء الوظيفي.
5. عملية الإنتاج: من صفيحة اللدائن الحرارية إلى القطعة النهائية
تؤثر عملية الإنتاج في جودة القطعة وزمن الدورة ونسبة الهالك وتكلفة التصنيع. وعلى الرغم من اختلاف التسلسل المحدد بحسب الآلة والمنتج، فإن التشكيل الحراري للصفائح السميكة والرقيقة يتبع المبدأ الأساسي نفسه: تسخين الصفيحة، ثم تشكيلها، ثم تبريدها، ثم إجراء عمليات التشطيب على القطعة.
الخطوة 1: تحضير الصفائح ومناولة المواد
يختار المصنّع صفيحة من اللدائن الحرارية تستوفي المتطلبات المحددة لدرجة المادة والسماكة واللون والسطح. وقد تُورّد المادة على شكل صفائح منفردة أو قطع أولية مقصوصة أو لفائف.
في التشكيل الحراري للصفائح السميكة، يجب وضع الصفائح بدقة ومناولتها بأمان، لأن وزنها وأبعادها قد يجعلان التحميل أكثر صعوبة. أما في إنتاج الصفائح الرقيقة، فتُعد محاذاة اللفائف وشد الشريط عاملين مهمين للحفاظ على انتظام التغذية وتقليل هدر المواد.
الخطوة 2: تسخين صفيحة اللدائن الحرارية
تُسخّن الصفيحة حتى تصل إلى درجة حرارة مناسبة للتشكيل. ويعتمد نطاق درجة الحرارة الصحيح على البوليمر، وسماكة الصفيحة، وطريقة التسخين، والشكل الهندسي المطلوب للقطعة.
قد يؤدي التسخين غير المتجانس إلى تفاوت توزيع المادة، أو عيوب السطح، أو الترهل المفرط، أو عدم اكتمال التشكيل. وتحتاج المواد السميكة عمومًا إلى وقت وطاقة أكبر لتسخينها عبر كامل سماكتها، في حين يمكن تسخين الصفائح الرقيقة بسرعة أكبر، لكنها قد تكون أكثر حساسية لفرط التسخين أو تفاوت درجة الحرارة.
ينبغي للمصنّعين وضع معلمات تسخين خاصة بكل مادة بدلًا من تطبيق الإعدادات نفسها على أنواع مختلفة من اللدائن الحرارية.
الخطوة 3: تشكيل القطعة
بمجرد وصول الصفيحة إلى حالة مناسبة للتشكيل، تُشكّلها الآلة فوق القالب أو داخله.
يستخدم التشكيل بالتفريغ فرق الضغط لسحب الصفيحة المسخّنة حتى تلامس القالب. أما التشكيل بالضغط فيطبق ضغط هواء إضافيًا لتحسين التلامس مع سطح القالب. وتستخدم بعض التطبيقات مساعدة ميكانيكية أو قوالب متطابقة للتحكم في حركة المادة وتحسين اتساق الأبعاد.
تعتمد الطريقة المختارة على الشكل الهندسي للقطعة، والتفاصيل المطلوبة، وسلوك المادة، وأهداف الإنتاج.
الخطوة 4: التبريد وتثبيت الشكل
يجب أن تبرد القطعة المُشكّلة بدرجة كافية للاحتفاظ بشكلها بعد إخراجها من القالب. وتؤثر ظروف التبريد في دقة الأبعاد والإجهادات المتبقية والالتواء وزمن الدورة.
تتطلب المقاطع السميكة عمومًا وقت تبريد أطول، لأن الحرارة يجب أن تتبدد من كتلة أكبر من المادة. ويمكن لقنوات التبريد والتحكم في درجة حرارة القالب والتوقيت المناسب لإخراج القطعة من القالب أن تحسّن الاتساق.
الخطوة 5: التشذيب والتشطيب
بعد التشكيل، تُزال المادة الزائدة. وقد تخضع القطع السميكة للتشذيب باستخدام CNC أو الثقب أو التفريز أو تشطيب الحواف أو عمليات تشغيل ميكانيكي إضافية. أما المنتجات الرقيقة، فغالبًا ما تُقطع أو تُخرّم ضمن خط الإنتاج، ثم تُكدّس وتُعدّ.
بحسب المنتج، قد تشمل العمليات الإضافية تركيب عناصر مُدخلة، أو إضافة تفاصيل تثبيت، أو اللصق، أو الطباعة، أو تشطيب السطح، أو التجميع.
الخطوة 6: فحص الجودة
ينبغي فحص القطع النهائية للتحقق من مطابقتها للمواصفات المتفق عليها. وقد يشمل الفحص الأبعاد وسماكة الجدران ومظهر السطح واللون والالتواء والملاءمة والأداء الوظيفي.
عند الاقتضاء، يمكن للمصنّعين استخدام تجهيزات فحص الأبعاد، وأنظمة القياس بالإحداثيات، وطرق قياس السماكة، والاختبارات الميكانيكية الخاصة بالتطبيق. وتساعد خطة الفحص الموثقة على الحفاظ على الاتساق بين دفعات الإنتاج.
6. الجدوى الاقتصادية: أيّ عمليات التشكيل الحراري أكثر توفيرًا؟
لا يُعدّ التشكيل الحراري للصفائح السميكة أو الرقيقة أقل تكلفة تلقائيًا. فالجدوى الاقتصادية تعتمد على العلاقة بين الاستثمار في القوالب، واستهلاك المواد، واستغلال الآلات، ومتطلبات التشطيب، والهالك، وحجم الإنتاج.
تكاليف القوالب وحجم الإنتاج
غالبًا ما يكون التشكيل الحراري للصفائح السميكة خيارًا جذابًا لإنتاج الأجزاء الكبيرة بكميات منخفضة إلى متوسطة، لأن الاستثمار في القوالب قد يكون أقل مما يتطلبه القولبة بالحقن. وقد يكون ذلك مفيدًا بصورة خاصة خلال تطوير المنتجات، والتخصيص، ومراحل الإنتاج الأولية.
يمكن أن يحقق التشكيل الحراري للصفائح الرقيقة تكلفة تنافسية للوحدة في التطبيقات ذات أحجام الإنتاج الكبيرة، لأن التغذية الآلية من اللفائف، والقوالب متعددة التجاويف، والقطع ضمن خط الإنتاج، والتكديس يمكن أن تقلل العمالة ووقت المعالجة لكل جزء.
ومع ذلك، فإن هذا التمييز ليس مطلقًا. إذ يمكن للتشكيل الحراري للصفائح السميكة أن يدعم الإنتاج بكميات كبيرة عندما تكون المعدات والقوالب مصممة لذلك، بينما قد يكون التشكيل الحراري للصفائح الرقيقة عمليًا لدفعات الإنتاج الأصغر عندما تكون تهيئة المعدات والقوالب مناسبة.
استهلاك المواد ومعدلات الهالك
غالبًا ما تمثل المواد عنصرًا رئيسيًا من عناصر التكلفة. وتستهلك الأجزاء المصنوعة من الصفائح السميكة كمية أكبر من المواد لكل جزء، وإن كان حجمها الأكبر ومتطلباتها الإنشائية قد يبرران هذا الاستهلاك.
تستهلك الأجزاء المصنوعة من الصفائح الرقيقة عمومًا مواد أقل لكل وحدة، لكن التكلفة الفعلية للمواد تعتمد على درجة خامة الصفيحة، وسماكتها، وأبعاد الجزء، وكفاءة توزيع الأجزاء على الصفيحة، واستعادة الهالك. وفي الإنتاج المعتمد على التغذية من اللفائف، يمكن أن يسهم التخطيط الفعال والتحكم في عرض الشريط في تحسين الاستفادة من المواد.
ينبغي للمصنّعين تقييم تكلفة المواد لكل جزء نهائي مقبول بدلًا من الاكتفاء بمقارنة أسعار الصفائح الخام.
العمالة والطاقة والتشطيب
قد تتطلب الأجزاء المصنوعة من الصفائح السميكة مزيدًا من المناولة اليدوية، ودورات تسخين وتبريد أطول، وعمليات تشغيل إضافية باستخدام CNC. ويمكن لخطوط تشكيل الصفائح الرقيقة تقليل العمالة من خلال الأتمتة، لكنها قد تتطلب استثمارًا كبيرًا في معدات الإنتاج والتعبئة والتغليف المتكاملة.
تعتمد تكاليف الطاقة على تقنية التسخين، وزمن الدورة، وسماكة المادة، وكفاءة الآلة، وجدولة الإنتاج. وتعتمد تكاليف التشطيب على عدد الفتحات المفرّغة، والثقوب، والحواف، وعمليات التجميع ومدى تعقيدها.
مقارنة التشكيل الحراري بالقولبة بالحقن
تُستخدم القولبة بالحقن على نطاق واسع لإنتاج الأجزاء البلاستيكية بكميات كبيرة التي تتطلب أبعادًا متسقة من جزء إلى آخر، وتفاصيل معقدة مُشكّلة بالقالب، وأزمنة دورات فعالة بعد تطوير القوالب. وقد تكون أقل جدوى اقتصاديًا للأجزاء الكبيرة والبسيطة نسبيًا عندما يكون الاستثمار الأولي في القالب مرتفعًا وحجم الإنتاج محدودًا.
يمكن أن يقلل التشكيل الحراري تكاليف القوالب الأولية ويتيح تشكيل مساحات سطحية كبيرة، لكنه قد يتطلب عمليات إضافية لقص الزوائد والتشطيب. كما يمكن للقولبة بالحقن إنتاج تفاصيل مدمجة أكثر تعقيدًا، مثل أضلاع التقوية، والنتوءات، ووصلات التعشيق المرن المُشكّلة بالقالب، دون الحاجة إلى القدر نفسه من عمليات التشغيل الثانوية.
| عامل التكلفة | التشكيل الحراري | القولبة بالحقن |
|---|---|---|
| التكلفة الأولية للقوالب | غالبًا ما تكون أقل للأجزاء الملائمة | غالبًا ما تكون أعلى، خاصةً للقوالب المعقدة |
| الأجزاء الكبيرة | غالبًا ما يكون خيارًا جذابًا | قد تتطلب استثمارًا كبيرًا في القوالب وقدرات الآلات |
| الإنتاج بكميات كبيرة | تنافسي مع الأتمتة المناسبة | غالبًا ما يكون شديد التنافسية |
| التفاصيل المدمجة المعقدة | قد تتطلب تنازلات في التصميم أو عمليات ثانوية | غالبًا ما تكون ملائمة جدًا للتفاصيل الدقيقة المُشكّلة بالقالب |
| توزيع المادة | تتمدد الصفيحة أثناء التشكيل | تملأ المادة المنصهرة تجويف القالب |
| التشطيب الثانوي | عادةً ما يكون قص الزوائد مطلوبًا | غالبًا ما يكون محدودًا، بحسب تصميم بوابة الحقن والجزء |
| تغييرات تصميم المنتج | قد تكون أقل تكلفة عند إجراء تعديلات ملائمة على القوالب | قد تكون تعديلات القالب مكلفة |
| التطبيقات الأكثر ملاءمة | الهياكل الخارجية الكبيرة، والألواح، والصواني، والأغلفة المُشكّلة | الأجزاء المنتجة بكميات كبيرة ذات التفاصيل الدقيقة المُشكّلة بالقالب |
ينبغي أن تستند المقارنة الموثوقة إلى مواصفات الأجزاء نفسها، والطلب السنوي نفسه، ومعايير الجودة نفسها، والعمر المتوقع نفسه للمنتج. وقد تؤدي مقارنة تكلفة القوالب وحدها إلى نتيجة مضللة.
مقارنة عملية للتكاليف
لنفترض وجود غطاء كبير لمعدة، مطلوب إنتاجه بعدة آلاف من الوحدات سنويًا. قد يوفر التشكيل الحراري للصفائح السميكة توازنًا ملائمًا بين الاستثمار في القوالب، وحجم الجزء، ومرونة الإنتاج. وإذا أصبح التصميم لاحقًا جزءًا موحّدًا مطلوبًا بكميات كبيرة جدًا، فيمكن للمصنّع إعادة تقييم ما إذا كانت القولبة بالحقن أو عملية أخرى توفر هيكل تكاليف أفضل على المدى الطويل.
بالنسبة إلى صينية تغليف صغيرة مطلوبة بمئات الآلاف من الوحدات، قد يكون التشكيل الحراري للصفائح الرقيقة أكثر ملاءمة، لأن المعالجة بالتغذية من اللفائف والقطع الآلي يمكن أن تدعما إنتاجية عالية مع استهلاك منخفض نسبيًا للمواد لكل صينية.
ينبغي أن يستند القرار النهائي إلى التكلفة الإجمالية للملكية، بما يشمل القوالب، والمواد، ووقت تشغيل الآلات، والعمالة، والهالك، والتشطيب، ومراقبة الجودة، والتعبئة والتغليف، والخدمات اللوجستية.
7. المهل الزمنية: من النموذج الأولي إلى الإنتاج الكمي
تعتمد المهل الزمنية على توافر المواد، وتعقيد القوالب، وتوافر الآلات، وأبعاد الأجزاء، ومتطلبات التحقق من المطابقة، وعدد عمليات الإنتاج.
قد يوفر التشكيل الحراري للصفائح السميكة مهل تطوير قصيرة نسبيًا للأجزاء الكبيرة والبسيطة، لأن القوالب المناسبة يمكن أحيانًا تصنيعها بسرعة أكبر وبتكلفة أقل من قالب الحقن. ومع ذلك، قد تؤدي الأشكال الهندسية المعقدة، والقوالب الكبيرة، وبرمجة CNC، والتحقق من مطابقة الأبعاد إلى إطالة الجدول الزمني.
قد يتطلب إنتاج الأجزاء من الصفائح الرقيقة وقتًا لتهيئة خط التغذية من اللفائف، والقوالب متعددة التجاويف، وأنظمة القطع، وتجارب المواد، ودمج أنظمة التعبئة والتغليف الآلية. وبمجرد استقرار العملية، يمكن للإنتاج عالي السرعة أن يحقق كميات إنتاج كبيرة.
يتضمن الجدول الزمني النموذجي للمشروع ما يلي:
- مراجعة التصميم والمواصفات الفنية.
- اختيار المواد وتصميم القوالب.
- تصنيع القوالب وتجهيز الآلات.
- إنتاج القطعة الأولى وفحص الأبعاد.
- ضبط العملية والتحقق من مطابقة المنتج.
- اعتماد الإنتاج والتصنيع المنتظم.
ليست هذه المراحل محطات ذات مدد زمنية ثابتة. إذ تختلف مواعيدها ومددها من مشروع إلى آخر، ويمكن تنفيذ بعض الأنشطة بالتوازي.
لتقليل المهل الزمنية، ينبغي للعملاء تقديم رسومات دقيقة، وملفات CAD ثلاثية الأبعاد، ومتطلبات المواد، وتقديرات الطلب السنوي، والأبعاد الحرجة، ومعايير المظهر، وكميات التسليم المتوقعة في بداية المشروع.
8. كيفية اختيار عملية التشكيل الحراري المناسبة
يبدأ اختيار العملية بالمنتج النهائي، ثم العمل عكسيًا لتحديد المواد والقوالب والمعدات.
متى تختار التشكيل الحراري للصفائح السميكة
غالبًا ما يكون التشكيل الحراري للصفائح السميكة خيارًا مناسبًا عندما يتطلب المنتج سطحًا خارجيًا كبيرًا، أو صفيحة أولية سميكة نسبيًا، أو مقاومة للصدمات تتناسب مع التطبيق، أو شكلًا مخصصًا يكون إنتاجه بطريقة أخرى مكلفًا.
ويجدر تقييمه لتصنيع الهياكل الخارجية للمعدات الطبية، وأغطية الآلات الصناعية، والمكونات الداخلية للسيارات، والأغلفة الواقية، والأجزاء البلاستيكية الكبيرة المخصصة.
متى تختار التشكيل الحراري للصفائح الرقيقة
غالبًا ما يكون التشكيل الحراري للصفائح الرقيقة أكثر ملاءمة عندما يكون المنتج خفيف الوزن، ويتطلب جدرانًا رقيقة نسبيًا، وسيُصنّع بكميات متوسطة أو كبيرة. ومن الأمثلة الشائعة منتجات التغليف التي تستفيد من سرعة التشكيل، والقطع ضمن خط الإنتاج، والتكديس الآلي.
تشمل التطبيقات النموذجية صواني الأغذية، والحشوات الداخلية لعبوات المنتجات الصيدلانية، وعبوات المنتجات الاستهلاكية، وصواني المكونات الصناعية.
متى ينبغي النظر في طرق تصنيع أخرى
لا يُعدّ التشكيل الحراري الحل الأفضل لكل جزء بلاستيكي. فقد تكون القولبة بالحقن أفضل للأجزاء الصغيرة والمعقدة ذات أضلاع التقوية، أو النتوءات، أو تفاصيل التعشيق المرن المدمجة، ولا سيما عندما تبرر الكميات السنوية الاستثمار في القالب.
قد تكون أعمال تصنيع البلاستيك، أو التشغيل الميكانيكي، أو القولبة الدورانية، أو القولبة بالنفخ مناسبة لأشكال هندسية أو متطلبات وظيفية أخرى. وينبغي أن تقارن مراجعة التصنيع تصميم الجزء بالكامل، ومتطلبات القوالب، وخصائص المواد، وحجم الإنتاج المتوقع قبل اعتماد عملية معينة.
9. اعتبارات تصميمية لتحسين الأجزاء المُشكّلة حراريًا
يكون الجزء المصمم جيدًا أسهل في التشكيل، وقص الزوائد، والفحص، والتجميع. ويمكن للتعاون المبكر بين مصمم المنتج ومصنّع الأجزاء بالتشكيل الحراري أن يمنع مشكلات قد تظهر لولا ذلك أثناء الإنتاج.
زوايا السحب وإخراج الجزء من القالب
تساعد زوايا السحب على إخراج الجزء المُشكّل من القالب. وتعتمد الزاوية المطلوبة على عمق القالب، وملمس السطح، وسلوك المادة، وطريقة التشكيل المختارة. وقد تتطلب الجدران الرأسية العميقة والأسطح ذات الملمس زوايا سحب أكبر.
أنصاف أقطار الانحناء والزوايا وعمق السحب
تسمح الزوايا المستديرة والانتقالات التدريجية عمومًا بتوزيع المادة بصورة أكثر تجانسًا مقارنة بالزوايا الحادة. وينبغي تقييم تفاصيل السحب العميق بعناية، لأن الصفيحة تتمدد أثناء مطابقتها لشكل القالب.
ينبغي للمصنّع تقييم المناطق المحتمل أن تقل سماكتها، وتحديد ما إذا كان التصميم يحتاج إلى أنصاف أقطار انحناء أكبر، أو تعديل عمق السحب، أو شد المادة مسبقًا، أو الاستعانة بقابس مساعد للتشكيل، أو استخدام صفيحة أولية أكثر سماكة.
أضلاع التقوية والحواف البارزة والتدعيم
قد تحتاج الأجزاء المصنوعة من الصفائح السميكة إلى حواف بارزة، أو حواف مرتدة مُشكّلة، أو أضلاع تقوية، أو تدعيم منفصل لتحسين الصلابة. ويعتمد النهج الأنسب على ظروف التحميل ومتطلبات التجميع.
نظرًا لأن التشكيل الحراري لا يُنتج جميع السمات الهيكلية المدمجة التي يتيحها القولبة بالحقن، فقد يحتاج المصممون إلى إضافة حوامل أو قطع مُدخلة أو مكونات منفصلة في المواضع التي تتركز فيها الأحمال.
تفاوتات الأبعاد وثباتها
قد تنكمش الأجزاء المشكلة حراريًا أو يتغير شكلها أثناء التبريد. ويؤثر كل من نوع المادة وسماكة الجدار ودرجة حرارة القالب وهندسة الجزء وظروف التشذيب في الأبعاد النهائية.
ينبغي تحديد الأبعاد الحرجة مبكرًا، ويجب أن تعكس التفاوتات كلًا من المتطلبات الوظيفية والقدرة التصنيعية الواقعية. وقد تؤدي التفاوتات الضيقة دون ضرورة إلى زيادة تكاليف الفحص والتشغيل الميكانيكي ورفض الأجزاء غير المطابقة.
إعداد النماذج الأولية والتحقق من الصلاحية
تساعد الأجزاء النموذجية على التحقق من المظهر والملاءمة والتجميع والأداء الوظيفي الأساسي قبل اعتماد قوالب الإنتاج نهائيًا. وقد يلزم إجراء تحقق إضافي من الصلاحية إذا كان الجزء النهائي سيتعرض للصدمات أو المناولة المتكررة أو المواد الكيميائية أو تغيرات درجات الحرارة أو التدقيق التنظيمي.
ينبغي إجراء الاختبارات باستخدام مواد وظروف تصنيع ممثلة للإنتاج الفعلي كلما أمكن. فقد لا يتنبأ النموذج الأولي المصنوع من بوليمر مختلف أو باستخدام عملية مختلفة اختلافًا جوهريًا بأداء المنتج النهائي بدقة.
10. مراقبة الجودة واختبارات الأداء
ينبغي أن تشمل مراقبة الجودة كلًا من المواد الخام والأجزاء النهائية المشكلة حراريًا. وتعتمد عملية الإنتاج المستقرة على اتساق خصائص الصفائح وظروف التسخين المضبوطة ودرجات حرارة القالب المناسبة وعمليات التشذيب القابلة للتكرار.
تشمل فحوص الجودة الشائعة ما يلي:
- التحقق من المادة: التأكد من درجة البوليمر وسماكة الصفيحة ولونها وشهادات المواد ذات الصلة.
- فحص سماكة الجدار: قياس المناطق المعرضة للترقق، بما في ذلك الزوايا والتجاويف ومناطق السحب العميق.
- فحص الأبعاد: التحقق من الأبعاد الكلية وثقوب التثبيت والفتحات والاستواء وأسطح التلاقي عند التجميع.
- فحص السطح: رصد الخدوش والفقاعات وتغير اللون والتجاعيد وعدم اكتمال التشكيل وغيرها من العيوب الظاهرية.
- الاختبارات الميكانيكية: تقييم مقاومة الصدمات أو الصلابة أو الأداء تحت الأحمال بحسب متطلبات التطبيق.
- الاختبارات البيئية: تقييم مقاومة المواد الكيميائية أو تأثير التعرض للحرارة أو التقادم بفعل الأشعة فوق البنفسجية أو التوافق مع مواد التنظيف، عند انطباق هذه الظروف.
- مراقبة العملية: تسجيل معلمات التسخين والتشكيل والتبريد والتشذيب ذات الصلة لدعم قابلية التكرار واستكشاف المشكلات وإصلاحها.
ينبغي وضع معايير القبول قبل بدء الإنتاج الكمي. وبالنسبة إلى المكونات المرتبطة بالسلامة أو المنتجات الطبية أو العبوات الخاضعة للمتطلبات التنظيمية، يجب أن تتناول خطة الفحص والتحقق من الصلاحية أيضًا معايير الصناعة المعمول بها ومتطلبات العملاء.
11. الأسئلة الشائعة حول التشكيل الحراري للصفائح السميكة والصفائح الرقيقة
ما الفرق الرئيسي بين التشكيل الحراري للصفائح السميكة والصفائح الرقيقة؟
يتمثل الفرق الأساسي في السماكة الأولية لصفيحة اللدائن الحرارية ونوع المنتج الذي يتم تصنيعه. ويُنتج التشكيل الحراري للصفائح السميكة عادةً مكونات أكبر وأكثر متانة، مثل هياكل المعدات وأغطية الآلات. أما التشكيل الحراري للصفائح الرقيقة، فيُستخدم عادةً لإنتاج العبوات خفيفة الوزن والصواني والمنتجات ذات الاستخدام الواحد بمعدلات إنتاج أعلى.
ما السماكة التي تُعد ضمن التشكيل الحراري للصفائح السميكة؟
يبدأ التشكيل الحراري للصفائح السميكة غالبًا عند نحو 3 mm، مع أن بعض المصنعين يعتمدون حدودًا مختلفة. وتشيع الصفائح بسماكة 3–12 mm أو أكثر في العديد من تطبيقات الصفائح السميكة. ويعتمد التصنيف على القطاع وقدرة المعدات والمادة ومتطلبات المنتج، وليس على معيار موحد للسماكة.
ما السماكة المستخدمة في التشكيل الحراري للصفائح الرقيقة؟
يستخدم التشكيل الحراري للصفائح الرقيقة غالبًا صفائح بسماكة تقارب 0.15–1.5 mm. ويختلف النطاق الفعلي بحسب البوليمر وتصميم المنتج ومعدات التشكيل والأداء المطلوب. وقد تستخدم تطبيقات التعبئة والتغليف صفائح أرق أو أكثر سماكة وفقًا لوظيفتها المقصودة.
ما أفضل المواد للتشكيل الحراري للصفائح السميكة؟
تُعد ABS وHIPS وHDPE وPP وPETG وPC وPMMA من المواد المستخدمة في التشكيل الحراري للصفائح السميكة. وغالبًا ما يُختار ABS للهياكل الصلبة، وHDPE للتطبيقات التي تتطلب مقاومة المواد الكيميائية، وPC للمكونات الشفافة المناسبة التي تتطلب مقاومة الصدمات، وPMMA للتطبيقات التي تتطلب صفاءً بصريًا عاليًا. وينبغي أن يستند الاختيار النهائي إلى الدرجة المحددة للمادة وبيئة التشغيل.
هل التشكيل الحراري للصفائح السميكة مناسب للمعدات الطبية؟
نعم. يمكن استخدام التشكيل الحراري للصفائح السميكة لإنتاج هياكل المعدات الطبية وأغطية معدات التشخيص وأغلفة الأجهزة ومكونات أخرى محددة. ويجب أن يراعي اختيار المواد التنظيف والتطهير والتعرض للمواد الكيميائية والأداء الميكانيكي وأي متطلبات تنظيمية معمول بها. ولا تكفي عملية التصنيع وحدها لإثبات الملاءمة للاستخدام الطبي.
هل التشكيل الحراري أقل تكلفة من القولبة بالحقن؟
قد يكون التشكيل الحراري أكثر اقتصادية للأجزاء الكبيرة والمنتجات المخصصة والمشروعات ذات أحجام الإنتاج المنخفضة، لأن تكاليف القوالب الأولية تكون أقل غالبًا. وقد توفر القولبة بالحقن تكلفة أقل للوحدة عند إنتاج كميات كبيرة من الأجزاء المعقدة ذات السمات المدمجة. ويعتمد الخيار الأفضل على القوالب واستهلاك المواد وحجم الإنتاج ومتطلبات التشطيب وتصميم المنتج.
هل يمكن للتشكيل الحراري للصفائح السميكة تحقيق أحجام إنتاج مرتفعة؟
نعم. يمكن للتشكيل الحراري للصفائح السميكة دعم أحجام إنتاج مرتفعة عند تهيئة سعة الآلات وتصميم القالب والأتمتة وعمليات التبريد والتشذيب على نحو مناسب. ويتأثر معدل إنتاجه عمومًا بمتطلبات التسخين والتبريد وأبعاد الجزء ومدى تعقيد العمليات الثانوية.
ما الفرق بين التشكيل الحراري بالتغذية من اللفائف والتشكيل الحراري بالتغذية بالصفائح؟
يُغذّي التشكيل الحراري بالتغذية من اللفائف خط الإنتاج بمادة لدنة حراريًا متصلة من لفة. ويُستخدم عادةً لتصنيع العبوات من الصفائح الرقيقة، لأنه يدعم التغذية والتشكيل والقطع والتكديس آليًا.
يعالج التشكيل الحراري بالتغذية بالصفائح صفائح منفردة أو قطع صفائح مُعدّة مسبقًا. ويشيع استخدامه في تطبيقات الصفائح السميكة، لأن الصفائح الأكثر سماكة تُورَّد وتُناوَل عمومًا بصورة منفردة. وتعتمد طريقة التغذية الأنسب على سماكة المادة وأبعاد المنتج وتصميم المعدات وحجم الإنتاج.
لماذا يُستخدم التشذيب باستخدام CNC في التشكيل الحراري للصفائح السميكة؟
يزيل التشذيب باستخدام CNC البلاستيك الزائد ويُشكّل حواف وفتحات وثقوبًا وسمات تثبيت دقيقة. وهو مفيد على نحو خاص للمكونات الكبيرة ذات الخطوط المحيطية المعقدة أو متطلبات الأبعاد الصارمة. ومع أن التشذيب باستخدام CNC يضيف خطوة تصنيع ثانوية، فإنه قد يحسن قابلية التكرار ويقلل الحاجة إلى التشطيب اليدوي.
كيف تؤثر سماكة الصفيحة في تكلفة الأجزاء المشكلة حراريًا؟
تؤدي زيادة سماكة الصفيحة عمومًا إلى زيادة استهلاك المواد ووزن الجزء والطاقة اللازمة للتسخين ووقت التبريد. وقد تحسن أيضًا الصلابة أو المتانة عندما تكون المادة والهندسة مناسبتين. ومع ذلك، قد تزيد السماكة المفرطة التكاليف دون توفير فائدة ملموسة في الأداء. وتوازن السماكة المثلى بين المتطلبات الميكانيكية وقابلية التشكيل وكفاءة التصنيع وتكلفة المواد.
أي عملية تشكيل حراري توفر مهل تنفيذ أقصر؟
قد يوفر التشكيل الحراري للصفائح السميكة مهلًا أقصر لتجهيز القوالب لبعض الأجزاء الكبيرة والبسيطة نسبيًا، ولا سيما مقارنةً بمشروعات القولبة بالحقن المعقدة. ويمكن للتشكيل الحراري للصفائح الرقيقة أيضًا تحقيق إنتاج سريع بمجرد جاهزية قوالب التشكيل بالتغذية من اللفائف والمعدات الآلية. وتعتمد مهل التنفيذ الفعلية على تعقيد التصميم وتوافر القوالب وإمدادات المواد والاختبارات وجدولة الإنتاج.
هل يمكن استخدام البلاستيك المعاد تدويره في التشكيل الحراري؟
نعم. يمكن استخدام PET المحتوي على مواد معاد تدويرها وغيره من اللدائن الحرارية المعاد تدويرها المناسبة في تطبيقات محددة للتشكيل الحراري. ويجب أن تستوفي المادة المواصفات المطلوبة للتشكيل والخصائص الميكانيكية والمظهر والمتطلبات التنظيمية. وقد يؤثر المحتوى المعاد تدويره في اتساق اللون وسلوك المادة أثناء المعالجة وخصائصها، لذا يلزم اختيار الدرجة المناسبة والتحقق من الجودة.
كيف يمكن للمصنعين تحسين جودة الأجزاء المشكلة حراريًا؟
يمكن للمصنعين تحسين الجودة من خلال اختيار المواد المناسبة وتسخين الصفائح بالتساوي وتحسين تصميم القالب وضبط التبريد واستخدام معلمات تشكيل مناسبة وإجراء تشذيب دقيق. كما تساعد مراقبة سماكة الجدار بعد التشكيل وفحص الأبعاد الحرجة والتحقق من صلاحية العملية في ظروف ممثلة للإنتاج الفعلي على تقليل العيوب والهالك.
ما المعلومات التي ينبغي أن أقدمها عند طلب عرض سعر للتشكيل الحراري؟
تتضمن حزمة المعلومات المفيدة لإعداد عرض سعر رسم الجزء أو ملف CAD ثلاثي الأبعاد والمادة المطلوبة والسماكة الأولية للصفيحة والأبعاد الكلية وحجم الإنتاج السنوي المتوقع وكمية الطلب المستهدفة وتشطيب السطح واللون وتفاوتات الأبعاد وأي متطلبات ذات صلة بالأداء أو باللوائح التنظيمية. ويمكن للمصنّع بعد ذلك تقييم القوالب والمعدات وطرق الإنتاج وعمليات التشطيب ومهل التنفيذ التقديرية.
الخلاصة: اختيار عملية التشكيل الحراري المناسبة
يلبي التشكيل الحراري للصفائح السميكة والتشكيل الحراري للصفائح الرقيقة احتياجات تصنيع مختلفة، ويعتمد الخيار الأفضل على المنتج النهائي، وليس على سماكة الصفيحة وحدها.
يناسب التشكيل الحراري للصفائح السميكة بدرجة كبيرة الهياكل البلاستيكية الكبيرة والأغطية الصناعية وأغلفة المعدات الطبية والمكونات المتينة التي تستفيد من الصفائح الأولية الأكثر سماكة وخيارات القوالب المرنة. أما التشكيل الحراري للصفائح الرقيقة، فيُستخدم عادةً للعبوات خفيفة الوزن والصواني وغيرها من المنتجات التي تتطلب استخدامًا كفؤًا للمواد ومعدلات إنتاج مرتفعة.
بالنسبة إلى المصنعين الذين يقارنون بين عمليات التشكيل الحراري، ينبغي أن يراعي القرار اختيار المواد ومقاومة الصدمات وهندسة الجزء وتهيئة المعدات والتشذيب باستخدام CNC وتكاليف القوالب وحجم الإنتاج ومهل التنفيذ. وينبغي أيضًا تقييم القولبة بالحقن عندما تبرر السمات المدمجة المعقدة أو أحجام الإنتاج المرتفعة جدًا الاستثمار في القوالب.
يمكن أن تساعد المراجعة التفصيلية لتصميم الجزء ومواصفات المواد وتوقعات الإنتاج ومتطلبات الجودة في تحديد مسار التصنيع الأكثر جدوى من حيث التكلفة. كما أن التعاون مع مُصنِّع ذي خبرة في التشكيل الحراري منذ المراحل المبكرة لتطوير المنتج يمكن أن يساعد في تحديد تحديات التشكيل المحتملة، وتحسين الاستفادة من المواد، وتقليل التكاليف غير الضرورية للقوالب أو عمليات التشطيب.



