






التشكيل الحراري هو عملية لتصنيع البلاستيك تُستخدم لإنتاج قطع بلاستيكية خفيفة الوزن ومتينة ومصممة لتطبيقات محددة، انطلاقًا من ألواح لدائن حرارية مُسخّنة. ويُستخدم على نطاق واسع في التغليف، وتصنيع السيارات، والمعدات الطبية، والإلكترونيات، والمنتجات الاستهلاكية، والمكونات الصناعية. ومن خلال تسخين لوح بلاستيكي حتى يصبح قابلًا للتشكيل، ثم تشكيله فوق قالب أو داخله، يمكن للمصنّعين إنتاج مكونات بمجموعة واسعة من الأحجام والأشكال والسماكات.
بالنسبة إلى المصنّعين الذين يقيّمون طرق تشكيل البلاستيك المختلفة، يوفر التشكيل الحراري مزيجًا عمليًا من مرونة التصميم، وانخفاض تكاليف القوالب نسبيًا، وكفاءة الإنتاج. وبحسب تصميم المنتج وتفاصيل السطح المطلوبة، يمكن للمصنّعين اختيار التشكيل بالتفريغ، أو التشكيل بالضغط، أو غيرهما من تقنيات التشكيل الحراري لتلبية متطلبات الإنتاج.
يساعد فهم عملية التشكيل الحراري، والمواد البلاستيكية المتاحة، ومعايير اختيار المواد، والتطبيقات الصناعية، المهندسين وفرق المشتريات على تحديد مدى ملاءمة هذه التقنية لمنتج معين.
ما هو التشكيل الحراري؟
التشكيل الحراري هو عملية تصنيع يُسخّن فيها لوح من اللدائن الحرارية إلى درجة حرارة مناسبة للتشكيل، ثم يُشكّل على قالب باستخدام التفريغ أو ضغط الهواء أو القوة الميكانيكية، ويُبرّد بعد ذلك قبل تشذيبه للحصول على قطعة نهائية. وتشمل المواد الشائعة ABS وPET وHIPS والبولي كربونات والبولي بروبيلين والبولي فينيل كلوريد (PVC). ويُستخدم التشكيل الحراري عادةً لإنتاج صواني التغليف، وألواح المقصورة الداخلية للسيارات، وأغلفة الأجهزة الطبية، وأغطية المعدات، وغيرها من المكونات البلاستيكية.غالبًا ما يكون مجديًا اقتصاديًا للنماذج الأولية، والمنتجات المخصصة، وأحجام الإنتاج المنخفضة إلى المتوسطة، إلا أن اختيار أفضل عملية يعتمد على متطلبات المواد، والشكل الهندسي للقطعة، وحجم الإنتاج، وتصميم القوالب.
يحوّل التشكيل الحراري لوحًا مسطحًا من اللدائن الحرارية إلى منتج ثلاثي الأبعاد باستخدام الحرارة وقوة التشكيل. ويُسخّن اللوح حتى يلين، ثم يُوضَع فوق قالب أو داخله ويُشكّل ليتخذ معالم القالب. وبعد التبريد، يُخرَج المكوّن ويُشذّب للوصول إلى أبعاده النهائية.
على خلاف القولبة بالحقن، التي تدفع البلاستيك المنصهر إلى داخل قالب مغلق، يبدأ التشكيل الحراري بلوح مُعدّ مسبقًا من اللدائن الحرارية. ويؤثر ذلك في متطلبات المعدات، وتصميم القوالب، وتوزيع المادة، وسرعة الإنتاج، وتكاليف التصنيع.
تُنتج هذه العملية أجزاء بلاستيكية بسيطة ومعقدة، بما في ذلك الصواني الضحلة، وألواح المعدات الكبيرة، والأغطية الواقية، وبطانات التغليف الداخلية، والهياكل الخارجية المصممة حسب الطلب. وبحسب التطبيق، قد يستخدم المصنّعون التشكيل بصفيحة واحدة، أو التشكيل بصفيحتين، أو تقنيات متخصصة لتحقيق الخصائص الهيكلية والأبعاد المطلوبة.
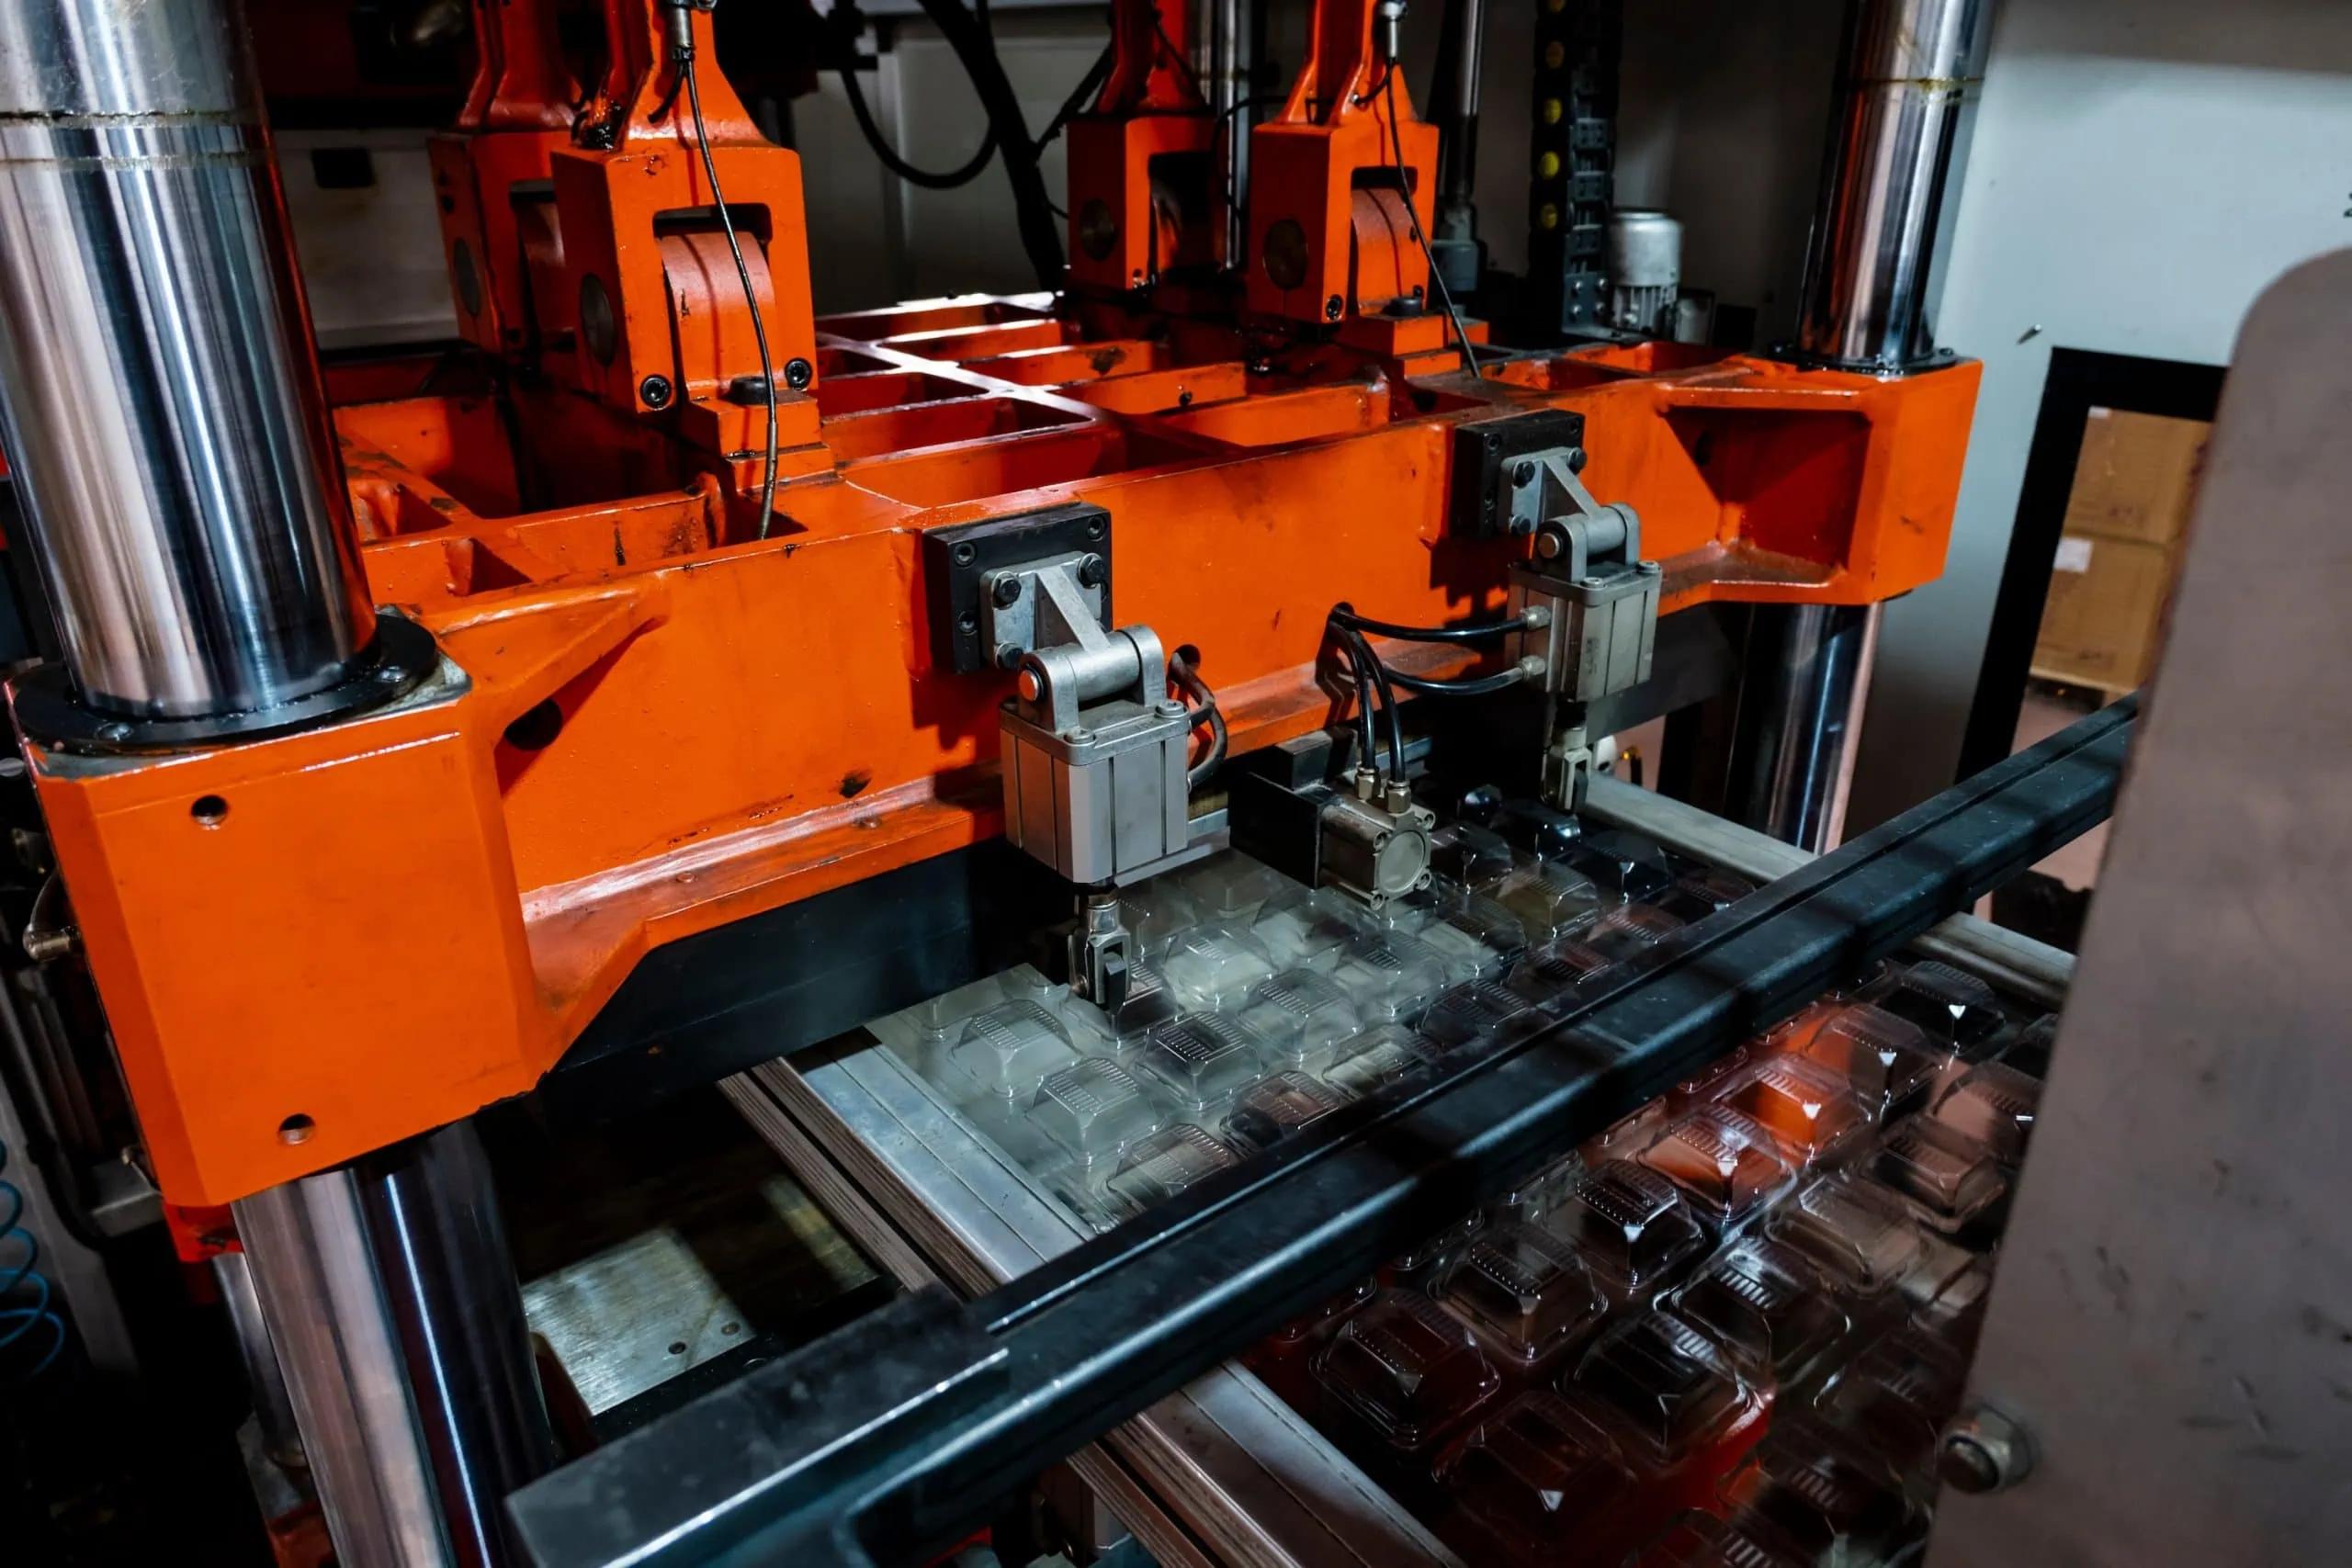
كيف تتم عملية التشكيل الحراري؟
تتكون عملية التشكيل الحراري من عدة مراحل. وعلى الرغم من اختلاف تهيئات الآلات، تتبع معظم خطوط الإنتاج تسلسلاً متشابهاً يبدأ بتجهيز الصفيحة وينتهي بالفحص النهائي.
1. تحميل صفيحة اللدائن الحرارية
يبدأ الإنتاج بصفيحة من اللدائن الحرارية أو بمادة تُغذّى من لفافة. ويجب أن تكون الصفيحة المختارة ذات سماكة وأبعاد وخصائص مادية مناسبة للتطبيق المقصود.
تُستخدم آلات التشكيل الحراري التي تُغذّى بالصفائح غالباً للصفائح الكبيرة أو السميكة، بينما تشيع الأنظمة التي تُغذّى باللفائف في إنتاج العبوات بكميات كبيرة. وقبل التشكيل، قد يفحص المشغّلون الصفيحة للتحقق من خلوها من العيوب السطحية، أو تفاوت السماكة، أو التلوث، أو غير ذلك من المشكلات التي قد تؤثر في الجزء النهائي.
2. تسخين الصفيحة البلاستيكية
تنتقل الصفيحة إلى محطة تسخين، حيث ترفع أنظمة التسخين الكهربائية أو غيرها من أنظمة التسخين المتحكَّم بها درجة حرارة المادة إلى درجة حرارة التشكيل. ويجب أن يكون التسخين متجانساً بدرجة كافية للسماح بتمدد الصفيحة على امتداد القالب دون ترقّق مفرط أو تمزق أو عيوب سطحية.
تعتمد درجة الحرارة المناسبة على نوع المادة البلاستيكية، وسماكة الصفيحة، وطريقة التسخين، وسرعة الإنتاج. وقد يؤدي التسخين المفرط إلى الترهل، أو تغير اللون، أو تحلل المادة، أو عدم تجانس توزيعها، بينما قد يؤدي التسخين غير الكافي إلى تشكيل غير مكتمل.
تساعد درجة حرارة الانتقال الزجاجي، التي يُرمز إليها عادةً بـ Tg، في تفسير السلوك الحراري للدائن غير المتبلورة. وفوق Tg، تصبح هذه المواد أكثر مرونة تدريجياً مع ارتفاع درجة الحرارة. ومع ذلك، لا تمثل Tg درجة حرارة تشكيل موحدة لجميع المواد. كما أن المواد شبه المتبلورة، مثل البولي بروبيلين والبولي إيثيلين، لها سلوك انصهار يجب مراعاته عند تحديد نطاق ظروف تشغيل مناسب.
3. تشكيل الصفيحة المسخّنة
بمجرد وصول الصفيحة إلى درجة الحرارة المطلوبة، تُنقل أو تُقدَّم بخطوة محددة إلى محطة التشكيل. وتُوضَع الصفيحة بمحاذاة القالب، ثم تُشكَّل وفق الهيئة الهندسية المطلوبة باستخدام التفريغ، أو الهواء المضغوط، أو المساعدة الميكانيكية، أو مزيج من هذه الطرق.
تحدد طريقة التشكيل مدى دقة محاكاة البلاستيك لسطح القالب، ومستوى التفاصيل الممكن تحقيقه، وكيفية توزيع سماكة المادة على مختلف أجزاء القطعة.
4. التبريد والتصلّب
بعد التشكيل، يجب أن يبرد البلاستيك بدرجة كافية للاحتفاظ بشكله. ويمكن أن يتم التبريد عن طريق ملامسة القالب، أو الهواء القسري، أو أنظمة التبريد المدمجة.
يؤثر التحكم في درجة الحرارة وزمن التبريد في ثبات الأبعاد، وجودة السطح، وزمن الدورة، واحتمال حدوث الالتواء. وقد تتطلب الأجزاء المعقدة ترتيبات تبريد مصممة بعناية للحفاظ على نتائج متسقة طوال الإنتاج.
5. تشذيب الحواف والتشطيب
بعد أن تبرد الصفيحة المشكَّلة، تُزال المادة الزائدة من خلال تشذيب الحواف، أو التفريز، أو القطع بالقوالب، أو التشغيل باستخدام ماكينات التحكم الرقمي بالحاسوب CNC، أو طرق التشطيب الأخرى.
بحسب المنتج، قد تشمل العمليات الثانوية الثقب بالمثقاب، أو التخريم، أو اللصق، أو التجميع، أو الطباعة، أو المعالجة السطحية، أو فحص الجودة. وتحوّل هذه العمليات الصفيحة المشكَّلة إلى جزء نهائي يفي بمتطلبات الأبعاد والمتطلبات الوظيفية للتطبيق.
6. فحص الجودة
تتحقق عملية الفحص النهائي من الأبعاد، وسماكة الجدران، والمظهر، والعيوب السطحية، وغير ذلك من المتطلبات الخاصة بالمنتج. وبالنسبة للمكونات التقنية، قد يقيّم المصنّعون أيضاً مقاومة الصدمات، والصلابة، والتوافق الكيميائي، والأداء الحراري، أو غير ذلك من الخصائص الميكانيكية.
يساعد التحكم المتسق في التسخين، وضغط التشكيل، والتبريد، وتشذيب الحواف على تقليل الهالك وتحسين قابلية تكرار النتائج عبر دفعات الإنتاج.
الطرق الرئيسية للتشكيل الحراري
تلبي طرق التشكيل الحراري المختلفة متطلبات متنوعة تتعلق بالهيئة الهندسية للمنتج، والتفاصيل السطحية، وتوزيع المادة، وكفاءة الإنتاج.
التشكيل بالتفريغ
يستخدم التشكيل بالتفريغ الضغط السالب لسحب صفيحة بلاستيكية مسخّنة نحو القالب. ومع سحب الهواء من بين الصفيحة والقالب، يدفع الضغط الجوي المادة المليّنة لتتطابق مع تضاريس القالب.
تُستخدم هذه الطريقة على نطاق واسع في بطانات التغليف الداخلية، والأغطية الواقية، والهياكل الخارجية للمعدات، ومكونات العرض، والألواح البلاستيكية الكبيرة. وتجعل بساطة قوالبها وإعداد عمليتها نسبياً منها خياراً جذاباً للعديد من التطبيقات التي يكفي فيها مستوى متوسط من التفاصيل.
يُعد التشكيل بالتفريغ مفيداً بشكل خاص للأجزاء الكبيرة والتصاميم التي لا تتطلب أعلى مستويات وضوح التفاصيل السطحية. ومع ذلك، يعتمد مستوى التفاصيل التي يمكن محاكاتها على تصميم القالب، ودرجة حرارة المادة، وأداء نظام التفريغ، والهيئة الهندسية للجزء.
التشكيل بالضغط
يجمع التشكيل بالضغط بين التفريغ وضغط الهواء الموجب لدفع الصفيحة البلاستيكية المسخّنة بإحكام أكبر نحو القالب. وتتيح هذه القوة الإضافية محاكاة تفاصيل سطحية أدق، ومعالم أكثر حدة، وملامس أكثر وضوحاً مقارنة بالتشكيل التقليدي بالتفريغ.
غالباً ما يُختار التشكيل بالضغط للأجزاء البلاستيكية الظاهرة التي تتطلب مظهراً أكثر إتقاناً، مثل الهياكل الخارجية للأجهزة، والمكونات الداخلية للسيارات، ولوحات العدادات، والهياكل الخارجية للمعدات الطبية.
على الرغم من أن التشكيل بالضغط يمكن أن يحقق مستويات أعلى من التفاصيل، فقد يتطلب معدات أكثر تطوراً، وبنية قوالب أكثر تعقيداً، وتحكماً أدق في العملية. وتعتمد ملاءمته على التوازن بين متطلبات المظهر، وتعقيد الجزء، وميزانية التصنيع.
التشكيل الحراري بصفيحتين
يُشكّل التشكيل الحراري بصفيحتين صفيحتين بلاستيكيتين مسخّنتين كلّاً على حدة، ثم يصلهما بينما تظل المادة ساخنة بما يكفي للالتحام. ويمكن للمكوّن المجوّف الناتج أن يوفر عمقاً هيكلياً وصلابة أكبر مقارنة بجزء مماثل مشكَّل بصفيحة واحدة.
تشمل التطبيقات الخزانات الصناعية، ومجاري الهواء، وألواح المعدات، والهياكل الواقية، وبعض المكونات المجوّفة الكبيرة. وتتطلب هذه الطريقة تحكماً دقيقاً في محاذاة الصفيحتين، والتسخين، والتشكيل، وظروف الوصل.
التشكيل الميكانيكي والتشكيل بمساعدة سدادة
يستخدم التشكيل الميكانيكي سدادة أو جهازاً ميكانيكياً آخر للمساعدة في توزيع الصفيحة المسخّنة داخل القالب. وغالباً ما تُدمج المساعدة بالسدادة مع التشكيل بالتفريغ أو بالضغط لتحسين توزيع المادة في الأجزاء ذات السحب العميق.
يمكن أن يساعد هذا الأسلوب على تقليل الترقّق المفرط في مناطق محددة وتحسين الاتساق عندما تتطلب الهيئة الهندسية للمنتج تمدداً كبيراً.
مواد التشكيل الحراري: ما أنواع البلاستيك شائعة الاستخدام؟
يحدد اختيار المادة جانباً كبيراً من أداء المكوّن المشكَّل حرارياً، بما في ذلك مقاومة الصدمات، والصلابة، والشفافية، والمقاومة الكيميائية، وتحمّل درجات الحرارة، والتكلفة.
تتيح مجموعة المواد المتاحة للتشكيل الحراري للمصنّعين مواءمة خصائص البلاستيك مع البيئات الصناعية المختلفة. ومع ذلك، ليست كل مادة مناسبة لكل تصميم أو آلة تشكيل.
ABS (أكريلونيتريل بوتادين ستايرين)
يُستخدم ABS بشكل شائع في الهياكل الخارجية البلاستيكية المتينة، والمكونات الداخلية للسيارات، وأغطية المعدات، والهياكل الخارجية للمنتجات الاستهلاكية. وهو يوفر توازناً مناسباً بين المتانة، والصلابة، وجودة التشطيب السطحي، وقابلية المعالجة.
غالباً ما يُؤخذ ABS في الاعتبار عندما يتطلب الجزء مقاومة جيدة للصدمات وسطحاً خارجياً جذاباً. ويعتمد أداؤه المحدد على درجة المادة، والإضافات، وسماكة الصفيحة، وظروف الاستخدام.
PET وPETG
يُستخدم البولي إيثيلين تيرفثالات (PET) وPET المعدّل بالغليكول (PETG) في التغليف، والأغطية الشفافة، ومكونات العرض، وبعض التطبيقات الطبية أو الاستهلاكية.
يمكن أن توفر درجات PET صلابة وخصائص حاجزية مناسبة، بحسب التركيبة والتطبيق. وكثيراً ما يُختار PETG عندما تكون الشفافية، ومقاومة الصدمات، وسهولة التصنيع خصائص مرغوبة.
في التطبيقات الملامسة للأغذية أو التطبيقات الطبية، يجب أن تستوفي درجة المادة والمنتج النهائي المتطلبات التنظيمية ومتطلبات الأداء ذات الصلة. ولا ينبغي افتراض ملاءمة المادة استناداً إلى اسمها العام وحده.
HIPS (البولي ستايرين عالي المقاومة للصدمات)
يُستخدم HIPS على نطاق واسع في صواني التغليف، والبطانات الداخلية للثلاجات، والأجزاء الداخلية للأجهزة، والعبوات أحادية الاستخدام، وغيرها من المنتجات الحساسة للتكلفة.
وهو سهل المعالجة عموماً، ويمكن أن يوفر حلاً اقتصادياً للتطبيقات ذات المتطلبات الميكانيكية المتوسطة. ويجب تقييم مقاومته للحرارة وأدائه الكيميائي وفقاً لبيئة الاستخدام المقصودة.
البولي كربونات (PC)
يُعرف البولي كربونات بمقاومته للصدمات وشفافيته. ويمكن استخدام صفائح PC المشكَّلة حرارياً في الأغطية الواقية، وحواجز حماية الآلات، ونوافذ المعدات، والمكونات الصناعية المتخصصة.
قد تكون هذه المادة مناسبة عندما يتطلب المنتج الجمع بين وضوح الرؤية والمتانة. ويجب على المصنّعين أيضاً مراعاة درجة حرارة التشكيل، ومتطلبات التجفيف، والإجهادات المتبقية، والتوافق الكيميائي، والظروف التي سيعمل فيها الجزء النهائي.
البولي بروبيلين (PP)
يوفر البولي بروبيلين كثافة منخفضة، ومقاومة كيميائية، ومقاومة جيدة للتعب في الدرجات المناسبة. ويُستخدم في الحاويات، والصواني، ومكونات السيارات، والمنتجات الصناعية.
نظراً لأن البولي بروبيلين مادة شبه متبلورة، فإن سلوكه أثناء التسخين والتبريد والانكماش يختلف عن سلوك اللدائن غير المتبلورة. ويجب أن تراعي إعدادات العملية وتصميم القالب هذه الخصائص لتحقيق أبعاد متسقة.
البولي فينيل كلوريد (PVC)
يتوفر البولي فينيل كلوريد، المعروف اختصاراً باسم PVC، بتركيبات صلبة ومرنة. ويمكن استخدام PVC الصلب في بعض الهياكل الخارجية، والألواح، والعبوات، والمكونات الصناعية، بينما تلبي التركيبات المرنة متطلبات مختلفة للمنتجات.
تؤثر تركيبة PVC بدرجة كبيرة في المرونة والسلوك الحراري والمقاومة الكيميائية وخصائص المعالجة. ويجب التحكم بعناية في ظروف التسخين لتجنب تدهور المادة. كما ينبغي للمصنّعين تقييم المواد المضافة وتهوية مكان العمل والمتطلبات البيئية والتنظيمية المعمول بها.
البولي إيثيلين (PE)
يُستخدم البولي إيثيلين في بعض الصواني والحاويات والبطانات الواقية والمكونات الصناعية. ويتميز بكثافة منخفضة ومقاومة جيدة للعديد من المواد الكيميائية.
تختلف درجات PE من حيث الصلابة وسلوك التشكيل والأداء عند درجات الحرارة المختلفة. وينبغي مراعاة الانكماش وضبط الأبعاد أثناء تطوير المنتج.
اللدائن الهندسية والمواد المتخصصة
بحسب المعدات والتطبيق، يمكن أيضًا استخدام لدائن حرارية متخصصة في التشكيل الحراري، مثل خلائط ABS/PC والأكريليك (PMMA) وبعض البوليمرات الهندسية المخصصة لدرجات الحرارة المرتفعة.
يمكن لهذه المواد تلبية متطلبات مثل الشفافية البصرية أو مقاومة العوامل الجوية أو المقاومة الكيميائية أو تحمل درجات حرارة تشغيل مرتفعة. وتختلف نطاقات ظروف المعالجة ومتطلبات التشكيل الخاصة بها، لذا ينبغي للمصنّعين التأكد من توافقها مع الماكينة والقوالب وأدوات التشكيل المختارة.
كيفية اختيار المادة المناسبة للتشكيل الحراري
ينبغي أن يبدأ اختيار المادة بالظروف التي يجب أن تتحملها القطعة النهائية، لا بالسعر وحده. ويحتاج المهندسون إلى مراعاة الأحمال الميكانيكية التي يتعرض لها المنتج ودرجة حرارة التشغيل والتعرض للمواد الكيميائية والمظهر والعمر التشغيلي المتوقع.
الأداء الميكانيكي ومقاومة الصدمات
تُعد مقاومة الصدمات مهمة للأغطية الواقية وعبوات النقل وقطع السيارات والأغلفة الصناعية. وقد يختلف سلوك مادة تحقق أداءً جيدًا في اختبار مختبري عند تشكيلها إلى مكوّن رقيق الجدران.
يؤثر كل من الشكل الهندسي للقطعة وسُمك الجدار ودرجة الحرارة وتركّز الإجهادات في أداء المنتج النهائي. وينبغي أن تعكس اختبارات المواد ظروف التشغيل المستهدفة كلما أمكن ذلك.
درجة حرارة التشغيل ودرجة حرارة الانتقال الزجاجي Tg
تساعد درجة حرارة الانتقال الزجاجي Tg المهندسين على فهم متى ينتقل البلاستيك غير المتبلور من حالة زجاجية صلبة نسبيًا إلى حالة أكثر مرونة تزداد فيها حركة السلاسل الجزيئية.
ومع ذلك، لا تحدد Tg وحدها مدى ملاءمة البلاستيك للتشكيل الحراري أو لبيئة تشغيل معينة. بل يجب أيضًا تقييم درجة حرارة التشكيل ومقاومة الحرارة وسلوك الزحف وثبات الأبعاد تحت الحمل.
وبالنسبة إلى اللدائن شبه المتبلورة، تُعد درجة حرارة الانصهار وسلوك التبلور عاملين إضافيين يجب مراعاتهما.
المقاومة الكيميائية
قد تلامس المكونات الصناعية مواد التنظيف أو الزيوت أو المذيبات أو المطهرات أو غيرها من المواد الكيميائية. ويجب أن يكون البلاستيك المختار متوافقًا مع المواد الفعلية وتركيزاتها ومدة التعرض لها ودرجة حرارة التشغيل.
تُفيد جداول التوافق الكيميائي في التقييم الأولي، لكن التطبيقات ذات المتطلبات الصارمة قد تستلزم إجراء اختبارات في ظروف مماثلة لظروف الاستخدام الفعلية.
الشفافية وتشطيب السطح واللون
قد تتطلب القطع الشفافة استخدام PETG أو PC أو الأكريليك أو مواد أخرى ذات جودة بصرية، بحسب التطبيق. وقد تكون الأولوية في الأغلفة الخارجية والألواح الظاهرة لتجانس اللون أو الملمس أو اللمعان أو قابلية الطلاء.
يمكن لعملية التشكيل نفسها أن تؤثر في المظهر. فقد يؤدي التسخين غير المتجانس والتمدد المفرط والتلامس السطحي والإجهادات المتبقية إلى ظهور عيوب حتى عندما يكون اللوح الأصلي مطابقًا للمواصفات.
التكلفة وتوافر المواد
تشمل تكلفة المنتج المُشكَّل حراريًا أكثر من مجرد سعر الكيلوغرام من البلاستيك. إذ يسهم كل من معدل الاستفادة من الألواح ونسبة الهدر وزمن الدورة وقص الحواف والتشطيب والنقل وضبط الجودة في تكلفة التصنيع النهائية.
يُعد توافر المواد وثبات خصائصها مهمَّين أيضًا، ولا سيما للمنتجات التي تتطلب طلبيات متكررة على مدى عدة سنوات. وقد تقلل مادة بديلة مناسبة التكلفة، لكن ينبغي التحقق من صلاحيتها قبل إحلالها محل مادة ذات مواصفات معتمدة.
ماكينات ومعدات التشكيل الحراري
تتحكم ماكينات التشكيل الحراري في تسخين الألواح وتشكيلها وتبريدها ومناولة المواد، وفي كثير من الحالات، في قص الحواف أو النقل الآلي. ويعتمد اختيار المعدات على حجم المنتج وسُمك اللوح وطريقة التشكيل وحجم الإنتاج ومستوى الأتمتة المطلوب.
نظام التسخين
يرفع نظام التسخين درجة حرارة اللوح إلى درجة حرارة التشكيل المطلوبة. ويشيع استخدام سخانات الأشعة تحت الحمراء وغيرها من تقنيات التسخين المتحكم بها، مع ضبط مناطق التسخين بما يراعي سلوك المادة والشكل الهندسي للقطعة.
يُعد التوزيع المتجانس لدرجة الحرارة مهمًا بصورة خاصة للمكونات ذات السحب العميق والمنتجات ذات المساحات السطحية الكبيرة.
تثبيت الألواح ومناولتها
يُثبّت نظام التثبيت اللوح بإحكام أثناء التسخين والتشكيل. وفي المعدات التي تُغذّى من لفائف، تنقل أنظمة التغذية والتقديم المرحلي المادة عبر محطات متتابعة.
تُحسّن المناولة الموثوقة للألواح دقة التموضع وتقلل انقطاعات الإنتاج.
أنظمة التفريغ والضغط
تسحب مضخات التفريغ الهواء من الحيّز بين اللوح المُسخّن والقالب. كما تستخدم أنظمة التشكيل بالضغط الهواء المضغوط لتطبيق ضغط موجب عند الحاجة.
تؤثر قدرة النظام وزمن الاستجابة والإحكام وتهوية القالب في جودة التشكيل. ويعتمد التكوين المناسب على حجم القطعة ودرجة تعقيدها.
تصميم القوالب وأدوات التشكيل
تُعد تكاليف القوالب وأدوات التشكيل عاملًا مهمًا عند مقارنة التشكيل الحراري بعمليات تصنيع البلاستيك الأخرى. ففي العديد من التطبيقات، قد تكون قوالب التشكيل الحراري أقل تكلفة من قوالب الحقن المعقدة، ولا سيما للقطع الكبيرة والإنتاج بكميات أقل.
ومع ذلك، تختلف تكاليف القوالب بحسب الحجم والمادة وتشطيب السطح ومتطلبات التبريد والتفاوتات المسموح بها والعمر الإنتاجي المتوقع. كما تحتاج بعض القطع إلى أدوات إضافية لقص الحواف أو تجهيزات تثبيت أو معدات تجميع.
ينبغي مراعاة زوايا السحب وأنصاف أقطار الانحناء ومواضع فتحات التهوية وعمق السحب وتوزيع المادة أثناء تصميم القالب. وقد يؤدي التصميم غير الملائم للقوالب وأدوات التشكيل إلى ترقق الجدران وتكوّن طيات غير مرغوبة بين البروزات وعدم اكتمال التشكيل وتفاوت الأبعاد.
التبريد والأتمتة
تساعد أنظمة التبريد البلاستيك المُشكَّل على الاحتفاظ بشكله الهندسي المطلوب. ويمكن أن تقلل عمليات المناولة وقص الحواف والتكديس والفحص المؤتمتة متطلبات العمالة وتحسّن الاتساق.
بالنسبة إلى التطبيقات ذات أحجام الإنتاج الكبيرة، ينبغي للمصنّعين تقييم دورة الإنتاج كاملة بدلًا من التركيز على محطة التشكيل وحدها. فالتوازن بين زمن الدورة ونسبة الهدر والعمالة ومعدل الاستفادة من المعدات هو ما يحدد كفاءة الإنتاج الفعلية.
التشكيل الحراري مقابل القولبة بالحقن
يُعد التشكيل الحراري والقولبة بالحقن عمليتين شائعتين لتصنيع البلاستيك، لكن كلًا منهما يلائم متطلبات مختلفة للمنتجات والإنتاج.
| عامل المقارنة | التشكيل الحراري | القولبة بالحقن |
|---|---|---|
| المادة الأولية | لوح أو لفافة من اللدائن الحرارية | حبيبات بلاستيكية تُصهر عادةً قبل الحقن |
| القوالب وأدوات التشكيل المعتادة | غالبًا ما تكون أبسط وأقل تكلفة للقطع الملائمة لهذه العملية | قد تتطلب قوالب معقدة ذات تصميم هندسي دقيق |
| حجم القطعة | مناسب جدًا للألواح والأغطية والصواني الكبيرة | مناسب لمجموعة واسعة من الأحجام، ضمن حدود سعة الماكينة والقالب |
| الشكل الهندسي | أنسب للأشكال التي يمكن تشكيلها وإخراجها من القالب | يمكنه إنتاج أشكال هندسية معقدة ثلاثية الأبعاد وتفاصيل دقيقة |
| سُمك الجدار | يتغير تبعًا للتمدد أثناء التشكيل | يتحكم فيه الشكل الهندسي للقالب والتدفق وظروف العملية |
| حجم الإنتاج | غالبًا ما يكون خيارًا جذابًا للنماذج الأولية وأحجام الإنتاج الصغيرة إلى المتوسطة؛ كما تشيع تطبيقاته في الإنتاج بكميات كبيرة | غالبًا ما يكون خيارًا جذابًا لأحجام الإنتاج المتوسطة إلى الكبيرة والإنتاج المتكرر |
| الاستفادة من المواد | قد تتطلب الأجزاء الزائدة من اللوح قصّها وإعادة تدويرها | تعتمد مخلفات قنوات التغذية وبوابات الحقن على تصميم القالب والعملية |
| العمليات اللاحقة | غالبًا ما يلزم قص الحواف | غالبًا ما تكون محدودة، مع احتمال استمرار الحاجة إلى التشطيب والتجميع |
| المنتجات المعتادة | الصواني والأغطية الكبيرة والألواح والأغلفة والبطانات | الموصلات والأغلفة ذات التفاصيل الدقيقة والأغطية الصغيرة والمكونات المُقولبة المعقدة |
يمكن أن يكون التشكيل الحراري مجديًا من حيث التكلفة عندما تكون للمنتج مساحة سطحية كبيرة نسبيًا وشكل بسيط أو متوسط التعقيد، وعندما لا تبرر متطلبات الإنتاج استخدام قالب حقن أعلى تكلفة.
قد تكون القولبة بالحقن أفضل عندما يتضمن التصميم تفاصيل داخلية معقدة أو تفاصيل دقيقة أو عناصر تثبيت مدمجة أو أشكالًا هندسية يصعب إنتاجها من لوح مسطح.
يعتمد الاختيار الصحيح على القطعة النهائية والمادة وحجم الإنتاج السنوي ومتطلبات التفاوتات المسموح بها والتكلفة الإجمالية للتصنيع. ولا تُعد أي من الطريقتين أقل تكلفة في جميع الحالات.
التطبيقات الصناعية للتشكيل الحراري
يُستخدم التشكيل الحراري في العديد من الصناعات لقدرته على إنتاج المكونات الإنشائية الكبيرة ومنتجات التعبئة والتغليف خفيفة الوزن على حد سواء.
تغليف الأغذية والمنتجات الاستهلاكية
يُعد التغليف أحد أكثر تطبيقات التشكيل الحراري رسوخًا. وتشمل المنتجات صواني الأغذية، والأغطية، وعبوات التغليف الفقاعي، والعبوات المفصلية، والحشوات الواقية، وعبوات البيع بالتجزئة.
يمكن لآلات التشكيل الحراري التي تُغذّى من اللفائف تحقيق معدلات إنتاج مرتفعة عند تحسين تصميم المنتج، ومادة الصفيحة، وعمليات التشذيب اللاحقة. وتتطلب تطبيقات ملامسة الأغذية استخدام درجات مواد مناسبة والامتثال للوائح ملامسة الأغذية المعمول بها.
السيارات ووسائل النقل
تستخدم شركات تصنيع السيارات اللدائن المشكّلة حراريًا في الألواح الداخلية، وبطانات حيز الأمتعة، ومكونات الأبواب، والأغطية الواقية، وبعض الأجزاء الخارجية أو أجزاء أسفل الهيكل.
تُعد هذه التقنية مفيدة بوجه خاص للمكونات الكبيرة نسبيًا التي يُراعى فيها الوزن، والمظهر السطحي، ومرونة التصميم. ويجب أن يراعي اختيار المواد تغيرات درجات الحرارة، والتعرض للأشعة فوق البنفسجية، وملامسة المواد الكيميائية، ومتطلبات مقاومة الصدمات، ومعايير الأداء المنطبقة على المركبة.
الأجهزة الطبية ومعدات الرعاية الصحية
يُستخدم التشكيل الحراري في تصنيع هياكل الأجهزة الطبية، وأغطية المعدات، وصواني التغليف، ومنظمات الأدوات، والحاويات الواقية.
يمكن لهذه العملية إنتاج أشكال هندسية مخصصة ومكونات شفافة، بحسب المادة المختارة. وبالنسبة لعبوات الحاجز المعقم، أو الأجزاء الملامسة للمريض، أو المنتجات الطبية الخاضعة للتنظيم، يجب تقييم ملاءمة المواد، والتوافق الحيوي حيثما ينطبق، والنظافة، وقابلية التتبع، وظروف التصنيع التي جرى التحقق من صلاحيتها، وفقًا للمتطلبات ذات الصلة.
ليست جميع المنتجات الطبية المشكّلة حراريًا معقمة أو مخصصة لملامسة المريض مباشرةً. وينبغي تحديد هذه الفروق أثناء تصميم المنتج والتخطيط للامتثال التنظيمي.
الإلكترونيات والمعدات الكهربائية
يمكن استخدام اللدائن المشكّلة حراريًا في هياكل المعدات، والأغطية الواقية، وهياكل شاشات العرض، والمكونات المرتبطة بالعزل، وعبوات المنتجات الإلكترونية.
قد تشمل اعتبارات التصميم ثبات الأبعاد، والخواص الكهربائية، والأداء عند التعرض للهب، والتعرض للحرارة، ومتطلبات التوافق الكهرومغناطيسي، ومقاومة مواد التنظيف. ويجب أن تستوفي المادة المختارة والتجميعة النهائية المواصفات الفعلية للمنتج.
الآلات والمعدات الصناعية
تشمل التطبيقات الصناعية حواجز حماية الآلات، وأغطية لوحات التحكم، وهياكل المعدات، والبطانات الواقية، ومجاري الهواء، وألواح الوصول الكبيرة.
يمكن أن يكون التشكيل الحراري خيارًا عمليًا للأجزاء التي تتطلب سطحًا مشكّلًا كبيرًا دون تحمل تكلفة أدوات تشكيل بالغة التعقيد. وبحسب التطبيق، قد يتطلب التصميم نقاط تثبيت معززة، أو دعامات إضافية، أو قطعًا مُدمجة، أو عمليات تجميع ثانوية.
الزراعة والبناء
تُستخدم المكونات البلاستيكية المشكّلة حراريًا في بعض أغطية المعدات الزراعية، وألواح البناء، والهياكل الواقية، ومنتجات التخزين، وبطانات المعدات.
تتطلب التطبيقات الخارجية الاهتمام بمقاومة الأشعة فوق البنفسجية، وتغيرات درجات الحرارة، والأداء عند التعرض للصدمات، والتعرض للرطوبة، وثبات الأبعاد على المدى الطويل. وينبغي أن يتناسب اختيار المادة وأي إضافات مقاومة للعوامل الجوية مع ظروف الخدمة المقصودة.
هل يُعد التشكيل الحراري عملية تصنيع مجدية من حيث التكلفة؟
يمكن أن يكون التشكيل الحراري مجديًا من حيث التكلفة عندما تتوافق العملية، والمادة، وتصميم القالب، وحجم الإنتاج مع متطلبات المنتج. وغالبًا ما تنبع مزاياه الاقتصادية من أدوات التشكيل الميسورة التكلفة نسبيًا، والقدرة على تشكيل أجزاء كبيرة، واستخدام صفائح لدائن حرارية شائعة الاستخدام.
تحدد عدة عوامل ما إذا كان المشروع سيحقق الوفورات المتوقعة.
الاستثمار في أدوات التشكيل: يمكن للقوالب الأبسط تقليل تكاليف التطوير الأولية مقارنةً بالعمليات التي تتطلب أدوات تشكيل أكثر تعقيدًا. ومع ذلك، قد تؤدي التشطيبات السطحية الدقيقة، أو تفاوتات الأبعاد الضيقة، أو متطلبات التبريد المتخصصة إلى زيادة تكاليف أدوات التشكيل.
حجم الإنتاج: قد تستفيد أحجام الإنتاج المنخفضة إلى المتوسطة من انخفاض الاستثمار الأولي في أدوات التشكيل. ويمكن أيضًا أن يكون الإنتاج بكميات كبيرة مجديًا اقتصاديًا عند تحسين زمن الدورة، وكفاءة استخدام المواد، والأتمتة.
كفاءة استخدام المواد: يؤثر ترتيب الأجزاء على الصفيحة لتقليل الهدر، وتخطيط الأجزاء، وعمق السحب، وتصميم التشذيب في كمية المادة المستخدمة في كل مكون. وينبغي إدراج مناولة مخلفات الإنتاج وخيارات إعادة تدويرها ضمن حسابات التكلفة.
العمالة والأتمتة: يمكن أن تقلل أتمتة مناولة الصفائح، والتشكيل، والتشذيب، والتكديس من العمل اليدوي. ويكون الاستثمار مبررًا عندما يدعمه حجم الإنتاج المتوقع والوفورات في تكاليف العمالة.
المعالجة الثانوية: يمكن أن تضيف عمليات التشذيب، والثقب، والتشطيب، والتجميع، والفحص تكاليف كبيرة. وينبغي إدراج هذه العمليات عند مقارنة التشكيل الحراري بعمليات التصنيع البديلة.
الجودة ونسبة الهالك: يمكن أن يؤدي التسخين غير المتسق، أو سوء تصميم القالب، أو قصور التحكم في العملية إلى زيادة الأجزاء المرفوضة وإعادة العمل. ويساعد استقرار ظروف الإنتاج على تحسين تكلفة كل قطعة نهائية مقبولة.
ينبغي أن تراعي المقارنة الموثوقة للتكاليف التكلفة الإجمالية للمشروع، بما في ذلك أدوات التشكيل، والمواد، وزمن تشغيل الآلة، والتشطيب، والفحص، والتغليف، ونسبة المنتجات المقبولة المتوقعة.
عيوب التشكيل الحراري الشائعة وكيفية الوقاية منها
تنشأ عيوب التشكيل الحراري غالبًا من التفاعل بين خواص المواد، وظروف التسخين، وهندسة القالب، ومعلمات التشكيل.
تفاوت سُمك الجدار
قد يؤدي التمدد المفرط إلى تكوّن مناطق رقيقة في مقاطع السحب العميق أو حول الزوايا. ويمكن للمهندسين معالجة ذلك بتحسين توزيع المادة، أو استخدام التشكيل بمساعدة مكبس تمهيدي، أو إعادة تصميم القالب، أو تعديل ظروف التسخين والتشكيل.
الطيات الجسرية والتجاعيد
تتكوّن الطيات الجسرية عندما تنثني المادة الزائدة أو تتجمع في مناطق غير مرغوبة. وقد ينجم ذلك عن درجة حرارة غير مناسبة للصفيحة، أو تباعد غير مناسب بين الأجزاء، أو هندسة السحب، أو حركة المادة. ويمكن أن تساعد تعديلات القالب وتخطيط الأجزاء، إلى جانب تحسين العملية، في منع هذا العيب.
عدم اكتمال التشكيل
قد يؤدي عدم كفاية التفريغ أو الضغط، أو ضعف تنفيس القالب، أو عدم ملاءمة درجة حرارة الصفيحة إلى منع البلاستيك من مطابقة سطح القالب. ويُعد فحص نظام التفريغ أو الضغط ومراجعة منحنى التسخين من الخطوات الشائعة لاستكشاف المشكلات وإصلاحها.
الالتواء وتفاوت الأبعاد
يمكن أن يتسبب التبريد غير المتجانس، والإجهادات المتبقية، وانكماش المادة، وعدم اتساق ظروف التشكيل في تشوه الأجزاء بعد إخراجها من القالب. ويمكن أن يؤدي تحسين التحكم في التبريد، والتصميم المناسب للقالب، واتساق معلمات العملية إلى تحسين ثبات الأبعاد.
العلامات السطحية وتغير اللون
قد تنجم العيوب السطحية عن التلوث، أو التسخين المفرط، أو ملامسة أسطح غير مناسبة، أو تدهور المادة. ويساعد التخزين الصحيح، والمناولة النظيفة، وإعدادات درجة الحرارة المناسبة، والصيانة الدورية للمعدات على الحفاظ على جودة السطح.
كيفية اختيار جهة تصنيع بالتشكيل الحراري
يتطلب اختيار شريك تصنيع أكثر من مجرد مقارنة أسعار الآلات أو تكاليف الوحدة الواردة في عروض الأسعار. وينبغي للمشترين تقييم قدرة المورد على إنتاج المكون المطلوب باستمرار ودعم المشروع طوال دورة إنتاجه.
تشمل العوامل ذات الصلة:
- قدرات المعدات: تأكد من قدرة الآلات على استيعاب أبعاد الصفائح وسُمكها المطلوبين، وطريقة التشكيل المطلوبة، ومعدل الإنتاج المطلوب.
- الخبرة بالمواد: استفسر عما إذا كانت جهة التصنيع تتمتع بخبرة في درجة البلاستيك المحددة ومتطلبات معالجتها.
- دعم أدوات التشكيل والهندسة: راجع قدرة المورد على تقييم زوايا إخراج القطعة من القالب، ونسب السحب، وسُمك الجدار، والتشذيب، وغيرها من اعتبارات التصميم.
- إدارة الجودة: تحقق من طرق فحص الأبعاد، ومراقبة العملية، وقابلية التتبع، ومتطلبات التوثيق.
- الطاقة الإنتاجية: قيّم قدرة جهة التصنيع على تلبية الطلب المتوقع، وإدارة الطلبات المتكررة، والحفاظ على جودة متسقة.
- العمليات الثانوية: حدد ما إذا كان يمكن إنجاز التشذيب، والتشغيل الميكانيكي، والتجميع، والتشطيب، والتغليف داخليًا أو بالتنسيق مع شركاء مؤهلين.
- التكلفة الإجمالية: قارن تكاليف أدوات التشكيل، واستهلاك المواد، وزمن الدورة، والتشطيب، والخدمات اللوجستية، والجودة بدلًا من تقييم سعر الوحدة وحده.
يمكن للتعاون المبكر بين مصممي المنتجات، وموردي المواد، ومهندسي أدوات التشكيل، والمتخصصين في التشكيل الحراري أن يكشف مشكلات قابلية التصنيع قبل اعتماد أدوات الإنتاج بصورتها النهائية.
مستقبل تقنية التشكيل الحراري
يواصل التشكيل الحراري تطوره من خلال تحسينات في التحكم في العملية، وأتمتة الآلات، وأنظمة التسخين، وهندسة القوالب، وإدارة المواد.
يمكن للمعدات الحديثة استخدام التسخين المقسّم إلى مناطق، ووصفات التشغيل القابلة للبرمجة، والمناولة الآلية، والفحص المتكامل لتحسين الاتساق وتقليل الاعتماد على التعديلات اليدوية. ويمكن للمراقبة الرقمية مساعدة جهات التصنيع على تحديد التباين في العملية والتحقيق في العيوب المتكررة.
يسهم تطوير المواد أيضًا في توسيع نطاق التطبيقات المحتملة. ويجري تقييم صفائح تحتوي على مواد معاد تدويرها، وبُنى تغليف قابلة لإعادة التدوير، وتركيبات مواد بديلة للمنتجات التي يُراعى فيها الأثر البيئي والتعامل معها عند نهاية عمرها الافتراضي.
لا تلغي هذه التطورات الحاجة إلى اختبارات خاصة بكل تطبيق. فقد يؤثر المحتوى المعاد تدويره في اتساق المادة، ومظهرها، وأدائها الميكانيكي، بينما قد تفرض البُنى متعددة الطبقات تحديات إضافية لإعادة التدوير. وينبغي لجهات التصنيع تقييم ادعاءات الاستدامة إلى جانب أداء المنتج، والمتطلبات التنظيمية، والبنية التحتية المتاحة فعليًا لإعادة التدوير.
يجمع حل التشكيل الحراري الأنسب بين الاختيار الملائم للمواد، والتصميم السليم لأدوات التشكيل، ومعلمات العملية المستقرة، ونظام إنتاج يتوافق مع متطلبات القطعة النهائية.
الأسئلة الشائعة حول التشكيل الحراري
1. ما التشكيل الحراري ببساطة؟
التشكيل الحراري عملية تُسخَّن فيها صفيحة بلاستيكية حتى تصبح مرنة، ثم تُشكَّل فوق قالب أو داخله، وتُبرَّد لإنتاج مكون بلاستيكي نهائي. ويُستخدم التفريغ أو ضغط الهواء عادةً لمساعدة الصفيحة على مطابقة شكل القالب.
2. ما الخطوات الرئيسية في عملية التشكيل الحراري؟
تتمثل الخطوات الرئيسية في تحميل الصفيحة، والتسخين، والتشكيل، والتبريد، والتشذيب، وفحص الجودة. وتشمل بعض خطوط الإنتاج أيضًا التغذية الآلية بالمواد، والتشطيب الثانوي، والتجميع، والفحص ضمن خط الإنتاج.
3. ما المواد المستخدمة في التشكيل الحراري؟
تشمل المواد الشائعة المستخدمة في التشكيل الحراري ABS وPET وPETG وHIPS والبولي كربونات والبولي بروبيلين والبولي إيثيلين وPVC والأكريليك. وتعتمد المادة المناسبة على مقاومة الصدمات والشفافية والتوافق الكيميائي ودرجة حرارة التشغيل والتكلفة المطلوبة.
4. ما الفرق بين التشكيل بالتفريغ والتشكيل بالضغط؟
يستخدم التشكيل بالتفريغ ضغطًا سالبًا لسحب لوح بلاستيكي مسخّن ليلتصق بالقالب. أما التشكيل بالضغط فيجمع بين التفريغ وضغط الهواء الموجب لتحسين التلامس مع القالب واستنساخ تفاصيل سطحية أدق. وغالبًا ما يُختار التشكيل بالضغط للأجزاء التي تتطلب مستوى أعلى من الجودة المظهرية.
5. هل التشكيل الحراري أقل تكلفة من القولبة بالحقن؟
يمكن أن تكون تكاليف القوالب الأولية للتشكيل الحراري أقل بالنسبة إلى كثير من الأجزاء الكبيرة أو البسيطة نسبيًا، مما يجعله خيارًا جذابًا للنماذج الأولية وأحجام الإنتاج المنخفضة إلى المتوسطة. وقد توفر القولبة بالحقن تكلفة أقل للوحدة للأجزاء المعقدة المصنّعة بكميات كبيرة. ويعتمد الخيار الأفضل على القوالب وكفاءة استخدام المواد وزمن الدورة وعمليات التشطيب والطلب السنوي.
6. ما درجة حرارة التحول الزجاجي Tg؟
درجة حرارة التحول الزجاجي Tg هي نطاق درجات الحرارة الذي يتحول فيه البوليمر غير المتبلور من حالة زجاجية صلبة نسبيًا إلى حالة مطاطية أكثر مرونة. وهي تساعد المهندسين على فهم سلوك البلاستيك أثناء التسخين والاستخدام، لكنها ليست بالضرورة درجة حرارة التشكيل. ويعتمد نطاق المعالجة المناسب على درجة تصنيف المادة وطريقة التشكيل.
7. هل يمكن للتشكيل الحراري إنتاج أجزاء بلاستيكية معقدة؟
نعم. يمكن للتشكيل الحراري إنتاج ألواح منحنية ومكونات مسحوبة بعمق وهياكل ذات أسطح محبّبة وأغطية واقية وأشكال أخرى ثلاثية الأبعاد. وتحدّ من درجة التعقيد عوامل تشمل تمدد المادة وزوايا إخراج القطعة من القالب ومتطلبات سُمك الجدران وتصميم القالب وطريقة التشكيل. وقد تكون القولبة بالحقن أنسب للأشكال الهندسية الداخلية شديدة التعقيد.
8. ما الصناعات التي تستخدم البلاستيك المشكّل حراريًا؟
يُستخدم البلاستيك المشكّل حراريًا في التعبئة والتغليف وتصنيع السيارات والمعدات الطبية والإلكترونيات والآلات الصناعية والزراعة والبناء والمنتجات الاستهلاكية. وتشمل التطبيقات الشائعة الصواني والهياكل الخارجية وحواجز حماية الآلات والألواح الداخلية والأغطية الواقية وهياكل المعدات.
9. ما العوامل التي تؤثر في جودة التشكيل الحراري؟
تؤثر درجة تصنيف المادة وسُمك اللوح وتجانس التسخين ودرجة حرارة التشكيل وضغط التفريغ أو الهواء وتصميم القالب وزمن التبريد ودقة التشذيب جميعها في الجودة. وتساعد إعدادات العملية المستقرة والقوالب المناسبة على تقليل العيوب، مثل التجاعيد وعدم تجانس سُمك الجدران والالتواء وعدم اكتمال التشكيل.
10. هل التشكيل الحراري مناسب لتصنيع الأجهزة الطبية؟
قد يكون التشكيل الحراري مناسبًا لهياكل المعدات الطبية وصواني الأدوات والأغلفة الواقية وبعض تطبيقات التغليف الطبي. ويجب أن تتوافق المادة المختارة وبيئة الإنتاج وضوابط النظافة ومتطلبات التحقق من صلاحية العملية مع الاستخدام المقصود واللوائح المعمول بها. وقد تتطلب العبوات المعقمة والمنتجات الملامسة للمرضى اختبارات وضوابط تنظيمية إضافية.
11. ما الفرق بين تشكيل ألواح اللدائن الحرارية والقولبة بالحقن؟
يشكّل التشكيل الحراري لوحًا مُصنّعًا مسبقًا من اللدائن الحرارية باستخدام الحرارة وقوة التشكيل. أما القولبة بالحقن فتُذيب المادة البلاستيكية الخام وتحقنها في تجويف القالب. وغالبًا ما يكون التشكيل الحراري خيارًا جذابًا للمكونات الكبيرة المصنوعة من الألواح، بينما تتيح القولبة بالحقن نطاقًا أوسع من الأشكال الهندسية المعقدة والخصائص المدمجة.
12. كيف يقلّل المصنّعون تكاليف إنتاج التشكيل الحراري؟
يمكن للمصنّعين تقليل التكاليف من خلال التخطيط الفعّال لتوزيع القطع على الألواح، واختيار المواد المناسبة، وتحسين التسخين والتبريد، واستخدام قوالب جيدة التصميم، وأتمتة المناولة، وخفض معدلات الهدر، وتقليل عمليات المعالجة الثانوية. ويوفر تقييم إجمالي تكلفة التصنيع، بدلًا من سعر المادة أو تكلفة القوالب وحدهما، مقارنة أكثر واقعية.
الخلاصة
التشكيل الحراري عملية متعددة الاستخدامات لتصنيع البلاستيك، تحوّل ألواح اللدائن الحرارية المسخّنة إلى مكونات للتعبئة والتغليف والنقل ومعدات الرعاية الصحية والإلكترونيات والتطبيقات الصناعية. وتشمل مزاياه الرئيسية مرونة التصميم والقدرة على تصنيع أجزاء كبيرة وانخفاض تكاليف القوالب نسبيًا للمنتجات المناسبة.
يتطلب اختيار الحل المناسب فهم عملية التشكيل الحراري وخصائص المواد وطرق التشكيل وقدرات المعدات واقتصاديات الإنتاج. وينبغي تقييم عوامل مثل مقاومة الصدمات ودرجة حرارة التحول الزجاجي Tg والتوافق الكيميائي وتوزيع سُمك الجدران وتفاوتات أبعاد الأجزاء النهائية في مرحلة مبكرة من عملية التصميم.
بالنسبة إلى المصنّعين الذين يطوّرون مكونات بلاستيكية جديدة، يمكن أن يساعد التعاون مع مورّد ذي خبرة لمعدات التشكيل الحراري أو شريك إنتاج متمرّس على تحديد طريقة التشكيل المناسبة، وتحسين القوالب، وتعزيز اتساق العملية، وتحقيق توازن عملي بين جودة المنتج وتكلفة التصنيع.



