






آلة التشكيل بالتفريغ هي نوع من معدات تشكيل البلاستيك، تسخّن لوحًا من اللدائن الحرارية حتى يصبح مرنًا، ثم تستخدم ضغط التفريغ لسحب المادة المليّنة لتلتصق بالقالب. وبعد أن يبرد البلاستيك ويحتفظ بشكله، تُخرج القطعة المشكّلة وتُشذّب للوصول إلى الأبعاد المطلوبة.
يُستخدم التشكيل بالتفريغ على نطاق واسع لتصنيع الأغطية البلاستيكية وصواني التغليف وهياكل المعدات والمكونات الداخلية للسيارات والأغلفة الواقية وغيرها من المنتجات الصناعية. وبالمقارنة مع بعض طرق تصنيع البلاستيك البديلة، يمكن أن يوفر تكاليف قوالب أقل ومرونة في التصميم وجدوى اقتصادية عملية لإنتاج المكونات الكبيرة ودفعات الإنتاج الصغيرة إلى المتوسطة.
يعتمد أداء آلة التشكيل بالتفريغ على عدة عوامل، منها تجانس التسخين وقدرة التفريغ ودرجة حرارة التشكيل وتصميم القالب والمادة البلاستيكية وزمن التبريد. ويساعد فهم هذه العوامل المصنّعين على اختيار المعدات المناسبة وتحسين جودة الأجزاء وتحقيق نتائج إنتاج متسقة.
ما آلة التشكيل بالتفريغ؟
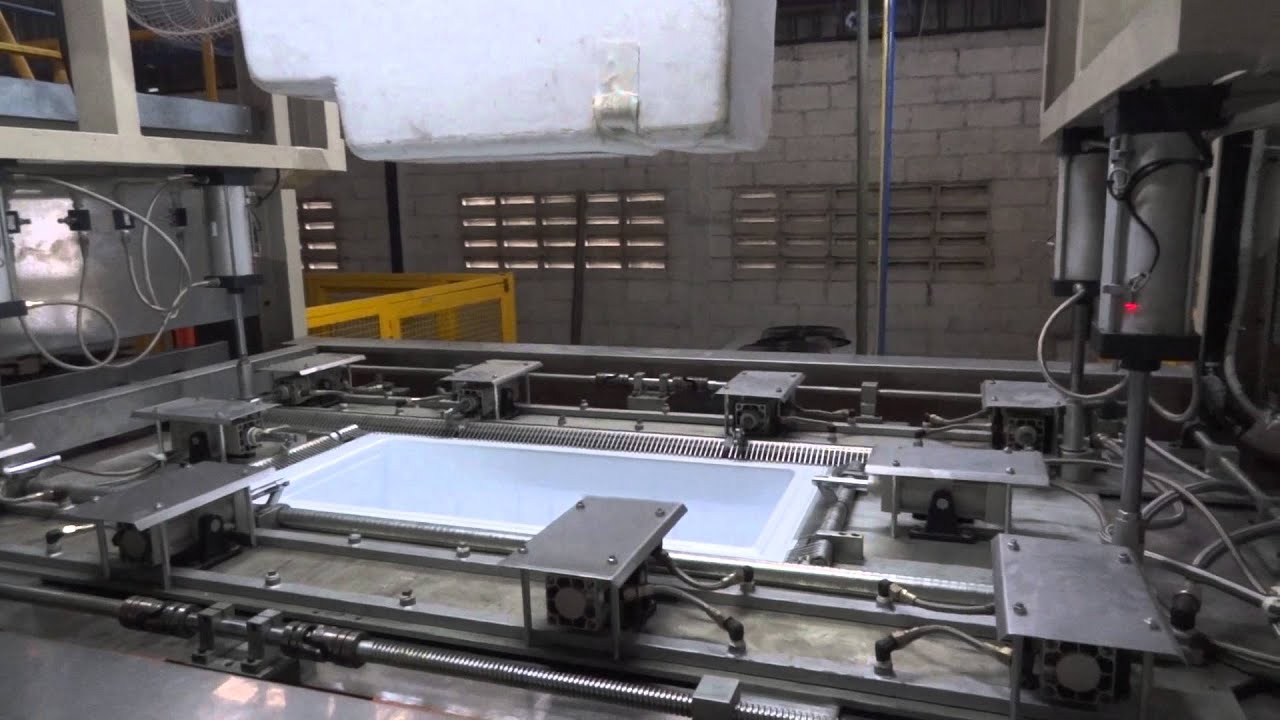
آلة التشكيل بالتفريغ هي آلة تشكيل حراري تُشكّل الألواح البلاستيكية المسخّنة عن طريق سحب الهواء من بين اللوح والقالب. ويدفع الضغط الجوي البلاستيك المليّن نحو سطح القالب، مما يسمح له بأخذ الشكل المطلوب. ثم تُبرّد القطعة المشكّلة وتُخرج من القالب وتُشذّب. وتشمل الآلة النموذجية نظام تسخين وإطار تثبيت اللوح ومحطة القالب ونظام تفريغ وتجهيزات تبريد ونظام تحكم.يُستخدم التشكيل بالتفريغ عادةً في التغليف والأغطية الصناعية والصواني والهياكل الخارجية والأجزاء البلاستيكية الكبيرة التي تكون فيها مرونة التصميم والفعالية من حيث التكلفة عاملين مهمين.
آلة التشكيل بالتفريغ هي معدات صناعية مصمّمة لتحويل ألواح اللدائن الحرارية المسطّحة إلى مكونات بلاستيكية ثلاثية الأبعاد باستخدام الحرارة وفرق الضغط. وعلى عكس القولبة بالحقن، التي تحقن البلاستيك المنصهر في تجويف القالب، يبدأ التشكيل بالتفريغ بلوح بلاستيكي مُصنّع مسبقًا. ويُسخّن اللوح ويُلامس القالب ثم يُسحب ليلتصق به باستخدام ضغط التفريغ.
تتوفر معدات التشكيل بالتفريغ بتكوينات مختلفة، بدءًا من الآلات اليدوية المدمجة المستخدمة لصنع النماذج الأولية، وصولًا إلى آلات التشكيل بالتفريغ الصناعية المؤتمتة المصمّمة للإنتاج المستمر. ويحدد حجم الآلة وقدرة التسخين وأداء التفريغ ومستوى الأتمتة وأبعاد القالب المنتجات التي يمكن تصنيعها بكفاءة. وتناسب هذه التقنية على وجه الخصوص المكونات ذات الأسطح الواسعة وأعماق السحب الضحلة نسبيًا أو المتوسطة، والأشكال الهندسية التي يمكن تشكيلها من لوح واحد.قد تتطلب الأشكال الأكثر صعوبة استخدام مكبس مساعد للتشكيل أو قوالب متخصصة أو عملية تشكيل مختلفة.
كيف تعمل آلة التشكيل بالتفريغ؟
تتضمن عملية التشكيل بالتفريغ عدة مراحل منسّقة. وتؤثر كل مرحلة في توزيع المادة ومظهر السطح ودقة الأبعاد وتكلفة التصنيع النهائية.
1. تحميل اللوح البلاستيكي وتثبيته
تبدأ العملية بلوح من اللدائن الحرارية، مثل ABS أو PETG أو HIPS أو البولي كربونات أو البولي بروبيلين أو مادة أخرى مناسبة للتشكيل.
يوضع اللوح داخل إطار تثبيت يُحكم إمساكه أثناء التسخين والتشكيل. وتبعًا لتكوين الآلة، يمكن تحميل المادة يدويًا أو تغذيتها من لفافة أو نقلها تلقائيًا بين المحطات.
يجب أن يتوافق سُمك اللوح وأبعاده مع متطلبات المنتج وقدرة الآلة. وإذا كانت المادة الأولية رقيقة جدًا، فقد لا توفر القطعة النهائية المتانة المطلوبة. وإذا كانت سميكة أكثر من اللازم، فقد يزداد استهلاك المواد وزمن التسخين وتكاليف الإنتاج.
2. التسخين إلى درجة حرارة التشكيل
ينتقل اللوح المثبّت إلى محطة التسخين، حيث تعمل سخانات الأشعة تحت الحمراء أو عناصر تسخين أخرى على تليين البلاستيك.
تعتمد درجة حرارة التشكيل على درجة تصنيف المادة وسُمك اللوح وتكوين السخانات والشكل الهندسي المطلوب للقطعة. ويجب أن يصل اللوح بأكمله إلى نطاق المعالجة المناسب دون تسخين مفرط أو نشوء فروق كبيرة في درجات الحرارة.
إذا لم يُسخّن اللوح بما يكفي، فقد يقاوم التمدد ولا يتمكن من استنساخ تفاصيل القالب. وإذا سُخّن بشكل مفرط، فقد يتدلّى بدرجة كبيرة أو يتغير لونه أو يتحلل أو يصبح سُمك جدرانه غير متجانس.
لهذا السبب، غالبًا ما تستخدم المعدات الصناعية التسخين حسب المناطق وأنظمة تحكم قابلة للضبط في درجات الحرارة. ويمكن للمشغّلين ضبط مناطق التسخين كلًّا على حدة لتناسب منتجات ذات أشكال وأعماق سحب مختلفة.
3. وضع القالب
بمجرد أن يصل اللوح إلى درجة حرارة التشكيل المطلوبة، يوضع فوق قالب التشكيل بالتفريغ أو داخله.
من التكوينات الشائعة للقوالب القوالب الذكرية والقوالب الأنثوية. ويتميز القالب الذكري بشكل بارز يُسحب البلاستيك فوقه، بينما يحتوي القالب الأنثوي على تجويف غائر يُسحب البلاستيك إلى داخله.
يؤثر هذا الاختيار في أبعاد القطعة النهائية، ووضوح تفاصيل سطحها، وتوزيع المادة، وسلوك نزعها من القالب. ويجب أن يراعي تصميم القالب أيضًا فتحات تنفيس الهواء، وزوايا السحب، وأنصاف أقطار الزوايا، والانكماش، والمناطق التي ستُشذَّب بعد التشكيل.
4. تطبيق التفريغ
يسحب نظام التفريغ الهواء من الحيز بين اللوح البلاستيكي المُليَّن والقالب. ومع انخفاض الضغط أسفل اللوح، يدفع الضغط الجوي البلاستيك نحو سطح القالب.
يتمدد اللوح ليتبع تضاريس القالب. ويساعد التنفيس السليم على خروج الهواء من التجاويف الصغيرة والمناطق ذات التفاصيل الدقيقة، مما يتيح للبلاستيك محاكاة الشكل الهندسي المطلوب.
يعتمد أداء التفريغ على سعة المضخة، وشبكة الأنابيب، وعناصر الإحكام، وتنفيس القالب، والتسرب، وحجم مساحة التشكيل. وقد يتطلب القالب الأكبر أو المنتج ذو التفاصيل السطحية الكثيرة نظامًا مصممًا بعناية لتوزيع التفريغ.
على الرغم من استخدام التفريغ في هذه العملية، فإن قوة التشكيل تنشأ أساسًا من فرق الضغط بين جانبي اللوح. لذلك يجب تصميم نظام التفريغ بما يتناسب مع مساحة التشكيل الفعلية للآلة وظروف تشغيلها.
5. تبريد القطعة المُشكَّلة
بعد أن يتطابق اللوح مع القالب، يجب تبريد البلاستيك بدرجة كافية للاحتفاظ بشكله.
قد يتم التبريد بالتلامس مع القالب، أو بالهواء القسري، أو باستخدام أنظمة تبريد مخصصة. ويعتمد زمن التبريد المناسب على المادة، وسُمك اللوح، ودرجة حرارة القالب، والشكل الهندسي للمنتج.
قد يؤدي التبريد غير الكافي إلى تشوه القطعة أثناء إخراجها. وقد يتسبب التبريد غير المتجانس في الالتواء أو تفاوت الأبعاد، ولا سيما في الألواح الكبيرة والمكونات ذات سماكات الجدران المختلفة.
تساعد مرحلة التبريد المصممة جيدًا على الحفاظ على قابلية تكرار النتائج، مع تجنب إطالة دورات الإنتاج دون داعٍ.
6. تحرير القطعة وإخراجها
بمجرد استقرار البلاستيك، يُلغى التفريغ ويُخرج المكون المُشكَّل من القالب.
تساعد زوايا السحب المناسبة على فصل القطعة النهائية دون استخدام قوة مفرطة أو إتلاف سطحها. وقد تجعل التجاويف العميقة، والأجزاء ذات التعشيق العكسي، والأسطح ذات الملمس، والانكماش حول القوالب الذكرية عملية النزع أكثر صعوبة.
تتطلب بعض المنتجات وسائل مساعدة ميكانيكية أو ميزات متخصصة في القالب لضمان نزع القطع منه بصورة متسقة.
7. التشذيب والتشطيب
يحتوي المكون المُشكَّل عادةً على مادة زائدة حول محيطه. وتُزال هذه المادة باستخدام مكابس التشذيب، أو ماكينات التفريز باستخدام الحاسب الآلي (CNC)، أو أدوات القطع، أو غيرها من المعدات المناسبة.
بحسب التطبيق، قد تشمل العمليات اللاحقة الثقب بالمثقاب، والتخريم بالمكبس، والتشغيل الميكانيكي، واللصق، والطباعة، والتجميع، والتشطيب السطحي.
تحدد عملية التشذيب المحيط النهائي وسمات التثبيت للقطعة البلاستيكية. وتكتسب دقة التشذيب أهمية خاصة للمكونات التي يجب أن تتلاءم مع تجميعة قائمة.
8. فحص الجودة
يتحقق الفحص النهائي من الأبعاد، والمظهر، وسُمك الجدران، وغيرها من الخصائص الخاصة بالتطبيق.
بحسب المنتج، قد يقيّم المصنعون أيضًا مقاومة الصدمات، والصلابة، والمقاومة الكيميائية، والأداء الحراري، أو غيرها من الخواص الميكانيكية.
تساعد مراقبة عملية التشكيل وفحص المنتجات النهائية على اكتشاف المشكلات قبل أن تؤثر في دفعات إنتاج أكبر.
المكونات الرئيسية لآلة التشكيل بالتفريغ
تجمع آلة التشكيل بالتفريغ بين التسخين، ومناولة الألواح، وتموضع القالب، وتوليد التفريغ، والتبريد، والتحكم ضمن نظام إنتاج منسق.
نظام التسخين
يرفع نظام التسخين درجة حرارة اللوح البلاستيكي إلى درجة حرارة التشكيل المطلوبة. وتتيح السخانات المقسمة إلى مناطق للمشغلين ضبط توزيع الحرارة على مختلف مناطق اللوح.
يجب أن يكون نظام التسخين مناسبًا للمواد وسماكات الألواح المستخدمة في الإنتاج.
إطار التثبيت
يمسك إطار التثبيت باللوح بإحكام طوال مرحلتي التسخين والتشكيل. ويجب أن يوفر تثبيتًا موثوقًا دون إتلاف المادة أو السماح بتسرب الهواء حول مساحة التشكيل.
محطة التشكيل وطاولة القالب
تضبط محطة التشكيل موضع القالب واللوح بالنسبة إلى بعضهما. وبحسب تصميم الآلة، قد تتحرك طاولة القالب رأسيًا أو أفقيًا لجعل القالب يلامس اللوح المُسخَّن.
يحدد مشوار حركة الآلة، وعمق التشكيل المتاح، وأبعاد القالب نطاق المنتجات التي يمكن استيعابها.
مضخة التفريغ ونظام التوزيع
تسحب مضخة التفريغ الهواء من أسفل اللوح. وتوزع الأنابيب، والصمامات، والخزانات، وعناصر الإحكام، وقنوات تنفيس القالب التفريغ على مساحة التشكيل.
يساعد النظام المصمم جيدًا على تطابق اللوح مع القالب بصورة متسقة، دون تأخير مفرط أو تشكيل غير مكتمل.
نظام التبريد
تخفض معدات التبريد درجة حرارة البلاستيك المُشكَّل قبل نزعه من القالب. وبحسب التطبيق، قد تشمل هذه المعدات مراوح، أو فوهات هواء، أو قنوات تبريد داخل القالب، أو ترتيبات تبريد أخرى.
نظام التحكم
ينسق نظام التحكم زمن التسخين، وإعدادات درجة الحرارة، وتطبيق التفريغ، وحركة الآلة، والتبريد، وغيرها من معلمات التشغيل.
قد تستخدم الآلات اليدوية وسائل تحكم بسيطة نسبيًا، بينما يمكن للمعدات المؤتمتة أن تدمج وصفات تشغيل قابلة للبرمجة، ومستشعرات، وتغذية المواد، والمناولة في المراحل اللاحقة.
أنواع آلات التشكيل بالتفريغ
تلبي الأنواع المختلفة من آلات التشكيل بالتفريغ متطلبات إنتاج متنوعة. ويعتمد الخيار الأنسب على أبعاد المنتج، وسُمك المادة، ودرجة التعقيد، وحجم الإنتاج، واحتياجات الأتمتة.
آلات التشكيل بالتفريغ اليدوية
تتطلب الآلات اليدوية من المشغلين تحميل الألواح، ووضع القوالب، وتنفيذ بعض خطوات العملية أو معظمها يدويًا.
وهي مناسبة للنماذج الأولية، وتطوير المنتجات، والتطبيقات التعليمية، والمكونات المخصصة، ودفعات الإنتاج الصغيرة. ويمكن أن يقلل تكوينها البسيط نسبيًا من الاستثمار الأولي في المعدات.
ومع ذلك، قد تعتمد سرعة الإنتاج وقابلية تكرار النتائج بدرجة كبيرة على خبرة المشغل.
آلات التشكيل بالتفريغ شبه الآلية
تؤتمت الآلات شبه الآلية عمليات محددة، مثل دورات التسخين، أو حركة الطاولة، أو التحكم في التفريغ، مع الإبقاء على بعض أعمال المناولة اليدوية.
وهي مفيدة للمصنعين الذين يحتاجون إلى إنتاج أكثر اتساقًا مما يوفره النظام اليدوي، لكنهم لا يحتاجون إلى خط مؤتمت بالكامل.
آلات التشكيل بالتفريغ الآلية
تنسق آلات التشكيل بالتفريغ الآلية مراحل متعددة من خلال أنظمة تحكم مبرمجة. وبحسب التكوين، قد تشمل تحميل الألواح آليًا، والتسخين، والتشكيل، والتبريد، والنزع من القالب، والنقل إلى معدات التشذيب.
يمكن للأتمتة تقليل المناولة اليدوية وتحسين اتساق الإنتاج، ولا سيما في الطلبات المتكررة.
يعتمد مستوى الأتمتة المناسب على الطلب الإنتاجي، وتنوع المنتجات، ومتطلبات العمالة، وتكلفة دمج معدات المراحل اللاحقة.
آلات التشكيل بالتفريغ الصناعية
تُصمم آلات التشكيل بالتفريغ الصناعية لبيئات الإنتاج ذات المتطلبات العالية، ومساحات التشكيل الأكبر، والألواح الأكثر سُمكًا، والمكونات ذات المتطلبات الأكبر من حيث الأبعاد.
قد تشمل التطبيقات ألواح السيارات، وأغطية المعدات الصناعية، وأغلفة الآلات، والصواني الكبيرة، والأغلفة الواقية.
عند تقييم آلات التشكيل بالتفريغ الصناعية، ينبغي للمصنعين مراجعة مساحة التشكيل القابلة للاستخدام، وأقصى سُمك للألواح، وقدرة التسخين، وأداء التفريغ، وعمق التشكيل، والتوافق مع القوالب، وقدرة التبريد، وخيارات التكامل.
لا تكون الآلة ذات مساحة التشكيل الأكبر هي الخيار الأفضل تلقائيًا. بل يجب أن يتناسب النظام بأكمله مع حجم المنتج المستهدف وشكله.
آلات التشكيل بالتفريغ ذات التغذية من اللفائف
تعالج الآلات ذات التغذية من اللفائف أغشية بلاستيكية أو ألواحًا رقيقة تُغذَّى من لفافة. وتُستخدم عادةً لإنتاج صواني التعبئة، وعبوات البليستر، وغيرها من المنتجات التي تتطلب تشكيلًا متكررًا بمعدلات إنتاج مرتفعة.
غالبًا ما تجمع هذه الأنظمة بين تغذية المواد، والتسخين، والتشكيل، والقطع، والتكديس ضمن خط إنتاج مستمر.
وهي ملائمة عمومًا لتطبيقات تختلف عن تطبيقات آلات تشكيل الألواح السميكة المستخدمة للمكونات الصناعية الكبيرة.
التشكيل بالتفريغ مقارنةً بطرق التشكيل الحراري الأخرى
يُعد التشكيل بالتفريغ إحدى الطرق المتعددة المستخدمة لتشكيل ألواح اللدائن الحرارية المُسخَّنة. ويساعد فهم الاختلافات المصنعين على اختيار المعدات التي تتوافق مع مواصفات منتجاتهم.
| عامل المقارنة | التشكيل بالتفريغ | التشكيل بالضغط | التشكيل الحراري بمساعدة قالب دفع |
|---|---|---|---|
| قوة التشكيل | فرق الضغط بين التفريغ والضغط الجوي | التفريغ مع ضغط هواء موجب | مساعدة ميكانيكية باستخدام قالب دفع، عادةً بالاقتران مع التفريغ |
| تفاصيل السطح | مناسب للعديد من الأسطح البسيطة وذات التفاصيل المتوسطة | ينتج غالبًا تفاصيل سطحية أدق | يعتمد على القالب وتكوين التشكيل |
| توزيع المادة | يعتمد على تمدد اللوح والشكل الهندسي للقالب | يظل عرضةً للتمدد والترقق | يمكن للمكبس المساعد أن يساعد في توزيع المادة قبل التشكيل النهائي |
| متطلبات القوالب وأدوات التشكيل | غالبًا ما تكون بسيطة نسبيًا | قد تتطلب قوالب وأدوات تشكيل أكثر تخصصًا | تتطلب مكبسًا مساعدًا مناسبًا وترتيبًا ملائمًا للتشكيل |
| التطبيقات النموذجية | الأغطية والصواني والبطانات والهياكل الخارجية | الأغلفة ذات التفاصيل الدقيقة والألواح التجميلية | حاويات السحب العميق وبعض الأجزاء المعقدة |
| اعتبارات التكلفة | غالبًا ما تكون مجدية من حيث التكلفة للتصاميم البسيطة | قد تبرر متطلبات التفاصيل الدقيقة ارتفاع تكاليف المعدات أو القوالب وأدوات التشكيل | يجب مراعاة القوالب وأدوات التشكيل الإضافية ومتطلبات التحكم في العملية |
تعتمد العملية المناسبة على الموازنة بين المظهر والهندسة الشكلية وسماكة الجدار وحجم الإنتاج والميزانية. وقد تحتاج بعض الأجزاء التي تبدو مناسبة للتشكيل بالتفريغ إلى مساعدة بالضغط أو إلى طريقة تصنيع مختلفة لتلبية مواصفاتها.
المواد المستخدمة في التشكيل بالتفريغ
يؤثر اختيار المادة في سلوك التشكيل والمتانة والمظهر والمقاومة الكيميائية والتكلفة. وتُعد المواد البلاستيكية التالية من الخيارات الشائعة لتطبيقات التشكيل بالتفريغ.
ABS
يوفر الأكريلونيتريل بوتادين ستايرين (ABS) توازنًا مفيدًا بين المتانة والصلابة وجودة السطح وقابلية المعالجة.
يُستخدم في الهياكل الخارجية للمعدات والألواح الداخلية للسيارات والأغطية الواقية ومكونات المنتجات الاستهلاكية.
HIPS
يُستخدم البولي ستايرين عالي مقاومة الصدمات (HIPS) بكثرة في التغليف والبطانات الداخلية للأجهزة والصواني وغيرها من الأجزاء التي تُعد التكلفة عاملًا حاسمًا فيها.
يسهل تشكيله عمومًا، إلا أن مقاومته للحرارة وخصائصه الميكانيكية يجب أن تتوافق مع الاستخدام المقصود.
PET وPETG
يُستخدم PET وPETG في العبوات الشفافة والأغطية الواقية ومنتجات العرض وبعض التطبيقات ذات الصلة بالمجال الطبي.
ينبغي التحقق من درجة المادة ومدى استيفائها للمتطلبات التنظيمية في المنتجات التي تتطلب الامتثال لاشتراطات ملامسة الأغذية أو التغليف المعقم أو غيرها من متطلبات الأداء الخاضعة للضبط.
البولي كربونات
يُختار البولي كربونات للتطبيقات التي تتطلب مقاومة عالية للصدمات، وكذلك الشفافية عند استخدام درجات مناسبة منه.
تشمل الاستخدامات المحتملة الأغطية الواقية للمعدات وحواجز حماية الآلات والنوافذ الصناعية. ويجب مراعاة متطلبات المعالجة والتوافق الكيميائي.
البولي بروبيلين
يتميز البولي بروبيلين بكثافة منخفضة ومقاومة جيدة للعديد من المواد الكيميائية. ويُستخدم في الحاويات والصواني والمكونات الصناعية.
تؤثر بنيته شبه البلورية في الانكماش وسلوك التشكيل، لذا تتطلب إعدادات التسخين والتبريد تحكمًا مناسبًا.
البولي فينيل كلوريد
يتوفر البولي فينيل كلوريد (PVC) بدرجات صلبة ومرنة لتطبيقات مختلفة.
يجب التحكم في ظروف المعالجة لتجنب التحلل الحراري. وينبغي تقييم تركيبة المادة والإضافات ومتطلبات التهوية واللوائح المعمول بها قبل الإنتاج.
أفضل مادة هي التي تلبي متطلبات المنتج النهائي من حيث الخصائص الميكانيكية والحرارية والكيميائية والمظهر والتكلفة. وينبغي أن يتم اختيار المادة بالتوازي مع تصميم القالب واختيار الآلة، لا بوصفه قرار شراء منفصلًا.
تصميم قوالب التشكيل بالتفريغ
يؤثر تصميم القالب في الهندسة الشكلية للجزء وتوزيع المادة وتشطيب السطح وإخراج الجزء من القالب وكفاءة الإنتاج. ويجب أن يتيح قالب التشكيل بالتفريغ المناسب للبلاستيك المسخن ملامسة الأسطح المطلوبة، مع توفير مسارات لخروج الهواء المحبوس.
القوالب الذكرية والأنثوية
يبرز القالب الذكري إلى الخارج، مما يسمح للصفيحة المسخنة بالتمدد فوق أسطحه الخارجية. أما القالب الأنثوي فيحتوي على تجويف تُسحب الصفيحة إلى داخله.
قد تكون القوالب الذكرية مناسبة للألواح الخارجية الكبيرة والأغطية، بينما يمكن اختيار القوالب الأنثوية عندما تتطلب الأبعاد الداخلية أو سمات سطحية معينة ترتيبًا مختلفًا للتشكيل.
يعتمد الاختيار الصحيح على الأبعاد النهائية المطلوبة ومظهر السطح وعمق السحب وتوزيع سماكة الجدار.
زوايا السحب
زوايا السحب هي ميول طفيفة في جدران القالب تساعد على إخراج الجزء المشكّل بعد تبريده.
قد يؤدي عدم كفاية زاوية السحب إلى الالتصاق أو تلف السطح أو صعوبة إخراج المنتج. ويمكن أن يراعي التصميم الأولي زوايا سحب تتراوح تقريبًا من 3° إلى 5° للعديد من التطبيقات، إلا أن الزاوية المناسبة تعتمد على نوع القالب والعمق وانكماش المادة وملمس السطح والهندسة الشكلية.
قد تتطلب الأسطح ذات الملمس والأجزاء العميقة زوايا سحب أكبر. وينبغي تحديد القيم النهائية من خلال المراجعة الهندسية وتجارب التشكيل عند الضرورة.
أنصاف أقطار الزوايا وسماكة الجدار
تؤدي الزوايا الحادة إلى تركز التمدد، وقد تتسبب في ترقق مفرط أو تكوّن طيات جسرية. وتُحسّن أنصاف أقطار الزوايا الكبيرة عمومًا تدفق المادة وتقلل الإجهاد الموضعي.
نظرًا إلى أن الصفيحة تتمدد أثناء التشكيل، فإن سماكة جدار الجزء النهائي لا تكون موحدة بالضرورة. وقد تصبح التجاويف العميقة والزوايا أرق من المناطق الأكثر تسطحًا.
لذلك ينبغي اختيار سماكة الصفيحة الأولية وفقًا للحد الأدنى المطلوب للسماكة النهائية وعمق السحب وخصائص المادة وطريقة التشكيل.
تنفيس الهواء للتفريغ
تسمح ثقوب أو قنوات التنفيس الصغيرة بخروج الهواء المحبوس من المناطق الواقعة بين الصفيحة والقالب.
قد يؤدي عدم كفاية التنفيس إلى تشكيل غير مكتمل أو تفاصيل مستديرة الحواف أو تفاوت في التلامس مع السطح. ويجب تصميم مواقع التنفيس بما يدعم سحب الهواء دون ترك آثار غير مقبولة على المنتج النهائي.
مواد القوالب
يمكن تصنيع قوالب التشكيل بالتفريغ من مواد مثل الخشب وألواح تصنيع النماذج القابلة للتشغيل الآلي ومواد الإيبوكسي المخصصة لصناعة القوالب والمواد المصبوبة أو الألومنيوم.
يعتمد الاختيار على العمر التشغيلي للقالب وأبعاد الجزء ومتطلبات السطح واحتياجات التبريد وكمية الإنتاج والميزانية.
قد تناسب القوالب الأقل تكلفة النماذج الأولية والإنتاج المحدود، بينما قد تُفضّل قوالب الألومنيوم للإنتاج المتكرر وتحسين الإدارة الحرارية وإطالة العمر التشغيلي.
معلمات التشغيل الرئيسية المؤثرة في جودة التشكيل
لا يمكن لآلة التشكيل بالتفريغ إنتاج أجزاء متسقة إلا عندما تتوافق معلمات العملية مع المادة والقالب والهندسة الشكلية للمنتج.
درجة حرارة التشكيل
تحدد درجة حرارة التشكيل مدى سهولة تمدد الصفيحة البلاستيكية وتطابقها مع شكل القالب.
تختلف درجة الحرارة الصحيحة باختلاف درجة البوليمر وسماكة الصفيحة. وينبغي تحديدها استنادًا إلى إرشادات مورّد المادة والتحقق منها من خلال تجارب تشكيل مضبوطة.
تجانس التسخين
قد يؤدي التسخين غير المتجانس إلى تمدد منطقة من الصفيحة أكثر من غيرها. وقد ينتج عن ذلك مناطق رقيقة أو آثار سطحية أو ترهل أو تشكيل غير مكتمل.
يساعد التسخين المقسّم إلى مناطق والتموضع المناسب للسخانات وحركة الصفيحة المنتظمة على التحكم في توزيع درجة الحرارة.
مستوى التفريغ وزمن الاستجابة
يجب أن يزيل نظام التفريغ الهواء بسرعة كافية لتشكيل الصفيحة قبل أن تبرد أكثر من اللازم.
قد تمنع تسربات الهواء في نظام التفريغ أو تقييد التدفق في الأنابيب أو عدم كفاية سعة المضخة أو ضعف التنفيس وصول البلاستيك إلى أسطح القالب المطلوبة.
زمن التبريد
يؤثر زمن التبريد في مدة الدورة وثبات الأبعاد وجودة إخراج الجزء من القالب.
قد يؤدي إخراج الجزء مبكرًا جدًا إلى تشوهه. كما قد يؤدي التبريد لفترة أطول من اللازم إلى خفض الإنتاجية دون تقديم فوائد إضافية بعد استقرار الجزء.
سماكة المادة وعمق السحب
تتسبب منتجات السحب العميق في تمدد الصفيحة بدرجة أكبر من المنتجات قليلة العمق. وقد ينتج عن ذلك تفاوت أكبر في سماكة الجدار، ولا سيما حول الزوايا وفي أعمق المناطق.
بحسب حجم الجزء وهندسته الشكلية، قد يلزم استخدام عملية بمساعدة مكبس مساعد أو تمديد مسبق أو تعديل هندسة القالب أو مادة أولية أكثر سماكة.
دقة التشذيب
تُنشئ مرحلة التشكيل الشكل الأساسي، بينما يحدد التشذيب المحيط النهائي للمنتج.
تساعد تجهيزات التثبيت الدقيقة وأدوات القطع المناسبة والتموضع المتسق للأجزاء على تحقيق أبعاد قابلة للتكرار وتجميع موثوق.
التطبيقات الصناعية لآلات التشكيل بالتفريغ
تُستخدم معدات التشكيل بالتفريغ في مجموعة واسعة من الصناعات، لأنها تستطيع إنتاج أجزاء بلاستيكية خفيفة الوزن بأحجام وأشكال وسماكات مختلفة.
التغليف والمنتجات الاستهلاكية
تشمل التطبيقات صواني الأغذية وعبوات البليستر والعبوات المفصلية والحشوات الواقية ومكونات العرض ومنظمات المنتجات.
يُعدّ الإنتاج بالتشكيل بالتفريغ المغذّى باللفائف مناسبًا بشكل خاص لإنتاج العبوات بكميات كبيرة عند تحسين اختيار المادة ودورة التشكيل وترتيبات القطع.
صناعة السيارات
تشمل تطبيقات السيارات الألواح الداخلية، وبطانات حيز الأمتعة، والأغطية الواقية، ومكونات الكسوة، وبعض الأجزاء الكبيرة المرتبطة بهيكل السيارة.
قد تشمل متطلبات التصميم مقاومة الصدمات، والمظهر السطحي، وثبات الأبعاد، ومقاومة درجات الحرارة، والتوافق مع المكونات المجاورة.
المعدات الصناعية
يستخدم المصنّعون الصناعيون التشكيل بالتفريغ لإنتاج أغطية الآلات، وحواجز الحماية، وأغلفة المعدات، وصواني التخزين، وأغلفة لوحات التحكم، والبطانات.
قد تكون هذه التقنية خيارًا جذابًا عندما يكون للمكوّن مساحة سطحية كبيرة، لكنه لا يتطلب الأشكال الهندسية الداخلية المعقدة التي تتميز بها القطع المصنّعة بالقولبة بالحقن.
المعدات الطبية ومعدات الرعاية الصحية
يمكن استخدام التشكيل بالتفريغ لإنتاج أغلفة المعدات، ومنظّمات الأدوات، والأغطية الواقية، وبعض مكونات التغليف الطبي.
بالنسبة للمنتجات الخاضعة للمتطلبات التنظيمية، يجب أن تتوافق درجة المادة، وضوابط النظافة، وقابلية التتبع، ومتطلبات التحقق من الصلاحية مع الاستخدام المقصود. ولا ينبغي افتراض ملاءمة أي مكوّن مشكّل حراريًا لملامسة المرضى أو للتغليف المعقّم دون إجراء التقييم اللازم.
المنتجات الإلكترونية والكهربائية
يمكن للأغطية والأغلفة البلاستيكية المشكّلة بالتفريغ حماية المعدات والمساهمة في تغليف المنتجات.
ينبغي أن يراعي اختيار المادة التعرض لدرجات الحرارة، والخصائص الكهربائية، ومتطلبات مقاومة اللهب، والتوافق الكيميائي، والظروف التي سيُستخدم فيها المكوّن.
الزراعة والبناء
تشمل التطبيقات بعض أغطية المعدات، والأغلفة الواقية، ومنتجات التخزين، والألواح المستخدمة في أعمال البناء.
قد تتطلب المنتجات المخصصة للاستخدام الخارجي مقاومة الأشعة فوق البنفسجية، وتحمل العوامل الجوية، ومقاومة الصدمات، وثبات الأبعاد مع تغير درجات الحرارة.
هل التشكيل بالتفريغ مجدٍ من حيث التكلفة؟
يمكن أن يكون التشكيل بالتفريغ مجديًا من حيث التكلفة عندما يتناسب تصميم المنتج، ومتطلبات أدوات التشكيل، واستهلاك المواد، وحجم الإنتاج مع هذه العملية.
تتمثل إحدى مزاياه الرئيسية في أن أدوات التشكيل للعديد من المنتجات المشكّلة بالتفريغ قد تكون أبسط وأقل تكلفة من القوالب اللازمة للقولبة بالحقن. وهذا قد يجعل تطوير المنتجات أكثر تيسّرًا، لا سيما للمكونات الكبيرة والمشروعات ذات الطلب المعتدل.
ومع ذلك، فإن سعر أدوات التشكيل وحده لا يحدد الجدوى الإجمالية من حيث التكلفة.
الاستثمار الأولي في أدوات التشكيل
يجب تصميم القالب وفقًا لأبعاد القطعة، وعمق السحب، والمادة، ومتطلبات السطح، والعمر الإنتاجي المتوقع.
قد يكون القالب البسيط اقتصاديًا لمنتج صغير أو نموذج أولي. وقد تحتاج القطع الأكثر تعقيدًا إلى أدوات تشكيل إضافية، أو استخدام مكبس مساعد، أو تجهيزات تبريد، أو معدات تشذيب دقيقة.
دفعات الإنتاج
بالنسبة للنماذج الأولية ودفعات الإنتاج الصغيرة، قد يقلل التشكيل بالتفريغ الاستثمار الأولي اللازم لطرح المنتج في السوق.
مع زيادة حجم الإنتاج، تزداد أهمية الأتمتة، وزمن الدورة، وكفاءة استخدام المواد، والعمر التشغيلي لأدوات التشكيل. وقد توفر القولبة بالحقن أو عملية أخرى تكلفة أقل للوحدة عندما تبرر أحجام الإنتاج الكبيرة والأشكال الهندسية المعقدة هذا الاستثمار.
كفاءة استخدام المواد
تعتمد كمية البلاستيك المستخدمة على أبعاد اللوح قبل التشكيل، وتوزيع القطع، وعمق السحب، وكمية المادة الزائدة التي تُزال أثناء التشذيب.
يمكن أن يؤدي تحسين استغلال الألواح واسترداد مخلفات الإنتاج بالطرق المناسبة إلى خفض تكاليف المواد. وتعتمد خيارات إعادة التدوير على نوع البوليمر، والتلوث، والمواد المضافة، والبنية التحتية المتاحة لإعادة التدوير.
العمالة والعمليات الثانوية
تسهم عمليات التشذيب، والثقب، والتشطيب، والتجميع في التكلفة النهائية للمكوّن.
يمكن للمناولة الآلية والتشذيب باستخدام التحكم الرقمي بالحاسوب (CNC) تحسين اتساق الإنتاج وتقليل العمل اليدوي، لكن يجب أن تكون متطلبات الإنتاج مبررًا لهذا الاستثمار.
كفاءة استخدام المعدات
تؤثر سعة الآلة، ووقت الإعداد، وتبديل القوالب، واستهلاك الطاقة، والصيانة، وزمن الدورة في اقتصاديات الإنتاج.
ينبغي أن تشمل المقارنة الشاملة للتكاليف المعدات، وأدوات التشكيل، والمواد، والعمالة، والتشطيب، والفحص، ومخلفات الإنتاج، والخدمات اللوجستية.
كيفية اختيار آلة التشكيل بالتفريغ المناسبة
يبدأ اختيار آلة التشكيل المناسبة بتحديد واضح للمنتج ومتطلبات تصنيعه.
أبعاد المنتج: حدّد أقصى طول وعرض وارتفاع وعمق سحب. ويجب أن تستوعب سعة الآلة القالب واللوح، بما في ذلك مساحة التثبيت اللازمة.
المادة والسماكة: تأكد من أن نظام التسخين وتكوين التشكيل في الآلة يناسبان درجة البلاستيك المختارة ونطاق السماكة.
حجم الإنتاج المطلوب: قدّر الطلب اليومي والشهري والسنوي. ويساعد حجم الإنتاج المتوقع على تحديد مدى ملاءمة المعدات اليدوية أو شبه الآلية أو الآلية بالكامل.
طريقة التشكيل: حدّد ما إذا كان التشكيل التقليدي بالتفريغ كافيًا، أم أن هناك حاجة إلى استخدام مكبس مساعد، أو التشكيل بالضغط، أو تقنية أخرى.
التوافق مع القالب: تحقّق من ترتيبات تثبيت القالب، وشوط حركة الطاولة المتاح، وتوصيلات التفريغ، والقدرة على استيعاب المنتجات المستقبلية.
متطلبات الأتمتة: ضع في الاعتبار تحميل الألواح، وإخراج القطع، والتشذيب، والتكديس، والفحص، والتكامل مع معدات الإنتاج الحالية.
متطلبات الجودة: حدّد تفاوتات الأبعاد المسموح بها، ومعايير المظهر، والحد الأدنى لسماكة الجدار، وأي متطلبات خاصة بالمواد أو المتطلبات التنظيمية.
الخدمة والصيانة: راجع توافر قطع الغيار، والدعم الفني، وتدريب المشغّلين، ومتطلبات الصيانة، وموثوقية المعدات على المدى الطويل.
ينبغي تقييم الآلة في ضوء عملية الإنتاج الكاملة، لا بالاعتماد على مواصفة واحدة بمعزل عن غيرها. فقد لا تكون الآلة الأكبر أو ذات أعلى معدل إنتاج اسمي هي الخيار الأكثر اقتصادية للمنتج المقصود.
المشكلات الشائعة في التشكيل بالتفريغ وحلولها
يساعد فهم العيوب الشائعة المصنّعين على تحسين عملية التشكيل وتقليل القطع المرفوضة.
تفاوت سماكة الجدار
ينتج تفاوت سماكة الجدار عادةً عن التمدد المفرط أو غير المتجانس. وتشمل الحلول المحتملة ضبط توزيع التسخين، أو تعديل الشكل الهندسي للقالب، أو استخدام مكبس مساعد، أو اختيار سماكة أنسب للوح قبل التشكيل.
عدم اكتمال التشكيل
قد ينتج عدم اكتمال التشكيل عن عدم كفاية التفريغ، أو انسداد فتحات تنفيس الهواء، أو تسرّب الهواء، أو عدم كفاية التسخين، أو تصميم غير مناسب للقالب.
يمكن أن يساعد فحص نظام التفريغ والتحقق من توزيع درجة حرارة اللوح على تحديد مصدر المشكلة.
الطيات الجسرية والتجاعيد
تتكوّن الطيات الجسرية عندما تنطوي المادة البلاستيكية الزائدة أو تتجمع في منطقة غير مرغوب فيها. وقد يرتبط ذلك بزوايا حادة، أو ضعف انسياب المادة، أو درجة حرارة غير مناسبة للوح، أو الشكل الهندسي للقطعة.
يمكن أن يؤدي تحسين أنصاف أقطار الزوايا، وتغيير توزيع القطع، وضبط التسخين، ومراجعة تصميم القالب إلى تقليل هذا العيب.
الالتواء
قد يحدث الالتواء عند إخراج القطعة قبل تبريدها بدرجة كافية، أو عندما تبرد المادة بصورة غير متجانسة.
تساعد ظروف التبريد المتسقة، ودرجة حرارة القالب المناسبة، والتسلسل الملائم لإخراج القطعة من القالب على تحسين ثبات الأبعاد.
صعوبة إخراج القطعة من القالب
قد تؤدي زوايا السحب غير الكافية، والتجاويف العكسية، وملمس السطح، وانكماش المادة حول القالب إلى صعوبة إخراج القطعة من القالب.
يمكن أن تؤدي مراجعة زوايا السحب، وتشطيب السطح، والشكل الهندسي للقالب في مرحلة مبكرة من التصميم إلى تقليل مخاطر تلف القطع وتأخر الإنتاج.
الأسئلة الشائعة حول آلات التشكيل بالتفريغ
1. ما وظيفة آلة التشكيل بالتفريغ؟
تسخّن آلة التشكيل بالتفريغ لوحًا من اللدائن الحرارية، وتستخدم ضغط التفريغ لسحبه ليلتصق بسطح القالب. وبعد التبريد، يحتفظ اللوح بشكل القالب ويُشذَّب للحصول على مكوّن بلاستيكي نهائي.
2. كيف تتم عملية التشكيل بالتفريغ خطوة بخطوة؟
تشمل العملية تحميل لوح بلاستيكي وتثبيته، وتسخينه إلى درجة حرارة التشكيل، ووضع القالب في موضعه، وتطبيق التفريغ، وتبريد المادة المشكّلة، وإخراج القطعة، وتشذيبها للوصول إلى أبعادها النهائية.
3. ما المواد التي يمكن لآلة التشكيل بالتفريغ معالجتها؟
تشمل المواد الشائعة ABS وHIPS وPET وPETG والبولي كربونات والبولي بروبيلين والبولي إيثيلين وPVC والأكريليك. ويعتمد توافق المواد على قدرة الآلة على التسخين، وسماكة اللوح، وتصميم المنتج، والأداء المطلوب.
4. ما الفرق بين التشكيل بالتفريغ والتشكيل الحراري؟
التشكيل الحراري هو الفئة الأوسع من العمليات التي تُشكَّل بها ألواح اللدائن الحرارية بعد تسخينها. والتشكيل بالتفريغ هو أحد أنواع التشكيل الحراري، ويستخدم ضغط التفريغ لسحب اللوح المليّن ليلتصق بسطح القالب. ويُعدّ التشكيل بالضغط والتشكيل بمساعدة مكبس من الأساليب الأخرى المستخدمة لتلبية متطلبات محددة للمنتجات.
5. ما المنتجات التي يمكن لآلات التشكيل بالتفريغ الصناعية تصنيعها؟
يمكن لآلات التشكيل بالتفريغ الصناعية تصنيع أغطية بلاستيكية كبيرة، وألواح للسيارات، وأغلفة للمعدات، وحواجز واقية، وصواني تخزين، وبطانات، ومكونات أخرى مصنوعة من الصفائح. ويعتمد الحد الأقصى لحجم المنتج على مساحة التشكيل في الآلة، وأبعاد القالب، وحجم الصفيحة، وعمق التشكيل.
6. هل التشكيل بالتفريغ مناسب لدفعات الإنتاج الصغيرة؟
نعم. قد يكون التشكيل بالتفريغ مناسبًا للنماذج الأولية، والمكونات المخصصة، ودفعات الإنتاج الصغيرة، لأن قوالب وأدوات تشكيل العديد من المنتجات اقتصادية نسبيًا. وقد تكون المعدات اليدوية أو شبه الآلية مناسبة عندما تكون متطلبات الإنتاج محدودة.
7. كيف تؤثر زوايا السحب على التشكيل بالتفريغ؟
تسمح زوايا السحب بتحرير القطعة البلاستيكية المشكلة من القالب بسهولة أكبر. وقد يؤدي عدم كفاية زاوية السحب إلى الالتصاق، أو تلف السطح، أو صعوبة إخراج القطعة من القالب. وتعتمد الزاوية المطلوبة على نوع القالب، وعمق القطعة، وملمس السطح، والانكماش، والشكل الهندسي.
8. ما الذي يحدد درجة حرارة التشكيل؟
تعتمد درجة حرارة التشكيل على درجة البوليمر، وسماكة الصفيحة، وطريقة التسخين، والشكل الهندسي المطلوب. وينبغي تحديد نطاق التشغيل الصحيح بالاستناد إلى توصيات مورّد المادة والتحقق منه من خلال تجارب التشكيل.
9. هل التشكيل بالتفريغ أقل تكلفة من القولبة بالحقن؟
غالبًا ما تكون تكاليف القوالب وأدوات التشكيل الأولية في التشكيل بالتفريغ أقل بالنسبة للقطع الكبيرة أو البسيطة نسبيًا. وقد تكون القولبة بالحقن أكثر اقتصادية للقطع المعقدة المصنعة بكميات كبيرة. وتعتمد العملية الأنسب على الطلب السنوي، والقوالب وأدوات التشكيل، واستهلاك المواد، وزمن الدورة، والتشطيب، والتفاوتات المسموح بها المطلوبة.
10. كيف يمكن للمصنعين تحسين جودة التشكيل بالتفريغ؟
يمكن للمصنعين تحسين الجودة من خلال التحكم في درجة حرارة الصفيحة، والحفاظ على تجانس التسخين، وتحسين أداء نظام التفريغ، وتصميم قوالب مناسبة، وتوفير زوايا سحب وفتحات تنفيس كافية، وإتاحة تبريد كافٍ قبل إخراج القطعة من القالب.
11. كيف أختار آلة التشكيل بالتفريغ المناسبة؟
ابدأ بأبعاد المنتج، ومادة الصفيحة، وسماكتها، وعمق السحب، وحجم الإنتاج المطلوب، ومواصفات الجودة. ثم قارن القدرة الإنتاجية للآلة، وأداء التسخين، ونظام التفريغ، والتوافق مع القوالب، والأتمتة، والصيانة، والتكلفة الإجمالية للملكية.
12. هل يمكن للتشكيل بالتفريغ إنتاج قطع بلاستيكية عالية الجودة؟
نعم. يمكن لآلة تشكيل بالتفريغ وقالب مصممين على نحو سليم إنتاج قطع بلاستيكية عالية الجودة بأبعاد متسقة ومظهر سطحي جيد. وتعتمد الجودة الممكن تحقيقها على اختيار المادة، والتحكم في العملية، وتصميم القالب، وقدرات المعدات، وعمليات التشطيب اللاحقة.
الخلاصة
تحوّل آلة التشكيل بالتفريغ صفائح اللدائن الحرارية المسخنة إلى مكونات ثلاثية الأبعاد باستخدام ضغط التفريغ لسحب المادة على سطح القالب. وتوفر هذه العملية خيارًا عمليًا لتصنيع منتجات التغليف، ومكونات السيارات، وأغلفة المعدات، والأغطية الواقية، ومجموعة واسعة من المنتجات البلاستيكية الصناعية.
تعتمد أفضل النتائج على التنسيق بين التسخين، وأداء نظام التفريغ، وتصميم القالب، والتبريد، والتشطيب. وينبغي مراعاة زوايا السحب، وسماكة الصفيحة، ودرجة حرارة التشكيل، والتنفيس، وعمق السحب أثناء تطوير المنتج.
بالنسبة للمصنعين الذين يخططون لدفعات إنتاج جديدة أو لتحديث المعدات الحالية، فإن اختيار آلة تشكيل بالتفريغ استنادًا إلى المتطلبات الفعلية للقطع، وحجم الإنتاج المتوقع، وتكاليف القوالب وأدوات التشكيل، ونفقات التشغيل طويلة الأجل، يساعد على إرساء عملية إنتاج أكثر موثوقية وفعالية من حيث التكلفة.



