






تساعد حلول تشكيل الصناديق البلاستيكية المصنّعين على إنتاج صناديق بلاستيكية متينة وخفيفة الوزن ودقيقة الشكل للتغليف والتخزين والمناولة الصناعية والعرض في متاجر التجزئة وحماية المنتجات. وبحسب تصميم المنتج ومتطلبات المادة وحجم الإنتاج والميزانية، يمكن للمصنّعين الاختيار بين التشكيل بالتفريغ والقولبة بالحقن والقولبة بالنفخ والقولبة الدورانية وغيرها من تقنيات قولبة البلاستيك.
بالنسبة إلى المنتجات المصنوعة من صفائح اللدائن الحرارية المسطحة، يوفر التشكيل بالتفريغ وغيره من أساليب التشكيل الحراري وسيلة مرنة لتصنيع علب بلاستيكية بمجموعة واسعة من الأحجام والأعماق وأشكال الجدران والتشطيبات السطحية. وباستخدام آلات تشكيل حراري مناسبة وقوالب مصممة جيدًا وظروف معالجة مضبوطة، يمكن للمصنّعين تحسين اتساق المنتجات وضبط استخدام المواد وتحسين كفاءة الإنتاج.
توفر Junsai Group حلول أتمتة التشكيل الحراري للمصنّعين الذين يسعون إلى تحسين عمليات تشكيل البلاستيك وتطوير تكوينات معدات تتوافق مع مواصفات منتجاتهم وأهدافهم الإنتاجية.
ما حلول تشكيل العلب البلاستيكية؟
حلول تشكيل العلب البلاستيكية هي عمليات تصنيع وأنظمة معدات تُستخدم لتحويل المواد البلاستيكية إلى علب وصوانٍ وحاويات وأغلفة واقية. وبحسب الشكل الهندسي المطلوب وخصائص المادة وحجم الإنتاج، قد تستخدم هذه الحلول صفيحة بلاستيكية مسخنة، أو بلاستيكًا منصهرًا يُحقن داخل قالب، أو مسحوقًا بلاستيكيًا يُعالج داخل قالب دوّار.
بالنسبة إلى المنتجات المصنوعة من الصفائح، تتضمن عملية التشكيل الحراري عادةً تسخين صفيحة بلاستيكية حتى تصبح قابلة للتشكيل، ثم تشكيلها فوق قالب أو على سطحه باستخدام التفريغ أو الضغط، وتبريد القطعة، وتشذيب المواد الزائدة.
تعتمد عملية التشكيل الأنسب على عدة عوامل:
- أبعاد العلبة وعمقها وسماكة جدرانها
- المادة البلاستيكية ومتطلبات الأداء الميكانيكي
- حجم الإنتاج السنوي وزمن الدورة المستهدف
- تعقيد القالب والتشطيب السطحي
- الاستثمار في أدوات الإنتاج وتكاليف التشغيل
- متطلبات التشذيب والتكديس والمناولة الآلية
يساعد اختيار العملية المناسبة المصنّعين على تحقيق التوازن بين جودة المنتج ومرونة التصنيع وتكاليف الإنتاج الإجمالية.
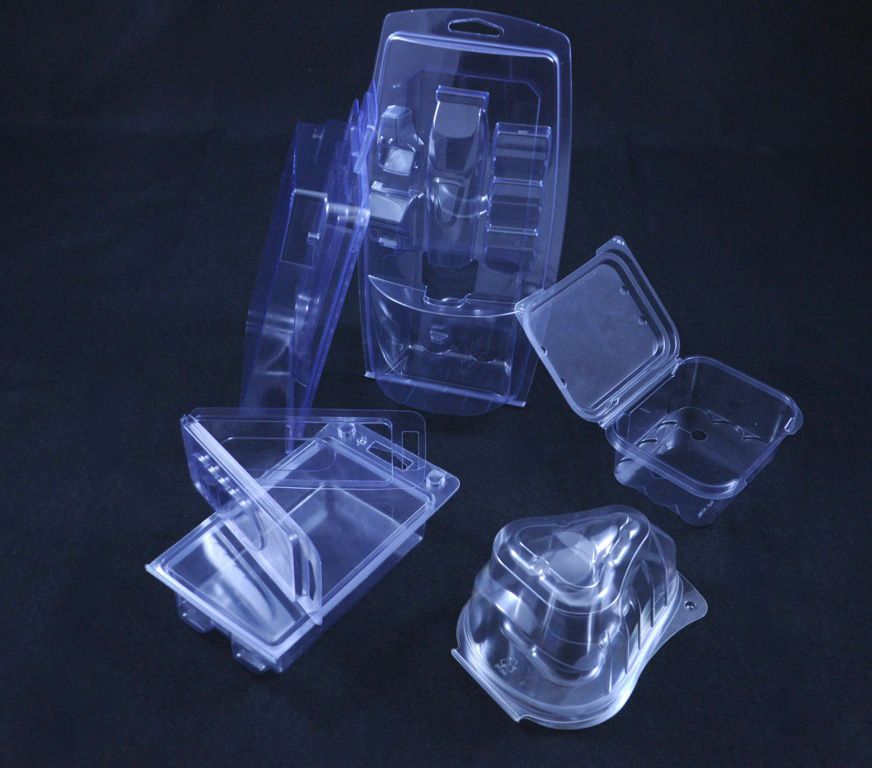
ما عملية التشكيل الحراري للعلب البلاستيكية؟
تحوّل عملية التشكيل الحراري صفيحة مسطحة من اللدائن الحرارية إلى منتج ثلاثي الأبعاد من خلال التسخين المضبوط والتشكيل بالقالب. وتُستخدم عادةً لتصنيع علب التعبئة وصواني التخزين والحافظات الواقية وحاويات المكوّنات وعبوات التغليف الصناعي.
تبدأ العملية بصفيحة بلاستيكية مناسبة. وتُسخّن الصفيحة إلى درجة حرارة التشكيل، ثم تُشكّل على سطح قالب وتُبرّد وتُخرج لإجراء عمليات التشطيب. وبحسب تكوين المعدات، يمكن للمصنّعين دمج تغذية الصفائح والتسخين والتشكيل والتشذيب ومناولة القطع ضمن خط إنتاج آلي.
1. اختيار الصفيحة البلاستيكية وتغذيتها
تبدأ عملية الإنتاج باختيار صفيحة بلاستيكية تلبي متطلبات أداء المنتج ومظهره. وتشمل المواد الشائعة ABS وHIPS وPET وPETG وPP، بحسب التطبيق.
يؤثر اختيار المادة في مقاومة الصدمات والصلابة والتوافق الكيميائي والشفافية وقابلية التشكيل والتكلفة. كما ينبغي مراعاة سماكة الصفيحة وتشطيبها السطحي واتساق خصائص المادة قبل الإنتاج.
تُحمّل الصفيحة البلاستيكية المختارة بعد ذلك في آلة التشكيل الحراري يدويًا أو عبر نظام تغذية آلي.
2. تسخين الصفيحة
تمر الصفيحة البلاستيكية عبر محطة تسخين، حيث تُرفع حرارتها إلى درجة مناسبة للتشكيل. وبحسب تصميم الآلة، قد يستخدم نظام التسخين سخانات خزفية أو عناصر تسخين بالأشعة تحت الحمراء أو تقنيات تسخين صناعية أخرى.
يساعد التسخين المتجانس على تمدد الصفيحة بصورة متسقة أثناء التشكيل. وقد يؤدي تفاوت درجات الحرارة إلى ترقق الزوايا أو عدم تجانس سماكة الجدران أو ظهور عيوب سطحية أو عدم استنساخ تفاصيل القالب بالكامل.
بالنسبة إلى العلب البلاستيكية العميقة، قد يحتاج المصنّعون إلى ضبط مناطق التسخين وإعدادات درجة الحرارة للتحكم في توزيع المادة على امتداد القالب.
3. التشكيل بالقالب
بمجرد أن تصل الصفيحة إلى درجة حرارة التشكيل المناسبة، تُوضع فوق القالب أو على سطحه. ويستخدم التشكيل بالتفريغ ضغطًا سالبًا لسحب الصفيحة المليّنة وإطباقها على سطح القالب. ويمكن لأساليب التشكيل بمساعدة الضغط استخدام ضغط هواء إضافي لتحسين استنساخ التفاصيل أو تلبية متطلبات الأشكال الهندسية الأكثر تعقيدًا.
يحدد القالب أبعاد العلبة وعمقها وملمس سطحها وسمات التصميم الأخرى. وينبغي تقييم تنفيس القالب وزوايا السحب وعمق التشكيل وتوزيع المادة أثناء تطوير المنتج.
4. التبريد وفك القالب
بعد أن يتخذ البلاستيك الشكل المطلوب، يُبرّد حتى يتمكن من الحفاظ على أبعاده أثناء إخراجه من القالب. ويعتمد زمن التبريد على نوع المادة وسماكة الصفيحة ودرجة حرارة القالب والشكل الهندسي للمنتج.
يساعد التبريد المضبوط على تقليل الالتواء وتغيرات الأبعاد والتشوه أثناء فك القالب. وينبغي أن تتناسب عملية التبريد مع المادة وتصميم المنتج لضمان اتساق الإنتاج.
5. التشذيب والتشطيب
تتطلب العديد من العلب المشكّلة حراريًا التشذيب لإزالة البلاستيك الزائد حول القطعة المشكّلة. وبحسب المنتج، قد تشمل عمليات التشطيب تشذيب الحواف أو قص الفتحات أو الثقب أو وضع الملصقات أو التكديس أو التجميع.
يمكن إجراء التشذيب باستخدام أدوات مخصصة أو معدات CNC أو أنظمة روبوتية أو محطات قطع مدمجة. وتعتمد الطريقة المناسبة على تفاوتات الأبعاد المسموح بها وحجم الإنتاج وجودة الحواف المطلوبة.
6. الفحص والتعبئة
تُفحص العلب النهائية للتحقق من الأبعاد وسماكة الجدران وجودة السطح وحالة الحواف والأداء الوظيفي. ويمكن إجراء فحوص الجودة يدويًا أو باستخدام أنظمة فحص آلية.
بعد الفحص، يمكن تكديس المنتجات أو عدّها أو تعبئتها أو نقلها إلى مرحلة الإنتاج التالية.
ما أفضل عملية تشكيل للعلب البلاستيكية؟
تلبي تقنيات تصنيع البلاستيك المختلفة متطلبات مختلفة للمنتجات. وغالبًا ما يكون التشكيل بالتفريغ مناسبًا للعلب والصواني المصنوعة من الصفائح، بينما يكون القولبة بالحقن والقولبة بالنفخ والقولبة الدورانية أكثر ملاءمة لأشكال هندسية واحتياجات إنتاج محددة.
التشكيل بالتفريغ
يقوم التشكيل بالتفريغ بتسخين صفيحة بلاستيكية وسحبها إلى سطح القالب باستخدام التفريغ. وهو مناسب للصواني الكبيرة وعلب التعبئة والأغطية الواقية والحاويات ذات العمق الضحل نسبيًا أو المتوسط.
الأنسب لـ: المنتجات المصنوعة من الصفائح والقطع الأكبر حجمًا والتطبيقات التي تُعد فيها مرونة أدوات الإنتاج وكفاءة استخدام المواد من الاعتبارات المهمة.
القولبة بالحقن
تدفع عملية القولبة بالحقن البلاستيك المنصهر إلى تجويف قالب مغلق، حيث يبرد ويتصلب. ويمكن لهذه العملية إنتاج قطع ذات تفاصيل دقيقة وأبعاد متكررة بدقة وسمات معقدة.
الأنسب لـ: الإنتاج بكميات كبيرة والأشكال الهندسية المعقدة والسمات المدمجة في المنتج والتطبيقات التي تتطلب قابلية تكرار متسقة.
القولبة بالنفخ
تُشكّل القولبة بالنفخ منتجات بلاستيكية مجوفة من خلال تمديد البلاستيك المليّن وإطباقه على سطح القالب باستخدام ضغط الهواء. وتُستخدم على نطاق واسع لإنتاج الزجاجات والخزانات والحاويات المجوفة الأخرى.
الأنسب لـ: الحاويات المجوفة ذات الأشكال الهندسية التي يمكن إنتاجها من خلال عملية نفخ مضبوطة.
القولبة الدورانية
تستخدم القولبة الدورانية عادةً مسحوقًا بلاستيكيًا داخل قالب يُسخّن ويُدار حول محاور متعددة. وتغطي المادة السطح الداخلي للقالب لتكوين منتج مجوف.
الأنسب لـ: العلب المجوفة الكبيرة والحاويات المخصصة للاستخدام الشاق والمنتجات التي تتطلب جدرانًا سميكة نسبيًا دون استخدام ضغط الحقن التقليدي.
مقارنة التشكيل الحراري بالقولبة بالحقن والقولبة بالنفخ والقولبة الدورانية
| عامل المقارنة | التشكيل الحراري / التشكيل بالتفريغ | القولبة بالحقن | القولبة بالنفخ | القولبة الدورانية |
|---|---|---|---|---|
| المادة الأولية | صفيحة بلاستيكية | حبيبات بلاستيكية، تُصهر عادةً قبل الحقن | مصهور بلاستيكي أو أنبوب أولي مناسب للنفخ | مسحوق بلاستيكي عادةً |
| المنتجات النموذجية | علب مفتوحة وصوانٍ وأغطية | قطع مقولبة معقدة | حاويات مجوفة | منتجات مجوفة كبيرة |
| اعتبارات أدوات الإنتاج | غالبًا ما تكون اقتصادية للقطع المناسبة المصنوعة من الصفائح | قد تتطلب استثمارًا كبيرًا في القوالب | تتطلب قوالب ومعدات نفخ مناسبة | تختلف متطلبات القالب ودورة التسخين |
| خصائص الإنتاج | مرونة في إنتاج العديد من التصاميم القائمة على الصفائح | ملائمة جدًا للإنتاج المتكرر بكميات كبيرة | ملائمة لأشكال هندسية محددة للحاويات المجوفة | ملائمة غالبًا للمنتجات المجوفة الكبيرة |
| اعتبارات التصميم الرئيسية | تمدد الصفيحة والتشذيب | تصميم بوابة الحقن والانكماش وتعقيد القالب | التحكم في الأنبوب الأولي للنفخ وتوزيع سماكة الجدران | تجانس سماكة الجدران وزمن الدورة |
لا توجد عملية قولبة واحدة تناسب جميع العلب البلاستيكية. ينبغي للمصنّعين مقارنة عملية الإنتاج بأكملها، بما يشمل تكلفة المواد، والقوالب، وزمن الدورة، والتشطيب، والهدر، ومتطلبات الجودة، قبل اختيار التقنية.
مزايا التشكيل الحراري في تصنيع العلب البلاستيكية
يوفر التشكيل الحراري عدة مزايا للمصنّعين الذين ينتجون العلب البلاستيكية من الألواح. وتعتمد ملاءمته على تصميم المنتج، وحجم الإنتاج، والمادة، وتجهيزات الماكينة.
1. قوالب اقتصادية للتطبيقات المناسبة
قد تكون قوالب التشكيل بالتفريغ أقل تكلفة وأسرع تطويرًا من بعض قوالب الحقن، ولا سيما للأجزاء الكبيرة والبسيطة نسبيًا المصنّعة من الألواح. وقد يجعل ذلك التشكيل الحراري خيارًا اقتصاديًا لتطوير المنتجات، والإنتاج بكميات متوسطة، والتطبيقات التي يُتوقع فيها تعديل القوالب.
تعتمد الوفورات الفعلية على بنية القالب، وحجم الإنتاج، واستهلاك المواد، ومتطلبات التشطيب.
2. مرونة أبعاد المنتجات
يتيح التشكيل الحراري إنتاج علب بأبعاد متنوعة، بدءًا من حشوات التغليف الصغيرة وصولًا إلى الصواني الصناعية الكبيرة والأغطية الواقية. وتحدد أبعاد الماكينة المناسبة، وقدرة التسخين، وتوزيع القوالب نطاق الأحجام الممكن عمليًا.
تتيح هذه المرونة للمصنّعين تطوير منتجات بأشكال وأحجام مختلفة دون الاقتصار على تصميم قياسي واحد للعلب.
3. خيارات واسعة من المواد
بحسب التطبيق والمعدات، يمكن للمصنّعين استخدام ABS وHIPS وPET وPETG وPP وغيرها من اللدائن القابلة للتشكيل الحراري.
تتميز كل مادة بخصائص مختلفة. غالبًا ما يُختار ABS لمقاومة الصدمات، وHIPS للتغليف الاقتصادي والأجزاء متعددة الأغراض، وPET أو PETG للتطبيقات التي تتطلب الشفافية أو خصائص تغليف معينة. وينبغي التحقق من أداء المادة وفقًا لدرجتها الفعلية وبيئة التشغيل.
4. إنتاج الأجزاء الكبيرة بكفاءة
قد يكون التشكيل بالتفريغ مناسبًا للمنتجات ذات المساحات الكبيرة التي يتطلب تصنيعها بطرق أخرى استثمارات كبيرة في القوالب والمعدات. كما يتيح التشكيل من الألواح تنفيذ تصاميم ذات أسطح واسعة وتجويفات ضحلة نسبيًا.
بالنسبة للعلب ذات السحب العميق، ينبغي للمصنّعين تقييم سماكة الألواح، وسلوك التمدد، وهندسة القالب، ومخاطر تكوّن مناطق رقيقة قبل اعتماد العملية.
5. إمكانات الأتمتة
يمكن أن تتضمن ماكينات التشكيل الحراري الحديثة التغذية الآلية للألواح، والتحكم في التسخين، والتشكيل، وتشذيب الحواف، والتكديس، ونقل الأجزاء. ويمكن لنظام ذي تجهيزات مناسبة أن يقلل المناولة اليدوية المتكررة ويحسّن اتساق الإنتاج.
ينبغي تحديد متطلبات الأتمتة وفقًا لمستهدفات الإنتاج، وتنوع المنتجات، ومستوى التكامل المطلوب مع المعدات السابقة واللاحقة في خط الإنتاج.
6. كفاءة استخدام المواد وإدارة الهدر
يستخدم التشكيل الحراري الألواح، وغالبًا ما تنتج عن تشذيب الحواف قصاصات. ويمكن للمصنّعين تحسين كفاءة استخدام المواد من خلال تحسين توزيع الأجزاء على الألواح، وترتيب عدة أجزاء بصورة متداخلة حيثما أمكن عمليًا، والتحكم في عمق التشكيل، وتقليل المنتجات المرفوضة.
تعتمد إعادة تدوير مخلفات الإنتاج على نوع البلاستيك، والتلوث، ومواصفات المواد، واللوائح المعمول بها. ولا ينبغي إعادة استخدام المواد المعاد تدويرها إلا عندما تسمح متطلبات أداء المنتج وجودته بذلك.
تطبيقات تشكيل العلب البلاستيكية
تلبي حلول تشكيل العلب البلاستيكية مجموعة واسعة من تطبيقات التغليف والتطبيقات الصناعية.
علب التغليف والحشوات
تحمي علب التغليف والحشوات المشكّلة حراريًا المنتجات أثناء التخزين والشحن والعرض في متاجر البيع بالتجزئة. وبحسب المادة والتصميم، يمكنها احتواء الأجهزة الإلكترونية، والسلع الاستهلاكية، والملحقات، والمكونات المعبأة.
صواني التخزين الصناعية
يمكن للصواني المشكّلة تنظيم الأجزاء أثناء التصنيع، والتجميع، والمناولة في المستودعات، والعمليات اللوجستية الداخلية. وتساعد الحجيرات وعناصر تحديد الموضع على إبقاء المكونات منفصلة ومنظمة.
مكونات السيارات والمكونات الميكانيكية
يمكن استخدام العلب البلاستيكية الكبيرة المشكّلة، والأغطية، والأغلفة الواقية لتخزين المكونات ونقلها وفي تطبيقات محددة للمعدات. وينبغي أن يراعي اختيار المادة والتصميم بيئة التشغيل والأداء الميكانيكي المطلوب.
تغليف المستلزمات الطبية والمخبرية
يمكن للصواني والعلب المناسبة المشكّلة حراريًا تنظيم الأجهزة، والأدوات، والمستلزمات المخبرية. وتتطلب التطبيقات الخاضعة لمتطلبات طبية أو لمتطلبات التغليف المعقم مواد وضوابط تصنيع وإجراءات تحقق من الصلاحية تتناسب مع الاستخدام المقصود.
حاويات صناعية قابلة لإعادة الاستخدام
بحسب التصميم والمادة، يمكن لتقنيات تشكيل البلاستيك إنتاج علب التخزين، والأغلفة الواقية، وحاويات المناولة المستخدمة في التصنيع والتوزيع.
كيفية اختيار ماكينات التشكيل الحراري المناسبة
يتطلب اختيار ماكينات التشكيل الحراري لإنتاج العلب البلاستيكية أكثر من مجرد مقارنة أسعار الماكينات. يجب أن تتوافق الماكينة مع أبعاد الألواح، وعمق التشكيل، وتصميم القالب، ومستهدف الإنتاج، ومستوى الأتمتة المطلوب.
مساحة التشكيل وأبعاد المنتج
تحقق من الحد الأقصى لمقاس الألواح، وأبعاد القالب، ومساحة التشكيل القابلة للاستخدام. وينبغي أن تستوعب المعدات أكبر علبة مخطط لإنتاجها، مع توفير مسافات مناسبة والتثبيت وتشذيب الحواف.
المادة وسماكة الألواح
تتطلب اللدائن الحرارية المختلفة درجات حرارة تسخين وظروف تشكيل مختلفة. تحقق مما إذا كانت الماكينة قادرة على تسخين المواد المحددة بصورة متجانسة على كامل اللوح والحفاظ على ثبات إعدادات العملية أثناء الإنتاج.
عمق التشكيل والشكل الهندسي
قد تتطلب العلب العميقة والمنتجات ذات التجويفات الضيقة التشكيل بمساعدة مكبس تمهيدي، أو بمساعدة الضغط، أو تصميمًا متخصصًا للقالب، أو تعديلات أخرى على العملية. وينبغي لمورّد المعدات تقييم الشكل الهندسي الفعلي للجزء بدلًا من الاعتماد على الأبعاد الإجمالية للعلبة فقط.
التسخين والتحكم في درجة الحرارة
يساعد التسخين المتجانس على توزيع المادة بصورة متسقة. قيّم التحكم في مناطق التسخين، ومراقبة درجة الحرارة، ومرونة الضبط، والقدرة على إعادة تطبيق إعدادات العملية التي ثبتت فعاليتها.
الإنتاجية وزمن الدورة
قدّر العدد المطلوب من العلب الجاهزة في الساعة أو الوردية. تعتمد الطاقة الإنتاجية على زمن التسخين، وزمن التشكيل والتبريد، وتوزيع القوالب، وتشذيب الحواف، والمناولة، وفترات التوقف، وليس على سرعة التشكيل الاسمية للماكينة فحسب.
الأتمتة والتكامل مع المعدات اللاحقة
بحسب احتياجات الإنتاج، قد يشمل الخط تحميل الألواح آليًا، وإخراج الأجزاء، وتشذيب الحواف، والتكديس، والنقل. ويمكن للأتمتة المتكاملة تقليل زمن المناولة، لكن ينبغي تقييم فوائدها مقابل تكاليف الاستثمار، والصيانة، ومتطلبات التحويل بين المنتجات.
الصيانة والدعم الفني
راجع مدى توافر قطع الغيار، وإجراءات الصيانة، وتدريب المشغّلين، والدعم الفني. ويمكن لترتيبات الخدمة المناسبة أن تساعد على تقليل فترات التوقف طوال العمر التشغيلي للماكينة.
كيفية تحسين جودة تشكيل العلب البلاستيكية وكفاءته
تعتمد جودة المنتج على العلاقة بين خصائص المادة، وتصميم القالب، والتسخين، وضغط التشكيل، والتبريد، وتشذيب الحواف. وتتطلب عملية الإنتاج المستقرة تقييم هذه العوامل معًا.
تقليل تفاوت سماكة الجدران
عندما يتمدد لوح بلاستيكي مسخّن فوق قالب، يتغير توزيع المادة. وقد تصبح الزوايا، والتجويفات العميقة، والمقاطع الضيقة أرق من المناطق الأكثر تسطحًا.
يمكن للمصنّعين دراسة سماكة الألواح، وأنماط التسخين، ودرجة حرارة التشكيل، ومتطلبات المساعدة بمكبس تمهيدي، وهندسة القالب، وسرعة التشكيل لتحسين توزيع سماكة الجدران. وتُعد عمليات التشغيل التجريبية وقياسات الأجزاء الفعلية أكثر موثوقية من الاعتماد على إعدادات الماكينة وحدها.
منع الالتواء والتغيرات في الأبعاد
قد ينجم الالتواء عن التسخين غير المتجانس، أو التبريد غير المتسق، أو ظروف إخراج الجزء من القالب غير المناسبة، أو الإجهادات المتبقية. ويمكن أن تساعد مراجعة درجة حرارة القالب، وزمن التبريد، والشكل الهندسي للجزء، وسلوك المادة على تحديد السبب.
ينبغي إجراء فحوص الأبعاد بعد أن تبرد الأجزاء وتستقر في ظروف الفحص المحددة.
تحسين المظهر السطحي
قد تنشأ العيوب السطحية عن تلوث الألواح، أو التسخين غير المتجانس، أو الهواء المحتبس، أو حالة سطح القالب، أو إعدادات العملية غير الصحيحة. ويمكن أن يساعد الحفاظ على نظافة الألواح والقالب، وضمان تنفيس مناسب للهواء، والتحكم في دورة التسخين على تحسين تجانس السطح.
تحسين دورة التشكيل وتشذيب الحواف
ينبغي ألا يكون تقليل زمن الدورة على حساب دقة الأبعاد أو متانة المنتج. وينبغي للمصنّعين قياس عملية الإنتاج بأكملها، بما يشمل تحميل الألواح، والتسخين، والتشكيل، والتبريد، وتشذيب الحواف، والتكديس.
يمكن بعد ذلك تركيز تحسينات زمن الدورة على المراحل التي تحد من الإنتاج الفعلي.
التحكم في هدر المواد
يمكن تحسين كفاءة استخدام المواد من خلال تحسين توزيع القوالب، والتسخين المتسق، وتشذيب الحواف بدقة، وتقليل العيوب. وبالنسبة للمنتجات المصنّعة بكميات كبيرة، يمكن حتى للانخفاضات الطفيفة في الهدر لكل جزء أن تؤثر في إجمالي تكاليف المواد.
هل يُعد التشكيل الحراري خيارًا اقتصاديًا للعلب البلاستيكية؟
قد يكون التشكيل الحراري اقتصاديًا عندما يكون المنتج ملائمًا للتشكيل من الألواح، أو عندما يلزم إبقاء الاستثمار في القوالب ضمن حدود مناسبة، أو عندما يتطلب التصميم أجزاء كبيرة نسبيًا. كما قد يكون خيارًا جذابًا عندما يتوقع المصنّعون تغييرات في أبعاد المنتجات أو تكوينات القوالب بمرور الوقت.
ومع ذلك، فإن أقل تكلفة أولية للقوالب لا تؤدي تلقائيًا إلى أقل تكلفة إجمالية للتصنيع.
ينبغي أن تشمل المقارنة العملية للتكاليف ما يلي:
- تصميم القوالب وتصنيعها وصيانتها
- تكاليف الألواح البلاستيكية أو المواد الخام الأخرى
- كفاءة استخدام المواد ومعدل الهدر
- تكاليف شراء الماكينة وتشغيلها
- زمن الدورة والطاقة الإنتاجية
- تشذيب الحواف والتشطيب والعمالة
- فحص الجودة وإعادة العمل والأجزاء المرفوضة
- تغييرات المنتج والعمر التشغيلي المتوقع
قد يوفر القولبة بالحقن هيكل تكاليف إجماليًا أفضل لبعض المنتجات ذات التفاصيل المعقدة التي تُنتج بكميات كبيرة. وقد تكون القولبة بالنفخ أو القولبة الدورانية أكثر ملاءمة لتصاميم مجوفة محددة. وينبغي أن يستند الاختيار النهائي إلى متطلبات الجزء وحجم الإنتاج المتوقع.
لماذا تختار مجموعة Junjingsai لحلول تشكيل العلب البلاستيكية؟
تركز Junjingsai على حلول أتمتة التشكيل الحراري لتطبيقات تشكيل البلاستيك الصناعية. ويبدأ اختيار النظام المناسب بفهم المنتج، وحجم الإنتاج المطلوب، ومادة اللوح، وعمليات التصنيع اللاحقة.
عند تقييم مشروع لتشكيل الصناديق البلاستيكية، ينبغي للمصنّعين تحديد المعلومات التالية قبل اختيار المعدات:
- رسومات المنتج أو عينات تمثيلية
- أبعاد الصندوق، وعمق التشكيل، ومتطلبات سماكة الجدران
- نوع المادة البلاستيكية وسماكة اللوح
- حجم الإنتاج المتوقع في الساعة أو الوردية أو السنة
- تخطيط القالب وعدد القطع في كل دورة
- متطلبات التشذيب والتكديس والمناولة
- مساحة المصنع واحتياجات تكامل الأتمتة
تساعد هذه التفاصيل في تحديد تهيئة الماكينة، ومتطلبات القالب، ونطاق الأتمتة لخط الإنتاج المقترح.
إذا كنت تخطط لمشروع جديد لإنتاج الصناديق البلاستيكية أو لتحديث خط تشكيل قائم، فتواصل مع Junjingsai لمناقشة مواصفات منتجك ومتطلبات معدات التشكيل الحراري.
الأسئلة الشائعة حول حلول تشكيل الصناديق البلاستيكية
1. ما هي حلول تشكيل الصناديق البلاستيكية؟
حلول تشكيل الصناديق البلاستيكية هي عمليات التصنيع والمعدات المستخدمة لتحويل المواد البلاستيكية إلى صناديق وصوانٍ وحاويات وأغلفة واقية. وبحسب تصميم المنتج، قد يستخدم المصنّعون التشكيل الحراري، أو القولبة بالحقن، أو القولبة بالنفخ، أو القولبة الدورانية، أو غيرها من طرق قولبة البلاستيك.
2. ما هي أفضل عملية لتصنيع الصناديق البلاستيكية؟
تعتمد أفضل عملية على الشكل الهندسي للصندوق، والمادة، وحجم الإنتاج، وميزانية القوالب، ومتطلبات الأداء. يناسب التشكيل بالتفريغ العديد من الصناديق والصواني المصنوعة من الألواح، وتلائم القولبة بالحقن القطع المعقدة والإنتاج بكميات كبيرة، وتناسب القولبة بالنفخ أنواعًا محددة من الحاويات المجوفة، بينما تُستخدم القولبة الدورانية غالبًا للمنتجات المجوفة الكبيرة.
3. ما هي عملية التشكيل الحراري؟
تتضمن عملية التشكيل الحراري تسخين لوح من اللدائن الحرارية حتى يصبح قابلًا للتشكيل، ثم تشكيله على قالب باستخدام التفريغ أو الضغط، وتبريد القطعة المُشكّلة، وإزالة المواد الزائدة بالتشذيب عند الحاجة. وتُستخدم هذه العملية على نطاق واسع لإنتاج الصواني وصناديق التغليف والأغطية وغيرها من المنتجات البلاستيكية المصنوعة من الألواح.
4. ما هي المواد الشائعة الاستخدام في الصناديق البلاستيكية المُشكّلة حراريًا؟
تشمل الخيارات الشائعة ABS وHIPS وPET وPETG وPP. ويعتمد اختيار المادة المناسبة على مقاومة الصدمات، والصلابة، والشفافية، والتوافق الكيميائي، ودرجات الحرارة التي ستتعرض لها، والتكلفة. وينبغي تقييم درجات المواد وفقًا للتطبيق المقصود.
5. ما الفرق بين التشكيل بالتفريغ والقولبة بالحقن؟
يُشكّل التشكيل بالتفريغ لوحًا بلاستيكيًا مُسخّنًا على قالب، بينما تحقن القولبة بالحقن البلاستيك المنصهر في تجويف قالب مغلق. وقد يوفر التشكيل بالتفريغ تكاليف قوالب أقل للقطع الكبيرة أو المصنوعة من الألواح التي تلائم هذه العملية، بينما تكون القولبة بالحقن مناسبة غالبًا لإنتاج المكونات المعقدة بكميات كبيرة.
6. هل يناسب التشكيل بالتفريغ الصناديق البلاستيكية العميقة؟
نعم، يمكن للتشكيل بالتفريغ إنتاج العديد من الصناديق البلاستيكية العميقة، لكن العمق والجودة الممكن تحقيقهما يعتمدان على مادة اللوح، وسماكته، وتصميم القالب، وظروف التسخين، وطريقة التشكيل. وقد تتطلب التجاويف العميقة التشكيل بمساعدة سدادة أو تعديلات أخرى على العملية للتحكم في تفاوت سماكة الجدران.
7. هل ماكينات التشكيل الحراري مناسبة للإنتاج الآلي؟
نعم. بحسب تهيئة الماكينة، يمكن لماكينات التشكيل الحراري دمج تغذية الألواح، والتسخين، والتشكيل، والتشذيب، والتكديس، ونقل المنتجات. ويعتمد مستوى الأتمتة المناسب على أهداف الإنتاج، وتجانس المنتجات، ومتطلبات العمالة، ومساحة المصنع المتاحة.
8. كيف يمكن للمصنّعين تقليل العيوب في تشكيل الصناديق البلاستيكية؟
يمكن للمصنّعين فحص تجانس المواد، وانتظام التسخين، ودرجة حرارة التشكيل، وتنفيس القالب، وظروف التبريد، ودقة التشذيب. ويساعد تسجيل إعدادات العملية وفحص القطع النهائية على تحديد مصادر العيوب المتكررة.
9. كيف يمكن التحكم في سماكة الجدران أثناء التشكيل الحراري؟
تتأثر سماكة الجدران بسماكة اللوح، وتوزيع درجات الحرارة، وعمق التشكيل، والشكل الهندسي للقالب، وتمدد المادة. ويمكن للمصنّعين تقييم مناطق التسخين، والتشكيل بمساعدة سدادة، وتصميم القالب، ومعلمات التشكيل لتحسين توزيع المادة. ويلزم إجراء قياسات للقطع وتجارب إنتاج للتحقق من التحسينات.
10. هل التشكيل الحراري مجدٍ اقتصاديًا لتصنيع الصناديق البلاستيكية؟
يمكن أن يكون التشكيل الحراري مجديًا اقتصاديًا للمنتجات المناسبة المصنوعة من الألواح، ولا سيما عندما تكون مرونة القوالب وأبعاد القطع الكبيرة عاملين مهمين. وتعتمد التكلفة الإجمالية على استهلاك المواد، والاستثمار في القوالب، وتشغيل الماكينة، والتشذيب، والهالك، وحجم الإنتاج، والصيانة.
11. ما الفرق بين القولبة بالنفخ والقولبة الدورانية؟
تعمل القولبة بالنفخ على تمديد البلاستيك المُليّن على قالب باستخدام ضغط الهواء، وعادةً ما تُستخدم لإنتاج حاويات مجوفة. أما القولبة الدورانية فتتضمن تسخين قالب يحتوي على مسحوق بلاستيكي وتدويره بحيث تغطي المادة سطحه الداخلي. وتناسب العمليتان أشكالًا هندسية ومواد ومتطلبات إنتاج مختلفة.
12. هل يمكن للتشكيل الحراري إنتاج صناديق بلاستيكية مخصصة؟
نعم. يمكن تخصيص الصناديق المُشكّلة حراريًا من خلال الشكل الهندسي للقالب، والأبعاد، وتخطيطات التجاويف، وملامس الأسطح، واختيار المواد، وأنماط التشذيب. وينبغي التحقق من قابلية تنفيذ التصميم في ضوء عمق التشكيل، وزوايا السحب، وتمدد اللوح، وتفاوتات الأبعاد المطلوبة.
13. ما المعلومات اللازمة لاختيار ماكينة تشكيل الصناديق البلاستيكية؟
تشمل المعلومات المفيدة رسومات المنتج، والأبعاد، ونوع المادة، وسماكة اللوح، وعمق التشكيل، وحجم الإنتاج المطلوب، وتخطيط القالب، ومتطلبات التشطيب. وينبغي للمصنّعين أيضًا تحديد احتياجات الأتمتة، ومساحة المصنع المتاحة، ومعايير الجودة.
14. كيف يمكن للمصنّعين تحسين عملية إنتاج الصناديق البلاستيكية؟
قد تشمل التحسينات تحسين تسخين الألواح، وتثبيت معلمات التشكيل، وتقليل التأخير في التبريد والمناولة، وتحسين تخطيط القالب، ودمج أتمتة التشذيب أو التكديس. وتُحدّد التغييرات الأكثر فعالية بقياس زمن الدورة الفعلي، والهالك، والجودة، وفترات توقف المعدات.
15. كيف أختار بين التشكيل الحراري والقولبة بالحقن وغيرها من طرق قولبة البلاستيك؟
قارن بين الشكل الهندسي للمنتج، ومتطلبات المواد، وحجم الإنتاج السنوي، والاستثمار في القوالب، وتفاوتات الأبعاد، واحتياجات التشطيب. غالبًا ما يكون التشكيل الحراري مناسبًا للمنتجات المصنوعة من الألواح، والقولبة بالحقن للمكونات ذات التفاصيل الدقيقة المنتجة بكميات كبيرة، والقولبة بالنفخ للحاويات المجوفة الملائمة لهذه العملية، والقولبة الدورانية لبعض المنتجات المجوفة الكبيرة.
الخلاصة
تساعد حلول تشكيل الصناديق البلاستيكية المصنّعين على إنتاج منتجات التغليف والتخزين والمكونات الصناعية باستخدام تقنيات مختلفة لتصنيع البلاستيك. وبالنسبة إلى المنتجات المصنوعة من الألواح، توفر عملية التشكيل الحراري مرونة في أبعاد الصناديق، واختيار المواد، وتصميم القوالب، والأتمتة.
يتطلب اختيار الحل المناسب فهمًا واضحًا للشكل الهندسي للمنتج، وحجم الإنتاج المطلوب، وسلوك المادة، وميزانية القوالب، وعمليات التشطيب. ومن خلال مواءمة هذه المتطلبات مع ماكينات تشكيل حراري مناسبة وعملية تشكيل محكمة الضبط، يمكن للمصنّعين تحسين تجانس المنتجات، والتحكم في تكاليف الإنتاج، وبناء نظام يلائم احتياجاتهم التصنيعية على المدى الطويل.



