






يحتاج مصنعو حقائب السفر إلى عمليات تشكيل تنتج أغلفة متينة وأشكالًا متسقة وأسطحًا جذابة وأبعادًا قابلة للتكرار عبر دفعات الإنتاج. ويوفر التشكيل الحراري نهجًا عمليًا لتصنيع حقائب السفر ذات الأغلفة الصلبة، من خلال تسخين صفائح اللدائن الحرارية وتشكيلها إلى ألواح خارجية منحنية باستخدام أدوات تشكيل ملائمة وظروف تشكيل مضبوطة.
توفر مجموعة Junsai معدات التشكيل الحراري وحلول الأتمتة لتطبيقات التصنيع الصناعي. وفي تصنيع حقائب السفر، يعتمد اختيار المعدات المناسبة على أبعاد الغلاف ونوع المادة وعمق التشكيل وتشطيب السطح وحجم الإنتاج ومتطلبات التشذيب ومستوى الأتمتة المطلوب.
يمكن لآلات التشكيل بالتفريغ الحديثة أن تساعد المصنعين على إنتاج أغلفة حقائب سفر ذات زوايا مستديرة وتفاصيل غائرة وخطوط محيطية مشكلة بالقالب وتصاميم خاصة بكل منتج. وعندما تتوافق عملية التشكيل مع المادة والقالب، يمكن للمصنعين إنشاء سير عمل إنتاجي قابل للتكرار يدعم جودة المنتج وكفاءة التصنيع.
ما هي حقائب السفر حلول التشكيل الحراري؟
حلول التشكيل الحراري لحقائب السفر هي أنظمة وعمليات تصنيع تُستخدم لتسخين صفائح اللدائن الحرارية وتشكيلها إلى ألواح للأغلفة الصلبة لحقائب السفر أو مكونات أخرى مشكلة لحقائب السفر. قد تشمل هذه الحلول تسخين الصفائح والتشكيل بالتفريغ أو التشكيل بمساعدة الضغط وتجهيزات القوالب والتبريد وإخراج القطع من القوالب والتشذيب والفحص ومناولة المواد.
يمكن استخدام الأغلفة النهائية في حقائب السفر وحقائب المقصورة والأمتعة المسجلة وصناديق السفر وبعض حقائب الحمل الواقية. وتعتمد العملية المناسبة على الشكل الهندسي المطلوب للغلاف وأداء المادة ومظهر السطح وأهداف الإنتاج.
يُعد التشكيل الحراري مناسبًا على نحو خاص لتصاميم حقائب السفر التي تستخدم ألواحًا كبيرة ومنحنية ذات أسطح متصلة نسبيًا. ويمكن للمصنعين تعديل هندسة القالب ومواصفات الصفائح لإنتاج أحجام وخطوط محيطية وملامس وتفاصيل تصميمية مختلفة.
يتجاوز الحل المتكامل للتشكيل الحراري لحقائب السفر مجرد آلة تشكيل. فهو يشمل أدوات التشكيل ومعلمات العملية ومواصفات المواد وفحوص الجودة والعمليات اللاحقة اللازمة لتحويل الصفائح البلاستيكية إلى مكونات أغلفة نهائية.
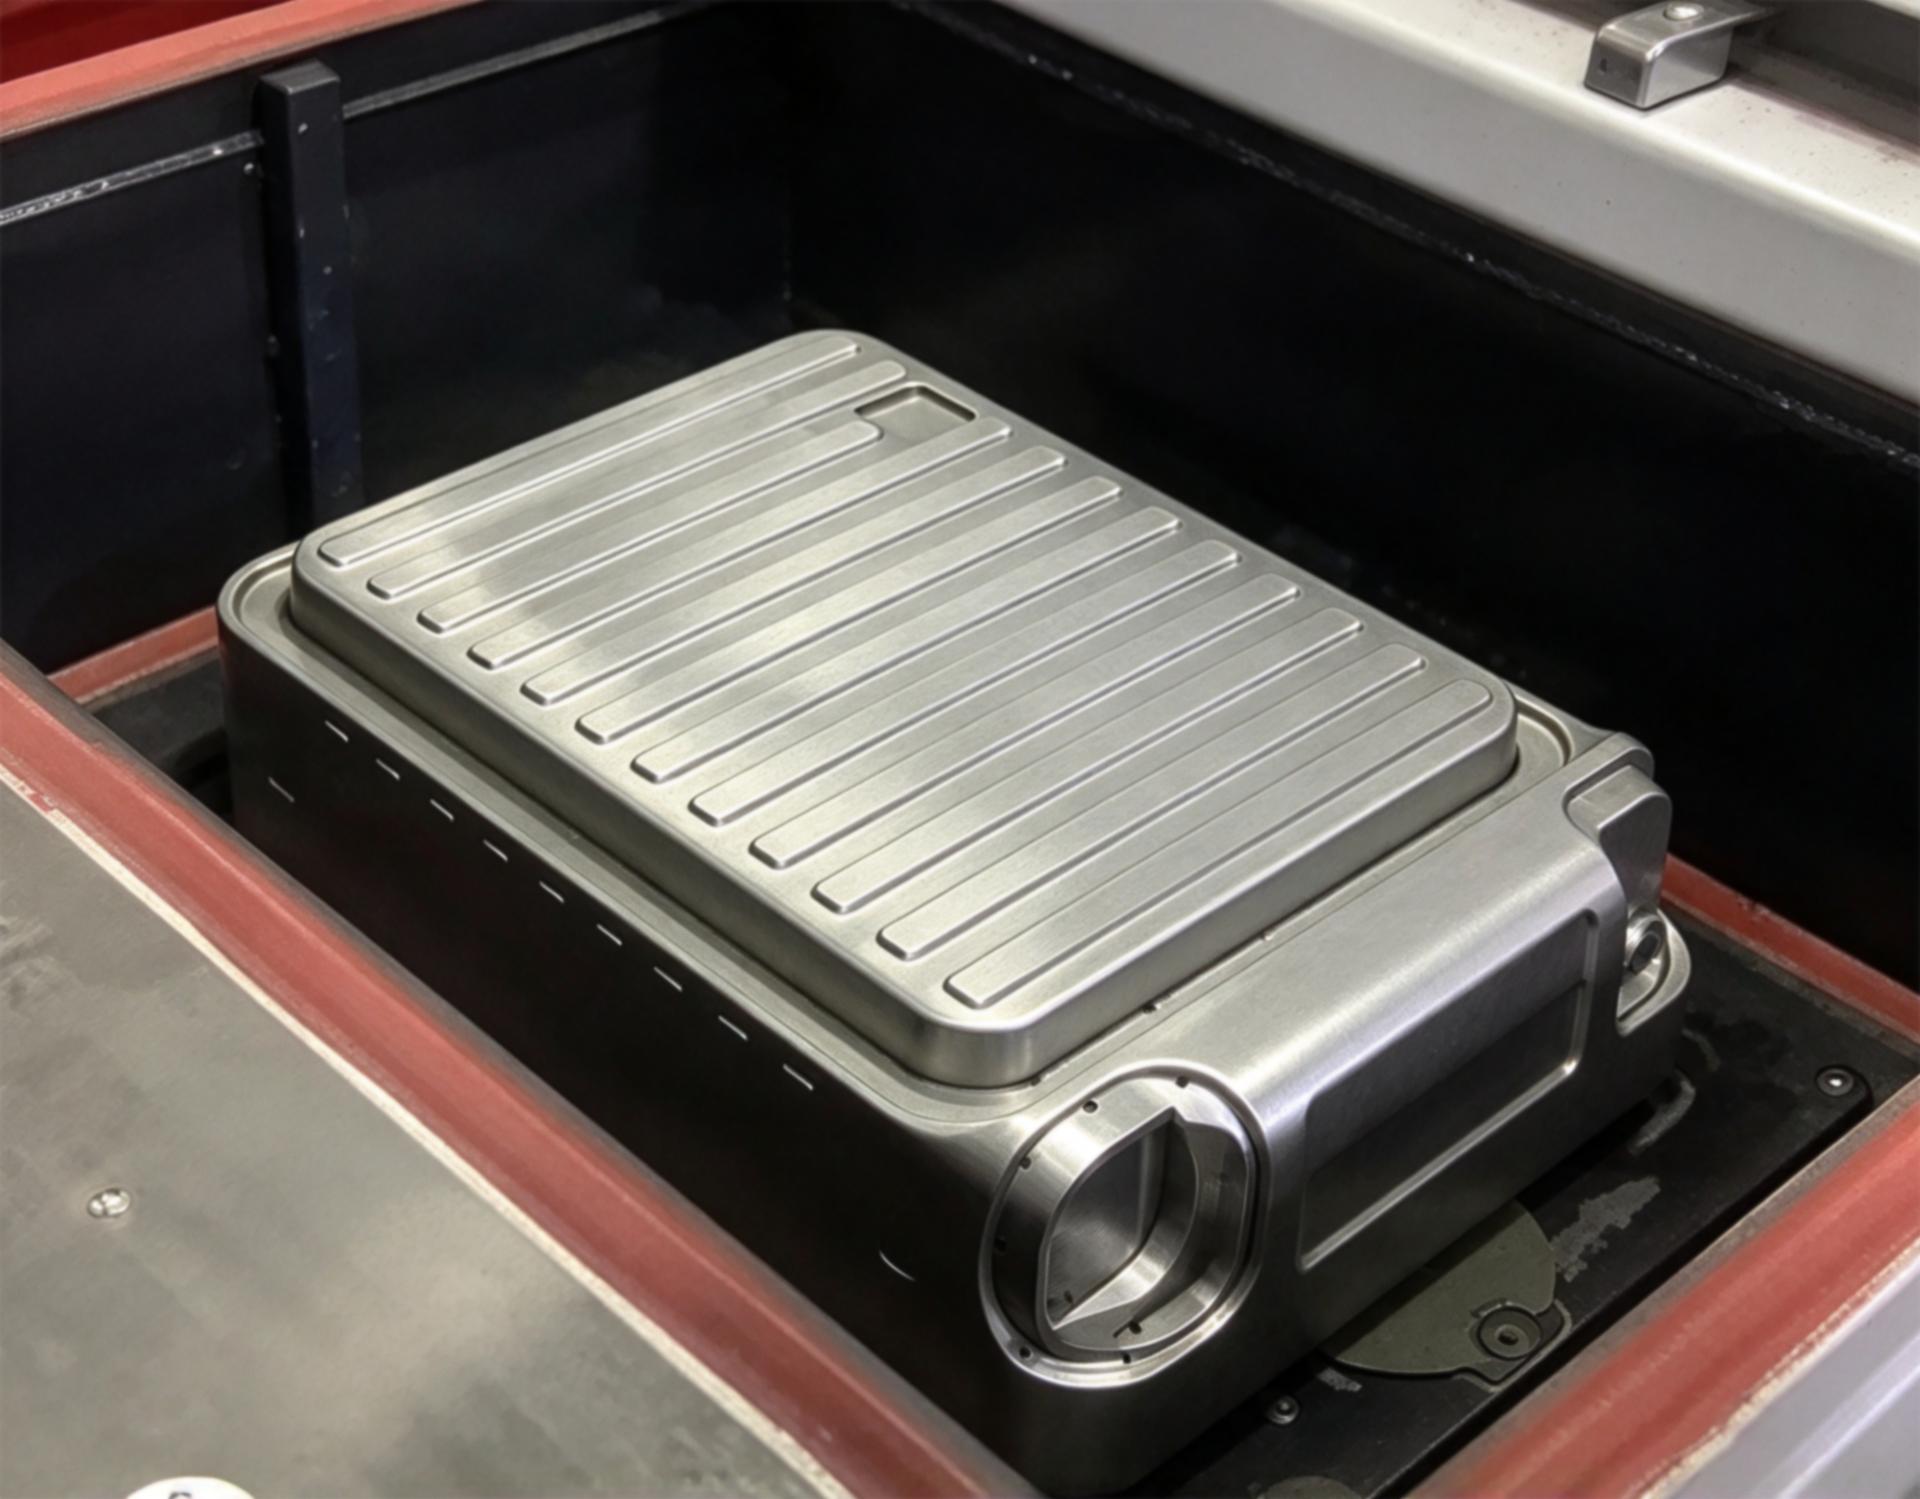
كيف يعمل التشكيل الحراري في تصنيع حقائب السفر؟
يحول التشكيل الحراري صفيحة مسطحة من اللدائن الحرارية إلى مكون ثلاثي الأبعاد، من خلال تسخينها حتى تصبح قابلة للتشكيل ثم تشكيلها على قالب. ويُعد التشكيل بالتفريغ إحدى الطرق الشائعة المستخدمة لإنتاج أغلفة حقائب السفر.
1. تحضير صفيحة اللدائن الحرارية
تبدأ العملية بصفيحة بلاستيكية مناسبة، تُختار وفقًا للاستخدام المقصود لحقيبة السفر. وتؤثر مادة الصفيحة وسماكتها وتشطيب سطحها وأبعادها واتساق خصائصها جميعًا في سلوك التشكيل وأداء الغلاف النهائي.
قبل الإنتاج، ينبغي للمصنعين التأكد من توافق مواصفات الصفيحة مع هندسة القالب المقصودة وآلة التشكيل. كما تساعد حماية السطح والتخزين السليم على الحد من الخدوش والتلوث وأضرار المناولة.
2. تسخين الصفيحة بصورة مضبوطة
تُثبت الصفيحة في إطار تثبيت وتُسخن حتى تصل إلى درجة حرارة التشكيل المناسبة للمادة المختارة.
يساعد التسخين المتجانس الصفيحة على التمدد بصورة أكثر اتساقًا على القالب. وإذا تفاوتت درجة الحرارة بشكل مفرط، فقد تصبح بعض المناطق رقيقة أكثر من اللازم، بينما قد لا تتطابق مناطق أخرى تمامًا مع شكل القالب.
بالنسبة إلى أغلفة حقائب السفر ذات الزوايا العميقة أو الانحناءات البارزة أو التفاصيل الغائرة، ينبغي تحديد ظروف التسخين من خلال تجارب مخصصة للمادة. وقد تتطلب المواد وسماكات الصفائح المختلفة منحنيات تسخين مختلفة.
3. التشكيل بالتفريغ أو التشكيل بمساعدة الضغط
بمجرد وصول الصفيحة إلى حالة التشكيل المطلوبة، تُوضع فوق القالب أو داخله.
أثناء التشكيل بالتفريغ، يُسحب الهواء من الحيز بين الصفيحة والقالب، مما يتيح لفرق الضغط جذب البلاستيك الملين إلى سطح القالب. وينشئ ذلك الخطوط المحيطية ثلاثية الأبعاد للغلاف.
يستخدم التشكيل بمساعدة الضغط ضغط هواء إضافيًا لدفع الصفيحة نحو القالب. وبحسب المعدات وأدوات التشكيل، قد يحسن هذا النهج وضوح بعض التفاصيل أو السمات السطحية.
يعتمد الاختيار بين التشكيل بالتفريغ والتشكيل بمساعدة الضغط على هندسة الغلاف ومتطلبات السطح وسلوك المادة وتكلفة الإنتاج المتوقعة.
4. التبريد وتثبيت الشكل
بعد أن يتطابق البلاستيك مع شكل القالب، يُبرد الغلاف حتى يتمكن من الحفاظ على شكله المقصود أثناء الإخراج والمناولة.
تؤثر ظروف التبريد في ثبات الأبعاد والالتواء وزمن الدورة وقابلية تكرار خصائص المكون النهائي. وقد تتطلب الأغلفة الكبيرة تحكمًا دقيقًا في التبريد والإخراج من القالب لتجنب التشوه.
5. الإخراج من القالب والتشذيب
يُخرج الغلاف المشكل من القالب ويُشذب وفقًا للمحيط المطلوب. وقد يُستخدم التشذيب لتكوين الحواف اللازمة لربط نصفي الغلاف وتهيئة المواضع اللازمة للمفصلات والمقابض والأقفال والعجلات والإطارات ومكونات حقيبة السفر الأخرى.
بحسب تجهيزات الإنتاج، قد يُجرى التشذيب يدويًا أو باستخدام تجهيزات تثبيت مخصصة أو بواسطة معدات قطع آلية. ويساعد اتساق التشذيب على الحفاظ على دقة التوافق بين الغلاف ومجموعة حقيبة السفر.
6. الفحص والتجميع
تُفحص الأغلفة النهائية للتحقق من الأبعاد وتوزيع سماكة الجدران وجودة السطح والكشف عن الشقوق والتجاعيد والتشوهات.
يمكن بعد ذلك نقل المكونات المقبولة إلى العمليات اللاحقة، مثل تشطيب الحواف والثقب وتركيب عناصر التقوية وتركيب الملحقات والتجميع النهائي لحقائب السفر.
تربط العملية القابلة للتكرار جميع المراحل، من تحضير الصفائح إلى الفحص، بحيث تُكتشف عيوب التشكيل قبل استثمار مزيد من العمل والمواد في المنتج.
ما المواد المستخدمة في أغلفة حقائب السفر المشكلة حراريًا؟
يؤثر اختيار المادة في وزن الغلاف وأدائه عند التعرض للصدمات وصلابته ومظهر سطحه ومقاومته للمواد الكيميائية وسلوكه أثناء التشكيل. وتعتمد المادة الأنسب على فئة حقيبة السفر وتصميمها والاستخدام المتوقع ونطاق السعر ومواصفات الأداء.
| المادة | الخصائص المعتادة | اعتبارات تصنيع حقائب السفر |
|---|---|---|
| ABS | مقاومة جيدة للصدمات وصلابة جيدة وخيارات متنوعة لتشطيب السطح | يُنظر إليه عادةً كخيار لحقائب السفر ذات الأغلفة الصلبة؛ ويؤثر اختيار درجة المادة وسماكة الغلاف في الأداء |
| البولي كربونات (PC) | مقاومة عالية للصدمات ومتانة جيدة في الدرجات المناسبة | يُختار غالبًا لحقائب السفر الفاخرة؛ وتتطلب تكلفة المادة وظروف التشكيل تقييمًا |
| البولي بروبيلين (PP) | كثافة منخفضة ومقاومة جيدة للمواد الكيميائية | يمكن أن يدعم التصاميم خفيفة الوزن، لكن يجب تقييم الصلابة والانكماش وثبات الأبعاد |
| صفائح قائمة على PET | تتوفر بدرجات ذات خصائص مختلفة من حيث الشفافية والمتانة والمعالجة | تعتمد الملاءمة على الدرجة المحددة ومتطلبات مقاومة الصدمات والسلوك الحراري وتصميم الغلاف |
| صفائح متعددة الطبقات أو مصنعة بالبثق المشترك | يمكن أن تجمع بين خصائص مواد مختلفة أو سمات سطحية مختلفة | يجب التحقق من توافق الطبقات وسلوك التشكيل وتوزيع السماكة ومتطلبات التشطيب |
يُعد ABS والبولي كربونات من خيارات المواد الشائعة في تصنيع حقائب السفر ذات الأغلفة الصلبة، لكن ملاءمتهما تعتمد على مواصفات المنتج وعملية التصنيع. وقد يكون البولي بروبيلين مناسبًا أيضًا لبعض التصاميم خفيفة الوزن.
ينبغي أن يراعي اختيار المادة عوامل تتجاوز سعر الصفيحة الخام. وينبغي للمصنعين تقييم وزن الغلاف النهائي وأدائه عند التعرض للصدمات وثبات أبعاده وجودة سطحه ونسبة الهدر ودورة التشكيل والتوافق مع أساليب التجميع.
عند وجود أهداف محددة لمقاومة الصدمات أو المتانة، ينبغي اختبار عينات ممثلة من الأغلفة النهائية بدلًا من الاعتماد فقط على الأوصاف العامة للمواد. ويعتمد الأداء الفعلي لغلاف حقيبة السفر على درجة المادة والسماكة والهندسة وظروف التشكيل وبنية المنتج.
كيفية اختيار آلات التشكيل بالتفريغ لأغلفة حقائب السفر
يبدأ اختيار آلات التشكيل بالتفريغ لإنتاج حقائب السفر بتصميم الغلاف والإنتاجية المطلوبة. فقد تكون الآلة التي تستوعب أبعاد الصفيحة غير مناسبة إذا لم تتمكن من توفير عمق التشكيل أو تجانس التسخين أو الخلوص اللازم للقالب أو اتساق الإنتاج المطلوب.
مساحة التشكيل وأبعاد الغلاف
يجب أن تستوعب مساحة التشكيل الصفيحة البلاستيكية وهندسة الغلاف، بما في ذلك المادة اللازمة للتثبيت والتشكيل. وينبغي للمصنعين تقييم الأبعاد الخارجية للغلاف والمساحة اللازمة لأدوات التشكيل والمناولة والتشذيب.
بالنسبة إلى حقائب السفر الكبيرة أو صناديق السفر المتخصصة، يجب أن توفر الآلة خلوصًا كافيًا للقالب والمكون المشكل. وينبغي التحقق من مساحة التشكيل القصوى بالرجوع إلى رسومات الإنتاج الفعلية بدلًا من تقديرها استنادًا إلى أبعاد الغلاف النهائي وحدها.
نظام التسخين والتحكم في درجة الحرارة
ينبغي أن يتوافق نظام التسخين مع نوع المادة وسماكة الصفيحة ودورة التشكيل المطلوبة. ويمكن لمناطق التسخين القابلة للضبط أن تساعد المشغلين على التحكم في توزيع الحرارة عبر المناطق ذات متطلبات التشكيل المختلفة.
عند مقارنة المعدات، ينبغي مراجعة ترتيب عناصر التسخين ومراقبة درجة الحرارة وخيارات الضبط وقابلية تكرار الأداء. وينبغي تحديد منحنى تسخين مناسب من خلال تجارب باستخدام المادة وأدوات التشكيل المقصودة.
عمق التشكيل وتوافق القالب
غالبًا ما تتضمن أغلفة حقائب السفر زوايا مستديرة وجدرانًا جانبية منحنية وأضلاعًا وألواحًا غائرة وتفاصيل تصميمية أخرى. وتؤثر هذه الأشكال في كيفية تمدد الصفيحة أثناء التشكيل.
ينبغي تقييم عمق التشكيل المتاح في الآلة وترتيب تركيب القالب ونظام التثبيت ووصلات التفريغ والخلوص اللازم للإخراج من القالب معًا. ويمكن لتجارب القالب أن تكشف ما إذا كان التكوين المقترح قادرًا على إنتاج هندسة الغلاف دون ترقق غير مقبول أو عيوب سطحية.
أداء التفريغ
يعتمد أداء التفريغ على المضخة وممرات التفريغ وتنفيس القالب وموانع التسرب وتوقيت ملامسة القالب. ولا تضمن مضخة تفريغ عالية السعة وحدها اتساق التشكيل.
بالنسبة إلى الأغلفة ذات التجاويف العميقة أو الملامس الدقيقة، يساعد التوزيع المناسب لفتحات التنفيس وضبط درجة حرارة المادة الصفيحة على التطابق مع سطح القالب.
دورة الإنتاج والإنتاجية
تشمل دورة الإنتاج الكاملة تحميل الصفائح، والتسخين، والتشكيل، والتبريد، وإخراج القطع من القالب، وتشذيب الحواف. وإذا لم تُنسَّق العمليات اللاحقة مع عملية التشكيل، فقد لا يحقق خط الإنتاج ككل حجم الإنتاج المخطط له.
ينبغي للمصنّعين تقدير الطاقة الإنتاجية بالاستناد إلى أزمنة دورات واقعية، وساعات التشغيل المخططة، وعمليات تغيير التجهيزات، ومتطلبات الصيانة، ومعدلات الهدر المتوقعة. وينبغي استخدام افتراضات الإنتاج نفسها عند مقارنة المعدات.
الأتمتة ومناولة المواد
بحسب متطلبات المصنع، قد تتضمن خطوط التشكيل الحراري لهياكل حقائب السفر التحميل الآلي للصفائح، أو التشكيل، أو المساعدة على إخراج القطع من القالب، أو تشذيب الحواف، أو النقل، أو الفحص.
يمكن للأتمتة تقليل أعمال المناولة المتكررة والمساعدة في الحفاظ على ظروف إنتاج متسقة. ومع ذلك، يعتمد التكوين المناسب على حجم الإنتاج السنوي، وتنوع الهياكل، وتوافر العمالة، ومساحة المصنع، وقدرات الصيانة، وتكلفة التكامل.
تصميم القوالب لضمان اتساق تشكيل هياكل حقائب السفر
يحدد تصميم القالب كيفية تمدد البلاستيك المسخّن وتطابقه مع الشكل الهندسي المطلوب للهيكل. كما يؤثر في سُمك الجدار، ووضوح تفاصيل السطح، ودقة الأبعاد، وإخراج القطع من القالب.
أنصاف أقطار الزوايا ومناطق السحب العميق
قد تتسبب الزوايا الحادة والتجاويف العميقة في تركز التمدد، مما يؤدي إلى تكوّن مناطق رقيقة أو عدم اكتمال التشكيل. وتساعد أنصاف أقطار الزوايا المناسبة والانتقالات الانسيابية على توزيع المادة بصورة أكثر تجانسًا.
ينبغي للمصممين تحديد المناطق ذات التمدد العالي قبل اعتماد التصميم النهائي للقوالب. ويمكن بعد ذلك فحص القطع التجريبية لتحديد ما إذا كانت هناك حاجة إلى تعديل الشكل الهندسي، أو سُمك الصفيحة، أو منحنى التسخين.
ملمس السطح ومظهره
قد تكون أسطح هياكل حقائب السفر ملساء، أو ذات ملمس، أو مزخرفة بنقوش، أو تحمل علامات تجارية. وتعتمد هذه التشطيبات على سطح القالب، وخصائص الصفيحة، وظروف التشكيل، ومستوى التفاصيل التي يمكن للعملية استنساخها.
ينبغي اختيار تشطيب القالب وفقًا للمظهر المطلوب للمنتج ومتطلبات الإنتاج. كما ينبغي فحص القوالب للكشف عن التآكل والتلوث اللذين قد يؤثران في اتساق الهياكل.
توزيع سُمك الجدار
لا يساوي سُمك الصفيحة الأصلي بالضرورة سُمك الهيكل النهائي عند كل نقطة. فأثناء التشكيل، تتمدد المادة بمقادير مختلفة عبر مناطق القالب.
قد تتعرض الزوايا العميقة والحواف والتفاصيل الغائرة لترقق أكبر من المناطق الأكثر تسطحًا. ويمكن للمصنّعين تقييم سُمك الجدار في مواضع ممثلة وتعديل العملية أو التصميم عند الضرورة.
دقة الأبعاد والانكماش
تنكمش صفائح اللدائن الحرارية أثناء تبريدها. وتختلف درجة الانكماش باختلاف درجة المادة، ودرجة حرارة الصفيحة، وظروف القالب، والتبريد، والشكل الهندسي للقطعة.
ينبغي أن يراعي تصميم القوالب الانكماش المتوقع، بينما ينبغي أن تؤكد تجارب الإنتاج ملاءمة الهيكل المشكّل للإطار والملحقات المقصودة. وتساعد ظروف التسخين والتبريد القابلة للتكرار على تقليل التفاوت بين دفعات الإنتاج.
سماحات إخراج القطع من القالب وتشذيب الحواف
ينبغي أن يسمح الشكل الهندسي للهيكل بإخراج القطعة من القالب دون تشوه غير ضروري. وتؤثر زوايا السحب، وتفاصيل السطح، وإمكانية الوصول إلى القالب، والتسلسل المخطط لإخراج القطعة، جميعها في عملية الإخراج.
يجب أيضًا مراعاة سماحات تشذيب الحواف أثناء تصميم المنتج. وينبغي أن يتيح المحيط النهائي تجميعًا موثوقًا مع النصف الآخر للهيكل والمفصلات والأقفال والمقابض ومكونات التقوية.
عيوب التشكيل الحراري الشائعة في إنتاج هياكل حقائب السفر
يساعد فهم الأسباب المحتملة لعيوب التشكيل المصنّعين على تحسين العملية وتقليل هدر المواد.
| العيب | الأسباب المحتملة | الفحوص الموصى بها |
|---|---|---|
| الترقق المفرط للجدار | السحب العميق، أو التسخين غير المتجانس، أو الشكل الهندسي غير الملائم، أو التمدد المفرط | قياس السُمك في المناطق ذات التمدد العالي ومراجعة التسخين وتصميم القالب |
| التجاعيد أو الطيات | درجة حرارة غير صحيحة للصفيحة، أو تحرك الصفيحة، أو تسلسل تشكيل غير ملائم | التحقق من تثبيت الصفيحة، وتوزيع درجات الحرارة، والتلامس مع القالب |
| عدم اكتمال تفاصيل السطح | تفريغ غير كافٍ، أو انسداد فتحات تنفيس الهواء، أو ظروف تشكيل غير ملائمة | فحص قنوات التفريغ، وتنفيـس الهواء، وموانع التسرب، ودرجة حرارة المادة |
| الالتواء بعد إخراج القطعة من القالب | تبريد غير كافٍ، أو انكماش غير متجانس، أو مناولة دون دعم | مراجعة زمن التبريد، وتسلسل إخراج القطعة من القالب، وسلوك المادة |
| خدوش السطح | سوء مناولة الصفائح، أو تلوث القالب، أو التلامس مع قطع أخرى | فحص تخزين المواد، ونظافة القوالب، وإجراءات الحماية أثناء المناولة |
| تفاوت الأبعاد | عدم اتساق المادة، أو التسخين، أو التبريد، أو تشذيب الحواف | التحقق من مواصفات الصفائح، وإعدادات الآلة، وطرق القياس |
| الشقوق أو التمزقات | التمدد المفرط، أو تلف المادة، أو ظروف تشكيل غير ملائمة | فحص جودة الصفائح، والشكل الهندسي للزوايا، ونطاق درجات حرارة التشكيل |
تمثل هذه الفحوص نقاط بداية وليست تشخيصات قاطعة. فقد يكون للعيب أكثر من سبب واحد. وتساعد التجارب المنضبطة، وإعدادات العملية المسجلة، وطرق الفحص القابلة للتكرار على تحديد الإجراء التصحيحي المناسب.
تحسين الكفاءة في تصنيع حقائب السفر
يمكن للمصنّعين تحسين كفاءة الإنتاج من خلال تنسيق تحضير المواد والتشكيل وتشذيب الحواف والتجميع، بدلًا من التركيز فقط على زمن الدورة الاسمي لآلة التشكيل.
تحسين الاستفادة من المواد
تؤثر أبعاد الصفائح، وتوزيع الهياكل عليها، وسماحات تشذيب الحواف، وترتيبات التعشيق في كفاءة استخدام المواد الخام. ويمكن أن تساعد مراجعة تصميم القطعة وخطة القطع على تقليل قصاصات القطع والهدر.
يتمثل الهدف في تحقيق التوازن بين الاستفادة من المواد ومتطلبات التشكيل ومتانة الهيكل النهائي ومظهره.
تحديد معلمات تسخين قابلة للتكرار
تساعد منحنيات التسخين الخاصة بكل مادة على تقليل التفاوت بين دورات الإنتاج. وتُسهّل الإعدادات الموثقة إعادة تطبيق عملية معتمدة عند تبديل ورديات المشغّلين أو استئناف الإنتاج بعد الصيانة.
عند اختلاف الأشكال الهندسية للهياكل، قد يلزم تعديل منحنى التسخين لكل قالب أو عائلة منتجات.
تنسيق التشكيل وتشذيب الحواف
قد تنتج آلة التشكيل الهياكل بسرعة تتجاوز قدرة محطة تشذيب الحواف على معالجتها، مما يسبب اختناقًا في الإنتاج. وينبغي للمصنّعين تقييم طاقات التشكيل والتبريد وإخراج القطع من القالب وتشذيب الحواف والمناولة اللاحقة باعتبارها نظام إنتاج مترابطًا.
قد يؤدي النقل الآلي أو تجهيزات التثبيت المخصصة لتشذيب الحواف إلى تحسين تدفق المواد عندما تعالج اختناقًا ثبت وجوده.
تقليل زمن تغيير التجهيزات
يمكن للمصنّعين الذين ينتجون حقائب سفر بأحجام أو تصاميم متعددة الاستفادة من التخزين المنظم للقوالب، ووصلات القوالب الموحدة، والإعدادات الموثقة، وإجراءات تغيير التجهيزات المخططة.
ينبغي إدراج زمن تغيير التجهيزات في تخطيط الإنتاج، ولا سيما عندما تتطلب المنتجات المختلفة قوالب أو أبعاد صفائح أو ظروف تشكيل مختلفة.
صيانة المعدات والقوالب
يمكن أن تساعد الفحوص المنتظمة لعناصر التسخين وأنظمة التفريغ وموانع التسرب وأسطح القوالب ومكونات التثبيت ومعدات التبريد على اكتشاف التآكل قبل أن يؤثر في الإنتاج.
ينبغي أن تعكس الفترات الفاصلة بين أعمال الصيانة مدى استخدام المعدات، وظروف التشغيل، والتآكل الملحوظ في المكونات. ويمكن أن تساعد سجلات التوقف والعيوب على تحديد أولويات أنشطة الصيانة.
تتبع الجودة والهدر
يساعد تسجيل العيوب بحسب نوعها ودفعة الإنتاج والمادة والقالب وإعدادات الآلة على تحديد المشكلات المتكررة. ويمكن أن تدعم هذه المعلومات تحسين منحنى التشكيل والقوالب ومواصفات المواد وإجراءات المشغّلين.
يراعي التقييم المفيد للإنتاج حجم إنتاج القطع النهائية، ومعدل الهدر، وزمن الدورة، وزمن تغيير التجهيزات، ومدة التوقف للصيانة معًا.
التشكيل بالتفريغ مقابل القولبة بالحقن لهياكل حقائب السفر
يستخدم التشكيل بالتفريغ والقولبة بالحقن طريقتين مختلفتين للتصنيع. وتعتمد العملية المناسبة على حجم الهيكل، وشكله الهندسي، والمادة، وحجم الإنتاج، والاستثمار في القوالب، وخصائص السطح المطلوبة.
| العامل | التشكيل بالتفريغ | القولبة بالحقن |
|---|---|---|
| العملية الأساسية | تسخين صفيحة من اللدائن الحرارية وسحبها لتلتصق بسطح القالب | حقن البلاستيك المنصهر داخل قالب مغلق |
| الشكل الهندسي للقطعة | مناسب للعديد من الهياكل الكبيرة المصنّعة من الصفائح والألواح المنحنية | مناسب للعديد من الأشكال الهندسية للقطع المقولبة، بما في ذلك التفاصيل الدقيقة، ضمن حدود قدرات القوالب والآلة |
| توزيع المادة | تتمدد الصفيحة أثناء التشكيل، لذا قد تتفاوت سماكة الجدران | تتحدد سماكة الجدران إلى حد كبير وفقًا لتجويف القالب وعملية الحقن |
| اعتبارات القوالب | يُصمَّم القالب ونظام التفريغ لتشكيل الصفائح | يتطلب قالب حقن وآلة مناسبة للقولبة بالحقن |
| التشطيب | عادةً ما يلزم تشذيب الحواف بعد التشكيل | قد تظل القطعة بحاجة إلى إزالة بوابة الحقن أو إجراء عمليات تشطيب أخرى، بحسب التصميم |
| اختيار العملية | يعتمد على حجم الهيكل وشكله الهندسي والمادة ومعدل الإنتاج وتكلفة القوالب | يعتمد على الشكل الهندسي والمادة والجدوى الاقتصادية للإنتاج ومتطلبات المعدات |
قد يكون التشكيل بالتفريغ خيارًا مناسبًا للهياكل الكبيرة لحقائب السفر المصنوعة من صفائح اللدائن الحرارية. وقد تناسب القولبة بالحقن تصاميم منتجات أخرى أو متطلبات تصنيع مختلفة. وينبغي أن تشمل مقارنة التكاليف القوالب واستهلاك المواد وزمن الدورة والتشطيب والهالك وحجم الإنتاج المتوقع.
تطبيقات حلول التشكيل الحراري لحقائب السفر
يمكن استخدام التشكيل الحراري في تصنيع مكونات متنوعة لحقائب السفر ذات الهيكل الصلب وحافظات السفر.
حقائب السفر المحمولة داخل المقصورة
غالبًا ما تتطلب حقائب السفر المحمولة داخل المقصورة أبعادًا مدمجة للهيكل، وتناسقًا في الخطوط الخارجية، ومواضع تركيب دقيقة للسحّابات والإطارات والمقابض والمكونات الداخلية. وينبغي أن تساعد ظروف التشكيل على تحقيق التوازن المستهدف بين الوزن والصلابة وأداء مقاومة الصدمات.
حقائب السفر المشحونة
تفرض هياكل حقائب السفر الأكبر حجمًا متطلبات أعلى على مساحة التشكيل وتوزيع المادة وأبعاد القالب والمناولة. وينبغي أن يراعي اختيار الآلة أكبر حجم للهيكل ومعدل الإنتاج المطلوب.
حقائب السفر الفاخرة ذات الهيكل الصلب
قد تتطلب المنتجات الفاخرة أنسجة سطحية محددة، وتفاصيل تحمل العلامة التجارية، وتجانسًا في اللون، وأبعادًا مضبوطة بعناية. وينبغي تقييم اختيار المادة وتشطيب سطح القالب إلى جانب دقة التشكيل وعمليات التشطيب اللاحقة.
حقائب سفر للأعمال وحافظات سفر واقية
تستخدم بعض حقائب المعدات وحقائب الحمل الواقية ألواحًا مشكّلة حراريًا لتلبية أبعاد محددة أو توفير أسطح داخلية أو خارجية ذات أشكال محددة. وينبغي أن تتوافق المادة وتصميم الهيكل مع الحمل المتوقع وظروف الصدمات واستخدام المنتج.
تصاميم حقائب السفر المخصصة
قد تتضمن تصاميم الهياكل المخصصة انحناءات مميزة وألواحًا غائرة وأضلاع تقوية ونقوشًا سطحية. ويمكن أن يساعد التعاون المبكر بين مصممي المنتجات ومهندسي القوالب وموردي المعدات على تحديد قيود التشكيل قبل اعتماد التصميم النهائي للقوالب.
كيفية تقييم خط إنتاج للتشكيل الحراري لحقائب السفر
قبل الاستثمار في آلات التشكيل بالتفريغ أو خط متكامل للتشكيل الحراري لحقائب السفر، ينبغي للمصنّعين تحديد متطلبات إنتاج قابلة للقياس.
ينبغي أن يشمل التقييم ما يلي:
- مواصفات المنتج: رسومات الهيكل وأبعاده وعمق التشكيل وتشطيب السطح ومتطلبات الوصل.
- تفاصيل المادة: نوع البلاستيك ودرجته وسماكة الصفيحة ولونها ومعالجة سطحها وتوصيات المورّد بشأن المعالجة.
- أهداف الإنتاج: حجم الإنتاج اليومي أو السنوي المطلوب وساعات العمل وتشكيلة المنتجات وعمليات التبديل المتوقعة بين المنتجات.
- متطلبات القوالب: أبعاد القالب وتصميم التجويف ومنافذ سحب الهواء وترتيبات التثبيت وهوامش تشذيب الحواف.
- معايير الجودة: تفاوتات الأبعاد المسموح بها والحد الأدنى لسماكة الجدران ومظهر السطح ومتطلبات مقاومة الصدمات ونسبة الهالك المقبولة.
- نطاق الأتمتة: تحميل الصفائح وإخراج القطع من القالب وتشذيب الحواف والنقل والفحص وواجهات الربط مع عمليات التجميع اللاحقة.
- تكاليف التشغيل: استهلاك المواد والطاقة والعمالة والصيانة والقوالب وتوقف الإنتاج.
حيثما أمكن، ينبغي للمصنّعين طلب تقييم للعملية باستخدام مواد ممثلة للمواد المزمع استخدامها وتصاميم الهياكل الفعلية. ويمكن قياس سماكة الجدران والأبعاد وجودة السطح في القطع التجريبية، والتحقق من ملاءمتها للملحقات المزمع تركيبها.
الأسئلة الشائعة حول حلول التشكيل الحراري لحقائب السفر
1. ما حلول التشكيل الحراري لحقائب السفر؟
حلول التشكيل الحراري لحقائب السفر هي الآلات والقوالب وعمليات التصنيع المستخدمة لتشكيل صفائح اللدائن الحرارية المسخنة وتحويلها إلى ألواح لهياكل حقائب السفر الصلبة ومكونات ذات صلة. وتشمل العملية النموذجية تسخين الصفائح والتشكيل بالتفريغ أو التشكيل بمساعدة الضغط والتبريد وإخراج القطع من القالب وتشذيب الحواف والفحص.
2. ما آلات التشكيل بالتفريغ المناسبة لهياكل حقائب السفر؟
يجب أن تستوعب آلات التشكيل بالتفريغ المناسبة أبعاد الهيكل وسماكة الصفيحة وعمق التشكيل وتكوين القالب وحجم الإنتاج المطلوب. وينبغي أيضًا تقييم تجانس التسخين وأداء التفريغ والتبريد وترتيبات تشذيب الحواف والأتمتة باستخدام المادة والقوالب المزمع استخدامها.
3. ما المواد الشائعة الاستخدام في حقائب السفر ذات الهيكل الصلب؟
يُعد ABS والبولي كربونات من الخيارات الشائعة لحقائب السفر ذات الهيكل الصلب. ويمكن أيضًا النظر في استخدام البولي بروبيلين وصفائح مختارة قائمة على PET أو متعددة الطبقات لتصاميم محددة. ويعتمد الاختيار النهائي على أداء مقاومة الصدمات والوزن والصلابة وتشطيب السطح والتكلفة ومتطلبات التشكيل.
4. هل التشكيل بالتفريغ مناسب لهياكل حقائب السفر الكبيرة؟
قد يكون التشكيل بالتفريغ مناسبًا لهياكل حقائب السفر الكبيرة، لأنه يشكّل الصفائح البلاستيكية المسخنة على قالب. ويجب أن توفر الآلة مساحة تشكيل وقدرة تسخين وعمق تشكيل وأداء تفريغ وقدرة تبريد كافية لتصميم الهيكل الفعلي.
5. ما الفرق بين التشكيل بالتفريغ والتشكيل بالضغط؟
يستخدم التشكيل بالتفريغ فرق الضغط الناتج عن سحب الهواء بين الصفيحة والقالب. أما التشكيل بالضغط فيضيف ضغط هواء موجبًا لضغط الصفيحة على القالب. وقد يُظهر التشكيل بالضغط بعض التفاصيل بوضوح أكبر، لكن الطريقة الأنسب تعتمد على الشكل الهندسي والمادة والقوالب ومتطلبات السطح.
6. كيف يمكن للمصنّعين تقليل تفاوت سماكة الجدران في هياكل حقائب السفر؟
يمكن للمصنّعين مراجعة توزيع التسخين ودرجة حرارة الصفيحة والشكل الهندسي للقالب وأنصاف أقطار الزوايا وعمق السحب وأداء التفريغ. ويساعد قياس السماكة عند نقاط ممثلة في الهياكل التجريبية على تحديد المناطق التي تتعرض لتمدد مفرط وتوجيه تعديلات العملية أو التصميم.
7. هل يمكن إنتاج هياكل حقائب سفر ذات أسطح منقوشة بالتشكيل الحراري؟
نعم. يمكن إنتاج أسطح منقوشة عندما تسمح المادة وسطح القالب وظروف التشكيل باستنساخ النقش المطلوب. ويعتمد مستوى التفاصيل الممكن تحقيقه على تصميم النقش وخصائص الصفيحة وبنية القالب والتحكم في العملية.
8. هل يتطلب التشكيل الحراري لحقائب السفر تشذيب الحواف بعد التشكيل؟
تتطلب معظم هياكل حقائب السفر المشكّلة من الصفائح تشذيب الحواف لتحديد محيطها النهائي وإنشاء الحواف اللازمة للتجميع. ويمكن إجراء تشذيب الحواف يدويًا أو باستخدام تجهيزات تثبيت أو معدات مؤتمتة، بحسب حجم الإنتاج ومتطلبات الدقة.
9. كيف يمكن لمصنّعي حقائب السفر تحسين كفاءة الإنتاج؟
يمكن للمصنّعين تحسين الكفاءة من خلال تحسين استغلال الصفائح، ووضع أنماط تسخين قابلة للتكرار، وتنسيق التشكيل وتشذيب الحواف، وتقليل زمن تبديل القوالب، وصيانة المعدات، وتتبع الهالك وفترات التوقف. وتعتمد التحسينات الأنسب على العملية الحالية في المصنع وقيود الإنتاج.
10. هل التشكيل بالتفريغ أكثر جدوى اقتصادية من القولبة بالحقن لهياكل حقائب السفر؟
يعتمد ذلك على تصميم الهيكل والمادة وحجم الإنتاج وتكلفة القوالب وزمن الدورة ومتطلبات التشطيب ونسبة الهالك. وقد يكون التشكيل بالتفريغ خيارًا جذابًا لبعض الهياكل الكبيرة المصنوعة من الصفائح، بينما قد تناسب القولبة بالحقن أشكالًا هندسية أخرى. ويلزم إجراء مقارنة تكاليف خاصة بالمشروع.
11. ما أسباب العيوب في هياكل حقائب السفر المشكّلة حراريًا؟
تشمل العيوب الشائعة رقة الزوايا والتجاعيد وعدم اكتمال استنساخ تفاصيل القالب وخدوش السطح والالتواء والشقوق وتفاوت الأبعاد. ومن الأسباب المحتملة عدم تجانس التسخين والتمدد المفرط وعدم ملاءمة الشكل الهندسي للقالب وعدم كفاية التفريغ وعدم اتساق التبريد أو تلف المادة.
12. ما المعلومات اللازمة لطلب آلة تشكيل حراري لحقائب السفر؟
قدّم رسومات الهيكل أو عينات منه، والأبعاد القصوى، ونوع المادة وسماكة الصفيحة، وعمق التشكيل، وحجم الإنتاج المطلوب، وتشطيب السطح، ومتطلبات تشذيب الحواف، ومعلومات القالب، وتوقعات الأتمتة. وتساعد هذه المعلومات موردي المعدات على تقييم قدرة الآلة وملاءمة العملية.
13. هل يمكن دمج التشكيل الحراري لحقائب السفر ضمن الإنتاج المؤتمت؟
نعم. بحسب تكوين الآلة، قد تشمل الأتمتة تغذية الصفائح والتشكيل والمساعدة في إخراج القطع من القالب وتشذيب الحواف والنقل والفحص. وينبغي التخطيط للتكامل وفقًا لمتطلبات الإنتاج الفعلية وتنوع المنتجات وتخطيط المصنع وقدرة عمليات التجميع اللاحقة.
حلول التشكيل الحراري لحقائب السفر من Junsai Group
يتطلب اختيار نظام تشكيل مناسب فهمًا واضحًا لتصميم هيكل حقيبة السفر وأهداف الإنتاج في المصنع. وينبغي تقييم مواصفات الآلة في ضوء المادة الفعلية والقالب وعمق التشكيل وحجم الإنتاج المطلوب وعمليات التشطيب اللاحقة.
توفر Junsai Group معدات التشكيل الحراري وحلول الأتمتة لتطبيقات التصنيع الصناعي. وفي مشاريع تصنيع حقائب السفر، يمكن تقييم متطلبات المعدات وفقًا لأبعاد الهيكل واختيار المادة وتكوين القوالب وحجم الإنتاج وتوقعات الأتمتة.
لمناقشة مشروع للتشكيل الحراري لحقائب السفر، جهّز رسومات الهيكل أو عينات منه، ومواصفات الصفائح البلاستيكية، وحجم الإنتاج المطلوب، وأي متطلبات خاصة بالسطح أو الأبعاد. وتساعد هذه التفاصيل على تحديد التكوين المناسب للمعدات وظروف العملية التي يلزم التحقق منها قبل الإنتاج.
تواصل مع Junsai Group لمناقشة متطلبات التشكيل الحراري لحقائب السفر واستكشاف خيارات المعدات المناسبة لعمليات التصنيع لديك.



