






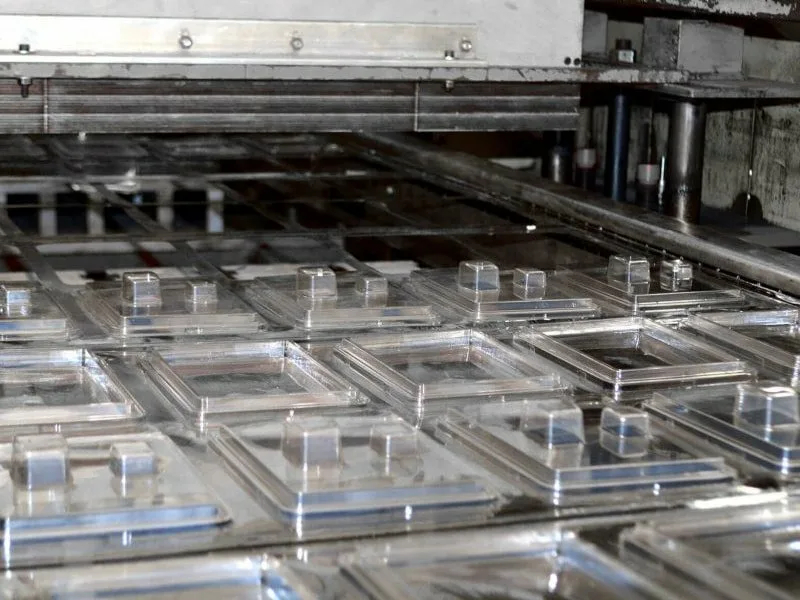
يُستخدم التشكيل الحراري للعبوات البلاستيكية على نطاق واسع لتصنيع عبوات البليستر، وصواني المنتجات، والعبوات المفصلية، والحشوات الواقية، وغيرها من العبوات البلاستيكية المُشكَّلة. ومن خلال تسخين صفائح اللدائن الحرارية وتشكيلها باستخدام قالب، تستطيع الشركات المصنّعة إنتاج عبوات مصممة وفقًا لأبعاد المنتج ومظهره ومتطلبات مناولته وظروف توزيعه.
بالنسبة لمصنّعي العبوات، لا يقتصر اختيار معدات التشكيل الحراري المناسبة على اختيار آلة تغليف عالية السرعة. فاستخدام المواد، وتصميم القوالب، ودقة التشكيل، وأداء التشذيب، ومتطلبات المشغّلين، وعمليات التعبئة والتغليف اللاحقة كلها تؤثر في كفاءة الإنتاج وتكاليف التشغيل على المدى الطويل.
توفر Junsai Group حلول الآلات الصناعية والأتمتة لتطبيقات التصنيع. وفي مشاريع العبوات البلاستيكية، ينبغي أن يستند اختيار المعدات إلى تصميم العبوة المطلوب، والمادة، وحجم الإنتاج، وطريقة التشكيل، ومستوى الأتمتة. ويمكن لمنظومة متوافقة جيدًا مع هذه المتطلبات أن تساعد الشركات المصنّعة على الحفاظ على جودة العبوات، وإدارة تكلفة العمالة، وإرساء عملية إنتاج تناسب الطلب الحالي والنمو المستقبلي.
ما هو التشكيل الحراري للعبوات البلاستيكية؟
التشكيل الحراري للعبوات البلاستيكية هو عملية تصنيع تُسخَّن فيها صفيحة أو غشاء من اللدائن الحرارية حتى يصبح قابلًا للتشكيل، ثم يُشكَّل على قالب أو داخله، ويُبرَّد ويُشذَّب لإنتاج مكوّن تغليف نهائي. وبحسب التطبيق، قد تستخدم العملية التفريغ أو ضغط الهواء الموجب أو المساعدة الميكانيكية لتشكيل البلاستيك.
تُستخدم هذه العملية لتصنيع مجموعة واسعة من منتجات التغليف، بما في ذلك عبوات البليستر، والعبوات المفصلية الشفافة، وصواني المنتجات، وعبوات العرض بالتجزئة، والحشوات الواقية، وتجاويف التغليف المخصصة. ويمكن تصميم العبوة النهائية لتثبيت المنتج في موضعه، أو حمايته أثناء النقل، أو عرضه للعملاء، أو تهيئته لعملية تعبئة وإغلاق لاحقة.
يُعد التشكيل الحراري للعبوات البلاستيكية مفيدًا بشكل خاص عندما يتطلب التغليف شكلًا ثلاثي الأبعاد محددًا. ويحدد القالب هندسة العبوة، بينما يؤثر اختيار المادة وإعدادات العملية في الشفافية، والصلابة، وسماكة الجدار، واتساق الأبعاد، والمظهر.
بحسب المنتج وتهيئة الإنتاج، يمكن إجراء التشكيل الحراري بوصفه عملية تشكيل مستقلة أو دمجه مع معدات القطع والتكديس والتعبئة والإغلاق والفحص.
تطبيقات التشكيل الحراري للعبوات البلاستيكية
يلبي التشكيل الحراري متطلبات التغليف في قطاعات التجزئة، والسلع الاستهلاكية، والإلكترونيات، والمكوّنات الصناعية، والمنتجات الغذائية، وبعض التطبيقات الطبية والصيدلانية. ولكل تطبيق متطلباته الخاصة من حيث توافق المواد، وحماية المنتج، وطريقة عرضه، وحجم الإنتاج.
التغليف بالبليستر
تتكون عبوة البليستر من تجويف بلاستيكي مُشكَّل يحتضن المنتج، ويُدمج عادةً مع بطاقة خلفية أو رقاقة معدنية أو ورق مقوّى أو مادة إغلاق أخرى. ويمكن تصميم التجويف ليتوافق مع أبعاد المنتج ويساعد على تثبيته في موضعه أثناء المناولة والعرض.
تشمل التطبيقات النموذجية مستلزمات العدد والتجهيزات، والأدوات الصغيرة، والملحقات الإلكترونية، والمنتجات الاستهلاكية، وبعض المنتجات الصيدلانية أو الطبية.
قد تتطلب عبوة البليستر مادة شفافة لإظهار المنتج، أو عمق تجويف مضبوطًا، أو حافة إغلاق مسطحة، أو طريقة فتح محددة. وينبغي مراعاة هذه المتطلبات عند تصميم القالب واختيار المادة.
عند تعبئة المستحضرات الصيدلانية في عبوات نفطة، يجب اختيار بنية العبوة وفقًا للاستخدام المقصود للمنتج. وقد تحدد الحماية من الرطوبة والأكسجين، والتوافق الكيميائي، وسلامة الإغلاق، والمتطلبات التنظيمية مدى ملاءمة بنية معينة مشكّلة حراريًا.
تغليف منتجات التجزئة والمنتجات الاستهلاكية
غالبًا ما يتطلب تغليف منتجات التجزئة الجمع بين إظهار المنتج وتثبيته بإحكام وتقديمه بصورة جذابة. ويمكن استخدام التشكيل الحراري لإنتاج أغطية شفافة وعبوات مفصلية وصواني عرض وحشوات داخلية مشكّلة للسلع الاستهلاكية.
يمكن للعبوة المصممة حسب الطلب أن تقلل الحركة غير الضرورية داخلها وأن تسهّل عرض المنتج. وينبغي لمصممي العبوات أيضًا مراعاة كيفية وضع المنتج داخلها، وطريقة إغلاقها، وما إذا كان العملاء يحتاجون إلى سهولة الوصول إلى محتوياتها، وكيفية نقل العبوة النهائية وتخزينها.
صواني وحاويات تغليف الأغذية
تُستخدم الصواني والحاويات البلاستيكية المشكّلة حراريًا في تطبيقات محددة لتغليف الأغذية. وقد يلزم أن تتوافق العبوة مع معدات التعبئة أو متطلبات التكديس أو الإغلاق أو التبريد أو ظروف التوزيع.
ينبغي أن يراعي اختيار المادة نوع الغذاء ونطاق درجات الحرارة وظروف التلامس والمتطلبات المعمول بها للمواد الملامسة للأغذية. ولا ينبغي افتراض أن درجة بلاستيكية مناسبة لتطبيق معين ستكون مناسبة تلقائيًا لتطبيق آخر.
بالنسبة لتغليف الأغذية في أجواء معدّلة أو غيره من أنواع التغليف المحكم، يجب تقييم بنية العبوة الكاملة وعملية الإغلاق بما يتوافق مع مدة الصلاحية المستهدفة ومتطلبات التوزيع.
تغليف الإلكترونيات والمنتجات الصناعية
قد تتطلب الإلكترونيات والمنتجات الصناعية صواني أو حشوات داخلية مصممة حسب الطلب تُبقي المكونات منفصلة وتقلل حركتها أثناء النقل. ويمكن تصميم العبوات المشكّلة حراريًا وفقًا لأبعاد القطعة، بما يشمل تجاويف محددة للموصلات أو التجميعات أو الأدوات أو الأجزاء الحساسة.
عندما تكون الحماية من التفريغ الكهروستاتيكي مطلوبة، يجب أن توفر المادة أو المعالجة السطحية المحددة الخصائص الكهربائية اللازمة. ولا يوفر التشكيل الحراري التقليدي للبلاستيك الحماية من التفريغ الكهروستاتيكي (ESD) تلقائيًا.
تغليف المنتجات الطبية والمستحضرات الصيدلانية
قد يشمل التغليف الطبي صواني مشكّلة وحشوات داخلية واقية وعبوات نفطة لتثبيت الأجهزة أو غيرها من المنتجات. ويمكن أن تختلف المتطلبات اختلافًا كبيرًا بحسب ما إذا كانت العبوة مخصصة للحماية أثناء النقل، أو التنظيم، أو تغليف الجرعات المفردة، أو لتكون جزءًا من نظام حاجز معقم.
بالنسبة لتغليف الأجهزة الطبية المعقمة، يجب تقييم المادة وعملية الإغلاق والتوافق مع التعقيم وسلامة العبوة وظروف التخزين المقصودة معًا. فكون العبوة مشكّلة حراريًا لا يثبت أنها معقمة أو مناسبة لتطبيق طبي معين.
كيف تتم عملية التشكيل الحراري للعبوات البلاستيكية
تبدأ عملية الإنتاج باختيار المادة وتصميم العبوة، يلي ذلك التسخين والتشكيل والتبريد وتشذيب الحواف وفحص الجودة. وبحسب التطبيق، قد تشمل المراحل الإضافية التكديس ووضع المنتج داخل العبوة والإغلاق ووضع الملصقات والتعبئة النهائية.
1. تصميم العبوة وتجهيز القوالب
يحدد تصميم العبوة الأبعاد وشكل التجاويف وهندسة الجدران وخط التشذيب والحافة الطرفية وغيرها من الخصائص المطلوبة للمنتج النهائي. وينبغي للمهندسين مراجعة أبعاد المنتج ووظيفة العبوة قبل اعتماد قوالب الإنتاج.
تشمل اعتبارات التصميم عمق السحب وزوايا الميل لتسهيل إخراج القطعة وأنصاف أقطار الزوايا وتوزيع المادة وإخراج القطعة من القالب والتكديس والمسافة المتاحة بين التجاويف المتجاورة. وتؤثر هذه الخصائص في سهولة تشكيل الصفيحة ومدى اتساق تشذيب العبوة النهائية.
بالنسبة للإنتاج بكميات كبيرة، ينبغي أيضًا تقييم القوالب من حيث عدد التجاويف ودورة التشكيل وترتيب القطع ومعدات المناولة في المراحل اللاحقة.
2. تغذية الصفائح البلاستيكية وتسخينها
يمكن تغذية صفائح اللدائن الحرارية من لفائف أو على هيئة صفائح منفردة، بحسب تصميم الآلة وشكل العبوة. وتُسخّن المادة حتى تصل إلى نطاق درجات حرارة مناسب للتشكيل.
يؤثر تجانس التسخين في كيفية تمدد المادة داخل القالب. وقد يؤدي التسخين غير المتجانس إلى تفاوت سماكة الجدران أو ضعف وضوح معالم التجاويف أو عيوب سطحية أو اختلافات بين التجاويف.
يعتمد نمط التسخين الصحيح على البوليمر وسماكة الصفيحة وهندسة العبوة وتهيئة الآلة وسرعة الإنتاج. وينبغي تحديد الإعدادات من خلال تجارب خاصة بكل مادة، بدلًا من تطبيق الإعدادات نفسها على جميع أنواع البلاستيك.
3. تشكيل هيئة العبوة
بمجرد وصول الصفيحة إلى الحالة المطلوبة، تُشكّل على سطح القالب.
يسحب التشكيل بالتفريغ الصفيحة المسخّنة نحو القالب عن طريق خفض الضغط. ويستخدم التشكيل بالضغط ضغط هواء موجبًا لدفع المادة نحو القالب، مما قد يحسّن استنساخ التفاصيل السطحية الدقيقة. ويمكن أيضًا استخدام وسائل مساعدة ميكانيكية للتشكيل عندما تتطلب هندسة العبوة تحكمًا أفضل في توزيع المادة.
تعتمد طريقة التشكيل المناسبة على الشكل المطلوب والتفاصيل السطحية وخصائص المادة وأبعاد العبوة والتكلفة المستهدفة.
4. التبريد وتشذيب الحواف
بعد التشكيل، يُبرّد البلاستيك بالقدر الكافي للاحتفاظ بالشكل المطلوب. ثم يمر الشريط المشكّل بعملية تشذيب أو قطع تفصل العبوات الفردية أو تُنشئ المحيط الخارجي المطلوب للعبوة.
تؤثر دقة القطع في جودة الحواف وأبعاد العبوة والتكديس ومدى الملاءمة لعمليات الإغلاق أو التجميع اللاحقة. وينبغي مراقبة تآكل أدوات القطع وعدم اتساق سلوك المادة، لأنهما قد يؤثران في نتائج التشذيب بمرور الوقت.
5. التكديس والتعبئة والإغلاق
بحسب التطبيق، يمكن تكديس العبوات المشكّلة تلقائيًا أو نقلها إلى خط منفصل للتعبئة والإغلاق.
قد يتطلب التغليف بعبوات النفطة وضع المنتج داخل العبوة، ثم تثبيت بطاقة خلفية أو رقاقة معدنية أو مادة تغطية أخرى. وقد تُستخدم عبوات أخرى كصوانٍ أو حشوات داخلية واقية دون إجراء عملية إغلاق.
عند دمج التشكيل والتعبئة والتغليف في نظام واحد، يجب تنسيق النقل بين المحطات. وينبغي أن تعمل آلة التشكيل ووحدة التغذية ومعدات الإغلاق ومحطة القطع بمعدلات متوافقة لتجنب الاختناقات.
6. الفحص ومناولة العبوات النهائية
ينبغي فحص العبوات النهائية وفقًا لمتطلبات محددة. وتشمل الفحوص المعتادة أبعاد التجاويف ومظهر الجدران وجودة التشذيب ومدى ملاءمة العبوة وسلوكها عند التكديس وأداء الإغلاق، حيثما ينطبق ذلك.
تعتمد طرق الفحص على المنتج ووظيفة العبوة. فقد تتطلب عبوة نفطة شفافة للبيع بالتجزئة فحوصًا للمظهر والأبعاد، بينما قد يتطلب تغليف المستحضرات الصيدلانية أو المنتجات الطبية المعقمة ضوابط إضافية للعملية واختبارات لسلامة العبوة.
اختيار آلة لتغليف المنتجات بالبلاستيك
تعتمد آلة التغليف الأنسب على نوع العبوة المراد إنتاجها والعمليات المطلوب تنفيذها. فقد تنفذ آلة التشكيل الحراري مرحلتي التشكيل والتشذيب، بينما قد يشتمل نظام التعبئة والتغليف المتكامل أيضًا على معدات للتغذية أو التعبئة أو الإغلاق أو الطباعة أو التكديس أو النقل.
آلات التعبئة والتغليف نصف الأوتوماتيكية
قد يناسب النظام نصف الأوتوماتيكي المصنّعين الذين ينتجون دفعات أصغر، أو يغيّرون المنتجات بصورة متكررة، أو يطرحون شكلًا جديدًا للعبوة.
تُؤتمت بعض العمليات، بينما ينفذ المشغّل مهام أخرى مثل وضع المنتجات داخل العبوات أو نقل العبوات أو إدارة عمليات التبديل بين المنتجات. وقد تقلل هذه التهيئة الاستثمار الأولي مقارنةً بنظام أكثر تكاملًا، بحسب المعدات والتطبيق.
ومع ذلك، تعتمد الاحتياجات الفعلية للعمالة على سير العمل ومناولة المنتج ومتطلبات السلامة والإنتاج المتوقع. وليست الآلة نصف الأوتوماتيكية بالضرورة الخيار الأقل تكلفة عند تغير توافر العمالة أو الطلب على الإنتاج.
أنظمة التشكيل الحراري والتعبئة والتغليف الأوتوماتيكية
يمكن للأنظمة المؤتمتة تنسيق مراحل إنتاج متعددة، مما يقلل الحاجة إلى المناولة اليدوية المتكررة ويساعد على الحفاظ على اتساق التوقيت بين العمليات.
بحسب تهيئة الآلة، قد تشمل الأتمتة التغذية من اللفائف وتسخين الصفائح والتشكيل والتشذيب والتكديس ونقل المنتجات والتعبئة والإغلاق والفحص. ولا يتطلب كل تطبيق للتعبئة والتغليف جميع هذه الوظائف في خط واحد.
ينبغي للمصنّعين تقييم النظام بأكمله بدلًا من التركيز على آلة التشكيل وحدها. إذ يتأثر إنتاج الخط بأبطأ عملية، ووقت التبديل بين المنتجات، وتوافر المواد، والصيانة، والتوقفات المرتبطة بالجودة.
آلات التعبئة والتغليف عالية السرعة
تُصمّم آلة التعبئة والتغليف عالية السرعة لتحقيق معدل إنتاج مرتفع في ظل ظروف تشغيل محددة. ويعتمد الإنتاج الفعلي على أبعاد العبوة والمادة وعدد التجاويف وعمق التشكيل ومتطلبات الإغلاق وترتيب القطع واستقرار عملية الإنتاج.
لا ينبغي اعتبار السرعة الاسمية للآلة ضمانًا لحجم الإنتاج القابل للبيع. وينبغي للمصنّعين التحقق من الأداء باستخدام المادة وتصميم العبوة المقصودين، مع مراعاة بدء التشغيل والتشغيل الاعتيادي وتغيير المنتجات ومعدلات الرفض والمناولة في المراحل اللاحقة.
بالنسبة للتطبيقات ذات أحجام الإنتاج الكبيرة، توفر تجارب الإنتاج أساسًا أكثر فائدة لمقارنة المعدات من الاعتماد على السرعة القصوى للدورة وحدها.
المواد المستخدمة في التشكيل الحراري للعبوات البلاستيكية
يؤثر اختيار المادة في شفافية العبوة وصلابتها ومقاومتها للصدمات وتوافقها الكيميائي وسلوكها أثناء التشكيل والتكلفة الإجمالية للمواد. ويجب أن تكون المادة مناسبة لكل من عملية التشكيل الحراري والاستخدام المقصود للعبوة.
| المادة | الخصائص الشائعة | اعتبارات الاختيار |
|---|---|---|
| PET وAPET | الشفافية والاستخدام في العديد من تطبيقات الصواني وعبوات النفطة وتغليف منتجات التجزئة | التحقق من درجة المادة ومتطلبات التشكيل وظروف التلامس المقصودة |
| PETG | الشفافية وقابلية التشكيل لتصاميم عبوات محددة | تقييم التوافق الكيميائي والأداء الخاص بالتطبيق |
| PVC | قابلية التشكيل والشفافية في تطبيقات تغليف محددة | مراعاة متطلبات المنتج وخيارات إعادة التدوير والقيود ذات الصلة في السوق |
| HIPS | قابلية التشكيل والملاءمة لتصاميم عبوات محددة معتمة أو معدّلة لتحسين مقاومة الصدمات | تقييم الصلابة وأداء مقاومة الصدمات ومتطلبات السطح |
| البولي بروبيلين (PP) | كثافة منخفضة ومقاومة للمواد الكيميائية في العديد من التطبيقات | التحكم في الانكماش والسلوك البُعدي؛ والتحقق من متطلبات درجة الحرارة |
| البولي كربونات (PC) | مقاومة الصدمات وإمكانية إنتاج أجزاء مُشكَّلة شفافة | التأكد من ملاءمة درجة المادة وظروف التعرض للمواد الكيميائية والتكلفة |
| البولي إيثيلين (PE) | مقاومة المواد الكيميائية في العديد من البيئات | مراعاة الصلابة وسلوك التشكيل وثبات الأبعاد |
هذه مقارنة عامة. قد يختلف الأداء باختلاف درجات المواد والموردين وسماكات الصفائح وظروف المعالجة. وتتطلب العبوات المخصصة للاستخدام الغذائي أو الدوائي أو الطبي اختيار المواد بناءً على التطبيق المحدد والمتطلبات المعمول بها.
ينبغي أن يراعي اختيار المواد أيضًا كمية المخلفات الناتجة أثناء التشذيب، وإمكانية استرداد مخلفات الإنتاج، ومدى توفر محتوى مُعاد تدويره حيثما كان ذلك مناسبًا، وأي قيود تنطبق على العبوة النهائية.
تحسين جودة العبوات وكفاءة الإنتاج
تعتمد جودة العبوات على العلاقة بين تصميم العبوة والمادة والقوالب وإعدادات الآلة والعمليات اللاحقة. وقد لا يؤدي تحسين جزء واحد من العملية إلى حل مشكلة ناجمة عن مرحلة أخرى.
الحفاظ على اتساق التسخين
ينبغي أن يوفر نظام التسخين توزيعًا لدرجات الحرارة قابلاً للتكرار عبر منطقة التشكيل. وقد تؤدي تفاوتات التسخين إلى اختلافات في عمق التجاويف وسماكة الجدران والمظهر. وتساعد إعدادات العملية الخاصة بكل مادة والفحوص الدورية للمعدات على الحفاظ على ظروف تشكيل مستقرة.
مواءمة القالب مع تصميم العبوة
يؤثر تصميم القالب في تدفق المادة ووضوح تفاصيل التجاويف وسهولة إخراج المنتج واتساق الأبعاد. ويمكن أن تجعل زوايا السحب وأنصاف أقطار الانحناء المناسبة عمليتَي التشكيل والإخراج من القالب أكثر موثوقية، بينما يؤثر توزيع التجاويف المتعددة في كفاءة استخدام الصفائح وحجم الإنتاج.
تنسيق عمليتَي التشكيل والتشذيب
لا تؤدي دورة التشكيل السريعة بالضرورة إلى كفاءة إنتاج إجمالية مرتفعة إذا لم تتمكن عمليات التشذيب أو التكديس أو نقل المنتجات من مواكبتها. وينبغي تقييم الخط بوصفه عملية إنتاج مترابطة، مع الاهتمام بتوقيت المحطات وحركة المواد والأسباب الشائعة للتوقف.
مراقبة استخدام المواد والمخلفات
تؤثر كفاءة استخدام المواد في تكلفة كل عبوة نهائية. ويؤثر تخطيط العبوات وتباعد التجاويف وأبعاد الصفائح وتصميم التشذيب وسماكة المادة في كمية المنتجات الصالحة للاستخدام التي يمكن الحصول عليها من كل صفيحة أو لفة.
ينبغي للمصنّعين تقييم استهلاك المواد إلى جانب أداء العبوة. وقد يؤدي تقليل السماكة أو تغيير التخطيط إلى خفض استخدام المواد، لكن يجب أن يحافظ أي تغيير على خصائص الصلابة والحماية والإغلاق والأبعاد المطلوبة للعبوة.
وضع فحوص جودة قابلة للتكرار
ينبغي تحديد معايير الفحص قبل بدء الإنتاج. وقد تشمل هذه المعايير، بحسب العبوة، الأبعاد والمظهر وجودة الحواف وعمق التجاويف وملاءمة العبوة أو سلامة الإغلاق.
تساعد مراقبة العيوب بمرور الوقت على تحديد ما إذا كان التفاوت ناتجًا عن المادة أو القوالب أو التسخين أو التشكيل أو التشذيب أو المناولة اللاحقة. وينبغي أن تعالج الإجراءات التصحيحية مصدر التفاوت بدلًا من الاعتماد على الفحص النهائي وحده.
إدارة تكاليف العمالة وتكاليف التشغيل على المدى الطويل
تمثل تكاليف العمالة أحد عناصر التكلفة الإجمالية لعملية التعبئة والتغليف. كما تؤثر تكلفة شراء المعدات والقوالب واستهلاك المواد والطاقة والصيانة وتغييرات إعداد الإنتاج والمخلفات وفترات التوقف في اقتصاديات الإنتاج.
قد توفر الآلة شبه الآلية نقطة انطلاق عملية لأحجام الإنتاج المحدودة أو لأشكال المنتجات المتنوعة. وقد يقلل النظام الآلي من المهام اليدوية المتكررة ويدعم إنتاجًا أعلى عندما يكون الطلب على الإنتاج مستقرًا بما يكفي لتبرير المعدات الإضافية وأعمال التكامل.
قبل اختيار النظام، ينبغي للمصنّعين تقدير تكلفة كل عبوة مطابقة للمواصفات بدلًا من مقارنة أسعار الآلات وحدها. وينبغي أن يشمل الحساب ما يلي:
- تكاليف المعدات والقوالب على مدى العمر التشغيلي المتوقع.
- استهلاك المواد وتكلفة مخلفات التشذيب.
- ساعات عمل المشغّلين لكل وردية إنتاج.
- استهلاك الطاقة والصيانة وقطع الغيار.
- الوقت اللازم لتغيير إعداد الإنتاج بين أشكال العبوات.
- المنتجات المرفوضة وإعادة العمل والانقطاعات في عملية الإنتاج.
- حجم الإنتاج الممكن تحقيقه مع استيفاء جودة العبوات المطلوبة.
تعتمد الجدوى الاقتصادية على المدى الطويل على مدى ملاءمة المعدات للتشكيلة الفعلية للمنتجات والطلب. فقد يترك النظام ذو السعة الأكبر من اللازم جزءًا من طاقته غير مستغل، بينما قد يتطلب النظام ذو السعة الأقل من اللازم ورديات إضافية أو يتسبب في اختناقات إنتاجية.
ينبغي أن يستند التقييم الواقعي إلى نطاق المنتجات المتوقع ونظام الورديات وحجم الإنتاج السنوي ومتطلبات الجودة. وحيثما أمكن، ينبغي التحقق من هذه الافتراضات من خلال تجارب باستخدام المادة وتصميم العبوة المزمع اعتمادهما.
مقارنة التشكيل الحراري بعمليات تصنيع العبوات الأخرى
يُعد التشكيل الحراري أحد الخيارات ضمن مجموعة أوسع من طرق تصنيع العبوات. وتعتمد العملية المناسبة على الشكل الهندسي للعبوة والمادة والخصائص المطلوبة وحجم الإنتاج وميزانية القوالب.
| العملية | التطبيقات النموذجية | الاعتبارات الرئيسية |
|---|---|---|
| التشكيل الحراري للبلاستيك | العبوات الفقاعية والصواني والعبوات المفصلية والحشوات الداخلية والأغطية المُشكَّلة | مادة الصفائح المناسبة وتصميم القالب وتوزيع المادة والتشذيب |
| القولبة بالحقن | الحاويات البلاستيكية الصلبة ووسائل الإغلاق والمكونات ذات الخصائص المدمجة المعقدة | الاستثمار في القوالب والشكل الهندسي للجزء وحجم الإنتاج |
| تحويل مواد التغليف المرن | الأكياس الصغيرة والأكياس المرنة والعبوات القائمة على الأغشية | بنية الغشاء وطريقة الإغلاق وخصائص الحاجز ومعدات التعبئة |
| تحويل الورق المقوّى | العلب الكرتونية القابلة للطي والأغلفة المحيطة وبطاقات الإسناد وعبوات العرض | درجة الورق المقوّى وجودة الطباعة وهندسة الطي والتجميع |
يمكن أيضًا الجمع بين هذه العمليات. فعلى سبيل المثال، قد تتكون العبوة الفقاعية من تجويف بلاستيكي مُشكَّل حراريًا مع بطاقة من الورق المقوّى أو غطاء من رقائق معدنية. وينبغي أن يراعي التصميم العام للعبوة تأثير كل مادة وعملية في الحماية والمظهر والإغلاق والتكلفة والتعامل مع العبوة عند نهاية عمرها.
اختيار حل للتعبئة والتغليف للإنتاج بكميات كبيرة
ينبغي أن يحقق حل التعبئة والتغليف المناسب حجم الإنتاج المطلوب دون المساس بأداء العبوة أو التسبب في تكاليف تشغيل غير ضرورية. ويتطلب الإنتاج بكميات كبيرة الاهتمام بطاقة المعدات وإمداد المواد والتخطيط لتغييرات إعداد الإنتاج وسهولة الوصول لأعمال الصيانة والمناولة اللاحقة.
تساعد العوامل التالية في توجيه اختيار المعدات:
أبعاد العبوة وشكلها الهندسي: تحديد مساحة التشكيل وعمق التجاويف ومحيط التشذيب وتفاوتات الأبعاد المسموح بها.
المادة والسماكة: التأكد من درجة البوليمر وشكل توريد الصفائح ونطاق السماكة وسلوك المادة أثناء التسخين والتشكيل.
حجم الإنتاج المستهدف: تحديد العدد المتوقع للعبوات المطابقة للمواصفات لكل وردية أو سنة، مع احتساب تغييرات إعداد الإنتاج المعتادة وفترات التوقف المخطط لها.
مستوى الأتمتة: تحديد العمليات التي ينبغي أتمتتها وتلك التي يمكن أن تبقى يدوية بناءً على حجم الإنتاج وتنوع المنتجات وتوفر العاملين.
متطلبات الجودة: تحديد الفحوص اللازمة لمظهر العبوة وأبعادها وملاءمتها وإغلاقها والحماية المطلوبة للمنتج.
التغييرات المستقبلية في المنتجات: مراعاة ما إذا كان يجب أن يستوعب الخط تصاميم مختلفة للتجاويف أو أحجامًا مختلفة للعبوات أو مواصفات مختلفة للمواد.
ينبغي التأكد من مواصفات المعدات بمقارنتها بمتطلبات الإنتاج الفعلية. وتساعد التجارب على العينات ومراجعة عملية الإنتاج الكاملة على تحديد ما إذا كانت التهيئة المختارة قادرة على تحقيق النتيجة المنشودة.
حلول التشكيل الحراري للعبوات البلاستيكية من Junsai Group
توفر Junsai Group الآلات الصناعية وحلول الأتمتة لتطبيقات التصنيع. وفي مشاريع التشكيل الحراري للعبوات البلاستيكية، ينبغي أن تبدأ مراجعة المعدات بالعبوة المطلوبة ومادة اللدائن الحرارية المختارة وظروف الإنتاج المتوقعة.
يمكن أن يشمل التقييم العملي للمشروع ما يلي:
- رسومات العبوة أو نماذجها ثلاثية الأبعاد.
- نوع المادة وسماكة الصفائح وأبعاد العبوة.
- عمليات التشكيل والتشذيب المطلوبة.
- ما إذا كان التطبيق يتضمن عبوات فقاعية أو صواني أو عبوات مفصلية أو نوعًا آخر من العبوات المُشكَّلة.
- حجم الإنتاج المستهدف ومستوى الأتمتة المطلوب.
- عمليات الفحص أو التكديس أو التعبئة أو الإغلاق أو العمليات اللاحقة المطلوبة.
تساعد هذه التفاصيل على تحديد تكوين الماكينة ومتطلبات القوالب وأدوات الإنتاج لإجراء مزيد من التقييم. وعندما تكون أهداف الأداء مهمة، ينبغي أن تؤكد تجارب الإنتاج جودة التشكيل، وثبات الأبعاد، وزمن الدورة الفعلي، وكفاءة استخدام المواد، والتوافق مع العمليات اللاحقة.
بالنسبة للمصنّعين الذين يخططون لتحديث عملية التعبئة والتغليف أو تطوير عبوة جديدة لمنتج، يمكن لمجموعة Junsai مناقشة متطلبات الماكينات بناءً على التطبيق المقصود. وينبغي التحقق من قدرات الماكينة ومعدلات الإنتاج وتوافق المواد وفقًا للمواصفات النهائية للمشروع قبل اختيار المعدات.
الأسئلة الشائعة حول التشكيل الحراري للعبوات البلاستيكية
1. ما هو التشكيل الحراري للعبوات البلاستيكية؟
التشكيل الحراري للعبوات البلاستيكية هو عملية تُسخَّن فيها صفيحة من اللدائن الحرارية، ثم تُشكَّل فوق قالب أو داخله، وتُبرَّد، وتُشذَّب للحصول على عبوة نهائية. وتشمل المنتجات الشائعة العبوات الفقاعية، والصواني، والعبوات المفصلية، والبطانات الواقية.
2. ما المنتجات التي يمكن تصنيعها بالتشكيل الحراري؟
يمكن استخدام التشكيل الحراري لإنتاج مجموعة واسعة من منتجات التعبئة والتغليف، بما في ذلك العبوات الفقاعية للبيع بالتجزئة، والعبوات المفصلية الشفافة، وصواني الأغذية، والبطانات الداخلية لتعبئة الإلكترونيات، وصواني المكونات الصناعية، وبعض العبوات الطبية. ويعتمد التصميم المناسب على خصائص المادة، والشكل الهندسي للعبوة، والاستخدام المقصود للمنتج.
3. ما الفرق بين التعبئة في العبوات الفقاعية والتغليف بالعبوات الفقاعية؟
غالبًا ما يُستخدم المصطلحان بالتبادل. ويشير التغليف بالعبوات الفقاعية عادةً إلى بنية العبوة، بينما قد تشير التعبئة في العبوات الفقاعية إلى عملية وضع المنتجات في التجاويف الفقاعية واستكمال العبوة. وعند تخطيط الإنتاج، من المفيد التمييز بين مرحلة التشكيل الحراري ومراحل التعبئة والإغلاق والقطع النهائي.
4. كيف تُحسّن ماكينة التعبئة والتغليف عالية السرعة كفاءة الإنتاج؟
يمكن لماكينة التعبئة والتغليف عالية السرعة زيادة الإنتاج عندما تظل عمليات التشكيل والتشذيب والتعبئة والإغلاق والمناولة متزامنة. وتعتمد كفاءة الإنتاج الفعلية أيضًا على عمليات التبديل بين المنتجات، وفترات التوقف، وتوافر المواد، ومعدلات الرفض، وقدرة محطات العمليات اللاحقة على مواكبة وتيرة الإنتاج.
5. هل أختار ماكينة تعبئة وتغليف نصف آلية أم مؤتمتة بالكامل؟
قد يناسب النظام نصف الآلي دفعات الإنتاج الصغيرة، أو التغييرات المتكررة للمنتجات، أو انخفاض الطلب على الإنتاج في البداية. وقد يناسب النظام المؤتمت بالكامل الإنتاج المستقر بكميات أكبر، عندما يبرر تقليل المناولة اليدوية وتنسيق العمليات هذا الاستثمار. ويعتمد الخيار الأفضل على متطلبات العمالة، وتنوع المنتجات، والإنتاج المتوقع، وإجمالي تكلفة التشغيل.
6. ما المواد الشائعة الاستخدام في التشكيل الحراري للبلاستيك؟
تُستخدم PET وAPET وPETG وPVC وHIPS والبولي بروبيلين والبولي كربونات وبعض درجات البولي إيثيلين في تطبيقات مختلفة للتشكيل الحراري. ويجب اختيار المادة وفقًا لصلابة العبوة، وشفافيتها، وتوافقها الكيميائي، ودرجات الحرارة التي ستتعرض لها، ومتطلبات تشكيلها، واستخدامها المقصود.
7. كيف يمكن للمصنّعين خفض تكلفة العمالة في إنتاج العبوات؟
يمكن خفض تكلفة العمالة من خلال أتمتة العمليات المتكررة، وتحسين مناولة المواد، وتقليص أوقات التبديل بين المنتجات، وتقليل إعادة العمل، وتنسيق محطات التشكيل والعمليات اللاحقة. وينبغي تقييم المنفعة المالية مقابل الاستثمار في المعدات، والصيانة، والاحتياجات من العاملين، وحجم الإنتاج الفعلي.
8. ما العوامل التي تؤثر في جودة العبوات في التشكيل الحراري؟
تعتمد جودة العبوات على ثبات خصائص المواد، وتجانس التسخين، وتصميم القالب، وظروف التشكيل، والتبريد، ودقة التشذيب، والمناولة في المراحل اللاحقة. ويجب أيضًا تقييم العبوات التي تتطلب الإغلاق من حيث أداء عملية الإغلاق بكامل مراحلها.
9. هل يناسب التشكيل الحراري الإنتاج بكميات كبيرة على المدى الطويل؟
نعم، عندما يكون تصميم العبوة والمادة والقوالب وأدوات الإنتاج والمعدات وضوابط الإنتاج ملائمة للتطبيق. ويعتمد الأداء على المدى الطويل على إعدادات عملية قابلة للتكرار، والصيانة، وإمدادات المواد، وحالة القوالب وأدوات الإنتاج، ومراقبة جودة المنتج.
10. كيف أختار ماكينة التعبئة والتغليف البلاستيكي المناسبة؟
ابدأ بالرسم الهندسي للعبوة، والمادة، وسُمك الصفيحة، ومساحة التشكيل، وحجم الإنتاج المستهدف، والعمليات المطلوبة. ثم قيّم متطلبات الأتمتة، والقوالب وأدوات الإنتاج، وزمن الدورة، والتشذيب، والتكامل مع العمليات اللاحقة، والصيانة، والفحص. وتحقق من توقعات الأداء الأساسية من خلال التجارب عند الاقتضاء.
خطّط لمشروعك للتشكيل الحراري للعبوات البلاستيكية
يجمع التجهيز المناسب للتشكيل الحراري بين تصميم العبوة، واختيار المادة، وتقنية التشكيل، ودقة التشذيب، والمناولة في المراحل اللاحقة ضمن عملية إنتاج منسقة. ويساعد تقييم هذه العوامل معًا المصنّعين على تحسين كفاءة الإنتاج، وضبط تكلفة العمالة، والحفاظ على جودة العبوات على المدى الطويل.
تواصل مع مجموعة Junsai لمناقشة تطبيق التعبئة والتغليف البلاستيكي لديك، وحجم الإنتاج، ومتطلبات المواد، وأهداف الأتمتة. وسيساعد تقديم الرسومات الهندسية للعبوة وتفاصيل الإنتاج المستهدف على إرساء أساس عملي لتقييم الماكينات وتكوين منظومة الإنتاج المطلوبين.



