






تشكيل البطانات الداخلية للثلاجات هو عملية تصنيع للدائن الحرارية تُستخدم لإنتاج الحجرات الداخلية للثلاجات والمجمّدات. ومن خلال تسخين الصفائح البلاستيكية وتشكيلها باستخدام تقنية التشكيل بالتفريغ، يمكن للمصنّعين إنتاج بطانات داخلية كبيرة بلا فواصل، ذات أبعاد متسقة وأسطح ملساء وتشكيلات مدمجة لاستيعاب الأرفف والأدراج وقنوات الهواء وغيرها من العناصر الوظيفية.
بالنسبة لمصنّعي الثلاجات، يتجاوز اختيار عملية التشكيل بالتفريغ المناسبة مجرد اختيار ماكينة. فاختيار المادة، وتجانس التسخين، وتصميم القالب، وعمق التشكيل، والتبريد، والتشذيب، وزمن دورة الإنتاج، كلها عوامل تؤثر في جودة البطانة النهائية واتساقها.
توفر مجموعة Junsai معدات التشكيل الحراري وحلول الأتمتة للتطبيقات الصناعية. وفي إنتاج البطانات الداخلية للثلاجات، يعتمد تكوين المعدات المناسب على أبعاد البطانة، ومواصفات الصفائح البلاستيكية، وحجم الإنتاج السنوي، ومتطلبات القالب، ومستوى الأتمتة المطلوب.
ما هو تشكيل البطانات الداخلية للثلاجات؟
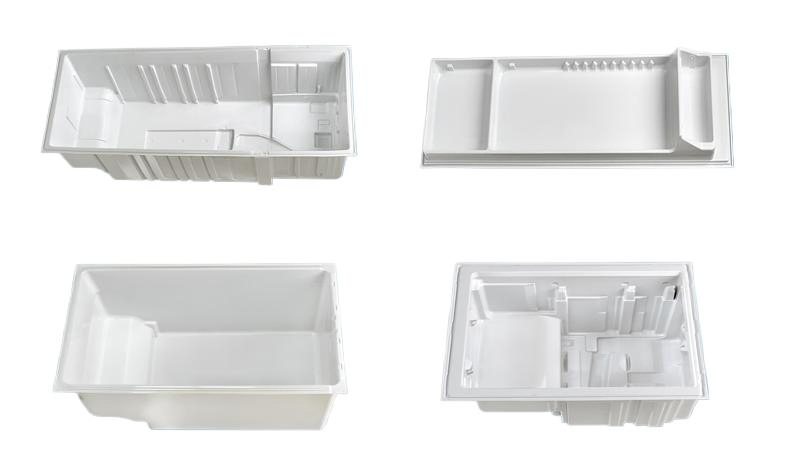
تشكيل البطانات الداخلية للثلاجات هو عملية تسخين صفيحة من اللدائن الحرارية وتشكيلها لتصبح الغلاف الداخلي لثلاجة أو مجمّد، ويُستخدم التشكيل بالتفريغ عادةً لهذا الغرض. توفّر البطانة المُشكَّلة الأسطح الداخلية التي تستوعب الأرفف، وحجرات التخزين، والهياكل المرتبطة بالأبواب، وممرات تدفق الهواء، وغيرها من مكونات الثلاجة.
أثناء التشكيل بالتفريغ، تُسخَّن صفيحة بلاستيكية حتى تصبح ليّنة بما يكفي للتشكيل. وتُوضَع الصفيحة فوق قالب أو داخله، ويؤدي التفريغ إلى سحب المادة المليّنة لتلتصق بسطح القالب. وبعد التبريد، يُزال الجزء المُشكَّل ويُشذَّب للوصول إلى أبعاده النهائية.
بحسب تصميم الثلاجة، قد تتضمن البطانة تجاويف عميقة، وزوايا مستديرة، ومناطق غائرة، وعناصر تثبيت، وانتقالات بين مستويات مختلفة للأسطح. ويجب تشكيل هذه العناصر دون ترقق مفرط أو تجاعيد أو عيوب سطحية غير مقبولة.
يرتبط تشكيل البطانات الداخلية للثلاجات على نطاق واسع بالتشكيل بالتفريغ، لأن هذه العملية تتيح إنتاج مكونات بلاستيكية كبيرة ذات أشكال ثلاثية الأبعاد معقدة، دون الحاجة إلى قوالب الحقن المستخدمة في القولبة بالحقن التقليدية.
كيف يعمل التشكيل بالتفريغ لإنتاج البطانات الداخلية للثلاجات؟
يحوّل التشكيل بالتفريغ صفيحة مسطحة من اللدائن الحرارية إلى بطانة داخلية مُشكَّلة للثلاجة. ويعتمد التسلسل الدقيق للإنتاج على الماكينة والمادة والقالب والإنتاج المطلوب، لكن العملية تتبع عمومًا عدة مراحل.
1. تحميل الصفيحة البلاستيكية
تُحمَّل صفيحة مناسبة من اللدائن الحرارية في ماكينة التشكيل وتُثبَّت في إطار تثبيت الصفيحة. وينبغي التحقق من سُمك الصفيحة وأبعادها وحالة سطحها وثبات خصائص مادتها قبل التشكيل.
يساعد ثبات موضع الصفيحة على الحفاظ على ظروف تشكيل قابلة للتكرار، ولا سيما عند إنتاج بطانات كبيرة ذات أعماق سحب كبيرة وعناصر غائرة متعددة.
2. تسخين الصفيحة
تُسخَّن الصفيحة البلاستيكية باستخدام نظام تسخين خاضع للتحكم حتى تصل إلى درجة حرارة التشكيل المطلوبة للمادة المختارة.
يُعد تجانس التسخين مهمًا بشكل خاص للبطانات الداخلية الكبيرة للثلاجات. فإذا كانت بعض المناطق شديدة السخونة بينما بقيت مناطق أخرى أبرد من اللازم، فقد تتمدد المادة بصورة غير متساوية أثناء التشكيل. وقد يؤدي ذلك إلى ترقق الزوايا، أو تفاوت سُمك الجدران، أو تشوّه السطح، أو عدم اكتمال ملامسة القالب.
ينبغي تحديد معلمات التسخين من خلال تجارب خاصة بكل مادة، بدلًا من الاعتماد على إعداد واحد لدرجة الحرارة لجميع أنواع الصفائح.
3. التشكيل بالتفريغ
بمجرد وصول الصفيحة إلى حالة التشكيل المطلوبة، تضعها الماكينة في موضعها فوق القالب أو داخله. ويزيل التفريغ الهواء بين الصفيحة وسطح القالب، مما يسمح للضغط الجوي بدفع البلاستيك المليّن ليلامس القالب.
في إنتاج البطانات الداخلية للثلاجات، يجب أن يراعي تصميم القالب عمق البطانة، وأنصاف أقطار الزوايا، وتفاصيل السطح، وتوزيع التفريغ، وكيفية تمدد المادة عبر القالب.
قد تتطلب مناطق السحب العميق فتحات تنفيس مصممة بعناية، وتسخينًا مضبوطًا للصفيحة، وتسلسلات تشكيل مناسبة لتقليل الترقق المفرط.
4. التبريد وتثبيت الشكل
بعد أن تتخذ الصفيحة شكل القالب، تُبرَّد البطانة حتى تتمكن من الحفاظ على شكلها المقصود أثناء إخراجها ومناولتها لاحقًا.
تؤثر ظروف التبريد في ثبات الأبعاد، والمظهر السطحي، وزمن الدورة. وقد يؤدي التبريد غير الكافي إلى التشوّه بعد الإخراج من القالب، بينما قد يؤدي ترتيب تبريد غير مناسب إلى إطالة دورات الإنتاج.
5. الإخراج من القالب والتشذيب
تُخرَج البطانة المُشكَّلة من القالب وتُشذَّب للوصول إلى حدودها الخارجية المطلوبة. وقد تُنشئ عمليات التشذيب فتحات أو حواف أو مواضع اتصال بالمكونات وفقًا لتصميم الثلاجة.
يساعد التشذيب الدقيق على توافق البطانة مع هيكل الثلاجة ونظام العزل ومجموعة الباب والملحقات الداخلية. وبحسب خط الإنتاج، يمكن إجراء التشذيب في محطة منفصلة أو دمجه ضمن عملية مؤتمتة.
6. الفحص والتجميع اللاحق
تُفحص البطانات النهائية للتحقق من دقة الأبعاد وجودة السطح وتوزيع سماكة الجدران، والكشف عن التشققات والتجاعيد والعيوب الأخرى.
يمكن بعد ذلك نقل المكونات المقبولة إلى العمليات اللاحقة، مثل تجميع هيكل الثلاجة أو تعبئة مواد العزل أو تركيب المكونات الداخلية، وفقًا لعملية الإنتاج المتبعة لدى الشركة المصنّعة.
المواد المستخدمة في تشكيل بطانات الثلاجات
يؤثر اختيار المادة في سلوك التشكيل ومقاومة الصدمات والتوافق الكيميائي والمظهر وثبات الأبعاد وأداء بطانة الثلاجة النهائية.
تشمل المواد المرشحة الشائعة البوليسترين عالي المقاومة للصدمات (HIPS)، وأكريلونيتريل بوتادين ستايرين (ABS)، ودرجات مختارة من البولي بروبيلين (PP) أو غيره من اللدائن الحرارية. ويعتمد الاختيار الصحيح على تصميم الثلاجة وبيئة التشغيل ومتطلبات التصنيع ومواصفات مورّد المادة.
| المادة | الخصائص المعتادة | اعتبارات التشكيل |
|---|---|---|
| HIPS | مقاومة جيدة للصدمات وصلابة مناسبة واستخدام شائع في الأجزاء الداخلية للأجهزة المنزلية | يتطلب تحكمًا مناسبًا في التسخين والتشكيل لتحقيق سماكة متجانسة وجودة سطح متسقة |
| ABS | مقاومة جيدة للصدمات ومتانة جيدة، مع توافر درجات ذات خصائص سطحية وتصنيعية مختلفة | ينبغي تقييم درجة المادة والتكلفة ومتطلبات درجة الحرارة ومدى التوافق مع التطبيق |
| PP | مقاومة للمواد الكيميائية وكثافة منخفضة، مع خصائص تختلف بحسب الدرجة | يتطلب الانكماش والصلابة والسلوك الحراري وثبات الأبعاد تقييمًا دقيقًا |
| لدائن حرارية هندسية أخرى | قد توفر خصائص ميكانيكية أو حرارية أو مظهرية محددة | تعتمد الملاءمة على الدرجة المحددة وتصميم البطانة ونطاق ظروف المعالجة ومتطلبات التكلفة |
يُعد HIPS من الخيارات الشائعة لبطانات الثلاجات الداخلية، إذ يوفر مزيجًا عمليًا من قابلية التشكيل ومقاومة الصدمات والتكلفة. ومع ذلك، فهو ليس الخيار الوحيد، وينبغي أن يستند اختيار المادة إلى متطلبات أداء جرى التحقق منها.
قبل الإنتاج، ينبغي للشركات المصنّعة تقييم سماكة الصفائح ونطاق درجات حرارة التشكيل والانكماش وأداء مقاومة الصدمات والتوافق مع مواد التنظيف والمتطلبات ذات الصلة بالأجهزة المنزلية. ويمكن لمورّدي المواد توفير البيانات الفنية وتوصيات المعالجة للدرجة المختارة.
اعتبارات تصميم بطانات الثلاجات للتشكيل بالتفريغ
غالبًا ما تحتوي بطانات الثلاجات على حجرات عميقة ومساحات سطحية كبيرة. ويتطلب نجاح عملية التشكيل تنسيقًا بين هندسة المنتج وسلوك المادة وبنية القالب وقدرات الآلة.
السحب العميق وتوزيع سماكة الجدران
تتطلب الأجزاء ذات السحب العميق تمدد الصفيحة بدرجة كبيرة أثناء تطابقها مع القالب. وقد تقل سماكة المادة في الزوايا والتجاويف العميقة والمناطق الأخرى المعرضة لتمدد كبير.
ينبغي للمصممين تقييم عمق السحب وأنصاف أقطار الزوايا والمناطق الانتقالية والتباعد بين التفاصيل قبل اعتماد التصميم النهائي للقالب. ويمكن أن تساعد تجارب القالب وقياسات السماكة على تحديد المناطق التي تتطلب تعديلات في الشكل الهندسي أو إعدادات التسخين أو ظروف التشكيل.
أنصاف أقطار الزوايا وهندسة القالب
قد تؤدي الزوايا الحادة إلى تركّز تمدد المادة وزيادة خطر ترققها أو عدم اكتمال التشكيل. وتساعد أنصاف الأقطار المناسبة والمناطق الانتقالية السلسة على انسياب المادة على سطح القالب بصورة أكثر تجانسًا.
يجب أن يراعي القالب أيضًا التشطيب السطحي المطلوب وتفاوتات الأبعاد المسموح بها ومواقع فتحات التنفيس وواجهات اتصال المكونات. وينبغي النظر في هذه التفاصيل مجتمعةً بدلًا من تعديل كل منها على حدة بعد بدء الإنتاج.
توزيع التفريغ وإخلاء الهواء
لا يعتمد أداء التفريغ على قدرة المضخة وحدها. إذ تؤثر تهوية القالب وممرات التفريغ وعناصر الإحكام ودرجة حرارة الصفيحة وتسلسل التلامس بين الصفيحة والقالب جميعها في مدى تطابق المادة مع الشكل المطلوب.
قد يؤدي ضعف إخلاء الهواء إلى عدم اكتمال التفاصيل أو احتباس الهواء أو عدم تجانس وضوح التفاصيل السطحية. وينبغي التحقق من خلال تصميم القالب وتجارب التشكيل من وصول التفريغ إلى المناطق المطلوبة طوال دورة التشكيل.
دقة الأبعاد والانكماش
تنكمش اللدائن الحرارية أثناء تبريدها. ويعتمد مقدار الانكماش على درجة المادة ودرجة حرارة الصفيحة ودرجة حرارة القالب وظروف التبريد وهندسة الجزء.
ينبغي أن تراعي أبعاد القالب الانكماش المتوقع، وأن تؤكد تجارب الإنتاج توافق البطانة مع هيكل الثلاجة والمكونات المتزاوجة معها. وتساعد إعدادات العملية المتسقة على تقليل تفاوت الأبعاد بين دفعات الإنتاج.
المظهر السطحي
تُعد البطانة الداخلية جزءًا ظاهرًا من الجهاز النهائي. وقد تؤثر الخدوش والعلامات السطحية وعدم تجانس الملمس والتجاعيد والعيوب الأخرى في الانطباع عن جودة الثلاجة.
تسهم مناولة الصفائح وحالة القالب والتحكم في درجة الحرارة وطرق إخراج الأجزاء من القالب وممارسات التخزين جميعها في جودة السطح. ويمكن لإجراءات المناولة الوقائية أن تقلل التلف بين مرحلتي التشكيل والتجميع.
كيفية اختيار آلة تشكيل بطانات الثلاجات
يبدأ اختيار آلة تشكيل بطانات الثلاجات بالتفريغ بمواصفات الجزء وحجم الإنتاج المطلوب. وقد تظل الآلة القادرة على استيعاب الأبعاد الكلية للصفيحة غير مناسبة إذا كان نظام التسخين أو عمق التشكيل أو ترتيب القالب أو تهيئة الأتمتة فيها لا يتوافق مع التطبيق.
مساحة التشكيل والأبعاد القصوى للجزء
ينبغي أن تستوعب مساحة التشكيل الفعلية الصفيحة وهندسة البطانة، بما في ذلك هامش التثبيت الذي تتطلبه الآلة. وينبغي للشركات المصنّعة أيضًا مراعاة أبعاد القالب وإمكانية الوصول للتحميل ومتطلبات التشذيب والمساحة اللازمة للمناولة الآلية.
قد تتطلب بطانات الثلاجات والمجمّدات الكبيرة آلة مصممة خصيصًا لتشكيل اللدائن الحرارية كبيرة الأبعاد.
نظام التسخين والتحكم في درجة الحرارة
ينبغي أن يوفر نظام التسخين قدرة كافية وإمكانية تحكم مناسبة لمادة الصفيحة المختارة وسماكتها. ويمكن لمناطق التسخين المستقلة أن تساعد المشغّلين على ضبط توزيع الحرارة بما يلائم المناطق ذات متطلبات التمدد المختلفة.
عند تقييم آلة، راجع تهيئة نظام التسخين ومراقبة درجة الحرارة ونطاق الضبط وقابلية تكرار الأداء في ظروف الإنتاج المستهدفة.
عمق التشكيل والتوافق مع القالب
ينبغي التحقق من أقصى عمق للتشكيل والخلوص المتاح للقالب وترتيب التثبيت وتوصيلات التفريغ، ومقارنتها بالتصميم الفعلي للبطانة.
لا تكفي مواصفات الآلة وحدها لتأكيد إمكانية تشكيل بطانة معقدة بنجاح. ويوفر الاختبار باستخدام مواد وقوالب ممثلة للإنتاج الفعلي أدلة أكثر فائدة على قدرة العملية.
دورة الإنتاج ومتطلبات حجم الإنتاج
يشمل زمن الدورة تحميل الصفيحة والتسخين والتشكيل والتبريد والإخراج من القالب وأي عمليات مناولة أو تشذيب مدمجة. وقد تحدّ المرحلة الأبطأ من حجم الإنتاج الإجمالي.
ينبغي للشركات المصنّعة تقدير حجم الإنتاج المطلوب بالاستناد إلى افتراضات واقعية لزمن الدورة وساعات التشغيل المخططة ووقت التبديل بين المنتجات وفترات التوقف المتوقعة. ولا تعني دورة التشكيل الاسمية الأسرع بالضرورة زيادة إنتاج الأجزاء النهائية إذا أصبحت العمليات اللاحقة نقاط اختناق.
الأتمتة ومتطلبات العمالة
بحسب خطة الإنتاج، قد يشتمل خط تشكيل بطانات الثلاجات على تغذية آلية للصفائح ونقل متحكَّم فيه ومساعدة على الإخراج من القالب وتشذيب ونقل بالسيور وفحص.
يمكن للأتمتة أن تقلل أعمال المناولة اليدوية المتكررة وتحسن اتساق العملية، لكن ينبغي تقييم الاستثمار في ضوء حجم الإنتاج وتنوع المنتجات والعمالة المتاحة وقدرات الصيانة وتكلفة دمج المعدات في المصنع القائم.
العيوب الشائعة في تشكيل بطانات الثلاجات وأسبابها
يساعد تحديد العيوب بحسب موقعها ومظهرها الشركات المصنّعة على تضييق نطاق الأسباب المحتملة وتحديد الإجراءات التصحيحية.
| العيب | الأسباب المحتملة | فحوصات العملية |
|---|---|---|
| ترقق مفرط | سحب عميق أو تسخين غير متجانس أو هندسة غير مناسبة أو تمدد مفرط | قياس سماكة الجدران ومراجعة توزيع التسخين وفحص هندسة القالب |
| تجاعيد أو طيات | درجة حرارة غير صحيحة للصفيحة أو تحرك المادة أو تسلسل تشكيل غير مناسب | مراجعة تثبيت الصفيحة وإعدادات درجة الحرارة وتسلسل التلامس مع القالب |
| عدم اكتمال نقل تفاصيل القالب | تفريغ غير كافٍ أو انسداد فتحات التنفيس أو ظروف تشكيل غير مناسبة | فحص ممرات التفريغ وعناصر الإحكام وفتحات التنفيس ودرجة حرارة المادة |
| علامات سطحية | تلف الصفيحة أو تلوث القالب أو مشكلات في المناولة | التحقق من تخزين الصفائح ونظافة القالب وإجراءات الإخراج من القالب |
| تفاوت الأبعاد | تسخين أو تبريد غير متسق أو تفاوت في المادة أو إعدادات عملية غير مستقرة | التحقق من دفعات المواد والتحكم في درجة الحرارة والتبريد وطرق القياس |
| التواء بعد الإخراج من القالب | تبريد غير كافٍ أو انكماش غير متجانس أو هندسة الجزء | راجع وقت التبريد، والدعم أثناء إخراج القطعة من القالب، وإعدادات المعالجة الخاصة بكل مادة |
هذه إرشادات عامة لاستكشاف المشكلات وإصلاحها وليست تشخيصات قاطعة. قد ينشأ العيب عن عدة أسباب متداخلة، لذا ينبغي التحقق من التعديلات من خلال تجارب مضبوطة وقياسات موثقة.
تحسين الإنتاجية في تصنيع البطانات الداخلية للثلاجات
يمكن للمصنّعين تحسين الإنتاج واتساق الجودة من خلال معالجة عملية الإنتاج بأكملها بدلاً من التركيز حصريًا على سرعة التشكيل.
تحسين دورة التسخين
يمكن أن يساعد التوزيع المضبوط للتسخين في تقليل التمدد غير المتجانس وتمكين اللوح من الوصول باستمرار إلى الحالة المطلوبة للتشكيل. ينبغي تحديد معلمات التسخين لكل مادة وسماكة، ثم مراقبتها مع تغير ظروف الإنتاج.
تقليل التوقفات غير المخطط لها
يمكن أن يساعد الفحص الدوري لمكونات التسخين، وأنظمة التفريغ، وأسطح القوالب، وآليات التثبيت، ومعدات التبريد في اكتشاف المشكلات قبل أن تتسبب في توقف الإنتاج.
ينبغي أن تراعي جداول الصيانة الوقائية ساعات تشغيل الماكينة، وتآكل المكونات، وظروف الإنتاج الفعلية.
تحسين تبديل القوالب
إذا كانت منشأة الإنتاج تنتج عدة طرازات من الثلاجات، فقد يؤثر وقت تبديل القوالب في معدل الاستفادة الإجمالي من المعدات. ويمكن أن يسهم التخزين المنظم للقوالب وأدوات الإنتاج، والتوصيلات الموحدة، ومعلمات الإعداد الموثقة، وتجهيزات مناولة القوالب الميسّرة في تبسيط عمليات التبديل.
تنسيق التشكيل والتشذيب
ينبغي مواءمة طاقة التشكيل مع طاقة التشذيب والمناولة في المراحل اللاحقة. فإذا تراكمت البطانات المشكلة قبل التشذيب أو التجميع، فقد لا يحقق الخط ككل الإنتاج المتوقع.
ينبغي للمصنّعين تقييم أزمنة الدورات وتدفق المواد عبر جميع العمليات المترابطة عند تخطيط خط مؤتمت.
وضع إجراءات متسقة لفحص الجودة
يمكن لخطة فحص قابلة للتكرار تتبّع الأبعاد الرئيسية، وسماكة الجدران، وعيوب السطح، ومدى التوافق مع المكونات المتزاوجة. ويساعد تسجيل إعدادات العملية إلى جانب نتائج الفحص فرق العمل على تحديد الاتجاهات وإعادة تحقيق ظروف الإنتاج الناجحة.
التشكيل بالتفريغ للبطانات الداخلية للثلاجات مقارنة بطرق التشكيل الأخرى
يُعد التشكيل بالتفريغ إحدى الطرق المتعددة لتصنيع مكونات اللدائن الحرارية. وتعتمد العملية الأنسب على أبعاد القطعة، وشكلها الهندسي، والمادة، وكمية الإنتاج، والاستثمار في القوالب وأدوات الإنتاج، ومتطلبات الجودة.
| العملية | المزايا العامة | اعتبارات خاصة بالبطانات الداخلية للثلاجات |
|---|---|---|
| التشكيل بالتفريغ | مناسب للقطع الكبيرة المصنوعة من الألواح وللتضاريس السطحية المعقدة | يتطلب التحكم في تمدد المادة، وسماكة الجدران، وتوزيع التفريغ، والتشذيب |
| التشكيل بالضغط | يستخدم ضغط هواء إضافيًا لتحسين دقة التفاصيل المشكلة في المادة في التطبيقات المناسبة | قد تكون متطلبات المعدات والقوالب أعلى؛ وتعتمد الملاءمة على متطلبات السطح والشكل الهندسي |
| القولبة بالحقن | مناسبة للعديد من القطع ذات التفاصيل الدقيقة ولإنتاج مكونات مقولبة متطابقة بصورة متكررة | قد تتطلب تصاميم البطانات الكبيرة قوالب وتجهيزات كبيرة ومعدات متخصصة؛ ويجب تقييم الشكل الهندسي للقطعة والجدوى الاقتصادية |
| طرق أخرى لتشكيل الألواح | قد تناسب مواد أو أشكالًا أو متطلبات إنتاج محددة | تعتمد الجدوى على العملية المحددة وخصائص البطانة المطلوبة |
غالبًا ما يُنظر في التشكيل بالتفريغ لإنتاج البطانات الداخلية الكبيرة للثلاجات، لأنه يشكّل الألواح البلاستيكية المسخنة على قالب، ويمكنه استيعاب أشكال هندسية واسعة، سواء كانت ضحلة نسبيًا أو ذات سحب عميق. ومع ذلك، ينبغي اختيار الطريقة المناسبة من خلال التقييم الهندسي ومقارنة التكاليف، بدلاً من افتراض أن عملية واحدة تناسب جميع تصاميم البطانات.
تطبيقات تشكيل البطانات الداخلية للثلاجات
يُستخدم تشكيل البطانات الداخلية للثلاجات في تصنيع المكونات البلاستيكية الداخلية لعدة أنواع من أجهزة التبريد.
الثلاجات المنزلية
تتضمن البطانات الداخلية للثلاجات المنزلية عادةً حجرات تخزين، ودعامات للأرفف، وزوايا داخلية مستديرة، وسمات مصممة بما يتوافق مع أنظمة التبريد والعزل في الجهاز.
المجمّدات
قد تتطلب البطانات الداخلية للمجمّدات اختيار مواد وأشكال هندسية تتناسب مع درجات حرارة التشغيل المقصودة، ومتطلبات مقاومة الصدمات، وتوزيع مساحات التخزين. وينبغي التأكد من ملاءمة المادة للتطبيق الفعلي.
معدات التبريد التجارية
قد تستخدم ثلاجات العرض، ومبرّدات المشروبات، وغيرها من أجهزة التبريد التجارية بطانات مشكلة بأبعاد داخلية مختلفة، وترتيبات لتصريف المياه، وواجهات توصيل للمكونات.
منتجات التبريد المتخصصة
قد تستخدم بعض منتجات التبريد المختبرية أو الطبية أو الصناعية مكونات داخلية مشكلة حسب الطلب. وينبغي تقييم متطلباتها المتعلقة بالمواد والتنظيف ودرجات الحرارة واللوائح كلٌّ على حدة، بدلاً من افتراض تطابقها مع متطلبات الأجهزة المنزلية.
الأسئلة الشائعة حول تشكيل البطانات الداخلية للثلاجات
1. ما هو تشكيل البطانات الداخلية للثلاجات؟
تشكيل البطانات الداخلية للثلاجات هو عملية تشكيل ألواح اللدائن الحرارية المسخنة لإنتاج الأغلفة الداخلية للثلاجات والمجمّدات. ويُستخدم التشكيل بالتفريغ عادةً لإنشاء التضاريس ثلاثية الأبعاد المطلوبة، ثم تُبرّد القطعة وتُخرج من القالب وتُشذّب.
2. ما هو التشكيل بالتفريغ في تصنيع الثلاجات؟
في التشكيل بالتفريغ، يُسخّن اللوح البلاستيكي حتى يصبح لينًا وقابلًا للتشكيل، ثم يُوضَع فوق القالب أو داخله، ويُسحب الهواء من بين اللوح والقالب. ويسحب فرق الضغط اللوح نحو سطح القالب، مما ينتج الشكل المطلوب للبطانة الداخلية للثلاجة.
3. ما المواد البلاستيكية المستخدمة في البطانات الداخلية للثلاجات؟
يُعد البوليسترين عالي المقاومة للصدمات (HIPS) خيارًا شائعًا للبطانات الداخلية للثلاجات. ويمكن أيضًا النظر في ABS وPP وغيرها من اللدائن الحرارية المناسبة، وفقًا لمقاومة الصدمات، ومتطلبات درجات الحرارة، والثبات الأبعادي، والمظهر، وخصائص المعالجة، والتكلفة.
4. لماذا يُستخدم HIPS في البطانات الداخلية للثلاجات؟
يوفر HIPS مزيجًا مفيدًا من قابلية التشكيل، ومقاومة الصدمات، والصلابة، والتكلفة الملائمة للعديد من تطبيقات الأجزاء الداخلية للأجهزة. ومع ذلك، يجب التحقق من ملاءمة درجة المادة وسماكة اللوح للشكل الهندسي للبطانة، وظروف الاستخدام، ومتطلبات التصنيع.
5. كيف يمكن للمصنّعين منع تفاوت سماكة الجدران أثناء التشكيل بالتفريغ؟
يمكن للمصنّعين فحص تجانس تسخين اللوح، ودرجة حرارة المادة، وعمق السحب، والشكل الهندسي للقالب، وأنصاف أقطار الزوايا، وتوزيع التفريغ. وتساعد قياسات سماكة الجدران في القطع التجريبية على تحديد المناطق ذات التمدد الكبير وتوجيه التعديلات على توزيع التسخين أو تصميم القالب.
6. ما أسباب العيوب في التشكيل بالتفريغ للبطانات الداخلية للثلاجات؟
تشمل العيوب الشائعة الترقق المفرط، والتجعد، وعدم اكتمال التشكيل، والعلامات السطحية، وتفاوت الأبعاد، والالتواء. ومن الأسباب المحتملة التسخين غير المتجانس، أو الشكل الهندسي غير المناسب للقالب، أو التفريغ غير الكافي، أو التبريد غير المتسق، أو تلف الألواح، أو عدم استقرار إعدادات العملية.
7. كيف أختار ماكينة تشكيل بالتفريغ للبطانات الداخلية للثلاجات؟
قيّم مساحة التشكيل المطلوبة، والأبعاد القصوى للقطعة، وعمق التشكيل، ونظام التسخين، وأداء التفريغ، والتوافق مع القوالب، وترتيبات التبريد، ومتطلبات التشذيب، وزمن الدورة، ومستوى الأتمتة. ويمكن أن تساعد التجارب باستخدام المادة والقوالب وأدوات الإنتاج المزمع استخدامها في التحقق من ملاءمة الماكينة.
8. هل يمكن أتمتة تشكيل البطانات الداخلية للثلاجات؟
نعم. وفقًا لتصميم المعدات ومتطلبات الإنتاج، يمكن أن تشمل الأتمتة تغذية الألواح، والتشكيل، والمساعدة في إخراج القطعة من القالب، والتشذيب، والنقل، والفحص. ويعتمد مستوى الأتمتة المناسب على أهداف الإنتاج، وتنوع المنتجات، وتوافر العمالة، وتكاليف التكامل.
9. كيف يؤثر تصميم القالب في جودة البطانة الداخلية للثلاجة؟
يؤثر الشكل الهندسي للقالب في تمدد المادة، وسماكة الزوايا، ووضوح التفاصيل السطحية، ودقة الأبعاد، وإخراج القطعة من القالب. وتساعد أنصاف الأقطار المناسبة، ومواضع فتحات تنفيس الهواء، وقنوات التفريغ، وسماحات الانكماش على مطابقة اللوح لشكل القالب والحفاظ على أبعاد القطعة المطلوبة.
10. هل التشكيل بالتفريغ مناسب لإنتاج الثلاجات بكميات كبيرة؟
يمكن للتشكيل بالتفريغ دعم الإنتاج بكميات كبيرة عندما تُصمَّم الماكينة، والقوالب وأدوات الإنتاج، والمادة، وزمن الدورة، والعمليات اللاحقة بما يحقق الإنتاج المطلوب. وينبغي التأكد من الطاقة الإنتاجية الفعلية من خلال تقديرات واقعية لزمن الدورة، وتجارب للتحقق من الجودة، وتخطيط الصيانة.
11. ما المعلومات التي ينبغي أن أقدمها عند طلب ماكينة لتشكيل البطانات الداخلية للثلاجات؟
تشمل المعلومات المفيدة رسومات البطانة أو عيناتها، والأبعاد القصوى، ومادة اللوح وسماكته، وعمق التشكيل، والإنتاج المستهدف، ومتطلبات التشذيب، وتفاصيل القالب، ومساحة المصنع، ومستوى الأتمتة المطلوب. وتساعد هذه المواصفات مورّدي المعدات على تقييم تكوين الإنتاج المقترح.
12. ما الفرق بين التشكيل بالتفريغ والتشكيل بالضغط؟
يستخدم التشكيل بالتفريغ التفريغ لسحب لوح بلاستيكي مسخن نحو القالب. ويضيف التشكيل بالضغط ضغط هواء موجبًا للمساعدة في ضغط اللوح على القالب، مما قد يحسّن دقة التفاصيل في التطبيقات المناسبة. ويعتمد الخيار الأفضل على الشكل الهندسي للبطانة، ومتطلبات السطح، والمادة، والقوالب وأدوات الإنتاج، والجدوى الاقتصادية للإنتاج.
التعاون مع Junsai Group في مجال معدات التشكيل الحراري
يتطلب اختيار معدات إنتاج البطانات الداخلية للثلاجات فهمًا واضحًا للقطعة المطلوبة، وحجم الإنتاج، والمادة، والقوالب وأدوات الإنتاج، وتخطيط المصنع.
عند تقييم حل لتشكيل البطانات الداخلية للثلاجات، ينبغي للمصنّعين إعداد رسومات البطانة أو عيناتها، ومواصفات الألواح، وأبعاد التشكيل المطلوبة، والإنتاج المستهدف، والتوقعات المتعلقة بالأتمتة. وتساعد هذه التفاصيل في تحديد ما إذا كان تكوين الماكينة المقترح قادرًا على تلبية متطلبات التطبيق.
توفر Junsai Group معدات التشكيل الحراري وحلول الأتمتة لتطبيقات التصنيع الصناعي. وفي مشاريع البطانات الداخلية للثلاجات، ينبغي تقييم تكوين الماكينة وعملية التشكيل وفقًا لمتطلبات الإنتاج الفعلية، مع إجراء تجارب باستخدام مواد وقوالب وأدوات إنتاج ممثلة للاستخدام الفعلي عند الاقتضاء.
تواصل مع Junsai Group لمناقشة متطلباتك لتشكيل البطانات الداخلية للثلاجات وتحديد مواصفات المعدات الأنسب لخطة إنتاجك.



