






صُممت آلات التشكيل الحراري والتلبيس للجمع بين عمليتي تشكيل البلاستيك والتلبيس لإنتاج مكونات مُشكَّلة مزودة بطبقة زخرفية أو واقية أو وظيفية أو طبقة لتشطيب السطح. وبحسب تصميم المنتج ومتطلبات الإنتاج، قد تدمج المعدات تسخين الصفائح والتشكيل وتطبيق الأغشية أو الصفائح والتحكم في الضغط والتبريد والتشذيب ضمن عملية تصنيع منسّقة.
بالنسبة للمصنّعين الذين ينتجون الألواح البلاستيكية والمكونات الداخلية للسيارات وأغلفة المعدات وأجزاء الأجهزة والمنتجات المُشكَّلة الزخرفية، يمكن لمعدات التلبيس المناسبة أن تساعد في تحقيق جودة سطح متسقة وهندسة قطع قابلة للتكرار. ويعتمد اختيار الآلة على مادة الركيزة وغشاء التلبيس وشكل المنتج والتشطيب المطلوب وحجم الإنتاج، وما إذا كان يلزم تنفيذ التشكيل والتلبيس في خط متكامل واحد.
ما هي آلات التشكيل الحراري والتلبيس?
آلات التشكيل الحراري والتلبيس هي أنظمة صناعية تجمع بين تشكيل صفائح اللدائن الحرارية وتطبيق طبقة سطحية أو لصقها. تُسخَّن الصفيحة البلاستيكية وتُشكَّل وفق الهندسة المطلوبة، بينما يُطبَّق غشاء زخرفي أو طبقة واقية أو طبقة تلبيس وظيفية بحسب تصميم العملية.
بحسب تهيئة المعدات، قد يُجرى التلبيس قبل التشكيل أو أثناءه أو بعد تشكيل المكوّن البلاستيكي. ويعتمد التسلسل المناسب على قابلية الغشاء للتمدد وخصائص المادة اللاصقة وهندسة السطح ومقاومة درجات الحرارة وجودة الالتصاق المطلوبة.
بخلاف آلات التغليف المكتبية التي تُحكم تغليف المستندات داخل أظرف التغليف، صُممت آلات التشكيل الحراري والتلبيس الصناعية لتصنيع القطع البلاستيكية المُشكَّلة. وهي تستخدم قوالب وأدوات إنتاج وتسخينًا مضبوطًا وأنظمة تشكيل ومعدات مناولة المواد لتلبية متطلبات الأبعاد والأسطح للمنتجات الصناعية.
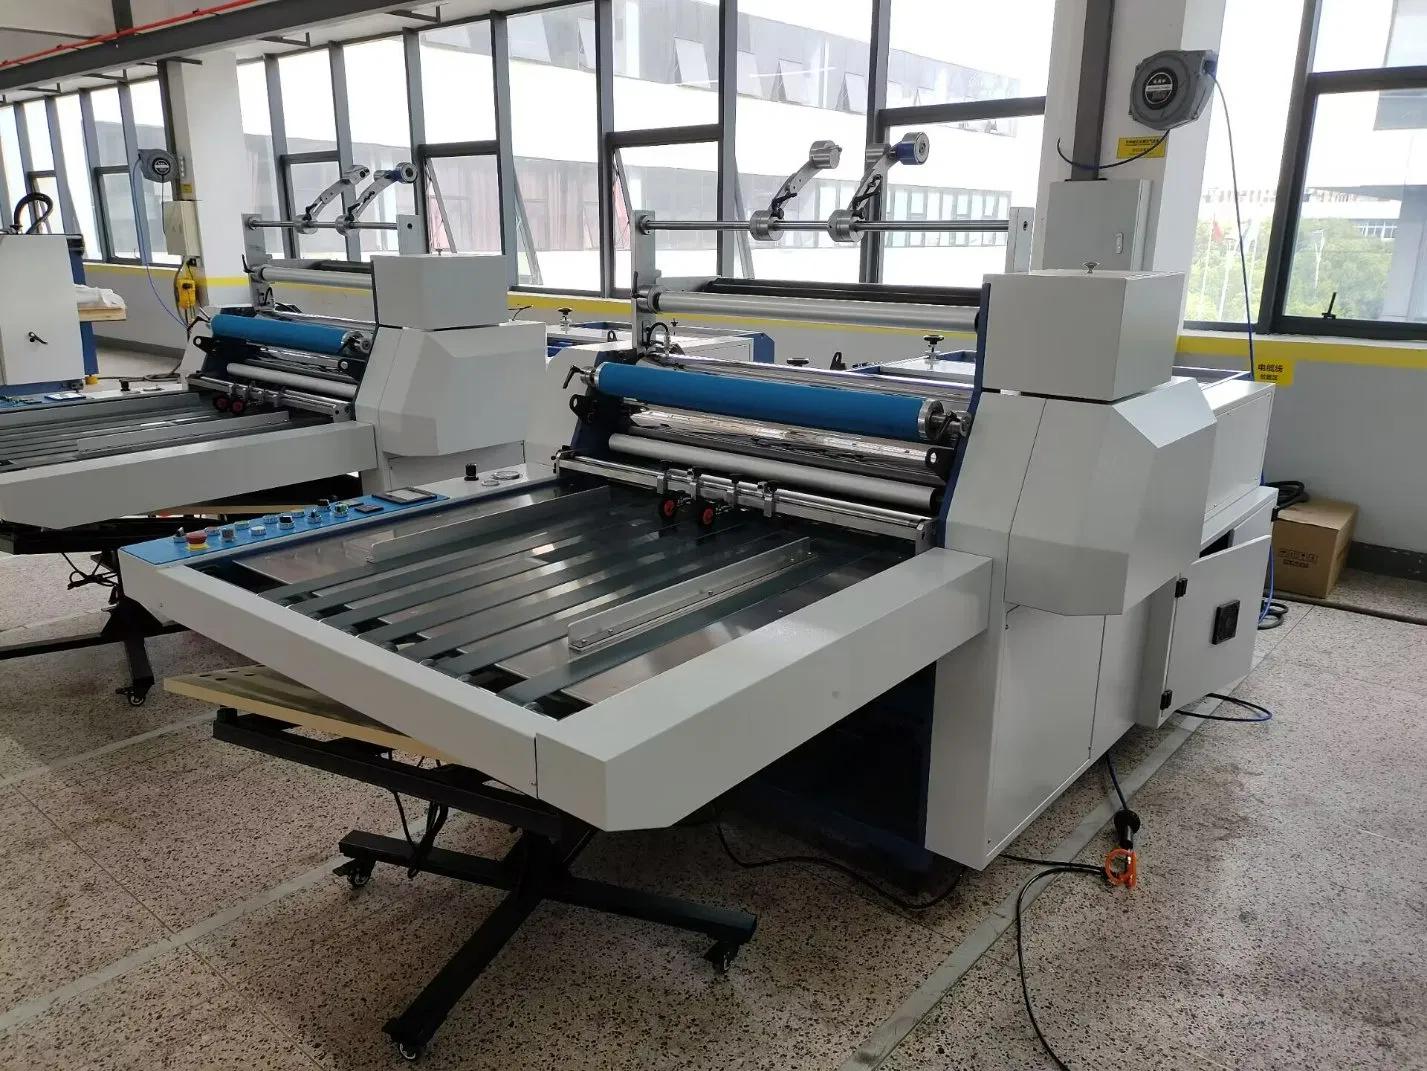
كيف تتم عملية التلبيس بالتشكيل الحراري؟
تختلف عملية التصنيع باختلاف تصميم الآلة، لكن معظم الأنظمة تتبع عدة مراحل أساسية.
1. تحضير الركيزة والغشاء
تبدأ العملية بصفيحة بلاستيكية مناسبة أو ركيزة مُشكَّلة بالقالب، والغشاء الزخرفي أو الوظيفي المختار. ويجب التحقق من مواصفات المواد من حيث السماكة وحالة السطح ومقاومة درجات الحرارة والتوافق والاستخدام المقصود.
قد يُورَّد الغشاء على هيئة لفائف أو صفائح مقصوصة مسبقًا. ويمكن لنظام لفائف آلة التلبيس تغذية الخط بغشاء متواصل، بينما قد تكون ترتيبات التغذية بالصفائح أنسب لبعض أحجام المنتجات أو أشكال توريد المواد.
2. التسخين وتشكيل الصفيحة البلاستيكية
عندما يكون التشكيل الحراري مطلوبًا، تُسخَّن الصفيحة البلاستيكية حتى تصبح مرنة بما يكفي لتشكيلها. ثم تُشكَّل الصفيحة فوق قالب أو داخله باستخدام طريقة تشكيل مناسبة، مثل التشكيل بالتفريغ أو التشكيل بالضغط.
يجب أن تتناسب ظروف التسخين مع كلٍّ من الركيزة والغشاء السطحي المختار. فقد تتسبب الحرارة الزائدة في تغير اللون أو الانكماش أو عيوب السطح أو تغير خصائص الغشاء. وقد يؤدي التسخين غير الكافي إلى ضعف التشكيل أو ضعف التلامس أو عدم استنساخ تفاصيل السطح بالكامل.
3. تطبيق الغشاء والتلبيس
يُوضَع الغشاء الزخرفي أو الواقي بحيث يلامس الركيزة أو المكوّن المُشكَّل. وبحسب النظام، قد تُستخدم الحرارة أو الضغط أو مادة لاصقة متوافقة أو مزيج من هذه الطرق لتحقيق الالتصاق.
يجب أن توفر العملية تلامسًا كافيًا على امتداد السطح، مع التحكم في التجاعيد والهواء المحبوس وامتداد الغشاء فوق التجاويف دون ملامستها وعدم انتظام شد الغشاء. وقد تتطلب الأشكال المعقدة غشاءً ذا قابلية استطالة مناسبة وتسلسل تشكيل يمنع التمدد المفرط.
4. التبريد وتثبيت الالتصاق
يُبرَّد المكوّن المُلبَّس في ظروف مناسبة للمساعدة على الحفاظ على شكله وتشطيب سطحه. وتعتمد متطلبات التبريد على الركيزة والغشاء ونظام اللصق وسماكة القطعة وهندسة التشكيل.
عندما تستخدم العملية مواد لاصقة تُنشَّط بالحرارة، يجب أن تتوافق درجة حرارة التشغيل والضغط مع مواصفات مورّد المادة. وتساعد ظروف العملية المستقرة على تقليل التقشّر والفقاعات والتفاوت في الأبعاد.
5. التشذيب والفحص
تُشذَّب المواد الزائدة للوصول إلى الأبعاد النهائية المطلوبة. وبحسب خط الإنتاج، قد يكون التشذيب مدمجًا في الآلة أو يُنفَّذ في محطة منفصلة.
يمكن أن يشمل الفحص مظهر السطح ومحاذاة الغشاء والالتصاق والتجاعيد والفقاعات ودقة الأبعاد وجودة الحواف. وتساعد سجلات الإنتاج المشغّلين على تحديد العيوب المتكررة والحفاظ على إنتاج متسق.
أنواع آلات التلبيس لتصنيع البلاستيك
تلبي آلات التلبيس المختلفة احتياجات إنتاجية مختلفة. وقد يؤدي اختيار المعدات استنادًا إلى كلمة «آلة تلبيس» وحدها إلى عدم توافق الآلة مع المنتج المقصود.
| نوع الآلة | الوظيفة الرئيسية | التطبيقات المعتادة |
|---|---|---|
| آلة التشكيل الحراري والتلبيس | تجمع بين تشكيل البلاستيك وتطبيق غشاء أو طبقة سطحية | الألواح البلاستيكية المُشكَّلة، وقطع تكسية السيارات، والمكونات الزخرفية |
| آلة التلبيس بالدرافيل | تمرّر المواد عبر درافيل لتطبيق غشاء أو طبقة تلبيس | الصفائح المسطحة والألواح والمواد المتواصلة |
| آلة التلبيس الحراري | تستخدم حرارة وضغطًا مضبوطين لربط طبقات متوافقة | الأغشية الزخرفية والأسطح الواقية والصفائح المُلبَّسة |
| نظام التلبيس بالتفريغ | يستخدم التفريغ للمساعدة على سحب الغشاء ليلامس ركيزة أو سطحًا مُشكَّلًا | أنواع مختارة من الألواح المنحنية والمكونات ذات الملامح المعقدة |
| آلة التلبيس على البارد | تطبّق أغشية أو مواد لاصقة حساسة للضغط دون الاعتماد على التنشيط الحراري | المواد الرسومية والملصقات والأغشية الواقية والأسطح المسطحة |
| آلة التغليف بالأظرف | تغلّف المستندات أو الأغراض المسطحة الصغيرة داخل ظرف تغليف | المستندات المكتبية والبطاقات وقوائم الطعام ومواد التعريف بالهوية |
تُصمَّم آلة التلبيس على البارد أو آلة التغليف بالأظرف عمومًا للمواد الرسومية والمستندات وغيرها من الأغراض المسطحة نسبيًا. ولا ينبغي اعتبار هذه الآلات بدائل لمعدات التشكيل الحراري والتلبيس الصناعية ما لم يكن التطبيق ضمن نطاق تشغيلها المحدد.
آلات التشكيل الحراري والتلبيس مقارنةً بآلات التلبيس بالدرافيل وعلى البارد
ترتبط الاختلافات بين أنظمة التشكيل الصناعية وآلات التلبيس التقليدية أساسًا بهندسة المنتج وشكل توريد المادة والتسخين والضغط ومتطلبات الإنتاج.
آلات التشكيل الحراري والتلبيس
صُممت هذه الأنظمة للقطع البلاستيكية المُشكَّلة. وقد تدمج التسخين والتشكيل بالقوالب وتطبيق الأغشية والتبريد والتشذيب. ويجب أن تراعي المعدات الهندسة ثلاثية الأبعاد للقطعة وسلوك كلٍّ من الركيزة والطبقة السطحية.
آلات التلبيس بالدرافيل ونظام لفائف آلة التلبيس
تمرّر آلات التلبيس بالدرافيل عادةً صفيحة مسطحة أو مادة مطبوعة أو لوحًا بين درافيل تطبّق الضغط، والحرارة أيضًا في بعض الأنظمة. وقد يشير مصطلح لفة آلة التلبيس إلى لفة غشاء تُستخدم لتزويد الآلة بمادة التلبيس، أو إلى درفيل داخل الآلة. ويعتمد المعنى الدقيق على المعدات والمصطلحات التي يستخدمها المورّد.
تُعد آلات التلصيق بالدرافيل مفيدة لتغذية المواد بصورة مستمرة والتلصيق على الأسطح المستوية، لكن أنظمة الدرافيل القياسية قد لا تكون مناسبة لتشكيل تجاويف عميقة أو مكونات معقدة ثلاثية الأبعاد.
آلات التلصيق على البارد
تطبّق آلة التلصيق على البارد عادةً غشاءً حساسًا للضغط دون استخدام الحرارة لتنشيط عملية الالتصاق. وتشيع هذه الأنظمة في صناعة اللافتات والأعمال الرسومية وحماية الأسطح، حيث يلزم حماية المطبوعات أو المواد الحساسة للحرارة.
يختلف التلصيق على البارد عن التلصيق بالتشكيل الحراري، إذ لا يتضمن عادةً تسخين لوح بلاستيكي لتشكيل هيئة جديدة ثلاثية الأبعاد.
آلات التغليف بالجيوب وجيوب التغليف
تمرّر آلة التغليف بالجيوب مستندًا أو عنصرًا مسطحًا موضوعًا داخل جيوب التغليف عبر درافيل مسخّنة أو مضبوطة الضغط. ويلتصق غشاء الجيب حول العنصر لتوفير طبقة نهائية واقية.
صُممت جيوب التغليف لتناسب المقاس ونطاق درجات الحرارة المحددين لآلة التغليف بالجيوب. وهي ليست مكافئة لأغشية التشكيل الحراري الصناعية، ولا ينبغي افتراض ملاءمتها لتشكيل مكونات بلاستيكية في قالب إنتاج.
المواد المستخدمة في التلصيق بالتشكيل الحراري
يحدد توافق المواد إمكانية معالجة الركيزة والطبقة السطحية معًا بنجاح. ويجب أن تتحمل المواد المختارة ظروف درجة حرارة التشكيل والضغط والتمدد والتبريد.
| المادة أو الطبقة | الخصائص المعتادة | الاعتبارات |
|---|---|---|
| لوح ABS | يُستخدم عادةً عندما تكون الصلابة ومقاومة الصدمات مطلوبتين | التحقق من درجة حرارة التشكيل وتوافق الأسطح ومتطلبات التطبيق |
| لوح PP | يتوفر بدرجات تتميز بمقاومة كيميائية مفيدة وكثافة منخفضة | قد يتطلب الالتصاق غشاءً أو مادة لاصقة متوافقة أو معالجة سطحية |
| لوح PVC | يتوفر بتركيبات صلبة ذات خصائص متنوعة | التأكد من حدود درجات الحرارة والتوافق مع الغشاء أو المادة اللاصقة |
| لوح PET أو لوح قائم على PET | يُستخدم في التطبيقات التي تتطلب الشفافية أو أداءً مناسبًا للتعبئة والتغليف | تقييم الدرجة المحددة وسلوك التشكيل ومتطلبات درجة الحرارة |
| غشاء زخرفي | يوفر مظهرًا نهائيًا أو نقشًا أو لونًا | يجب أن يتحمل ظروف التشكيل دون تمدد مفرط أو تشوه |
| غشاء واقٍ | يساعد على حماية السطح من آثار المناولة أو التعرض للعوامل البيئية | التأكد مما إذا كان الغشاء مخصصًا للبقاء على القطعة النهائية أو للإزالة |
| طبقة تلصيق وظيفية | تضيف خصائص سطحية محددة أو طبقة متخصصة | يعتمد الأداء على بنية المادة والتطبيق المقصود |
لا يمكن تمديد كل غشاء على جميع الأشكال الهندسية للقطع. وقبل الإنتاج، ينبغي للمصنّعين التحقق من استطالة الغشاء وسماكته وطريقة التصاقه وتوافق الأسطح ومقاومته لدرجة حرارة العملية.
تطبيقات آلات التلصيق بالتشكيل الحراري
مكونات المقصورة الداخلية للسيارات
يمكن استخدام القطع الملصّقة والمشكّلة حراريًا في بعض عناصر الكسوة الداخلية والألواح الزخرفية والأغطية والمكونات البلاستيكية المشكّلة. وينبغي أن تستوفي الركيزة والغشاء السطحي ونظام الالتصاق متطلبات المنتج المتعلقة بالمظهر والمتانة والظروف البيئية.
ألواح الأجهزة وهياكل المعدات
يمكن للمصنّعين استخدام ألواح بلاستيكية ملصّقة لإنتاج ألواح وأغطية وهياكل بلون أو ملمس أو طبقة نهائية واقية متجانسة. ويجب أن يظل الغشاء المختار ملتصقًا أثناء التشكيل وطوال ظروف الخدمة المتوقعة للمنتج.
الأثاث والمكونات الزخرفية
يمكن تطبيق طبقات سطحية زخرفية على مكونات بلاستيكية مناسبة لإنشاء ألوان أو ملمس أو تأثيرات بصرية محددة. ويجب أن تراعي العملية شكل القطعة والتشطيب السطحي المتوقع بعد التشكيل.
الأغطية والحاويات الصناعية
يمكن استخدام التلصيق بالتشكيل الحراري عندما تتطلب المكونات البلاستيكية المشكّلة مظهرًا سطحيًا معينًا أو طبقة وظيفية إضافية. وينبغي التحقق من المقاومة المطلوبة للمواد الكيميائية أو السحج أو الحرارة أو التعرض للعوامل الخارجية وفقًا لبيئة التشغيل الفعلية.
المنتجات الاستهلاكية
تجمع بعض المنتجات الاستهلاكية بين أشكال بلاستيكية مشكّلة وأسطح زخرفية أو واقية. ويحدد تصميم المنتج وتوافق المواد ومعايير المظهر وحجم الإنتاج مدى ملاءمة دمج التشكيل والتلصيق في عملية واحدة.
كيفية اختيار آلة التلصيق بالتشكيل الحراري المناسبة
يعتمد اختيار الآلة المناسبة على القطعة النهائية وعملية الإنتاج الكاملة، لا على مواصفة واحدة فقط.
شكل المنتج وعمق التشكيل
قدّم رسومات المنتج أو عينات منه توضح الأبعاد الكلية والتفاصيل الشكلية وعمق التشكيل ومساحات الأسطح التي تتطلب التلصيق. وقد يفرض السحب العميق والمنحنيات المركبة متطلبات أعلى على قابلية الغشاء للتمدد والتحكم في التشكيل.
توافق الركيزة والغشاء
حدد المادة البلاستيكية وسماكة اللوح ونوع الغشاء ونظام المادة اللاصقة والتشطيب السطحي المطلوب. وينبغي للمورّد التأكد من أن هذه المجموعة يمكنها تحمل درجة حرارة العملية وضغطها دون تشوه غير مقبول أو مشكلات في الالتصاق.
تسلسل التلصيق
حدد ما إذا كان ينبغي تطبيق الغشاء قبل التشكيل أو أثناء عملية التشكيل أو بعد تشكيل الركيزة. ويؤثر هذا القرار في القوالب والعدد والتسخين ومناولة المواد وشد الغشاء والتحكم في العملية.
حجم الإنتاج والأتمتة
للإنتاج بكميات أكبر، قيّم تغذية الألواح وفك لفائف الغشاء والتسخين والتشكيل والتبريد وتشذيب الحواف ومناولة المنتجات بوصفها خطًا متكاملًا. ويمكن للأتمتة تقليل المناولة اليدوية، لكن قيمتها تعتمد على تنوع القطع وتكرار تغيير إعدادات الإنتاج ومعدل الإنتاج المطلوب.
جودة السطح والفحص
حدد الحدود المقبولة للتجاعيد والفقاعات وعدم محاذاة الغشاء والتقشر والعلامات السطحية وتفاوت الأبعاد. وينبغي استخدام هذه المتطلبات عند تقييم عينات القطع وتحديد معلمات العملية.
الصيانة والدعم الفني
راجع سهولة الوصول إلى عناصر التسخين والدرافيل وأنظمة التفريغ أو الضغط ومكونات التحكم والقوالب والعدد. وتأكد من تدريب المشغلين وتوافر قطع الغيار وإجراءات الصيانة وترتيبات الدعم قبل شراء المعدات.
المشكلات الشائعة في التلصيق بالتشكيل الحراري
| العيب | الأسباب المحتملة | الجوانب التي ينبغي مراجعتها |
|---|---|---|
| تجاعيد في الغشاء | تفاوت شد الغشاء أو سوء التموضع أو عدم ملاءمة تسلسل التشكيل | تغذية الغشاء ومحاذاته وشده والقوالب والعدد |
| فقاعات هوائية | عدم اكتمال التلامس أو احتباس الهواء أو عدم ملاءمة ظروف الالتصاق | أداء التفريغ والضغط وتحضير السطح وتوافق المادة اللاصقة |
| تقشر الغشاء | ضعف الالتصاق أو عدم توافق المواد أو عدم ملاءمة إعدادات العملية | توافق الغشاء والركيزة والمعالجة السطحية ودرجة الحرارة والضغط |
| تشوه النقش السطحي | التمدد المفرط للغشاء أو عدم ملاءمة درجة حرارة المادة | استطالة الغشاء وتوزيع درجات حرارة التسخين وهندسة القالب وتسلسل التشكيل |
| عدم اتساق أبعاد القطع | تفاوت درجة الحرارة أو اختلافات التبريد أو مشكلات القوالب والعدد | تجانس التسخين وحالة القالب والتبريد وقابلية تكرار العملية |
| تغير لون السطح | الحرارة المفرطة أو مجموعات المواد غير المتوافقة | إعدادات درجة الحرارة، ومدة التسخين، وتوصيات المورّد |
ينبغي أن يبدأ استكشاف الأعطال وإصلاحها بمراجعة مواصفات المادة وإعدادات العملية الحالية. ويسهّل تغيير متغير واحد في كل مرة وتسجيل النتائج تحديد مصدر العيب.
حلول مخصصة للتشكيل الحراري والتصفيح من Junjingsai
تطوّر Shanghai Junjingsai Automation Machinery Co., Ltd. معدات التشكيل الحراري وتشكيل البلاستيك لتلبية متطلبات الإنتاج الصناعي. وفي المشروعات التي تتضمن التصفيح، ينبغي تقييم تكوين الآلة وفقًا للشكل الهندسي للمنتج، والركيزة البلاستيكية، والغشاء الزخرفي أو الوظيفي، وطريقة الربط، وعمليات التشطيب اللاحقة.
بحسب التطبيق، قد يتطلب خط الإنتاج تغذية الألواح، والتسخين المتحكَّم به، والتشكيل بالتفريغ أو بالضغط، ومناولة الأغشية، والتبريد، وتشذيب الحواف، والنقل الآلي للمواد. ولا يتطلب كل تطبيق جميع هذه الوظائف، لذا ينبغي تحديد التكوين النهائي بناءً على عملية الإنتاج الفعلية.
عند طلب عرض فني لآلة، جهّز رسومات المنتج أو عيناته، ومواصفات الركيزة والغشاء، ومعدل الإنتاج المستهدف، ومتطلبات تشطيب السطح، وعمق التشكيل، وتفاصيل المعدات القائمة أو مرافق الخدمات في المصنع. وتساعد هذه التفاصيل في تحديد ما إذا كانت آلة متكاملة للتشكيل الحراري والتصفيح أو منظومة منفصلة للتشكيل والتصفيح هي الأنسب.
الأسئلة الشائعة
ما هي آلة التشكيل الحراري والتصفيح؟
تجمع آلة التشكيل الحراري والتصفيح بين تشكيل مادة لدنة حراريًا وتطبيق غشاء أو طبقة سطحية أو ربطها بالمادة. وبحسب التكوين، قد يجري التصفيح قبل التشكيل أو أثناءه أو بعده.
ما الفرق بين آلة التصفيح بالتشكيل الحراري وآلة التصفيح بالدرافيل؟
صُممت آلة التصفيح بالتشكيل الحراري للعمل مع المكونات البلاستيكية المشكَّلة والأشكال الهندسية ثلاثية الأبعاد. أما آلة التصفيح بالدرافيل فتطبّق عادةً غشاءً على الألواح المسطحة أو اللوحات أو المطبوعات الرسومية باستخدام الدرافيل والضغط، وأحيانًا مع الحرارة.
هل يمكن استخدام آلة التصفيح البارد للتشكيل الحراري؟
تُصمم آلة التصفيح البارد القياسية عمومًا لتطبيق غشاء لاصق حساس للضغط على الأسطح المسطحة. وهي لا تسخّن الألواح البلاستيكية وتشكّلها داخل قالب في الظروف المعتادة، لذا فهي ليست بديلًا مباشرًا لمعدات التشكيل الحراري الصناعية.
فيمَ تُستخدم آلة التغليف بالجيوب؟
تُحكم آلة التغليف بالجيوب إغلاق المستندات أو غيرها من العناصر المسطحة داخل جيوب التغليف لحمايتها وتحسين مظهرها النهائي. وهي مخصصة للعناصر الصغيرة والمسطحة نسبيًا، وليست للأجزاء البلاستيكية الصناعية ثلاثية الأبعاد.
ما هي جيوب التغليف؟
جيوب التغليف هي أظرف غشائية مسبقة التشكيل تُستخدم مع آلات التغليف بالجيوب المتوافقة معها. وهي متوفرة بمقاسات وسماكات مختلفة، وتعتمد ملاءمتها على مواصفات آلة التغليف والعنصر المراد حمايته.
ما وظيفة لفافة أو درفيل آلة التصفيح؟
قد يشير هذا المصطلح إلى لفافة غشاء تزوّد الآلة بمادة التصفيح، أو إلى درفيل يطبّق الضغط أثناء التصفيح. وينبغي تفسير المصطلح وفقًا لتصميم الآلة ووثائق المورّد.
ما المواد التي يمكن استخدامها في التصفيح بالتشكيل الحراري؟
قد تشمل التوليفات المناسبة ركائز لدنة حراريًا، مثل ألواح ABS أو PP أو PVC أو الألواح القائمة على PET، مع أغشية زخرفية أو واقية أو وظيفية متوافقة. ويعتمد اختيار المواد على درجة حرارة التشكيل، وقابلية التمدد، والالتصاق، ومتطلبات الجزء النهائي.
كيف يمكن للمصنّعين منع التجاعيد والفقاعات أثناء التصفيح؟
يمكن تقليل التجاعيد والفقاعات بالتحكم في محاذاة الغشاء وشدّه، واختيار مواد متوافقة، وتحسين ظروف التسخين والضغط، وضمان التحضير المناسب للسطح، ومواءمة تسلسل التشكيل مع الشكل الهندسي للجزء.
ما المعلومات اللازمة لاختيار آلة التشكيل الحراري والتصفيح؟
قدّم رسومات المنتج أو عيناته، ومادة الركيزة وسماكتها، ومواصفات الغشاء، وعمق التشكيل، وجودة السطح المطلوبة، وحجم الإنتاج، وتسلسل التصفيح، ومتطلبات تشذيب الحواف أو الأتمتة. ويمكن أن تساعد تجارب العينات في تأكيد ملاءمة العملية.
الخلاصة
تجمع آلات التشكيل الحراري والتصفيح بين تشكيل البلاستيك وتطبيق طبقة سطحية لتصنيع مكونات مشكَّلة ذات متطلبات محددة من حيث المظهر أو الوظيفة. وتعتمد المعدات المناسبة على توافق المواد، وسلوك الغشاء، والشكل الهندسي للجزء، وطريقة الربط، وحجم الإنتاج، ومتطلبات التشطيب. ويساعد التمييز بين التصفيح الصناعي بالتشكيل الحراري وآلات التصفيح بالدرافيل، وآلات التصفيح البارد، وآلات التغليف بالجيوب، وجيوب التغليف، المصنّعين على اختيار المعدات الملائمة لاحتياجات إنتاجهم الفعلية.



