






تستخدم آلات التشكيل الحراري ذات الفرن تسخينًا متحكَّمًا به لتليين الألواح البلاستيكية قبل تشكيلها إلى منتجات ذات شكل وحجم وتشطيب سطحي محدد. وتُستخدم في تطبيقات معالجة البلاستيك التي تتطلب تنسيق درجة حرارة اللوح، وعمق التشكيل، وتصميم القالب، وسلوك المادة لإنتاج أجزاء متسقة.
تتضمن آلة التشكيل الحراري ذات الفرن عادةً فرن تسخين، ونظامًا لدعم الألواح أو نقلها، ومحطة تشكيل، وقالبًا، ونظام تحكم، وتجهيزات تبريد. وبحسب تصميم الآلة، يمكن تسخين اللوح ونقله إلى محطة تشكيل منفصلة، أو دمج وظيفتي التسخين والتشكيل في نظام إنتاج واحد.
بالنسبة إلى المصنّعين الذين يعالجون ABS وPP وPET وPVC وغيرها من اللدائن الحرارية المناسبة، يعتمد اختيار معدات التشكيل بالتسخين بالفرن الملائمة على أبعاد الألواح، وسماكة المادة، وطريقة التشكيل المطلوبة، والشكل الهندسي للمنتج، وحجم الإنتاج المتوقع. ويساعد اختيار آلة مناسبة لتسخين الألواح البلاستيكية على إرساء ظروف معالجة قابلة للتكرار ويدعم اتساق جودة الأجزاء النهائية.
ما هي آلات التشكيل الحراري ذات الفرن?
آلة التشكيل الحراري ذات الفرن هي آلة صناعية تسخّن الألواح المصنوعة من اللدائن الحرارية داخل فرن حتى تصبح قابلة للتشكيل، ثم تشكّل اللوح المليَّن فوق قالب أو داخله. ويُبرَّد البلاستيك المشكَّل حتى يتمكن من الاحتفاظ بالشكل المطلوب، وبعد ذلك يمكن تشذيب حوافه وتشطيبه.
يتحكم فرن التسخين في توزيع درجات الحرارة عبر اللوح. ثم يستخدم نظام التشكيل طريقة مناسبة، مثل التشكيل بالتفريغ أو التشكيل بالضغط أو التشكيل بمساعدة ميكانيكية، بحسب المنتج وتكوين الآلة.
تُستخدم معدات التشكيل الحراري ذات الفرن عادةً للمكونات البلاستيكية الكبيرة أو العميقة أو ذات الأشكال المخصصة. ويمكن تهيئتها لإنتاج النماذج الأولية، أو التصنيع بدفعات صغيرة، أو الإنتاج المتكرر، بحسب مساحة عمل الآلة، ومستوى الأتمتة، والقوالب والأدوات، ونظام مناولة المواد.
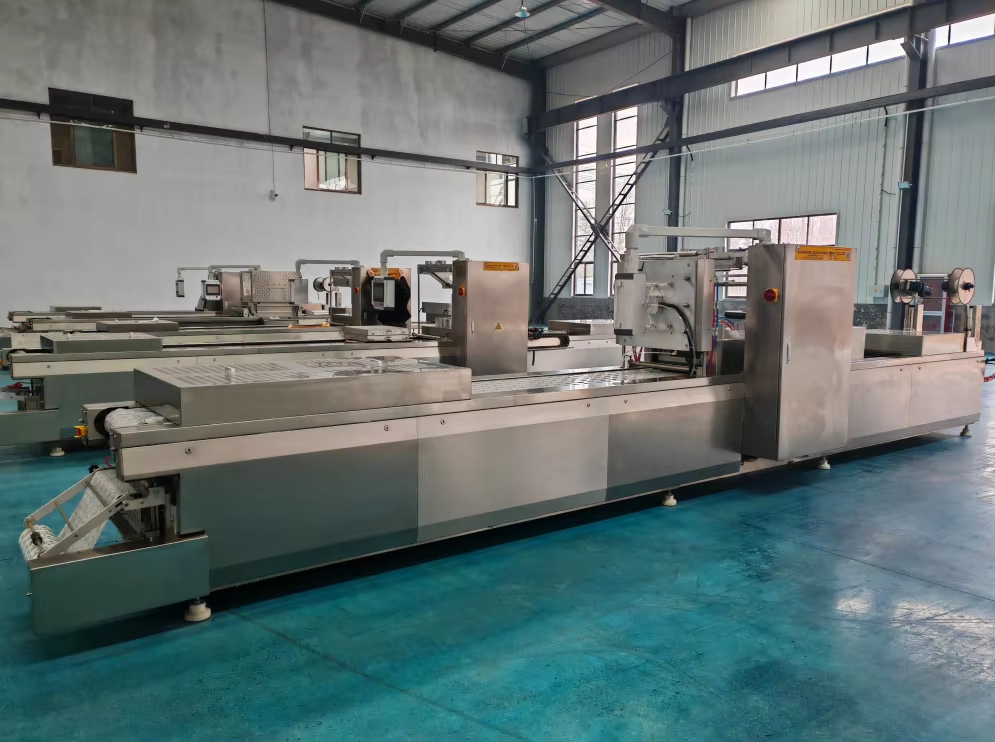
كيف تعمل آلة التشكيل الحراري ذات الفرن؟
تتكون عملية التشكيل الحراري من عدة مراحل. ويختلف التسلسل الدقيق باختلاف تصميم المعدات، والمادة البلاستيكية، ومتطلبات المنتج.
1. تحميل اللوح البلاستيكي
يضع المشغّل أو نظام التغذية الآلي اللوح البلاستيكي في الآلة. ويمكن تحميل اللوح يدويًا أو نقله باستخدام إطار أو قضبان توجيه أو مشابك أو غيرها من معدات مناولة الألواح.
قبل التسخين، ينبغي للمصنّعين التحقق من درجة تصنيف مادة اللوح، وسماكته، وأبعاده، وحالة سطحه، وملاءمته لعملية التشكيل المقصودة. فقد تؤثر الاختلافات في سماكة اللوح أو خصائص المادة في التسخين واتساق الأجزاء النهائية.
2. التسخين بالفرن
يدخل اللوح البلاستيكي فرن التسخين، حيث ترفع الحرارة المتحكَّم بها درجة حرارة المادة إلى درجة حرارة تشكيلها. وقد يُستخدم في التسخين عناصر مقاومة كهربائية، أو سخانات تعمل بالأشعة تحت الحمراء، أو تجهيز آخر يحدده تصميم الآلة.
ينبغي أن توفّر آلة تسخين الألواح البلاستيكية المضبوطة جيدًا توزيعًا مناسبًا لدرجات الحرارة عبر مساحة العمل. وقد يؤدي التسخين غير المتساوي إلى ترهّل مفرط، أو تشكيل غير مكتمل، أو تفاوت في سماكة الجدران، أو عيوب سطحية.
تعتمد مدة التسخين المطلوبة على نوع البلاستيك، وسماكة اللوح، وقدرة السخان، وتخطيط الفرن، ودرجة الحرارة المستهدفة. وينبغي للمشغّلين تحديد معلمات تسخين خاصة بكل مادة من خلال الاختبارات بدلًا من الاعتماد على إعداد واحد لجميع أنواع البلاستيك.
3. نقل اللوح وتحديد موضعه
بمجرد وصول اللوح إلى حالة التشكيل المطلوبة، يُوضَع فوق القالب أو داخله. وبحسب المعدات، قد يتحرك اللوح آليًا أو يتطلب نقله إلى محطة التشكيل بواسطة مشغّل.
ينبغي التحكم في زمن النقل لأن اللوح يبدأ بالتبريد بعد خروجه من الفرن. وقد يؤدي التأخير إلى تغيير سلوكه أثناء التشكيل والتسبب في تفاوت النتائج بين دورات الإنتاج.
4. تشكيل اللوح المسخَّن
يُشكَّل البلاستيك المليَّن باستخدام طريقة التشكيل المختارة.
- يستخدم التشكيل بالتفريغ ضغط هواء منخفضًا لسحب اللوح نحو سطح القالب حتى يلتصق به.
- يستخدم التشكيل بالضغط الهواء المضغوط لدفع اللوح نحو القالب حتى يلتصق به.
- يستخدم التشكيل الميكانيكي أو التشكيل بمساعدة سدادة أداةً مادية للمساعدة في توزيع المادة في أشكال عميقة أو معقدة محددة.
تعتمد الطريقة المناسبة على الشكل الهندسي للجزء، وتفاصيل السطح، وسلوك المادة، ودقة الأبعاد المطلوبة.
5. التبريد وإخراج الجزء من القالب
يُبرَّد اللوح المشكَّل حتى يتمكن المكوّن من الاحتفاظ بشكله عند إخراجه من القالب. وقد يعتمد التبريد على القالب، أو الهواء القسري، أو تجهيزات أخرى ملائمة للعملية.
قد يؤدي التبريد غير الكافي أو غير المتساوي إلى الالتواء، أو تفاوت الانكماش، أو تغير الأبعاد بعد إخراج الجزء من القالب. وتعتمد مدة التبريد المطلوبة على المادة، وسماكة الجزء، ودرجة حرارة القالب، والشكل الهندسي للمكوّن.
6. تشذيب الحواف وفحص الجودة
يُزال البلاستيك الزائد للوصول إلى الأبعاد النهائية. ويمكن إجراء تشذيب الحواف يدويًا، أو باستخدام محطة قطع مخصصة، أو دمجه في خط آلي أكبر.
يمكن أن يشمل الفحص الأبعاد، وتوزيع سماكة الجدران، ومظهر السطح، وجودة الحواف، وقابلية تكرار النتائج. ويساعد تسجيل إعدادات العملية ونتائج الفحص المصنّعين على تحديد أسباب العيوب والحفاظ على اتساق الإنتاج.
المكونات الرئيسية لمعدات التشكيل الحراري ذات الفرن
يحدد تكوين الآلة كيفية تكامل التسخين والنقل والتشكيل والتبريد.
| المكوّن | الوظيفة | اعتبارات الاختيار |
|---|---|---|
| فرن التسخين | يرفع درجة حرارة اللوح البلاستيكي إلى درجة حرارة التشكيل | نوع السخان، ونطاق درجات الحرارة، ومساحة التسخين، وتجانس درجة الحرارة |
| عناصر التسخين | تزوّد اللوح بالطاقة الحرارية | التوافق مع المواد، والإنتاجية، وسهولة الوصول للصيانة، وطريقة التحكم |
| إطار اللوح أو نظام التثبيت | يثبّت اللوح أثناء التسخين والتشكيل | أبعاد اللوح، وسماكته، ومتطلبات مناولته |
| قضبان التوجيه أو نظام النقل | ينقل اللوح بين محطات العملية | مسافة الحركة، ودقة تحديد الموضع، ومستوى الأتمتة |
| محطة التشكيل | تشكّل اللوح المليّن على قالب | مساحة التشكيل، وأبعاد القالب، وقدرة التفريغ أو الضغط |
| نظام التفريغ أو الضغط | يطبّق القوة اللازمة للتشكيل | طريقة التشكيل المطلوبة، والاستجابة، والقدرة التشغيلية |
| منظومة التبريد | تساعد القطعة على الاحتفاظ بشكلها | الشكل الهندسي للقطعة، والمادة، وزمن التبريد، ومتطلبات دورة الإنتاج |
| نظام التحكم | يدير درجات الحرارة، والتوقيت، والحركة، وإعدادات العملية | سهولة التشغيل، وقابلية تكرار النتائج، ومتطلبات المراقبة |
ينبغي تحديد مواصفات المكوّنات باعتبارها منظومة متكاملة. فعلى سبيل المثال، قد لا تؤدي زيادة قدرة التسخين وحدها إلى تحسين الإنتاجية الإجمالية إذا ظل نقل اللوح أو التشكيل أو التبريد هو المرحلة التي تحدّ من الإنتاجية.
المواد التي تعالجها آلات التشكيل الحراري ذات الأفران
يمكن لآلات التشكيل الحراري ذات الأفران معالجة مجموعة من اللدائن الحرارية، شريطة أن تكون الآلة وعدّة التشكيل ملائمتين للمادة المختارة.
| المادة البلاستيكية | الخصائص العامة | التطبيقات المحتملة |
|---|---|---|
| ABS | يتوفر بدرجات تتمتع بمقاومة جيدة للصدمات وصلابة جيدة | أغطية المعدات، والهياكل الخارجية، ومكوّنات السيارات |
| PP (البولي بروبيلين) | كثافة منخفضة ومقاومة كيميائية مناسبة في الدرجات الملائمة | الصواني، والأغطية، والمكوّنات الصناعية |
| PET والألواح القائمة على PET | توفر بعض الدرجات شفافية وملاءمة لتطبيقات التعبئة والتغليف | مكوّنات التعبئة والتغليف، والأغطية، والصواني المشكّلة |
| PVC | يتوفر بتركيبات صلبة ومرنة | أنواع محددة من الألواح والأغطية والمكوّنات المشكّلة |
| PE (البولي إيثيلين) | يتوفر بدرجات مختلفة تتفاوت في المرونة والمتانة | البطانات، والصواني، والقطع الصناعية |
ليست كل درجة من هذه المواد مناسبة لكل تطبيق من تطبيقات التشكيل الحراري. وينبغي تقييم درجة حرارة التشكيل، والانكماش، وسماكة اللوح، والشكل الهندسي للقالب، والخصائص المطلوبة للقطعة النهائية قبل الإنتاج.
بالنسبة إلى اللدائن الهندسية أو مواد الألواح المتخصصة، ينبغي للمصنّعين التحقق من حدود المعالجة مع مورّد المادة ومصنّع الآلة. ويجب أن يوفر فرن التسخين نطاق تشغيل مناسبًا وتوزيعًا لدرجات الحرارة يمكن التحكم فيه بما يلائم اللوح المختار.
التشكيل بالتفريغ والتشكيل بالضغط باستخدام التسخين بالفرن
يهيّئ التسخين بالفرن اللوح البلاستيكي للتشكيل، بينما تحدد طريقة التشكيل كيفية تطابق اللوح المليّن مع شكل القالب.
التشكيل بالتفريغ
يزيل التشكيل بالتفريغ الهواء الموجود بين اللوح والقالب، مما يتيح لفرق الضغط سحب البلاستيك نحو سطح القالب. وهو مناسب للعديد من الأغطية والهياكل الخارجية والصواني والألواح والمكوّنات البلاستيكية المشكّلة.
تعتمد جودة النتيجة على تنفيس القالب، ودرجة حرارة اللوح، وتوزيع المادة، وأداء التفريغ.
التشكيل بالضغط
يستخدم التشكيل بالضغط الهواء المضغوط لدفع البلاستيك المسخّن نحو القالب. وقد يتيح استنساخ تفاصيل سطحية أدق من التشكيل بالتفريغ في التطبيقات المناسبة، بحسب المادة وعدّة التشكيل وظروف العملية.
يتطلب التشكيل بالضغط معدات مصممة لتحمّل الضغط المحدد وتوفير الإحكام والتحكم المناسبين.
التشكيل بمساعدة سدادة
بالنسبة إلى بعض المنتجات ذات السحب العميق، تساعد سدادة أو أداة تمديد أولي ميكانيكية على توزيع اللوح المليّن قبل تطبيق التفريغ أو الضغط. ويمكن أن يحسّن ذلك توزيع المادة في تصاميم محددة، إلا أن النتيجة تعتمد على الشكل الهندسي للسدادة، ودرجة الحرارة، والتوقيت، وتصميم القالب.
ينبغي اختيار طريقة التشكيل وفقًا للقطعة النهائية، وليس لنظام التسخين وحده. فالتسخين بالفرن مرحلة واحدة من العملية؛ ولا يحدد ما إذا كان التشكيل بالتفريغ أو بالضغط أو بمساعدة سدادة هو الخيار الأفضل.
تطبيقات آلات التشكيل الحراري ذات الأفران
تُستخدم معدات التشكيل الحراري ذات الأفران في قطاعات صناعية تحتاج إلى قطع بلاستيكية مشكّلة من ألواح مسطحة.
مكوّنات السيارات
يمكن للآلات المناسبة إنتاج أنواع محددة من المكوّنات البلاستيكية الداخلية والخارجية، والألواح، والأغطية، وقطع الزينة والتشطيب. وتؤثر المادة المطلوبة، والتشطيب السطحي، وسماحات الأبعاد، وحجم الإنتاج في تهيئة الآلة والقالب.
الهياكل الخارجية للمعدات الصناعية
يمكن تصنيع الأغطية الواقية، وأغلفة الآلات، وألواح المعدات، والهياكل الخارجية المشكّلة باستخدام التسخين بالفرن والتشكيل بالقوالب. وينبغي أن يستند اختيار المادة وتصميم القالب إلى أبعاد القطعة ومتطلبات صلابتها.
المعدات الطبية والمخبرية
يمكن استخدام التشكيل الحراري لإنتاج أنواع محددة من الهياكل الخارجية للمعدات، والأغطية الواقية، والصواني، والمكوّنات البلاستيكية غير القابلة للزرع في الجسم. وقد تتطلب التطبيقات الطبية وثائق إضافية للمواد، وضوابط للنظافة، وقابلية للتتبّع، وامتثالًا للمتطلبات التنظيمية بحسب الاستخدام المقصود.
منتجات التعبئة والتغليف والعرض
بحسب شكل توريد الألواح وتهيئة الآلة، يمكن للمعدات ذات الأفران إنتاج أنواع محددة من الصواني، وقطع العرض، والأغطية، ومكوّنات التغليف الواقي. وقد تتطلب تطبيقات التعبئة والتغليف ذات أحجام الإنتاج الكبيرة ترتيبات للتغذية والأتمتة تختلف عن تلك المستخدمة في معالجة الألواح كبيرة الأبعاد.
المنتجات البلاستيكية المخصصة
يمكن للمصنّعين استخدام معدات التشكيل ذات الأفران لإنتاج أغلفة متخصصة، وألواح مشكّلة، وأغطية، وقطع للنماذج الأولية. وتستفيد المشاريع المخصصة من التقييم المبكر لرسم القطعة، ومادة اللوح، وتصميم القالب، وحجم الإنتاج المتوقع.
آلات التشكيل الحراري ذات الأفران مقارنة بمعدات التشكيل الأخرى
تتعلق الاختلافات الرئيسية بين أنواع الآلات بكيفية تسخين اللوح ونقله وتشكيله.
| نوع المعدات | الخاصية الرئيسية | اعتبارات الملاءمة |
|---|---|---|
| آلة تشكيل حراري ذات فرن | تستخدم فرنًا لتسخين مادة اللوح قبل التشكيل | مناسبة للتطبيقات التي تتطلب تسخينًا مضبوطًا للألواح وتشكيلًا بالقوالب |
| آلة تشكيل حراري ضمن خط إنتاج متكامل | تدمج محطات التسخين والتشكيل في منظومة إنتاج مستمرة | غالبًا ما يُنظر في استخدامها للإنتاج المتكرر ومناولة المواد آليًا |
| آلة التشكيل بالتفريغ | تستخدم التفريغ لتوليد قوة التشكيل | مناسبة لتشكيل العديد من الأغطية والهياكل والألواح والصواني |
| آلة التشكيل بالضغط | تستخدم الهواء المضغوط لتشكيل الصفيحة على القالب | يُنظر في استخدامها عند الحاجة إلى تفاصيل سطحية أكثر وضوحًا |
| آلة صناعية لتسخين الصفائح البلاستيكية | تركز على إيصال مادة الصفيحة إلى درجة حرارة محددة | قد تكون محطة تسخين مستقلة أو جزءًا من خط تشكيل أكبر |
قد تتداخل هذه الفئات. فقد تستخدم آلة التشكيل الحراري المزودة بفرن أيضًا التشكيل بالتفريغ أو بالضغط، بينما قد تكون آلة تسخين الصفائح البلاستيكية مجرد مكوّن واحد من خط تشكيل حراري متكامل.
كيفية اختيار آلة التشكيل الحراري المزودة بفرن المناسبة
يبدأ اختيار المعدات بتحديد متطلبات القطعة والإنتاج.
أبعاد الصفيحة ومساحة العمل
حدد أقصى عرض وطول وسماكة للصفيحة، ومساحة التشكيل. يجب أن تستوعب الآلة الصفيحة والقالب، مع إتاحة تثبيت الصفيحة ونقلها وتشذيبها بالشكل المناسب.
طريقة التسخين والتحكم في درجة الحرارة
تحقق من نطاق درجة حرارة التشكيل للمادة البلاستيكية ومدى تجانس التسخين المطلوب. راجع ترتيب السخانات ومناطق التحكم في درجة الحرارة ونطاق الضبط وسهولة الوصول لإجراء الصيانة.
طريقة التشكيل وتصميم القالب
حدد ما إذا كانت القطعة تتطلب التشكيل بالتفريغ أو التشكيل بالضغط أو الاستعانة بمكبس مساعد أو عملية أخرى متوافقة. تؤثر أبعاد القالب وزوايا السحب وفتحات التنفيس وتشطيب السطح وعمق التشكيل في كلٍّ من اختيار المعدات وجودة القطعة.
حجم الإنتاج وزمن الدورة
قدّر الإنتاج المطلوب وقيّم كل مرحلة من مراحل الدورة، بما في ذلك التحميل والتسخين والنقل والتشكيل والتبريد والتشذيب. وللإنتاج المتكرر، قيّم ما إذا كان النقل الآلي أو نظام المناولة المتكامل سيقلل العمل اليدوي ويحسّن اتساق النتائج.
جودة القطعة النهائية
حدد تفاوتات الأبعاد والتباين المقبول في سماكة الجدار والمظهر السطحي وجودة الحواف. عندما يكون للمكوّن شكل هندسي معقد، يمكن أن تساعد تجارب إنتاج العينات في التأكد من قدرة الآلة والقالب المقترحين على تلبية المتطلبات.
التركيب والصيانة
تحقق من المساحة الأرضية ومصدر التغذية الكهربائية والتهوية ومساحة وصول المشغّل وأي متطلبات للتفريغ أو الهواء المضغوط. وتحقق أيضًا من توافر قطع الغيار والتدريب وتعليمات الصيانة والدعم الفني.
تحسين تجانس التسخين وجودة التشكيل
تعتمد النتائج المتسقة على مواءمة منحنى التسخين مع المادة وتصميم القطعة.
أولًا، حدد معلمات التسخين المناسبة لكل درجة من درجات البلاستيك ولكل سماكة للصفيحة. إذا ارتفعت حرارة الصفيحة أكثر من اللازم في منطقة وظلت منخفضة أكثر من اللازم في منطقة أخرى، فقد يتفاوت توزيع المادة أثناء التشكيل. يجب ضبط مناطق الحرارة وإعدادات السخانات استنادًا إلى نتائج القياس وفحص القطع.
ثانيًا، قلل فترات التأخير غير الضرورية أثناء النقل بين الفرن ومحطة التشكيل. ينبغي أن تصل الصفيحة إلى القالب ضمن فترة زمنية مضبوطة لضمان قابلية تكرار ظروف التشكيل.
ثالثًا، حافظ على صيانة القالب ونظام التفريغ أو الضغط ومنظومة التبريد. فقد تؤثر فتحات التنفيس المسدودة أو موانع التسرب المتآكلة أو التبريد غير المتجانس أو أدوات التشكيل التالفة في مظهر المنتج وأبعاده، حتى عندما تكون مرحلة التسخين مستقرة.
أخيرًا، تابع نتائج الإنتاج. سجّل مادة الصفيحة وسماكتها وإعدادات التسخين وزمن النقل وظروف التشكيل وزمن التبريد ومعدلات العيوب. تساعد هذه المعلومات المشغّلين على تكرار الإعدادات الناجحة وتشخيص التباين في العملية.
المشكلات الشائعة واستكشاف الأعطال وإصلاحها
| المشكلة | السبب المحتمل | ما يجب التحقق منه |
|---|---|---|
| تسخين غير متجانس للصفيحة | توزيع السخانات أو إعداداتها غير مناسب | مناطق التسخين وموضع الصفيحة وتجانس درجة الحرارة |
| ترهل مفرط للصفيحة | تسخين الصفيحة أكثر من اللازم أو بقاؤها دون دعم مدة طويلة | مدة التسخين وخصائص المادة ودعم الصفيحة |
| تشكيل غير مكتمل | عدم كفاية درجة حرارة الصفيحة أو التفريغ أو الضغط أو تنفيس القالب | درجة حرارة التشكيل وأداء النظام وفتحات تنفيس القالب |
| سماكة جدار غير متجانسة | تمدد مفرط أو تسلسل تشكيل غير مناسب | الشكل الهندسي للقالب والاستعانة بمكبس مساعد ودرجة حرارة الصفيحة |
| التواء بعد إخراج القطعة من القالب | تبريد غير كافٍ أو غير متجانس | زمن التبريد ودرجة حرارة القالب وتصميم القطعة |
| علامات سطحية أو تغير في اللون | تسخين مفرط أو تلوث أو عدم توافق المواد | إعدادات السخانات وحالة الصفيحة وممارسات المناولة |
ينبغي إجراء تغيير واحد في كل مرة أثناء استكشاف الأعطال وإصلاحها، متى كان ذلك عمليًا. ويسهّل تسجيل الظروف الأولية ونتيجة كل تعديل تحديد سبب العيب.
معدات تشكيل حراري مزودة بفرن ومخصصة حسب الطلب من Junjingsai
توفر Shanghai Junjingsai Automation Machinery Co., Ltd. معدات التشكيل الحراري وتشكيل البلاستيك لمختلف التطبيقات الصناعية. ينبغي تقييم مشروع التشكيل الحراري المزود بفرن وفقًا لمادة المنتج وأبعاد الصفيحة وتصميم القالب وطريقة التشكيل المطلوبة وحجم الإنتاج المستهدف.
بحسب التطبيق، قد تشمل المعدات المقترحة قسم تسخين بفرن وإطارًا للصفيحة أو نظام نقل ومحطة تشكيل ومعدات تفريغ أو ضغط ومنظومة تبريد ومعدات تشذيب أو مناولة للمراحل اللاحقة. يجب التحقق من ملاءمة التصميم النهائي بالرجوع إلى الرسومات الفعلية للمنتج وعينات القطع وظروف المصنع ومتطلبات الجودة.
عند طلب عرض سعر للآلة، قدّم نوع المادة البلاستيكية ودرجتها وسماكة الصفيحة وأبعادها ورسومات المنتج أو عيناته وعمق التشكيل المطلوب والإنتاج المستهدف وتفاصيل القالب ومستوى الأتمتة المفضل. تساعد هذه التفاصيل الشركة المصنّعة على تقييم مساحة التسخين المطلوبة وقدرة التشكيل وتكوين منظومة الإنتاج.
الأسئلة الشائعة
ما هي آلة التشكيل الحراري المزودة بفرن؟
تسخّن آلة التشكيل الحراري المزودة بفرن صفائح اللدائن الحرارية داخل فرن حتى تصبح قابلة للتشكيل، ثم تشكّلها على قالب أو داخله. وتُبرّد القطعة وتُخرج من القالب وتُشذّب حسب الحاجة.
ما وظيفة فرن التسخين في التشكيل الحراري؟
يرفع فرن التسخين درجة حرارة الصفيحة البلاستيكية إلى درجة حرارة التشكيل، ويساعد على تهيئة المادة للتشكيل. ويساعد التوزيع المناسب لدرجة الحرارة على الحد من التشكيل غير المكتمل والترهل المفرط وعدم تجانس سماكة المادة.
ما المواد التي يمكن لآلة التشكيل الحراري المزودة بفرن معالجتها؟
بحسب تكوين الآلة، قد تشمل المواد المناسبة ABS وPP وPET وPVC وPE وغيرها من المواد البلاستيكية القابلة للتشكيل الحراري. ينبغي التأكد من المواد المسموح باستخدامها ونطاق السماكات من الشركة المصنّعة للآلة.
ما الفرق بين آلة التشكيل الحراري المزودة بفرن وآلة تسخين الصفائح البلاستيكية؟
تجمع آلة التشكيل الحراري المزودة بفرن عادةً بين تسخين الصفائح وعملية التشكيل. أما آلة تسخين الصفائح البلاستيكية فقد تشير إلى مرحلة التسخين فقط، التي يمكن أن تعمل كوحدة مستقلة أو كجزء من خط تشكيل حراري متكامل.
هل يمكن لآلات التشكيل الحراري المزودة بفرن استخدام التشكيل بالتفريغ؟
نعم. يمكن تجهيز نظام التشكيل الحراري المزود بفرن بمعدات تشكيل بالتفريغ. بعد التسخين، تُسحب الصفيحة المليّنة على القالب باستخدام فرق الضغط. يجب أن يكون القالب والآلة مناسبين للشكل الهندسي المطلوب للمنتج.
هل يمكن لآلات التشكيل الحراري المزودة بفرن إنتاج قطع بلاستيكية كبيرة؟
يمكن تصميمها لإنتاج قطع كبيرة عندما تكون مساحة التسخين ونظام مناولة الصفائح ومحطة التشكيل وأبعاد القالب ملائمة للحجم المطلوب. وتعتمد الأبعاد القصوى للقطعة على طراز الآلة وتكوينها المحددين.
كيف أحسّن تجانس التسخين؟
استخدم إعدادات درجة حرارة ملائمة للمادة، وتحقق من مناطق السخانات وموضع الصفيحة، وحدد أزمنة التسخين المناسبة من خلال الاختبارات. كما يساعد الفحص المنتظم وثبات ظروف التشغيل على الحفاظ على نتائج قابلة للتكرار.
ما العوامل التي تؤثر في زمن دورة آلة التشكيل الحراري المزودة بفرن؟
يعتمد زمن الدورة على مادة الصفيحة وسماكتها ومدة التسخين وزمن النقل وطريقة التشكيل ومتطلبات التبريد والشكل الهندسي للقطعة وعمليات التشذيب أو المناولة. ينبغي تقييم دورة الإنتاج الكاملة عند تقدير الإنتاج.
هل يمكن تخصيص معدات التشكيل الحراري المزودة بفرن؟
يمكن تكييف تكوينات الآلات وفقًا لأبعاد الصفائح ومتطلبات المادة وتصميم القالب وطريقة التشكيل واحتياجات الأتمتة والإنتاج المستهدف. ينبغي تأكيد المواصفات النهائية باستخدام رسومات المنتج أو عينات القطع وظروف تشغيل المصنع.
الخلاصة
توفر آلات التشكيل الحراري المزودة بفرن طريقة مضبوطة لتسخين صفائح اللدائن الحرارية وتشكيلها إلى مكوّنات بلاستيكية مخصصة حسب الطلب. ينبغي أن يراعي اختيار الآلة تجانس التسخين وأبعاد الصفيحة وطريقة التشكيل وتصميم القالب والتبريد وحجم الإنتاج. وتساعد مواءمة فرن التسخين ونظام التشكيل مع متطلبات المادة والقطعة النهائية المصنّعين على إرساء ظروف معالجة قابلة للتكرار وتحقيق جودة موثوقة للمنتج.



