






ما هي ماكينات التشكيل الحراري للنماذج الأولية?
تُستخدم آلات التشكيل الحراري للنماذج الأولية لتشكيل صفائح اللدائن الحرارية المُسخّنة وتحويلها إلى قطع تجريبية ومكوّنات أولية ومنتجات ما قبل الإنتاج. وتتضمن العملية تسخين صفيحة بلاستيكية حتى تصبح قابلة للتشكيل، ثم تشكيلها فوق قالب أو على سطحه باستخدام التفريغ أو الضغط أو أي تقنية تشكيل مناسبة أخرى، وتبريدها قبل التشذيب والفحص.
تدعم هذه الآلات تطوير المنتجات من خلال تمكين المهندسين من تقييم الشكل الهندسي للقطعة وسلوك المادة والمظهر ومدى التوافق وإمكانية التصنيع قبل الانتقال إلى دفعات إنتاج أكبر. وبحسب تجهيزات الآلة، يمكنها أيضًا دعم إنتاج دفعات صغيرة وإنتاج قطع بلاستيكية بنتائج قابلة للتكرار.
بالنسبة إلى المصنّعين الذين يطوّرون أغطية كبيرة وهياكل وألواحًا وصواني ومكوّنات أخرى مصنّعة من الصفائح، يمكن أن يكون التشكيل الحراري طريقة تصنيع مجدية من حيث التكلفة مقارنةً بالعمليات التي تتطلب قوالب وأدوات أكثر تكلفة. ويعتمد الحل المناسب على أبعاد القطعة والتفاوتات المسموح بها المطلوبة وجودة تشطيب السطح والمادة وحجم الإنتاج المتوقع.
ما استخدامات آلة التشكيل الحراري للنماذج الأولية؟
تقوم آلة التشكيل الحراري للنماذج الأولية بتسخين الصفائح البلاستيكية وتشكيلها فوق قالب لإنتاج قطع أولية تُستخدم في تقييم التصميم وتطوير المنتجات. وتساعد المصنّعين على تقييم الشكل الهندسي ومدى التوافق وجودة تشطيب السطح وأداء المادة وإمكانية تنفيذ القوالب قبل الانتقال إلى الإنتاج. وبالمقارنة مع بعض طرق التصنيع الأخرى، يمكن للتشكيل الحراري أن يقلّل التكاليف الأولية للقوالب وأدوات الإنتاج والمهل الزمنية اللازمة للقطع المناسبة للتصنيع من الصفائح، ولا سيما عند إنتاج النماذج الأولية والدفعات الصغيرة ودفعات الإنتاج المحدودة.
لماذا يُستخدم التشكيل الحراري في تطوير المنتجات؟
أثناء تطوير المنتجات، يحتاج المصنّعون إلى التأكد من إمكانية تصنيع التصميم بصورة موثوقة قبل الاستثمار في قوالب وأدوات الإنتاج. ويمكن لنموذج أولي مصنوع من المادة المزمع استخدامها وبعملية تشكيل تمثّل ظروف التصنيع الفعلية أن يكشف عن مشكلات قد لا تظهر في نموذج التصميم بمساعدة الحاسوب (CAD) وحده.
يدعم التشكيل الحراري هذا التقييم من خلال تحويل التصميم الرقمي إلى قطعة بلاستيكية ملموسة. ويمكن للمهندسين فحص المكوّن واختبار مواضع التقاء أجزاء التجميع ومراجعة مظهر السطح وإجراء تعديلات على التصميم قبل الالتزام بعملية تصنيع أوسع نطاقًا.
تقييم الشكل الهندسي للقطعة قبل الإنتاج
يساعد النموذج الأولي المهندسين على تقييم الأشكال الهندسية المعقّدة وعمق السحب وأنصاف أقطار الزوايا وزوايا إخراج القطعة من القالب وسُمك الجدار والانتقالات بين الأسطح. وتؤثر هذه الخصائص في كيفية تمدّد الصفيحة المُسخّنة أثناء التشكيل، وفي إمكانية إخراج القطعة من القالب دون إتلافها.
يمكن أيضًا لاختبار عيّنة فعلية أن يكشف عن مواضع تحتاج إلى تعديل في التصميم. وقد تؤدي التغييرات في الشكل الهندسي للقالب أو سُمك الصفيحة أو درجة المادة أو معلمات التشكيل إلى تحسين القطعة النهائية وتقليل التعديلات الهندسية اللاحقة.
التحقق من ملاءمة اختيار المادة
تستجيب اللدائن الحرارية المختلفة بطرق متفاوتة للحرارة والتمدد والتبريد والأحمال الميكانيكية. وقد تتصرف مادة تبدو مناسبة في مواصفات التصميم بصورة مختلفة عند تشكيلها في هيئة عميقة أو غير منتظمة.
تتيح تجارب النماذج الأولية للمهندسين تقييم مادة الصفيحة الفعلية في ظروف تمثّل ظروف العملية. وبحسب التطبيق، قد تشمل الاختبارات مقاومة الصدمات والصلابة والمظهر والتعرض للمواد الكيميائية والأداء الحراري والتوافق عند التجميع.
مراجعة التوافق والمظهر والتجميع
يمكن فحص النموذج الأولي المُشكّل للتحقق من توافقه مع القطع المتزاوجة والمثبّتات ونقاط التركيب والهياكل المحيطة. ويكون ذلك مفيدًا على نحو خاص لهياكل المعدات وأغطية الآلات والمكوّنات الداخلية للسيارات وأغلفة المنتجات.
قد تكشف المراجعة عن تداخل بين الأجزاء أو تفاوت في الأبعاد أو عيوب سطحية ظاهرة أو مشكلات في التشذيب قبل اعتماد التصميم للإنتاج.
تقليل وقت التطوير وتكاليفه
يمكن أن تساعد الاختبارات المبكرة على النماذج الفعلية في تحديد مشكلات التصميم قبل اعتماد قوالب وأدوات الإنتاج بصورتها النهائية. ويمكن أن يقلّل ذلك إعادة العمل، ويجنّب التعديلات غير الضرورية على القوالب والأدوات، ويختصر المسار من التصميم الأولي إلى مكوّن معتمد.
تعتمد الوفورات الفعلية على تصميم القالب وعدد النماذج الأولية وتوافر المادة ومتطلبات التشغيل الميكانيكي وعدد دورات تعديل التصميم اللازمة. ولا يُعدّ التشكيل الحراري تلقائيًا الخيار الأسرع لكل قطعة، لكنه قد يكون عمليًا عندما يكون المكوّن ملائمًا للتشكيل من الصفائح.
كيف تتم عملية التشكيل الحراري
تمر عملية تصنيع القطع الأولية بعدة مراحل. ويعتمد التسلسل الدقيق على الآلة والمادة والقالب وما إذا كان يُستخدم التشكيل بالتفريغ أو التشكيل بالضغط.
1. مراجعة التصميم وتجهيز القالب
تبدأ العملية بنموذج CAD أو رسم هندسي أو عيّنة فعلية أو تصوّر أولي للتصميم. وتُراجَع القطعة لتقييم إمكانية تشكيلها، بما يشمل عمق السحب وتوزيع سُمك الجدار وزوايا إخراج القطعة من القالب وأنصاف الأقطار ومتطلبات التشذيب.
ثم يُطوَّر قالب لإنتاج الشكل المطلوب. وبالنسبة إلى النماذج الأولية، يمكن تصنيع القالب من راتنج مناسب أو مادة مركّبة أو معدن، بحسب مقاومة الحرارة والشكل الهندسي والكمية المتوقعة ومتطلبات الأبعاد.
يمكن للتصنيع السريع للقوالب أن يساعد في تقصير المهل الزمنية للتطوير، لكن يجب أن تتحمل مادة القالب ظروف التشكيل المختارة وأن توفّر ثباتًا كافيًا للأبعاد.
2. تسخين الصفيحة البلاستيكية
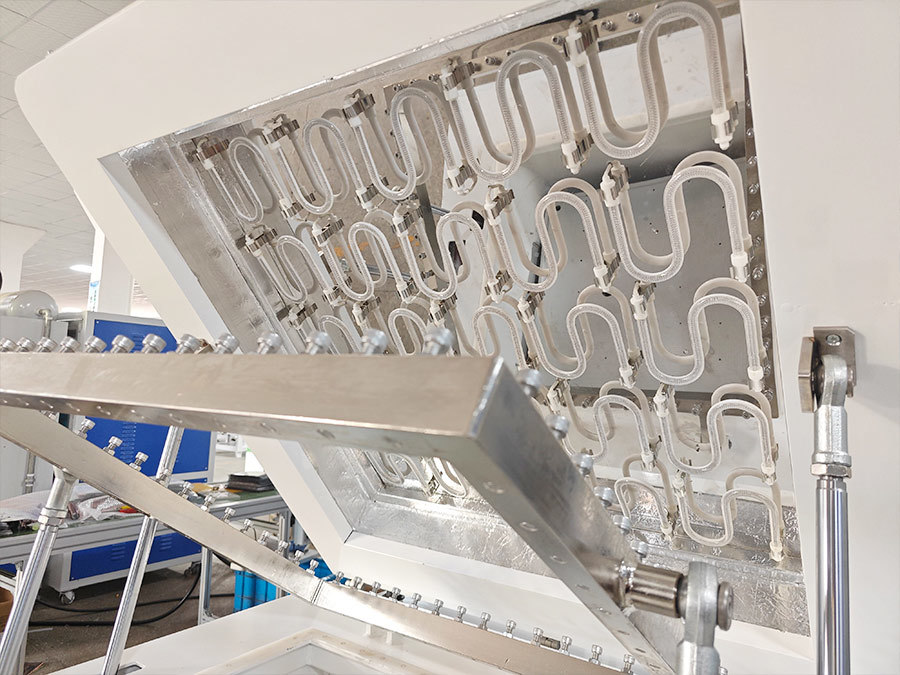
تُثبَّت صفيحة اللدائن الحرارية بالمشابك وتُسخَّن حتى تصل إلى درجة حرارة مناسبة للتشكيل. ويلزم التحكم في درجة الحرارة لتليين المادة دون التسبب في تحلّلها أو ترهّلها المفرط أو عدم اتساق سلوكها أثناء التشكيل.
تعتمد متطلبات التسخين على درجة المادة وسُمك الصفيحة وحجمها وتوزيع السخّانات والشكل الهندسي للقطعة المستهدفة. ويساعد التسخين المتجانس في تحسين قابلية تكرار النتائج وتقليل عيوب المادة.
3. تشكيل الصفيحة
تُشكَّل الصفيحة المُسخّنة على سطح القالب باستخدام طريقة التشكيل التي تدعمها الآلة.
في التشكيل بالتفريغ، يُسحَب الهواء من بين الصفيحة والقالب بحيث يدفع الضغط الجوي المادة إلى الالتصاق بسطح القالب. أما التشكيل بالضغط، فيستخدم هواءً مضغوطًا إضافيًا لزيادة القوة التي تدفع الصفيحة داخل القالب. وقد تستخدم التجهيزات الأخرى للتشكيل الحراري ترتيبات تشكيل مختلفة بحسب التطبيق.
تعتمد طريقة التشكيل المناسبة على التفاصيل السطحية المطلوبة والشكل الهندسي والمادة وإمكانات المعدات.
4. التبريد وإخراج القطعة
بعد التشكيل، يجب تبريد القطعة بدرجة كافية للاحتفاظ بشكلها أثناء إخراجها من القالب. وتؤثر ظروف التبريد في ثبات الأبعاد والالتواء ومظهر السطح النهائي.
يُخرَج النموذج الأولي من القالب ويُفحَص للكشف عن عدم اكتمال التشكيل والتجاعيد والترقّق المفرط وآثار السطح وغيرها من المشكلات الظاهرة. ويمكن تعديل إعدادات العملية أو خصائص القالب قبل إجراء تجربة أخرى.
5. التشذيب والتشطيب
يُفصَل المكوّن المُشكّل عن مادة الصفيحة الزائدة. ويمكن إجراء التشذيب يدويًا أو باستخدام تجهيزات تثبيت مخصّصة أو أداة قطع أو بالتشغيل بالتحكم الرقمي بالحاسوب (CNC)، بحسب القطعة والدقة المطلوبة.
قد تشمل العمليات الإضافية الثقب أو التفريز أو تشطيب الحواف أو التلميع أو اللصق أو التجميع. وتساعد هذه الخطوات في جعل النموذج الأولي أقرب إلى المنتج النهائي المستهدف، وتتيح للمهندسين تقييم المكوّن كاملًا بدلًا من تقييم الغلاف المُشكّل وحده.
6. تقييم النموذج الأولي وتكرار تعديل التصميم
تُفحَص العيّنة للتحقق من مطابقتها لمواصفات التصميم. وقد تشمل القياسات الأبعاد الكلية ومواضع الربط والتركيب وسُمك الجدار ومواقع الثقوب ومظهر السطح ومدى التوافق مع القطع المجاورة.
عند تحديد مشكلات، يمكن تعديل التصميم أو القالب أو المادة أو معلمات التشكيل. ثم يُنتَج النموذج الأولي المحدَّث ويُقيَّم مجددًا حتى تُستوفى المتطلبات المتفق عليها.
التشكيل الحراري للنماذج الأولية مقارنةً بطرق التصنيع الأخرى
يُعدّ التشكيل الحراري أحد الخيارات المتعددة لإنتاج قطع بلاستيكية أولية. ويوفّر كلٌّ من التشغيل باستخدام CNC والطباعة ثلاثية الأبعاد والقولبة بالحقن إمكانات مختلفة. وتعتمد العملية الأنسب على الشكل الهندسي للقطعة ومادتها وكميتها والتفاوتات المسموح بها والاختبارات المزمع إجراؤها.
| طريقة التصنيع | المزايا الرئيسية | القيود | التطبيقات المناسبة |
|---|---|---|---|
| التشكيل الحراري | يتيح إنتاج قطع بلاستيكية كبيرة رقيقة الجدران باستخدام قوالب وأدوات ميسورة التكلفة نسبيًا للتصاميم المناسبة | يتطلب شكلًا هندسيًا قابلًا للتشكيل من الصفائح، ويحتاج عادةً إلى التشذيب بعد التشكيل | الأغطية والألواح والهياكل والصواني والأغلفة الكبيرة |
| التشغيل باستخدام CNC | يتيح إنتاج تفاصيل دقيقة مباشرةً من خامات مصمتة، ويدعم مجموعة متنوعة من اللدائن الهندسية | قد تزداد مخلفات المواد ومدة التشغيل عند تصنيع قطع كبيرة أو معقّدة | التفاصيل الدقيقة وتجهيزات التثبيت والنماذج الأولية الوظيفية ومواضع الربط |
| الطباعة ثلاثية الأبعاد | تتيح إجراء تغييرات سريعة على التصميم وإنتاج أشكال معقّدة دون استخدام قوالب التشكيل التقليدية | تعتمد خصائص المادة وجودة تشطيب السطح والحجم ووقت الطباعة على تقنية الطباعة | التصوّرات الأولية والأشكال الهندسية المعقّدة والتحقق من التصميم |
| القولبة بالحقن | تدعم إنتاج قطع معقّدة ذات خصائص مدمجة بنتائج قابلة للتكرار | قد تتطلب قوالب وأدوات الإنتاج استثمارًا أوليًا كبيرًا ووقتًا طويلًا للتجهيز | القطع المنتجة بكميات كبيرة والخصائص المدمجة وتصاميم المنتجات المعتمدة |
يمكن أيضًا الجمع بين هذه العمليات. فعلى سبيل المثال، يمكن تشغيل غلاف مُشكّل حراريًا باستخدام CNC لإنشاء ثقوب تركيب وحواف تجميع دقيقة. ويمكن استخدام نموذج مطبوع بتقنية الطباعة ثلاثية الأبعاد لتقييم الشكل قبل تصنيع قالب التشكيل الحراري.
التشكيل الحراري مقارنةً بالتشغيل باستخدام CNC
يزيل التشغيل باستخدام CNC المادة من كتلة مصمتة أو صفيحة لإنشاء الشكل الهندسي المطلوب. أما التشكيل الحراري، فيشكّل صفيحة جاهزة من اللدائن الحرارية ثم يشذّبها للوصول إلى المحيط النهائي.
قد يكون التشغيل باستخدام CNC هو الخيار الأفضل عندما يتطلب النموذج الأولي ثقوبًا أو شقوقًا أو تفاصيل تركيب دقيقة أو أبعادًا يصعب تحقيقها مباشرةً بالتشكيل. وقد يكون التشكيل الحراري أنسب للمكوّنات الكبيرة رقيقة الجدران التي يتطلب تصنيعها بالكامل بالتشغيل من خامات مصمتة استهلاك كمية أكبر من المواد ووقت تشغيل أطول.
في التطبيقات التي تتطلب غلافًا مُشكّلًا ومواضع ربط دقيقة معًا، يمكن استخدام العمليتين معًا.
التشكيل الحراري مقارنةً بالطباعة ثلاثية الأبعاد
تُعد الطباعة ثلاثية الأبعاد مفيدة خلال المراحل المبكرة من تطوير المنتجات، لأنها تتيح إنتاج أشكال هندسية معقدة دون استخدام قالب تقليدي. وغالبًا ما تكون خيارًا ملائمًا للنماذج التصورية والمكونات ذات التفاصيل الداخلية المعقدة.
قد يكون التشكيل الحراري أنسب عندما يكون المنتج النهائي المستهدف مصنوعًا من صفائح البلاستيك، ويستلزم تقييم سطحه وبنية جدرانه وسلوك مادته باستخدام عملية مماثلة للعملية المزمع استخدامها. وينبغي أن يستند الاختيار إلى نوع الاختبارات المطلوبة، لا إلى سرعة إنتاج النموذج الأولي وحدها.
التشكيل الحراري مقابل القولبة بالحقن
تدفع القولبة بالحقن الراتنج المنصهر إلى داخل قالب مغلق، بينما يُشكّل التشكيل الحراري مادة الصفائح بعد تسخينها. ويمكن للقولبة بالحقن إنتاج أضلاع تقوية ونتوءات تثبيت ومشابك وتفاصيل داخلية معقدة مدمجة، قد يكون تحقيقها بالتشكيل الحراري صعبًا أو غير عملي.
بالنسبة إلى المكونات الكبيرة رقيقة الجدران أو التصاميم المتوقع تعديلها خلال التطوير، قد يتيح التشكيل الحراري خفض التكاليف الأولية للقوالب. وقد تصبح القولبة بالحقن أنسب عندما يستقر التصميم ويبرر الإنتاج بكميات كبيرة الاستثمار في القالب.
تصميم نماذج أولية بتفاوتات أبعاد ضيقة
يمكن للتشكيل الحراري إنتاج مكونات دقيقة، لكن تفاوتات الأبعاد الممكن تحقيقها تعتمد على سلوك المادة، وهندسة القطعة، وجودة القالب، والتحكم في الماكينة، وعمليات ما بعد التشكيل. وينبغي تحديد تفاوتات الأبعاد الضيقة وفقًا للمتطلبات الوظيفية الفعلية، بدلًا من افتراض ضرورتها لكل تفصيل.
تحديد الأبعاد الحرجة
حدّد الأبعاد التي تتحكم في التجميع أو الإحكام أو التثبيت أو المحاذاة أو الحركة. فقد تحتاج هذه التفاصيل إلى ضبط أدق من الأسطح ذات الأغراض الجمالية أو الحواف غير الوظيفية.
ينبغي أن يميّز الرسم الهندسي بين الأبعاد التي تتطلب فحصًا دقيقًا وتلك التي تسمح بالتفاوت المعتاد في العملية.
مراعاة تمدد المادة
أثناء التشكيل، تتمدد الصفيحة فوق القالب. ويتغير توزيع المادة تبعًا لعمق السحب والهندسة الموضعية ودرجة الحرارة وتسلسل التشكيل. وقد يؤدي ذلك إلى ترقق الجدران أو تفاوت الأبعاد في بعض المناطق.
ينبغي أن يراعي تصميم القطعة تمدد المادة، وأن تؤكد قياسات النموذج الأولي أن المادة بعد تشكيلها تستوفي المتطلبات المستهدفة.
استخدام التشغيل باستخدام CNC عند الاقتضاء
عندما لا تكفي الهندسة الناتجة عن التشكيل وحدها لتحقيق الأبعاد المطلوبة، يمكن استخدام التشغيل باستخدام CNC لإنهاء حواف وفتحات وشقوق وعناصر تثبيت محددة. وتساعد تجهيزات التثبيت والنقاط المرجعية المناسبة على تحديد موضع القطعة بصورة متسقة أثناء التشغيل.
قد يكون هذا النهج المشترك مفيدًا للأغلفة الصناعية وهياكل المعدات وغيرها من المكونات التي تتطلب شكلًا خارجيًا مُشكّلًا مع واجهات توصيل محددة المواضع بدقة.
التحقق من قابلية التكرار
لا تثبت عينة واحدة مقبولة أن العملية ستنتج قطعًا عالية الجودة بصورة متسقة. وينبغي تقييم قابلية التكرار باستخدام مواد وقوالب وإعدادات ماكينة وأساليب فحص مماثلة لما سيُستخدم فعليًا.
بالنسبة إلى المشاريع التي تتطلب سجلات للأبعاد، ينبغي أن تحدد خطة الفحص معدات القياس والمراجع الهندسية ومعدل أخذ العينات ومعايير القبول.
التشطيب السطحي وقطع النماذج الأولية عالية الجودة
يؤثر التشطيب السطحي في مظهر المكوّن البلاستيكي والانطباع عن جودته. ويمكن للتشكيل الحراري استنساخ خصائص سطح القالب، لكن النتيجة النهائية تعتمد أيضًا على صفيحة البلاستيك وظروف التشكيل وسطح القالب ومناولة القطعة.
سطح القالب وملمسه
يمكن للقالب الأملس إنتاج سطح مُشكّل أملس عندما تكون المادة والعملية ملائمتين. ويمكن للقوالب ذات الأسطح المنقوشة استنساخ أنماط محددة، بينما قد تتطلب المتطلبات الزخرفية عمليات تشطيب أو معالجة سطحية إضافية.
ينبغي تحديد النتيجة المتوقعة من خلال تجارب على عينات، خصوصًا عندما سيُستخدم النموذج الأولي للحصول على موافقة العميل أو لإجراء مقارنة بصرية مع منتج قائم.
ظروف التسخين والتشكيل
قد يتسبب التسخين غير الصحيح في ظهور علامات سطحية أو تمدد غير متساوٍ أو تجاعيد أو عيوب أخرى. وقد يؤدي ضعف التلامس مع القالب إلى عدم اكتمال تشكيل بعض التفاصيل.
ينبغي ضبط إعدادات الماكينة بما يلائم مادة الصفيحة وهندستها المحددتين. وقد تؤثر التغييرات في زمن التسخين أو ضغط التشكيل أو التفريغ أو التبريد في كلٍّ من المظهر والأبعاد.
التشذيب وجودة الحواف
لا يكون المكوّن المُشكّل دائمًا منتجًا نهائيًا عند خروجه من القالب. فقد يلزم إجراء التشذيب والثقب والتشغيل باستخدام CNC وتشطيب الحواف لتحقيق المظهر والملاءمة المطلوبين.
ينبغي إدراج هذه العمليات عند تقييم تكلفة النموذج الأولي والمدة اللازمة لإنجازه، لأن التشطيب قد يمثل جزءًا كبيرًا من العمل في المكونات المعقدة.
مواد النماذج الأولية بالتشكيل الحراري
ينبغي أن يعكس اختيار المادة المتطلبات الميكانيكية والحرارية والكيميائية والبصرية والتنظيمية للمنتج المستهدف. وينبغي أن تكون درجة مادة الصفيحة المستخدمة في تقييم النموذج الأولي أقرب ما يمكن عمليًا إلى المادة المخطط استخدامها في الإنتاج.
| المادة | الخصائص العامة | التطبيقات المحتملة للنماذج الأولية |
|---|---|---|
| ABS | مقاومة الصدمات ومجموعة واسعة من خيارات التشطيب السطحي | الهياكل والأغطية وألواح المعدات |
| البولي كربونات (PC) | مقاومة عالية للصدمات في الدرجات المناسبة | الأغطية الواقية والمكونات التقنية |
| PETG | قابلية جيدة للتشكيل وخيارات لإنتاج قطع شفافة | وحدات العرض والأغطية وبعض مكونات التغليف |
| HIPS | يُستخدم عادةً في تطبيقات تشكيل الصفائح منخفضة التكلفة | البطانات والصواني والهياكل متعددة الأغراض |
| الأكريليك (PMMA) | صفاء بصري وخيارات لأسطح زخرفية | الأغطية الشفافة ومكونات العرض |
| PVC | متاح بدرجات ذات خصائص كيميائية وميكانيكية مختلفة | بعض المكونات الصناعية والواقية |
| البولي بروبيلين (PP) | كثافة منخفضة ومقاومة للمواد الكيميائية، بحسب الدرجة | المكونات الصناعية وبعض تصاميم التغليف |
ليست كل درجة مناسبة لكل ماكينة أو قالب أو تطبيق. وينبغي مراجعة درجة حرارة التشكيل المطلوبة وسماكة الصفيحة والتشطيب السطحي وبيئة التشغيل والمعايير المعمول بها قبل اعتماد المادة.
النمذجة الأولية السريعة والدفعات الصغيرة ودفعات الإنتاج
يمكن للتشكيل الحراري دعم عدة مراحل من دورة حياة تصنيع المنتج، بدءًا من قطع النماذج الأولية الأولى وصولًا إلى الدفعات الصغيرة والإنتاج المتكرر. وينبغي أن تتوافق القوالب وتهيئة الماكينة مع الكمية المستهدفة ومستوى التحقق المطلوب.
النماذج الأولية في المراحل المبكرة
خلال المراحل المبكرة من تطوير المنتج، قد يتغير التصميم بصورة متكررة. ويمكن لقالب مناسب للنماذج الأولية توفير عينات مادية لتقييم الشكل العام والملاءمة والمظهر وجدوى التشكيل قبل اختيار قالب أكثر متانة.
إذا كان التصميم يتضمن بُنى داخلية معقدة أو تفاصيل لا يمكن إنتاجها بتشكيل الصفائح، فقد تكون طريقة تصنيع أخرى أنسب للنموذج الأولي المبدئي.
الدفعات الصغيرة والإنتاج التجريبي
بعد التحقق من التصميم الأساسي، يمكن أن تساعد الدفعات الصغيرة على التأكد من أداء المادة والتجميع والمناولة وإجراءات الإنتاج. ويمكن استخدام هذه القطع أيضًا في التجارب الميدانية وتقييمات العملاء واختبارات التغليف وعمليات التجميع التجريبية.
تعتمد الجدوى الاقتصادية على تكاليف القوالب ووقت الإعداد وعدد القطع المطلوبة وحجم العمل بعد التشكيل. وبالنسبة إلى الكميات الصغيرة، قد يكون خفض الاستثمار الأولي في القوالب أهم من تحقيق أقصر زمن دورة ممكن.
الانتقال إلى الإنتاج بكميات كبيرة
عندما يزداد الطلب، ينبغي مراجعة عملية الإنتاج من حيث زمن الدورة والعمر التشغيلي للقالب وكفاءة استخدام المادة والمناولة والتشذيب والفحص. وقد تكون الماكينة المستخدمة للنماذج الأولية مناسبة لمواصلة الإنتاج في بعض الحالات، بينما قد تتطلب مشاريع أخرى تهيئة مختلفة أو نظام إنتاج مخصصًا.
يساعد الانتقال المنضبط على الحفاظ على مواصفات المنتج مع تكييف العملية لتحقيق حجم الإنتاج المطلوب.
كيف يمكن للتشكيل الحراري تقليل المدد اللازمة للإنجاز
لا تعتمد المدد اللازمة للإنجاز على دورة التشكيل وحدها. فمراجعة التصميم وتصنيع القالب وتوريد المواد وتوافر الماكينة وفحص النموذج الأولي وتعديلات التصميم كلها عوامل تسهم في تحديد الجدول الزمني الإجمالي للمشروع.
قد يقلل التشكيل الحراري المدد اللازمة للتطوير عندما تكون القطعة مناسبة لتشكيل الصفائح ويمكن إعداد قالب بسيط نسبيًا بسرعة. ويمكن لتصنيع القوالب السريع دعم التجارب المبكرة، بينما قد تكون تعديلات القالب أو العملية أقل تكلفة من تعديل قوالب إنتاج معقدة.
للحفاظ على تقدم عملية التطوير، قدّم رسومات كاملة أو ملفات CAD ومواصفات المواد والكميات المستهدفة وتفاوتات الأبعاد المطلوبة وتوقعات التشطيب السطحي عند بدء المشروع. ويساعد الاتفاق المبكر على معايير الفحص أيضًا في تقليل إعادة العمل التي يمكن تجنبها.
لا يمكن لأي طريقة تصنيع ضمان مدة إنجاز محددة دون مراجعة تفاصيل المشروع. وينبغي أن يشمل الجدول الزمني الواقعي إعداد القالب وإنتاج العينات والفحص والوقت اللازم لأي دورات تصحيحية.
تطبيقات ماكينات التشكيل الحراري لإنتاج النماذج الأولية
المعدات والأغلفة الصناعية
يمكن تقييم النماذج الأولية لأغطية الماكينات والأغلفة الكهربائية والألواح الواقية وهياكل المعدات من حيث الملاءمة وإمكانية الوصول والمظهر والتجميع. ويمكن إضافة التشغيل باستخدام CNC عندما تتطلب الفتحات أو عناصر التثبيت ضبطًا أدق للأبعاد.
مكونات السيارات ووسائل النقل
يمكن النظر في استخدام التشكيل الحراري للألواح الداخلية الكبيرة ومكونات الكسوة والأغطية الواقية وغيرها من القطع المصنوعة من الصفائح. وتساعد تجارب النماذج الأولية على تقييم الأشكال المحيطية والأسطح الظاهرة والملاءمة مع المكونات المجاورة وسلوك المادة.
تعتمد المادة المطلوبة واختبارات التحقق على التطبيق ومعايير الأداء ذات الصلة.
الأجهزة الطبية ومعدات المختبرات
يمكن تطوير نماذج أولية للهياكل الخارجية وأغطية المعدات والصواني والمكونات الواقية باستخدام التشكيل الحراري عندما يكون التصميم ملائمًا للتصنيع باستخدام الألواح. ويمكن أن يساعد النموذج الأولي في تقييم هندسة الغلاف، وإمكانية الوصول إلى عناصر التحكم، والتجميع، واعتبارات التصميم المتعلقة بالتنظيف.
قد تتطلب الأجهزة الطبية ضوابط إضافية للتوافق الحيوي، أو التوافق مع التعقيم، أو قابلية التتبع، أو الامتثال للمتطلبات التنظيمية. ولا يثبت النموذج الأولي المُشكَّل حراريًا وحده أن الجهاز النهائي يستوفي هذه المتطلبات.
المنتجات الاستهلاكية والتجارية
يمكن أن يدعم التشكيل الحراري تطوير الأغلفة الخارجية للمنتجات، وهياكل شاشات العرض، وألواح الأجهزة، ومكونات المنتجات الترفيهية، وغيرها من الأجزاء البلاستيكية المخصصة. وهو يتيح للمصممين مراجعة الشكل الفعلي والمظهر السطحي قبل اعتماد التصميم النهائي.
التغليف والصواني الواقية
يمكن استخدام النماذج الأولية للتغليف لتقييم ملاءمتها للمنتج، وتثبيته، وقابليتها للتكديس والمناولة، وحمايته أثناء النقل. وينبغي أن يراعي اختيار المواد واختبار التصميم المنتج الفعلي وبيئة التوزيع.
كيفية اختيار آلة تشكيل حراري لإنتاج النماذج الأولية
يبدأ اختيار المعدات المناسبة من متطلبات الجزء، وليس من المواصفات الرئيسية المعلنة للآلة.
تحديد مساحة التشكيل وحجم الجزء
تأكد من الأبعاد القصوى للوح، وحجم الجزء النهائي، وعمق السحب، والمساحة التي يشغلها القالب. ويجب أن توفر الآلة حيزًا كافيًا للوح، وإطار التثبيت، والقالب، وأي ترتيبات مناولة مطلوبة.
اختيار طريقة التشكيل
حدد ما إذا كان التشكيل بالتفريغ، أو التشكيل بالضغط، أو أي عملية أخرى متوافقة مناسبًا للتصميم. وستؤثر تفاصيل السطح، والمادة، والهندسة، وقابلية التكرار المطلوبة في هذا القرار.
التأكد من متطلبات المواد والتسخين
حدد مادة اللوح البلاستيكي المقرر استخدامها وسماكته. ويجب أن يكون نظام التسخين قادرًا على إيصال المادة إلى حالة مناسبة للتشكيل دون ترهل مفرط أو تليّن غير متجانس.
مراعاة القوالب وأدوات التشكيل وتغييرات التصميم
قدّر مدى تكرار تغييرات التصميم وعدد دورات تطوير النماذج الأولية المتوقعة. وينبغي اختيار القوالب وأدوات التشكيل لتحقيق توازن بين التكلفة الأولية، والمتانة، والدقة، وعدد العينات المتوقع.
مراجعة التشذيب والعمليات الثانوية
حدد ما إذا كانت الأجزاء ستحتاج بعد التشكيل إلى تشغيل باستخدام CNC، أو ثقب، أو تشطيب الحواف، أو لصق، أو تجميع. وقد تؤثر هذه الخطوات في الدقة النهائية، والتكلفة الإجمالية، والجدول الزمني للمشروع.
التخطيط للإنتاج المستقبلي
إذا كان المشروع قد ينتقل من النماذج الأولية إلى دفعات إنتاج منتظمة، فقيّم ما إذا كانت المعدات قادرة على تلبية متطلبات الإنتاج المتوقع، وتغيير القوالب، والتحكم في العملية، والمناولة. والهدف هو اختيار تهيئة تناسب مرحلة التطوير الحالية دون إغفال المتطلبات المستقبلية المحتملة.
لماذا تتعاون مع Junjingsai؟
تتولى Shanghai Junjingsai Automation Machinery Co., Ltd. تطوير وتصنيع معدات التشكيل الحراري وحلول الأتمتة المخصصة لتشكيل البلاستيك. وبالنسبة للمشروعات التي تتضمن تطوير نماذج أولية، ينبغي أن يستند اختيار المعدات إلى هندسة الجزء، والمادة، وطريقة التشكيل، والجودة المطلوبة، وكمية الإنتاج المتوقعة.
عند مناقشة مشروع لإنتاج نماذج أولية بالتشكيل الحراري، تشمل المعلومات المفيدة ما يلي:
- ملفات CAD أو الرسومات الهندسية أو عينات الأجزاء
- مادة اللوح البلاستيكي وسماكته
- الأبعاد القصوى للجزء وعمق السحب
- التشطيب السطحي المطلوب وتفاوتات الأبعاد المسموح بها
- العدد التقديري للنماذج الأولية والطلب الإنتاجي المستقبلي
- متطلبات التشذيب والتشغيل وغيرها من العمليات اللاحقة
- مساحة المصنع المتاحة وظروف المرافق والخدمات
تدعم هذه المعلومات إجراء مراجعة فنية أكثر فائدة لعملية التشكيل، ونهج تصميم القالب، وتهيئة الآلة، وجدوى الإنتاج. ويجب التأكد من أي قدرة محددة للآلة، أو تفاوت مسموح به، أو معدل إنتاج، أو جدول تسليم وفقًا للمتطلبات الفعلية للمشروع.
الأسئلة الشائعة حول آلات التشكيل الحراري لإنتاج النماذج الأولية
1. ما هي آلة التشكيل الحراري لإنتاج النماذج الأولية؟
تُسخّن آلة التشكيل الحراري لإنتاج النماذج الأولية لوحًا من اللدائن الحرارية وتشكّله على قالب لإنتاج عينات من الأجزاء. وتُستخدم لتقييم الهندسة، والملاءمة، وسلوك المادة، والمظهر السطحي، وجدوى التصنيع قبل الالتزام بالإنتاج على نطاق أوسع.
2. هل التشكيل الحراري مناسب لإنتاج النماذج الأولية السريعة؟
يمكن أن يدعم التشكيل الحراري إنتاج النماذج الأولية السريعة عندما تكون هندسة الجزء ملائمة لتشكيل الألواح ويمكن تجهيز القوالب وأدوات التشكيل المناسبة بسرعة. وتعتمد المدة الإجمالية على تصميم القالب، وتوافر المواد، وإعداد الآلة، والفحص، وعدد دورات تعديل التصميم المطلوبة.
3. هل يمكن للتشكيل الحراري إنتاج أجزاء بلاستيكية بتفاوتات أبعاد ضيقة؟
يمكن للتشكيل الحراري إنتاج أجزاء دقيقة، لكن التفاوتات الممكن تحقيقها تعتمد على تمدد المادة، وهندسة الجزء، والقوالب وأدوات التشكيل، والتحكم في العملية، والتبريد، والتشذيب. وعندما تكون هناك حاجة إلى دقة أبعاد أعلى للثقوب أو الحواف أو أسطح التثبيت، يمكن استخدام التشغيل باستخدام CNC بعد التشكيل.
4. هل التشكيل الحراري مجدٍ من حيث التكلفة للدفعات الصغيرة؟
قد يكون مجديًا من حيث التكلفة للأجزاء المناسبة، لأن قوالب وأدوات التشكيل الحراري قد تتطلب استثمارًا أوليًا أقل من قوالب الحقن. وتعتمد الجدوى الاقتصادية النهائية على تكلفة القالب، واستهلاك المواد، والإعداد، والتشذيب، والفحص، وعدد الأجزاء المطلوبة.
5. ما الفرق بين التشكيل الحراري والتشغيل باستخدام CNC؟
يشكّل التشكيل الحراري لوحًا بلاستيكيًا مُسخّنًا على قالب، بينما يزيل التشغيل باستخدام CNC المادة من خامة باستخدام أدوات قطع يتم التحكم فيها. وغالبًا ما يكون التشكيل الحراري مناسبًا للأجزاء الكبيرة ذات الجدران الرقيقة؛ بينما يفيد التشغيل باستخدام CNC في تشكيل التفاصيل الدقيقة، والأشكال المصمتة، وعمليات التشطيب.
6. هل يمكن للتشكيل الحراري إنتاج أشكال هندسية معقدة؟
يمكن للتشكيل الحراري إنتاج العديد من الأشكال المنحنية والغائرة وذات الخطوط المحددة، لكن الهندسة الممكنة تحدّها عوامل تمدد اللوح، وعمق السحب، وتوزيع المادة، ومتطلبات إخراج الجزء من القالب. وقد تتطلب خصائص مثل الهياكل الداخلية المعقدة وبعض التجاويف السفلية طريقة تصنيع أخرى أو عملية تجمع بين أكثر من أسلوب.
7. ما المواد المستخدمة في النماذج الأولية المُشكَّلة حراريًا؟
تشمل الخيارات الشائعة ABS، والبولي كربونات، وPETG، وHIPS، والأكريليك، وPVC، والبولي بروبيلين، بدرجات ألواح مناسبة. ويعتمد اختيار المادة على ظروف التشكيل، والمتانة، ومقاومة الصدمات، والمظهر، ودرجة حرارة التشغيل، والمتطلبات الخاصة بالتطبيق.
8. هل يمكن استخدام معدات التشكيل الحراري للنماذج الأولية في الإنتاج بكميات كبيرة؟
يمكن لبعض المعدات دعم كلٍّ من أعمال النماذج الأولية والإنتاج، بحسب قدرتها، ومستوى الأتمتة، والقوالب وأدوات التشكيل، ومعدل الإنتاج المطلوب. وقد يتطلب الإنتاج بكميات كبيرة تهيئة مخصصة للآلة، وقوالب وأدوات تشكيل أكثر متانة، ومناولة آلية، وضوابط للعملية تم التحقق من صلاحيتها.
9. كيف يمكن للتشكيل الحراري تقليل وقت تطوير المنتجات وتكاليفه؟
يمكن أن يساعد التشكيل الحراري في تقصير مدة التطوير من خلال توفير أجزاء فعلية لتقييم التصميم والعملية قبل اعتماد قوالب وأدوات الإنتاج المكلفة بصورتها النهائية. ويمكن للتجارب المبكرة كشف مشكلات الهندسة والمواد والتشطيب، مما يقلل احتمال إجراء تعديلات مكلفة في المراحل المتأخرة.
10. ما المعلومات اللازمة لطلب آلة تشكيل حراري؟
قدّم رسومات الأجزاء أو ملفات CAD، ومادة اللوح وسماكته، وأبعاد الجزء، والتفاوتات المسموح بها المطلوبة، وتوقعات التشطيب السطحي، والعدد المستهدف للنماذج الأولية، والطلب المستقبلي التقديري. وتساعد هذه التفاصيل في تحديد طريقة التشكيل المناسبة، ونهج إعداد القوالب وأدوات التشكيل، وتهيئة الآلة، والعمليات اللاحقة.
اطلب ماكينة تشكيل حراري للنماذج الأولية حلاً
هل تخطط لمنتج بلاستيكي جديد أو تتحقق من صلاحية مكوّن مُشكَّل قبل الإنتاج؟ شارك رسوماتك، ومتطلبات المواد، والأبعاد، والتفاوتات المسموح بها، والكميات المستهدفة مع Junjingsai.
يمكن بعد ذلك مراجعة المشروع من حيث جدوى التشكيل، وخيارات القوالب وأدوات التشكيل، وتهيئة الآلة، وعمليات التشطيب اللازمة لتحقيق المنتج النهائي المنشود. ويساعد التقييم الفني الواضح على مواءمة جودة النماذج الأولية، والمدد اللازمة للتنفيذ، وإجمالي تكاليف التطوير مع أهدافك التصنيعية.



