






ما هو آلات التشكيل بالضغط العالي?
آلة التشكيل بالضغط العالي هي نوع من معدات التشكيل الحراري يستخدم الهواء المضغوط لضغط لوح لدن حراري مسخّن على قالب، لإنتاج أجزاء بلاستيكية ذات تفاصيل دقيقة في ملمس السطح، وحواف حادة، وخطوط شكلية محددة بوضوح، ومظهر متسق. وبحسب تجهيزات الآلة، يمكن أيضًا استخدام التفريغ لإزالة الهواء المحبوس بين اللوح والقالب.
يُعد التشكيل بالضغط العالي مناسبًا للمكونات البلاستيكية التي تتطلب تفاصيل سطحية أدق مما يمكن أن يوفره التشكيل التقليدي بالتفريغ. ويمكن استخدامه لإنتاج هياكل المعدات، وألواح المقصورة الداخلية للسيارات، وأغطية المعدات الطبية، والأغلفة الصناعية، وغيرها من المكونات المشكّلة التي يكتسب فيها المظهر واتساق الأبعاد أهمية.
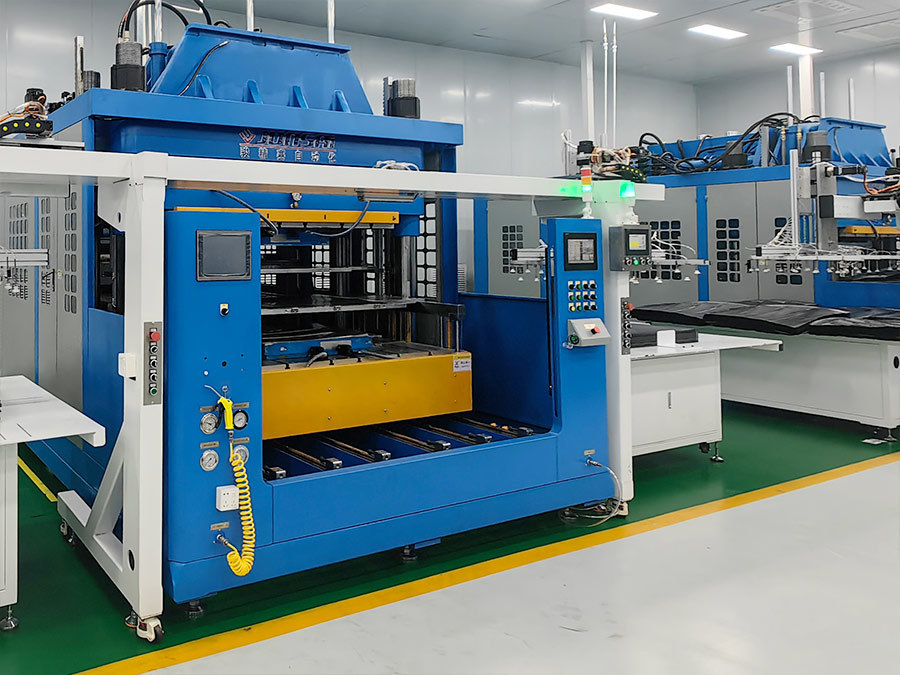
ما وظيفة آلة التشكيل بالضغط العالي؟
تسخّن آلة التشكيل بالضغط العالي لوحًا لدنًا حراريًا حتى يصبح قابلًا للتشكيل، وتضعه فوق قالب، ثم تستخدم الهواء المضغوط لدفع المادة إلى سطح القالب. وبعد ذلك، يُبرّد الجزء ويُحرّر من القالب وتُشذّب حوافه للوصول إلى أبعاده النهائية. وبالمقارنة مع التشكيل بالتفريغ، يمكن للتشكيل بالضغط استنساخ ملمس سطحي أدق، وزوايا أكثر حدة، وتفاصيل أوضح. كما يمكن أن يتيح تكاليف قوالب أقل من القولبة بالحقن للمكونات البلاستيكية المناسبة كبيرة الحجم أو المنتجة بكميات متوسطة، وذلك بحسب هندسة الجزء ومتطلبات الإنتاج.
كيف تتم عملية التشكيل بالضغط
تجمع عملية التشكيل بالضغط بين تسخين اللوح بصورة مضبوطة، وتجهيز القالب، وضغط الهواء الموجب، والتبريد. وتؤثر كل مرحلة في مظهر الجزء النهائي، وسماكة جداره، ودقة أبعاده، وقابلية تكرار النتائج.
1. تحميل اللوح البلاستيكي وتثبيته
تبدأ العملية باختيار لوح لدن حراري يناسب أبعاد الجزء، وخصائصه الميكانيكية، ولونه، وتشطيب سطحه، وبيئة تشغيله. ويُثبّت اللوح في إطار تثبيت للحفاظ على استقراره أثناء التسخين والتشكيل.
يجب التأكد من سماكة اللوح، ودرجة المادة، ومقاس اللوح قبل الإنتاج. وتحدد هذه العوامل قدرة التسخين المطلوبة، وترتيب التثبيت، وتصميم القالب، وتجهيزات الآلة.
2. تسخين اللوح البلاستيكي
ينتقل اللوح المثبّت إلى محطة تسخين، حيث تعمل الحرارة المضبوطة على تليين المادة. ويجب أن يصل اللوح إلى درجة حرارة تشكيل مناسبة في كامل المساحة المطلوب تشكيلها.
قد يؤدي التسخين غير المتجانس إلى ترهّل مفرط، أو تفاوت في سماكة الجدار، أو عيوب سطحية، أو عدم اكتمال استنساخ تفاصيل القالب. ولذلك، ينبغي مراعاة تقسيم السخانات إلى مناطق، وإعدادات درجة الحرارة، ومدة التسخين، وسماكة اللوح، وخصائص المادة معًا.
3. وضع القالب وإحكام منطقة التشكيل
بمجرد وصول اللوح البلاستيكي المسخّن إلى الحالة المناسبة للتشكيل، يُوضَع فوق القالب. وتغلق الآلة منطقة التشكيل أو تحكم إغلاقها وفقًا لمتطلبات تصميمها.
يتضمن القالب الخطوط الشكلية المطلوبة، وملمس السطح، وتجهيزات إخلاء الهواء. وتؤثر هندسة القالب ومواضع فتحات التنفيس في مدى تطابق المادة مع المناطق ذات التفاصيل الدقيقة، والزوايا، والمعالم الغائرة.
4. تطبيق الهواء المضغوط
يُدخَل الهواء المضغوط فوق اللوح المسخّن لدفعه إلى سطح القالب. ويساعد فرق الضغط المادة المليّنة على استنساخ معالم قد يصعب تحقيقها باستخدام التفريغ وحده.
في العديد من الأنظمة، يُطبَّق التفريغ أيضًا عبر القالب لإزالة الهواء المحبوس وتحسين التلامس مع سطح القالب. ويجب مواءمة ضغط التشكيل، ومستوى التفريغ، والتوقيت، ودرجة الحرارة مع المادة وتصميم الجزء، بدلًا من ضبط كل منها بصورة مستقلة.
5. التبريد وتحرير الجزء من القالب
يُبرَّد البلاستيك المشكّل حتى يتمكن من الاحتفاظ بشكله أثناء إخراجه. وقد يتم التبريد عن طريق التلامس مع القالب، أو تدفق الهواء المضبوط، أو التحكم في درجة حرارة القالب، أو غير ذلك من الطرق التي يدعمها تصميم الآلة.
ثم يُحرَّر الجزء من القالب. وتساعد زوايا السحب الكافية، وأسطح القالب المناسبة، وتسلسل التحرير المضبوط على منع التشوه وتلف السطح.
6. تشذيب الحواف وفحص الجودة
تُزال مادة اللوح الزائدة باستخدام طريقة تشذيب مناسبة، مثل التفريز باستخدام CNC، أو القطع بالقالب، أو أي عملية أخرى تلائم المكوّن.
تُفحَص الأجزاء النهائية للتحقق من الأبعاد، وسماكة الجدار، وملمس السطح، وجودة الحواف، والالتواء، وغيرها من المواصفات التي يحددها العميل. وعند الحاجة، يمكن أن تتبع ذلك عمليات إضافية مثل الثقب، أو التشغيل الميكانيكي، أو التشطيب، أو التجميع.
مزايا التشكيل بالضغط
يتيح التشكيل بالضغط للمصنّعين إنتاج مكونات من اللدائن الحرارية ذات تفاصيل دقيقة، دون الحاجة إلى متطلبات القوالب والمعالجة نفسها التي تتطلبها القولبة التقليدية بالحقن. وتعتمد ملاءمته على تصميم الجزء، والمادة، وحجم الإنتاج، والتشطيب المطلوب.
تفاصيل سطحية محسّنة
يساعد ضغط الهواء الإضافي اللوح المسخّن على استنساخ تفاصيل القالب الدقيقة، بما في ذلك الأسطح ذات الملمس، والكتابات البارزة، والكتابات الغائرة، والحواف المحددة بوضوح، والزوايا الأكثر حدة.
وهذا يجعل تقنية التشكيل بالضغط مفيدة للمكونات البلاستيكية الظاهرة التي يجب أن يشابه تشطيبها مظهر منتج مصبوب.
تحديد أوضح للأشكال المعقدة
يمكن للتشكيل بالضغط إنتاج أشكال معقدة ضمن حدود إمكانات التشكيل الحراري. وهو مفيد خصوصًا للأجزاء الكبيرة رقيقة الجدران ذات الخطوط الشكلية الدقيقة، والانتقالات المضبوطة، والمعالم الزخرفية.
ومع ذلك، لا يوفر التشكيل الحراري حرية التصميم نفسها التي تتيحها القولبة بالحقن لجميع الأشكال الهندسية. ويجب تقييم التجاويف العميقة، وأنصاف الأقطار الصغيرة، والتجاويف العكسية، والتغيرات الكبيرة في السماكة أثناء التصميم.
استثمار أولي أقل في القوالب للأجزاء المناسبة
بالمقارنة مع القولبة بالحقن، يمكن للتشكيل بالضغط تقليل تكاليف القوالب الأولية لبعض المكونات الكبيرة أو للمشروعات التي لا تبرر الاستثمار في قالب حقن مرتفع التكلفة.
لا يزال التشكيل بالضغط يتطلب قوالب مناسبة ومعدات قادرة على تحمل الضغط. وقد تكون قوالبه أعلى تكلفة من قوالب التشكيل الأساسي بالتفريغ، لأن القالب ونظام الضغط يجب أن يتحملا أحمالًا أكبر وأن يستوفيا متطلبات تفاصيل أكثر دقة.
القدرة على إنتاج أجزاء كبيرة
يمكن تهيئة معدات التشكيل الحراري لإنتاج الألواح البلاستيكية الكبيرة، وأغطية المعدات، والأغلفة، والمكونات الداخلية. وفي التطبيقات التي تتطلب جزءًا بلاستيكيًا كبيرًا ورقيق الجدران نسبيًا، قد يكون التشكيل بالضغط أكثر جدوى اقتصادية من إنتاج الشكل الهندسي نفسه بالقولبة بالحقن.
يعتمد الحجم الفعلي للجزء على مساحة التشكيل في الآلة، وقدرة التسخين، ونظام التثبيت، وأبعاد القالب، ومتطلبات المناولة.
مظهر متسق طوال الإنتاج
عند ضبط تجهيز المادة، والتسخين، وضغط التشكيل، والتبريد، وتشذيب الحواف، يمكن للتشكيل بالضغط تحقيق نتائج قابلة للتكرار من حيث المظهر والأبعاد.
ينبغي أن يشمل التحقق من صلاحية العملية درجة المادة الفعلية وتصميم القالب. وقد تتطلب الأجزاء ذات تفاوتات الأبعاد الضيقة أو أسطح التلاقي عند التجميع ذات المتطلبات الصارمة تجهيزات تثبيت إضافية، أو تشغيلًا ميكانيكيًا، أو فحصًا.
مناسب للإنتاج المخصص والإنتاج بالكميات
يمكن استخدام التشكيل بالضغط في تطوير النماذج الأولية، والتصنيع المخصص، ودفعات الإنتاج بالكميات. وتعتمد قيمته الاقتصادية على كيفية توزيع تكاليف القوالب، والمادة، وزمن دورة الآلة، وتشذيب الحواف، والفحص على كمية الطلب.
يجدر تقييمه عندما يحتاج المشروع إلى تفاصيل أدق مما يوفره التشكيل بالتفريغ، لكنه لا يتطلب كامل إمكانات القولبة بالحقن أو استثمارها الأولي في القوالب.
التشكيل بالضغط والتشكيل بالتفريغ: الفروق الرئيسية
التشكيل بالضغط والتشكيل بالتفريغ عمليتان مترابطتان ضمن التشكيل الحراري. وكلتاهما تسخّن مادة على هيئة لوح لدن حراري وتشكّلها على قالب. ويتمثل الفرق الرئيسي في كيفية توليد قوة التشكيل.
يزيل التشكيل بالتفريغ الهواء من بين اللوح المسخّن والقالب. ويجذب فرق الضغط اللوح إلى سطح القالب. أما التشكيل بالضغط، فيضيف هواءً مضغوطًا على الجانب المقابل من اللوح، مما يزيد القوة التي تدفع المادة إلى تفاصيل القالب. ويمكن استخدام المساعدة بالتفريغ في كلتا العمليتين.
| عامل المقارنة | التشكيل بالضغط | التشكيل بالتفريغ |
|---|---|---|
| طريقة التشكيل | يدفع الهواء المضغوط اللوح إلى سطح القالب؛ ويمكن أن يساعد التفريغ في العملية | يجذب التفريغ اللوح إلى سطح القالب |
| التفاصيل السطحية | أكثر ملاءمة للملمس الدقيق والمعالم المحددة بحدة | مناسب للملمس الأبسط والتفاصيل الأقل تطلبًا |
| وضوح الحواف | يمكنه إنتاج حواف أكثر حدة ووضوحًا | يعتمد على تصميم القالب ومدى التلامس الممكن تحقيقه بالتفريغ |
| القوالب | عادةً ما تكون أكثر تعقيدًا وتكلفة من قوالب التشكيل الأساسي بالتفريغ | غالبًا ما تكون أبسط وأقل تكلفة |
| المعدات | يتطلب نظام ضغط مناسبًا وترتيب تشكيل محكم الإغلاق | يتطلب نظام تفريغ مناسبًا |
| التطبيقات النموذجية | أغلفة ذات تفاصيل دقيقة، وألواح زخرفية، ومكونات ظاهرة | أغطية، وصوانٍ، وبطانات، وألواح، وغيرها من الأجزاء المناسبة للتشكيل |
| العامل الأهم للاختيار | متطلبات التفاصيل والمظهر والشكل الهندسي | تصاميم الأجزاء الأبسط ومتطلبات القوالب الحساسة للتكلفة |
يجب أن يستند الاختيار بين التشكيل بالضغط والتشكيل بالتفريغ إلى المكوّن الفعلي. فإذا كانت آلة تشكيل أساسية بالتفريغ قادرة على تحقيق المظهر والأبعاد المطلوبين، فقد لا تكون التكلفة الإضافية للتشكيل بالضغط مبررة. أما إذا كانت هناك حاجة إلى ملمس دقيق، أو كتابات واضحة المعالم، أو زوايا أكثر حدة، فقد يكون التشكيل بالضغط الخيار الأنسب.
التشكيل بالضغط مقارنةً بالقولبة بالحقن
تُستخدم كلٌّ من القولبة بالحقن والتشكيل بالضغط لتصنيع أجزاء بلاستيكية، لكنهما تعتمدان على مواد وطرق معالجة مختلفة.
تصهر القولبة بالحقن الراتنج البلاستيكي وتحقنه في قالب مغلق. أما التشكيل بالضغط، فيسخّن لوحًا لدنًا حراريًا مبثوقًا مسبقًا ويشكّله باستخدام ضغط هواء موجب، وغالبًا بمساعدة التفريغ. ويؤثر هذا الاختلاف في القوالب، واستخدام المادة، وخيارات التصميم، وزمن الدورة، واقتصاديات الإنتاج.
| العامل | التشكيل بالضغط | القولبة بالحقن |
|---|---|---|
| المادة الأولية | لوح لدن حراري | راتنج بلاستيكي، عادةً على هيئة حبيبات |
| عملية التصنيع | تسخين صفيحة وتشكيلها فوق قالب | صهر الراتنج وحقنه في تجويف القالب |
| الاستثمار في القوالب | غالبًا ما يكون أقل للأجزاء الكبيرة المناسبة لهذه العملية | قد يكون مرتفعًا، خاصةً للقوالب المعدنية المعقدة |
| المكونات الكبيرة | مناسب تمامًا للعديد من الأجزاء الكبيرة رقيقة الجدران | ممكن، لكن حجم الماكينة وتكاليف القالب قد يزدادان بدرجة كبيرة |
| التفاصيل الدقيقة | ملمس سطحي وتفاصيل جيدة ضمن حدود التشكيل الحراري | مناسب للخصائص المدمجة المعقدة والأشكال الهندسية ثلاثية الأبعاد الدقيقة |
| سماكة الجدار | تتفاوت بحسب تمدد الصفيحة والشكل الهندسي للجزء | تُضبط من خلال تصميم القالب ومعلمات الحقن، ضمن حدود التصميم |
| الخصائص المدمجة | قد يتطلب عمليات تشغيل ميكانيكي ثانوية أو تجميعًا | يمكن دمج نتوءات التثبيت وأضلاع التقوية والمشابك وغيرها من الخصائص في تصميم الجزء المصبوب |
| الجدوى الاقتصادية للإنتاج | غالبًا ما يكون مجديًا للأعمال المخصصة وأحجام الإنتاج المنخفضة إلى المتوسطة المناسبة | غالبًا ما يكون مجديًا لأحجام الإنتاج الكبيرة، حيث تُوزَّع تكلفة القالب على عدد كبير من الأجزاء |
التشكيل بالضغط ليس بديلًا شاملًا للقولبة بالحقن. فقد تكون القولبة بالحقن الخيار الأفضل للمكونات الصغيرة ذات الأشكال الهندسية الداخلية المعقدة، أو خصائص التثبيت المدمجة، أو المتطلبات الصارمة لدقة الأبعاد، أو الطلب السنوي المرتفع جدًا.
بالنسبة إلى الأغطية الكبيرة والهياكل والألواح وغيرها من التصاميم القائمة على الصفائح، يمكن أن يوفر التشكيل بالضغط توازنًا مفيدًا بين المظهر وحجم الجزء والاستثمار في القوالب. وينبغي أن يستند القرار إلى مقارنة التكلفة الكاملة للتصنيع، وليس تكاليف القوالب وحدها.
المواد المستخدمة في التشكيل بالضغط العالي
يجب أن تكون المادة متاحة على هيئة صفائح بدرجة وسماكة مناسبتين، وأن تتحمل ظروف التسخين والتشكيل التي يتطلبها تصميم المكون.
| المادة | الخصائص النموذجية | التطبيقات المحتملة |
|---|---|---|
| ABS | مقاومة جيدة للصدمات وخيارات متنوعة للتشطيب السطحي | هياكل المعدات والأغطية والألواح الداخلية |
| PC | مقاومة عالية للصدمات وأداء حراري جيد، بحسب درجة المادة | الأغطية الواقية والمكونات التقنية |
| PETG | قابلية جيدة للتشكيل وخيارات شفافة | الأغطية وعناصر العرض وبعض مكونات التغليف |
| HIPS | سهولة المعالجة وخيارات اقتصادية للصفائح | الهياكل والبطانات والأجزاء ذات الاستخدامات العامة |
| PMMA / الأكريليك | صفاء بصري ومظهر سطحي مميز | الأغطية الشفافة والمكونات الزخرفية |
| PVC | متاح بدرجات ذات خصائص كيميائية وميكانيكية متنوعة | بعض الأغطية والحاويات الصناعية |
| PP | كثافة منخفضة ومقاومة كيميائية، بحسب درجة المادة | المكونات الصناعية وبعض تطبيقات التغليف |
ينبغي أن تراعي عملية اختيار المادة درجة حرارة التشغيل، ومتطلبات مقاومة الصدمات، والتعرض للمواد الكيميائية، والتعرض للأشعة فوق البنفسجية، ومتطلبات القابلية للاشتعال، واللون، وملمس السطح، وأي معايير خاصة بالقطاع. وليست كل درجة من هذه المواد مناسبة لكل ماكينة تشكيل بالضغط أو لكل تطبيق.
تطبيقات الأجزاء المُشكَّلة بالضغط
تُستخدم الأجزاء المُشكَّلة بالضغط عندما تستطيع عملية تصنيع قائمة على الصفائح توفير الحجم والشكل والتفاصيل السطحية والأداء المطلوب.
مكونات السيارات
تشمل التطبيقات المحتملة عناصر الكسوة الداخلية، وأغطية لوحات العدادات، وألواح الأبواب، ومكونات الكونسول، وألواح ظهور المقاعد، والأجزاء الزخرفية. ويجب أن تستوفي المادة وعملية التصنيع المختارتان مواصفات المشروع المتعلقة بالمظهر والأبعاد والقابلية للاشتعال والمتانة.
المعدات الصناعية وأغلفة الماكينات
قد تشمل التطبيقات الصناعية أغطية الماكينات، وهياكل لوحات التحكم، والحواجز الواقية، وأغلفة المعدات، والألواح الكبيرة المُشكَّلة. ويمكن للتشكيل بالضغط استنساخ التفاصيل السطحية مع إتاحة إنتاج أجزاء بأحجام متنوعة.
المعدات الطبية والمخبرية
تشمل التطبيقات المناسبة هياكل المعدات وأغطية الأجهزة والألواح الواقية. ويتطلب الاستخدام الطبي أو المخبري اختيارًا دقيقًا للمواد وضوابط التصنيع. ويجب تقييم أي متطلبات تتعلق بمواد التنظيف أو التوافق الحيوي أو التعقيم أو الامتثال التنظيمي وفقًا للتطبيق المحدد.
المنتجات التجارية والاستهلاكية
يمكن للتشكيل بالضغط إنتاج هياكل ذات أسطح ظاهرة، وأغطية الأجهزة، ومكونات العرض، وألواح المنتجات الترفيهية، والأجزاء البلاستيكية المخصصة. ويمكن تحديد ملمس القالب واللون ووضوح الحواف وعمليات ما بعد التشكيل وفقًا لتصميم المنتج.
مكونات التغليف والحماية
بالنسبة إلى تصاميم التغليف المناسبة، يمكن للتشكيل بالضغط استنساخ معالم محددة وخصائص سطحية واضحة. ومع ذلك، قد يكون التشكيل التقليدي بالتفريغ أو غيره من عمليات التشكيل الحراري أكثر جدوى اقتصادية للصواني والحشوات الأبسط التي لا تتطلب التفاصيل الإضافية التي يوفرها التشكيل بالضغط.
ماكينة التشكيل بالضغط العالي: الأنظمة والخصائص الرئيسية
تحتاج ماكينة التشكيل بالضغط العالي إلى أنظمة منسقة للتسخين والتشكيل والتحكم في الضغط والتبريد والمناولة. ويعتمد التكوين المطلوب على مقاس الصفيحة والمادة والشكل الهندسي للجزء ومعدل الإنتاج المستهدف ودرجة الأتمتة.
نظام التسخين
يرفع نظام التسخين درجة حرارة الصفيحة إلى درجة تشكيل مضبوطة. ويمكن أن يساعد التسخين المقسَّم إلى مناطق والإعدادات القابلة للضبط في استيعاب مواد وسماكات صفائح ومساحات تشكيل مختلفة.
تثبيت الصفائح ومناولتها
يُمسك نظام التثبيت بالصفيحة بإحكام أثناء التسخين والتشكيل. وبحسب تصميم الماكينة، قد تكون عمليات التحميل والنقل يدوية أو شبه آلية أو آلية بالكامل.
نظام الضغط
يوفر نظام الضغط الهواء المضغوط اللازم للتشكيل وينظمه. وقد يشمل خزان هواء، ومنظومة لتنظيم الضغط، وصمامات، ومستشعرات، وحجرة أو صندوق ضغط مصممًا لظروف التشغيل.
يجب أن يُصمَّم النظام هندسيًا لتحمل الضغط المخصص له، وأن يُزوَّد بوسائل تحكم مناسبة لحمايته. ويجب أن يتوافق ضغط التشغيل مع مواصفات الشركة المصنِّعة للماكينة والمتطلبات المحددة أثناء التحقق من صلاحية العملية.
المساعدة بالتفريغ
عندما تستخدم العملية التفريغ، يساعد نظام تفريغ مناسب على سحب الهواء من بين الصفيحة والقالب. ويؤثر تطبيق التفريغ، وتنفيس القالب، وتوقيت تطبيق التفريغ في تلامس الصفيحة مع القالب واستنساخ التفاصيل الدقيقة.
القالب وترتيبات التبريد
يحدد القالب الشكل النهائي والتشطيب السطحي. ويجب أن تتيح ترتيبات التبريد للجزء الاحتفاظ بشكله قبل إخراجه. وينبغي مراعاة مادة القالب وتنفيسه وزوايا السحب وإدارة درجة الحرارة وطريقة تحرير الجزء أثناء تصميم القالب.
أنظمة التحكم والسلامة
ينسق نظام التحكم تسلسلات التسخين والنقل والضغط والتفريغ والتشكيل والتبريد. وينبغي أن تتناول تدابير السلامة الأسطح الساخنة والأجزاء المتحركة والهواء المضغوط والوصول إلى منطقة التشكيل وظروف التشغيل المحددة للماكينة.
العوامل المؤثرة في جودة التشكيل بالضغط
تعتمد الأجزاء المُشكَّلة بالضغط عالية الجودة على عملية تصنيع مضبوطة وقوالب مناسبة ومواصفات واضحة للمنتج.
درجة حرارة الصفيحة: قد لا تُظهر المادة شديدة البرودة تفاصيل القالب بدقة. وقد يؤدي التسخين المفرط إلى الترهل أو التدهور أو عدم تجانس توزيع المادة.
ضغط الهواء وتوقيت تطبيقه: يجب أن يتوافق منحنى الضغط مع حالة اللوح أثناء التشكيل وهندسة القالب. وقد يؤدي تطبيق الضغط في توقيت غير مناسب إلى عدم اكتمال التفاصيل أو تفاوت سماكة الجدران.
تصميم القالب: تؤثر زوايا السحب، وأنصاف أقطار الزوايا، ومواضع فتحات التنفيس، وملمس السطح، وهندسة القالب في قابلية التشكيل وفك القطعة من القالب.
توزيع المادة: قد تؤدي أعماق السحب الكبيرة والأشكال المعقدة إلى تمدد اللوح بصورة غير متجانسة. وينبغي أن يراعي تصميم القطعة وإعداد العملية الحد الأدنى المطلوب لسماكة الجدران.
التبريد وفك القطعة من القالب: قد تؤدي إزالة القطعة قبل استقرارها إلى الالتواء أو تغير الأبعاد. ويجب التحقق من ملاءمة ظروف التبريد وتوقيت فك القطعة من القالب للمادة والقطعة المعنيتين.
تشذيب الحواف والفحص: قد تعتمد الأبعاد النهائية على تجهيزات تثبيت التشذيب، وبرمجة CNC، والنقاط المرجعية، وطرق الفحص. وينبغي إدراج هذه العمليات في خطة الإنتاج.
يجب إرساء عملية قابلة للتكرار باستخدام مواد وقوالب وتجهيزات مماثلة لتلك المستخدمة في الإنتاج الفعلي. وينبغي فحص القطع النموذجية للتحقق من مطابقتها للمواصفات المتفق عليها قبل بدء الإنتاج الكمي.
تكاليف القوالب والتجهيزات واقتصاديات الإنتاج
تُعد تكاليف القوالب والتجهيزات عاملاً رئيسياً عند مقارنة التشكيل بالضغط بالتشكيل بالتفريغ والقولبة بالحقن. ويتطلب التشكيل بالضغط عادةً قوالب وتجهيزات ذات قدرات أعلى من تلك المستخدمة في التشكيل الأساسي بالتفريغ، لأن القالب ومنظومة التشكيل يجب أن يتحملا الضغط الإضافي ويُظهرا تفاصيل أدق.
ومع ذلك، قد يكون الاستثمار الأولي في القوالب والتجهيزات أقل منه في القولبة بالحقن لبعض المكونات البلاستيكية الكبيرة. وتكون هذه الميزة أكثر أهمية عندما تتناسب هندسة القطعة مع تشكيل الألواح، ولا يتطلب المشروع تفاصيل مدمجة معقدة يكون تصنيعها بالقولبة بالحقن أنسب.
ينبغي أن تشمل المقارنة العملية للتكاليف ما يلي:
- تصميم القالب وتصنيعه وعمره التشغيلي المتوقع
- تكلفة الألواح البلاستيكية وكفاءة استخدام المادة
- زمن دورة الماكينة والطاقة الإنتاجية المتوقعة
- تشذيب الحواف والتشغيل الميكانيكي والتشطيب والتجميع
- متطلبات الفحص والهالك المسموح به
- وقت الصيانة والإعداد والتبديل بين المنتجات
- كمية الطلب المتوقعة والطلب المستقبلي
يوفر التشكيل بالضغط خياراً مجدياً من حيث التكلفة عندما تتناسب تكاليف قوالبه وتجهيزاته وإنتاج قطعه مع حجم الإنتاج والجودة المطلوبين. أما عند أحجام الإنتاج الكبيرة جداً، فقد تصبح القولبة بالحقن أكثر اقتصادية، إذ يمكن توزيع الاستثمار في قوالبها وتجهيزاتها على عدد كبير من القطع، كما تتيح العملية دمج تفاصيل معقدة.
لا توجد كمية إنتاج محددة تصبح عندها إحدى العمليات دائماً أقل تكلفة من الأخرى. ويعتمد الاختيار الصحيح على أبعاد القطعة، وتعقيد التصميم، والمادة، وزمن الدورة، والعمر التشغيلي للقالب، وإجمالي متطلبات الإنتاج.
كيفية اختيار ماكينة تشكيل بالضغط العالي
قبل اختيار ماكينة تشكيل بالضغط، حدِّد متطلبات المكون والإنتاج. وتساعد هذه المعلومات في تحديد مساحة التشكيل اللازمة، وقدرة التسخين، ونظام الضغط، وتكوين القالب، ومستوى الأتمتة.
تأكيد أبعاد القطعة وهندستها
قدِّم الأبعاد القصوى للقطعة، وعمق السحب، ومتطلبات سماكة الجدران، وأنصاف أقطار الزوايا، وملامس الأسطح، وأي تجاويف سفلية أو تفاصيل مدمجة. وتساعد هذه التفاصيل في تحديد مدى ملاءمة التشكيل بالضغط أو ضرورة النظر في عملية تصنيع أخرى.
تحديد المادة وسماكة اللوح
حدِّد درجة المادة وسماكة اللوح، بما في ذلك أي متطلبات تتعلق باللون أو التشطيب أو الأداء أو الامتثال التنظيمي. وتؤثر خصائص المادة في زمن التسخين، ودرجة حرارة التشكيل، وإعدادات الضغط، وسلوك التبريد.
تحديد حجم الإنتاج
قدِّر كمية الطلب الأولي والطلب السنوي المتوقع. وأدرج التغييرات التصميمية المستقبلية المحتملة، وتنويعات المنتج، ومعدل الإنتاج المطلوب. وتساعد هذه العوامل في مقارنة الاستثمار في القوالب والتجهيزات بتكاليف التصنيع على المدى الطويل.
تقييم متطلبات الجودة
حدِّد تفاوتات الأبعاد المسموح بها، وتشطيب السطح، وملمسه، والحروف، وتجانس اللون، ومعايير الفحص المطلوبة. وإذا كان يجب أن تتوافق القطعة مع مكونات أخرى، فحدِّد مواضع التزاوج والأبعاد التي تتطلب ضبطاً أدق.
مراجعة الأتمتة وظروف المصنع
حدِّد ما إذا كان المشروع يحتاج إلى تحميل يدوي، أو نقل آلي للألواح، أو تشذيب مدمج، أو مناولة في المراحل اللاحقة. وينبغي أيضاً مراعاة المساحة الأرضية المتاحة، والتغذية الكهربائية، وقدرة إمداد الهواء المضغوط، وإمكانية وصول المشغّل، ومتطلبات الصيانة.
طلب مراجعة الجدوى
يُعد نموذج CAD أو الرسم الهندسي مفيداً، لكن يمكن بدء التقييم الأولي باستخدام صور القطعة وأبعادها ومادتها وسماكتها التقديرية والطلب السنوي عليها. ويمكن للمُصنِّع بعد ذلك تقييم العملية، والتصور المبدئي للقالب، وتكوين الماكينة، ومتطلبات إنتاج العينات.
لماذا تتعاون مع Junjingsai؟
تطوّر Shanghai Junjingsai Automation Machinery Co., Ltd. وتصنّع معدات التشكيل الحراري وحلول أتمتة تشكيل البلاستيك المخصصة للتطبيقات الصناعية.
عند تقييم مشروع تشكيل بالضغط العالي، ينبغي مواءمة تكوين المعدات مع القطعة الفعلية بدلاً من اختياره استناداً إلى حجم الماكينة وحده. وتشمل العوامل ذات الصلة أبعاد اللوح، ومتطلبات التسخين، وتصميم القالب، والتحكم في الضغط، وتفاصيل التشكيل، وأهداف الإنتاج، وعمليات التشطيب اللاحقة.
يمكن لـ Junjingsai مناقشة متطلبات مشاريع معدات التشكيل الحراري المخصصة، بما في ذلك:
- تكوين الماكينة وفقاً لأبعاد القطعة واحتياجات الإنتاج
- ترتيبات التسخين ومناولة الألواح
- طرق التشكيل وتكامل القالب
- متطلبات الأتمتة والتحميل أو التفريغ
- المواصفات الكهربائية وظروف المصنع
- ترتيبات التركيب وتدريب المشغّلين والدعم الفني
ينبغي تأكيد المواصفات النهائية للماكينة من خلال المراجعة الفنية واختبار العينات عند الاقتضاء. ويساعد ذلك في تحديد ما إذا كانت المعدات المقترحة قادرة على تلبية متطلبات جودة القطعة وحجم الإنتاج والتشغيل.
الأسئلة الشائعة حول ماكينات التشكيل بالضغط العالي
1. ما هي ماكينة التشكيل بالضغط العالي؟
تُسخّن ماكينة التشكيل بالضغط العالي لوحاً من اللدائن الحرارية وتستخدم الهواء المضغوط لكبسه على القالب. ويمكن لهذه العملية إظهار الملامس الدقيقة والزوايا الأكثر حدة والحواف الواضحة وغيرها من التفاصيل السطحية الدقيقة. ويمكن أيضاً استخدام التفريغ المساعد لإزالة الهواء المحبوس بين اللوح والقالب.
2. ما الفرق بين التشكيل بالضغط والتشكيل بالتفريغ؟
يستخدم التشكيل بالتفريغ التفريغ لسحب لوح بلاستيكي مُسخَّن على القالب. أما التشكيل بالضغط فيضيف هواءً مضغوطاً على الجانب المقابل من اللوح، مما يزيد قوة التشكيل. ويكون التشكيل بالضغط عموماً أنسب للتفاصيل السطحية الأدق، بينما يتطلب التشكيل بالتفريغ غالباً قوالب وتجهيزات أبسط وتكاليف أولية أقل.
3. هل التشكيل بالضغط أفضل من القولبة بالحقن؟
لا توجد عملية أفضل لجميع التطبيقات. وقد يكون التشكيل بالضغط خياراً جذاباً للمكونات الكبيرة رقيقة الجدران، والأسطح الظاهرة، والمشاريع التي يُرغب فيها بخفض الاستثمار الأولي في القوالب والتجهيزات. وغالباً ما تكون القولبة بالحقن أنسب لأحجام الإنتاج الكبيرة جداً وللقطع التي تتطلب تفاصيل مدمجة معقدة، مثل نتوءات التثبيت والمشابك وأضلاع التقوية الداخلية.
4. ما المواد التي يمكن لماكينات التشكيل بالضغط معالجتها؟
بحسب قدرات الماكينة ودرجة المادة، يمكن بالتشكيل بالضغط معالجة ألواح اللدائن الحرارية مثل ABS والبولي كربونات وPETG وHIPS والأكريليك وPVC والبولي بروبيلين. ويعتمد اختيار المادة المناسبة على درجة حرارة التشكيل، وهندسة القطعة، ومتطلبات مقاومة الصدمات، وتشطيب السطح، وبيئة تشغيل المنتج.
5. هل يقلل التشكيل بالضغط تكاليف القوالب والتجهيزات؟
قد يقلل التشكيل بالضغط الاستثمار الأولي في القوالب والتجهيزات مقارنةً بالقولبة بالحقن، وذلك للقطع الكبيرة أو المصنّعة من الألواح التي تلائم هذه العملية. ومع ذلك، تكون قوالبه عادةً أكثر تعقيداً من قوالب التشكيل الأساسي بالتفريغ. وينبغي أن تشمل المقارنة المجدية القوالب والتجهيزات، والمادة، وتشذيب الحواف، وزمن الدورة، والتشطيب، وكمية الإنتاج المتوقعة.
6. هل يمكن للتشكيل بالضغط إنتاج أشكال معقدة؟
يمكن للتشكيل بالضغط إنتاج أشكال محيطية معقدة، وزوايا واضحة، وأسطح ذات ملمس، وتفاصيل دقيقة ضمن حدود التشكيل الحراري. وتتطلب أعماق السحب الكبيرة جداً، والتجاويف السفلية الضيقة، والهياكل الداخلية المدمجة، ومتطلبات السماكة الصارمة مراجعة دقيقة للتصميم. وقد تكون بعض الأشكال الهندسية أنسب للقولبة بالحقن أو لمزيج من عمليات التصنيع.
7. هل يستخدم التشكيل بالضغط الهواء المضغوط والتفريغ معاً؟
تستخدم العديد من أنظمة التشكيل بالضغط كليهما. ويدفع الهواء المضغوط اللوح المُسخَّن نحو القالب، بينما يزيل التفريغ المساعد الهواء المحبوس بين اللوح وسطح القالب. ويمكن أن يحسّن الجمع بينهما تلامس اللوح مع القالب ودقة إظهار التفاصيل، تبعاً لتصميم المعدات والقوالب والتجهيزات.
8. هل التشكيل بالضغط مناسب لدفعات الإنتاج الكمي؟
نعم. يمكن أن يدعم التشكيل بالضغط الإنتاج المتكرر عندما تُصمَّم الماكينة والقالب وتُختار المادة وتُضبط معلمات العملية بما يلائم حجم الإنتاج المستهدف. وتعتمد جدواه الاقتصادية على زمن الدورة، والعمر التشغيلي للقالب، وكفاءة استخدام المادة، ومتطلبات تشذيب الحواف، وتكاليف الفحص، وإجمالي كمية الطلب.
9. كيف أختار ماكينة التشكيل بالضغط المناسبة؟
ابدأ بأبعاد القطعة، والمادة وسماكة اللوح، والتفاصيل السطحية المطلوبة، وحجم الإنتاج، والتفاوتات المسموح بها، والعمليات اللاحقة. ثم قيِّم مساحة التشكيل، وقدرة التسخين، وأنظمة الضغط والتفريغ، وتوافق القالب، والأتمتة، وميزات السلامة، ومتطلبات الخدمة بالتعاون مع مُصنِّع المعدات.
اطلب ماكينة تشكيل بالضغط العالي حلاً
هل تبحث عن ماكينة تشكيل بالضغط لإنتاج هياكل بلاستيكية تفصيلية أو ألواح أو أغطية أو مكونات مخصصة أخرى؟ شارك رسومات القطع أو عيناتها، ومواصفات المادة، وسماكة اللوح، وحجم الإنتاج المستهدف، وتشطيب السطح المطلوب.
Junjingsai يمكنها مراجعة هذه المتطلبات للمساعدة في تحديد أسلوب مناسب للتشكيل الحراري، وتكوين الماكينة، وخطة القوالب والتجهيزات. ويُعد التقييم المخصص للمشروع أفضل نقطة انطلاق لتحقيق التوازن بين جودة القطعة وكفاءة الإنتاج وتكلفة التصنيع.



