






Junjingsai fabrica máquinas de termoformado para aplicaciones industriales que requieren transformar láminas de plástico de gran espesor en componentes grandes, resistentes y de geometría precisa. Con más de 20 años de experiencia en equipos de conformado de plásticos, Shanghai Junjingsai Automation Machinery Co., Ltd. ofrece soluciones de maquinaria para componentes de automoción, envolventes industriales, cubiertas de equipos, carcasas de protección y otros productos plásticos para aplicaciones exigentes.
El termoformado de gran espesor es adecuado para productos que requieren un mayor espesor de material, resistencia estructural y superficies conformadas más grandes que muchas aplicaciones de lámina delgada. La configuración de la máquina depende del material plástico, las dimensiones de la lámina, la profundidad de conformado, el diseño del molde, el volumen de producción y la calidad requerida de la pieza terminada.
Junjingsai colabora con los fabricantes para evaluar estos requisitos y desarrollar equipos de termoformado adecuados para sus procesos de producción, incluidos el conformado al vacío, el conformado a presión y la automatización personalizada cuando corresponda.
Máquinas de termoformado de láminas de gran espesor
Las máquinas de termoformado de gran espesor son máquinas industriales diseñadas para calentar láminas termoplásticas relativamente gruesas y transformarlas en piezas tridimensionales mediante conformado al vacío, conformado a presión u otros métodos de conformado compatibles. Una vez que la lámina alcanza la temperatura de conformado requerida, se adapta al molde por succión o presión, se enfría, se desmoldea y se recorta para obtener la pieza terminada.
En comparación con los equipos de termoformado de lámina delgada utilizados habitualmente para la producción de envases en grandes volúmenes, las máquinas de termoformado de gran espesor suelen configurarse para materiales más gruesos, componentes más grandes, formas más profundas y requisitos de manipulación más exigentes. Sus aplicaciones incluyen paneles de automoción, resguardos de máquinas, carcasas industriales, cubiertas de equipos y piezas plásticas de protección.
La máquina adecuada depende del tipo de material, el espesor de la lámina, la geometría del producto, el área de conformado, la capacidad de calentamiento, los requisitos del molde, el proceso de enfriamiento y la tasa de producción objetivo.
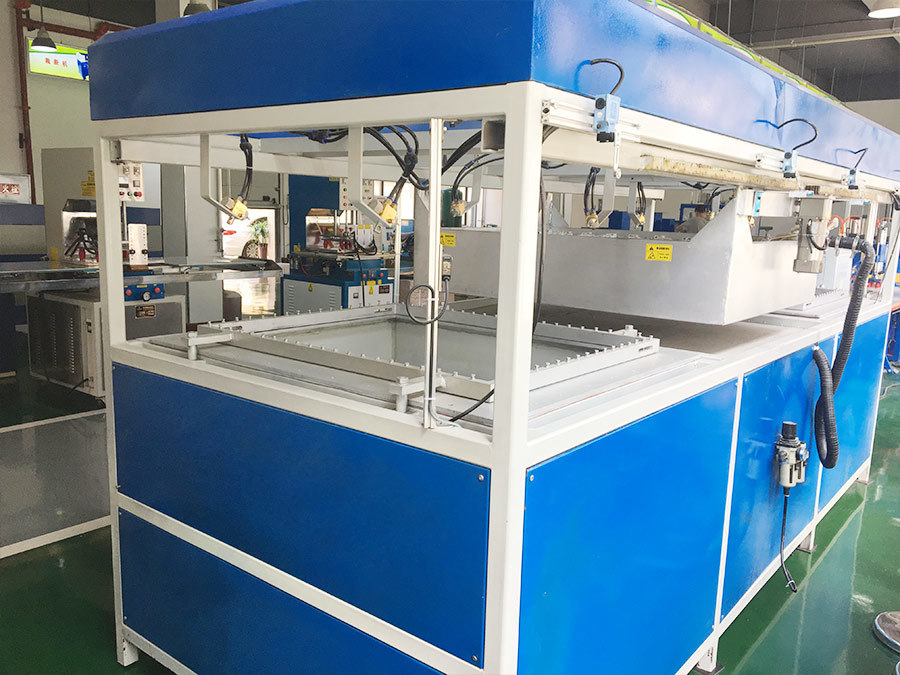
Equipos de termoformado de gran espesor para la fabricación industrial
El termoformado de gran espesor es uno de los diversos procesos de fabricación utilizados para producir componentes conformados a partir de láminas de plástico. Es especialmente adecuado cuando el diseño de un producto se beneficia de grandes superficies conformadas, paredes de plástico relativamente gruesas y utillaje adaptado a la producción a partir de láminas.
Los procesos de fabricación utilizados para productos plásticos también pueden incluir el moldeo por inyección, el mecanizado, la fabricación de estructuras y el montaje. La mejor opción depende de la forma de la pieza, las propiedades del material, el volumen previsto, los requisitos dimensionales y el presupuesto de fabricación.
Conformado al vacío de láminas de plástico de gran espesor
El conformado al vacío es una técnica ampliamente utilizada para componentes plásticos de gran espesor. La máquina calienta una lámina de plástico hasta que se vuelve maleable, la coloca sobre un molde o contra él y aplica vacío para adaptar la lámina a la forma requerida.
Este proceso permite producir cubiertas, carcasas, paneles, bandejas y componentes de protección de gran tamaño. Puede ser adecuado para productos con superficies amplias y geometrías que puedan conformarse eficazmente a partir de láminas.
Para las láminas de plástico de gran espesor, la uniformidad del calentamiento, la distribución del vacío, el diseño del molde y el tiempo de enfriamiento requieren una evaluación cuidadosa. La máquina debe llevar el material a una temperatura de conformado adecuada sin generar defectos superficiales inaceptables ni una distribución desigual del material.
Conformado a presión para superficies con detalles
El conformado a presión utiliza aire comprimido, a menudo combinado con vacío, para presionar una lámina de plástico caliente contra la superficie del molde. Según el material y el utillaje, este método puede mejorar la reproducción de detalles superficiales, bordes y elementos de geometría definida.
El conformado a presión puede considerarse para carcasas industriales, componentes interiores de automoción, cubiertas de electrodomésticos y otras piezas plásticas en las que sean importantes la apariencia y la definición superficial.
El sistema de presión requerido, el diseño del molde, el espesor de la lámina y la disposición del calentamiento deben seleccionarse de acuerdo con las especificaciones del producto. El conformado a presión no es necesariamente adecuado para todas las aplicaciones de gran espesor; la decisión debe basarse en la geometría de la pieza y, cuando sea necesario, en ensayos del proceso.
Máquinas de termoformado de gran formato
Las máquinas de termoformado de gran formato se configuran para productos de grandes dimensiones o con amplias áreas de conformado. Las aplicaciones habituales incluyen envolventes de equipos, paneles de protección de gran tamaño, componentes de vehículos y cubiertas industriales.
Al seleccionar una máquina para piezas grandes, los fabricantes deben evaluar el tamaño máximo de la lámina, el área de conformado, las dimensiones del molde, la estructura de la máquina, la cobertura del calentamiento y el proceso de extracción de la pieza terminada.
La capacidad para alojar un molde grande es solo uno de los aspectos que deben tenerse en cuenta. Las condiciones de calentamiento y conformado también deben ser adecuadas en toda la lámina para que el componente terminado cumpla los requisitos de calidad especificados.
Comparación entre el termoformado de gran espesor y el conformado de chapa metálica
Tanto el termoformado de gran espesor como el conformado de chapa metálica transforman láminas planas en componentes terminados, pero utilizan materiales y mecanismos de conformado diferentes.
Un proceso de conformado de chapa metálica modifica la forma del metal mediante operaciones como el plegado, el curvado con rodillos, la estampación y la embutición profunda. El termoformado ablanda la lámina termoplástica mediante calentamiento y la conforma contra un molde utilizando vacío, presión u otro método de conformado compatible.
| Factor de comparación | Termoformado de gran espesor | Conformado de chapa metálica |
|---|---|---|
| Material de partida | Lámina termoplástica | Chapa metálica o recorte de chapa |
| Mecanismo de conformado | Plástico calentado y conformado contra un molde | Metal deformado mediante fuerza mecánica |
| Procesos habituales | Conformado al vacío y conformado a presión | Plegado, curvado con rodillos, estampación y embutición profunda |
| Productos habituales | Paneles, carcasas, cubiertas y envolventes de plástico | Soportes, paneles, cuerpos y componentes estructurales metálicos |
| Requisitos de utillaje | Moldes adecuados para el conformado y el enfriamiento de plásticos | Matrices, punzones, rodillos y otras herramientas de conformado de metales |
| Características del material | Dependen del polímero seleccionado y del espesor de la lámina | Dependen del grado del metal, el espesor y las propiedades mecánicas |
| Acabado | Puede requerir recorte, taladrado, mecanizado o montaje | Puede requerir recorte, desbarbado, soldadura, recubrimiento o montaje |
La chapa metálica conformada puede proporcionar una elevada resistencia y rigidez cuando el grado del metal, el espesor y la geometría son adecuados. Los componentes plásticos de gran espesor pueden ofrecer ventajas diferentes, como resistencia a la corrosión, flexibilidad de diseño y reducción del peso del componente en aplicaciones adecuadas.
Ninguno de los dos procesos es mejor en todos los casos. Los ingenieros deben comparar los requisitos de rendimiento, los costes de los materiales, el utillaje, el volumen de producción, las operaciones de acabado y el entorno de servicio previsto antes de seleccionar un proceso de fabricación.
Comprender los procesos de conformado de chapa metálica
Aunque el termoformado de gran espesor es un proceso de conformado de plásticos, los diseñadores de productos a veces lo comparan con métodos de conformado de metales al evaluar diseños alternativos de componentes.
Los procesos habituales de fabricación de chapa metálica incluyen el plegado, el curvado con rodillos, la embutición profunda y otras operaciones que transforman chapas planas en formas tridimensionales.
Plegado y curvado con rodillos
El plegado modifica el ángulo de una chapa, mientras que el curvado con rodillos curva o conforma la chapa mediante rodillos. Estos procesos se utilizan ampliamente para fabricar soportes metálicos, paneles, secciones cilíndricas y componentes estructurales.
En el diseño de piezas de chapa metálica, el radio de plegado afecta a la distribución de las deformaciones y a la probabilidad de agrietamiento o distorsión. La resistencia del material, el espesor de la chapa, el utillaje y la geometría del pliegue influyen en el radio mínimo viable.
El termoformado de plásticos sigue un mecanismo diferente. En lugar de plegar mecánicamente una chapa metálica, la máquina calienta el plástico hasta que puede conformarse contra un molde. La geometría del producto, el comportamiento del material, las condiciones de calentamiento y el enfriamiento determinan la viabilidad del diseño.
Embutición profunda
La embutición profunda es un proceso de conformado de metales en el que un punzón introduce un recorte de chapa en la cavidad de una matriz para producir un componente con forma de copa o un componente hueco de mayor profundidad. Este proceso se utiliza habitualmente para recipientes metálicos, cuerpos, carcasas y otras piezas embutidas.
El termoformado también permite producir formas plásticas profundas, incluidos componentes huecos o de tipo carcasa, pero no utiliza el mismo proceso mecánico que la embutición profunda de metales. La lámina de plástico se calienta y se conforma contra un molde mediante vacío o presión.
En ambos procesos, la profundidad de la pieza, la distribución del material, la geometría y el utillaje influyen en el componente terminado. Los diseñadores deben seleccionar el proceso en función del material y de las propiedades mecánicas y dimensionales requeridas.
Producción de componentes huecos y cerrados
El termoformado permite producir componentes de forma hueca o de tipo carcasa, como cubiertas de equipos, carcasas de protección y envolventes de gran tamaño. Sin embargo, una sola lámina conformada no crea automáticamente un producto hueco totalmente cerrado y sellado.
Cuando una aplicación requiere una envolvente cerrada, los fabricantes pueden necesitar dos secciones conformadas, operaciones de unión, elementos de fijación, soldadura, unión adhesiva o componentes adicionales. El método de montaje requerido debe incluirse en el diseño inicial del producto y en el proceso de planificación de la máquina.
Materiales plásticos para el termoformado de gran espesor
La selección del material afecta a la temperatura de conformado, la distribución del espesor de pared, el comportamiento frente a impactos, el acabado superficial, la resistencia química y la vida útil del producto terminado.
Entre los termoplásticos utilizados habitualmente en termoformado se encuentran ABS, PP, PET, PVC y PE. Determinados plásticos de ingeniería también pueden ser adecuados cuando sus requisitos de procesamiento son compatibles con la máquina, el molde y el sistema de calentamiento.
| Material plástico | Aplicaciones potenciales | Consideraciones de selección |
|---|---|---|
| ABS | Carcasas de equipos, componentes de automoción, cubiertas de protección | Acabado superficial, requisitos de resistencia al impacto y comportamiento durante el conformado |
| PP | Componentes industriales, recipientes, determinadas piezas de protección | Grado del material, rigidez y comportamiento térmico |
| PET | Bandejas, componentes de envases, productos de protección | Grado de la lámina, condiciones de conformado y apariencia |
| PVC | Determinadas carcasas, cubiertas y productos industriales | Grado del material y requisitos específicos de la aplicación |
| PE | Componentes protectores, recipientes y productos industriales | Flexibilidad, rigidez y estabilidad dimensional |
| Plásticos de ingeniería | Componentes industriales especializados | Temperatura de procesamiento y prestaciones requeridas del material |
El material debe seleccionarse en función del entorno de funcionamiento del producto, las cargas previstas, el aspecto, la exposición a sustancias químicas y los requisitos normativos. Los distintos grados de material de una misma familia de polímeros pueden comportarse de manera diferente durante el conformado.
Para aplicaciones exigentes, el fabricante de la máquina debe revisar las especificaciones reales de la lámina en lugar de basarse únicamente en el nombre genérico del material.
Requisitos de calentamiento, conformado y enfriamiento
Las láminas de gran espesor suelen requerir un proceso de calentamiento controlado para alcanzar las condiciones adecuadas de conformado. La lámina debe calentarse lo suficiente para obtener la forma prevista, evitando el sobrecalentamiento, los daños superficiales o una degradación excesiva del material.
Uniformidad del calentamiento
El rendimiento del calentamiento influye en cómo se estira y se distribuye la lámina sobre el molde. Una temperatura desigual puede contribuir a variaciones en el espesor de pared, una reproducción incompleta de los detalles y una falta de uniformidad en las dimensiones de las piezas terminadas.
Al seleccionar el equipo, deben considerarse conjuntamente las zonas de calentamiento, el espesor de la lámina, las propiedades del material, la profundidad de conformado y el ciclo de producción.
Presión de conformado y capacidad de vacío
La capacidad de vacío o de presión requerida depende del diseño del molde, la geometría de la pieza, el material de la lámina y el método de conformado. La máquina debe proporcionar condiciones de conformado adecuadas para la aplicación prevista.
Las formas profundas, las superficies detalladas y las grandes áreas de conformado pueden requerir una evaluación técnica adicional para determinar una combinación adecuada de diseño del molde, calentamiento, vacío y presión.
Enfriamiento y extracción de la pieza
El enfriamiento permite que el plástico conformado conserve la forma prevista. Las secciones gruesas y los componentes grandes pueden requerir períodos de enfriamiento más prolongados que las piezas más delgadas o pequeñas.
El método de extracción de la pieza debe evitar deformaciones innecesarias y adaptarse a las dimensiones y al peso del producto terminado. El enfriamiento y el desmoldeo deben considerarse parte del ciclo global, no aspectos independientes que se abordan al final.
Diseño de la máquina y características clave del equipo
La selección de un equipo de termoformado de láminas de gran espesor requiere algo más que comparar el tamaño máximo de lámina o la presión nominal de conformado. La máquina debe evaluarse como un sistema integrado.
Área de conformado y compatibilidad con los moldes
El área de conformado debe permitir alojar las dimensiones de lámina requeridas, la disposición de los moldes y la geometría del producto. Los compradores deben confirmar las dimensiones de montaje del molde, el espacio disponible, la profundidad de conformado y el procedimiento de cambio de utillaje.
Sistema de calentamiento
El sistema de calentamiento debe ser adecuado para el material, el espesor de la lámina, el área de conformado y el ciclo requerido. Un control estable de la temperatura puede ayudar a mejorar la repetibilidad y reducir los defectos de conformado.
Estructura de la máquina y sistemas de movimiento
La estructura de la máquina debe soportar el molde y las cargas de funcionamiento especificadas para la aplicación. Los sistemas de movimiento deben proporcionar el posicionamiento y los desplazamientos requeridos por el proceso de conformado, con un acceso adecuado para las tareas de mantenimiento rutinario.
Control y supervisión del proceso
Los sistemas de control coordinan el calentamiento, el conformado, el enfriamiento y otras operaciones de la máquina. Según la configuración, los operarios pueden ajustar los parámetros del proceso y supervisar las condiciones de funcionamiento para favorecer una producción repetible.
Recorte y operaciones posteriores
Las piezas termoformadas a partir de láminas de gran espesor suelen requerir recorte, taladrado, mecanizado, montaje u otras operaciones de acabado. Estas operaciones influyen en el ciclo total de fabricación y en el coste de la pieza terminada.
Cuando sea necesario, los fabricantes deben evaluar si la máquina de termoformado puede integrarse con equipos independientes de recorte o manipulación.
Termoformado rentable de láminas de gran espesor
Una solución de fabricación rentable tiene en cuenta más factores que el precio inicial de compra de la máquina. El coste total de producir una pieza conforme depende del consumo de material, el utillaje, los tiempos de procesamiento, la mano de obra, la energía, el acabado, el mantenimiento y el volumen de producción.
Utillaje y volumen de producción
El volumen de producción previsto influye en la elección del molde, la configuración de la máquina y el nivel de automatización. Para los productos fabricados en lotes pequeños, la flexibilidad del utillaje y el tiempo de cambio de formato pueden ser factores importantes. Las aplicaciones de mayor volumen pueden beneficiarse de una manipulación de materiales más integrada y de ajustes de producción repetibles.
Una comparación de costes debe incluir tanto la inversión inicial en utillaje como el coste previsto por pieza terminada conforme durante el período de producción previsto.
Aprovechamiento del material y residuos
Los costes de material pueden representar una parte considerable del coste de un producto termoformado. Las dimensiones de la lámina, la disposición de los moldes, la geometría del producto y los márgenes de recorte influyen en la cantidad de material que pasa a formar parte del componente terminado.
Unas condiciones estables de calentamiento y conformado pueden ayudar a reducir las piezas defectuosas, mientras que un recorte eficaz y una buena gestión de los residuos pueden mejorar el aprovechamiento del material. El objetivo debe ser reducir los desperdicios sin comprometer la resistencia, las dimensiones ni el aspecto del producto.
Tiempos de procesamiento y planificación de la producción
Los tiempos totales de procesamiento incluyen la carga de la lámina, el calentamiento, el conformado, el enfriamiento, el desmoldeo, el recorte, la inspección y el movimiento de materiales. La etapa más lenta puede limitar la capacidad de producción del proceso global.
Los fabricantes deben evaluar el flujo de producción completo antes de establecer objetivos de producción. Un ciclo de conformado más corto no mejora necesariamente la productividad si genera más defectos, retrabajos adicionales u operaciones posteriores más prolongadas.
Aplicaciones de las máquinas de termoformado de láminas de gran espesor
Los equipos de termoformado de láminas de gran espesor se utilizan cuando los fabricantes necesitan piezas de plástico conformadas con dimensiones, superficies y propiedades funcionales específicas.
Componentes de automoción
Las aplicaciones pueden incluir paneles interiores, componentes de revestimiento, cubiertas protectoras y determinadas piezas exteriores. La selección de la máquina depende de las dimensiones de la pieza, los requisitos superficiales, el material y el volumen de producción.
Carcasas para equipos industriales
Las carcasas y cubiertas de plástico termoformado protegen la maquinaria, los equipos y los conjuntos internos. El diseño debe tener en cuenta el entorno de funcionamiento, los requisitos de resistencia a impactos, los elementos de montaje y cualquier necesidad adicional de refuerzo o ensamblaje.
Paneles y envolventes de protección
Los paneles y las envolventes de protección de gran tamaño pueden conformarse a partir de láminas de plástico cuando el material seleccionado cumple los requisitos mecánicos y ambientales de la aplicación. El diseño del producto debe considerar la distribución del espesor de pared, los puntos de montaje, el recorte y las uniones.
Equipos médicos y comerciales
Los componentes de plástico termoformado pueden utilizarse como cubiertas de equipos, carcasas de dispositivos y envolventes de protección. Para aplicaciones reguladas, los compradores deben definir los requisitos de documentación del material, limpieza, trazabilidad y validación por separado de las especificaciones de la máquina.
¿Por qué elegir Junjingsai para las máquinas de termoformado de láminas de gran espesor?
Shanghai Junjingsai Automation Machinery Co., Ltd. fabrica máquinas de termoformado, máquinas de conformado al vacío y equipos automatizados personalizados para el conformado de plásticos.
La empresa se fundó en 2002 y cuenta con más de 20 años de experiencia en maquinaria para el conformado de plásticos. Sus instalaciones de fabricación se encuentran en Shanghai, Chongqing, Jiangsu y Guangdong, con una superficie conjunta de aproximadamente 29,000 metros cuadrados.
Según la información de la empresa, la división de termoformado cuenta con más de 150 empleados, incluidos 30 ingenieros de I+D, y una capacidad anual superior a 500 máquinas de termoformado y sistemas de automatización.
Junjingsai declara contar con la certificación ISO 9001 y acreditaciones relacionadas con CE. Los compradores deben solicitar documentación vigente y confirmar el alcance y la aplicabilidad de los certificados pertinentes para la máquina propuesta y el mercado de destino.
Para aplicaciones con láminas de gran espesor, la selección del equipo debe basarse en el material real de la lámina, su espesor, las dimensiones de la pieza, la profundidad de conformado, el diseño del molde, el volumen de producción y las operaciones de acabado requeridas. Una evaluación específica del proyecto ayuda a determinar si la configuración propuesta de la máquina es adecuada.
Cómo especificar una máquina de termoformado de láminas de gran espesor
Antes de solicitar un presupuesto, prepare la información necesaria para evaluar la máquina y el proceso de fabricación.
- Planos del producto, archivos CAD, fotografías o muestras físicas
- Tipo de material plástico, espesor y dimensiones de la lámina
- Dimensiones máximas del producto y profundidad de conformado
- Área de conformado requerida y disposición de los moldes
- Técnica de conformado preferida, como el conformado al vacío o el conformado por presión
- Volumen de producción previsto y tiempos de procesamiento objetivo
- Tolerancias dimensionales, acabado superficial y requisitos de prestaciones del producto
- Necesidades de recorte, taladrado, montaje y otras operaciones de acabado
- Espacio en fábrica, suministro eléctrico y condiciones de instalación
- Destino de entrega y requisitos de cumplimiento normativo aplicables
Estos detalles ayudan al fabricante a evaluar el tamaño de la máquina, la capacidad de calentamiento, el método de conformado, la compatibilidad con los moldes, el enfriamiento y las opciones de automatización. El presupuesto final debe especificar la configuración acordada, los criterios de aceptación, el calendario de entrega, la garantía y las condiciones de asistencia.
Preguntas frecuentes sobre las máquinas de termoformado de láminas de gran espesor
¿Qué es una máquina de termoformado de láminas de gran espesor?
Una máquina de termoformado de láminas de gran espesor calienta láminas termoplásticas relativamente gruesas y las conforma contra un molde mediante vacío, presión u otro método de conformado compatible. Se utiliza para fabricar productos como carcasas industriales, cubiertas protectoras, paneles de automoción y componentes de plástico de gran tamaño.
¿Cuál es la diferencia entre el termoformado de láminas de gran espesor y el de láminas delgadas?
El termoformado de láminas de gran espesor suele centrarse en láminas más gruesas y componentes más grandes o duraderos, mientras que el termoformado de láminas delgadas se utiliza habitualmente para productos de gran volumen de producción, como bandejas de envasado y recipientes. El límite exacto depende del material, la configuración de la máquina y la aplicación industrial.
¿Se pueden fabricar piezas de plástico huecas mediante el termoformado de láminas de gran espesor?
Puede producir componentes tipo carcasa, envolventes y secciones conformadas. Una pieza hueca completamente cerrada puede requerir dos o más secciones conformadas y operaciones adicionales de unión o montaje, según el diseño.
¿Cuál es la diferencia entre el conformado al vacío y el conformado a presión?
El conformado al vacío adapta una lámina de plástico calentada al molde mediante la extracción del aire del espacio entre la lámina y el molde. El conformado a presión utiliza presión de aire adicional, a menudo junto con vacío, para presionar la lámina contra la superficie del molde. El método adecuado depende de la geometría del producto, el material y el nivel de detalle superficial requerido.
¿Cómo se compara el termoformado de lámina gruesa con el conformado de chapa metálica?
El termoformado da forma a láminas de plástico calentadas, mientras que el conformado de chapa metálica deforma el metal mediante procesos como el plegado, el laminado y la embutición profunda. El proceso más adecuado depende de las propiedades del material, la geometría de la pieza, los requisitos de resistencia, los utillajes, el volumen de producción y el coste total de fabricación.
¿Qué factores influyen en el coste de una máquina de termoformado de lámina gruesa?
El coste depende del área de conformado, el espesor de la lámina, el sistema de calentamiento, el método de conformado, los requisitos del molde, el nivel de automatización, el sistema de control y cualquier equipo de acabado integrado. Los compradores deben evaluar estos factores junto con los costes operativos y el volumen de producción previsto.
¿Qué materiales plásticos pueden utilizarse en el termoformado de lámina gruesa?
Según la máquina y la aplicación, los materiales pueden incluir ABS, PP, PET, PVC, PE y determinados plásticos de ingeniería. El material debe cumplir los requisitos mecánicos, térmicos, químicos y ambientales del producto, y sus condiciones de procesamiento deben confirmarse con el fabricante.
¿Cómo pueden los fabricantes reducir los residuos durante el termoformado de lámina gruesa?
Los residuos pueden reducirse optimizando las dimensiones de las láminas y la disposición de los moldes, controlando las condiciones de calentamiento y conformado, minimizando los defectos y planificando cuidadosamente las operaciones de recorte. El aprovechamiento del material debe medirse junto con la calidad de las piezas terminadas para garantizar que la reducción de residuos no comprometa sus prestaciones.
¿Qué información se necesita para preparar una cotización de la máquina?
Proporcione planos o muestras del producto, tipo y espesor del material, dimensiones del producto, profundidad de conformado, detalles del molde, volumen de producción objetivo, método de conformado, requisitos de acabado, condiciones de la fábrica y destino de entrega. Esta información ayuda al fabricante a recomendar una configuración adecuada.
Solicite una Máquina de termoformado de lámina gruesa Solución
Si su empresa necesita equipos para fabricar grandes carcasas de plástico, paneles protectores, componentes de automoción u otras aplicaciones de lámina gruesa, Junjingsai puede revisar los requisitos de su producto y analizar las configuraciones de termoformado adecuadas.
Comparta sus planos, las especificaciones de las láminas de plástico, la profundidad de conformado, los objetivos de producción y los requisitos de acabado para iniciar la evaluación técnica.
Visite el sitio web oficial para obtener más información sobre los equipos de termoformado y las soluciones personalizadas de conformado de plástico de Junjingsai:



