






Las máquinas de termoformado de lámina fina están diseñadas para calentar láminas finas de plástico y darles forma para obtener productos ligeros y reproducibles destinados al envasado y a otras aplicaciones de fabricación de gran volumen. Mediante el control de la temperatura de la lámina, la presión de conformado, el contacto con el molde y el enfriamiento, los fabricantes pueden producir piezas uniformes y, al mismo tiempo, gestionar el consumo de material y los tiempos de ciclo de producción.
Para los fabricantes que deben elegir entre el termoformado de lámina fina y el termoformado de lámina gruesa, las principales diferencias son el espesor de la lámina, los requisitos de la pieza terminada, el diseño del molde y el volumen de producción. Los sistemas de lámina fina suelen seleccionarse para bandejas, recipientes, tapas, envases blíster y otros productos que requieren paredes relativamente finas y una producción eficiente.
Máquinas de termoformado de lámina fina
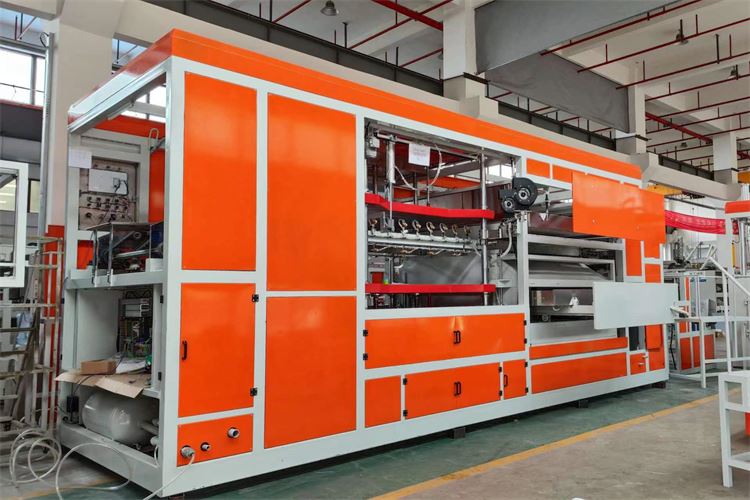
Las máquinas de termoformado de lámina fina son máquinas industriales de conformado que calientan láminas termoplásticas finas hasta que se vuelven maleables y, a continuación, les dan forma sobre un molde o dentro de él mediante conformado al vacío, conformado a presión o una combinación de métodos de conformado. Una vez que el plástico se enfría y conserva la forma requerida, la lámina conformada puede recortarse para obtener productos individuales.
Estos equipos se utilizan ampliamente cuando los fabricantes necesitan piezas de plástico ligeras, dimensiones uniformes y una producción reproducible en grandes lotes. Según la configuración de la máquina, operaciones como la alimentación de lámina, el calentamiento, el conformado, el corte, el apilado y la descarga de productos pueden integrarse en una sola línea de producción.
¿Cómo funciona el proceso de termoformado de lámina fina?
El proceso de termoformado transforma láminas planas de plástico en formas acabadas mediante una secuencia de operaciones controladas. La configuración exacta varía según el material, el diseño del producto, la estructura del molde y la producción requerida.
1. Alimentación de la lámina de plástico
El proceso comienza con una bobina o una pila de láminas termoplásticas precortadas. Los sistemas de alimentación por bobina son habituales en la producción continua de gran volumen porque permiten introducir el material en la máquina a una velocidad controlada. Antes del conformado, deben comprobarse las dimensiones de la lámina, la uniformidad de su espesor y el estado del material.
2. Calentamiento del material plástico
Las estaciones de calentamiento elevan la temperatura de la lámina hasta que el plástico se ablanda lo suficiente para conformarse sin desgarrarse ni perder las propiedades requeridas del material. El calentamiento debe ser adecuado para la resina seleccionada y el espesor de la lámina. Un calentamiento desigual puede provocar espesores de pared irregulares, una reproducción deficiente de los detalles, pandeo o un conformado incompleto.
3. Conformado de la lámina sobre un molde
Una vez que la lámina alcanza la temperatura de conformado, la máquina la coloca sobre el molde o dentro de él. El conformado al vacío utiliza una presión de aire reducida para atraer la lámina ablandada contra la superficie del molde. El conformado a presión utiliza aire comprimido para presionar el plástico contra el molde, lo que ayuda a reproducir detalles superficiales más finos en las aplicaciones adecuadas.
Algunas máquinas de conformado combinan vacío y presión para cumplir requisitos específicos del producto. El método adecuado depende de la geometría de la pieza, el acabado superficial, las características del material y los objetivos de producción.
4. Enfriamiento y estabilización de la forma
La pieza conformada debe enfriarse lo suficiente para conservar su forma después del desmoldeo. La eficacia del enfriamiento influye en la estabilidad dimensional, el tiempo de ciclo y la uniformidad del producto. El tiempo de enfriamiento necesario depende del material plástico, el espesor de pared, la temperatura del molde y el diseño de la pieza.
5. Recorte y acabado
Después del conformado, se elimina el material sobrante para obtener las dimensiones requeridas del producto. Según la línea de producción, el corte puede realizarse en línea o en una estación independiente. A continuación, los productos terminados pueden apilarse, contarse, inspeccionarse o transferirse a las operaciones de envasado posteriores.
Conformado al vacío frente a conformado a presión
Tanto el conformado al vacío como el conformado a presión se utilizan en el termoformado de lámina fina. La elección depende del nivel de detalle que necesite el producto y de las prestaciones esperadas de la pieza terminada.
| Comparación | Conformado al vacío | Conformado a presión |
|---|---|---|
| Método de conformado | El vacío atrae el plástico ablandado contra el molde | El aire comprimido aplica presión para conformar el plástico contra el molde |
| Uso habitual | Productos con formas relativamente sencillas | Productos que requieren detalles más finos o características superficiales más definidas |
| Diseño del producto | Adecuado para muchas bandejas, recipientes, cubiertas y componentes de envases | Adecuado para determinadas piezas con texturas más detalladas o rasgos más nítidos |
| Consideraciones sobre el equipo | Requiere un sistema de vacío y un diseño del molde adecuados | Requiere equipos de presión, estanqueidad y un diseño del molde adecuados |
| Factores de selección | Material, forma, calidad superficial y requisitos del ciclo | Requisitos de detalle, respuesta del material, utillajes y requisitos del ciclo |
Los productos conformados a presión pueden beneficiarse de una mejor reproducción de los detalles cuando el material y el molde son adecuados. Sin embargo, el conformado a presión no es necesariamente la mejor opción para todos los productos. Los fabricantes deben comparar los costes de los utillajes, el tiempo de ciclo, el aspecto del producto y los requisitos de producción antes de elegir un proceso.
Materiales utilizados en el termoformado de lámina fina
Los materiales incluyen varios termoplásticos que se ablandan al calentarse y pueden conformarse en un molde. El material plástico adecuado depende de la función del producto, la transparencia, la rigidez, la resistencia al impacto, la compatibilidad química, los requisitos de contacto con alimentos y las condiciones de uso final.
| Material plástico | Características comunes | Aplicaciones habituales |
|---|---|---|
| PET y láminas a base de PET | Buena transparencia en los grados adecuados y uso habitual en envases | Bandejas para alimentos, recipientes transparentes, tapas y envases para la venta minorista |
| PP (polipropileno) | Disponible en grados que ofrecen resistencia química y flexibilidad útiles | Recipientes para alimentos, componentes de envases reutilizables y determinados productos industriales |
| PVC (policloruro de vinilo) | Disponible en formulaciones rígidas con distintas propiedades de rendimiento | Envases blíster, envases de exposición y determinados envases protectores |
| PS (poliestireno) | Fácil de procesar en los grados adecuados y ampliamente utilizado en envases | Bandejas, recipientes desechables y envases blíster |
| ABS | Ofrece resistencia al impacto y rigidez en los grados adecuados | Determinadas carcasas, cubiertas y componentes técnicos, siempre que el espesor de la lámina y la capacidad de la máquina sean adecuados |
| PE (polietileno) | Disponible en grados flexibles y rígidos, según la formulación | Determinados revestimientos, bandejas y productos industriales conformados |
No todos los materiales son adecuados para todas las aplicaciones de lámina delgada. El grado de la resina, el espesor de la lámina, la temperatura de conformado, la contracción, la geometría del molde y el método de recorte deben evaluarse conjuntamente. Las aplicaciones de contacto alimentario o de uso médico también pueden requerir certificaciones específicas de los materiales y controles de producción documentados.
Termoformado de lámina delgada frente a termoformado de lámina gruesa
El termoformado de lámina delgada y el termoformado de lámina gruesa comparten el principio de calentar y conformar láminas termoplásticas, pero responden a necesidades de producción diferentes.
| Factor | Termoformado de lámina delgada | Termoformado de lámina gruesa |
|---|---|---|
| Formato de la lámina | Habitualmente, láminas delgadas suministradas en bobinas o en hojas | Generalmente, láminas más gruesas suministradas en hojas cortadas u otros formatos adecuados |
| Productos habituales | Bandejas, tapas, recipientes y envases blíster | Carcasas de equipos, componentes de vehículos, cubiertas protectoras y piezas conformadas de gran tamaño |
| Prioridades de producción | Alta producción, repetibilidad, aprovechamiento del material y recorte eficiente | Tamaño de la pieza, rigidez, calidad superficial y profundidad de conformado |
| Sistema de alimentación | Los sistemas de alimentación por bobina son habituales en la producción de grandes volúmenes | Los sistemas de carga de láminas dependen del tamaño de la lámina y del diseño de la máquina |
| Requisitos de conformado | Ciclos rápidos y repetibles para productos ligeros | Capacidad de conformado adecuada para materiales más gruesos y componentes de mayor tamaño |
El termoformado de lámina delgada suele ser adecuado para grandes series de producción de productos ligeros. El termoformado de lámina gruesa se suele elegir para piezas más gruesas que requieren mayor rigidez o dimensiones más grandes. La distinción se basa en el espesor real de la lámina y en la aplicación, en lugar de un umbral de espesor universal, ya que las definiciones varían dentro del sector.
Aplicaciones de las máquinas de termoformado de lámina delgada
Las máquinas de conformado de lámina delgada se utilizan en sectores que necesitan fabricar productos plásticos ligeros en cantidades reproducibles.
Envases alimentarios
El termoformado de lámina delgada se utiliza habitualmente para fabricar bandejas alimentarias, recipientes para productos de panadería y pastelería, envases para frutas y hortalizas, tapas y otros envases conformados. La selección de materiales y los controles de producción deben ajustarse a los requisitos de contacto alimentario previstos.
Envases farmacéuticos y médicos
Con las configuraciones adecuadas, las máquinas pueden producir envases blíster, bandejas para componentes y envases protectores para productos médicos o farmacéuticos. Los requisitos relativos a los materiales, la limpieza, la trazabilidad y los controles normativos dependen de la aplicación.
Envases para la venta minorista y productos de consumo
Los envases blíster, los envases de exposición, los envases de tipo concha y los insertos para productos pueden conformarse a partir de láminas plásticas delgadas adecuadas. Pueden seleccionarse materiales transparentes cuando sea necesario que el producto resulte visible.
Embalajes industriales
El termoformado de lámina delgada permite producir bandejas e insertos que organizan o protegen componentes durante el almacenamiento y el transporte. Las dimensiones del producto, los requisitos de carga y las condiciones de manipulación deben orientar el diseño del molde y la selección del material.
Cómo elegir la máquina de termoformado de lámina delgada adecuada
La configuración de máquina más adecuada depende del producto, del material y del objetivo de producción. Antes de seleccionar el equipo, los fabricantes deben evaluar los siguientes factores.
Dimensiones del producto y distribución de las cavidades del molde
Confirme las dimensiones en planta del producto, la profundidad de conformado, el número de cavidades, el margen de recorte y las tolerancias dimensionales requeridas. Estos detalles influyen en el tamaño del molde, el área de conformado y la cantidad de material de lámina utilizado por ciclo.
Tipo y espesor de la lámina
Identifique el grado de la resina, el intervalo de espesores de la lámina, su anchura y si el material se suministrará en bobinas o en hojas precortadas. El sistema de calentamiento y la estación de conformado deben ser adecuados para los materiales seleccionados.
Volumen de producción y tiempo de ciclo
Para la fabricación de grandes volúmenes, evalúe el ciclo de producción completo en lugar de considerar únicamente la velocidad de conformado. La alimentación, el calentamiento, el conformado, el enfriamiento, el recorte, el apilado y los cambios de material influyen en la producción real. Una línea con operaciones posteriores integradas puede reducir la manipulación manual cuando el producto y la distribución de la fábrica lo permitan.
Método de conformado
El conformado al vacío puede satisfacer las necesidades de muchas formas habituales de envases. El conformado a presión puede ser preferible cuando el producto requiere detalles superficiales más definidos. El diseño del molde y el comportamiento del material deben tenerse en cuenta antes de decidir el método de conformado.
Automatización y control de calidad
Según los requisitos de producción, el equipo puede incluir alimentación automática de láminas, control de temperatura, controles de conformado, estaciones de corte, apilado y transferencia de productos. Las comprobaciones de calidad pueden abarcar las dimensiones, la distribución del espesor de pared, los defectos superficiales, la calidad del recorte y la uniformidad de los productos.
Requisitos de la fábrica y asistencia técnica
Confirme el espacio disponible en planta, el suministro eléctrico, la capacidad de suministro de aire comprimido, los requisitos de vacío, el acceso a los utillajes, la formación de los operarios y las disposiciones de mantenimiento. Los fabricantes también deben aclarar las condiciones de instalación, la disponibilidad de repuestos, la asistencia para la resolución de problemas y el plazo de entrega previsto antes de realizar el pedido.
Mejora de la eficiencia en el termoformado de grandes volúmenes
La producción de grandes volúmenes depende de la coordinación de todo el proceso de fabricación. Aumentar la velocidad de la máquina sin controlar el calentamiento, el conformado, el enfriamiento y el recorte puede generar más piezas rechazadas y productos poco uniformes.
Un plan de mejora práctico comienza con una alimentación estable de la lámina y un calentamiento uniforme. La estación de conformado debe adaptarse a la geometría del molde y al comportamiento del material, mientras que el enfriamiento debe permitir que las piezas conserven su forma antes del recorte. El mantenimiento de los utillajes, las inspecciones periódicas y unos parámetros de funcionamiento constantes pueden reducir las paradas no planificadas.
El aprovechamiento del material también influye en el coste de producción. La distribución de las cavidades del molde, la separación entre cavidades, la anchura de la banda, el diseño del recorte y la gestión de los residuos deben revisarse conjuntamente. Cuando existan sistemas de reciclaje adecuados, los residuos limpios de producción pueden recuperarse de acuerdo con las especificaciones del material y los requisitos aplicables.
Los fabricantes deben medir la producción en función del número de piezas terminadas aceptadas por hora o por turno, en lugar de basarse únicamente en la frecuencia nominal de ciclos de la máquina. Esto proporciona una visión más realista del rendimiento de toda la línea de producción.
Problemas habituales del termoformado y sus causas
Comprender los defectos habituales ayuda a los equipos de producción a identificar los parámetros del proceso o las condiciones de los utillajes que requieren ajustes.
| Problema | Posibles causas | Aspectos que deben comprobarse |
|---|---|---|
| Espesor de pared irregular | Calentamiento desigual, estiramiento excesivo o geometría del molde inadecuada | Ajustes de los calentadores, temperatura de la lámina, diseño del molde y secuencia de conformado |
| Reproducción incompleta de los detalles del molde | Fuerza de conformado insuficiente, evacuación deficiente del aire o temperatura inadecuada del material | Sistema de vacío o presión, orificios de evacuación de aire del molde y perfil de calentamiento |
| Arrugas o pliegues | Posicionamiento incorrecto de la lámina, combado excesivo o condiciones de conformado inadecuadas | Tensión de la lámina, equilibrio del calentamiento y sincronización del conformado |
| Alabeo después del desmoldeo | Enfriamiento insuficiente o distribución desigual de la temperatura | Tiempo de enfriamiento, temperatura del molde y geometría de la pieza |
| Dimensiones irregulares | Variaciones en las propiedades de la lámina, los parámetros del proceso o el recorte | Uniformidad del material, control del proceso, utillajes y estación de corte |
La resolución de problemas debe realizarse de forma sistemática. Modificar varios parámetros a la vez dificulta la identificación del origen de un defecto. Registre el lote de material, los ajustes de la máquina, las condiciones del molde y los resultados de las inspecciones para poder repetir los ajustes que hayan dado buenos resultados.
Soluciones personalizadas de termoformado de lámina fina de Junjingsai
Shanghai Junjingsai Automation Machinery Co., Ltd. desarrolla equipos de termoformado y conformado de plásticos para diferentes necesidades de fabricación. Para aplicaciones de lámina fina, la selección de la máquina debe partir del plano del producto, el material de la lámina, la producción requerida, la disposición de los moldes y el proceso de acabado posterior.
Una configuración adecuada puede incluir alimentación de láminas, calentamiento, conformado al vacío o a presión, enfriamiento, corte, apilado y manipulación de materiales. El diseño final del equipo debe confirmarse en función del producto real, las condiciones de la fábrica y el ritmo de producción objetivo.
Al solicitar una propuesta de maquinaria, los fabricantes deben preparar piezas de muestra o planos, especificaciones del material, espesor y anchura de la lámina, producción prevista, requisitos de calidad y detalles de las interfaces existentes en la línea de producción. Esta información ayuda a determinar si resulta más adecuada una máquina estándar o una configuración personalizada.
Preguntas frecuentes
¿Qué es una máquina de termoformado de lámina fina?
Una máquina de termoformado de lámina fina calienta láminas termoplásticas finas y las conforma sobre un molde o en su interior. El proceso suele utilizar conformado al vacío, conformado a presión o una combinación de métodos para fabricar productos ligeros, como bandejas, tapas, recipientes y envases blíster.
¿Cuál es la diferencia entre el termoformado de lámina fina y el de lámina gruesa?
El termoformado de lámina fina se utiliza habitualmente para envases ligeros y productos fabricados con láminas finas, a menudo en producciones de gran volumen. El termoformado de lámina gruesa se utiliza generalmente para piezas de plástico de mayor espesor, más rígidas o de mayor tamaño, como carcasas y cubiertas protectoras. La distinción exacta depende del material y de la aplicación.
¿Qué materiales pueden procesar las máquinas de termoformado de lámina fina?
Según la máquina y la aplicación, los materiales pueden incluir PET, PP, PVC, PS y determinadas láminas de PE u otros plásticos termoformables. Antes de la producción, deben comprobarse el grado del material, el espesor de la lámina, los requisitos de calentamiento y las condiciones de uso final.
¿Cuál es la diferencia entre el conformado al vacío y el conformado a presión?
El conformado al vacío utiliza una presión de aire reducida para atraer el plástico reblandecido contra un molde. El conformado a presión utiliza aire comprimido para presionar la lámina contra el molde y puede reproducir detalles más finos en aplicaciones adecuadas. La elección depende de la geometría del producto, los requisitos de apariencia, el utillaje y los objetivos de producción.
¿Son adecuadas las máquinas de termoformado de lámina fina para la producción de gran volumen?
Sí. Las máquinas de termoformado de lámina fina se utilizan ampliamente para la producción de gran volumen, especialmente cuando pueden integrarse la alimentación desde bobina, el conformado automático, el recorte y el apilado. La producción real depende del diseño del producto, el número de cavidades del molde, el material, el tiempo de ciclo y la eficiencia de la línea.
¿Cómo pueden los fabricantes reducir el desperdicio de material durante el termoformado?
El desperdicio de material puede reducirse optimizando la disposición de los moldes y la separación entre cavidades, controlando la temperatura de la lámina, utilizando parámetros de conformado adecuados, diseñando patrones de recorte eficientes y supervisando las piezas rechazadas. También puede ser posible recuperar los recortes cuando el material esté limpio y el proceso de reciclaje cumpla los requisitos aplicables.
¿Cómo elegir entre el conformado al vacío y el conformado a presión?
Comience por el nivel de detalle requerido del producto, el acabado superficial, el material, la geometría del molde y el objetivo de producción. El conformado al vacío puede ser adecuado para formas más sencillas y muchas aplicaciones de envasado, mientras que el conformado a presión puede resultar útil para piezas que requieren detalles superficiales más definidos. Las pruebas con muestras pueden ayudar a confirmar el método más adecuado.
¿Pueden las máquinas de termoformado de lámina fina procesar diferentes materiales plásticos?
Muchas máquinas pueden procesar distintos termoplásticos dentro de su rango de funcionamiento previsto, pero cambiar de material puede requerir ajustes en los perfiles de calentamiento, las condiciones de conformado, el enfriamiento y el recorte. Confirme con el fabricante del equipo los tipos de resina compatibles y el rango de espesores de lámina.
¿Qué información debo proporcionar al solicitar un presupuesto para una máquina de termoformado?
Proporcione planos o muestras del producto, el material plástico y el espesor de la lámina, las dimensiones de la lámina, el volumen de producción requerido, los requisitos del molde o de las cavidades, las tolerancias dimensionales, las necesidades de recorte y apilado, los servicios auxiliares disponibles en la fábrica y cualquier requisito de automatización o integración en línea. Estos detalles ayudan al fabricante a recomendar una configuración adecuada.
Conclusión
Las máquinas de termoformado de lámina fina ofrecen una forma eficaz de fabricar a gran escala envases de plástico ligeros y componentes conformados. El equipo adecuado depende de las propiedades del material, las dimensiones de la lámina, la geometría del producto, el método de conformado, las necesidades de automatización y el volumen de producción previsto. Evaluar el proceso de fabricación completo, desde la alimentación y el calentamiento de la lámina hasta el conformado, el enfriamiento, el recorte y la inspección, ayuda a los fabricantes a seleccionar una máquina que se ajuste a sus objetivos de producción.



