






El termoformado y el moldeo por inyección son dos procesos ampliamente utilizados en la fabricación de productos de plástico, pero difieren en la forma de conformar los materiales plásticos, sus requisitos de utillaje y los tipos de productos que permiten fabricar de manera más económica.
El termoformado suele ser adecuado para piezas de plástico grandes con forma de carcasa, prototipos y volúmenes de producción bajos o medios, ya que los costes de utillaje suelen ser menores. El moldeo por inyección suele ser más adecuado para piezas complejas, elementos integrados, dimensiones uniformes y grandes volúmenes de producción, ya que el plástico fundido se inyecta directamente en la cavidad de un molde de precisión.
El proceso adecuado depende de la geometría del producto, los requisitos del material, los volúmenes de producción previstos, las tolerancias dimensionales, el acabado superficial y el coste total de fabricación. Una cubierta de gran tamaño para un equipo puede resultar más económica si se termoforma a partir de láminas de plástico, mientras que un componente pequeño con clips, nervaduras y elementos detallados puede ser más adecuado para el moldeo por inyección.
Ninguno de los dos procesos es mejor en todos los casos. El objetivo es seleccionar el método que cumpla los requisitos del producto y, al mismo tiempo, mantenga bajo control los costes de utillaje, materiales, producción y acabado.
Termoformado y moldeo por inyección
El termoformado es un proceso de fabricación de productos de plástico en el que una lámina termoplástica se calienta hasta volverse maleable, se conforma sobre un molde o dentro de él mediante vacío, presión de aire o asistencia mecánica, y se enfría antes del recorte y el acabado. El conformado al vacío y el conformado por presión son dos métodos habituales de termoformado.
El moldeo por inyección es un proceso de fabricación en el que los gránulos de plástico se calientan hasta fundirse y se inyectan a presión en la cavidad de un molde cerrado. El material se enfría y se solidifica dentro del molde, formando una pieza que puede expulsarse para su inspección o procesamiento posterior.
La principal diferencia radica en el material de partida y en la forma de conformar la pieza. El termoformado parte de una lámina que se estira sobre un molde, mientras que el moldeo por inyección parte de gránulos de plástico y llena la cavidad de un molde cerrado. Esta diferencia influye en los costes de utillaje, la flexibilidad de diseño, la distribución del espesor de pared, los requisitos de acabado y los volúmenes de producción que cada proceso permite fabricar de forma económica.
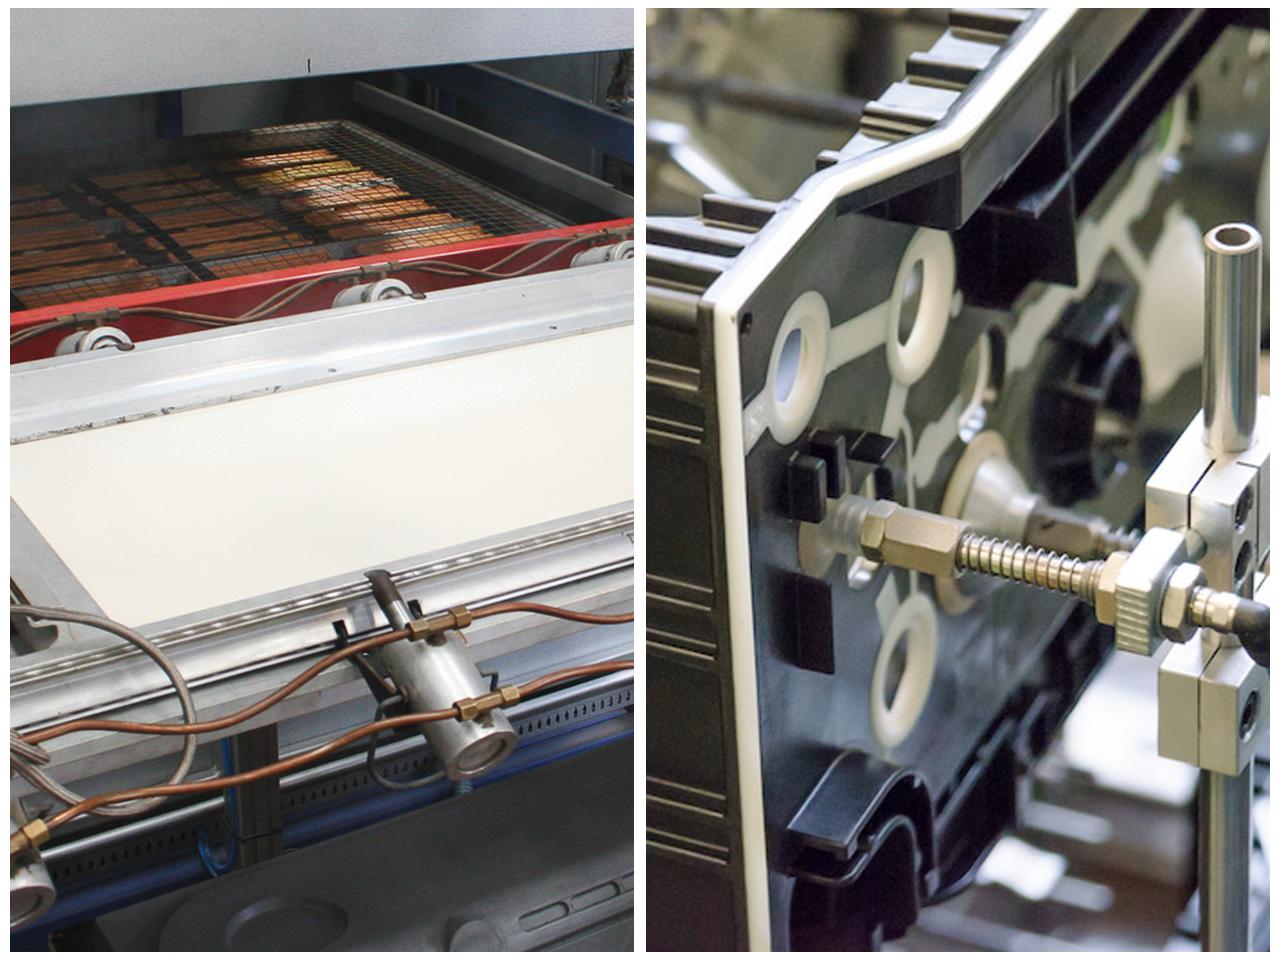
1. Cómo funciona el proceso de termoformado
El termoformado se utiliza habitualmente para fabricar componentes de plástico grandes o medianos con superficies amplias, contornos curvos y estructuras similares a carcasas. Puede ser adecuado para prototipos y series de producción, especialmente cuando se busca reducir la inversión inicial en utillaje.
Paso 1: Seleccionar la lámina de plástico
El fabricante selecciona los materiales plásticos adecuados en función del uso previsto del producto, el espesor requerido, la apariencia, la flexibilidad, la resistencia al impacto, la exposición a sustancias químicas y la temperatura de funcionamiento.
Entre los materiales habituales para láminas se encuentran ABS, PETG, HIPS, policarbonato, acrílico, PVC y polipropileno. Cada material presenta características de conformado y límites de rendimiento diferentes, por lo que la selección debe responder a los requisitos del producto terminado.
Paso 2: Calentar la lámina
La lámina de plástico se coloca en una máquina de conformado y se calienta hasta alcanzar su temperatura de conformado recomendada. La lámina debe adquirir la flexibilidad suficiente para adaptarse al molde sin sobrecalentarse, decolorarse ni combarse en exceso.
Las condiciones de calentamiento dependen del polímero, el espesor de la lámina, el diseño del sistema de calentamiento y la configuración de producción.
Paso 3: Conformar el plástico
La lámina calentada se coloca sobre un molde o dentro de él. El conformado al vacío extrae el aire entre la lámina y el molde, lo que permite que la presión atmosférica presione el plástico contra el molde. El conformado por presión incorpora aire comprimido para ayudar a reproducir contornos más detallados. Otras configuraciones de termoformado pueden utilizar asistencia mecánica o moldes de macho y hembra.
Paso 4: Enfriar y desmoldear
El plástico conformado se enfría hasta que puede mantener su forma. A continuación, el componente se retira del molde. El diseño del molde, los ángulos de desmoldeo y las condiciones de enfriamiento influyen en la facilidad con la que se puede desmoldear la pieza sin deformarla.
Paso 5: Recortar y acabar
A diferencia de muchos componentes moldeados por inyección, las piezas termoformadas suelen necesitar un recorte para eliminar el material sobrante de la lámina. Según el diseño, la pieza también puede requerir taladrado, fresado de contornos, unión mediante adhesivos, mecanizado o la instalación de elementos de montaje.
Estas operaciones de posprocesamiento influyen tanto en el tiempo de fabricación como en el coste final por pieza. Deben tenerse en cuenta al comparar el termoformado y el moldeo por inyección.
2. Cómo funciona el proceso de moldeo por inyección
El moldeo por inyección se utiliza ampliamente cuando los fabricantes necesitan componentes de plástico reproducibles con geometrías detalladas, elementos integrados y dimensiones uniformes. Es especialmente adecuado para volúmenes de producción medios-altos y altos, aunque su rentabilidad depende del tamaño de la pieza, el diseño del molde y la selección del material.
Paso 1: Preparar los gránulos de plástico
El proceso comienza con gránulos de plástico fabricados a partir de una resina termoplástica seleccionada. Según el material, puede ser necesario secar los gránulos antes del procesamiento para reducir los defectos relacionados con la humedad.
Entre los materiales habituales para el moldeo por inyección se encuentran el polipropileno (PP), el polietileno (PE), el ABS, el policarbonato (PC), la poliamida (PA) y otros plásticos de ingeniería. La selección del material depende de la resistencia mecánica, la rigidez, la resistencia química, la resistencia térmica, la apariencia y el uso previsto del producto.
Paso 2: Fundir el material
Una máquina de moldeo por inyección introduce los gránulos de plástico en un cilindro calefactado. Un husillo giratorio transporta, mezcla y funde el material hasta que está listo para la inyección.
Las temperaturas de procesamiento y los ajustes del husillo dependen del grado de la resina y de la configuración de la máquina.
Paso 3: Inyectar el plástico en la cavidad del molde
La máquina inyecta el plástico fundido a presión en la cavidad de un molde cerrado. El molde suele constar de dos mitades principales que definen las superficies externas y la geometría interna de la pieza.
Este proceso permite a los fabricantes crear elementos como nervaduras, resaltes, puntos de montaje, clips y otros detalles que pueden resultar difíciles de conformar directamente a partir de una lámina plana.
Paso 4: Enfriar y solidificar
El plástico se enfría dentro del molde y se solidifica con la forma requerida. El tiempo de enfriamiento influye en el ciclo de producción, la estabilidad dimensional, la calidad superficial y el riesgo de defectos como alabeos o rechupes.
Paso 5: Expulsar e inspeccionar la pieza moldeada
Una vez que la pieza se ha enfriado lo suficiente, el molde se abre y un sistema de expulsión libera el componente. La pieza moldeada puede requerir la eliminación del punto de inyección, desbarbado, inspección u otras operaciones de posprocesamiento, según el diseño y la configuración del molde.
Aunque el moldeo por inyección puede producir piezas con una geometría próxima a la definitiva, pueden seguir siendo necesarios controles de calidad y operaciones secundarias.
3. Termoformado frente a moldeo por inyección: diferencias clave
La siguiente tabla resume las principales diferencias entre estos dos procesos de fabricación.
| Factor de comparación | Termoformado | Moldeo por inyección |
|---|---|---|
| Material de partida | Láminas de plástico | Gránulos de plástico |
| Proceso básico | Calienta y conforma una lámina sobre un molde o dentro de él | Funde el plástico y lo inyecta en la cavidad de un molde cerrado |
| Costes de utillaje | Generalmente menores para diseños de piezas adecuados | Generalmente mayores debido a los requisitos de los moldes de precisión |
| Geometría más adecuada | Cubiertas grandes, paneles, bandejas y piezas con forma de carcasa | Piezas complejas con geometría tridimensional detallada |
| Espesor de pared | Suele variar a medida que la lámina se estira sobre el molde | Puede diseñarse y controlarse de forma más directa, según la geometría y las condiciones de procesamiento |
| Elementos integrados | Algunos elementos requieren mecanizado, unión mediante adhesivos o elementos de fijación adicionales | Las nervaduras, los resaltes, los clips y otros elementos a menudo pueden moldearse directamente en la pieza |
| Volúmenes de producción | Atractivo para prototipos y numerosos proyectos con volúmenes de producción bajos o medios | Suele ser ventajoso cuando los volúmenes elevados permiten repartir los costes de utillaje entre muchas piezas |
| Opciones de materiales | Grados de láminas termoplásticas adecuados | Grados de gránulos termoplásticos adecuados |
| Acabado | Suele requerir recorte | Puede requerir la eliminación del punto de inyección, desbarbado u otras operaciones de acabado |
| Tamaño de la pieza | Especialmente útil para componentes grandes y ligeros | Depende de la capacidad de la máquina, el tamaño del molde y los requisitos de cierre |
| Cambios de diseño | Los cambios de utillaje pueden ser relativamente sencillos si se dispone del utillaje adecuado | Las modificaciones del molde pueden resultar costosas, especialmente en moldes complejos |
| Coste unitario | Puede resultar atractivo para cantidades reducidas o piezas grandes | Puede resultar más económico por unidad a medida que aumenta el volumen de producción |
Estas son tendencias generales, no reglas fijas. Una pieza grande moldeada por inyección puede ser viable con el equipo adecuado, mientras que determinadas piezas termoformadas pueden producirse de forma económica en volúmenes considerables. Una comparación fiable debe basarse en el diseño real de la pieza, los presupuestos de los proveedores y la demanda prevista durante toda la vida útil del producto.
4. Costes de utillaje y coste total de fabricación
Los costes de utillaje suelen ser uno de los primeros aspectos que se tienen en cuenta al elegir entre el termoformado y el moldeo por inyección.
El termoformado suele utilizar un molde que da forma a una de las caras de una lámina calentada. En los productos adecuados, esto puede reducir la complejidad del molde y la inversión inicial. El moldeo por inyección suele requerir un molde cerrado con cavidades, canales de refrigeración, elementos de alineación y un sistema de expulsión cuidadosamente diseñados.
Sin embargo, una inversión inicial más baja no siempre se traduce en un coste total menor.
Inversión inicial en utillaje
El termoformado puede resultar atractivo cuando un producto todavía está en desarrollo, la cantidad prevista del pedido es limitada o la pieza tiene una gran superficie. Un utillaje de menor coste puede facilitar la incorporación de modificaciones de diseño, en función del material y la construcción del utillaje.
El moldeo por inyección suele requerir una mayor inversión en aplicaciones en las que el molde necesita geometrías complejas, núcleos móviles, correderas o múltiples cavidades. Esta inversión puede merecer la pena cuando la misma pieza se va a fabricar repetidamente durante un periodo prolongado.
Coste por pieza
El coste de una pieza de plástico terminada incluye más que la materia prima y el tiempo de máquina. Una comparación útil tiene en cuenta:
- Diseño, fabricación y mantenimiento del molde, así como la vida útil prevista del utillaje
- Materiales plásticos y aprovechamiento del material
- Preparación de la máquina y tiempo de ciclo
- Mano de obra y automatización
- Recorte, mecanizado, montaje y otras operaciones de acabado
- Inspección, piezas rechazadas y desperdicios
- Embalaje y manipulación, cuando corresponda
El termoformado suele tener costes de utillaje más bajos, pero puede requerir más operaciones de recorte y acabado. El moldeo por inyección puede implicar una inversión inicial mayor y, al mismo tiempo, reducir el coste unitario de algunos productos fabricados en grandes volúmenes.
¿Cuándo resulta más económico el moldeo por inyección?
No existe una cantidad universal a partir de la cual se alcance el punto de equilibrio. Un componente pequeño y complejo puede favorecer el moldeo por inyección con volúmenes relativamente modestos, mientras que una carcasa grande puede seguir resultando atractiva para el termoformado con cantidades mucho mayores.
Para realizar una comparación significativa, solicite presupuestos tanto del utillaje como de la producción recurrente para distintas cantidades, como el lote de prototipos, el primer pedido de producción, la demanda anual y el volumen estimado durante toda la vida útil del producto.
Este enfoque ayuda a determinar si la mayor inversión inicial se justifica por el ahorro previsto durante la vida útil del producto.
5. ¿Qué proceso es mejor para las piezas complejas?
La geometría del producto suele ser tan importante como la cantidad de producción.
Termoformado para piezas grandes de tipo carcasa
El termoformado es muy adecuado para muchas piezas con superficies amplias y geometrías relativamente abiertas. Entre las aplicaciones habituales se incluyen:
- Cubiertas de máquinas y equipos
- Carcasas grandes de plástico
- Paneles interiores de automóviles
- Revestimientos y carcasas de protección
- Bandejas y componentes de embalaje
- Paneles grandes decorativos o de exposición
Los métodos de conformado al vacío y conformado por presión pueden crear superficies perfiladas sin necesidad de un molde de inyección convencional. En las aplicaciones adecuadas, el conformado por presión puede reproducir detalles superficiales más finos que el conformado al vacío básico.
Sin embargo, el termoformado estira una lámina, por lo que el material se vuelve más delgado en las zonas que experimentan una mayor deformación. Elementos como resaltes macizos, nervaduras cerradas y detalles internos complejos pueden requerir mecanizado, unión mediante adhesivos o incorporación por separado.
Moldeo por inyección para geometrías tridimensionales detalladas
El moldeo por inyección suele ser más adecuado para una pieza compleja que requiere elementos integrados, contornos intrincados, precisión dimensional repetible o detalles en varias superficies.
Entre los ejemplos habituales se incluyen:
- Conectores y racores
- Componentes de pequeños electrodomésticos
- Clips, elementos de fijación y carcasas
- Componentes de productos de consumo con detalles elaborados
- Componentes con nervaduras y resaltes de montaje integrados
- Piezas de plástico de precisión para conjuntos
El molde puede incorporar directamente muchos de estos elementos, lo que reduce la necesidad de realizar operaciones de montaje independientes. Como contrapartida, aumenta la complejidad del diseño del molde y pueden elevarse los costes de utillaje.
Una regla práctica: si el producto es principalmente una carcasa grande conformada, evalúe primero el termoformado. Si necesita muchos elementos tridimensionales integrados, evalúe primero el moldeo por inyección. En cualquier caso, ambas opciones deben evaluarse teniendo en cuenta los requisitos de material, tolerancias, calidad y coste.
6. Elección de los materiales plásticos adecuados
La selección del material debe basarse en los requisitos del producto terminado, no únicamente en el proceso de fabricación.
| Material | Aplicaciones de termoformado | Aplicaciones de moldeo por inyección |
|---|---|---|
| ABS | Cubiertas, paneles y carcasas de equipos | Carcasas, soportes y piezas de electrodomésticos |
| Polipropileno (PP) | Bandejas y determinados componentes industriales | Recipientes, clips, bisagras y piezas funcionales |
| Polietileno (PE) | Revestimientos, cubiertas de protección y determinados productos conformados | Recipientes, elementos de cierre y componentes de uso general |
| Policarbonato (PC) | Resguardos transparentes y cubiertas de protección | Carcasas resistentes a los impactos y componentes con detalles elaborados |
| PET / PETG | Embalajes, cubiertas transparentes y componentes de exposición | Determinados embalajes y componentes moldeados, según el grado del material |
| Poliamida (PA) | Determinadas aplicaciones de conformado de láminas, cuando resulte adecuado | Componentes técnicos que requieren propiedades mecánicas o térmicas adecuadas |
| HIPS | Embalajes y revestimientos | Embalajes y componentes de uso general |
Una misma familia de polímeros puede estar disponible en diferentes grados, con distintos aditivos, colores y formatos. Un grado de material destinado a la extrusión de láminas no es automáticamente intercambiable con un grado en granza destinado al moldeo por inyección.
Al comparar materiales plásticos, tenga en cuenta las propiedades mecánicas, los límites de temperatura, la exposición a sustancias químicas, el aspecto, los requisitos normativos y el comportamiento durante el procesamiento. Para aplicaciones exigentes, utilice datos del proveedor y ensayos específicos del producto en lugar de basarse en descripciones generales del material.
7. Termoformado, moldeo por inyección y moldeo por soplado
El moldeo por soplado es otro proceso habitual de fabricación de productos plásticos, pero tiene una finalidad diferente.
| Proceso | Cómo funciona | Aplicaciones habituales |
|---|---|---|
| Termoformado | Calienta láminas de plástico y les da forma sobre un molde o dentro de él | Paneles, bandejas, envolventes, cubiertas |
| Moldeo por inyección | Inyecta plástico fundido procedente de granza en la cavidad de un molde cerrado | Componentes con detalles precisos, conectores, carcasas, cierres |
| Moldeo por soplado | Expande un tubo o una preforma de plástico calentados contra las paredes interiores de un molde mediante presión de aire | Botellas, recipientes huecos, conductos, depósitos |
El moldeo por soplado suele ser una primera opción lógica para recipientes huecos que requieren volúmenes internos cerrados. El moldeo por inyección resulta muy adecuado para componentes complejos cuya geometría requerida puede generarse mediante el molde. El termoformado suele ser una opción muy favorable para piezas grandes fabricadas a partir de láminas.
El proceso más adecuado depende de la forma prevista y de los requisitos funcionales, no simplemente de que los tres procesos puedan utilizar termoplásticos.
8. Volúmenes de producción y desarrollo de productos
Los volúmenes de producción pueden cambiar la viabilidad económica de una decisión de fabricación, pero la cantidad debe evaluarse junto con el tamaño y la complejidad de la pieza.
Prototipos y series cortas de producción
El termoformado puede ser una opción práctica cuando el diseño del producto aún está evolucionando o solo se necesita un número limitado de piezas. Sus requisitos de utillaje pueden facilitar las pruebas de una envolvente o un panel de gran tamaño antes de invertir en utillaje de producción más costoso.
El moldeo por inyección también puede utilizarse para prototipos y producciones de menor volumen, pero la inversión en el molde puede ser más difícil de justificar, salvo que la geometría del componente o los requisitos del material favorezcan este proceso.
Volúmenes de producción medios
En volúmenes medios, la decisión depende más del diseño concreto. Una pieza grande y relativamente sencilla puede seguir siendo económica mediante termoformado, mientras que una pieza pequeña con detalles integrados puede favorecer el moldeo por inyección.
Los fabricantes deben comparar la amortización del utillaje, el tiempo de ciclo, los costes de los materiales y los requisitos de acabado, en lugar de aplicar un umbral fijo de volumen de producción.
Volúmenes de producción elevados
El moldeo por inyección suele resultar más atractivo cuando la demanda es elevada y estable, ya que un molde multicavidad adecuado y un sistema de producción automatizado pueden fabricar muchas piezas uniformes de forma continuada.
El termoformado puede seguir siendo competitivo para componentes grandes, envases y productos cuya geometría sea adecuada para el conformado de láminas. Un volumen elevado, por sí solo, no lo descarta automáticamente.
9. Calidad, tolerancias y operaciones posteriores
La pieza terminada debe cumplir sus requisitos funcionales y de aspecto, independientemente del proceso utilizado.
Uniformidad dimensional
El moldeo por inyección puede proporcionar un control dimensional preciso cuando la pieza, el molde, el material y el proceso se diseñan y controlan adecuadamente. Aun así, es necesario gestionar la contracción, el alabeo, las diferencias de enfriamiento y el comportamiento del material.
Las piezas termoformadas también pueden cumplir requisitos dimensionales definidos, pero el estiramiento de la lámina y el recorte introducen otras fuentes de variación. Los conformados profundos y los contornos complejos pueden requerir especial atención durante el diseño y la validación.
Acabado superficial
Ambos procesos pueden producir superficies de buen aspecto. El resultado final depende del acabado del molde, del material, de los parámetros del proceso y de si la superficie se conforma directamente en contacto con el utillaje.
El termoformado por presión puede mejorar la reproducción de determinadas texturas y detalles finos en comparación con el termoformado al vacío básico. El moldeo por inyección puede crear superficies detalladas en varias caras de una pieza cuando el molde está diseñado para ello.
Operaciones posteriores
Las piezas termoformadas suelen requerir un recorte después del conformado. Las operaciones adicionales pueden incluir taladrado, fresado, unión mediante adhesivos, montaje o instalación de insertos.
Las piezas moldeadas por inyección pueden requerir la eliminación del punto de inyección, el desbarbado, tratamientos superficiales o montaje, según el diseño del molde y del producto.
La comparación del coste total debe incluir todas las operaciones necesarias para entregar un producto plástico terminado y utilizable. Comparar una pieza termoformada sin terminar con una pieza moldeada completamente acabada puede dar lugar a un resultado engañoso.
10. Cómo seleccionar un proceso de fabricación para su producto
Antes de elegir un proveedor o invertir en utillaje, defina los siguientes requisitos.
Geometría de la pieza: ¿El producto es una carcasa o un panel de gran tamaño, o incorpora numerosas características tridimensionales integradas?
Prestaciones del material: ¿Cuáles son los requisitos de resistencia al impacto, rigidez, temperatura, exposición a sustancias químicas, transparencia y durabilidad?
Cantidad de producción: ¿Cuántas piezas se necesitan para el pedido inicial, la demanda anual y la vida útil prevista del producto?
Requisitos dimensionales: ¿Qué dimensiones y características requieren tolerancias estrictas? ¿Qué superficies tienen una función estética o funcional?
Presupuesto de utillaje: ¿Puede el proyecto asumir una inversión inicial mayor en el molde, o es preferible un utillaje de menor coste durante el desarrollo?
Requisitos de acabado: ¿Necesitará el componente recorte, mecanizado, unión mediante adhesivos, montaje, pintura u otras operaciones secundarias?
Cambios futuros de diseño: ¿El diseño es estable o es probable que las dimensiones y las características cambien después de las pruebas?
Capacidad del proveedor: ¿Puede el fabricante demostrar experiencia con el material, el tamaño de pieza, el proceso, las tolerancias y los controles de calidad requeridos?
Un siguiente paso útil es solicitar una revisión del diseño para la fabricación. Pida al proveedor que identifique las limitaciones del proceso, las operaciones de acabado previsibles, los supuestos relativos al utillaje y el coste para distintas cantidades de producción antes de finalizar el diseño.
Preguntas frecuentes
1. ¿Cuál es la principal diferencia entre el termoformado y el moldeo por inyección?
El termoformado calienta una lámina de plástico y le da forma sobre un molde o dentro de él. El moldeo por inyección funde granza de plástico e inyecta el material en la cavidad de un molde cerrado. El termoformado suele ser adecuado para piezas grandes de tipo carcasa, mientras que el moldeo por inyección suele ser adecuado para componentes complejos con características integradas.
2. ¿Es el termoformado más económico que el moldeo por inyección?
El termoformado suele tener costes iniciales de utillaje más bajos para las piezas adecuadas, especialmente en componentes grandes y proyectos de menor volumen. El moldeo por inyección puede ofrecer un coste unitario inferior con volúmenes de producción más elevados. El resultado real depende de la geometría de la pieza, el material, el utillaje, el acabado y la demanda total.
3. ¿Qué proceso es mejor para piezas de plástico complejas?
El moldeo por inyección suele ser mejor para piezas que requieren nervaduras, resaltes, clips, contornos detallados o características integradas en varias superficies. El termoformado puede producir carcasas curvas complejas, pero las características que no puedan obtenerse a partir de una lámina pueden requerir mecanizado o montaje adicionales.
4. ¿Qué materias primas utilizan los dos procesos?
El termoformado parte de láminas de plástico, mientras que el moldeo por inyección suele partir de granza de plástico. El grado del material debe ser adecuado para el proceso seleccionado y para los requisitos de funcionamiento del producto terminado.
5. ¿Puede el termoformado producir piezas de plástico grandes?
Sí. El termoformado se utiliza ampliamente para fabricar paneles grandes, cubiertas, carcasas, revestimientos y otros componentes de tipo carcasa. El tamaño máximo de la pieza depende de la máquina de termoformado, las dimensiones de la lámina, el diseño del molde y los equipos de manipulación.
6. ¿Por qué el moldeo por inyección requiere un utillaje más costoso?
Un molde de inyección suele necesitar dos mitades que encajan entre sí, una cavidad de precisión, elementos de alineación, medios de refrigeración y un sistema de expulsión. Los diseños más complejos pueden requerir correderas, expulsores inclinados u otros componentes móviles. El coste final del utillaje depende del tamaño del molde, el material, el número de cavidades, la complejidad y la vida útil requerida.
7. ¿Requiere el termoformado operaciones posteriores?
Por lo general, sí. El material sobrante suele recortarse después de conformar la lámina. Según la pieza, las operaciones posteriores pueden incluir taladrado, fresado, unión mediante adhesivos, mecanizado o instalación de herrajes.
8. ¿Es el moldeo por inyección siempre mejor para volúmenes de producción elevados?
No. El moldeo por inyección suele ser económico para la producción de grandes volúmenes, especialmente de piezas pequeñas o complejas. El termoformado puede seguir siendo competitivo para componentes grandes y productos adecuados para el conformado de láminas. La comparación de costes debe basarse en estimaciones reales de producción y utillaje.
9. ¿Cuál es la diferencia entre el termoformado y el moldeo por soplado?
El termoformado da forma a una lámina de plástico calentada sobre un molde. El moldeo por soplado expande un tubo o una preforma calentados contra las paredes interiores de un molde mediante presión de aire. El termoformado se utiliza habitualmente para paneles y bandejas, mientras que el moldeo por soplado es habitual para recipientes huecos y botellas.
10. ¿Qué proceso proporciona una mayor precisión dimensional?
El moldeo por inyección suele ofrecer un control dimensional más preciso para piezas diseñadas adecuadamente y procesos validados. El termoformado también puede cumplir tolerancias definidas, pero el estiramiento del material y el recorte pueden causar variaciones dimensionales. La tolerancia requerida debe evaluarse para cada característica y aplicación del producto.
11. ¿Puede utilizarse el mismo material plástico en ambos procesos?
En ocasiones, pero no todos los grados son adecuados para ambos. El termoformado requiere una lámina con características de conformado apropiadas, mientras que el moldeo por inyección requiere un grado de resina que pueda fundirse y fluir hacia el interior del molde. El grado seleccionado debe cumplir tanto los requisitos de procesamiento como los de uso final.
12. ¿Cómo pueden los fabricantes reducir el coste de una pieza de plástico?
El coste puede reducirse seleccionando un proceso adecuado, simplificando las características innecesarias, diseñando para aprovechar el material de forma eficiente, minimizando las operaciones de acabado evitables y eligiendo un utillaje acorde con los volúmenes de producción previstos. Las conversaciones tempranas sobre el diseño para la fabricación pueden identificar los factores que determinan el coste antes de fabricar el molde.
Conclusión
Tanto el termoformado como el moldeo por inyección permiten producir piezas de plástico de alta calidad, pero sus puntos fuertes son distintos.
El termoformado suele ser el primer proceso que conviene evaluar para productos grandes con forma de carcasa, proyectos con presupuestos iniciales de utillaje más reducidos y series de producción en las que la flexibilidad es importante. El moldeo por inyección suele ser la opción más adecuada para piezas complejas, elementos integrados, dimensiones repetibles y fabricación de grandes volúmenes.
El moldeo por soplado puede ser más adecuado para recipientes huecos, mientras que otros métodos de fabricación pueden adaptarse a geometrías o requisitos de materiales específicos.
La decisión más fiable se obtiene al comparar el diseño real de la pieza, los materiales plásticos adecuados, los costes de utillaje, los volúmenes de producción previstos, los requisitos de calidad y todas las operaciones de posprocesado necesarias. Al evaluar el proceso de fabricación completo, en lugar de centrarse en un único coste o característica, los equipos de desarrollo de productos pueden seleccionar un método que se ajuste tanto a los requisitos técnicos como a los objetivos comerciales.



