






El termoformado es un proceso de fabricación de productos de plástico en el que una lámina termoplástica se calienta hasta volverse maleable, se conforma sobre un molde o en su interior y se enfría para conservar su forma final. El conformado al vacío es un tipo de termoformado que utiliza el vacío para hacer que la lámina calentada se adapte a un molde.
La principal diferencia es que el termoformado es la categoría general de fabricación, mientras que el conformado al vacío es un método de conformado específico dentro de ella. Otros métodos, como el conformado por presión, utilizan presión de aire adicional para lograr detalles más finos y contornos más definidos.
Ambos métodos se utilizan ampliamente para fabricar piezas de plástico destinadas a envases, la industria automotriz, dispositivos médicos, carcasas de equipos y otras aplicaciones. La mejor elección depende de la geometría de la pieza, el acabado superficial, los requisitos del material, el volumen de producción, el presupuesto de utillaje y la rentabilidad. Para algunas aplicaciones, la impresión 3D o el moldeo por inyección pueden ser opciones más adecuadas.
Termoformado frente a conformado al vacío
El termoformado es un proceso de fabricación de productos de plástico que da forma a una lámina termoplástica calentada mediante un molde y un método de conformado controlado. Una vez que el material alcanza la temperatura de conformado requerida, se conforma, se enfría y se recorta para obtener el componente terminado.
El conformado al vacío es un método habitual de termoformado en el que se extrae el aire situado entre la lámina de plástico calentada y el molde. La diferencia de presión hace que la lámina se adapte a la superficie del molde, lo que le permite reproducir sus contornos básicos.
En términos prácticos, todo conformado al vacío es termoformado, pero no todo termoformado es conformado al vacío. El conformado por presión y otras técnicas de conformado de láminas también pertenecen a la categoría más amplia del termoformado.
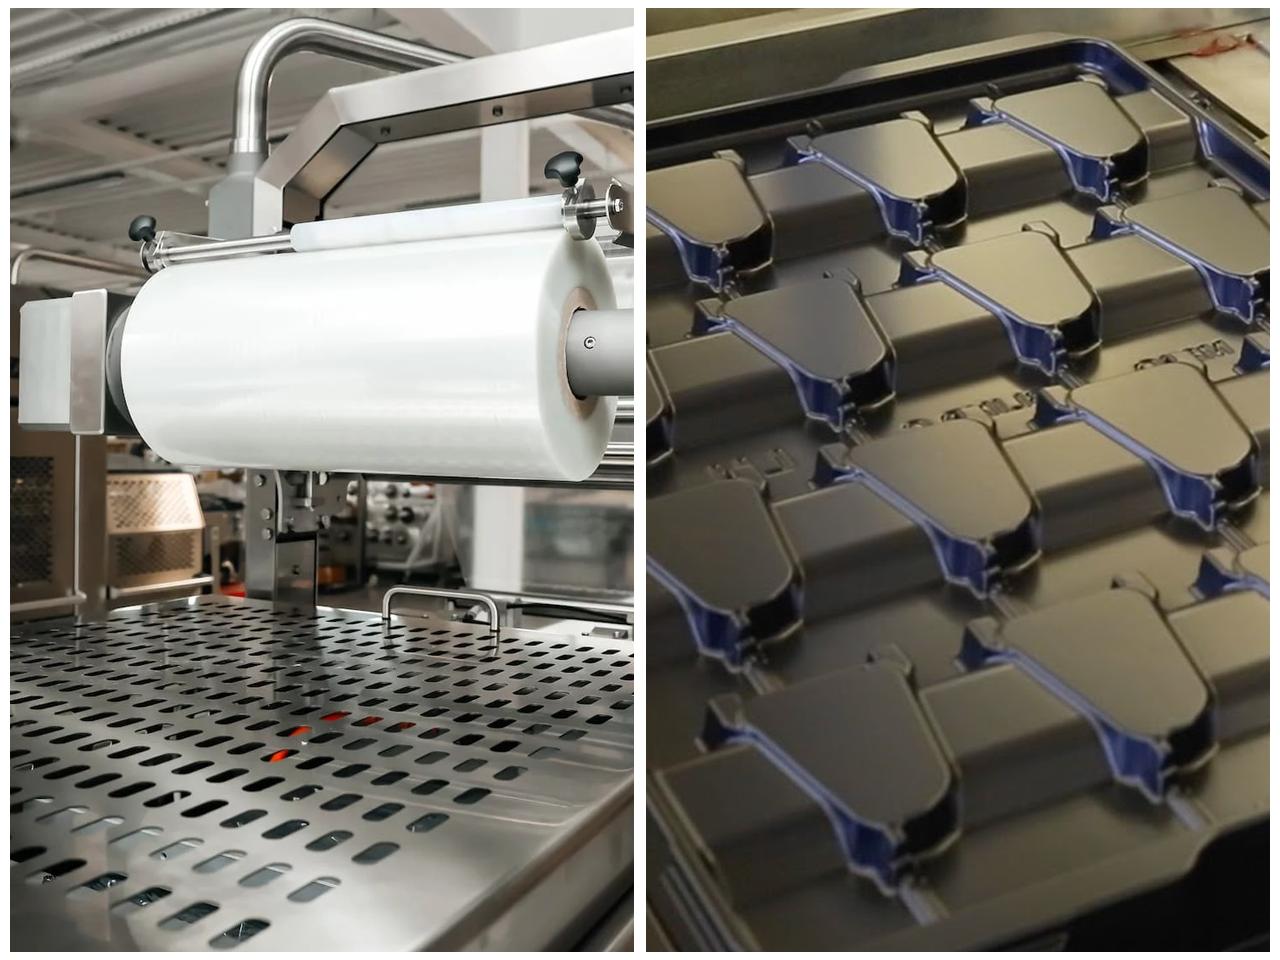
1. Comprender el proceso de termoformado
El termoformado se utiliza para producir componentes de plástico ligeros, relativamente grandes o de geometrías variadas a partir de materiales en lámina. Permite trabajar con una amplia gama de termoplásticos, espesores de lámina, dimensiones de piezas y diseños de moldes.
El proceso suele seguir estas etapas.
Paso 1: Seleccionar el material plástico
El fabricante elige una lámina termoplástica en función del uso previsto del producto. Entre las propiedades pertinentes se incluyen la resistencia al impacto, la rigidez, la transparencia, la resistencia química, la resistencia al calor y el aspecto superficial.
Entre los termoplásticos habituales se incluyen ABS, HIPS, PET, PETG, PVC, policarbonato y polipropileno. Cada uno presenta características de conformado y límites de prestaciones diferentes, por lo que la selección del material debe tener en cuenta el entorno de uso y los requisitos de la pieza terminada.
Paso 2: Calentar la lámina
La lámina de plástico se calienta uniformemente hasta alcanzar la temperatura de conformado recomendada. El control de la temperatura es importante porque una lámina insuficientemente calentada puede no adaptarse al molde, mientras que el sobrecalentamiento puede provocar un combado excesivo, defectos superficiales, alteraciones de color o degradación del material.
Los equipos de calentamiento y los ajustes del ciclo dependen del polímero, el espesor de la lámina y la configuración de la máquina.
Paso 3: Conformar la lámina sobre un molde o en su interior
Una vez que el material es maleable, la máquina de conformado lo pone en contacto con el molde. El método exacto depende del proceso utilizado. El conformado al vacío utiliza el vacío; el conformado por presión incorpora aire comprimido para ayudar a dar forma a la lámina; otras configuraciones de termoformado pueden utilizar asistencia mecánica o diferentes combinaciones de fuerzas de conformado.
Paso 4: Enfriar y desmoldear la pieza
El plástico conformado se enfría hasta que puede conservar la geometría deseada. A continuación, se extrae la pieza del molde; unos ángulos de desmoldeo adecuados y la consideración de los factores que facilitan la extracción ayudan a evitar daños durante el desmoldeo.
Paso 5: Recortar y dar el acabado
El material sobrante se recorta para obtener la forma final y las dimensiones requeridas. Según el producto, el acabado puede incluir taladrado, corte, mecanizado, unión, impresión u otras operaciones secundarias.
El componente resultante puede inspeccionarse para comprobar la precisión dimensional, el espesor de pared, el acabado superficial y otros requisitos de calidad.
2. Cómo funciona el conformado al vacío
El conformado al vacío utiliza los mismos principios básicos de calentamiento y enfriamiento que el termoformado, pero su fuerza de conformado procede de la diferencia de presión creada al evacuar el aire de la zona del molde.
Secuencia típica del conformado al vacío: calentar la lámina → posicionarla sobre el molde → aplicar vacío → enfriar la pieza → extraerla y recortarla.
Durante la producción, la máquina calienta una lámina termoplástica hasta que se vuelve flexible. La lámina se coloca sobre el molde o alrededor de este, y un sistema de vacío extrae el aire que hay entre la lámina y la superficie del molde. A continuación, la presión atmosférica empuja la lámina contra el molde, haciendo que adopte sus contornos.
Tras el enfriamiento, la pieza conformada se retira y se recorta.
El conformado al vacío suele elegirse para piezas con geometrías relativamente sencillas, superficies amplias y requisitos de detalle moderados. Según el diseño del molde, el material y la capacidad de la máquina, permite fabricar bandejas, cubiertas, carcasas, paneles protectores, insertos para embalajes y envolventes para equipos.
Sin embargo, el conformado al vacío tiene limitaciones. Los detalles superficiales finos, las grandes profundidades de conformado y las tolerancias dimensionales estrechas pueden requerir un diseño más cuidadoso del utillaje, equipos especializados o un método de conformado alternativo. El espesor de pared también puede variar a medida que la lámina se estira, especialmente en las esquinas y las zonas profundas.
3. Diferencias clave entre el termoconformado y el conformado al vacío
La distinción más importante es la relación entre ambos términos. El termoconformado describe la familia general de procesos; el conformado al vacío describe una técnica específica. Compararlos como si fueran dos tecnologías de fabricación completamente independientes puede resultar engañoso.
| Factor de comparación | Termoconformado | Conformado al vacío |
|---|---|---|
| Significado | Una familia de procesos de conformado de láminas de plástico | Un método dentro del termoconformado |
| Método de conformado | Vacío, presión de aire positiva, fuerza mecánica o combinaciones de estos, según el método | El vacío hace que la lámina calentada se adapte al molde |
| Flexibilidad de diseño | Depende del método de termoconformado seleccionado | Muy adecuado para muchas formas abiertas definidas por un molde de una sola cara |
| Detalle superficial | El conformado a presión y las técnicas de molde y contramolde pueden reproducir detalles más finos | El detalle depende del vacío, la superficie del molde, el material y la evacuación del aire |
| Utillaje | Desde relativamente sencillo hasta complejo | Suele utilizar utillaje comparativamente sencillo y de menor coste |
| Piezas típicas | Embalajes, paneles, envolventes, bandejas y componentes conformados | Cubiertas, revestimientos interiores, bandejas, paneles y carcasas protectoras |
| Eficiencia de costes | Varía según el proceso específico y la configuración de producción | Suele resultar atractivo cuando se emplea utillaje más sencillo y se trabajan superficies de gran tamaño |
| Opciones de materiales | Una amplia variedad de materiales termoplásticos en lámina adecuados | Pueden utilizarse muchos de los mismos termoplásticos |
| Limitaciones | Los resultados varían según el proceso, el utillaje y el material | Las grandes profundidades de conformado, las esquinas de radio reducido y los detalles finos pueden requerir un control adicional del proceso |
Estas comparaciones son generales y no constituyen reglas absolutas. Un sistema de conformado al vacío bien diseñado puede fabricar piezas complejas, y una línea de termoconformado que utilice un proceso más avanzado puede tener costes de utillaje y de funcionamiento sustancialmente diferentes.
Formlabs+2
4. Conformado al vacío frente a conformado a presión
El conformado a presión suele ofrecer una comparación directa más útil con el conformado al vacío, ya que ambos son métodos específicos de termoconformado.
Conformado al vacío
El conformado al vacío extrae el aire que hay entre la lámina calentada y el molde. La presión atmosférica empuja el material contra el molde. Como la fuerza de conformado está limitada por la diferencia de presión disponible, puede resultar difícil reproducir detalles muy finos en algunos diseños.
Entre sus ventajas habituales se incluyen un utillaje relativamente sencillo, la viabilidad de fabricar componentes de gran tamaño y una buena eficiencia de costes para muchos proyectos industriales de volumen de producción bajo a medio.
Conformado a presión
El conformado a presión utiliza vacío en el lado del molde y aire comprimido adicional en el lado opuesto de la lámina. La fuerza de conformado adicional puede ayudar a reproducir aristas más nítidas, texturas del molde, contornos definidos y detalles superficiales más finos.
Resulta útil cuando la superficie visible requiere un acabado más cuidado o cuando el diseño incluye características difíciles de reproducir únicamente con vacío. Los equipos, el molde y la configuración del proceso pueden ser más complejos, por lo que el mayor nivel de detalle debe justificar el coste adicional.
Thermoforming Mfg+1
¿Qué método produce piezas de mayor calidad?
Ninguno de los dos métodos garantiza automáticamente una alta calidad. El resultado depende de la precisión del molde, la temperatura de la lámina, las propiedades del material, el rendimiento del sistema de vacío o presión, la distribución del espesor de pared, el enfriamiento y la precisión del recorte.
El conformado al vacío puede producir componentes duraderos y de aspecto atractivo cuando el diseño se adapta al proceso. Conviene evaluar el conformado a presión cuando las exigencias de definición superficial y de detalle fino son mayores.
5. Materiales utilizados en el termoconformado y el conformado al vacío
Ambos procesos permiten trabajar con una amplia variedad de materiales plásticos, siempre que la lámina pueda calentarse y conformarse dentro de los límites de procesamiento del material.
Entre los termoplásticos habituales se incluyen:
| Material | Características típicas | Aplicaciones habituales |
|---|---|---|
| ABS | Buena tenacidad, rigidez y resistencia a los impactos | Cubiertas para equipos, paneles de automoción, carcasas de máquinas |
| HIPS | Fácil de conformar y, a menudo, económico | Embalajes, revestimientos interiores, componentes para expositores |
| PET y PETG | Opciones transparentes, buena conformabilidad y tenacidad adecuada según el grado | Embalajes, resguardos transparentes, piezas para expositores |
| Policarbonato (PC) | Alta resistencia a los impactos y buena tenacidad | Cubiertas protectoras, resguardos de máquinas, envolventes para aplicaciones exigentes |
| PVC | Disponible en formulaciones rígidas con diversas propiedades químicas y mecánicas | Paneles, carcasas, determinados componentes industriales |
| Polipropileno (PP) | Baja densidad y buena resistencia química | Bandejas, recipientes, componentes industriales |
| Acrílico (PMMA) | Transparencia óptica y resistencia a la intemperie en los grados adecuados | Cubiertas para expositores, paneles transparentes, cubiertas para luminarias |
Estas son características generales de los materiales, no garantías universales de rendimiento. El grado, el espesor de la lámina, los aditivos, las condiciones de conformado y el entorno de uso influyen en el producto terminado.
¿Cómo deben seleccionar los fabricantes un material?
La selección del material debe partir de los requisitos de la pieza terminada y no solo del método de conformado. Tenga en cuenta:
- Resistencia a los impactos: ¿Estará la pieza expuesta a impactos accidentales, vibraciones o manipulación repetida?
- Temperatura de servicio: ¿Puede el material soportar el calor previsto sin perder su forma ni sus propiedades mecánicas?
- Exposición a sustancias químicas: ¿Estará el componente en contacto con productos de limpieza, aceites, disolventes u otras sustancias?
- Apariencia: ¿Requiere la aplicación transparencia, una textura determinada, un color o una superficie pulida?
- Conformabilidad: ¿Puede estirarse la lámina hasta alcanzar la geometría requerida sin un adelgazamiento excesivo, desgarros ni defectos superficiales?
- Cumplimiento normativo: ¿Existen requisitos específicos del sector para el contacto con alimentos, el uso médico, el comportamiento frente al fuego u otras aplicaciones reguladas?
En el caso de los dispositivos y equipos médicos, la idoneidad del material y la validación del proceso deben evaluarse en función del uso previsto y de los requisitos normativos aplicables. No basta con seleccionar un termoplástico simplemente porque se conforma con facilidad.
6. Aplicaciones industriales
El termoconformado y el conformado al vacío se utilizan en diversos sectores porque permiten transformar láminas de plástico planas en componentes grandes y ligeros sin necesidad de fabricar cada pieza mediante moldeo por inyección.
Industria automotriz
Los fabricantes y proveedores del sector automotriz utilizan plásticos conformados para paneles interiores, revestimientos del maletero, revestimientos de los pasos de rueda, elementos de acabado, cubiertas protectoras y determinadas piezas exteriores o del mercado de recambios y accesorios.
El método adecuado depende del tamaño de la pieza, el aspecto superficial, los requisitos mecánicos, la exposición ambiental y el volumen de producción. El conformado al vacío puede ser adecuado para componentes con superficies amplias y contornos relativamente sencillos, mientras que las piezas con detalles estéticos más exigentes pueden beneficiarse del conformado a presión.
Dispositivos médicos y equipos sanitarios
Los plásticos termoconformados se utilizan en determinadas carcasas de equipos médicos, bandejas para instrumental, cubiertas protectoras, envases y elementos interiores de equipos. El conformado al vacío puede ser adecuado para componentes con una geometría relativamente sencilla, mientras que el conformado a presión puede facilitar la obtención de bordes definidos o superficies con más detalles.
Sin embargo, un componente de plástico conformado destinado al uso médico debe cumplir los requisitos de su aplicación específica. Puede ser necesario evaluar la compatibilidad con la esterilización, la biocompatibilidad cuando corresponda, la facilidad de limpieza, la trazabilidad y la uniformidad dimensional. El proceso de conformado por sí solo no garantiza la idoneidad para uso médico.
Maquinaria y equipos industriales
Los resguardos de máquinas, las envolventes de equipos, las cubiertas de paneles de control, las carenas protectoras y las carcasas de gran tamaño son aplicaciones habituales. El termoconformado puede ofrecer una solución práctica cuando las piezas requieren superficies amplias, un peso relativamente bajo y costes de utillaje asumibles.
Envases, embalajes y protección de productos
Las bandejas, los insertos, los blísteres, los embalajes protectores y los soportes para productos se fabrican mediante métodos de termoconformado. La elección del material y de la técnica de conformado depende de la rigidez requerida, la visibilidad, la protección del producto, el tiempo de ciclo y la normativa sobre envases y embalajes.
Productos de consumo y expositores
Las carcasas de expositores, los componentes para puntos de venta, las cubiertas de electrodomésticos, las piezas de equipos recreativos y otros productos destinados al consumidor pueden fabricarse mediante conformado al vacío u otro método de termoconformado.
En todas estas aplicaciones, el proceso debe adaptarse a la geometría y a los requisitos de rendimiento de la pieza, en lugar de seleccionarse únicamente por el precio del utillaje.
Formlabs+2
7. Rentabilidad y eficiencia de costes
La rentabilidad depende de más factores que el precio de la máquina de conformado o del molde. Los fabricantes deben comparar el coste total de producir piezas conformes durante la vida útil de producción prevista.
Utillaje e inversión inicial
El conformado al vacío suele utilizar moldes relativamente sencillos, lo que puede hacerlo atractivo para prototipos, lanzamientos de productos, paneles grandes y producciones de menor volumen. Según la pieza, los moldes pueden fabricarse a partir de materiales mecanizados, materiales de utillaje obtenidos por colada u otros materiales base adecuados para utillaje.
Otros métodos de termoconformado pueden requerir un utillaje más complejo, equipos de presión adicionales o controles de proceso más estrictos. Estos costes pueden justificarse si el diseño requiere detalles más definidos, una distribución más uniforme del espesor de pared o un acabado estético específico.
Volumen de producción
En las primeras etapas de desarrollo o en series de producción limitadas, el conformado al vacío puede ofrecer un equilibrio práctico entre el coste del utillaje y el tamaño de la pieza. A medida que aumenta el volumen, el proceso más adecuado depende del tiempo de ciclo, la automatización, el aprovechamiento del material, las operaciones de acabado y los requisitos de calidad.
No existe un único umbral de volumen de producción a partir del cual un método resulte siempre más económico. Cada proyecto requiere una comparación basada en presupuestos reales y en la proporción prevista de piezas conformes.
Uso de materiales y acabado
Una pieza conformada puede requerir recorte, taladrado, mecanizado, montaje o acabado superficial. Las tasas de desperdicio y la eficiencia de la disposición de las piezas en la lámina también afectan al coste por componente utilizable.
Un proceso con un utillaje más económico puede no ofrecer el menor coste total si requiere numerosas operaciones de acabado o produce demasiadas piezas rechazadas. Por el contrario, un proceso con mayor capacidad puede merecer la pena si reduce las operaciones posteriores y mejora la uniformidad.
Cómo comparar los costes de forma equitativa
Una comparación útil incluye el utillaje, la preparación de la máquina, el material, la mano de obra, el tiempo de ciclo, el recorte, las operaciones secundarias, la inspección, los desperdicios y el mantenimiento. Los fabricantes también deben tener en cuenta las modificaciones del diseño: un proceso que facilite los cambios en el molde puede reducir los costes de desarrollo mientras el producto sigue evolucionando.
8. Termoconformado frente a conformado al vacío, moldeo por inyección e impresión 3D
El termoconformado y el conformado al vacío no son las únicas opciones para producir piezas de plástico. El moldeo por inyección y la impresión 3D también se utilizan ampliamente, pero responden a necesidades de fabricación diferentes.
| Factor | Conformado al vacío | Otros métodos de termoconformado | Moldeo por inyección | Impresión 3D |
|---|---|---|---|---|
| Material de partida | Lámina termoplástica | Generalmente, lámina termoplástica | Gránulos de plástico o resina, según el proceso | Filamento, resina, polvo u otra materia prima apta para impresión |
| Proceso básico | Calentar la lámina y adaptarla al molde mediante vacío | Calentar la lámina y darle forma mediante presión, fuerza mecánica u otros métodos | Inyectar plástico fundido en la cavidad de un molde | Fabricar una pieza capa a capa |
| Utillaje | A menudo, relativamente económico | Varía según el método y la complejidad del molde | Generalmente, requiere un molde de inyección específico | A menudo, requiere poco o ningún utillaje específico para la pieza |
| Tamaño de la pieza | Muy adecuado para muchas piezas grandes de tipo carcasa | Depende del equipo y del método de conformado | Depende de la máquina, el molde y la capacidad de cierre | Depende del volumen de fabricación de la impresora |
| Detalles finos | Nivel moderado, según el diseño y el molde | Puede ser alto con métodos adecuados | Permite reproducir detalles y características geométricas complejos | Depende de la tecnología de impresión y del material |
| Uso habitual en el desarrollo | Prototipos grandes y piezas conformadas | Prototipos y componentes de producción con requisitos superficiales específicos | Productos diseñados para una producción en serie repetible | Prototipado rápido, comprobaciones de diseño y piezas personalizadas |
| Consideraciones de costes | Costes de utillaje atractivos para las piezas adecuadas | Una mayor capacidad del proceso puede incrementar el coste | Mayor inversión inicial en utillaje, que suele compensarse con un volumen suficiente | Baja inversión en utillaje, pero el coste por pieza y la velocidad de producción varían |
¿Cuándo resulta el conformado al vacío más rentable que el moldeo por inyección?
A menudo merece la pena evaluar el conformado al vacío cuando un producto tiene una gran superficie, una geometría de tipo carcasa y una cantidad de producción que no justifica el coste inicial de un molde de inyección.
El moldeo por inyección puede ser más adecuado para componentes más pequeños con características tridimensionales complejas, clips integrados, nervaduras, resaltes y requisitos de producción uniforme en grandes volúmenes. También puede ofrecer mayor libertad para incorporar características geométricas difíciles de obtener mediante el estiramiento de una lámina.
La decisión debe tener en cuenta la geometría de la pieza, la demanda anual, los requisitos del material, las tolerancias y las operaciones secundarias. El conformado al vacío no es automáticamente más económico para todas las piezas de bajo volumen, del mismo modo que el moldeo por inyección no siempre es la opción más económica para grandes cantidades.
¿Cuándo es la impresión 3D una mejor opción?
La impresión 3D es útil durante el prototipado rápido porque permite a los diseñadores evaluar la forma, el ajuste y el montaje sin fabricar primero un molde de producción. También es adecuada para componentes personalizados y geometrías complejas que serían difíciles de conformar a partir de una lámina.
Sin embargo, las piezas impresas pueden presentar características superficiales, propiedades mecánicas, ritmos de producción y costes de material diferentes a los de las piezas termoformadas. Para una cubierta de plástico grande y de paredes delgadas, el conformado al vacío puede ser más práctico una vez estabilizado el diseño. Para un soporte único o un prototipo muy personalizado, la impresión 3D puede ser el mejor punto de partida.
Una estrategia habitual de desarrollo de productos consiste en utilizar la impresión 3D para las comprobaciones iniciales del diseño y, después, evaluar el termoformado, el conformado al vacío o el moldeo por inyección para la producción.
9. Consideraciones de diseño para piezas termoformadas de alta calidad
El proceso de conformado solo puede reproducir el diseño previsto si el material, el molde y las condiciones de procesamiento actúan de forma coordinada.
Geometría de la pieza y profundidad de conformado
Las formas profundas o estrechas requieren que la lámina se estire más, lo que aumenta el riesgo de adelgazamiento localizado. Las transiciones redondeadas, una geometría adecuada de las paredes y una planificación cuidadosa de la profundidad de conformado pueden mejorar la distribución del material.
Ángulos de desmoldeo y extracción de la pieza
Los ángulos de desmoldeo permiten separar la pieza terminada del molde con mayor facilidad. Un ángulo de desmoldeo insuficiente puede provocar adherencias, deformaciones o daños durante la extracción. El ángulo adecuado depende del material, la profundidad de la pieza, la superficie del molde, la textura y el proceso.
Espesor de pared y resistencia al impacto
Una lámina termoplástica pierde espesor a medida que se estira sobre un molde. El grado de adelgazamiento varía a lo largo de la pieza, especialmente en las esquinas profundas y las zonas que entran en contacto con el molde en las primeras etapas.
Si la resistencia al impacto o el comportamiento estructural son importantes, los diseñadores deben tener en cuenta las zonas de menor espesor en lugar de basarse únicamente en el espesor original de la lámina. Las aplicaciones exigentes pueden requerir ensayos del material y la validación de la pieza.
Diseño del molde y evacuación del aire
El conformado al vacío requiere evacuar el aire que queda entre la lámina y el molde. Los orificios de vacío correctamente situados, los conductos de evacuación adecuados y las superficies de molde apropiadas ayudan al plástico a reproducir los contornos previstos.
El diseño del utillaje también debe tener en cuenta los márgenes de recorte, los elementos de montaje, las tolerancias dimensionales y el método de ensamblaje previsto.
Control de temperatura
La aplicación uniforme de calor ayuda a que la lámina se estire de forma predecible. Un calentamiento desigual puede provocar variaciones en el espesor de pared, defectos superficiales, combado o un conformado incompleto.
La temperatura de conformado adecuada depende del grado del polímero, el espesor de la lámina, el sistema de calentamiento y el ciclo de conformado. Los fabricantes deben establecer los parámetros del proceso a partir de las recomendaciones técnicas del material y las pruebas de producción, en lugar de utilizar una misma temperatura para todas las láminas de plástico.
10. Cómo elegir el proceso de fabricación adecuado
El proceso de selección debe comenzar por los requisitos del producto terminado.
Elija el conformado al vacío cuando:
- El componente tenga una forma relativamente abierta, de tipo carcasa.
- Se necesiten paneles, cubiertas, bandejas o carcasas de gran tamaño.
- La inversión en utillaje deba mantenerse en niveles asumibles.
- El detalle superficial pueda lograrse mediante la presión de vacío y el molde seleccionado.
- El diseño del producto o la demanda puedan cambiar durante el desarrollo.
Considere el conformado por presión cuando:
- La pieza necesite aristas más definidas o detalles superficiales más finos.
- Sea importante incorporar la textura durante el moldeo.
- La superficie visible requiera un acabado más refinado.
- El diseño justifique los requisitos adicionales de equipos y utillaje.
Considere otros métodos de termoformado cuando:
- El componente requiera un conformado más profundo o un mejor control de la distribución del material.
- Se necesite una estructura hueca o de doble pared.
- El diseño requiera moldes de macho y hembra o asistencia mecánica para el conformado.
Considere el moldeo por inyección cuando:
- El diseño incluya elementos integrados complejos.
- Se necesiten dimensiones uniformes y resultados repetibles en grandes volúmenes de producción.
- El volumen previsto pueda justificar la inversión en el molde.
Considere la impresión 3D cuando:
- El diseño siga cambiando.
- Solo se necesite un número reducido de piezas.
- La complejidad geométrica o la personalización sean más importantes que la necesidad de una producción rápida y de gran volumen.
Antes de decidirse por un proceso, los fabricantes deben revisar con su proveedor de fabricación el plano de la pieza, las especificaciones del material, la cantidad de producción prevista, los criterios de calidad y los requisitos de acabado.
Preguntas frecuentes
1. ¿Cuál es la principal diferencia entre el termoformado y el conformado al vacío?
El termoformado es el proceso general de fabricación de plásticos que consiste en calentar y dar forma a una lámina termoplástica. El conformado al vacío es un tipo de termoformado que utiliza la presión de vacío para hacer que la lámina caliente se adapte a un molde.
2. ¿Es el conformado al vacío un tipo de termoformado?
Sí. El conformado al vacío es un método de termoformado. Otros métodos incluyen el conformado por presión, el conformado con moldes de macho y hembra y el conformado de doble lámina. Estos métodos se diferencian en la forma de moldear el plástico caliente y en las características que permiten obtener.
3. ¿Es el conformado al vacío más económico que el termoformado?
La comparación no es estrictamente entre procesos equivalentes, ya que el conformado al vacío forma parte del termoformado. El conformado al vacío suele tener costes de utillaje inferiores a los de métodos de conformado más complejos, pero el coste total depende del diseño de la pieza, los materiales, la cantidad de producción, el acabado y los requisitos de calidad.
4. ¿Cuál es la diferencia entre el conformado al vacío y el conformado por presión?
El conformado al vacío utiliza el vacío para extraer el aire entre la lámina de plástico y el molde. El conformado por presión añade aire comprimido en el lado opuesto de la lámina, lo que aumenta la fuerza de conformado. En diseños adecuados, el conformado por presión puede reproducir detalles y texturas más finos.
5. ¿Qué materiales plásticos se utilizan en el conformado al vacío?
Los materiales habituales incluyen ABS, HIPS, PET, PETG, policarbonato, PVC, polipropileno y acrílico. El material más adecuado depende de su conformabilidad, resistencia al impacto, transparencia, exposición a sustancias químicas, temperatura de servicio y uso previsto del componente terminado.
6. ¿Puede el conformado al vacío producir piezas de plástico de alta calidad?
Sí. El conformado al vacío puede producir piezas de alta calidad cuando se controlan adecuadamente el material, el molde, el perfil de calentamiento, el sistema de vacío, el ciclo de enfriamiento y el proceso de recorte. Las piezas que requieren detalles excepcionalmente finos o tolerancias estrechas pueden necesitar un proceso diferente o trabajo de ingeniería adicional.
7. ¿Es adecuado el termoformado para los dispositivos médicos?
El termoformado puede ser adecuado para determinadas carcasas, bandejas y cubiertas de equipos médicos, así como para componentes de embalaje. El material y el proceso de fabricación deben ser apropiados para la aplicación prevista y cumplir los requisitos aplicables de biocompatibilidad, esterilización, facilidad de limpieza y cumplimiento normativo.
8. ¿Cómo utiliza la industria automotriz el conformado al vacío?
Sus aplicaciones incluyen revestimientos interiores, paneles protectores, revestimientos de protección, cubiertas de equipos y determinados componentes para el mercado de posventa. El proceso resulta especialmente útil para algunas piezas grandes y ligeras en las que el conformado a partir de láminas ofrece un equilibrio práctico entre el coste del utillaje, el aspecto y la flexibilidad de producción.
9. ¿Cuál es la diferencia entre el conformado al vacío y la impresión 3D?
El conformado al vacío da forma a una lámina termoplástica caliente sobre un molde, mientras que la impresión 3D construye una pieza capa a capa. El conformado al vacío suele ser adecuado para fabricar componentes grandes de tipo carcasa; la impresión 3D es útil para la creación rápida de prototipos, las piezas personalizadas y las geometrías complejas sin necesidad de moldes de conformado específicos.
10. ¿Cuándo deberían los fabricantes optar por el moldeo por inyección?
Conviene considerar el moldeo por inyección cuando las piezas requieren elementos integrados complejos, dimensiones repetibles o grandes volúmenes de producción que puedan justificar la inversión inicial en utillaje. El conformado al vacío puede ser más rentable para determinados componentes grandes fabricados a partir de láminas y con una geometría más sencilla.
11. ¿Afecta el conformado al vacío al espesor de pared?
Sí. La lámina caliente se estira al adaptarse al molde, por lo que el espesor de pared suele variar a lo largo de la pieza. Las grandes profundidades de conformado, las esquinas pronunciadas y el calentamiento desigual pueden aumentar el adelgazamiento localizado. La selección del material, el diseño del molde, la temperatura de la lámina y la asistencia al conformado pueden ayudar a controlar esta variación.
12. ¿Qué determina la rentabilidad del conformado al vacío?
Los principales factores incluyen el coste del molde, el material de la lámina, el tamaño de la pieza, la cantidad de producción, el tiempo de ciclo, el desperdicio de material, el recorte, la mano de obra y el control de calidad. La solución más rentable es la que produce piezas aceptables de forma fiable al coste total requerido.
Conclusión
El termoformado y el conformado al vacío son procesos estrechamente relacionados, no procesos que compitan entre sí. El termoformado abarca una familia de métodos para dar forma a láminas de plástico calientes, mientras que el conformado al vacío utiliza la succión para adaptar el material a un molde.
Para cubiertas, paneles, bandejas de gran tamaño y muchas carcasas industriales, el conformado al vacío puede ofrecer una combinación atractiva de economía en utillaje, flexibilidad de diseño y eficiencia de producción. Cuando un componente necesita detalles más finos, una definición superficial más exigente u otras características especializadas, el conformado por presión u otro método de termoformado pueden ser más apropiados.
El moldeo por inyección y la impresión 3D siguen siendo alternativas útiles para diferentes requisitos de producción y diseño. Comparar la geometría de la pieza, las propiedades del material, los objetivos de calidad, el volumen de producción y el coste total de fabricación ayudará a identificar el proceso que mejor se adapte a la aplicación.
En definitiva, la fabricación de plásticos de alta calidad comienza con una comprensión clara de la pieza terminada, no simplemente con el nombre del proceso de conformado.



