






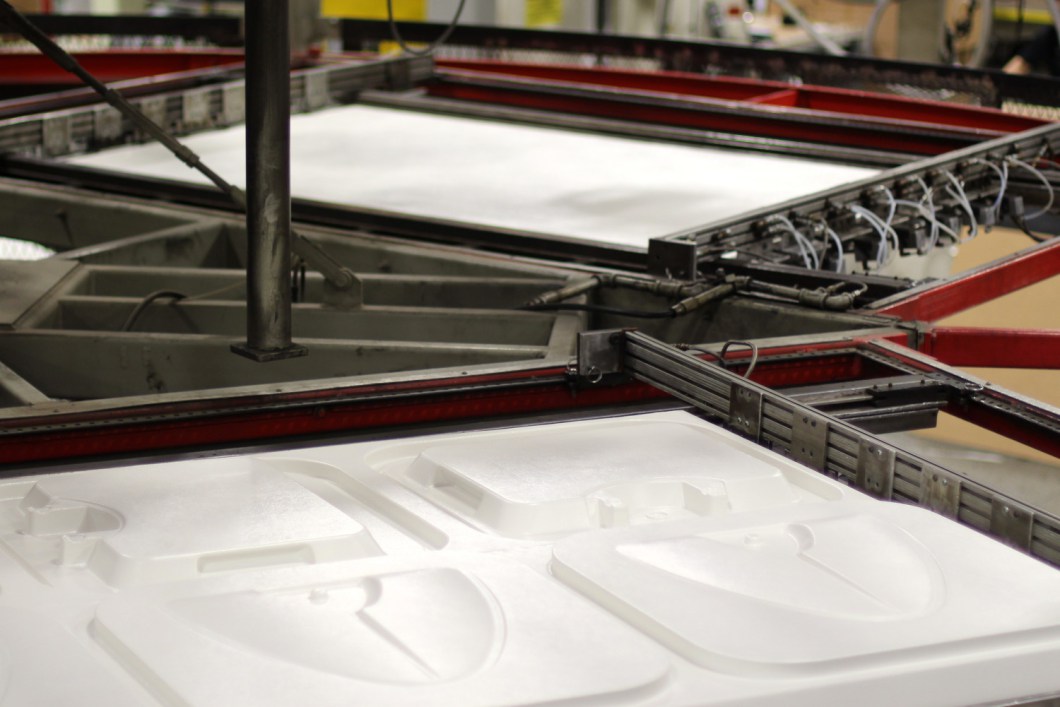
El conformado por presión positiva y el conformado por presión negativa son dos métodos utilizados para dar forma a láminas termoplásticas calentadas en el termoformado. La principal diferencia radica en cómo se aplica la presión para poner el plástico en contacto con un molde. El conformado por presión negativa, comúnmente conocido como conformado al vacío, extrae el aire entre la lámina y el molde para que la presión atmosférica empuje el material contra la superficie del molde. El conformado por presión positiva utiliza aire comprimido para empujar la lámina calentada contra el molde, a menudo con asistencia de vacío para eliminar el aire atrapado.
Comprender la diferencia entre estos procesos de conformado ayuda a los fabricantes a elegir equipos adecuados, controlar los costes de los moldes, lograr el nivel de detalle requerido y gestionar los plazos de producción. El proceso adecuado depende de la geometría del producto, las propiedades del material, los requisitos superficiales, el volumen de producción y el coste de fabricar piezas conformes.
Conformado por presión positiva frente a conformado por presión negativa
El conformado por presión negativa utiliza vacío para adaptar una lámina de plástico calentada a un molde. Suele ser adecuado para cubiertas grandes, bandejas, revestimientos, envases y productos con una geometría relativamente sencilla.
El conformado por presión positiva utiliza aire comprimido para empujar una lámina de plástico calentada con mayor firmeza contra un molde. Puede reproducir texturas más finas, aristas más definidas y detalles complejos con mayor eficacia en aplicaciones adecuadas.
Las principales diferencias son:
- Fuerza de conformado: El conformado al vacío se basa en una diferencia de presión creada al extraer el aire, mientras que el conformado por presión positiva añade aire comprimido para aumentar la fuerza de conformado.
- Detalle superficial: El conformado a presión suele ofrecer una mejor reproducción de los detalles de la superficie del molde.
- Costes de los moldes: Los moldes para conformado al vacío pueden ser menos costosos para piezas sencillas, mientras que los moldes para conformado a presión pueden requerir un trabajo de ingeniería adicional.
- Aplicaciones: El conformado al vacío es adecuado para muchas piezas grandes y sencillas; el conformado a presión suele preferirse para productos con requisitos exigentes de aspecto o detalle superficial.
- Rentabilidad: La mejor opción depende del producto, la inversión en moldes, el volumen de producción, el consumo de material y los requisitos de acabado.
Ningún proceso es mejor en todos los casos. Los fabricantes deben comparar los requisitos del producto terminado con las capacidades y los costes totales de cada método.
¿Qué son el conformado por presión positiva y el conformado por presión negativa?
¿Qué es el conformado por presión negativa?
El conformado por presión negativa es un proceso de termoformado que utiliza vacío para extraer el aire del espacio entre una lámina termoplástica calentada y un molde. A continuación, la presión atmosférica empuja el material ablandado contra la superficie del molde.
El conformado al vacío es un ejemplo habitual. El proceso generalmente consiste en sujetar una lámina de plástico, calentarla hasta una temperatura de conformado adecuada, colocarla sobre el molde o contra él, aplicar vacío, enfriar el material y extraer la pieza terminada.
Este método se utiliza ampliamente para fabricar bandejas de envasado, cubiertas de equipos, revestimientos protectores, componentes de expositores y paneles de plástico de gran tamaño.
¿Qué es el conformado por presión positiva?
El conformado por presión positiva utiliza aire comprimido para presionar una lámina de plástico caliente contra un molde. La fuerza de conformado adicional puede mejorar la reproducción de texturas superficiales, bordes definidos y detalles moldeados de menor tamaño.
Muchos sistemas industriales de conformado por presión también utilizan vacío para extraer el aire que queda entre el plástico y el molde. La combinación de presión de aire positiva y vacío ayuda a que el material entre en contacto más estrecho con el molde.
El conformado por presión suele considerarse para carcasas de equipos, componentes interiores de automóviles, carcasas de productos de consumo y otras piezas que requieren superficies con mayor nivel de detalle.
¿La presión positiva o negativa se refiere a la forma del molde?
No. La presión positiva y la presión negativa describen las condiciones de presión utilizadas durante el proceso de conformado. No son lo mismo que los moldes positivos y negativos.
Un molde positivo generalmente tiene una forma saliente, mientras que un molde negativo contiene una cavidad. Ambas configuraciones de molde pueden utilizarse con métodos de termoformado adecuados.
1. Cómo funciona el conformado por presión negativa
El conformado al vacío suele elegirse cuando los fabricantes necesitan producir piezas de plástico con una geometría relativamente sencilla, superficies de gran tamaño o requisitos moderados de detalle superficial.
Paso 1: Sujetar la lámina de plástico
Se coloca una lámina de termoplástico en la máquina de conformado y se fija mediante un marco de sujeción. El sistema de sujeción evita movimientos no deseados mientras el material se calienta y se conforma.
Paso 2: Calentar el plástico
La máquina calienta la lámina hasta que alcanza un intervalo de temperatura de conformado adecuado. El material debe adquirir suficiente flexibilidad para estirarse sobre el molde sin fundirse ni degradarse.
Las condiciones de calentamiento dependen del material termoplástico, el espesor de la lámina, la geometría del producto y la configuración de la máquina. Un calentamiento desigual puede provocar espesores de pared irregulares, arrugas o un conformado incompleto.
Paso 3: Posicionar la lámina de plástico caliente
La lámina de plástico caliente se coloca sobre el molde o contra él. Según el diseño del producto, el molde puede tener una forma saliente o una cavidad.
La geometría del molde influye en cómo se estira el material y en la precisión con la que reproduce la forma prevista.
Paso 4: Aplicar vacío
El sistema de vacío extrae el aire que queda entre la lámina y el molde. La presión atmosférica empuja el material reblandecido contra la superficie del molde.
Los orificios de vacío y los conductos de venteo permiten evacuar el aire atrapado. Su ubicación es especialmente importante alrededor de esquinas, zonas rehundidas y detalles de mayor profundidad.
Paso 5: Enfriar y extraer la pieza
El plástico se enfría hasta que puede conservar la forma requerida. A continuación, se extrae la pieza conformada y se recorta hasta obtener sus dimensiones finales.
Según el producto, pueden ser necesarias operaciones adicionales, como taladrado, corte, acabado superficial o montaje.
El conformado al vacío es una opción práctica cuando la geometría y la calidad superficial requeridas pueden lograrse sin la fuerza de conformado adicional que proporciona la presión positiva.
2. Cómo funciona el conformado por presión positiva
El conformado por presión positiva sigue una secuencia similar, pero incorpora aire comprimido para aplicar una fuerza adicional sobre la lámina caliente.
Paso 1: Calentar y sujetar la lámina
La máquina fija la lámina de plástico y la calienta hasta la temperatura de conformado adecuada. El perfil de calentamiento debe adaptarse al material, al espesor, a la forma del producto y al tiempo de ciclo previsto.
Paso 2: Posicionar y sellar el molde
La lámina caliente y el molde se sitúan en la posición de conformado requerida. El equipo debe proporcionar un sellado adecuado y soportar la presión generada durante el conformado.
Paso 3: Aplicar presión de aire positiva
El aire comprimido empuja la lámina reblandecida contra la superficie del molde. Esta fuerza adicional puede ayudar a reproducir transiciones más marcadas, texturas finas y bordes definidos que podrían ser más difíciles de conseguir utilizando únicamente vacío.
Paso 4: Evacuar el aire atrapado
Los orificios de vacío o los conductos de venteo del molde permiten evacuar el aire que queda entre la lámina y el molde. Sin un venteo eficaz, el aire atrapado puede impedir el contacto completo con las zonas detalladas del molde.
Paso 5: Enfriar, desmoldear y recortar
El material se mantiene contra el molde mientras se enfría. A continuación, se extrae la pieza terminada y se recorta.
La calidad final depende de la presión de conformado, la temperatura del material, el diseño del molde, el venteo, el enfriamiento y el comportamiento de la lámina. Una presión más alta, por sí sola, no garantiza un producto mejor.
3. Conformado al vacío frente a conformado por presión: diferencias clave
| Factor de comparación | Conformado por presión negativa | Conformado por presión positiva |
|---|---|---|
| Fuerza de conformado | El vacío genera una diferencia de presión | El aire comprimido proporciona una fuerza de conformado adicional, a menudo en combinación con vacío |
| Detalle superficial | Adecuado para muchas formas sencillas y detalles de complejidad moderada | A menudo más adecuado para texturas finas, bordes definidos y detalles superficiales complejos |
| Control dimensional | Depende de la geometría, el material, el utillaje y el control del proceso | La fuerza de conformado adicional puede mejorar la reproducción de detalles y el control dimensional |
| Costes del utillaje | A menudo más bajos para aplicaciones más sencillas | Pueden ser más altos debido al utillaje diseñado para soportar presión y a los requisitos de diseño adicionales |
| Equipo | Requiere sistemas de calentamiento, sujeción, vacío y enfriamiento | Requiere equipos capaces de soportar presión, aire comprimido, un sellado adecuado y, a menudo, vacío |
| Productos habituales | Bandejas, revestimientos, cubiertas, paneles y envases | Carcasas con alto nivel de detalle, paneles texturizados y componentes estéticos |
| Distribución del material | Está influida por el estiramiento de la lámina y la geometría del molde | También está influida por el estiramiento; la presión no elimina la reducción localizada del espesor |
| Plazos de entrega | Pueden ser más cortos con un utillaje sencillo | Pueden requerir trabajo adicional de ingeniería del utillaje y desarrollo del proceso |
| Rentabilidad | A menudo atractivo para productos más sencillos | Puede justificar una inversión adicional cuando se necesita un mayor nivel de detalle |
Estas son tendencias generales, no reglas fijas. Los resultados reales dependen del diseño del producto, el material termoplástico, el molde, el equipo y los requisitos de producción.
4. Conformado al vacío frente a conformado por presión: comprender la fuerza de conformado
Los términos «conformado al vacío» y «conformado por presión» pueden dar la impresión de que describen categorías de fabricación completamente distintas. En la práctica, ambos son procesos de termoformado, y algunas máquinas utilizan vacío y presión positiva durante el mismo ciclo de conformado.
Por qué el conformado al vacío tiene un límite de presión
El conformado al vacío funciona reduciendo la presión entre la lámina caliente y el molde. La presión atmosférica del lado opuesto empuja el material hacia la zona de menor presión.
En un sistema convencional de conformado al vacío, la diferencia máxima de presión está limitada por la presión atmosférica disponible. La fuerza de conformado real puede ser menor debido a fugas, aire atrapado o limitaciones del sistema de vacío.
Cómo modifica el proceso la presión de aire positiva
El conformado por presión positiva introduce aire comprimido por encima de la lámina caliente. Esto puede generar una diferencia de presión entre ambos lados del material mayor que la obtenida únicamente mediante conformado al vacío.
La fuerza adicional ayuda a que la lámina entre en contacto más estrecho con los detalles del molde. Esto puede mejorar la reproducción de texturas, letras, esquinas y bordes definidos.
La presión de aire necesaria depende del diseño de la máquina, el material, el espesor de la lámina, la geometría del molde y los requisitos del producto. No existe un ajuste de presión universal adecuado para todas las aplicaciones.
Por qué algunas máquinas utilizan ambos métodos de presión
La combinación de presión positiva y vacío ayuda a abordar dos aspectos del proceso de conformado: presionar la lámina contra el molde y eliminar el aire atrapado entre las superficies.
La presión positiva aporta una fuerza de conformado adicional, mientras que el vacío y la evacuación del aire ayudan a que el material entre en contacto más estrecho con el molde. Esta combinación resulta útil cuando un producto requiere un mayor nivel de detalle superficial.
5. Cómo influye el nivel de detalle en la selección del proceso
El nivel de detalle requerido suele ser una de las principales razones por las que los fabricantes consideran el conformado a presión en lugar del conformado al vacío básico.
Curvas suaves y superficies grandes
Es posible que productos como cubiertas protectoras, revestimientos interiores, paneles grandes y bandejas sencillas no necesiten detalles finos integrados mediante moldeo. Si los requisitos principales son la forma general, el ajuste funcional y un espesor de pared aceptable, el conformado al vacío puede ser suficiente.
Elegir el conformado a presión para un producto que no se beneficia de su fuerza de conformado adicional puede aumentar los costes sin aportar una mejora significativa.
Texturas, logotipos y bordes definidos
El conformado a presión suele ser más adecuado cuando una pieza necesita una superficie texturizada, letras en relieve o en hueco, esquinas definidas o un aspecto más refinado.
La fuerza de conformado adicional ayuda a reproducir los detalles del molde con mayor nitidez. Sin embargo, el acabado del molde, la ubicación de los orificios de evacuación de aire, la temperatura de la lámina y el estiramiento del material siguen influyendo en el resultado final.
Detalles intrincados y elementos pequeños
Algunos diseños de conformado a presión permiten obtener detalles intrincados, pero el proceso tiene limitaciones. Las cavidades profundas y estrechas, las contrasalidas complejas, las nervaduras internas y los elementos presentes en varias superficies pueden requerir estrategias de utillaje adicionales o un proceso de fabricación diferente.
Para las piezas que necesitan numerosos elementos tridimensionales, el moldeo por inyección puede ser más adecuado. El conformado a presión puede reproducir un alto grado de detalle superficial, pero no ofrece la misma libertad de diseño para todos los elementos.
Aspecto superficial y ajuste
Cuando una pieza queda a la vista del cliente o debe encajar con precisión con otro componente, evalúe la superficie que entra en contacto con el molde, la superficie opuesta y las dimensiones que afectan al montaje.
La geometría y el acabado del molde influyen en el aspecto. El estiramiento del material también puede afectar a las dimensiones, por lo que es preferible revisar el diseño e inspeccionar las muestras en lugar de suponer que una mayor presión, por sí sola, resolverá todos los problemas de calidad.
6. Selección del material, calentamiento y resistencia al impacto
La elección entre el conformado al vacío y el conformado a presión depende en parte del material termoplástico y de las prestaciones requeridas para la pieza terminada.
Entre los materiales habituales para el termoformado se encuentran ABS, HIPS, PETG, policarbonato, acrílico y otros termoplásticos aptos para su uso en láminas. Cada material tiene su propio intervalo de temperatura de conformado, características de estiramiento, comportamiento superficial y propiedades mecánicas.
Cómo calentar correctamente una lámina de plástico
Cuando los fabricantes calientan una lámina de plástico, el material debe adquirir la flexibilidad suficiente para conformarse sin perder las propiedades necesarias en el producto terminado.
Un calentamiento insuficiente puede provocar un conformado incompleto, un contacto deficiente con el molde o tensiones excesivas. Un calentamiento excesivo puede causar combado, defectos superficiales, degradación del material o un espesor de pared irregular.
Un proceso de calentamiento adecuado debe tener en cuenta:
- El intervalo de temperatura de conformado recomendado para el material.
- El espesor de la lámina y la transferencia de calor a través del material.
- La uniformidad de la temperatura en toda el área de conformado.
- La profundidad y la complejidad del molde.
- El tiempo transcurrido entre el calentamiento y el conformado.
- La velocidad de enfriamiento y la estabilidad dimensional requerida.
Una máquina de conformado con zonas de calentamiento independientes puede ayudar a los operarios a ajustar la distribución de temperatura para distintos diseños de producto. Los ajustes correctos deben establecerse mediante ensayos específicos para cada material, en lugar de utilizar el mismo perfil de temperatura para todos los trabajos.
Resistencia al impacto
La resistencia al impacto depende principalmente del grado del material, el espesor de la lámina, las condiciones de conformado, la distribución del espesor de pared, la temperatura de servicio y la geometría del producto.
Ni la presión positiva ni la negativa garantizan automáticamente una mayor resistencia al impacto. Una pieza conformada a presión puede reproducir el molde con mayor precisión, pero el adelgazamiento localizado en una esquina profunda puede reducir su capacidad para soportar impactos.
En los productos expuestos a caídas, vibraciones, manipulación repetida o cargas mecánicas, evalúe la pieza terminada y no únicamente la lámina plana. Los ensayos deben centrarse en las zonas que probablemente estén sometidas a tensiones, incluidas las esquinas, los puntos de fijación, los bordes y las transiciones entre secciones gruesas y delgadas.
Si la resistencia al impacto es un requisito importante, revise la selección del material y el diseño del molde junto con el método de conformado.
7. Costes de utillaje y plazos de entrega
Los costes de utillaje son un factor importante al elegir entre el conformado al vacío y el conformado a presión. Ambos métodos utilizan moldes para dar forma a láminas termoplásticas calentadas, pero sus requisitos de utillaje pueden ser diferentes.
Utillaje para conformado al vacío
Los moldes para conformado al vacío pueden ser relativamente sencillos para productos que no requieren un alto grado de detalle superficial ni un control dimensional exigente. Según la aplicación, los fabricantes pueden utilizar aluminio mecanizado, aluminio fundido, materiales compuestos u otros materiales adecuados para utillaje.
Un molde más sencillo puede reducir la inversión inicial y facilitar las modificaciones de diseño. Esto puede resultar útil durante el desarrollo del producto, cuando las dimensiones o los detalles superficiales pueden cambiar antes de que comience la producción.
Utillaje para conformado a presión
El utillaje para conformado a presión debe soportar la presión prevista y proporcionar un sellado, una evacuación de aire y un nivel de detalle en la superficie del molde adecuados. Estos requisitos pueden aumentar la complejidad y el coste del utillaje.
La inversión adicional puede estar justificada cuando el producto necesita detalles nítidos, texturas visibles, letras detalladas o una mayor uniformidad dimensional. La decisión debe basarse en si estas características aportan suficiente valor para compensar el mayor coste del utillaje.
Plazos de entrega y calendarios de producción
Los plazos de entrega dependen del diseño del molde, el material del utillaje, la capacidad del proveedor, los requisitos de mecanizado, los ensayos y la aprobación del diseño. El conformado a presión puede requerir trabajo de ingeniería adicional y un utillaje más robusto, aunque la diferencia real varía según el proyecto.
Al solicitar presupuestos, pida a los proveedores que desglosen los plazos estimados para:
- Revisión del diseño e ingeniería del molde.
- Fabricación del utillaje.
- Puesta a punto de la máquina y desarrollo del proceso.
- Muestras iniciales.
- Correcciones y aprobación.
- Aumento progresivo de la producción.
Esto facilita la comparación entre proveedores y la identificación de posibles retrasos antes de comprometerse con un calendario de producción.
8. ¿Es más rentable el conformado con presión positiva?
El conformado con presión positiva suele exigir mayores prestaciones del equipo y puede implicar costes de utillaje superiores a los del conformado al vacío básico. Sin embargo, un coste inicial más alto no implica necesariamente un mayor coste total de fabricación.
La mejor opción depende de los requisitos del producto y de los costes asociados a su cumplimiento.
| Factor de coste | Conformado al vacío | Conformado a presión |
|---|---|---|
| Inversión inicial en utillaje | Suele ser menor para productos más sencillos | Puede ser mayor para moldes detallados diseñados para soportar presión |
| Inversión en maquinaria | Puede ser menor en configuraciones básicas | Puede ser mayor debido al equipo de presión y a los requisitos de sujeción |
| Aspecto del producto | Adecuado cuando se acepta un nivel de detalle moderado | Puede reducir la necesidad de operaciones secundarias de acabado estético en piezas detalladas |
| Desechos y reprocesos | Depende de la distribución del material y del control del proceso | Un mejor contacto con el molde puede ayudar a reducir algunos defectos relacionados con el detalle |
| Eficiencia de producción | Puede resultar rentable para productos y volúmenes adecuados | Puede justificar una inversión adicional cuando los requisitos superficiales son exigentes |
| Coste total por pieza | Suele ser atractivo para formas más sencillas | Depende de si la mejora del detalle y la calidad compensa los costes adicionales |
Una comparación rigurosa debe incluir el utillaje, el consumo de material, la mano de obra, el tiempo de máquina, el recorte, el acabado, la inspección, los desechos y el mantenimiento.
Por ejemplo, una carcasa de plástico grande con una forma relativamente sencilla puede resultar más económica de fabricar mediante conformado al vacío. Una carcasa más pequeña con superficies texturizadas, bordes definidos y elementos de marca visibles puede justificar el conformado a presión si el mejor acabado reduce los reprocesos o las operaciones de acabado adicionales.
La rentabilidad debe evaluarse según el coste total de producir piezas conformes, no únicamente por el precio del utillaje.
9. Aplicaciones del conformado por presión positiva y negativa
Ambos métodos atienden mercados que se solapan, pero determinados requisitos del producto hacen que un proceso sea más adecuado que el otro.
Aplicaciones adecuadas para el conformado al vacío
El conformado al vacío suele considerarse para:
- Cubiertas y carcasas industriales: Cubiertas de equipos de gran tamaño, resguardos de máquinas y envolventes con contornos relativamente sencillos.
- Bandejas y recipientes de envasado: Productos que priorizan dimensiones uniformes, un uso eficiente del material y una elevada producción frente a características superficiales complejas.
- Revestimientos y paneles protectores: Revestimientos conformados, paneles interiores y carcasas protectoras en los que la geometría general y el rendimiento funcional importan más que los detalles superficiales finos.
- Componentes para expositores y comercios: Cubiertas, bandejas y piezas de exposición que pueden fabricarse dentro de las capacidades del utillaje de conformado al vacío.
Aplicaciones adecuadas para el conformado por presión
El conformado por presión puede ser más adecuado para:
- Envolventes de equipos con detalles precisos: Carcasas con superficies texturizadas, transiciones marcadas o elementos de diseño visibles.
- Componentes interiores de automóviles: Determinados paneles de revestimiento y cubiertas que requieren bordes definidos y un acabado superficial cuidado.
- Carcasas de productos de consumo: Carcasas de plástico con texturas decorativas, letras o contornos detallados.
- Productos con letras o texturas incorporadas durante el moldeo: Piezas en las que deben reproducirse con claridad patrones superficiales, logotipos en relieve, letras en bajorrelieve o bordes definidos.
Estos ejemplos son puntos de partida, no reglas fijas. El diseño concreto del producto, el material, el molde y los objetivos de producción determinan qué proceso es el adecuado.
10. Conformado por presión positiva y negativa frente al moldeo por inyección
El conformado por presión se compara a veces con el moldeo por inyección porque permite reproducir texturas y características superficiales detalladas. Sin embargo, los procesos difieren en cómo dan forma al plástico y en los tipos de geometría que pueden producir.
En el termoconformado, el material de partida es una lámina de plástico que se calienta y se estira sobre un molde o dentro de él. En el moldeo por inyección, el plástico fundido se inyecta en la cavidad de un molde cerrado, lo que permite formar características tridimensionales más complejas.
| Factor | Conformado al vacío | Conformado a presión | Moldeo por inyección |
|---|---|---|---|
| Material de partida | Lámina de plástico | Lámina de plástico | Generalmente, pellets o gránulos de plástico |
| Método de conformado | El vacío atrae la lámina contra el molde | Presión de aire positiva, a menudo combinada con vacío | El plástico fundido se inyecta en un molde cerrado |
| Detalle superficial | Adecuado para muchas formas sencillas | Suele reproducir mejor las texturas y los detalles definidos que el conformado al vacío básico | Permite producir detalles precisos en múltiples superficies |
| Geometría de las paredes | El material se estira, lo que provoca variaciones de espesor | El material también se estira; la presión por sí sola no elimina el adelgazamiento | Permite producir secciones de pared más complejas, sujetas a las limitaciones de diseño |
| Inversión en utillaje | A menudo relativamente baja | A menudo superior a la del conformado al vacío básico | A menudo considerablemente superior para utillajes de producción complejos |
| Piezas de gran tamaño | A menudo adecuado | A menudo adecuado | Depende de la capacidad de la máquina, el tamaño del molde y el coste |
| Rentabilidad de la producción | A menudo atractivo para aplicaciones adecuadas de volumen bajo a medio | Atractivo cuando se necesitan detalles precisos sin la inversión en utillaje del moldeo por inyección | A menudo competitivo para grandes volúmenes y piezas complejas que deben reproducirse de forma uniforme |
El conformado por presión puede ofrecer una solución intermedia útil cuando el conformado al vacío no permite alcanzar el nivel de detalle deseado, pero la inversión en utillaje de moldeo por inyección no está económicamente justificada. No puede sustituir al moldeo por inyección en todas las piezas complejas, especialmente cuando el diseño requiere numerosos nervios, resaltes, estructuras internas o características complejas en ambas caras.
11. Cómo elegir el proceso de conformado adecuado
Un proceso de selección práctico comienza por el producto terminado, no por las prestaciones anunciadas de la máquina.
Paso 1: Definir los requisitos del producto
Documente las dimensiones del producto, el espesor de la lámina, el acabado superficial, el color, la textura, la resistencia al impacto, las tolerancias dimensionales y los requisitos de montaje.
Identifique qué características deben reproducir fielmente el molde y cuáles pueden admitir variaciones normales.
Paso 2: Revisar la geometría
Examine la profundidad de conformado, los radios de las esquinas, las cavidades, las contrasalidas y las trayectorias de desplazamiento del material. Las zonas profundas o estrechas pueden provocar un adelgazamiento localizado, por lo que debe considerar el uso de un punzón de preestirado u otras técnicas de conformado cuando sea necesario.
Si la pieza requiere detalles complejos en múltiples superficies, incluya el moldeo por inyección u otros procesos de fabricación en la evaluación.
Paso 3: Comparar el vacío y la presión positiva
Elija el conformado al vacío cuando el nivel de detalle y las dimensiones que permite obtener cumplan los requisitos del producto. Considere el conformado por presión cuando se necesite una mejor reproducción de la superficie o características más definidas.
No especifique el conformado por presión únicamente porque ofrece una mayor fuerza de conformado. Si el producto no se beneficia de esa fuerza, la inversión adicional en equipos y utillaje puede no proporcionar un retorno significativo.
Paso 4: Evaluar el utillaje y los plazos de entrega
Solicite presupuestos que especifiquen claramente el diseño del utillaje, el material, la vida útil prevista, los costes de modificación y los procedimientos de aprobación de muestras.
Compare el plazo previsto desde la aprobación del diseño hasta la obtención de piezas de producción aceptadas, en lugar de fijarse únicamente en el plazo de fabricación del molde indicado en el presupuesto.
Paso 5: Probar el material y el molde reales
Pida al proveedor que demuestre el proceso de conformado con el material termoplástico previsto y un utillaje representativo. Compruebe el detalle superficial, las dimensiones, el espesor de las paredes, el aspecto y los ensayos de prestaciones que sean necesarios.
Esta prueba puede revelar problemas difíciles de prever únicamente a partir de los planos.
Paso 6: Calcular el coste total de fabricación
Compare el coste total por pieza conforme, incluidos el utillaje, el material, el funcionamiento de la máquina, la mano de obra, el recorte, el acabado, la inspección de calidad y las mermas.
Para los productos que se prevé mantener en producción durante varios años, incluya en la comparación el volumen previsto y el posible mantenimiento del utillaje.
12. Problemas habituales y cómo solucionarlos
Tanto el conformado al vacío como el conformado por presión dependen de un calentamiento controlado, un diseño de molde adecuado, una gestión fiable del aire y una refrigeración suficiente. Pueden surgir problemas cuando alguno de estos factores no se ajusta correctamente al producto.
| Problema | Posibles causas | Posibles medidas correctivas |
|---|---|---|
| Reproducción incompleta de los detalles superficiales | Fuerza de conformado insuficiente, evacuación deficiente del aire o temperatura inadecuada | Revisar los ajustes de calentamiento, los orificios de evacuación del molde, el rendimiento del sistema de vacío y los ajustes de presión |
| Espesor de pared desigual | Estiramiento excesivo, gran profundidad de conformado o calentamiento desigual | Ajustar la distribución del material, las zonas de calentamiento, la geometría del molde o el preestirado con punzón |
| Arrugas o pliegues | Temperatura incorrecta de la lámina, combado o desplazamiento del material | Revisar el soporte de la lámina, la uniformidad del calentamiento, la sujeción y la secuencia de conformado |
| Marcas superficiales | Moldes sucios o dañados, contaminación del material o manipulación | Inspeccionar el acabado del molde, limpiar las superficies y revisar la manipulación del material |
| Variaciones dimensionales | Falta de uniformidad en el calentamiento, el enfriamiento, la sujeción o el comportamiento del material | Mejorar la repetibilidad del proceso y verificar el molde y el método de inspección |
| Tiempo de ciclo excesivo | Calentamiento o enfriamiento lentos, ajustes inadecuados o cuellos de botella en etapas posteriores | Evaluar la capacidad de calentamiento, el enfriamiento, la manipulación y la integración de la línea |
Aumentar la presión del aire no es una solución universal. Si una lámina está demasiado fría, el molde tiene una evacuación de aire deficiente o el material se estira en exceso, una presión mayor puede no resolver el problema de fondo.
Un enfoque sistemático consiste en modificar una sola variable del proceso cada vez y documentar su efecto en la calidad del producto.
Preguntas frecuentes
1. ¿Cuál es la principal diferencia entre el conformado por presión positiva y por presión negativa?
El conformado por presión negativa, comúnmente denominado conformado al vacío, extrae el aire entre una lámina de plástico calentada y el molde para que la presión atmosférica empuje el material hasta ponerlo en contacto con el molde. El conformado por presión positiva utiliza aire comprimido para presionar la lámina calentada contra el molde, a menudo con asistencia de vacío para eliminar el aire atrapado.
2. ¿Es mejor el conformado por presión que el conformado al vacío?
El conformado por presión suele ser más adecuado cuando un producto requiere texturas finas, bordes definidos, letras o detalles superficiales complejos. El conformado al vacío puede resultar más rentable para formas más sencillas que no requieren estas características. El proceso más adecuado depende del diseño de la pieza, el material, el presupuesto para moldes y los requisitos de calidad.
3. ¿Qué diferencia hay entre el conformado al vacío y el conformado por presión en cuanto al nivel de detalle?
El conformado al vacío puede reproducir numerosos contornos y características superficiales útiles, pero su fuerza de conformado está limitada por la diferencia de presión disponible. El conformado por presión incorpora aire comprimido, lo que ayuda a que la lámina calentada se adapte más estrechamente al molde. Esto puede mejorar la reproducción de detalles, aunque los resultados dependen del diseño del molde, la evacuación del aire, la temperatura y el comportamiento del material.
4. ¿Puede el conformado por presión positiva sustituir al moldeo por inyección?
No en todas las aplicaciones. El conformado por presión puede reproducir superficies detalladas y suele considerarse para carcasas grandes, envolventes y otros productos fabricados a partir de láminas para los que los moldes de inyección resultarían costosos. El moldeo por inyección sigue siendo más adecuado para muchas piezas que requieren geometrías internas complejas, nervaduras, resaltes y características en varias superficies.
5. ¿Mejora el conformado por presión la resistencia al impacto?
No de forma automática. La resistencia al impacto depende del grado del termoplástico, la geometría de la pieza, el espesor de pared, las condiciones de conformado y el entorno de uso. El conformado por presión puede mejorar el detalle superficial, pero la pieza terminada sigue requiriendo una selección adecuada del material y ensayos de impacto cuando sean necesarios.
6. ¿Cómo afecta el calentamiento de una lámina de plástico a la calidad del conformado?
El calentamiento determina si el material puede estirarse y adaptarse al molde. Un calentamiento desigual puede provocar arrugas, espesores irregulares o una reproducción incompleta de los detalles. Un calor excesivo puede causar el combado de la lámina o la degradación del material. El perfil de temperatura debe ajustarse al grado y al espesor de la lámina, al molde y a los requisitos del ciclo.
7. ¿Son mayores los costes de los moldes para el conformado por presión?
Suelen ser mayores que en el conformado al vacío básico porque el molde y la máquina deben admitir presión de aire positiva, garantizar un sellado fiable y proporcionar el nivel de detalle requerido. La diferencia depende de la pieza, el material del molde, la complejidad y el volumen de producción. El conformado por presión puede seguir siendo más rentable que el moldeo por inyección para determinadas piezas grandes o de menor volumen de producción.
8. ¿Qué proceso suele tener plazos de entrega más cortos?
El conformado al vacío puede ofrecer plazos de entrega más cortos cuando el producto utiliza un molde sencillo y requiere poco desarrollo del proceso. El conformado por presión puede requerir moldes más detallados y mayores exigencias para el sistema de presión, pero los plazos reales dependen de la capacidad del proveedor, la complejidad del diseño y los ensayos. Solicite un cronograma que incluya los moldes, las muestras, la aprobación y la puesta en marcha de la producción.
9. ¿Puede el conformado al vacío producir detalles complejos?
El conformado al vacío puede reproducir numerosos contornos y determinados detalles, pero el nivel de detalle alcanzable depende de la diferencia de presión, la superficie del molde, la evacuación del aire, la temperatura de la lámina y la geometría. Para esquinas más marcadas, texturas definidas o pequeños elementos integrados durante el conformado, el conformado por presión puede ser una opción más adecuada.
10. ¿Qué materiales son adecuados para el conformado por presión?
Según la máquina y la aplicación, el conformado por presión permite procesar termoplásticos como ABS, HIPS, PETG, policarbonato y otros materiales adecuados en lámina. El material correcto depende de los requisitos de temperatura de conformado, la resistencia al impacto, el aspecto, la exposición a sustancias químicas y el entorno de uso del producto.
11. ¿Tiene siempre el conformado por presión un tiempo de ciclo más corto?
No. La fuerza de conformado adicional puede mejorar el contacto con el molde y ayudar a obtener de manera eficiente la forma requerida en algunas aplicaciones. Sin embargo, el tiempo de ciclo total también depende del calentamiento, el enfriamiento, la geometría de la pieza, el espesor del material y la manipulación. El rendimiento real debe confirmarse mediante pruebas de producción.
12. ¿Cómo puedo determinar qué proceso de termoformado es más rentable?
Compare el coste total de fabricación de piezas conformes, incluidos los moldes, el material, el tiempo de máquina, la mano de obra, el recorte, el acabado, los desechos y el mantenimiento. A continuación, evalúe si el detalle adicional que ofrece el conformado por presión aporta suficiente valor para justificar la inversión. Una prueba de producción con el material y el molde previstos proporciona una base más sólida para tomar la decisión que las especificaciones de la máquina por sí solas.
Conclusión
El conformado por presión positiva y por presión negativa son procesos de termoformado relacionados que se diferencian principalmente por la forma de aplicar la fuerza de conformado a una lámina de plástico calentada. El conformado al vacío utiliza una diferencia de presión creada al extraer el aire entre la lámina y el molde. El conformado por presión positiva añade aire comprimido, a menudo junto con vacío, para mejorar el contacto con la superficie del molde.
El conformado al vacío suele ser una opción práctica para formas grandes y relativamente sencillas en las que importan los costes de los moldes y la sencillez de la producción. Conviene considerar el conformado por presión cuando el producto requiere bordes, texturas o letras más definidos, o detalles complejos.
La decisión final debe tener en cuenta el comportamiento del material, la resistencia al impacto, el diseño del molde, el volumen de producción, los plazos de entrega y el coste total por pieza conforme. Mediante ensayos con el material y el diseño reales del producto, los fabricantes pueden seleccionar un proceso de conformado que cumpla las normas de calidad requeridas sin pagar por capacidades que el producto no necesita.



