






El termoformado de lámina gruesa y el termoformado de lámina delgada se diferencian principalmente por el espesor de la lámina termoplástica, el tamaño de la pieza, los requisitos estructurales, los métodos de producción y la configuración de los equipos. El termoformado de lámina delgada se utiliza habitualmente para envases ligeros, bandejas desechables, recipientes para alimentos y productos de consumo fabricados en grandes volúmenes. El termoformado de lámina gruesa, también denominado termoformado de gran espesor, es adecuado para componentes más grandes, rígidos y duraderos, como carcasas de equipos médicos, cubiertas industriales, envolventes de máquinas, paneles interiores de vehículos y carcasas de equipos de protección.
El proceso más adecuado depende de la geometría requerida de la pieza, la selección del material, la resistencia al impacto, las tolerancias dimensionales, el volumen de producción, el presupuesto para moldes y el calendario de entrega. La producción con lámina delgada suele utilizar sistemas de alimentación por bobina para una fabricación continua a alta velocidad, mientras que la producción con lámina gruesa normalmente procesa láminas termoplásticas individuales mediante operaciones de carga de láminas, calentamiento, conformado, enfriamiento y recorte CNC.
¿Qué son el termoformado de lámina gruesa y el de lámina delgada?
El termoformado es un proceso de fabricación de piezas de plástico en el que una lámina termoplástica se calienta hasta volverse maleable, se conforma sobre un molde o dentro de él mediante vacío, presión o asistencia mecánica, y se enfría para conservar la forma deseada. A continuación, el componente conformado se recorta y se somete a las operaciones de acabado necesarias.
La principal diferencia entre el termoformado de lámina gruesa y el de lámina delgada es el espesor inicial de la lámina y la aplicación prevista. La terminología del sector no está completamente normalizada, por lo que los intervalos de espesor pueden variar entre fabricantes y sectores.
- Termoformado de lámina delgada: generalmente utiliza láminas de plástico relativamente delgadas, a menudo suministradas en bobinas, para productos ligeros fabricados a altas tasas de producción.
- Termoformado de lámina gruesa: utiliza láminas de plástico más gruesas, normalmente suministradas como piezas planas recortadas o láminas individuales, para piezas más grandes y rígidas que requieren mayor soporte estructural, durabilidad o resistencia al impacto.
Ambos procesos pueden producir piezas tridimensionales complejas, pero difieren en los moldes, los requisitos de calentamiento, la manipulación del material, los ciclos de conformado y las operaciones de acabado.
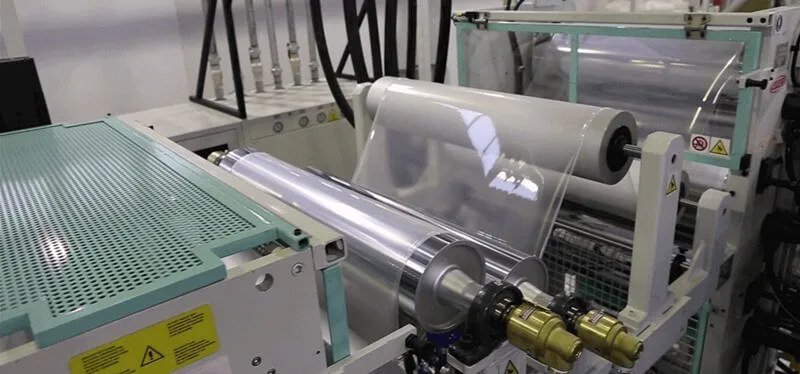
Termoformado de lámina gruesa frente a lámina delgada: diferencias clave
| Factor de comparación | Termoformado de lámina gruesa | Termoformado de lámina delgada |
|---|---|---|
| Material de partida | Lámina termoplástica gruesa | Lámina o película termoplástica delgada |
| Espesor habitual | A menudo, alrededor de 3–12 mm o más, según la aplicación | A menudo, alrededor de 0.15–1.5 mm, según el producto |
| Suministro del material | Láminas individuales o piezas planas recortadas | Frecuentemente, material alimentado por bobina |
| Productos habituales | Cubiertas de máquinas, carcasas de equipos, paneles de vehículos, envolventes duraderas | Bandejas de envasado, envases alimentarios, tapas, productos desechables |
| Volumen de producción | Son habituales los volúmenes bajos y medios; también son posibles las series más largas | Son habituales los volúmenes medios y muy altos |
| Equipos | Sistemas de alta capacidad para la manipulación, el calentamiento, el conformado y el recorte de láminas | Líneas de conformado y corte de alta velocidad alimentadas por bobinas o láminas |
| Recorte | Recorte CNC, fresado, aserrado u otras operaciones secundarias | Corte en línea, punzonado, troquelado o recorte automatizado |
| Enfoque del utillaje | A menudo adecuado para proyectos de bajo volumen y piezas grandes con un utillaje relativamente económico | A menudo optimizado para una producción repetible y de alta velocidad |
| Características de las piezas | Estructuras más grandes, paredes más gruesas y mayor masa de material | Piezas ligeras con paredes relativamente delgadas |
| Consideraciones de costes | El utillaje y la preparación pueden resultar económicos para volúmenes bajos, pero los costes de material y mecanizado por pieza pueden ser más elevados | El bajo consumo de material por pieza y la elevada capacidad de producción pueden reducir los costes unitarios a gran escala |
Los rangos de espesor indicados anteriormente son ilustrativos y no constituyen especificaciones universales. Las clasificaciones reales dependen de la máquina, el material, las dimensiones del producto y los requisitos de fabricación.
1. Comprender el termoformado de lámina gruesa
El termoformado de lámina gruesa se utiliza para fabricar componentes de plástico duraderos que deben mantener su forma bajo cargas normales de funcionamiento, resistir daños durante la manipulación o cubrir grandes conjuntos de equipos. Resulta especialmente útil cuando un producto requiere una superficie grande y contorneada sin el coste de un molde complejo de inyección.
Materiales habituales para el termoformado de lámina gruesa
La selección del material influye en su comportamiento durante el conformado, el peso de la pieza, el acabado superficial, la resistencia química, la temperatura de servicio y la durabilidad a largo plazo. El termoplástico más adecuado depende del entorno en el que se utilizará la pieza terminada.
| Material | Características principales | Aplicaciones habituales |
|---|---|---|
| ABS | Buena resistencia al impacto, rigidez y acabado superficial | Carcasas de equipos, cubiertas de máquinas, componentes interiores de vehículos |
| HIPS | Fácil de conformar, económico y adecuado para numerosas aplicaciones de uso general | Envolventes, paneles, cubiertas protectoras |
| HDPE | Resistencia química, tenacidad y resistencia a la humedad | Revestimientos industriales, depósitos, componentes protectores |
| PP | Baja densidad, resistencia química y buen comportamiento a la fatiga en diseños adecuados | Cubiertas industriales, componentes para almacenamiento, determinadas piezas de automoción |
| PETG | Buena transparencia, conformabilidad y resistencia al impacto en los grados adecuados | Resguardos transparentes, carcasas de expositores, cubiertas de equipos |
| PC | Alta resistencia al impacto y, en los grados adecuados, transparencia óptica | Resguardos de protección, cubiertas transparentes de equipos |
| PMMA | Alta transparencia óptica y resistencia a la intemperie, con menor resistencia al impacto que el PC | Paneles de expositores, cubiertas transparentes, componentes expuestos al exterior |
Estos materiales no son intercambiables en todas las aplicaciones. Por ejemplo, un resguardo transparente de máquina puede requerir unas especificaciones de material distintas de las de una envolvente industrial opaca expuesta a productos químicos o a la intemperie.
Los diseñadores también deben comprobar la temperatura de conformado, la temperatura de servicio admisible, la resistencia a los rayos UV, la clasificación de inflamabilidad, la compatibilidad química y los requisitos sectoriales pertinentes del grado seleccionado.
Aplicaciones de las piezas de plástico termoformadas de lámina gruesa
El termoformado de lámina gruesa se elige con frecuencia para productos de dimensiones relativamente grandes, contornos complejos o necesidades de producción de volumen bajo a medio.
Equipos médicos
Los fabricantes de equipos médicos utilizan plásticos termoformados para carcasas de equipos, envolventes de instrumentos, cubiertas de equipos de diagnóstico, carros y determinados paneles protectores. El proceso permite incorporar superficies curvas, elementos de montaje integrados y diseños exteriores personalizados.
La selección del material debe ajustarse a la aplicación médica prevista. Los requisitos pueden incluir resistencia a los agentes de limpieza, durabilidad, biocompatibilidad o cumplimiento de las normas aplicables a los productos sanitarios. Una carcasa termoformada no debe considerarse automáticamente adecuada para el contacto directo con pacientes o la esterilización sin una validación específica del grado de material.
Equipos y maquinaria industriales
Las láminas de plástico gruesas pueden conformarse para fabricar resguardos de máquinas, carcasas de paneles de control, cubiertas de equipos, carcasas protectoras y envolventes industriales. En comparación con los conjuntos fabricados a partir de varias piezas más pequeñas, un componente termoformado puede reducir el número de uniones y simplificar el diseño exterior.
Automoción y transporte
Las aplicaciones incluyen paneles interiores, revestimientos del maletero, respaldos de asientos, revestimientos de pasos de rueda y otros componentes de revestimiento de gran tamaño. La elección entre ABS, PP, mezclas de PC y otros termoplásticos depende de los requisitos de resistencia al impacto, los objetivos de peso, el aspecto, la exposición a temperaturas y las especificaciones aplicables al vehículo.
Equipos agrícolas y de construcción
Mediante el termoformado de lámina gruesa se pueden fabricar grandes cubiertas protectoras, carcasas de salpicaderos, paneles de acceso, guardabarros y componentes interiores conformados. El proceso resulta especialmente útil cuando los diseños de los productos requieren superficies grandes y una personalización frecuente.
Productos para el comercio minorista, el ocio y el consumo
Otras aplicaciones incluyen grandes carcasas de expositores, carcasas de equipos, componentes de vehículos recreativos, envolventes protectoras y cubiertas de productos a medida. El termoformado permite realizar cambios de diseño con relativa rapidez sin requerir la misma inversión en utillaje que algunos procesos alternativos.
Ventajas y limitaciones del termoformado de lámina gruesa
Las principales ventajas incluyen:
- Menor inversión inicial en utillaje que el moldeo por inyección para muchos proyectos de piezas grandes y volúmenes bajos.
- Flexibilidad para fabricar componentes grandes con superficies curvas o de curvatura compuesta.
- Una amplia variedad de materiales termoplásticos y espesores de lámina.
- Buena adaptabilidad del diseño para productos personalizados y modificaciones de productos.
- La posibilidad de combinar el conformado con recorte CNC, taladrado, mecanizado y montaje.
También existen limitaciones. El calentamiento de láminas más gruesas requiere un control cuidadoso de la temperatura, y las piezas grandes pueden necesitar ciclos de calentamiento y enfriamiento más largos. La distribución del material puede variar en las zonas de embutición profunda y las esquinas, mientras que el recorte, el taladrado y el acabado pueden añadir costes de mano de obra y mecanizado.
Una lámina inicial más gruesa no garantiza un espesor de pared uniforme en todo el componente terminado. Los diseñadores deben tener en cuenta el estiramiento del material durante el conformado, especialmente en las esquinas, las cavidades y las zonas de embutición profunda.
2. Comprender el termoformado de lámina delgada
El termoformado de lámina delgada está diseñado para productos ligeros fabricados a partir de láminas o películas termoplásticas relativamente delgadas. Muchas aplicaciones implican una producción continua, en la que una elevada capacidad de producción y unas dimensiones uniformes ayudan a los fabricantes a controlar el coste por pieza.
Materiales habituales para el termoformado de lámina delgada
| Material | Características principales | Aplicaciones habituales |
|---|---|---|
| PET y APET | Transparencia, rigidez e idoneidad para numerosas aplicaciones de envasado | Bandejas transparentes, tapas, envases de exposición |
| rPET | PET con contenido reciclado, sujeto a los requisitos del grado y de la aplicación | Bandejas, envases de tipo concha y determinados envases alimentarios |
| HIPS | Buena conformabilidad y procesamiento económico | Bandejas alimentarias y envases para productos de consumo |
| PP | Resistencia térmica en los grados adecuados, baja densidad y resistencia química | Recipientes alimentarios, tapas y envases reutilizables o desechables |
| PVC | Conformabilidad y transparencia en determinadas aplicaciones, sujetas a restricciones normativas | Envases blíster y determinados envases de protección |
| PLA | Polímero de origen biológico cuya resistencia térmica y cuyos requisitos de procesamiento dependen de la aplicación | Determinados envases desechables y bandejas |
La idoneidad de cada material depende de la rigidez, la transparencia, la profundidad de conformado, el método de sellado, la exposición a temperaturas y la normativa aplicable al uso final que se requieran. Las aplicaciones en contacto con alimentos, por ejemplo, requieren confirmar que el grado específico del material y el proceso de fabricación cumplen los requisitos normativos aplicables.
Aplicaciones de los plásticos termoformados de pequeño espesor
Envases alimentarios
El termoformado de pequeño espesor permite producir bandejas alimentarias, recipientes para productos de panadería y pastelería, envases para frutas y hortalizas, tapas y otros formatos de envase. El espesor del material, el rendimiento del sellado, la transparencia, el comportamiento durante el apilado y la resistencia a los daños por manipulación influyen en el diseño del producto.
Envases médicos y farmacéuticos
Las aplicaciones incluyen determinadas bandejas para diagnóstico, insertos de embalaje para dispositivos, bandejas para instrumental y envases de protección. Según el producto, los requisitos pueden incluir condiciones de fabricación limpias, uniformidad dimensional, propiedades de barrera y compatibilidad con el método de esterilización elegido.
Los envases destinados a dispositivos médicos estériles requieren un sistema de envasado validado. El termoformado por sí solo no confiere esterilidad ni garantiza que un envase mantenga una barrera estéril.
Envases para electrónica de consumo y venta minorista
Los envases blíster, los envases de tipo concha, los insertos interiores de embalaje y las bandejas de protección pueden sujetar los productos de forma segura y, al mismo tiempo, permitir que los clientes los vean. El conformado de pequeño espesor puede integrarse con operaciones automatizadas de carga, sellado, corte y envasado.
Embalajes industriales y logísticos
Los fabricantes utilizan bandejas termoformadas para organizar componentes, proteger productos delicados y facilitar el montaje automatizado o la manipulación de materiales. Las cavidades personalizadas pueden mantener las piezas separadas y en posiciones uniformes durante el transporte.
Ventajas y limitaciones del termoformado de pequeño espesor
La producción de pequeño espesor ofrece varias ventajas:
- Altas velocidades de producción con diseños de producto adecuados y líneas automatizadas.
- Uso eficiente del material, ya que cada componente parte de una lámina relativamente delgada.
- Compatibilidad con la producción alimentada por bobina, lo que reduce la manipulación manual de láminas.
- Integración con equipos en línea de conformado, corte, apilado y envasado.
- Costes unitarios competitivos cuando los volúmenes de producción justifican los costes del utillaje y de la puesta a punto de la línea.
Sus limitaciones incluyen una menor rigidez estructural en muchos diseños, la propensión al adelgazamiento localizado en conformados profundos y la posible deformación bajo cargas o a temperaturas elevadas. Los componentes de pequeño espesor pueden requerir nervaduras, bordes conformados, geometrías reforzadas o embalajes cuidadosamente diseñados para alcanzar la rigidez requerida.
El menor espesor de lámina posible no siempre es la opción más económica. Si una pieza se deforma fácilmente, falla durante la manipulación o requiere refuerzos adicionales, los costes derivados de los rechazos y de los problemas de calidad pueden superar el ahorro inicial de material.
3. Selección de materiales: cómo elegir la lámina termoplástica adecuada
La selección del material debe comenzar por los requisitos de la pieza terminada, y no únicamente por el proceso de conformado. Un material adecuado debe satisfacer las necesidades funcionales, ambientales, normativas y comerciales del producto.
Propiedades mecánicas y resistencia al impacto
La resistencia al impacto es importante para cubiertas de máquinas, carcasas de equipos médicos, embalajes de transporte y piezas sometidas a manipulaciones repetidas. El ABS y el PC pueden ser adecuados para determinadas aplicaciones que requieren resistencia al impacto, mientras que el HDPE y el PP pueden resultar más apropiados para aplicaciones que implican exposición a sustancias químicas o humedad.
Sin embargo, las prestaciones dependen del grado específico de la resina, los aditivos, el proceso de fabricación de la lámina, la temperatura, la geometría de la pieza y el espesor de pared tras el conformado. Los diseñadores deben evaluar el componente terminado en lugar de basarse únicamente en las propiedades indicadas para una lámina sin conformar.
Espesor del plástico y distribución final del espesor de pared
El espesor del plástico influye en la rigidez, el consumo de material, el tiempo de calentamiento, el comportamiento durante el conformado y el peso de la pieza terminada.
Las piezas de gran espesor suelen partir de láminas más gruesas, pero el espesor final de pared puede variar considerablemente a lo largo del componente. Las cavidades profundas, las esquinas pronunciadas y las formas complejas pueden provocar un adelgazamiento localizado. Los productos de pequeño espesor presentan dificultades similares, aunque su menor espesor inicial puede hacer que la distribución del material sea especialmente importante para la resistencia del envase y la estabilidad dimensional.
Al especificar los espesores de las láminas, los fabricantes deben definir:
- El espesor nominal inicial de la lámina y las tolerancias aceptables.
- El espesor mínimo admisible de pared tras el conformado en las zonas especificadas.
- La profundidad máxima de conformado y el adelgazamiento localizado permitido.
- Las tolerancias dimensionales después del enfriamiento y el recorte.
- Los límites de planitud, acabado superficial y alabeo.
Estos detalles ayudan a evitar desacuerdos entre el diseñador de la pieza, el proveedor del material y el fabricante encargado del termoformado.
Resistencia química y entorno de funcionamiento
Las piezas expuestas a agentes de limpieza, aceites, disolventes, desinfectantes, condiciones meteorológicas exteriores o temperaturas elevadas necesitan grados de material adecuados. La compatibilidad química debe comprobarse en las condiciones reales de exposición, incluidas la concentración, el tiempo de contacto, la temperatura y la tensión mecánica.
En los equipos médicos, los requisitos de limpieza y desinfección deben definirse en las primeras etapas del desarrollo. En las aplicaciones al aire libre, la estabilización frente a la radiación UV y la resistencia a la intemperie también pueden influir en la selección.
Transparencia, acabado superficial y apariencia
El PETG, el PC y el PMMA pueden considerarse para componentes transparentes o con altas exigencias estéticas, pero cada uno ofrece distintas propiedades ópticas y de resistencia al impacto, al rayado y a la intemperie. Los materiales opacos como el ABS, el HIPS y el PP pueden ser más adecuados para carcasas de color o componentes estructurales ocultos.
La textura superficial, el brillo, la uniformidad del color y los defectos estéticos deben evaluarse mediante muestras fabricadas con el material y las condiciones de conformado previstos.
Contenido reciclado y sostenibilidad
Las láminas termoplásticas recicladas pueden ayudar a reducir la dependencia del material virgen cuando el grado seleccionado cumple los requisitos normativos y de prestaciones del producto. Los fabricantes deben considerar el contenido reciclado, la trazabilidad del material, los riesgos de contaminación, las variaciones de color y la disponibilidad de un suministro uniforme.
Los diseñadores de productos también pueden reducir el consumo de material optimizando la geometría, limitando los espesores innecesarios, mejorando la disposición de las piezas para aprovechar la lámina y diseñando piezas que faciliten la separación o el reciclaje al final de su vida útil.
4. Equipos de termoformado de gran espesor frente a equipos de termoformado de pequeño espesor
Aunque ambos procesos se basan en calentar y conformar láminas termoplásticas, sus equipos se configuran en función de diferentes requisitos de manipulación de materiales, velocidades de producción y tamaños de pieza.
Máquinas de termoformado de gran espesor
Las máquinas de termoformado de gran espesor están diseñadas para procesar láminas más gruesas y, a menudo, componentes conformados de mayor tamaño. Según la configuración de la máquina, una línea de producción puede incluir:
- Sistemas de carga y posicionamiento de láminas.
- Sistemas de calentamiento por infrarrojos, con elementos cerámicos u otros sistemas adecuados.
- Supervisión de la temperatura y controles de las zonas de calentamiento.
- Sistemas de conformado al vacío, conformado a presión o conformado con molde y contramolde.
- Sistemas de cierre del molde y de refrigeración.
- Equipos de recorte CNC u otros equipos de mecanizado secundario.
- Estaciones de descarga e inspección de piezas.
Calentar uniformemente un plástico de mayor espesor puede llevar más tiempo que calentar una lámina delgada. Por tanto, la máquina necesita una capacidad de calentamiento suficiente, un control de temperatura adecuado y un sistema de conformado adaptado a las dimensiones de la lámina y a la geometría de la pieza.
Las piezas grandes también pueden requerir sistemas de manipulación más complejos para evitar el combado de la lámina, el calentamiento desigual o las deformaciones durante el traslado.
Máquinas de termoformado de pequeño espesor
Los equipos de termoformado de pequeño espesor suelen permitir una producción continua o semicontinua. Un sistema típico alimentado por bobina puede incluir:
- Mecanismos de desbobinado y alimentación de lámina.
- Controles de tensión y alineación de la banda.
- Estaciones de calentamiento.
- Estaciones de conformado mediante vacío, presión o métodos de conformado combinados.
- Equipos de corte o punzonado en línea.
- Sistemas de apilado y conteo.
- Equipos automatizados de transporte y envasado.
Los equipos alimentados por bobina pueden reducir la manipulación manual del material y permitir altos ritmos de producción. Sin embargo, la capacidad de producción depende de la superficie que ocupa la pieza, la disposición de las cavidades del molde, la profundidad de conformado, los requisitos de calentamiento y refrigeración, el ciclo de corte y la velocidad de envasado posterior.
Algunos productos de pequeño espesor se fabrican a partir de láminas precortadas en lugar de bobinas. Por tanto, la producción alimentada por bobina es habitual, pero no es obligatoria en todas las aplicaciones de pequeño espesor.
Recorte CNC y operaciones secundarias
El recorte CNC se utiliza con frecuencia para piezas termoformadas de gran espesor, ya que los componentes grandes pueden requerir aberturas, orificios de montaje, bordes y perfiles perimetrales complejos de gran precisión. Una fresadora CNC puede seguir una trayectoria de herramienta programada para obtener características uniformes en sucesivas series de producción.
Las piezas de pequeño espesor suelen cortarse en línea mediante troqueles, punzones o sistemas de corte integrados. El recorte CNC también puede resultar útil para prototipos, productos especiales y aplicaciones que requieren contornos complejos o volúmenes de producción más bajos.
El método de recorte más adecuado depende del espesor del material, las tolerancias dimensionales, la calidad de los bordes, la geometría de la pieza, la cantidad de producción y los costes del utillaje. Los diseñadores deben tener en cuenta los márgenes de recorte desde el diseño inicial del molde y de la pieza.
Diseño de utillajes y moldes
El utillaje de termoformado puede fabricarse con materiales como aluminio, materiales compuestos u otros materiales base adecuados. La elección apropiada depende del volumen de producción previsto, el comportamiento térmico, el acabado superficial, los requisitos de refrigeración y el método de conformado.
Para las piezas de gran espesor, el diseño del molde debe tener en cuenta superficies más grandes, detalles más profundos, el comportamiento de la lámina durante el estiramiento y la necesidad de una distribución uniforme del espesor de pared. Para los productos de pequeño espesor, el utillaje suele centrarse en la eficiencia del ciclo, la disposición de las cavidades, el aprovechamiento del material y la integración con los sistemas de corte y apilado.
El conformado por presión puede ser adecuado cuando un producto requiere un mayor nivel de detalle o un acabado superficial más definido que el que puede ofrecer una pieza obtenida mediante conformado al vacío básico. Los requisitos adicionales de equipos y utillaje deben sopesarse frente al aspecto y la funcionalidad requeridos.
5. Proceso de producción: de la lámina termoplástica a la pieza terminada
El proceso de producción influye en la calidad de la pieza, el tiempo de ciclo, la tasa de desperdicio y el coste de fabricación. Aunque la secuencia específica varía según la máquina y el producto, tanto el termoformado de gran espesor como el de pequeño espesor siguen el mismo principio básico: calentar la lámina, conformarla, enfriarla y realizar el acabado del componente.
Paso 1: Preparación de la lámina y manipulación del material
El fabricante selecciona una lámina termoplástica que cumple los requisitos especificados de grado del material, espesor, color y superficie. El material puede suministrarse en láminas individuales, formatos precortados o bobinas.
En el termoformado de gran espesor, las láminas deben colocarse con precisión y manipularse de forma segura, ya que su peso y sus dimensiones pueden dificultar la carga. En la producción de pequeño espesor, la alineación de la bobina y la tensión de la banda son importantes para mantener una alimentación uniforme y minimizar el desperdicio de material.
Paso 2: Calentamiento de la lámina termoplástica
La lámina se calienta hasta alcanzar una temperatura adecuada para el conformado. El intervalo de temperatura correcto depende del polímero, el espesor de la lámina, el método de calentamiento y la geometría requerida de la pieza.
Un calentamiento desigual puede provocar una distribución irregular del material, defectos superficiales, un combado excesivo o un conformado incompleto. Los materiales de gran espesor suelen necesitar más tiempo y energía para calentarse en todo su espesor, mientras que las láminas de pequeño espesor pueden calentarse más rápidamente, pero pueden ser más sensibles al sobrecalentamiento o a las variaciones de temperatura.
Los fabricantes deben establecer parámetros de calentamiento específicos para cada material, en lugar de aplicar los mismos ajustes a distintos termoplásticos.
Paso 3: Conformado de la pieza
Una vez que la lámina alcanza las condiciones de conformado adecuadas, la máquina le da forma sobre el molde o en su interior.
El conformado al vacío utiliza una diferencia de presión para atraer la lámina calentada contra el molde. El conformado por presión aplica presión de aire adicional para mejorar el contacto con la superficie del molde. Algunas aplicaciones utilizan asistencia mecánica o moldes macho y hembra para controlar el movimiento del material y mejorar la uniformidad dimensional.
El método seleccionado depende de la geometría de la pieza, el nivel de detalle requerido, el comportamiento del material y los objetivos de producción.
Paso 4: Enfriamiento y estabilización de la forma
El componente conformado debe enfriarse lo suficiente para conservar su forma después del desmoldeo. Las condiciones de enfriamiento influyen en la precisión dimensional, las tensiones residuales, el alabeo y el tiempo de ciclo.
Las secciones gruesas suelen requerir más tiempo de enfriamiento porque el calor debe disiparse desde una mayor masa de material. Los canales de refrigeración, el control de la temperatura del molde y la elección del momento adecuado para el desmoldeo pueden mejorar la uniformidad.
Paso 5: Recorte y acabado
Después del conformado, se elimina el material sobrante. Los componentes de gran espesor pueden someterse a recorte CNC, taladrado, fresado, acabado de bordes u operaciones de mecanizado adicionales. Los productos de pequeño espesor suelen cortarse o punzonarse en línea y, posteriormente, apilarse y contarse.
Según el producto, las operaciones posteriores pueden incluir la incorporación de insertos y elementos de fijación, el pegado, la impresión, el acabado superficial o el montaje.
Paso 6: Inspección de calidad
Las piezas terminadas deben inspeccionarse conforme a las especificaciones acordadas. La inspección puede abarcar las dimensiones, el espesor de pared, el aspecto superficial, el color, el alabeo, el ajuste y el rendimiento funcional.
Cuando corresponda, los fabricantes pueden utilizar útiles de control dimensional, sistemas de medición por coordenadas, métodos de medición del espesor y ensayos mecánicos específicos para cada aplicación. Un plan de inspección documentado ayuda a mantener la uniformidad entre los lotes de producción.
6. Rentabilidad: ¿qué proceso de termoformado es más económico?
Ni el termoformado de gran espesor ni el de pequeño espesor es automáticamente más económico. La rentabilidad depende de la relación entre la inversión en utillaje, el consumo de material, la utilización de la máquina, los requisitos de acabado, el desperdicio y el volumen de producción.
Costes del utillaje y volumen de producción
El termoformado de gran espesor suele resultar atractivo para piezas grandes producidas en cantidades bajas o medias, ya que la inversión en utillaje puede ser inferior a la necesaria para el moldeo por inyección. Esto puede ser especialmente beneficioso durante el desarrollo del producto, la personalización y las primeras fases de producción.
El termoformado de pequeño espesor puede ofrecer costes unitarios competitivos en aplicaciones de gran volumen, ya que la alimentación automática desde bobina, los moldes multicavidad, el corte en línea y el apilado pueden reducir la mano de obra y el tiempo de procesamiento por pieza.
Sin embargo, esta distinción no es absoluta. El termoformado de gran espesor puede permitir la producción de grandes volúmenes cuando los equipos y el utillaje están diseñados para ello, mientras que el termoformado de pequeño espesor puede ser viable para series más cortas cuando la configuración y el utillaje son adecuados.
Consumo de material y tasas de desperdicio
El material suele representar una parte importante del coste. Las piezas de gran espesor utilizan más material por componente, aunque su mayor tamaño y sus requisitos estructurales pueden justificar ese consumo.
Las piezas de pequeño espesor suelen utilizar menos material por unidad, pero el coste real del material depende del grado de la lámina, el espesor, las dimensiones de la pieza, la eficiencia de la distribución de las piezas y la recuperación de los recortes. En la producción alimentada desde bobina, una disposición eficiente y el control del ancho de la banda pueden mejorar el aprovechamiento del material.
Los fabricantes deben evaluar el coste del material por pieza terminada conforme, en lugar de comparar únicamente los precios de las láminas sin procesar.
Mano de obra, energía y acabado
Los componentes de gran espesor pueden requerir más manipulación manual, ciclos de calentamiento y enfriamiento más largos y mecanizado CNC adicional. Las líneas de pequeño espesor pueden reducir la mano de obra mediante la automatización, pero pueden requerir una inversión considerable en equipos integrados de producción y envasado.
Los costes energéticos dependen de la tecnología de calentamiento, el tiempo de ciclo, el espesor del material, la eficiencia de la máquina y la programación de la producción. Los costes de acabado dependen del número y la complejidad de las aberturas, los orificios, los bordes y las operaciones de montaje.
Comparación del termoformado con el moldeo por inyección
El moldeo por inyección se utiliza ampliamente para piezas de plástico de gran volumen que requieren dimensiones repetibles, detalles moldeados complejos y tiempos de ciclo eficientes una vez desarrollado el utillaje. Puede resultar menos económico para componentes grandes y relativamente sencillos cuando la inversión inicial en el molde es elevada y el volumen de producción es limitado.
El termoformado puede reducir los costes iniciales del utillaje y admitir superficies de gran tamaño, pero puede requerir operaciones adicionales de recorte y acabado. El moldeo por inyección también permite obtener elementos integrados más complejos, como nervaduras, resaltes y encajes a presión moldeados, sin los mismos requisitos de mecanizado secundario.
| Factor de coste | Termoformado | Moldeo por inyección |
|---|---|---|
| Utillaje inicial | A menudo más económico para piezas adecuadas | A menudo más costoso, especialmente para moldes complejos |
| Componentes grandes | Con frecuencia resulta atractivo | Puede requerir un utillaje considerable y máquinas de gran capacidad |
| Producción de gran volumen | Competitivo con una automatización adecuada | A menudo muy competitivo |
| Elementos integrados complejos | Puede requerir concesiones de diseño u operaciones secundarias | A menudo muy adecuado para detalles moldeados complejos |
| Distribución del material | La lámina se estira durante el conformado | El material fundido llena la cavidad del molde |
| Acabado secundario | Normalmente requiere recorte | A menudo limitado, según el diseño del punto de inyección y de la pieza |
| Cambios en el diseño del producto | Puede resultar menos costoso si las modificaciones del utillaje son adecuadas | Las modificaciones del molde pueden ser costosas |
| Aplicaciones más adecuadas | Carcasas grandes, paneles, bandejas y cubiertas conformadas | Componentes de gran volumen con detalles moldeados precisos |
Una comparación fiable debe utilizar las mismas especificaciones de la pieza, demanda anual, normas de calidad y vida útil prevista del producto. Comparar únicamente el coste del utillaje puede dar lugar a un resultado engañoso.
Comparación práctica de costes
Considérese una cubierta de equipo de gran tamaño de la que se necesitan varios miles de unidades al año. El termoformado de gran espesor puede ofrecer un equilibrio favorable entre la inversión en utillaje, el tamaño de la pieza y la flexibilidad de producción. Si el diseño se convierte posteriormente en un componente estandarizado que se necesita en cantidades muy elevadas, el fabricante puede reevaluar si el moldeo por inyección u otro proceso ofrece una mejor estructura de costes a largo plazo.
Para una pequeña bandeja de envasado de la que se necesitan cientos de miles de unidades, el termoformado de pequeño espesor puede resultar más adecuado, ya que el procesamiento alimentado desde bobina y el corte automatizado permiten alcanzar una elevada producción con un consumo de material relativamente bajo por bandeja.
La decisión final debe basarse en el coste total de propiedad, incluidos el utillaje, el material, el tiempo de máquina, la mano de obra, el desperdicio, el acabado, el control de calidad, el envasado y la logística.
7. Plazos de entrega: del prototipo a la producción en serie
Los plazos de entrega dependen de la disponibilidad del material, la complejidad del utillaje, la disponibilidad de las máquinas, las dimensiones de las piezas, los requisitos de validación y el número de operaciones de producción.
El termoformado de lámina gruesa puede ofrecer plazos de desarrollo relativamente cortos para componentes grandes y sencillos, ya que, en ocasiones, el utillaje adecuado puede fabricarse más rápido y a menor coste que un molde de inyección. Sin embargo, las geometrías complejas, los moldes grandes, la programación CNC y la validación dimensional pueden prolongar los plazos.
La producción mediante termoformado de lámina fina puede requerir tiempo para preparar la línea alimentada por bobina, el utillaje multicavidad y los sistemas de corte, realizar pruebas con los materiales e integrar el envasado automatizado. Una vez estabilizado el proceso, la producción a alta velocidad permite alcanzar volúmenes de producción considerables.
Un cronograma de proyecto típico incluye:
- Revisión del diseño y definición de las especificaciones técnicas.
- Selección del material y diseño del utillaje.
- Fabricación del utillaje y preparación de la máquina.
- Producción de la primera pieza e inspección dimensional.
- Ajustes del proceso y validación del producto.
- Aprobación de la producción y fabricación habitual.
Estas etapas no son hitos de duración fija. Sus plazos varían según el proyecto y algunas actividades pueden realizarse en paralelo.
Para reducir los plazos de entrega, los clientes deben proporcionar al inicio del proyecto planos precisos, archivos CAD tridimensionales, requisitos de materiales, estimaciones de demanda anual, dimensiones críticas, criterios de apariencia y cantidades de entrega previstas.
8. Cómo elegir el proceso de termoformado adecuado
La selección del proceso comienza por el producto terminado y, a partir de él, se determinan el material, el utillaje y el equipo.
Cuándo elegir el termoformado de lámina gruesa
El termoformado de lámina gruesa suele ser una opción adecuada cuando el producto requiere una superficie exterior amplia, una lámina inicial relativamente gruesa, una resistencia al impacto apropiada para la aplicación o una forma personalizada cuya fabricación mediante otro método resultaría costosa.
Conviene evaluarlo para carcasas de equipos médicos, cubiertas de maquinaria industrial, componentes interiores de automóviles, envolventes de protección y piezas de plástico grandes a medida.
Cuándo elegir el termoformado de lámina fina
El termoformado de lámina fina suele ser más adecuado cuando el producto es ligero, requiere paredes relativamente delgadas y se fabricará en volúmenes medios o altos. Los productos de envasado que se benefician de un conformado rápido, un corte en línea y un apilado automatizado son ejemplos habituales.
Entre las aplicaciones típicas se incluyen bandejas alimentarias, insertos para envases farmacéuticos, envases para productos de consumo y bandejas para componentes industriales.
Cuándo considerar otros métodos de fabricación
El termoformado no es la mejor solución para todos los componentes de plástico. El moldeo por inyección puede ser preferible para piezas pequeñas y complejas con nervaduras, resaltes o elementos de encaje a presión integrados, especialmente cuando los volúmenes anuales justifican la inversión en el molde.
La fabricación de piezas a partir de semielaborados de plástico, el mecanizado, el moldeo rotacional o el moldeo por soplado pueden ser adecuados para otras geometrías o requisitos funcionales. Antes de decidirse por un proceso, una revisión de fabricación debe comparar el diseño completo de la pieza, los requisitos de utillaje, las propiedades del material y el volumen de producción previsto.
9. Consideraciones de diseño para mejorar las piezas termoformadas
Una pieza bien diseñada es más fácil de conformar, recortar, inspeccionar y ensamblar. La colaboración temprana entre el diseñador del producto y el fabricante de piezas termoformadas puede evitar problemas que, de otro modo, aparecerían durante la producción.
Ángulos de desmoldeo y extracción de la pieza
Los ángulos de desmoldeo facilitan la extracción de la pieza conformada del molde. El ángulo necesario depende de la profundidad del molde, la textura superficial, el comportamiento del material y el método de conformado seleccionado. Las paredes verticales profundas y las superficies texturizadas pueden requerir un ángulo de desmoldeo mayor.
Radios, esquinas y profundidad de conformado
Las esquinas redondeadas y las transiciones graduales suelen permitir una distribución más uniforme del material que las esquinas pronunciadas. Las zonas de conformado profundo deben evaluarse cuidadosamente, ya que la lámina se estira al adaptarse al molde.
El fabricante debe evaluar las zonas susceptibles de adelgazamiento y determinar si el diseño necesita radios mayores, ajustes en la profundidad de conformado, preestirado del material, asistencia mediante punzón o una lámina inicial más gruesa.
Nervaduras, rebordes y refuerzos
Las piezas de lámina gruesa pueden necesitar rebordes, retornos conformados, nervaduras o refuerzos independientes para mejorar su rigidez. La solución más adecuada depende de las condiciones de carga y los requisitos de montaje.
Dado que el termoformado no permite crear todos los elementos estructurales integrados que ofrece el moldeo por inyección, los diseñadores pueden necesitar añadir soportes, insertos o componentes independientes en las zonas donde se concentran las cargas.
Tolerancias y estabilidad dimensional
Las piezas termoformadas pueden contraerse o cambiar de forma al enfriarse. El tipo de material, el espesor de pared, la temperatura del molde, la geometría de la pieza y las condiciones de recorte influyen en las dimensiones finales.
Las dimensiones críticas deben identificarse desde el principio y las tolerancias deben reflejar tanto los requisitos funcionales como la capacidad real de fabricación. Las tolerancias innecesariamente estrictas pueden aumentar los costes de inspección, mecanizado y rechazo de piezas.
Prototipado y validación
Las piezas prototipo ayudan a verificar la apariencia, el ajuste, el montaje y la funcionalidad básica antes de finalizar el utillaje de producción. Cuando la pieza final vaya a estar sometida a impactos, manipulación repetida, exposición a sustancias químicas, cambios de temperatura o controles reglamentarios, puede ser necesaria una validación adicional.
Siempre que sea posible, las pruebas deben realizarse con materiales y condiciones de fabricación representativos. Un prototipo fabricado con un polímero distinto o mediante un proceso sustancialmente diferente puede no predecir con precisión el comportamiento del producto final.
10. Control de calidad y ensayos de rendimiento
El control de calidad debe abarcar tanto la materia prima como las piezas termoformadas terminadas. Un proceso de producción estable depende de propiedades uniformes de la lámina, condiciones de calentamiento controladas, temperaturas de molde adecuadas y operaciones de recorte repetibles.
Los controles de calidad habituales incluyen:
- Verificación del material: Confirmar el grado del polímero, el espesor de la lámina, el color y las certificaciones pertinentes del material.
- Inspección del espesor de pared: Medir las zonas propensas al adelgazamiento, incluidas las esquinas, las cavidades y las secciones de conformado profundo.
- Inspección dimensional: Comprobar las dimensiones generales, los orificios de montaje, las aberturas, la planitud y las interfaces de ensamblaje.
- Inspección superficial: Identificar arañazos, burbujas, alteraciones del color, arrugas, conformado incompleto y otros defectos visuales.
- Ensayos mecánicos: Evaluar la resistencia al impacto, la rigidez o el comportamiento bajo carga cuando la aplicación lo requiera.
- Ensayos ambientales: Evaluar la resistencia química, la exposición al calor, el envejecimiento por radiación UV o la compatibilidad con agentes de limpieza cuando proceda.
- Supervisión del proceso: Registrar los parámetros pertinentes de calentamiento, conformado, enfriamiento y recorte para facilitar la repetibilidad y la resolución de problemas.
Los criterios de aceptación deben establecerse antes de la producción en serie. Para los componentes relacionados con la seguridad, los productos médicos o los envases sujetos a regulación, el plan de inspección y validación también debe contemplar las normas sectoriales aplicables y los requisitos del cliente.
11. Preguntas frecuentes sobre el termoformado de lámina gruesa y de lámina fina
¿Cuál es la principal diferencia entre el termoformado de lámina gruesa y el de lámina fina?
La principal diferencia es el espesor de la lámina termoplástica inicial y el tipo de producto que se fabrica. El termoformado de lámina gruesa suele producir componentes más grandes y robustos, como carcasas de equipos y cubiertas de máquinas. El termoformado de lámina fina se utiliza habitualmente para envases ligeros, bandejas y productos desechables fabricados a ritmos de producción más elevados.
¿Qué espesor se considera termoformado de lámina gruesa?
El termoformado de lámina gruesa suele comenzar en torno a los 3 mm, aunque algunos fabricantes utilizan umbrales diferentes. Las láminas de 3–12 mm o más son habituales en muchas aplicaciones de lámina gruesa. La clasificación depende del sector, la capacidad del equipo, el material y los requisitos del producto, y no de una norma universal de espesor.
¿Qué espesor se utiliza en el termoformado de lámina fina?
El termoformado de lámina fina utiliza con frecuencia láminas de aproximadamente 0.15–1.5 mm de espesor. El intervalo real varía según el polímero, el diseño del producto, el equipo de conformado y las prestaciones requeridas. Las aplicaciones de envasado pueden utilizar láminas más finas o más gruesas según su función prevista.
¿Qué materiales son los más adecuados para el termoformado de lámina gruesa?
ABS, HIPS, HDPE, PP, PETG, PC y PMMA se encuentran entre los materiales utilizados en el termoformado de lámina gruesa. El ABS suele elegirse para carcasas rígidas, el HDPE para aplicaciones que requieren resistencia química, el PC para componentes transparentes que necesitan una resistencia al impacto adecuada y el PMMA para aplicaciones que requieren una elevada transparencia óptica. La selección final debe basarse en el grado específico del material y en el entorno de uso.
¿Es adecuado el termoformado de lámina gruesa para equipos médicos?
Sí. El termoformado de lámina gruesa permite fabricar carcasas de equipos médicos, cubiertas de equipos de diagnóstico, envolventes para instrumentos y otros componentes seleccionados. La selección del material debe tener en cuenta la limpieza, la desinfección, la exposición a sustancias químicas, las prestaciones mecánicas y cualquier requisito reglamentario aplicable. El proceso de fabricación por sí solo no determina la idoneidad para uso médico.
¿Es el termoformado más económico que el moldeo por inyección?
El termoformado puede ser más económico para piezas grandes, productos personalizados y proyectos de menor volumen, ya que los costes iniciales de utillaje suelen ser inferiores. El moldeo por inyección puede ofrecer un menor coste unitario en la producción de grandes volúmenes de piezas complejas con elementos integrados. La opción más adecuada depende del utillaje, el consumo de material, el volumen de producción, los requisitos de acabado y el diseño del producto.
¿Puede el termoformado de lámina gruesa alcanzar grandes volúmenes de producción?
Sí. El termoformado de lámina gruesa puede alcanzar grandes volúmenes de producción cuando la capacidad de la máquina, el diseño del molde, la automatización, el enfriamiento y las operaciones de recorte se configuran adecuadamente. Su ritmo de producción suele estar condicionado por los requisitos de calentamiento y enfriamiento, las dimensiones de la pieza y la complejidad de las operaciones secundarias.
¿Cuál es la diferencia entre el termoformado alimentado por bobina y el alimentado por láminas?
El termoformado con alimentación por bobina introduce material termoplástico continuo desde una bobina en la línea de producción. Se utiliza habitualmente para envases de pequeño espesor porque permite automatizar la alimentación, el conformado, el corte y el apilado.
El termoformado con alimentación por láminas procesa láminas individuales o piezas planas precortadas. Es habitual en aplicaciones de gran espesor porque las láminas más gruesas suelen suministrarse y manipularse individualmente. El método de alimentación más adecuado depende del espesor del material, las dimensiones del producto, el diseño del equipo y el volumen de producción.
¿Por qué se utiliza el recorte CNC en el termoformado de gran espesor?
El recorte CNC elimina el exceso de plástico y permite obtener bordes, aberturas, orificios y elementos de montaje precisos. Resulta especialmente útil para componentes grandes con contornos complejos o requisitos dimensionales estrictos. Aunque el recorte CNC añade una etapa secundaria de fabricación, puede mejorar la repetibilidad y reducir la necesidad de acabado manual.
¿Cómo afecta el espesor de la lámina al coste de las piezas termoformadas?
Un mayor espesor de lámina suele incrementar el consumo de material, el peso de la pieza, la energía necesaria para el calentamiento y el tiempo de enfriamiento. También puede mejorar la rigidez o la durabilidad cuando el material y la geometría son adecuados. Sin embargo, un espesor excesivo puede aumentar los costes sin aportar una mejora significativa del rendimiento. El espesor óptimo equilibra los requisitos mecánicos, la capacidad de conformado, la eficiencia de fabricación y el coste del material.
¿Qué proceso de termoformado ofrece plazos de entrega más cortos?
El termoformado de gran espesor puede ofrecer plazos de fabricación de utillajes más cortos para determinadas piezas grandes y relativamente sencillas, especialmente en comparación con proyectos complejos de moldeo por inyección. El termoformado de pequeño espesor también permite una producción rápida una vez que están listos los utillajes para alimentación por bobina y los equipos automatizados. Los plazos reales dependen de la complejidad del diseño, la disponibilidad de utillajes, el suministro de materiales, las pruebas y la programación de la producción.
¿Se puede utilizar plástico reciclado en el termoformado?
Sí. El PET con contenido reciclado y otros termoplásticos reciclados adecuados pueden utilizarse en determinadas aplicaciones de termoformado. El material debe cumplir las especificaciones de conformado, propiedades mecánicas, apariencia y normativa exigidas. El contenido reciclado puede afectar a la uniformidad del color, al comportamiento durante el procesamiento y a las propiedades del material, por lo que es necesario seleccionar el grado adecuado y verificar la calidad.
¿Cómo pueden los fabricantes mejorar la calidad de las piezas termoformadas?
Los fabricantes pueden mejorar la calidad mediante una selección adecuada del material, un calentamiento uniforme de la lámina, un diseño optimizado del molde, un enfriamiento controlado, parámetros de conformado apropiados y un recorte preciso. El control del espesor de las paredes conformadas, la inspección de las dimensiones críticas y la validación del proceso en condiciones representativas de producción también ayudan a reducir los defectos y los desperdicios.
¿Qué información debo proporcionar al solicitar un presupuesto de termoformado?
La documentación para solicitar un presupuesto debe incluir el plano de la pieza o el archivo CAD 3D, el material requerido, el espesor inicial de la lámina, las dimensiones generales, el volumen anual previsto, la cantidad prevista por pedido, el acabado superficial, el color, las tolerancias dimensionales y cualquier requisito pertinente de rendimiento o cumplimiento normativo. Con esta información, el fabricante puede evaluar los utillajes, los equipos, los métodos de producción, las operaciones de acabado y los plazos de entrega estimados.
Conclusión: elegir el proceso de termoformado adecuado
El termoformado de gran espesor y el de pequeño espesor responden a distintas necesidades de fabricación, y la mejor elección depende del producto final, no solo del espesor de la lámina.
El termoformado de gran espesor es muy adecuado para carcasas de plástico grandes, cubiertas industriales, carcasas de equipos médicos y componentes duraderos que se benefician de láminas iniciales más gruesas y opciones de utillaje flexibles. El termoformado de pequeño espesor se utiliza habitualmente para envases ligeros, bandejas y otros productos que requieren un uso eficiente del material y una elevada capacidad de producción.
Los fabricantes que comparan procesos de termoformado deben tener en cuenta la selección del material, la resistencia al impacto, la geometría de la pieza, la configuración del equipo, el recorte CNC, los costes de utillaje, el volumen de producción y los plazos de entrega. También debe evaluarse el moldeo por inyección cuando la integración de elementos complejos o unos volúmenes de producción muy elevados justifiquen la inversión en utillajes.
Una revisión detallada del diseño de la pieza, las especificaciones del material, la previsión de producción y los requisitos de calidad puede ayudar a determinar el método de fabricación más rentable. Colaborar con un fabricante experimentado en termoformado desde las primeras fases del desarrollo del producto también permite identificar posibles dificultades de conformado, mejorar el aprovechamiento del material y reducir costes innecesarios de utillaje o acabado.



