






El termoformado es un proceso de fabricación de plásticos utilizado para producir piezas de plástico ligeras, duraderas y adaptadas a aplicaciones específicas a partir de láminas termoplásticas calentadas. Se utiliza ampliamente en el embalaje, la fabricación de automóviles, los equipos médicos, la electrónica, los productos de consumo y los componentes industriales. Al calentar una lámina de plástico hasta que pueda conformarse y darle después forma sobre un molde o dentro de él, los fabricantes pueden producir componentes con una amplia variedad de tamaños, formas y espesores.
Para los fabricantes que evalúan distintos métodos de conformado de plásticos, el termoformado ofrece una combinación práctica de flexibilidad de diseño, costes de utillaje relativamente bajos y producción eficiente. En función del diseño del producto y del nivel de detalle superficial requerido, los fabricantes pueden elegir el conformado al vacío, el conformado a presión u otras técnicas de termoformado para satisfacer sus necesidades de producción.
Comprender el proceso de termoformado, los materiales plásticos disponibles, los criterios de selección de materiales y las aplicaciones industriales ayuda a los ingenieros y a los equipos de compras a determinar si esta tecnología es adecuada para un producto concreto.
¿Qué es el termoformado?
El termoformado es un proceso de fabricación en el que una lámina termoplástica se calienta hasta alcanzar una temperatura de conformado adecuada, se adapta a un molde mediante vacío, presión de aire o fuerza mecánica y, a continuación, se enfría antes de recortarse para obtener una pieza terminada. Entre los materiales habituales se incluyen ABS, PET, HIPS, policarbonato, polipropileno y policloruro de vinilo (PVC). El termoformado se utiliza habitualmente para fabricar bandejas de envasado, paneles interiores de automóviles, carcasas de dispositivos médicos, cubiertas de equipos y otros componentes plásticos.A menudo resulta rentable para prototipos, productos personalizados y volúmenes de producción bajos o medios, aunque el proceso más adecuado depende de los requisitos del material, la geometría de la pieza, el volumen de producción y el diseño del utillaje.
El termoformado transforma una lámina termoplástica plana en un producto tridimensional mediante calor y fuerza de conformado. La lámina se calienta hasta que se ablanda, se coloca sobre un molde o en su interior y se conforma para adaptarse a sus contornos. Tras el enfriamiento, el componente se extrae y se recorta hasta alcanzar sus dimensiones finales.
A diferencia del moldeo por inyección, que introduce plástico fundido a presión en un molde cerrado, el termoformado parte de una lámina termoplástica ya fabricada. Esto influye en los requisitos de los equipos, el diseño del molde, la distribución del material, la velocidad de producción y los costes de fabricación.
El proceso permite producir piezas plásticas sencillas y complejas, como bandejas poco profundas, paneles de gran tamaño para equipos, cubiertas protectoras, insertos para embalajes y carcasas personalizadas. En función de la aplicación, los fabricantes pueden utilizar el termoformado de una sola lámina, el termoformado de doble lámina o técnicas especializadas para lograr las características estructurales y dimensionales requeridas.
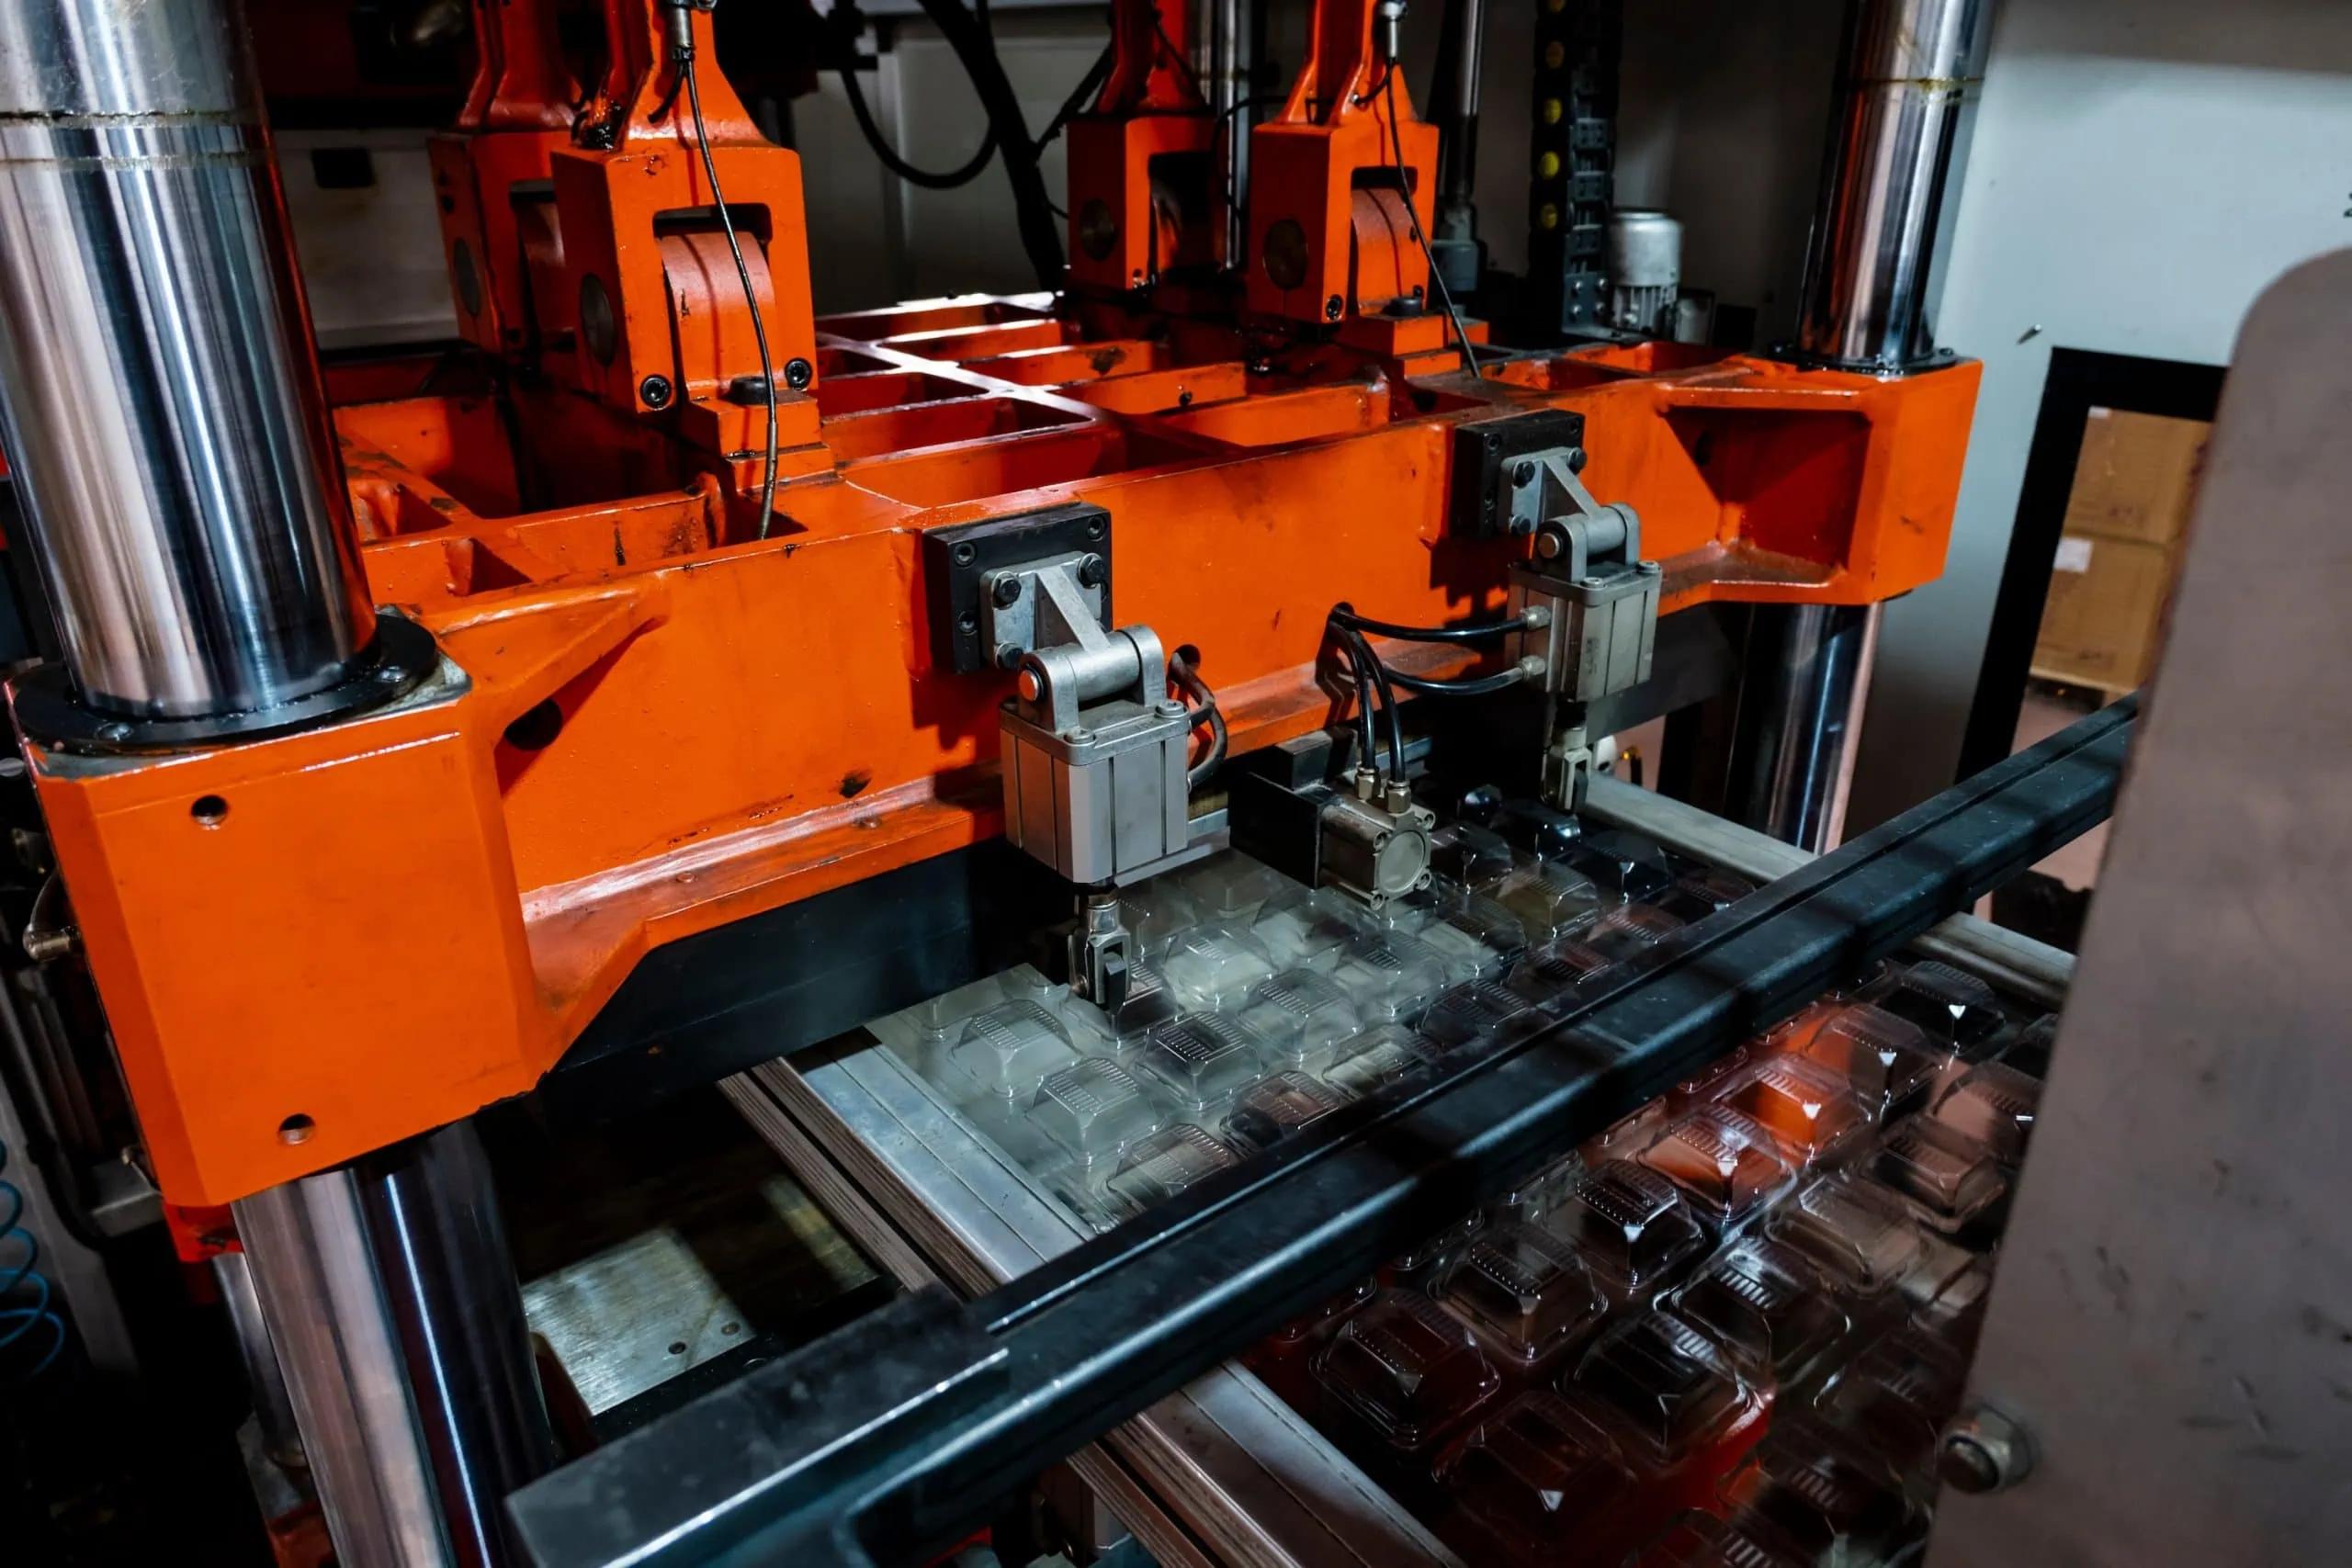
¿Cómo funciona el proceso de termoformado?
El proceso de termoformado consta de varias etapas. Aunque las configuraciones de las máquinas varían, la mayoría de las líneas de producción siguen una secuencia similar, desde la preparación de la lámina hasta la inspección final.
1. Carga de la lámina termoplástica
La producción comienza con una lámina termoplástica o con material alimentado desde una bobina. La lámina seleccionada debe tener el espesor, las dimensiones y las propiedades del material adecuados para la aplicación prevista.
Las máquinas de termoformado alimentadas por láminas suelen utilizarse para láminas grandes o de gran espesor, mientras que los sistemas alimentados por bobina son habituales en la producción de envases de gran volumen. Antes del conformado, los operarios pueden comprobar si la lámina presenta defectos superficiales, variaciones de espesor, contaminación u otros problemas que puedan afectar a la pieza terminada.
2. Calentamiento de la lámina plástica
La lámina entra en una estación de calentamiento, donde sistemas eléctricos u otros sistemas de calentamiento controlado elevan el material hasta su temperatura de conformado. El calentamiento debe ser suficientemente uniforme para permitir que la lámina se estire sobre el molde sin un adelgazamiento excesivo, desgarros ni defectos superficiales.
La temperatura correcta depende del material plástico, el espesor de la lámina, el método de calentamiento y la velocidad de producción. Un calentamiento excesivo puede provocar un descuelgue de la lámina, decoloración, degradación o una distribución irregular del material, mientras que un calentamiento insuficiente puede dar lugar a un conformado incompleto.
La temperatura de transición vítrea, habitualmente expresada como temperatura de transición vítrea Tg, ayuda a explicar el comportamiento térmico de los plásticos amorfos. Por encima de Tg, estos materiales se vuelven progresivamente más flexibles a medida que aumenta la temperatura. Sin embargo, Tg no es una temperatura de conformado universal. Los materiales semicristalinos, como el polipropileno y el polietileno, también presentan un comportamiento de fusión que debe tenerse en cuenta al establecer un intervalo de procesamiento adecuado.
3. Conformado de la lámina calentada
Una vez que la lámina alcanza la temperatura requerida, se transfiere o avanza de forma indexada hasta la estación de conformado. La lámina se coloca contra un molde y se conforma con la geometría deseada mediante vacío, aire comprimido, asistencia mecánica o una combinación de estos métodos.
El método de conformado determina la fidelidad con la que el plástico reproduce la superficie del molde, el nivel de detalle que puede lograrse y la distribución del espesor del material en toda la pieza.
4. Enfriamiento y solidificación
Tras el conformado, el plástico debe enfriarse lo suficiente para conservar su forma. El enfriamiento puede realizarse mediante contacto con el molde, aire forzado o sistemas de refrigeración integrados.
El control de la temperatura y el tiempo de enfriamiento influyen en la estabilidad dimensional, la calidad superficial, el tiempo de ciclo y el riesgo de alabeo. Las piezas complejas pueden requerir sistemas de refrigeración cuidadosamente diseñados para mantener resultados uniformes durante toda la producción.
5. Recorte y acabado
Una vez que la lámina conformada se ha enfriado, el material sobrante se elimina mediante recorte, fresado de contornos, troquelado, mecanizado CNC u otros métodos de acabado.
En función del producto, las operaciones secundarias pueden incluir taladrado, punzonado, unión adhesiva, montaje, impresión, tratamiento superficial o inspección de calidad. Estas operaciones convierten la lámina conformada en una pieza terminada que cumple los requisitos dimensionales y funcionales de la aplicación.
6. Inspección de calidad
El proceso de inspección final comprueba las dimensiones, el espesor de pared, el aspecto, los defectos superficiales y otros requisitos específicos del producto. En el caso de los componentes técnicos, los fabricantes también pueden evaluar la resistencia al impacto, la rigidez, la compatibilidad química, el comportamiento frente a la temperatura u otras propiedades mecánicas.
El control uniforme del calentamiento, la presión de conformado, el enfriamiento y el recorte ayuda a reducir los desperdicios y a mejorar la repetibilidad entre lotes de producción.
Principales métodos de termoformado
Los distintos métodos de termoformado responden a diferentes requisitos de geometría del producto, detalle superficial, distribución del material y eficiencia de producción.
Conformado al vacío
El conformado al vacío utiliza presión negativa para adaptar una lámina plástica calentada a un molde. Al evacuar el aire entre la lámina y el molde, la presión atmosférica empuja el material ablandado contra los contornos del molde.
Este método se utiliza ampliamente para fabricar insertos para embalajes, cubiertas protectoras, carcasas de equipos, componentes de expositores y paneles plásticos de gran tamaño. Su utillaje y la configuración del proceso, relativamente sencillos, lo convierten en una opción atractiva para numerosas aplicaciones en las que basta con un nivel de detalle moderado.
El conformado al vacío resulta especialmente útil para piezas grandes y diseños que no requieren el máximo nivel de definición superficial. Sin embargo, el nivel de detalle que puede reproducirse depende del diseño del molde, la temperatura del material, las prestaciones del sistema de vacío y la geometría de la pieza.
Conformado a presión
El conformado a presión combina el vacío con presión de aire positiva para empujar la lámina plástica calentada con mayor firmeza contra el molde. Esta fuerza adicional permite reproducir detalles superficiales más finos, rasgos más nítidos y texturas más definidas que el conformado al vacío convencional.
El conformado a presión suele elegirse para piezas plásticas visibles que requieren un aspecto más cuidado, como carcasas de electrodomésticos, componentes interiores de automóviles, paneles de instrumentos y carcasas de equipos médicos.
Aunque el conformado a presión permite alcanzar un mayor nivel de detalle, puede requerir equipos, una construcción del molde y un control del proceso más sofisticados. Su idoneidad depende del equilibrio entre los requisitos estéticos, la complejidad de la pieza y el presupuesto de fabricación.
Termoformado de doble lámina
El termoformado de doble lámina conforma por separado dos láminas plásticas calentadas y después las une mientras el material sigue lo suficientemente caliente para permitir la unión. El componente hueco resultante puede ofrecer una mayor profundidad estructural y rigidez que una pieza comparable de una sola lámina.
Entre sus aplicaciones se incluyen depósitos industriales, conductos de aire, paneles para equipos, estructuras protectoras y determinados componentes huecos de gran tamaño. Este método requiere un control cuidadoso de la alineación de las láminas, el calentamiento, el conformado y las condiciones de unión.
Conformado mecánico y asistido por punzón
El conformado mecánico utiliza un punzón u otro dispositivo mecánico para ayudar a distribuir la lámina calentada dentro del molde. La asistencia por punzón suele combinarse con el conformado al vacío o a presión para mejorar la distribución del material en piezas de embutición profunda.
Este enfoque puede ayudar a reducir el adelgazamiento excesivo en determinadas zonas y a mejorar la uniformidad cuando la geometría del producto requiere un estiramiento considerable.
Materiales de termoformado: ¿qué plásticos se utilizan habitualmente?
La selección del material determina en gran medida las prestaciones de un componente termoformado, incluidas la resistencia al impacto, la rigidez, la transparencia, la resistencia química, la tolerancia a la temperatura y el coste.
La variedad de materiales disponibles para el termoformado permite a los fabricantes adaptar las propiedades del plástico a distintos entornos industriales. Sin embargo, no todos los materiales son adecuados para cualquier diseño o máquina de conformado.
ABS (acrilonitrilo butadieno estireno)
El ABS se utiliza habitualmente para fabricar carcasas plásticas duraderas, componentes interiores de automóviles, cubiertas de equipos y carcasas de productos de consumo. Ofrece un buen equilibrio entre tenacidad, rigidez, acabado superficial y facilidad de procesamiento.
El ABS suele considerarse cuando una pieza necesita una buena resistencia al impacto y una superficie exterior atractiva. Sus prestaciones específicas dependen del grado, los aditivos, el espesor de la lámina y las condiciones de servicio.
PET y PETG
El tereftalato de polietileno (PET) y el PET modificado con glicol (PETG) se utilizan en envases, cubiertas transparentes, componentes de expositores y determinadas aplicaciones médicas o de consumo.
Los grados de PET pueden ofrecer una rigidez y unas propiedades de barrera adecuadas, según la formulación y la aplicación. El PETG se elige con frecuencia cuando se buscan transparencia, resistencia al impacto y facilidad de fabricación.
Para aplicaciones médicas o en contacto con alimentos, el grado del material y el producto terminado deben cumplir los requisitos normativos y de prestaciones pertinentes. La idoneidad de un material no debe darse por supuesta únicamente por su denominación genérica.
HIPS (poliestireno de alto impacto)
El HIPS se utiliza ampliamente en bandejas de embalaje, revestimientos interiores de refrigeradores, interiores de electrodomésticos, recipientes desechables y otros productos en los que el costo es un factor determinante.
Por lo general, es fácil de procesar y puede ofrecer una solución económica para aplicaciones con exigencias mecánicas moderadas. Su resistencia a la temperatura y su comportamiento químico deben evaluarse en función del entorno de servicio previsto.
Policarbonato (PC)
El policarbonato es conocido por su resistencia al impacto y su transparencia. Las láminas de PC termoformadas pueden utilizarse para cubiertas protectoras, resguardos de máquinas, ventanas de equipos y componentes industriales especializados.
Este material puede ser adecuado cuando un producto requiere una combinación de visibilidad y tenacidad. Los fabricantes también deben considerar la temperatura de conformado, los requisitos de secado, las tensiones residuales, la compatibilidad química y las condiciones de funcionamiento de la pieza terminada.
Polipropileno (PP)
El polipropileno ofrece baja densidad, resistencia química y, en los grados adecuados, una resistencia a la fatiga favorable. Se utiliza en recipientes, bandejas, componentes de automoción y productos industriales.
Dado que el polipropileno es semicristalino, su comportamiento durante el calentamiento, el enfriamiento y la contracción difiere del de los plásticos amorfos. Los parámetros del proceso y el diseño del molde deben tener en cuenta estas características para lograr dimensiones uniformes.
Policloruro de vinilo (PVC)
El policloruro de vinilo, conocido comúnmente como PVC, está disponible en formulaciones rígidas y flexibles. El PVC rígido puede utilizarse en determinadas carcasas, paneles, embalajes y componentes industriales, mientras que las formulaciones flexibles responden a otros requisitos de producto.
La formulación del PVC influye considerablemente en su flexibilidad, comportamiento térmico, resistencia química y características de procesamiento. Las condiciones de calentamiento deben controlarse cuidadosamente para evitar la degradación del material. Los fabricantes también deben evaluar los aditivos, la ventilación del lugar de trabajo y los requisitos ambientales y normativos aplicables.
Polietileno (PE)
El polietileno se utiliza en determinadas bandejas, recipientes, revestimientos protectores y componentes industriales. Ofrece baja densidad y buena resistencia a numerosas sustancias químicas.
Los distintos grados de PE presentan diferentes niveles de rigidez, comportamiento de conformado y prestaciones térmicas. La contracción y el control dimensional deben considerarse durante el desarrollo del producto.
Plásticos de ingeniería y materiales especiales
Según el equipo y la aplicación, el termoformado también puede utilizar termoplásticos especiales, como mezclas de ABS/PC, acrílico (PMMA) y determinados polímeros de ingeniería resistentes a altas temperaturas.
Estos materiales pueden satisfacer requisitos como transparencia óptica, resistencia a la intemperie, resistencia química o temperaturas de servicio elevadas. Sus ventanas de procesamiento y requisitos de conformado varían, por lo que los fabricantes deben confirmar su compatibilidad con la máquina y el utillaje seleccionados.
Cómo seleccionar el material adecuado para el termoformado
La selección del material debe comenzar por las condiciones que debe soportar la pieza terminada, y no basarse únicamente en el precio. Los ingenieros deben considerar las cargas mecánicas del producto, la temperatura de funcionamiento, la exposición a sustancias químicas, el aspecto y la vida útil prevista.
Prestaciones mecánicas y resistencia al impacto
La resistencia al impacto es importante para las cubiertas protectoras, los embalajes de transporte, las piezas de automoción y las carcasas industriales. Un material que ofrece buenos resultados en un ensayo de laboratorio puede comportarse de forma diferente al conformarse como un componente de pared delgada.
La geometría de la pieza, el espesor de pared, la temperatura y la concentración de tensiones influyen en las prestaciones del producto terminado. Siempre que sea posible, los ensayos del material deben reflejar las condiciones de funcionamiento previstas.
Temperatura de funcionamiento y temperatura de transición vítrea Tg
La temperatura de transición vítrea Tg ayuda a los ingenieros a comprender cuándo un plástico amorfo pasa de un estado vítreo relativamente rígido a un estado con mayor movilidad molecular y flexibilidad.
Sin embargo, la Tg por sí sola no determina si un plástico es adecuado para el termoformado o para un entorno de servicio concreto. También deben evaluarse la temperatura de conformado, la resistencia al calor, el comportamiento de fluencia y la estabilidad dimensional bajo carga.
En el caso de los plásticos semicristalinos, la temperatura de fusión y el comportamiento de cristalización son factores adicionales que deben considerarse.
Resistencia química
Los componentes industriales pueden entrar en contacto con agentes de limpieza, aceites, disolventes, desinfectantes u otras sustancias químicas. El plástico seleccionado debe ser compatible con las sustancias que estarán realmente presentes, sus concentraciones, la duración de la exposición y la temperatura de funcionamiento.
Las tablas de compatibilidad química son útiles para una selección preliminar, pero las aplicaciones exigentes pueden requerir ensayos en condiciones representativas.
Transparencia, acabado superficial y color
Las piezas transparentes pueden requerir PETG, PC, acrílico u otros materiales de calidad óptica, según la aplicación. En las carcasas exteriores y los paneles visibles, pueden ser prioritarios la uniformidad del color, la textura, el brillo o la aptitud para el pintado.
El propio proceso de conformado puede afectar al aspecto. El calentamiento desigual, el estiramiento excesivo, el contacto superficial y las tensiones residuales pueden producir defectos incluso cuando la lámina inicial cumple las especificaciones.
Costo y disponibilidad del material
El costo de un producto termoformado incluye más que el precio por kilogramo de plástico. El aprovechamiento de la lámina, la tasa de desperdicio, el tiempo de ciclo, el recorte, el acabado, el transporte y el control de calidad contribuyen al costo final de fabricación.
La disponibilidad y la uniformidad del material también son importantes, especialmente para productos que requieren pedidos recurrentes durante varios años. Un material alternativo adecuado puede reducir el costo, pero debe validarse antes de sustituir una especificación establecida.
Máquinas y equipos de termoformado
Las máquinas de termoformado controlan el calentamiento de la lámina, el conformado, el enfriamiento, la manipulación del material y, en muchos casos, el recorte o la transferencia automatizada. La selección del equipo depende del tamaño del producto, el espesor de la lámina, el método de conformado, el volumen de producción y el nivel de automatización requerido.
Sistema de calentamiento
El sistema de calentamiento eleva la lámina hasta la temperatura de conformado requerida. Se utilizan habitualmente calentadores infrarrojos y otras tecnologías de calentamiento controlado, con zonas de calentamiento ajustadas en función del comportamiento del material y la geometría de la pieza.
Una distribución uniforme de la temperatura es especialmente importante para los componentes de embutición profunda y los productos de gran superficie.
Sujeción y manipulación de láminas
El sistema de sujeción mantiene la lámina firmemente fijada durante el calentamiento y el conformado. En los equipos alimentados por bobina, los sistemas de alimentación y avance intermitente desplazan el material a través de estaciones sucesivas.
Una manipulación fiable de las láminas mejora la precisión de posicionamiento y reduce las interrupciones de la producción.
Sistemas de vacío y presión
Las bombas de vacío extraen el aire del espacio entre la lámina calentada y el molde. Los sistemas de conformado por presión también utilizan aire comprimido para aplicar presión positiva cuando es necesario.
La capacidad del sistema, el tiempo de respuesta, la estanqueidad y la evacuación de aire del molde afectan a la calidad del conformado. La configuración adecuada depende del tamaño y la complejidad de la pieza.
Diseño de moldes y utillaje
Los costos del utillaje son un factor importante al comparar el termoformado con otros procesos de fabricación de plásticos. En muchas aplicaciones, los moldes de termoformado pueden ser menos costosos que los moldes de inyección complejos, especialmente para piezas grandes y producciones de menor volumen.
Sin embargo, los costos del molde varían según el tamaño, el material, el acabado superficial, los requisitos de enfriamiento, las tolerancias y la vida útil prevista en producción. Algunas piezas también requieren herramientas de recorte secundario, dispositivos de fijación o equipos de montaje.
Durante el diseño del molde deben considerarse los ángulos de desmoldeo, los radios, la ubicación de los orificios de evacuación de aire, la profundidad de embutición y la distribución del material. Un diseño deficiente del utillaje puede provocar adelgazamiento, formación de pliegues, conformado incompleto y variaciones dimensionales.
Enfriamiento y automatización
Los sistemas de enfriamiento ayudan a que el plástico conformado conserve la geometría prevista. La manipulación, el recorte, el apilado y la inspección automatizados pueden reducir las necesidades de mano de obra y mejorar la uniformidad.
Para aplicaciones de gran volumen, los fabricantes deben evaluar el ciclo de producción completo en lugar de centrarse únicamente en la estación de conformado. El equilibrio entre el tiempo de ciclo, la tasa de desperdicio, la mano de obra y la utilización del equipo determina la eficiencia real de producción.
Termoformado frente a moldeo por inyección
El termoformado y el moldeo por inyección son procesos de fabricación de plásticos ampliamente utilizados, pero se adaptan a distintos requisitos de producto y producción.
| Factor de comparación | Termoformado | Moldeo por inyección |
|---|---|---|
| Material de partida | Lámina o bobina de termoplástico | Gránulos de plástico o granza, que normalmente se funden antes de la inyección |
| Utillaje habitual | A menudo más sencillo y menos costoso para las piezas adecuadas | Puede requerir moldes complejos diseñados con precisión |
| Tamaño de la pieza | Muy adecuado para paneles, cubiertas y bandejas de gran tamaño | Adecuado para una amplia variedad de tamaños, según la capacidad de la máquina y del molde |
| Geometría | Más adecuado para formas que puedan conformarse y desmoldearse | Permite producir geometrías tridimensionales complejas y detalles precisos |
| Espesor de pared | Varía con el estiramiento durante el conformado | Controlado por la geometría del molde, el flujo y las condiciones del proceso |
| Volumen de producción | A menudo atractivo para prototipos y volúmenes bajos o medios; las aplicaciones de gran volumen también son habituales | A menudo atractivo para volúmenes medios o altos y producciones recurrentes |
| Aprovechamiento del material | El exceso de lámina puede requerir recorte y reciclaje | Los desperdicios de los canales y puntos de inyección dependen del diseño del molde y del proceso |
| Operaciones secundarias | A menudo se requiere recorte | A menudo limitado, aunque pueden seguir siendo necesarios el acabado y el montaje |
| Productos típicos | Bandejas, cubiertas grandes, paneles, carcasas y revestimientos | Conectores, carcasas con detalles finos, tapas y componentes moldeados complejos |
El termoformado puede ser rentable cuando un producto tiene una superficie relativamente grande, una forma sencilla o de complejidad moderada y unos requisitos de producción que no justifican un molde de inyección más costoso.
El moldeo por inyección puede ser preferible cuando el diseño incluye características internas complejas, detalles finos, elementos de montaje integrados o geometrías difíciles de obtener a partir de una lámina plana.
La elección adecuada depende de la pieza terminada, el material, el volumen anual, los requisitos de tolerancia y el coste total de fabricación. Ninguno de los dos métodos es siempre más económico.
Aplicaciones industriales del termoformado
El termoformado se utiliza en numerosos sectores porque permite fabricar tanto componentes estructurales grandes como productos de envasado ligeros.
Envases alimentarios y de productos de consumo
El envasado es una de las aplicaciones más consolidadas del termoformado. Entre los productos se incluyen bandejas alimentarias, tapas, envases blíster, envases de tipo concha, insertos protectores y envases para la venta al por menor.
Las máquinas de termoformado alimentadas por bobina pueden alcanzar ritmos de producción elevados cuando se optimizan el diseño del producto, el material de la lámina y las operaciones posteriores de recorte. Las aplicaciones en contacto con alimentos requieren grados de material adecuados y el cumplimiento de la normativa aplicable sobre contacto alimentario.
Automoción y transporte
Los fabricantes de automóviles utilizan plásticos termoformados para paneles interiores, revestimientos del maletero, componentes de puertas, cubiertas protectoras y determinadas piezas exteriores o de los bajos del vehículo.
Esta tecnología resulta especialmente útil para componentes relativamente grandes en los que son importantes el peso, el aspecto superficial y la flexibilidad de diseño. La selección del material debe tener en cuenta las variaciones de temperatura, la exposición a los rayos UV, el contacto con sustancias químicas, los requisitos de resistencia al impacto y las normas de prestaciones aplicables al vehículo.
Productos sanitarios y equipos para la atención sanitaria
El termoformado se utiliza para carcasas de productos sanitarios, cubiertas de equipos, bandejas de envasado, organizadores de instrumental y envolventes protectoras.
El proceso permite obtener geometrías personalizadas y componentes transparentes, según el material seleccionado. En el caso de los envases con barrera estéril, las piezas en contacto con el paciente o los productos sanitarios sujetos a regulación, deben evaluarse la idoneidad del material, la biocompatibilidad cuando corresponda, la limpieza, la trazabilidad y las condiciones de fabricación validadas conforme a los requisitos pertinentes.
No todos los productos sanitarios termoformados son estériles ni están destinados al contacto directo con el paciente. Estas distinciones deben establecerse durante el diseño del producto y la planificación regulatoria.
Electrónica y equipos eléctricos
Los plásticos termoformados pueden utilizarse para envolventes de equipos, cubiertas protectoras, carcasas de pantallas, componentes relacionados con el aislamiento y envases para productos electrónicos.
Entre los aspectos de diseño pueden incluirse la estabilidad dimensional, las propiedades eléctricas, el comportamiento frente al fuego, la exposición al calor, los requisitos de compatibilidad electromagnética y la resistencia a los agentes de limpieza. El material seleccionado y el conjunto terminado deben cumplir las especificaciones reales del producto.
Maquinaria y equipos industriales
Las aplicaciones industriales incluyen resguardos de máquinas, cubiertas de paneles de control, carcasas de equipos, revestimientos protectores, conductos y paneles de acceso de gran tamaño.
El termoformado puede ser una opción práctica para piezas que necesitan una superficie conformada de gran tamaño sin el coste de un utillaje de alta complejidad. Según la aplicación, el diseño puede requerir puntos de montaje reforzados, soportes adicionales, insertos u operaciones secundarias de montaje.
Agricultura y construcción
Los componentes de plástico termoformado se utilizan en determinadas cubiertas de equipos agrícolas, paneles de construcción, carcasas protectoras, productos de almacenamiento y revestimientos de equipos.
Las aplicaciones en exteriores requieren prestar atención a la resistencia a los rayos UV, los cambios de temperatura, la resistencia al impacto, la exposición a la humedad y la estabilidad dimensional a largo plazo. La elección del material y de los aditivos resistentes a la intemperie, si se utilizan, debe ajustarse a las condiciones de servicio previstas.
¿Es el termoformado un proceso de fabricación rentable?
El termoformado puede ser rentable cuando el proceso, el material, el diseño del molde y el volumen de producción se ajustan a los requisitos del producto. Sus ventajas económicas suelen derivarse de un utillaje relativamente asequible, la capacidad de conformar piezas grandes y el uso de láminas termoplásticas de uso consolidado.
Varios factores determinan si un proyecto permitirá obtener el ahorro previsto.
Inversión en utillaje: Los moldes más sencillos pueden reducir los costes iniciales de desarrollo en comparación con procesos que requieren un utillaje más complejo. Sin embargo, los acabados superficiales detallados, las tolerancias ajustadas o los requisitos especiales de refrigeración pueden aumentar los costes del utillaje.
Volumen de producción: Los volúmenes de producción bajos y medios pueden beneficiarse de una menor inversión inicial en utillaje. La producción de gran volumen también puede resultar económica cuando se optimizan el tiempo de ciclo, el aprovechamiento del material y la automatización.
Aprovechamiento del material: La optimización de la distribución de las piezas en la lámina, la disposición de las piezas, la profundidad de embutición y el diseño del recorte influyen en la cantidad de material utilizada en cada componente. La gestión de los recortes y las opciones de reciclaje deben incluirse en los cálculos de costes.
Mano de obra y automatización: La manipulación de láminas, el conformado, el recorte y el apilado automatizados pueden reducir el trabajo manual. La inversión se justifica cuando el volumen de producción previsto y el ahorro en mano de obra la respaldan.
Procesamiento secundario: El recorte, el taladrado, el acabado, el montaje y la inspección pueden suponer costes considerables. Estas operaciones deben incluirse al comparar el termoformado con otros procesos de fabricación.
Calidad y tasa de rechazo: Un calentamiento irregular, un diseño deficiente del molde o un control inadecuado del proceso pueden aumentar los rechazos y los retrabajos. Unas condiciones de producción estables mejoran el coste por pieza terminada conforme.
Una comparación fiable de costes debe considerar el coste total del proyecto, incluidos el utillaje, el material, el tiempo de máquina, el acabado, la inspección, el embalaje y el rendimiento de producción previsto.
Defectos habituales del termoformado y cómo prevenirlos
Los defectos del termoformado suelen surgir de la interacción entre las propiedades del material, las condiciones de calentamiento, la geometría del molde y los parámetros de conformado.
Espesor de pared desigual
Un estiramiento excesivo puede generar zonas delgadas en secciones de embutición profunda o alrededor de las esquinas. Los ingenieros pueden corregir este problema mediante una mejor distribución del material, el uso de un punzón de preestirado, el rediseño del molde o ajustes en las condiciones de calentamiento y conformado.
Pliegues y arrugas
Los pliegues se producen cuando el material sobrante se dobla o se acumula en zonas no deseadas. Pueden deberse a una temperatura inadecuada de la lámina, a la separación entre piezas, a la geometría de embutición o al movimiento del material. Los ajustes del molde y de la disposición de las piezas, junto con la optimización del proceso, pueden ayudar a prevenir este defecto.
Conformado incompleto
Un vacío insuficiente, una presión inadecuada, una evacuación de aire deficiente del molde o una temperatura incorrecta de la lámina pueden impedir que el plástico reproduzca la superficie del molde. Comprobar el sistema de vacío o de presión y revisar el perfil de calentamiento son pasos habituales para resolver este problema.
Alabeo y variaciones dimensionales
Un enfriamiento desigual, las tensiones residuales, la contracción del material y unas condiciones de conformado inconstantes pueden provocar deformaciones en las piezas después de extraerlas del molde. Un mejor control del enfriamiento, un diseño adecuado del molde y unos parámetros de proceso constantes pueden mejorar la estabilidad dimensional.
Marcas superficiales y decoloración
Los defectos superficiales pueden deberse a la contaminación, el sobrecalentamiento, el contacto con superficies inadecuadas o la degradación del material. Un almacenamiento correcto, una manipulación limpia, unos ajustes de temperatura adecuados y un mantenimiento periódico del equipo ayudan a mantener la calidad superficial.
Cómo elegir un fabricante de piezas termoformadas
Seleccionar un socio de fabricación requiere algo más que comparar precios de máquinas o costes unitarios presupuestados. Los compradores deben evaluar si el proveedor puede fabricar de forma constante el componente requerido y prestar apoyo al proyecto durante toda su vida productiva.
Entre los factores pertinentes se incluyen:
- Capacidad del equipo: Confirme que las máquinas admiten las dimensiones y el espesor de lámina, el método de conformado y el ritmo de producción requeridos.
- Experiencia con el material: Pregunte si el fabricante tiene experiencia con el grado de plástico especificado y sus requisitos de procesamiento.
- Asistencia en utillaje e ingeniería: Revise la capacidad del proveedor para evaluar los ángulos de desmoldeo, las relaciones de embutición, el espesor de pared, el recorte y otros aspectos del diseño.
- Gestión de la calidad: Compruebe los métodos de inspección dimensional, la supervisión del proceso, la trazabilidad y los requisitos de documentación.
- Capacidad de producción: Evalúe si el fabricante puede satisfacer la demanda prevista, gestionar pedidos recurrentes y mantener una calidad constante.
- Operaciones secundarias: Determine si el recorte, el mecanizado, el montaje, el acabado y el embalaje pueden realizarse internamente o coordinarse con socios cualificados.
- Coste total: Compare el utillaje, el consumo de material, el tiempo de ciclo, el acabado, la logística y los costes de calidad, en lugar de evaluar únicamente el precio unitario.
La colaboración temprana entre diseñadores de productos, proveedores de materiales, ingenieros de utillaje y especialistas en termoformado puede permitir identificar problemas de fabricabilidad antes de finalizar el utillaje de producción.
El futuro de la tecnología de termoformado
El termoformado sigue evolucionando gracias a las mejoras en el control del proceso, la automatización de las máquinas, los sistemas de calentamiento, la ingeniería de moldes y la gestión de materiales.
Los equipos modernos pueden utilizar calentamiento por zonas, recetas programables, manipulación automatizada e inspección integrada para mejorar la uniformidad y reducir la dependencia de los ajustes manuales. La supervisión digital puede ayudar a los fabricantes a identificar variaciones del proceso e investigar defectos recurrentes.
El desarrollo de materiales también está ampliando el abanico de aplicaciones potenciales. Se están evaluando láminas con contenido reciclado, estructuras de envases reciclables y formulaciones alternativas de materiales para productos en los que son importantes el impacto ambiental y la gestión al final de su vida útil.
Estos avances no eliminan la necesidad de realizar pruebas específicas para cada aplicación. El contenido reciclado puede afectar a la uniformidad del material, el aspecto y las propiedades mecánicas, mientras que las estructuras multicapa pueden plantear dificultades adicionales para el reciclaje. Los fabricantes deben evaluar las declaraciones de sostenibilidad junto con las prestaciones del producto, los requisitos normativos y la infraestructura de reciclaje realmente disponible.
La solución de termoformado más adecuada combina una selección apropiada del material, un diseño correcto del utillaje, parámetros de proceso estables y un sistema de producción adaptado a los requisitos de la pieza terminada.
Preguntas frecuentes sobre el termoformado
1. ¿Qué es el termoformado en términos sencillos?
El termoformado es un proceso que consiste en calentar una lámina de plástico hasta que se vuelve flexible, darle forma sobre un molde o dentro de él y enfriarla para obtener un componente de plástico terminado. Habitualmente se utiliza vacío o presión de aire para ayudar a que la lámina se adapte a la forma del molde.
2. ¿Cuáles son las principales etapas del proceso de termoformado?
Las principales etapas son la carga de la lámina, el calentamiento, el conformado, el enfriamiento, el recorte y la inspección de calidad. Algunas líneas de producción también incluyen alimentación automática de material, operaciones de acabado secundario, montaje e inspección en línea.
3. ¿Qué materiales se utilizan en el termoformado?
Entre los materiales habituales para el termoformado se incluyen ABS, PET, PETG, HIPS, policarbonato, polipropileno, polietileno, PVC y acrílico. El material adecuado depende de la resistencia al impacto, la transparencia, la compatibilidad química, la temperatura de servicio y el coste requeridos.
4. ¿Cuál es la diferencia entre el conformado al vacío y el conformado a presión?
El conformado al vacío utiliza presión negativa para atraer una lámina de plástico caliente contra un molde. El conformado a presión combina el vacío con presión positiva de aire para mejorar el contacto con el molde y reproducir detalles superficiales más finos. El conformado a presión suele elegirse para piezas con requisitos estéticos más exigentes.
5. ¿Es el termoformado más económico que el moldeo por inyección?
El termoformado puede tener costes iniciales de utillaje más bajos para muchas piezas grandes o relativamente sencillas, lo que lo convierte en una opción atractiva para prototipos y volúmenes de producción bajos o medios. El moldeo por inyección puede ofrecer un menor coste unitario para piezas complejas fabricadas en grandes cantidades. La opción más adecuada depende del utillaje, el aprovechamiento del material, el tiempo de ciclo, el acabado y la demanda anual.
6. ¿Qué es la temperatura de transición vítrea Tg?
La temperatura de transición vítrea Tg es el intervalo de temperaturas en el que un polímero amorfo pasa de un estado relativamente rígido y vítreo a otro más flexible y gomoso. Ayuda a los ingenieros a comprender el comportamiento del plástico durante el calentamiento y el uso, pero no coincide necesariamente con la temperatura de conformado. El intervalo de procesamiento adecuado depende del grado del material y del método de conformado.
7. ¿Puede el termoformado producir piezas de plástico complejas?
Sí. El termoformado permite producir paneles curvos, componentes de embutición profunda, carcasas texturizadas, cubiertas protectoras y otras formas tridimensionales. La complejidad está limitada por el estiramiento del material, los ángulos de desmoldeo, los requisitos de espesor de pared, el diseño del molde y el método de conformado. Las geometrías internas muy intrincadas pueden ser más adecuadas para el moldeo por inyección.
8. ¿Qué sectores utilizan plásticos termoformados?
Los plásticos termoformados se utilizan en envases y embalajes, fabricación de automóviles, equipos médicos, electrónica, maquinaria industrial, agricultura, construcción y productos de consumo. Entre las aplicaciones habituales se incluyen bandejas, envolventes, resguardos de máquinas, paneles interiores, cubiertas protectoras y carcasas de equipos.
9. ¿Qué factores afectan a la calidad del termoformado?
El grado del material, el espesor de la lámina, la uniformidad del calentamiento, la temperatura de conformado, el vacío o la presión de aire, el diseño del molde, el tiempo de enfriamiento y la precisión del recorte afectan a la calidad. Unos ajustes de proceso estables y un utillaje adecuado ayudan a reducir defectos como arrugas, espesores de pared desiguales, alabeo y conformado incompleto.
10. ¿Es el termoformado adecuado para la fabricación de dispositivos médicos?
El termoformado puede ser adecuado para carcasas de equipos médicos, bandejas para instrumentos, envolventes protectoras y determinadas aplicaciones de envasado médico. El material seleccionado, el entorno de producción, los controles de limpieza y los requisitos de validación deben ajustarse al uso previsto y a la normativa aplicable. Los envases estériles y los productos en contacto con el paciente pueden requerir pruebas y controles normativos adicionales.
11. ¿Cuál es la diferencia entre el conformado de láminas termoplásticas y el moldeo por inyección?
El termoformado da forma a una lámina termoplástica prefabricada mediante calor y fuerza de conformado. El moldeo por inyección funde la materia prima plástica y la inyecta en la cavidad de un molde. El termoformado suele ser una opción atractiva para componentes grandes fabricados a partir de láminas, mientras que el moldeo por inyección permite una gama más amplia de geometrías complejas y elementos integrados.
12. ¿Cómo reducen los fabricantes los costes de producción del termoformado?
Los fabricantes pueden reducir los costes mediante una distribución eficiente de las piezas en la lámina, una selección adecuada del material, la optimización del calentamiento y el enfriamiento, moldes bien diseñados, la manipulación automatizada, menores tasas de desperdicio y la reducción de las operaciones secundarias. Evaluar el coste total de fabricación, en lugar de considerar únicamente el precio del material o del utillaje, permite realizar una comparación más realista.
Conclusión
El termoformado es un proceso versátil de fabricación de plásticos que transforma láminas termoplásticas calentadas en componentes para envases y embalajes, transporte, equipos sanitarios, electrónica y aplicaciones industriales. Sus principales ventajas incluyen la flexibilidad de diseño, la capacidad de fabricar piezas grandes y unos costes de utillaje relativamente bajos para los productos adecuados.
Elegir la solución adecuada requiere comprender el proceso de termoformado, las propiedades de los materiales, los métodos de conformado, las capacidades de los equipos y los aspectos económicos de la producción. Factores como la resistencia al impacto, la temperatura de transición vítrea Tg, la compatibilidad química, la distribución del espesor de pared y las tolerancias de la pieza terminada deben evaluarse en las primeras etapas del proceso de diseño.
Para los fabricantes que desarrollan nuevos componentes de plástico, trabajar con un proveedor de equipos de termoformado o un socio de producción con experiencia puede ayudar a establecer el método de conformado adecuado, optimizar el utillaje, mejorar la uniformidad del proceso y lograr un equilibrio práctico entre la calidad del producto y el coste de fabricación.



