






Una máquina de conformado al vacío es un tipo de equipo de conformado de plásticos que calienta una lámina termoplástica hasta que se vuelve flexible y, a continuación, utiliza vacío para atraer el material ablandado contra un molde. Una vez que el plástico se enfría y conserva su forma, el componente conformado se retira y se recorta a las dimensiones requeridas.
El conformado al vacío se utiliza ampliamente para fabricar cubiertas de plástico, bandejas para envases, carcasas de equipos, componentes interiores de automóviles, envolventes protectoras y otros productos industriales. En comparación con otros métodos de fabricación de plásticos, puede ofrecer menores costes de utillaje, flexibilidad de diseño y una producción económicamente viable para componentes grandes y series de producción cortas o medias.
El rendimiento de una máquina de conformado al vacío depende de varios factores, como la uniformidad del calentamiento, la capacidad de vacío, la temperatura de conformado, el diseño del molde, el material plástico y el tiempo de enfriamiento. Comprender estos factores ayuda a los fabricantes a seleccionar equipos adecuados, mejorar la calidad de las piezas y obtener resultados de producción uniformes.
¿Qué es una máquina de conformado al vacío?
Una máquina de conformado al vacío es una máquina de termoformado que da forma a láminas de plástico calentadas al extraer el aire entre la lámina y un molde. La presión atmosférica empuja el plástico ablandado contra la superficie del molde, lo que permite reproducir la forma requerida. A continuación, la pieza conformada se enfría, se desmoldea y se recorta. Una máquina típica incluye un sistema de calentamiento, un bastidor de sujeción de la lámina, una estación de moldeo, un sistema de vacío, un sistema de enfriamiento y un sistema de control.El conformado al vacío se utiliza habitualmente para envases y embalajes, cubiertas industriales, bandejas, envolventes y piezas de plástico grandes en las que la flexibilidad de diseño y la rentabilidad son importantes.
Una máquina de conformado al vacío es un equipo industrial diseñado para transformar láminas termoplásticas planas en componentes de plástico tridimensionales mediante calor y una diferencia de presión. A diferencia del moldeo por inyección, que inyecta plástico fundido en la cavidad de un molde, el conformado al vacío parte de una lámina de plástico prefabricada. La lámina se calienta, se pone en contacto con un molde y se atrae contra él mediante vacío.
Los equipos de conformado al vacío están disponibles en distintas configuraciones, desde máquinas manuales compactas utilizadas para la fabricación de prototipos hasta máquinas industriales automatizadas de conformado al vacío diseñadas para la producción continua. El tamaño de la máquina, la capacidad de calentamiento, las prestaciones del sistema de vacío, el nivel de automatización y las dimensiones del molde determinan qué productos pueden fabricarse de manera eficiente. Esta tecnología es especialmente adecuada para componentes con superficies amplias, profundidades de embutición relativamente pequeñas o moderadas y geometrías que pueden conformarse a partir de una sola lámina.Las formas más exigentes pueden requerir la asistencia de un punzón, utillaje especializado u otro proceso de conformado.
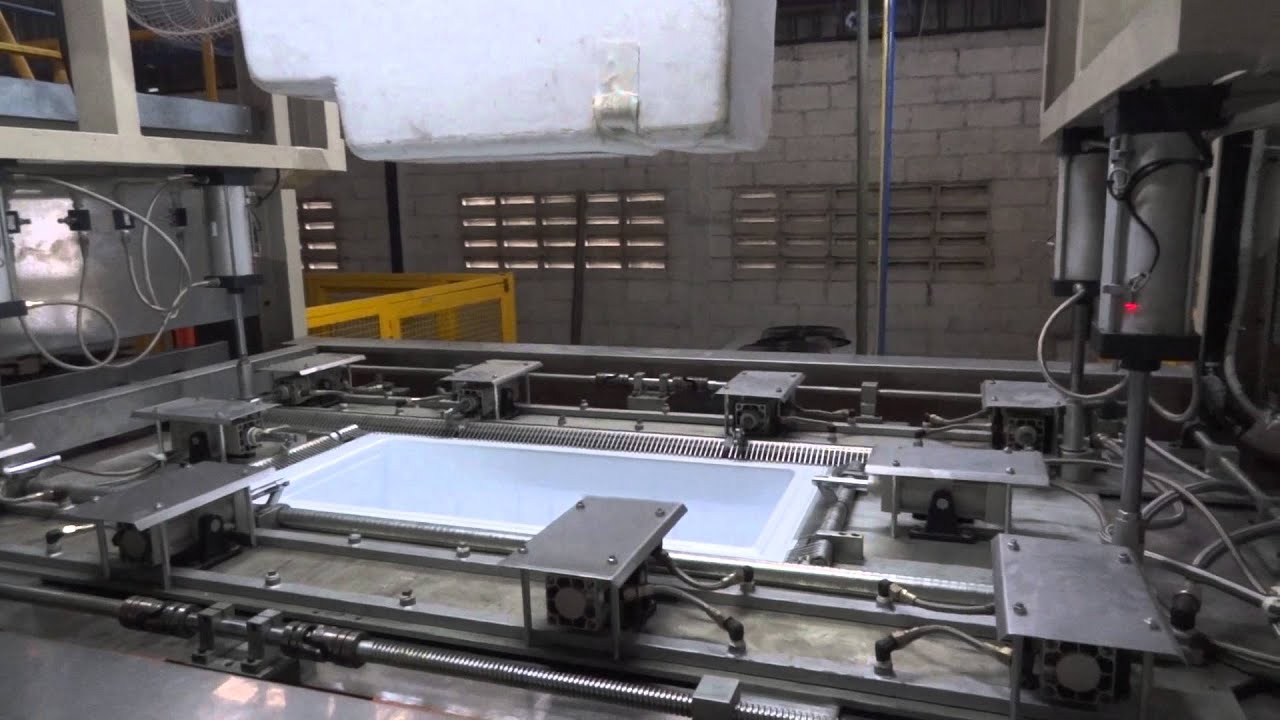
¿Cómo funciona una máquina de conformado al vacío?
El proceso de conformado al vacío comprende varias etapas coordinadas. Cada etapa influye en la distribución del material, el aspecto superficial, la precisión dimensional y el coste final de fabricación.
1. Carga y sujeción de la lámina de plástico
El proceso comienza con una lámina termoplástica, como ABS, PETG, HIPS, policarbonato, polipropileno u otro material adecuado para el conformado.
La lámina se coloca en un marco de sujeción que la mantiene firmemente sujeta durante el calentamiento y el conformado. Según la configuración de la máquina, el material puede cargarse manualmente, alimentarse desde una bobina o transferirse automáticamente entre estaciones.
El espesor y las dimensiones de la lámina deben ajustarse a los requisitos del producto y a la capacidad de la máquina. Si el material de partida es demasiado delgado, es posible que la pieza terminada no ofrezca la resistencia requerida. Si es innecesariamente grueso, pueden aumentar el consumo de material, el tiempo de calentamiento y los costes de producción.
2. Calentamiento hasta la temperatura de conformado
La lámina sujeta se desplaza a la estación de calentamiento, donde calentadores infrarrojos u otros elementos calefactores ablandan el plástico.
La temperatura de conformado depende del grado del material, el espesor de la lámina, la configuración de los calentadores y la geometría deseada de la pieza. Toda la lámina debe alcanzar un intervalo de temperatura adecuado para su procesamiento, sin sobrecalentarse ni presentar diferencias de temperatura excesivas.
Si la lámina no se calienta lo suficiente, puede resistirse al estiramiento y no reproducir los detalles del molde. Si se sobrecalienta, puede combarse excesivamente, decolorarse, degradarse o presentar un espesor de pared irregular.
Por este motivo, los equipos industriales suelen utilizar calentamiento por zonas y controles de temperatura ajustables. Los operarios pueden ajustar cada zona de calentamiento para adaptarse a productos con distintas formas y profundidades de conformado.
3. Posicionamiento del molde
Una vez que la lámina alcanza la temperatura de conformado requerida, se coloca sobre el molde de conformado al vacío o dentro de él.
Dos configuraciones habituales son los moldes macho y los moldes hembra. Un molde macho tiene una forma saliente sobre la que se adapta el plástico, mientras que un molde hembra tiene una cavidad en la que se introduce el plástico.
La elección influye en las dimensiones de la pieza terminada, la definición superficial, la distribución del material y el comportamiento durante el desmoldeo. El diseño del molde también debe tener en cuenta los orificios de evacuación de aire, los ángulos de desmoldeo, los radios de las esquinas, la contracción y las zonas que se recortarán después del conformado.
4. Aplicación de vacío
El sistema de vacío extrae el aire del espacio entre la lámina de plástico ablandada y el molde. A medida que disminuye la presión bajo la lámina, la presión atmosférica empuja el plástico contra la superficie del molde.
La lámina se estira para adaptarse a los contornos del molde. Una evacuación adecuada permite que el aire salga de los pequeños huecos y las zonas con detalles, de modo que el plástico reproduzca la geometría prevista.
El rendimiento del sistema de vacío depende de la capacidad de la bomba, las tuberías, las juntas de estanqueidad, la evacuación de aire del molde, las fugas y el tamaño del área de conformado. Un molde más grande o un producto con numerosos detalles superficiales puede requerir un sistema de distribución de vacío cuidadosamente diseñado.
Aunque el proceso utiliza vacío, la fuerza de conformado procede principalmente de la diferencia de presión entre ambas caras de la lámina. Por tanto, el sistema de vacío debe diseñarse en función del área real de conformado de la máquina y de sus condiciones de funcionamiento.
5. Enfriamiento de la pieza conformada
Una vez que la lámina se adapta al molde, el plástico debe enfriarse lo suficiente para conservar su forma.
El enfriamiento puede realizarse mediante el contacto con el molde, aire forzado o sistemas de enfriamiento específicos. El tiempo de enfriamiento adecuado depende del material, el espesor de la lámina, la temperatura del molde y la geometría del producto.
Un enfriamiento insuficiente puede provocar deformaciones durante la extracción. Un enfriamiento desigual puede generar alabeo o variaciones dimensionales, especialmente en paneles grandes y componentes con distintos espesores de pared.
Una etapa de enfriamiento bien diseñada ayuda a mantener la repetibilidad y evita ciclos de producción innecesariamente largos.
6. Liberación y extracción de la pieza
Una vez estabilizado el plástico, se elimina el vacío y se extrae del molde el componente conformado.
Unos ángulos de desmoldeo adecuados facilitan la separación de la pieza terminada sin aplicar una fuerza excesiva ni dañar su superficie. Las cavidades profundas, las contrasalidas, las superficies texturizadas y la contracción alrededor de los moldes macho pueden dificultar el desmoldeo.
Algunos productos requieren asistencia mecánica o elementos específicos en el molde para garantizar un desmoldeo uniforme.
7. Recorte y acabado
El componente conformado suele presentar material sobrante en su perímetro. Este material se retira mediante prensas de recorte, fresadoras CNC, herramientas de corte u otros equipos adecuados.
Según la aplicación, las operaciones posteriores pueden incluir taladrado, punzonado, mecanizado, pegado, impresión, montaje y acabado superficial.
El proceso de recorte define el contorno final y los elementos de montaje de la pieza de plástico. Un recorte preciso es especialmente importante para los componentes que deben encajar en un conjunto existente.
8. Inspección de calidad
En la inspección final se comprueban las dimensiones, el aspecto, el espesor de pared y otras características específicas de la aplicación.
Según el producto, los fabricantes también pueden evaluar la resistencia al impacto, la rigidez, la resistencia química, el comportamiento térmico u otras propiedades mecánicas.
La supervisión del proceso de conformado y la inspección de los productos terminados ayudan a detectar problemas antes de que afecten a series de producción más grandes.
Componentes principales de una máquina de conformado al vacío
Una máquina de conformado al vacío integra el calentamiento, la manipulación de láminas, el posicionamiento del molde, la generación de vacío, el enfriamiento y el control en un sistema de producción coordinado.
Sistema de calentamiento
El sistema de calentamiento eleva la temperatura de la lámina de plástico hasta la temperatura de conformado requerida. Los calentadores por zonas permiten a los operarios ajustar la distribución del calor en las distintas áreas de la lámina.
El sistema de calentamiento debe ser adecuado para los materiales y espesores de lámina utilizados en la producción.
Marco de sujeción
El marco de sujeción mantiene la lámina firmemente sujeta durante todo el calentamiento y el conformado. Debe proporcionar una sujeción fiable sin dañar el material ni permitir fugas de aire alrededor del área de conformado.
Estación de conformado y mesa portamoldes
La estación de conformado posiciona el molde y la lámina uno respecto al otro. Según el diseño de la máquina, la mesa portamoldes puede desplazarse vertical u horizontalmente para poner el molde en contacto con la lámina calentada.
El recorrido de la máquina, la profundidad de conformado disponible y las dimensiones del molde determinan la gama de productos que pueden fabricarse.
Bomba de vacío y sistema de distribución
La bomba de vacío extrae el aire situado bajo la lámina. Las tuberías, las válvulas, los depósitos, las juntas de estanqueidad y los canales de evacuación de aire del molde distribuyen el vacío por toda el área de conformado.
Un sistema bien diseñado ayuda a que la lámina se adapte de manera uniforme al molde, sin demoras excesivas ni un conformado incompleto.
Sistema de enfriamiento
Los equipos de enfriamiento reducen la temperatura del plástico conformado antes del desmoldeo. Según la aplicación, pueden incluir ventiladores, boquillas de aire, canales de enfriamiento del molde u otras soluciones de enfriamiento.
Sistema de control
El sistema de control coordina el tiempo de calentamiento, los ajustes de temperatura, la aplicación de vacío, los movimientos de la máquina, el enfriamiento y otros parámetros de funcionamiento.
Las máquinas manuales pueden utilizar controles relativamente sencillos, mientras que los equipos automatizados pueden integrar recetas programables, sensores, alimentación de material y manipulación en las etapas posteriores.
Tipos de máquinas de conformado al vacío
Los distintos tipos de máquinas de conformado al vacío responden a diferentes requisitos de producción. La opción más adecuada depende de las dimensiones del producto, el espesor del material, la complejidad, el volumen de producción y las necesidades de automatización.
Máquinas manuales de conformado al vacío
Las máquinas manuales requieren que los operarios carguen las láminas, posicionen los moldes y realicen manualmente algunas o la mayoría de las etapas del proceso.
Son adecuadas para prototipos, desarrollo de productos, aplicaciones educativas, componentes a medida y series de producción pequeñas. Su configuración relativamente sencilla puede reducir la inversión inicial en equipos.
Sin embargo, la velocidad de producción y la repetibilidad pueden depender en gran medida de la experiencia del operario.
Máquinas semiautomáticas de conformado al vacío
Las máquinas semiautomáticas automatizan determinadas operaciones, como los ciclos de calentamiento, el movimiento de la mesa o el control del vacío, pero mantienen algunas tareas de manipulación manual.
Son útiles para los fabricantes que necesitan una producción más uniforme que la que ofrece un sistema manual, pero que no requieren una línea totalmente automatizada.
Máquinas automáticas de conformado al vacío
Las máquinas automáticas de conformado al vacío coordinan varias etapas mediante controles programados. Según la configuración, pueden incluir carga automática de láminas, calentamiento, conformado, enfriamiento, desmoldeo y transferencia a los equipos de recorte.
La automatización puede reducir la manipulación manual y mejorar la uniformidad de la producción, especialmente en pedidos recurrentes.
El nivel de automatización adecuado depende de la demanda de producción, la variedad de productos, las necesidades de mano de obra y el coste de integrar los equipos de las etapas posteriores.
Máquinas industriales de conformado al vacío
Las máquinas industriales de conformado al vacío están diseñadas para entornos de producción exigentes, áreas de conformado más grandes, láminas más gruesas y componentes con mayores exigencias dimensionales.
Sus aplicaciones pueden incluir paneles para automóviles, cubiertas de equipos industriales, cerramientos de máquinas, bandejas grandes y carcasas protectoras.
Al evaluar máquinas industriales de conformado al vacío, los fabricantes deben revisar el área útil de conformado, el espesor máximo de la lámina, la capacidad de calentamiento, el rendimiento del sistema de vacío, la profundidad de conformado, la compatibilidad con los moldes, la capacidad de enfriamiento y las opciones de integración.
Una máquina con un área de conformado más grande no es necesariamente la mejor opción. El sistema completo debe ajustarse al tamaño y la forma del producto previsto.
Máquinas de conformado al vacío con alimentación por bobina
Las máquinas con alimentación por bobina procesan película de plástico o lámina delgada suministrada en bobina. Se utilizan habitualmente para bandejas de envasado, envases blíster y otros productos que requieren un conformado repetido a altas cadencias de producción.
Estos sistemas suelen combinar la alimentación de material, el calentamiento, el conformado, el corte y el apilado en una línea de producción continua.
Por lo general, son adecuados para aplicaciones distintas de las de las máquinas para láminas gruesas utilizadas para fabricar componentes industriales de gran tamaño.
Conformado al vacío frente a otros métodos de termoformado
El conformado al vacío es uno de los distintos métodos utilizados para dar forma a láminas termoplásticas calentadas. Comprender las diferencias ayuda a los fabricantes a seleccionar equipos que se ajusten a las especificaciones de sus productos.
| Criterio de comparación | Conformado al vacío | Conformado a presión | Termoformado asistido por punzón |
|---|---|---|---|
| Fuerza de conformado | Diferencia entre la presión de vacío y la presión atmosférica | Vacío combinado con presión de aire positiva | Asistencia mecánica mediante punzón, normalmente combinada con vacío |
| Detalle superficial | Adecuado para muchas superficies sencillas y con un nivel de detalle moderado | Suele ofrecer una definición superficial más fina | Depende del molde y de la configuración de conformado |
| Distribución del material | Depende del estiramiento de la lámina y de la geometría del molde | Sigue estando sujeto al estiramiento y al adelgazamiento | El punzón puede ayudar a distribuir el material antes del conformado final |
| Requisitos del utillaje | A menudo relativamente sencillo | Puede requerir utillaje más especializado | Requiere un punzón adecuado y una disposición de conformado apropiada |
| Aplicaciones habituales | Cubiertas, bandejas, revestimientos interiores y carcasas | Carcasas con detalles finos y paneles decorativos | Recipientes de embutición profunda y determinadas piezas complejas |
| Consideraciones de coste | Suele resultar atractivo para diseños sencillos | Los requisitos de detalle pueden justificar unos costes más elevados de equipos o utillaje | Deben tenerse en cuenta el utillaje adicional y el control del proceso |
El proceso adecuado depende del equilibrio entre la apariencia, la geometría, el espesor de pared, el volumen de producción y el presupuesto. Algunas piezas que parecen adecuadas para el conformado al vacío pueden necesitar asistencia por presión o un método de fabricación diferente para cumplir sus especificaciones.
Materiales utilizados en el conformado al vacío
La selección del material influye en el comportamiento durante el conformado, la resistencia mecánica, la apariencia, la resistencia química y el coste. Los siguientes plásticos suelen considerarse para aplicaciones de conformado al vacío.
ABS
El acrilonitrilo butadieno estireno (ABS) ofrece un buen equilibrio entre tenacidad, rigidez, calidad superficial y facilidad de procesamiento.
Se utiliza para carcasas de equipos, paneles interiores de automóviles, cubiertas protectoras y componentes de productos de consumo.
HIPS
El poliestireno de alto impacto (HIPS) se utiliza con frecuencia para envases, revestimientos interiores de electrodomésticos, bandejas y otras piezas en las que el coste es un factor determinante.
Por lo general, es fácil de conformar, aunque su resistencia a la temperatura y sus propiedades mecánicas deben ser adecuadas para el uso previsto.
PET y PETG
El PET y el PETG se utilizan en envases transparentes, cubiertas protectoras, productos de exposición y determinadas aplicaciones relacionadas con el ámbito médico.
Deben comprobarse el grado del material y su adecuación normativa en los productos que requieran conformidad para el contacto con alimentos, envases estériles u otras prestaciones sujetas a control.
Policarbonato
El policarbonato se selecciona para aplicaciones que requieren una elevada resistencia al impacto y, en los grados adecuados, transparencia.
Entre sus posibles usos se incluyen las cubiertas protectoras de equipos, los resguardos de máquinas y las ventanas industriales. Deben tenerse en cuenta los requisitos de procesamiento y la compatibilidad química.
Polipropileno
El polipropileno ofrece una baja densidad y buena resistencia a numerosas sustancias químicas. Se utiliza para recipientes, bandejas y componentes industriales.
Su estructura semicristalina afecta a la contracción y al comportamiento durante el conformado, por lo que los ajustes de calentamiento y enfriamiento requieren un control adecuado.
Policloruro de vinilo
El policloruro de vinilo (PVC) está disponible en grados rígidos y flexibles para distintas aplicaciones.
Las condiciones de procesamiento deben controlarse para evitar la degradación térmica. Antes de la producción, deben evaluarse la formulación del material, los aditivos, los requisitos de ventilación y la normativa aplicable.
El mejor material es aquel que cumple los requisitos mecánicos, térmicos, químicos, de apariencia y de coste del producto terminado. La selección del material debe realizarse conjuntamente con el diseño del molde y la selección de la máquina, y no como una decisión de compra aislada.
Diseño de moldes para el conformado al vacío
El diseño del molde influye en la geometría de la pieza, la distribución del material, el acabado superficial, el desmoldeo y la eficiencia de producción. Un molde adecuado para el conformado al vacío debe permitir que el plástico calentado entre en contacto con las superficies requeridas y, al mismo tiempo, proporcionar vías de salida para el aire atrapado.
Moldes macho y hembra
Un molde macho sobresale hacia fuera y permite que la lámina calentada se estire sobre sus superficies exteriores. Un molde hembra contiene una cavidad hacia cuyo interior se aspira la lámina.
Los moldes macho pueden ser adecuados para paneles exteriores y cubiertas de gran tamaño, mientras que los moldes hembra pueden seleccionarse cuando las dimensiones interiores o determinadas características superficiales requieren una disposición de conformado diferente.
La elección correcta depende de las dimensiones finales requeridas, la apariencia superficial, la profundidad de embutición y la distribución del espesor de pared.
Ángulos de desmoldeo
Los ángulos de desmoldeo son ligeras inclinaciones de las paredes del molde que facilitan la extracción de la pieza conformada después del enfriamiento.
Un ángulo de desmoldeo insuficiente puede provocar adherencias, daños superficiales o dificultades para extraer el producto. Para muchas aplicaciones, un diseño preliminar puede contemplar ángulos de desmoldeo en un intervalo aproximado de 3° a 5°, pero el ángulo adecuado depende del tipo de molde, la profundidad, la contracción del material, la textura superficial y la geometría.
Las superficies texturizadas y las piezas profundas pueden requerir un mayor ángulo de desmoldeo. Los valores finales deben establecerse mediante una revisión de ingeniería y, cuando sea necesario, ensayos de conformado.
Radios de esquina y espesor de pared
Las esquinas agudas concentran el estiramiento y pueden provocar un adelgazamiento excesivo o la formación de pliegues. Los radios de esquina amplios suelen mejorar el flujo del material y reducir las tensiones localizadas.
Dado que la lámina se estira durante el conformado, el espesor de pared de la pieza terminada no es necesariamente uniforme. Las cavidades profundas y las esquinas pueden quedar más delgadas que las zonas más planas.
Por tanto, el espesor inicial de la lámina debe seleccionarse en función del espesor final mínimo requerido, la profundidad de embutición, las propiedades del material y el método de conformado.
Evacuación de aire por vacío
Los pequeños orificios o canales de evacuación permiten que salga el aire atrapado entre la lámina y el molde.
Una evacuación insuficiente puede provocar un conformado incompleto, detalles redondeados o un contacto irregular con la superficie. La ubicación de los orificios de evacuación debe diseñarse para facilitar la extracción del aire sin dejar marcas inaceptables en el producto terminado.
Materiales de los moldes
Los moldes para conformado al vacío pueden fabricarse con materiales como madera, placas mecanizables, materiales epoxi para utillaje, materiales colados o aluminio.
La elección depende de la vida útil del utillaje, las dimensiones de la pieza, los requisitos superficiales, las necesidades de refrigeración, la cantidad de producción y el presupuesto.
El utillaje de menor coste puede ser adecuado para prototipos y producciones limitadas, mientras que el utillaje de aluminio puede ser preferible para producciones repetitivas, una mejor gestión térmica y una vida útil más larga.
Parámetros operativos clave que afectan a la calidad del conformado
Una máquina de conformado al vacío solo puede producir piezas uniformes cuando sus parámetros de proceso se ajustan al material, al molde y a la geometría del producto.
Temperatura de conformado
La temperatura de conformado determina la facilidad con la que la lámina de plástico se estira y se adapta al molde.
La temperatura correcta varía según el grado del polímero y el espesor de la lámina. Debe establecerse a partir de las indicaciones del proveedor del material y verificarse mediante ensayos de conformado controlados.
Uniformidad del calentamiento
Un calentamiento desigual puede hacer que una zona de la lámina se estire más que otra. Esto puede provocar zonas de menor espesor, marcas superficiales, pandeo o un conformado incompleto.
El calentamiento por zonas, la ubicación adecuada de los calentadores y el movimiento uniforme de la lámina ayudan a controlar la distribución de la temperatura.
Nivel de vacío y tiempo de respuesta
El sistema de vacío debe extraer el aire con suficiente rapidez para conformar la lámina antes de que se enfríe en exceso.
Las fugas de vacío, las restricciones en las tuberías, una capacidad insuficiente de la bomba o una evacuación deficiente del aire pueden impedir que el plástico alcance las superficies requeridas del molde.
Tiempo de enfriamiento
El tiempo de enfriamiento influye en la duración del ciclo, la estabilidad dimensional y la calidad del desmoldeo.
Extraer la pieza demasiado pronto puede provocar deformaciones. Un enfriamiento excesivamente prolongado puede reducir la producción sin aportar beneficios adicionales una vez que el componente se ha estabilizado.
Espesor del material y profundidad de embutición
Los productos de embutición profunda estiran la lámina más que los de poca profundidad. Esto puede generar mayores variaciones en el espesor de pared, especialmente en las esquinas y en las zonas más profundas.
Según el tamaño y la geometría de la pieza, puede ser necesario utilizar un proceso asistido por punzón, un preestirado, una geometría de molde modificada o un material de partida de mayor espesor.
Precisión del recorte
La etapa de conformado crea la forma básica, pero el recorte define el contorno final del producto.
Los útiles de sujeción precisos, las herramientas de corte adecuadas y un posicionamiento uniforme de las piezas ayudan a conseguir dimensiones repetibles y un montaje fiable.
Aplicaciones industriales de las máquinas de conformado al vacío
Los equipos de conformado al vacío se utilizan en una amplia variedad de sectores porque permiten producir piezas de plástico ligeras de distintos tamaños, formas y espesores.
Envases y productos de consumo
Las aplicaciones incluyen bandejas para alimentos, envases blíster, envases de tipo concha, insertos de protección, componentes para expositores y organizadores de productos.
La producción mediante conformado al vacío con alimentación por bobina resulta especialmente adecuada para fabricar envases en grandes volúmenes cuando se optimizan el material, el ciclo de conformado y la configuración de corte.
Fabricación de automóviles
Las aplicaciones en automoción incluyen paneles interiores, revestimientos del maletero, cubiertas de protección, componentes de acabado y determinadas piezas de gran tamaño para la carrocería.
Los requisitos de diseño pueden incluir resistencia al impacto, aspecto superficial, estabilidad dimensional, resistencia a la temperatura y compatibilidad con los componentes adyacentes.
Equipos industriales
Los fabricantes industriales utilizan el conformado al vacío para fabricar cubiertas de máquinas, resguardos de protección, carcasas de equipos, bandejas de almacenamiento, carcasas de paneles de control y revestimientos.
Esta tecnología puede resultar atractiva cuando un componente tiene una gran superficie, pero no requiere la compleja geometría interna de una pieza moldeada por inyección.
Equipos médicos y sanitarios
El conformado al vacío permite fabricar carcasas de equipos, organizadores de instrumentos, cubiertas de protección y determinados componentes de envases médicos.
En los productos sujetos a regulación, el grado del material, los controles de limpieza, la trazabilidad y los requisitos de validación deben ajustarse al uso previsto. No debe suponerse que un componente termoformado es apto para el contacto con pacientes o para envases estériles sin la evaluación necesaria.
Productos electrónicos y eléctricos
Las cubiertas y carcasas de plástico conformadas al vacío pueden proteger los equipos y servir como elementos de embalaje de productos.
La selección del material debe tener en cuenta la exposición a la temperatura, las propiedades eléctricas, los requisitos de comportamiento frente al fuego, la compatibilidad química y las condiciones de uso del componente.
Agricultura y construcción
Las aplicaciones incluyen determinadas cubiertas de equipos, carcasas de protección, productos de almacenamiento y paneles para la construcción.
Los productos para exteriores pueden requerir resistencia a los rayos UV, a la intemperie y al impacto, así como estabilidad dimensional frente a los cambios de temperatura.
¿Es rentable el conformado al vacío?
El conformado al vacío puede ser rentable cuando el diseño del producto, los requisitos de utillaje, el consumo de material y el volumen de producción se ajustan al proceso.
Una de sus principales ventajas es que el utillaje para muchos productos conformados al vacío puede ser más sencillo y económico que los moldes necesarios para el moldeo por inyección. Esto puede hacer más accesible el desarrollo de productos, especialmente en el caso de componentes grandes y proyectos con una demanda moderada.
Sin embargo, el precio del utillaje por sí solo no determina la rentabilidad global.
Inversión inicial en utillaje
El molde debe diseñarse teniendo en cuenta las dimensiones de la pieza, la profundidad de embutición, el material, los requisitos de superficie y la vida útil de producción prevista.
Un molde sencillo puede resultar económico para un producto pequeño o un prototipo. Las piezas más complejas pueden necesitar utillaje adicional, asistencia por punzón, sistemas de enfriamiento o equipos de recorte de precisión.
Series de producción
Para prototipos y series cortas, el conformado al vacío puede reducir la inversión inicial necesaria para lanzar un producto al mercado.
Para volúmenes de producción mayores, la automatización, el tiempo de ciclo, el aprovechamiento del material y la vida útil del utillaje adquieren cada vez más importancia. El moldeo por inyección u otro proceso pueden ofrecer un menor coste unitario cuando los grandes volúmenes y la complejidad geométrica justifican la inversión.
Aprovechamiento del material
La cantidad de plástico utilizada depende de las dimensiones de la lámina de partida, la disposición de las piezas, la profundidad de embutición y el material sobrante que se elimina durante el recorte.
Un mejor aprovechamiento de la lámina y una recuperación adecuada de los residuos pueden reducir los costes de material. Las opciones de reciclaje dependen del polímero, la contaminación, los aditivos y la infraestructura de reciclaje disponible.
Mano de obra y operaciones secundarias
El recorte, el taladrado, el acabado y el montaje contribuyen al coste final del componente.
La manipulación automatizada y el recorte CNC pueden mejorar la uniformidad y reducir el trabajo manual, pero la inversión debe estar justificada por los requisitos de producción.
Utilización del equipo
La capacidad de la máquina, el tiempo de preparación, el cambio de molde, el consumo energético, el mantenimiento y el tiempo de ciclo afectan a la rentabilidad de la producción.
Una comparación completa de costes debe incluir los equipos, el utillaje, los materiales, la mano de obra, el acabado, la inspección, los residuos y la logística.
Cómo elegir la máquina de conformado al vacío adecuada
La elección de la máquina de conformado adecuada comienza con una definición clara del producto y de sus requisitos de fabricación.
Dimensiones del producto: Determine la longitud, la anchura, la altura y la profundidad de embutición máximas. La capacidad de la máquina debe permitir alojar el molde y la lámina, incluida la zona de sujeción necesaria.
Material y espesor: Confirme que el sistema de calentamiento y la configuración de conformado de la máquina sean adecuados para el grado de plástico y el intervalo de espesores seleccionados.
Volumen de producción requerido: Estime la demanda diaria, mensual y anual. La producción prevista ayuda a determinar si resulta adecuado utilizar equipos manuales, semiautomáticos o totalmente automáticos.
Método de conformado: Determine si el conformado al vacío convencional es suficiente o si se necesita asistencia por punzón, conformado por presión u otra técnica.
Compatibilidad del molde: Compruebe los sistemas de montaje del molde, el recorrido disponible de la mesa, las conexiones de vacío y la capacidad para admitir futuros productos.
Requisitos de automatización: Considere la carga de láminas, la descarga, el recorte, el apilado, la inspección y la integración con los equipos de producción existentes.
Requisitos de calidad: Defina las tolerancias dimensionales, los criterios de apariencia, el espesor mínimo de pared y cualquier requisito relativo al material o a la normativa.
Servicio y mantenimiento: Revise la disponibilidad de piezas de repuesto, el soporte técnico, la formación de los operarios, los requisitos de mantenimiento y la fiabilidad del equipo a largo plazo.
Una máquina debe evaluarse teniendo en cuenta todo el proceso de producción, en lugar de una sola especificación de forma aislada. La máquina más grande o la que ofrece la mayor producción nominal puede no ser la opción más económica para el producto previsto.
Problemas habituales del conformado al vacío y sus soluciones
Comprender los defectos habituales ayuda a los fabricantes a mejorar el proceso de conformado y a reducir las piezas rechazadas.
Espesor de pared irregular
El espesor de pared irregular suele deberse a un estiramiento excesivo o desigual. Las posibles soluciones incluyen ajustar el perfil de calentamiento, modificar la geometría del molde, utilizar asistencia por punzón o seleccionar un espesor más adecuado para la lámina de partida.
Conformado incompleto
El conformado incompleto puede deberse a un vacío insuficiente, orificios de evacuación obstruidos, fugas de aire, un calentamiento inadecuado o un diseño de molde inadecuado.
Inspeccionar el sistema de vacío y comprobar la distribución de temperatura de la lámina puede ayudar a identificar el origen del problema.
Pliegues y arrugas
Los pliegues se producen cuando el exceso de plástico se dobla o se acumula en una zona no deseada. Pueden estar relacionados con esquinas pronunciadas, un flujo deficiente del material, una temperatura inadecuada de la lámina o la geometría de la pieza.
Mejorar los radios de las esquinas, cambiar la disposición de las piezas, ajustar el calentamiento y revisar el diseño del molde puede reducir este defecto.
Alabeo
El alabeo puede producirse cuando la pieza se extrae antes de que se haya enfriado lo suficiente o cuando el material se enfría de forma desigual.
Unas condiciones de enfriamiento uniformes, una temperatura adecuada del molde y una secuencia de desmoldeo apropiada ayudan a mejorar la estabilidad dimensional.
Dificultad de desmoldeo
Los ángulos de desmoldeo insuficientes, las contrasalidas, la textura superficial y la contracción alrededor del molde pueden dificultar el desmoldeo.
Revisar los ángulos de desmoldeo, el acabado superficial y la geometría del molde en las primeras etapas del proceso de diseño puede reducir el riesgo de daños en las piezas y retrasos en la producción.
Preguntas frecuentes sobre las máquinas de conformado al vacío
1. ¿Qué hace una máquina de conformado al vacío?
Una máquina de conformado al vacío calienta una lámina termoplástica y utiliza el vacío para hacer que se adapte a un molde. Tras enfriarse, la lámina conserva la forma del molde y se recorta para obtener un componente de plástico terminado.
2. ¿Cómo funciona el conformado al vacío paso a paso?
El proceso incluye cargar y sujetar una lámina de plástico, calentarla hasta la temperatura de conformado, posicionar el molde, aplicar vacío, enfriar el material conformado, extraer la pieza y recortarla hasta alcanzar sus dimensiones finales.
3. ¿Qué materiales puede procesar una máquina de conformado al vacío?
Entre los materiales habituales se incluyen ABS, HIPS, PET, PETG, policarbonato, polipropileno, polietileno, PVC y acrílico. La compatibilidad del material depende de la capacidad de calentamiento de la máquina, el espesor de la lámina, el diseño del producto y las prestaciones requeridas.
4. ¿Cuál es la diferencia entre el conformado al vacío y el termoformado?
El termoformado es la categoría general de procesos que dan forma a láminas termoplásticas calentadas. El conformado al vacío es un tipo de termoformado que utiliza el vacío para hacer que la lámina reblandecida se adapte a un molde. El conformado por presión y el conformado asistido por punzón son otros métodos utilizados para satisfacer requisitos específicos de los productos.
5. ¿Qué productos pueden fabricar las máquinas industriales de conformado al vacío?
Las máquinas industriales de conformado al vacío pueden fabricar cubiertas de plástico de gran tamaño, paneles para automóviles, carcasas de equipos, resguardos de protección, bandejas de almacenamiento, revestimientos interiores y otros componentes fabricados a partir de láminas. El tamaño máximo del producto depende del área de conformado de la máquina, las dimensiones del molde, el tamaño de la lámina y la profundidad de conformado.
6. ¿Es adecuado el conformado al vacío para series de producción pequeñas?
Sí. El conformado al vacío puede ser adecuado para prototipos, componentes personalizados y series de producción pequeñas, ya que el utillaje para muchos productos es relativamente económico. Los equipos manuales o semiautomáticos pueden ser apropiados cuando las necesidades de producción son limitadas.
7. ¿Cómo afectan los ángulos de desmoldeo al conformado al vacío?
Los ángulos de desmoldeo permiten que la pieza de plástico conformada se desprenda del molde con mayor facilidad. Un ángulo de desmoldeo insuficiente puede provocar adherencias, daños superficiales o dificultades durante el desmoldeo. El ángulo necesario depende del tipo de molde, la profundidad de la pieza, la textura, la contracción y la geometría.
8. ¿Qué determina la temperatura de conformado?
La temperatura de conformado depende del grado del polímero, el espesor de la lámina, el método de calentamiento y la geometría requerida. El intervalo de procesamiento correcto debe establecerse a partir de las recomendaciones del proveedor del material y verificarse mediante ensayos de conformado.
9. ¿Es más económico el conformado al vacío que el moldeo por inyección?
El conformado al vacío suele tener menores costes iniciales de utillaje para piezas grandes o relativamente sencillas. El moldeo por inyección puede resultar más económico para piezas complejas fabricadas en grandes volúmenes. La elección del proceso depende de la demanda anual, el utillaje, el consumo de material, el tiempo de ciclo, el acabado y las tolerancias requeridas.
10. ¿Cómo pueden los fabricantes mejorar la calidad del conformado al vacío?
Los fabricantes pueden mejorar la calidad controlando la temperatura de la lámina, manteniendo un calentamiento uniforme, optimizando el rendimiento del sistema de vacío, diseñando moldes adecuados, proporcionando ángulos de desmoldeo y vías de evacuación de aire apropiados y permitiendo un enfriamiento suficiente antes del desmoldeo.
11. ¿Cómo elijo la máquina de conformado al vacío adecuada?
Empiece por las dimensiones del producto, el material de la lámina, su espesor, la profundidad de conformado, la producción requerida y las especificaciones de calidad. A continuación, compare la capacidad de la máquina, el rendimiento de calentamiento, el sistema de vacío, la compatibilidad con los moldes, la automatización, el mantenimiento y el coste total de propiedad.
12. ¿Puede el conformado al vacío producir piezas de plástico de alta calidad?
Sí. Una máquina de conformado al vacío y un molde diseñados correctamente pueden producir piezas de plástico de alta calidad con dimensiones uniformes y un buen aspecto superficial. La calidad alcanzable depende de la selección del material, el control del proceso, el diseño del molde, la capacidad del equipo y las operaciones de acabado secundarias.
Conclusión
Una máquina de conformado al vacío transforma láminas termoplásticas calentadas en componentes tridimensionales mediante el vacío, que hace que el material se adapte a un molde. El proceso ofrece una opción de fabricación práctica para envases, componentes de automóviles, carcasas de equipos, cubiertas de protección y una amplia gama de productos industriales de plástico.
Los mejores resultados dependen de la coordinación del calentamiento, el rendimiento del sistema de vacío, el diseño del molde, el enfriamiento y el acabado. Durante el desarrollo del producto deben tenerse en cuenta los ángulos de desmoldeo, el espesor de la lámina, la temperatura de conformado, la evacuación de aire y la profundidad de conformado.
Para los fabricantes que planifican nuevas series de producción o modernizan equipos existentes, seleccionar una máquina de conformado al vacío en función de los requisitos reales de las piezas, la producción prevista, los costes de utillaje y los gastos operativos a largo plazo ayuda a establecer un proceso de producción más fiable y rentable.



