






Los plásticos más utilizados en el termoformado incluyen ABS (acrilonitrilo butadieno estireno), PP (polipropileno), PET (tereftalato de polietileno), PVC (policloruro de vinilo) y PE (polietileno). Cada material ofrece distintas combinaciones de capacidad de conformado, resistencia al impacto, resistencia química, transparencia, resistencia al calor y rentabilidad.
- ABS: adecuado para carcasas de equipos, paneles interiores de automóviles y carcasas de plástico duraderas que requieren buena resistencia al impacto y un buen acabado superficial.
- PP: un termoplástico ligero con buena resistencia química y buen comportamiento a la fatiga, ampliamente utilizado en recipientes para alimentos, envases y componentes industriales.
- PET: ofrece buena transparencia, rigidez y prestaciones para envasado. Las láminas de PET se utilizan ampliamente para bandejas transparentes, tapas y envases alimentarios.
- PVC: disponible en grados rígidos y flexibles, con aplicaciones en envases blíster, cubiertas protectoras y determinados productos industriales.
- PE: el polietileno, que incluye HDPE y LDPE, proporciona resistencia a la humedad, resistencia química y tenacidad para bandejas, revestimientos, recipientes y componentes industriales.
El material más adecuado depende del uso previsto del producto final, el entorno de funcionamiento, el espesor de pared requerido, la profundidad de conformado, el volumen de producción y el presupuesto. Los fabricantes deben evaluar las propiedades del grado específico de la lámina, no solo las características generales del polímero.
¿Qué es el plástico para termoformado?
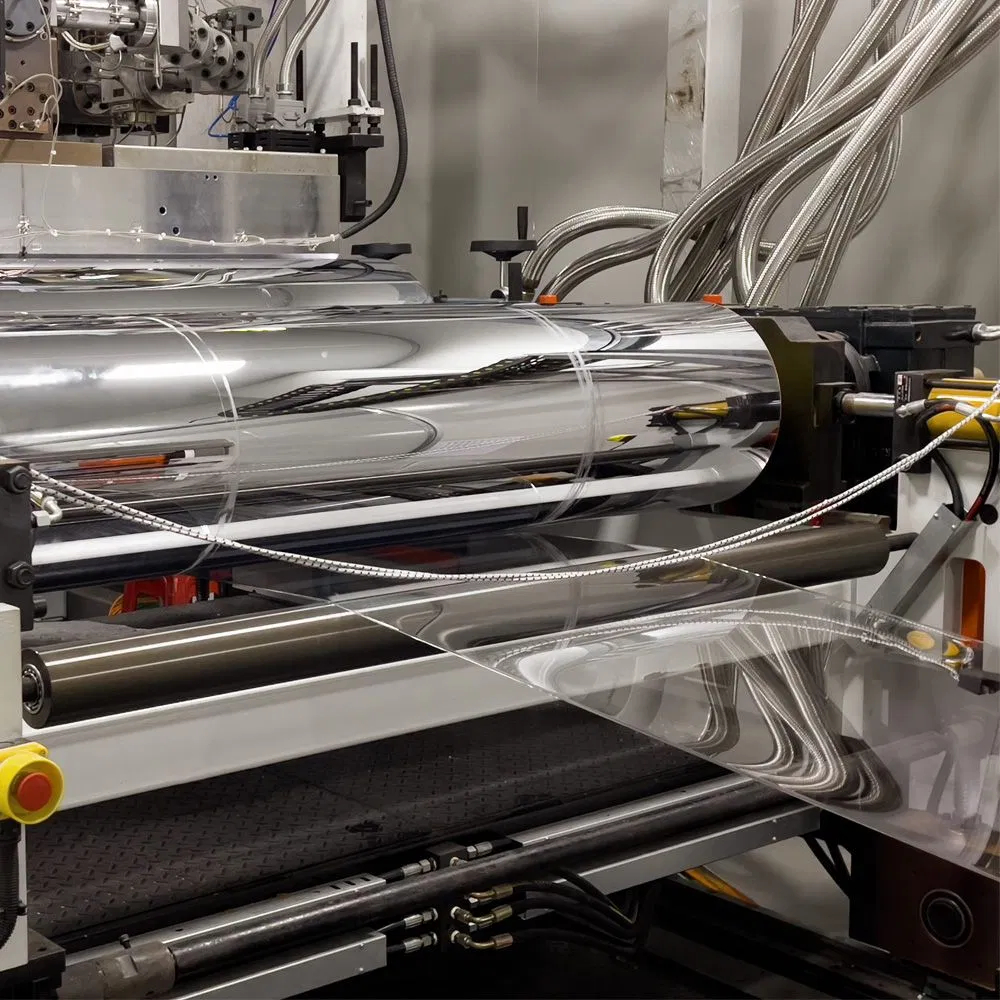
El plástico para termoformado es una lámina o película termoplástica que puede calentarse hasta volverse maleable, conformarse mediante un molde y enfriarse para conservar la forma deseada. El proceso de fabricación suele consistir en calentar una lámina de plástico, aplicar vacío, presión de aire o asistencia mecánica para darle forma, enfriar el material y recortar el exceso de plástico para obtener el producto final.
El termoformado se utiliza para fabricar bandejas de envasado, recipientes para alimentos, carcasas de equipos médicos, paneles de automóviles, cubiertas industriales y muchos otros componentes de plástico. A diferencia del moldeo por inyección, que forma las piezas inyectando plástico fundido en un molde cerrado, el termoformado parte de una lámina prefabricada.
Elegir las materias primas adecuadas influye en el comportamiento durante el conformado, la calidad de la pieza terminada, la velocidad de producción, el consumo de material y la durabilidad a largo plazo. ABS, PP, PET, PVC y PE se encuentran entre las opciones más utilizadas, pero no son intercambiables. Cada uno tiene propiedades específicas que determinan en qué aplicaciones ofrece el mejor rendimiento.
1. Descripción general de los plásticos utilizados en el termoformado
Las cinco principales familias de plásticos difieren en prestaciones mecánicas, apariencia, requisitos de procesamiento y aplicaciones habituales. La siguiente tabla ofrece un punto de partida práctico para seleccionar el material.
| Material plástico | Propiedades principales | Aplicaciones habituales de termoformado | Consideración principal |
|---|---|---|---|
| ABS | Buena resistencia al impacto, rigidez y acabado superficial | Carcasas de equipos, paneles de automóviles, envolventes | No es adecuado para todos los entornos químicos o de alta temperatura |
| PP | Baja densidad, resistencia química y resistencia a la fatiga | Recipientes para alimentos, bandejas de envasado, piezas industriales | La contracción y el alabeo requieren control del proceso |
| PET | Transparencia, rigidez y prestaciones para envasado | Bandejas transparentes, tapas, envases para venta al por menor | El grado y los requisitos de temperatura afectan al conformado |
| PVC | Disponible en formulaciones rígidas y flexibles | Envases blíster, determinados componentes de protección | Es necesario revisar los aditivos, la estabilidad térmica y los requisitos normativos |
| PE | Tenacidad, resistencia a la humedad y resistencia química | Revestimientos industriales, recipientes, bandejas | Una menor rigidez y una mayor dilatación térmica pueden afectar al diseño |
El rendimiento real de una pieza termoformada depende del grado del polímero, el espesor de la lámina, los aditivos, las condiciones de calentamiento, el diseño del molde, la relación de estirado, el enfriamiento y el proceso de recorte. Antes de la producción, deben revisarse las fichas técnicas de los materiales y comprobarse que los componentes terminados cumplen los requisitos previstos.
2. Plástico ABS para termoformado: resistencia al impacto y durabilidad
El ABS, o acrilonitrilo butadieno estireno, se utiliza ampliamente para componentes termoformados que requieren un equilibrio entre rigidez, tenacidad, apariencia superficial y flexibilidad de fabricación. Está disponible en distintos grados, colores, texturas y espesores de lámina.
Propiedades clave del ABS
El ABS combina la rigidez y las características de procesamiento de su estructura basada en estireno con la mayor tenacidad que aporta su componente de caucho. Sus principales ventajas incluyen:
- Resistencia al impacto: adecuado para numerosas carcasas, cubiertas y componentes expuestos a la manipulación habitual.
- Calidad superficial: permite obtener un acabado atractivo en componentes de plástico visibles.
- Conformabilidad: Puede adoptar una amplia variedad de contornos con las condiciones de calentamiento y conformado adecuadas.
- Mecanizabilidad: Adecuado para operaciones secundarias como el recorte mediante CNC, el taladrado y el corte.
- Relación coste-rendimiento: Suele ofrecer un equilibrio práctico entre el coste del material y las prestaciones mecánicas.
La resistencia real al impacto depende del grado específico de ABS, la temperatura de servicio, el espesor de pared tras el conformado y la geometría de la pieza. El ABS estándar también puede requerir protección UV para exposiciones prolongadas al aire libre.
Aplicaciones habituales del ABS termoformado
Las láminas de ABS se utilizan habitualmente para:
- Carcasas de equipos industriales y cubiertas de máquinas.
- Paneles y molduras interiores de automóviles.
- Carcasas de equipos electrónicos.
- Componentes de electrodomésticos y carcasas protectoras.
- Piezas termoformadas de gran espesor que requieren una superficie exterior duradera.
El ABS resulta especialmente útil cuando el producto final necesita un aspecto opaco y rígido y una buena resistencia a los impactos cotidianos. Para aplicaciones con temperaturas elevadas, productos químicos agresivos o exposición prolongada a la luz solar, los fabricantes deben evaluar otros grados o materiales.
Consideraciones sobre el termoformado del ABS
Las láminas de ABS deben calentarse de manera uniforme para evitar un conformado irregular, defectos superficiales y adelgazamientos localizados. El espesor de la lámina, la geometría del molde y la profundidad de conformado requerida determinan los ajustes adecuados de calentamiento y conformado.
Algunos grados de lámina de ABS pueden requerir secado u otro acondicionamiento del material antes del procesamiento. La ficha técnica del fabricante debe servir de referencia para los requisitos de preparación y procesamiento.
En el caso de las carcasas de equipos, los diseñadores también deben tener en cuenta los ángulos de desmoldeo, los puntos de montaje, los márgenes de recorte y el espesor de pared mínimo aceptable. Estos factores influyen en la precisión dimensional y en la durabilidad del componente acabado.
3. Plástico PP para termoformado: ligero y resistente a los productos químicos
El polipropileno (PP) es un termoplástico ligero utilizado en envases, recipientes, componentes industriales y determinadas aplicaciones de automoción. Ofrece buena resistencia a numerosos productos químicos y un comportamiento favorable frente a la fatiga en aplicaciones que implican flexiones repetidas.
Propiedades principales del PP
El PP es un polímero semicristalino, lo que significa que su comportamiento durante el conformado y el enfriamiento difiere del de los plásticos amorfos, como el ABS. Los fabricantes deben tener en cuenta esta diferencia al seleccionar los equipos de termoformado y los parámetros de procesamiento.
Sus principales características incluyen:
- Baja densidad: Ayuda a reducir el peso del producto final.
- Resistencia química: Adecuado para el contacto con numerosos ácidos, álcalis y otros productos químicos, según el grado y las condiciones de exposición.
- Resistencia a la fatiga: Determinados grados de PP son adecuados para elementos sometidos a flexiones repetidas.
- Resistencia a la humedad: El PP absorbe poca humedad en comparación con muchos plásticos de ingeniería.
- Aptitud para envases alimentarios: Los grados adecuados pueden utilizarse en aplicaciones en contacto con alimentos cuando se cumplen los requisitos normativos.
El PP no es igualmente adecuado para todas las aplicaciones. Su rigidez, su resistencia al impacto a bajas temperaturas, su comportamiento térmico y su resistencia a la oxidación varían según el grado y la formulación.
Aplicaciones habituales del PP termoformado
El PP se utiliza en:
- Recipientes alimentarios y bandejas para envasado.
- Bandejas industriales reutilizables y componentes de almacenamiento.
- Embalajes protectores para productos manufacturados.
- Determinados componentes de envases para uso médico y de laboratorio.
- Componentes interiores y técnicos de automóviles.
Para los envases alimentarios, la lámina seleccionada debe cumplir las especificaciones requeridas para el contacto con alimentos y funcionar adecuadamente en las condiciones previstas de llenado, almacenamiento, sellado y distribución.
Retos del termoformado del PP
El PP puede resultar más difícil de termoformar que algunos materiales amorfos, ya que su estructura semicristalina afecta a su comportamiento de ablandamiento, su contracción y su estabilidad dimensional.
Los fabricantes deben prestar especial atención a:
- La uniformidad de la temperatura de la lámina antes del conformado.
- El pandeo de la lámina durante el calentamiento.
- La velocidad de enfriamiento y la temperatura del molde.
- La contracción y el alabeo después del desmoldeo.
- El espesor de pared en las zonas de conformado profundo.
El conformado a presión o la asistencia mecánica pueden resultar útiles para determinadas piezas de PP cuando la geometría y el equipo permiten utilizar estos métodos. Las pruebas de proceso ayudan a establecer ajustes que permitan obtener resultados repetibles.
4. Plástico PET para termoformado: transparencia y prestaciones para envasado
PET significa tereftalato de polietileno. Se utiliza ampliamente en envases porque puede ofrecer transparencia, rigidez y una buena presentación visual. Las láminas de PET están disponibles en distintas formulaciones diseñadas para requisitos específicos de conformado, reciclaje y temperatura.
Propiedades principales del PET
El PET suele seleccionarse cuando un producto necesita un aspecto transparente y una estructura relativamente rígida. Según el grado, sus ventajas incluyen:
- Buena transparencia óptica.
- Rigidez adecuada para envases ligeros.
- Buen comportamiento dimensional cuando se procesa correctamente.
- Aptitud para una amplia variedad de formatos de envases alimentarios y para venta minorista.
- Disponibilidad de opciones con contenido reciclado para aplicaciones adecuadas.
El PET no debe considerarse un material único y uniforme. Las láminas de APET, CPET, PETG y PET reciclado tienen propiedades y requisitos de procesamiento diferentes. El PETG, por ejemplo, es un copoliéster modificado con glicol, no un material simplemente idéntico al PET estándar.
APET, CPET, PETG y PET reciclado
| Material | Características principales | Aplicaciones habituales |
|---|---|---|
| APET | PET amorfo con buena transparencia y rigidez | Bandejas transparentes, tapas y envases tipo concha |
| CPET | PET cristalizado diseñado para determinadas aplicaciones a temperaturas más elevadas | Bandejas alimentarias aptas para horno y envases resistentes al calor |
| PETG | Copoliéster modificado con buena transparencia y conformabilidad | Envases de exposición, cubiertas transparentes y determinadas bandejas para uso médico |
| rPET | PET con contenido reciclado cuyas propiedades dependen de su procedencia y formulación | Bandejas para envasado y determinados envases para productos de consumo |
Estos materiales no son intercambiables. Por ejemplo, no debe suponerse que una bandeja de APET estándar pueda soportar las temperaturas de un horno simplemente porque el CPET se utilice en determinadas aplicaciones de envases aptos para horno.
Las láminas con contenido reciclado también pueden diferir en color, transparencia, propiedades mecánicas y comportamiento durante el procesamiento. Los fabricantes deben validar el grado seleccionado con respecto a los requisitos del producto final.
Aplicaciones habituales del PET termoformado
Las láminas de PET se utilizan con frecuencia para:
Envases alimentarios: Bandejas transparentes para productos de panadería y repostería, recipientes para frutas y verduras, bandejas para productos de confitería, tapas y otros envases que se benefician de la visibilidad del producto.
Envases para venta minorista: Envases tipo concha, envases blíster e insertos protectores que sujetan los productos de forma segura y permiten a los clientes verlos.
Embalajes industriales: Bandejas que organizan los componentes durante el transporte, el almacenamiento y el montaje.
Envases médicos y farmacéuticos: Determinadas bandejas e insertos, sujetos a la compatibilidad de los materiales, la validación del envase y los requisitos normativos aplicables.
Consideraciones sobre el termoformado del PET
El conformado del PET requiere un control adecuado de la temperatura y una preparación apropiada del material. Puede ser necesario controlar la humedad en determinados grados de PET, especialmente cuando el proveedor de la lámina especifica requisitos de secado.
Un calentamiento excesivo, una distribución desigual de la temperatura o unas condiciones de conformado inadecuadas pueden provocar pérdida de transparencia, deformaciones, espesores de pared desiguales u otros defectos. Los fabricantes deben establecer los parámetros de proceso para la formulación específica de PET, en lugar de basarse en los ajustes utilizados para otro plástico.
En los envases alimentarios, la transparencia del material es solo uno de los factores que deben considerarse. También deben evaluarse la sellabilidad, la rigidez, la resistencia a las caídas, el cumplimiento de los requisitos para el contacto con alimentos y la compatibilidad con los sistemas de llenado y distribución.
5. Plástico PVC para termoformado: versatilidad y aplicaciones en envases
El PVC, o policloruro de vinilo, está disponible en formulaciones rígidas y flexibles. Sus propiedades pueden ajustarse mediante aditivos y otras opciones de formulación, lo que permite satisfacer distintos requisitos de envasado e industriales.
Propiedades principales del PVC
Según el grado, el PVC puede ofrecer:
- Buena conformabilidad para determinadas aplicaciones de envasado.
- Transparencia en formulaciones rígidas adecuadas.
- Resistencia química útil.
- Diversos niveles de rigidez y flexibilidad.
- Costes de material competitivos para determinados productos.
El comportamiento del PVC varía considerablemente entre el PVC rígido y el PVC plastificado. Los plastificantes y otros aditivos influyen en la flexibilidad, el comportamiento térmico, la compatibilidad química y la idoneidad desde el punto de vista normativo.
Aplicaciones habituales del PVC termoformado
Las láminas de PVC pueden utilizarse para:
- Envases blíster.
- Determinados envases para venta minorista y embalajes de protección.
- Cubiertas rígidas y paneles conformados.
- Componentes industriales especializados.
- Determinadas aplicaciones de envasado médico debidamente cualificadas.
La idoneidad del PVC para usos alimentarios, médicos o farmacéuticos depende de la formulación específica, del contacto previsto, de la normativa pertinente y de las especificaciones del cliente.
Consideraciones sobre el termoformado del PVC
El PVC requiere un control cuidadoso de las condiciones de calentamiento, ya que las temperaturas excesivas o unas condiciones de procesamiento inadecuadas pueden provocar la degradación del material y la liberación de productos de descomposición peligrosos. Son necesarios una ventilación adecuada, controles de temperatura y las prácticas de procesamiento recomendadas por el fabricante.
El PVC también requiere una evaluación específica para cada producto de su reciclabilidad, su gestión al final de la vida útil, su contenido de aditivos y las restricciones de los clientes o del mercado.
Para los proyectos que requieren transparencia, el PET puede ser una alternativa adecuada. Para las aplicaciones que necesitan resistencia al impacto o flexiones repetidas, puede ser conveniente evaluar el ABS o el PP. La decisión debe basarse en los requisitos reales de rendimiento, y no únicamente en el coste del material.
6. Plástico PE para termoformado: tenacidad y resistencia a la humedad
El PE, o polietileno, es una familia de termoplásticos que incluye el polietileno de baja densidad (LDPE), el polietileno de alta densidad (HDPE) y otros grados. Se utiliza habitualmente cuando la tenacidad, la resistencia a la humedad y la compatibilidad química son más importantes que la transparencia óptica o una superficie de alto brillo.
Propiedades principales del PE
El polietileno ofrece varias características útiles:
- Buena resistencia a la humedad.
- Resistencia a numerosos productos químicos.
- Tenacidad en los grados adecuados.
- Baja absorción de agua.
- Buen rendimiento en numerosos entornos industriales y de manipulación de materiales.
Los distintos grados de PE presentan diferencias en rigidez, densidad, comportamiento al impacto y características de conformado. El HDPE suele ofrecer mayor rigidez que el LDPE, mientras que el LDPE es más flexible.
Aplicaciones habituales del PE termoformado
Las láminas de PE se utilizan en aplicaciones como:
- Revestimientos industriales y bandejas de protección.
- Componentes para la manipulación de materiales.
- Productos para almacenamiento y transporte.
- Determinados recipientes y cubiertas de protección.
- Piezas industriales expuestas a la humedad o a productos químicos.
El HDPE puede ser adecuado para aplicaciones que requieren un componente más tenaz y rígido, mientras que el LDPE puede considerarse para productos que se benefician de la flexibilidad. El grado específico y el espesor de la lámina determinan si el material cumple los requisitos de resistencia a las cargas y al impacto.
Consideraciones sobre el termoformado del PE
El polietileno es semicristalino y puede contraerse considerablemente durante el enfriamiento. Su rigidez relativamente baja en comparación con algunos otros termoplásticos también puede influir en el diseño de la pieza.
Para garantizar una calidad uniforme, los fabricantes deben tener en cuenta la temperatura de la lámina, su comba, la temperatura del molde, el tiempo de enfriamiento y la compensación dimensional. Los diseños de embutición profunda pueden requerir ajustes geométricos para reducir el estiramiento desigual.
El PE puede ser una buena opción para productos industriales que necesitan resistencia química y tenacidad, pero, por lo general, es menos adecuado que el PET transparente para aplicaciones que requieren transparencia y un acabado óptico de alta calidad.
7. Cómo elegir el plástico adecuado para termoformado
Elegir un plástico requiere algo más que comparar los precios de los materiales. Los fabricantes deben considerar cómo se comportarán las materias primas durante el conformado y si el componente terminado cumplirá sus requisitos de rendimiento durante toda su vida útil.
Propiedades mecánicas y resistencia al impacto
La resistencia al impacto describe la capacidad de un material para soportar cargas repentinas sin romperse. Es especialmente importante para las carcasas de equipos, las cubiertas de protección, las bandejas de transporte y las piezas sometidas a manipulación repetida.
El ABS suele ser una opción práctica para carcasas rígidas, mientras que determinados grados de PE y PP ofrecen tenacidad para aplicaciones industriales y de envasado. El PET se elige habitualmente para envases rígidos, pero su comportamiento al impacto depende del grado, la temperatura y la geometría de la pieza.
La resistencia final al impacto de las piezas termoformadas no depende únicamente de la ficha técnica de la lámina original. El calentamiento y el estiramiento modifican el espesor de pared en cada zona, y las zonas delgadas pueden convertirse en puntos débiles. Por tanto, ensayar piezas conformadas representativas resulta más útil que basarse exclusivamente en las especificaciones de la materia prima.
Resistencia térmica y química
El entorno de uso puede reducir considerablemente las opciones.
El PP y el PE suelen ser adecuados para aplicaciones que implican exposición a la humedad y a numerosos productos químicos. El ABS puede ser preferible para carcasas rígidas, dependiendo de la temperatura y de la exposición química. Los grados de PET y PVC pueden utilizarse en determinadas aplicaciones de envasado, pero su rendimiento depende de la formulación y de las condiciones de uso.
Los fabricantes deben identificar la temperatura de servicio prevista, los agentes de limpieza, las concentraciones químicas, la exposición a la intemperie y la duración del contacto antes de seleccionar un material.
Transparencia y apariencia
Para los productos que necesitan envases transparentes o que permitan ver el contenido, el PET y los grados adecuados de PETG son opciones habituales. El PVC rígido también puede ofrecer transparencia en las formulaciones apropiadas.
El ABS es más adecuado para numerosas carcasas opacas y paneles decorativos, mientras que el PP y el PE se utilizan habitualmente cuando el rendimiento funcional es más importante que la transparencia óptica.
El acabado superficial, el brillo, la textura, la uniformidad del color y la resistencia al rayado deben especificarse desde las primeras fases, especialmente en productos con superficies exteriores visibles.
Espesor de pared y geometría del producto
El espesor necesario de una lámina de plástico depende del tamaño de la pieza, su profundidad, las condiciones de carga y la vida útil prevista.
Aumentar el espesor de la lámina puede mejorar la rigidez y aportar más material para el conformado, pero también incrementa el consumo de material y puede prolongar los tiempos de calentamiento y enfriamiento. Un espesor excesivo puede reducir la rentabilidad de la producción sin aportar una mejora significativa del rendimiento.
Los diseñadores deben establecer el espesor nominal de la lámina, el espesor mínimo de pared tras el conformado, las tolerancias dimensionales y la deformación permitida. Debe evaluarse el efecto de las cavidades profundas, las esquinas pronunciadas y los contornos complejos sobre la distribución del material.
Requisitos de contacto con alimentos y requisitos normativos
En los envases alimentarios, seleccionar un polímero utilizado habitualmente en aplicaciones alimentarias no garantiza automáticamente el cumplimiento normativo. El grado específico de resina, los aditivos, el contenido reciclado, las condiciones de procesamiento y las condiciones previstas de contacto con alimentos deben cumplir la normativa aplicable.
Los productos médicos y farmacéuticos pueden requerir ensayos adicionales, trazabilidad, controles de fabricación en condiciones de limpieza o la validación del rendimiento del envase. Estos requisitos deben definirse antes de aprobar el material.
8. Conformado al vacío frente a conformado a presión: ¿qué plásticos funcionan mejor?
El conformado al vacío y el conformado a presión son dos métodos de termoformado ampliamente utilizados. Ambos calientan una lámina termoplástica y le dan forma mediante un molde, pero difieren en la forma de aplicar la presión.
Conformado al vacío
El conformado al vacío utiliza la presión de vacío para atraer una lámina calentada contra un molde. Es adecuado para una amplia variedad de piezas con geometrías relativamente sencillas.
Entre las aplicaciones habituales se incluyen:
- Cubiertas y carcasas de equipos de ABS.
- Bandejas de envasado y envases de dos mitades articuladas de PET.
- Envases blíster de PVC.
- Componentes industriales de HDPE y PP, cuando el equipo y el proceso son adecuados.
El conformado al vacío puede ofrecer una solución de utillaje económica para numerosas aplicaciones. Sin embargo, los detalles superficiales finos y las geometrías difíciles pueden requerir características de diseño adicionales, ajustes del molde o un método de conformado alternativo.
Conformado a presión
El conformado a presión utiliza vacío junto con presión positiva de aire para presionar la lámina calentada con mayor firmeza contra la superficie del molde. Esto puede mejorar la reproducción de los detalles y la definición superficial en las piezas adecuadas.
El conformado a presión puede ser útil para carcasas de ABS, determinados componentes de PP y otros termoplásticos, siempre que la geometría requerida y el grado sean compatibles con el proceso.
Los requisitos adicionales de presión y equipamiento pueden aumentar la complejidad de fabricación. La conveniencia del conformado por presión depende del acabado deseado, los requisitos dimensionales, la geometría de la pieza y los factores económicos de la producción.
Comparación de los dos procesos
| Factor | Conformado al vacío | Conformado por presión |
|---|---|---|
| Método de conformado | El vacío atrae la lámina contra el molde | El vacío y la presión positiva de aire dan forma a la lámina |
| Detalle superficial | Adecuado para muchas formas de uso general | Permite reproducir detalles más finos en diseños adecuados |
| Utillaje | Suele ser económico para aplicaciones más sencillas | Puede requerir utillaje y equipos diseñados para el conformado por presión |
| Compatibilidad de materiales | Depende del grado del material y de las condiciones de conformado | Depende del grado del material, de las condiciones de conformado y de los requisitos de presión |
| Aplicaciones típicas | Bandejas, cubiertas, carcasas, envases | Carcasas con detalles finos, paneles estéticos, determinadas piezas técnicas |
| Rentabilidad | Suele resultar atractivo para piezas más sencillas | Puede justificar costes adicionales cuando la definición superficial es importante |
Ningún método es intrínsecamente superior para todos los plásticos. La selección debe basarse en el grado del material, el espesor de la lámina, la profundidad de conformado, el diseño del molde y el volumen de producción requerido.
9. Termoformado frente a moldeo por inyección: ¿qué proceso de fabricación es mejor?
El moldeo por inyección es otro método habitual para fabricar piezas de plástico, pero utiliza un enfoque de producción diferente. La elección entre termoformado y moldeo por inyección influye en la inversión en utillaje, la flexibilidad de diseño, el aprovechamiento del material, el tiempo de ciclo y el coste del producto final.
| Factor | Termoformado | Moldeo por inyección |
|---|---|---|
| Material de partida | Lámina o película termoplástica | Resina plástica, normalmente en gránulos |
| Proceso de fabricación | Calentar, conformar, enfriar y recortar | Fundir, inyectar, compactar, enfriar y expulsar |
| Inversión en utillaje | Suele ser menor para piezas grandes o más sencillas que se presten a este proceso | Suele ser mayor para moldes complejos |
| Geometría de la pieza | Muy adecuado para carcasas, bandejas, cubiertas y superficies de gran tamaño | Muy adecuado para piezas complejas y elementos integrados |
| Distribución del material | La lámina se estira durante el conformado | La resina fundida llena la cavidad del molde |
| Operaciones secundarias | Normalmente se requiere recorte | Puede ser necesario eliminar el punto de inyección o realizar otras operaciones de acabado |
| Volúmenes de producción | De bajos a altos, según el equipo y el diseño | Suele resultar atractivo para la producción de grandes volúmenes |
| Rentabilidad | Depende del utillaje, del uso del material y del acabado | Depende de la amortización del utillaje, del tiempo de ciclo y de la complejidad de la pieza |
¿Cuándo resulta más rentable el termoformado?
El termoformado puede resultar más económico para piezas de plástico de gran tamaño, geometrías relativamente sencillas, diseños personalizados y series de producción que no justifiquen moldes de inyección costosos.
También resulta útil cuando un fabricante necesita modificar el diseño del producto sin realizar cambios importantes en un utillaje complejo.
¿Cuándo es preferible el moldeo por inyección?
El moldeo por inyección suele ser una opción muy adecuada para piezas producidas en grandes volúmenes que requieren detalles complejos, nervaduras integradas, uniones a presión, resaltes de montaje o elementos tridimensionales de alta repetibilidad.
Aunque la inversión inicial en utillaje puede ser considerable, el coste por pieza puede resultar atractivo cuando las cantidades de producción son suficientemente grandes.
Una comparación equilibrada debe incluir el utillaje, las materias primas, el tiempo de máquina, la mano de obra, los desperdicios, el acabado, la inspección de calidad, el embalaje y el volumen de producción previsto. El presupuesto de utillaje más bajo no se traduce necesariamente en el menor coste total de fabricación.
10. Cómo influye el equipo de termoformado en la selección del material
Los distintos plásticos responden de manera diferente al calentamiento, al estiramiento y al enfriamiento. Por tanto, el equipo de termoformado debe ser compatible con el material elegido y con el ritmo de producción requerido.
Calentamiento y control de temperatura
El sistema de calentamiento debe proporcionar un perfil de temperatura adecuado en toda la lámina. Un calentamiento irregular puede provocar un conformado incompleto, un adelgazamiento excesivo, defectos superficiales o alabeo.
ABS, PET, PP, PVC y PE tienen distintas ventanas de procesamiento. Los materiales semicristalinos, como PP y PE, suelen requerir especial atención a la distribución de temperatura, la comba de la lámina, la contracción y el enfriamiento.
Las temperaturas de procesamiento deben establecerse a partir de las recomendaciones del fabricante de la lámina específica y verificarse mediante pruebas de producción, en lugar de tomarse de intervalos genéricos para polímeros.
Estaciones de conformado y diseño del molde
La estación de conformado debe adaptarse al tamaño de la lámina, la geometría del molde, la profundidad de conformado y el método de conformado.
El conformado al vacío puede ser suficiente para muchas bandejas y cubiertas. El conformado por presión puede considerarse cuando se requiere un detalle superficial más fino. Para geometrías exigentes, puede ser adecuado utilizar asistencia mediante punzón, moldes y contramoldes u otros medios auxiliares de conformado.
El equipo también debe proporcionar un soporte suficiente para el molde y una capacidad de enfriamiento adecuada para mantener las dimensiones deseadas de la pieza.
Recorte y automatización
Después del conformado, el componente se recorta hasta alcanzar sus dimensiones finales. Según el producto, el recorte puede realizarse mediante fresadoras CNC, troqueles, punzones o estaciones de corte integradas.
La alimentación de material, la manipulación de piezas, el recorte y el apilado automatizados pueden aumentar la capacidad de producción y reducir las necesidades de mano de obra. El nivel de automatización más adecuado depende de la demanda anual, la complejidad de la pieza y el ciclo de producción deseado.
Cómo garantizar una calidad de producción constante
Un proceso de fabricación repetible requiere controlar la calidad del material, el calentamiento, la presión de conformado, el enfriamiento y el recorte.
Los fabricantes deben establecer parámetros de proceso documentados, inspeccionar muestras de los lotes de producción y supervisar los defectos recurrentes. Cuando las tolerancias son exigentes, las comprobaciones dimensionales y las mediciones del espesor de pared tras el conformado pueden ayudar a identificar problemas antes de que afecten a grandes cantidades de piezas.
11. Rentabilidad, plazos de entrega y planificación de la producción
La selección del material influye tanto en el presupuesto inicial del proyecto como en los costes de producción recurrentes. Un material con un precio de compra bajo puede no ser el más económico si genera demasiados desperdicios, requiere tiempos de ciclo más largos o no cumple los requisitos de rendimiento.
Comparar los costes totales de fabricación
Una evaluación práctica de costes debe incluir:
- Precio de la materia prima y espesor de la lámina.
- Aprovechamiento del material y recuperación de desperdicios.
- Diseño y fabricación de moldes y utillajes.
- Preparación del equipo de termoformado y tiempo de ciclo.
- Mano de obra y automatización.
- Recorte y acabado.
- Inspección, ensayos y piezas rechazadas.
- Embalaje, transporte y disponibilidad continua de suministro.
Por ejemplo, una bandeja transparente de PET puede resultar económica porque utiliza relativamente poco material y puede fabricarse en una línea de alta velocidad. Para una carcasa industrial, el ABS o el HDPE pueden ser más adecuados si la durabilidad y la geometría requeridas justifican una lámina de mayor espesor.
Cómo influye la elección del material en los plazos de entrega
Los plazos de entrega no dependen únicamente del ciclo de conformado. También incluyen el aprovisionamiento de materiales, la fabricación de moldes y utillajes, la disponibilidad de máquinas, los ensayos y la programación de la producción.
Los grados habituales pueden estar disponibles de inmediato a través de los proveedores de láminas, mientras que los colores especiales, los polímeros modificados, las formulaciones con contenido reciclado o los materiales específicos para determinadas aplicaciones pueden requerir más tiempo de aprovisionamiento.
Los cambios de diseño realizados después de fabricar los moldes y utillajes también pueden prolongar los plazos de entrega. Proporcionar planos completos, cantidades previstas, requisitos de materiales y especificaciones de calidad en la fase de solicitud de presupuesto ayuda a los fabricantes a planificar el proyecto con mayor precisión.
Reducción de residuos y mejora de la eficiencia de producción
Los fabricantes pueden mejorar la rentabilidad seleccionando un espesor inicial de lámina adecuado, optimizando la disposición de las piezas, reduciendo las embuticiones profundas innecesarias y diseñando componentes fáciles de recortar.
Unas condiciones estables de calentamiento y enfriamiento ayudan a reducir los defectos, mientras que una distribución optimizada de las piezas en la lámina y una gestión adecuada de los recortes pueden mejorar el aprovechamiento del material. El material reciclado puede ser una opción cuando el grado cumple los requisitos mecánicos, visuales y normativos del producto terminado.
El objetivo no es simplemente minimizar el consumo de material o el tiempo de ciclo. Consiste en fabricar de forma constante piezas conformes a un coste total competitivo.
12. Preguntas frecuentes sobre los plásticos para termoformado
¿Qué plásticos se pueden utilizar en el termoformado?
Entre los plásticos habituales para termoformado se incluyen ABS, PP, PET, PVC, PE, HIPS, PETG, policarbonato y acrílico. El material adecuado depende de las prestaciones mecánicas, la transparencia, la resistencia química, la temperatura de servicio, la geometría de la pieza y el volumen de producción requeridos.
¿Cuál es el mejor plástico para termoformado?
No existe un único plástico que sea el mejor para todas las aplicaciones. El ABS suele ser adecuado para carcasas de equipos duraderas; el PP, para componentes ligeros y resistentes a los productos químicos; el PET, para envases transparentes; el PVC, para determinadas aplicaciones de envasado; y el PE, para productos industriales tenaces y resistentes a la humedad.
¿Es adecuado el ABS para el conformado al vacío?
Sí. El ABS se utiliza ampliamente en el conformado al vacío porque ofrece buena conformabilidad, resistencia al impacto y acabado superficial. Se suele elegir para cubiertas de equipos, paneles de automoción y carcasas de plástico.
¿Se puede termoformar el polipropileno?
Sí. El PP se puede termoformar para fabricar bandejas de envasado, recipientes y componentes industriales. Como es semicristalino, los fabricantes deben controlar cuidadosamente la temperatura de la lámina, su flecha, la contracción y el enfriamiento.
¿Cuál es la diferencia entre el PET y el PETG en el termoformado?
El PET es tereftalato de polietileno, mientras que el PETG es un copoliéster modificado con glicol. Ambos pueden ofrecer transparencia, pero su comportamiento durante el conformado y sus propiedades mecánicas difieren. El PETG se suele elegir por su buena conformabilidad y transparencia, mientras que el PET y el APET se utilizan ampliamente en envases. La elección correcta depende de la aplicación y del grado específico de la lámina.
¿Es adecuado el PET para envases alimentarios?
Sí. Los grados adecuados de PET se utilizan ampliamente para bandejas alimentarias, tapas y recipientes transparentes. El grado concreto y el proceso de fabricación deben cumplir los requisitos aplicables al contacto con alimentos, y el envase debe soportar las condiciones previstas de llenado, almacenamiento y distribución.
¿Se sigue utilizando el PVC en el termoformado?
Sí. El PVC sigue siendo una opción para envases blíster y determinados productos industriales. Su idoneidad depende de la formulación, las condiciones de procesamiento, la compatibilidad química y los requisitos normativos. Los fabricantes también deben tener en cuenta la ventilación, la manipulación del material y los requisitos de gestión al final de su vida útil.
¿Cuál es la diferencia entre el HDPE y el LDPE para el termoformado?
El HDPE suele ofrecer mayor rigidez, mientras que el LDPE es más flexible. El HDPE puede ser adecuado para bandejas industriales rígidas, revestimientos y componentes de protección. El LDPE puede considerarse cuando se busca flexibilidad. Ambos requieren ajustes de proceso adecuados a su grado y geometría.
¿Qué plástico para termoformado tiene la mayor resistencia al impacto?
La resistencia al impacto varía según el grado, la temperatura, el espesor y el método de ensayo, por lo que una clasificación universal resulta engañosa. El ABS se utiliza habitualmente para carcasas resistentes al impacto, mientras que determinados grados de PC ofrecen prestaciones muy elevadas frente al impacto. Los grados tenaces de PE y los grados modificados de PP también pueden ser adecuados para aplicaciones concretas. Ensayar el componente conformado real es la forma más fiable de comparar las prestaciones.
¿Es el termoformado más económico que el moldeo por inyección?
El termoformado suele ofrecer menores costes iniciales de moldes y utillajes para piezas grandes o relativamente sencillas que sean adecuadas para este proceso. El moldeo por inyección puede ofrecer menores costes unitarios para piezas fabricadas en grandes volúmenes con elementos integrados complejos. El coste total depende de los moldes y utillajes, el consumo de material, el volumen de producción, el tiempo de ciclo, los desperdicios y el acabado.
¿Se pueden utilizar plásticos reciclados en el termoformado?
Sí. El PET con contenido reciclado y otros termoplásticos reciclados adecuados se pueden termoformar cuando el grado seleccionado cumple los requisitos de prestaciones y normativos del producto. Los fabricantes deben verificar la uniformidad del material, su aspecto, su comportamiento durante el procesamiento y cualquier restricción asociada a la aplicación prevista.
¿Cómo pueden los fabricantes garantizar la uniformidad de las piezas termoformadas?
La uniformidad depende de unas especificaciones de material controladas, un calentamiento uniforme, unas condiciones de conformado adecuadas, un enfriamiento estable, un recorte preciso y una inspección periódica. Supervisar el espesor de pared y las dimensiones críticas ayuda a detectar problemas como el adelgazamiento excesivo, la contracción y el alabeo.
¿Cómo elijo la lámina de plástico adecuada para mi producto?
Comience por definir la función del producto, el entorno de uso, los requisitos de resistencia al impacto, el aspecto requerido, el espesor de pared, el volumen anual y el presupuesto previsto. Compare las fichas técnicas de los grados adecuados y, después, realice pruebas de conformado y ensayos de prestaciones antes de aprobar el material definitivo.
¿Qué información se necesita para un presupuesto de termoformado?
Proporcione el plano del producto o el archivo CAD 3D, el material preferido, el espesor de la lámina, las dimensiones de la pieza, la cantidad anual prevista, el acabado superficial, el color, las tolerancias y los requisitos de prestaciones pertinentes. Incluya los requisitos de contacto con alimentos, uso médico, resistencia química o temperatura cuando corresponda. Esta información ayuda al fabricante a evaluar los moldes y utillajes, el equipo, la rentabilidad y los plazos de entrega.
Conclusión: selección del plástico adecuado para termoformado
El ABS, el PP, el PET, el PVC y el PE ofrecen, cada uno, un equilibrio diferente entre conformabilidad, prestaciones mecánicas, aspecto y coste de fabricación.
El ABS es una elección habitual para carcasas y paneles duraderos. El PP es adecuado para muchos componentes ligeros y resistentes a los productos químicos. El PET se utiliza ampliamente para envases transparentes y bandejas. El PVC se emplea en determinadas aplicaciones de envasado e industriales, mientras que el PE resulta útil para piezas tenaces y resistentes a la humedad.
La elección correcta depende del producto terminado y no solo del nombre del polímero. Los fabricantes deben tener en cuenta el grado concreto de la lámina, la resistencia al impacto, el espesor del material, la profundidad de conformado, el proceso de producción, la capacidad del equipo y los requisitos normativos.
Tanto el conformado al vacío como el conformado a presión pueden producir piezas termoformadas de alta calidad cuando el material, los moldes y utillajes y los ajustes del proceso están correctamente adaptados entre sí. Comparar el termoformado con el moldeo por inyección también ayuda a determinar el método de fabricación más rentable para el volumen de producción previsto.
Para obtener un resultado fiable, colabore con un fabricante especializado en termoformado para revisar el diseño, validar las propiedades del material, evaluar los requisitos de moldes, utillajes y equipos, y confirmar el proceso mediante pruebas de producción representativas. Este enfoque ayuda a controlar los residuos, gestionar los plazos de entrega y ofrecer un producto final que cumpla sus objetivos funcionales y comerciales.



