






Los fabricantes de equipaje necesitan procesos de conformado que produzcan carcasas duraderas, formas uniformes, superficies atractivas y dimensiones repetibles entre lotes de producción. El termoformado ofrece un método práctico para fabricar equipaje rígido mediante el calentamiento de láminas termoplásticas y su conformado en paneles exteriores curvos, utilizando utillajes adecuados y condiciones de conformado controladas.
Junsai Group proporciona equipos de termoformado y soluciones de automatización para aplicaciones de fabricación industrial. En la fabricación de equipaje, la selección del equipo adecuado depende de las dimensiones de la carcasa, el tipo de material, la profundidad de conformado, el acabado superficial, el volumen de producción, los requisitos de recorte y el nivel de automatización deseado.
Las máquinas modernas de moldeo al vacío pueden ayudar a los fabricantes a producir carcasas de equipaje con esquinas redondeadas, zonas rebajadas, contornos moldeados y diseños específicos de cada producto. Cuando el proceso de conformado se adapta al material y al molde, los fabricantes pueden establecer un flujo de producción repetible que favorezca la calidad del producto y la eficiencia de fabricación.
¿Qué son las soluciones de termoformado para equipaje?
Las soluciones de termoformado para equipaje son sistemas y procesos de fabricación utilizados para calentar láminas termoplásticas y conformarlas en paneles para equipaje rígido u otros componentes de equipaje con formas definidas. Estas soluciones pueden incluir calentamiento de láminas, moldeo al vacío o conformado asistido por presión, utillaje de moldeo, enfriamiento, desmoldeo, recorte, inspección y manipulación de materiales.
Las carcasas terminadas pueden utilizarse para maletas, equipaje de mano, equipaje facturado, estuches de viaje y determinados maletines de transporte de protección. El proceso adecuado depende de la geometría requerida de la carcasa, las prestaciones del material, el aspecto superficial y los objetivos de producción.
El termoformado es especialmente adecuado para diseños de equipaje que utilizan paneles grandes y curvos con superficies relativamente continuas. Los fabricantes pueden ajustar la geometría del molde y las especificaciones de la lámina para producir distintos tamaños, contornos, texturas y detalles de diseño.
Una solución completa de termoformado para equipaje es más que una máquina de conformado. Incluye el utillaje, los parámetros del proceso, las especificaciones del material, los controles de calidad y las operaciones posteriores necesarios para transformar láminas de plástico en componentes de carcasa terminados.
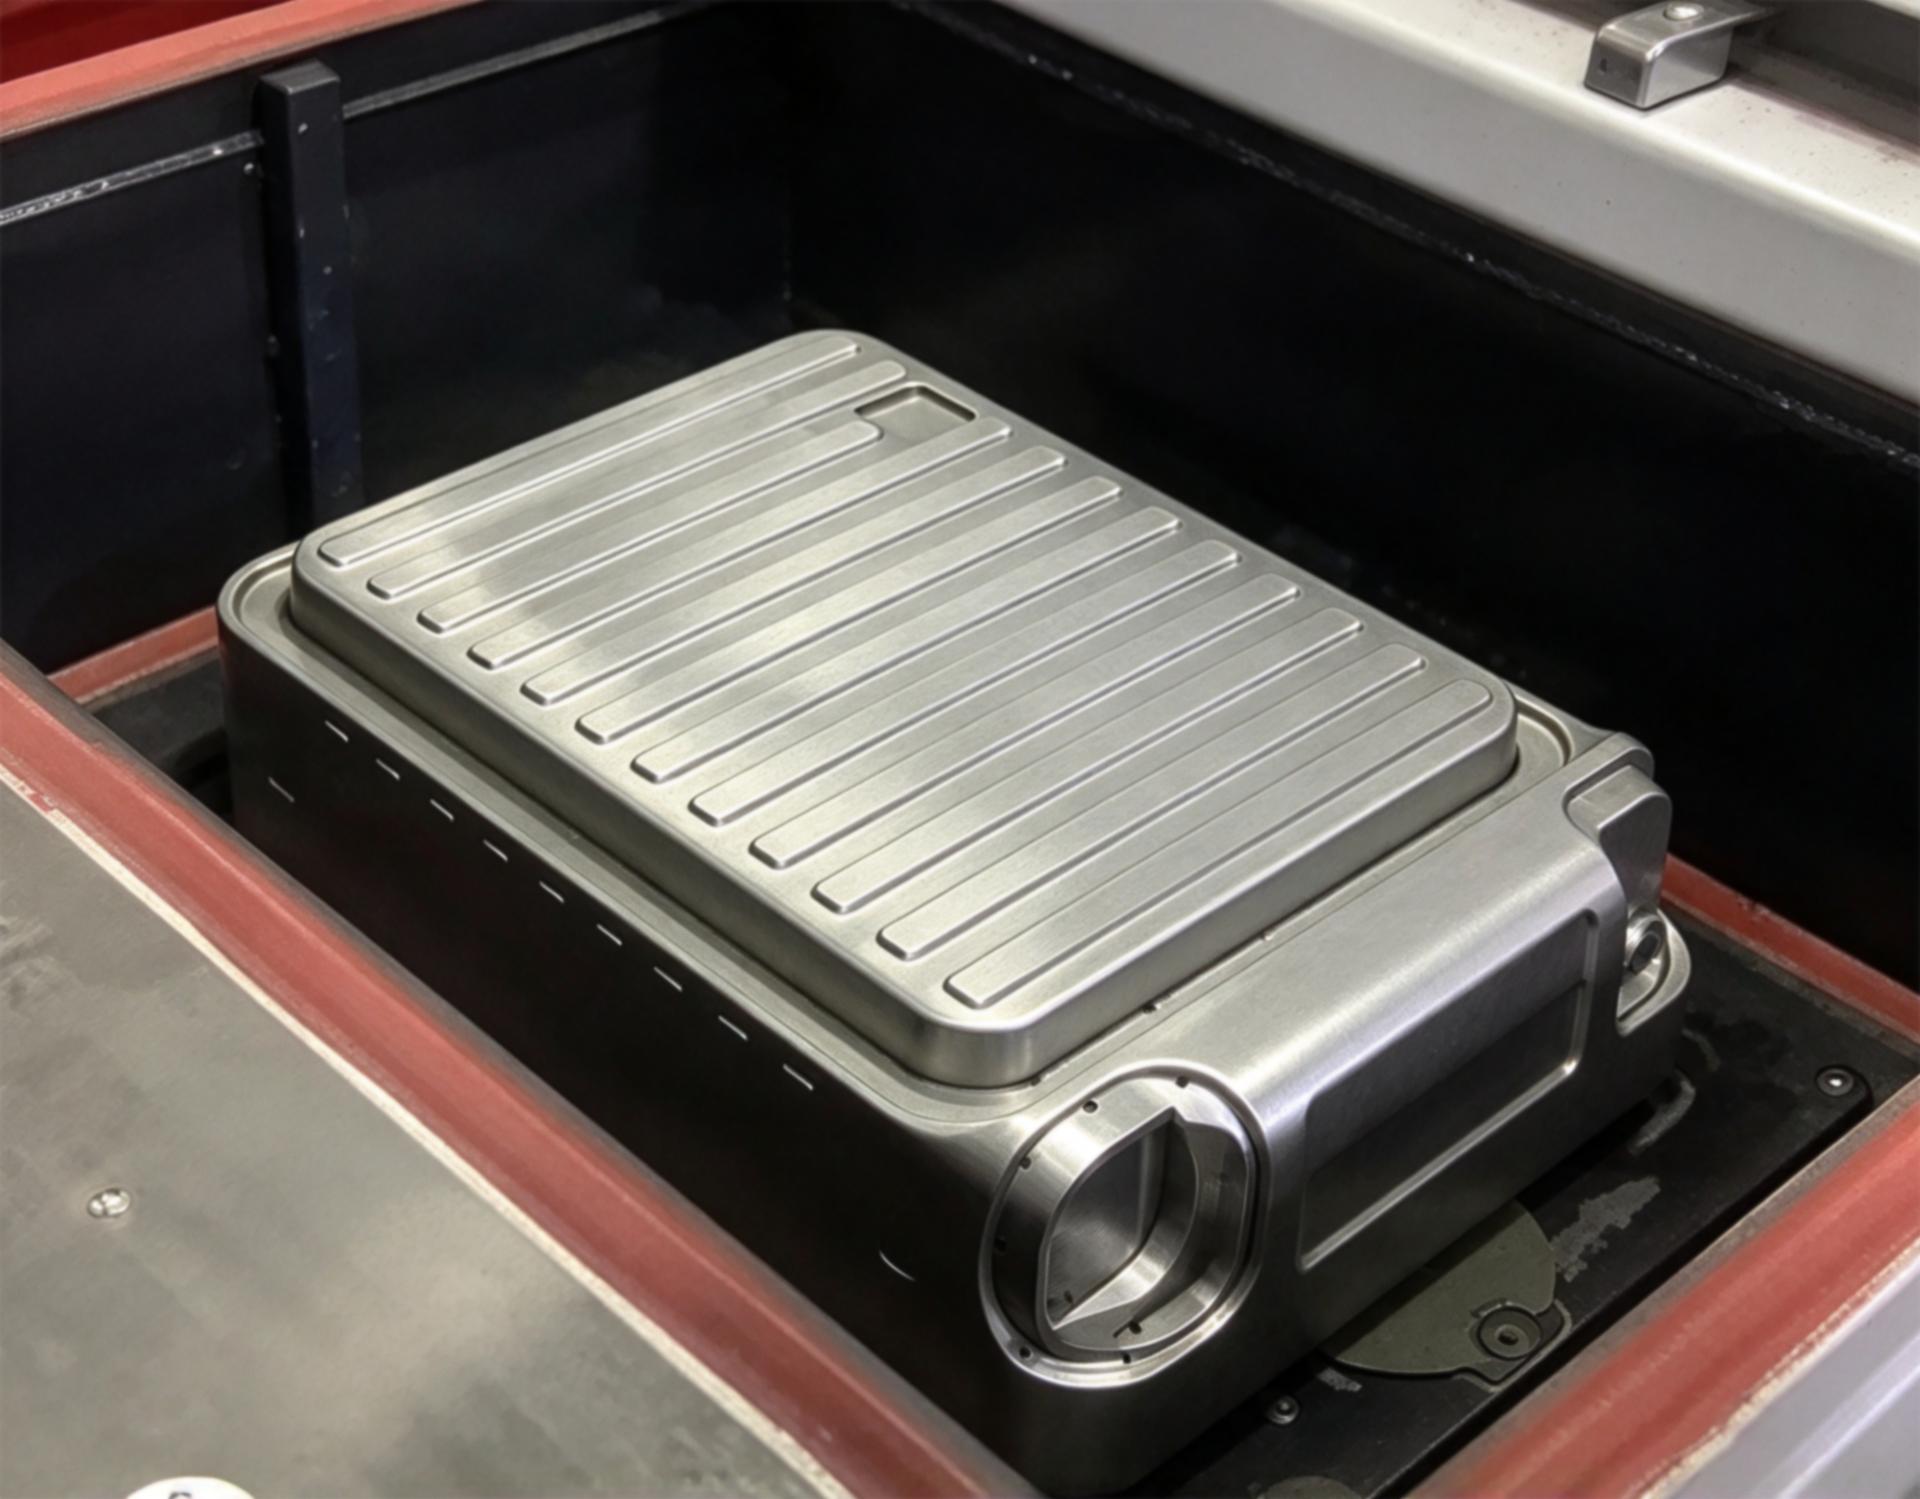
¿Cómo funciona el termoformado en la fabricación de equipaje?
El termoformado transforma una lámina termoplástica plana en un componente tridimensional calentándola hasta que se vuelve maleable y conformándola contra un molde. El moldeo al vacío es uno de los métodos habituales para fabricar carcasas de equipaje.
1. Preparación de la lámina termoplástica
El proceso comienza con una lámina de plástico adecuada, seleccionada según la aplicación prevista del equipaje. El material, el espesor, el acabado superficial, las dimensiones y la uniformidad de la lámina influyen en su comportamiento durante el conformado y en las prestaciones finales de la carcasa.
Antes de la producción, los fabricantes deben confirmar que las especificaciones de la lámina sean compatibles con la geometría prevista del molde y la máquina de conformado. La protección superficial y el almacenamiento adecuado también ayudan a reducir los arañazos, la contaminación y los daños por manipulación.
2. Calentamiento controlado de la lámina
La lámina se fija en un marco de sujeción y se calienta hasta alcanzar la temperatura de conformado adecuada para el material seleccionado.
El calentamiento uniforme ayuda a que la lámina se estire de manera más homogénea sobre el molde. Si la temperatura varía excesivamente, algunas zonas pueden quedar demasiado delgadas, mientras que otras pueden no adaptarse por completo al molde.
Para las carcasas de equipaje con esquinas profundas, curvas pronunciadas o zonas rebajadas, las condiciones de calentamiento deben establecerse mediante pruebas específicas para cada material. Los distintos materiales y espesores de lámina pueden requerir perfiles de calentamiento diferentes.
3. Moldeo al vacío o conformado asistido por presión
Una vez que la lámina alcanza las condiciones de conformado requeridas, se coloca sobre el molde o en su interior.
Durante el moldeo al vacío, se extrae el aire del espacio entre la lámina y el molde, lo que permite que la diferencia de presión haga que el plástico reblandecido se adapte a la superficie del molde. Así se crean los contornos tridimensionales de la carcasa.
El conformado asistido por presión utiliza presión de aire adicional para presionar la lámina contra el molde. Según el equipo y el utillaje, este método puede mejorar la definición de determinados detalles o características superficiales.
La elección entre el moldeo al vacío y el conformado asistido por presión depende de la geometría de la carcasa, los requisitos superficiales, el comportamiento del material y el coste de producción previsto.
4. Enfriamiento y estabilización de la forma
Una vez que el plástico se adapta al molde, la carcasa se enfría hasta que puede mantener la forma prevista durante la extracción y la manipulación.
Las condiciones de enfriamiento influyen en la estabilidad dimensional, el alabeo, el tiempo de ciclo y la repetibilidad del componente terminado. Las carcasas grandes pueden requerir un control cuidadoso del enfriamiento y el desmoldeo para evitar deformaciones.
5. Desmoldeo y recorte
La carcasa conformada se extrae del molde y se recorta según el contorno requerido. El recorte permite crear los bordes necesarios para unir las dos mitades de la carcasa y alojar bisagras, asas, cerraduras, ruedas, marcos y otros componentes del equipaje.
Según la configuración de producción, el recorte puede realizarse manualmente, con útiles específicos o mediante equipos de corte automatizados. Un recorte uniforme ayuda a mantener el ajuste entre la carcasa y el conjunto del equipaje.
6. Inspección y montaje
Las carcasas terminadas se inspeccionan para comprobar las dimensiones, la distribución del espesor de pared, la calidad superficial y la presencia de grietas, arrugas y deformaciones.
Los componentes aprobados pueden pasar después a procesos posteriores, como el acabado de bordes, el taladrado, la instalación de refuerzos, la colocación de herrajes y el montaje final del equipaje.
Un proceso repetible conecta todas las etapas, desde la preparación de la lámina hasta la inspección, para identificar los defectos de conformado antes de invertir más mano de obra y materiales en el producto.
¿Qué materiales se utilizan para las carcasas de equipaje termoformadas?
La selección del material afecta al peso de la carcasa, la resistencia al impacto, la rigidez, el aspecto superficial, la resistencia química y el comportamiento durante el conformado. El material más adecuado depende de la categoría del equipaje, el diseño, el uso previsto, el rango de precios y las especificaciones de rendimiento.
| Material | Características típicas | Consideraciones para la fabricación de equipaje |
|---|---|---|
| ABS | Buena resistencia al impacto, rigidez y opciones de acabado superficial | Habitualmente considerado para equipaje rígido; la selección del grado y el espesor de la carcasa afectan a las prestaciones |
| Policarbonato (PC) | Alta resistencia al impacto y buena tenacidad en los grados adecuados | Seleccionado con frecuencia para equipaje de gama alta; es necesario evaluar el coste del material y las condiciones de conformado |
| Polipropileno (PP) | Baja densidad y buena resistencia química | Permite diseños ligeros, pero deben evaluarse la rigidez, la contracción y la estabilidad dimensional |
| Lámina a base de PET | Disponible en grados con diferentes propiedades de transparencia, tenacidad y procesamiento | La idoneidad depende del grado específico, los requisitos de resistencia al impacto, el comportamiento térmico y el diseño de la carcasa |
| Lámina multicapa o coextruida | Permite combinar diferentes propiedades de materiales o características superficiales | Es necesario verificar la compatibilidad entre capas, el comportamiento durante el conformado, la distribución del espesor y los requisitos de acabado |
El ABS y el policarbonato son opciones habituales en la fabricación de maletas rígidas, pero su idoneidad depende de las especificaciones del producto y del proceso de fabricación. El polipropileno también puede ser adecuado para determinados diseños ligeros.
La selección del material debe tener en cuenta más aspectos que el precio de la lámina en bruto. Los fabricantes deben evaluar el peso de la carcasa terminada, la resistencia al impacto, la estabilidad dimensional, la calidad superficial, la tasa de rechazo, el ciclo de conformado y la compatibilidad con los métodos de montaje.
Cuando existan requisitos de resistencia al impacto o durabilidad, deben ensayarse carcasas terminadas representativas en lugar de basarse únicamente en descripciones generales de los materiales. El rendimiento real de una carcasa de maleta depende del grado del material, el espesor, la geometría, las condiciones de conformado y la construcción del producto.
Cómo elegir máquinas de conformado al vacío para carcasas de maletas
La selección de máquinas de conformado al vacío para la producción de maletas comienza por el diseño de la carcasa y la producción requerida. Una máquina que admite las dimensiones de la lámina puede seguir siendo inadecuada si no ofrece la profundidad de conformado, la uniformidad de calentamiento, el espacio libre para el molde o la constancia de producción necesarios.
Área de conformado y dimensiones de la carcasa
El área de conformado debe admitir la lámina de plástico y la geometría de la carcasa, incluido el material necesario para la sujeción y el conformado. Los fabricantes deben evaluar tanto las dimensiones exteriores de la carcasa como el espacio necesario para los utillajes, la manipulación y el recorte.
Para maletas grandes o maletines de viaje especializados, la máquina debe proporcionar suficiente espacio libre para el molde y la pieza conformada. El área máxima de conformado debe comprobarse con los planos reales de producción, en lugar de estimarse únicamente a partir de las dimensiones de la carcasa terminada.
Sistema de calentamiento y control de temperatura
El sistema de calentamiento debe adaptarse al tipo de material, al espesor de la lámina y al ciclo de conformado requerido. Las zonas de calentamiento ajustables pueden ayudar a los operarios a controlar la distribución del calor en áreas con distintas exigencias de conformado.
Al comparar equipos, deben revisarse la disposición de los elementos de calentamiento, la supervisión de la temperatura, las opciones de ajuste y la repetibilidad. Debe establecerse un perfil de calentamiento adecuado mediante pruebas con el material y los utillajes previstos.
Profundidad de conformado y compatibilidad del molde
Las carcasas de maletas suelen incluir esquinas redondeadas, paredes laterales curvas, nervaduras, paneles rehundidos y otros elementos de diseño. Estas formas influyen en cómo se estira la lámina durante el conformado.
La profundidad de conformado disponible de la máquina, la disposición de montaje del molde, el sistema de sujeción, las conexiones de vacío y el espacio libre para el desmoldeo deben evaluarse conjuntamente. Las pruebas con el molde pueden revelar si la configuración propuesta permite reproducir la geometría de la carcasa sin reducciones de espesor ni defectos superficiales inaceptables.
Rendimiento del sistema de vacío
El rendimiento del sistema de vacío depende de la bomba, los conductos de vacío, los orificios de evacuación de aire del molde, las juntas de estanqueidad y el momento en que se produce el contacto con el molde. Una bomba de vacío de gran capacidad, por sí sola, no garantiza un conformado uniforme.
En las carcasas con cavidades profundas o texturas detalladas, la ubicación adecuada de los orificios de evacuación de aire y el control de la temperatura del material ayudan a que la lámina se adapte a la superficie del molde.
Ciclo de producción y volumen de producción
El ciclo de producción completo incluye la carga, el calentamiento, el conformado, el enfriamiento, el desmoldeo y el recorte. Si las operaciones posteriores no se coordinan con el conformado, es posible que la línea en su conjunto no alcance la producción prevista.
Los fabricantes deben estimar la capacidad de producción utilizando tiempos de ciclo realistas, horas de funcionamiento previstas, cambios de formato, necesidades de mantenimiento y tasas de rechazo esperadas. Las comparaciones entre equipos deben basarse en los mismos supuestos de producción.
Automatización y manipulación de materiales
Según los requisitos de la fábrica, las líneas de termoformado de maletas pueden incorporar carga automática de láminas, conformado, asistencia al desmoldeo, recorte, transporte o inspección.
La automatización puede reducir las operaciones repetitivas de manipulación y ayudar a mantener condiciones de producción uniformes. Sin embargo, la configuración adecuada depende del volumen de producción anual, la variedad de carcasas, la disponibilidad de mano de obra, el espacio de la fábrica, la capacidad de mantenimiento y el coste de integración.
Diseño de moldes para un conformado uniforme de carcasas de maletas
El diseño del molde determina cómo se estira el plástico calentado y cómo se adapta a la geometría prevista de la carcasa. También influye en el espesor de pared, la definición superficial, la precisión dimensional y el desmoldeo.
Radios de las esquinas y zonas de embutición profunda
Las esquinas vivas y las cavidades profundas pueden concentrar el estiramiento y generar zonas de espesor reducido o un conformado incompleto. Unos radios de esquina adecuados y unas transiciones suaves ayudan a distribuir el material de manera más uniforme.
Los diseñadores deben identificar las zonas de mayor estiramiento antes de finalizar el diseño de los utillajes. Después, pueden inspeccionarse las piezas de prueba para determinar si es necesario modificar la geometría, el espesor de la lámina o el perfil de calentamiento.
Textura superficial y apariencia
Las carcasas de maletas pueden presentar superficies lisas, texturizadas, con patrones o con elementos de marca. Estos acabados dependen de la superficie del molde, las características de la lámina, las condiciones de conformado y el nivel de detalle que el proceso puede reproducir.
El acabado del molde debe seleccionarse según la apariencia prevista del producto y los requisitos de producción. También debe comprobarse si los utillajes presentan desgaste o contaminación que puedan afectar a la uniformidad de las carcasas.
Distribución del espesor de pared
El espesor original de la lámina no coincide necesariamente con el espesor de la carcasa terminada en todos sus puntos. Durante el conformado, el material se estira en distinta medida a lo largo del molde.
Las esquinas profundas, los bordes y los elementos rehundidos pueden experimentar una mayor reducción de espesor que las zonas más planas. Los fabricantes pueden evaluar el espesor de pared en puntos representativos y ajustar el proceso o el diseño cuando sea necesario.
Precisión dimensional y contracción
Las láminas termoplásticas se contraen al enfriarse. El grado de contracción varía según el grado del material, la temperatura de la lámina, las condiciones del molde, el enfriamiento y la geometría de la pieza.
Los utillajes deben tener en cuenta la contracción prevista, mientras que las pruebas de producción deben confirmar que la carcasa conformada encaja con el marco y los herrajes previstos. Unas condiciones de calentamiento y enfriamiento repetibles ayudan a reducir las variaciones entre lotes de producción.
Desmoldeo y márgenes de recorte
La geometría de la carcasa debe permitir extraer la pieza del molde sin deformaciones innecesarias. Los ángulos de desmoldeo, los elementos superficiales, el acceso al molde y la secuencia de desmoldeo prevista influyen en la extracción.
Los márgenes de recorte también deben tenerse en cuenta durante el diseño del producto. El contorno final debe permitir un montaje fiable con la otra mitad de la carcasa, las bisagras, las cerraduras, las asas y los componentes de refuerzo.
Defectos habituales del termoformado en la producción de carcasas de maletas
Comprender las posibles causas de los defectos de conformado ayuda a los fabricantes a mejorar el proceso y reducir el desperdicio de material.
| Defecto | Posibles causas | Comprobaciones recomendadas |
|---|---|---|
| Reducción excesiva del espesor de pared | Embuticiones profundas, calentamiento desigual, geometría inadecuada o estiramiento excesivo | Medir el espesor en las zonas de mayor estiramiento y revisar el calentamiento y el diseño del molde |
| Arrugas o pliegues | Temperatura incorrecta de la lámina, desplazamiento de la lámina o secuencia de conformado inadecuada | Comprobar la sujeción, la distribución de la temperatura y el contacto con el molde |
| Reproducción incompleta de los detalles superficiales | Vacío insuficiente, orificios de evacuación de aire obstruidos o condiciones de conformado inadecuadas | Inspeccionar los conductos de vacío, los orificios de evacuación de aire, las juntas de estanqueidad y la temperatura del material |
| Alabeo tras el desmoldeo | Enfriamiento insuficiente, contracción desigual o manipulación sin el apoyo adecuado | Revisar el tiempo de enfriamiento, la secuencia de desmoldeo y el comportamiento del material |
| Arañazos superficiales | Manipulación inadecuada de las láminas, contaminación del molde o contacto con otras piezas | Inspeccionar el almacenamiento del material, la limpieza de los utillajes y las medidas de protección durante la manipulación |
| Variación dimensional | Falta de uniformidad en el material, el calentamiento, el enfriamiento o el recorte | Verificar las especificaciones de la lámina, los ajustes de la máquina y los métodos de medición |
| Grietas o desgarros | Estiramiento excesivo, daños en el material o condiciones de conformado inadecuadas | Inspeccionar la calidad de la lámina, la geometría de las esquinas y el intervalo de temperatura de conformado |
Estas comprobaciones son puntos de partida, no diagnósticos definitivos. Un defecto puede tener más de una causa. Las pruebas controladas, el registro de los ajustes del proceso y los métodos de inspección repetibles ayudan a determinar la medida correctiva adecuada.
Mejora de la eficiencia en la fabricación de maletas
Los fabricantes pueden mejorar la eficiencia de producción coordinando la preparación del material, el conformado, el recorte y el montaje, en lugar de centrarse únicamente en el tiempo de ciclo nominal de la máquina de conformado.
Optimizar el aprovechamiento del material
Las dimensiones de la lámina, la disposición de las carcasas, los márgenes de recorte y la distribución anidada de las piezas influyen en la eficiencia con la que se utiliza la materia prima. Revisar el diseño de la pieza y el plan de corte puede ayudar a reducir los recortes sobrantes y los desechos.
El objetivo es equilibrar el aprovechamiento del material con los requisitos de conformado y la resistencia y apariencia de la carcasa terminada.
Establecer parámetros de calentamiento repetibles
Los perfiles de calentamiento específicos para cada material ayudan a reducir las variaciones entre ciclos de producción. La documentación de los ajustes facilita la reproducción de un proceso establecido cuando se produce un cambio de turno de los operarios o se reanuda la producción tras el mantenimiento.
Cuando varía la geometría de la carcasa, puede ser necesario ajustar el perfil de calentamiento para cada molde o familia de productos.
Coordinar el conformado y el recorte
Una máquina de conformado puede producir carcasas más rápido de lo que la estación de recorte puede procesarlas, lo que genera un cuello de botella. Los fabricantes deben evaluar la capacidad de conformado, enfriamiento, desmoldeo, recorte y manipulación posterior como un sistema de producción interconectado.
La transferencia automatizada o los dispositivos de sujeción específicos para el recorte pueden mejorar el flujo de materiales cuando resuelven un cuello de botella comprobado.
Reducir el tiempo de cambio de formato
Los fabricantes que producen equipaje de distintos tamaños o diseños pueden beneficiarse de un almacenamiento organizado del utillaje, conexiones de molde estandarizadas, parámetros documentados y procedimientos planificados de cambio de producción.
El tiempo de cambio de producción debe incluirse en la planificación de la producción, especialmente cuando los distintos productos requieren moldes, dimensiones de lámina o condiciones de conformado diferentes.
Mantener los equipos y el utillaje
Las revisiones periódicas de los elementos calefactores, los sistemas de vacío, las juntas, las superficies de los moldes, los componentes de sujeción y los equipos de refrigeración pueden ayudar a detectar el desgaste antes de que afecte a la producción.
Los intervalos de mantenimiento deben ajustarse al uso del equipo, las condiciones de funcionamiento y el desgaste observado en los componentes. Los registros de tiempos de parada y defectos pueden ayudar a priorizar las tareas de mantenimiento.
Controlar la calidad y la tasa de rechazo
Registrar los defectos por tipo, lote de producción, material, molde y parámetros de la máquina ayuda a identificar problemas recurrentes. Esta información puede servir para mejorar el perfil de conformado, el utillaje, las especificaciones del material y los procedimientos de los operarios.
Una evaluación útil de la producción considera conjuntamente la cantidad de piezas terminadas, la tasa de rechazo, el tiempo de ciclo, el tiempo de cambio de producción y los tiempos de parada por mantenimiento.
Conformado al vacío frente a moldeo por inyección para carcasas de equipaje
El conformado al vacío y el moldeo por inyección utilizan métodos de fabricación diferentes. El proceso adecuado depende del tamaño de la carcasa, la geometría, el material, el volumen de producción, la inversión en utillaje y las características superficiales requeridas.
| Factor | Conformado al vacío | Moldeo por inyección |
|---|---|---|
| Proceso básico | Calienta una lámina termoplástica y la adapta a un molde mediante vacío | Inyecta plástico fundido en un molde cerrado |
| Geometría de la pieza | Adecuado para muchas carcasas grandes fabricadas a partir de láminas y paneles curvos | Adecuado para numerosas geometrías moldeadas, incluidas formas detalladas, en función del utillaje y la capacidad de la máquina |
| Distribución del material | La lámina se estira durante el conformado, por lo que el espesor de pared puede variar | El espesor de pared viene determinado en gran medida por la cavidad del molde y el proceso de inyección |
| Consideraciones sobre el utillaje | El molde y el sistema de vacío están diseñados para el conformado de láminas | Requiere un molde de inyección y una máquina de moldeo por inyección adecuada |
| Acabado | Generalmente se requiere recorte después del conformado | La pieza puede seguir requiriendo la eliminación del punto de inyección u otras operaciones de acabado, según el diseño |
| Selección del proceso | Depende del tamaño de la carcasa, la geometría, el material, la producción y el coste del utillaje | Depende de la geometría, el material, la rentabilidad de la producción y los requisitos del equipo |
El conformado al vacío puede ser una opción adecuada para carcasas grandes de equipaje fabricadas a partir de láminas termoplásticas. El moldeo por inyección puede adaptarse a otros diseños de producto o requisitos de fabricación. La comparación de costes debe incluir el utillaje, el consumo de material, el tiempo de ciclo, el acabado, los rechazos y el volumen de producción previsto.
Aplicaciones de las soluciones de termoformado para equipaje
El termoformado permite fabricar diversos componentes de equipaje rígido y maletines de viaje.
Maletas de cabina
El equipaje de cabina suele requerir carcasas de dimensiones compactas, contornos uniformes y zonas de acoplamiento precisas para cremalleras, marcos, asas y componentes internos. Las condiciones de conformado deben favorecer el equilibrio previsto entre peso, rigidez y resistencia al impacto.
Equipaje facturado
Las carcasas de maleta de mayor tamaño exigen más en cuanto a superficie de conformado, distribución del material, dimensiones del molde y manipulación. La selección de la máquina debe tener en cuenta el tamaño máximo de carcasa y el ritmo de producción requerido.
Equipaje rígido de alta gama
Los productos de alta gama pueden requerir texturas superficiales específicas, detalles de marca, uniformidad de color y dimensiones cuidadosamente controladas. La selección del material y el acabado del molde deben evaluarse junto con la precisión del conformado y las operaciones de acabado posteriores.
Maletines de viaje profesionales y de protección
Algunos maletines para equipos y maletines de transporte de protección utilizan paneles termoformados para ajustarse a dimensiones específicas o proporcionar superficies interiores o exteriores con formas determinadas. El material y el diseño de la carcasa deben adecuarse a la carga prevista, las condiciones de impacto y el uso del producto.
Diseños de equipaje personalizados
Los diseños de carcasa personalizados pueden incluir curvas distintivas, paneles rehundidos, nervaduras y patrones superficiales. La colaboración temprana entre diseñadores de producto, ingenieros de utillaje y proveedores de equipos puede ayudar a identificar las limitaciones del conformado antes de finalizar el utillaje.
Cómo evaluar una línea de producción de termoformado para equipaje
Antes de invertir en máquinas de conformado al vacío o en una línea completa de termoformado para equipaje, los fabricantes deben establecer requisitos de producción medibles.
La evaluación debe incluir:
- Especificaciones del producto: Planos de la carcasa, dimensiones, profundidad de conformado, acabado superficial y requisitos de unión.
- Datos del material: Tipo de plástico, grado, espesor de la lámina, color, tratamiento superficial y recomendaciones de procesamiento del proveedor.
- Objetivos de producción: Producción diaria o anual requerida, horas de trabajo, combinación de productos y cambios de producción previstos.
- Requisitos de utillaje: Dimensiones del molde, diseño de la cavidad, orificios de vacío, sistemas de montaje y márgenes de recorte.
- Criterios de calidad: Tolerancias dimensionales, espesor mínimo de pared, aspecto superficial, requisitos de resistencia al impacto y tasa de rechazo aceptable.
- Alcance de la automatización: Carga de láminas, desmoldeo, recorte, transferencia, inspección e interfaces con las operaciones de montaje posteriores.
- Costes operativos: Consumo de material, consumo energético, mano de obra, mantenimiento, utillaje y tiempos de parada de producción.
Siempre que sea posible, los fabricantes deben solicitar una evaluación del proceso con materiales representativos y diseños reales de carcasa. En las piezas de prueba se pueden medir el espesor de pared, las dimensiones, la calidad superficial y el ajuste con los herrajes previstos.
Preguntas frecuentes sobre las soluciones de termoformado para equipaje
1. ¿Qué son las soluciones de termoformado para equipaje?
Las soluciones de termoformado para equipaje son las máquinas, el utillaje y los procesos de fabricación utilizados para dar forma a láminas termoplásticas calentadas y convertirlas en paneles de equipaje rígido y componentes relacionados. Un proceso típico incluye calentamiento de la lámina, conformado al vacío o conformado asistido por presión, enfriamiento, desmoldeo, recorte e inspección.
2. ¿Qué máquinas de conformado al vacío son adecuadas para las carcasas de equipaje?
Las máquinas de conformado al vacío adecuadas deben admitir las dimensiones de la carcasa, el espesor de la lámina, la profundidad de conformado, la configuración del molde y la producción requerida. También deben evaluarse la uniformidad del calentamiento, las prestaciones del sistema de vacío, la refrigeración, los sistemas de recorte y la automatización utilizando el material y el utillaje previstos.
3. ¿Qué materiales se utilizan habitualmente para el equipaje rígido?
El ABS y el policarbonato son opciones habituales para el equipaje rígido. También pueden considerarse el polipropileno y determinadas láminas a base de PET o multicapa para diseños específicos. La elección final depende de la resistencia al impacto, el peso, la rigidez, el acabado superficial, el coste y los requisitos de conformado.
4. ¿Es adecuado el conformado al vacío para carcasas de maleta grandes?
El conformado al vacío puede ser adecuado para carcasas de maleta grandes porque da forma a láminas de plástico calentadas sobre un molde. La máquina debe proporcionar una superficie de conformado, una capacidad de calentamiento, una profundidad de conformado, unas prestaciones de vacío y una capacidad de refrigeración suficientes para el diseño real de la carcasa.
5. ¿Cuál es la diferencia entre el conformado al vacío y el conformado por presión?
El conformado al vacío utiliza una diferencia de presión generada al extraer el aire entre la lámina y el molde. El conformado por presión añade presión de aire positiva para presionar la lámina contra el molde. El conformado por presión puede reproducir ciertos detalles con mayor definición, pero el método más adecuado depende de la geometría, el material, el utillaje y los requisitos superficiales.
6. ¿Cómo pueden los fabricantes reducir la variación del espesor de pared en las carcasas de equipaje?
Los fabricantes pueden revisar la distribución del calentamiento, la temperatura de la lámina, la geometría del molde, los radios de las esquinas, la profundidad de embutición y las prestaciones del sistema de vacío. Medir el espesor en puntos representativos de las carcasas de prueba ayuda a identificar las zonas sometidas a un estiramiento excesivo y orienta los ajustes del proceso o del diseño.
7. ¿Se pueden producir carcasas de equipaje texturizadas mediante termoformado?
Sí. Se pueden producir superficies texturizadas cuando el material, la superficie del molde y las condiciones de conformado permiten reproducir el patrón previsto. El nivel de detalle alcanzable depende del diseño de la textura, las características de la lámina, la construcción del molde y el control del proceso.
8. ¿El termoformado de equipaje requiere recorte después del conformado?
La mayoría de las carcasas de equipaje conformadas a partir de láminas requieren recorte para definir su contorno final y crear los bordes necesarios para el montaje. El recorte puede realizarse manualmente, con dispositivos de sujeción o mediante equipos automatizados, según el volumen de producción y los requisitos de precisión.
9. ¿Cómo pueden los fabricantes de equipaje mejorar la eficiencia de producción?
Los fabricantes pueden mejorar la eficiencia optimizando el aprovechamiento de las láminas, estableciendo perfiles de calentamiento repetibles, coordinando el conformado y el recorte, reduciendo el tiempo de cambio de molde, manteniendo los equipos y controlando los rechazos y los tiempos de parada. Las mejoras más adecuadas dependen del proceso existente y de las limitaciones de producción de la fábrica.
10. ¿Es el conformado al vacío más económico que el moldeo por inyección para las carcasas de equipaje?
Depende del diseño de la carcasa, el material, el volumen de producción, el coste del utillaje, el tiempo de ciclo, los requisitos de acabado y la tasa de rechazo. El conformado al vacío puede resultar atractivo para determinadas carcasas grandes fabricadas a partir de láminas, mientras que el moldeo por inyección puede adaptarse a otras geometrías. Es necesaria una comparación de costes específica para cada proyecto.
11. ¿Qué causa los defectos en las carcasas de equipaje termoformadas?
Los defectos habituales incluyen esquinas de espesor reducido, arrugas, reproducción incompleta de la forma del molde, arañazos superficiales, alabeo, grietas y variaciones dimensionales. Entre las posibles causas se encuentran el calentamiento desigual, el estiramiento excesivo, una geometría de molde inadecuada, un vacío insuficiente, un enfriamiento irregular o daños en el material.
12. ¿Qué información se necesita para solicitar una máquina de termoformado para equipaje?
Proporcione planos o muestras de la carcasa, dimensiones máximas, tipo de material y espesor de la lámina, profundidad de conformado, producción requerida, acabado superficial, requisitos de recorte, información del molde y expectativas de automatización. Esta información ayuda a los proveedores de equipos a evaluar la capacidad de la máquina y la idoneidad del proceso.
13. ¿Se puede integrar el termoformado de maletas en una producción automatizada?
Sí. Según la configuración de la máquina, la automatización puede incluir la alimentación de láminas, el conformado, la asistencia al desmoldeo, el recorte, el transporte y la inspección. La integración debe planificarse en función de los requisitos reales de producción, la variedad de productos, la distribución de la fábrica y la capacidad de ensamblaje posterior.
Soluciones de termoformado para equipaje de Junsai Group
La selección de un sistema de conformado adecuado requiere una comprensión clara del diseño de la carcasa de la maleta y de los objetivos de producción de la fábrica. Las especificaciones de la máquina deben evaluarse en función del material real, el molde, la profundidad de conformado, la producción requerida y las operaciones de acabado posteriores.
Junsai Group proporciona equipos de termoformado y soluciones de automatización para aplicaciones de fabricación industrial. Para los proyectos de fabricación de maletas, los requisitos del equipo pueden evaluarse según las dimensiones de las carcasas, la selección de materiales, la configuración del utillaje, el volumen de producción y las expectativas de automatización.
Para hablar sobre un proyecto de termoformado de maletas, prepare los planos o las muestras de las carcasas, las especificaciones de las láminas de plástico, la producción requerida y cualquier requisito especial de superficie o dimensiones. Estos datos ayudan a establecer la configuración adecuada del equipo y a identificar las condiciones del proceso que deben verificarse antes de la producción.
Contacte con Junsai Group para hablar sobre sus requisitos de termoformado de maletas y explorar opciones de equipos para su actividad de fabricación.



