






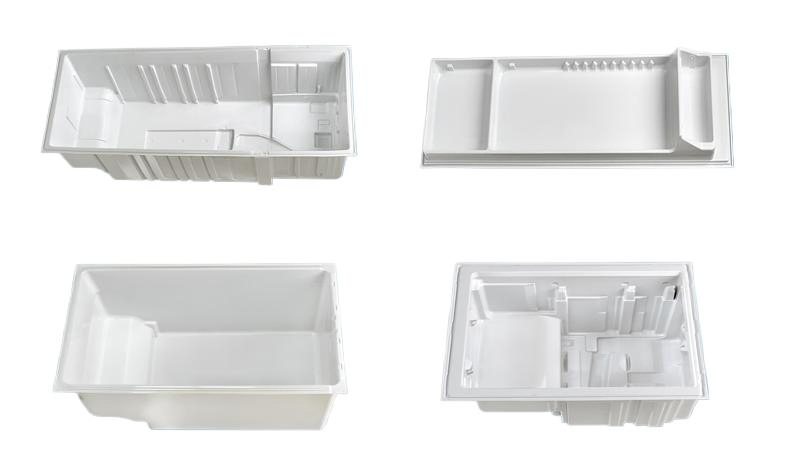
El conformado de revestimientos interiores de refrigeradores es un proceso de fabricación de piezas termoplásticas utilizado para producir los compartimentos interiores de refrigeradores y congeladores. Mediante el calentamiento de láminas de plástico y su conformado con tecnología de conformado al vacío, los fabricantes pueden crear revestimientos interiores de gran tamaño, sin uniones, con dimensiones uniformes, superficies lisas y contornos integrados para estantes, cajones, conductos de aire y otros elementos funcionales.
Para los fabricantes de refrigeradores, elegir el proceso adecuado de conformado al vacío implica más que seleccionar una máquina. La selección del material, la uniformidad del calentamiento, el diseño del molde, la profundidad de conformado, el enfriamiento, el recorte y el tiempo de ciclo de producción influyen en la calidad y la uniformidad del revestimiento terminado.
Junsai Group ofrece equipos de termoformado y soluciones de automatización para aplicaciones industriales. En la producción de revestimientos interiores de refrigeradores, la configuración adecuada del equipo depende de las dimensiones del revestimiento, las especificaciones de la lámina de plástico, el volumen de producción anual, los requisitos del molde y el nivel de automatización deseado.
¿Qué es el conformado de revestimientos interiores de refrigeradores?
El conformado de revestimientos interiores de refrigeradores es el proceso de calentar una lámina termoplástica y darle la forma de la carcasa interior de un refrigerador o congelador, generalmente mediante conformado al vacío. El revestimiento conformado proporciona las superficies interiores que alojan los estantes, los compartimentos de almacenamiento, las estructuras relacionadas con las puertas, los conductos de circulación de aire y otros componentes del refrigerador.
Durante el conformado al vacío, se calienta una lámina de plástico hasta que adquiere suficiente flexibilidad. La lámina se coloca sobre un molde o en su interior, y la presión de vacío hace que el material reblandecido se adapte a la superficie del molde. Tras el enfriamiento, la pieza conformada se extrae y se recorta hasta alcanzar sus dimensiones finales.
Según el diseño del refrigerador, el revestimiento puede incluir cavidades profundas, esquinas redondeadas, zonas rehundidas, elementos de montaje y transiciones entre distintos niveles de superficie. Estos elementos deben conformarse sin un adelgazamiento excesivo, arrugas ni defectos superficiales inaceptables.
El conformado de revestimientos interiores de refrigeradores se asocia ampliamente con el conformado al vacío, ya que este proceso permite fabricar piezas de plástico de gran tamaño con formas tridimensionales complejas sin necesidad de los moldes de inyección utilizados en el moldeo por inyección convencional.
¿Cómo funciona el conformado al vacío para los revestimientos interiores de refrigeradores?
El conformado al vacío transforma una lámina termoplástica plana en un revestimiento interior de refrigerador con la forma deseada. La secuencia exacta de producción depende de la máquina, el material, el molde y la producción requerida, pero el proceso suele comprender varias etapas.
1. Carga de la lámina de plástico
Se carga una lámina termoplástica adecuada en la máquina de conformado y se fija en el bastidor de sujeción de la lámina. Antes del conformado, deben comprobarse el espesor, las dimensiones, el estado de la superficie y la uniformidad del material de la lámina.
El posicionamiento uniforme de la lámina ayuda a mantener condiciones de conformado repetibles, especialmente al producir revestimientos interiores de gran tamaño con embuticiones profundas y múltiples zonas rebajadas.
2. Calentamiento de la lámina
La lámina de plástico se calienta mediante un sistema de calentamiento controlado hasta alcanzar la temperatura de conformado requerida por el material seleccionado.
La uniformidad del calentamiento es especialmente importante para los revestimientos interiores de refrigerador de gran tamaño. Si algunas zonas están demasiado calientes mientras otras permanecen demasiado frías, el material puede estirarse de manera desigual durante el conformado. Esto puede provocar esquinas demasiado delgadas, espesores de pared irregulares, deformaciones superficiales o un contacto incompleto con el molde.
Los parámetros de calentamiento deben establecerse mediante ensayos específicos para cada material, en lugar de utilizar un único ajuste de temperatura para todos los tipos de lámina.
3. Conformado al vacío
Una vez que la lámina alcanza las condiciones de conformado requeridas, la máquina la coloca sobre el molde o en su interior. El vacío extrae el aire entre la lámina y la superficie del molde, lo que permite que la presión atmosférica empuje el plástico reblandecido contra el molde.
Para la producción de revestimientos interiores de refrigerador, el diseño del molde debe tener en cuenta la profundidad del revestimiento, los radios de las esquinas, los detalles superficiales, la distribución del vacío y la forma en que el material se estira sobre el molde.
Las zonas de embutición profunda pueden requerir una evacuación del aire cuidadosamente diseñada, un calentamiento controlado de la lámina y secuencias de conformado adecuadas para reducir el adelgazamiento excesivo.
4. Enfriamiento y estabilización de la forma
Una vez que la lámina se adapta al molde, el revestimiento interior se enfría hasta que puede mantener la forma prevista durante la extracción y la manipulación posterior.
Las condiciones de enfriamiento influyen en la estabilidad dimensional, el aspecto superficial y el tiempo de ciclo. Un enfriamiento insuficiente puede provocar deformaciones después del desmoldeo, mientras que una disposición inadecuada del sistema de enfriamiento puede prolongar los ciclos de producción.
5. Desmoldeo y recorte
El revestimiento interior conformado se extrae del molde y se recorta para obtener el contorno requerido. Las operaciones de recorte pueden generar aberturas, bordes o interfaces de unión con otros componentes según el diseño del refrigerador.
Un recorte preciso ayuda a que el revestimiento interior encaje con la estructura del gabinete, el sistema de aislamiento, el conjunto de la puerta y los accesorios internos. Según la línea de producción, el recorte puede realizarse en una estación independiente o integrarse en un proceso automatizado.
6. Inspección y montaje posterior
Los revestimientos interiores terminados se inspeccionan para comprobar la precisión dimensional, la calidad superficial y la distribución del espesor de pared, así como para detectar grietas, arrugas y otros defectos.
Los componentes aprobados pueden pasar después a operaciones posteriores, como el montaje del gabinete, el llenado del aislamiento o la instalación de componentes internos, de acuerdo con el proceso de producción del fabricante.
Materiales utilizados para el conformado de revestimientos interiores de refrigerador
La selección del material afecta al comportamiento durante el conformado, la resistencia al impacto, la compatibilidad química, el aspecto, la estabilidad dimensional y el rendimiento del revestimiento interior de refrigerador terminado.
Entre los materiales habituales se incluyen el poliestireno de alto impacto (HIPS), el acrilonitrilo butadieno estireno (ABS) y determinados grados de polipropileno (PP) u otros termoplásticos. La elección correcta depende del diseño del refrigerador, el entorno de uso, los requisitos de fabricación y las especificaciones del proveedor del material.
| Material | Características típicas | Consideraciones para el conformado |
|---|---|---|
| HIPS | Buena resistencia al impacto, rigidez adecuada y uso habitual en interiores de electrodomésticos | Requiere un control adecuado del calentamiento y del conformado para lograr un espesor y una calidad superficial uniformes |
| ABS | Buena resistencia al impacto y tenacidad, con grados que ofrecen distintas propiedades superficiales y de procesamiento | Deben evaluarse el grado del material, el coste, los requisitos de temperatura y la compatibilidad con la aplicación |
| PP | Resistencia química y baja densidad, con propiedades que varían según el grado | La contracción, la rigidez, el comportamiento térmico y la estabilidad dimensional requieren una evaluación cuidadosa |
| Otros termoplásticos de ingeniería | Pueden proporcionar características mecánicas, térmicas o estéticas específicas | La idoneidad depende del grado concreto, el diseño del revestimiento interior, el intervalo de procesamiento y los requisitos de coste |
El HIPS suele considerarse para los revestimientos interiores de refrigerador porque ofrece una combinación práctica de conformabilidad, resistencia al impacto y coste. Sin embargo, no es la única opción, y la selección del material debe basarse en requisitos de rendimiento verificados.
Antes de la producción, los fabricantes deben evaluar el espesor de la lámina, el intervalo de temperatura de conformado, la contracción, la resistencia al impacto, la compatibilidad con los productos de limpieza y los requisitos aplicables a los electrodomésticos. Los proveedores de materiales pueden facilitar datos técnicos y recomendaciones de procesamiento para el grado seleccionado.
Consideraciones de diseño para el conformado al vacío de revestimientos interiores de refrigerador
Los revestimientos interiores de refrigerador suelen tener compartimentos profundos y grandes superficies. Un proceso de conformado satisfactorio requiere coordinar la geometría del producto, el comportamiento del material, la construcción del molde y la capacidad de la máquina.
Embuticiones profundas y distribución del espesor de pared
Las zonas de embutición profunda requieren que la lámina se estire considerablemente al adaptarse al molde. El material puede adelgazar en las esquinas, las cavidades profundas y otras zonas sometidas a un elevado estiramiento.
Los diseñadores deben evaluar la profundidad de embutición, los radios de las esquinas, las transiciones y la separación entre los elementos geométricos antes de finalizar el diseño del molde. Las pruebas del molde y las mediciones de espesor pueden ayudar a identificar las zonas que requieren cambios en la geometría, los ajustes de calentamiento o las condiciones de conformado.
Radios de las esquinas y geometría del molde
Las esquinas pronunciadas pueden concentrar el estiramiento del material y aumentar el riesgo de adelgazamiento o de conformado incompleto. Los radios adecuados y las transiciones suaves ayudan a que el material fluya sobre el molde de manera más uniforme.
El molde también debe adaptarse al acabado superficial requerido, las tolerancias dimensionales, la ubicación de los orificios de evacuación del aire y las interfaces de unión con otros componentes. Estos detalles deben considerarse en conjunto, en lugar de ajustarse de forma independiente una vez iniciada la producción.
Distribución del vacío y evacuación del aire
El rendimiento del vacío no depende únicamente de la capacidad de la bomba. La evacuación del aire del molde, los conductos de vacío, las juntas de estanqueidad, la temperatura de la lámina y la secuencia de contacto entre la lámina y el molde influyen en el grado de adaptación del material a la forma prevista.
Una evacuación deficiente del aire puede provocar detalles incompletos, aire atrapado o una definición superficial irregular. El diseño del molde y las pruebas de conformado deben verificar que el vacío llegue a las zonas necesarias durante todo el ciclo de conformado.
Precisión dimensional y contracción
Los materiales termoplásticos se contraen al enfriarse. El grado de contracción depende del grado del material, la temperatura de la lámina, la temperatura del molde, las condiciones de enfriamiento y la geometría de la pieza.
Las dimensiones del molde deben tener en cuenta la contracción prevista, y las pruebas de producción deben confirmar que el revestimiento interior encaje en el gabinete del refrigerador y con los componentes correspondientes. La uniformidad de los ajustes del proceso ayuda a reducir las variaciones dimensionales entre lotes.
Aspecto superficial
El revestimiento interior es una parte visible del electrodoméstico terminado. Los arañazos, las marcas superficiales, la textura irregular, las arrugas y otros defectos pueden afectar a la calidad percibida del refrigerador.
La manipulación de la lámina, el estado del molde, el control de la temperatura, los métodos de desmoldeo y las prácticas de almacenamiento contribuyen a la calidad superficial. Los procedimientos de manipulación que protegen las piezas pueden reducir los daños entre el conformado y el montaje.
Cómo elegir una máquina de conformado de revestimientos interiores de refrigerador
La selección de una máquina de conformado al vacío de revestimientos interiores de refrigerador comienza por las especificaciones de la pieza y la producción requerida. Una máquina capaz de admitir las dimensiones totales de la lámina puede seguir siendo inadecuada si su sistema de calentamiento, profundidad de conformado, disposición del molde o configuración de automatización no se ajustan a la aplicación.
Área de conformado y dimensiones máximas de la pieza
El área efectiva de conformado debe admitir la lámina y la geometría del revestimiento interior, incluido el margen de sujeción requerido por la máquina. Los fabricantes también deben considerar las dimensiones del molde, el acceso para la carga, los requisitos de recorte y el espacio para la manipulación automatizada.
Los revestimientos interiores de refrigeradores y congeladores de gran tamaño pueden requerir una máquina diseñada específicamente para el conformado de termoplásticos de gran formato.
Sistema de calentamiento y control de temperatura
El sistema de calentamiento debe ofrecer una capacidad y un control suficientes para el material y el espesor de lámina seleccionados. Las zonas de calentamiento independientes pueden ayudar a los operarios a ajustar la distribución del calor para adaptarla a zonas con diferentes requisitos de estiramiento.
Al evaluar una máquina, revise la configuración del calentamiento, la supervisión de la temperatura, el rango de ajuste y la repetibilidad en las condiciones de producción previstas.
Profundidad de conformado y compatibilidad con el molde
Deben comprobarse la profundidad máxima de conformado, el espacio libre para el molde, la disposición de sujeción y las conexiones de vacío en relación con el diseño real del revestimiento interior.
Las especificaciones de una máquina por sí solas no permiten confirmar que un revestimiento interior complejo pueda conformarse correctamente. Las pruebas con materiales y utillajes representativos proporcionan evidencias más útiles de la capacidad del proceso.
Ciclo de producción y requisitos de producción
El tiempo de ciclo incluye la carga de la lámina, el calentamiento, el conformado, el enfriamiento, el desmoldeo y cualquier operación integrada de manipulación o recorte. La etapa más lenta puede limitar la producción total.
Los fabricantes deben estimar la producción requerida utilizando supuestos realistas sobre el ciclo, las horas de funcionamiento previstas, el tiempo de cambio de producción y los tiempos de parada esperados. Un ciclo nominal de conformado más rápido no se traduce necesariamente en una mayor producción de piezas terminadas si las operaciones posteriores se convierten en cuellos de botella.
Automatización y necesidades de mano de obra
Según el plan de producción, una línea de conformado de revestimientos interiores de refrigerador puede incorporar alimentación automática de láminas, transferencia controlada, asistencia al desmoldeo, recorte, transporte e inspección.
La automatización puede reducir la manipulación manual repetitiva y mejorar la uniformidad del proceso, pero la inversión debe evaluarse en función del volumen de producción, la variedad de productos, la mano de obra disponible, la capacidad de mantenimiento y el coste de integrar el equipo en la fábrica existente.
Defectos habituales en el conformado de revestimientos interiores de refrigerador y sus causas
Identificar los defectos por su ubicación y aspecto ayuda a los fabricantes a acotar las posibles causas y establecer medidas correctivas.
| Defecto | Posibles causas | Comprobaciones del proceso |
|---|---|---|
| Adelgazamiento excesivo | Embutición profunda, calentamiento desigual, geometría inadecuada o estiramiento excesivo | Medir el espesor de pared, revisar la distribución del calentamiento e inspeccionar la geometría del molde |
| Arrugas o pliegues | Temperatura incorrecta de la lámina, desplazamiento del material o secuencia de conformado inadecuada | Revisar la sujeción de la lámina, los ajustes de temperatura y la secuencia de contacto con el molde |
| Definición incompleta de los detalles del molde | Vacío insuficiente, orificios de evacuación obstruidos o condiciones de conformado inadecuadas | Inspeccionar los conductos de vacío, las juntas de estanqueidad, la evacuación de aire y la temperatura del material |
| Marcas superficiales | Daños en la lámina, contaminación del molde o problemas de manipulación | Comprobar el almacenamiento de las láminas, la limpieza del molde y los procedimientos de desmoldeo |
| Variación dimensional | Calentamiento o enfriamiento irregular, variaciones del material o ajustes de proceso inestables | Verificar los lotes de material, el control de temperatura, el enfriamiento y los métodos de medición |
| Alabeo después del desmoldeo | Enfriamiento insuficiente, contracción desigual o geometría de la pieza | Revisar el tiempo de enfriamiento, el soporte durante la extracción y los ajustes de procesamiento específicos del material |
Estas son pautas generales para la resolución de problemas, no diagnósticos definitivos. Un defecto puede tener varias causas concurrentes, por lo que los ajustes deben verificarse mediante ensayos controlados y mediciones documentadas.
Mejora de la productividad en la fabricación de revestimientos interiores de refrigeradores
Los fabricantes pueden mejorar la producción y su uniformidad abordando todo el proceso productivo en lugar de centrarse exclusivamente en la velocidad de conformado.
Optimizar el ciclo de calentamiento
Un perfil de calentamiento bien ajustado puede reducir el estiramiento desigual y ayudar a que la lámina alcance de forma constante las condiciones de conformado requeridas. Los parámetros de calentamiento deben establecerse para cada material y espesor y, posteriormente, supervisarse a medida que cambien las condiciones de producción.
Reducir las paradas no planificadas
La inspección rutinaria de los componentes de calentamiento, los sistemas de vacío, las superficies del molde, los mecanismos de sujeción y los equipos de enfriamiento puede ayudar a detectar problemas antes de que interrumpan la producción.
Los programas de mantenimiento preventivo deben tener en cuenta las horas de funcionamiento de la máquina, el desgaste de los componentes y las condiciones reales de producción.
Mejorar el cambio de moldes
Si se fabrican varios modelos de refrigeradores en una misma planta, el tiempo de cambio de moldes puede influir en la utilización global de los equipos. Un almacenamiento organizado del utillaje, conexiones estandarizadas, parámetros de ajuste documentados y medios accesibles para la manipulación de moldes pueden simplificar los cambios.
Coordinar el conformado y el recorte
La capacidad de conformado debe ajustarse a la capacidad de recorte y de manipulación posterior. Si los revestimientos conformados se acumulan antes del recorte o del montaje, es posible que la línea en su conjunto no alcance la producción prevista.
Los fabricantes deben evaluar los tiempos de ciclo y el flujo de materiales en todas las operaciones interconectadas al planificar una línea automatizada.
Establecer controles de calidad uniformes
Un plan de inspección repetible permite supervisar las dimensiones clave, el espesor de pared, los defectos superficiales y el ajuste con los componentes de acoplamiento. Registrar los ajustes del proceso junto con los resultados de inspección ayuda a los equipos a identificar tendencias y reproducir condiciones de producción satisfactorias.
Conformado al vacío de revestimientos interiores de refrigeradores frente a otros métodos de conformado
El conformado al vacío es uno de los diversos métodos para fabricar componentes termoplásticos. El proceso más adecuado depende de las dimensiones de la pieza, su geometría, el material, el volumen de producción, la inversión en utillaje y los requisitos de calidad.
| Proceso | Ventajas generales | Consideraciones para los revestimientos interiores de refrigeradores |
|---|---|---|
| Conformado al vacío | Adecuado para piezas grandes fabricadas a partir de láminas y contornos superficiales complejos | Requiere controlar el estiramiento del material, el espesor de pared, la distribución del vacío y el recorte |
| Conformado por presión | Utiliza presión de aire adicional para mejorar la definición del material en aplicaciones adecuadas | Los requisitos de equipos y utillaje pueden ser mayores; su idoneidad depende de los requisitos de superficie y geometría |
| Moldeo por inyección | Adecuado para numerosas piezas con detalles y componentes moldeados con alta repetibilidad | Los diseños de revestimientos de gran tamaño pueden requerir una inversión considerable en utillaje y equipos especializados; deben evaluarse la geometría de la pieza y los aspectos económicos |
| Otros métodos de conformado de láminas | Pueden ser adecuados para determinados materiales, formas o requisitos de producción | La viabilidad depende del proceso específico y de las características requeridas del revestimiento |
El conformado al vacío suele considerarse para revestimientos interiores de refrigeradores de gran tamaño porque moldea láminas de plástico calentadas sobre un molde y permite obtener geometrías amplias, relativamente poco profundas o de embutición profunda. Sin embargo, el método adecuado debe seleccionarse mediante una evaluación de ingeniería y una comparación de costes, en lugar de asumir que un único proceso sirve para todos los diseños de revestimientos.
Aplicaciones del conformado de revestimientos interiores de refrigeradores
El conformado de revestimientos interiores de refrigeradores permite fabricar componentes interiores de plástico para varios tipos de aparatos de refrigeración.
Refrigeradores domésticos
Los revestimientos interiores de los refrigeradores domésticos suelen incorporar compartimentos de almacenamiento, soportes para estantes, esquinas interiores redondeadas y elementos diseñados en función de los sistemas de refrigeración y aislamiento del aparato.
Congeladores
Los revestimientos interiores de los congeladores pueden requerir materiales y geometrías adecuados para las temperaturas de funcionamiento previstas, los requisitos de resistencia al impacto y la distribución del espacio de almacenamiento. La idoneidad del material debe confirmarse para la aplicación real.
Equipos de refrigeración comercial
Las vitrinas frigoríficas, los enfriadores de bebidas y otros aparatos de refrigeración comercial pueden utilizar revestimientos conformados con distintas dimensiones interiores, configuraciones de drenaje e interfaces de conexión con componentes.
Productos de refrigeración especializados
Determinados productos de refrigeración de laboratorio, médicos o industriales pueden utilizar componentes interiores conformados a medida. Sus requisitos de material, limpieza, temperatura y cumplimiento normativo deben evaluarse individualmente, en lugar de dar por hecho que coinciden con los de los electrodomésticos.
Preguntas frecuentes sobre el conformado de revestimientos interiores de refrigeradores
1. ¿Qué es el conformado de revestimientos interiores de refrigeradores?
El conformado de revestimientos interiores de refrigeradores es el proceso de dar forma a láminas termoplásticas calentadas para obtener las carcasas interiores de refrigeradores y congeladores. El conformado al vacío se utiliza habitualmente para crear los contornos tridimensionales requeridos, tras lo cual la pieza se enfría, se extrae del molde y se recorta.
2. ¿Qué es el conformado al vacío en la fabricación de refrigeradores?
El conformado al vacío consiste en calentar una lámina de plástico hasta que se vuelve moldeable, colocarla sobre un molde o dentro de él y extraer el aire entre la lámina y el molde. La diferencia de presión hace que la lámina se adapte a la superficie del molde, produciendo la forma prevista del revestimiento interior del refrigerador.
3. ¿Qué materiales plásticos se utilizan para los revestimientos interiores de refrigeradores?
El poliestireno de alto impacto (HIPS) es una opción habitual para los revestimientos interiores de refrigeradores. También pueden considerarse ABS, PP y otros termoplásticos adecuados en función de la resistencia al impacto, los requisitos de temperatura, la estabilidad dimensional, el aspecto, las características de procesamiento y el coste.
4. ¿Por qué se utiliza HIPS para los revestimientos interiores de refrigeradores?
El HIPS ofrece una combinación útil de conformabilidad, resistencia al impacto, rigidez y coste para numerosas aplicaciones en el interior de electrodomésticos. Aun así, el grado adecuado y el espesor de la lámina deben validarse en función de la geometría del revestimiento, las condiciones de servicio y los requisitos de fabricación.
5. ¿Cómo pueden los fabricantes evitar un espesor de pared desigual durante el conformado al vacío?
Los fabricantes pueden analizar la uniformidad del calentamiento de la lámina, la temperatura del material, la profundidad de embutición, la geometría del molde, los radios de las esquinas y la distribución del vacío. Las mediciones del espesor de pared de las piezas de prueba ayudan a identificar las zonas de mayor estiramiento y a orientar los ajustes del perfil de calentamiento o del diseño del molde.
6. ¿Qué causa los defectos en el conformado al vacío de revestimientos interiores de refrigeradores?
Los defectos habituales incluyen adelgazamiento excesivo, arrugas, conformado incompleto, marcas superficiales, variación dimensional y alabeo. Entre las posibles causas se encuentran el calentamiento desigual, una geometría de molde inadecuada, un vacío insuficiente, un enfriamiento irregular, láminas dañadas o ajustes de proceso inestables.
7. ¿Cómo selecciono una máquina de conformado al vacío para revestimientos interiores de refrigeradores?
Evalúe el área de conformado requerida, las dimensiones máximas de la pieza, la profundidad de conformado, el sistema de calentamiento, el rendimiento del sistema de vacío, la compatibilidad con los moldes, la configuración de enfriamiento, los requisitos de recorte, el tiempo de ciclo y el nivel de automatización. Los ensayos con el material y el utillaje previstos pueden ayudar a verificar la idoneidad de la máquina.
8. ¿Se puede automatizar el conformado de revestimientos interiores de refrigeradores?
Sí. Según el diseño del equipo y los requisitos de producción, la automatización puede incluir la alimentación de láminas, el conformado, la asistencia al desmoldeo, el recorte, el transporte y la inspección. El nivel de automatización adecuado depende de los objetivos de producción, la variedad de productos, la disponibilidad de mano de obra y los costes de integración.
9. ¿Cómo afecta el diseño del molde a la calidad del revestimiento interior del refrigerador?
La geometría del molde afecta al estiramiento del material, al espesor en las esquinas, a la definición superficial, a la precisión dimensional y al desmoldeo. Los radios adecuados, la ubicación de los orificios de evacuación de aire, los conductos de vacío y las compensaciones por contracción ayudan a que la lámina se adapte al molde y mantenga las dimensiones requeridas de la pieza.
10. ¿Es adecuado el moldeo al vacío para la producción de refrigeradores en grandes volúmenes?
El moldeo al vacío permite la producción en grandes volúmenes cuando la máquina, el utillaje, el material, el tiempo de ciclo y las operaciones posteriores se diseñan para el volumen de producción requerido. La capacidad de producción real debe confirmarse mediante estimaciones realistas del tiempo de ciclo, pruebas de calidad y planificación del mantenimiento.
11. ¿Qué información debo proporcionar al solicitar una máquina de conformado de revestimientos interiores de refrigeradores?
La información útil incluye planos o muestras del revestimiento interior, dimensiones máximas, material y espesor de la lámina, profundidad de conformado, producción objetivo, requisitos de recorte, detalles del molde, espacio disponible en la fábrica y nivel de automatización deseado. Estas especificaciones ayudan a los proveedores de equipos a evaluar la configuración de producción propuesta.
12. ¿Cuál es la diferencia entre el moldeo al vacío y el moldeo por presión?
El moldeo al vacío utiliza vacío para hacer que una lámina de plástico calentada se adapte a un molde. El moldeo por presión añade presión de aire positiva para ayudar a presionar la lámina contra el molde, lo que puede mejorar la definición de los detalles en aplicaciones adecuadas. La mejor opción depende de la geometría del revestimiento interior, los requisitos superficiales, el material, el utillaje y los factores económicos de la producción.
Colaborar con Junsai Group en equipos de termoformado
La elección de equipos para producir revestimientos interiores de refrigeradores requiere una comprensión clara de la pieza prevista, el volumen de producción, el material, el utillaje y la distribución de la fábrica.
Al evaluar una solución de conformado de revestimientos interiores de refrigeradores, los fabricantes deben preparar los planos o las muestras del revestimiento, las especificaciones de la lámina, las dimensiones de conformado requeridas, la producción objetivo y las expectativas de automatización. Estos detalles ayudan a determinar si la configuración de máquina propuesta puede cumplir los requisitos de la aplicación.
Junsai Group proporciona equipos de termoformado y soluciones de automatización para aplicaciones de fabricación industrial. En un proyecto de revestimientos interiores de refrigeradores, la configuración de la máquina y el proceso de conformado deben evaluarse en función de los requisitos reales de producción, utilizando pruebas con materiales y utillajes representativos cuando corresponda.
Contacte con Junsai Group para analizar sus requisitos de conformado de revestimientos interiores de refrigeradores y determinar las especificaciones de los equipos que mejor se adapten a su plan de producción.



