






El termoformado médico ofrece un método de fabricación flexible para producir componentes de plástico, carcasas protectoras, bandejas y envases utilizados en el sector sanitario. Mediante la combinación de materiales termoplásticos adecuados, utillajes cuidadosamente diseñados y parámetros controlados de calentamiento y conformado, los fabricantes pueden desarrollar componentes que cumplan requisitos dimensionales, funcionales y de producción definidos.
Junsai Group proporciona maquinaria de termoformado y soluciones de automatización para fabricantes que buscan mejorar la uniformidad del conformado, optimizar los procesos de producción y prepararse para una fabricación escalable. Desde carcasas de equipos y cubiertas de equipos de diagnóstico hasta envases médicos termoformados, la configuración adecuada de la máquina depende de la geometría de la pieza, las propiedades del material, las tolerancias requeridas y el volumen de producción previsto.
Tanto si un proyecto implica el desarrollo de prototipos, la producción en lotes pequeños o un programa de fabricación de gran volumen, seleccionar máquinas de termoformado y configuraciones de proceso adecuadas puede ayudar a los fabricantes a equilibrar la calidad del producto, la inversión en utillaje, el tiempo de ciclo y la rentabilidad a largo plazo.
¿Qué es el termoformado médico?
El termoformado médico es un proceso de fabricación de plásticos en el que una lámina o película termoplástica se calienta hasta que puede conformarse, se moldea sobre un molde o en su interior mediante vacío, presión o una combinación de métodos de conformado y se enfría para conservar la geometría requerida. A continuación, el componente conformado se recorta, se inspecciona y se prepara para las operaciones posteriores de ensamblaje o envasado.
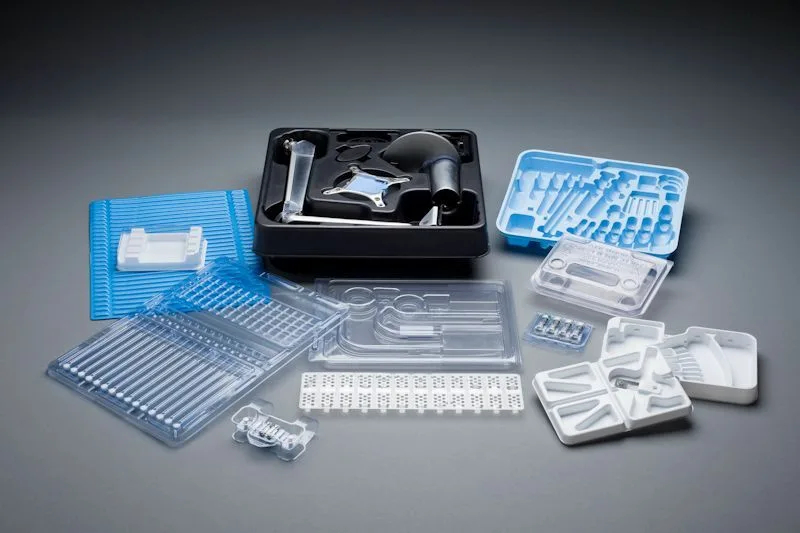
En la fabricación de productos sanitarios, el termoformado se utiliza para fabricar una amplia variedad de productos, como bandejas protectoras, carcasas de equipos médicos, cubiertas de instrumentos de diagnóstico, organizadores de componentes y envases que mantienen los productos sanitarios en una posición definida.
El proceso es especialmente adecuado para aplicaciones que requieren estructuras de plástico relativamente ligeras, formas personalizadas y una producción repetible. El resultado final depende de la selección del material, el diseño del molde, el control de la temperatura, la presión de conformado, las condiciones de enfriamiento y la precisión del recorte.
El termoformado médico no convierte automáticamente un componente en estéril ni en apto para el contacto directo con el paciente. La compatibilidad de los materiales, la limpieza, los requisitos de esterilización, las prestaciones del envase y los requisitos normativos aplicables deben evaluarse en función de la aplicación médica prevista.
Aplicaciones del termoformado médico
Los plásticos termoformados satisfacen tanto las necesidades de componentes funcionales como las de envasado de la industria médica. Los requisitos de diseño varían según si una pieza protege un instrumento, facilita un flujo de trabajo de diagnóstico, organiza componentes o forma parte de la carcasa de un producto sanitario.
Componentes de productos sanitarios y carcasas de equipos
Las piezas de plástico termoformado pueden utilizarse como cubiertas exteriores, paneles protectores, carcasas de equipos, organizadores internos y determinados componentes estructurales. Estas piezas pueden necesitar alojar conjuntos electrónicos, permitir el acceso a puntos de mantenimiento, facilitar el tendido de cables o encajar en la estructura de un equipo existente.
Para los fabricantes de equipos médicos, el proceso de conformado debe tener en cuenta los puntos de montaje, el espesor de pared, el acabado superficial, la estabilidad dimensional y la interacción entre el componente de plástico y otros conjuntos.
El diseño también puede requerir que se tengan en cuenta la exposición a agentes de limpieza, la manipulación repetida, los cambios de temperatura y el entorno de servicio previsto. Estos factores influyen en la elección de los materiales termoplásticos y del proceso de conformado.
Equipos de diagnóstico y productos de laboratorio
Los equipos de diagnóstico suelen combinar piezas de plástico moldeadas o conformadas con sensores, pantallas, componentes electrónicos, conjuntos para la gestión de fluidos y consumibles reemplazables. Las cubiertas y carcasas termoformadas pueden proporcionar una estructura exterior ligera que se adapte a la forma y la disposición del equipo.
Las bandejas de laboratorio, los organizadores de muestras, los soportes para instrumentos y los insertos de transporte son otras aplicaciones en las que el plástico conformado puede ayudar a mantener los componentes ordenados durante la manipulación y el procesamiento.
Para estos productos, los diseñadores deben evaluar la geometría de las cavidades, la rigidez de la pieza, la uniformidad dimensional, los requisitos de limpieza y la compatibilidad con los materiales o equipos con los que el componente estará en contacto.
Envases médicos y bandejas protectoras
El envasado médico es una aplicación consolidada del termoformado de plásticos. Según el diseño del envase, el termoformado permite producir bandejas, insertos, envases blíster y cavidades personalizadas que mantienen los productos sanitarios en su posición y los protegen durante la manipulación, el almacenamiento y el transporte.
Los diseños de los envases pueden necesitar adaptarse a los contornos del producto sanitario, impedir movimientos no deseados, proporcionar una protección adecuada frente a daños físicos y ser compatibles con un proceso de colocación de tapas o de sellado.
En el caso del envasado de productos sanitarios estériles, el sistema de envasado debe desarrollarse y validarse para su uso previsto. La selección del material, las prestaciones del sellado, los requisitos de barrera, la compatibilidad con la esterilización y la integridad del envase deben considerarse conjuntamente, en lugar de tratarse como decisiones de diseño independientes.
Piezas termoformadas a medida
Puede producirse una amplia variedad de piezas termoformadas a medida para aplicaciones médicas y sanitarias. Entre los ejemplos se incluyen cubiertas protectoras, cubiertas de equipos, bandejas, insertos y componentes de plástico conformado diseñados en función de requisitos específicos de ensamblaje.
La producción a medida comienza con una comprensión clara de la pieza terminada. Los planos, los modelos tridimensionales, las especificaciones de los materiales, los requisitos de tolerancia, la demanda anual y los detalles del ensamblaje posterior ayudan a determinar el utillaje y la configuración de máquina adecuados.
Proceso de termoformado para la fabricación médica
El proceso de termoformado médico comprende varias etapas interrelacionadas. Cada etapa influye en la precisión dimensional, la calidad superficial, la distribución del material y la uniformidad del componente terminado.
1. Diseño del producto y revisión de fabricación
Antes de iniciar la producción, los ingenieros revisan la geometría de la pieza, el espesor de pared, los ángulos de desmoldeo, los radios de las esquinas, la profundidad de conformado, los requisitos de recorte y la función prevista. Esta revisión del diseño ayuda a identificar características que puedan provocar un adelgazamiento excesivo del material, dificultades de desmoldeo o variaciones dimensionales.
En la fabricación de productos sanitarios, la revisión también debe identificar los puntos de inspección requeridos, las necesidades de trazabilidad, las expectativas de limpieza y cualquier consideración de envasado o esterilización pertinente para el producto terminado.
2. Selección del material termoplástico
Los plásticos termoformables deben seleccionarse según los requisitos mecánicos, térmicos, químicos, visuales y normativos del componente. El grado seleccionado también debe ser adecuado para las condiciones de conformado previstas.
Entre las familias de materiales utilizadas habitualmente en el termoformado se incluyen PETG, PET, polipropileno (PP), poliestireno (PS), ABS, policarbonato (PC) y determinados grados de polietileno. No todos los materiales son adecuados para todas las aplicaciones médicas, y la disponibilidad varía según el grado y el proveedor.
Puede ser necesaria documentación que acredite el grado médico del material o que sea específica para la aplicación cuando el componente esté sujeto a requisitos definidos de biocompatibilidad, exposición a sustancias químicas, esterilización o prestaciones del envase. La idoneidad general de un material para el termoformado no demuestra por sí sola su idoneidad para un uso médico concreto.
3. Calentamiento y preparación de la lámina
La lámina de plástico se calienta hasta un intervalo de temperatura controlado que permite conformarla sin una degradación inaceptable ni un flujo irregular del material. La uniformidad del calentamiento es importante porque una distribución desigual de la temperatura puede afectar a la profundidad de conformado, el espesor de pared, el aspecto superficial y la repetibilidad dimensional.
El perfil de calentamiento requerido depende del polímero, el espesor de la lámina, sus dimensiones, la geometría del molde y la configuración de la máquina. Un desarrollo adecuado del proceso establece una ventana de operación repetible, en lugar de depender de un único ajuste de temperatura para todos los materiales.
4. Conformado al vacío o conformado por presión
Una vez que la lámina alcanza las condiciones de conformado requeridas, se conforma contra el molde.
El conformado al vacío utiliza una presión reducida para atraer el plástico calentado contra la superficie del molde. Suele ser adecuado para piezas cuya geometría y cuyos requisitos de detalle superficial pueden lograrse con asistencia de vacío.
El conformado por presión utiliza aire a presión positiva para empujar la lámina calentada contra el molde. Según el utillaje y la configuración de la máquina, puede reproducir detalles superficiales más finos y contornos más definidos que una configuración básica de conformado al vacío.
La elección entre el conformado al vacío y el conformado por presión depende de la geometría de la pieza, el nivel de detalle requerido, el comportamiento del material, el aspecto y las consideraciones relativas al utillaje. Las piezas más complejas pueden requerir medios auxiliares de conformado adicionales o un método de producción diferente.
5. Enfriamiento, recorte y acabado
Después del conformado, el componente se enfría lo suficiente para conservar su forma antes del desmoldeo. A continuación, el recorte elimina el material sobrante y define el perímetro final, las aberturas y otras características especificadas.
Según el diseño de la pieza, las operaciones secundarias pueden incluir taladrado, mecanizado, acabado de bordes, ensamblaje, etiquetado o inspección. Estas operaciones deben planificarse durante el desarrollo del producto, ya que pueden afectar al tiempo de ciclo total y al coste global de producción.
6. Inspección y control del proceso
Las piezas terminadas deben inspeccionarse conforme a criterios de aceptación definidos. Las comprobaciones habituales pueden incluir las dimensiones generales, el espesor de pared, el aspecto, el alabeo, la calidad de los bordes y la ubicación de los elementos funcionales.
Cuando existan requisitos de tolerancias estrechas, los fabricantes deben definir el método de medición, la frecuencia de muestreo, los límites de aceptación y las medidas que deben adoptarse ante piezas no conformes. Las dimensiones críticas deben evaluarse en función de la capacidad real del proceso, en lugar de dar por hecho que pueden alcanzarse simplemente por haber seleccionado una máquina de termoformado.
Para las aplicaciones médicas, los requisitos de documentación y validación dependen del producto, las responsabilidades de fabricación, el uso previsto y el sistema de calidad aplicable.
Selección de máquinas de termoformado para aplicaciones médicas
La selección de las máquinas de termoformado adecuadas comienza por los requisitos de la pieza y de la producción. El tamaño de la máquina, el sistema de calentamiento, el método de conformado, la disposición de los moldes, el nivel de automatización y la estrategia de recorte influyen en la gama de productos que pueden fabricarse de manera eficiente.
Máquinas de termoformado al vacío
Las máquinas de termoformado al vacío se utilizan para componentes cuyas formas pueden obtenerse mediante conformado asistido por vacío. Según el diseño, pueden utilizarse para producir bandejas, cubiertas, organizadores y otras piezas de plástico conformado.
Al evaluar un sistema de vacío, los fabricantes deben tener en cuenta el área de conformado disponible, el intervalo de espesores de lámina, la uniformidad del calentamiento, las prestaciones del sistema de vacío, la compatibilidad con los moldes, los sistemas de enfriamiento y la repetibilidad del ciclo de conformado.
Máquinas de conformado por presión
Las máquinas de conformado por presión son adecuadas para aplicaciones que requieren detalles superficiales más definidos o contornos más precisos de lo que puede ofrecer una configuración específica de conformado al vacío.
La máquina debe ajustarse a la presión de conformado requerida, el diseño del molde, el material, las dimensiones de la lámina y el ritmo de producción. El diseño del utillaje y las pruebas de proceso son importantes para determinar si se pueden obtener de forma constante el aspecto y las prestaciones dimensionales requeridos.
Sistemas automatizados de termoformado
Los sistemas automatizados de termoformado pueden integrar la carga de láminas, el calentamiento, el conformado, el desmoldeo, el recorte y la manipulación de piezas. El grado de automatización depende del producto y de la distribución de la planta.
En la fabricación de gran volumen, la automatización puede reducir la manipulación manual, estabilizar los tiempos de ciclo y facilitar un traslado uniforme entre las etapas del proceso. Sin embargo, la automatización por sí sola no garantiza una mayor calidad ni un menor coste. El sistema completo debe evaluarse en función del diseño real de la pieza, los requisitos de cambio de producción, las necesidades de inspección y el ritmo de producción previsto.
Se puede considerar a Junsai Group al evaluar maquinaria de termoformado y configuraciones de automatización para una aplicación de fabricación definida. La selección final del equipo debe basarse en las especificaciones confirmadas de la máquina, la compatibilidad de los materiales, las pruebas con muestras y los requisitos de producción facilitados por el cliente.
Plásticos termoformables para la fabricación de dispositivos médicos
La selección del material influye en el comportamiento durante el conformado, la resistencia del componente, el aspecto, la resistencia química y la compatibilidad con la aplicación sanitaria prevista. El polímero más adecuado depende de la función de la pieza, y no de una clasificación general de los materiales.
| Material | Características potenciales | Posibles aspectos a considerar |
|---|---|---|
| PETG | Transparencia, conformabilidad e idoneidad para numerosos diseños de envases y bandejas | Verificar la compatibilidad química y con los métodos de esterilización del grado específico |
| PET | Propiedades mecánicas útiles y disponibilidad en grados para envases | Confirmar el grado específico y los requisitos de conformado |
| Polipropileno (PP) | Baja densidad y resistencia química en numerosas aplicaciones | Controlar la contracción y el comportamiento dimensional |
| Poliestireno (PS) | Conformabilidad y disponibilidad en distintos grados | Evaluar la resistencia al impacto y el uso previsto |
| ABS | Tenacidad e idoneidad para numerosas cubiertas y carcasas de equipos | Confirmar la resistencia química y el acabado superficial requerido |
| Policarbonato (PC) | Resistencia al impacto y posibilidad de fabricar componentes transparentes | Evaluar las condiciones de conformado, la exposición a sustancias químicas y la idoneidad del grado |
| Polietileno (PE) | Resistencia química en numerosos entornos | Considerar la rigidez, el comportamiento durante el conformado y los requisitos dimensionales |
Esta tabla es una guía general para la selección de materiales y no sustituye los datos del proveedor ni las pruebas de aplicación. Los distintos grados de una misma familia de polímeros pueden presentar características de rendimiento considerablemente diferentes.
En el caso de productos que entran en contacto con pacientes, medicamentos, muestras biológicas o contenidos estériles, los fabricantes deben evaluar los requisitos normativos y de rendimiento específicos. El material debe estar cualificado para la aplicación prevista, y cualquier proceso de esterilización debe evaluarse para determinar su efecto tanto en el polímero como en el componente terminado.
Cómo lograr tolerancias estrechas y una calidad constante
Los requisitos de tolerancias estrechas deben abordarse durante el diseño del producto, el desarrollo del utillaje, la puesta a punto del proceso y la planificación de la inspección. El termoformado permite producir componentes precisos, pero las tolerancias alcanzables dependen de la contracción del material, el espesor de la lámina, la profundidad de conformado, el diseño del molde, el comportamiento durante el enfriamiento, la precisión del recorte y el método de medición.
Varios factores pueden mejorar la uniformidad dimensional:
Diseño del molde y precisión del utillaje
La geometría del molde determina la forma del componente conformado. Durante el diseño del utillaje deben considerarse los ángulos de desmoldeo, los radios, la evacuación del aire, el acabado superficial y la distribución del material. Los elementos que requieren una ubicación precisa pueden necesitar útiles de recorte específicos o mecanizado secundario.
Calentamiento y enfriamiento estables
Un calentamiento uniforme ayuda a que la lámina de plástico alcance unas condiciones de conformado adecuadas en toda el área requerida. El enfriamiento controlado reduce el riesgo de deformación y favorece un desmoldeo repetible. Los parámetros del proceso deben desarrollarse para cada material y configuración de pieza pertinentes.
Control de materiales y lotes
El espesor de la lámina, el grado del polímero, las condiciones de almacenamiento y la manipulación del material pueden afectar a los resultados del conformado. Los controles de recepción de materiales y los procedimientos de trazabilidad ayudan a identificar variaciones antes de que generen problemas de producción de mayor alcance.
Medición y capacidad del proceso
La inspección dimensional debe centrarse en las características que afectan al ajuste, el funcionamiento, el sellado o el montaje. Cuando los límites de tolerancia son estrechos, los fabricantes deben recopilar datos de producción y evaluar la capacidad del proceso mediante un método estadístico adecuado. Las tolerancias deben acordarse con el proveedor del equipo y el equipo responsable del utillaje antes de finalizar el plan de producción.
Rentabilidad y producción de gran volumen
La rentabilidad del termoformado médico depende de algo más que del precio de compra de una máquina. El proceso de fabricación completo incluye el consumo de material, el utillaje, la mano de obra, el tiempo de ciclo, el consumo energético, el recorte, los residuos, la inspección, el envasado, el mantenimiento y los tiempos de inactividad del equipo.
Para un producto nuevo, el termoformado puede ofrecer una solución práctica cuando la pieza puede fabricarse a partir de una lámina de plástico y la inversión requerida en utillaje se ajusta al presupuesto del proyecto. También puede facilitar cambios de diseño durante el desarrollo, aunque las modificaciones del utillaje y las pruebas de proceso repetidas siguen generando costes.
Para la producción de gran volumen, los fabricantes deben evaluar:
- Tiempo de ciclo: El tiempo necesario para el calentamiento, el conformado, el enfriamiento, el recorte y la manipulación de piezas.
- Aprovechamiento del material: La proporción de la lámina que se convierte en piezas utilizables y la cantidad de residuos de recorte generados.
- Distribución del utillaje: El número de cavidades, la disposición de los moldes y la eficiencia con la que pueden conformarse y extraerse las piezas.
- Automatización: Las posibilidades de coordinar la alimentación de láminas, el conformado, el recorte, la inspección y la transferencia entre estaciones.
- Tiempo de cambio de producción: El tiempo y la mano de obra necesarios para cambiar materiales, moldes o configuraciones de producto.
- Costes de calidad: El efecto de las piezas rechazadas, los retrabajos, la variación dimensional y los requisitos de inspección en el coste total de producción.
Un plan de producción debe tener en cuenta tanto el volumen de producción objetivo como el nivel de calidad requerido. Una máquina que produce piezas rápidamente puede no ser la opción más económica si genera demasiados residuos, requiere ajustes frecuentes o no puede cumplir los requisitos dimensionales especificados.
Para la producción a escala, los fabricantes deben validar el proceso completo a un ritmo de funcionamiento representativo antes de comprometerse a realizar series de producción prolongadas. La producción real depende de la configuración del equipo, el diseño del molde, la geometría de la pieza y las operaciones posteriores.
Comparación del termoformado médico con otros procesos de fabricación
El termoformado es uno de los diversos procesos de producción utilizados para fabricar componentes de plástico para el sector sanitario. Su idoneidad depende de la geometría de la pieza, el volumen previsto, el material, el presupuesto de utillaje y las prestaciones requeridas.
| Proceso de fabricación | Ventajas habituales | Factores a evaluar |
|---|---|---|
| Termoformado | Permite conformar láminas de plástico en formas relativamente grandes o de poca a gran profundidad; el utillaje puede resultar económico para diseños adecuados | Adelgazamiento del material, recorte, profundidad de conformado y control dimensional |
| Moldeo por inyección | Permite la producción repetible de piezas tridimensionales complejas y elementos integrados | Inversión en moldes, complejidad del diseño, selección de materiales y volumen de producción |
| Mecanizado CNC | Permite la eliminación controlada de material para prototipos y determinados componentes de precisión | Tiempo de ciclo, desperdicio de material y coste unitario en volúmenes elevados |
| Fabricación aditiva | Permite iteraciones rápidas de diseño y geometrías complejas sin utillaje de producción convencional | Cualificación del material, acabado superficial, capacidad de producción y requisitos específicos de la pieza |
No existe un único método de fabricación que sea el mejor para todos los productos médicos. El moldeo por inyección puede ser adecuado para componentes pequeños y de diseño intrincado con elementos integrados, mientras que el termoformado puede ser apropiado para cubiertas de mayor tamaño, bandejas y diseños basados en láminas. El mecanizado CNC y la fabricación aditiva también pueden utilizarse para desarrollar prototipos o fabricar componentes especializados.
El método más adecuado debe seleccionarse mediante la revisión del diseño, la evaluación de materiales, las pruebas de prototipos y una comparación de los costes totales de producción.
Integración del termoformado médico en la línea de producción
La fabricación de dispositivos médicos suele implicar varias operaciones interconectadas, en lugar de un ciclo de conformado independiente. Una línea de producción puede incluir la preparación del material, el calentamiento, el conformado, el recorte, la inspección, el montaje y el envasado.
La planificación de la integración debe abordar cómo se trasladan las piezas entre estaciones, cómo se supervisa el estado de la producción y cómo se identifican y separan los productos no conformes. Las interfaces de los equipos, los sistemas de seguridad, el acceso de los operarios y los requisitos de mantenimiento también influyen en el diseño de la línea.
Para los programas de producción de gran volumen, la automatización puede mejorar la coordinación de los procesos de producción y reducir las tareas manuales repetitivas. Los beneficios potenciales dependen de la uniformidad del material de entrada, la estabilidad del proceso de conformado y la capacidad de los equipos posteriores para mantener el ritmo del ciclo de conformado.
Los fabricantes deben definir el tiempo de ciclo previsto, la combinación de productos, el tiempo de inactividad aceptable, el método de inspección y la frecuencia de los cambios de formato antes de decidir qué grado de automatización instalar. Esto ayuda a garantizar que la línea de producción se configure en función de la demanda real y no de una producción máxima supuesta.
Consideraciones sobre calidad, limpieza y cumplimiento normativo
El sector sanitario tiene requisitos específicos para cada producto que pueden ir más allá de la inspección dimensional y visual habitual. Los componentes de productos sanitarios, las carcasas protectoras y los envases médicos no tienen necesariamente las mismas necesidades de limpieza, trazabilidad o validación.
Los fabricantes deben determinar qué requisitos se aplican al producto previsto y al entorno de producción. Según la aplicación, estos pueden incluir documentación de los materiales, validación de procesos, registros de inspección, trazabilidad de lotes, controles de salas limpias, validación del envasado o evaluaciones de compatibilidad con la esterilización.
No todos los componentes médicos termoformados requieren necesariamente una sala limpia. La necesidad de condiciones de fabricación controladas depende del uso previsto del producto, los riesgos de contaminación y los requisitos del cliente o de la normativa.
Del mismo modo, la compra de maquinaria de termoformado no garantiza por sí sola el cumplimiento de la normativa sobre productos sanitarios ni de las normas de calidad. El cumplimiento depende del sistema de fabricación completo, los procedimientos utilizados, las responsabilidades del fabricante y las evidencias conservadas sobre el producto terminado.
Soluciones de equipos de termoformado médico de Junsai Group
Junsai Group ofrece maquinaria industrial y soluciones de automatización para aplicaciones de fabricación. En un proyecto de termoformado médico, la configuración adecuada del equipo debe evaluarse en función del producto específico, los materiales termoplásticos seleccionados, el método de conformado requerido, la producción objetivo y los requisitos dimensionales.
Una evaluación práctica del equipo debe establecer:
- Las dimensiones máximas y mínimas del componente conformado.
- El tipo y el grado del polímero, así como el espesor de la lámina.
- Si se requiere conformado al vacío, conformado a presión u otro método.
- El tiempo de ciclo objetivo y el volumen de producción previsto.
- Las operaciones necesarias de recorte, manipulación, inspección y procesamiento posterior.
- Los requisitos aplicables de limpieza, documentación y calidad.
Estos detalles ayudan a determinar si la configuración propuesta de la máquina y el utillaje es adecuada para la aplicación. Cuando sea necesario, deben realizarse pruebas de producción de muestras y evaluaciones del proceso para confirmar la calidad del conformado, la repetibilidad y la viabilidad de la producción.
Para los fabricantes que planean desarrollar un nuevo componente médico o modernizar una línea de producción existente, Junsai Group puede analizar los requisitos de maquinaria y automatización a partir de las especificaciones del proyecto. Las capacidades del equipo, la idoneidad del proceso y cualquier certificación requerida deben confirmarse directamente antes de tomar una decisión de compra.
Preguntas frecuentes sobre las soluciones de termoformado médico
1. ¿Para qué se utiliza el termoformado médico?
El termoformado médico se utiliza para producir componentes plásticos como bandejas para productos sanitarios, envases blíster, insertos protectores, cubiertas para equipos, carcasas para equipos de diagnóstico y organizadores de laboratorio. La aplicación adecuada depende del material, la geometría de la pieza, los requisitos de limpieza y el uso previsto.
2. ¿Qué plásticos se utilizan en el termoformado médico?
Entre las familias de materiales habituales se encuentran PETG, PET, polipropileno, poliestireno, ABS, policarbonato y determinados grados de polietileno. La elección adecuada depende de las prestaciones mecánicas, la transparencia, la resistencia química, las condiciones de esterilización, el comportamiento durante el conformado y los requisitos específicos del producto médico terminado.
3. ¿Cuál es la diferencia entre el conformado al vacío y el conformado a presión?
El conformado al vacío utiliza una presión reducida para atraer el plástico calentado contra un molde. El conformado a presión utiliza presión de aire positiva para presionar el material contra la superficie del molde y puede reproducir detalles superficiales más finos. El método más adecuado depende de la geometría, el aspecto, el material, el utillaje y los requisitos de producción.
4. ¿Puede el termoformado producir componentes médicos de alta precisión?
El termoformado permite producir componentes con dimensiones controladas, pero la precisión alcanzable depende del diseño del molde, el comportamiento del material, el espesor de la lámina, la profundidad de conformado, el enfriamiento, el recorte y la inspección. Cuando se exijan tolerancias estrechas, los fabricantes deben definir criterios de aceptación y verificar la capacidad del proceso mediante ensayos y datos de producción.
5. ¿Es adecuado el termoformado para fabricar productos sanitarios en grandes volúmenes?
Sí, el termoformado permite la producción en grandes volúmenes cuando el diseño de la pieza, la configuración del utillaje, el tiempo de ciclo, el suministro de material y las operaciones posteriores son adecuados. La automatización puede mejorar la uniformidad de la producción y reducir la manipulación, pero la capacidad real debe confirmarse mediante pruebas de producción representativas.
6. ¿Cómo mejora el termoformado médico la rentabilidad?
La rentabilidad puede lograrse mediante una inversión adecuada en utillaje, un aprovechamiento eficiente del material, una menor manipulación manual, ciclos de conformado repetibles y operaciones posteriores coordinadas. El coste total también debe incluir el recorte, las mermas, la inspección, el mantenimiento, los cambios de formato y las pérdidas relacionadas con la calidad.
7. ¿Las piezas médicas termoformadas son automáticamente estériles?
No. El termoformado es un proceso de conformación y no esteriliza por sí mismo un componente terminado. La esterilidad depende del producto previsto, del método de esterilización validado cuando corresponda, del sistema de envasado, de las condiciones de manipulación y de los procedimientos de calidad pertinentes.
8. ¿Puede utilizarse el termoformado para envases médicos?
Sí. El termoformado se utiliza habitualmente para fabricar bandejas, insertos, envases blíster y otros formatos de envasado que contienen y protegen los productos sanitarios. Los envases destinados a productos estériles requieren una selección adecuada de materiales y la validación del sistema de envasado completo para su uso previsto.
9. ¿Qué deben tener en cuenta los fabricantes al seleccionar máquinas de termoformado?
Los aspectos clave incluyen el área de conformado, el espesor de la lámina, la compatibilidad con los polímeros, la uniformidad del calentamiento, el método de conformado, el diseño del molde, el tiempo de ciclo, la automatización, los requisitos de recorte, las necesidades de inspección y el volumen de producción objetivo. Las aplicaciones médicas también pueden requerir documentación específica o condiciones de fabricación controladas.
10. ¿Cómo pueden prepararse los fabricantes para un proyecto de termoformado médico?
Comience con un plano de la pieza o un modelo 3D, los requisitos de material, el volumen anual objetivo, las tolerancias dimensionales, la aplicación prevista y las necesidades de procesamiento posterior. Estos detalles permiten revisar los requisitos del equipo y del utillaje antes de realizar las pruebas de prototipos y planificar la producción.
Desarrolle su plan de producción de termoformado médico
La elección de la solución de termoformado médico adecuada comienza por el componente terminado y su uso previsto. La selección de materiales, el diseño del molde, la tecnología de conformado, el control del proceso y la automatización de las operaciones posteriores deben considerarse conjuntamente para obtener piezas uniformes y un coste de producción viable.
Junsai Group puede revisar sus necesidades de maquinaria en función de las dimensiones de las piezas, los materiales termoplásticos, el método de conformado, la producción objetivo y las necesidades de la línea de producción. Comparta los planos de sus productos y las principales especificaciones de fabricación para analizar una configuración de equipo adecuada para su proyecto.



