






El termoformado de envases plásticos se utiliza ampliamente para fabricar envases blíster, bandejas para productos, envases de tipo concha, insertos protectores y otros envases de plástico conformado. Al calentar una lámina termoplástica y darle forma con un molde, los fabricantes pueden producir envases diseñados en función de las dimensiones, el aspecto, los requisitos de manipulación y las condiciones de distribución de un producto.
Para los fabricantes de envases, elegir el equipo de termoformado adecuado implica algo más que seleccionar una máquina de envasado de alta velocidad. El aprovechamiento del material, el diseño del utillaje, la precisión del conformado, el rendimiento del recorte, las necesidades de personal operativo y las operaciones posteriores de envasado influyen en la eficiencia de la producción y en los costes operativos a largo plazo.
Junsai Group ofrece maquinaria industrial y soluciones de automatización para aplicaciones de fabricación. En los proyectos de envases plásticos, la selección del equipo debe basarse en el diseño de envase requerido, el material, el volumen de producción, el método de conformado y el grado de automatización. Un sistema bien adaptado puede ayudar a los fabricantes a mantener la calidad de los envases, gestionar los costes de mano de obra y establecer un proceso de producción adecuado para la demanda actual y el crecimiento futuro.
¿Qué es el termoformado de envases plásticos?
El termoformado de envases plásticos es un proceso de fabricación en el que una lámina o película termoplástica se calienta hasta que puede conformarse, se moldea sobre un molde o dentro de él, se enfría y se recorta para producir un componente de envase terminado. Según la aplicación, el proceso puede utilizar vacío, presión de aire positiva o asistencia mecánica para conformar el plástico.
El proceso se utiliza para fabricar una amplia gama de productos de envasado, incluidos envases blíster, envases transparentes de tipo concha, bandejas para productos, envases de exposición para la venta minorista, insertos protectores y cavidades de envasado a medida. El envase terminado puede diseñarse para mantener un artículo en su posición, protegerlo durante el transporte, mostrarlo a los clientes o prepararlo para una operación posterior de llenado y sellado.
El termoformado de envases de plástico resulta especialmente útil cuando el envase necesita una forma tridimensional definida. El molde determina la geometría del envase, mientras que la selección del material y los ajustes del proceso influyen en la transparencia, la rigidez, el espesor de las paredes, la uniformidad dimensional y el aspecto.
Según el producto y la configuración de producción, el termoformado puede realizarse como una operación de conformado independiente o integrarse con equipos de corte, apilado, llenado, sellado e inspección.
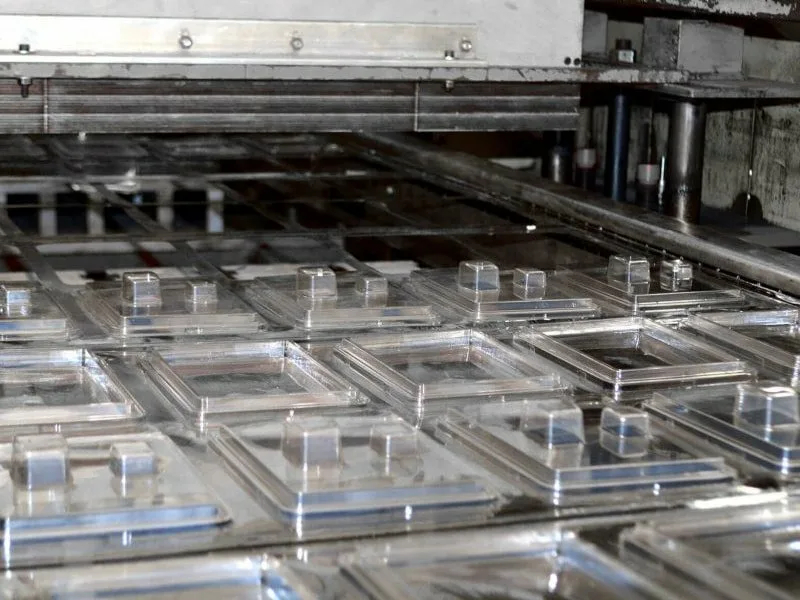
Aplicaciones del termoformado de envases de plástico
El termoformado permite satisfacer las necesidades de envasado del comercio minorista, los bienes de consumo, la electrónica, los componentes industriales, los productos alimentarios y determinadas aplicaciones médicas y farmacéuticas. Cada aplicación tiene sus propios requisitos de compatibilidad de materiales, protección del producto, presentación y volumen de producción.
Envases blíster
Un envase blíster consta de una cavidad de plástico conformada que aloja un producto y que suele combinarse con un soporte de cartón, una lámina metálica, cartoncillo u otro material de sellado. La cavidad puede diseñarse para ajustarse a las dimensiones del producto y ayudar a mantenerlo en su posición durante la manipulación y la exposición.
Entre las aplicaciones habituales se encuentran los artículos de ferretería, las herramientas pequeñas, los accesorios electrónicos, los productos de consumo y determinados productos farmacéuticos o médicos.
Un envase blíster puede requerir un material transparente que permita ver el producto, una profundidad de cavidad controlada, una pestaña de sellado plana o un método de apertura específico. Estos requisitos deben tenerse en cuenta al diseñar el molde y seleccionar el material.
En el envasado farmacéutico en blíster, la estructura del envase debe seleccionarse en función del uso previsto del producto. La protección frente a la humedad y el oxígeno, la compatibilidad química, la integridad del sellado y los requisitos normativos pueden determinar si una estructura termoformada concreta es adecuada.
Envases para el comercio minorista y los productos de consumo
Los envases para el comercio minorista suelen tener que combinar la visibilidad del producto con una sujeción segura y una presentación atractiva. El termoformado permite fabricar cubiertas transparentes, envases de tipo concha, bandejas de exposición e insertos conformados para bienes de consumo.
Un envase a medida puede reducir los movimientos innecesarios en su interior y facilitar la exposición del producto. Los diseñadores de envases también deben tener en cuenta cómo se introduce el producto, cómo se cierra el envase, si los clientes necesitan acceder fácilmente al contenido y cómo se transportará y almacenará el envase terminado.
Bandejas y recipientes para el envasado de alimentos
Las bandejas y los recipientes de plástico termoformado se utilizan en determinadas aplicaciones de envasado de alimentos. Es posible que el envase deba adaptarse a los equipos de llenado, el apilado, el sellado, la refrigeración o las condiciones de distribución.
La selección del material debe tener en cuenta el tipo de alimento, el intervalo de temperaturas, las condiciones de contacto y los requisitos aplicables al contacto con alimentos. No debe darse por hecho que un grado de plástico adecuado para una aplicación también lo sea para otra.
En el envasado de alimentos en atmósfera modificada u otros tipos de envasado sellado, deben evaluarse la estructura completa del envase y el proceso de sellado en función de la vida útil prevista y los requisitos de distribución.
Envases para productos electrónicos e industriales
Los productos electrónicos e industriales pueden requerir bandejas o insertos a medida que mantengan los componentes separados y reduzcan su movimiento durante el transporte. Los envases termoformados pueden diseñarse en función de las dimensiones del artículo, con cavidades específicas para conectores, conjuntos, herramientas o piezas delicadas.
Cuando se requiere protección contra descargas electrostáticas, el material o el tratamiento superficial especificado debe proporcionar las propiedades eléctricas necesarias. El termoformado convencional de plástico no proporciona automáticamente protección ESD.
Envases médicos y farmacéuticos
Los envases médicos pueden incluir bandejas conformadas, insertos protectores y estructuras blíster para alojar dispositivos u otros productos. Los requisitos pueden variar considerablemente según si el envase está destinado a la protección durante el transporte, la organización, el envasado en dosis unitarias o un sistema de barrera estéril.
En el envasado de dispositivos médicos estériles, deben evaluarse conjuntamente el material, el proceso de sellado, la compatibilidad con la esterilización, la integridad del envase y las condiciones de almacenamiento previstas. El hecho de que un envase sea termoformado no demuestra que sea estéril ni adecuado para una aplicación médica concreta.
Cómo funciona el proceso de termoformado de envases de plástico
El proceso de producción comienza con la selección del material y el diseño del envase, seguidos del calentamiento, el conformado, el enfriamiento, el recorte y la inspección de calidad. Según la aplicación, las etapas adicionales pueden incluir el apilado, la introducción del producto, el sellado, el etiquetado y el embalaje final.
1. Diseño del envase y preparación de los utillajes
El diseño del envase define las dimensiones, la forma de la cavidad, la geometría de las paredes, la línea de recorte, la pestaña y otras características necesarias para el producto terminado. Los ingenieros deben revisar las dimensiones del producto y la función del envase antes de definir los utillajes de producción.
Entre los aspectos de diseño que deben tenerse en cuenta se encuentran la profundidad de embutición, los ángulos de desmoldeo, los radios de las esquinas, la distribución del material, el desmoldeo, el apilado y el espacio disponible entre cavidades adyacentes. Estas características influyen en la facilidad con la que se conforma la lámina y en la uniformidad con la que puede recortarse el envase terminado.
Para la producción de grandes volúmenes, los utillajes también deben evaluarse en relación con el número de cavidades, el ciclo de conformado, la configuración de corte y los equipos de manipulación posteriores.
2. Alimentación y calentamiento de la lámina de plástico
La lámina termoplástica puede suministrarse en bobinas o en hojas individuales, según el diseño de la máquina y el formato del envase. El material se calienta hasta alcanzar un intervalo de temperatura adecuado para el conformado.
La uniformidad del calentamiento influye en cómo se estira el material para adaptarse al molde. Un calentamiento desigual puede provocar espesores de pared irregulares, una definición deficiente de las cavidades, defectos superficiales o diferencias entre cavidades.
El perfil de calentamiento adecuado depende del polímero, el espesor de la lámina, la geometría del envase, la configuración de la máquina y la velocidad de producción. Los ajustes deben establecerse mediante pruebas específicas para cada material, en lugar de aplicarse de forma idéntica a todos los plásticos.
3. Conformado de la forma del envase
Una vez que la lámina alcanza las condiciones requeridas, se conforma contra un molde.
El conformado al vacío hace que la lámina calentada se adapte al molde mediante una reducción de la presión. El conformado a presión utiliza presión de aire positiva para empujar el material contra el molde, lo que puede mejorar la reproducción de detalles superficiales finos. También pueden utilizarse medios mecánicos de asistencia al conformado cuando la geometría del envase requiere un mayor control de la distribución del material.
El método de conformado adecuado depende de la forma requerida, el nivel de detalle superficial, las propiedades del material, las dimensiones del envase y el objetivo de coste.
4. Enfriamiento y recorte
Después del conformado, el plástico se enfría lo suficiente para conservar la forma prevista. A continuación, la banda conformada pasa por una operación de recorte o corte que separa los envases individuales o define el perímetro requerido del envase.
La precisión del corte influye en la calidad de los bordes, las dimensiones del envase, el apilado y el ajuste en las operaciones posteriores de sellado o montaje. Deben supervisarse el desgaste de los utillajes y las variaciones en el comportamiento del material, ya que pueden afectar a los resultados del recorte con el tiempo.
5. Apilado, llenado y sellado
Según la aplicación, los envases conformados pueden apilarse automáticamente o transferirse a una línea independiente de llenado y sellado.
El envasado en blíster puede requerir la introducción del producto y, posteriormente, la fijación de un soporte de cartón, una lámina metálica u otro material de tapa. Otros envases pueden utilizarse como bandejas o insertos protectores sin una operación de sellado.
Cuando el conformado y el envasado se integran en un único sistema, debe coordinarse la transferencia entre estaciones. La máquina de termoformado, el alimentador, los equipos de sellado y la estación de corte deben funcionar a ritmos compatibles para evitar cuellos de botella.
6. Inspección y manipulación de los envases terminados
Los envases terminados deben verificarse conforme a requisitos definidos. Las comprobaciones habituales incluyen las dimensiones de las cavidades, el aspecto de las paredes, la calidad del recorte, el ajuste del envase, el comportamiento durante el apilado y, cuando corresponda, el desempeño del sellado.
Los métodos de inspección dependen del producto y de la función del envase. Un blíster transparente para el comercio minorista puede requerir comprobaciones de aspecto y dimensiones, mientras que los envases farmacéuticos o para productos médicos estériles pueden requerir controles de proceso adicionales y ensayos de integridad del envase.
Selección de una máquina para el envasado en plástico
La máquina de envasado más adecuada depende del tipo de envase que se fabrica y de las operaciones que deben realizarse. Una máquina de termoformado puede realizar las etapas de conformado y recorte, mientras que un sistema de envasado completo también puede incluir equipos de alimentación, llenado, sellado, impresión, apilado o transporte.
Máquinas de envasado semiautomáticas
Un sistema semiautomático puede ser adecuado para fabricantes que producen lotes pequeños, realizan cambios frecuentes de producto o introducen un nuevo formato de envase.
Algunas operaciones están automatizadas, mientras que un operario realiza otras tareas, como introducir los productos, transferir los envases o gestionar los cambios de formato. Esta configuración puede reducir la inversión inicial en comparación con un sistema más integrado, según el equipo y la aplicación.
Sin embargo, las necesidades reales de mano de obra dependen del flujo de trabajo, la manipulación del producto, los requisitos de seguridad y la producción prevista. Una máquina semiautomática no es necesariamente la opción de menor coste cuando cambian la disponibilidad de mano de obra o la demanda de producción.
Sistemas automáticos de termoformado y envasado
Los sistemas automatizados pueden coordinar varias etapas de producción, reducir la necesidad de manipulación manual repetida y ayudar a mantener una sincronización constante entre las operaciones.
Según la configuración de la máquina, la automatización puede incluir la alimentación desde bobina, el calentamiento de la lámina, el conformado, el recorte, el apilado, la transferencia del producto, el llenado, el sellado y la inspección. No todas las aplicaciones de envasado requieren todas estas funciones en una misma línea.
Los fabricantes deben evaluar el sistema completo en lugar de centrarse únicamente en la máquina de termoformado. La capacidad de producción de la línea se ve afectada por la operación más lenta, el tiempo de cambio de formato, la disponibilidad de material, el mantenimiento y las interrupciones relacionadas con la calidad.
Máquinas de envasado de alta velocidad
Una máquina de envasado de alta velocidad está diseñada para alcanzar un elevado ritmo de producción en condiciones de funcionamiento especificadas. La producción real depende de las dimensiones del envase, el material, el número de cavidades, la profundidad de conformado, los requisitos de sellado, la configuración de corte y la estabilidad del proceso de producción.
La velocidad nominal de una máquina no debe considerarse una garantía de producción comercializable. Los fabricantes deben verificar el rendimiento con el material y el diseño de envase previstos, teniendo en cuenta la puesta en marcha, el funcionamiento habitual, los cambios de producto, las tasas de rechazo y la manipulación posterior.
En aplicaciones de gran volumen, las pruebas de producción ofrecen una base más útil para comparar equipos que la velocidad máxima de ciclo por sí sola.
Materiales utilizados en el termoformado de envases de plástico
La elección del material influye en la transparencia, la rigidez, la resistencia al impacto, la compatibilidad química, el comportamiento durante el conformado y el coste total del material del envase. El material debe ser adecuado tanto para el proceso de termoformado como para el uso previsto del envase.
| Material | Características habituales | Consideraciones para la selección |
|---|---|---|
| PET y APET | Transparencia y uso en numerosas aplicaciones de bandejas, blísteres y envases para la venta al por menor | Confirmar el grado del material, los requisitos de conformado y las condiciones de contacto previstas |
| PETG | Transparencia y capacidad de conformado para determinados diseños de envases | Evaluar la compatibilidad química y el rendimiento específico de la aplicación |
| PVC | Capacidad de conformado y transparencia en determinadas aplicaciones de envasado | Considerar los requisitos del producto, las opciones de reciclaje y las restricciones pertinentes del mercado |
| HIPS | Capacidad de conformado e idoneidad para determinados diseños de envases opacos o modificados para mejorar la resistencia al impacto | Evaluar la rigidez, la resistencia al impacto y los requisitos de superficie |
| Polipropileno (PP) | Baja densidad y resistencia química en numerosas aplicaciones | Controlar la contracción y el comportamiento dimensional; verificar los requisitos de temperatura |
| Policarbonato (PC) | Resistencia al impacto y posibilidad de obtener piezas conformadas transparentes | Confirmar la idoneidad del grado del material, la exposición a sustancias químicas y el coste |
| Polietileno (PE) | Resistencia química en numerosos entornos | Considerar la rigidez, el comportamiento durante el conformado y la estabilidad dimensional |
Esta es una comparación general. El rendimiento puede variar según el grado del material, el proveedor, el espesor de la lámina y las condiciones de procesamiento. Los envases destinados a usos alimentarios, farmacéuticos o médicos requieren una selección de materiales basada en la aplicación específica y los requisitos aplicables.
La selección del material también debe tener en cuenta la cantidad de residuos generados durante el recorte, la posibilidad de recuperar los residuos de producción, la disponibilidad de contenido reciclado cuando proceda y las restricciones aplicables al envase terminado.
Mejora de la calidad del envasado y la eficiencia de producción
La calidad del envasado depende de la relación entre el diseño del envase, el material, los moldes y utillajes, los ajustes de la máquina y las operaciones posteriores. Mejorar una parte del proceso puede no resolver un problema causado en otra etapa.
Mantener un calentamiento uniforme
El sistema de calentamiento debe proporcionar un perfil de temperatura reproducible en toda la zona de conformado. Las variaciones de calentamiento pueden provocar diferencias en la profundidad de las cavidades, el espesor de las paredes y el aspecto. Los ajustes de proceso específicos para cada material y las revisiones periódicas del equipo ayudan a mantener unas condiciones de conformado estables.
Adaptar el molde al diseño del envase
El diseño del molde influye en el flujo del material, la definición de las cavidades, el desmoldeo y la uniformidad dimensional. Unos ángulos de desmoldeo y radios adecuados pueden mejorar la fiabilidad del conformado y del desmoldeo, mientras que la distribución de varias cavidades influye en el aprovechamiento de la lámina y en la producción obtenida.
Coordinar el conformado y el recorte
Un ciclo de conformado rápido no se traduce necesariamente en una elevada eficiencia global de producción si el recorte, el apilado o la transferencia de productos no pueden seguir el ritmo. La línea debe evaluarse como un proceso de producción interconectado, prestando atención a la sincronización de las estaciones, el movimiento del material y las causas habituales de los tiempos de parada.
Supervisar el uso de material y los residuos
El aprovechamiento del material influye en el coste de cada envase terminado. La disposición de los envases, la separación entre cavidades, las dimensiones de la lámina, el diseño del recorte y el espesor del material influyen en la cantidad de producto aprovechable que se obtiene de cada lámina o bobina.
Los fabricantes deben evaluar el consumo de material junto con el rendimiento del envase. Reducir el espesor o modificar la disposición puede disminuir el consumo de material, pero cualquier cambio debe preservar las características de rigidez, protección, sellado y dimensiones exigidas para el envase.
Establecer controles de calidad reproducibles
Los criterios de inspección deben definirse antes de iniciar la producción. Según el envase, pueden incluir las dimensiones, el aspecto, la calidad de los bordes, la profundidad de las cavidades, el ajuste del envase o la integridad del sellado.
El seguimiento de los defectos a lo largo del tiempo ayuda a identificar si las variaciones se originan en el material, los moldes y utillajes, el calentamiento, el conformado, el recorte o la manipulación posterior. Las medidas correctivas deben abordar el origen de las variaciones en lugar de depender únicamente de la inspección final.
Gestión de los costes de mano de obra y de funcionamiento a largo plazo
El coste de la mano de obra es uno de los componentes del coste total de una operación de envasado. El precio de compra del equipo, los moldes y utillajes, el consumo de material, la energía, el mantenimiento, los cambios de formato, los residuos y los tiempos de parada también influyen en la rentabilidad de la producción.
Una máquina semiautomática puede ser una opción inicial práctica para volúmenes limitados o formatos de producto variados. Un sistema automatizado puede reducir las tareas manuales repetitivas y permitir una mayor producción cuando la demanda es lo suficientemente estable como para justificar el equipo adicional y los trabajos de integración.
Antes de elegir un sistema, los fabricantes deben estimar el coste por envase conforme, en lugar de comparar únicamente los precios de las máquinas. El cálculo debe incluir:
- Los costes del equipo y de los moldes y utillajes durante la vida útil prevista.
- El consumo de material y el coste de los residuos de recorte.
- Las horas de trabajo de los operarios por turno de producción.
- El consumo de energía, el mantenimiento y las piezas de repuesto.
- El tiempo de cambio entre formatos de envase.
- Los productos rechazados, los reprocesos y las interrupciones del proceso de producción.
- La producción que puede alcanzarse cumpliendo la calidad de envasado exigida.
La rentabilidad a largo plazo depende de la adecuación del equipo a la combinación real de productos y a la demanda. Un sistema sobredimensionado puede dejar capacidad sin utilizar, mientras que uno infradimensionado puede requerir turnos adicionales o generar cuellos de botella en la producción.
Una evaluación realista debe basarse en la gama de productos prevista, la organización de los turnos, el volumen anual y los requisitos de calidad. Siempre que sea posible, estas hipótesis deben validarse mediante pruebas con el material y el diseño de envase previstos.
Comparación del termoformado con otros procesos de fabricación de envases
El termoformado es una opción dentro de una gama más amplia de métodos de fabricación de envases. El proceso adecuado depende de la geometría del envase, el material, las características requeridas, el volumen de producción y el presupuesto para moldes y utillajes.
| Proceso | Aplicaciones habituales | Principales consideraciones |
|---|---|---|
| Termoformado de plásticos | Envases blíster, bandejas, envases tipo concha, insertos y cubiertas conformadas | Material de lámina adecuado, diseño del molde, distribución del material y recorte |
| Moldeo por inyección | Recipientes de plástico rígido, cierres y componentes con características integradas complejas | Inversión en moldes, geometría de la pieza y volumen de producción |
| Transformación de envases flexibles | Bolsas, bolsas flexibles y envases a base de película | Estructura de la película, método de sellado, propiedades de barrera y equipo de llenado |
| Transformación de cartoncillo | Cajas plegables, fajas, tarjetas de soporte y envases de exposición | Grado del cartoncillo, calidad de impresión, geometría de plegado y montaje |
Estos procesos también pueden combinarse. Por ejemplo, un envase blíster puede utilizar una cavidad de plástico termoformado con una tarjeta de cartoncillo o una tapa de lámina metálica. El diseño global del envase debe tener en cuenta cómo influye cada material y proceso en la protección, el aspecto, el sellado, el coste y la gestión al final de su vida útil.
Elección de una solución de envasado para la producción de gran volumen
Una solución de envasado adecuada debe alcanzar la producción requerida sin comprometer el rendimiento del envase ni generar costes de funcionamiento innecesarios. La producción de gran volumen exige prestar atención a la capacidad del equipo, el suministro de material, la planificación de los cambios de formato, el acceso para el mantenimiento y la manipulación posterior.
Los siguientes factores ayudan a orientar la selección del equipo:
Dimensiones y geometría del envase: Establezca el área de conformado, la profundidad de la cavidad, el contorno de recorte y las tolerancias dimensionales requeridas.
Material y espesor: Confirme el grado del polímero, el formato de la lámina, el intervalo de espesores y el comportamiento del material durante el calentamiento y el conformado.
Producción objetivo: Defina la cantidad prevista de envases conformes por turno o por año, incluidos los cambios de producción habituales y las paradas programadas.
Nivel de automatización: Decida qué operaciones deben automatizarse y cuáles pueden seguir siendo manuales en función del volumen, la variedad de productos y la dotación de personal.
Requisitos de calidad: Identifique los controles necesarios para verificar el aspecto, las dimensiones, el ajuste, el sellado y la protección prevista del producto que debe proporcionar el envase.
Cambios futuros de producto: Considere si la línea debe admitir distintos diseños de cavidades, tamaños de envase o especificaciones de material.
Las especificaciones del equipo deben verificarse con respecto a los requisitos reales de producción. Las pruebas con muestras y una revisión del proceso de producción completo ayudan a determinar si la configuración seleccionada puede ofrecer el resultado previsto.
Soluciones de termoformado de envases de plástico de Junsai Group
Junsai Group ofrece maquinaria industrial y soluciones de automatización para aplicaciones de fabricación. En los proyectos de termoformado de envases de plástico, la evaluación del equipo debe comenzar por el envase requerido, el material termoplástico seleccionado y las condiciones de producción previstas.
Una evaluación práctica del proyecto puede incluir:
- Planos o modelos tridimensionales del envase.
- Tipo de material, espesor de la lámina y dimensiones del envase.
- Operaciones de conformado y recorte necesarias.
- Si la aplicación corresponde a envases blíster, bandejas, envases de tipo concha u otro envase conformado.
- Volumen de producción objetivo y nivel de automatización deseado.
- Operaciones necesarias de inspección, apilado, llenado, sellado u otras operaciones posteriores.
Estos detalles ayudan a definir la configuración de la máquina y los requisitos de utillaje para una evaluación posterior. Cuando los objetivos de rendimiento sean importantes, las pruebas de producción deben confirmar la calidad del conformado, la uniformidad dimensional, el tiempo de ciclo real, el aprovechamiento del material y la compatibilidad con las operaciones posteriores.
Para los fabricantes que tengan previsto modernizar un proceso de envasado o desarrollar un nuevo envase para un producto, Junsai Group puede analizar los requisitos de maquinaria en función de la aplicación prevista. Las capacidades de la máquina, las tasas de producción y la compatibilidad de los materiales deben verificarse con respecto a las especificaciones finales del proyecto antes de seleccionar el equipo.
Preguntas frecuentes sobre el termoformado de envases de plástico
1. ¿Qué es el termoformado de envases de plástico?
El termoformado de envases de plástico es un proceso en el que se calienta una lámina termoplástica, se conforma sobre un molde o en su interior, se enfría y se recorta para obtener un envase terminado. Entre los productos habituales se incluyen envases blíster, bandejas, envases de tipo concha e insertos protectores.
2. ¿Qué productos pueden fabricarse mediante termoformado?
El termoformado permite fabricar una amplia variedad de productos de envasado, incluidos blísteres para venta minorista, envases transparentes de tipo concha, bandejas para alimentos, insertos para productos electrónicos, bandejas para componentes industriales y determinados envases para uso médico. El diseño adecuado depende de las propiedades del material, la geometría del envase y el uso previsto del producto.
3. ¿Cuál es la diferencia entre el envasado en blíster y el envase blíster?
Los términos suelen utilizarse indistintamente. El envase blíster suele referirse a la estructura del envase, mientras que el envasado en blíster puede referirse al proceso de colocar los productos en las cavidades del blíster y completar el envase. Al planificar la producción, resulta útil distinguir la etapa de termoformado de las de llenado, sellado y corte final.
4. ¿Cómo mejora una máquina de envasado de alta velocidad la eficiencia de producción?
Una máquina de envasado de alta velocidad puede aumentar la producción cuando las operaciones de conformado, recorte, llenado, sellado y manipulación se mantienen sincronizadas. La eficiencia real de producción también depende de los cambios de producción, los tiempos de parada, la disponibilidad de materiales, las tasas de rechazo y la capacidad de las estaciones posteriores para mantener el ritmo.
5. ¿Debo elegir una máquina de envasado semiautomática o totalmente automatizada?
Un sistema semiautomático puede ser adecuado para lotes más pequeños, cambios frecuentes de producto o una menor demanda inicial de producción. Un sistema totalmente automatizado puede ser adecuado para una producción estable de mayor volumen, cuando la reducción de la manipulación manual y la coordinación de las operaciones justifiquen la inversión. La mejor opción depende de las necesidades de mano de obra, la variedad de productos, la producción prevista y el coste operativo total.
6. ¿Qué materiales se utilizan habitualmente en el termoformado de plásticos?
PET, APET, PETG, PVC, HIPS, polipropileno, policarbonato y determinados grados de polietileno se utilizan en distintas aplicaciones de termoformado. El material debe seleccionarse en función de la rigidez, la transparencia, la compatibilidad química, la exposición a temperaturas, los requisitos de conformado y el uso previsto del envase.
7. ¿Cómo pueden los fabricantes reducir los costes de mano de obra en la producción de envases?
Los costes de mano de obra pueden reducirse automatizando las operaciones repetitivas, mejorando la manipulación de materiales, acortando los cambios de producción, reduciendo los reprocesos y coordinando las estaciones de conformado y las posteriores. El beneficio económico debe evaluarse frente a la inversión en equipos, el mantenimiento, las necesidades de personal y el volumen real de producción.
8. ¿Qué factores afectan a la calidad de los envases termoformados?
La calidad de los envases depende de la uniformidad del material, la uniformidad del calentamiento, el diseño del molde, las condiciones de conformado, el enfriamiento, la precisión del recorte y la manipulación posterior. En los envases que requieren sellado, también debe evaluarse el rendimiento del proceso de sellado completo.
9. ¿Es adecuado el termoformado para la producción de gran volumen a largo plazo?
Sí, siempre que el diseño del envase, el material, el utillaje, el equipo y los controles de producción sean adecuados para la aplicación. El rendimiento a largo plazo depende de la repetibilidad de los parámetros del proceso, el mantenimiento, el suministro de materiales, el estado del utillaje y el seguimiento de la calidad del producto.
10. ¿Cómo selecciono la máquina adecuada para fabricar envases de plástico?
Comience por el plano del envase, el material, el espesor de la lámina, el área de conformado, el volumen de producción objetivo y las operaciones necesarias. A continuación, evalúe la automatización, el utillaje, el tiempo de ciclo, el recorte, la integración de las operaciones posteriores, el mantenimiento y los requisitos de inspección. Cuando corresponda, confirme mediante pruebas las principales expectativas de rendimiento.
Planifique su proyecto de termoformado de envases de plástico
Una configuración adecuada de termoformado combina el diseño del envase, la selección del material, la tecnología de conformado, la precisión del recorte y la manipulación posterior en un proceso de producción coordinado. Evaluar estos factores conjuntamente ayuda a los fabricantes a mejorar la eficiencia de producción, controlar los costes de mano de obra y mantener la calidad de los envases a largo plazo.
Contacte con Junsai Group para analizar su aplicación de envasado de plástico, el volumen de producción, los requisitos de material y los objetivos de automatización. Facilitar planos del envase y detalles de la producción objetivo ayudará a establecer una base práctica para evaluar la maquinaria y la configuración de producción necesarias.



