






Las máquinas de termoconformado con horno utilizan un calentamiento controlado para ablandar las láminas de plástico antes de conformarlas en productos con una forma, un tamaño y un acabado superficial específicos. Se utilizan en aplicaciones de transformación de plásticos en las que deben coordinarse la temperatura de la lámina, la profundidad de conformado, el diseño del molde y el comportamiento del material para producir piezas uniformes.
Una máquina de termoconformado con horno suele incluir un horno de calentamiento, un sistema de soporte o transporte de láminas, una estación de conformado, un molde, un sistema de control y sistemas de enfriamiento. Según el diseño de la máquina, la lámina puede calentarse y trasladarse a una estación de conformado independiente, o las funciones de calentamiento y conformado pueden integrarse en un único sistema de producción.
Para los fabricantes que procesan ABS, PP, PET, PVC y otros termoplásticos adecuados, la elección del equipo de conformado con calentamiento en horno depende de las dimensiones de la lámina, el espesor del material, el método de conformado requerido, la geometría del producto y el volumen de producción previsto. Seleccionar una máquina adecuada para el calentamiento de láminas de plástico ayuda a establecer condiciones de procesamiento repetibles y favorece una calidad uniforme de las piezas terminadas.
Qué es Máquinas de termoconformado con horno?
Una máquina de termoconformado con horno es una máquina industrial que calienta una lámina termoplástica en un horno hasta que se vuelve maleable y, a continuación, conforma la lámina ablandada sobre un molde o en su interior. El plástico conformado se enfría hasta que puede mantener la forma requerida, tras lo cual puede recortarse y someterse a operaciones de acabado.
El horno de calentamiento controla el perfil de temperatura en toda la lámina. A continuación, el sistema de conformado utiliza un método adecuado, como el conformado al vacío, el conformado a presión o la asistencia mecánica, según el producto y la configuración de la máquina.
Los equipos de termoconformado con horno se utilizan habitualmente para componentes plásticos grandes, profundos o de formas personalizadas. Pueden configurarse para la fabricación de prototipos, la producción de lotes pequeños o la producción repetitiva, según el área de trabajo de la máquina, el nivel de automatización, el utillaje y el sistema de manipulación de materiales.
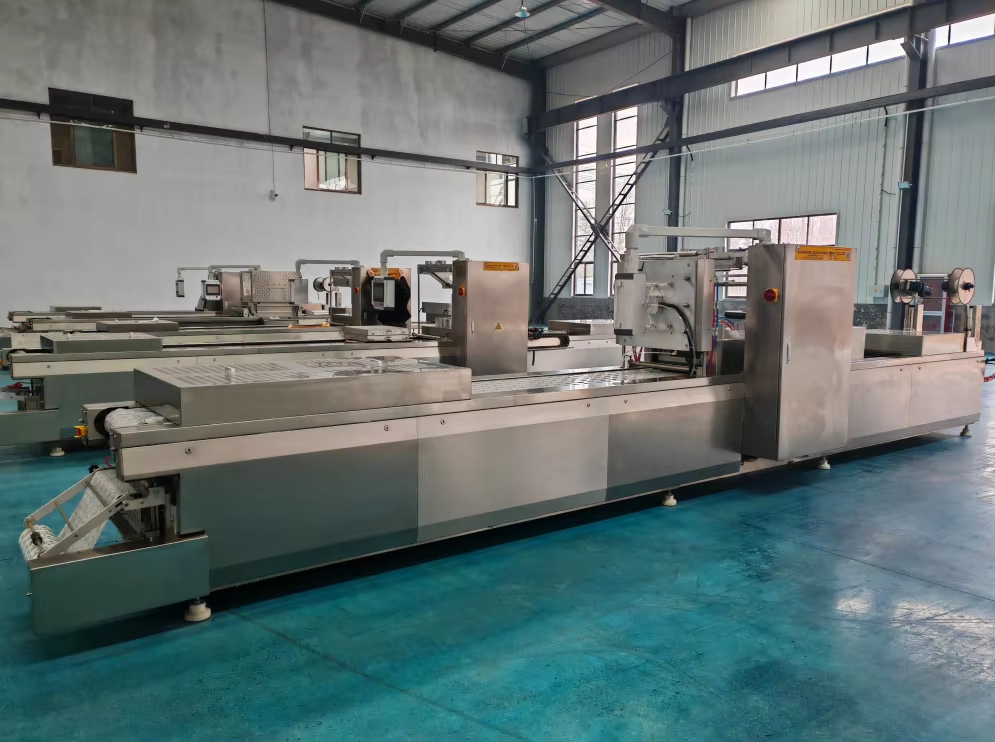
¿Cómo funciona una máquina de termoconformado con horno?
El proceso de termoconformado consta de varias etapas. La secuencia exacta varía según el diseño del equipo, el material plástico y los requisitos del producto.
1. Carga de la lámina de plástico
El operario o un sistema de alimentación automatizado coloca la lámina de plástico en la máquina. La lámina puede cargarse manualmente o desplazarse mediante un marco, guías, pinzas u otros equipos de manipulación de láminas.
Antes del calentamiento, los fabricantes deben confirmar el grado del material de la lámina, su espesor, sus dimensiones, el estado de su superficie y su idoneidad para el proceso de conformado previsto. Las variaciones en el espesor de la lámina o en las propiedades del material pueden afectar al calentamiento y a la uniformidad de las piezas terminadas.
2. Calentamiento en horno
La lámina de plástico entra en el horno de calentamiento, donde el calor controlado eleva el material hasta su temperatura de conformado. El calentamiento puede realizarse mediante resistencias eléctricas, calentadores infrarrojos u otra configuración especificada en el diseño de la máquina.
Una máquina de calentamiento de láminas de plástico bien configurada debe proporcionar una distribución de temperatura adecuada en toda la zona de trabajo. Un calentamiento desigual puede provocar un descuelgue excesivo de la lámina, un conformado incompleto, variaciones en el espesor de pared o defectos superficiales.
El tiempo de calentamiento necesario depende del tipo de plástico, el espesor de la lámina, la potencia de los calentadores, la disposición del horno y la temperatura objetivo. Los operarios deben establecer mediante ensayos parámetros de calentamiento específicos para cada material, en lugar de utilizar un único ajuste para todos los plásticos.
3. Transferencia y posicionamiento de la lámina
Una vez que la lámina alcanza las condiciones de conformado requeridas, se coloca sobre el molde o dentro de él. Según el equipo, la lámina puede desplazarse automáticamente o requerir que un operario la transfiera a la estación de conformado.
El tiempo de transferencia debe controlarse, ya que la lámina empieza a enfriarse al salir del horno. Los retrasos pueden modificar su comportamiento durante el conformado y provocar variaciones en los resultados entre ciclos de producción.
4. Conformado de la lámina calentada
El plástico reblandecido se moldea mediante el método de conformado seleccionado.
- El conformado al vacío utiliza una presión de aire reducida para atraer la lámina contra la superficie del molde.
- El conformado por presión utiliza aire comprimido para presionar la lámina contra el molde.
- El conformado mecánico o asistido por punzón utiliza una herramienta física para ayudar a distribuir el material en determinadas geometrías profundas o complejas.
El método adecuado depende de la geometría de la pieza, los detalles superficiales, el comportamiento del material y la precisión dimensional requerida.
5. Enfriamiento y desmoldeo
La lámina conformada se enfría hasta que la pieza puede conservar su forma al retirarla del molde. El enfriamiento puede realizarse mediante el molde, aire forzado u otras configuraciones adecuadas para el proceso.
Un enfriamiento insuficiente o desigual puede provocar alabeo, variaciones en la contracción o cambios dimensionales después del desmoldeo. El tiempo de enfriamiento necesario depende del material, el espesor de la pieza, la temperatura del molde y la geometría de la pieza.
6. Recorte e inspección de calidad
Se elimina el plástico sobrante para obtener las dimensiones finales. El recorte puede realizarse manualmente, mediante una estación de corte específica o como parte de una línea automatizada más amplia.
La inspección puede abarcar las dimensiones, la distribución del espesor de pared, el aspecto superficial, la calidad de los bordes y la repetibilidad. Registrar los ajustes del proceso y los resultados de la inspección ayuda a los fabricantes a identificar las causas de los defectos y mantener una producción uniforme.
Componentes principales de los equipos de termoformado con horno
La configuración de la máquina determina cómo se coordinan el calentamiento, la transferencia, el conformado y el enfriamiento.
| Componente | Función | Criterios de selección |
|---|---|---|
| Horno de calentamiento | Eleva la lámina de plástico hasta su temperatura de conformado | Tipo de calentador, intervalo de temperatura, área de calentamiento y uniformidad de temperatura |
| Elementos calefactores | Suministran energía térmica a la lámina | Compatibilidad con el material, potencia, acceso para mantenimiento y método de control |
| Bastidor para la lámina o sistema de sujeción | Sujeta la lámina durante el calentamiento y el conformado | Dimensiones y espesor de la lámina, y requisitos de manipulación |
| Guías o sistema de transferencia | Desplaza la lámina entre las estaciones del proceso | Distancia de recorrido, precisión de posicionamiento y nivel de automatización |
| Estación de conformado | Da forma a la lámina reblandecida contra un molde | Área de conformado, dimensiones del molde y capacidad de vacío o presión |
| Sistema de vacío o presión | Aplica la fuerza necesaria para el conformado | Método de conformado requerido, respuesta y capacidad operativa |
| Sistema de enfriamiento | Ayuda a que la pieza conserve su forma | Geometría de la pieza, material, tiempo de enfriamiento y requisitos del ciclo |
| Sistema de control | Gestiona las temperaturas, los tiempos, los movimientos y los ajustes del proceso | Facilidad de uso, repetibilidad y requisitos de supervisión |
Los componentes deben especificarse como un sistema coordinado. Por ejemplo, aumentar únicamente la capacidad de calentamiento puede no mejorar la producción global si la transferencia de la lámina, el conformado o el enfriamiento siguen siendo la etapa limitante.
Materiales procesados por las máquinas de termoformado con horno
Las máquinas de termoformado con horno pueden procesar diversos termoplásticos, siempre que la máquina y el utillaje sean adecuados para el material seleccionado.
| Material plástico | Características generales | Aplicaciones potenciales |
|---|---|---|
| ABS | Disponible en grados con buena resistencia al impacto y rigidez | Cubiertas de equipos, carcasas, componentes de automoción |
| PP (polipropileno) | Baja densidad y buena resistencia química en los grados adecuados | Bandejas, cubiertas, componentes industriales |
| PET y láminas a base de PET | Determinados grados ofrecen transparencia y son aptos para envases | Componentes de envases, cubiertas, bandejas conformadas |
| PVC | Disponible en formulaciones rígidas y flexibles | Determinados paneles, cubiertas y componentes conformados |
| PE (polietileno) | Disponible en distintos grados con diferentes niveles de flexibilidad y tenacidad | Revestimientos, bandejas y piezas industriales |
No todos los grados de estos materiales son adecuados para todas las aplicaciones de termoformado. Antes de iniciar la producción, deben evaluarse la temperatura de conformado, la contracción, el espesor de la lámina, la geometría del molde y las propiedades requeridas de la pieza terminada.
Para los plásticos de ingeniería o las láminas de materiales especiales, los fabricantes deben confirmar los límites de procesamiento con el proveedor del material y el fabricante de la máquina. El horno de calentamiento debe proporcionar un intervalo de funcionamiento adecuado y un perfil de temperatura controlable para la lámina seleccionada.
Conformado al vacío y conformado por presión con calentamiento en horno
El calentamiento en horno prepara la lámina de plástico para el conformado, mientras que el método de conformado determina cómo se adapta la lámina reblandecida al molde.
Conformado al vacío
El conformado al vacío extrae el aire entre la lámina y el molde, de modo que la diferencia de presión atrae el plástico contra la superficie del molde. Es adecuado para numerosas cubiertas, carcasas, bandejas, paneles y componentes de plástico conformados.
La calidad del resultado depende de la evacuación de aire del molde, la temperatura de la lámina, la distribución del material y el rendimiento del sistema de vacío.
Conformado por presión
El conformado por presión aplica aire comprimido para presionar el plástico calentado contra el molde. En aplicaciones adecuadas, puede reproducir detalles superficiales más finos que el conformado al vacío, en función del material, el utillaje y las condiciones del proceso.
El conformado por presión requiere equipos diseñados para soportar la presión especificada y proporcionar una estanqueidad y un control adecuados.
Conformado asistido por punzón
Para algunos productos de embutición profunda, un punzón o una herramienta mecánica de preestirado ayuda a distribuir la lámina reblandecida antes de aplicar vacío o presión. Esto puede mejorar la distribución del material en determinados diseños, aunque el resultado depende de la geometría del punzón, la temperatura, los tiempos del proceso y el diseño del molde.
El método de conformado debe seleccionarse en función de la pieza terminada y no únicamente del sistema de calentamiento. El calentamiento en horno es una etapa del proceso; no determina si el conformado al vacío, a presión o asistido por punzón es la mejor opción.
Aplicaciones de las máquinas de termoformado con horno
Los equipos de termoformado con horno se utilizan en diversos sectores que necesitan piezas de plástico conformadas a partir de láminas planas.
Componentes de automoción
Las máquinas adecuadas pueden producir determinados componentes de plástico para interiores y exteriores, paneles, cubiertas y piezas de revestimiento. El material requerido, el acabado superficial, la tolerancia dimensional y el volumen de producción influyen en la configuración de la máquina y del molde.
Carcasas para equipos industriales
Las cubiertas protectoras, los cerramientos de máquinas, los paneles de equipos y las carcasas conformadas pueden fabricarse mediante calentamiento en horno y conformado en molde. Las dimensiones de la pieza y los requisitos de rigidez deben orientar la selección del material y el diseño del molde.
Equipos médicos y de laboratorio
El termoformado puede utilizarse para determinadas carcasas de equipos, cubiertas protectoras, bandejas y componentes de plástico no implantables. Las aplicaciones médicas pueden requerir documentación adicional sobre los materiales, controles de limpieza, trazabilidad y cumplimiento normativo según el uso previsto.
Productos de embalaje y exposición
Según el formato de la lámina y la configuración de la máquina, los equipos con horno pueden producir determinadas bandejas, piezas de exposición, cubiertas y componentes de embalaje protector. Las aplicaciones de embalaje de gran volumen pueden requerir sistemas de alimentación y automatización diferentes de los utilizados para procesar láminas de gran formato.
Productos de plástico a medida
Los fabricantes pueden utilizar equipos de conformado con horno para cerramientos especializados, paneles conformados, cubiertas y prototipos de piezas. Los proyectos a medida se benefician de una evaluación temprana del plano de la pieza, el material de la lámina, el diseño del molde y el volumen de producción previsto.
Máquinas de termoformado con horno frente a otros equipos de conformado
Las principales diferencias entre los tipos de máquinas están relacionadas con la forma en que se calienta, transporta y conforma la lámina.
| Tipo de equipo | Característica principal | Criterios de idoneidad |
|---|---|---|
| Máquina de termoformado con horno | Utiliza un horno para calentar la lámina antes del conformado | Adecuada para aplicaciones que requieren un calentamiento controlado de la lámina y un conformado en molde |
| Máquina de termoformado en línea | Integra las estaciones de calentamiento y conformado en un sistema de producción continua | Suele considerarse para la producción en serie y la manipulación automatizada de materiales |
| Máquina de conformado al vacío | Utiliza el vacío como fuerza de conformado | Adecuada para numerosas cubiertas, carcasas, paneles y bandejas conformados |
| Máquina de conformado a presión | Utiliza aire comprimido para conformar la lámina contra un molde | Se considera cuando se requieren detalles superficiales más definidos |
| Máquina industrial de calentamiento de láminas de plástico | Se centra en llevar la lámina a una temperatura especificada | Puede ser una estación de calentamiento independiente o formar parte de una línea de conformado más amplia |
Estas categorías pueden solaparse. Una máquina de termoformado con horno también puede utilizar conformado al vacío o a presión, mientras que una máquina de calentamiento de láminas de plástico puede ser solo un componente de una línea completa de termoformado.
Cómo elegir la máquina de termoformado con horno adecuada
La selección del equipo comienza por los requisitos de la pieza y de la producción.
Tamaño de la lámina y área de trabajo
Determine la anchura, la longitud y el espesor máximos de la lámina, así como el área de conformado. La máquina debe admitir la lámina y el molde, permitiendo una sujeción, una transferencia y un recorte adecuados.
Método de calentamiento y control de temperatura
Confirme el intervalo de temperatura de conformado del material plástico y la uniformidad de calentamiento requerida. Revise la disposición de los elementos calefactores, las zonas de control de temperatura, el intervalo de ajuste y el acceso para el mantenimiento.
Método de conformado y diseño del molde
Determine si la pieza requiere conformado al vacío, conformado a presión, asistencia por punzón u otro proceso compatible. Las dimensiones del molde, los ángulos de desmoldeo, la evacuación de aire, el acabado superficial y la profundidad de conformado afectan tanto a la selección del equipo como a la calidad de la pieza.
Volumen de producción y tiempo de ciclo
Estime la producción requerida y evalúe cada etapa del ciclo, incluidas la carga, el calentamiento, la transferencia, el conformado, el enfriamiento y el recorte. Para la producción en serie, evalúe si la transferencia automatizada o la manipulación integrada permitirían reducir el trabajo manual y mejorar la uniformidad.
Calidad de la pieza terminada
Defina las tolerancias dimensionales, la variación aceptable del espesor de pared, el aspecto superficial y la calidad de los bordes. Cuando el componente tenga una geometría compleja, las pruebas con muestras pueden ayudar a confirmar si la máquina y el molde propuestos cumplen los requisitos.
Instalación y mantenimiento
Compruebe el espacio en planta, el suministro eléctrico, la ventilación, el acceso de los operarios y cualquier requisito de vacío o aire comprimido. Confirme también la disponibilidad de repuestos, formación, instrucciones de mantenimiento y asistencia técnica.
Mejora de la uniformidad del calentamiento y de la calidad del conformado
La obtención de resultados uniformes depende de adaptar el perfil de calentamiento al material y al diseño de la pieza.
En primer lugar, establezca parámetros de calentamiento adecuados para cada grado de plástico y espesor de lámina. Si la lámina se calienta demasiado en una zona y permanece demasiado fría en otra, la distribución del material puede variar durante el conformado. Las zonas de temperatura y los ajustes de los elementos calefactores deben regularse en función de los resultados medidos y de la inspección de las piezas.
En segundo lugar, minimice los retrasos innecesarios en la transferencia entre el horno y la estación de conformado. La lámina debe llegar al molde dentro de un intervalo de tiempo controlado para que las condiciones de conformado sigan siendo repetibles.
En tercer lugar, mantenga en buen estado el molde, el sistema de vacío o presión y el sistema de enfriamiento. Los conductos de evacuación de aire obstruidos, las juntas desgastadas, el enfriamiento desigual o los utillajes dañados pueden afectar al aspecto y a las dimensiones del producto incluso cuando la etapa de calentamiento es estable.
Por último, haga un seguimiento de los resultados de producción. Registre el material de la lámina, el espesor, los ajustes de calentamiento, el tiempo de transferencia, las condiciones de conformado, el tiempo de enfriamiento y las tasas de defectos. Esta información ayuda a los operarios a reproducir los ajustes que han dado buenos resultados y a diagnosticar las variaciones del proceso.
Problemas habituales y resolución de problemas
| Problema | Posible causa | Qué comprobar |
|---|---|---|
| Calentamiento desigual de la lámina | La distribución o los ajustes de los elementos calefactores no son adecuados | Las zonas de calentamiento, la posición de la lámina y la uniformidad de la temperatura |
| Combadura excesiva de la lámina | La lámina se sobrecalienta o permanece demasiado tiempo sin apoyo | La duración del calentamiento, las propiedades del material y el apoyo de la lámina |
| Conformado incompleto | La temperatura de la lámina, el vacío, la presión o la evacuación de aire del molde son inadecuados | La temperatura de conformado, el rendimiento del sistema y los conductos de evacuación de aire del molde |
| Espesor de pared desigual | Estiramiento excesivo o secuencia de conformado inadecuada | La geometría del molde, la asistencia por punzón y la temperatura de la lámina |
| Alabeo tras el desmoldeo | El enfriamiento es insuficiente o desigual | El tiempo de enfriamiento, la temperatura del molde y el diseño de la pieza |
| Marcas superficiales o decoloración | Calentamiento excesivo, contaminación o incompatibilidad del material | Los ajustes de los elementos calefactores, el estado de la lámina y las prácticas de manipulación |
Siempre que sea viable, la resolución de problemas debe realizarse introduciendo un solo cambio cada vez. Registrar las condiciones iniciales y el resultado de cada ajuste facilita la identificación de la causa de un defecto.
Equipos de termoformado con horno a medida de Junjingsai
Shanghai Junjingsai Automation Machinery Co., Ltd. suministra equipos de termoformado y conformado de plásticos para distintas aplicaciones industriales. Un proyecto de termoformado con horno debe evaluarse en función del material del producto, las dimensiones de la lámina, el diseño del molde, el método de conformado requerido y el volumen de producción objetivo.
Según la aplicación, el equipo propuesto puede incluir una sección de calentamiento en horno, un marco de sujeción de láminas o un sistema de transferencia, una estación de conformado, equipos de vacío o presión, sistemas de enfriamiento y equipos posteriores de recorte o manipulación. El diseño final debe verificarse tomando como referencia los planos reales del producto, las piezas de muestra, las condiciones de la fábrica y los requisitos de calidad.
Al solicitar una cotización de una máquina, indique el material plástico y su grado, el espesor y las dimensiones de la lámina, los planos o las muestras del producto, la profundidad de conformado requerida, la producción objetivo, los detalles del molde y el nivel de automatización deseado. Estos datos ayudan al fabricante a evaluar el área de calentamiento, la capacidad de conformado y la configuración de producción necesarias.
Preguntas frecuentes
¿Qué es una máquina de termoformado con horno?
Una máquina de termoformado con horno calienta láminas termoplásticas en un horno hasta que se vuelven maleables y, a continuación, las conforma sobre un molde o en su interior. La pieza se enfría, se desmoldea y se recorta según sea necesario.
¿Cuál es la función del horno de calentamiento en el termoformado?
El horno de calentamiento eleva la lámina de plástico hasta su temperatura de conformado y ayuda a preparar el material para darle forma. Una distribución adecuada de la temperatura ayuda a reducir el conformado incompleto, el pandeo excesivo y las variaciones en el espesor del material.
¿Qué materiales puede procesar una máquina de termoformado con horno?
Según la configuración de la máquina, los materiales adecuados pueden incluir ABS, PP, PET, PVC, PE y otros plásticos termoformables. Los materiales admisibles y el rango de espesores deben confirmarse con el fabricante de la máquina.
¿Cuál es la diferencia entre una máquina de termoformado con horno y una máquina de calentamiento de láminas de plástico?
Una máquina de termoformado con horno suele combinar el calentamiento de la lámina con un proceso de conformado. Una máquina de calentamiento de láminas de plástico puede referirse únicamente a la etapa de calentamiento, que puede funcionar como una unidad independiente o como parte de una línea completa de termoformado.
¿Pueden las máquinas de termoformado con horno utilizar el conformado al vacío?
Sí. Un sistema de termoformado con horno puede configurarse con equipos de conformado al vacío. Tras el calentamiento, la lámina reblandecida se adapta al molde mediante una diferencia de presión. El molde y la máquina deben ser adecuados para la geometría requerida del producto.
¿Pueden las máquinas de termoformado con horno producir piezas de plástico de gran tamaño?
Pueden diseñarse para piezas de gran tamaño cuando el área de calentamiento, el sistema de manipulación de láminas, la estación de conformado y las dimensiones del molde permiten obtener el tamaño requerido. Las dimensiones máximas de las piezas dependen del modelo y de la configuración específicos de la máquina.
¿Cómo puedo mejorar la uniformidad del calentamiento?
Utilice ajustes de temperatura específicos para el material, compruebe las zonas de calentamiento y la posición de la lámina, y determine los tiempos de calentamiento adecuados mediante pruebas. Las inspecciones periódicas y unas condiciones de funcionamiento constantes también ayudan a mantener resultados repetibles.
¿Qué factores afectan al tiempo de ciclo de una máquina de termoformado con horno?
El tiempo de ciclo depende del material y del espesor de la lámina, la duración del calentamiento, el tiempo de transferencia, el método de conformado, las necesidades de enfriamiento, la geometría de la pieza y las operaciones de recorte o manipulación. Al estimar la producción, debe evaluarse el ciclo de producción completo.
¿Se pueden personalizar los equipos de termoformado con horno?
Las configuraciones de las máquinas pueden adaptarse a las dimensiones de la lámina, los requisitos del material, el diseño del molde, el método de conformado, las necesidades de automatización y la producción objetivo. La especificación final debe confirmarse a partir de los planos del producto o de piezas de muestra y de las condiciones de funcionamiento de la fábrica.
Conclusión
Las máquinas de termoformado con horno permiten calentar y conformar de manera controlada láminas termoplásticas para obtener componentes de plástico personalizados. La selección de la máquina debe tener en cuenta la uniformidad del calentamiento, las dimensiones de la lámina, el método de conformado, el diseño del molde, el enfriamiento y el volumen de producción. Adaptar el horno de calentamiento y el sistema de conformado a los requisitos del material y de la pieza terminada ayuda a los fabricantes a establecer condiciones de procesamiento repetibles y una calidad fiable del producto.



