






Qué es Máquinas de conformado a alta presión?
Una máquina de conformado a alta presión es un tipo de equipo de termoformado que utiliza aire comprimido para presionar una lámina termoplástica calentada contra un molde y producir piezas de plástico con texturas superficiales detalladas, aristas nítidas, contornos definidos y un aspecto uniforme. Según la configuración de la máquina, también puede aplicarse vacío para eliminar el aire atrapado entre la lámina y el molde.
El conformado a alta presión es adecuado para componentes de plástico que requieren un mayor detalle superficial del que puede proporcionar el conformado al vacío convencional. Puede utilizarse para carcasas de equipos, paneles interiores de automóviles, cubiertas de equipos médicos, envolventes industriales y otros componentes moldeados en los que el aspecto y la uniformidad dimensional son importantes.
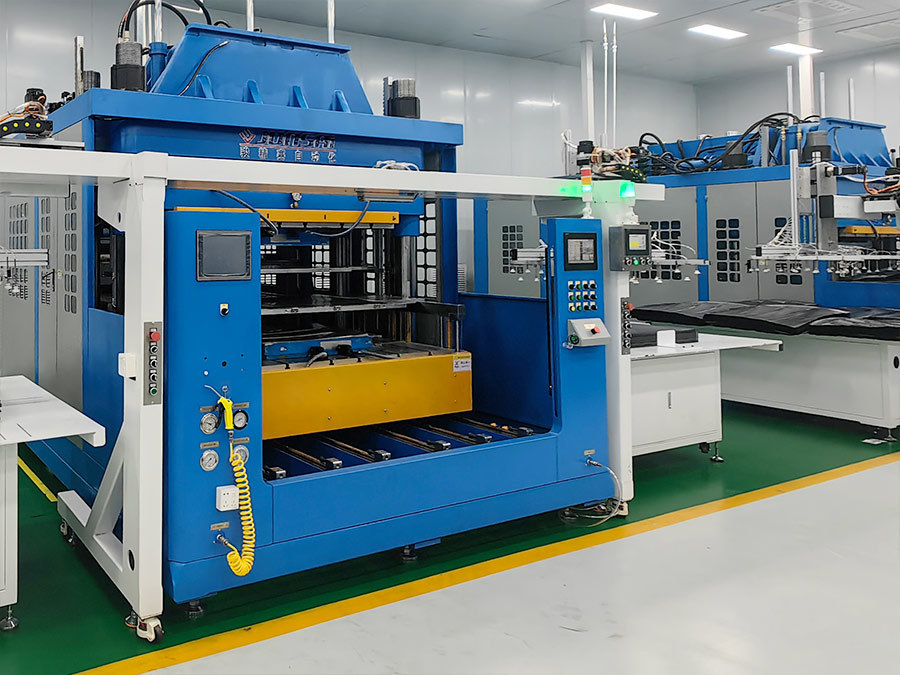
¿Qué hace una máquina de conformado a alta presión?
Una máquina de conformado a alta presión calienta una lámina termoplástica hasta que puede conformarse, la coloca sobre un molde y aplica aire comprimido para forzar el material contra la superficie del molde. A continuación, la pieza se enfría, se desmoldea y se recorta hasta obtener sus dimensiones finales. En comparación con el conformado al vacío, el conformado a presión puede reproducir texturas más finas, esquinas más marcadas y detalles más definidos. También puede ofrecer costes de utillaje inferiores a los del moldeo por inyección para componentes de plástico adecuados de gran tamaño o fabricados en volúmenes medios, según la geometría de la pieza y los requisitos de producción.
Cómo funciona el proceso de conformado a presión
El proceso de conformado a presión combina el calentamiento controlado de la lámina, la preparación del molde, la presión positiva de aire y el enfriamiento. Cada etapa influye en el aspecto, el espesor de pared, la precisión dimensional y la repetibilidad de la pieza terminada.
1. Carga y sujeción de la lámina de plástico
El proceso comienza con una lámina termoplástica seleccionada en función de las dimensiones, las propiedades mecánicas, el color, el acabado superficial y el entorno de uso de la pieza. La lámina se fija en un marco de sujeción para mantenerla estable durante el calentamiento y el conformado.
El espesor de la lámina, el grado del material y las dimensiones de la lámina deben confirmarse antes de la producción. Estos factores determinan la capacidad de calentamiento requerida, la disposición de sujeción, el diseño del molde y la configuración de la máquina.
2. Calentamiento de la lámina de plástico
La lámina sujeta se desplaza a una estación de calentamiento, donde el calor controlado reblandece el material. La lámina debe alcanzar una temperatura de conformado adecuada en toda el área de conformado requerida.
Un calentamiento desigual puede provocar un pandeo excesivo, variaciones en el espesor de pared, defectos superficiales o una reproducción incompleta de los detalles del molde. Por ello, la zonificación de los calentadores, los ajustes de temperatura, el tiempo de calentamiento, el espesor de la lámina y las propiedades del material deben considerarse de forma conjunta.
3. Posicionamiento del molde y sellado
Una vez que la lámina de plástico calentada alcanza las condiciones de conformado, se coloca sobre el molde. La máquina cierra o sella el área de conformado según lo requiera su diseño.
El molde incorpora los contornos y la textura superficial requeridos, así como los medios necesarios para evacuar el aire. La geometría del molde y la ubicación de los orificios de evacuación de aire influyen en la precisión con la que el material se adapta a las zonas detalladas, las esquinas y los elementos en relieve negativo.
4. Aplicación de aire comprimido
Se introduce aire comprimido por encima de la lámina calentada para forzarla contra el molde. La diferencia de presión ayuda al material reblandecido a reproducir características que pueden resultar difíciles de obtener utilizando únicamente vacío.
En muchos sistemas, también se aplica vacío a través del molde para eliminar el aire atrapado y mejorar el contacto con la superficie del molde. La presión de conformado, el nivel de vacío, los tiempos y la temperatura deben ajustarse al material y al diseño de la pieza, en lugar de establecerse de forma independiente.
5. Enfriamiento y desmoldeo de la pieza
El plástico conformado se enfría hasta que puede mantener su forma durante la extracción. El enfriamiento puede realizarse mediante el contacto con el molde, un flujo de aire controlado, la regulación de la temperatura del molde u otros métodos que permita el diseño de la máquina.
A continuación, la pieza se desmoldea. Unos ángulos de desmoldeo adecuados, unas superficies de molde apropiadas y una secuencia de desmoldeo controlada ayudan a evitar deformaciones y daños superficiales.
6. Recorte e inspección de calidad
El material sobrante de la lámina se elimina mediante un método de recorte adecuado, como el fresado CNC, el troquelado u otro proceso apropiado para el componente.
Se comprueban las dimensiones, el espesor de pared, la textura superficial, la calidad de los bordes, el alabeo y otras especificaciones del cliente en las piezas terminadas. Cuando sea necesario, pueden realizarse operaciones adicionales, como taladrado, mecanizado, acabado o montaje.
Ventajas del conformado a presión
El conformado a presión permite a los fabricantes producir componentes termoplásticos detallados sin los mismos requisitos de utillaje y procesamiento que el moldeo por inyección convencional. Su idoneidad depende del diseño de la pieza, el material, el volumen de producción y el acabado requerido.
Mayor detalle superficial
La presión de aire adicional ayuda a la lámina calentada a reproducir detalles finos del molde, como superficies texturizadas, letras en relieve, letras en hueco, bordes definidos y esquinas más marcadas.
Esto hace que la tecnología de conformado a presión resulte útil para componentes de plástico visibles cuyo acabado deba asemejarse al aspecto de un producto moldeado.
Mejor definición de formas complejas
El conformado a presión puede producir formas complejas dentro de los límites del termoformado. Es especialmente útil para piezas de gran tamaño y paredes delgadas con contornos detallados, transiciones controladas y elementos decorativos.
Sin embargo, el termoformado no ofrece la misma libertad de diseño que el moldeo por inyección para todas las geometrías. Los rebajes profundos, los radios pequeños, las contrasalidas y las variaciones significativas de espesor deben evaluarse durante el diseño.
Menor inversión inicial en utillaje para piezas adecuadas
En comparación con el moldeo por inyección, el conformado a presión puede reducir los costes iniciales de utillaje para determinados componentes de gran tamaño o proyectos que no justifican un molde de inyección costoso.
El conformado a presión también requiere moldes adecuados y equipos capaces de trabajar a presión. Su utillaje puede costar más que el del conformado al vacío básico, ya que el molde y el sistema de presión deben soportar cargas más elevadas y reproducir detalles más exigentes.
Capacidad para fabricar piezas de gran tamaño
Los equipos de termoformado pueden configurarse para fabricar paneles de plástico de gran tamaño, cubiertas de equipos, carcasas y componentes interiores. En aplicaciones que requieren una pieza de plástico grande y de pared relativamente delgada, el conformado a presión puede resultar más económico que fabricar la misma geometría mediante moldeo por inyección.
El tamaño real de la pieza depende del área de conformado de la máquina, la capacidad de calentamiento, el sistema de sujeción, las dimensiones del molde y los requisitos de manipulación.
Apariencia uniforme durante la producción
Cuando se controlan la preparación del material, el calentamiento, la presión de conformado, el enfriamiento y el recorte, el conformado a presión puede ofrecer resultados repetibles en cuanto a apariencia y dimensiones.
La validación del proceso debe incluir el grado específico del material y el diseño del molde. Las piezas con tolerancias estrictas o interfaces de ensamblaje exigentes pueden requerir dispositivos de sujeción, mecanizado o inspecciones adicionales.
Adecuado para la fabricación personalizada y la producción en serie
El conformado a presión puede utilizarse para el desarrollo de prototipos, la fabricación personalizada y la producción en serie. Su rentabilidad depende de cómo se distribuyan los costes de utillaje, material, tiempo de ciclo de la máquina, recorte e inspección entre las unidades del pedido.
Conviene evaluarlo cuando un proyecto necesita un mayor nivel de detalle que el que ofrece el conformado al vacío, pero no requiere todas las capacidades ni la inversión inicial en utillaje del moldeo por inyección.
Conformado a presión y conformado al vacío: diferencias clave
El conformado a presión y el conformado al vacío son procesos de termoformado relacionados. Ambos calientan una lámina termoplástica y la adaptan a un molde. La principal diferencia radica en cómo se genera la fuerza de conformado.
El conformado al vacío extrae el aire situado entre la lámina calentada y el molde. La diferencia de presión hace que la lámina se ajuste al molde. El conformado a presión aplica aire comprimido en la cara opuesta de la lámina, aumentando la fuerza que empuja el material hacia los detalles del molde. Ambos procesos pueden utilizar asistencia de vacío.
| Criterio de comparación | Conformado a presión | Conformado al vacío |
|---|---|---|
| Método de conformado | El aire comprimido empuja la lámina contra el molde; puede utilizarse asistencia de vacío | El vacío hace que la lámina se ajuste al molde |
| Detalle superficial | Más adecuado para texturas finas y elementos de contornos bien definidos | Adecuado para texturas más sencillas y detalles menos exigentes |
| Definición de los bordes | Permite obtener bordes más nítidos y definidos | Depende del diseño del molde y del contacto que pueda lograrse mediante el vacío |
| Utillaje | Suele ser más complejo y costoso que el utillaje para conformado al vacío básico | A menudo más sencillo y económico |
| Equipos | Requiere un sistema de presión adecuado y una configuración de conformado estanca | Requiere un sistema de vacío apropiado |
| Aplicaciones habituales | Carcasas con detalles precisos, paneles decorativos y componentes visibles | Cubiertas, bandejas, revestimientos, paneles y otras piezas adecuadas para este proceso de conformado |
| Criterio principal de selección | Requisitos de detalle, apariencia y geometría | Diseños de piezas más sencillos y requisitos de utillaje con restricciones de coste |
La elección entre el conformado a presión y el conformado al vacío debe basarse en el componente concreto. Si una máquina básica de conformado al vacío puede lograr la apariencia y las dimensiones requeridas, es posible que el coste adicional del conformado a presión no esté justificado. Si se requieren texturas finas, letras bien definidas o esquinas más marcadas, el conformado a presión puede ser una opción más adecuada.
Conformado a presión frente a moldeo por inyección
Tanto el moldeo por inyección como el conformado a presión permiten fabricar piezas de plástico, pero utilizan materiales y métodos de procesamiento diferentes.
El moldeo por inyección funde la resina plástica y la inyecta en un molde cerrado. El conformado a presión calienta una lámina termoplástica previamente extruida y le da forma mediante presión positiva de aire, a menudo con asistencia de vacío. Esta diferencia afecta al utillaje, el uso de material, las opciones de diseño, el tiempo de ciclo y la rentabilidad de la producción.
| Factor | Conformado a presión | Moldeo por inyección |
|---|---|---|
| Material de partida | Lámina termoplástica | Resina plástica, normalmente en forma de gránulos |
| Proceso de fabricación | Calienta y conforma una lámina sobre un molde | Funde e inyecta resina en la cavidad de un molde |
| Inversión en utillaje | A menudo menor para piezas grandes adecuadas para este proceso | Puede ser elevada, especialmente en el caso de moldes metálicos complejos |
| Componentes de gran tamaño | Muy adecuado para muchas piezas grandes de pared delgada | Es posible, pero el tamaño de la máquina y los costes del molde pueden aumentar considerablemente |
| Detalles finos | Buena textura superficial y buen nivel de detalle dentro de los límites del termoformado | Adecuado para elementos integrados complejos y geometrías tridimensionales detalladas |
| Espesor de pared | Varía según el estiramiento de la lámina y la geometría de la pieza | Se controla mediante el diseño del molde y los parámetros de inyección, dentro de los límites del diseño |
| Elementos integrados | Puede requerir mecanizado o ensamblaje posterior | Permite integrar resaltes, nervaduras, clips y otros elementos en el diseño de la pieza moldeada |
| Rentabilidad de la producción | A menudo atractivo para trabajos personalizados y volúmenes de producción bajos o medios adecuados para este proceso | A menudo atractivo para grandes volúmenes, cuando el coste del utillaje se distribuye entre muchas piezas |
El conformado a presión no es un sustituto universal del moldeo por inyección. El moldeo por inyección puede ser la mejor opción para componentes pequeños con geometrías internas complejas, elementos de fijación integrados, requisitos dimensionales estrictos o una demanda anual muy elevada.
Para cubiertas grandes, carcasas, paneles y otros diseños basados en láminas, el conformado a presión puede ofrecer un equilibrio favorable entre apariencia, tamaño de la pieza e inversión en utillaje. La decisión debe basarse en una comparación del coste total de fabricación, no únicamente de los costes del utillaje.
Materiales utilizados en el conformado a alta presión
El material debe estar disponible en un grado y un espesor de lámina adecuados, y debe soportar las condiciones de calentamiento y conformado que exige el diseño del componente.
| Material | Características habituales | Posibles aplicaciones |
|---|---|---|
| ABS | Buena resistencia al impacto y opciones de acabado superficial | Carcasas de equipos, cubiertas y paneles interiores |
| PC | Alta resistencia al impacto y buen comportamiento térmico, según el grado | Cubiertas protectoras y componentes técnicos |
| PETG | Buena conformabilidad y opciones de transparencia | Cubiertas, expositores y determinados componentes de embalaje |
| HIPS | Procesamiento sencillo y opciones de láminas económicas | Carcasas, revestimientos interiores y piezas de uso general |
| PMMA / Acrílico | Transparencia óptica y aspecto superficial | Cubiertas transparentes y componentes decorativos |
| PVC | Disponible en grados con distintas propiedades químicas y mecánicas | Determinadas cubiertas y envolventes industriales |
| PP | Baja densidad y resistencia química, según el grado | Componentes industriales y determinadas aplicaciones de embalaje |
La selección del material debe tener en cuenta la temperatura de funcionamiento, los requisitos de resistencia al impacto, la exposición a sustancias químicas, la exposición a los rayos UV, los requisitos de inflamabilidad, el color, la textura superficial y las normas específicas del sector. No todos los grados de estos materiales son adecuados para todas las máquinas o aplicaciones de termoconformado a presión.
Aplicaciones de las piezas termoconformadas a presión
Las piezas termoconformadas a presión se utilizan cuando un proceso de fabricación a partir de láminas puede proporcionar el tamaño, la forma, los detalles superficiales y las prestaciones requeridos.
Componentes de automoción
Entre las posibles aplicaciones se incluyen revestimientos interiores, cubiertas del panel de instrumentos, paneles de puertas, componentes de la consola, paneles de respaldo de asientos y piezas decorativas. El material y el proceso de fabricación seleccionados deben cumplir las especificaciones de aspecto, dimensiones, inflamabilidad y durabilidad del proyecto.
Equipos industriales y envolventes de máquinas
Las aplicaciones industriales pueden incluir cubiertas de máquinas, carcasas de paneles de control, resguardos de protección, envolventes de equipos y paneles conformados de gran tamaño. El termoconformado a presión permite reproducir detalles superficiales y fabricar piezas de distintos tamaños.
Equipos médicos y de laboratorio
Entre las aplicaciones adecuadas se incluyen carcasas de equipos, cubiertas de instrumentos y paneles de protección. El uso médico o de laboratorio requiere una selección cuidadosa de los materiales y de los controles de fabricación. Los requisitos relativos a los agentes de limpieza, la biocompatibilidad, la esterilización o el cumplimiento normativo deben evaluarse para cada aplicación específica.
Productos comerciales y de consumo
El termoconformado a presión permite fabricar carcasas con superficies visibles, cubiertas de electrodomésticos, componentes de expositores, paneles para productos recreativos y piezas de plástico personalizadas. La textura del molde, el color, la definición de los bordes y las operaciones posteriores al conformado pueden especificarse según el diseño del producto.
Componentes de embalaje y protección
En diseños de embalaje adecuados, el termoconformado a presión permite reproducir contornos definidos y características superficiales. Sin embargo, el conformado al vacío convencional u otros procesos de termoconformado pueden resultar más económicos para bandejas e insertos más sencillos que no requieren el nivel de detalle adicional que ofrece el termoconformado a presión.
Máquina de termoconformado a alta presión: sistemas y características principales
Una máquina de termoconformado a alta presión requiere sistemas coordinados de calentamiento, conformado, control de presión, enfriamiento y manipulación. La configuración necesaria depende del tamaño de la lámina, el material, la geometría de la pieza, la producción objetivo y el grado de automatización.
Sistema de calentamiento
El sistema de calentamiento lleva la lámina a una temperatura de conformado controlada. El calentamiento por zonas y los parámetros ajustables pueden ayudar a adaptarse a distintos materiales, espesores de lámina y áreas de conformado.
Sujeción y manipulación de láminas
El sistema de sujeción mantiene la lámina firmemente sujeta durante el calentamiento y el conformado. Según el diseño de la máquina, la carga y la transferencia pueden ser manuales, semiautomáticas o totalmente automáticas.
Sistema de presión
El sistema de presión suministra y regula el aire comprimido para el conformado. Puede incluir un depósito de aire, regulación de presión, válvulas, sensores y una cámara o caja de presión diseñada para las condiciones de funcionamiento.
El sistema debe estar diseñado para la presión prevista y protegido mediante controles adecuados. La presión de funcionamiento debe ajustarse a las especificaciones del fabricante de la máquina y a los requisitos establecidos durante la validación del proceso.
Asistencia por vacío
Cuando el proceso utiliza vacío, un sistema de vacío adecuado ayuda a evacuar el aire entre la lámina y el molde. El suministro de vacío, la evacuación de aire del molde y el momento de aplicación del vacío influyen en el contacto con el molde y en la reproducción de detalles finos.
Molde y disposición del sistema de enfriamiento
El molde define la forma final y el acabado superficial. La disposición del sistema de enfriamiento debe permitir que la pieza conserve su forma antes de extraerla. Durante el diseño del utillaje deben considerarse el material del molde, la evacuación de aire, los ángulos de desmoldeo, la gestión de la temperatura y la estrategia de desmoldeo.
Sistemas de control y seguridad
El sistema de control coordina las secuencias de calentamiento, transferencia, presión, vacío, conformado y enfriamiento. Las medidas de seguridad deben contemplar las superficies calientes, las piezas móviles, el aire comprimido, el acceso al área de conformado y las condiciones de funcionamiento especificadas para la máquina.
Factores que afectan a la calidad del termoconformado a presión
La obtención de piezas termoconformadas a presión de alta calidad depende de un proceso de fabricación controlado, un utillaje adecuado y unas especificaciones de producto claras.
Temperatura de la lámina: Un material demasiado frío puede no reproducir los detalles del molde. Un calentamiento excesivo puede provocar combado, degradación o una distribución irregular del material.
Presión del aire y temporización: El perfil de presión debe adaptarse al estado de conformado de la lámina y a la geometría del molde. Aplicar presión en un momento inadecuado puede provocar una reproducción incompleta de los detalles o un espesor de pared irregular.
Diseño del molde: Los ángulos de desmoldeo, los radios de las esquinas, la ubicación de los orificios de evacuación de aire, la textura superficial y la geometría del molde afectan a la conformabilidad y al desmoldeo de la pieza.
Distribución del material: Las embuticiones profundas y las formas complejas pueden estirar la lámina de manera desigual. El diseño de la pieza y la configuración del proceso deben tener en cuenta el espesor mínimo de pared requerido.
Enfriamiento y desmoldeo: Extraer una pieza antes de que se haya estabilizado puede provocar alabeo o cambios dimensionales. Las condiciones de enfriamiento y el momento del desmoldeo deben validarse para el material y la pieza.
Recorte e inspección: Las dimensiones finales pueden depender de los útiles de recorte, la programación CNC, los puntos de referencia y los métodos de inspección. Estas operaciones deben incluirse en el plan de producción.
Debe establecerse un proceso repetible utilizando materiales y utillajes representativos de la producción. Antes de iniciar la producción en serie, las piezas de muestra deben inspeccionarse para comprobar que cumplen las especificaciones acordadas.
Costes de utillaje y rentabilidad de la producción
Los costes de utillaje son un factor importante al comparar el termoconformado a presión con el conformado al vacío y el moldeo por inyección. El termoconformado a presión suele requerir un utillaje de mayores prestaciones que el conformado al vacío básico, ya que el molde y el conjunto de conformado deben soportar la presión adicional y reproducir detalles más finos.
Aun así, la inversión inicial en utillaje puede ser inferior a la del moldeo por inyección para determinados componentes de plástico de gran tamaño. Esta ventaja resulta especialmente relevante cuando la geometría de la pieza es adecuada para el conformado de láminas y el proyecto no requiere características integradas complejas que se fabriquen mejor mediante moldeo por inyección.
Una comparación práctica de costes debe incluir:
- Diseño, fabricación y vida útil prevista del molde
- Coste de la lámina de plástico y aprovechamiento del material
- Tiempo de ciclo de la máquina y capacidad de producción prevista
- Recorte, mecanizado, acabado y montaje
- Requisitos de inspección y nivel admisible de piezas rechazadas
- Mantenimiento, preparación y tiempo de cambio de producción
- Cantidad prevista del pedido y demanda futura
El termoconformado a presión ofrece una opción rentable cuando los costes de utillaje y de fabricación de las piezas se ajustan a la producción y la calidad requeridas. Para volúmenes de producción muy elevados, el moldeo por inyección puede resultar más económico, ya que la inversión en utillaje puede amortizarse entre un gran número de piezas y el proceso permite incorporar características complejas.
No existe una cantidad de producción única a partir de la cual un proceso resulte siempre más económico que otro. La elección correcta depende de las dimensiones de la pieza, la complejidad del diseño, el material, el tiempo de ciclo, la vida útil del utillaje y los requisitos totales de producción.
Cómo seleccionar una máquina de termoconformado a alta presión
Antes de elegir una máquina de termoconformado a presión, defina los requisitos del componente y de la producción. Esta información ayuda a establecer el área de conformado, la capacidad de calentamiento, el sistema de presión, la configuración del molde y el nivel de automatización necesarios.
Confirme las dimensiones y la geometría de la pieza
Indique las dimensiones máximas de la pieza, la profundidad de embutición, los requisitos de espesor de pared, los radios de las esquinas, las texturas superficiales y cualquier contrasalida o característica integrada. Estos detalles ayudan a determinar si el termoconformado a presión es adecuado o si debe considerarse otro proceso de fabricación.
Especifique el material y el espesor de la lámina
Identifique el grado del material y el espesor de la lámina, incluidos los requisitos de color, acabado, prestaciones o cumplimiento normativo. Las propiedades del material afectan al tiempo de calentamiento, la temperatura de conformado, los ajustes de presión y el comportamiento durante el enfriamiento.
Defina el volumen de producción
Estime la cantidad del pedido inicial y la demanda anual prevista. Incluya los posibles cambios futuros de diseño, las variantes del producto y el ritmo de producción requerido. Estos factores ayudan a comparar la inversión en utillaje con los costes de fabricación a largo plazo.
Evalúe los requisitos de calidad
Especifique las tolerancias dimensionales, el acabado superficial, la textura, las inscripciones, la uniformidad del color y los criterios de inspección requeridos. Si la pieza debe encajar con otros componentes, identifique las interfaces y las dimensiones que requieren un control más estricto.
Revise la automatización y las condiciones de la fábrica
Determine si el proyecto necesita carga manual, transferencia automatizada de láminas, recorte integrado o manipulación posterior. También deben tenerse en cuenta el espacio disponible en planta, el suministro eléctrico, la capacidad de suministro de aire comprimido, el acceso de los operarios y los requisitos de mantenimiento.
Solicite una evaluación de viabilidad
Un modelo CAD o un plano de ingeniería resulta útil, pero una evaluación preliminar puede comenzar con fotografías de la pieza, sus dimensiones, el material, el espesor estimado y la demanda anual. A continuación, el fabricante puede evaluar el proceso, el concepto del molde, la configuración de la máquina y los requisitos para la producción de muestras.
¿Por qué trabajar con Junjingsai?
Shanghai Junjingsai Automation Machinery Co., Ltd. desarrolla y fabrica equipos de termoformado y soluciones de automatización a medida para el conformado de plásticos en aplicaciones industriales.
Al evaluar un proyecto de conformado a alta presión, la configuración del equipo debe adaptarse a la pieza real, en lugar de seleccionarse únicamente en función del tamaño de la máquina. Los factores relevantes incluyen las dimensiones de la lámina, los requisitos de calentamiento, el diseño del molde, el control de la presión, el nivel de detalle del conformado, los objetivos de producción y las operaciones de acabado posteriores.
Junjingsai puede analizar los requisitos del proyecto para equipos de termoformado a medida, entre ellos:
- Configuración de la máquina según las dimensiones de la pieza y las necesidades de producción
- Sistemas de calentamiento y manipulación de láminas
- Métodos de conformado e integración de moldes
- Requisitos de automatización y de carga o descarga
- Especificaciones eléctricas y condiciones de la fábrica
- Condiciones de instalación, formación de operarios y asistencia técnica
Las especificaciones finales de la máquina deben confirmarse mediante una revisión técnica y, cuando corresponda, ensayos con muestras. Esto ayuda a determinar si el equipo propuesto puede cumplir los requisitos de calidad, producción y funcionamiento de la pieza.
Preguntas frecuentes sobre las máquinas de conformado a alta presión
1. ¿Qué es una máquina de conformado a alta presión?
Una máquina de conformado a alta presión calienta una lámina termoplástica y utiliza aire comprimido para presionarla contra un molde. El proceso permite reproducir texturas finas, esquinas más marcadas, bordes definidos y otros detalles superficiales. También puede utilizarse vacío auxiliar para eliminar el aire atrapado entre la lámina y el molde.
2. ¿Cuál es la diferencia entre el conformado a presión y el conformado al vacío?
El conformado al vacío utiliza vacío para atraer una lámina de plástico caliente contra un molde. El conformado a presión añade aire comprimido en el lado opuesto de la lámina, lo que aumenta la fuerza de conformado. En general, el conformado a presión es más adecuado para obtener detalles superficiales más finos, mientras que el conformado al vacío suele utilizar utillajes más sencillos y tener menores costes iniciales.
3. ¿Es mejor el conformado a presión que el moldeo por inyección?
Ninguno de los dos procesos es mejor para todas las aplicaciones. El conformado a presión puede resultar atractivo para componentes grandes de pared delgada, superficies visibles y proyectos en los que se busca una menor inversión inicial en utillaje. El moldeo por inyección suele ser más adecuado para volúmenes de producción muy elevados y piezas que requieren elementos integrados complejos, como resaltes de fijación, clips y nervaduras internas.
4. ¿Qué materiales pueden procesar las máquinas de conformado a presión?
Según la capacidad de la máquina y el grado del material, el conformado a presión permite procesar láminas termoplásticas de ABS, policarbonato, PETG, HIPS, acrílico, PVC y polipropileno, entre otros materiales. La elección del material adecuado depende de la temperatura de conformado, la geometría de la pieza, los requisitos de resistencia al impacto, el acabado superficial y el entorno de uso del producto.
5. ¿El conformado a presión reduce los costes de utillaje?
El conformado a presión puede reducir la inversión inicial en utillaje frente al moldeo por inyección para determinadas piezas grandes o fabricadas a partir de láminas. Sin embargo, sus moldes suelen ser más complejos que los moldes básicos de conformado al vacío. Una comparación fundamentada debe incluir el utillaje, el material, el recorte, el tiempo de ciclo, el acabado y la cantidad de producción prevista.
6. ¿El conformado a presión permite producir formas complejas?
El conformado a presión permite producir contornos complejos, esquinas definidas, superficies texturizadas y detalles precisos dentro de los límites del termoformado. Las profundidades de conformado muy elevadas, las contrasalidas de difícil desmoldeo, las estructuras internas integradas y los requisitos exigentes de espesor requieren una revisión cuidadosa del diseño. Algunas geometrías pueden ser más adecuadas para el moldeo por inyección o para una combinación de procesos de fabricación.
7. ¿El conformado a presión utiliza aire comprimido y vacío de forma conjunta?
Muchos sistemas de conformado a presión utilizan ambos. El aire comprimido empuja la lámina caliente hacia el molde, mientras que el vacío auxiliar elimina el aire atrapado entre la lámina y la superficie del molde. Esta combinación puede mejorar el contacto con el molde y la reproducción de detalles, según el diseño del equipo y del utillaje.
8. ¿El conformado a presión es adecuado para series de producción de gran volumen?
Sí. El conformado a presión permite una producción repetitiva cuando la máquina, el molde, el material y los parámetros del proceso están diseñados para alcanzar el volumen de producción objetivo. Su viabilidad económica depende del tiempo de ciclo, la vida útil del utillaje, el aprovechamiento del material, los requisitos de recorte, los costes de inspección y la cantidad total del pedido.
9. ¿Cómo elijo la máquina de conformado a presión adecuada?
Comience por las dimensiones de la pieza, el material y el espesor de la lámina, el nivel de detalle superficial requerido, el volumen de producción, las tolerancias y las operaciones posteriores. Después, evalúe con el fabricante del equipo el área de conformado, la capacidad de calentamiento, los sistemas de presión y vacío, la compatibilidad con los moldes, la automatización, los dispositivos de seguridad y los requisitos de servicio.
Solicite una máquina de conformado a alta presión como solución
¿Busca una máquina de conformado a presión para fabricar carcasas de plástico con detalles precisos, paneles, cubiertas u otros componentes a medida? Comparta los planos o las muestras de sus piezas, las especificaciones del material, el espesor de la lámina, el volumen de producción objetivo y el acabado superficial requerido.
Junjingsai puede revisar estos requisitos para ayudar a determinar un enfoque de termoformado, una configuración de máquina y un plan de utillaje adecuados. Una evaluación específica del proyecto es el mejor punto de partida para equilibrar la calidad de la pieza, la eficiencia de producción y el coste de fabricación.



