






Система нагрева термоформовочной машины определяет, насколько эффективно пластиковый лист достигает температуры формования и насколько стабильно эта температура поддерживается в процессе производства. При оценке машины покупателям следует обращать внимание не только на номинальную мощность нагревателей, но и на равномерность нагрева, регулирование температуры, энергопотребление, совместимость с материалами, продолжительность цикла и требования к техническому обслуживанию.
Правильно подобранная система нагрева помогает производителям выпускать изделия с равномерной толщиной стенок, точными размерами и стабильно высоким качеством поверхности. Она также позволяет сократить отходы материала, уменьшить продолжительность производственных циклов и снизить эксплуатационные затраты в течение срока службы машины.
При сравнении термоформовочных машин производителям важно выбрать систему нагрева, соответствующую материалу и толщине пластикового листа, конструкции формы, объему производства и требуемому качеству изделий.
Как оценить систему нагрева термоформовочной машины?
Оценивайте систему нагрева термоформовочной машины по равномерности нагрева, точности регулирования температуры, скорости нагрева, энергоэффективности, совместимости с различными материалами пластиковых листов и способности сохранять стабильные рабочие характеристики при непрерывном производстве. Запросите у производителя характеристики зон нагрева, сведения о методах регулирования температуры, результаты пробного формования, данные об энергопотреблении и информацию о замене и техническом обслуживании нагревателей.
Подходящая система должна равномерно нагревать пластиковый лист до температурного диапазона формования, не перегревая поверхность и не оставляя более холодных участков, которые приводят к неполному формованию, неравномерной толщине или нестабильному качеству изделий.
Что представляет собой система нагрева термоформовочной машины?
Система нагрева термоформовочной машины — это совокупность компонентов, которые нагревают термопластичный лист до температуры, необходимой для формования. В зависимости от конструкции машины в ней могут использоваться керамические инфракрасные нагреватели, кварцевые инфракрасные элементы, другие электрические излучающие нагреватели или сочетание различных технологий нагрева. Обычно система включает нагревательные элементы, датчики температуры, зональные регуляторы, теплоизоляцию и механизмы позиционирования или перемещения нагревателей.
Ее задача — обеспечить достаточное размягчение и формуемость пластикового листа, сохраняя распределение температуры, соответствующее материалу и геометрии изделия. Конкретные требования зависят от полимера, толщины листа, метода формования, конфигурации формы и условий производства.
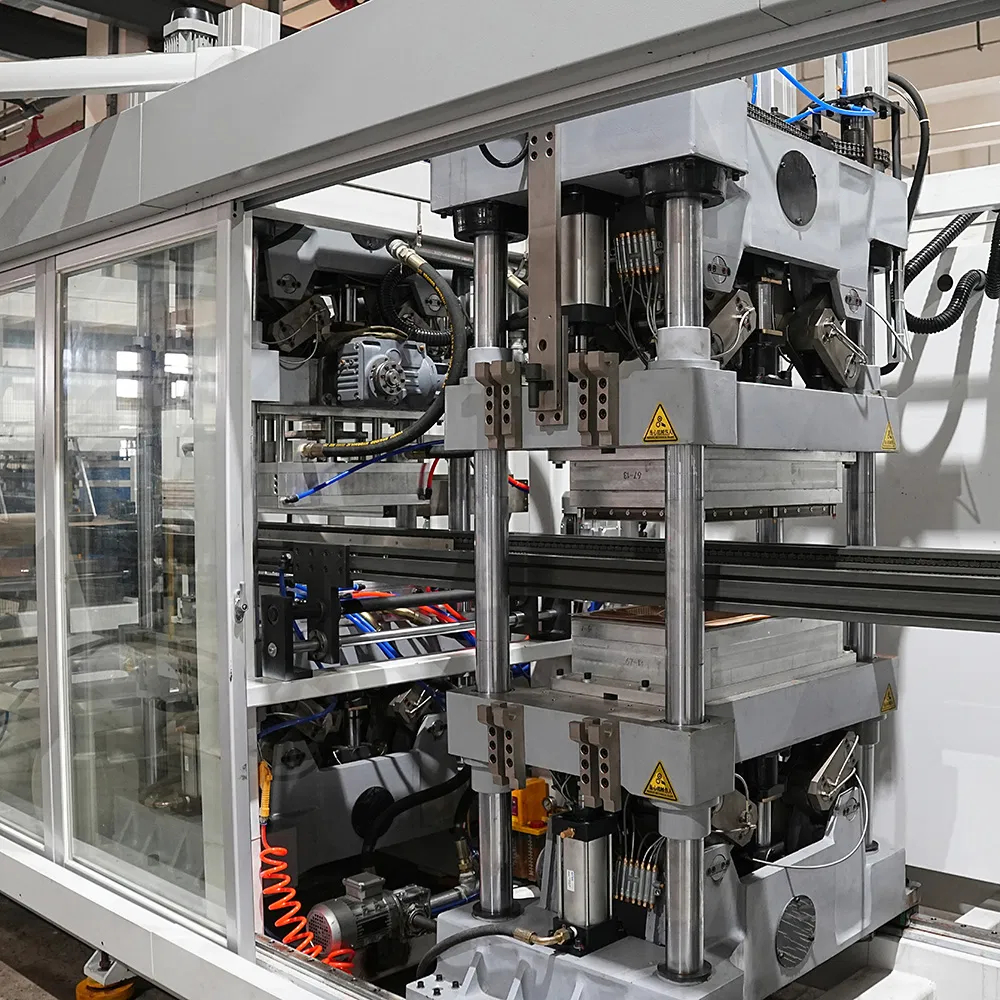
Почему система нагрева важна при термоформовании
В процессе термоформования пластиковый лист нагревают до состояния, в котором ему можно придать форму на наружной поверхности формы или в ее полости с помощью вакуума, давления, механического воздействия либо сочетания этих методов. Лист должен быть достаточно горячим для правильного формования, но не настолько, чтобы материал разрушался, чрезмерно провисал, прилипал или терял требуемые свойства.
Характеристики нагрева влияют на ряд производственных показателей.
Качество изделий и точность размеров
Если один участок листа горячее другого, разные участки могут растягиваться с разной скоростью. Это может приводить к неравномерной толщине стенок, искажению углов, появлению ослабленных участков или нестабильности размеров. Стабильный нагрев обеспечивает более предсказуемое поведение листа при формовании.
Продолжительность цикла и производительность
Нагрев может занимать значительную часть общего цикла термоформования. Система, которая эффективно передает тепло и равномерно его распределяет, может сократить время нагрева без снижения качества. Однако само по себе ускорение нагрева не гарантирует сокращения производственного цикла: формование, охлаждение, перемещение формы, обрезка и операции с материалом также влияют на общую производительность.
Отходы материала и эксплуатационные затраты
Неравномерное распределение температуры может увеличивать долю брака и требовать дополнительных корректировок настроек. Правильно подобранная система нагрева позволяет сократить количество бракованных изделий и избежать излишнего энергопотребления. Ее экономическую эффективность следует оценивать за весь срок эксплуатации машины, а не только по первоначальной закупочной цене.
Гибкость при работе с различными материалами пластиковых листов
Различные термопластичные материалы по-разному реагируют на нагрев. Система, используемая для полистирола, может работать иначе с ABS, PET, PP, PVC или поликарбонатом. Покупателям следует проверять способность машины перерабатывать именно те материалы и диапазоны толщин, которые используются на их производстве, а не полагаться на общие заявления о совместимости.
1. Сравните основные технологии нагрева
Различные технологии нагрева по-разному передают энергию пластиковому листу. Оптимальный вариант зависит от материала, толщины листа, требуемого профиля нагрева, компоновки машины и производственных требований.
Инфракрасный нагрев
Инфракрасный нагрев широко используется в промышленном термоформовании, поскольку передает энергию излучения пластиковому листу без непосредственного контакта. Нагревательные элементы могут располагаться над листом, под ним или с обеих сторон.
Инфракрасные системы могут оснащаться керамическими, кварцевыми и другими излучающими нагревательными элементами. Их эффективность зависит от характеристик излучения нагревателя и того, как пластик поглощает эту энергию. Нагреватель, который хорошо работает с одним материалом, может менее эффективно нагревать другой, поэтому полезно проводить испытания с пластиковым листом, предназначенным для производства.
Важное преимущество — возможность разделить область нагрева на независимо регулируемые зоны. Операторы могут настраивать отдельные участки, чтобы компенсировать потери тепла по краям, особенности поведения материала или влияние геометрии изделия. Это особенно полезно при формовании глубоких контейнеров, автомобильных панелей, лотков и других изделий, для которых требуется разная степень растяжения на разных участках.
Керамические нагреватели
Керамические инфракрасные нагреватели часто рассматривают для производств, которым необходимы прочные нагревательные элементы и стабильная работа. Они подходят для широкого спектра задач термоформования при условии, что конфигурация нагревателей и настройки регулирования соответствуют материалу.
При сравнении керамических систем изучите расположение зон нагрева, скорость температурного отклика, срок службы элементов, стоимость замены и энергопотребление в реальных производственных условиях. Нагреватель с более низкой стоимостью также может быть хорошим выбором, если он обеспечивает требуемую равномерность нагрева и целевые эксплуатационные показатели.
Кварцевые и коротковолновые инфракрасные нагреватели
Кварцевые нагревательные элементы могут обеспечивать более быстрый отклик, чем некоторые традиционные конструкции нагревателей. Это может быть полезно при частых изменениях температуры или смене материалов в процессе производства. Однако фактическая скорость отклика и энергоэффективность зависят от конструкции элемента, спектра излучения, расстояния до листа и характеристик поглощения материала.
Попросите поставщика машины объяснить, почему предлагаемый тип нагревателя подходит для вашего пластикового листа, вместо того чтобы полагаться на общее утверждение, что одна технология всегда эффективнее другой.
Нагрев горячим воздухом и конвекционный нагрев
Конвекционные системы нагревают лист за счет циркуляции нагретого воздуха вокруг него. Они могут быть полезны для материалов, требующих постепенного и более равномерного прогрева по всей толщине. Например, для некоторых более толстых акриловых листов передача тепла от поверхности к середине листа занимает больше времени, чем первоначальный нагрев поверхности, поэтому одно лишь увеличение интенсивности лучистого нагрева может привести к перегреву поверхности до того, как середина листа достигнет требуемой температуры.
Конвекционным системам может требоваться больше времени для достижения заданной температуры в зависимости от оборудования и материала. Их пригодность следует оценивать по получаемому температурному профилю листа, времени нагрева и качеству изделий, а не только по типу нагревателя.
2. Проверьте равномерность нагрева пластикового листа
Равномерность нагрева — один из наиболее показательных критериев оценки работы термоформовочной машины. Средняя температура листа может достигать заданного значения, хотя на нем по-прежнему остаются горячие и холодные участки, влияющие на формование.
Холодные участки могут плохо растягиваться и не воспроизводить детали формы. Перегретые участки могут чрезмерно провисать, становиться слишком тонкими, иметь поверхностные дефекты или подвергаться термическому разрушению. Различия температуры также могут влиять на стабильность размеров от изделия к изделию.
Независимые зоны нагрева
Многозонная система нагрева позволяет оператору регулировать подводимую мощность на разных участках листа. Например, краевым зонам могут требоваться настройки, отличающиеся от настроек центральных зон, из-за потерь тепла и геометрии расположения нагревателей.
Количество зон имеет значение, но большее число зон не означает автоматически более высокую эффективность. Система управления должна обеспечивать действенную регулировку, датчики — предоставлять информативную обратную связь, а расположение нагревателей — соответствовать размеру и форме листа.
Попросите поставщика продемонстрировать, как можно настраивать зоны и сохранять их настройки для разных изделий. Для машин, работающих с листами нескольких размеров или из разных материалов, возможность сохранять и загружать технологические настройки позволяет повысить воспроизводимость переналадки.
Верхний и нижний нагрев
Двусторонний нагрев помогает уменьшить разницу температур между поверхностью и серединой листа, особенно при переработке более толстого материала. Требуемое соотношение верхнего и нижнего нагрева зависит от полимера, толщины листа, характеристик поверхности и расстояния между нагревателями и листом.
Во время испытания машины проверьте, можно ли независимо регулировать верхние и нижние нагреватели. Убедитесь, что лист достигает состояния, необходимого для формования, без чрезмерного провисания, повреждения поверхности или неравномерного прогрева по толщине.
Как измерить равномерность температуры
Не полагайтесь только на температуру, отображаемую для нагревательной печи. Это показание может отражать температуру нагревателя или окружающего воздуха, а не фактическую температуру пластикового листа.
Инфракрасные пирометры позволяют бесконтактно измерять температуру поверхности листа, а тепловизоры — выявлять различия температуры на большей площади. Результаты измерений зависят от таких факторов, как коэффициент излучения поверхности, положение точки измерения и время между нагревом и формованием. Кроме того, инфракрасные измерения поверхности не позволяют напрямую определить температуру в толще листа.
Для достоверной оценки измерьте температуру в нескольких точках по площади листа и сравните результаты с диапазоном температур формования, рекомендованным поставщиком материала. Если из-за толщины листа важно учитывать температуру в его толще, используйте подходящий метод проверки, а не исходите из того, что температура поверхности дает полную картину.
3. Оцените регулирование температуры и точность датчиков
Система нагрева должна не только достигать заданной температуры, но и обеспечивать воспроизводимость процесса на протяжении производства.
Регуляторы температуры
Изучите, как машина регулирует мощность нагревателей. Регулятор должен обеспечивать удобную настройку необходимых условий нагрева, регулировку отдельных зон и повторное использование отработанных технологических рецептов.
Уточните у поставщика, как система реагирует на запуск линии, приостановку работы машины или изменение скорости производства. Также проверьте, могут ли операторы выявлять отклонения температуры и восстанавливать правильные настройки после смены материала.
Датчики температуры
Термопары обычно используют для измерения температуры нагревателей или нагревательной камеры. Инфракрасные датчики позволяют бесконтактно измерять температуру поверхности пластикового листа. Эти устройства выполняют разные задачи, поэтому конфигурация датчиков машины должна соответствовать параметрам, которые необходимо контролировать.
Например, одна лишь температура нагревателя не всегда позволяет определить, поглощает ли глянцевый, темный или отличающийся по составу пластиковый лист энергию ожидаемым образом. Расположение и калибровку датчиков следует оценивать вместе с методом регулирования.
Автоматическое регулирование с обратной связью и аварийная сигнализация
Более совершенные системы могут автоматически регулировать мощность нагревателей на основе измеренной температуры листа. Аварийная сигнализация позволяет предупреждать операторов об отклонениях температуры или неисправностях датчиков до того, как накопится бракованная продукция.
При оценке этих функций уточните, обеспечивают ли они замкнутое регулирование по температуре самого листа или лишь отображают показания для оператора. Выясните, что происходит при отказе датчика, выходе нагревателя из строя или выходе температуры за пределы заданного диапазона.
4. Подберите систему нагрева с учетом материалов пластиковых листов
Систему нагрева следует выбирать с учетом материалов, которые машина будет фактически перерабатывать. Разные полимеры по-разному поглощают лучистую энергию и имеют разные температурные диапазоны формования.
| Материал пластикового листа | Что следует оценить в системе нагрева |
|---|---|
| PET и PETG | Стабильность температуры, качество поверхности, контроль провисания и диапазон температур формования конкретной марки материала |
| HIPS и полистирол | Скорость нагрева, сбалансированность нагрева по зонам и воспроизводимость условий формования |
| ABS | Равномерность нагрева, внешний вид поверхности и контроль локального утонения |
| PP | Особенности нагрева конкретного материала, поддержка листа и стабильность условий в пределах диапазона формования |
| PVC | Совместимость с конкретной маркой материала и тщательный контроль условий переработки |
| Акрил (PMMA) | Разница температур между поверхностью и толщей листа, особенно при большой толщине |
| Поликарбонат | Равномерность нагрева, необходимая температура формования и рекомендации поставщика материала |
Эта таблица служит отправной точкой, а не универсальным набором инструкций по переработке. Температуры формования и время нагрева зависят от марки, состава, толщины листа и конструкции машины. Всегда проверяйте рабочий диапазон параметров процесса по техническим данным поставщика материала и результатам производственных испытаний. Например, рекомендации по акрилу различают тонкие листы, которые можно эффективно нагревать лучистой энергией, и более толстые листы, для которых конвективный нагрев может быть предпочтительнее.
Учитывайте толщину листа
Толщина листа влияет на время, необходимое для передачи тепла от поверхности вглубь материала. Тонкий пластиковый лист может нагреваться быстро, тогда как у более толстого листа при чрезмерно интенсивном подводе энергии поверхность может перегреться, а внутренние слои — остаться более холодными.
Поэтому машина, предназначенная для работы с широким диапазоном толщин, должна обеспечивать достаточную гибкость нагрева с учетом разного времени теплового отклика. Проверьте подтвержденный поставщиком диапазон переработки и запросите результаты испытаний образцов минимальной и максимальной толщины, с которыми вы планируете работать.
Учитывайте цвет и состояние поверхности листа
Цвет, добавки, покрытия и состояние поверхности могут влиять на поглощение и испускание листом инфракрасного излучения. Технологический рецепт, разработанный для одного материала или типа поверхности, может оказаться неприменимым к другому без корректировки.
Если на вашем предприятии часто меняются поставщики, цвета или марки материалов, уточните, может ли машина хранить отдельные рецепты нагрева и может ли поставщик помочь подобрать настройки для новых материалов.
5. Сравните скорость нагрева и общую продолжительность цикла
Короткое время нагрева может повысить производительность, но его не следует считать единственным показателем эффективности машины.
Общая продолжительность цикла может включать шаговую подачу листа, нагрев, перемещение, формование, охлаждение, движение формы и выгрузку. Если работа нагревательной станции ускоряется, но охлаждение или перемещение материала остаются узким местом, прирост выпуска может быть ограниченным.
Оценивайте скорость нагрева на фактически используемом пластиковом листе и предполагаемом изделии. Для содержательного сравнения фиксируйте время достижения необходимых условий формования, распределение температуры в этот момент, долю брака и качество готовых изделий.
Не допускайте перегрева ради повышения скорости
Увеличение мощности нагревателей или повышение заданной температуры может сократить время размягчения поверхности, но также привести к чрезмерному провисанию, неравномерной толщине, изменению цвета или другим дефектам. Цель — минимальное воспроизводимое время нагрева, обеспечивающее правильный температурный профиль, а не максимально возможная мощность нагревателей.
Проводите испытания в реальных производственных условиях
Краткая демонстрация с одним листом может не показать, как машина работает в течение полной смены. Запросите длительное производственное испытание с использованием предполагаемого листового материала, его толщины, формы и скорости производства.
Фиксируйте, поддерживает ли система стабильный нагрев после запуска и в ходе обычного производства. Если предполагается выпуск нескольких изделий, включите в испытания переналадку, чтобы оценить, насколько легко корректировать и восстанавливать рецепты нагрева.
6. Изучите энергоэффективность и эксплуатационные затраты
На нагрев может приходиться значительная доля энергии, потребляемой при термоформовании, поэтому выбор нагревателей и способ управления ими могут влиять на эксплуатационные затраты. Энергопотребление зависит от конструкции машины, материала, толщины листа, графика производства, теплоизоляции и параметров процесса.
Оценивайте не только номинальную мощность нагревателей
Машина с большей установленной мощностью нагрева не обязательно дороже в эксплуатации, а система меньшей мощности не обязательно более энергоэффективна. Содержательное сравнение должно учитывать энергию, затрачиваемую на изготовление годного изделия при требуемом объеме выпуска.
Запросите у производителя данные измерений энергопотребления в определенных условиях. В идеале сравнивайте расход в киловатт-часах за час производства и энергозатраты на одно годное изделие, одновременно фиксируя темп выпуска и количество брака.
Оцените теплоизоляцию и управление тепловыми потоками
Теплоизоляция помогает снизить потери тепла из нагревательной камеры. Расположение нагревателей, отражающие поверхности, воздушные потоки и управление системой в периоды простоя также могут влиять на потребность в энергии.
Уточните, как машина выполняет прогрев, обрабатывает временные остановки производства и возобновляет работу. Продуманная стратегия управления должна обеспечивать баланс между экономией энергии и временем возврата к стабильному производству.
Рассчитайте совокупную стоимость владения
Цена покупки — лишь одна часть затрат. Учитывайте потребление электроэнергии, сменные нагревательные элементы, обслуживание датчиков, простои, бракованные изделия и трудозатраты на подбор и поддержание параметров процесса.
Система нагрева с более высокой первоначальной стоимостью может оказаться выгоднее в долгосрочной перспективе, если она стабильно снижает энергозатраты на изделие, количество отходов и затраты на обслуживание. Эти преимущества должны подтверждаться результатами испытаний или прозрачным сравнением, а не предполагаться лишь на основании характеристик нагревателя.
7. Оцените обслуживание, надежность и замену нагревателей
Нагревательные элементы работают в условиях многократных термических циклов, поэтому их состояние может влиять на стабильность температуры и время бесперебойной работы производства. Система, которую легко осматривать и обслуживать, позволяет сократить перерывы и упростить плановое обслуживание.
Срок службы и замена нагревателей
Уточните ожидаемый срок службы нагревательных элементов в предполагаемых условиях эксплуатации. Фактический срок службы зависит от типа нагревателя, рабочей температуры, частоты включений и выключений, загрязнения и порядка технического обслуживания.
Проверьте доступность сменных элементов и возможность замены отдельных нагревателей без разборки значительной части нагревательной станции. Также уточните, может ли машина выявлять неисправный элемент или отклонения мощности нагрева в отдельной зоне.
Электрические компоненты и проводка
Оцените доступность электрических шкафов, соединений проводки, регуляторов и защитных устройств. Производитель должен предоставить инструкции по техническому обслуживанию и четкий порядок отключения электропитания перед обслуживанием нагревательной станции.
Для машин, работающих в несколько смен, уточните рекомендуемые интервалы осмотра, доступность запасных частей и сроки реагирования технической поддержки.
Калибровка и профилактическое обслуживание
Датчики и регуляторы температуры следует проверять с надлежащей периодичностью. Неверные показания могут заставить операторов компенсировать их неподходящими настройками нагревателей, что приведет к нестабильным условиям формования.
Процедуры технического обслуживания должны включать калибровку датчиков, осмотр нагревателей, очистку при необходимости, проверку электрических соединений, теплоизоляции и распределения температуры. После замены нагревательного элемента или датчика убедитесь, что машина может вернуться к установленным условиям процесса.
8. Оцените безопасность и удобство работы оператора
Грамотно спроектированная система нагрева должна позволять операторам управлять температурой и вносить корректировки без излишних сложностей.
Проверьте, предусмотрены ли в машине надлежащие защитные ограждения, защита от перегрева, электрическая защита, функции аварийного останова и понятные инструкции по эксплуатации. Конструкция также должна учитывать высокую температуру нагревателей и пластикового листа при производстве и техническом обслуживании.
Интерфейс управления должен позволять легко определять каждую зону нагрева, регулировать мощность, сохранять технологические рецептуры и распознавать отклонения в работе. Наглядное отображение информации и единообразные наименования помогают сократить ошибки настройки, когда операторы работают с несколькими видами продукции.
Попросите производителя разъяснить доступные функции безопасности и предоставить соответствующую документацию. Функции безопасности необходимо проверять с учетом предполагаемого применения машины и стандартов, действующих в месте ее установки.
9. Как провести практическую оценку системы нагрева
Технические характеристики полезны, однако пробное формование позволяет увидеть, как система нагрева работает с вашим материалом и изделием.
Начните с определения планируемых условий производства: материала пластикового листа, его толщины и размеров, геометрии формы, целевой производительности и допустимых отклонений параметров изделия. Эти сведения помогут поставщику подобрать подходящую конфигурацию машины и избежать демонстрации в условиях, не соответствующих вашей задаче.
Во время испытания наблюдайте, насколько равномерно нагревается лист, сколько времени требуется для достижения состояния, необходимого для формования, и не провисает ли лист, не появляются ли на его поверхности дефекты. Измерьте температуру в нескольких точках и сравните результаты с рекомендуемым для материала температурным диапазоном формования. Затем проверьте сформованные изделия на стабильность размеров, распределение толщины стенок, внешний вид поверхности и полноту воспроизведения геометрии формы.
Повторяйте испытание в течение продолжительного периода непрерывного производства. Это поможет выяснить, поддерживает ли система нагрева стабильные условия после запуска и обеспечивают ли одинаковые настройки стабильные результаты в последовательных циклах.
Если затраты на электроэнергию имеют большое значение, в ходе того же испытания фиксируйте энергопотребление и количество годных изделий. Сравнение энергопотребления на одно годное изделие дает более полезную основу для оценки эксплуатационных затрат, чем сравнение только мощности нагревателей.
В завершение запросите документально оформленные результаты. Полезный отчет об оценке машины должен содержать сведения об испытанном материале, толщине листа, настройках нагрева, измеренных температурах, времени цикла, производительности и наблюдаемом качестве изделий. Это послужит ориентиром при последующей пусконаладке и оптимизации технологического процесса.
10. Вопросы производителю термоформовочной машины
Перед выбором машины обсудите систему нагрева с учетом ваших производственных требований, не ограничиваясь названием модели или установленной мощностью.
Узнайте, какая технология нагрева рекомендуется для используемых вами листовых пластиковых материалов и почему. Поставщик должен уметь объяснить, как конструкция нагревателей связана с поглощением энергии материалом, толщиной листа, скоростью нагрева и требуемым температурным профилем.
Обсудите количество и расположение зон нагрева, наличие независимого управления верхними и нижними нагревателями, а также способ измерения температуры. Уточните, использует ли машина обратную связь по температуре поверхности, контроль температуры нагревателей или сочетание этих методов.
Запросите подтверждение возможности переработки листов той толщины, которую вы планируете использовать. Если машина будет работать с несколькими материалами, уточните, как сохраняются настройки, как выполняется переналадка и может ли поставщик помочь разработать новые технологические рецептуры нагрева.
Также полезно выяснить ожидаемое энергопотребление, стоимость сменных нагревательных элементов, интервалы технического обслуживания, доступность запасных частей и условия технической поддержки. Эти сведения помогут сравнивать машины по долгосрочным производственным показателям, а не только по закупочной цене.
11. Типичные ошибки при оценке систем нагрева
Одна из распространенных ошибок — выбор машины по суммарной мощности нагревателей. Установленная мощность характеризует электрическую мощность системы, но не показывает, насколько равномерно и эффективно энергия передается листу.
Другая ошибка — оценка эффективности только по температуре нагревательной камеры. Температура нагревательной камеры и температура пластикового листа — разные показатели. Лист должен достичь подходящего для формования состояния по всей поверхности и, когда это необходимо, по всей толщине.
Покупатели также могут упускать из виду влияние смены материала. Технологическая рецептура нагрева, подходящая для одной марки полимера, одного цвета или одной толщины, может потребовать корректировки при изменении производственных требований.
Еще одна ошибка — сравнение времени нагрева без учета качества изделий. Машина, которая быстро нагревает лист, но приводит к чрезмерному утонению стенок или нестабильности размеров, может иметь более высокие совокупные производственные затраты из-за брака и доработки.
Наконец, не следует считать, что большее количество зон нагрева гарантирует лучшие результаты. Конструкция зон, точность датчиков, характеристики контроллера и удобство регулировки на практике влияют на то, насколько эффективно система управляет температурным профилем.
Часто задаваемые вопросы
1. Какой фактор наиболее важен при оценке системы нагрева термоформовочной машины?
Равномерность нагрева — один из важнейших факторов, поскольку перепады температуры по пластиковому листу могут влиять на растяжение, толщину стенок, качество поверхности и точность размеров. Ее следует оценивать наряду с точностью регулирования температуры, временем нагрева, совместимостью с материалами и энергопотреблением.
2. Какая система нагрева лучше всего подходит для термоформования пластикового листа?
Единой системы, оптимальной для всех применений, не существует. Инфракрасный нагрев широко используется для термоформования листовых материалов, тогда как конвекционный нагрев может подходить для материалов и толщин, требующих более постепенного прогрева по всей толщине. Правильный выбор зависит от типа полимера, толщины листа, характеристик нагревателей, скорости производства и требуемого температурного профиля.
3. В чем разница между керамическими и кварцевыми инфракрасными нагревателями?
Керамические и кварцевые нагреватели различаются характеристиками излучения, быстродействием, конструкцией и пригодностью для определенных материалов и производственных условий. Ни один из этих типов не превосходит другой во всех случаях. Сравнивайте их работу на фактически используемом пластиковом листе с учетом требуемого времени нагрева, равномерности температуры, энергопотребления и затрат на замену.
4. Как толщина листа влияет на время нагрева?
Более толстым листам обычно требуется больше времени для прогрева внутренних слоев. Если поверхность нагревается слишком быстро, она может перегреться до того, как внутренние слои достигнут нужного для формования состояния. На необходимое время также влияют тип нагревателей, нагрев с одной или обеих сторон, свойства материала и размеры листа.
5. Почему равномерность нагрева важна при термоформовании?
Равномерный нагрев обеспечивает более предсказуемое растяжение листа при формовании. Неравномерная температура может приводить к неполному воспроизведению геометрии формы, неодинаковой толщине стенок, чрезмерному провисанию, дефектам поверхности или различиям размеров между изделиями.
6. Как проверить, равномерно ли нагрет пластиковый лист?
Измерьте температуру листа в нескольких точках с помощью подходящего инфракрасного пирометра или тепловизора. Убедитесь, что метод измерения соответствует характеристикам поверхности материала, и сравните показания с рекомендуемым температурным диапазоном формования. Для более толстых листов одних измерений температуры поверхности может быть недостаточно, чтобы подтвердить достижение требуемой температуры во внутренних слоях.
7. Всегда ли более высокая мощность нагревателей означает более высокую производительность?
Нет. Более высокая мощность нагревателей может увеличить скорость передачи энергии, однако результат зависит от теплообмена, поглощения энергии материалом, толщины листа и настроек управления. Чрезмерный нагрев может повредить лист или снизить качество изделий. Общее время цикла также включает формование, охлаждение, перемещение и операции загрузки и выгрузки.
8. Сколько зон нагрева должно быть у термоформовочной машины?
Требуемое количество зависит от размеров листа, геометрии изделия, ассортимента материалов и необходимости формирования температурного профиля. Большее количество зон может обеспечить более гибкую регулировку, однако их полезность зависит от контроллера, расположения датчиков и того, насколько эффективно операторы могут подбирать настройки для каждого изделия.
9. Как термоформовочная машина может снизить энергопотребление при нагреве?
Энергопотребление можно снизить за счет выбора нагревателей, подходящих для материала, улучшения теплоизоляции и регулирования температуры, сокращения ненужного нагрева во время простоя и отказа от чрезмерно высоких температурных настроек. Контроль энергопотребления на одно годное изделие помогает определить, повышают ли эти меры фактическую эффективность производства.
10. Стоит ли выбирать машину с автоматическим контролем температуры листа?
Автоматический контроль температуры листа может повысить повторяемость результатов, предоставляя операторам или системе управления информацию о фактической температуре поверхности материала. Его полезность зависит от пригодности датчиков, их калибровки, расположения и того, используются ли показания для автоматического управления с обратной связью или только отображаются. Проверьте эту функцию в ходе производственного испытания.
11. Как часто следует заменять нагревательные элементы термоформовочной машины?
Универсального интервала замены не существует. Срок службы зависит от конструкции нагревателя, условий эксплуатации, частоты включений и выключений, а также порядка технического обслуживания. Следуйте рекомендациям производителя машины по техническому обслуживанию и заменяйте элементы, когда их состояние или рабочие характеристики перестают соответствовать установленным эксплуатационным требованиям.
12. Какую информацию следует предоставить при запросе коммерческого предложения на термоформовочную машину?
Укажите материал и марку пластикового листа, диапазон его толщины, размеры листа, чертежи или размеры изделий, требования к форме, целевую производительность и предполагаемый график производства. Также опишите требования к контролю температуры, автоматическому сохранению технологических рецептур, энергоэффективности или частой смене материалов. Эта информация поможет производителю рекомендовать подходящую конфигурацию системы нагрева и подготовить более обоснованное коммерческое предложение.
13. Как объективно сравнить две системы нагрева термоформовочных машин?
Испытайте обе системы, используя одинаковый материал, толщину листа, форму и целевые технические требования к изделию. Сравните время достижения состояния, необходимого для формования, распределение температуры, выход годной продукции, качество готовых изделий, долю брака и энергопотребление. При оценке долгосрочной экономической эффективности учитывайте требования к техническому обслуживанию и затраты на замену нагревателей.
14. Может ли одна термоформовочная машина перерабатывать листы из разных видов пластика?
Многие термоформовочные машины могут перерабатывать различные термопласты, однако допустимый ассортимент материалов зависит от конфигурации машины и требований к переработке каждого конкретного материала. Для разных материалов могут потребоваться разные программы нагрева, температуры, продолжительность выдержки или схемы расположения нагревателей. Уточните совместимость у поставщика и подтвердите возможность переработки каждого материала испытаниями.
15. В чем разница между температурой нагрева и температурой формования?
Температура нагрева может означать заданную температуру нагревателя или печи, тогда как температура формования — это температура, которой должен достичь пластиковый лист для правильного формования. Эти значения не обязательно совпадают. Для оценки готовности листа к формованию его фактическая температура и ее распределение более показательны, чем одна лишь заданная температура печи.
Заключение
Оценка системы нагрева термоформовочной машины требует большего, чем просто сравнение типов нагревателей, номинальной мощности или заявленной продолжительности цикла. Наиболее значимые показатели — равномерность нагрева, качество регулирования температуры, совместимость с используемым пластиковым листом, повторяемость результатов, энергопотребление, требования к техническому обслуживанию и качество готовых изделий.
Лучшая система нагрева — та, которая стабильно доводит используемый вами материал до состояния, необходимого для формования, обеспечивая достижение производственных целей и контроль эксплуатационных затрат. Испытание с документированием результатов, проведенное с использованием вашего материала, листа вашей толщины и вашей формы, — один из наиболее надежных способов сравнить конфигурации машин перед покупкой.



