






Время цикла термоформовочной машины определяется временем, необходимым для нагрева термопластичного листа до температуры формования, придания ему формы по наружной или внутренней поверхности формы, достаточного охлаждения и извлечения готового изделия. Основные факторы — тип материала, толщина листа, эффективность нагрева, температура формы, мощность системы охлаждения, геометрия изделия, способ формования и автоматизация оборудования.
Более толстые пластиковые листы обычно требуют больше времени на нагрев и охлаждение, чем тонкие. Материалы с различной теплопроводностью и разными требованиями к температуре формования также ведут себя по-разному при переработке. Формование под давлением, вакуумное формование и двухлистовое формование могут предъявлять разные требования к времени цикла в зависимости от конструкции изделия и конфигурации оборудования.
Чтобы сократить время цикла без ухудшения качества изделий, производителям следует оптимизировать регулирование температуры, улучшать теплопередачу, согласовывать нагрев и охлаждение, минимизировать задержки при перемещении и проверять настройки процесса по фактическим производственным данным. Цель состоит не просто в ускорении каждого цикла, а в стабильном выпуске изделий, соответствующих требованиям, в необходимом объеме.
Продолжительность цикла — один из основных факторов, влияющих на производительность, эксплуатационные затраты и соблюдение сроков поставки на термоформовочной производственной линии. Для производителей пластиковой упаковки, автомобильных компонентов, корпусов оборудования, лотков и других формованных пластиковых изделий даже небольшое сокращение продолжительности цикла может увеличить выпуск за полную производственную смену.
Однако продолжительность цикла термоформовочной машины определяется не только скоростью ее работы. Свойства термопластичных материалов, конструкция изделия и формы, система нагрева, условия охлаждения и последовательность операций машины — все это влияет на продолжительность полного цикла.
Одна машина может быстро нагревать лист, но требовать дополнительного времени на охлаждение для предотвращения деформации. Другая может быстро формовать изделие, но терять производственное время из-за ручной загрузки, извлечения изделий или смены форм. Эти различия объясняют, почему две термоформовочные машины, перерабатывающие внешне схожие пластиковые листы, могут обеспечивать разную производительность.
Понимание факторов, определяющих продолжительность цикла, помогает производителям выбирать подходящее оборудование, устанавливать стабильные условия переработки, оценивать производственную мощность и выявлять возможности повышения эффективности.
Что такое продолжительность цикла термоформовочной машины?
Продолжительность цикла при термоформовании
Продолжительность цикла термоформовочной машины — это время, необходимое для выполнения одного заданного цикла формования, обычно измеряемое от начала одного цикла до начала следующего. Типичный цикл включает нагрев термопластичного листа, его позиционирование для формования, воздействие вакуумом или давлением, охлаждение сформованного изделия и его извлечение из формы.
В зависимости от конструкции машины некоторые операции могут выполняться одновременно. Например, система непрерывного действия или система с рулонной подачей может подготавливать следующий участок пластикового листа, пока другой узел машины выполняет иную операцию. Автоматизированные обрезка и укладка в стопы также могут выполняться параллельно с формованием.
При сравнении машин или оценке улучшений технологического процесса производителям следует единообразно определять начало и конец цикла. Также необходимо отличать цикл формования от общего производственного времени, которое может включать подготовку материала, смену форм, контроль качества, простои и последующую обработку.
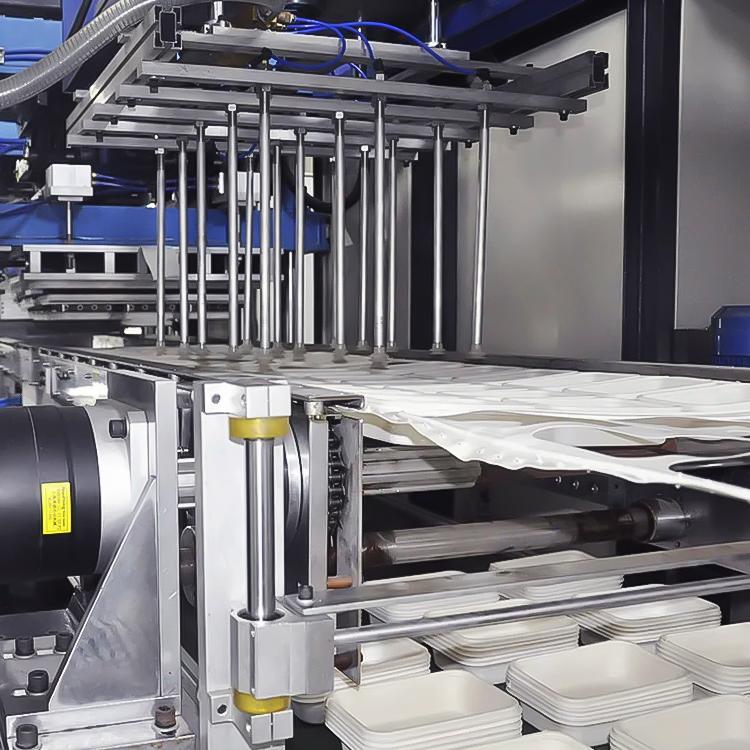
Как рассчитывается продолжительность цикла термоформования?
Для одностанционного процесса, в котором за каждый цикл производится определенное количество изделий, продолжительность цикла можно измерить непосредственно с помощью секундомера, контроллера машины или системы мониторинга производства.
Теоретический часовой выпуск можно оценить по следующей формуле:
Теоретический выпуск в час = 3,600 секунд / Продолжительность цикла в секундах × Количество изделий за цикл
Например, если термоформовочная машина выполняет один цикл каждые 30 секунд и производит четыре изделия за цикл:
Теоретический выпуск = 3,600 / 30 × 4 = 480 изделий в час.
Это теоретический показатель. Фактический выпуск обычно ниже из-за остановок оборудования, брака, смены материала и других перерывов в производстве.
Для машин с совмещенными по времени операциями продолжительность цикла следует измерять по полной последовательности работы машины, а не рассчитывать простым сложением длительности каждой отдельной операции. В противном случае расчет может завысить время, необходимое для каждого цикла.
1. Тип термопластичного материала и теплопроводность
Тип термопластичного листа влияет на скорость нагрева материала, его поведение под действием давления при формовании и время, в течение которого он должен оставаться в контакте с формой до извлечения.
Различные термопластичные материалы имеют разные диапазоны температур формования, теплоемкость, теплопроводность и характеристики охлаждения. Эти свойства влияют на стадии нагрева и охлаждения в процессе термоформования.
Например, ABS, HIPS, PETG, поликарбонат, полипропилен и HDPE могут требовать разных температурных профилей нагрева и времени охлаждения. Частично кристаллические материалы, такие как полипропилен и HDPE, могут требовать особого внимания к охлаждению и стабильности размеров, поскольку характер их кристаллизации влияет на процесс затвердевания.
Теплопроводность характеризует способность материала передавать тепло. При термоформовании теплопередача внутри листа, а также между сформованным пластиком и формой влияет на распределение температуры и время, необходимое для достижения подходящих условий формования или извлечения из формы.
Однако одна лишь теплопроводность не определяет продолжительность цикла. Необходимо также учитывать толщину листа, теплоемкость, температуру формования, контакт с формой и условия охлаждения.
Как выбор материала влияет на продолжительность цикла
| Материал или свойство | Возможное влияние на продолжительность цикла |
|---|---|
| ABS | Требования к нагреву и охлаждению зависят от марки материала, толщины и геометрии изделия |
| PETG | Для обеспечения стабильности формования и качества поверхности требуется подходящий температурный профиль |
| Поликарбонат | Температура переработки и толщина могут повышать требования к нагреву и охлаждению |
| Полипропилен (PP) | Из-за частично кристаллической структуры необходимо уделять внимание охлаждению и стабильности размеров |
| HDPE | Характеристики охлаждения и усадка могут влиять на момент извлечения из формы и стабильность размеров |
| Теплопроводность | Влияет на перенос тепла через лист и область контакта с формой |
Это общие технологические аспекты, а не фиксированный рейтинг материалов по скорости цикла. Фактические результаты зависят от конкретной марки материала, конфигурации машины и конструкции изделия. В технических рекомендациях Plastic Components и SIMONA рассматривается взаимосвязь между свойствами полимеров, формующей оснасткой и временем переработки.
Производителям следует устанавливать технологические окна для каждого материала и проверять их в ходе производственных испытаний, а не использовать одни и те же температурные настройки для всех пластиковых листов.
2. Толщина листа и требования к нагреву
Толщина листа — один из факторов, наиболее непосредственно влияющих на продолжительность цикла термоформовочной машины. Более толстый термопластичный лист обычно требует больше энергии и времени для достижения необходимой температуры по всему сечению.
Поверхность листа может достичь целевой температуры раньше, чем его внутренние слои достаточно прогреются. Если начать формование слишком рано, полученное изделие может иметь неравномерное распределение материала, недостаточно точное воспроизведение деталей, чрезмерное утонение или другие дефекты.
Если лист нагревается дольше необходимого, производство замедляется, а энергопотребление увеличивается. В зависимости от полимера чрезмерный нагрев также может вызывать провисание, изменение цвета, повреждение поверхности или деструкцию материала.
Термоформование тонких листов и формование толстых листов
Термоформование тонких листов широко применяется для изготовления упаковочных лотков, одноразовых пищевых контейнеров и легких крышек. Тонкие пластиковые листы обычно нагреваются быстрее толстых, хотя продолжительность их цикла также зависит от площади формования, скорости производства, подачи материала и организации обрезки.
Более толстые листы часто используются для изготовления промышленных кожухов, компонентов автомобильного интерьера, корпусов оборудования и крупных пластиковых крышек. Для этих изделий могут требоваться более длительные периоды нагрева и охлаждения, поскольку перед извлечением из формы необходимо довести до соответствующей температуры и стабилизировать больший объем материала.
Для сокращения продолжительности цикла производителям следует учитывать следующие меры:
- Выбор подходящей толщины листа с учетом требуемых механических характеристик.
- Использование пластиковых листов равномерной толщины, соответствующих спецификации.
- Настройка зон нагрева с учетом площади поверхности и геометрии изделия.
- Измерение температуры листа в характерных точках.
- Исключение избыточного времени нагрева при обеспечении достаточного прогрева листа по всей толщине.
Уменьшение толщины листа исключительно ради ускорения производства не всегда целесообразно. Готовое изделие по-прежнему должно соответствовать требованиям к прочности, ударостойкости, жесткости и сроку службы.
3. Конструкция системы нагрева и регулирование температуры
Стадия нагрева может занимать значительную долю цикла термоформования, особенно при переработке толстых листов или материалов, требующих высоких температур формования.
В термоформовочных машинах обычно используются системы лучистого нагрева, в том числе с керамическими, кварцевыми, галогенными или другими инфракрасными нагревателями. Способ нагрева, установленная мощность, расположение нагревателей и система управления влияют на скорость и равномерность достижения термопластичным листом температуры формования.
Почему важен равномерный нагрев
Задача заключается не просто в том, чтобы как можно быстрее нагреть поверхность. Необходимо обеспечить в листе распределение температуры, подходящее для предполагаемой операции формования.
Неравномерный нагрев может приводить к разной степени растяжения материала на различных участках формы. Одни участки могут становиться слишком тонкими, тогда как на других мелкие детали могут воспроизводиться недостаточно точно или не достигаться заданная геометрия.
Производители могут повысить эффективность нагрева следующими способами:
- Регулировать настройки верхних и нижних нагревателей, если машина поддерживает раздельное управление.
- Оптимизировать отдельные зоны нагрева для изделий сложной формы.
- Поддерживать постоянное расстояние между нагревателями и пластиковыми листами.
- Проверять состояние нагревателей и заменять поврежденные элементы.
- Снижать теплопотери за счет подходящей теплоизоляции печи и конструкции ее корпуса.
- Контролировать фактическую температуру листа при разработке технологического процесса.
Регулирование температуры должно основываться на рекомендациях производителя материала и проверенных результатах испытаний по формованию. Заданное время нагрева полезно для обеспечения повторяемости, но не должно заменять понимание фактической температуры листа.
При работе с крупными листами или сложными формами зональный нагрев может помочь компенсировать различия в площади поверхности, глубине вытяжки и распределении материала. Это позволяет избежать неоправданно длительных циклов нагрева, сохраняя качество изделий.
4. Конструкция и температура формы
Форма определяет окончательную геометрию сформованного компонента и влияет на скорость отвода тепла от пластика после формования.
Материал формы, толщина ее стенок, расположение охлаждающих каналов, качество обработки поверхности, отвод воздуха и контакт пластика с формой — все это влияет на стадии формования и охлаждения.
Алюминиевые формы часто используются в серийном термоформовании, поскольку алюминий обладает относительно высокой теплопроводностью и позволяет эффективно регулировать температуру формы. Другие материалы для изготовления оснастки могут подходить для производства прототипов, небольших серий или отдельных областей применения.
Как конструкция формы влияет на время цикла
Форма с эффективными каналами охлаждения обеспечивает более равномерный отвод тепла, чем форма с недостаточным охлаждением. При неравномерном охлаждении одни участки изделия могут уже затвердеть, тогда как другие остаются слишком мягкими для безопасного извлечения.
Геометрия формы также влияет на легкость отделения изделия от оснастки. Большая глубина вытяжки, углы с малыми радиусами скругления, узкие элементы и недостаточные формовочные уклоны могут повысить риск прилипания или деформации при извлечении из формы.
Производителям следует оценивать:
- Расположение каналов охлаждения и распределение потока.
- Равномерность температуры формы по всей формующей поверхности.
- Пути отвода воздуха и вакуумирования.
- Формовочные уклоны и требования к извлечению изделия.
- Состояние поверхности формы и ее техническое обслуживание.
- Соотношение геометрии изделия и толщины материала.
Форма должна проектироваться с учетом планируемого объема производства и целевого времени цикла. Оснастка, подходящая для производства прототипов, может не обеспечивать такую же эффективность охлаждения или долговечность, как форма, предназначенная для непрерывного производства.
5. Холодопроизводительность, температура воды и теплопередача
Время охлаждения часто является одним из основных факторов, ограничивающих производительность термоформования. После формования пластиковый лист должен приобрести достаточную стабильность, чтобы сохранять форму при извлечении и последующих операциях.
На стадию охлаждения влияют материал, толщина листа, температура формы, конструкция каналов охлаждения, площадь контакта и разность температур между сформованным пластиком и формой.
Почему важна температура воды
Во многих производственных формах для регулирования температуры используется циркулирующая вода. Эффективность этой системы зависит не только от температуры поступающей воды.
К важным факторам относятся расход воды, геометрия каналов охлаждения, чистота каналов, эффективность теплообмена и разность температур между формой и охлаждающей средой.
Если температура воды слишком высока для конкретного применения, тепло может отводиться слишком медленно. При несбалансированных условиях охлаждения у изделия могут возникать неравномерная усадка, коробление или отклонения размеров.
Поэтому производителям следует контролировать температуру воды как в подающей, так и в обратной линии, проверять стабильность расхода и обслуживать контуры охлаждения в соответствии с рекомендациями производителя оборудования.
Горячая вода не является заведомо непригодной для всех видов термоформования. В некоторых процессах требуется поддерживать заданную температуру формы, а не стремиться к минимально возможной температуре. Подходящая температура воды зависит от полимера, конструкции формы, требуемого качества поверхности и требований к размерам.
Снижение температуры воды без учета всего процесса может не улучшить результат. Чрезмерно холодные поверхности формы или неравномерность их температуры могут вызывать другие проблемы с качеством в зависимости от материала и области применения.
Способы сокращения времени охлаждения
Практическая программа оптимизации охлаждения может включать:
- Оптимизацию расположения каналов охлаждения и улучшение теплопередачи.
- Удаление накипи, отложений или засоров из контуров охлаждения.
- Поддержание надлежащего расхода и температуры воды.
- Обеспечение равномерного контакта между сформованным листом и формой.
- Измерение температуры изделия или проверку стабильности размеров перед извлечением.
- Исключение излишне длительной выдержки после достижения изделием состояния, необходимого для извлечения.
Цель состоит в том, чтобы извлекать изделия сразу после достижения достаточной стабильности, а не до того, как они смогут сохранять заданные размеры. В материалах Focus on Energy по передовым практикам в промышленности переработки пластмасс повышение эффективности охлаждения и управление температурой также указаны как способы сокращения времени цикла и энергопотребления.
6. Метод формования: вакуумное формование, формование под давлением воздуха и двухлистовое формование
Выбранный для изделия процесс термоформования влияет на необходимое время формования, последовательность работы оборудования, компоновку оснастки и требования к охлаждению.
Вакуумное формование
При вакуумном формовании нагретый термопластичный лист притягивается к форме за счет разрежения. Этот метод широко используется для изготовления упаковки, лотков, крышек и многих промышленных пластиковых компонентов.
Время цикла зависит от того, насколько быстро лист достигает температуры формования, насколько эффективно из формы удаляется воздух, насколько точно лист повторяет контуры оснастки и как долго изделие должно охлаждаться перед извлечением.
Правильно спроектированные вакуумные каналы и подходящая вакуумная система помогают сократить задержки при формовании и повысить точность воспроизведения деталей поверхности.
Формование под давлением воздуха
При формовании под давлением воздуха нагретый лист прижимается к форме избыточным давлением воздуха, что часто позволяет получать более детализированные элементы поверхности, чем при обычном вакуумном формовании.
Дополнительное давление может улучшить контакт с формой, однако общее время цикла по-прежнему зависит от нагрева, подачи давления, охлаждения и извлечения из формы. Машина также должна поддерживать надлежащую герметичность и давление на протяжении всей стадии формования.
Формование под давлением воздуха может выбираться, когда требования к детализации поверхности или внешнему виду оправдывают применение этого процесса, а не просто ради достижения минимально возможного времени цикла.
Двухлистовое формование
При двухлистовом формовании два термопластичных листа нагревают и формуют, а затем соединяют для получения полого или двустенного компонента. Типичные области применения включают промышленные корпуса, воздуховоды, резервуары и другие крупные конструкционные детали из пластика.
По сравнению с однолистовым формованием двухлистовое формование требует согласования обработки двух листов, профилей нагрева, перемещений форм, совмещения и операции соединения. Эти дополнительные этапы могут влиять на общую продолжительность цикла.
Время цикла можно сократить за счет синхронизации нагрева листов, обеспечения одинаково стабильной подготовки обоих листов, оптимизации перемещений форм и устранения ненужных задержек при совмещении и соединении.
Подходящий метод формования следует выбирать с учетом геометрии изделия, конструкционных требований, качества поверхности и объема производства. Процесс с более длительным циклом все же может быть экономически эффективным, если он позволяет получать более подходящие изделия или исключает отдельные сборочные операции.
7. Геометрия изделия, глубина вытяжки и требуемое качество
Конструкция изделия напрямую влияет на то, как термопластичный лист растягивается при формовании и какое охлаждение необходимо перед извлечением из формы.
Изделия с глубокой вытяжкой, острые углы, узкие углубления и сложные контуры могут приводить к неравномерному распределению материала. Такие особенности могут требовать тщательно подобранных профилей нагрева, предварительной вытяжки пуансоном, изменения геометрии формы или дополнительного контроля охлаждения.
Например, крупный, относительно неглубокий лоток может быть проще сформовать и извлечь, чем глубокий корпус с углами малого радиуса, даже если обе детали изготавливаются из пластикового листа одинаковой толщины.
Производителям следует оценивать следующие конструктивные характеристики:
- Габаритные размеры изделия и площадь формования.
- Глубину и степень вытяжки.
- Радиусы скругления углов и формовочные уклоны.
- Распределение толщины стенок.
- Требуемую текстуру поверхности и допуски на размеры.
- Направление извлечения из формы и потенциальные места прилипания.
Проектирование изделий с подходящими радиусами скругления и формовочными уклонами может упростить формование и извлечение. Там, где это допускают требования к продукции, устранение излишней геометрической сложности также может повысить стабильность цикла.
Однако сокращение времени цикла не должно достигаться за счет качества изделия. Деталь, которая быстро извлекается, но имеет истонченные углы, деформированные поверхности или нестабильные размеры, может потребовать дополнительного времени на контроль и доработку.
8. Конфигурация машины и автоматизация
Термоформовочные машины различаются по мощности нагрева, площади формования, механизму перемещения форм, системам охлаждения, устройствам подачи и уровню автоматизации. Эти различия влияют на время цикла, которое машина может обеспечить при изготовлении конкретного изделия.
Поэтому заявленную производителем частоту циклов машины следует рассматривать как ориентир для определенных условий эксплуатации, а не как гарантированный показатель для любого применения.
Автоматическая подача листов, управляемое перемещение форм, автоматическое извлечение изделий и встроенная обрезка или укладка в стопы могут сократить задержки между операциями. Датчики и программируемые контроллеры также помогают обеспечивать воспроизводимость параметров нагрева, формования и охлаждения.
Полуавтоматические машины могут подходить для небольших объемов производства, частой смены продукции или применений, требующих более активного участия оператора. Полностью автоматические линии могут быть более подходящими для повторяющегося крупносерийного производства, где можно синхронизировать подачу материала и последующие операции с изделиями.
При сравнении термоформовочных машин производителям следует оценивать:
| Характеристика оборудования | Влияние на время цикла |
|---|---|
| Мощность и расположение нагревателей | Влияют на скорость нагрева и равномерность температуры |
| Конструкция формовочной станции | Влияет на перемещение формы, время формования и повторяемость |
| Система охлаждения | Определяет, насколько эффективно изделия достигают состояния, необходимого для извлечения |
| Система подачи листов | Влияет на задержки при загрузке и пошаговом перемещении материала |
| Организация смены форм | Влияет на потери времени между производственными сериями |
| Уровень автоматизации | Сокращает объем ручных операций или обеспечивает их согласование |
| Система управления | Помогает поддерживать стабильные параметры технологического процесса |
Оптимальная конфигурация машины — та, которая обеспечивает требуемую производительность при стабильном качестве изделий и приемлемых эксплуатационных затратах.
9. Объем производства и производственная стратегия
Объем производства влияет на то, как производителям следует соотносить продолжительность цикла, инвестиции в оборудование, затраты на оснастку и потребность в персонале.
При больших объемах производства даже небольшое сокращение продолжительности цикла может существенно увеличить выпуск за тысячи циклов. Производителям могут быть полезны автоматическая подача, многогнездная оснастка, встроенная обрезка и оптимизированные операции перемещения материалов.
При небольших объемах производства или частой смене продукции время переналадки и гибкость могут быть важнее, чем достижение минимально возможной продолжительности цикла для одного изделия.
При содержательном сравнении следует учитывать полную себестоимость изготовления, а не только время, затрачиваемое на формование изделия.
Например, более быстрая машина может потребовать больших первоначальных инвестиций, более специализированной оснастки или дополнительного технического обслуживания. Более медленная машина с меньшими затратами на переналадку может оказаться экономически выгоднее для небольших производственных партий.
Термоформованные изделия и изделия, изготовленные литьем под давлением
Термоформование и литье под давлением различаются способами переработки и требованиями к оборудованию. При термоформовании форму придают нагретым пластиковым листам, а при литье под давлением расплавленный пластик впрыскивают в полость формы.
В подходящих условиях крупносерийного производства изделия, изготовленные литьем под давлением, могут выпускаться с короткими отдельными циклами формования, особенно при использовании многогнездной оснастки. Термоформование может быть привлекательным для изготовления крупных изделий, при относительно небольших инвестициях в оснастку и в тех случаях, когда переработка листового материала соответствует конструкции изделия.
Эти два процесса не следует сравнивать только по продолжительности цикла. Объективное сравнение учитывает инвестиции в оснастку, расход материала, геометрию изделия, требования к финишной обработке, объем производства и затраты на изготовление готового изделия, соответствующего требованиям.
Правильный выбор зависит от изделия и ожидаемого спроса на него за весь срок его выпуска.
10. Как сократить продолжительность цикла термоформования без ущерба для качества изделий
Сокращение продолжительности цикла требует контролируемого подхода. Необоснованное сокращение времени нагрева или охлаждения может привести к дефектам, которые сведут на нет весь прирост производительности.
Практическая оптимизация начинается с измерения продолжительности каждого основного этапа и определения операции, ограничивающей выпуск.
Шаг 1: Определите исходные показатели
Зафиксируйте фактическую продолжительность циклов в нескольких производственных запусках. Задокументируйте марку материала, толщину листа, используемую форму, настройки нагрева, условия охлаждения и количество изделий, выпускаемых за цикл.
Шаг 2: Определите самый длительный этап или этап, наиболее сильно ограничивающий выпуск
Определите, что ограничивает производство: нагрев, охлаждение, формование, извлечение из формы или перемещение материалов. Для автоматизированного оборудования также проверьте, могут ли операции выполняться параллельно и не задерживает ли одна станция работу всей линии.
Шаг 3: Изменяйте только один параметр за раз
Испытайте контролируемое изменение, например настройки зоны нагрева, расхода охлаждающей воды, температуры формы или последовательности операций перемещения материалов. Одновременное изменение нескольких факторов может затруднить определение того, какая именно корректировка привела к полученному результату.
Шаг 4: Проверьте качество изделий
Проверьте размеры, внешний вид поверхности, распределение толщины стенок, коробление и другие применимые критерии приемки. Сокращенную продолжительность цикла следует сохранять только в том случае, если готовые изделия соответствуют техническим требованиям.
Шаг 5: Подтвердите результаты в производственных условиях
Повторите испытание на нескольких циклах и, при необходимости, с разными партиями материала или в разные смены. Зафиксируйте продолжительность цикла, выпуск годной продукции, долю брака и время простоя.
Шаг 6: Стандартизируйте успешные настройки
Задокументируйте утвержденные параметры процесса и обучите операторов последовательно их применять. Продолжайте контролировать производство, чтобы выявлять отклонения или новые узкие места.
Такой подход помогает производителям сокращать продолжительность цикла за счет корректировок, основанных на фактических данных, а не полагаться исключительно на скорость машины.
Часто задаваемые вопросы
1. От чего зависит продолжительность цикла термоформовочной машины?
Продолжительность цикла термоформовочной машины зависит от свойств термопластичного материала, толщины листа, эффективности нагрева, способа формования, конструкции формы, мощности системы охлаждения, геометрии изделия, конфигурации машины и требований к перемещению материалов. Самый длительный этап или этап, наиболее сильно ограничивающий выпуск, часто определяет фактическую производительность.
2. Какой этап термоформования занимает больше всего времени?
Нагрев и охлаждение часто являются самыми длительными этапами, особенно при работе с толстыми пластиковыми листами и крупными изделиями. Однако ограничивающий этап зависит от материала, конструкции машины, оснастки и организации производства. Для выявления основного ограничения необходимы измерения фактических параметров процесса.
3. Как толщина листа влияет на продолжительность цикла термоформования?
Для более толстых листов обычно требуется больше времени, чтобы тепло проникло в материал, а сформованное изделие достаточно охладилось для извлечения из формы. Термоформование тонколистовых материалов часто позволяет сократить время нагрева и охлаждения, однако фактическая продолжительность цикла также зависит от материала, площади формования и конфигурации оборудования.
4. Как теплопроводность влияет на термоформование?
Теплопроводность характеризует способность материала проводить тепло. При термоформовании она влияет на передачу тепла внутри пластикового листа и между сформованным изделием и формой. Ее влияние на продолжительность цикла необходимо рассматривать вместе с теплоемкостью, толщиной листа, температурой формования и условиями охлаждения.
5. Какова оптимальная температура воды для охлаждения термоформовочной формы?
Единой оптимальной температуры воды для всех применений термоформования не существует. Подходящая настройка зависит от полимера, конструкции формы, геометрии изделия, требуемого качества поверхности и допусков на размеры. Производителям следует соблюдать технические требования к форме и материалу и проверять результат в ходе производственных испытаний.
6. Занимает ли формование под избыточным давлением больше времени, чем вакуумное формование?
Необязательно. При формовании под избыточным давлением используется избыточное давление воздуха для улучшения контакта нагретого листа с формой, а при вакуумном формовании — разрежение. Соотношение продолжительности их циклов зависит от оборудования, материала, геометрии изделия, требований к нагреву и процесса охлаждения.
7. Что такое двухлистовое термоформование и почему его цикл может быть дольше?
При двухлистовом термоформовании два пластиковых листа нагревают, формуют и соединяют для получения полого или двустенного изделия. Согласование работы с обоими листами, перемещений форм, совмещения и соединения может добавлять технологические операции. Синхронизированный нагрев и эффективная оснастка помогают сократить задержки.
8. Как производители могут сократить продолжительность цикла термоформования?
Производители могут оптимизировать зоны нагрева, улучшить охлаждение формы, поддерживать надлежащий расход воды, усовершенствовать конструкцию формы, автоматизировать перемещение материалов и сократить ненужные задержки при наладке. Любое изменение следует проверять по качеству готовых изделий и фактическому объему выпуска.
9. Чем продолжительность цикла термоформования отличается от срока выполнения производственного заказа?
Продолжительность цикла — это длительность определенного производственного цикла или операции. Срок выполнения заказа — это время между заданными начальной и конечной точками, например между получением заказа и доставкой. Он может включать закупку материалов, планирование, ожидание в производственных очередях, обработку, контроль и отгрузку.
10. Всегда ли более быстрая термоформовочная машина экономически выгоднее?
Нет. Более быстрая машина может иметь более высокую стоимость приобретения, требовать более сложной оснастки или предъявлять повышенные эксплуатационные требования. Прежде чем решать, какое оборудование обеспечивает наилучшее общее соотношение затрат и результата, производителям следует сравнить выпуск годной продукции, инвестиции в оснастку, затраты на персонал, энергопотребление, техническое обслуживание, брак и ожидаемый объем производства.
11. Как производители могут оценить количество изделий в час?
Для машины, выпускающей фиксированное количество изделий за цикл, используйте формулу:
Теоретическая производительность в час = 3,600 / Продолжительность цикла в секундах × Количество изделий за цикл
Например, при цикле продолжительностью 30 секунд и выпуске четырех изделий за цикл теоретическая производительность составляет 480 изделий в час. Фактический выпуск будет зависеть от простоев, брака, переналадок и других производственных потерь.
12. Как объем производства влияет на выбор машины?
Большие объемы производства могут оправдывать более высокий уровень автоматизации, многогнездные формы и интегрированные последующие операции. При небольших объемах производства или частой смене продукции предпочтительными могут быть гибкое оборудование и более простая оснастка. При выборе машины следует учитывать ожидаемый спрос и полную себестоимость изготовления, а не только продолжительность цикла.
Заключение
Продолжительность цикла термоформовочной машины определяется взаимодействием свойств материала, толщины листа, эффективности нагрева, конструкции формы, мощности системы охлаждения, способа формования, геометрии изделия и уровня автоматизации машины.
Во многих случаях улучшение теплопередачи и регулирования температуры открывает существенные возможности для сокращения производственного цикла. Однако нагрев и охлаждение необходимо оптимизировать совместно, а сформованное изделие должно достичь требуемого качества и стабильности размеров до извлечения из формы.
Производителям следует начать с измерения фактической продолжительности циклов, выявления узкого места процесса и испытания целевых улучшений. Сочетая подходящее оборудование, эффективное охлаждение, грамотно спроектированные формы и стабильный контроль процесса, они могут увеличить выпуск, сохранив качество изделий.
В конечном счете оптимальная продолжительность цикла — не просто минимально достижимое время. Это время, которое позволяет машине надежно выпускать годные изделия в требуемом объеме и с затратами, обеспечивающими конкурентоспособность производственного процесса.



