






Для повышения эффективности термоформовочного производства производителям следует устранять неоправданные затраты времени в производственном цикле, выявлять узкие места, оптимизировать параметры нагрева и охлаждения, минимизировать отходы материалов и сокращать простои оборудования. Стандартизация настроек машин, совершенствование конструкции форм, техническое обслуживание оборудования, обучение операторов и мониторинг производственных данных помогают сократить сроки выполнения заказов, увеличить объем выпуска и удовлетворить спрос клиентов без ущерба для качества продукции.
Наиболее эффективный подход — измерить текущий производственный цикл, выявить потери времени и материалов и внести целевые улучшения. Регулярная оценка производственных показателей и непрерывное совершенствование помогают производителям поддерживать стабильные темпы выпуска при изменении объемов заказов и требований к продукции.
Эффективность термоформовочного производства влияет на производственные затраты, сроки поставок, качество продукции и способность компании выполнять заказы клиентов. Независимо от того, производит ли предприятие пластиковые лотки, упаковочные контейнеры, автомобильные компоненты, корпуса медицинского оборудования или крупногабаритные промышленные пластиковые детали, каждый этап производственного процесса влияет на общие показатели работы.
Повышение эффективности не сводится к увеличению скорости работы машины. Чрезмерный нагрев, медленное охлаждение, частая смена форм, задержки при перемещении материалов, дефекты обрезки и внеплановое техническое обслуживание могут снижать объем выпуска. Увеличение скорости производства без устранения этих проблем может привести к неравномерной толщине стенок, деформации изделий, увеличению доли брака или дополнительной доработке.
Практическая стратегия повышения эффективности направлена на сокращение потерь времени, стабилизацию производственных циклов, оптимизацию использования сырья и согласование работы оборудования, операторов и последующих процессов. Измеряя время цикла и выявляя узкие места, производители могут принимать обоснованные решения, повышающие производительность при сохранении стабильного качества продукции.
Что такое эффективность термоформовочного производства?
Эффективность термоформовочного производства характеризует, насколько эффективно производитель использует производственные мощности оборудования, труд, сырье, энергию и производственное время для изготовления пластиковых деталей, соответствующих установленным требованиям.
Более эффективное термоформовочное производство позволяет выпускать необходимое количество годной продукции с меньшими простоями, меньшим количеством дефектов и меньшим расходом ресурсов. Эффективность можно оценивать по нескольким показателям, включая время цикла, выпуск продукции в час, долю брака, доступность оборудования, время переналадки и своевременность поставок.
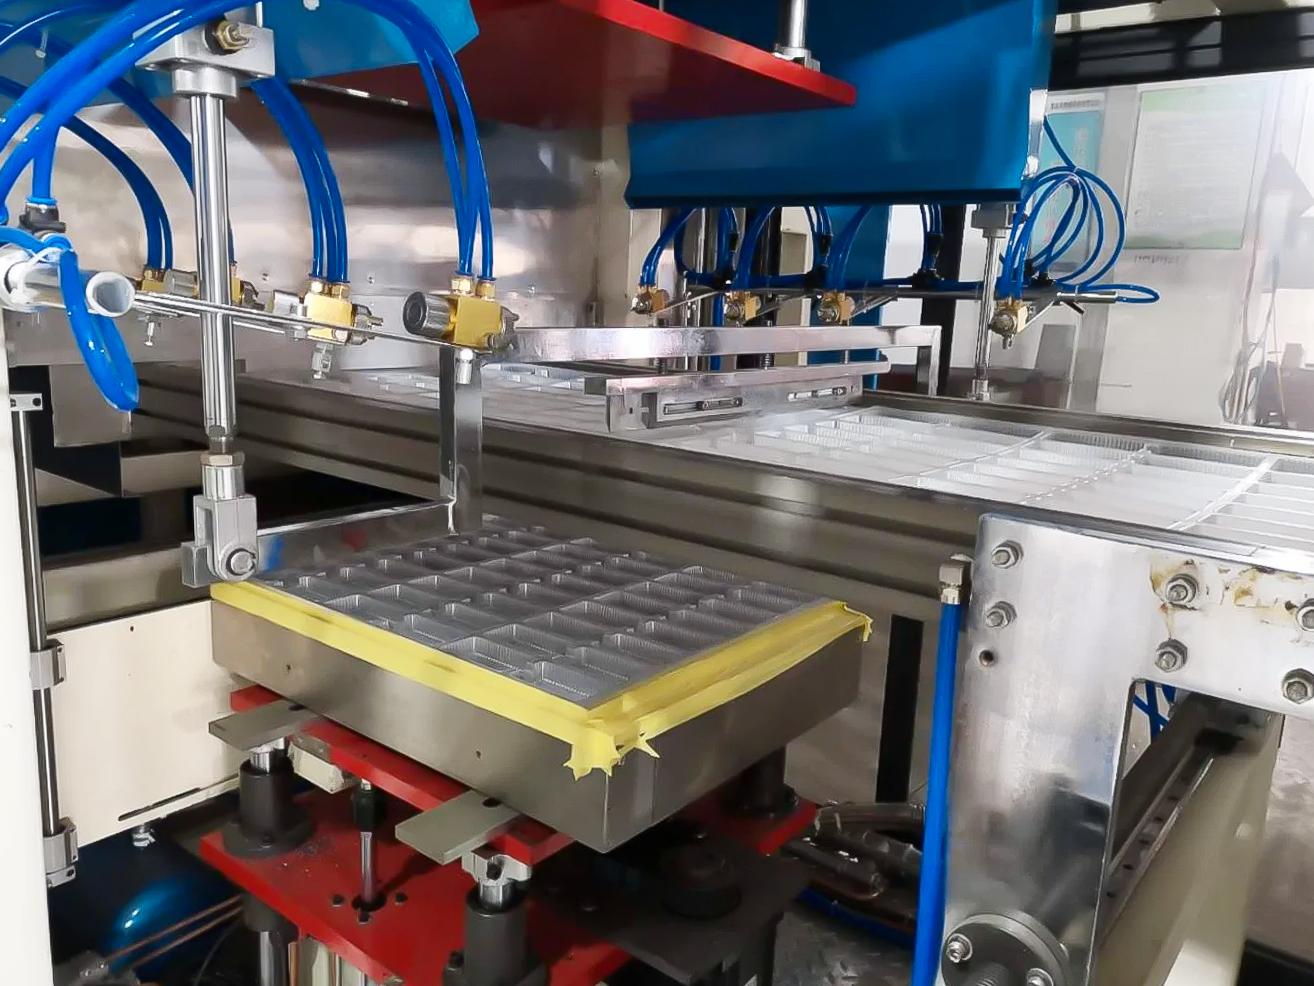
Что означает время цикла?
Время цикла — это время, необходимое для завершения одного производственного цикла. В термоформовании под ним обычно понимают время выполнения установленной последовательности операций цикла формования — от начала одного цикла до начала следующего.
В зависимости от конфигурации оборудования производственный цикл может включать загрузку или подачу пластикового листа, нагрев, формование, охлаждение, извлечение детали и сопутствующие операции по ее перемещению. Обрезка, укладка в стопы и упаковка могут выполняться в составе интегрированной автоматизированной линии или как отдельные последующие процессы.
При измерении времени цикла производителям следует точно определять, какие операции в него входят. Это делает сравнение производственных показателей более содержательным и помогает специалистам установить, приводит ли увеличение скорости оборудования к росту общего выпуска продукции.
Например, сокращение цикла формования может не увеличить выпуск готовых деталей, если станция обрезки не способна обрабатывать их с той же скоростью. Измерение показателей всего производственного процесса помогает выявить такие ограничения.
1. Измерьте время цикла и определите исходные показатели производства
Сокращение времени цикла начинается с понимания текущих показателей производства. Без достоверных измерений производители могут сосредоточиться на заметных задержках, упуская из виду этапы, на которые приходится большая часть потерь времени.
Фиксируйте время выполнения каждой основной операции, включая подачу листа, нагрев, формование, охлаждение, извлечение из формы, обрезку и перемещение деталей. Для автоматизированного термоформовочного оборудования производственные данные могут быть доступны через систему управления машиной. На полуавтоматическом оборудовании операторы могут фиксировать время цикла и простои в стандартизированных производственных журналах.
Собирайте данные по нескольким производственным циклам, а не полагайтесь на единичное наблюдение. Время цикла может меняться в зависимости от толщины материала, температуры формы, условий нагрева, действий оператора, геометрии изделия и перерывов в производстве.
Полезно измерять следующие показатели:
- Среднее время цикла: средняя продолжительность установленного производственного цикла.
- Фактический выпуск: количество годных деталей, произведенных за определенный период.
- Доля брака: доля произведенных деталей, забракованных из-за дефектов.
- Время простоя: время, в течение которого оборудование недоступно для производства.
- Время переналадки: время, необходимое для перехода на другое изделие, другую форму или другие производственные настройки.
- Срок выполнения: общее время от установленного момента начала обработки заказа или запуска производства до завершения работ или поставки.
Эти показатели помогают отличить улучшения на уровне оборудования от улучшений производства в целом.
Например, машина может иметь относительно короткое время цикла, но при этом обеспечивать низкий суточный выпуск из-за частых остановок, смены форм, нехватки материалов или задержек на последующих этапах. Измерение времени цикла наряду со временем простоя и долей брака позволяет точнее оценить эффективность производства.
2. Выявите узкие места в производственном процессе
Выявление узких мест — один из наиболее прямых способов сократить время цикла и повысить пропускную способность производства. Узкое место — это процесс, машина или операция, которые ограничивают выпуск всей производственной линии.
В термоформовании узкие места могут возникать на станции нагрева, станции формования, станции охлаждения, обрезном оборудовании, в системе укладки в стопы или на участке упаковки. Загрузка материала и ручное извлечение деталей также могут ограничивать производство, если они не успевают за темпом работы термоформовочной машины.
Распространенная ошибка — оптимизировать самую быструю или наиболее заметную операцию, а не этап, ограничивающий общий выпуск. Если обрезная машина обрабатывает детали медленнее, чем термоформовочная машина их производит, повышение скорости формования может лишь привести к накоплению очереди незавершенных деталей.
При практическом анализе узких мест следует определить:
- Где накапливается незавершенная продукция.
- Какая машина дольше всего ожидает или чаще всего испытывает повторяющиеся остановки.
- Какая операция имеет наибольшее время обработки относительно требуемого объема выпуска.
- Прерывается ли производство из-за нехватки персонала, материалов или оснастки либо задержек, связанных с техническим обслуживанием.
- Способно ли оборудование последующих этапов обрабатывать объем продукции, поступающий с предыдущих этапов.
После выявления ограничивающего этапа усилия по улучшению следует в первую очередь сосредоточить на нем. В зависимости от ситуации это может включать увеличение производительности оборудования, корректировку параметров процесса, улучшение подачи материалов, выравнивание загрузки или сокращение времени переналадки.
После внесения улучшений повторно измерьте показатели линии. Устранение одного узкого места может выявить другое, поэтому оптимизацию производства следует рассматривать как непрерывный процесс.
3. Оптимизируйте параметры нагрева и охлаждения
Нагрев и охлаждение часто занимают значительную часть общего времени, необходимого для формования пластиковой детали. Совершенствование этих этапов помогает производителям сократить время цикла, сохраняя точность размеров и качество поверхности.
Улучшите нагрев пластикового листа
Прежде чем пластиковому листу можно будет придать форму по поверхности формы, он должен достичь подходящей температуры формования. При слишком медленном нагреве выпуск продукции снижается. Если нагрев неравномерен или чрезмерен, у готовой детали могут появиться участки с недостаточной толщиной, дефекты поверхности, провисание или отклонения размеров.
Производители могут повысить эффективность нагрева следующими способами:
- Настраивать зоны нагрева с учетом материала, толщины листа и геометрии детали.
- Проверять нагревательные элементы и заменять изношенные или неэффективные компоненты.
- Проверять теплоизоляцию и уплотнения нагревательной печи для снижения теплопотерь.
- Обеспечивать постоянное положение листа и расстояние до нагревателей.
- Контролировать температуру листа, а не полагаться только на заданное время нагрева.
Разные пластики по-разному реагируют на лучистый нагрев. Профиль нагрева, который хорошо подходит для ABS, может не дать тех же результатов при работе с PETG, поликарбонатом, полипропиленом или другими термопластами. Поэтому параметры процесса следует разрабатывать для конкретного материала и изделия, а не копировать из другой производственной серии.
Сократите время охлаждения без ущерба для качества продукции
Охлаждение — еще один важный фактор оптимизации времени цикла. Сформованная деталь должна приобрести достаточную стабильность, прежде чем ее можно будет извлечь из формы без деформации.
Производители могут оценить температуру формы, конструкцию каналов охлаждения, расход охлаждающей воды и контакт между сформованным пластиком и формой. Неравномерное охлаждение может вызывать коробление, изменение размеров или увеличение времени выдержки.
Повышение эффективности охлаждения не означает извлечение деталей до того, как они будут к этому готовы. Цель состоит в эффективном и равномерном отводе тепла, чтобы детали быстрее достигали требуемого состояния.
Технические рекомендации Plastic Components и руководство Focus on Energy по передовым практикам в отрасли переработки пластмасс также выделяют управление нагревом и эффективность охлаждения как важные направления сокращения времени цикла.
4. Подбирайте сырье с учетом изделия и процесса
Сырье влияет на время нагрева, поведение материала при формовании, требования к охлаждению, качество готовых деталей и себестоимость производства. При выборе материала следует учитывать как эксплуатационные характеристики изделия, так и возможности термоформовочного оборудования.
При выборе термопластичного листа учитывайте его толщину, температуру формования, ударопрочность, жесткость, поведение при нагреве и охлаждении, требования к поверхности и предполагаемые условия эксплуатации.
Неравномерная толщина листа может приводить к неравномерному нагреву и различиям между деталями. Различия в составе материала или качестве поступающих листов также могут потребовать корректировки настроек оборудования.
Для повышения эффективности производства в части использования материалов производителям следует установить утвержденные спецификации материалов, проводить входной контроль листов и обеспечивать прослеживаемость партий материалов. Операторы должны использовать документированные параметры обработки для каждого сочетания материала и изделия.
Еще одно направление улучшений — эффективность использования материала. Рациональное размещение нескольких деталей на листе, сокращение избыточных припусков на обрезку и пересмотр геометрии изделия могут увеличить количество годных деталей, получаемых из каждого листа.
Однако сокращение отходов не должно ухудшать прочность детали, толщину стенок или соответствие требованиям к размерам. Экономию материала следует оценивать вместе с показателями качества и затратами на бракованную продукцию.
5. Улучшите конструкцию форм и повысьте эффективность переналадки
Конструкция формы влияет на качество формования, эффективность охлаждения, извлечение детали из формы, требования к обрезке и время выполнения каждого цикла.
Неудачная конструкция формы может приводить к неравномерному распределению материала, затрудненному извлечению детали, излишним задержкам при охлаждении или чрезмерному объему обрезки. Эти проблемы могут снижать выпуск даже при надежной работе самой термоформовочной машины.
При разработке новой формы или совершенствовании существующей производителям следует оценивать:
- Геометрию детали и глубину вытяжки.
- Углы формовочных уклонов и требования к извлечению из формы.
- Расположение вакуумных отверстий и распределение вакуума.
- Расположение каналов охлаждения и равномерность температуры.
- Доступ для обрезки и требования к последующему перемещению деталей.
- Установку формы, ее выверку и повторяемость позиционирования.
Смена форм также может приводить к значительному времени ожидания между производственными сериями. Стандартизированные крепежные интерфейсы, организованное хранение оснастки, заранее подготовленные подключения и документированные параметры наладки могут сократить время переналадки.
Производителям, выпускающим множество вариантов продукции, может быть полезно подготавливать следующую форму и необходимые материалы до завершения текущей производственной серии. Это сокращает время простоя машины в ожидании оснастки, настройки параметров или подготовки оператора.
Таким образом, совершенствование конструкции форм и процедур переналадки может сократить как время машинного цикла, так и общий срок выполнения заказов клиентов.
6. Используйте автоматизацию для сокращения задержек при ручных операциях
Автоматизация позволяет повысить стабильность производства и сократить время выполнения повторяющихся производственных операций. В зависимости от конфигурации термоформовочной линии автоматизировать можно подачу листов, перемещение форм, извлечение изделий, обрезку, укладку в стопы, транспортировку и подсчет продукции.
На полуавтоматических машинах загрузку, выгрузку и другие погрузочно-разгрузочные операции могут выполнять операторы. Если эти действия занимают больше времени, чем цикл формования, машина может простаивать в ожидании следующей операции.
Автоматическое оборудование позволяет согласовать несколько операций и сократить задержки между этапами. Датчики, программируемые системы управления и повторяемые последовательности операций также помогают поддерживать стабильные параметры процесса.
Подходящий уровень автоматизации зависит от объема производства, сложности продукции, наличия персонала, частоты переналадок и инвестиционного бюджета.
| Производственная потребность | Возможное улучшение |
|---|---|
| Повторяющиеся заказы большого объема | Автоматическая подача, извлечение изделий, укладка в стопы и интеграция с последующими операциями перемещения продукции |
| Частая смена продукции | Быстросменная оснастка и сохраненные рецептуры настройки оборудования |
| Трудоемкие погрузочно-разгрузочные операции | Механизированная загрузка, выгрузка или роботизированное перемещение изделий |
| Переменная производственная потребность | Гибкое оборудование и регулируемый уровень автоматизации |
| Повторяющиеся ошибки ручной настройки | Стандартизированные рецептуры настройки, датчики и системы управления процессом |
Автоматизацию следует оценивать применительно ко всему производственному процессу, а не только к формовочной машине. Если последующие операции обрезки, контроля или упаковки остаются узким местом, автоматизация одного лишь участка формования может не обеспечить ожидаемого увеличения выпуска готовой продукции.
7. Сокращайте простои оборудования с помощью профилактического технического обслуживания
Незапланированные отказы оборудования прерывают производство, увеличивают сроки поставки и повышают эксплуатационные расходы. Даже кратковременные остановки за полную смену могут в совокупности привести к значительным потерям.
Программа профилактического технического обслуживания помогает выявлять износ и проблемы в работе оборудования до того, как они приведут к остановке производства. Работы по техническому обслуживанию должны учитывать инструкции изготовителя машины, конструкцию оборудования, наработку и условия производства.
Типовые работы по техническому обслуживанию включают осмотр нагревательных элементов, проверку пневматической и вакуумной систем, очистку фильтров, проверку контуров охлаждения, смазку указанных подвижных компонентов, а также проверку центровки форм и механизмов зажима.
Производителям также следует фиксировать повторяющиеся неисправности и их причины. Если машина регулярно останавливается из-за нестабильного вакуума или ошибок подачи материала, необходимо выявить первопричину, а не просто каждый раз возобновлять производство.
Планирование технического обслуживания можно согласовать со сменой форм, переходом на другую продукцию или плановыми перерывами в производстве. Наличие запаса наиболее востребованных запасных частей позволяет дополнительно сократить время ожидания при ремонте.
Цель — повысить эксплуатационную готовность оборудования и обеспечить предсказуемость производственных циклов, а не ждать отказа, который вынудит принять меры по устранению неисправности.
8. Согласовывайте производственное планирование со временем такта
Повышение производительности отдельных машин само по себе не гарантирует, что предприятие сможет удовлетворить спрос заказчиков. При производственном планировании необходимо согласовывать доступные мощности с требованиями заказов, наличием материалов, трудовыми ресурсами и последующими операциями обработки.
Время такта служит полезным ориентиром для производственного планирования.
Время такта = Доступное производственное время / Спрос заказчиков за этот период
Например, если у предприятия есть 420 минут планового производственного времени за смену и за эту смену необходимо изготовить 210 годных изделий:
Время такта = 420 минут / 210 изделий = 2 минуты на изделие.
Это означает, что для удовлетворения указанного спроса предприятие должно в среднем выпускать одно годное изделие каждые две минуты.
Время такта не равно времени цикла машины. Время цикла показывает продолжительность определенной операции, а время такта — темп производства, необходимый для удовлетворения спроса заказчиков.
При термоформовании такое сравнение также зависит от количества изделий, выпускаемых машиной за один цикл. Машина, одновременно формующая несколько изделий, может иметь время цикла, превышающее время такта на одно изделие, и при этом обеспечивать требуемый объем выпуска.
Поэтому производителям следует сопоставлять время такта с фактической производственной мощностью, количеством изделий за цикл, долей брака и скоростью последующей обработки.
Если производство не укладывается во время такта, возможные меры включают сокращение простоев, выравнивание рабочей нагрузки, введение дополнительных смен при необходимости, совершенствование оснастки или пересмотр возможностей оборудования. Если мощности значительно превышают спрос, производственное планирование может помочь сократить излишнее время работы машин и потребление энергии.
9. Устраняйте потери и сокращайте время ожидания
Потери в производстве не ограничиваются отходами пластика. К ним также относятся лишние перемещения, избыточное незавершенное производство, ожидание материалов, повторные операции перемещения и перегрузки, корректировки, которых можно избежать, и выпуск продукции, не соответствующей техническим требованиям.
Систематический анализ производственных процессов позволяет выявить участки возникновения этих потерь.
Например, операторы могут тратить время на поиск инструментов, ожидание поставок материалов, перемещение изделий между удаленными рабочими местами или устранение дефектов, вызванных нестабильными настройками. Каждая такая операция требует времени или затрат, не обязательно улучшая продукцию.
Производители могут свести потери к минимуму за счет более эффективной организации рабочих мест, четкого определения мест хранения материалов, надежных процедур пополнения запасов, стандартизированных рабочих инструкций и согласованного производственного планирования.
Особого внимания заслуживает время ожидания. Термоформовочная машина может быть готова к работе, но не иметь возможности продолжить ее из-за отсутствия нужного пластикового листа, формы, оператора или оборудования для последующих операций.
Чтобы сократить такие задержки, производственным подразделениям следует до начала выполнения заказа согласовать подготовку материалов, готовность оснастки, распределение операторов и графики технического обслуживания.
Сокращение потерь также предполагает анализ всего производственного потока. Снижение доли брака, сокращение лишних перемещений и объема незавершенного производства позволяют уменьшить срок выполнения заказа и помогают производителям более стабильно выполнять требования заказчиков.
10. Внедрите процесс непрерывного совершенствования
Непрерывное совершенствование превращает отдельные изменения в производстве в повторяемый метод повышения эффективности с течением времени.
Вместо одновременного изменения нескольких настроек машины следует определить конкретную проблему, зафиксировать исходные показатели, испытать отдельное контролируемое изменение и сравнить результаты. Это упрощает определение изменений, которые дают измеримые преимущества.
Практический цикл совершенствования состоит из четырех этапов:
Планирование: проанализируйте производственные данные, определите узкое место и установите измеримую цель улучшения.
Выполнение: испытайте изменение, например скорректируйте профиль нагрева, улучшите поток охлаждающей среды или реорганизуйте перемещение материалов.
Проверка: сравните время цикла, объем выпуска, долю брака, время простоев и качество продукции до и после изменения.
Действие: стандартизируйте изменение, если оно дает запланированный результат, или пересмотрите подход, если результаты неудовлетворительны.
Этот метод обычно связывают с циклом «Планирование — Выполнение — Проверка — Действие». Он помогает производственным подразделениям повышать эффективность, не полагаясь на предположения или разовые наблюдения.
Цели улучшения должны быть реалистичными и конкретными. Например, производитель может поставить цель сократить среднее время переналадки на 10% за определенный период, сохранив существующую долю годной продукции.
Результаты следует оценивать по нескольким производственным запускам, а при необходимости — по разным сменам и партиям материала. Настройка, подходящая для одного изделия, может не подойти для другого.
Со временем последовательный процесс совершенствования помогает производителям стабилизировать производственные циклы, повысить эффективность использования ресурсов и полнее использовать возможности имеющегося оборудования.
11. Отслеживайте подходящие показатели эффективности производства
Измерение подходящих показателей позволяет производителям определить, дают ли изменения в производстве полезные результаты.
Следующие показатели можно рассматривать в совокупности для оценки общей эффективности термоформовочного производства.
| Показатель | Что измеряет | Как помогает совершенствованию |
|---|---|---|
| Время цикла | Время, необходимое для выполнения определенного производственного цикла | Помогает выявить возможности сокращения времени обработки |
| Интенсивность выпуска | Количество годных изделий, произведенных за час или смену | Показывает фактический объем выпуска продукции |
| Доля брака | Процент отбракованных изделий | Выявляет потери материала и проблемы с качеством |
| Время простоя машины | Время, в течение которого оборудование недоступно для работы | Выявляет потери, связанные с техническим обслуживанием и эксплуатацией |
| Время переналадки | Время, необходимое для перехода на другую продукцию или смены форм | Помогает повысить гибкость производства |
| Срок выполнения | Общее время прохождения определенного заказа или производственного процесса | Выявляет задержки за пределами цикла машины |
| OEE | Общая эффективность оборудования с учетом доступности, производительности и качества | Объединяет несколько факторов, характеризующих эффективность работы оборудования |
Эти показатели следует рассматривать в совокупности. Сокращение времени цикла полезно только в том случае, если оно обеспечивает требуемый объем выпуска и не приводит к недопустимым проблемам с качеством или дополнительным задержкам на последующих этапах.
Например, более короткий цикл, увеличивающий количество брака, может привести к снижению числа годных изделий, выпускаемых за час. Более стабильный цикл с немного большей продолжительностью обработки может обеспечить более высокий общий объем выпуска, если он существенно сокращает простои и количество бракованных изделий.
12. Рассчитайте влияние сокращения времени цикла
Измерение изменений времени цикла помогает производителям оценить их потенциальное влияние на производственную мощность.
Для простой операции, при которой за один цикл производится одно изделие, теоретический часовой выпуск можно рассчитать следующим образом:
Теоретический часовой выпуск = 3,600 секунд / Время цикла в секундах
Рассмотрим операцию термоформования со средним временем цикла 60 секунд.
Теоретический выпуск = 3,600 / 60 = 60 изделий в час.
Если время цикла сокращается до 50 секунд:
Теоретический выпуск = 3,600 / 50 = 72 изделия в час.
Теоретическое увеличение составляет 12 изделий в час, или 20%.
В реальном производстве итоговый объем выпуска может быть ниже из-за простоев, брака, переналадок и других перерывов. Если за каждый цикл производится несколько изделий, их количество также необходимо учитывать в расчете.
Этот пример показывает пользу измерения времени цикла, однако его не следует рассматривать как гарантированный производственный результат. Фактический объем выпуска необходимо проверять по производственным данным после внедрения улучшений.
13. Как оборудование для термоформования способствует повышению эффективности производства
Производительность линии термоформования отчасти зависит от того, насколько конфигурация оборудования соответствует требованиям к продукции и производству.
Такие факторы, как площадь формования, толщина материала, мощность нагрева, конструкция системы охлаждения, конфигурация формы, способ обрезки и уровень автоматизации, влияют на достижимый объем выпуска и стабильность работы.
При оценке нового оборудования производителям следует учитывать не только максимальную заявленную частоту циклов. Полезно оценить работу оборудования с предполагаемым материалом, геометрией изделия, формой и последующими технологическими операциями.
Следует рассмотреть следующие вопросы:
- Способна ли система нагрева поддерживать стабильное распределение температуры по всей требуемой площади формования?
- Подходит ли система охлаждения для данной толщины изделия и целевого объема выпуска?
- Позволяет ли оборудование использовать формы требуемых размеров и изготавливать изделия требуемой глубины?
- Могут ли подача материала, обрезка, укладка в стопы и перемещение материалов выполняться в темпе формования?
- Обеспечивается ли воспроизводимость настроек оборудования от одной производственной партии к другой?
- Способно ли оборудование обеспечить ожидаемые объемы заказов и адаптироваться к будущим изменениям продукции?
Оборудование, спроектированное с учетом фактических производственных требований, помогает снизить вариабельность процесса, повысить эффективность использования материала и избежать ограничений производственной мощности, возникающих по мере роста спроса.
Для производителей, планирующих модернизацию оборудования, анализ текущего времени цикла, узких мест, характеристик продукции и ожидаемых объемов производства создает более обоснованную основу для выбора подходящей конфигурации.
Часто задаваемые вопросы
1. Как производители могут повысить эффективность термоформования?
Производители могут повысить эффективность за счет измерения времени цикла, выявления узких мест, оптимизации нагрева и охлаждения, совершенствования конструкции форм, сокращения простоев оборудования, автоматизации повторяющихся операций и минимизации отходов материала. Улучшения следует оценивать по фактическому объему выпуска и качеству продукции.
2. Как быстрее всего сократить время цикла термоформования?
Самый быстрый практический подход — определить этап, ограничивающий выпуск, и выяснить первопричину этого ограничения. В зависимости от оборудования и изделия это может потребовать повышения эффективности охлаждения, настройки зон нагрева, сокращения задержек при перемещении или улучшения подачи материала. Изменения необходимо испытывать, чтобы подтвердить сохранение приемлемого качества продукции.
3. Почему время охлаждения важно при термоформовании?
Охлаждение позволяет сформованному пластику достичь достаточной стабильности для извлечения из формы. Недостаточное охлаждение может вызвать деформацию, а неоправданно длительное охлаждение снижает производительность. Улучшение отвода тепла и равномерности охлаждения помогает сократить цикл без ухудшения качества готового изделия.
4. Чем время цикла отличается от срока выполнения заказа?
Время цикла характеризует продолжительность определенной производственной операции или цикла. Срок выполнения заказа характеризует общее время между заданными начальной и конечной точками, например между получением заказа и поставкой готовой продукции. Он может включать задержки при планировании, закупку материалов, ожидание в очереди, производство, контроль и отгрузку.
5. Чем время цикла отличается от времени такта?
Время цикла — это время, необходимое для выполнения производственного цикла. Время такта — это доступное производственное время, деленное на объем потребительского спроса за тот же период. Время цикла показывает, насколько быстро выполняется процесс, а время такта определяет темп производства, необходимый для удовлетворения спроса.
6. Как производители могут сократить отходы материала при термоформовании?
Количество отходов материала можно сократить за счет рационального размещения изделий на листе, подходящей конструкции формы, равномерного нагрева, точной настройки параметров процесса, входного контроля материала и эффективного контроля качества. Производителям также следует выяснять причины повторяющихся дефектов и следить за тем, чтобы экономия материала не ухудшала прочность изделий и точность их размеров.
7. Всегда ли автоматизация повышает эффективность термоформования?
Нет. Автоматизация может сократить ручное перемещение, повысить воспроизводимость и согласовать производственные этапы, однако ее преимущества зависят от объема выпуска, требований процесса и интеграции оборудования. Если фактическим узким местом являются охлаждение, подача материала или последующая обрезка, автоматизация других участков может дать ограниченный эффект.
8. Как часто производителям следует измерять время цикла?
Время цикла следует измерять при наладке процесса, после существенных изменений оборудования или материала, а также в рамках регулярного производственного мониторинга. Частый мониторинг помогает выявлять отклонения и обнаруживать проблемы до того, как они затронут крупные производственные партии. Периодичность измерений должна учитывать объем производства, стабильность процесса и требования к качеству.
9. Как профилактическое техническое обслуживание повышает эффективность производства?
Профилактическое техническое обслуживание снижает вероятность внеплановых поломок и повторяющихся проблем в работе. Регулярные осмотры и обслуживание помогают повысить доступность оборудования, поддерживать стабильность процесса и сократить потери времени на ремонт.
10. Как производители могут определить, успешно ли сокращено время цикла?
Сравните производственные данные до и после изменения. Проанализируйте среднее время цикла, количество годных изделий в час, долю брака, простои, а при необходимости — потребление энергии или материала. Успешное улучшение должно приносить измеримую пользу для производства, не создавая новых проблем с качеством или надежностью.
Заключение
Повышение эффективности термоформования требует внимания ко всему производственному процессу: от подготовки сырья и нагрева листа до формования, охлаждения, обрезки и перемещения готовых изделий.
Наиболее результативные улучшения начинаются с точных измерений. Измеряя время цикла, выявляя узкие места, сокращая время ожидания, обслуживая оборудование и согласовывая производственные этапы, производители могут увеличить выпуск и сократить срок выполнения заказа.
Непрерывное совершенствование помогает сохранить достигнутые результаты. Регулярный анализ производственных данных и проверка изменений процесса позволяют производителям устранять потери, эффективнее использовать ресурсы и стабильнее удовлетворять спрос клиентов.
Цель состоит не просто в ускорении работы термоформовочной машины, а в выпуске большего количества годных изделий с предсказуемым временем цикла, меньшими отходами и надежным соблюдением сроков поставки.



