






Junjingsai производит термоформовочные машины для предприятий, которым необходимы стабильное формование пластмасс, надежная работа оборудования и эффективная переработка термопластичных листов. Обладая более чем 20-летним опытом в области оборудования для формования пластмасс, Shanghai Junjingsai Automation Machinery Co., Ltd. предлагает решения для производства пищевой упаковки, автомобильных компонентов, корпусов медицинского оборудования и широкого спектра промышленных пластиковых изделий.
Автоматические термоформовочные машины объединяют подачу листов, нагрев, формование, охлаждение и перемещение изделий в согласованный производственный процесс. По сравнению с оборудованием, требующим значительного объема ручных операций, автоматическая система в подходящей конфигурации может помочь производителям поддерживать стабильные условия переработки, сократить повторяющийся ручной труд и повысить эффективность производства.
Выбор подходящей машины зависит от пластикового материала, размеров изделия, конструкции формы, требуемого объема производства, продолжительности технологических операций и условий на производственной площадке. Junjingsai совместно с производителями оценивает эти требования и подбирает конфигурацию термоформовочного оборудования для предполагаемых областей применения.
Автоматические термоформовочные машины
Автоматическая термоформовочная машина — это производственная система, которая нагревает пластиковые листы до состояния, пригодного для формования, придает им форму на форме с помощью вакуума, избыточного давления или другого совместимого способа формования и координирует последующие операции, такие как охлаждение, извлечение из формы и перемещение изделий.
В зависимости от конструкции машины автоматизация может включать загрузку листов, регулирование температуры, перемещение формы, регулирование давления формования, извлечение изделий, интеграцию операций обрезки и штабелирование. Цель — повысить стабильность процесса формования листов и сократить ненужные ручные операции между этапами производства.
Автоматические термоформовочные машины широко применяются для изготовления лотков для пищевой упаковки, контейнеров, защитных кожухов, автомобильных компонентов, корпусов оборудования и других формованных пластиковых изделий.
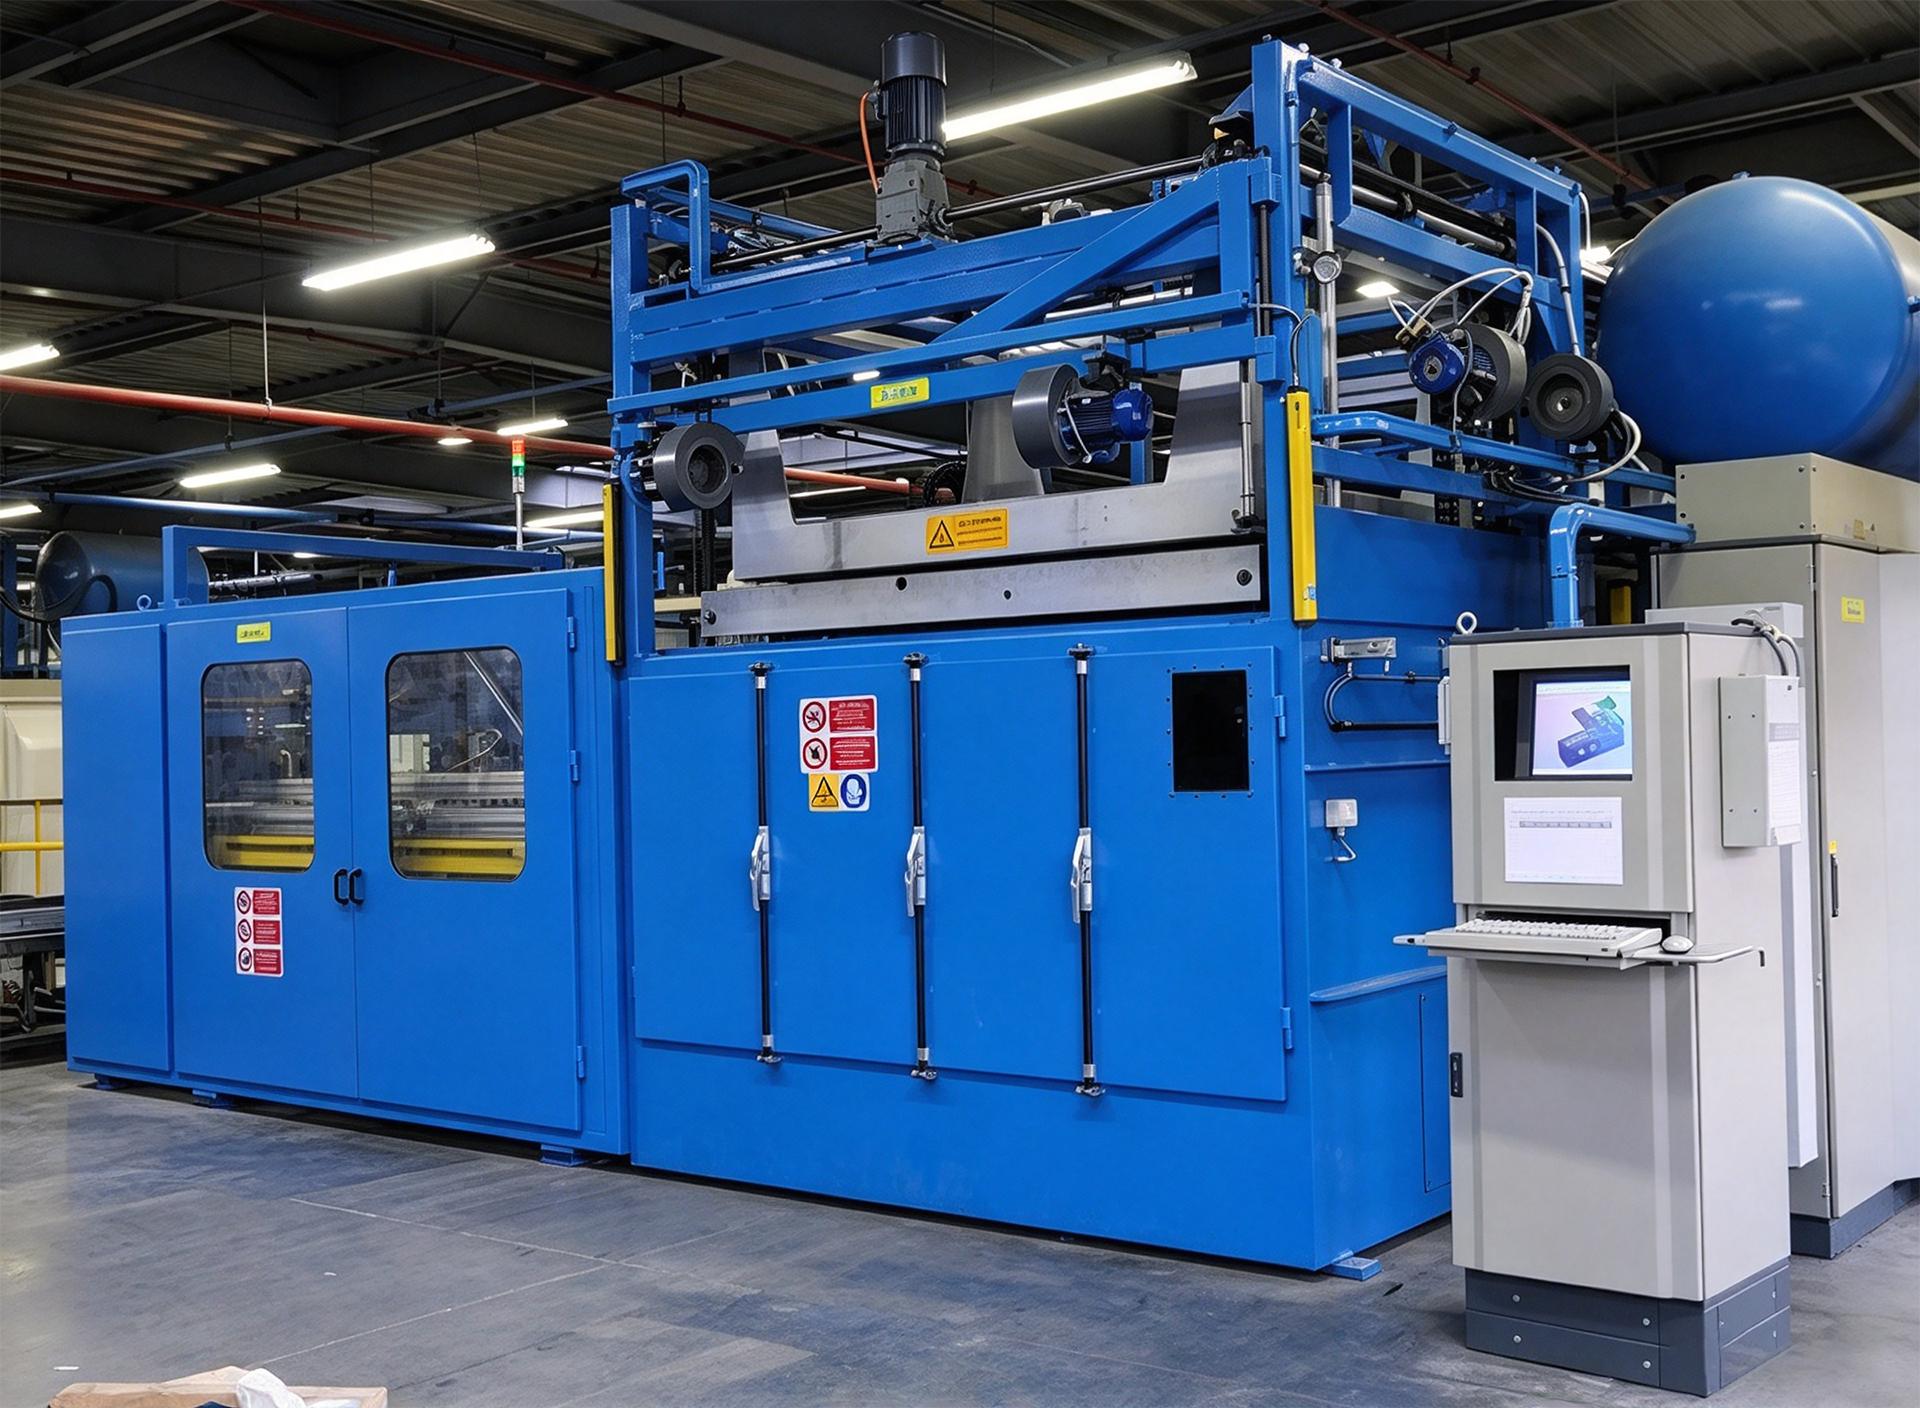
Автоматические термоформовочные машины для эффективного производства
Производственные требования различаются у разных изготовителей. Потребности упаковочного предприятия, выпускающего большие объемы однотипных лотков, отличаются от потребностей завода, производящего крупные автомобильные панели или промышленные корпуса. Конфигурация машины должна соответствовать изделию, пластиковому материалу, требуемой производительности и степени автоматизации.
Автоматическая подача и перемещение листов
Автоматическая подача обеспечивает перемещение пластиковых листов на станции нагрева и формования с меньшим участием оператора. В зависимости от конструкции оборудования механизмы подачи могут быть адаптированы к размерам листов, толщине материала и предусмотренному производственному циклу.
Стабильное позиционирование листа помогает поддерживать правильное взаимное расположение пластикового листа и формы. Это позволяет уменьшить отклонения при наладке и обеспечить повторяемость формования при надлежащем контроле параметров материала и оборудования.
При работе с изделиями разных размеров или различными материалами производителям следует учитывать способы загрузки листов, процедуры переналадки и пространство, необходимое для хранения и перемещения материалов.
Системы управляемого нагрева
Нагрев подготавливает пластиковые листы к формованию. Перед началом формования лист должен достичь температурного диапазона, подходящего для выбранного материала и геометрии изделия.
Неравномерный нагрев может привести к нестабильной толщине стенок, неполному воспроизведению рельефа формы, дефектам поверхности или деформации. Автоматические системы нагрева могут помогать операторам поддерживать воспроизводимые настройки за счет контроля температуры и управляемых зон нагрева, если они предусмотрены конструкцией машины.
Требуемая конфигурация нагрева зависит от толщины листа, состава пластика, глубины формования, скорости производства и распределения материала по форме.
Автоматическое формование и перемещение формы
Станция формования придает нагретому листу форму требуемого пластикового изделия. В зависимости от задачи машина может использовать вакуумное формование, формование избыточным давлением или другую совместимую схему термоформования.
Перемещение формы, зажим и давление формования должны быть согласованы с температурой листа и геометрией изделия. Правильная синхронизация помогает поддерживать стабильность формования и уменьшает колебания параметров процесса.
Для сложных изделий конструкцию формы и конфигурацию машины следует оценивать совместно, а не выбирать независимо друг от друга.
Охлаждение, извлечение из формы и перемещение изделий
После формования пластик должен достаточно охладиться, чтобы сохранять заданную форму. Затем изделие извлекают из формы и перемещают для обрезки, штабелирования, проверки или дальнейшей обработки.
Требования к охлаждению различаются в зависимости от типа материала, толщины листа, размеров и геометрии детали. Слишком раннее извлечение изделий может привести к деформации, а чрезмерное время охлаждения — снизить производительность.
Автоматическая система должна обеспечивать баланс между временем охлаждения, стабильностью формы изделия и требуемым производственным циклом.
Основные компоненты автоматического термоформовочного оборудования
Работа термоформовочной машины зависит от взаимодействия ее основных компонентов. Подбор компонентов должен соответствовать процессу формования, условиям эксплуатации, требованиям к техническому обслуживанию и целевому объему производства.
Система нагрева
Система нагрева доводит пластиковые листы до подходящей температуры формования. Расположение нагревателей, регулирование температуры, конфигурацию зон нагрева и энергопотребление следует оценивать применительно к предполагаемому материалу и изделию.
Равномерный и стабильный нагрев может помочь уменьшить количество дефектов и неоднородность материала, особенно когда производственная линия перерабатывает листы с особыми требованиями к толщине или температуре.
Станция формования и система форм
Станция формования обеспечивает опору для формы, необходимые перемещения и условия для придания нагретому листу требуемой формы. Конструкция формы влияет на геометрию изделия, детализацию поверхности, распределение материала и особенности извлечения из формы.
Перед приобретением машины производителям следует уточнить площадь формования, максимальные размеры формы, глубину формования, схему зажима и совместимость с планируемой оснасткой.
Направляющие и системы перемещения
Направляющие рельсы и связанные с ними компоненты перемещения направляют подвижные узлы и поддерживают их выравнивание во время работы машины. В зависимости от конструкции оборудования эти компоненты могут использоваться в механизмах перемещения форм, транспортировки листов или других механизмах позиционирования.
Правильный выбор направляющих, точность монтажа, смазка и техническое обслуживание могут влиять на стабильность перемещения и срок службы. При оценке оборудования покупателям следует уточнять характеристики компонентов, доступность узлов для обслуживания и порядок замены.
Вакуумные системы и системы подачи сжатого воздуха
Вакуумные системы прижимают нагретые пластиковые листы к форме за счёт разрежения, а при формовании под давлением для точного воспроизведения деталей формы может использоваться сжатый воздух. Выбор системы зависит от материала, геометрии изделия, требований к качеству поверхности и способа формования.
Производительность вакуумной системы, регулирование давления, герметичность и синхронизацию цикла следует рассматривать наряду с конструкцией формы и характеристиками нагрева.
Система управления и датчики
Система управления координирует нагрев, перемещение листа, формование, охлаждение и другие автоматизированные операции. В зависимости от машины датчики и заданные программные параметры могут обеспечивать контроль температуры, положения, временных параметров и рабочего состояния.
Понятные органы управления и воспроизводимые настройки процесса могут упростить переналадку и помочь операторам выявлять отклонения в ходе производства. Необходимые функции управления должны соответствовать рабочим процедурам предприятия и его возможностям по техническому обслуживанию.
Рама и механическая конструкция
Рама машины служит опорой для станции формования, нагревательного оборудования, формующего узла и подвижных компонентов. Жёсткость конструкции и надлежащее механическое исполнение помогают сохранять выравнивание узлов под действием рабочих нагрузок машины.
Для крупных изделий или тяжёлых форм покупателям следует уточнить у изготовителя допустимые нагрузки на машину, площадь формования и требования к технологической оснастке.
Пластиковые листы и совместимость с материалами
Различные пластиковые листы по-разному реагируют на нагрев, вакуум, давление и охлаждение. Поэтому совместимость с материалами следует оценить до выбора автоматической термоформовочной машины.
К распространённым материалам, используемым для термоформования, относятся ABS, PP, PET, PVC и PE. Некоторые конструкционные пластики также могут подходить для обработки, если система нагрева машины, оснастка и процесс формования соответствуют требованиям к их переработке.
| Пластиковый материал | Типичные области применения | Факторы, учитываемые при термоформовании |
|---|---|---|
| ABS | Элементы автомобильной отделки, корпуса оборудования, защитные кожухи | Равномерность нагрева, качество поверхности и геометрия изделия |
| PP | Лотки, контейнеры, промышленные изделия | Особенности нагрева и охлаждения конкретного материала |
| PET | Пищевая упаковка, демонстрационные лотки, защитная упаковка | Марка листового материала, требования к прозрачности и условия формования |
| PVC | Упаковка и отдельные промышленные компоненты | Марка материала и соответствующие условия переработки |
| PE | Контейнеры, защитные компоненты, промышленные изделия | Поведение листового материала, размеры детали и стабильность размеров |
| Конструкционные пластики | Специализированные промышленные компоненты | Требуемые температуры переработки и свойства материала |
Оптимальный материал зависит от требований к прочности, внешнему виду, гибкости и химической стойкости изделия, условий эксплуатации и применимых нормативных требований. Для пищевой упаковки выбранная марка материала должна соответствовать требованиям к контакту с пищевыми продуктами, действующим на целевом рынке.
Перед окончательным согласованием спецификации машины производителям следует предоставить сведения о типе листового материала, диапазоне толщины, размерах листов и любых специальных требованиях к переработке конкретного материала.
Объём производства, продолжительность обработки и высокая эффективность
Объём производства влияет на конфигурацию машины, уровень автоматизации, компоновку форм и ожидаемую окупаемость инвестиций в оборудование. Подходящая система должна удовлетворять фактические производственные потребности без излишнего усложнения или избыточной мощности.
Согласование производительности машины с объёмом производства
При оценке объёма производства следует учитывать необходимое количество готовых деталей за смену, число гнёзд в форме, цикл формования, загрузку материала и последующие операции.
Теоретическая производительность термоформовочной машины может отличаться от фактической. Переналадка, подготовка материала, обрезка, укладка в стопки, контроль качества и плановое техническое обслуживание влияют на доступное производственное время.
Производителям следует сравнивать ожидаемую производительность в реалистичных условиях эксплуатации, а не ориентироваться только на заявленную максимальную частоту циклов.
Сокращение продолжительности обработки
Продолжительность обработки включает нагрев листа, формование, охлаждение, извлечение из формы, перемещение и необходимые финишные операции. Эти этапы взаимосвязаны, поэтому сокращение одного из них не обязательно улучшает производственный цикл в целом.
Например, сокращение времени нагрева без обеспечения необходимой температуры листа может увеличить количество дефектов формования. Сокращение времени охлаждения без достижения достаточной стабильности изделия может привести к короблению или отклонениям размеров.
Практическая оптимизация предполагает оценку всего цикла и выявление этапа, ограничивающего производительность. Подходящие корректировки зависят от материала, формы, конструкции изделия и конфигурации машины.
Повышение эффективности за счёт автоматизации
Высокая эффективность достигается за счёт согласованной работы машины, операций с материалом, управления процессом и последующих производственных операций. Автоматическая загрузка и перемещение могут сократить объём повторяющегося ручного труда, а стабильные настройки нагрева и формования — уменьшить отклонения.
К полезным показателям эффективности относятся:
- Фактическое количество годных деталей, произведённых за час или смену
- Расход материала на одну годную деталь
- Доля брака и изделий, требующих доработки
- Время переналадки и настройки
- Незапланированные простои
- Энергопотребление на единицу продукции
Отслеживание этих показателей даёт более полное представление об эффективности производства, чем одна лишь частота циклов.
Высокая точность и минимальные отходы при формовании пластмасс
Производителям часто необходимо обеспечивать стабильность размеров изделий, предсказуемую толщину стенок, приемлемое качество поверхности и эффективное использование пластиковых листов. Достижение этих целей зависит от всего процесса формования, а не от отдельной функции машины.
Обеспечение высокой точности
Высокая точность при термоформовании означает изготовление деталей с соблюдением заданных требований к размерам и качеству. Результаты зависят от температуры листа, свойств материала, конструкции формы, давления формования или вакуума, охлаждения, а также способа извлечения и измерения готовой детали.
Выравнивание узлов машины, повторяемость перемещений, стабильное регулирование температуры и подходящая оснастка могут помочь уменьшить отклонения процесса. На чертежах изделий должны быть указаны соответствующие размеры и допуски, чтобы возможности машины можно было оценить по измеримым требованиям.
Если требуются жёсткие допуски, в рамках проекта могут понадобиться дополнительные технологические испытания, методы контроля или корректировки формы и параметров формования.
Сокращение отходов материала
Минимизация отходов достигается за счёт управления раскроем листа, распределением материала, параметрами формования и последующей обрезкой. Количество материала, удаляемого после формования, зависит от геометрии изделия, компоновки форм, размеров листов и требований к обрезке кромок.
Меры по сокращению отходов могут включать оптимизацию компоновки форм, согласование размеров листа с площадью формования, поддержание стабильных условий нагрева и уменьшение количества дефектов, вызванных нестабильным формованием.
Брак также может возникать из-за изменений настроек, колебаний характеристик материала, простоев оборудования и ненадлежащего обращения с материалами и изделиями. Отслеживание причин брака помогает производителям определить, какие улучшения дадут наибольший эффект.
Эффективность использования материала следует оценивать вместе с качеством продукции. Процесс, который расходует меньше материала, но даёт негодные детали, не обеспечивает устойчивого производственного преимущества.
Автоматические термоформовочные машины для пищевой упаковки
Пищевая упаковка — распространённая область применения автоматического термоформовочного оборудования. К типичным изделиям относятся лотки, контейнеры, вкладыши и другие формованные компоненты пластиковой упаковки.
Производство упаковки может требовать многократного повторения циклов, стабильных размеров, контролируемой обрезки и надёжной укладки в стопки. Конфигурация машины должна соответствовать геометрии упаковки, листовому материалу, целевой производительности и последующему процессу упаковывания.
Для изделий, контактирующих с пищевыми продуктами, производители должны проверить соответствие выбранного пластикового листа и готовой упаковки применимым требованиям целевого рынка. Конфигурация оборудования также должна обеспечивать выполнение необходимых процедур очистки, обращения с материалами и изделиями и производства.
В зависимости от конструкции упаковки система может включать автоматическую подачу листов, формование, интегрированную обрезку, перемещение изделий и укладку в стопки. Необходимые функции следует определять с учётом всего процесса производства упаковки.
Применение за пределами пищевой упаковки
Автоматические термоформовочные машины могут быть сконфигурированы для широкого спектра задач по формованию пластмасс.
Автомобильное производство
В автомобильной промышленности к областям применения относятся панели салона, компоненты дверей, детали приборной панели, компоненты багажника, декоративные элементы и защитные кожухи. При выборе машины следует учитывать размеры детали, глубину формования, характеристики материала, качество поверхности и требования к перемещению.
Медицинское оборудование и защитные корпуса
Термоформованные пластмассы могут использоваться для кожухов оборудования, защитных корпусов и некоторых видов упаковки. Требования различаются в зависимости от готового изделия и его назначения. Применение в медицинской сфере или других регулируемых областях может требовать специальной документации на материалы, прослеживаемости, валидации и контроля процесса.
Промышленное оборудование и потребительские товары
К промышленным изделиям относятся кожухи машин, корпуса оборудования, защитные панели, элементы систем хранения и крупногабаритные пластиковые корпуса. Для потребительских изделий могут предъявляться особые требования к форме, внешнему виду поверхности и функциональным характеристикам.
Машину следует выбирать с учетом чертежа изделия, характеристик листового материала, производственных целей и необходимых операций последующей обработки.
Срок службы, техническое обслуживание и длительная эксплуатация
Срок службы автоматической термоформовочной машины зависит от качества компонентов, конструкции машины, условий эксплуатации, методов технического обслуживания и производственной нагрузки. Единого срока службы, применимого ко всем конфигурациям, не существует.
Профилактическое техническое обслуживание помогает поддерживать работу оборудования в предусмотренных для него условиях и может сократить незапланированные простои.
Регулярные проверки и техническое обслуживание
Программа технического обслуживания должна соответствовать инструкциям производителя машины и учитывать компоненты, установленные на конкретной модели. В зависимости от оборудования регулярные проверки могут включать:
- Осмотр направляющих, подвижных узлов и механических креплений
- Проверку требований к смазке и состояния компонентов механизмов перемещения
- Осмотр нагревательных элементов, устройств регулирования температуры и электрических соединений
- Проверку вакуумных магистралей, уплотнений, клапанов и компонентов, работающих под давлением
- Проверку датчиков, защитных устройств и аварийных сигналов системы управления
- Очистку зон формования и удаление остатков пластика там, где это необходимо
- Ведение записей о выполненном техническом обслуживании, неисправностях и замененных деталях
Периодичность проверок должна учитывать наработку в часах, производственные условия и рекомендации производителя.
Запасные части и техническая поддержка
Перед приобретением оборудования покупателям следует уточнить доступность запасных частей, наличие документации по техническому обслуживанию, возможности обучения операторов, поддержки при устранении неисправностей и условия гарантийного обслуживания.
Junjingsai поставляет термоформовочное оборудование и предоставляет услуги поддержки промышленным заказчикам. Условия монтажа, обучения, поставки запасных частей и технической помощи для конкретного проекта следует согласовать в коммерческом предложении и договоре поставки.
Почему стоит выбрать автоматические термоформовочные машины Junjingsai?
Shanghai Junjingsai Automation Machinery Co., Ltd. специализируется на термоформовочных машинах, вакуум-формовочных машинах и автоматизации формования пластмасс по индивидуальным требованиям.
Компания основана в 2002 году и обладает более чем 20-летним опытом в области оборудования для формования пластмасс. Ее производственные площадки расположены в Шанхае, Чунцине, Цзянсу и Гуандуне, а их общая площадь составляет приблизительно 29,000 квадратных метров.
Согласно информации компании, в подразделении термоформования работает более 150 сотрудников, включая 30 инженеров по исследованиям и разработкам, а годовая производственная мощность превышает 500 термоформовочных машин и систем автоматизации. Эти ресурсы обеспечивают изготовление оборудования, координацию инженерных работ, сборку и испытания.
Junjingsai сообщает о наличии сертификации ISO 9001 и документов, связанных с маркировкой CE. Покупателям следует запросить актуальную документацию и уточнить область ее применения для конкретной машины и рынка назначения. ISO 9001 относится к системе менеджмента качества и сам по себе не гарантирует эксплуатационные характеристики каждой машины.
Компания также сообщает об экспорте более чем в 35 стран и регионов. Для каждого проекта машину следует выбирать с учетом предполагаемого изделия, полимерного материала, процесса формования, объема производства, условий на предприятии и необходимых условий поддержки.
Как выбрать подходящую автоматическую термоформовочную машину
Выбор оборудования начинается с определения изделия и производственного процесса. Четкое техническое задание помогает производителю оценить необходимую конфигурацию машины.
Перед запросом коммерческого предложения подготовьте следующую информацию:
- Чертежи изделия, файлы CAD, фотографии или физические образцы
- Материал пластикового листа, его толщину и размеры
- Максимальные размеры изделия и глубину формования
- Требуемую площадь формования и компоновку форм
- Целевой объем производства и допустимое время обработки
- Требуемый метод формования, например вакуумное формование или формование под давлением
- Требования к обрезке, укладке в стопы, загрузке и выгрузке
- Доступную площадь на предприятии, параметры электроснабжения и условия монтажа
- Требования к качеству, допуски на размеры и требования к контролю
- Место доставки и применимые требования безопасности или соответствия нормативам
Производитель может использовать эту информацию для оценки производительности машины, требований к нагреву, методов формования, вариантов автоматизации и интеграции в производство. В окончательной спецификации должны быть четко определены согласованная конфигурация машины, условия достижения ожидаемой производительности, критерии приемки и послепродажная поддержка.
Часто задаваемые вопросы об автоматических термоформовочных машинах
Для чего используется автоматическая термоформовочная машина?
Автоматическая термоформовочная машина нагревает пластиковые листы и формует из них изделия с помощью вакуума, давления или другого совместимого метода. В зависимости от конфигурации она может согласовывать подачу листов, нагрев, формование, охлаждение, извлечение изделий из формы и их перемещение. Типичные области применения включают пищевую упаковку, автомобильные компоненты, корпуса оборудования и промышленные пластиковые изделия.
Какие пластиковые листы могут обрабатывать автоматические термоформовочные машины?
К распространенным материалам относятся ABS, PP, PET, PVC и PE. Некоторые конструкционные пластмассы также могут подходить, если требования к их переработке соответствуют системе нагрева, методу формования и оснастке машины. Перед выбором оборудования следует уточнить тип материала, толщину листа и геометрию изделия.
Как автоматизация повышает эффективность термоформования?
Автоматизация может сократить ручное перемещение материалов и изделий между производственными этапами, обеспечить повторяемость рабочих последовательностей и согласовать подачу листов, формование, охлаждение и перемещение деталей. Фактическая эффективность зависит от всего производственного процесса, включая подготовку материала, обрезку, укладку в стопы, переналадку и простои.
Как рассчитать необходимый объем производства?
Определите необходимое количество годных деталей за смену, затем учтите цикл формования, компоновку форм, количество формующих гнезд, переналадки, плановые остановки, брак и последующую обработку. Полученный целевой показатель должен отражать реальные условия эксплуатации, а не теоретическую максимальную скорость машины.
Как термоформовочная машина может обеспечить высокую точность?
Высокая точность зависит от равномерного нагрева листа, подходящей конструкции формы, стабильных условий формования, выверки машины, контролируемого охлаждения и надлежащего контроля. Допуски на размеры должны быть определены в спецификации изделия и подтверждены испытаниями в предполагаемых производственных условиях.
Как автоматическое термоформование может сократить отходы пластика?
Количество отходов можно сократить за счет оптимизации размеров листа и компоновки форм, поддержания стабильных условий формования, контроля распределения материала и уменьшения количества дефектных деталей. Отходы обрезки также следует измерять. Оптимальный подход зависит от геометрии изделия, характеристик листового материала и производственного процесса.
Что следует знать о направляющих и других ключевых компонентах?
Направляющие и компоненты механизмов перемещения помогают обеспечивать правильное взаимное положение и движение узлов машины. Их соответствие условиям применения, монтаж, смазка, проверка и порядок замены могут влиять на стабильность работы и срок службы. Покупателям следует обсудить с производителем характеристики компонентов и требования к техническому обслуживанию.
Что влияет на срок службы автоматической термоформовочной машины?
Срок службы зависит от конструкции оборудования, качества компонентов, наработки в часах, производственных условий, технического обслуживания и порядка устранения неисправностей. Соблюдение установленного производителем графика технического обслуживания, обучение операторов и наличие необходимых запасных частей способствуют длительной эксплуатации.
Подходят ли автоматические термоформовочные машины для производства пищевой упаковки?
Да. Они широко используются для формования лотков, контейнеров, вкладышей и других упаковочных изделий. Машина должна соответствовать материалу, размерам упаковки, целевой производительности и последующему технологическому процессу. Пригодность для контакта с пищевыми продуктами зависит от марки материала и соблюдения применимых нормативных требований, а не только от самой машины.
Какая информация необходима для запроса коммерческого предложения на машину?
Предоставьте чертежи или образцы изделия, характеристики пластикового листа, размеры изделия, глубину формования, целевой объем производства, требуемый метод формования, сведения о форме, потребности в автоматизации, условия на предприятии и место доставки. Эти сведения помогают производителю рекомендовать подходящую конфигурацию и определить объем проекта.
Запросите решение на базе автоматической термоформовочной машины
Если вашему предприятию требуется автоматическое термоформовочное оборудование для производства пищевой упаковки, автомобильных компонентов, промышленных корпусов или других пластиковых изделий, Junjingsai может оценить ваши производственные требования и обсудить подходящую конфигурацию машины.
Предоставьте чертежи изделия, характеристики пластикового листа, целевой объем производства и требования к автоматизации, чтобы начать техническую оценку.
Посетите официальный сайт, чтобы узнать больше о термоформовочных машинах Junjingsai и решениях для формования пластмасс:



