






Junjingsai производит термоформовочные машины для промышленных задач, требующих формования толстых пластиковых листов в крупные, прочные детали с точной геометрией. Обладая более чем 20-летним опытом в области оборудования для формования пластмасс, Shanghai Junjingsai Automation Machinery Co., Ltd. предлагает оборудование для производства автомобильных компонентов, промышленных корпусов, кожухов оборудования, защитных корпусов и других пластиковых изделий для тяжёлых условий эксплуатации.
Толстолистовое термоформование подходит для изделий, которым требуются большая толщина материала, повышенная конструкционная прочность и более обширные формуемые поверхности, чем во многих случаях применения тонколистового термоформования. Конфигурация машины зависит от вида пластика, размеров листа, глубины формования, конструкции формы, объёма производства и требуемого качества готовой детали.
Junjingsai сотрудничает с производителями, оценивая эти требования и разрабатывая подходящее термоформовочное оборудование для их производственных процессов, включая вакуумное формование, пневмоформование и, при необходимости, автоматизацию по индивидуальным требованиям.
Машины для термоформования толстолистовых пластмасс
Машины для толстолистового термоформования — это промышленные машины, предназначенные для нагрева относительно толстых термопластичных листов и придания им формы трёхмерных деталей методом вакуумного формования, пневмоформования или другими совместимыми методами. После достижения необходимой температуры формования лист втягивается вакуумом или прижимается к форме, охлаждается, извлекается и обрезается для получения готовой детали.
По сравнению с оборудованием для тонколистового термоформования, обычно используемым для массового производства упаковки, машины для толстолистового термоформования, как правило, рассчитаны на более толстые материалы, более крупные детали, большую глубину формования и повышенные требования к перемещению листов и изделий. Области применения включают автомобильные панели, ограждения машин, промышленные корпуса, кожухи оборудования и защитные пластиковые детали.
Выбор подходящей машины зависит от типа материала, толщины листа, геометрии изделия, площади формования, мощности системы нагрева, требований к форме, процесса охлаждения и целевой производительности.
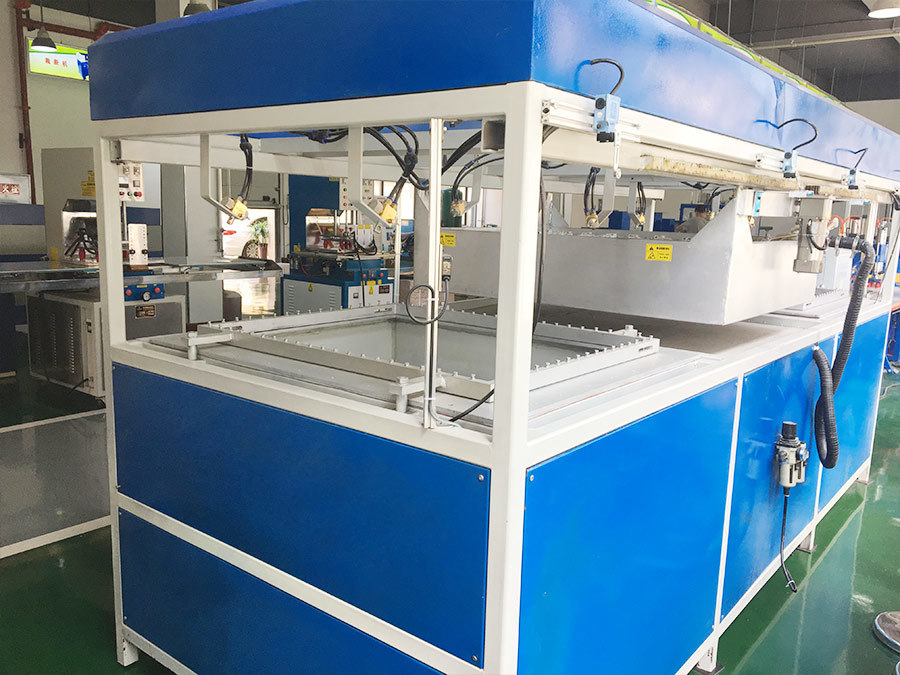
Оборудование для толстолистового термоформования в промышленном производстве
Толстолистовое термоформование — один из нескольких производственных процессов, используемых для изготовления фасонных деталей из листового пластика. Оно особенно подходит для изделий, конструкция которых предусматривает большие формуемые поверхности, относительно толстые пластиковые стенки и использование оснастки для производства из листового материала.
Производство пластиковых изделий также может включать литьё под давлением, механическую обработку, изготовление конструкций и сборку. Оптимальный выбор зависит от формы детали, свойств материала, ожидаемого объёма производства, требований к размерам и производственного бюджета.
Вакуумное формование толстых пластиковых листов
Вакуумное формование — широко используемый метод изготовления толстолистовых пластиковых деталей. Машина нагревает пластиковый лист до пластичного состояния, располагает его над формой или вплотную к ней и создаёт вакуум, под действием которого лист принимает требуемую форму.
Этот процесс позволяет изготавливать крупные крышки, корпуса, панели, лотки и защитные компоненты. Он может подходить для изделий с обширными поверхностями и геометрией, которую можно эффективно получить из листового материала.
При работе с толстыми пластиковыми листами необходимо тщательно оценивать равномерность нагрева, распределение вакуума, конструкцию формы и время охлаждения. Машина должна нагревать материал до подходящей температуры формования, не вызывая недопустимых дефектов поверхности или неравномерного распределения материала.
Пневмоформование для точного воспроизведения деталей поверхности
При пневмоформовании сжатый воздух, часто в сочетании с вакуумом, прижимает нагретый пластиковый лист к поверхности формы. В зависимости от материала и оснастки этот подход позволяет повысить точность воспроизведения деталей поверхности, кромок и чётко очерченных элементов.
Пневмоформование можно рассматривать для изготовления промышленных корпусов, деталей автомобильного интерьера, кожухов бытовой техники и других пластиковых деталей, для которых важны внешний вид и чёткость элементов поверхности.
Систему подачи давления, конструкцию формы, толщину листа и схему нагрева следует выбирать в соответствии с техническими требованиями к изделию. Пневмоформование подходит не для всех задач толстолистового формования; решение следует принимать с учётом геометрии детали и, при необходимости, результатов технологических испытаний.
Крупноформатные термоформовочные машины
Крупноформатные термоформовочные машины предназначены для изделий больших размеров или с большой площадью формования. Типичные области применения включают корпуса оборудования, крупные защитные панели, компоненты транспортных средств и промышленные кожухи.
При выборе машины для крупных деталей производителям следует оценивать максимальный размер листа, площадь формования, габариты формы, конструкцию машины, зону охвата нагревом и процесс извлечения готовой детали.
Возможность размещения крупной формы — лишь один из факторов. Условия нагрева и формования также должны быть подходящими по всей площади листа, чтобы готовая деталь соответствовала заданным требованиям к качеству.
Сравнение толстолистового термоформования с формовкой листового металла
И толстолистовое термоформование, и формовка листового металла позволяют превращать плоские листы в готовые детали, однако в этих процессах используются разные материалы и механизмы формообразования.
При формовке листового металла его форма изменяется посредством таких операций, как гибка, вальцовка, штамповка и глубокая вытяжка. При термоформовании термопластичный лист размягчается за счёт нагрева и принимает форму при контакте с формой под действием вакуума, давления или другого совместимого метода формования.
| Критерий сравнения | Толстолистовое термоформование | Формовка листового металла |
|---|---|---|
| Исходный материал | Термопластичный лист | Металлический лист или металлическая заготовка |
| Механизм формообразования | Нагретый пластик формуется при контакте с формой | Металл деформируется под действием механического усилия |
| Распространённые процессы | Вакуумное формование и пневмоформование | Гибка, вальцовка, штамповка и глубокая вытяжка |
| Типичные изделия | Пластиковые панели, корпуса, крышки и кожухи | Металлические кронштейны, панели, оболочки и конструкционные элементы |
| Требования к оснастке | Формы, подходящие для формования и охлаждения пластика | Матрицы, пуансоны, валки и другая оснастка для формовки металла |
| Характеристики материала | Зависят от выбранного полимера и толщины листа | Зависят от марки металла, толщины и механических свойств |
| Финишная обработка | Могут потребоваться обрезка, сверление, механическая обработка или сборка | Могут потребоваться обрезка, удаление заусенцев, сварка, нанесение покрытия или сборка |
Детали из формованного листового металла могут обеспечивать высокую прочность и жёсткость при подходящем выборе марки металла, толщины и геометрии. Толстолистовые пластиковые детали могут обладать другими преимуществами, включая коррозионную стойкость, гибкость проектирования и снижение массы детали в подходящих областях применения.
Ни один из этих процессов не является универсально лучшим. Прежде чем выбирать технологию изготовления, инженерам следует сопоставить эксплуатационные требования, стоимость материалов, оснастку, объём производства, операции финишной обработки и предполагаемые условия эксплуатации.
Обзор процессов формовки листового металла
Хотя толстолистовое термоформование относится к процессам формования пластмасс, при оценке альтернативных конструкций деталей разработчики изделий иногда сравнивают его с методами формовки металла.
К распространённым процессам изготовления изделий из листового металла относятся гибка, вальцовка, глубокая вытяжка и другие операции, преобразующие плоские листы в трёхмерные формы.
Гибка и вальцовка
При гибке изменяется угол между участками листа, а при вальцовке листовой материал изгибается или формуется с помощью валков. Эти процессы широко используются для изготовления металлических кронштейнов, панелей, цилиндрических секций и конструкционных элементов.
При проектировании деталей из листового металла радиус гиба влияет на распределение деформаций и вероятность образования трещин или искажений формы. На минимальный практически достижимый радиус влияют прочность материала, толщина листа, оснастка и геометрия гиба.
Термоформование пластика основано на другом механизме. Вместо механической гибки металлического листа машина нагревает пластик до состояния, в котором ему можно придать форму при контакте с формой. Пригодность конструкции определяется геометрией изделия, поведением материала, условиями нагрева и охлаждением.
Глубокая вытяжка
Глубокая вытяжка — это процесс формовки металла, при котором пуансон втягивает металлическую заготовку в полость матрицы для получения чашеобразной или более глубокой полой детали. Этот процесс широко используется для изготовления металлических ёмкостей, оболочек, корпусов и других вытяжных деталей.
Термоформование также позволяет получать глубокие пластиковые изделия, включая полые или оболочечные детали, однако в нём не используется тот же механический процесс, что при глубокой вытяжке металла. Пластиковый лист нагревается и формуется при контакте с формой под действием вакуума или давления.
В обоих процессах глубина детали, распределение материала, геометрия и оснастка влияют на готовое изделие. Разработчикам следует выбирать процесс с учётом материала и требуемых механических и размерных характеристик.
Производство полых и замкнутых деталей
Термоформование позволяет изготавливать детали полой или оболочечной формы, такие как кожухи оборудования, защитные корпуса и крупные кожухи. Однако один сформованный лист сам по себе не образует полностью замкнутое герметичное полое изделие.
Если для конкретного применения требуется замкнутый корпус, производителям могут понадобиться две сформованные части, операции соединения, крепёжные элементы, сварка, склеивание или дополнительные компоненты. Необходимый способ сборки следует учитывать на начальном этапе проектирования изделия и планирования оборудования.
Пластиковые материалы для толстолистового термоформования
Выбор материала влияет на температуру формования, распределение толщины стенок, ударные характеристики, качество поверхности, химическую стойкость и срок службы готового изделия.
К распространённым термопластам, используемым при термоформовании, относятся ABS, PP, PET, PVC и PE. Некоторые конструкционные пластики также могут подходить, если требования к их переработке соответствуют возможностям машины, формы и системы нагрева.
| Пластиковый материал | Возможные области применения | Критерии выбора |
|---|---|---|
| ABS | Корпуса оборудования, автомобильные компоненты, защитные кожухи | Качество поверхности, требования к ударным характеристикам и поведение при формовании |
| PP | Промышленные компоненты, ёмкости, отдельные виды защитных деталей | Марка материала, жёсткость и температурные характеристики |
| PET | Лотки, элементы упаковки, защитные изделия | Марка листового материала, условия формования и внешний вид |
| PVC | Отдельные виды корпусов, кожухов и промышленных изделий | Марка материала и требования конкретного применения |
| PE | Защитные элементы, контейнеры, промышленные изделия | Гибкость, жёсткость и стабильность размеров |
| Конструкционные пластмассы | Специализированные промышленные компоненты | Температура переработки и требуемые эксплуатационные характеристики материала |
Материал следует выбирать с учётом условий эксплуатации изделия, ожидаемых нагрузок, требований к внешнему виду, воздействия химических веществ и нормативных требований. Разные марки одного и того же полимера могут вести себя по-разному при формовании.
Для ответственных применений производителю оборудования следует изучить фактические характеристики листового материала, а не полагаться только на его общее наименование.
Требования к нагреву, формованию и охлаждению
Толстые листы, как правило, требуют контролируемого нагрева для достижения состояния, подходящего для формования. Лист должен быть достаточно нагрет для получения заданной формы, при этом необходимо избегать перегрева, повреждения поверхности и чрезмерной деструкции материала.
Равномерность нагрева
Характеристики нагрева влияют на растяжение листа и распределение материала по форме. Неравномерная температура может приводить к разнотолщинности стенок, неполному воспроизведению деталей поверхности и нестабильности размеров готовых изделий.
При выборе оборудования следует комплексно учитывать зоны нагрева, толщину листа, свойства материала, глубину формования и производственный цикл.
Давление формования и производительность вакуумной системы
Требуемая производительность вакуумной системы или системы подачи сжатого воздуха зависит от конструкции формы, геометрии изделия, материала листа и способа формования. Оборудование должно обеспечивать условия формования, соответствующие конкретному применению.
Изделия с большой глубиной формования, детализированными поверхностями и большой площадью формования могут потребовать дополнительной инженерной проработки для определения подходящего сочетания конструкции формы, нагрева, вакуума и давления.
Охлаждение и извлечение изделия
Охлаждение позволяет сформованному пластику сохранять заданную форму. Толстостенные участки и крупные компоненты могут требовать более длительного охлаждения, чем тонкостенные или небольшие изделия.
Способ извлечения изделия должен предотвращать нежелательную деформацию и учитывать размеры и массу готового изделия. Охлаждение и извлечение из формы следует рассматривать как часть общего цикла, а не как второстепенные операции, о которых вспоминают в последнюю очередь.
Конструкция машины и ключевые особенности оборудования
Выбор оборудования для толстолистового термоформования требует большего, чем сравнение максимального размера листа или номинального давления формования. Машину следует оценивать как единую систему.
Площадь формования и совместимость с формами
Рабочая зона формования должна соответствовать требуемым размерам листа, компоновке форм и геометрии изделия. Покупателям следует уточнить установочные размеры форм, доступное пространство, глубину формования и порядок замены оснастки.
Система нагрева
Система нагрева должна соответствовать материалу, толщине листа, площади формования и требуемому циклу. Стабильное регулирование температуры помогает повысить повторяемость процесса и сократить количество дефектов формования.
Конструкция машины и механизмы перемещения
Конструкция машины должна выдерживать массу формы и рабочие нагрузки, предусмотренные для конкретного применения. Системы перемещения должны обеспечивать позиционирование и движения, необходимые для процесса формования, а также удобный доступ для регулярного технического обслуживания.
Управление и контроль процесса
Системы управления координируют нагрев, формование, охлаждение и другие операции машины. В зависимости от комплектации операторы могут регулировать параметры процесса и контролировать рабочие условия для обеспечения повторяемости производства.
Обрезка и последующие операции
Изделия, полученные толстолистовым термоформованием, часто требуют обрезки, сверления, механической обработки, сборки или других операций окончательной обработки. Эти операции влияют на общий производственный цикл и стоимость готового изделия.
При необходимости производителям следует оценить возможность интеграции термоформовочной машины с отдельным оборудованием для обрезки или перемещения изделий.
Экономически эффективное толстолистовое термоформование
Экономически эффективное производственное решение учитывает не только первоначальную стоимость приобретения машины. Полная стоимость изготовления годного изделия зависит от расхода материала, оснастки, продолжительности технологических операций, трудозатрат, энергопотребления, окончательной обработки, технического обслуживания и объёма производства.
Оснастка и объём производства
Ожидаемый объём производства влияет на выбор формы, комплектации машины и уровня автоматизации. При выпуске продукции небольшими партиями важными факторами могут быть универсальность оснастки и время переналадки. При больших объёмах производства преимущества могут обеспечить более тесная интеграция систем перемещения материалов и воспроизводимые настройки процесса.
При сравнении затрат следует учитывать как первоначальные вложения в оснастку, так и ожидаемую стоимость одного годного готового изделия за планируемый период производства.
Расход материала и отходы
Затраты на материал могут составлять значительную часть стоимости термоформованного изделия. Размеры листа, компоновка форм, геометрия изделия и припуски на обрезку влияют на то, какая доля материала входит в состав готового компонента.
Стабильные условия нагрева и формования помогают снизить количество бракованных изделий, а эффективная обрезка и рациональное обращение с отходами позволяют повысить коэффициент использования материала. Цель — сокращать отходы без ущерба для прочности, размеров и внешнего вида изделия.
Продолжительность технологических операций и планирование производства
Общая продолжительность технологического процесса включает загрузку листа, нагрев, формование, охлаждение, извлечение из формы, обрезку, контроль и перемещение материалов. Самый медленный этап может ограничивать производительность всего процесса.
Прежде чем устанавливать плановые показатели выпуска, производителям следует оценить весь производственный процесс. Сокращение цикла формования не обязательно повышает производительность, если оно приводит к увеличению количества дефектов, дополнительной доработке или увеличению продолжительности последующих операций.
Области применения машин для толстолистового термоформования
Оборудование для толстолистового термоформования используют там, где производителям требуются формованные пластиковые изделия с заданными размерами, характеристиками поверхности и функциональными свойствами.
Автомобильные компоненты
Области применения могут включать панели салона, элементы отделки, защитные кожухи и отдельные наружные детали. Выбор машины зависит от размеров изделия, требований к поверхности, материала и объёма производства.
Корпуса промышленного оборудования
Термоформованные пластиковые корпуса и кожухи защищают машины, оборудование и внутренние узлы. При проектировании следует учитывать условия эксплуатации, требования к ударопрочности, особенности крепления, а также необходимость дополнительного усиления или сборки.
Защитные панели и ограждения
Крупные защитные панели и ограждения можно формовать из пластиковых листов, если выбранный материал соответствует механическим требованиям и условиям окружающей среды для конкретного применения. При проектировании изделия следует учитывать распределение толщины стенок, точки крепления, обрезку и соединение деталей.
Медицинское и коммерческое оборудование
Термоформованные пластиковые компоненты могут использоваться в качестве кожухов оборудования, корпусов устройств и защитных оболочек. Для применений, подлежащих нормативному регулированию, покупателям следует определять требования к документации на материалы, чистоте, прослеживаемости и валидации отдельно от технической спецификации машины.
Почему стоит выбрать Junjingsai в качестве производителя машин для толстолистового термоформования?
Shanghai Junjingsai Automation Machinery Co., Ltd. производит термоформовочные машины, вакуум-формовочные машины и автоматизированное оборудование для формования пластмасс по индивидуальным требованиям.
Компания основана в 2002 году и имеет более 20 лет опыта в производстве оборудования для формования пластмасс. Её производственные площадки расположены в Шанхае, Чунцине, Цзянсу и Гуандуне, а их общая площадь составляет приблизительно 29,000 квадратных метров.
Согласно информации компании, в подразделении термоформования работает более 150 сотрудников, включая 30 инженеров по исследованиям и разработкам, а годовая производственная мощность превышает 500 термоформовочных машин и систем автоматизации.
Junjingsai сообщает о наличии сертификации ISO 9001 и документов, связанных с соответствием CE. Покупателям следует запросить актуальную документацию и подтвердить область действия и применимость соответствующих сертификатов к предлагаемой машине и рынку назначения.
Для толстолистового формования выбор оборудования должен основываться на фактическом материале листа, его толщине, размерах изделия, глубине формования, конструкции формы, объёме производства и необходимых операциях окончательной обработки. Анализ конкретного проекта помогает определить, подходит ли предлагаемая комплектация машины.
Как составить техническое задание на машину для толстолистового термоформования
Перед запросом коммерческого предложения подготовьте информацию, необходимую для оценки машины и производственного процесса.
- Чертежи изделия, файлы CAD, фотографии или физические образцы
- Тип пластика, толщина и размеры листа
- Максимальные размеры изделия и глубина формования
- Требуемая площадь формования и компоновка форм
- Предпочтительный способ формования, например вакуумное формование или формование под давлением
- Ожидаемый объём производства и целевая продолжительность технологических операций
- Допуски на размеры, качество поверхности и требования к эксплуатационным характеристикам изделия
- Требования к обрезке, сверлению, сборке и другим операциям окончательной обработки
- Доступная производственная площадь, электроснабжение и условия установки
- Место доставки и применимые требования к соответствию
Эти сведения помогают производителю оценить размеры машины, мощность системы нагрева, способ формования, совместимость с формами, охлаждение и варианты автоматизации. В окончательном коммерческом предложении должны быть указаны согласованная комплектация, критерии приёмки, график поставки, гарантия и условия технической поддержки.
Часто задаваемые вопросы о машинах для толстолистового термоформования
Что такое машина для толстолистового термоформования?
Машина для толстолистового термоформования нагревает сравнительно толстые листы термопласта и придаёт им форму по поверхности формы с помощью вакуума, давления или другого подходящего способа формования. Её используют для изготовления таких изделий, как промышленные корпуса, защитные кожухи, автомобильные панели и крупные пластиковые компоненты.
В чём разница между толстолистовым и тонколистовым термоформованием?
Толстолистовое термоформование обычно предназначено для работы с более толстыми листами и изготовления более крупных или более прочных компонентов, тогда как тонколистовое термоформование обычно используют для массового производства таких изделий, как упаковочные лотки и контейнеры. Точная граница между этими процессами зависит от материала, комплектации машины и отраслевого применения.
Можно ли изготавливать полые пластиковые изделия методом толстолистового термоформования?
На нём можно изготавливать оболочечные детали, корпуса и формованные секции. Для получения полностью замкнутой полой детали могут потребоваться две или более формованные секции, а также дополнительные операции соединения или сборки в зависимости от конструкции.
В чём разница между вакуумным формованием и формованием под давлением?
При вакуумном формовании нагретый пластиковый лист прижимается к форме за счёт удаления воздуха из пространства между листом и формой. При формовании под давлением для прижатия листа к поверхности формы используется дополнительное давление воздуха, часто в сочетании с вакуумом. Подходящий метод зависит от геометрии изделия, материала и требуемой детализации поверхности.
Чем термоформование толстолистового пластика отличается от формования листового металла?
При термоформовании нагретым пластиковым листам придают нужную форму, тогда как при формовании листового металла металл деформируют с помощью таких процессов, как гибка, вальцовка и глубокая вытяжка. Выбор оптимального процесса зависит от свойств материала, геометрии детали, требований к прочности, оснастки, объёма производства и общей стоимости изготовления.
Что влияет на стоимость машины для термоформования толстолистового пластика?
Стоимость зависит от площади формования, толщины листа, системы нагрева, метода формования, требований к форме, уровня автоматизации, системы управления и наличия встроенного оборудования для финишной обработки. Покупателям следует оценивать эти факторы наряду с эксплуатационными расходами и ожидаемым объёмом производства.
Какие пластиковые материалы можно использовать для термоформования толстолистового пластика?
В зависимости от оборудования и области применения могут использоваться ABS, PP, PET, PVC, PE и отдельные виды конструкционных пластиков. Материал должен соответствовать механическим, термическим, химическим и экологическим требованиям к изделию, а условия его переработки следует согласовать с производителем.
Как производителям сократить отходы при термоформовании толстолистового пластика?
Сократить отходы можно за счёт оптимизации размеров листа и компоновки форм, контроля условий нагрева и формования, минимизации дефектов и тщательного планирования операций обрезки. Коэффициент использования материала следует оценивать наряду с качеством готовых деталей, чтобы сокращение отходов не ухудшало их эксплуатационные характеристики.
Какая информация необходима для расчёта стоимости оборудования?
Предоставьте чертежи или образцы изделия, тип и толщину материала, размеры изделия, глубину формования, сведения о форме, целевой объём производства, метод формования, требования к финишной обработке, условия на производственной площадке и место доставки. Эта информация поможет производителю рекомендовать подходящую конфигурацию.
Запросить Машина для термоформования толстолистового пластика Решение
Если вашему предприятию требуется оборудование для изготовления крупных пластиковых корпусов, защитных панелей, автомобильных компонентов или других изделий из толстолистового пластика, Junjingsai может изучить ваши требования к продукции и обсудить подходящие конфигурации термоформовочного оборудования.
Предоставьте чертежи, характеристики пластикового листа, глубину формования, целевые показатели производства и требования к финишной обработке, чтобы начать техническую оценку.
Посетите официальный сайт, чтобы узнать больше о термоформовочном оборудовании Junjingsai и индивидуальных решениях для формования пластика:



